Dicing, Back Grinding, CMP-Konditionierung und Waferkantenbearbeitung
Passende Werkzeuge für die Prozesskette
EHWA verbindet präzises Trennen, Rückseitenschleifen und Kantenbearbeitung mit der Konditionierung von CMP-Pads. Unterschiedliche Blattstrukturen, Bindungen und Werkzeugformen unterstützen die Bearbeitung von Silizium, Verbindungshalbleitern, Saphir, SiC, Glas und weiteren harten Werkstoffen. Die Auswahl orientiert sich an Werkstoff, Maschine, Aufnahme, Prozessführung und Zielqualität.
Microblades: dünne Blätter und effizientes Trennen
Die präzisen dünnen Blätter sind auf hohe Schneidleistung ausgelegt. Ihre freischneidende Wirkung unterstützt geeignete hohe Drehzahlen und Vorschübe. Die Blattstruktur hilft, Ausbrüche beim Sägen zu verringern und eine gleichmäßige Schnittqualität zu erreichen.

| Reihenfolge | EHWA-Serie |
|---|---|
| 1 | BNM Series |
| 2 | BS Series |
| 3 | BT Series |
| 4 | RB 15 |
| 5 | MB 15 |
| 6 | MF |
| 7 | MA |
| 8 | MB Series |
| 9 | MPQ2 |
| 10 | MBA |
| 11 | MG4 |
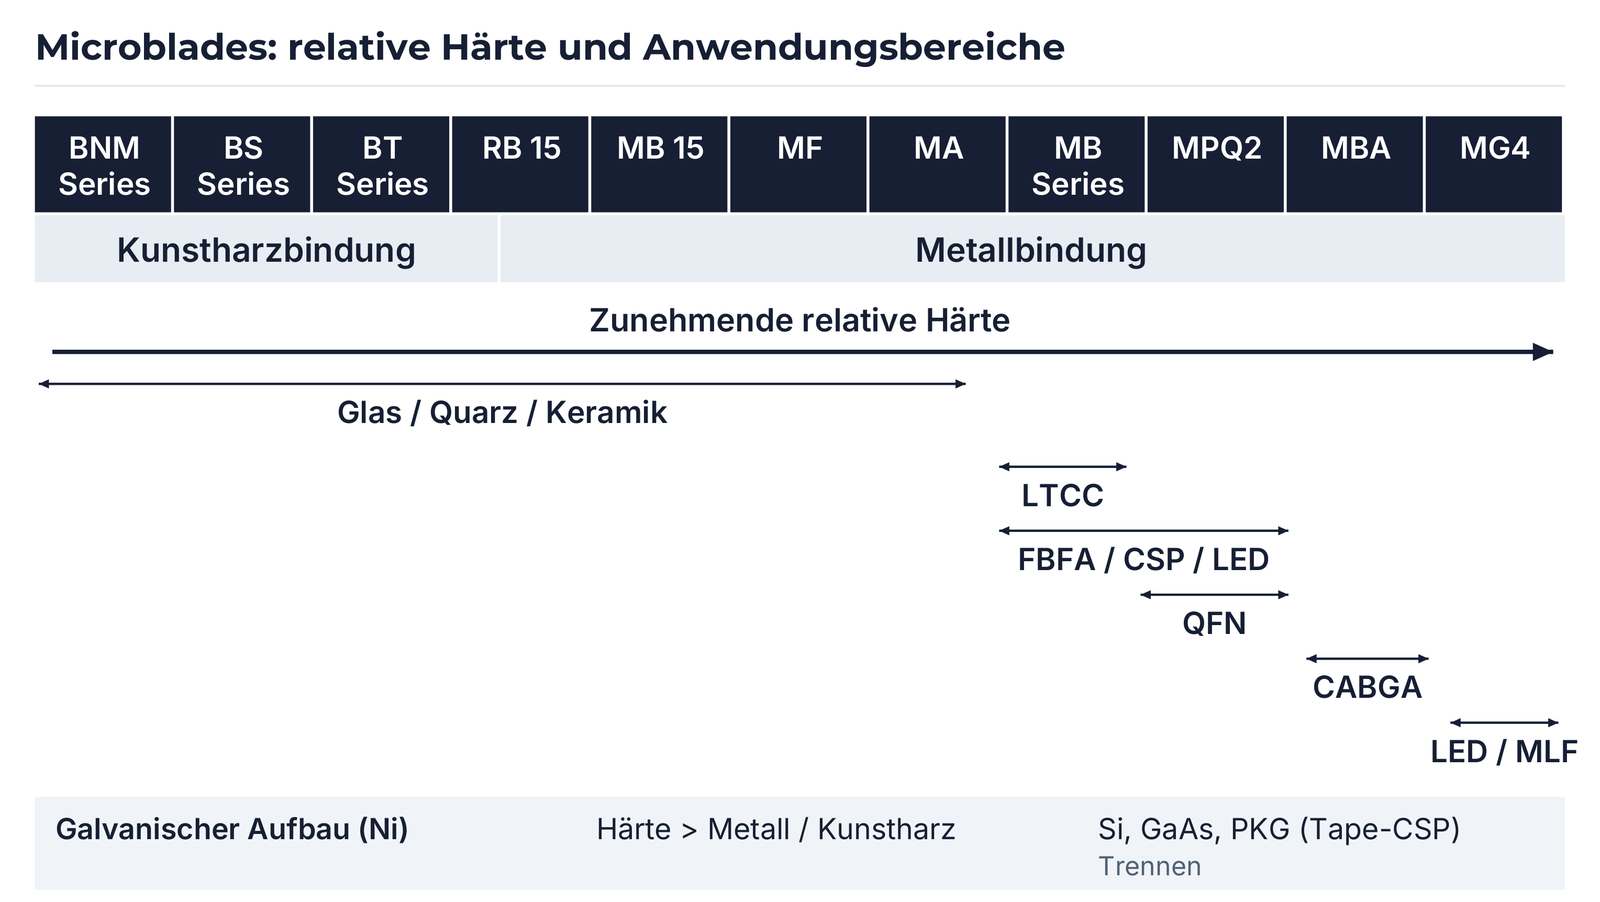
Das Programm zeigt Kunstharz- und Metallbindungen mit zunehmender relativer Härte. Der Bindungsübergang liegt innerhalb der RB-15-Spalte. Die Bereichspfeile ordnen Glas/Quarz/Keramik, LTCC, FBFA/CSP/LED, QFN, CABGA und LED/MLF ein. Sie zeigen Anwendungsbereiche innerhalb des Programms, keine numerische Härteskala.
Der gesonderte galvanische Aufbau nennt Nickel als Metallbindung und eine höhere relative Härte gegenüber Metall-/Kunstharztypen. Als Anwendungen sind Si, GaAs und PKG (Tape-CSP) aufgeführt.
Seitenverstärkung für den PCB-/EMC-Aufbau
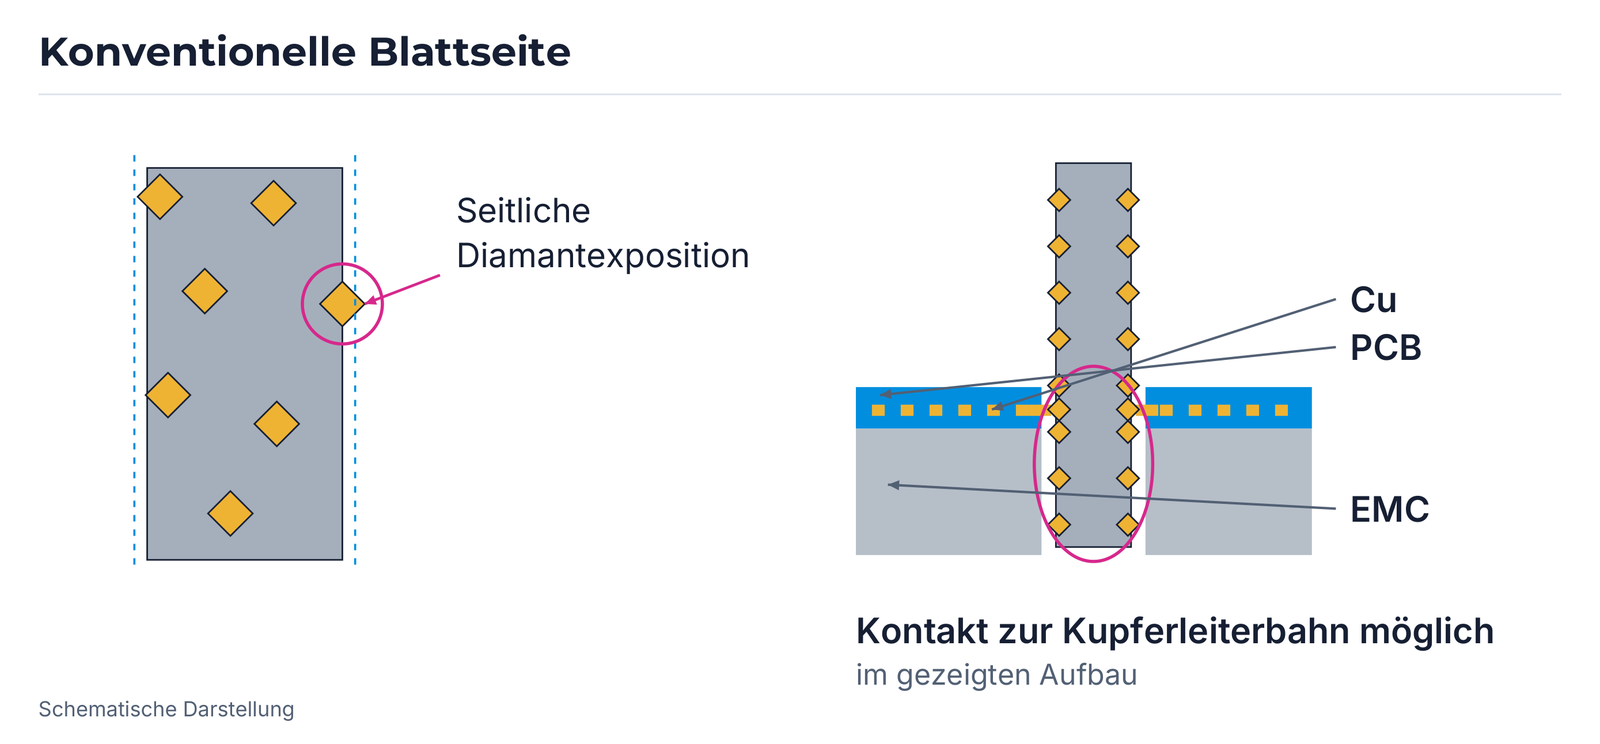
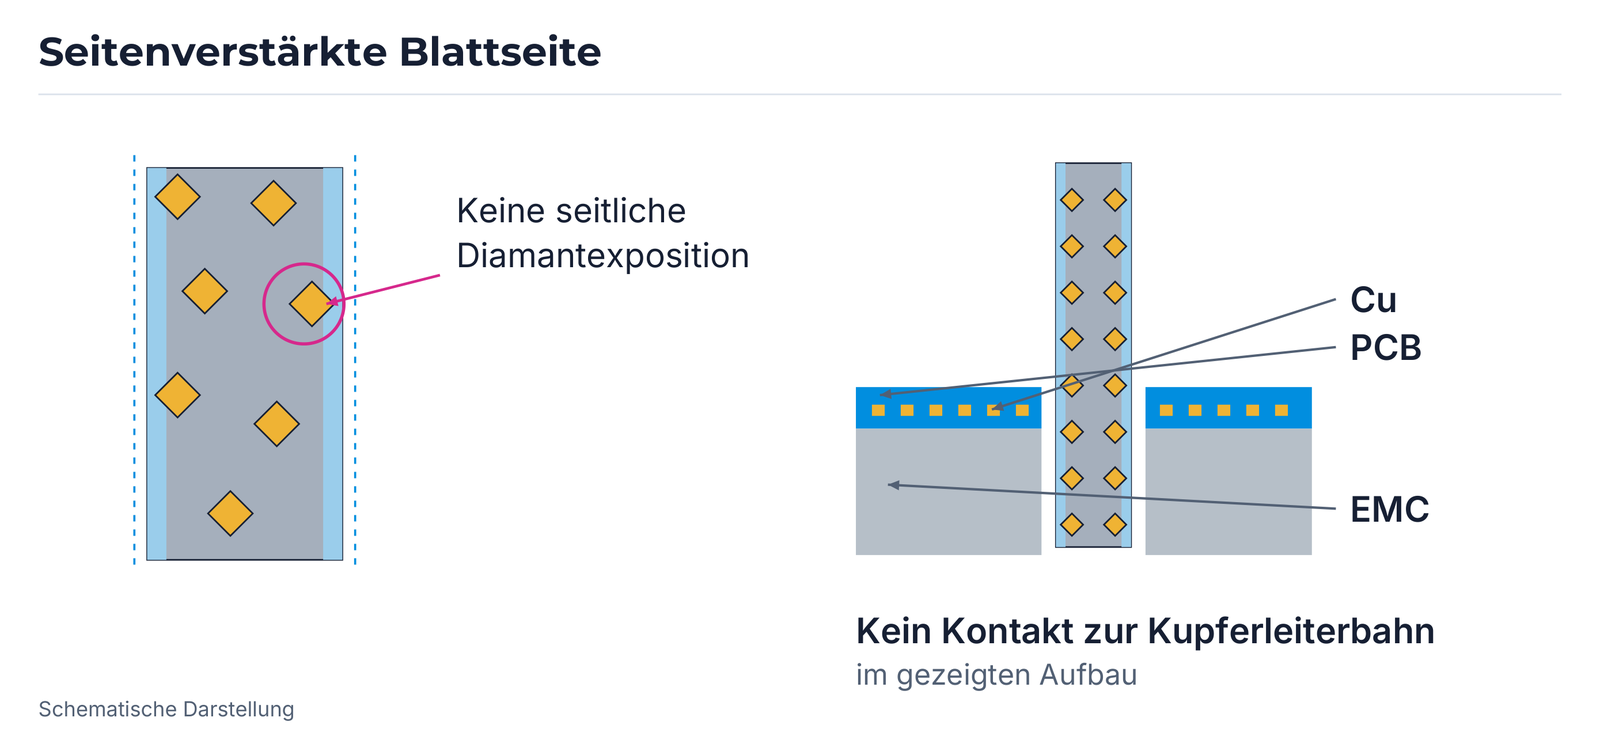
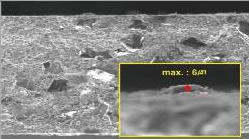
Beim konventionellen Blatt können seitlich exponierte Diamanten mit den Kupferleiterbahnen im PCB in Kontakt kommen. Die Seitenverstärkung hält die Diamanten im gezeigten Aufbau seitlich innerhalb der Blattkontur und vermeidet den dargestellten Kontakt zur Kupferleiterbahn. PCB, Cu und die darunterliegende EMC-Vergussmasse bleiben im Schnittschema getrennt zugeordnet.
| Blattseite | Lokale Detailmarkierung |
|---|---|
| Konventionell | maximal 20 µm |
| Seitenverstärkt | maximal 6 µm |
Die Markierungen beziehen sich auf die dargestellten SEM-Details, nicht auf die gesamte Blattdicke.
Dicing-Blades: Präzision und gleichmäßige Qualität
EHWA entwickelt sehr dünne, präzise Dicing-Blades. Eine kontrollierte Diamantpartikel- und Korngrößenverteilung unterstützt geringe Ausbrüche und gleichmäßige Schnittqualität. Geeignete hohe Vorschübe verbessern die Produktivität; die Werkzeugauslegung wird auf die Kundenanwendung abgestimmt.
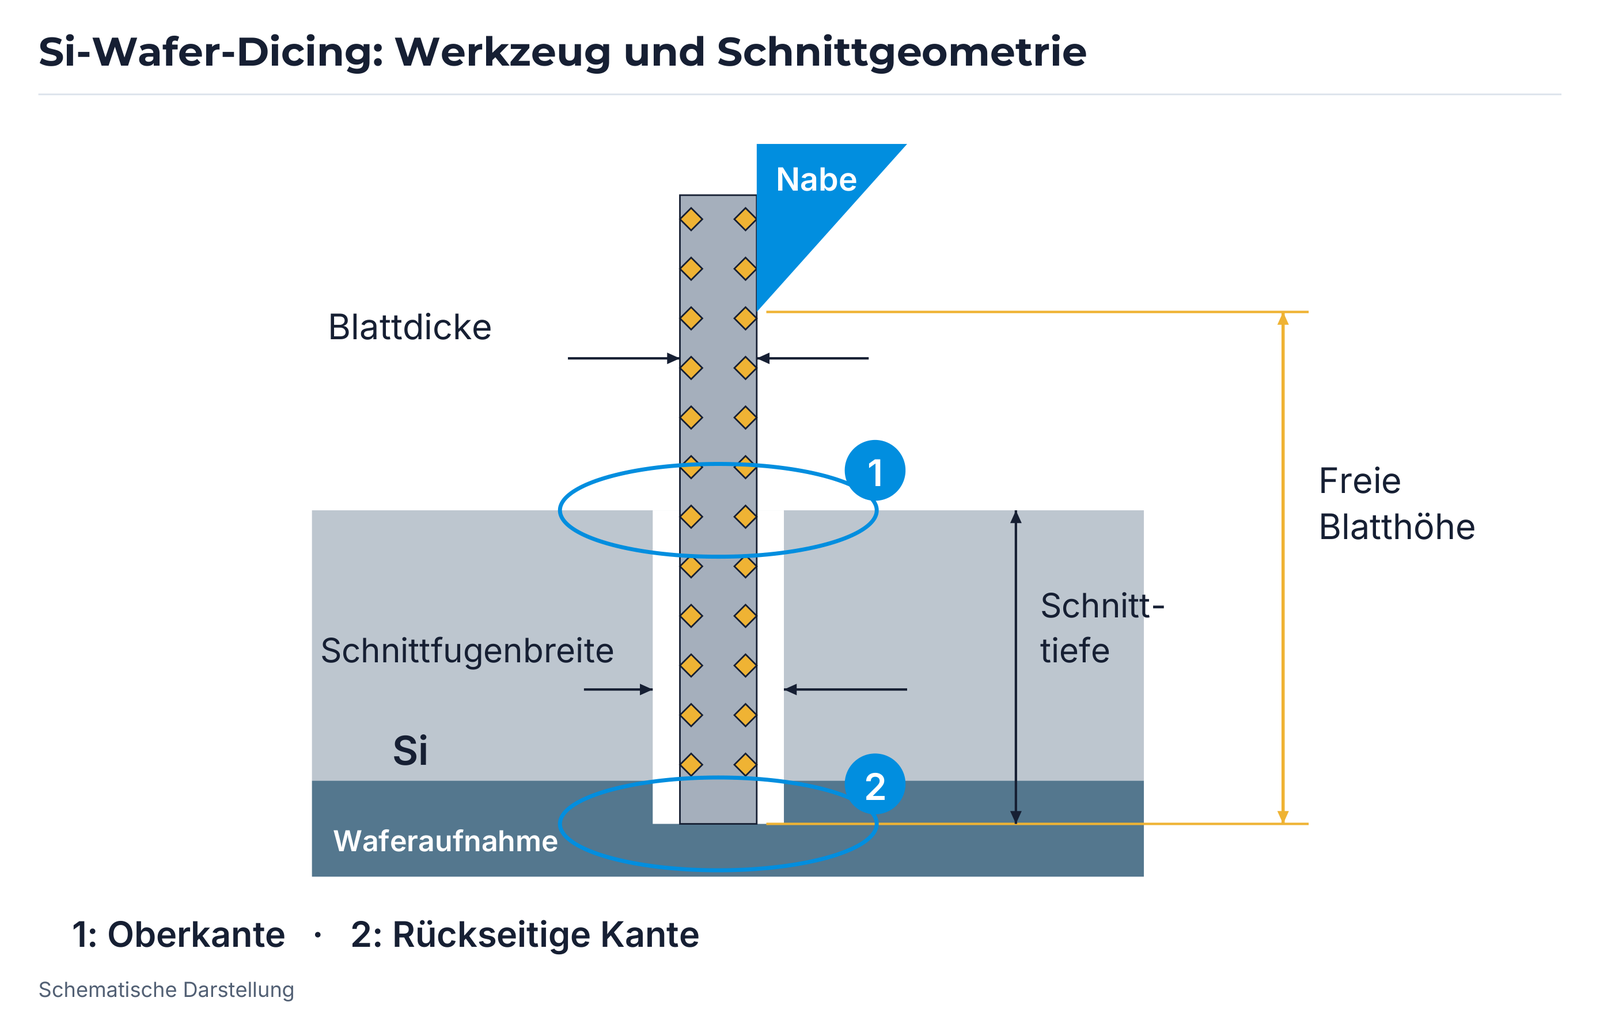
Position 1 bezeichnet die Waferoberseite, Position 2 die Rückseite. Feine Diamantkörnung unterstützt geringe Ausbrüche an der Oberseite. Gröbere Körnung kann durch gute Schnittfähigkeit und geringere Belastung je Korn die Rückseitenqualität unterstützen. Körnung, Vorschub, Schnitttiefe und Kühlführung werden als zusammenhängender Prozess abgestimmt. Beim üblichen Blade-Dicing dient Schneidwasser der Kühlung und dem Austrag der Schnittpartikel.
Bindungsentwicklung für Si und Verbindungshalbleiter
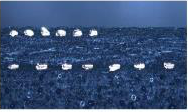
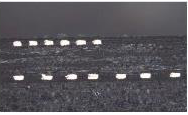
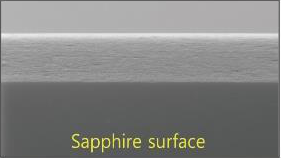
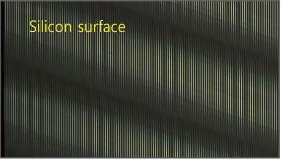
Die Bindungsentwicklung richtet sich auf Silizium und Verbindungshalbleiter. Geringe Ober- und Rückseitenausbrüche sowie geeignete hohe Vorschübe verbinden Schnittqualität und Produktivität. Die Bilder zeigen die Oberseite sowie die Seiten- und Rückseitenansicht des Anwendungsbeispiels.

Back Grinding: Kunstharz- und Metallprogramm
Die Schleifscheiben sind für unterschiedliche Maschinen und Anwendungen ausgelegt und unterstützen auch das gleichzeitige Schleifen mehrerer Wafer. Die Auslegung verbindet lange Werkzeugnutzung mit hohem Volumenabtrag. Passende Scheibenkonstruktionen und Prozessrezepte ermöglichen unterschiedliche Schleifverfahren.
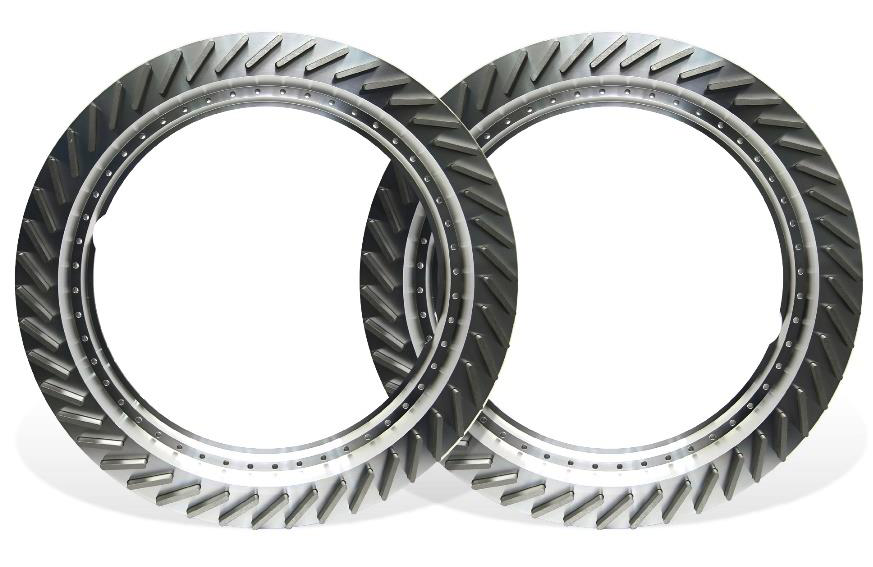
Anwendungen sind Silizium-Wafer, Saphir-Wafer, SiC-Wafer, Glas-Wafer sowie hochharte Werkstoffe, beispielsweise Zirkonoxid.
| Prozess | Serienangabe | D [mm] | W [mm] | X [mm] | Körnung |
|---|---|---|---|---|---|
| Grob | RS, MS Series | 200–380 | 2–5 | 3–10 | #170–#800 |
| Fein | SW Series | 200–380 | 2–5 | 3–10 | #1200–#4000 |
CMP-Konditionierung: starker mechanischer und chemischer Diamanthalt
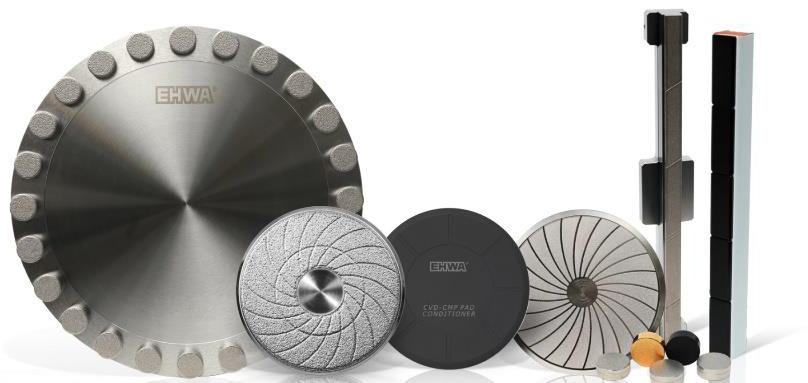
EHWA setzt eigene Lötpulver sowie Hochtemperatur- und Vakuumlötprozesse ein. Die Kombination mechanischer und chemischer Bindung sorgt für starken Diamanthalt in CMP-Konditionierscheiben. Das Programm umfasst Scheiben- und Balkenformen.
| Vergleichsbild | Einsatzdauer | Beobachtung |
|---|---|---|
| Galvanische Scheibe | 20 h | Starker Diamantverlust beobachtet |
| EHWA-BSL-Scheibe | 60 h | Kein Diamantverlust beobachtet |


Die Bilder dokumentieren unterschiedliche Einsatzdauern; weitere Vergleichsbedingungen werden nicht genannt.
CVD-Konditionierer: Spitzengeometrie und Prozessleistung
Die eigene Löt- und Diamantorientierungstechnologie unterstützt eine hohe, über die Nutzung erhaltene Pad Cut Rate (PCR). Für CVD-Konditionierer beschreibt EHWA sehr geringe („near-zero“) Abweichungen der Diamantspitzenhöhe zur Verringerung von Waferdefekten und unerwünschter Topografie.
Angepasste Spitzenkonfigurationen ermöglichen die Abstimmung von PCR, Padoberflächenrauheit und Material Removal Rate (MRR) am Wafer. Geringer Diamantverschleiß unterstützt die Nutzung über mehrere Pads und kann die Verbrauchsmaterialkosten je Wafer, Cost of Consumable (CoC), verringern. Für SiC-CMP nennt EHWA CVD-Konditionierer als Technologie für hohe MRR und als Process of Record (POR); die Auslegung erfolgt für den jeweiligen SiC-Prozess.
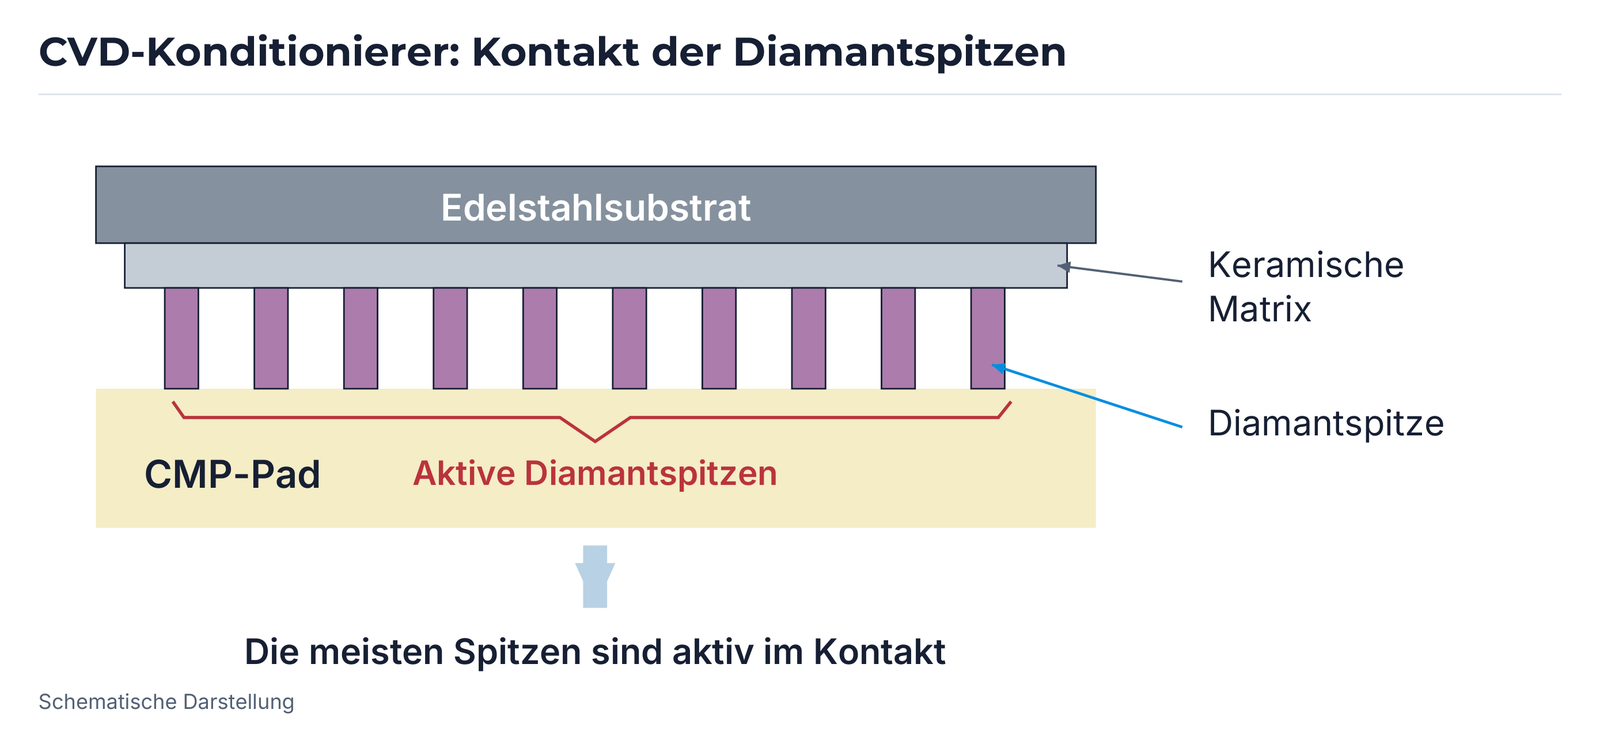
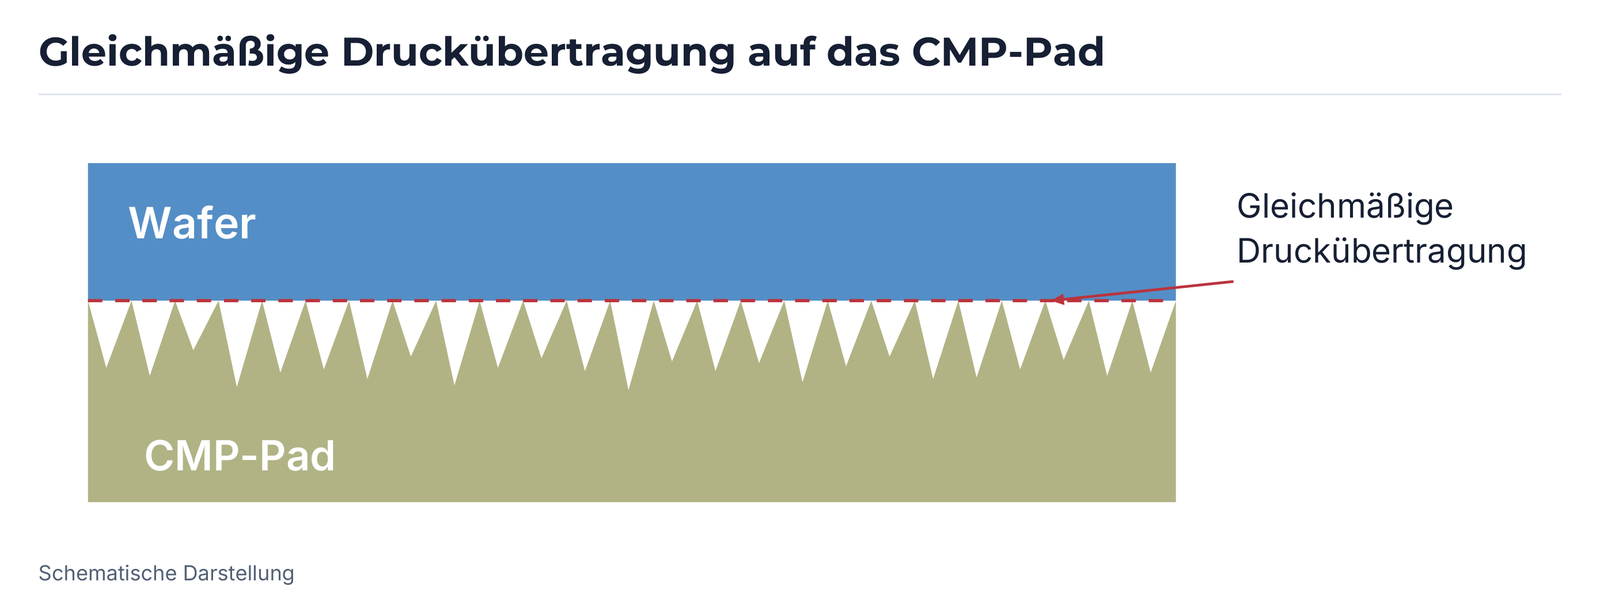
Die meisten Spitzen arbeiten im gezeigten Modell aktiv im Kontakt. Eine gleichmäßige Spitzenhöhe unterstützt eine gleichmäßige Druckübertragung auf die strukturierte Padoberfläche.
Padnutzung über acht Zyklen
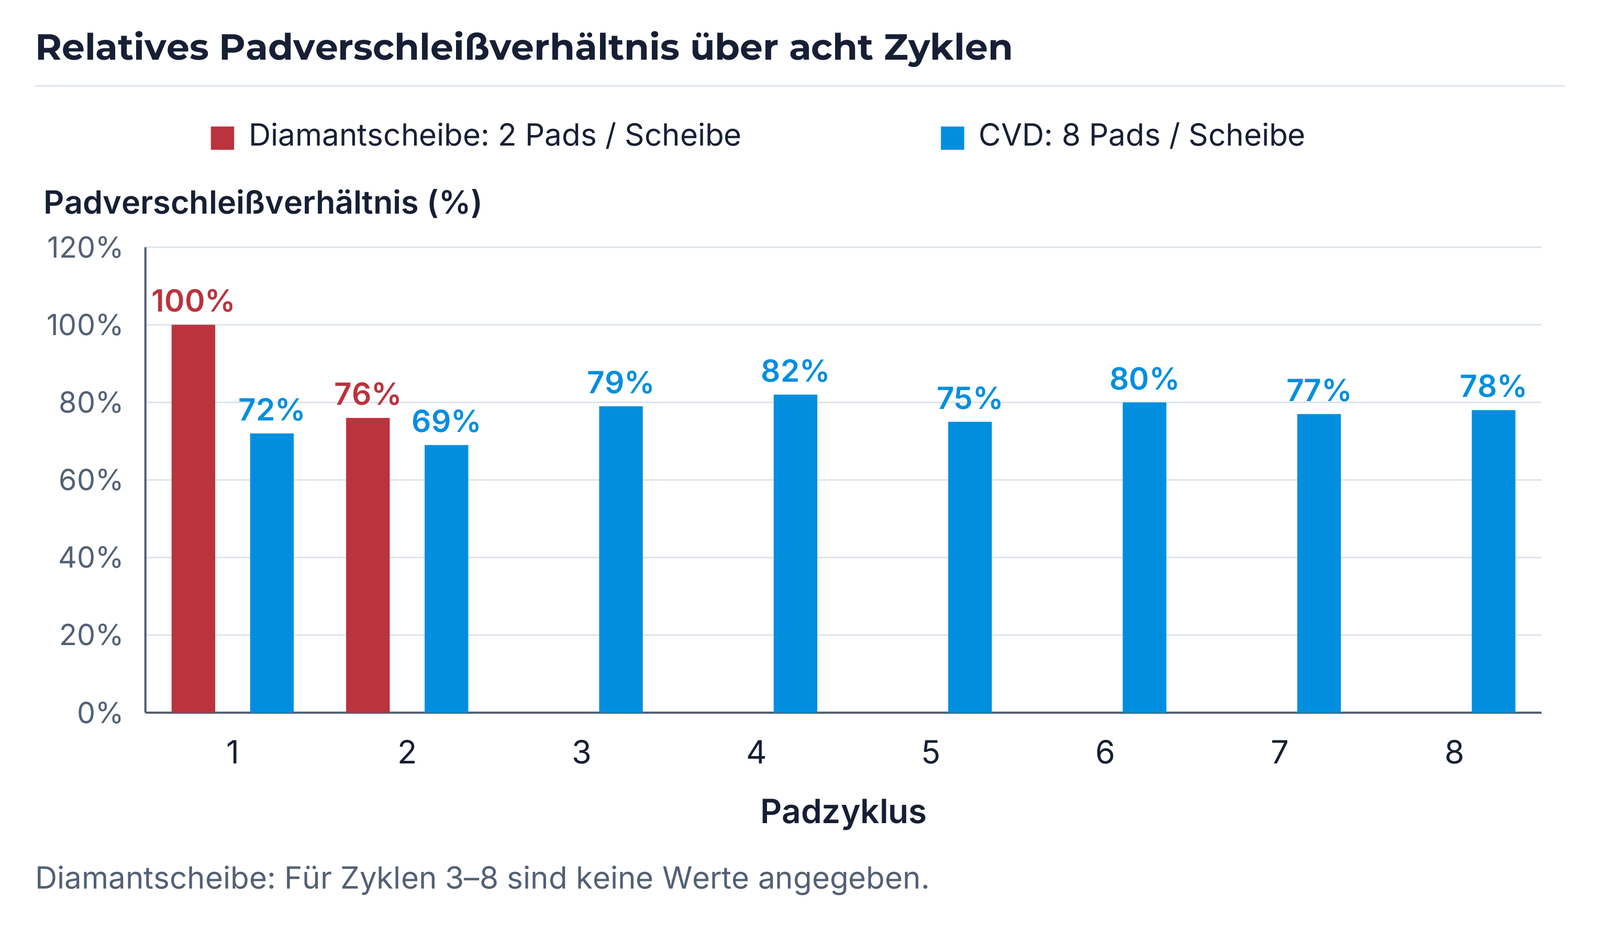
| Padzyklus | Diamantscheibe: relatives Padverschleißverhältnis | CVD-Scheibe: relatives Padverschleißverhältnis |
|---|---|---|
| 1 | 100 % | 72 % |
| 2 | 76 % | 69 % |
| 3 | kein Wert gezeigt | 79 % |
| 4 | kein Wert gezeigt | 82 % |
| 5 | kein Wert gezeigt | 75 % |
| 6 | kein Wert gezeigt | 80 % |
| 7 | kein Wert gezeigt | 77 % |
| 8 | kein Wert gezeigt | 78 % |
Das Beispiel zeigt zwei Pads je Diamantscheibe und acht Pads je CVD-Scheibe. Die Prozentwerte beschreiben das relative Padverschleißverhältnis. Padnutzungsdauer und Wechselintervalle werden mit dem CMP-Prozess abgestimmt.
Kantenwerkzeuge für Silizium- und Saphir-Wafer
Unterschiedliche Nutprofile ermöglichen die Auslegung für verschiedene Waferkanten. Hohe Werkzeugsteifigkeit unterstützt gleichmäßige Fasenbreiten. Gute Profilhaltung sowie Werkzeugausführungen für mehrstufige Grob- und Feinbearbeitung verbinden Formqualität und Prozessleistung.
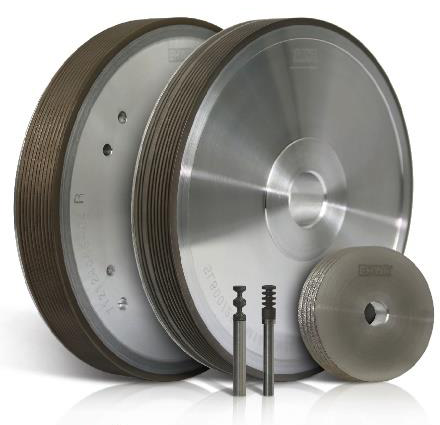
| Typ | Durchmesser | Nut (1) | Dicke [mm] | Körnung | Nut (2) |
|---|---|---|---|---|---|
| MD-DW | Ø3.9 | 5G | 5–20 | #325–#3000 | 5G |
| MD-1FF6Y | Ø202 | 8G | 5–20 | #325–#3000 | 8G |
Für die Durchmesserangaben ist keine Einheit ausgewiesen. Die beiden Nutspalten tragen übereinstimmende Kennungen; Durchmesser und Nutgeometrie werden bei der Werkzeugauswahl konkret abgestimmt.
Messbezüge für das Kantenprofil
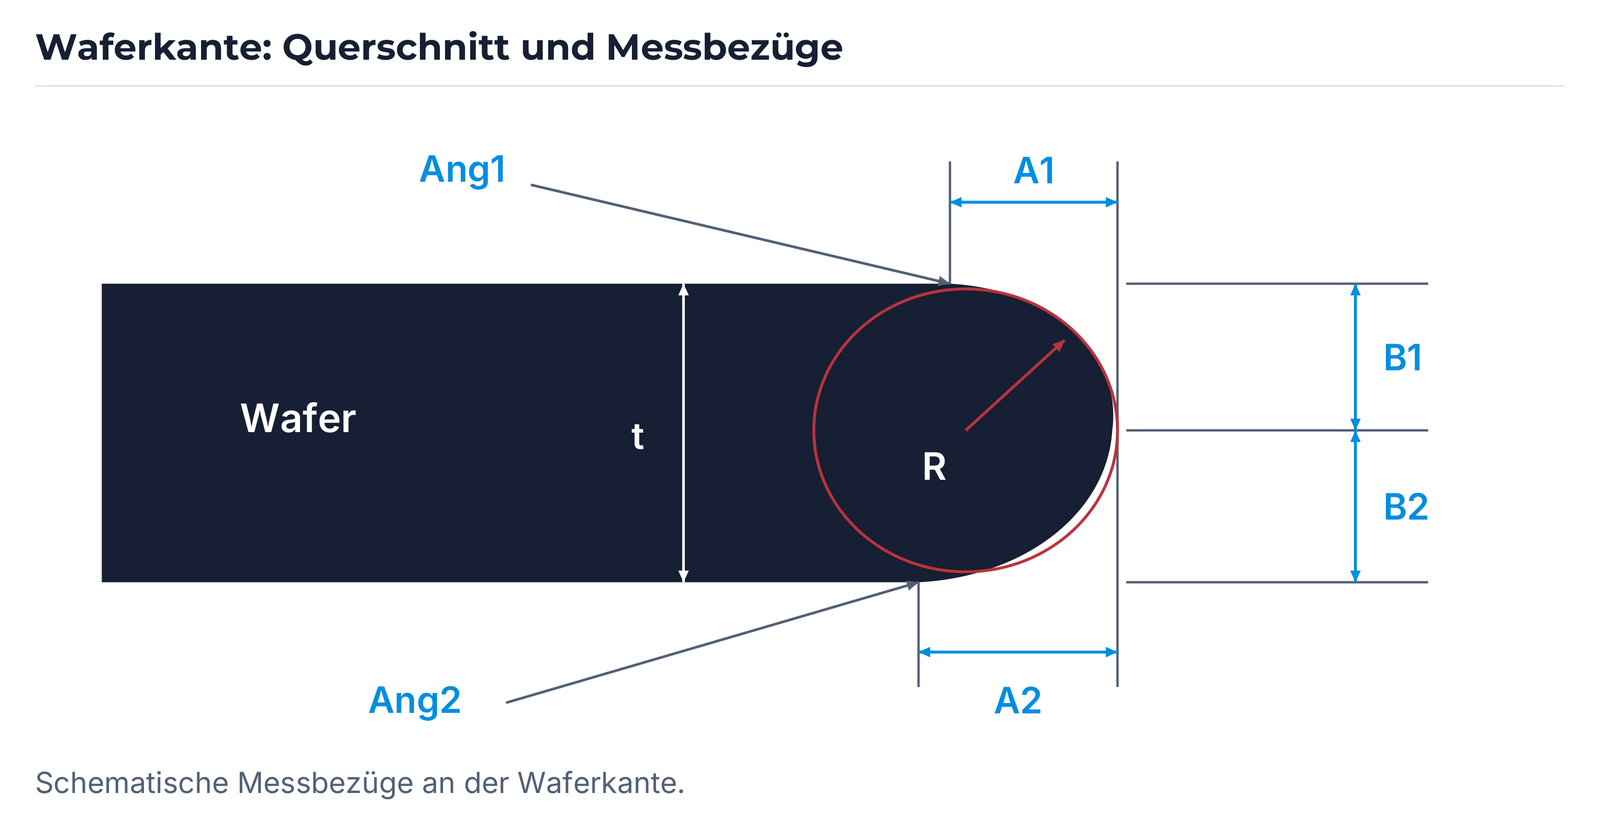
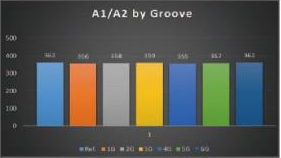
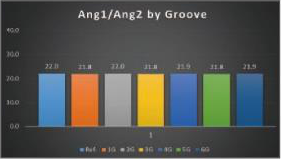
A1 und A2 bezeichnen die oberen und unteren horizontalen Profilbezüge; B1 und B2 die vertikalen Abstände zum mittleren Bezug. Ang1 und Ang2 markieren die oberen und unteren Winkelbezüge, R den Radius und t die Waferdicke. Zahlenmaße ergeben sich aus der vereinbarten Kantenform.
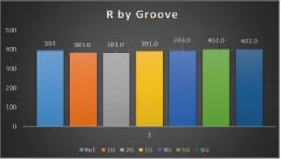
Die drei Messdiagramme vergleichen A1/A2, Ang1/Ang2 und R nach Nut („by Groove“). Die farbigen Reihen bezeichnen Ref. sowie 1G bis 6G. Messbeispiele unterstützen die Abstimmung von Nutprofil und geforderter Kantenform.
| Diagrammbezeichnung | Messbezug |
|---|---|
| A1/A2 by Groove | Oberer/unterer horizontaler Profilbezug nach Nut |
| Ang1/Ang2 by Groove | Oberer/unterer Winkelbezug nach Nut |
| R by Groove | Radiusvergleich nach Nut |
Ihre Halbleiteranwendung abstimmen
Nennen Sie Werkstoff, Wafer-/Package-Abmessungen, Maschine, Aufnahme und aktuelle Werkzeugspezifikation. Für Trennen und Schleifen helfen Vorschub, Drehzahl, Kühlführung sowie Zielwerte für Ausbrüche, Oberfläche und Kantenform. Für CMP ergänzen Sie Pad, Slurry, PCR, Waferabtrag und Wechselintervalle. Bereits vorhandene Angaben genügen für den Einstieg.
EHWA Europe: info@ehwadia.de · +49 6173 997780
Technische Grundlage
EHWA, Semiconductor Product Range, fünf Seiten. Redaktionsstand: 13.10.2026.