Dicing und Microblades für Elektronikbauteile
EHWA entwickelt dünne Diamanttrennblätter für Siliziumwafer, Verbindungshalbleiter, elektronische Gehäuse und harte, spröde Werkstoffe. Nabenblätter, frei stehende Microblades mit Metall- oder Kunstharzbindung und galvanisch aufgebaute Nickelblätter bieten unterschiedliche Möglichkeiten, Schnittfugenbreite, Schnittqualität und Produktivität auf das Bauteil abzustimmen.
Die Entwicklung zielt auf präzise Schnitte, geringe Ausbrüche und eine gleichmäßige Bearbeitungsqualität. Eine kontrollierte Korngrößenverteilung unterstützt diese Ziele; hohe Vorschubgeschwindigkeiten können die Produktivität erhöhen. EHWA stimmt die Werkzeugausführung auf die jeweilige Kundenanwendung ab.
Dicing-Blätter mit Nabe
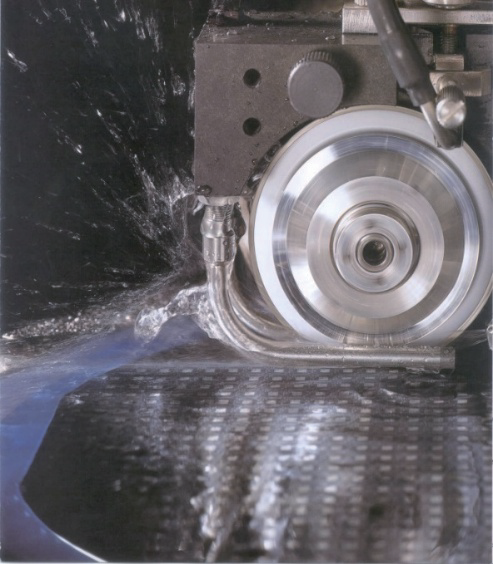
Die Dicing-Blätter verbinden hohe Fertigungsgenauigkeit mit einem sehr dünnen Schneidbereich. Die Entwicklung neuer Bindungen richtet sich an Silizium und Verbindungshalbleiter. Geringe Ausbrüche an Oberkante und Rückseite sowie hohe Vorschubgeschwindigkeiten sind zentrale Entwicklungsziele.
Schnittgeometrie und Kantenausbrüche
Die Blattdicke beschreibt den Schneidkörper. Die Schnittfugenbreite bezeichnet die im Werkstück entstehende Fuge und ist als eigener Bezug dargestellt. Die freie Blatthöhe reicht von der Nabe bis zum Schneidende; die Schnitttiefe wird von der Waferoberseite bis zum Schneidende gemessen. Die Waferaufnahme liegt unter dem Siliziumwafer. Ober- und rückseitige Kante können unterschiedliche Ausbruchsmechanismen zeigen.
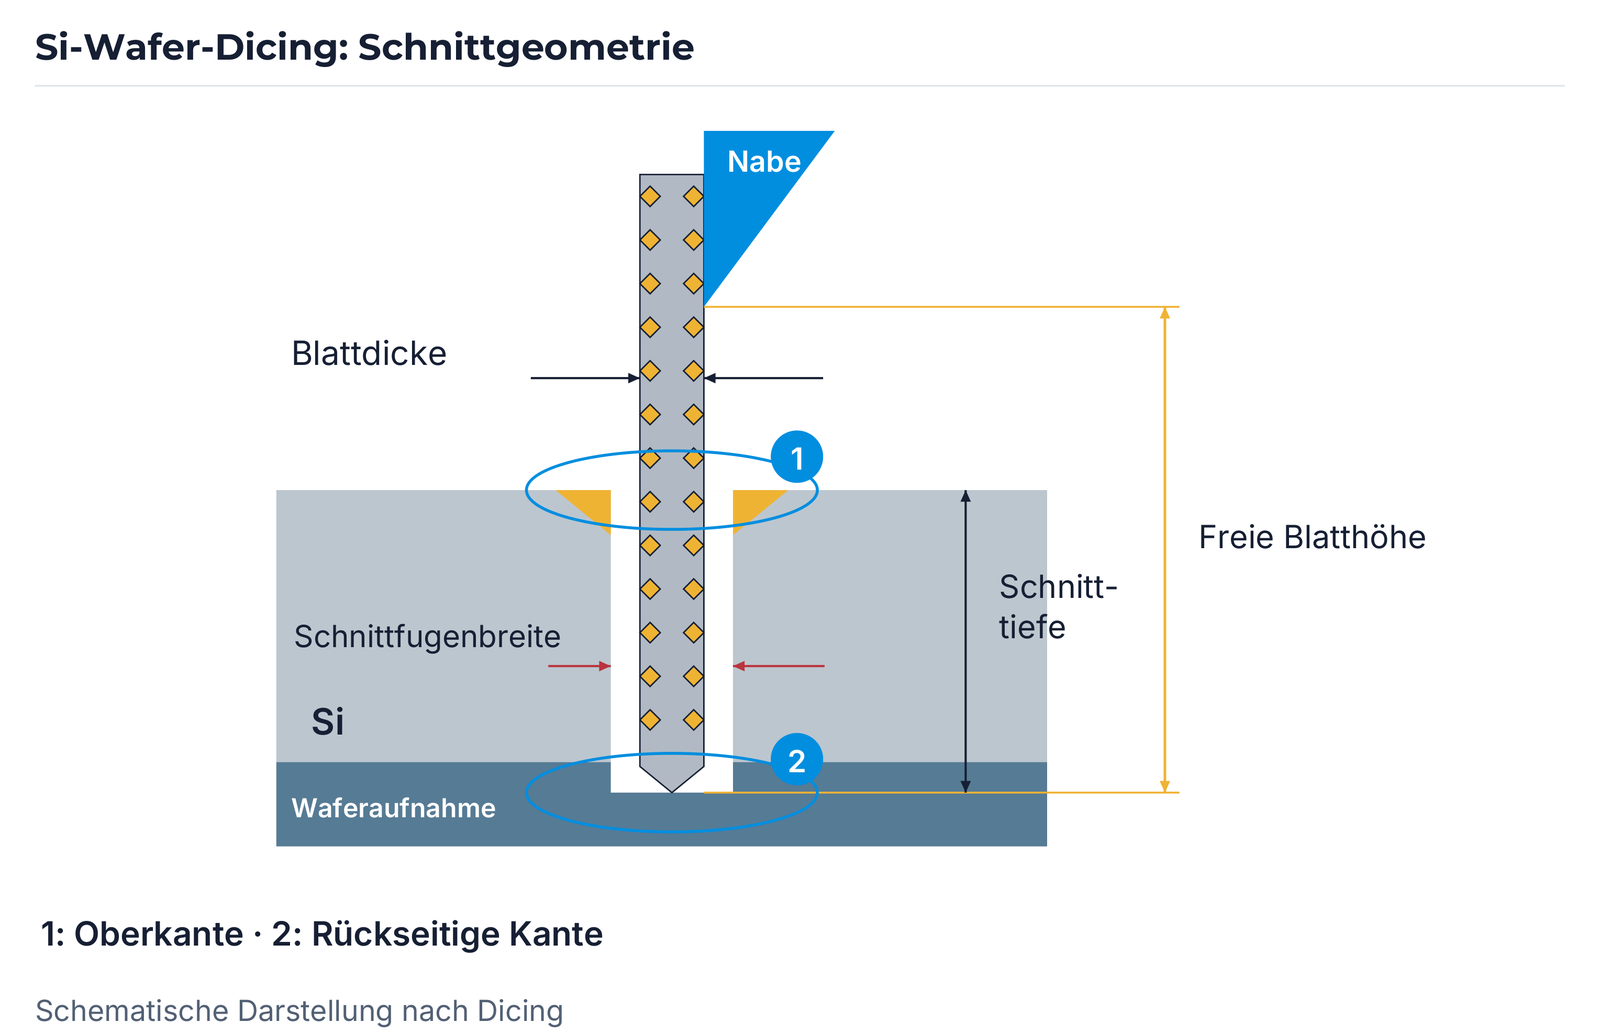
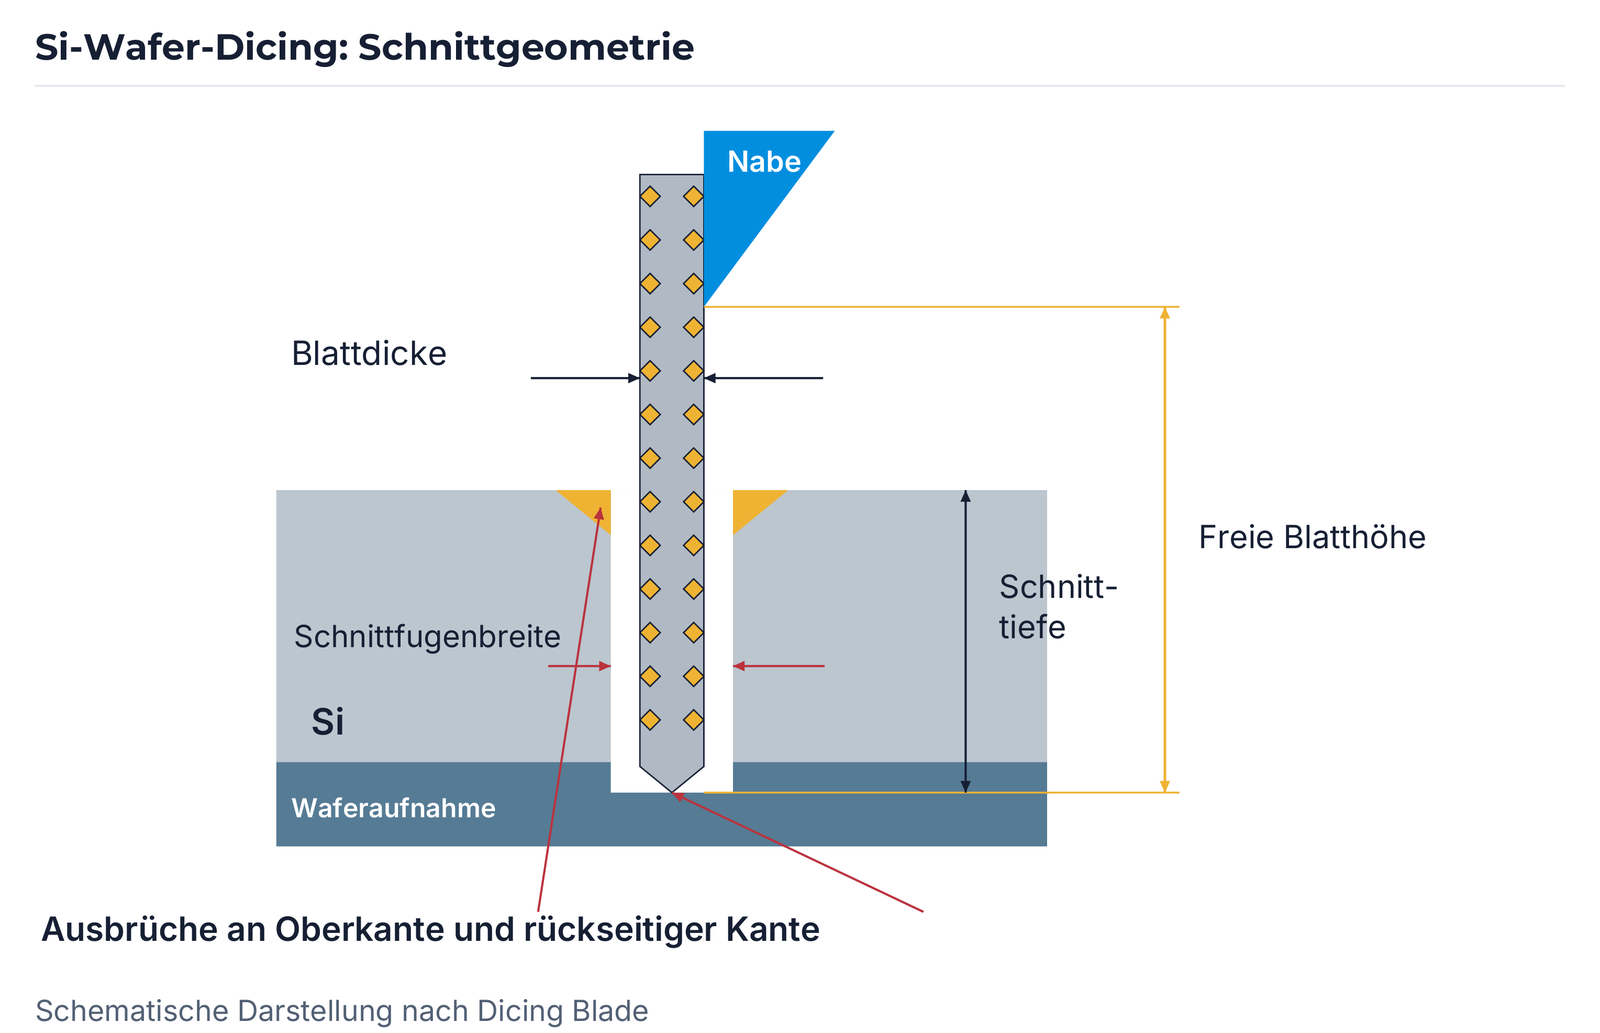
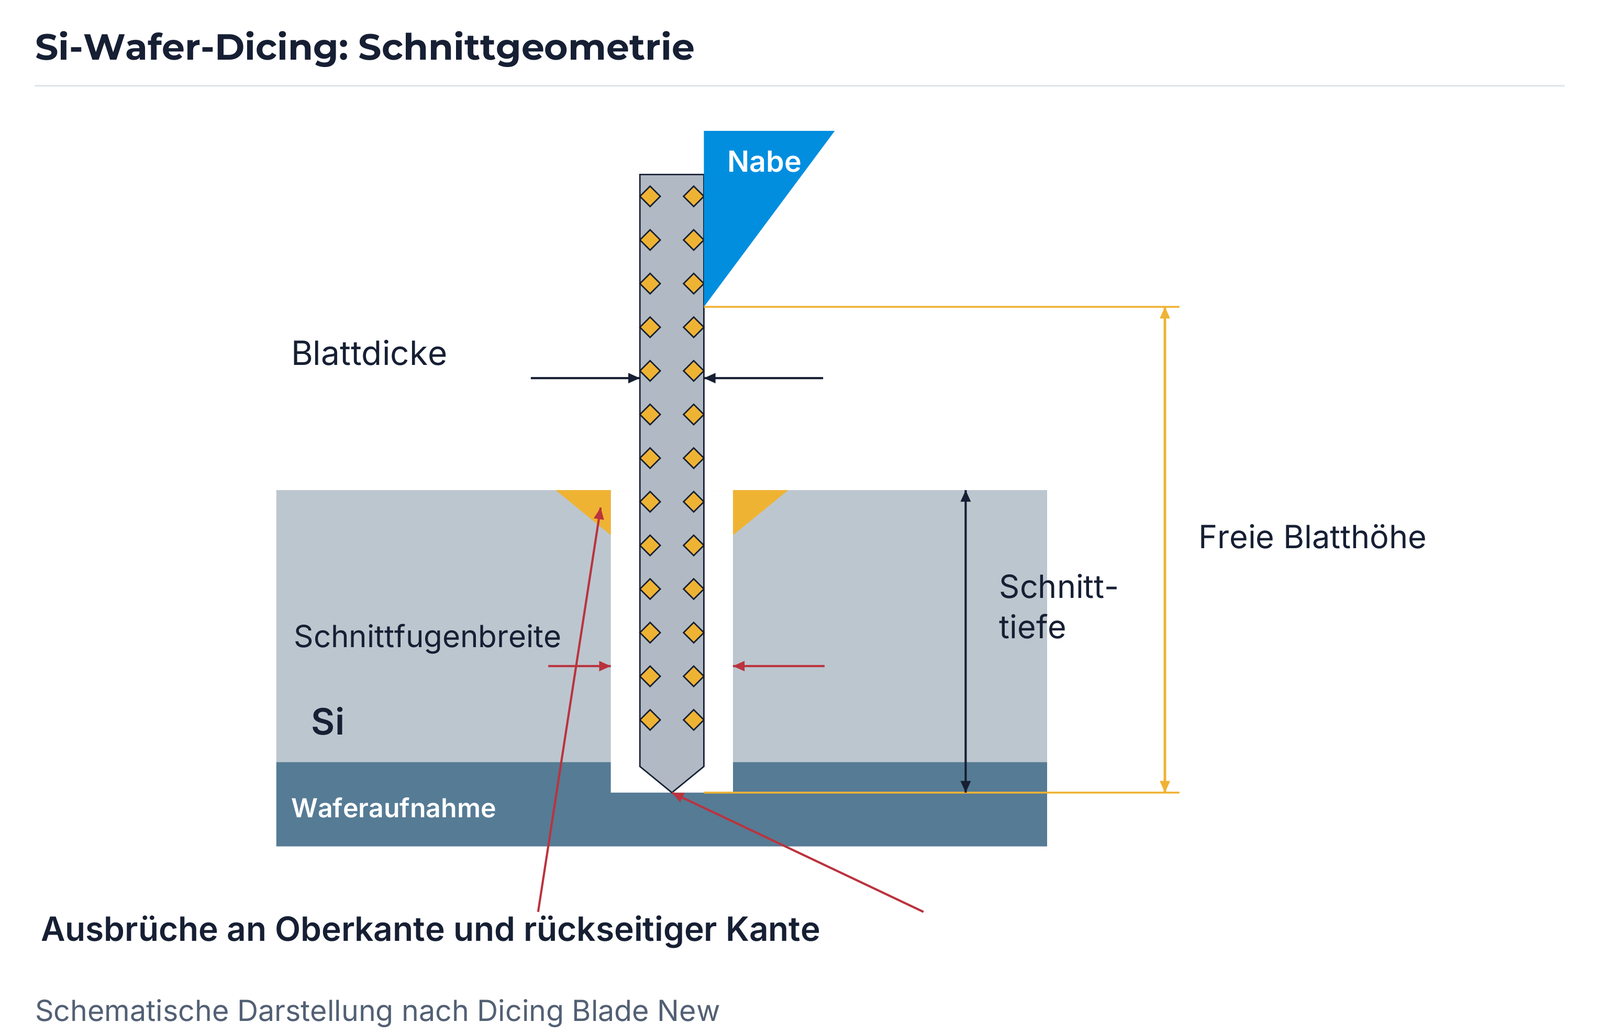
| Bereich | Vergleich in den Dicing-Produktblättern |
|---|---|
| Waferoberseite | Nassschnitt mit Kühlmittel; feine Diamantkörnung wird mit kleinen Ausbrüchen an der Oberkante verbunden. |
| Waferrückseite | Das beschriebene Modell stellt Trockenschnitt ohne Kühlmittel und gröbere Diamantkörnung mit hoher Schneidfähigkeit und geringerer Belastung je Korn gegenüber. |
Diese Gegenüberstellung beschreibt das Modell der Dicing-Produktblätter. Für dünne Wafer kann auch eine feinere Körnung die rückseitigen Ausbrüche verringern. Körnung, Vorschub, Drehzahl, Werkstückdicke, Kühlmittel und Aufnahme sind deshalb gemeinsam auf den konkreten Schnitt abzustimmen. Kühlmittelbedingungen richten sich nach dem freigegebenen Maschinen- und Anwendungsprozess.
Neue Bindungen für Silizium und Verbindungshalbleiter
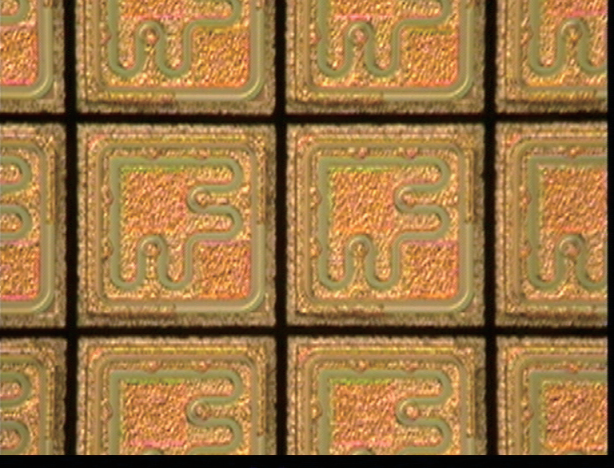
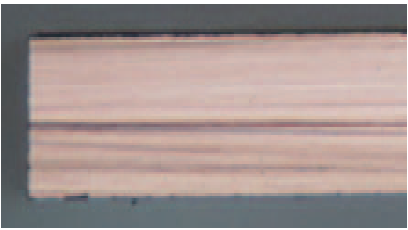
Die dargestellte Bindungsentwicklung verbindet geringe Ausbrüche an Ober- und Rückseite mit der Möglichkeit, bei hohen Vorschubgeschwindigkeiten zu arbeiten. Die folgenden Anwendungsbilder zeigen die Oberseite sowie die seitliche und rückseitige Schnittzone. Die Bilder enthalten keine numerische Ausbruchsspezifikation.
Microblades: Anwendungen und Vorteile
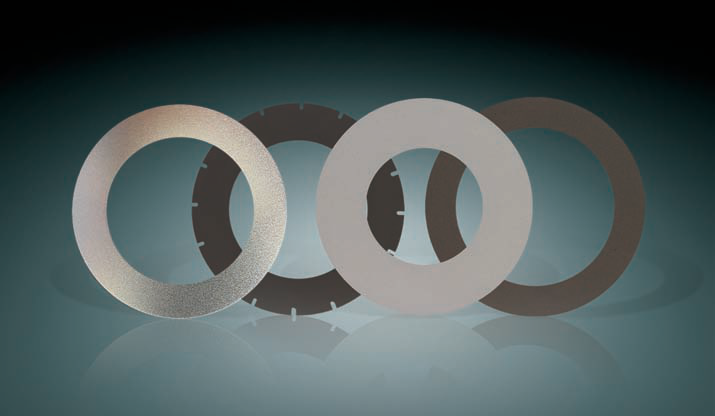
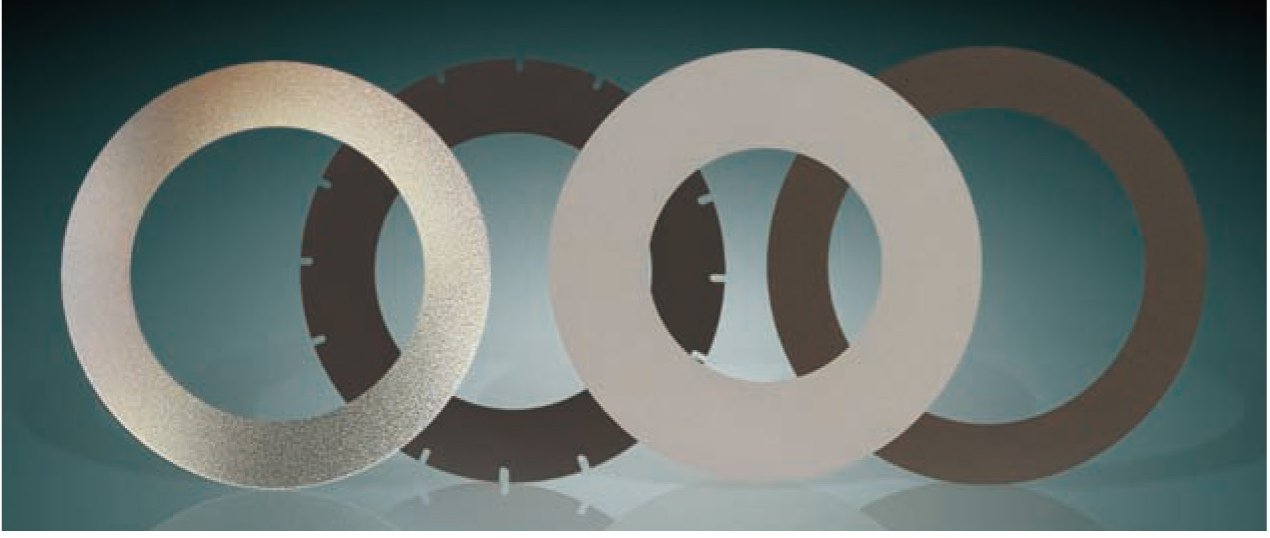
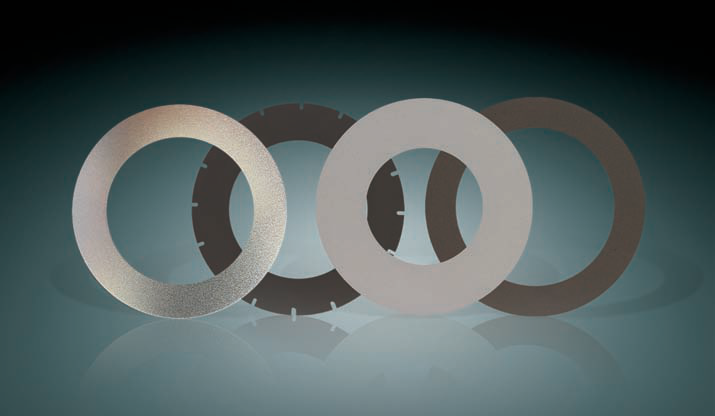
Microblades mit Metall- und Kunstharzbindung sind für präzises Trennen mit schmaler Schnittfuge ausgelegt. Eine hohe Schneidfähigkeit unterstützt hohe Drehzahlen und schnelle Vorschübe. Die Werkzeugentwicklung konzentriert sich auf geringe Ausbrüche, Schnittqualität und Formhaltung.
| Anwendungsgruppe | Bauteile und Werkstoffe |
|---|---|
| Elektronische Gehäuse | QFN, FBGA, CSP, MCP, POP, PBGA |
| Trennen und Nuten | Ferrit, Keramik, Glas, Quarz und Saphir |
Mindestblattdicken
Die drei Microblade-Produktfassungen nennen dieselben Mindestdicken für die folgenden Durchmessergruppen. Außendurchmesser, ursprüngliche Zollbezeichnung und Blattdicke sind getrennt aufgeführt. Die Zollbezeichnungen sind Größenklassen der Produktblätter und keine exakte Umrechnung der angegebenen Millimeterbereiche.
| Außen-Ø (mm) | Größenklasse (Zoll) | Metall (mm) | Kunstharz (mm) | Galvanisch (mm) |
|---|---|---|---|---|
| 52–60 | 2.5 | 0.10 | 0.10 | 0.08 |
| 75–78 | 3 | 0.15 | 0.15 | — |
| 100–115 | 4 | 0.15 | 0.20 | — |
| 120–130 | 5 | 0.20 | 0.25 | — |
—: In dieser Durchmessergruppe ist für galvanisch aufgebaute Blätter kein Mindestwert angegeben.
Bindungsreihen: Verschleißrate und relative Härte
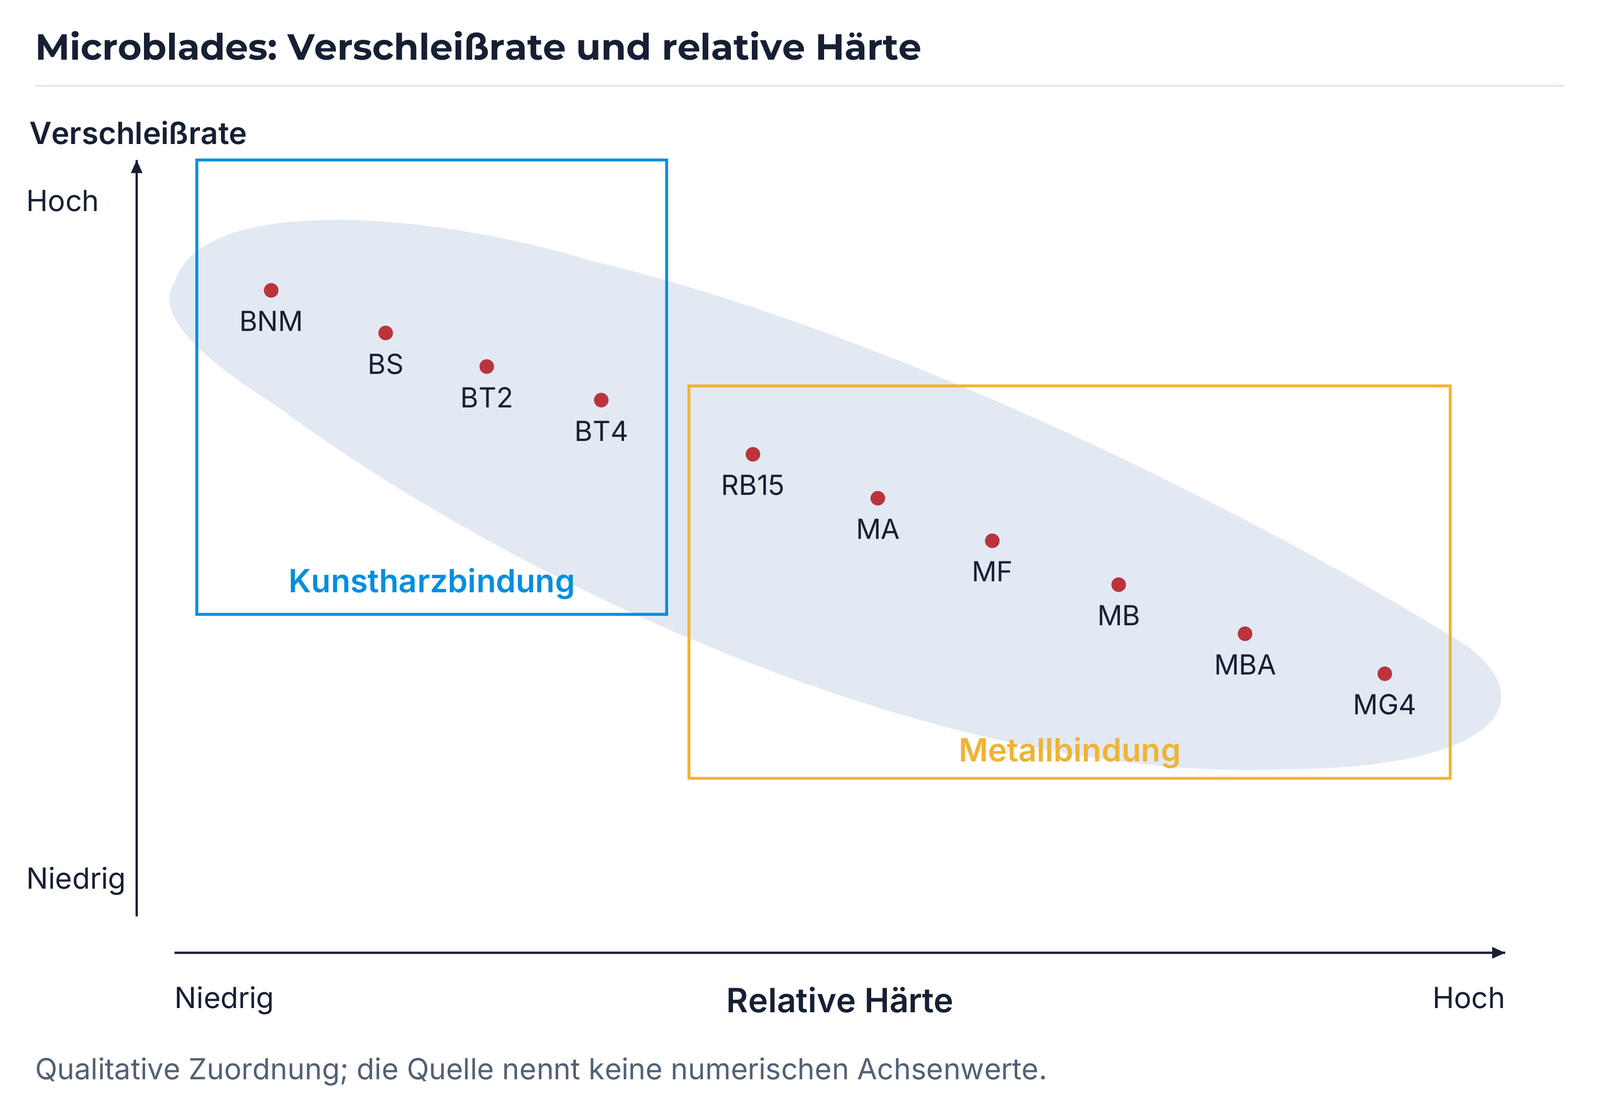
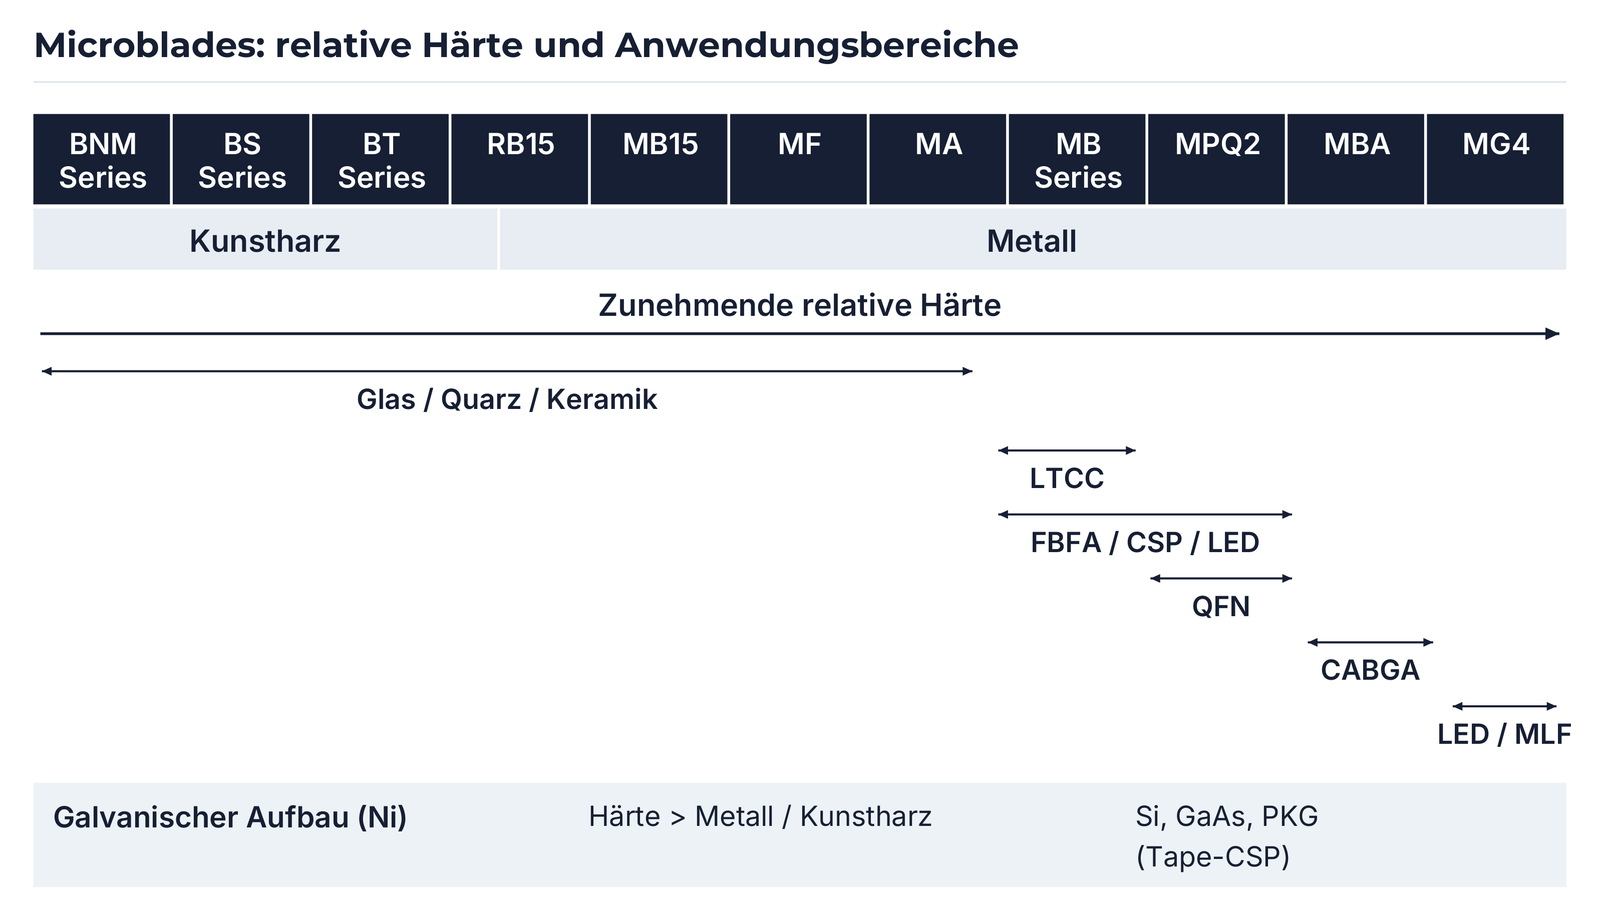
Die qualitative Zuordnung stellt die Kunstharzreihen BNM, BS, BT2 und BT4 sowie die Metallreihen RB15, MA, MF, MB, MBA und MG4 gegenüber. Im Diagramm nimmt die relative Härte nach rechts zu; die dargestellte Verschleißrate reicht von niedrig unten bis hoch oben. Die Reihen liegen innerhalb eines überlappenden Bereichs.

Werkzeugstruktur und Anwendungsbereiche
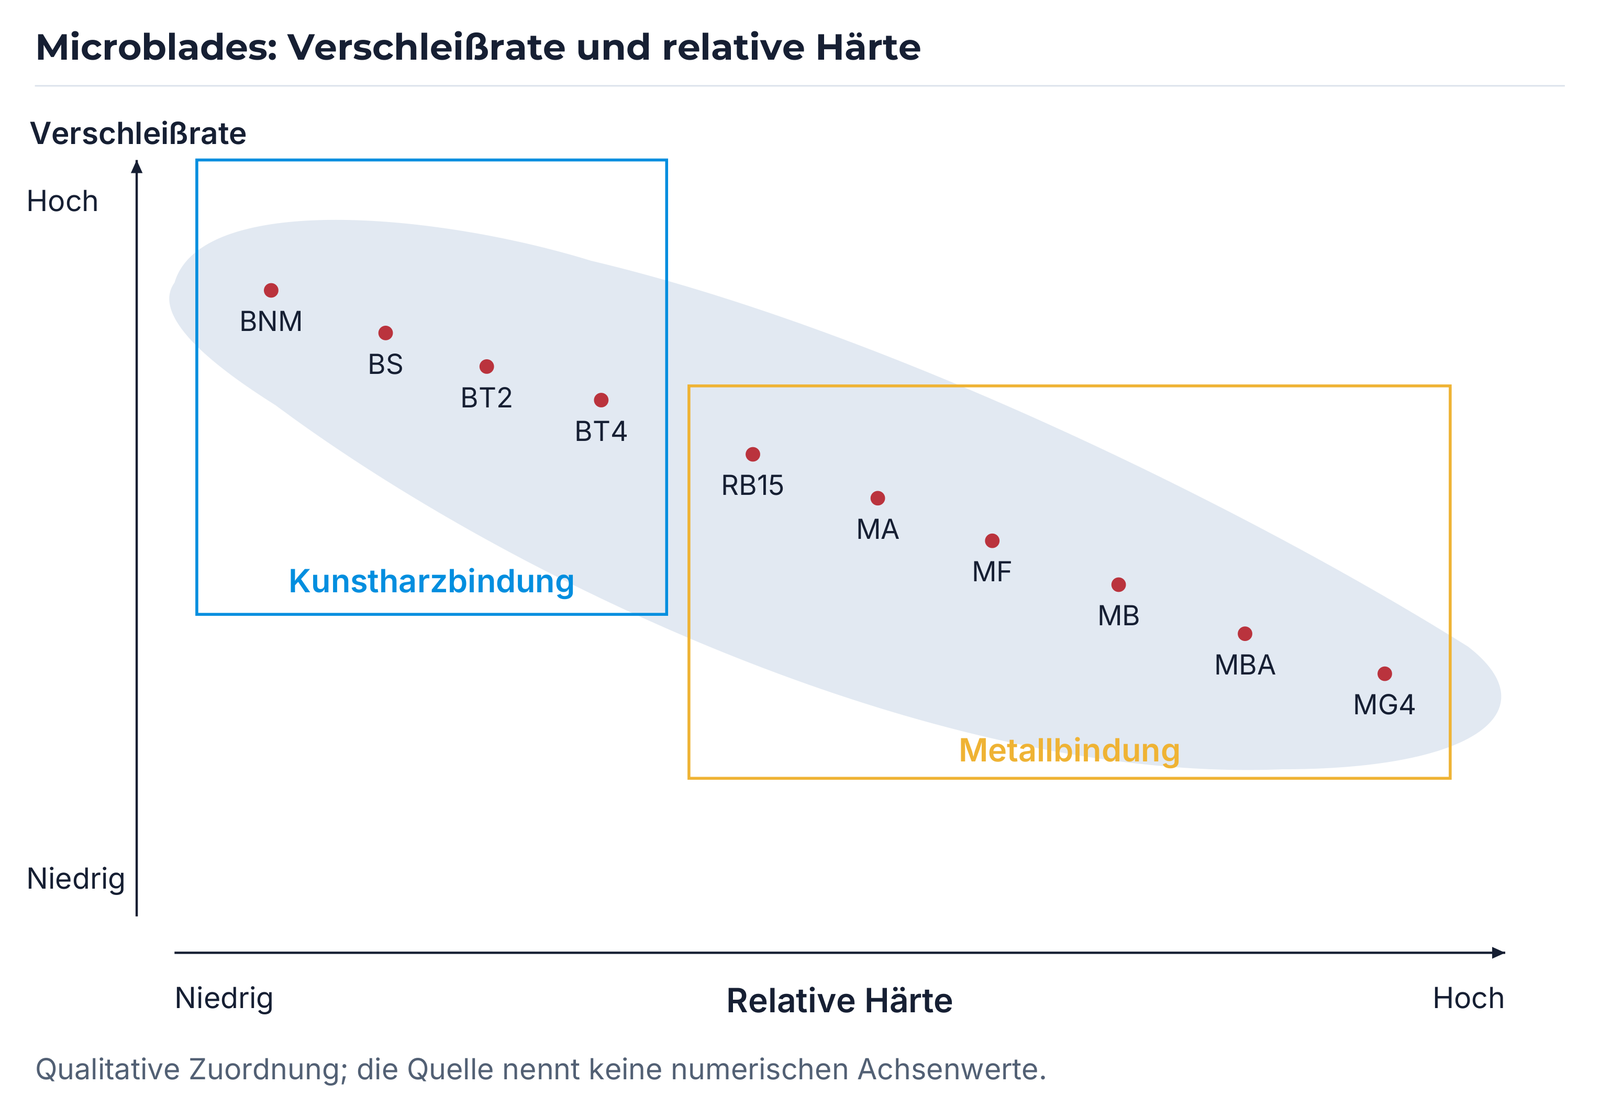
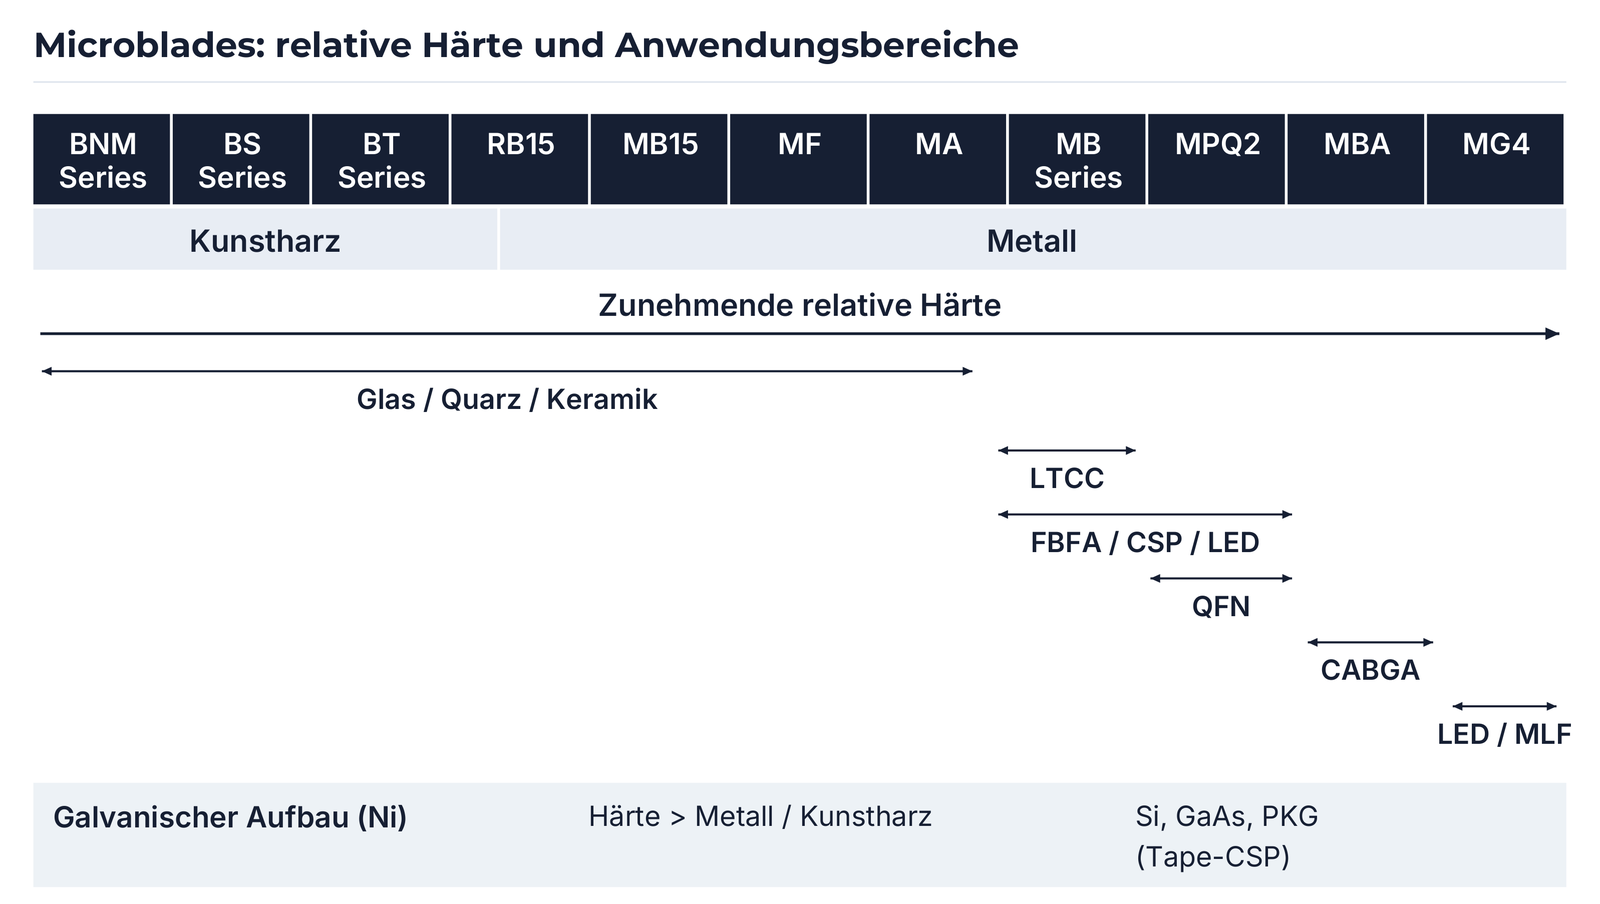
Die Auswahlmatrix ordnet BNM Series, BS Series, BT Series, RB15, MB15, MF, MA, MB Series, MPQ2, MBA und MG4 entlang zunehmender relativer Härte an. Die Anwendungspfeile zeigen Bereiche innerhalb dieser Reihen. Die Grenze zwischen Kunstharz- und Metallbereich liegt in der Darstellung innerhalb der RB15-Spalte; die Grafik ist deshalb als Bereichszuordnung zu lesen.
Die Anwendungsfelder umfassen Glas, Quarz und Keramik, LTCC, FBFA/CSP/LED, QFN, CABGA sowie LED/MLF. Der galvanische Aufbau verwendet Metall (Ni); in der Matrix wird seine Härte als höher als bei Metall- und Kunstharzblättern beschrieben. Als Anwendungen sind Si, GaAs und PKG (Tape-CSP) angegeben.
Blattoberfläche und seitlicher Diamantüberstand
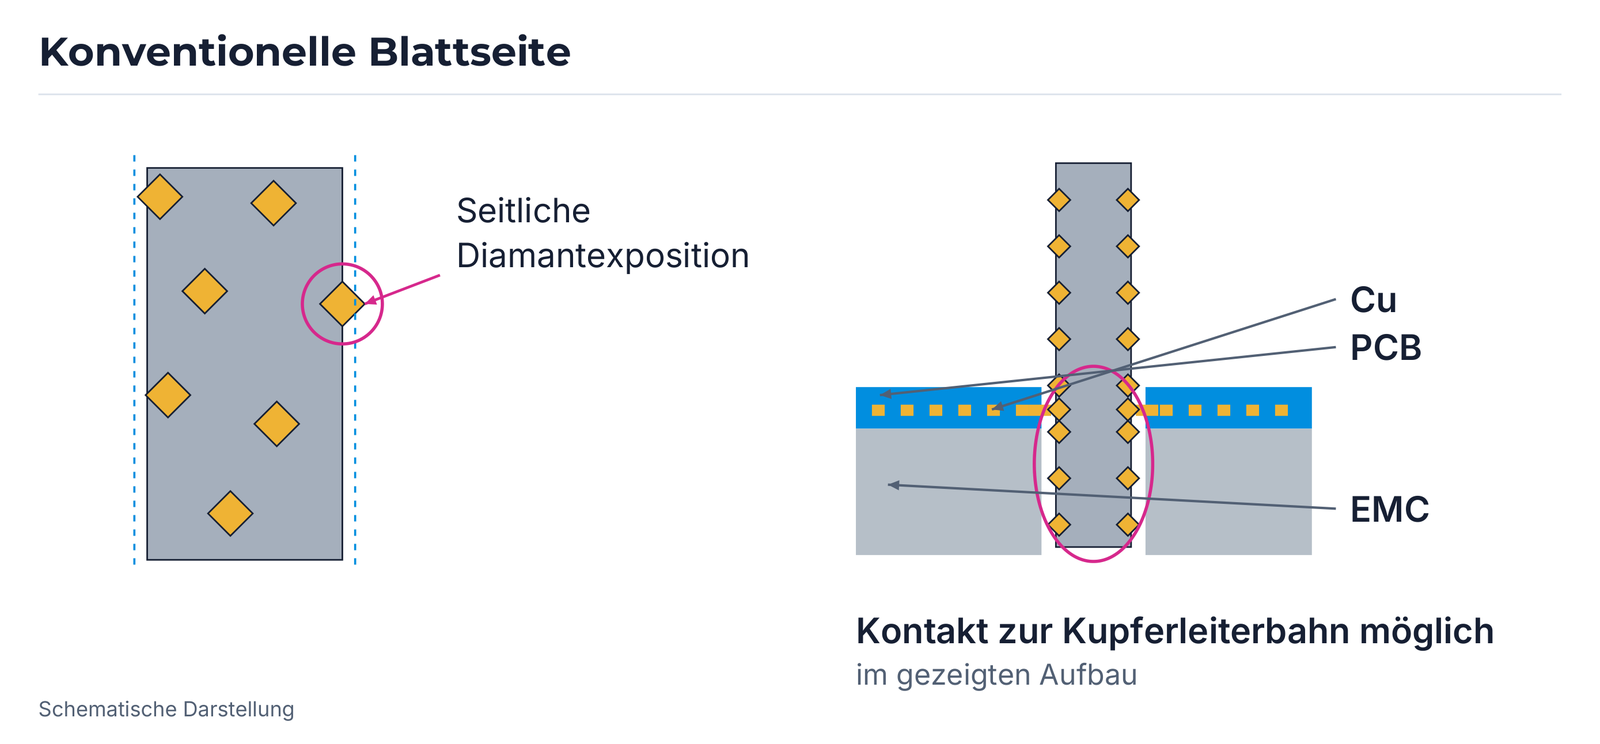
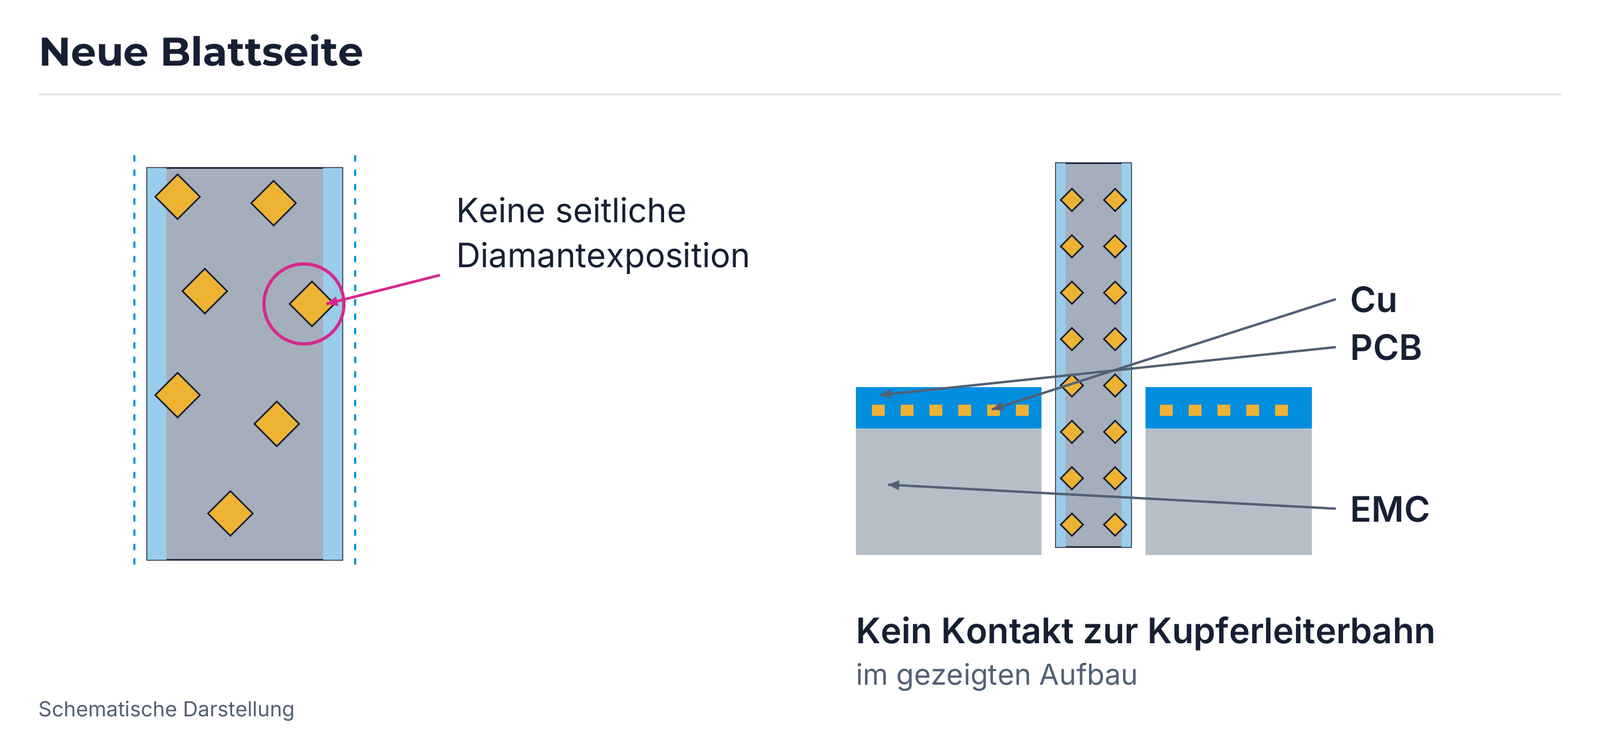
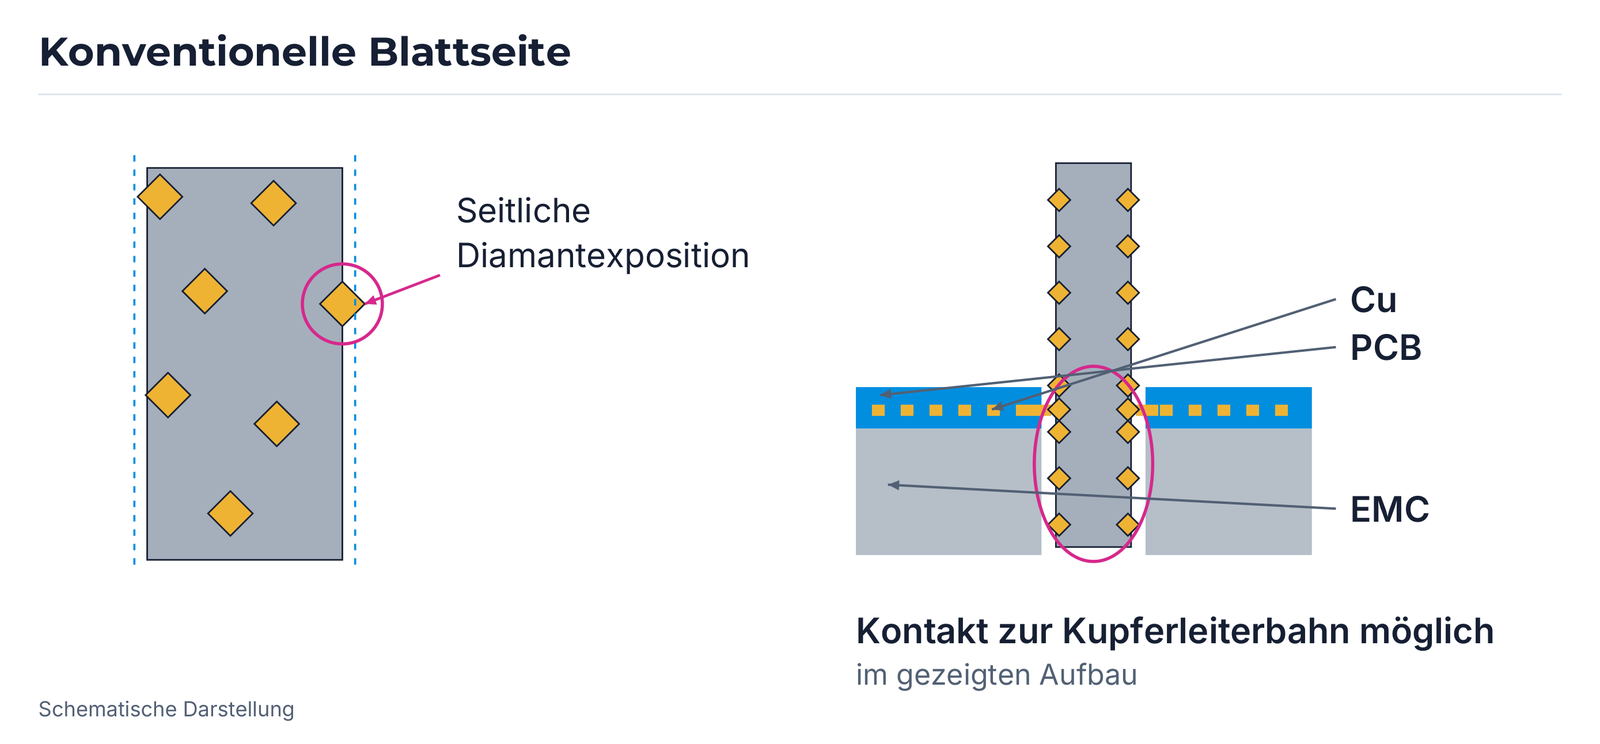
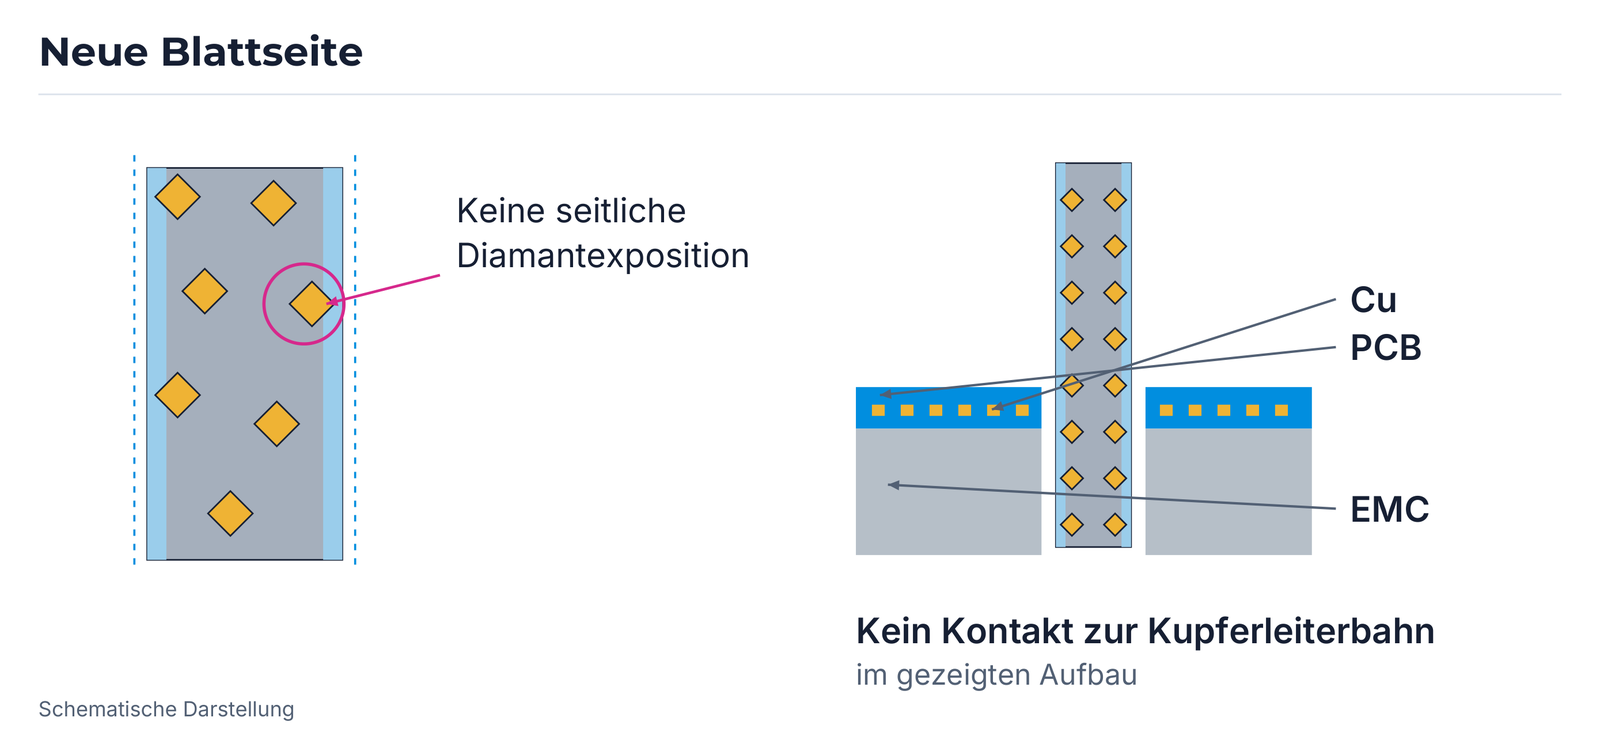
Die neue Blattoberfläche ist so ausgelegt, dass im gezeigten Aufbau keine Diamanten seitlich über die Blattfläche hinausragen. Ziel sind eine bessere Schnittqualität hinsichtlich Kupfergrat und Ausbrüchen sowie eine stabile Schnittform. EHWA beschreibt außerdem eine längere Nutzungsdauer und höhere Härte gegenüber der verglichenen konventionellen Ausführung.
Im Kontaktschema kann seitlich freiliegender Diamant mit Kupferleiterbahnen in der PCB-Schicht in Kontakt kommen; darunter liegt die EMC-Schicht. Die neue Ausführung vermeidet diesen Kontakt im dargestellten Aufbau. Schneidende Diamanten bleiben Bestandteil des Werkzeugs.
Oberflächen- und Formvergleiche
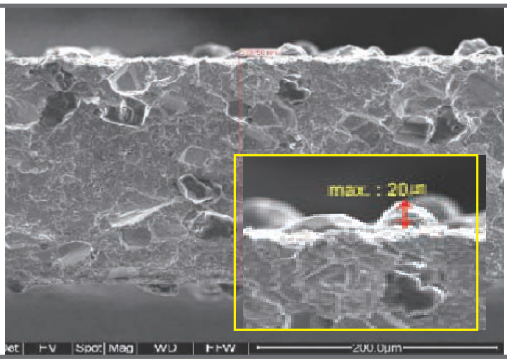
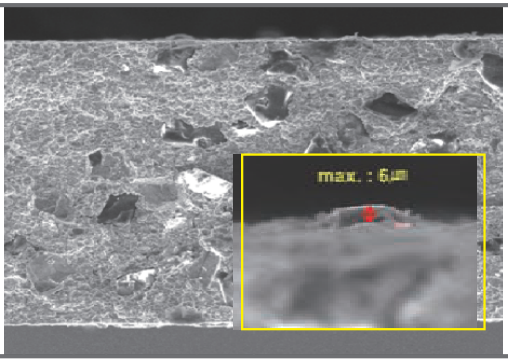
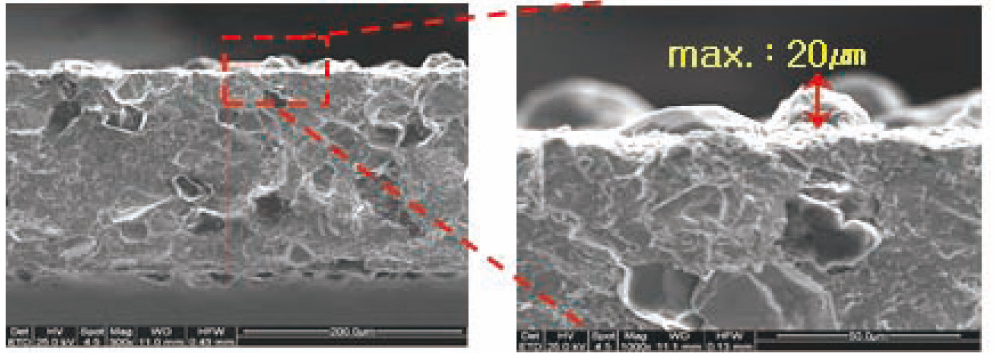
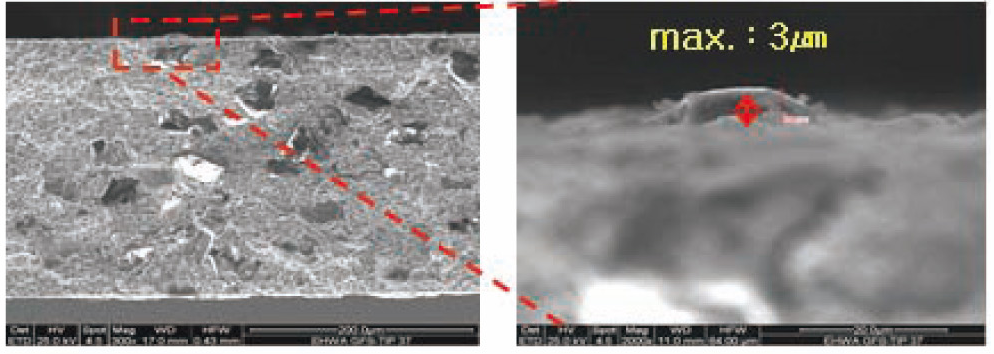
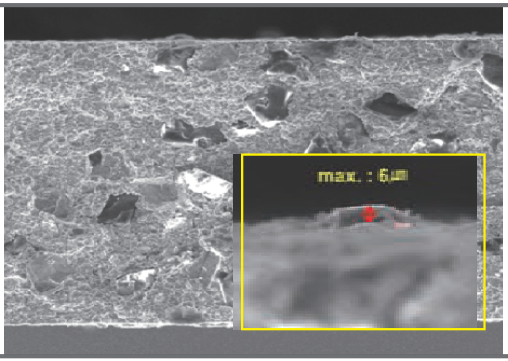
Die REM-Aufnahmen zeigen die konventionelle und die neue Blattoberfläche mit vergrößerter Randzone. Micro-Blade 2018 und Micro-Blade 2018 New nennen maximal 20 µm für die konventionelle und maximal 6 µm für die neue Ausführung. Micro-Blade nennt im eigenen Bildvergleich maximal 20 µm und maximal 3 µm. Diese Bildmessungen gehören zu unterschiedlichen Produktfassungen.
| Produktfassung | Konventionelle Ausführung | Neue Ausführung |
|---|---|---|
| Micro-Blade 2018 | max. 20 µm | max. 6 µm |
| Micro-Blade | max. 20 µm | max. 3 µm |
| Micro-Blade 2018 New | max. 20 µm | max. 6 µm |

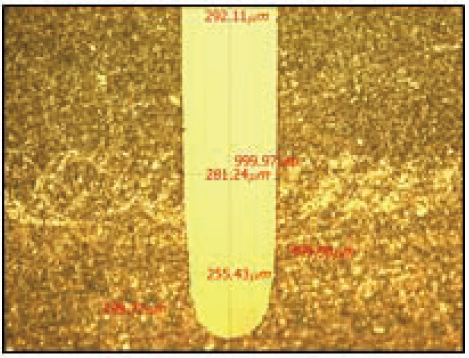
Micro-Blade ergänzt den Oberflächenvergleich durch optische Aufnahmen der erzeugten Nut. Die Originalbilder bewahren sämtliche Maßlinien und eingeblendeten Messwerte. Zu den lesbaren Breitenwerten gehören 292.11, 281.24 und 255.43 µm im konventionellen Bild sowie 296.19, 298.03 und 281.24 µm im Bild der neuen Ausführung.

Gehäuseschnittqualität und Werkzeugvergleich
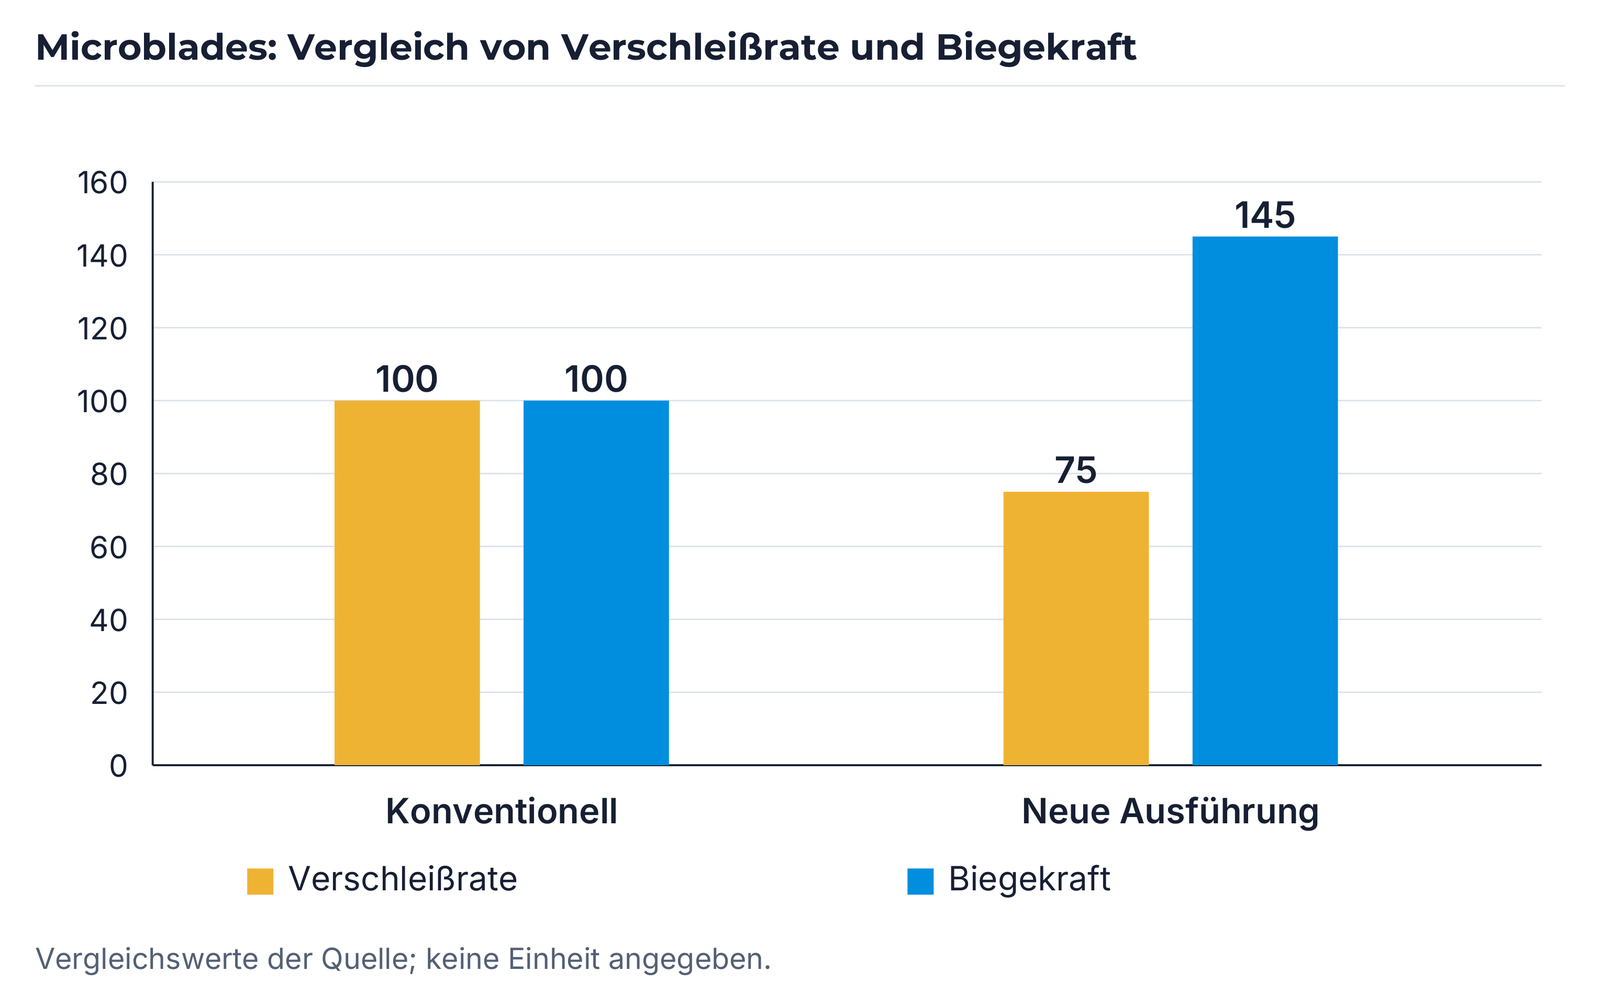
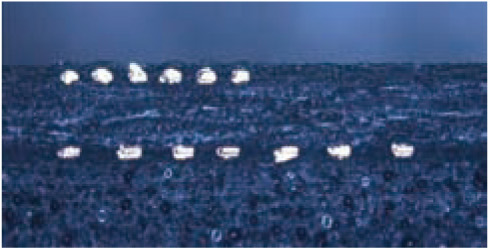
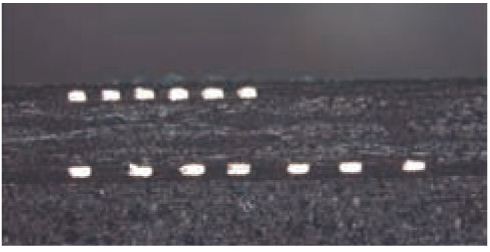
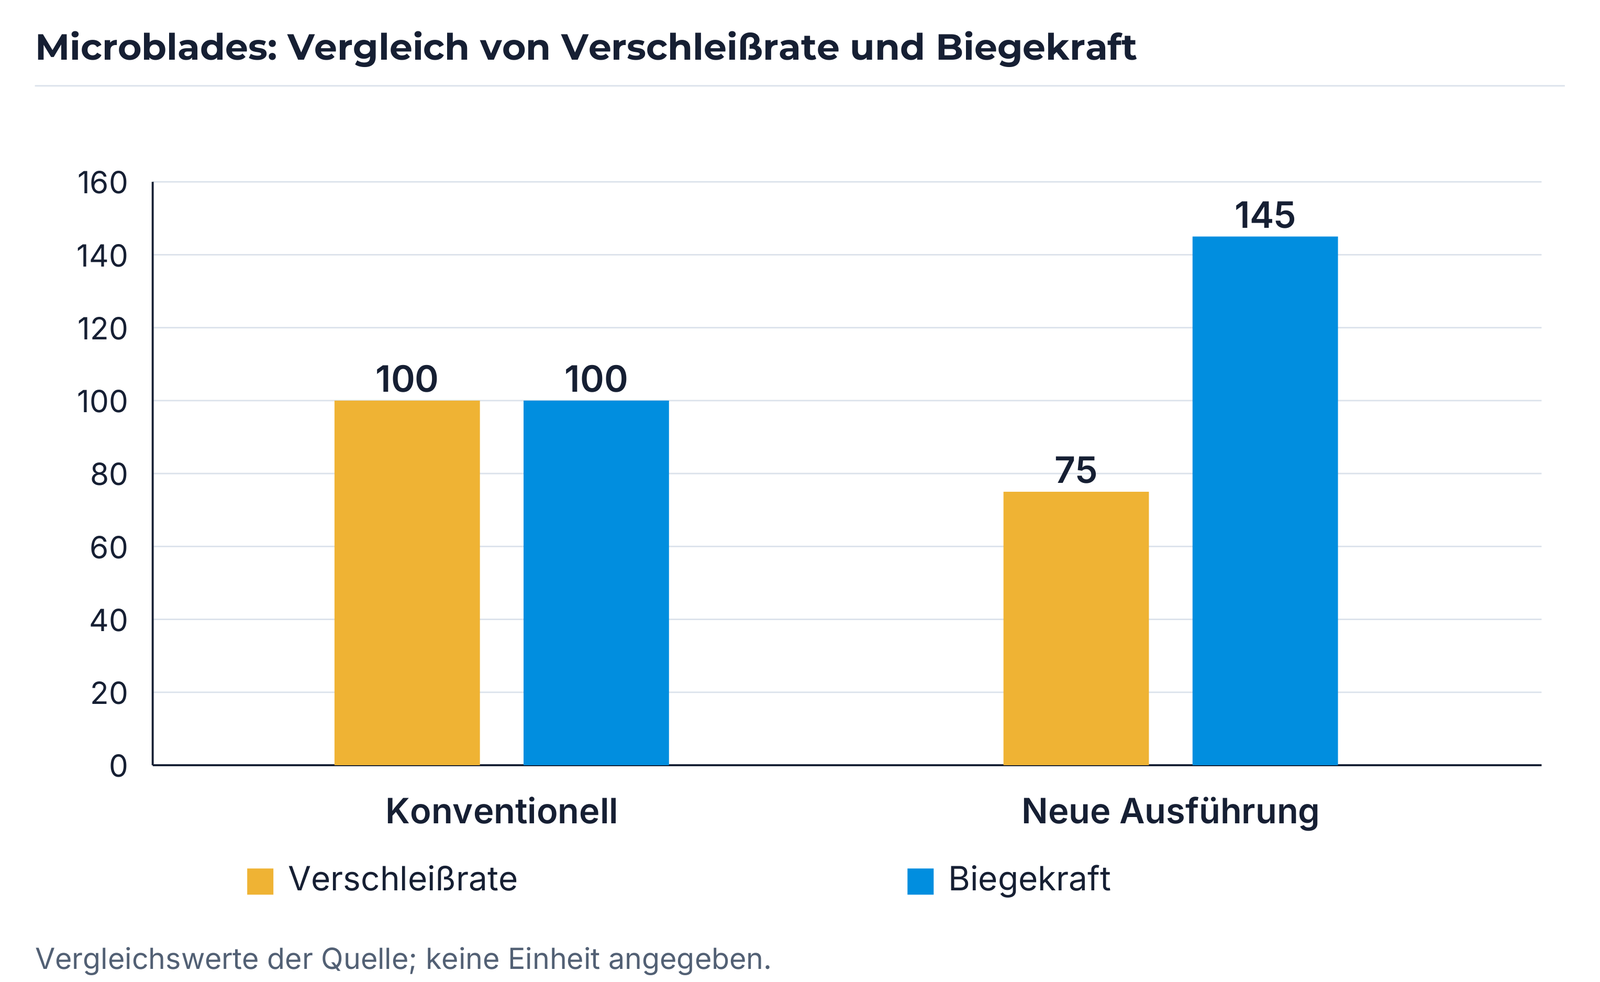
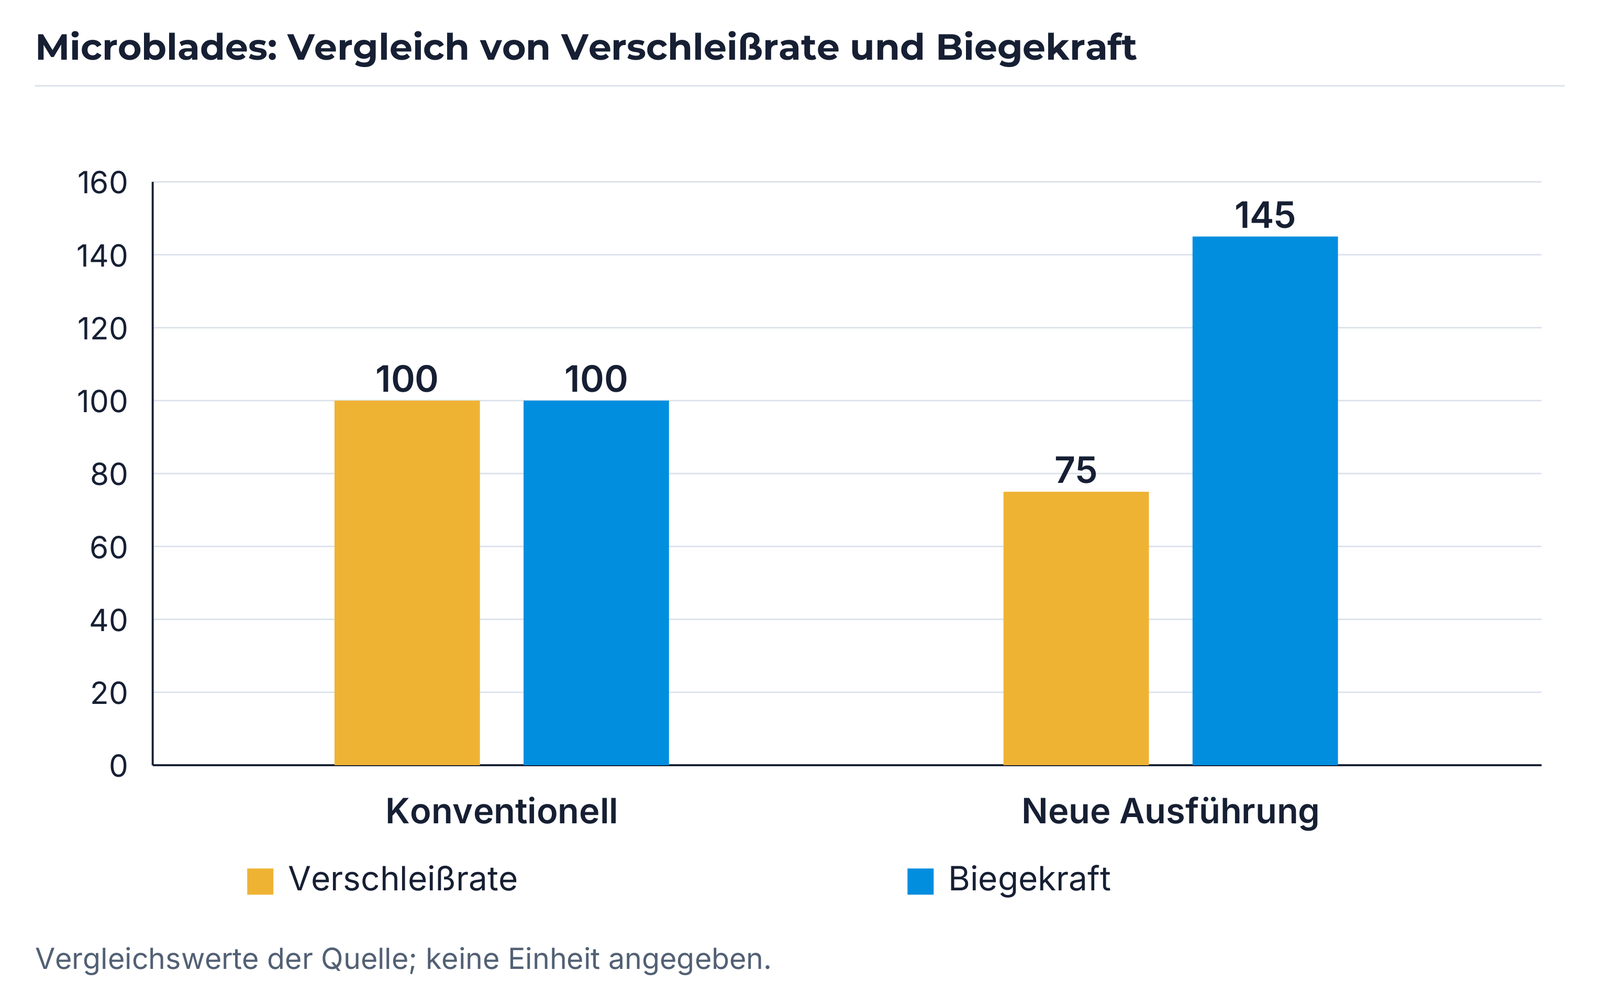
Die Gehäuseaufnahmen vergleichen konventionelle mit verbesserter Schnittqualität. Der zugehörige Werkzeugvergleich enthält die folgenden Werte für Verschleißrate und Biegekraft. Die Quellen geben dafür keine Einheit und keine vollständigen Versuchsbedingungen an; die Zahlen beschreiben diesen Vergleich.
| Ausführung | Verschleißrate | Biegekraft |
|---|---|---|
| Konventionell | 100 | 100 |
| Neue Ausführung | 75 | 145 |
Galvanisch aufgebaute Microblades
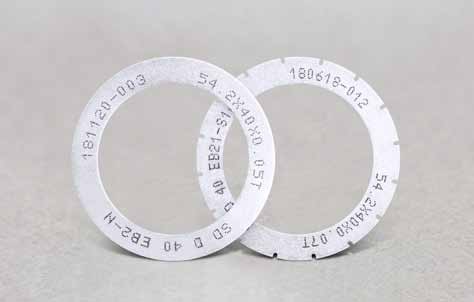
Galvanisch aufgebaute Microblades mit Nickelbindung verbinden hohe Genauigkeit mit einer sehr dünnen, frei stehenden Bauform. Das Produktblatt beschreibt eine Dicke von etwa 50 µm im Vergleich zu mehr als 100 µm bei metallgebundenen Microblades. In der Spezifikation nennt es zugleich eine Blattdicke von mehr als 50 µm. Die konkrete verfügbare Ausführung wird für die Anwendung festgelegt.
Die hohe Kornhaltefestigkeit der Bindung unterstützt eine lange Nutzungsdauer. EHWA charakterisiert die Nickelbindungs-Mikrostruktur dieser Produktentwicklung als porenfrei. Die Ausführung richtet sich an harte Werkstoffe, etwa keramische LTCC- und HTCC-Gehäuse, sowie Gehäuse mit hohem abrasivem Anteil. Hohe Ausbeute und lange Nutzungsdauer sind die beschriebenen Anwendungsvorteile.
| Spezifikationsmerkmal | Angabe |
|---|---|
| Blattdicke | >50 µm |
| Außendurchmesser | >54 mm |
| Diamantkonzentration | 25–100 con |
„con“ ist die Konzentrationsangabe des Produktblatts; sie ist nicht als Prozentwert ausgewiesen.
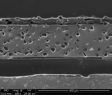
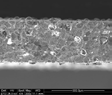
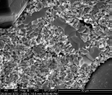
Galvanische Microblades im Gehäuseschnitt
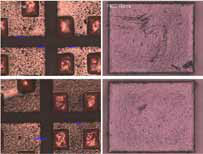
Die Anwendungen verbinden eine schmale Schnittfuge mit langer Nutzungsdauer: keramische HTCC- und LTCC-Gehäuse, LED-Gehäuse, Leiterplatten und weitere geeignete Bauteile. Das gezeigte Keramikgehäuse-Beispiel nennt Ausbruchsgrößen von 10–20 µm bei einem Maximum von 27 µm. Werkzeug- und Maschinenparameter dieses Beispiels sind nicht angegeben.
Werkzeugauslegung für Ihren Schnitt
Für die Auslegung benötigen wir Werkstoff und Schichtaufbau, Bauteil- oder Waferdicke, gewünschte Schnittfuge, Ober- und Rückseitenanforderungen, Maschinentyp, Naben- oder Flanschschnittstelle sowie Drehzahl, Vorschub und Kühlmittelbedingungen. Bei metallhaltigen Gehäusen sind Leiterbahnaufbau, Kupfergrat und Formhaltung besonders relevant. Vorhandene Schnittbilder und Standzeitdaten erleichtern den Vergleich geeigneter Bindungs- und Kornvarianten.
Kontaktieren Sie EHWA Europe: info@ehwadia.de · +49 6173 997780.
Produktgrundlagen
Die Produktinformationen stammen aus den vollständigen EHWA-Fassungen Dicing (5.dicing), S. 1; Micro-Blade 2018, S. 1–2; Micro-Blade, S. 1–2; Dicing Blade, S. 1; Electroformed Micro Blade New, S. 1–2; Micro-Blade 2018 New, S. 1–2; und Dicing Blade New, S. 1. Gemeinsam bestätigte Mindestdicken und Vergleichswerte sind zusammengeführt; abweichende Messbilder und sämtliche Bildvarianten bleiben zugeordnet.
Die Einordnung rückseitiger Ausbrüche berücksichtigt zusätzlich DISCO: Dicing of thin wafers. Der Redaktionsstand bezeichnet die Bearbeitung dieser Ausgabe, nicht das Herstellungsjahr der Werkzeuge.