EHWA DIAMOND – seit 1975
Waferbearbeitung vom Grobschliff bis zur Polierstufe
EHWA verbindet Diamantkörnung, Bindung und Porenstruktur mit den Anforderungen des jeweiligen Wafers. Diese vollständige Familienfassung umfasst keramisch gebundene NANOPOL-Werkzeuge, Kunstharz- und Metallausführungen, Saphir- und SiC-Anwendungen sowie Microblades, Dicing-Blades und die anschließende Trockenpolitur. Die Programme unterscheiden sich nach Werkstoff, Schleifstufe, Maschinenausführung und gewünschter Oberfläche.
Z1 bezeichnet die Grobbearbeitung, Z2 die Feinbearbeitung. Z3 steht in den Polierbeispielen für die anschließende Polierstufe. Die Körnungszeichen und EHWA-Spezifikationscodes bleiben erhalten. Gleiche technische Inhalte werden gemeinsam dargestellt; unterschiedliche Bereiche, Codes und Versuchsbedingungen erhalten eigene Tabellen. Die dokumentierten Ergebnisse zeigen konkrete Anwendungen und unterstützen die technische Auswahl.
Die Kapitel verbinden Materialabtrag, gleichmäßige Werkzeugbelastung, geringe Kantenausbrüche, Oberflächengüte und Bauteilfestigkeit. Besonders dünne Silizium-Wafer und Compound-Aufbauten mit Kupfer, Vergussmasse, Polyimid und Lot benötigen aufeinander abgestimmte Werkzeuge und Prozessstufen. Beginnen Sie bei Ihrem Werkstoff und berücksichtigen Sie anschließend Maschine, Aufnahme, Ausgangs- und Zieldicke sowie die verfügbare Bearbeitungszeit.
Redaktionsstand: 13.10.2026. Die Datierung bezeichnet diese redaktionelle Zusammenstellung.
Compound-Wafer: Programm und Technologie
Die Auswahlmatrix unterscheidet Z1 für die Grobbearbeitung und Z2 für die Feinbearbeitung bis zum Polierniveau. In der Matrix liegen #400, #600, #800 und #1000 im Z1-Bereich; #2000, #3000, #4000, #5000 und #6000 im Z2-Bereich. Die folgenden Bereiche geben die farbig markierten Serienbereiche wieder.
| EHWA-Serie | Markierter Körnungsbereich |
|---|---|
| VSP Series | #400 bis #6000 |
| VSBT Series | #800 bis #3000 |
| VSPS Series | #2000 bis #6000 |
| VK8B | #5000 bis #6000 |
| VK8HS | #3000 bis #6000 |
EHWA nennt für die NANOPOL-Technologie folgende Merkmale und Anwendungsmöglichkeiten:
- Oberflächenrauheit und Bauteilfestigkeit können durch eine passende Werkzeug- und Prozessauslegung verbessert werden.
- Schleifbedingte Spannungen und Kantenausbrüche am Wafer können reduziert werden.
- Die Diamantverteilung im Schleifsegment lässt sich gleichmäßig gestalten.
- Porosität, Porenform und Porengröße können angepasst werden.
- EHWA nennt die Bearbeitung ultradünner Silizium-Wafer bis zu einer Dicke von 17 µm. Die zugrunde liegenden Prozessbedingungen sind in diesem Katalog nicht vollständig angegeben; die erreichbare Dicke wird für die konkrete Anwendung abgestimmt.
- Die Compound-Ausführungen werden für TSV- und konventionelle Compound-Wafer beschrieben, einschließlich der in der Unterlage genannten Fingerprint-Anwendungen.
Diese Merkmale beschreiben Auslegungsmöglichkeiten. Sie ersetzen keine auf Ihren Waferaufbau abgestimmte Werkzeugauswahl.
Schleifmechanismus: Silizium und anhaftende Werkstoffanteile
Die EHWA-Skizze zur Siliziumbearbeitung zeigt Spanbildung sowie Verschleiß und Bruch von Diamantkörnern und Bindung. Durch die Erneuerung der Schleiffläche werden weitere Diamantkörner freigelegt. Das Zusammenspiel von Diamant, Bindungsbrücken und Poren unterstützt einen fortlaufenden Materialabtrag.

Bei anhaftenden Werkstoffanteilen kann diese Erneuerung der Schleiffläche unzureichend sein. Die EHWA-Skizze zeigt einen duktilen Werkstoff, der sich an der Schleiffläche anlagert. Die für die Siliziumbearbeitung beschriebene Erneuerung lässt sich daher nicht unverändert auf jeden Compound-Aufbau übertragen. Korn- und Bindungsverschleiß sind auch bei duktilen Werkstoffen prozessabhängig; Anhaftung bedeutet keinen allgemeinen Ausschluss dieser Vorgänge.
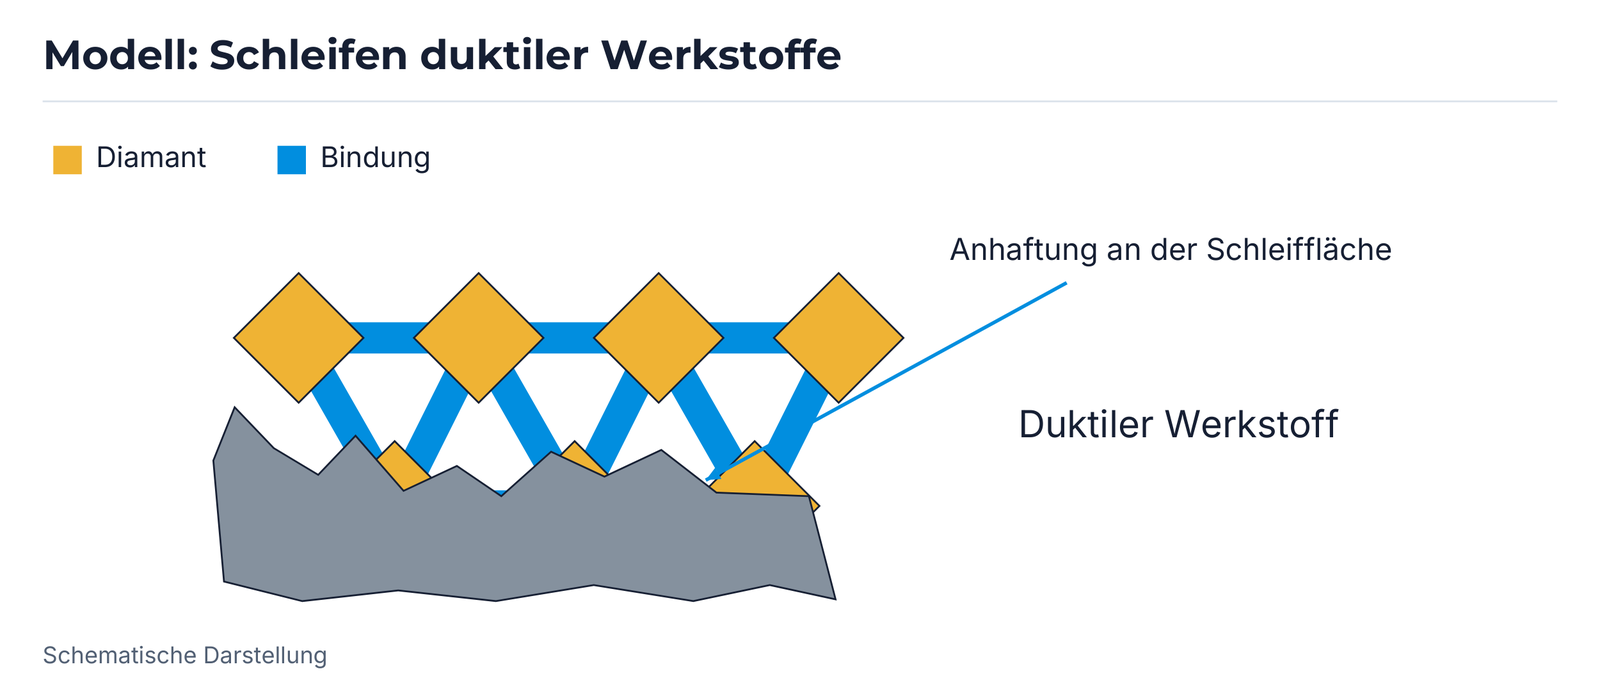
EHWA beschreibt als Werkzeugansatz eine geringere Bindungshärte und einen reduzierten Bindungsanteil. Dadurch können dünnere Bindungsbrücken entstehen und die Erneuerung der Schleiffläche begünstigt werden. Anhaftendes Material soll mit dem sich erneuernden Schleifsegment abgetragen werden. Der erforderliche Werkzeugverschleiß wird auf Freischneiden, Oberflächenziel und nutzbare Werkzeugstandmenge abgestimmt.
Gefügestruktur für Si- und Compound-Wafer
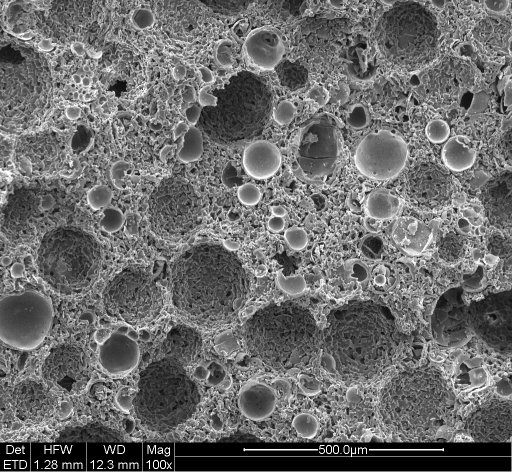
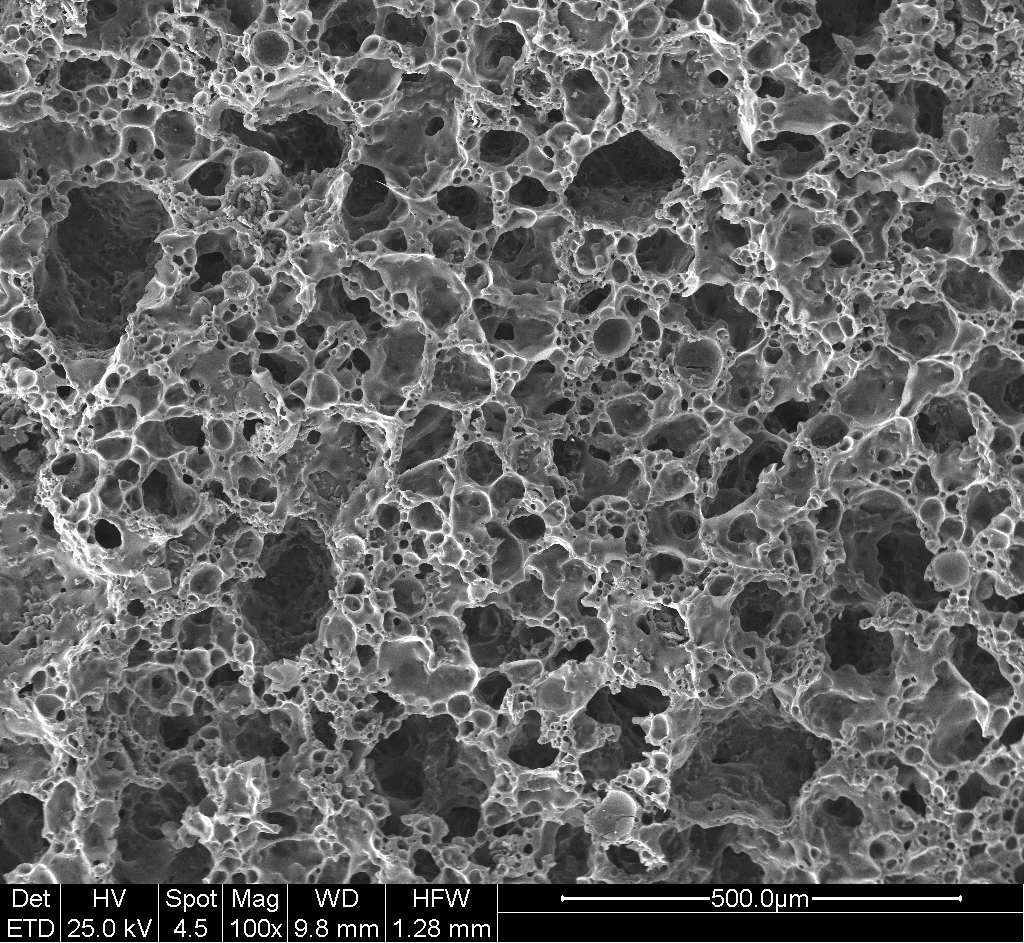
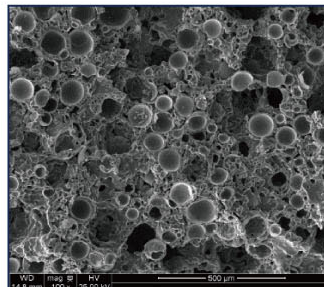
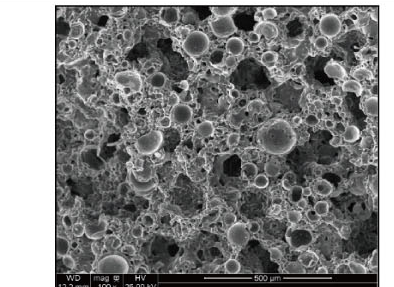
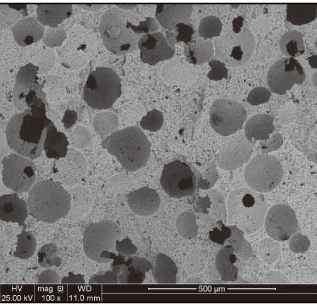
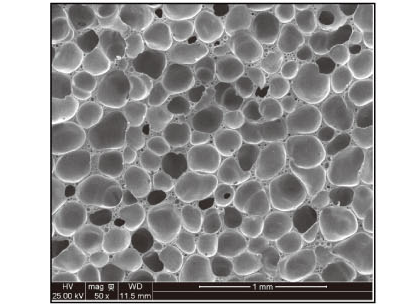
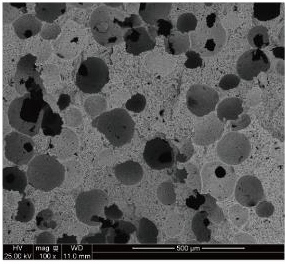
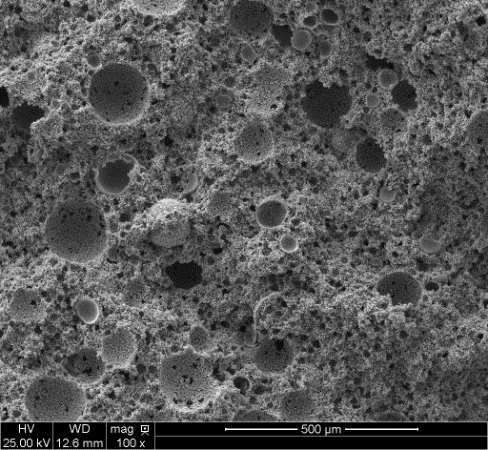
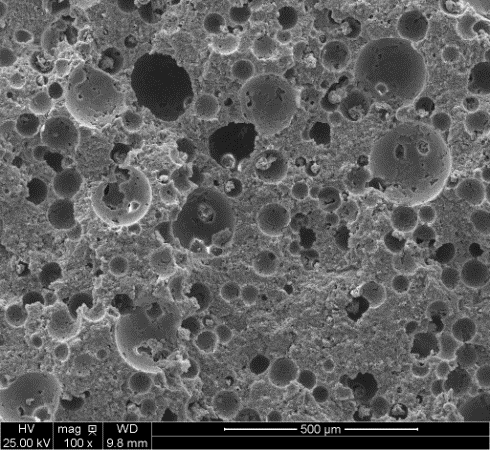
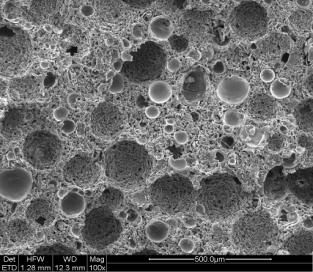
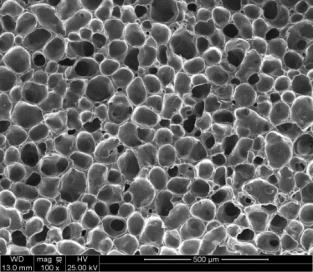
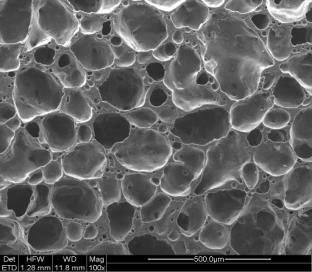
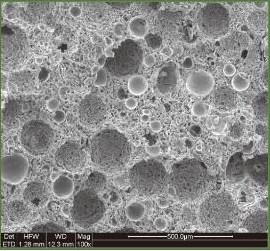
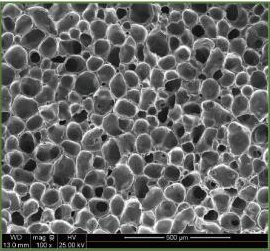
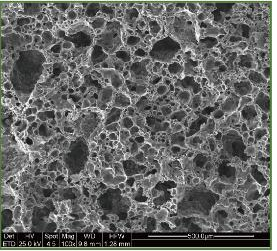
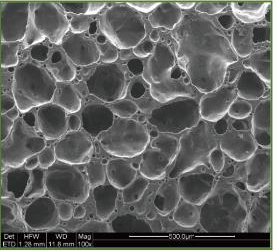
Die vier Aufnahmen vergleichen die Schleifsegmentstruktur für Grob- und Feinbearbeitung von Si- und Compound-Wafern. Die Porenstruktur ist ein Bestandteil der Werkzeugauslegung. Die Bilder zeigen konkrete Ausführungen; daraus wird keine einheitliche Porengröße für die gesamte NANOPOL-Familie abgeleitet.

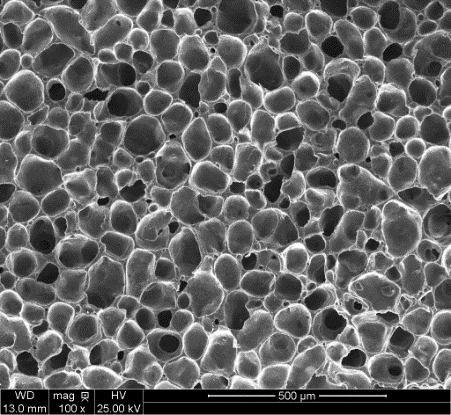
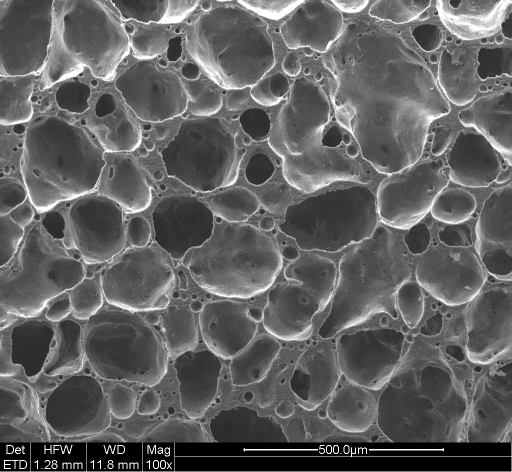
Compound-Aufbauten und Werkzeugspezifikationen
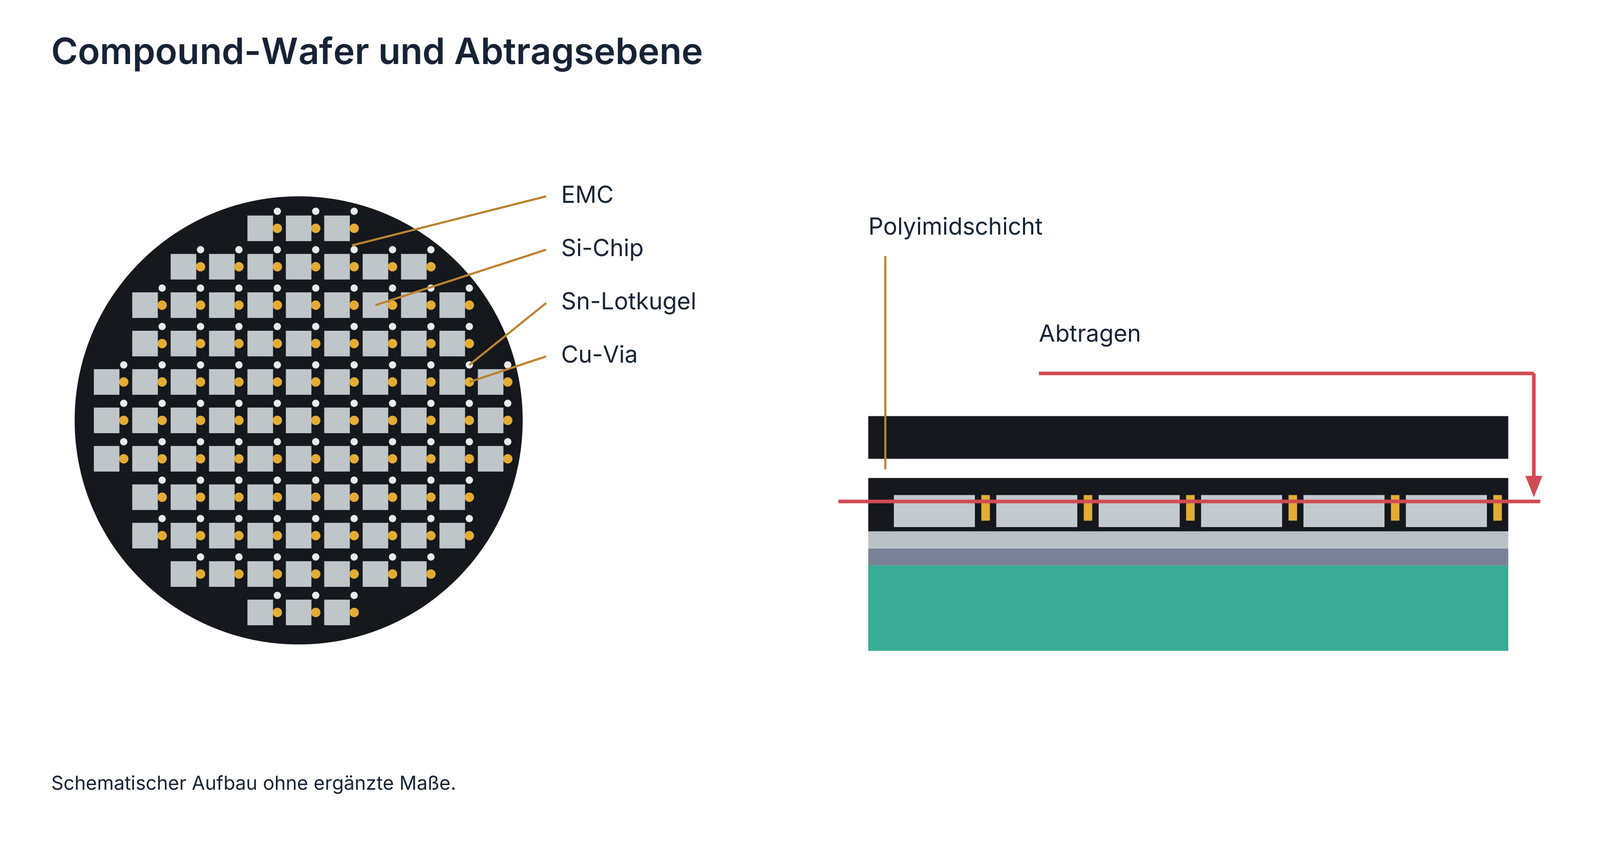
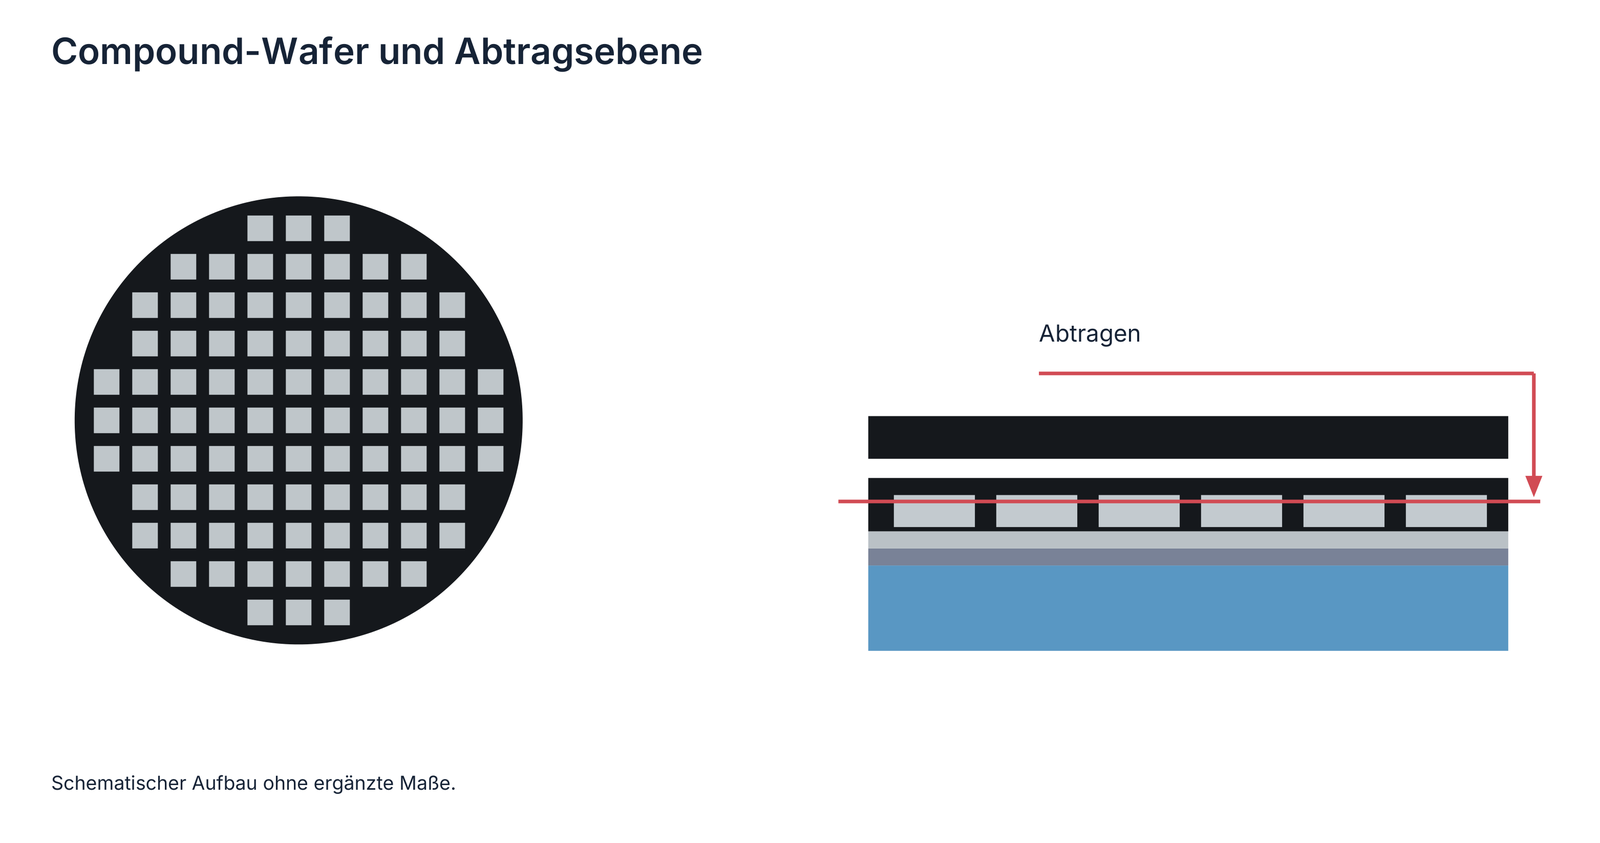
Die Aufbauzeichnungen zeigen Vergussmaterial, Si-Chips beziehungsweise Dies, Wafer, Klebeschicht und Glasträger. Ein weiterer Aufbau enthält EMC, Si-Chips, Zinn-Lotkugeln und Kupfer-Vias. Die markierten Abtragsbereiche gehören zu diesen Beispielen. Die in der ersten Schichtzeichnung eingetragenen Maße 500 µm, 250 µm und 780 µm bleiben den jeweiligen Maßpfeilen zugeordnet; sie sind keine allgemeinen Waferabmessungen.
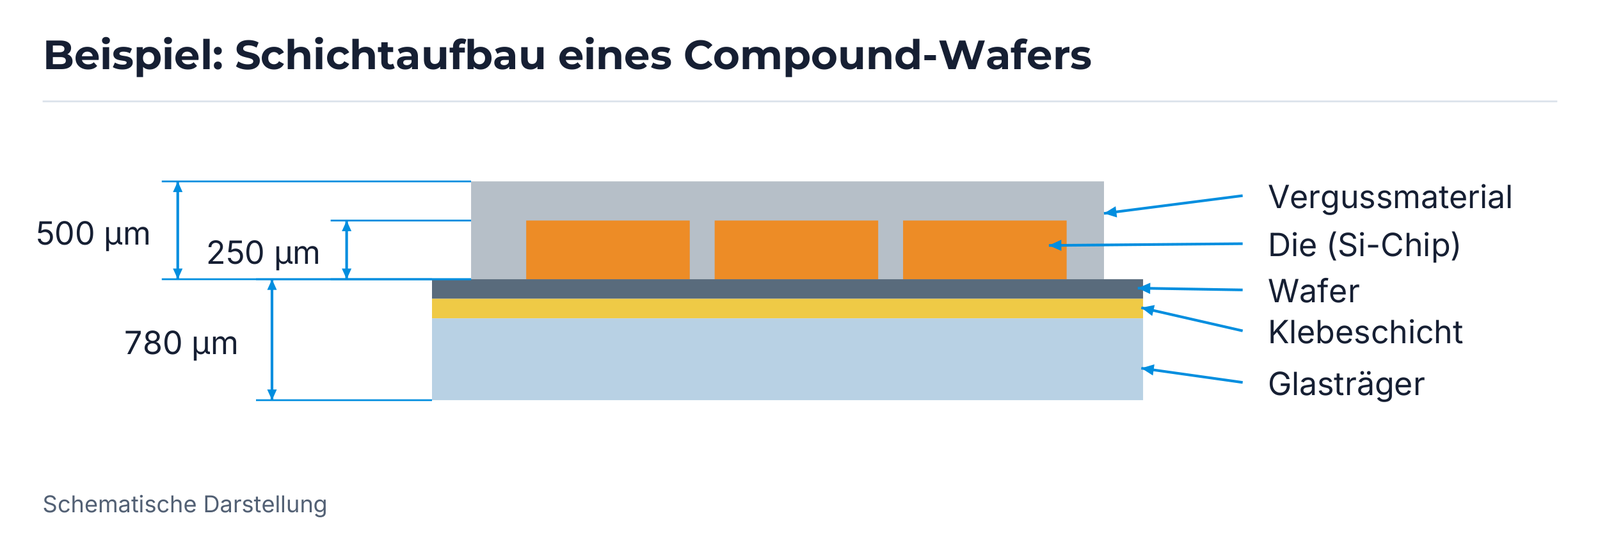
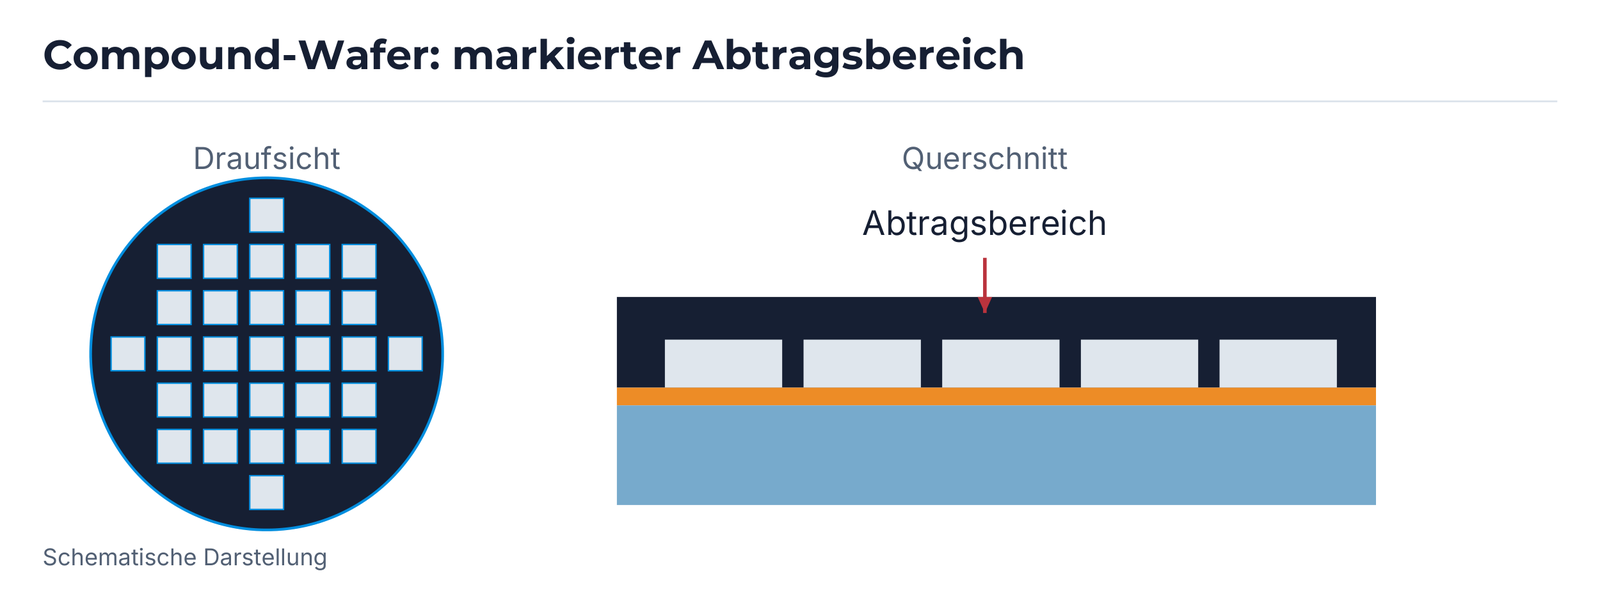

| Werkstoffaufbau | In der EHWA-Unterlage genannte Kombination |
|---|---|
| Compound, beispielsweise EMC | #325 bis #2000 VSP3 oder #325 bis #2000 VSP5 |
| Compound und Silizium-Chip | Z1 #400 VSP3 + Z2 #4000 bis #5500 VK8HS |
| Compound, Silizium-Chip und Kupfer-Via | Z1 #400 VSP3 + Z2 #4000 bis #5500 VK8HS |
| Compound, Silizium-Chip, Kupfer-Via, Polyimid und Lot | Variante A: Z1 #800 VSP3 + #3000 VK8HS4; Variante B: Z1 #800 VSP3 + #4000 VSPS10 |
Diese Zuordnungen betreffen die dargestellten Aufbauten. Bei einem anderen Anteil von Si, Vergussmaterial oder Metall werden Abtrag, Anhaftung, Stromaufnahme und Zieloberfläche erneut gemeinsam betrachtet. Die vollständige Spezifikation wird auf den tatsächlichen Werkstoffaufbau ausgelegt.
Zwei Werkzeugkonzepte für Compound-Wafer
EHWA nennt EMC, Polymere, Kupfer und Zinn als Bestandteile von Werkstoffaufbauten, bei denen Anhaftung an der Schleifsegmentoberfläche auftreten kann. Die Unterlage beschreibt zwei Konzepte, um die Erneuerung dieser Oberfläche zu unterstützen.
VSP3 und VK8HS: Schleifsegment erneuern
Das erste Konzept sieht eine leichter verschleißende Schleifsegmentstruktur vor. Eine zugesetzte oder verschmierte Schleiffläche soll sich dadurch erneuern können. Die gezeigten Ausführungen sind #800-VSP3, #4000-VK8HS und #5000-VK8HS. Die drei Gefügeaufnahmen sind in der Unterlage als SEM-Aufnahmen mit ×100 bezeichnet.
VSP5 und VSPS10: dünne Bindungsbrücken
Wenn die Schleiffläche bei der ersten Struktur weiterhin zusetzt, beschreibt EHWA dünnere Bindungsbrücken zwischen den Diamantkörnern. Sie sollen leichter verschleißen oder brechen und damit die Erneuerung der Schleiffläche begünstigen. Anhaftende Werkstoffanteile werden mit dem Werkzeugverschleiß von der Oberfläche entfernt. Die Unterlage nennt hierfür VSP5 und VSPS10 und zeigt #3000-VSPS10 mit Aufnahmen bei ×500 und ×2000.
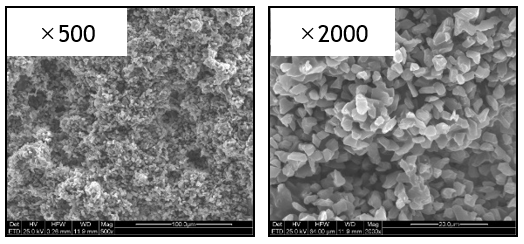
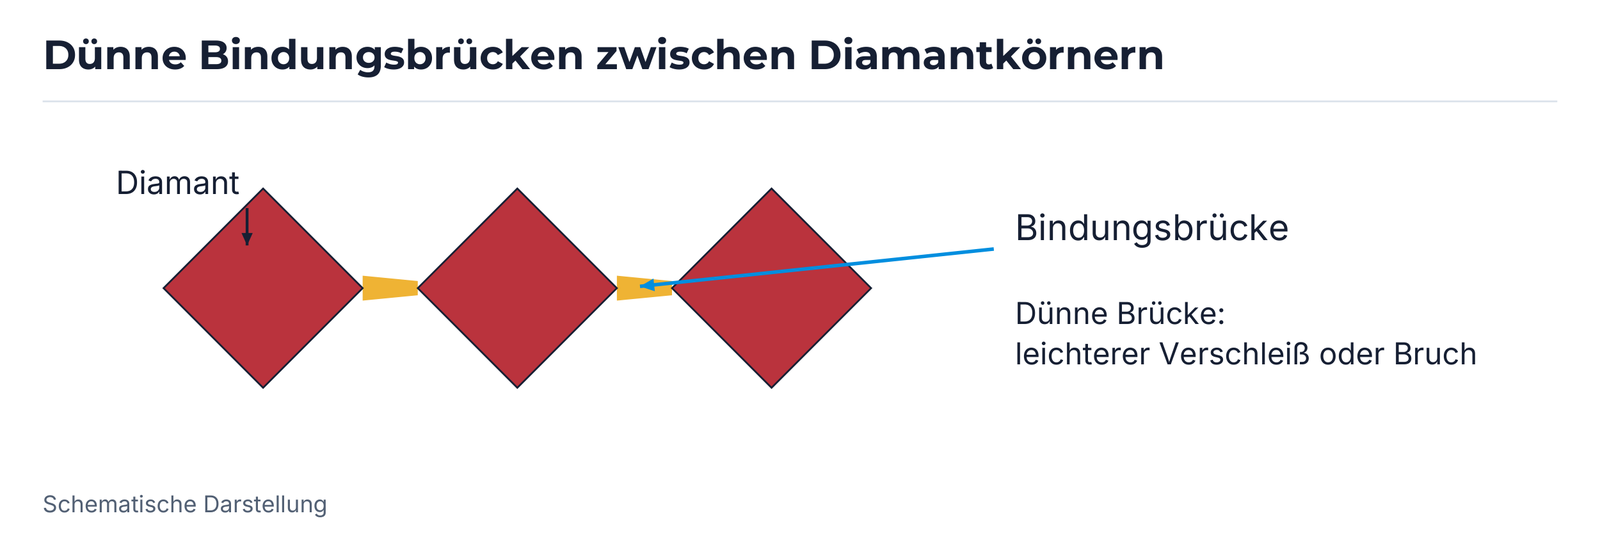
Die Beispiele #3000-VSPS10 in diesem Strukturvergleich und #4000 VSPS10 in der Materialzuordnung bleiben getrennte Ausführungen. Aus dem Seriennamen allein folgt keine identische Körnung oder Austauschbarkeit.
Silizium-Wafer: Programm und Technologie
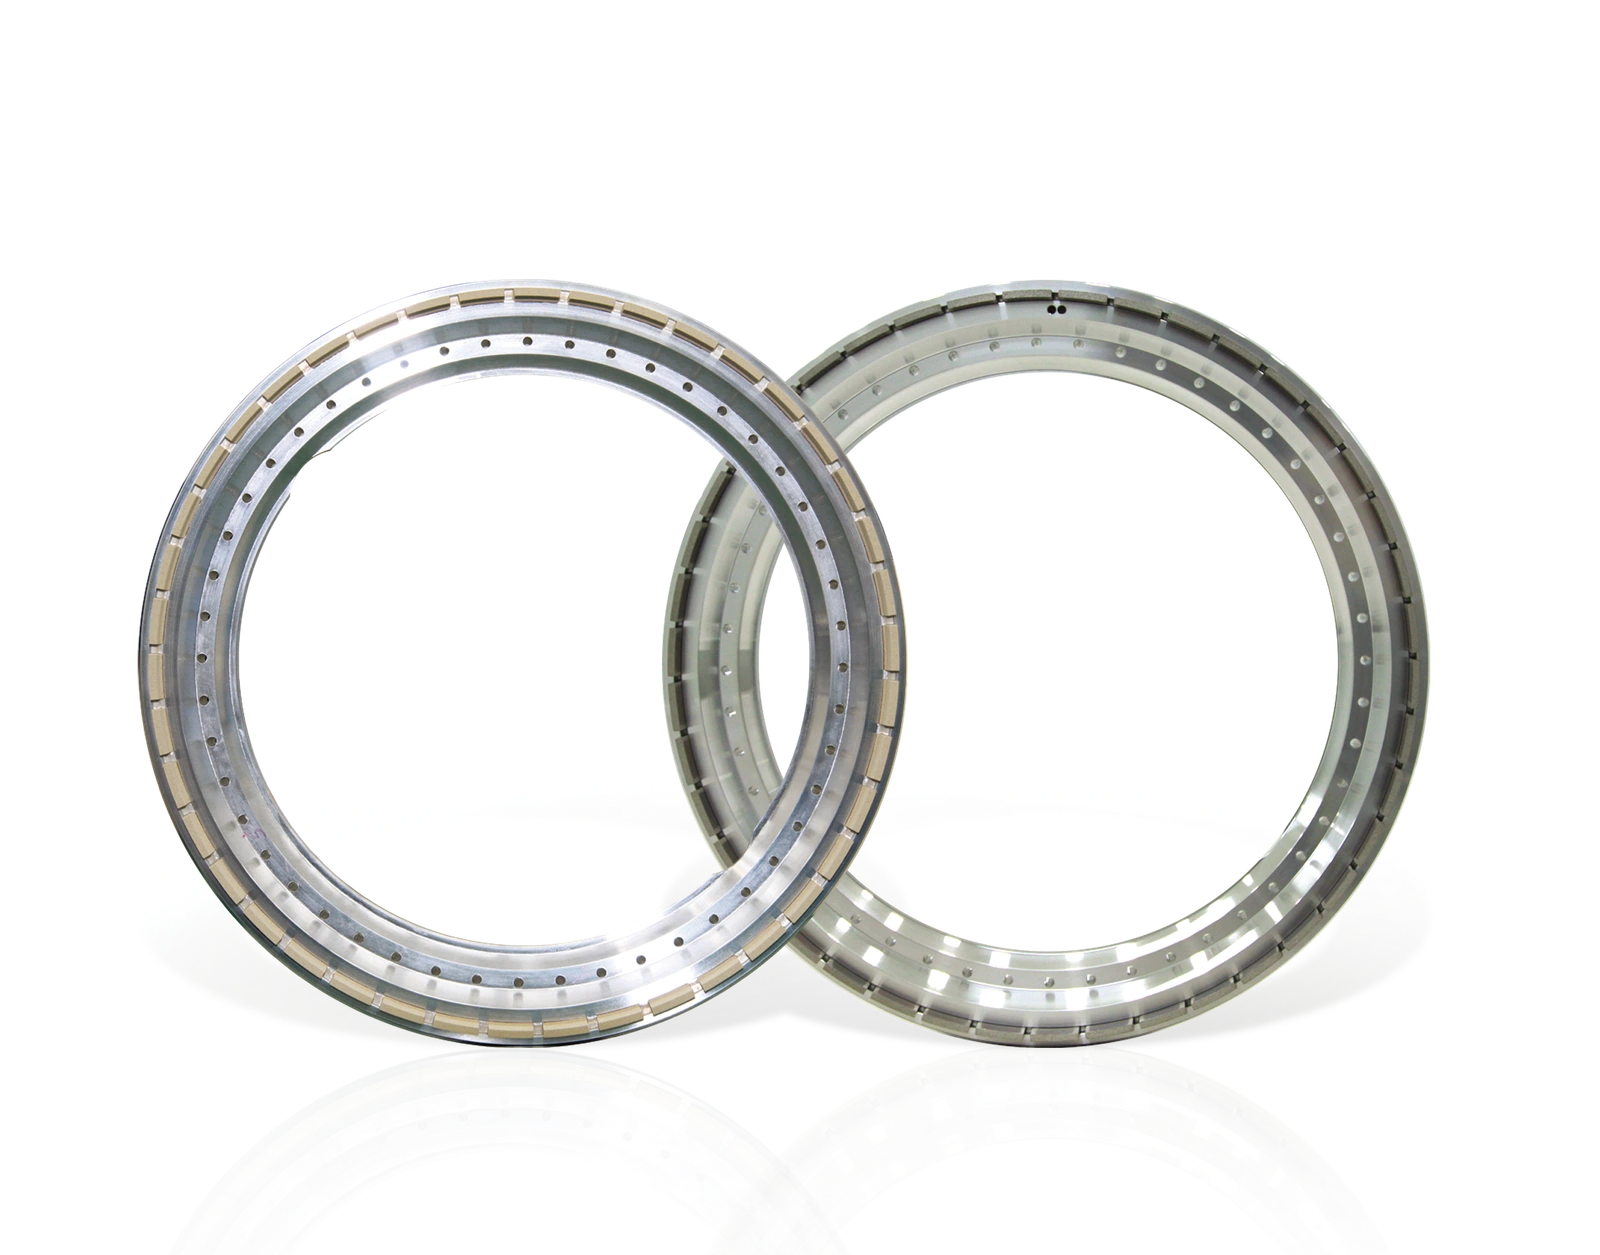
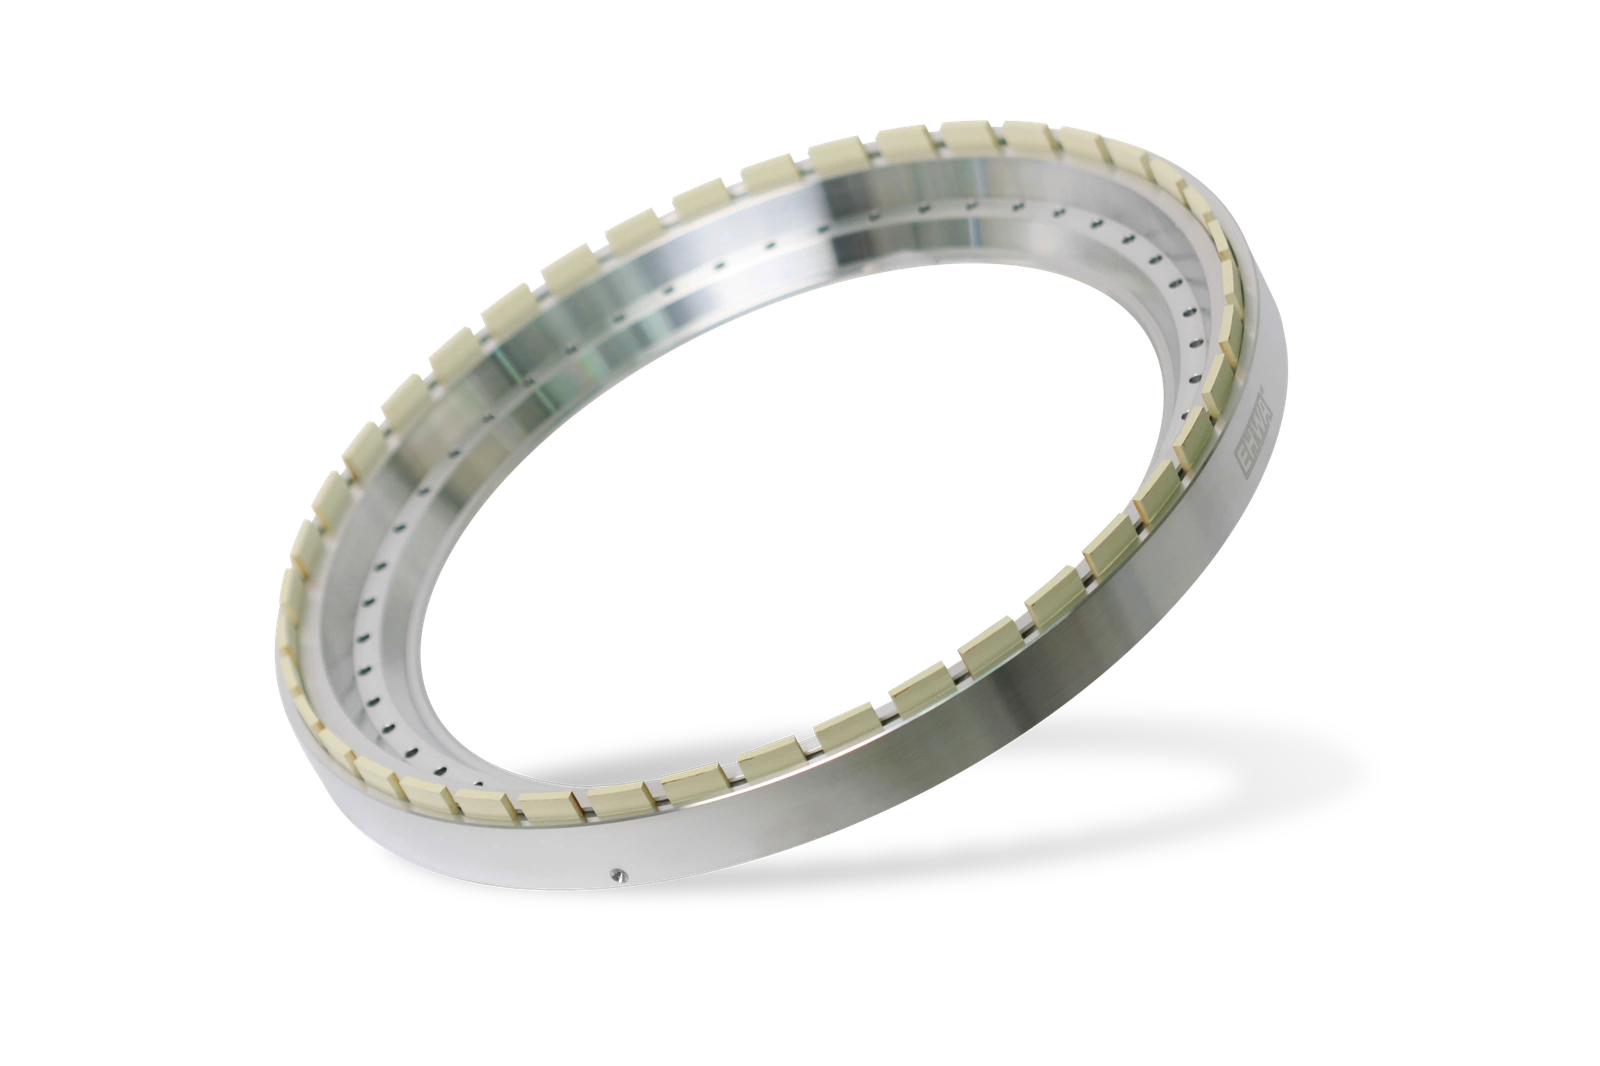
Die Si-Auswahlmatrix ordnet #400, #600, #800 und #1000 der Grobbearbeitung Z1 zu. Der Feinbereich Z2 bis zum Polierniveau umfasst #2000, #3000, #4000, #5000, #6000, #8000, #10000, #20000 und #30000. Die Serienbereiche sind wie folgt markiert:
| EHWA-Serie | Markierter Körnungsbereich |
|---|---|
| VSZT | #400 bis #2000 |
| VK8B | #3000 bis #5000 |
| VKBT | #3000 bis #20000 |
| VNP | #5000 bis #30000 |
| VGP | #6000 bis #30000 |
Für Si-Wafer nennt EHWA die Verbesserung von Oberflächenrauheit und Bauteilfestigkeit, die Verringerung schleifbedingter Spannungen und Kantenausbrüche sowie eine gleichmäßige Diamantverteilung. Porosität, Porenform und Porengröße können angepasst werden. Auch hier nennt die Unterlage ultradünne Si-Wafer bis 17 µm Dicke. Die erreichbaren Ergebnisse hängen vom vollständigen Werkzeug- und Prozessaufbau ab; die genannten Merkmale werden auf das jeweilige Oberflächen- und Dickenziel abgestimmt.
Z1: Spezifikationen und Versuchsbeispiel
Der Z1-Vergleich wurde auf einer DGP8761 durchgeführt. Die vollständigen Werkzeugspezifikationen lauten:
- Ausführung A:
NP-D4-303D3.5W10X-600-VSZT - Ausführung B:
NP-D4-303D3.0W10X-800-VSZT
| Merkmal | Ausführung A: 600-VSZT | Ausführung B: 800-VSZT |
|---|---|---|
| Mittlere Korngröße | ungefähr 20 µm | ungefähr 16 µm |
| Maximale Korngröße | ungefähr 63 µm | ungefähr 41 µm |
| Konzentrationsangabe | 75 | 75 |
| Porosität | ungefähr 75 Vol.-% | ungefähr 75 Vol.-% |
| Bindung | VSZT | VSZT |
| Scheiben-/Chuck-Drehzahl | 2700/300 min⁻¹ | 3200/300 min⁻¹ |
| Angegebene Vorschubfolge | 5-3-1 µm/s | 5-3-1 µm/s |
| Schleifstrom | ungefähr 13,0 A | ungefähr 14,0 A |
| Werkzeugstandmenge | 15.000 Stück | 12.000 Stück |
Die Konzentration ist in der Unterlage als 75 ohne Prozentangabe ausgewiesen; die Porosität besitzt dagegen die Einheit Volumenprozent. Die Vorschubfolge wird unverändert wiedergegeben. Die unterschiedlichen Scheibendrehzahlen gehören zu den jeweiligen Versuchsausführungen und bleiben beim Vergleich erhalten.

Schädigungsschicht nach der Z1-Bearbeitung
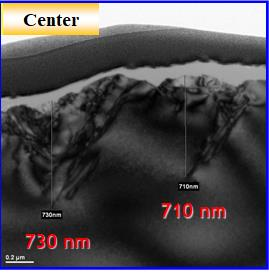
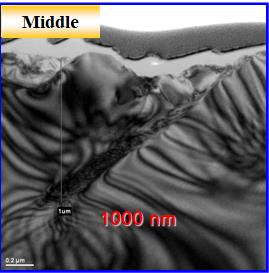
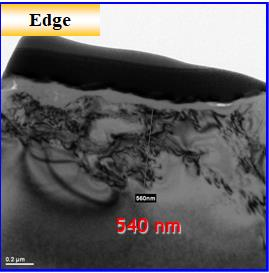
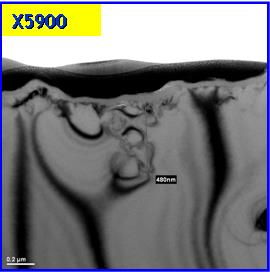
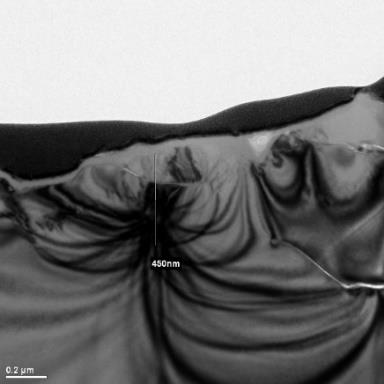
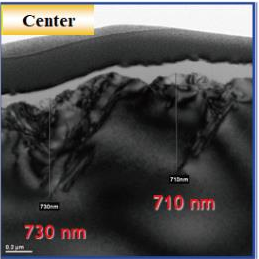
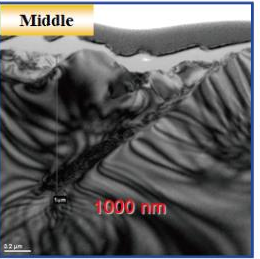
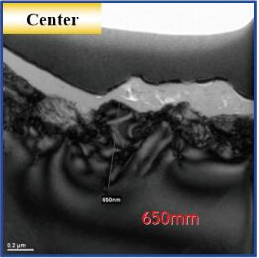
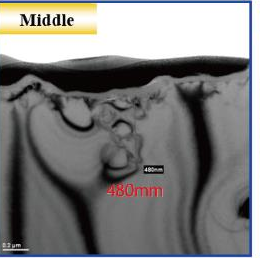
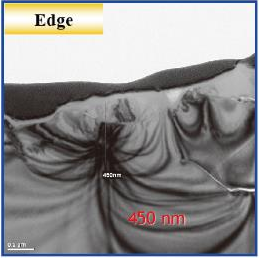
Die Aufnahmen vergleichen die in der Unterlage als Resin #325 und Vitrified #600 bezeichneten Werkzeuge. Zentrum, mittlerer Bereich und Rand bleiben getrennte Messpositionen. Beim Resin-Beispiel sind im Zentrum zwei Messwerte eingetragen.
| Werkzeug im Bildvergleich | Zentrum | Mittlerer Bereich | Rand |
|---|---|---|---|
| Resin #325 | 730 nm und 710 nm | 1000 nm | 540 nm |
| Vitrified #600 | 650 nm | 480 nm | 450 nm |
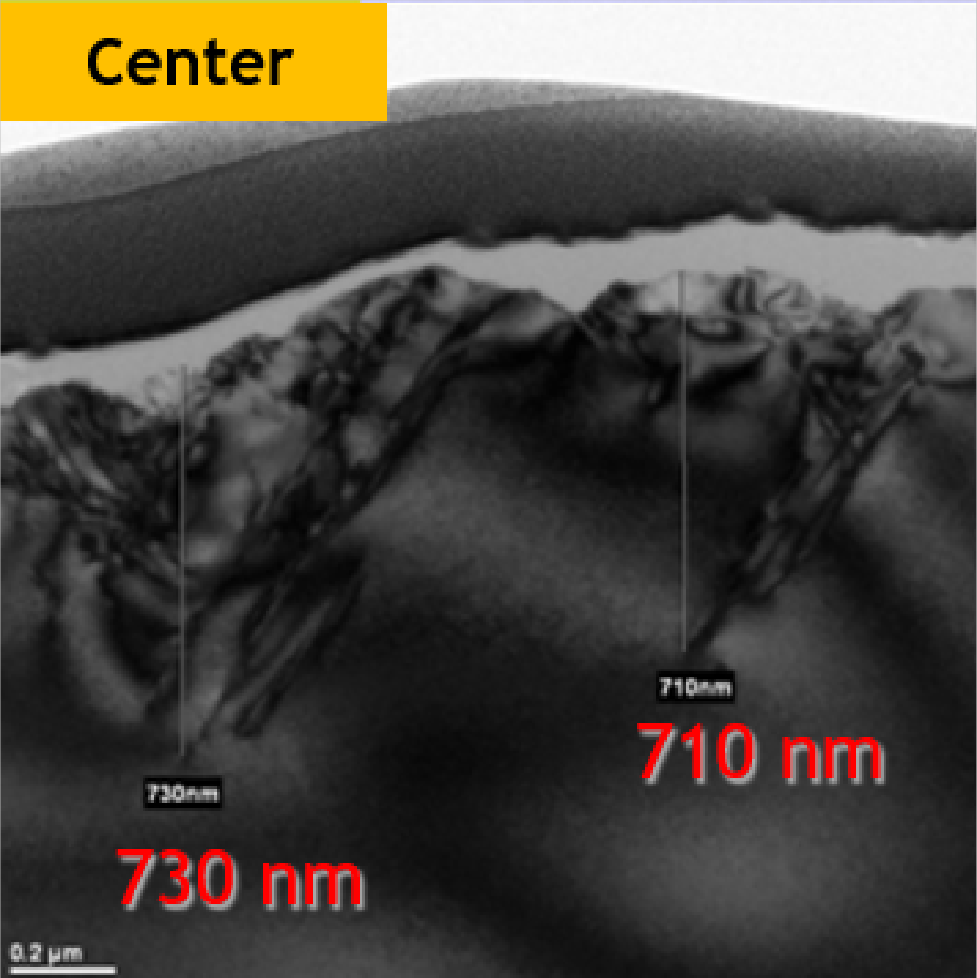
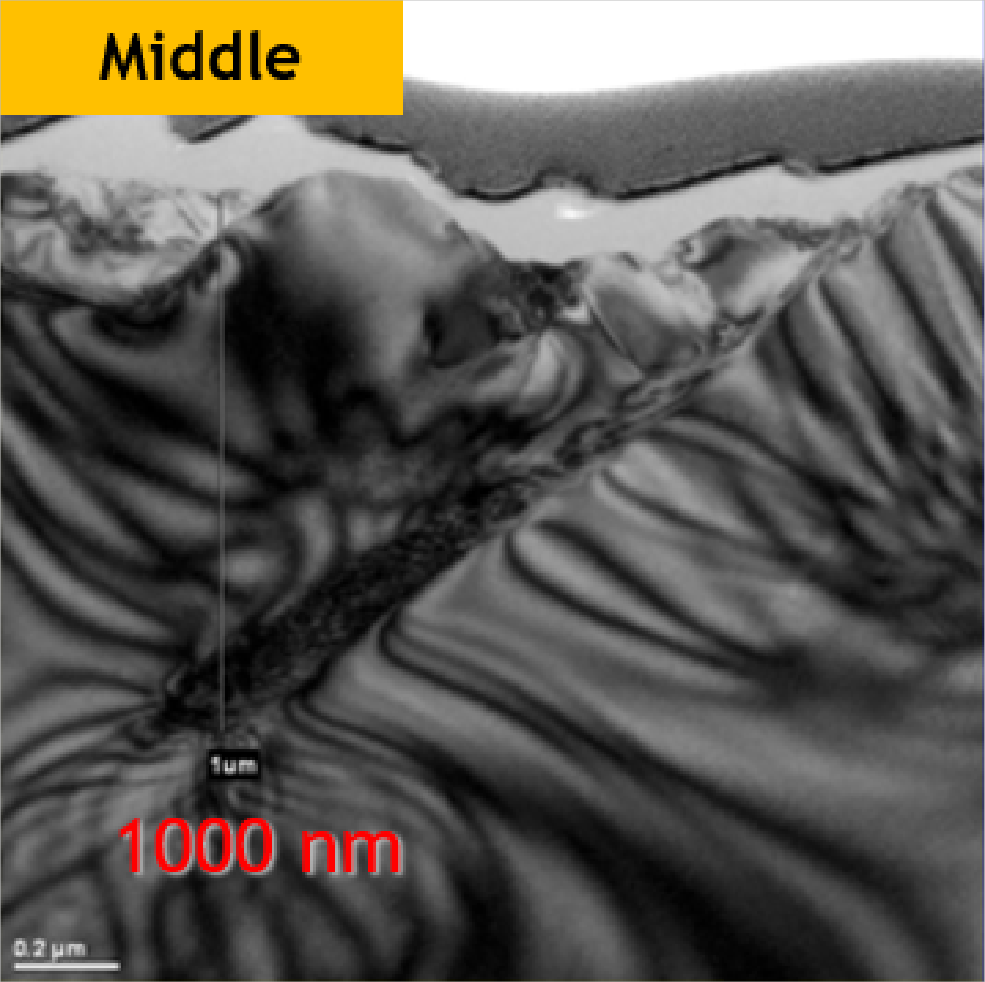
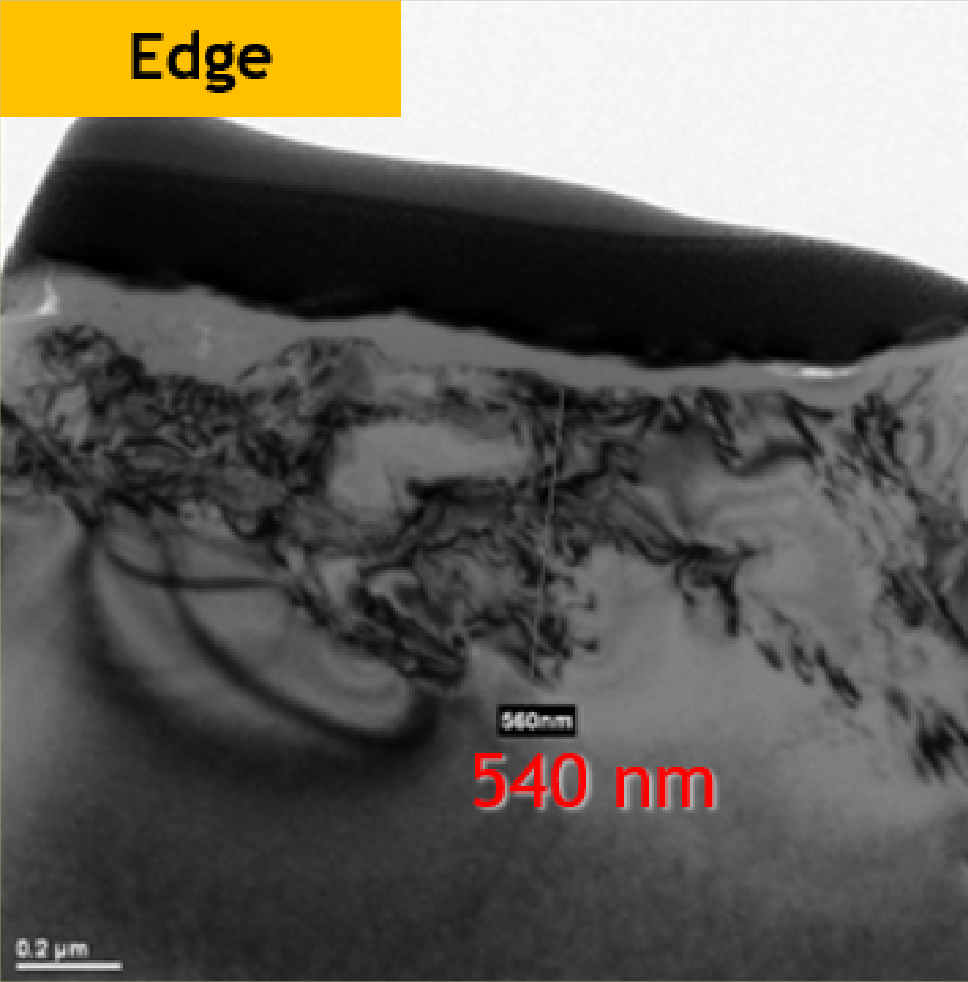
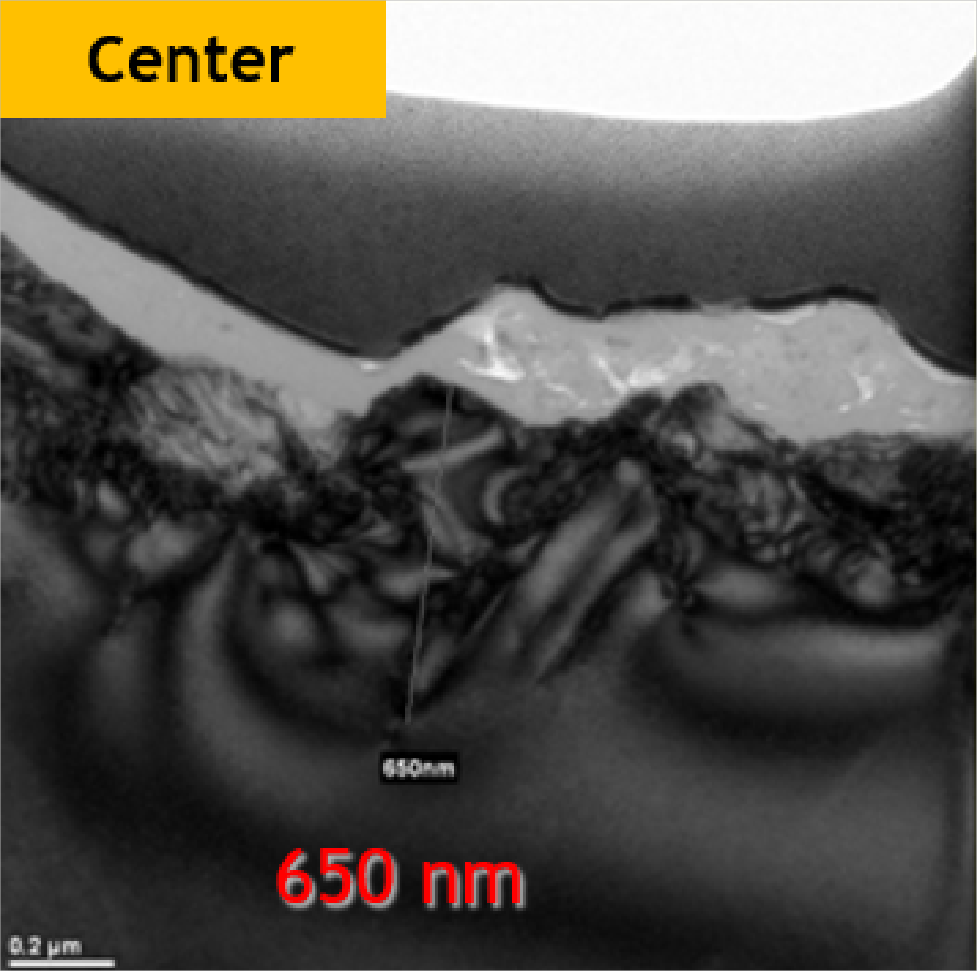
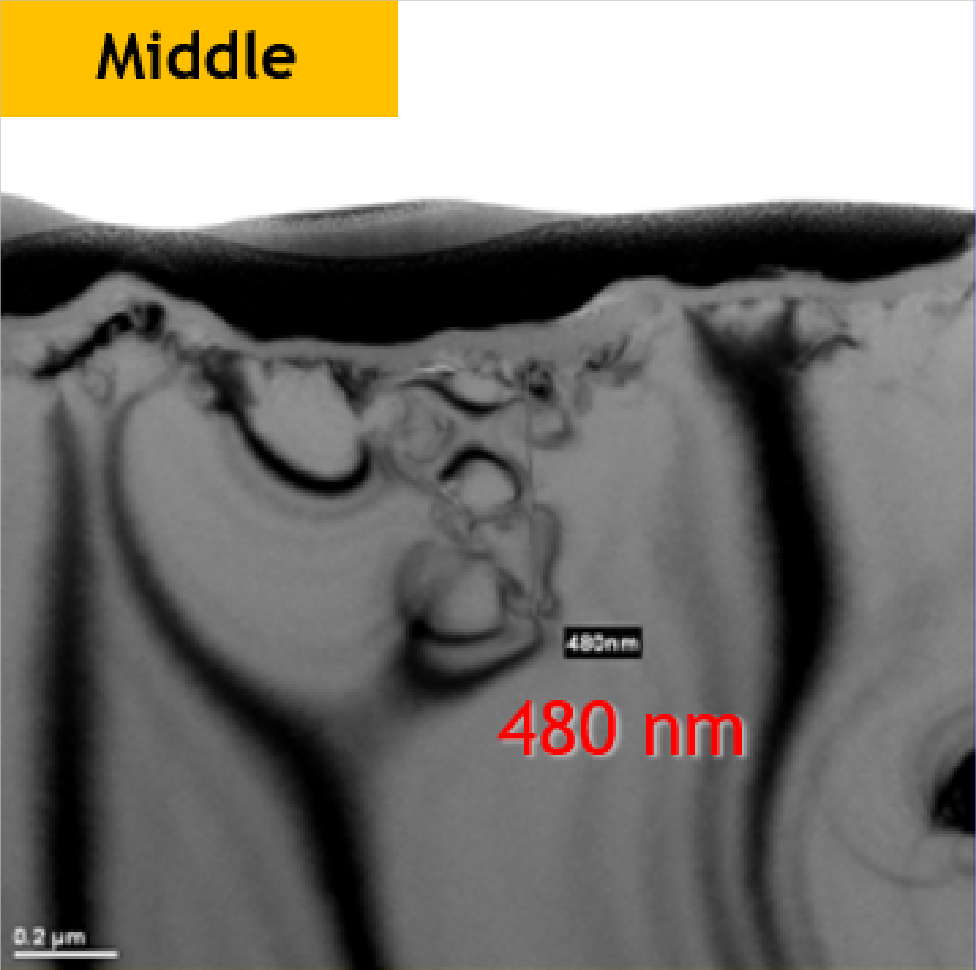
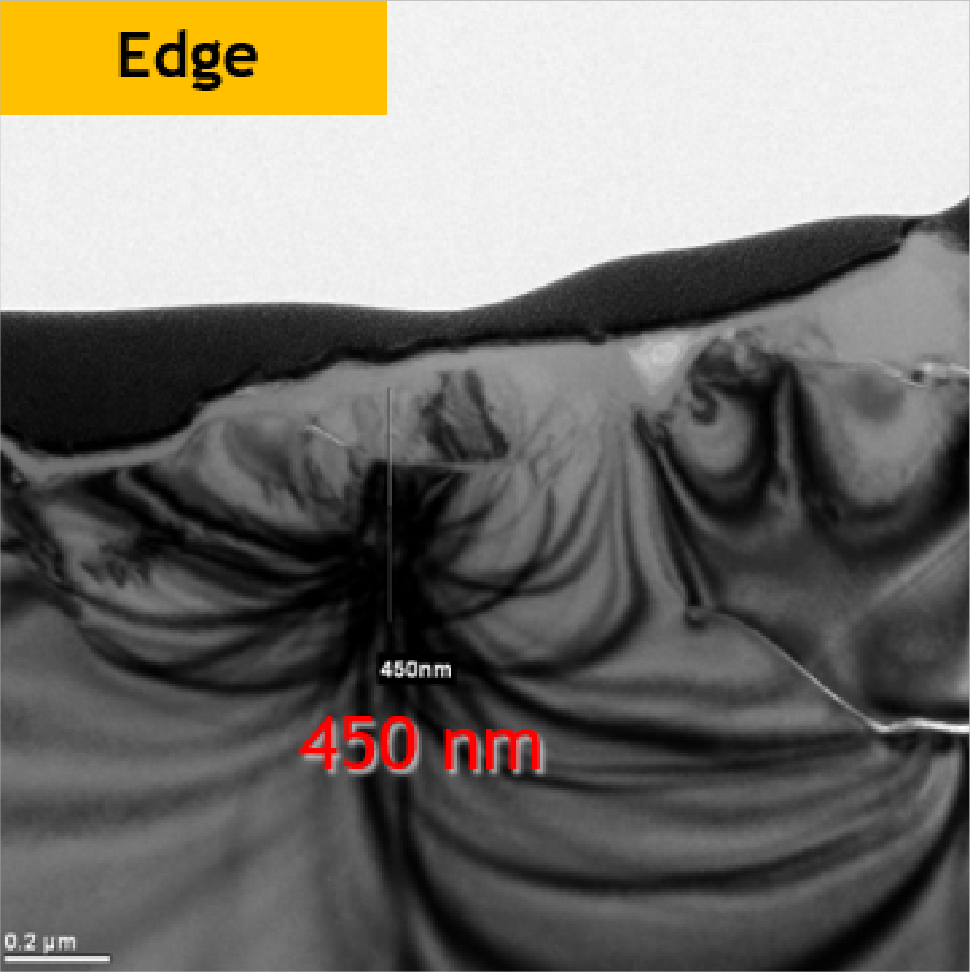
Die Werte gehören zu den gezeigten Querschnittsaufnahmen. Sie beschreiben diesen Bildvergleich und ergeben keine allgemeine Schädigungstiefe für alle kunstharzgebundenen oder keramisch gebundenen Werkzeuge. Die Prozessbedingungen der beiden Bildreihen sind in der Unterlage nicht vollständig dokumentiert.
Z2: Spezifikationen, Rauheit und Werkzeugstandmenge
Der Z2-Vergleich nennt ebenfalls die DGP8761. Die Rauheit wurde mit einem Wyco Veeco NT9100 gemessen. Die vollständigen Spezifikationen lauten:
- Ausführung C:
NP-D4-303D3.5W10X-5000-VKBT25 - Ausführung D:
NP-D4-303D3.0W7X-8000M-VNPSSR
| Merkmal | Ausführung C: 5000-VKBT25 | Ausführung D: 8000M-VNPSSR |
|---|---|---|
| Mittlere Korngröße | ungefähr 2,0 µm | ungefähr 0,55 µm |
| Maximale Korngröße | ≤ 5,5 µm | ≤ 1,2 µm |
| Vorschub | 0,6 µm/s | 0,2 µm/s |
| Schleifstrom | 13,5 A | 15,5 A |
| Werkzeugstandmenge | 23.000 Stück | 4.500 Stück |
| Rauheit Ra | ungefähr 4,8 nm | ungefähr 1,3 nm |
| Rauheit Rmax | ungefähr 56 nm | ungefähr 15 nm |
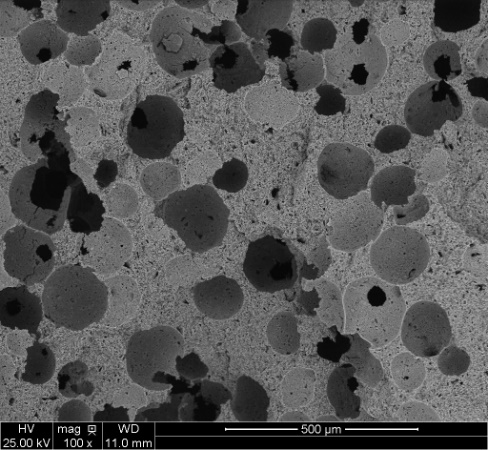
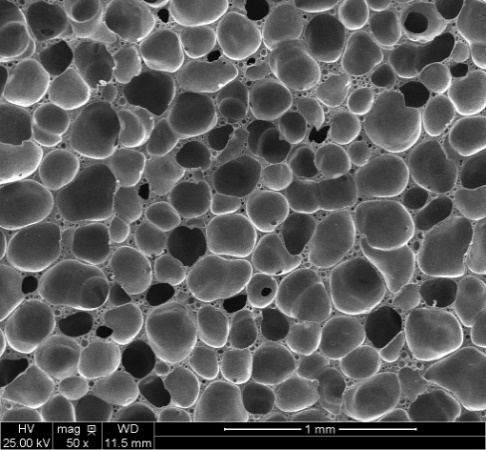
Die Werkzeuge unterscheiden sich in Spezifikation und Vorschub. Der Versuch zeigt den Zusammenhang zwischen Oberflächenziel, Prozessbedingungen und nutzbarer Standmenge. Er ist kein Standzeitvergleich unter identischen Bedingungen. Für die Auswahl werden erforderliche Rauheit, verfügbare Bearbeitungszeit und vorhandene Schleifstufen gemeinsam betrachtet.
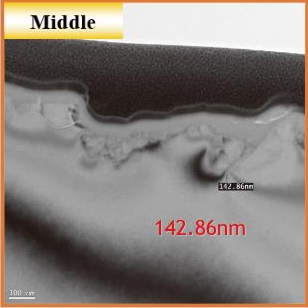
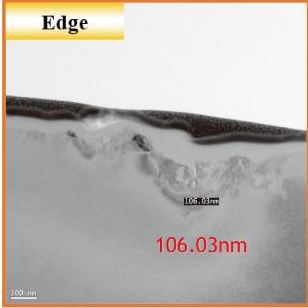
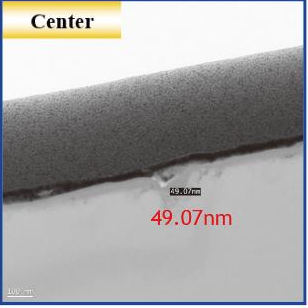
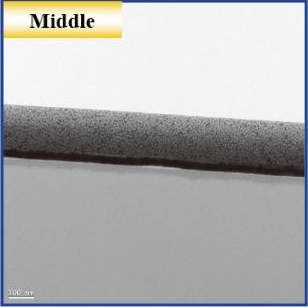
Schädigungsschicht bei den Ausführungen #5000 und #8000
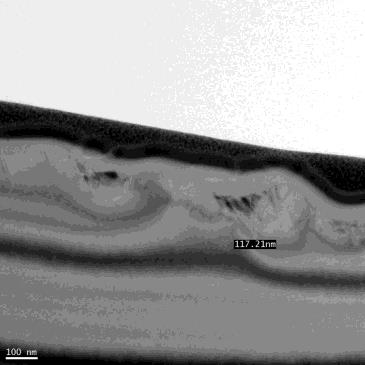
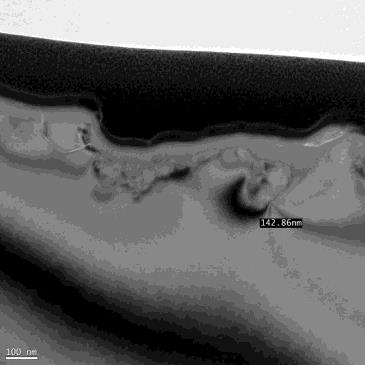
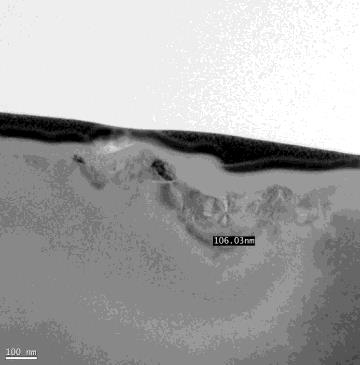
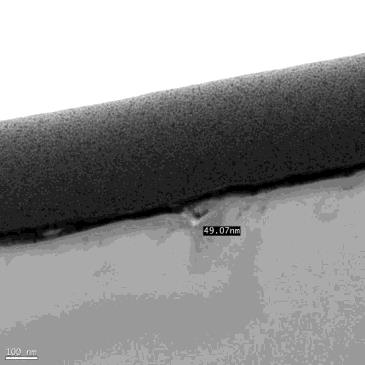
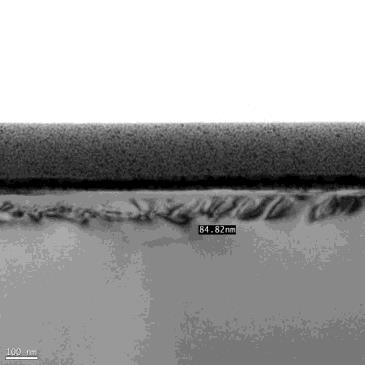
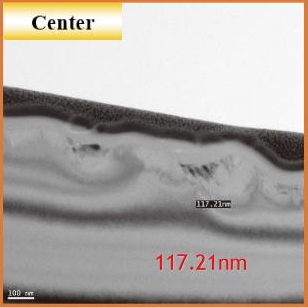
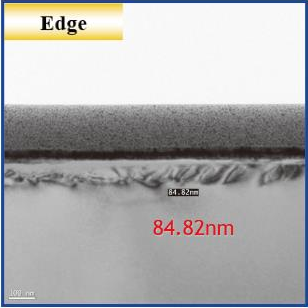
Die folgende Bildreihe zeigt keramisch gebundene Ausführungen mit den Bezeichnungen Vitrified #5000 und Vitrified #8000. Die Messpositionen Zentrum, mittlerer Bereich und Rand bleiben einzeln zugeordnet.
| Werkzeug im Bildvergleich | Zentrum | Mittlerer Bereich | Rand |
|---|---|---|---|
| Vitrified #5000 | 117,21 nm | 142,86 nm | 106,03 nm |
| Vitrified #8000 | 49,07 nm | kein Zahlenwert angegeben | 84,82 nm |
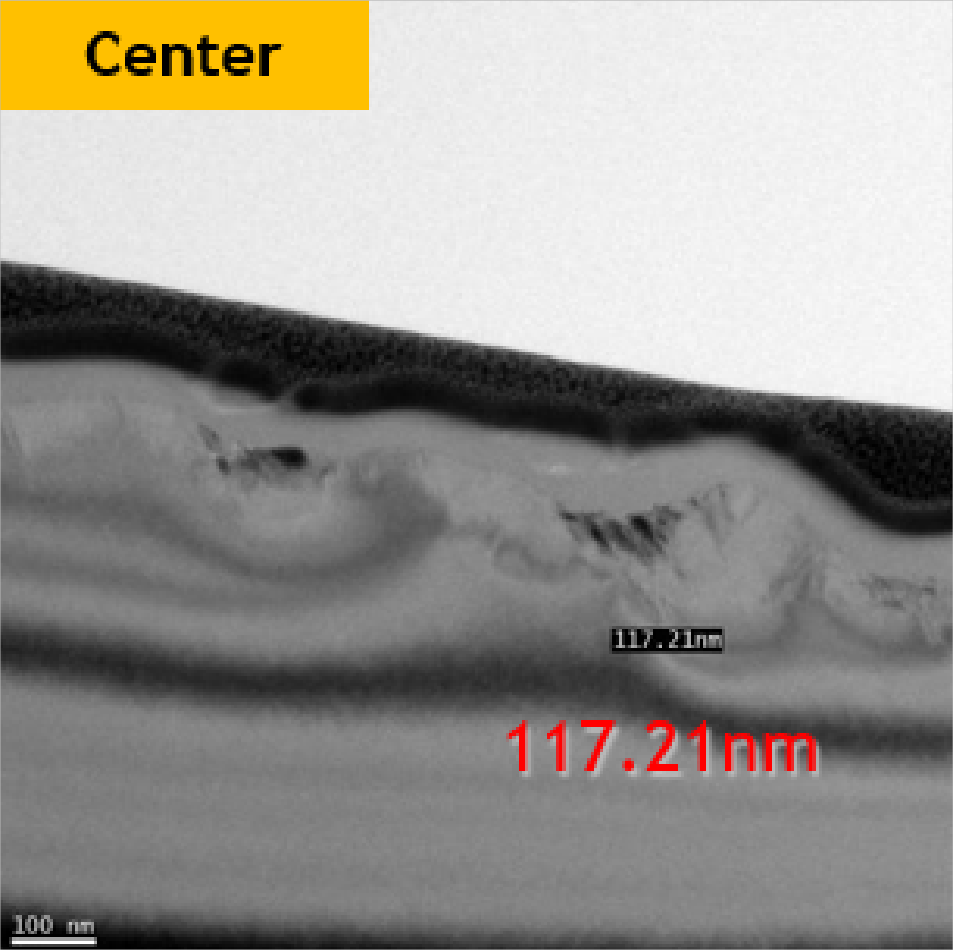
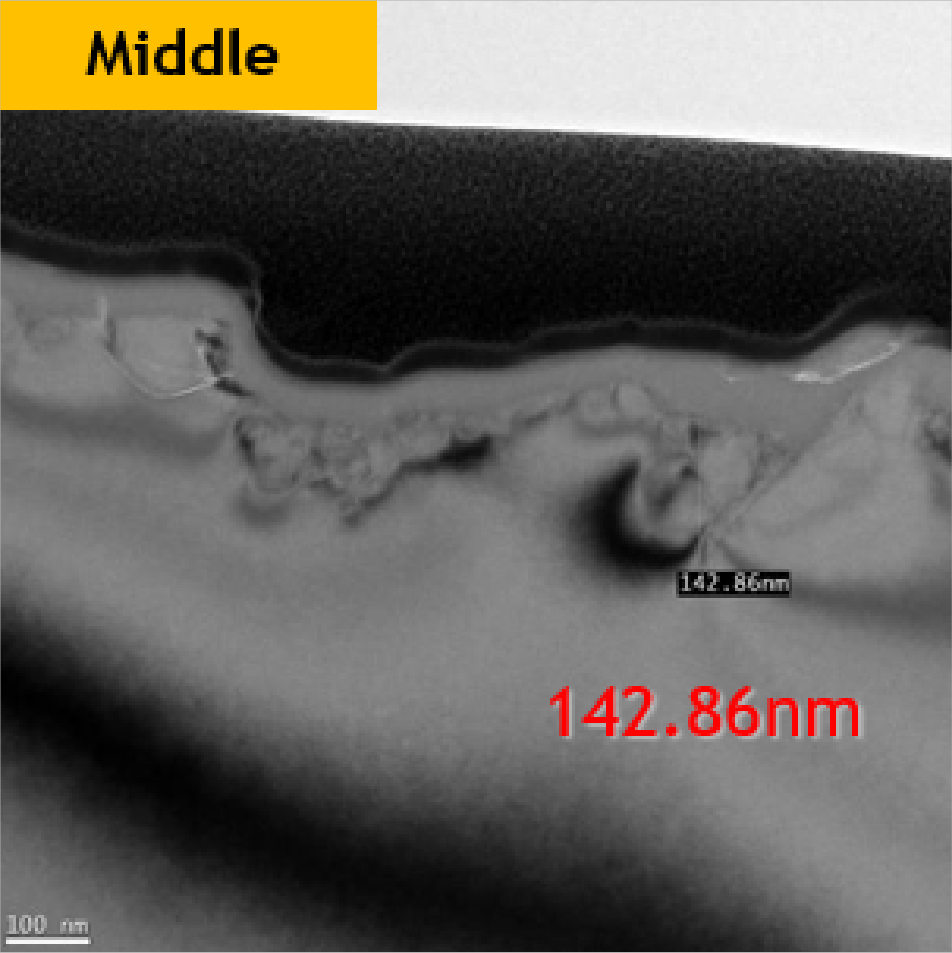
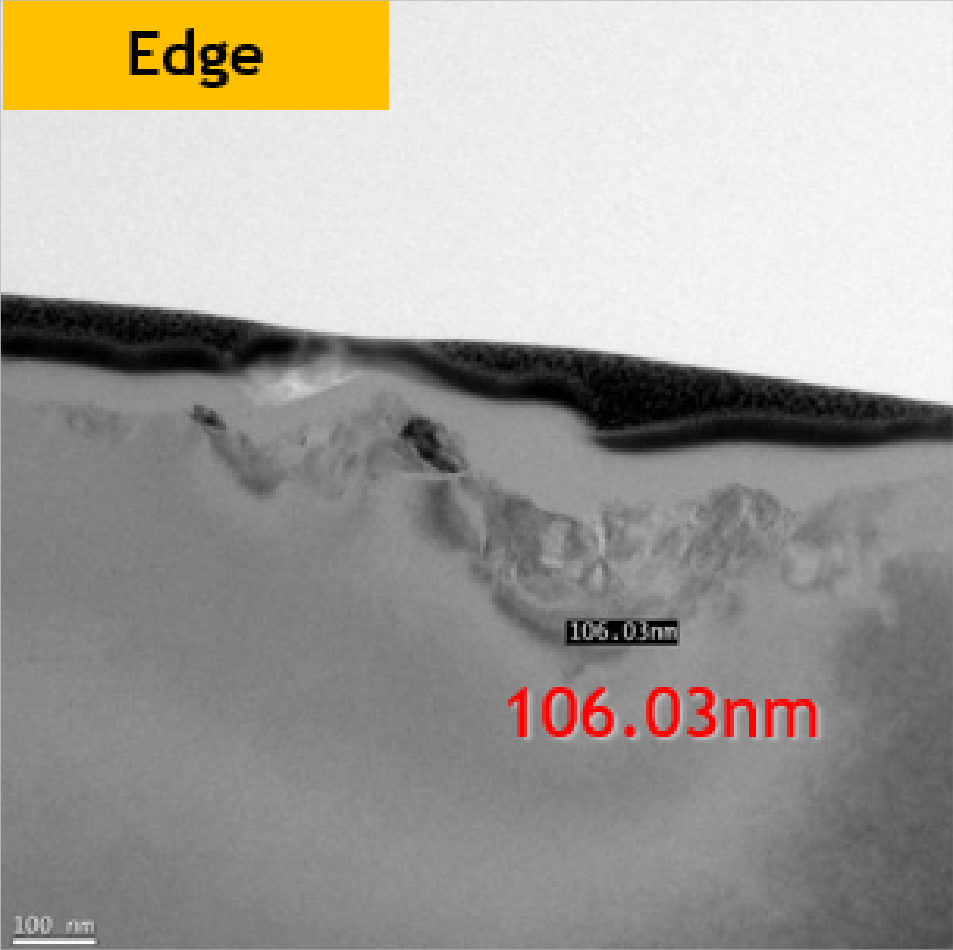
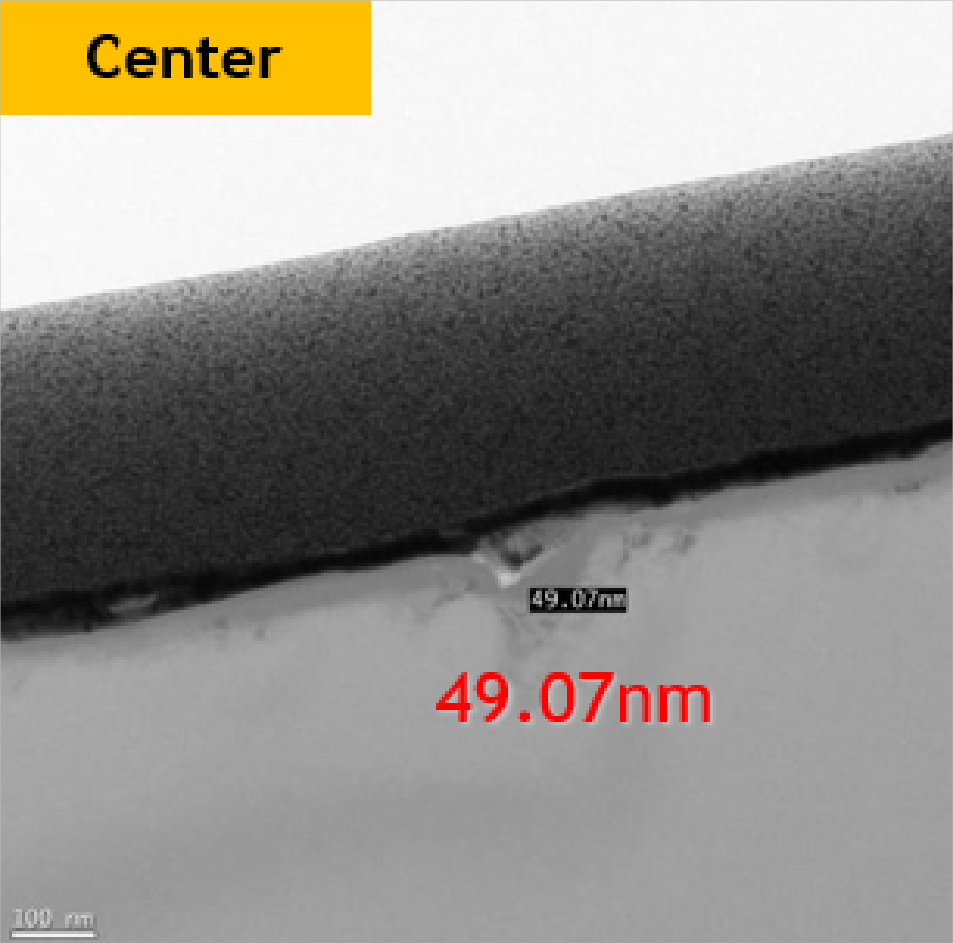

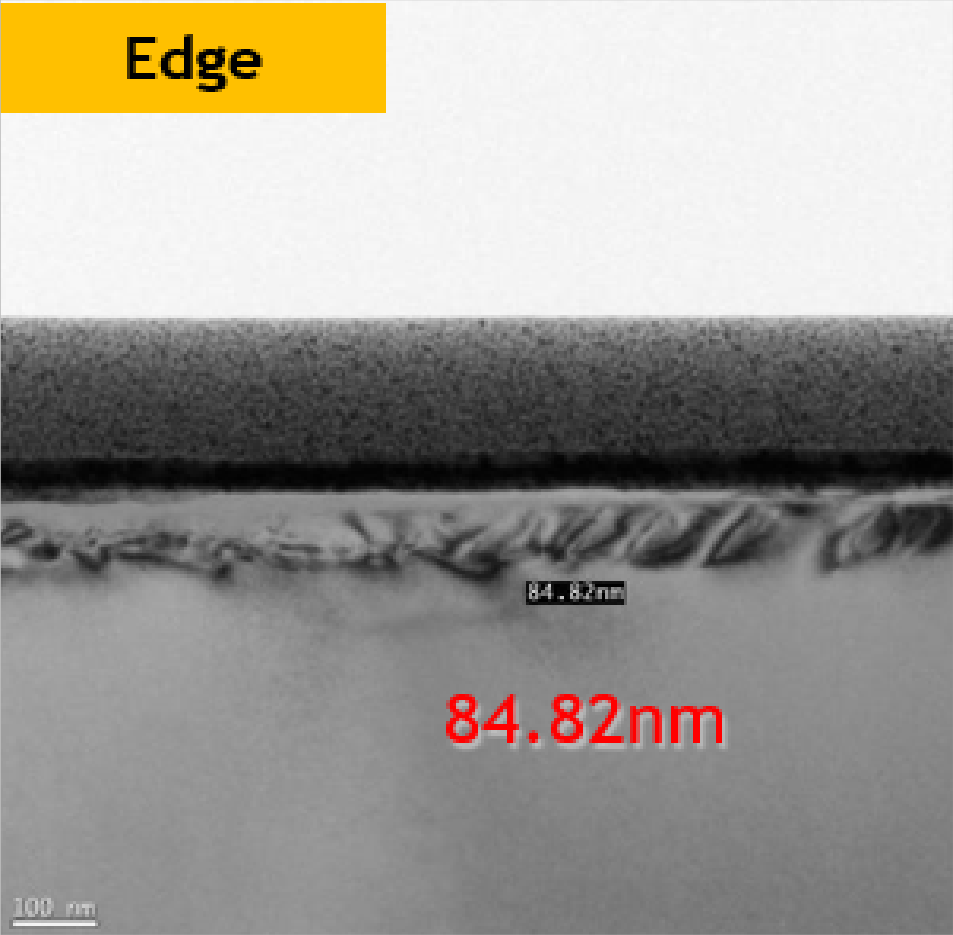
Für die mittlere Aufnahme der #8000-Ausführung wird kein Messwert ergänzt. Die Bildbezeichnungen #5000 und #8000 werden nicht ohne zusätzlichen Nachweis mit den vollständigen Spezifikationen des vorherigen Versuchs gleichgesetzt. Die Angaben beschreiben die gezeigten Aufnahmen; daraus folgt keine allgemeine garantierte Schädigungstiefe.
NANOPOL-Auswahlmatrix für mehrere Werkstoffe
Die Unterlagen Q221 und Q233 ergänzen die werkstoffbezogenen Programme um eine gemeinsame Matrix. Sie unterscheidet Silizium von SiC, Saphir, LT/LN, Glas und EMC. LT/LN bezeichnet die in der Quelle gemeinsam geführte Werkstoffgruppe; EMC steht für Epoxy Moulding Compound. Die Matrix führt #400, #600, #800 und #1000 unter Z1 sowie #2000, #3000, #4000, #5000, #6000, #8000, #10000, #20000 und #30000 unter Z2. Die Farbzuordnung wird hier als Werkstoffspalte wiedergegeben.
| Serie | Werkstoffgruppe | Markierter Bereich |
|---|---|---|
| VSZT | Si | #400–#3000 |
| VNP | SiC / Glas | #1000–#2000 |
| VSBT | Saphir / Glas | #800–#3000 |
| VSP | LT/LN / Saphir / EMC | #400–#5000 |
| VSPS | EMC | #2000–#6000 |
| VK8B | Si | #4000–#6000 |
| VK8B | SiC / EMC | #5000–#6000 |
| VK8HS | EMC | #3000–#6000 |
| VNP | Si | #6000–#30000 |
| VNP | SiC | #6000–#8000 |
| VKBT25 | Si | #5000–#20000 |
Eigenständige Si-Auswahlmatrix des Kombinationsblatts
Das Kombinationsblatt Q272 zeigt bei gleicher Körnungsliste einen eigenständigen Si-Programmstand. Seine Bereiche werden getrennt vom NANOPOL-Hauptprogramm geführt. Die Matrix unterstützt die Auswahl zwischen gröberem Abtrag und feiner Oberflächenbearbeitung; sie ist keine pauschale Freigabe sämtlicher Zwischenkörnungen für jede Maschine.
| Serie | Q272: markierter Bereich |
|---|---|
| VSZT | #400–#3000 |
| VK8B | #4000–#6000 |
| VKBT | #4000–#20000 |
| VNP | #6000–#30000 |
| VGP | #8000–#30000 |
Die Z1- und Z2-Versuchstabellen des Kombinationsblatts stimmen mit den vollständigen Hauptprogramm-Tabellen überein: Z1 verwendet NP-D4-303D3.5W10X-600-VSZT und NP-D4-303D3.0W10X-800-VSZT; Z2 verwendet NP-D4-303D3.5W10X-5000-VKBT25 und NP-D4-303D3.0W7X-8000M-VNPSSR. Die Maschine ist als DGP8761 angegeben. Die Einzelaufnahmen aus dem Kombinationsblatt bleiben zusätzlich erhalten.
Z1: keramische und Kunstharz-Ausführung im Vergleich
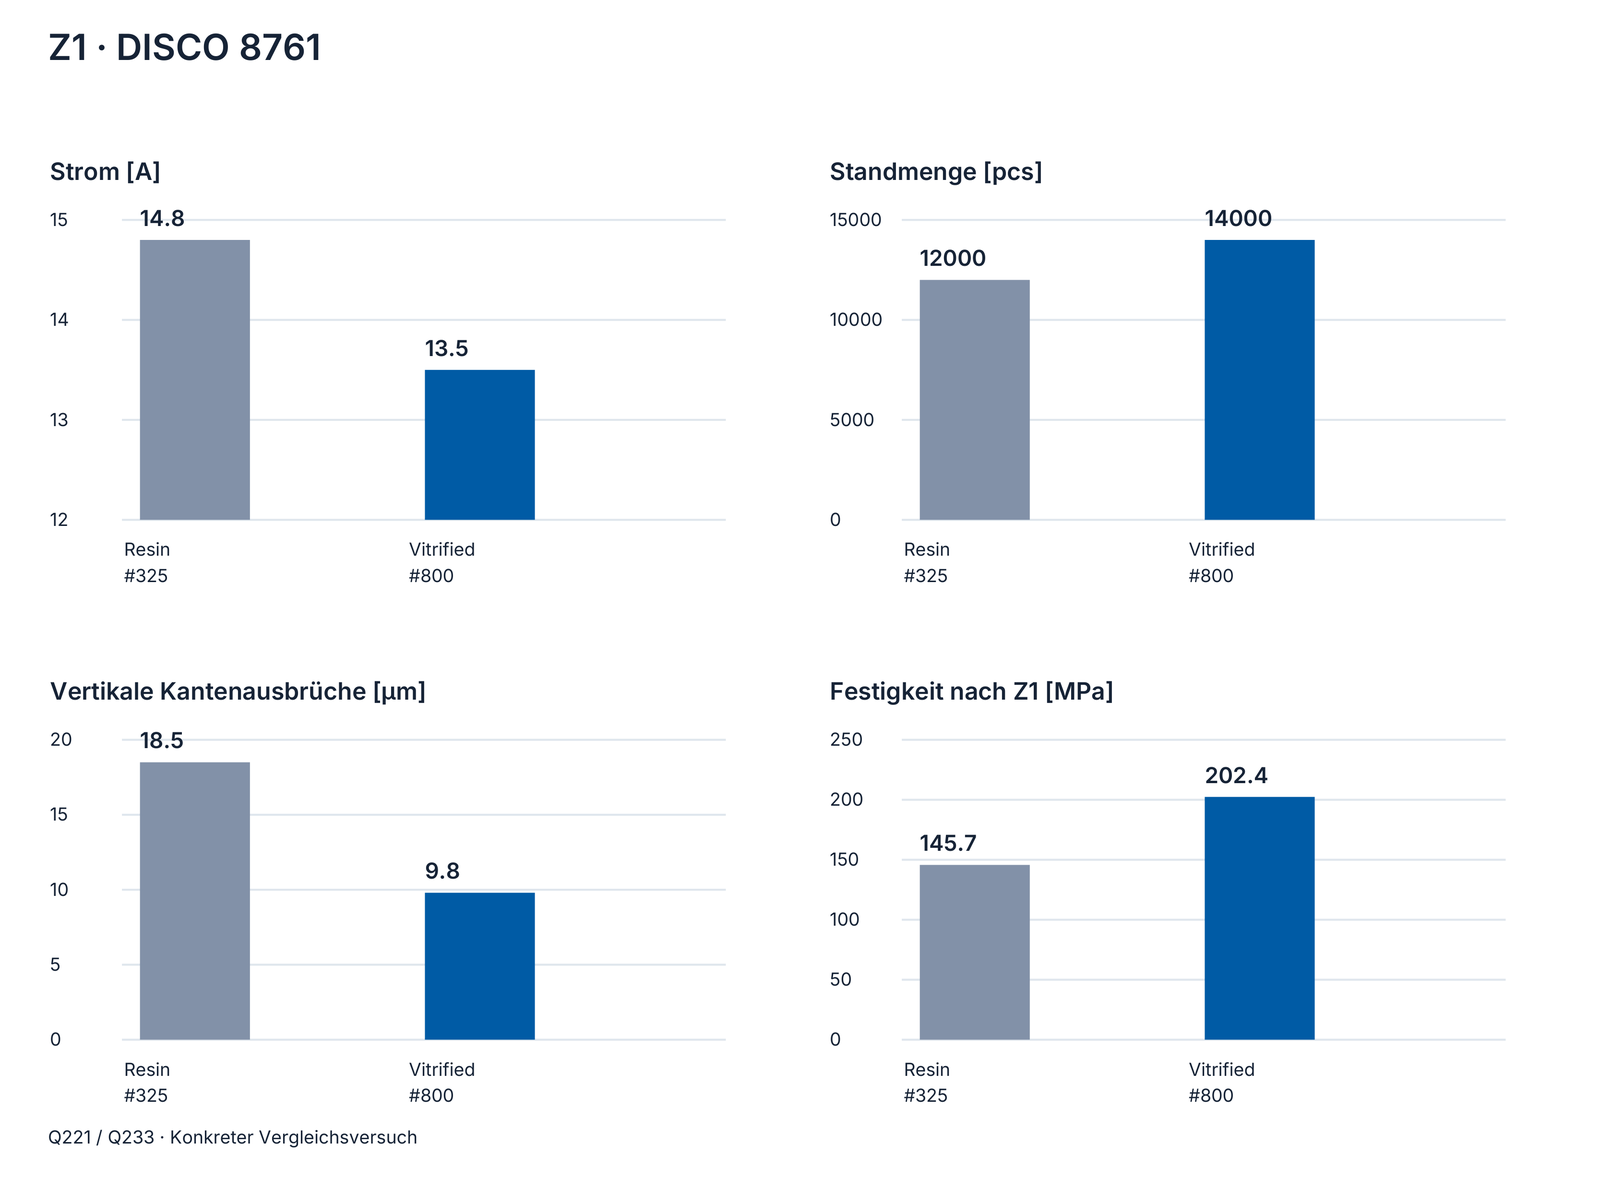
Auf der DISCO 8761 vergleicht Q221 Kunstharz #325 mit einer keramisch gebundenen Ausführung #800. Q233 wiederholt diese vier Ergebnisse. Die keramische Ausführung zeigt in diesem Versuch geringeren Strom, eine höhere Standmenge, geringere vertikale Kantenausbrüche und eine höhere Festigkeit nach Z1. Die Werte stammen aus diesem Vergleich; die allgemeine Werkzeugauslegung berücksichtigt zusätzlich Vorschub, Aufnahme und die übrige Prozesskette.
| Messgröße | Kunstharz #325 | Keramisch #800 |
|---|---|---|
| Schleifstrom [A] | 14.8 | 13.5 |
| Standmenge [Stück] | 12000 | 14000 |
| Vertikale Kantenausbrüche [µm] | 18.5 | 9.8 |
| Festigkeit, nur Z1 [MPa] | 145.7 | 202.4 |
Schädigungsschicht: Bildbezeichnungen der Vergleichsfassungen
Die Vergleichsfassung Q221 zeigt die Schädigungstiefen im Zentrum, im mittleren Bereich und am Rand. Die obere Reihe ist als Resin #325 bezeichnet. Die untere Reihe trägt dort die Bezeichnung „Vitri #8000“; Q284 nennt für die entsprechende Zahlenreihe „Vitrified #600“. Q233 wiederholt die Messbilder ohne dieselbe vollständige Werkzeugbezeichnung. Die Quellbezeichnungen bleiben getrennt erhalten und werden nicht zu einer einzigen Spezifikation vereinheitlicht.


Si-Feinschliff: zusätzliche Spezifikationen und Versuchsdaten
Die Unterlagen Q221 und Q233 enthalten einen weiteren Z2-Vergleich auf der DISCO 8761. Das Werkzeugsegment ist mit 7 mm Höhe angegeben. Die Körnungsdaten und Rauheitswerte stimmen zwischen diesen beiden Unterlagen überein, während Q233 kürzere Spezifikationscodes verwendet. Die vollständigen Codes aus Q221 werden deshalb den Bezeichnungen aus Q233 ausdrücklich gegenübergestellt. Der Vergleich wird zusätzlich zum Hauptprogramm erhalten: Strom, Vorschub und Standmenge unterscheiden sich vom Versuch in Q284/Q272.
Die Oberflächenmessung erfolgte mit Wyko Veeco NT9100. Die Unterschiede bei Vorschub und Standmenge helfen, das geforderte Oberflächenziel und die wirtschaftliche Bearbeitungszeit gemeinsam zu betrachten.
| Merkmal | Ausführung #5000 | Ausführung #8000M |
|---|---|---|
| Q221 code | #5000-VKBT25M3-P12 | #8000M-VNP-HBF |
| Q233 code | #5000-VKBT25M3 | #8000M-VNP |
| Mittlere Korngröße [µm] | ~2.0 | ~0.55 |
| Maximale Korngröße [µm] | ≤5.5 | ≤1.2 |
| Strom / Vorschub | 13.5 A / 0.6 µm/s | 12.7 A / 0.2 µm/s |
| Standmenge [Stück] | 17000 | 3000 |
| Ra [nm] | ~4.8 | ~1.3 |
| Rmax [nm] | ~56 | ~15 |
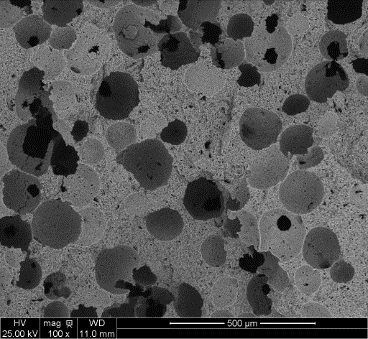
Die zusätzlichen Schädigungsaufnahmen aus Q221 zeigen #5000 mit 117,21 / 142,86 / 106,03 nm und #8000 mit 49,07 nm im Zentrum sowie 84,82 nm am Rand. Für den mittleren Bereich der #8000-Aufnahme wird kein Zahlenwert ergänzt. Die Zahlenreihe wird auch in Q233 und im Hauptprogramm gezeigt; ihre Originalaufnahmen behalten Maßstäbe und Messmarkierungen.



SiC: Körnung, Verschleiß und Oberfläche
Q221 ergänzt das Siliziumprogramm um einen SiC-Vergleich. Für die beiden Ausführungen werden unterschiedliche Abtragsmengen genannt. Der dokumentierte Werkzeugverschleiß beschreibt daher zwei konkrete Bearbeitungsbedingungen. Die sehr feine Ausführung zeigt deutlich kleinere Körner und eine feinere gemessene Oberfläche. Die Oberflächenmessung erfolgte mit Wyko Veeco NT9100; Rmax bleibt mit seiner jeweiligen Originaleinheit erhalten.
| Merkmal | Ausführung #2000 | Ausführung #8000M2 |
|---|---|---|
| Spezifikation | #2000-VNP8-GC | #8000M2-VNP-PSR |
| Mittlere Korngröße [µm] | ~7.0 | ~0.55 |
| Maximale Korngröße [µm] | ≤26.0 | ≤1.2 |
| Werkzeugverschleiß [µm] | 20 | 15 |
| Abtragsmenge [µm] | 100 | 20 |
| Ra [nm] | ~18 | ~1.5 |
| Rmax | ~1.3 µm | ~14 nm |
Weitere Compound-Spezifikationen
Die Compound-Tabellen Q012/Q026 und Q221/Q233 ergänzen die vollständigen Spezifikationen des Hauptprogramms. Die Werkstoffaufbauten werden einzeln unterschieden: reine Vergussmasse; Vergussmasse mit Si-Chip; zusätzlich Kupfer-Vias; sowie der komplexe Aufbau mit Polyimid und Lot. Die ältere Auswahl nennt VSPBT7 als zweite Alternative beim komplexen Aufbau. Q221/Q233 führen an dieser Stelle ausschließlich VSPS10. Die Varianten werden ausdrücklich erhalten, statt ihre Codes in den neueren Hauptprogrammstand zu übertragen.
Die Zeichnungen erläutern den Aufbau mit Silizium, EMC, Kupfer und Lot sowie eine Polyimidschicht. Die einfachere ältere Zeichnung enthält keine einzeln ausgezeichneten Kupfer- oder Lotmarkierungen. Passende Bindungs- und Porenstrukturen unterstützen den Abtransport von Schleifpartikeln und die Bearbeitung verschiedener Materialanteile auf derselben Schleiffläche.
| Werkstoffaufbau | Q012 / Q026 | Q221 / Q233 |
|---|---|---|
| Reine EMC | #800–#2000 VSP3 / #800–#2000 VSP5 | gleich |
| EMC + Si-Chip | Z1 #800 VSP3 + Z2 #5000 VK8HS / #5000 VK8B | gleich |
| EMC + Si-Chip + Cu-Via | Z1 #800 VSP3 + Z2 #5000 VK8HS / #5000 VK8B | gleich |
| EMC + Si-Chip + Cu-Via + Polyimid + Lot | Z1 #800 VSP3 + #3000 VSPS10 / #3000 VSPBT7 | Z1 #800 VSP3 + #3000 VSPS10 |
Die Quellenüberschriften führen außerdem Fingerprint Strip sowie Compound Molded Wafer für TSV/Fan-Out als Anwendungsbezeichnungen. Die Gefügebilder werden mit ihrer jeweils originalen Si-/Compound- und Grob-/Fein-Zuordnung erhalten.

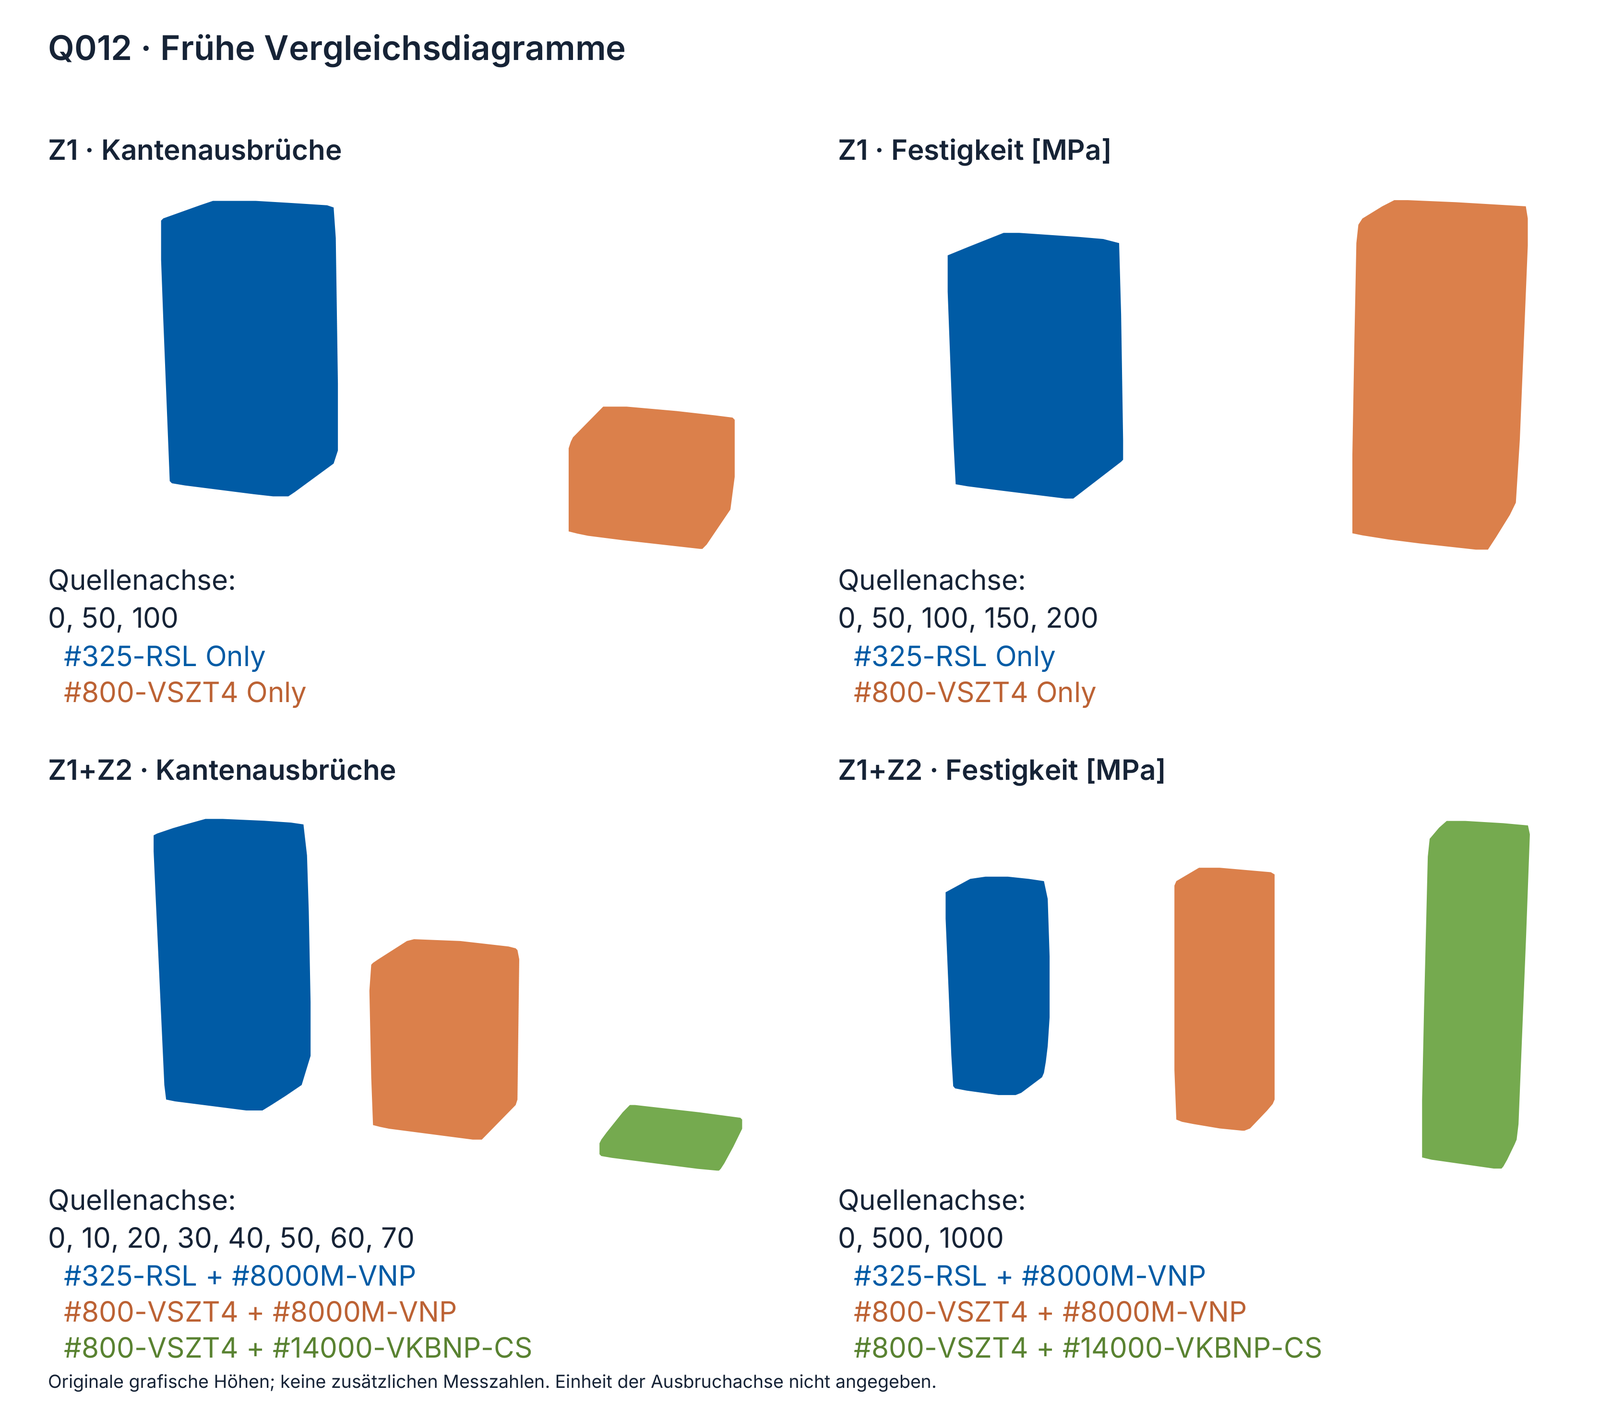
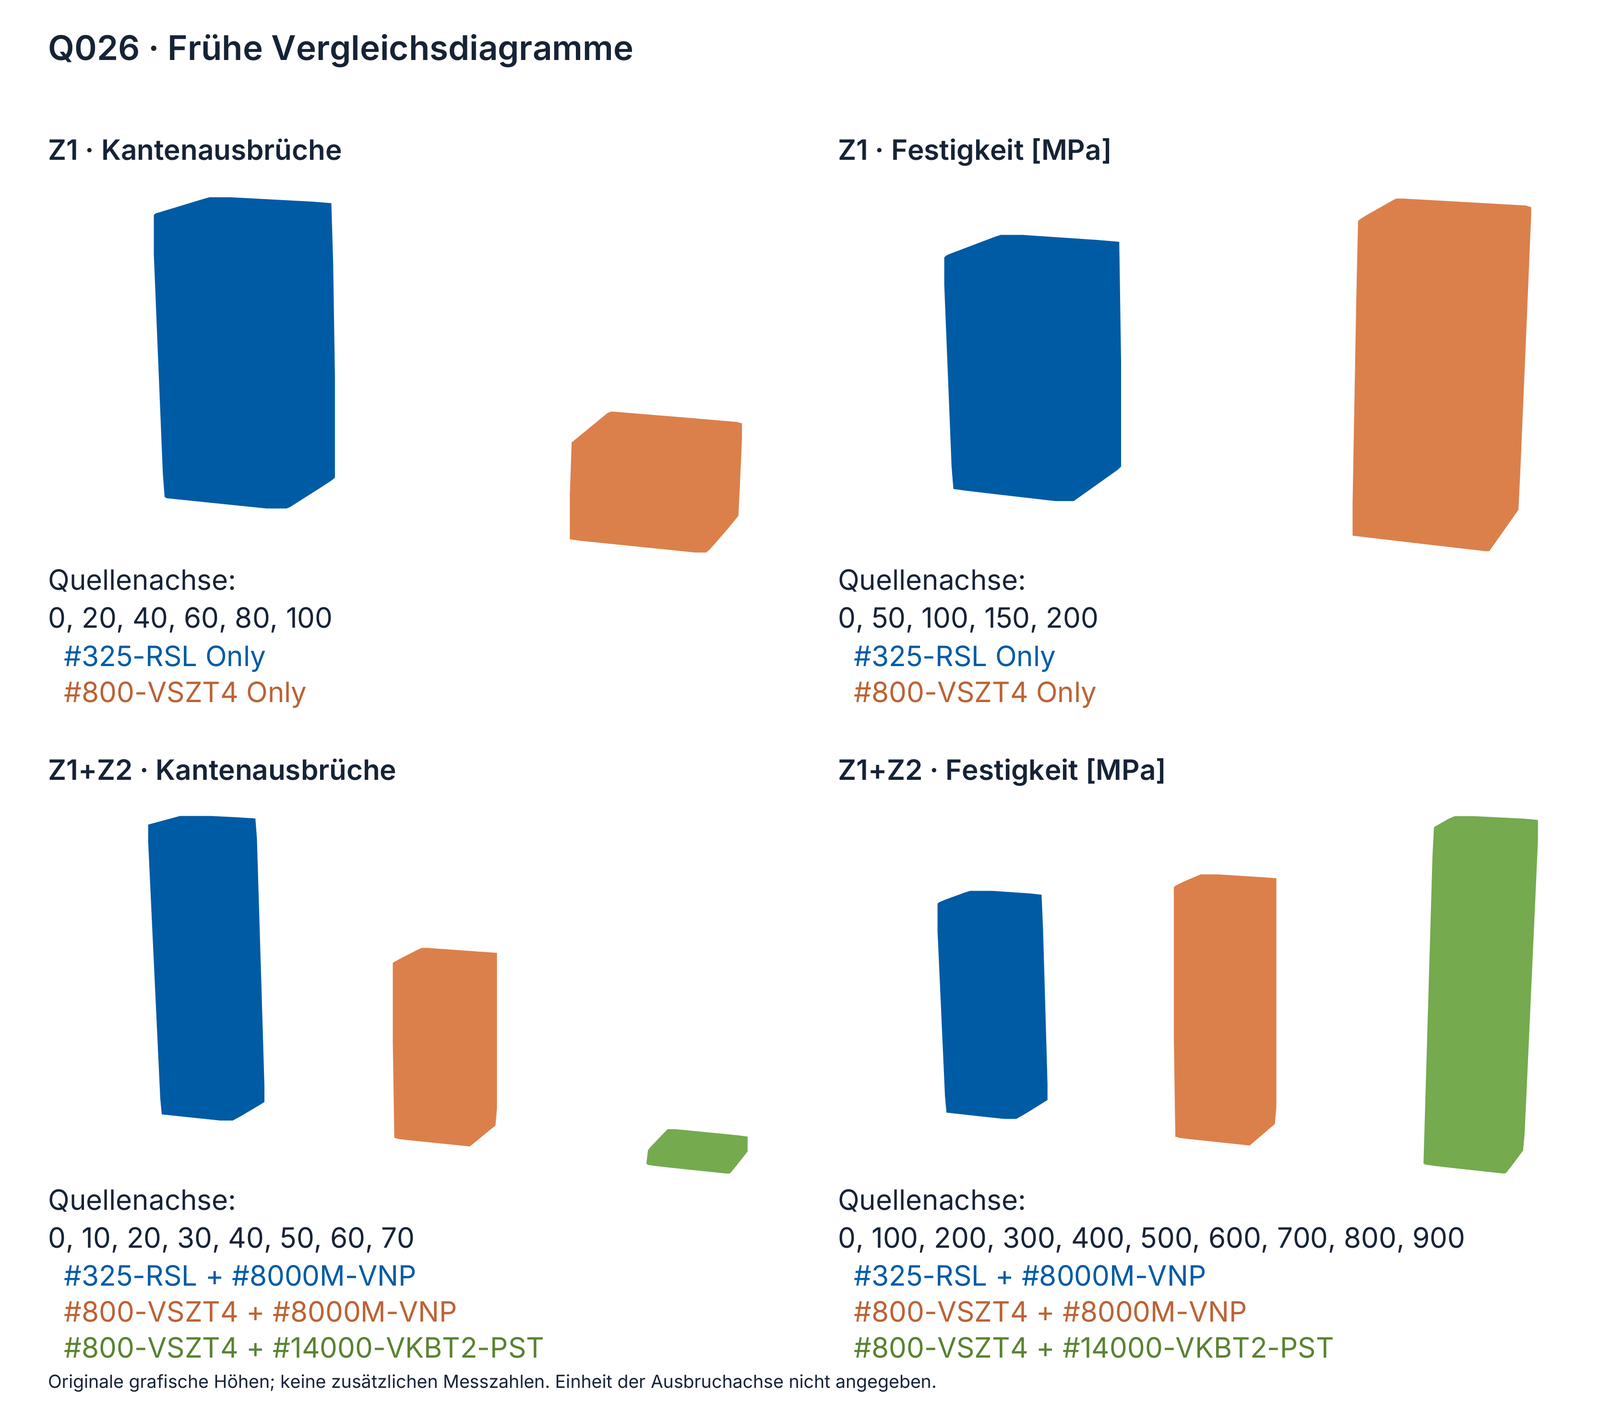
Frühe Z1- und Z1+Z2-Vergleichsdiagramme
Die beiden Fassungen von 01/2017 vergleichen Kantenausbrüche und Festigkeit nach Z1 sowie nach der Kombination Z1+Z2. Sie zeigen den Wechsel von #325-RSL zu #800-VSZT4 sowie verschiedene Feinbearbeitungsstufen. Die Säulen tragen keine einzelnen Messzahlen; ihre relative Höhe wird deshalb als grafischer Vergleich erhalten. Die Festigkeitsachse ist in MPa beschriftet. Für die Kantenausbruch-Achse ist keine Einheit angegeben.
Die beiden Z1-Kombinationen lauten #325-RSL Only und #800-VSZT4 Only. Bei Z1+Z2 folgen #325-RSL + #8000M-VNP, #800-VSZT4 + #8000M-VNP und die werkzeugspezifische dritte Kombination. Diese lautet in Q012 #800-VSZT4 + #14000-VKBNP-CS und in Q026 #800-VSZT4 + #14000-VKBT2-PST. Diese Codes werden nicht mit den späteren Versuchen gleichgesetzt. Die neuen Diagramme behalten die ursprünglichen Achsenskalen und grafischen Höhen bei, ohne daraus zusätzliche Zahlenwerte abzuleiten.
Saphir und harte Werkstoffe: Programmvarianten
Die Saphir-Unterlagen beschreiben hohe Abtragsleistung und lange Werkzeugstandzeit beim metallgebundenen Grobschliff sowie feine Oberflächen beim keramisch gebundenen Feinschliff. Das Programm richtet sich an Saphir, SiC, Glas und weitere harte Werkstoffe wie Zirkonoxid. Q030 nennt zusätzlich spröde Werkstoffe. Werkzeugaufbau und Bearbeitungsparameter lassen sich an unterschiedliche Maschinen und Schleifverfahren anpassen.
Beide Unterlagen tragen den Druckvermerk 01/2017. Ihre Programmtabellen unterscheiden sich dennoch bei Serien, Durchmessern, Segmenthöhen und Körnungsbereichen. D bezeichnet den Durchmesser, W die Segmentbreite und X die Segmenthöhe. Slant und Segment bleiben als Formbezeichnungen erhalten.
| Quelle | Stufe | Serie | D [mm] | W [mm] | X [mm] | Körnung | Form |
|---|---|---|---|---|---|---|---|
| Q003 | Grob | MX / MS Series | 200–300 | 3–5 | 3–10 | #170–#500 | Slant / Segment |
| Q003 | Fein | MS / VSP / VSBT Series | 200–300 | 3–5 | 3–10 | #600–#5000 | Slant / Segment |
| Q030 | Grob | MX Series | 250 / 300 / 380 | 3–5 | 5–10 | #170–#600 | Slant / Segment |
| Q030 | Fein | MF / VSP Series | 200 / 250 / 300 | 3–5 | 5–10 | #800–#1500 | Slant / Segment |
Acht Saphir- und Keramik-Anwendungsbeispiele
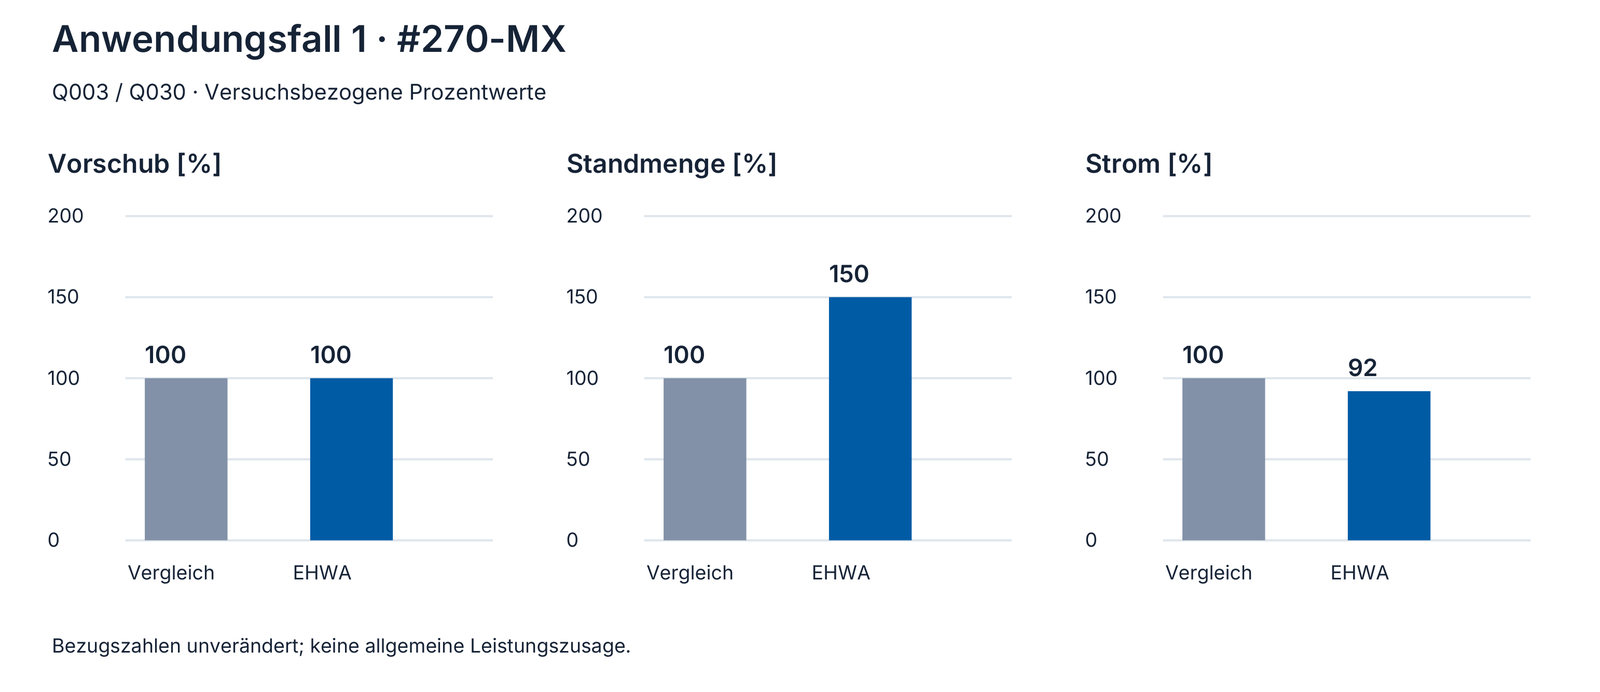
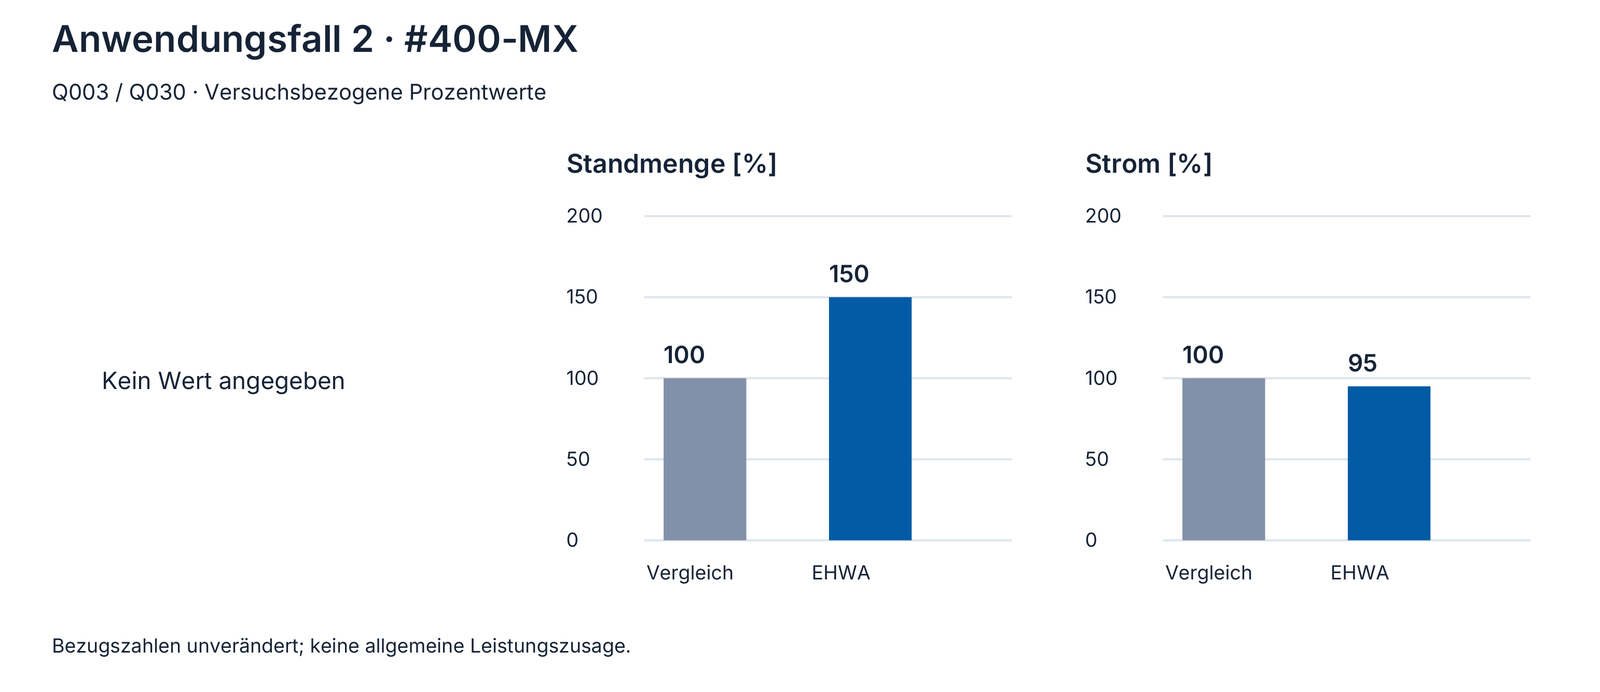
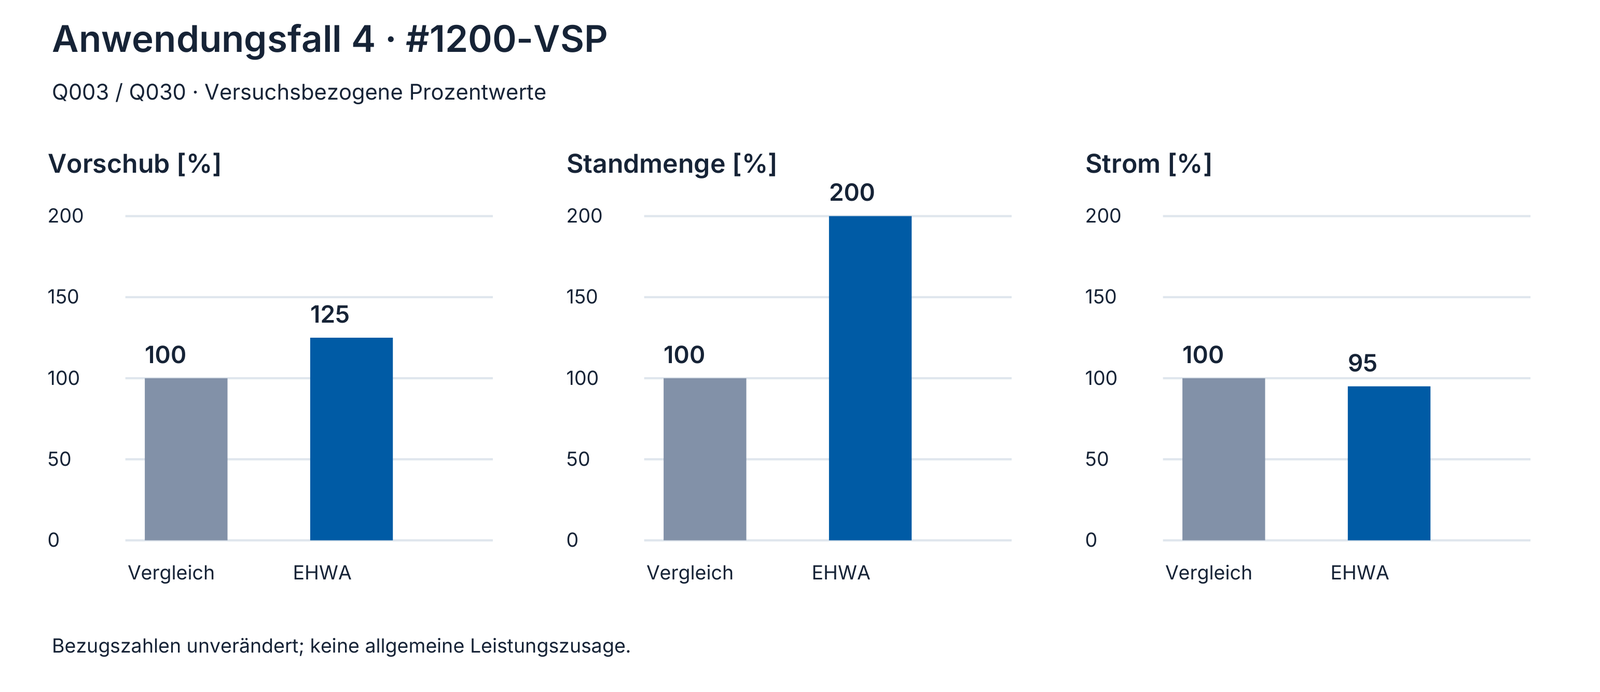
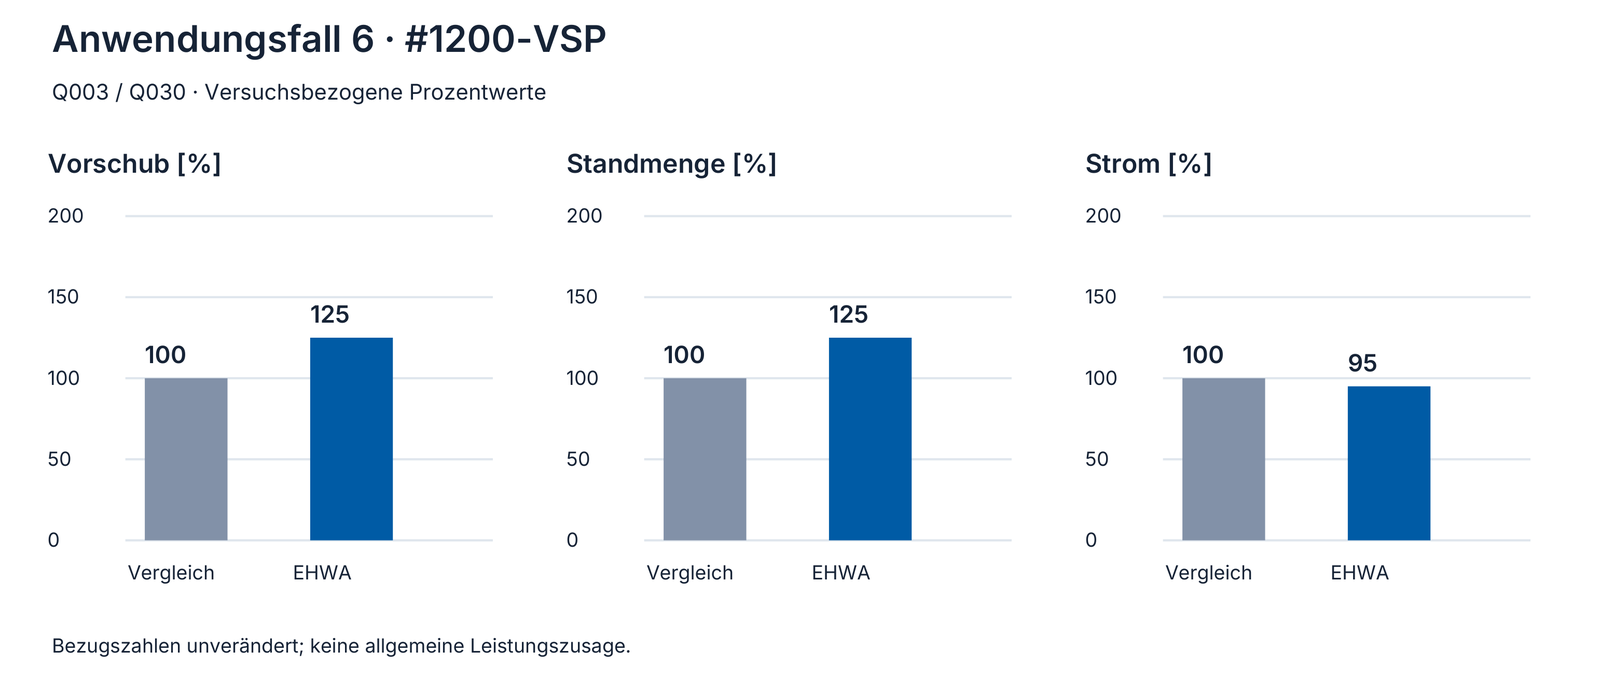
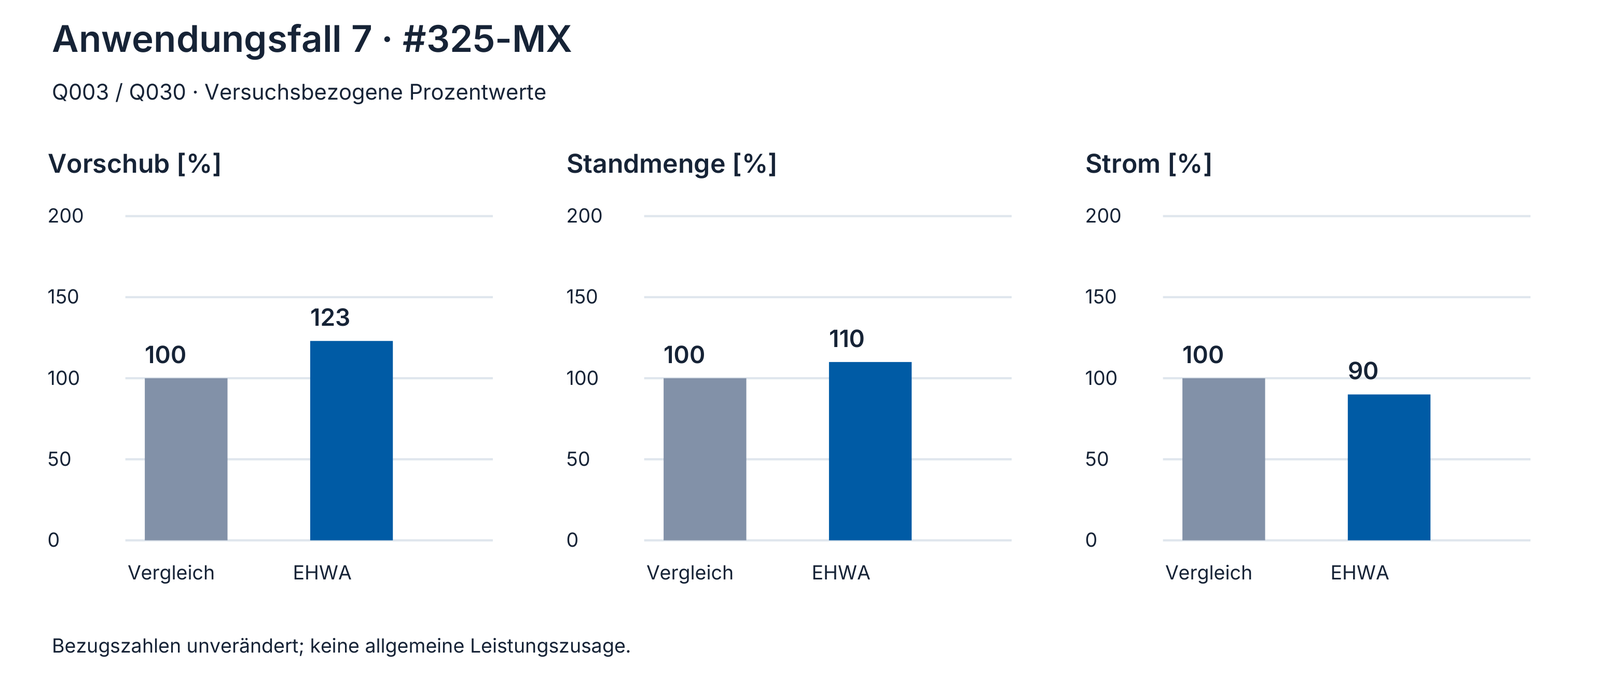
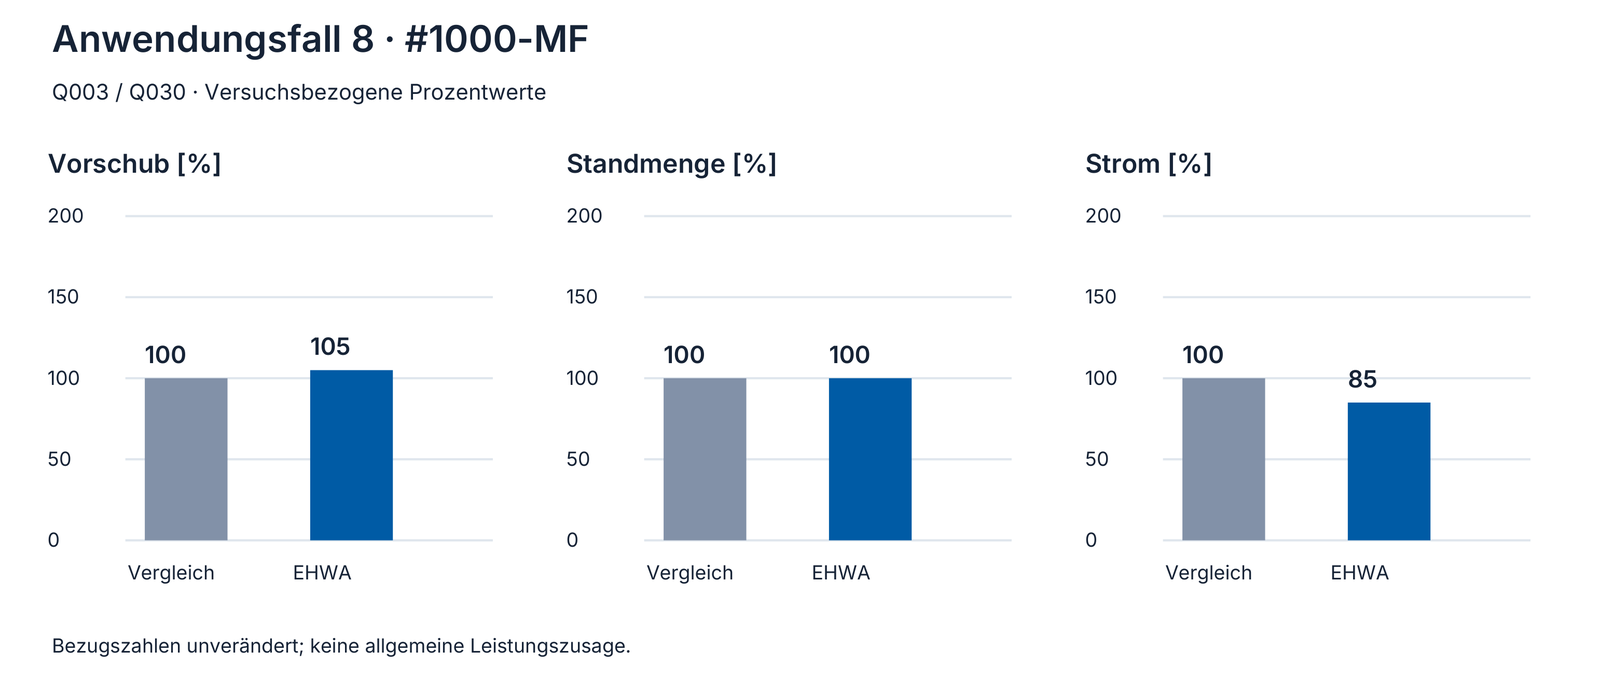
Q003 und Q030 enthalten dieselben acht Anwendungsfälle und gedruckten Vergleichszahlen. Sie werden einmal vollständig wiedergegeben. Die Quellen unterscheiden Wafergröße, WAX- oder TAPE-Aufnahme, Grob-/Feinwerkzeug und vollautomatische Bearbeitung. Die Prozentwerte sind relative Zahlen des jeweiligen Versuchs und keine allgemeine Leistungsgarantie.
Die Reihenfolge der Zahlen in der Tabelle lautet stets Vergleichswerkzeug / EHWA. Beim 6-Zoll-Grobversuch steht die Standmenge ausdrücklich bei 115 / 97; diese eigene Bezugsdarstellung wird nicht auf 100 normiert. Beim 8-Zoll-Feinschliff tragen beide Standmengen-Säulen den gedruckten Wert 100, obwohl ihre Höhe im Originalbild abweicht. Die Neufassung verwendet die gedruckten Zahlen.
| Fall | Bauteil / Aufnahme | Werkzeug | Vorschub [%] | Standmenge [%] | Strom [%] |
|---|---|---|---|---|---|
| 1 | 2–4" Sapphire / WAX | #270-MX | 100 / 100 | 100 / 150 | 100 / 92 |
| 2 | 2–4" Sapphire / WAX | #400-MX | — | 100 / 150 | 100 / 95 |
| 3 | 4" Sapphire / WAX / fully automatic | #325-MX16 | 100 / 167 | 100 / 143 | 100 / 94 |
| 4 | 4" Sapphire / WAX / fully automatic | #1200-VSP | 100 / 125 | 100 / 200 | 100 / 95 |
| 5 | 6" Sapphire / TAPE / fully automatic | #270-MX | 100 / 100 | 115 / 97 | — |
| 6 | 6" Sapphire / TAPE / fully automatic | #1200-VSP | 100 / 125 | 100 / 125 | 100 / 95 |
| 7 | 8" Ceramic / TAPE / fully automatic | #325-MX | 100 / 123 | 100 / 110 | 100 / 90 |
| 8 | 8" Ceramic / TAPE / fully automatic | #1000-MF | 100 / 105 | 100 / 100 | 100 / 85 |


6-Zoll-Saphir: Oberfläche und Waferbilder
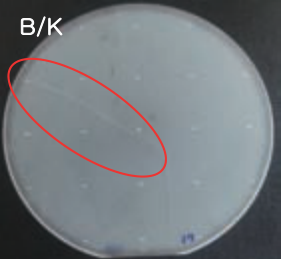
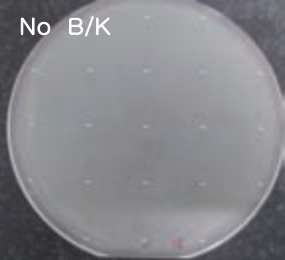
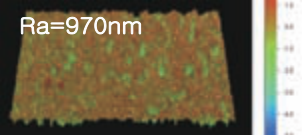
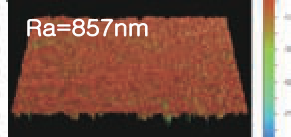
Zum Grobschliff #270-MX auf 6-Zoll-Saphir mit TAPE-Aufnahme zeigen die Originale Waferfotos mit den Kennzeichnungen B/K beim Vergleichswerkzeug und No B/K bei EHWA. Die Kürzel bleiben als Quellkennzeichnungen erhalten. Die dazugehörigen Oberflächenbilder tragen Ra 970 nm beim Vergleichswerkzeug und Ra 857 nm bei EHWA. Diese zwei Aufnahmen ergänzen den konkreten Versuch; sie werden nicht auf alle Saphirwerkzeuge übertragen.
Kunstharz- und keramische Back-Grinding-Ausführungen
Die Unterlage mit Druckstand 12/2018 unterscheidet zwei Z1-Konzepte. Keramische Werkzeuge #400–#800 ermöglichen höhere Vorschübe und damit eine höhere stündliche Ausbringung; geringe, gleichmäßige Stromaufnahme unterstützt lange Standzeit. Kunstharzwerkzeuge #325–#600 zielen auf weniger Kantenausbrüche und geringere Schädigung bei dünnen Wafern sowie gute Schleifleistung bei nutzbarer Standzeit.
Für Z2 nennt EHWA Kunstharz #2000–#4000 mit geringer, stabiler Stromaufnahme und längerer Standzeit gegenüber dem Vergleichswerkzeug. Die feineren Ausführungen #3000–#4000 sind auf bessere Rauheit und geringere Schleifmarken ausgerichtet. D, W und X sind als Durchmesser, Breite und Tiefe definiert. Die nachfolgende Dimensionsliste ist in Q101 ohne gedruckte Einheit angegeben.
Die unabhängigen Auswahllisten bilden keine zeilenweise Spezifikationskombination. Maschinenkürzel, Körnungen und Bindungen werden deshalb einzeln wiedergegeben.
| Auswahlliste | Angaben Q101 |
|---|---|
| D | Ø200–Ø204 / Ø250 / Ø300–Ø304 |
| W | 2–4 |
| X | 5–7 |
| Bindungstyp | Resin BG01 / Vitrified BG02 |
| Maschine / SK-Typ | DISCO D / OKAMOTO O / TSK T |
| Körnung | #270 / #325 / #400 / #600 / #800 / #1200 / #1500 / #2000 / #3000 / #4000 |
| Bindungsname | VA / VCL / RB / RS / REC / RDC / SWB / SWA / SWC / SWD / SWE |
Back-Grinding: Versuche auf DISCO und TSK
Die Z1-Versuche vergleichen die poröse EHWA-Kunstharzbindung RSL mit einer porösen Vergleichsbindung. Bei Z2 wird die verschleißbeständige poröse EHWA-Kunstharzbindung SWD verglichen. Die Tabellen behalten die jeweils eigene Vergleichskörnung und die maschinenbezogenen Standmengen bei. Die Stromangaben werden in der Quelle als maximaler Schleifstrom bei normalem Vorschub bezeichnet. K bedeutet hier tausend Wafer je Schleifscheibe.
Die Randaufnahmen mit Vergrößerungskennzeichnung X40 zeigen die nach dem Grobschliff verbleibende Waferdicke 90 µm mit #600 RSL und nach dem Feinschliff 50 µm mit #3000 SWDL. Die Bildbezeichnung SWDL bleibt neben der Tabellenbindung SWD erhalten.
Z1
| Merkmal | EHWA / DISCO | EHWA / TSK | Vergleich / DISCO | Vergleich / TSK |
|---|---|---|---|---|
| Bindung / Körnung | RSL / #400–#600 | RSL / #400–#600 | Porous resin / #320 | Porous resin / #320 |
| Maschine | DISCO 8760 | TSK PG300 | DISCO 8760 | TSK PG300 |
| Strom [A] | ~12–13 | ~9–10 | ~13–14 | ~10–11 |
| Standmenge [Wafer/Scheibe] | ~18K | ~12K | ~13K | ~10K |
| Rmax [µm] | ~3–4 | ~3–4 | ~4–5 | ~4–5 |
Z2
| Merkmal | EHWA / DISCO | EHWA / TSK | Vergleich / DISCO | Vergleich / TSK |
|---|---|---|---|---|
| Bindung / Körnung | SWD / #2000–#3000 | SWD / #2000–#3000 | Porous resin / #2000 | Porous resin / #2000 |
| Maschine | DISCO 8760 | TSK PG300 | DISCO 8760 | TSK PG300 |
| Strom [A] | ~12–13 | ~9–10 | ~13–14 | ~10–11 |
| Standmenge [Wafer/Scheibe] | ~18K | ~12K | ~12K–20K | ~12K |
| Ra [nm] | ~7–8 | ~7–8 | ~7–8 | ~7–8 |
Metall- und Kunstharzprogramm für mehrere Wafer
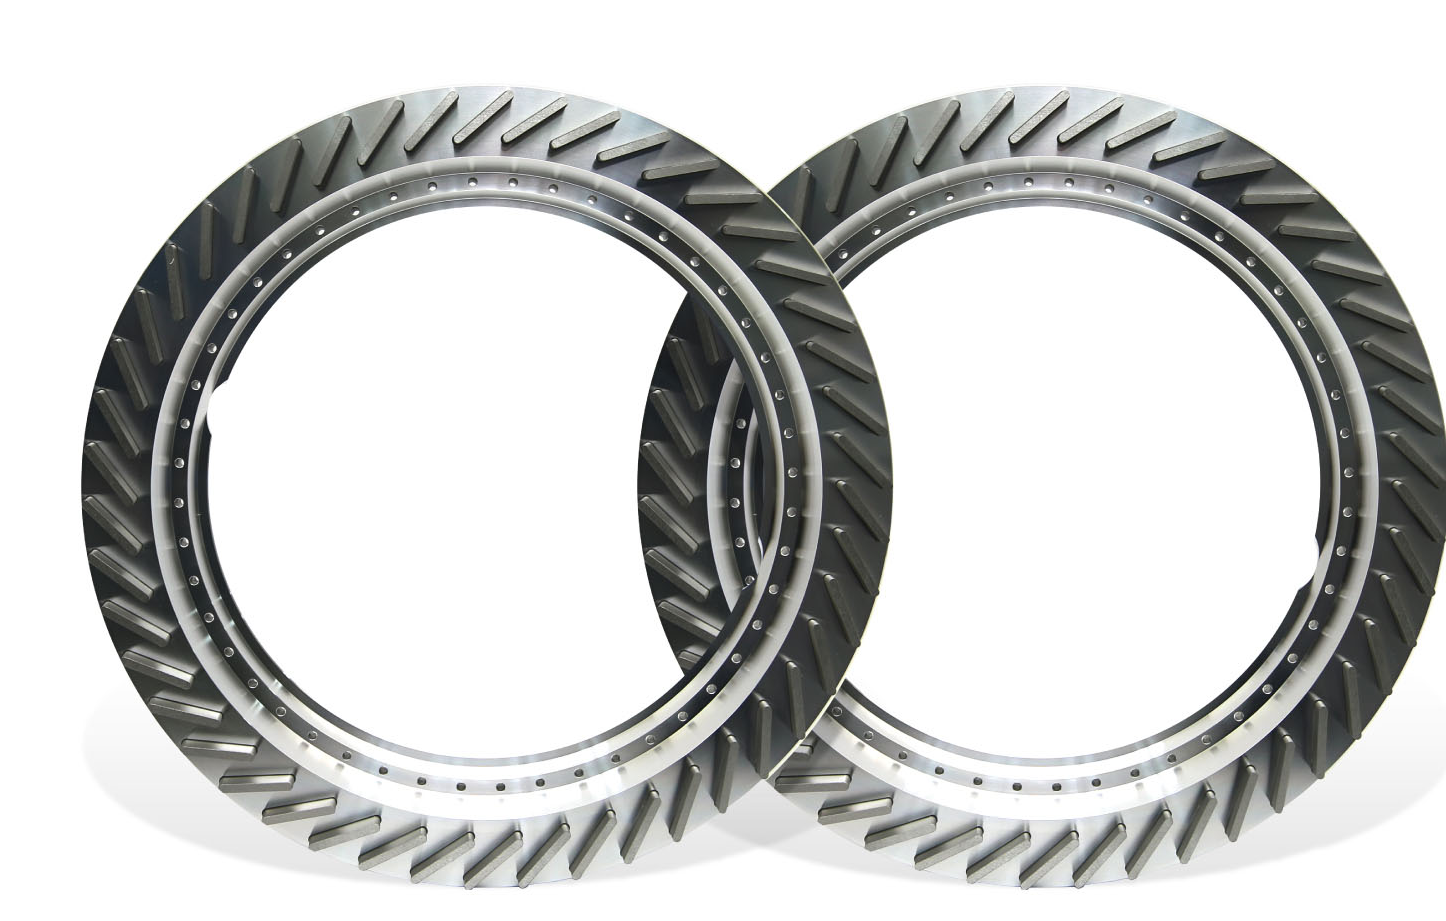
Q270 beschreibt Werkzeuge für die gleichzeitige Bearbeitung mehrerer Wafer, lange Standzeit und hohen Volumenabtrag. Passende Scheibenkonstruktionen und Bearbeitungsparameter werden für unterschiedliche Maschinen und Schleifmethoden angeboten. Genannte Anwendungen sind Silizium, Saphir, SiC, Glas und harte Werkstoffe wie Zirkonoxid. Die Durchmesser- und Segmentbereiche dieser Unterlage werden ausdrücklich getrennt vom älteren Saphirprogramm geführt.
| Stufe | Serie | D [mm] | W [mm] | X [mm] | Körnung |
|---|---|---|---|---|---|
| Grob | RS / MS Series | 200–380 | 2–5 | 3–10 | #170–#800 |
| Fein | SW Series | 200–380 | 2–5 | 3–10 | #1200–#4000 |

Microblades: Bindung, Anwendung und Schneidenfläche
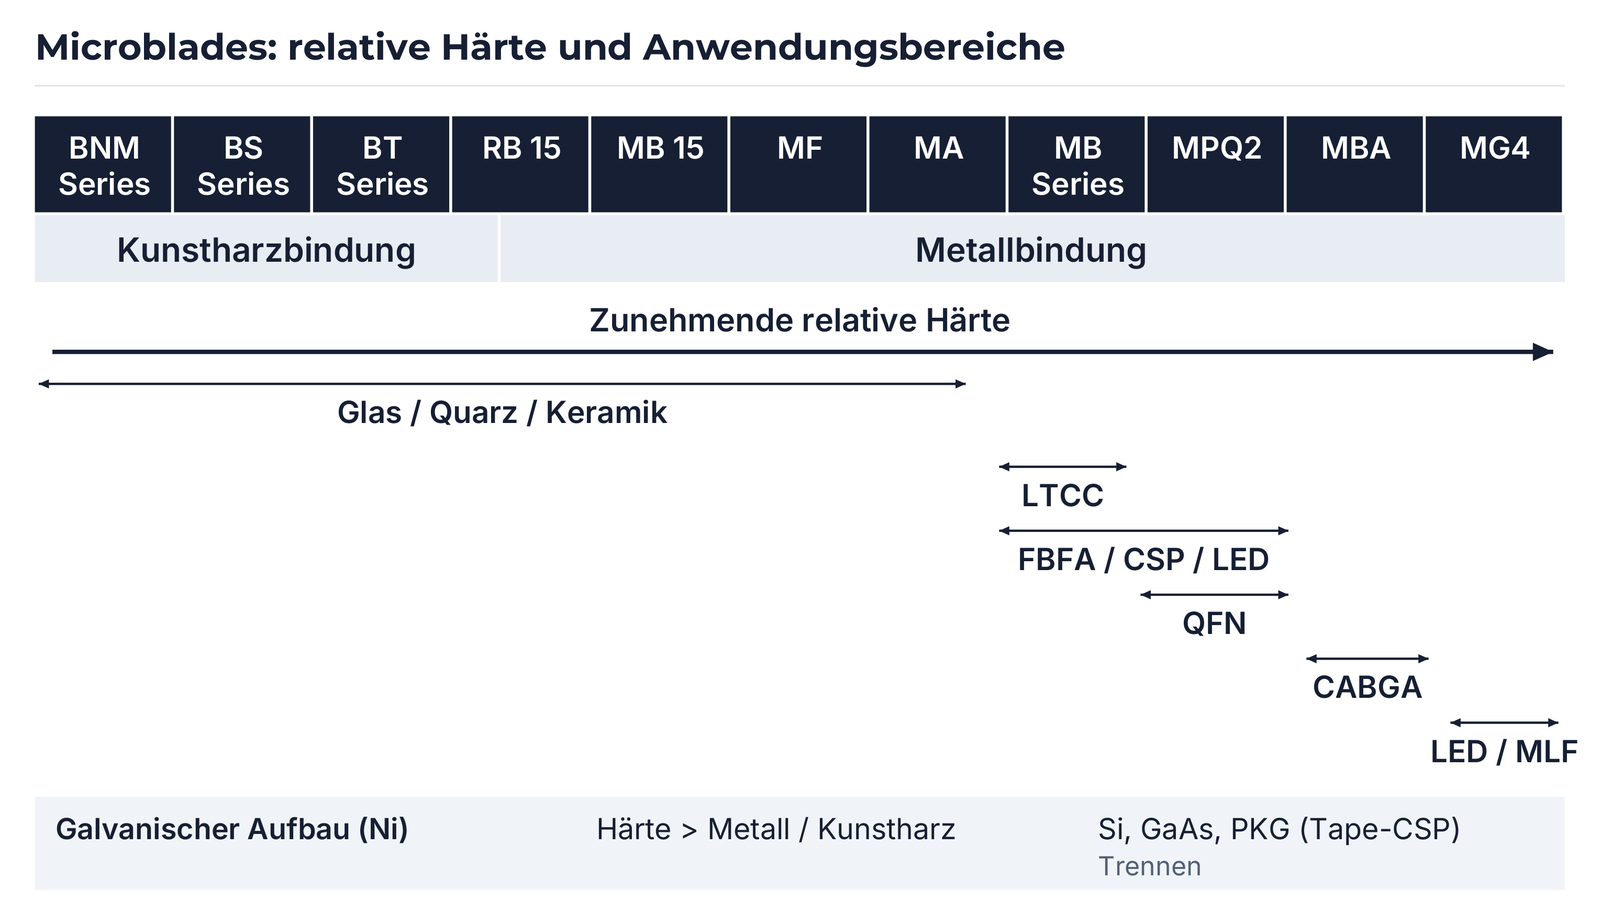
Die dünnen Präzisionsblätter sind auf gute Schnittwirkung bei hohen Drehzahlen und schnellen Vorschüben ausgerichtet. Freischneidende Ausführungen unterstützen einen stabilen Schnitt und können Kantenausbrüche reduzieren. Die Auswahlmatrix verbindet Kunstharz- und Metallausführungen mit relativer Bindungshärte und den Anwendungsgruppen Glas/Quarz/Keramik, LTCC, FBFA/CSP/LED, QFN, CABGA und LED/MLF. Die Bereichspfeile bleiben vollständig erhalten; die Grenze zwischen Resin und Metal liegt innerhalb RB15.
Die elf Bezeichnungen lauten BNM Series, BS Series, BT Series, RB15, MB15, MF, MA, MB Series, MPQ2, MBA und MG4. Die untere unabhängige Matrixzeile nennt Electroforming Type, Metall Ni, die Härterelation „Metal, Resin <“ und das Schneiden von Si, GaAs sowie PKG (Tape-CSP). Diese Zeile wird nicht als zusätzliche sichere Zuordnung zu einzelnen Serien ausgelegt.
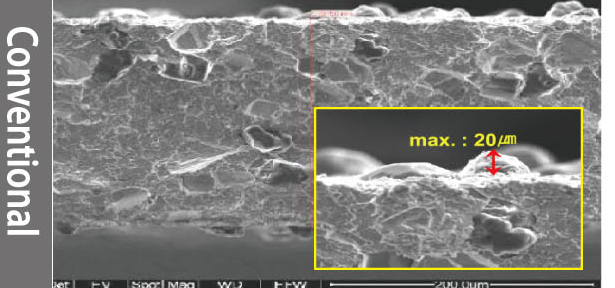
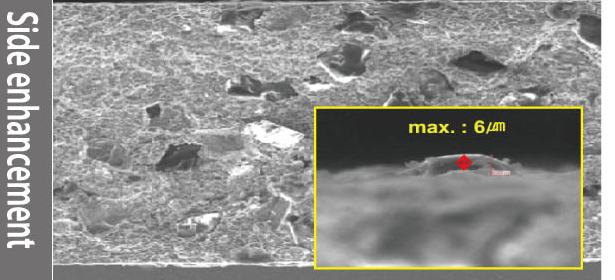
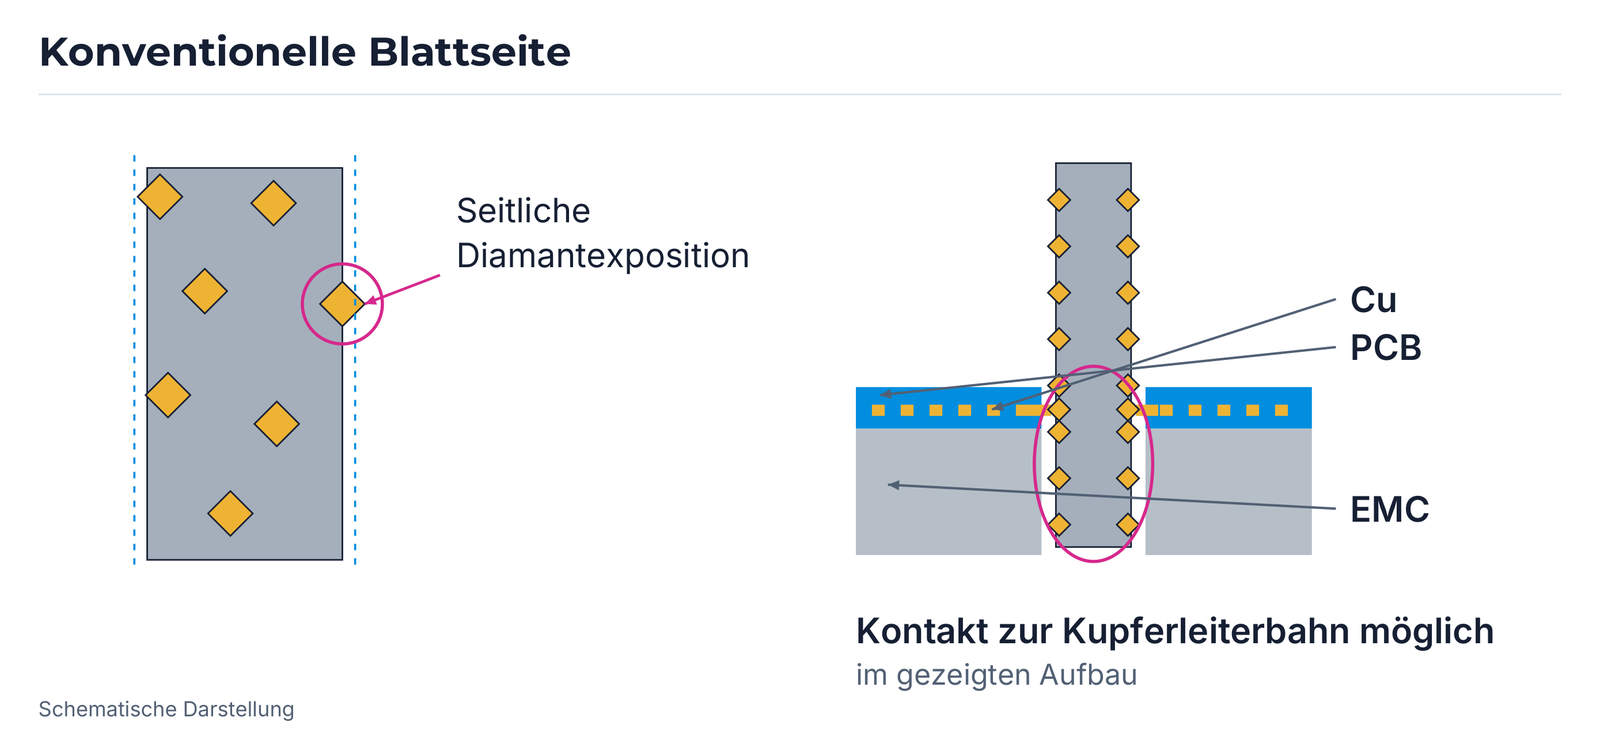
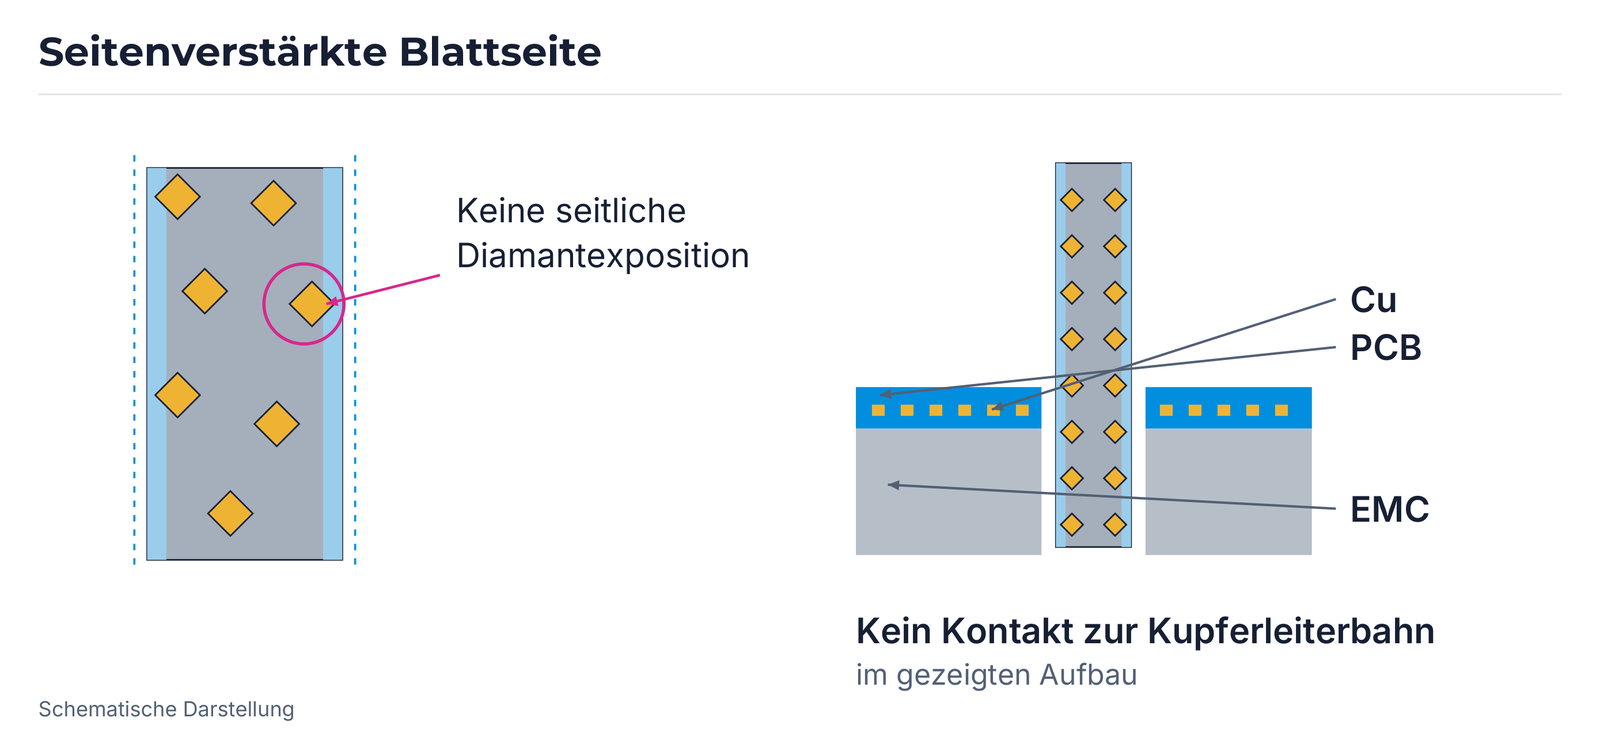
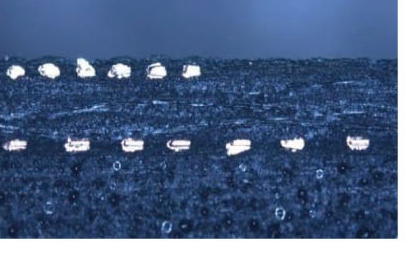
EHWA New Blade verändert die seitliche Schneidenfläche. Die Vergleichsaufnahmen nennen maximal 20 µm bei der konventionellen Fläche und maximal 6 µm bei der Seitenoptimierung. Diese Zahlen beschreiben das im Detailbild markierte seitliche Merkmal und keine gesamte Blattdicke. Das Schema zeigt bei der konventionellen Ausführung freiliegende Diamanten mit möglichem Eingriff in Kupferleitungen. Die optimierte Fläche ist ohne diesen Eingriff dargestellt. PCB-, Cu- und EMC-Bereiche sowie beide realen Schnittbilder bleiben einzeln zugeordnet.

Dicing-Blades: Schnittgeometrie und Kantenausbrüche
EHWA beschreibt dünne, präzise Blätter mit gleichbleibender Qualität durch kontrollierte Korngrößenverteilung. Höhere Vorschübe unterstützen die Produktivität; Werkzeug und Prozess werden auf den jeweiligen Wafer und das erforderliche Schnittbild abgestimmt.
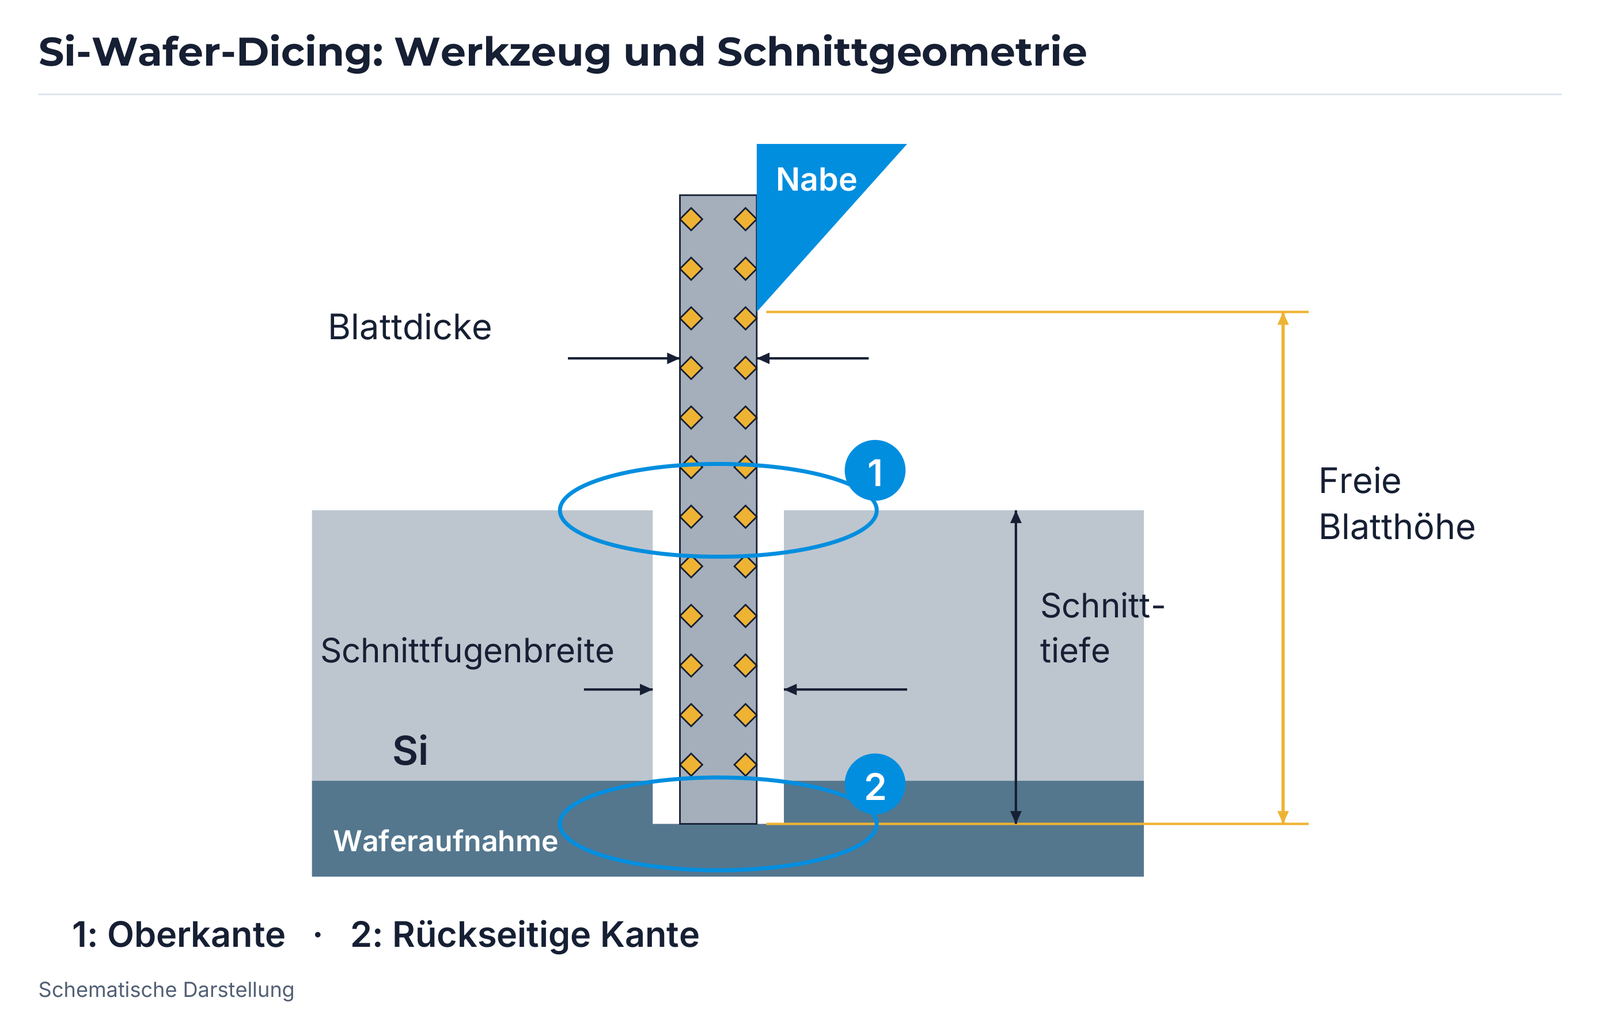
Das Si-Wafer-Schema unterscheidet Position 1 an der Oberseite und Position 2 an der Rückseite. Blattdicke, Schnittfugenbreite, Schnitttiefe und freier Blattüberstand bleiben als separate Größen erhalten. Feinere Körnung wird im Original mit geringen Oberseiten-Ausbrüchen verbunden; gröbere Körnung mit guter Schnittwirkung und geringerer Last auf einzelne Körner an der Rückseite. Die Kühlführung richtet sich nach Maschine und vollständigem Trennprozess. Die im ursprünglichen Blatt enthaltene pauschale Nass-/Trocken-Zuordnung der beiden Waferseiten ist keine allgemeine Betriebsanweisung.
Die neue Bindungsentwicklung ist für Silizium und Compound-Halbleiter dargestellt. Genannte Ziele sind geringe Ausbrüche an Oberseite, Seite und Rückseite sowie höhere Produktivität durch schnelle Vorschübe. Die beiden Schnittaufnahmen zeigen diese getrennten Bewertungsstellen.
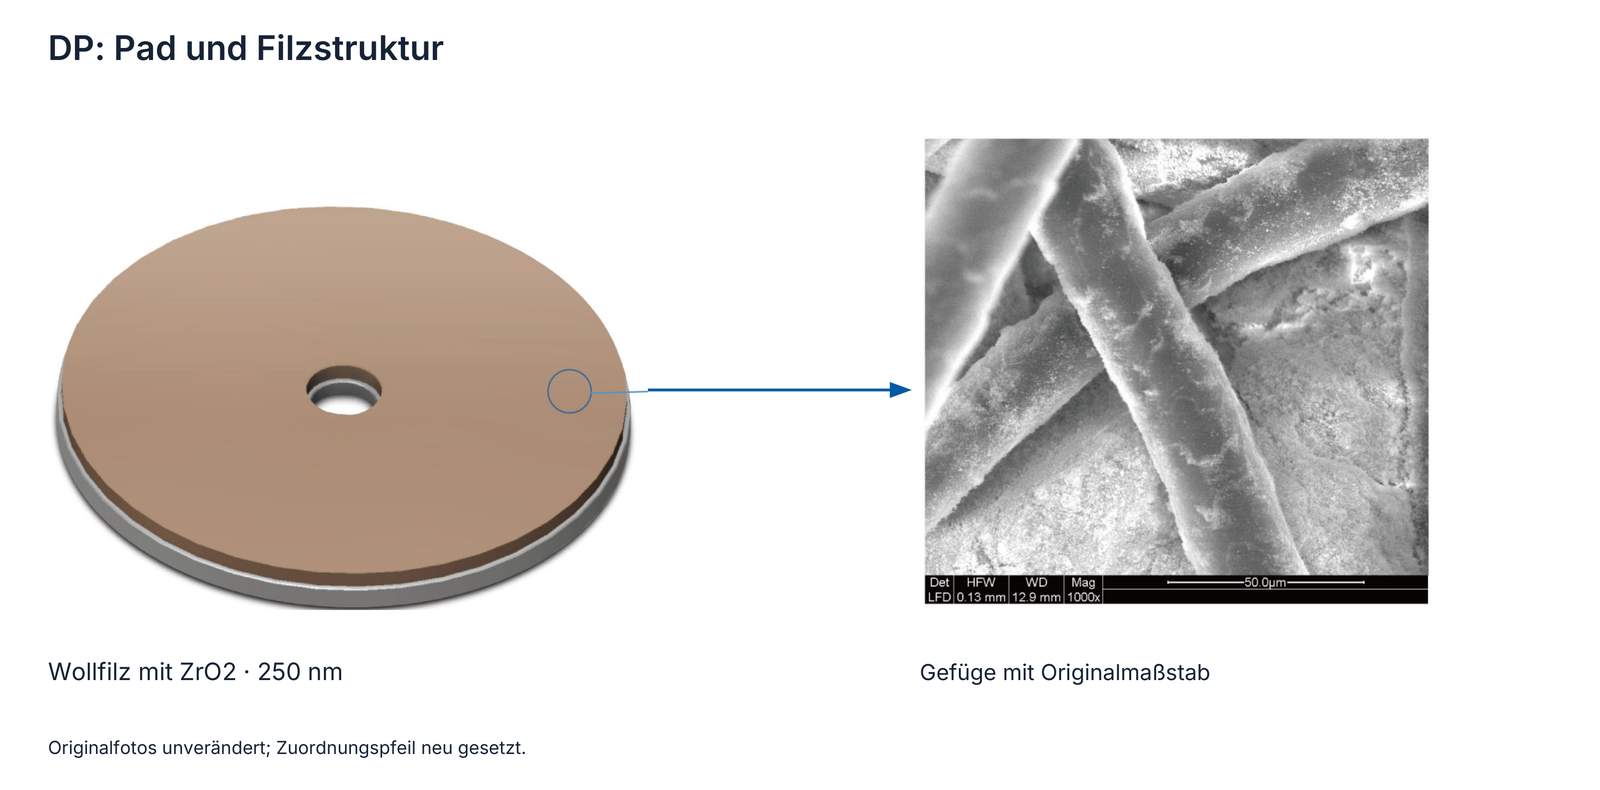
DP: Wollfilz, Zirkonoxid und Prozessfolge
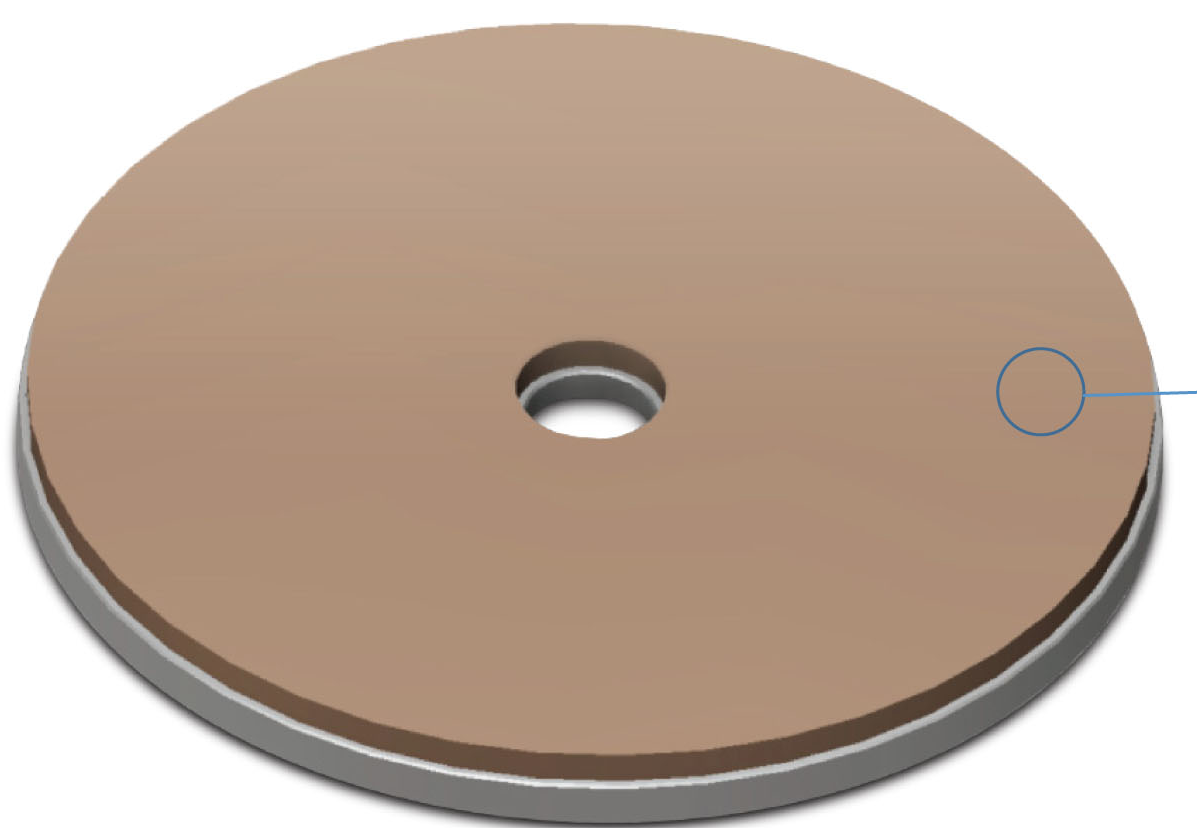
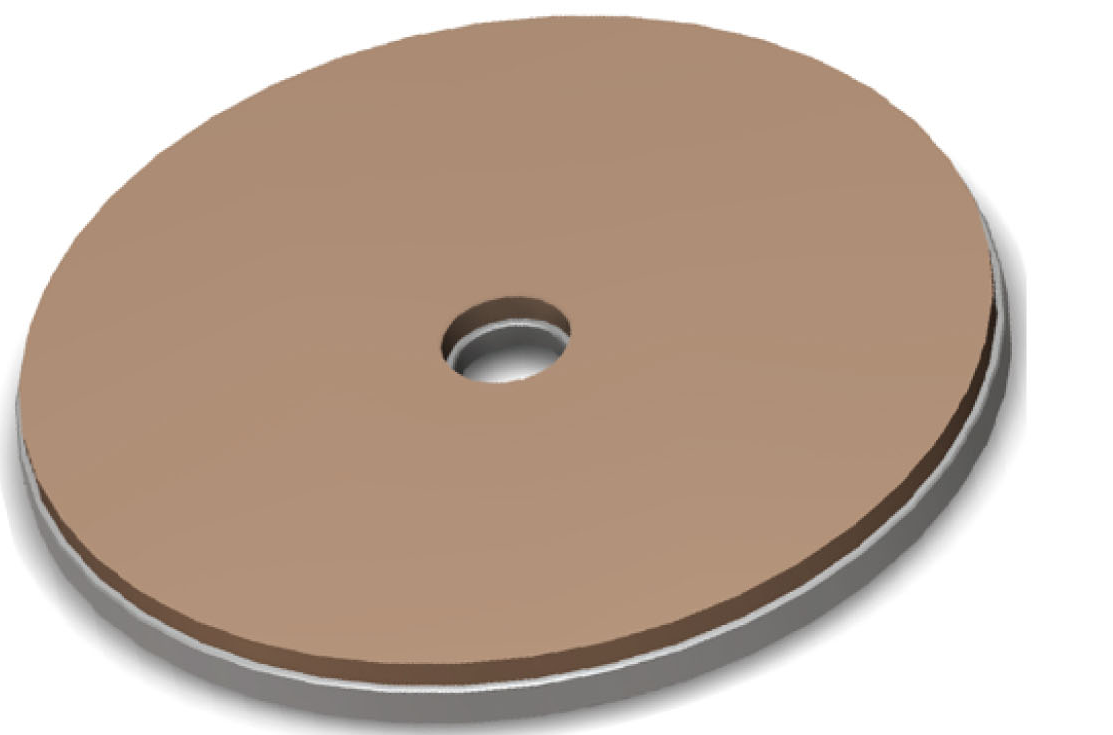
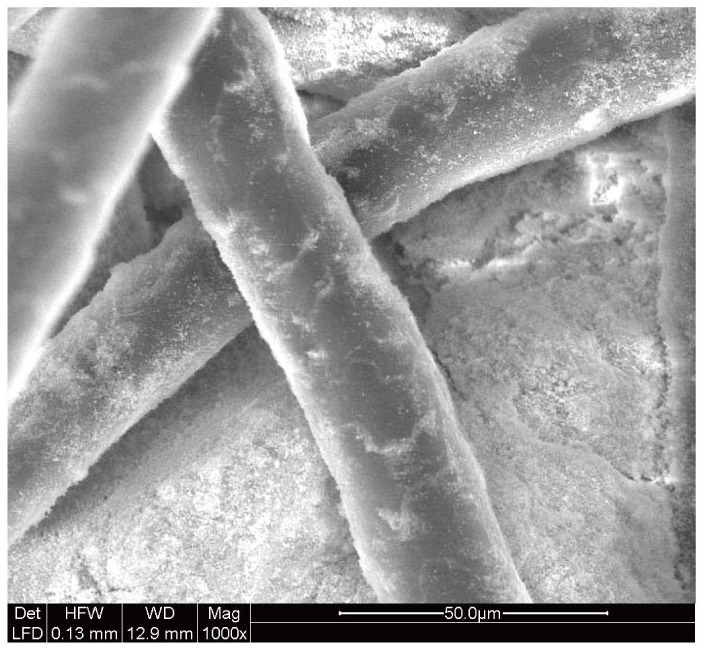
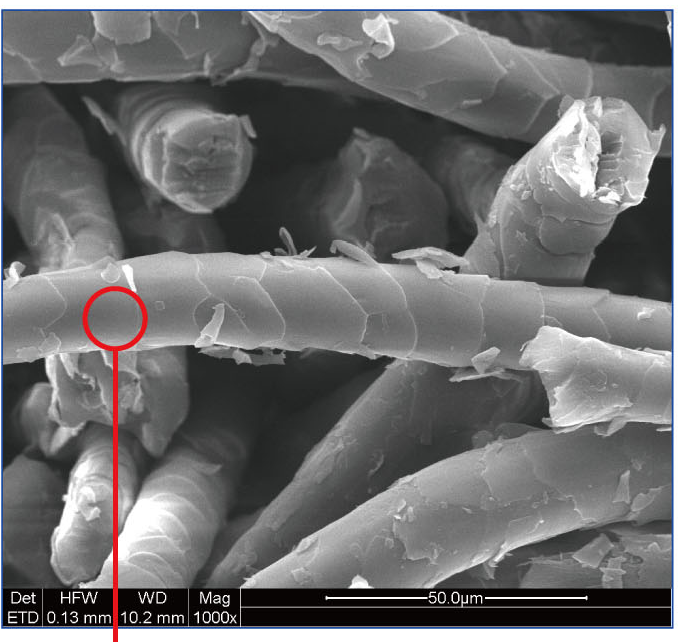
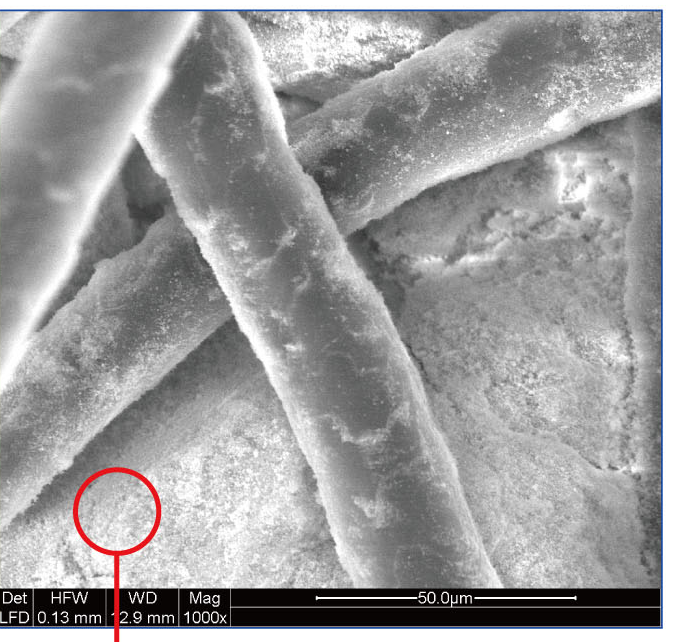
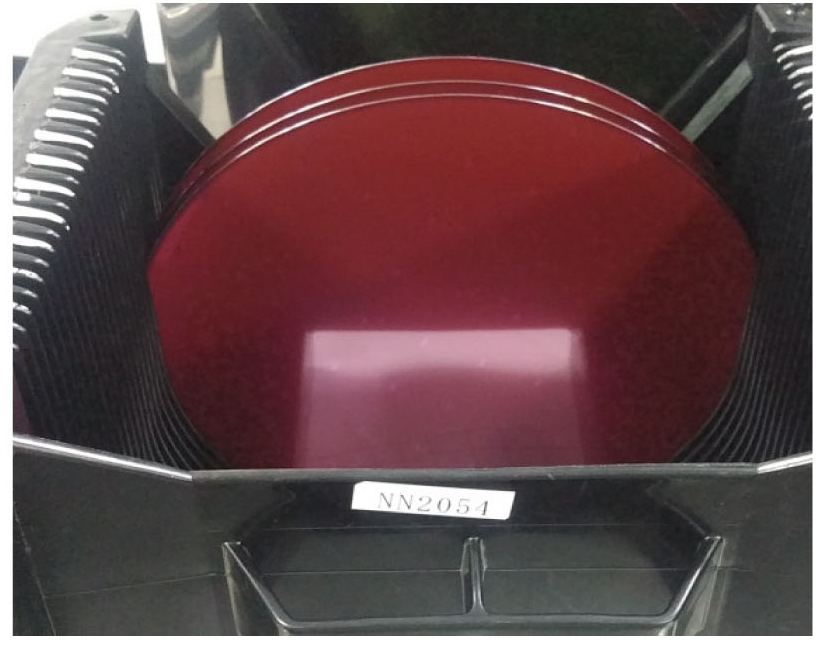
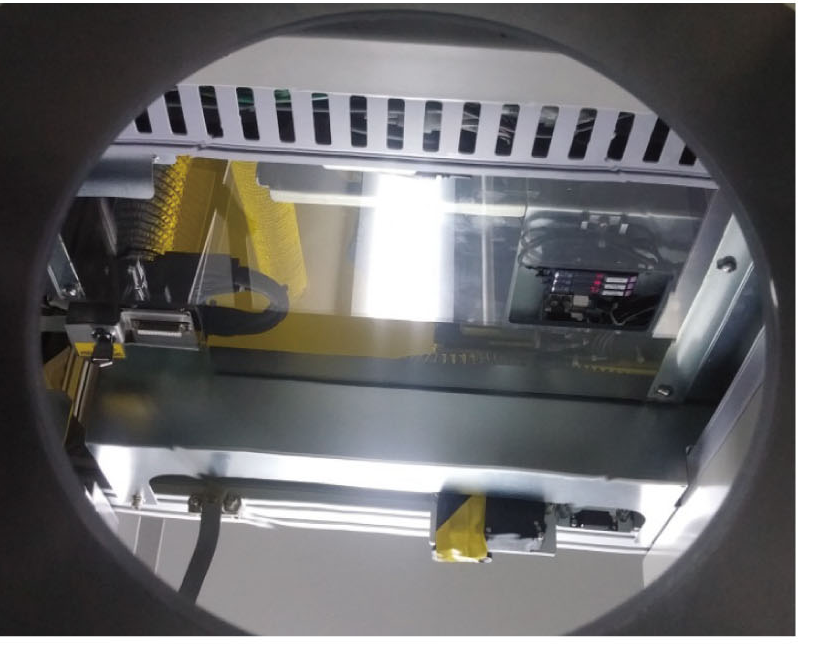
Das DP-Trockenpolierpad verbindet Wollfilz mit ZrO₂; die Unterlage nennt eine Größe von 250 nm. Die Gefügeaufnahmen zeigen den Filz vor der Imprägnierung und die Struktur nach der Imprägnierung mit Kunstharz und ZrO₂. Die Werkstückbilder führen Silizium-Wafer mit 8 und 12 Zoll auf. Die abgebildete Maschine und die beiden Padansichten ergänzen die konkrete Anwendung.
Die drei Prozessstufen werden mit ihren vollständigen EHWA-Codes erhalten. DP dient der Oberflächenbearbeitung nach dem Schleifen; die Polierauslegung berücksichtigt die zuvor erzeugte Oberfläche und das gewünschte Festigkeits- und Rauheitsniveau.
| Stufe | Werkzeugcode Q272 |
|---|---|
| Z1 | EHWA BG01-D2-203D4.0W5X-325-RSL |
| Z2 | EHWA NP-D2-203D3.0W5X-5000J-VK8B |
| Z3 | EHWA DP-350D-LJC250 |
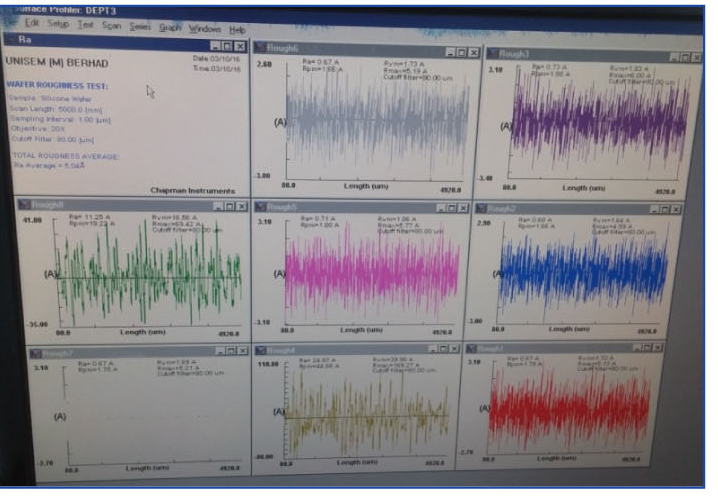
DP: zwei getrennte Rauheitsmessungen
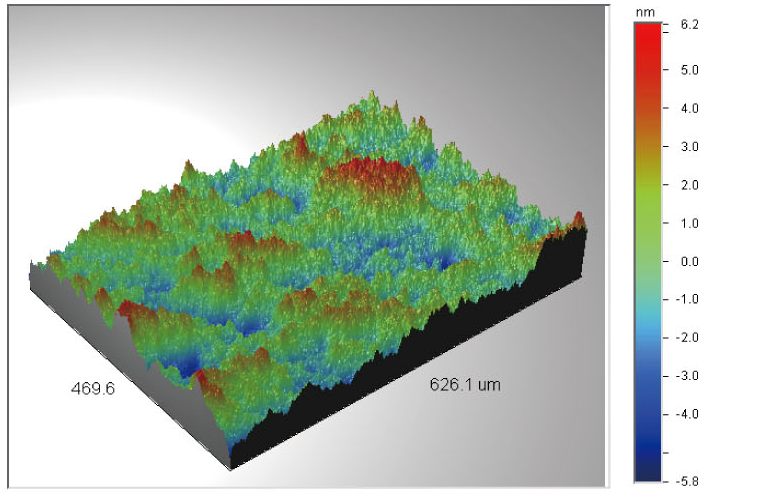
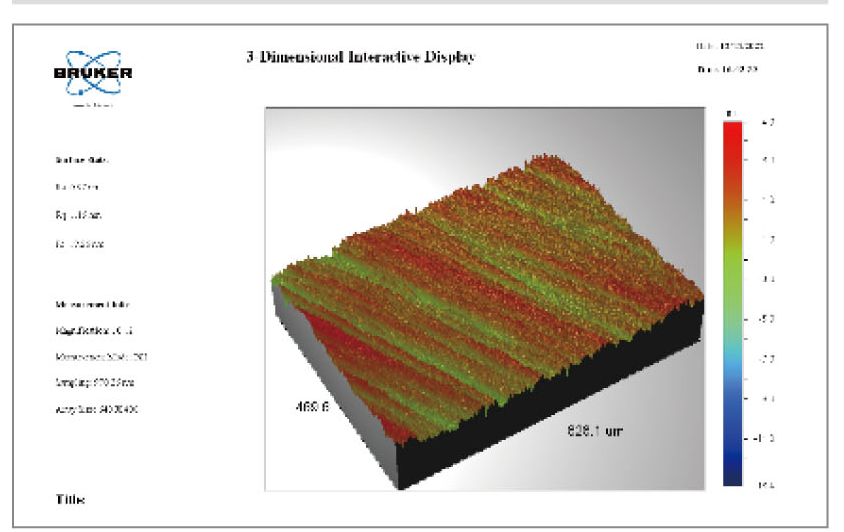
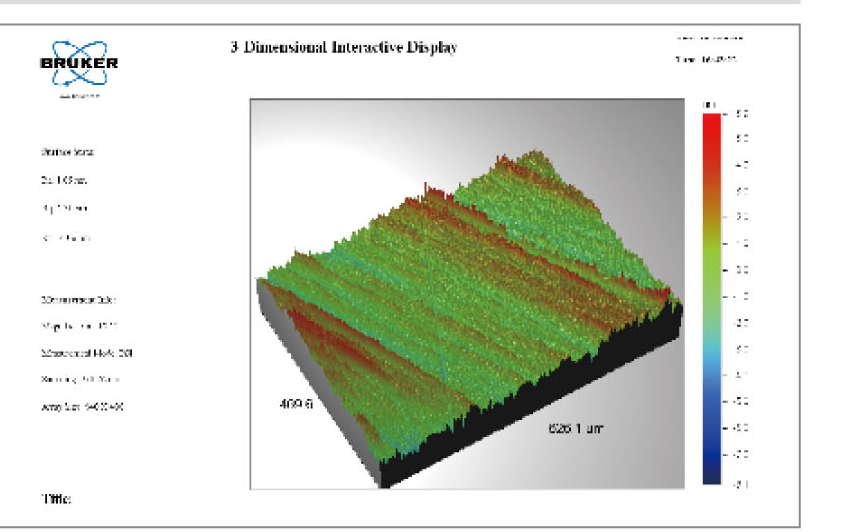
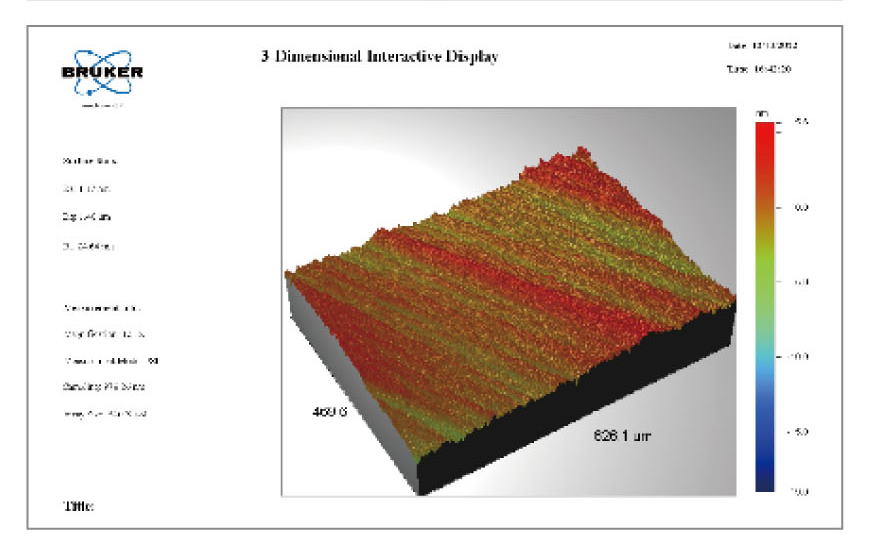
Q272 dokumentiert zwei Messverfahren. Das Feld „Total Roughness Average“ des MP2000+ nennt Ra Average 5,04 Å. Die typografische Einheit wird durch die entsprechende originale Anzeige in Q219/Q232 bestätigt. Die optische 3D-Oberflächenmessung mit Wyko NT3300 nennt dagegen Ra 1,17 nm, Rq 1,48 nm und Rt 11,97 nm. Diese Ergebnisse werden getrennt geführt, weil Messverfahren und Auswertung unterschiedlich sind. Die Originalauswertungen bleiben als einzelne wissenschaftliche Abbildungen erhalten.
| Messverfahren | Parameter | Wert |
|---|---|---|
| MP2000+ | Abtastintervall | 1.0 µm |
| MP2000+ | Objektiv | 20X |
| MP2000+ | Cutoff-Filter | 80.00 µm |
| MP2000+ | Ra Average | 5.04 Å |
| Wyko NT3300 / Optical 3D Surface | Ra | 1.17 nm |
| Wyko NT3300 / Optical 3D Surface | Rq | 1.48 nm |
| Wyko NT3300 / Optical 3D Surface | Rt | 11.97 nm |
Gettering-Trockenpolierpad: Aufbau und Versuch
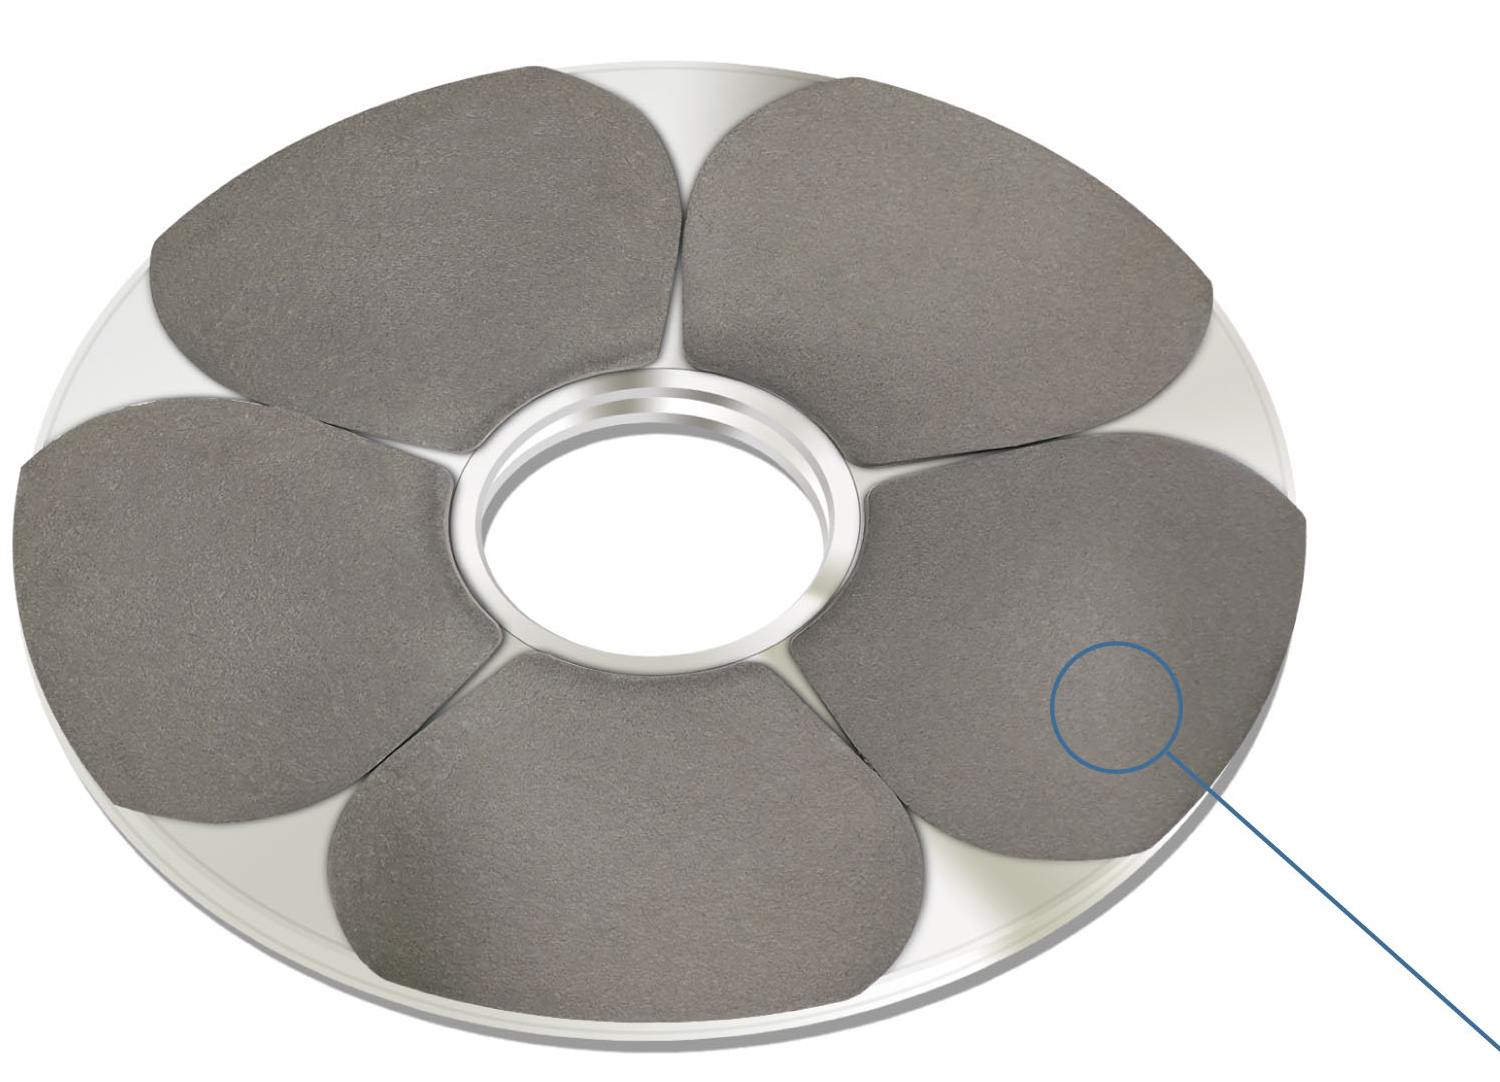
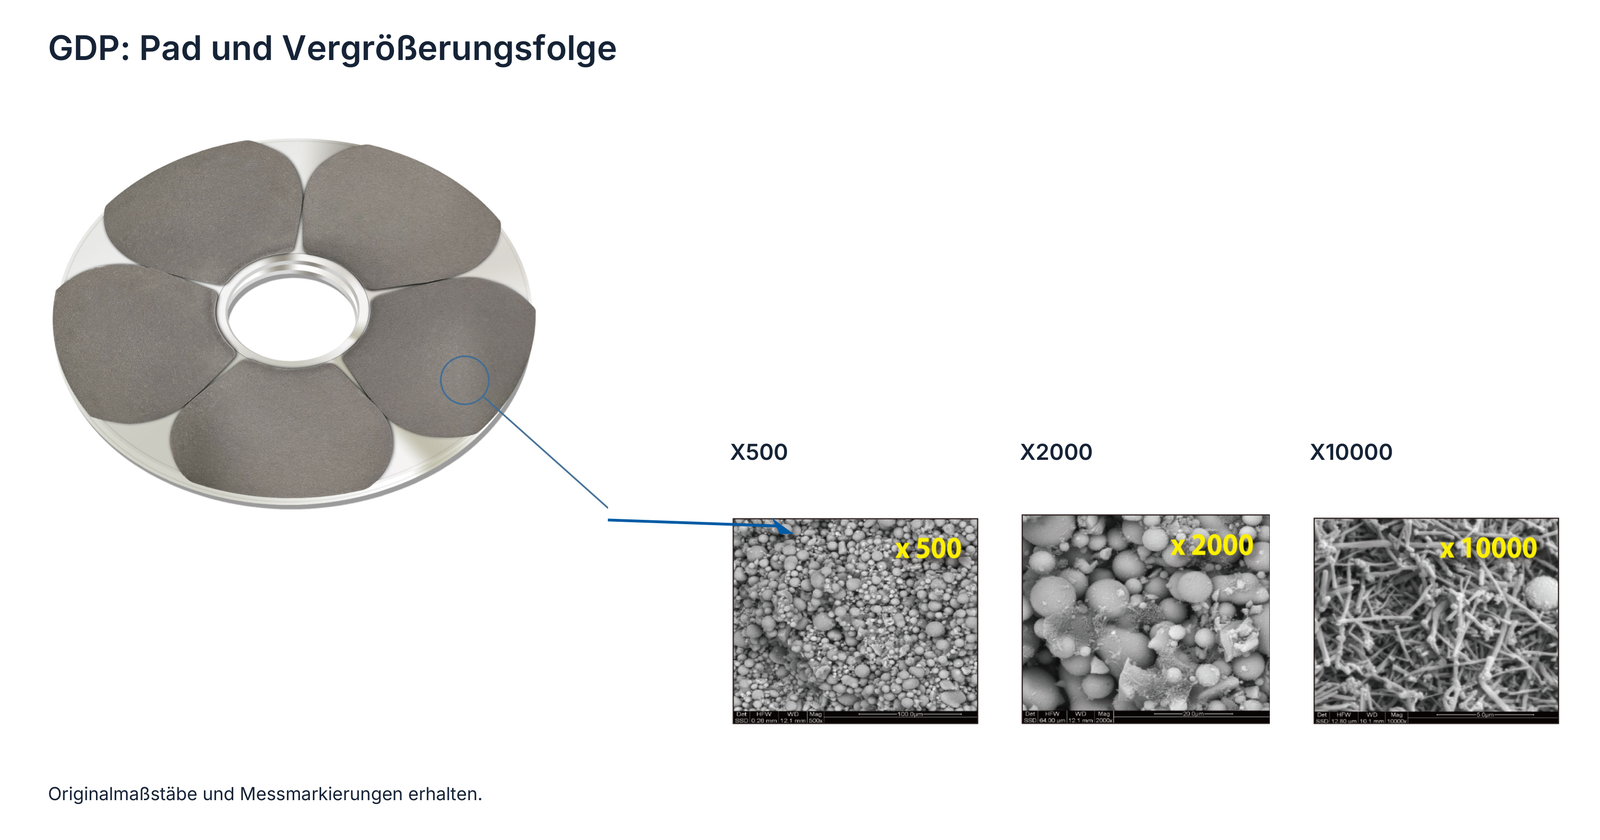
Das Kombinationsblatt nennt das Werkzeug GDP – Gettering Dry Polishing Pad. Sein Balkendiagramm verwendet zusätzlich die Kurzbezeichnung GPP an der Ergebnisachse. Beide Quellbezeichnungen bleiben erkennbar; der Versuch wird hier unter dem ausgeschriebenen GDP-Produktnamen geführt. Getterpolitur verbindet eine Oberflächenbearbeitung mit einer für den jeweiligen Prozess abgestimmten Getterwirkung. Die allgemeine Funktionsbeschreibung stammt aus primären Verfahrensunterlagen; sie ergänzt keine nicht gemessenen EHWA-Leistungswerte.
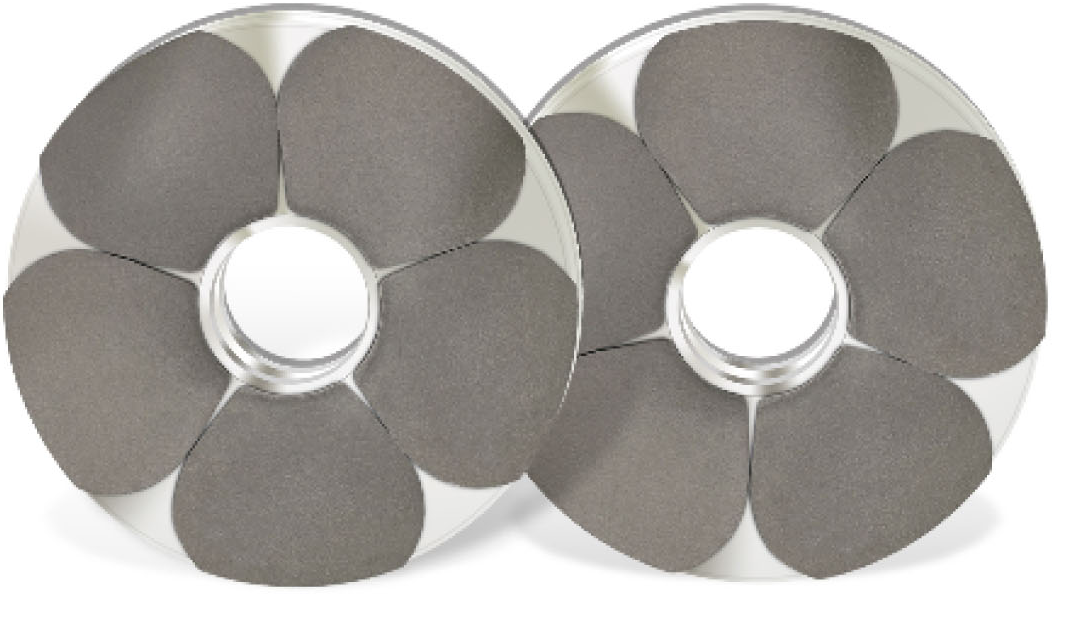
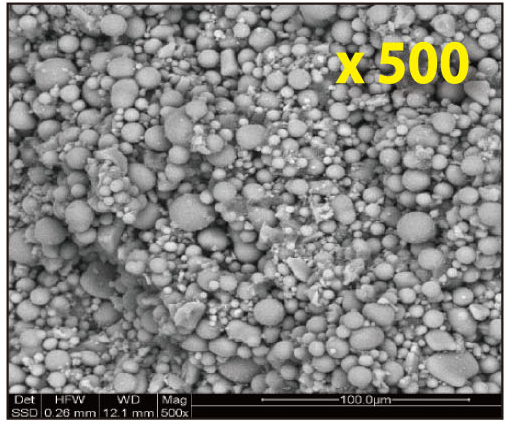
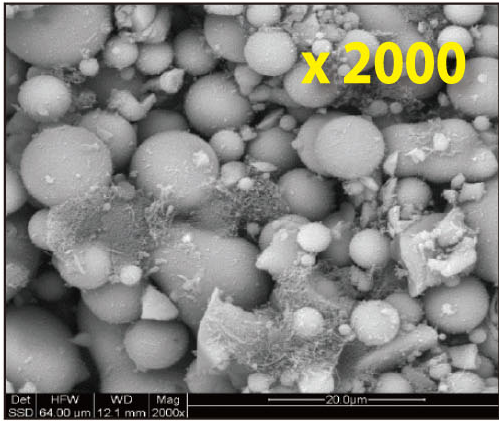
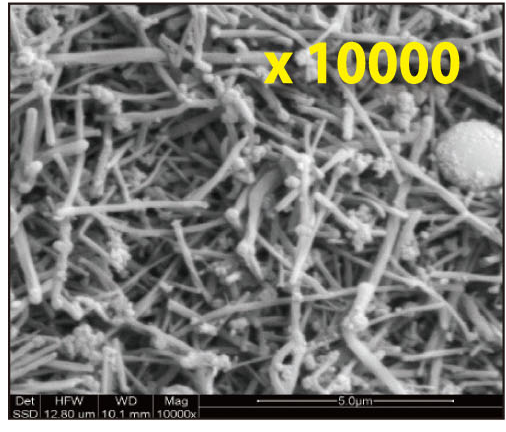
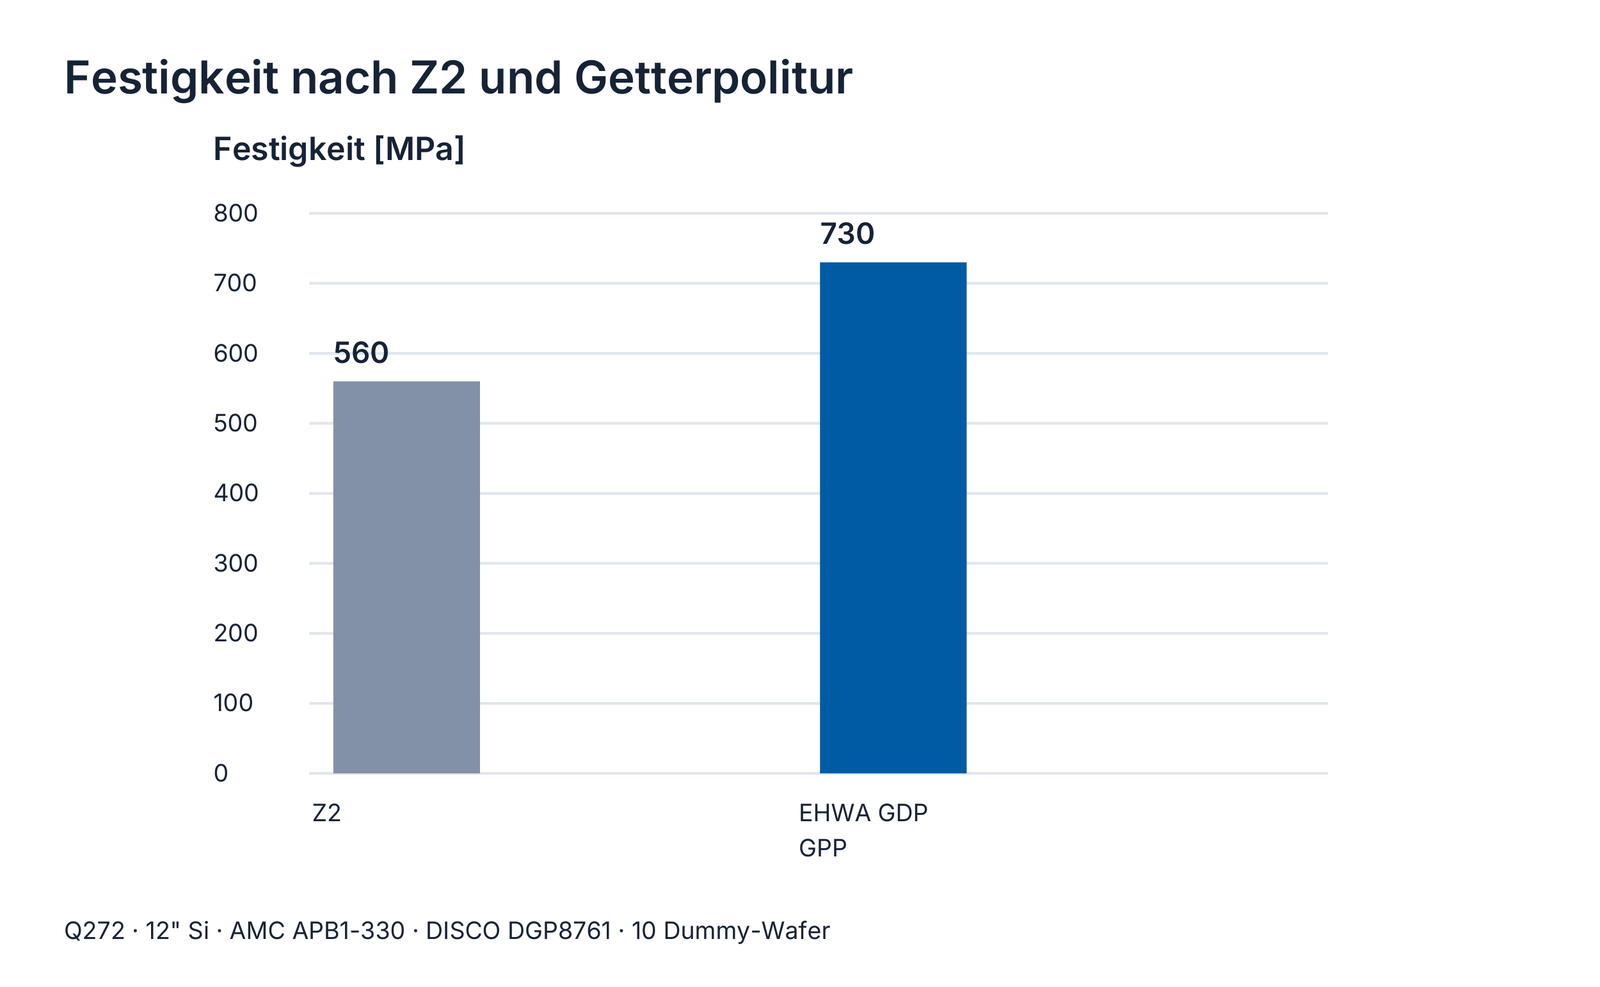
Der Versuch bearbeitet 12-Zoll-Silizium mit BG-Tape AMC APB1-330 auf DISCO DGP8761. Die genannte Menge beträgt zehn Dummy-Wafer und ist keine Werkzeugstandzeit. Z1 und Z2 sind EHWA-Back-Grinding-Werkzeuge; Z3 ist das EHWA-Getterpolierpad. Die segmentierte Padgeometrie sowie die Gefügeaufnahmen X500, X2000 und X10000 bleiben erhalten.
Die Oberflächenbilder werden nach Position getrennt: Zentrum Ra 0,92 nm, mittlerer Bereich 1,05 nm und Rand 1,17 nm. Der Festigkeitsvergleich nennt 560 MPa nach Z2 und 730 MPa für EHWA GDP. Die Ergebnisse beziehen sich auf diese Prozessfolge.
Weitere Produktansichten der Programmfassungen
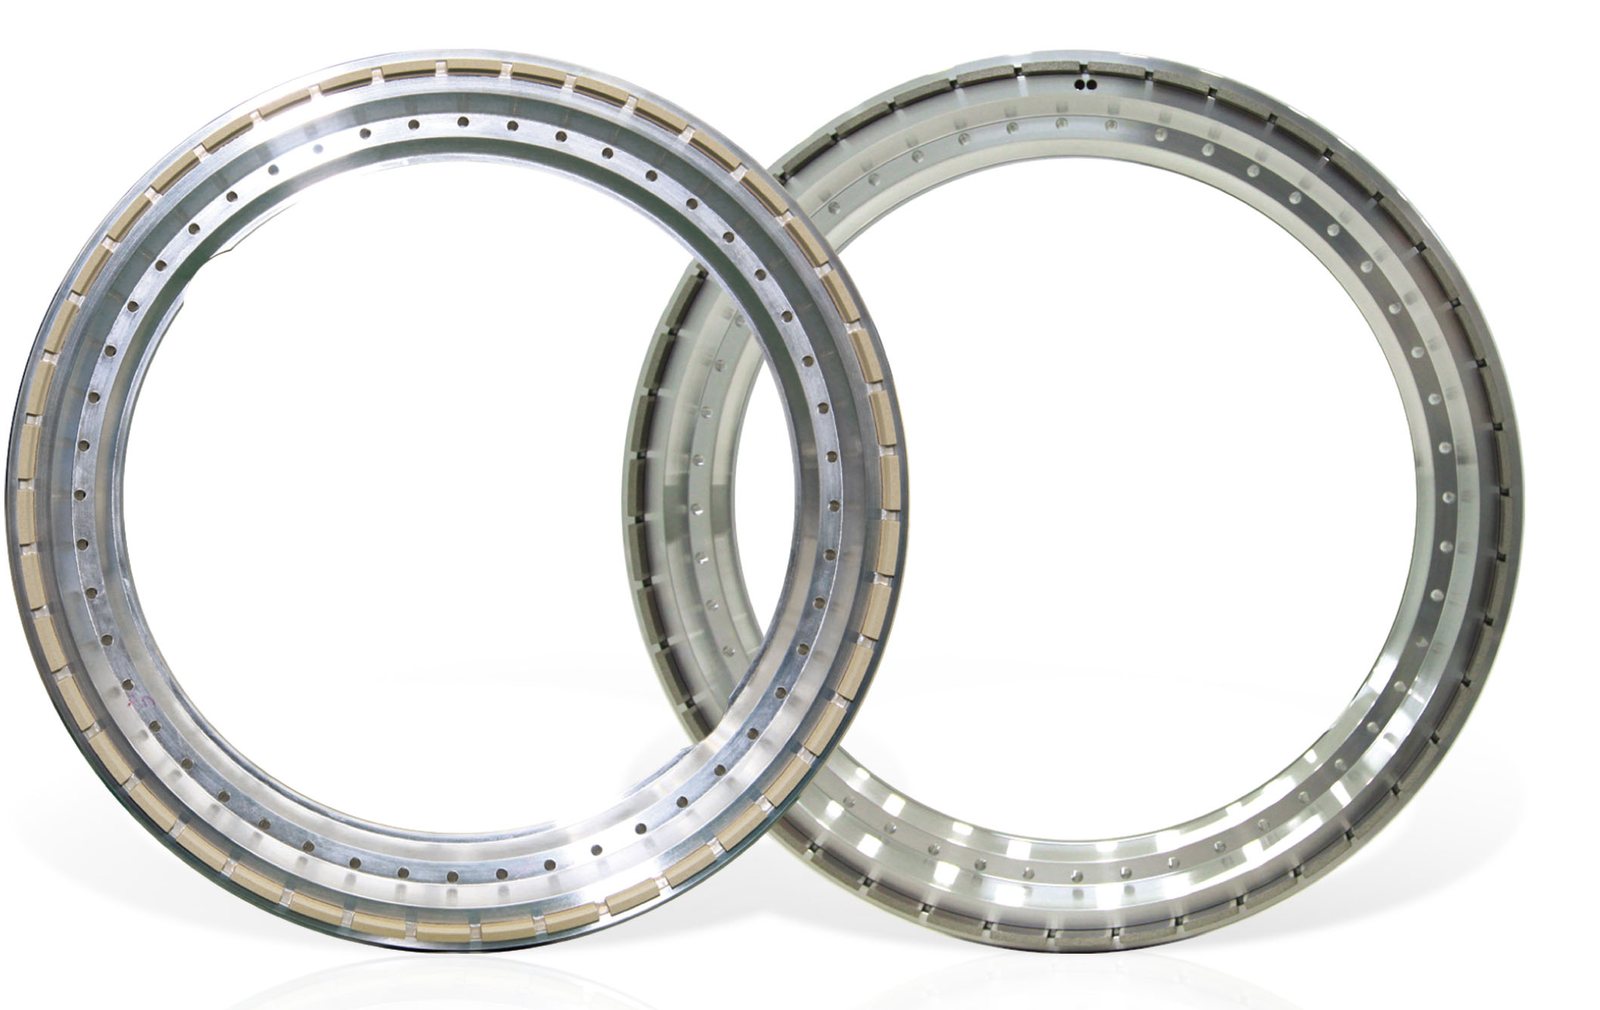
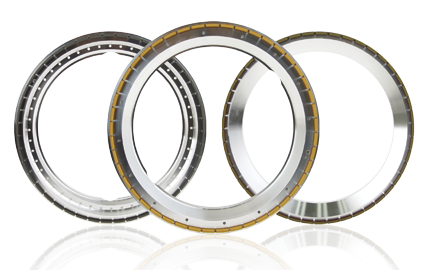
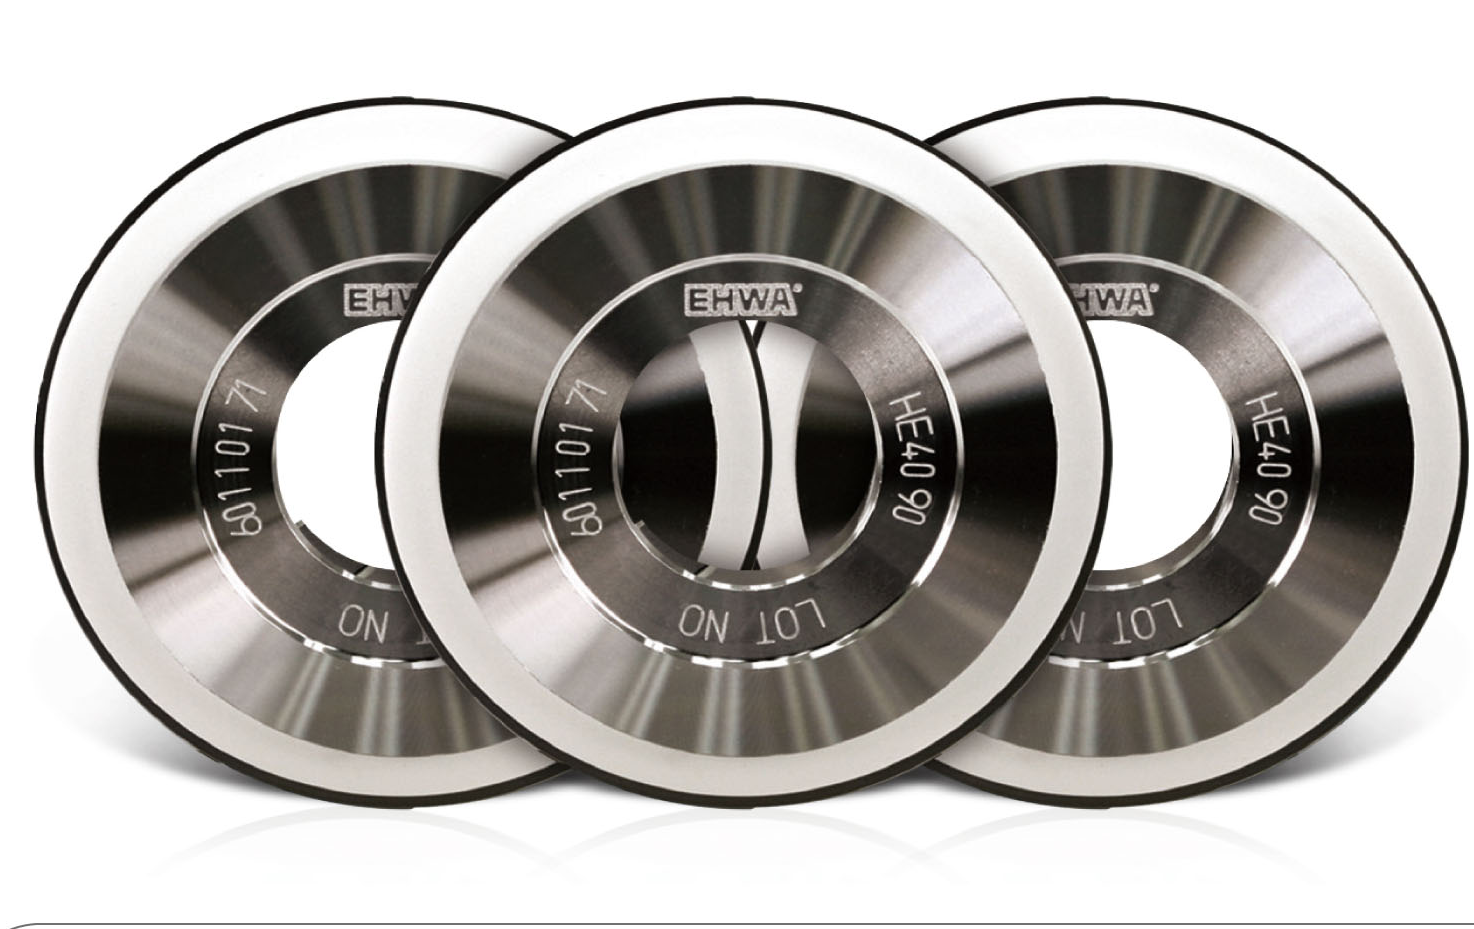
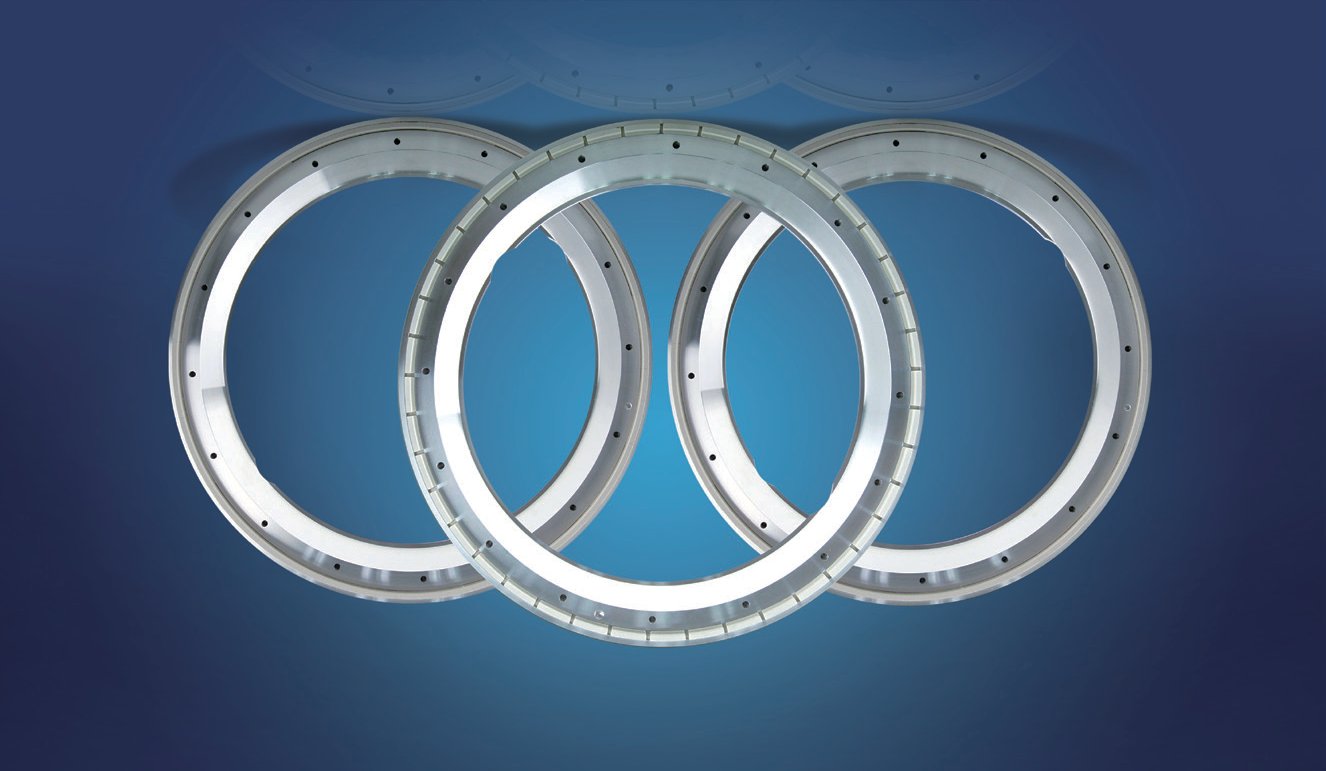
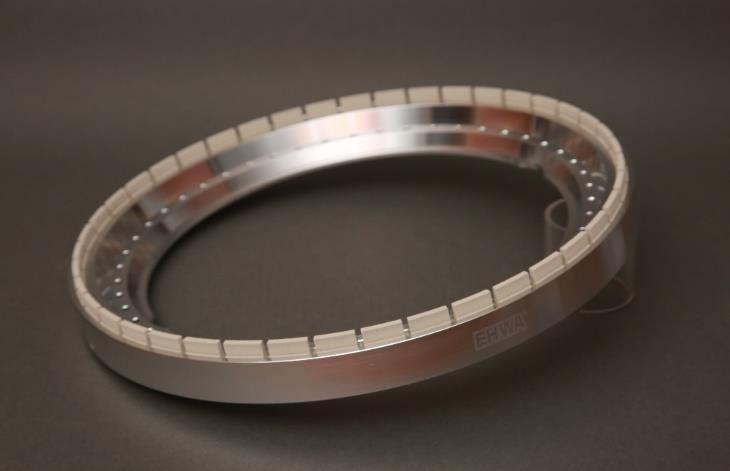
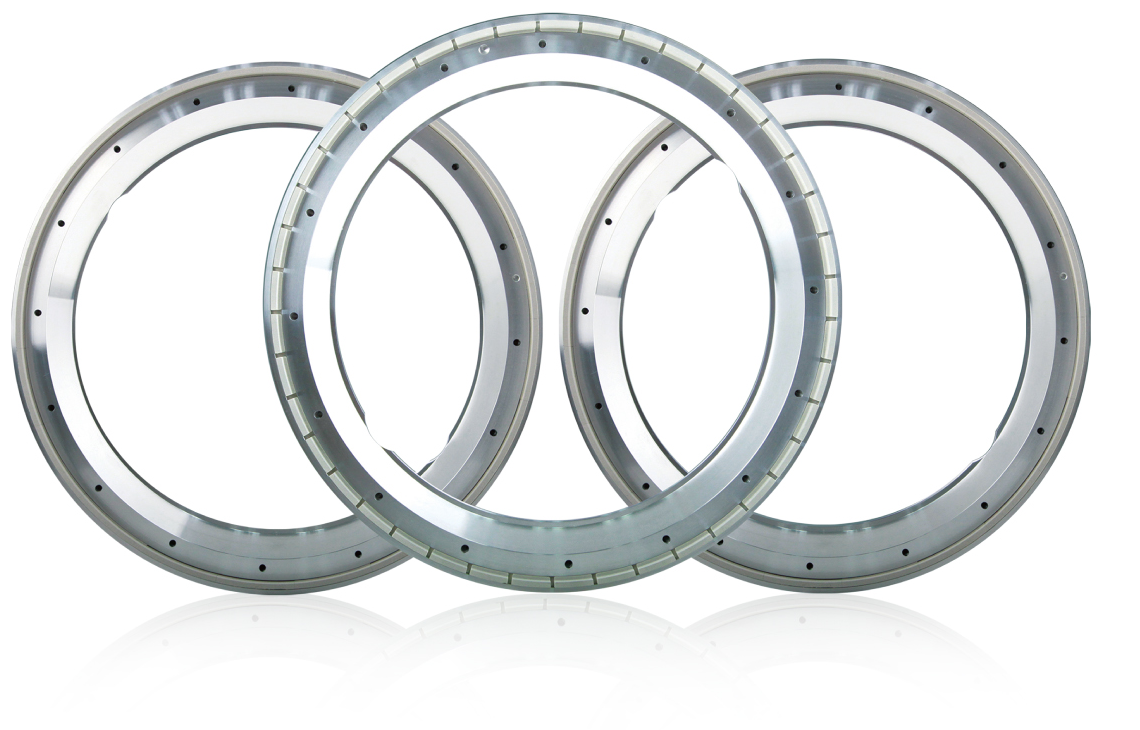
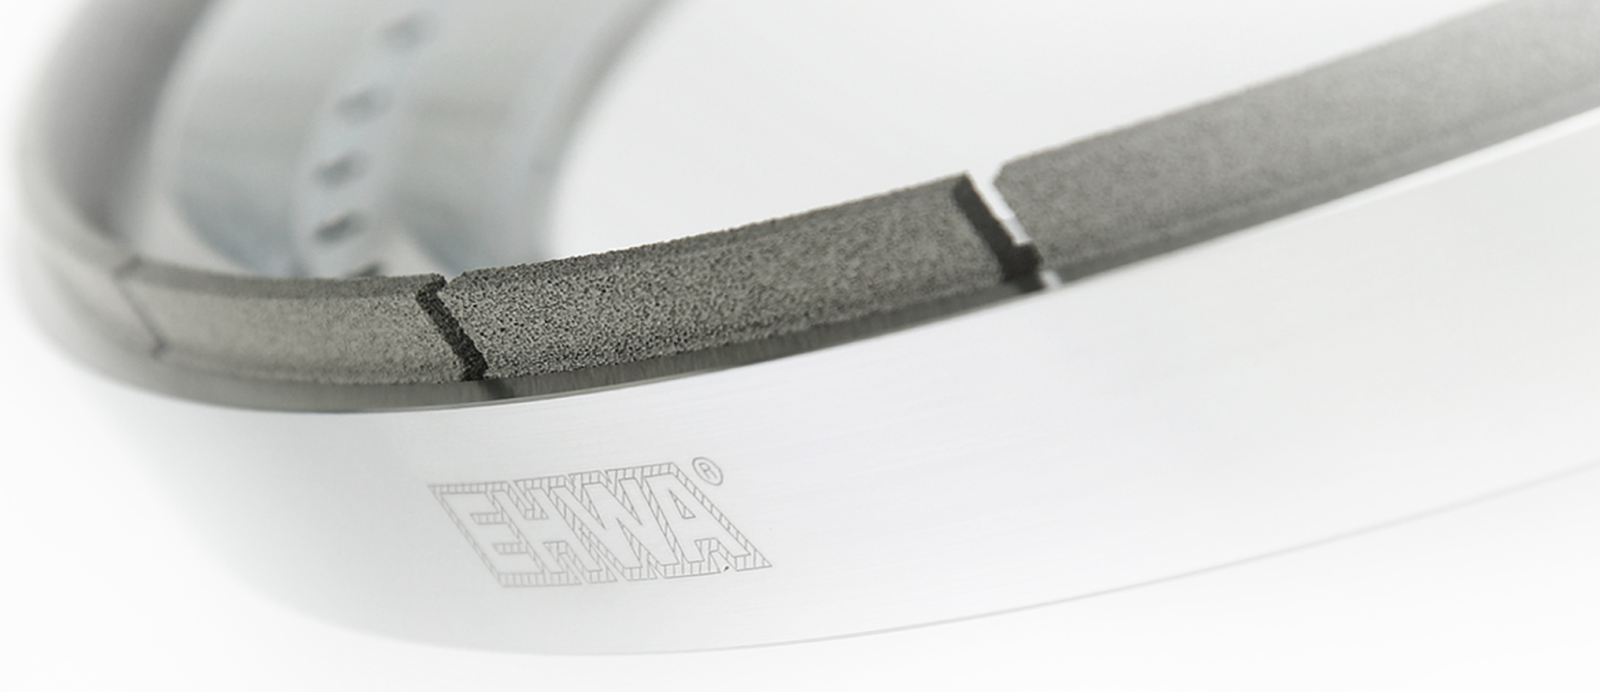
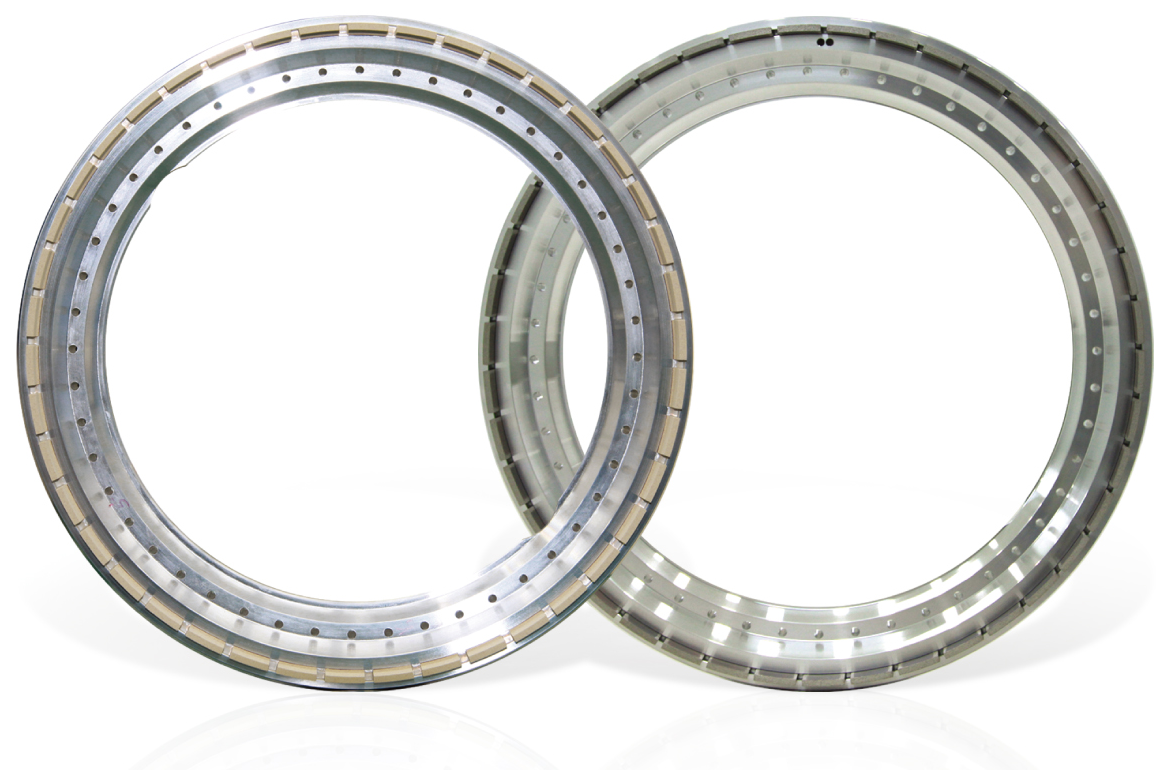
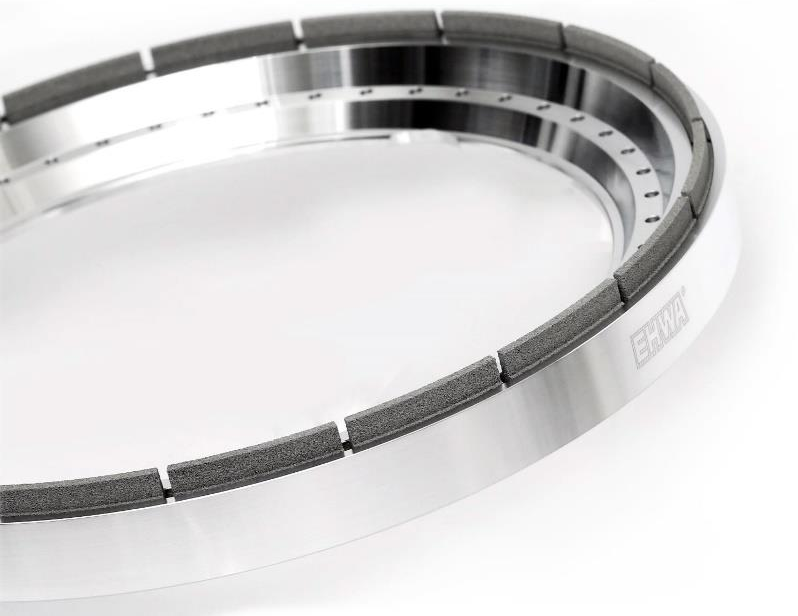
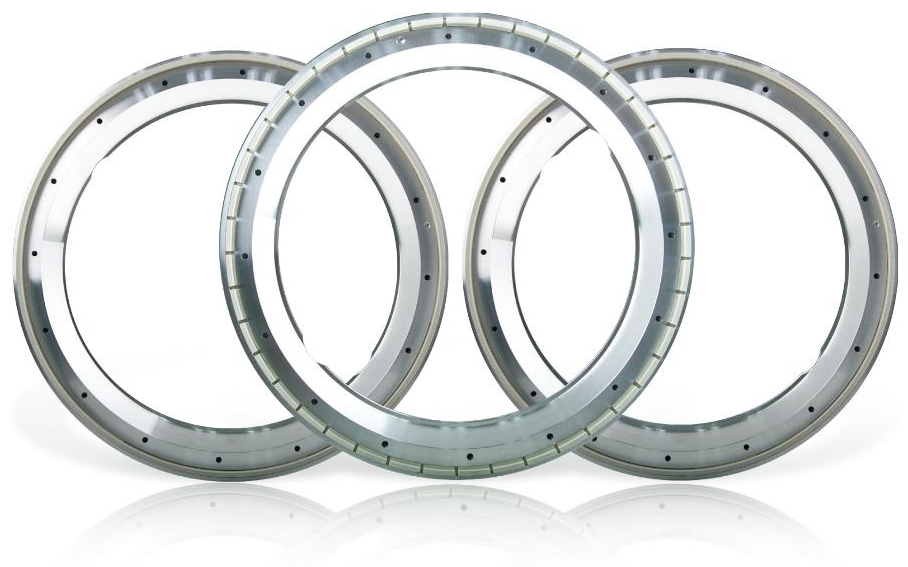
Die Programmblätter Q274 und Q275 führen dieselben werkstoffbezogenen Auswahlbereiche wie das vollständige NANOPOL-Hauptprogramm. Ihre eigenständigen Werkzeugansichten bleiben erhalten. Q012 und Q026 zeigen die frühe dreiteilige Schleifscheibengruppe; Q221 ergänzt eine Gesamtansicht und die wiederkehrende Produktgruppe. Wiederholte dekorative Kopfbilder werden einmal geführt, ohne technische Produktformen zu entfernen.


In der Quelle genanntes Entwicklungsprojekt
Q272 nennt die „Entwicklung von Diamantwerkzeugtechnologie und Leistungsbewertungstechnologie für die Herstellung von Hightech-Komponenten“. Als beteiligte Organisationen werden EHWA DIAMOND, PlanarSEMI, KITECH, Seoul National University und HANA Micron aufgeführt. Der Quellenhinweis nennt das Technology Innovation Program RS-2024-00455529 mit Förderung durch das koreanische Ministry of Trade, Industry and Energy (MOTIE). Die Aussage wird als Projektangabe dieser Unterlage wiedergegeben; sie ist kein allgemeines Zertifikat oder weltweiter Rangnachweis.
Ihre Waferbearbeitung technisch abstimmen
Nennen Sie Werkstoffaufbau, Waferdurchmesser, Ausgangs- und Zieldicke sowie Maschine und Aufnahme. Bestehende Z1-/Z2-/Z3-Codes, Drehzahlen, Vorschübe, Schleifstrom, Rauheitsmessverfahren und die aktuelle Standmenge helfen bei der Auswahl. Bei Compound-Wafern ergänzen Sie gleichzeitig bearbeitete Materialanteile und beobachtete Anhaftungen oder Ausbrüche. Für Trennwerkzeuge sind Schnittfuge, freier Überstand und die tatsächliche Kühlführung hilfreich.
EHWA Europe: info@ehwadia.de · +49 6173 997780
Die Auswahl verbindet benötigten Abtrag, Oberflächenziel und wirtschaftliche Prozesszeit. Beginnen Sie mit den bereits verfügbaren Angaben; weitere Einzelheiten lassen sich im technischen Gespräch ergänzen.
Technische Quellen
Die vollständigen Inhalte der folgenden zwölf EHWA-Unterlagen bilden die technische Grundlage. Druckvermerke werden nur genannt, wenn sie in der Unterlage stehen. Die Versuche sind ihren jeweiligen Werkzeugen und Bedingungen zugeordnet.
- EHWA: Sapphire Wafer Back Grinding Wheel 1 (Druckstand 01/2017), Seiten 1–3.
- EHWA: NANO POL – Vitrified Back Grinding Wheel (Druckstand 01/2017), Seiten 1–1.
- EHWA: NANO POL – Vitrified Back Grinding Wheel (zweite Fassung, 01/2017), Seiten 1–1.
- EHWA: Sapphire Wafer Back Grinding Wheel (Druckstand 01/2017), Seiten 1–3.
- EHWA: Back Grinding Wheel (Druckstand 12/2018), Seiten 1–2.
- EHWA: NANOPOL – neunseitige Programmfassung, Seiten 1–9.
- EHWA: NANOPOL – Semicon-Programmfassung, Seiten 1–4.
- EHWA: Back Grinding Wheel, Micro Blade und Dicing Blade, Seiten 1–1.
- EHWA: DP, NANOPOL und GDP, Seiten 1–1.
- EHWA: NANOPOL – Compound Wafer Grinding Wheel, Seiten 1–1.
- EHWA: NANOPOL – Si Wafer Grinding Wheel, Seiten 1–1.
- EHWA: NANOPOL – vollständige zehnseitige Programmfassung, Seiten 1–10.