CMP: chemische und mechanische Wirkung
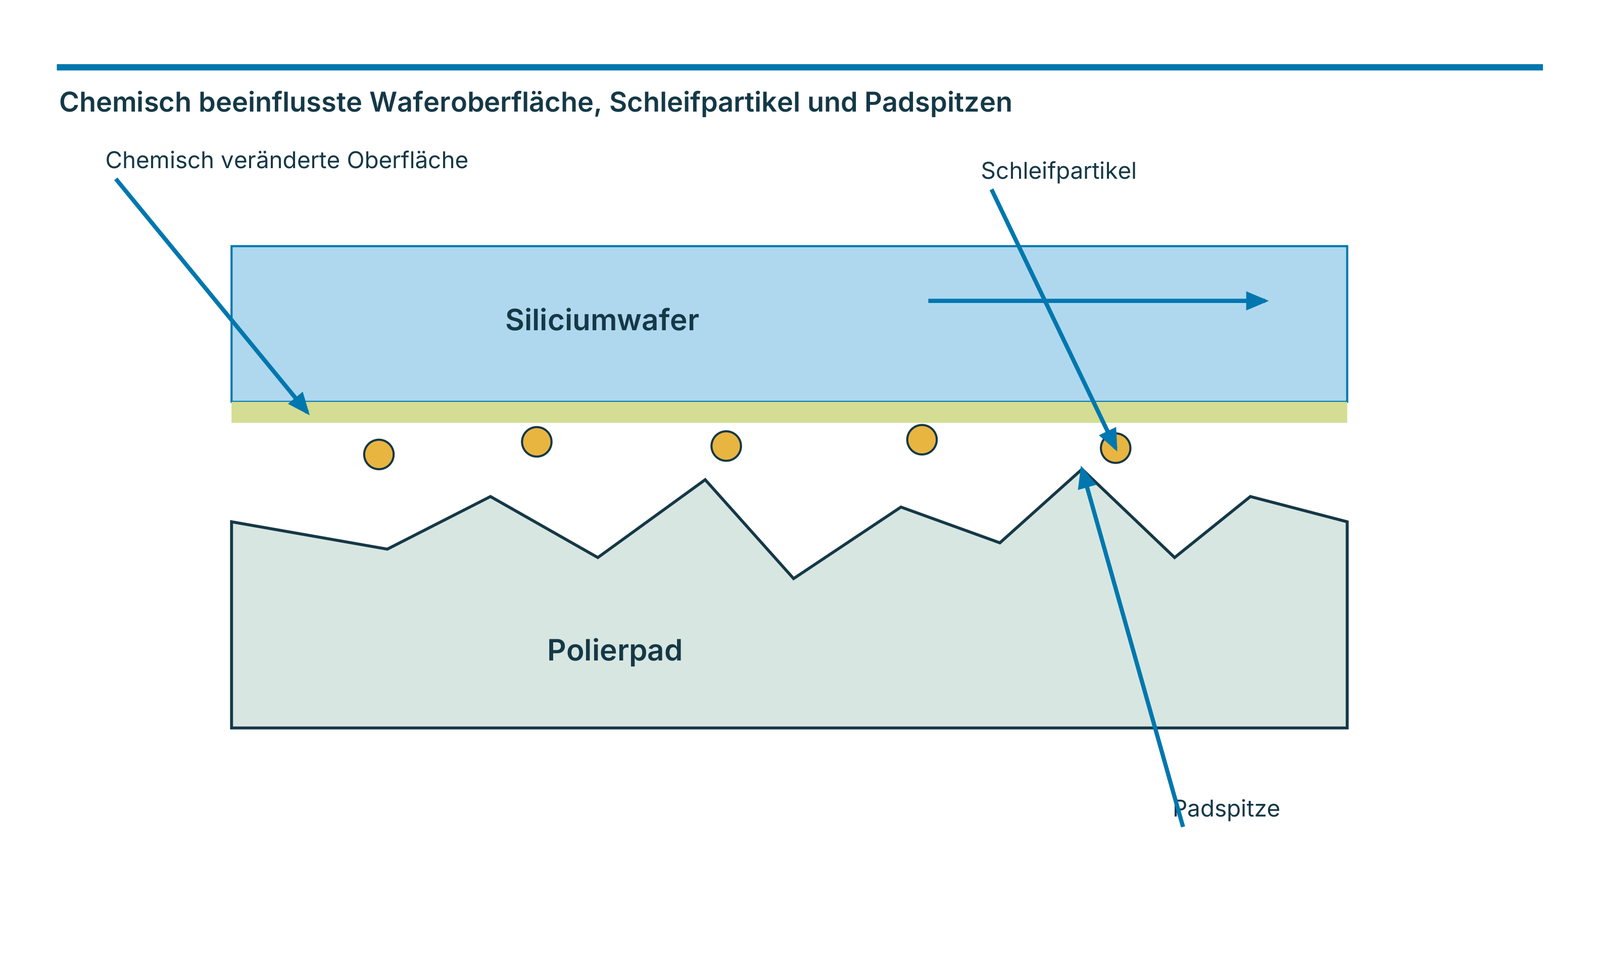
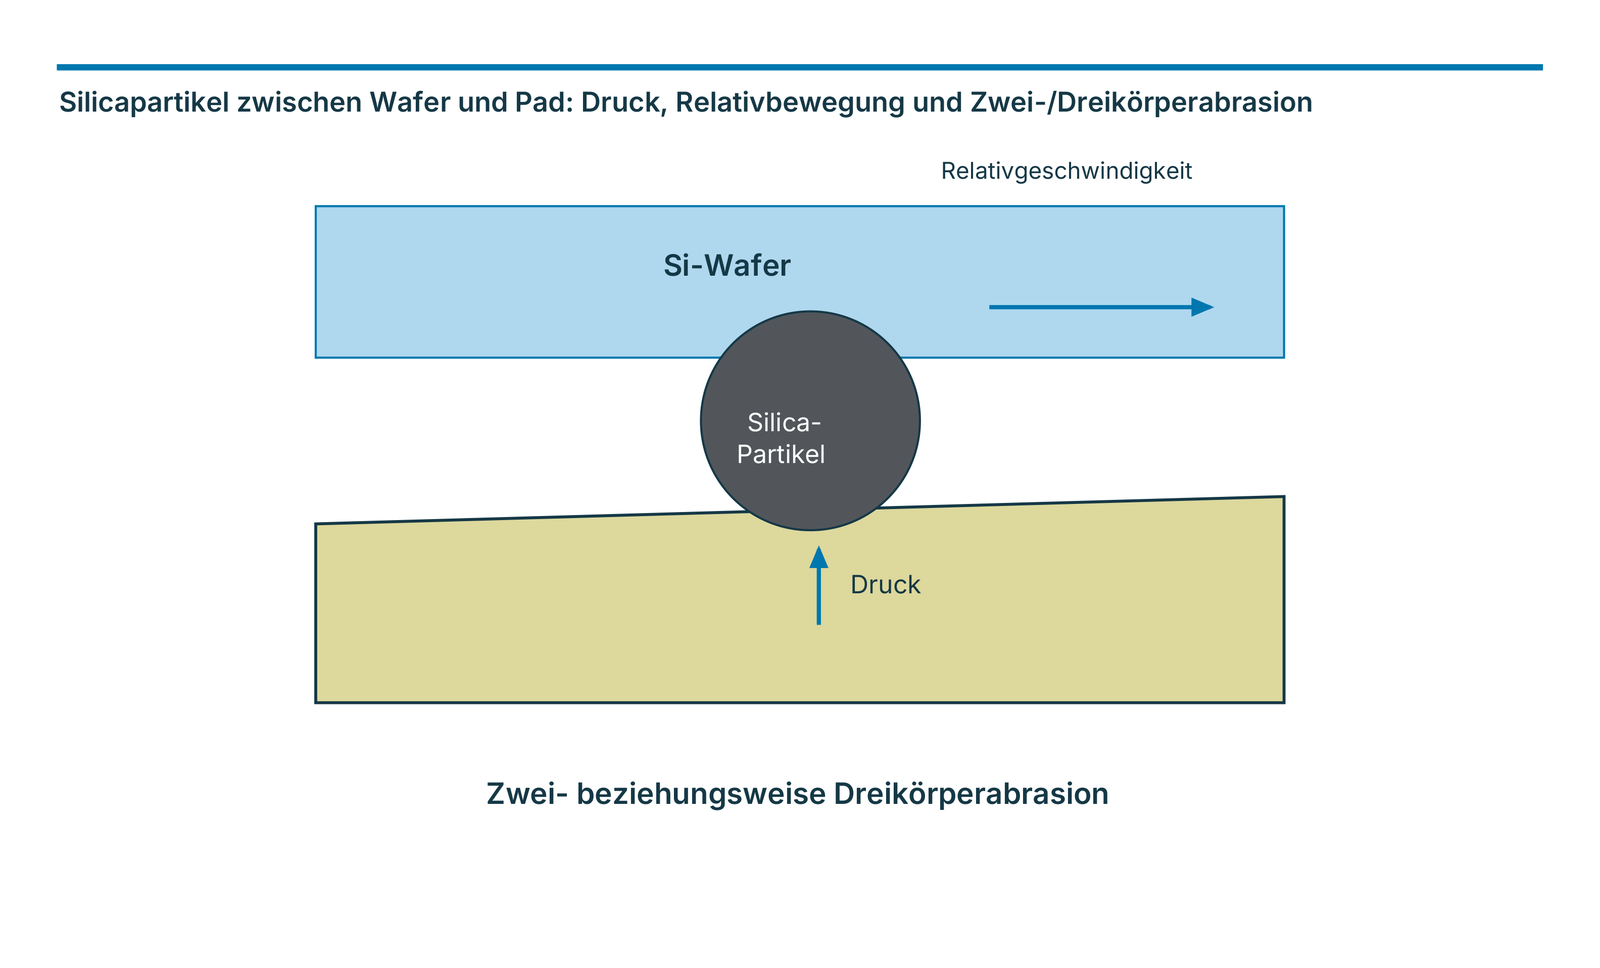
Beim chemisch-mechanischen Polieren wirken Slurry, Polierpad und Relativbewegung gemeinsam auf die Waferoberfläche. Die Slurry verändert die oberflächennahe Schicht chemisch; Schleifpartikel und die Erhebungen des Pads unterstützen den mechanischen Abtrag. Das Prozessschema zeigt Siliciumwafer und Silicapartikel als Beispiel. Die Abbildung zur Zwei- beziehungsweise Dreikörperabrasion beschreibt den Partikelkontakt zwischen Wafer und Pad.
Der Wafer liegt im Polierkopf unter einer Trägerfolie (Backing Film) und wird von einem Haltering (Retaining Ring) begrenzt. Anpresskraft und Kopfrotation wirken auf den Wafer, während sich der Polierteller mit dem Pad dreht. Slurry wird auf die Padoberfläche zugeführt. Der Konditionierer rotiert und oszilliert über das Pad; die Koordinaten x, y und z kennzeichnen die räumlichen Richtungen. Die Bewegungen des Konditionierers und des Waferträgers erfüllen unterschiedliche Aufgaben im selben Prozess.
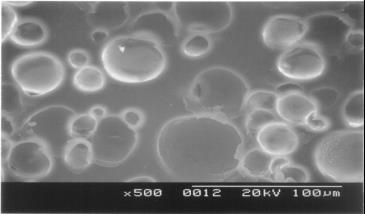
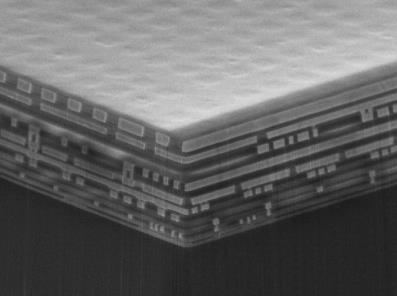
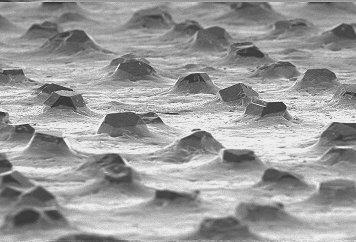
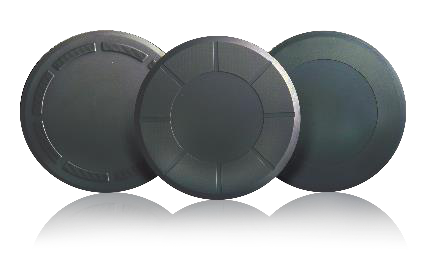
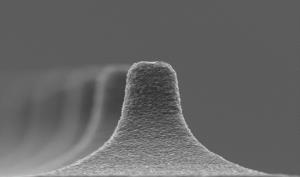
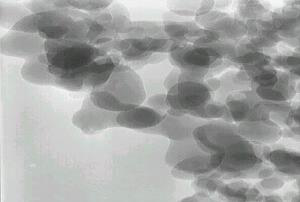
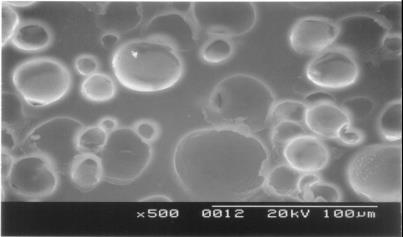
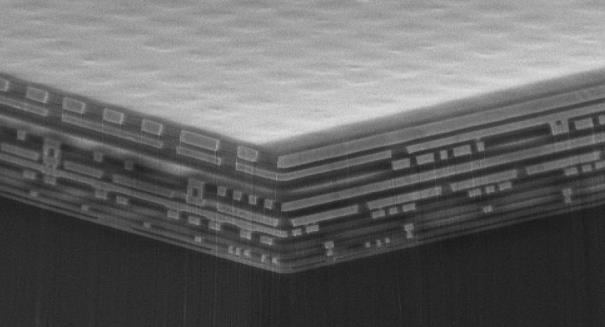
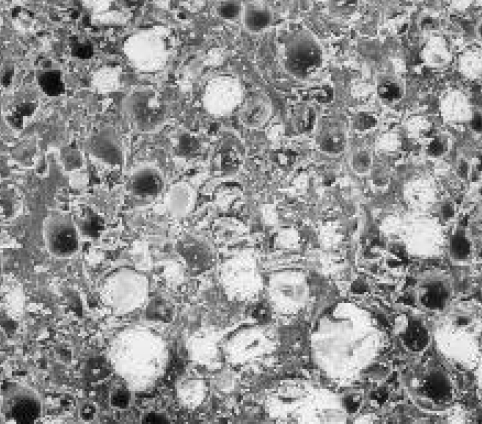
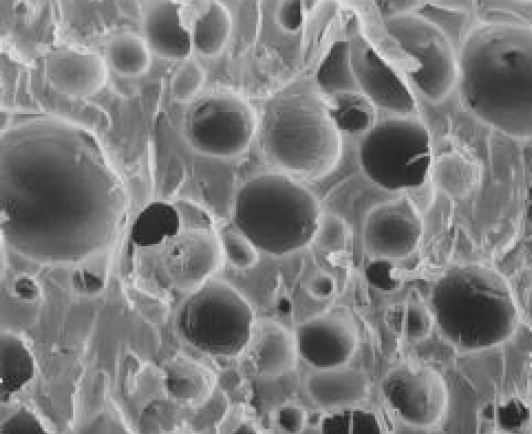
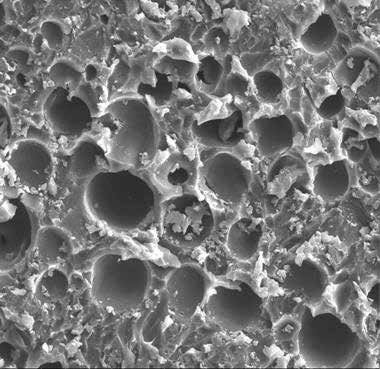
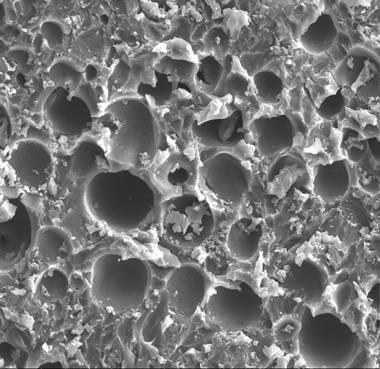
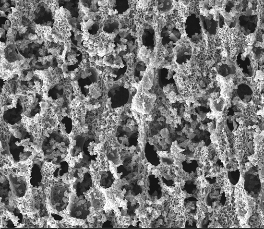
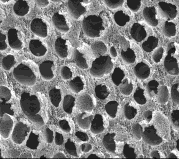
Die Materialbilder zeigen CMP-Slurry, ein Polierpad und einen mehrlagig aufgebauten Wafer. Die Mikroskopaufnahme des im Quellbild als IC60 bezeichneten Pads erläutert dessen poröse Struktur. Eine an den Prozess angepasste Konditionierung erhält eine wirksame Padoberfläche und schafft damit eine Grundlage für gleichmäßigen Waferabtrag.

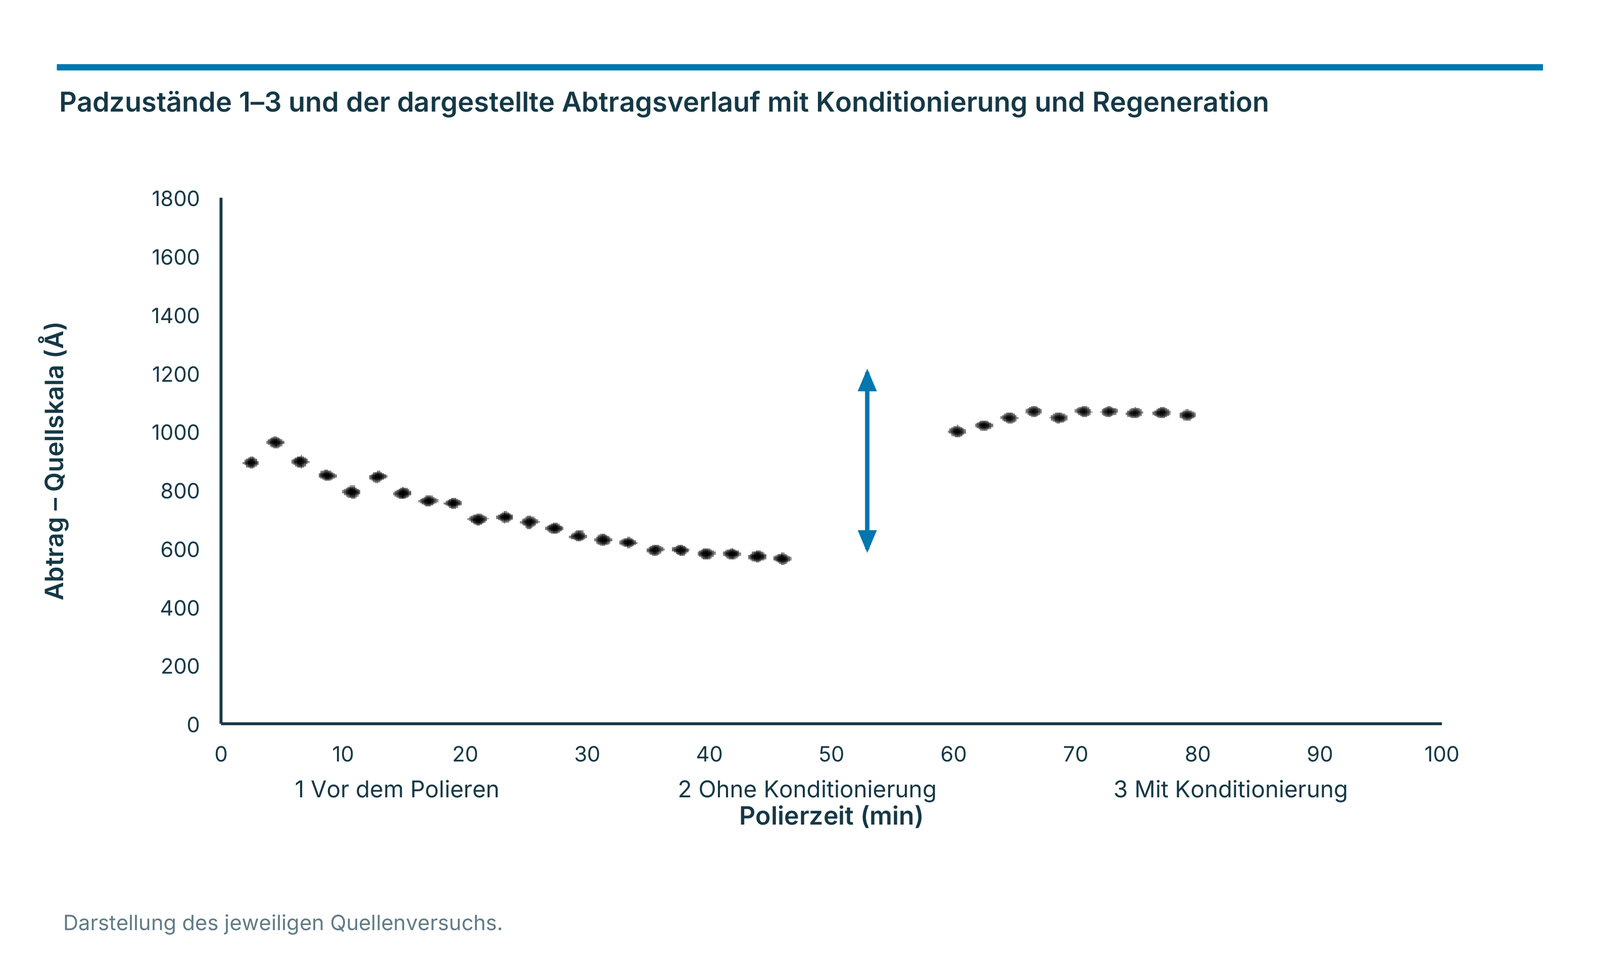
Padoberfläche regenerieren und Abtrag stabilisieren
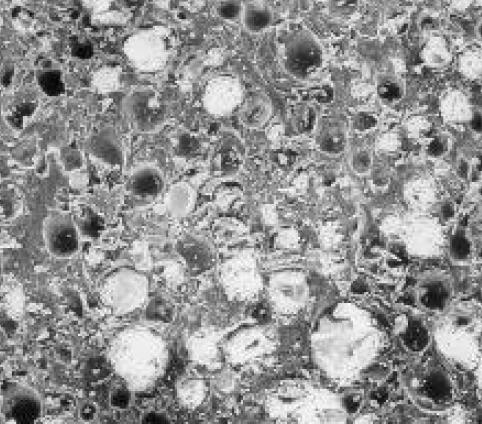
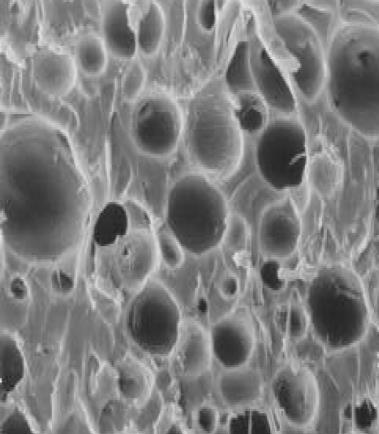
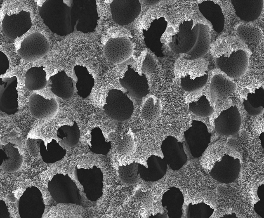
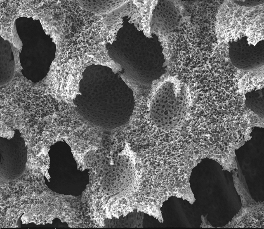
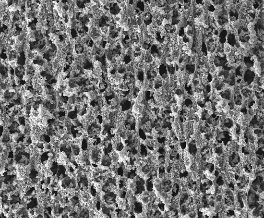
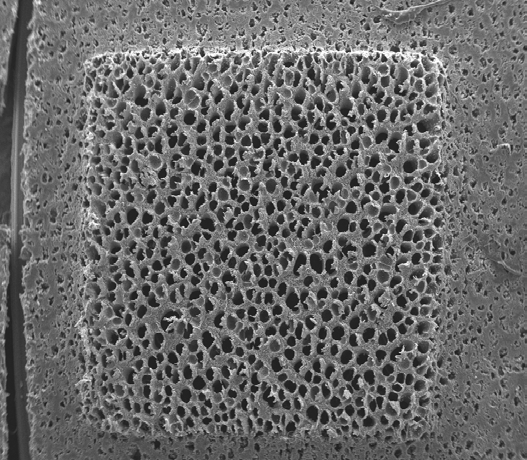
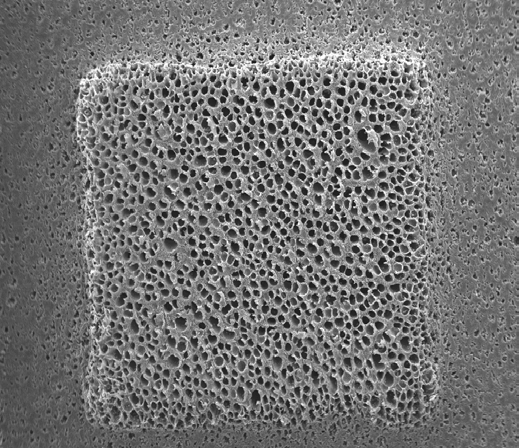
Während des Polierens verändert sich die Padoberfläche. Ohne Konditionierung können Poren und aktive Oberflächenstrukturen zunehmend zusetzen; die Oberfläche verglast und der Materialabtrag nimmt ab. Der Konditionierer entfernt die veränderte oberste Padschicht und stellt wirksame Kontaktstrukturen wieder her. Die drei Mikroskopbilder unterscheiden ausdrücklich 1: vor dem Polieren, 2: Polieren ohne Konditionierung und 3: Polieren mit Konditionierung.
Der dargestellte Verlauf über 0–100 Minuten zeigt zunächst einen sinkenden Abtrag und danach die Regeneration durch Konditionierung. Die Ordinatenskala ist in der Unterlage mit „Removal Rate (Å)“ bezeichnet; sie dient hier der Darstellung dieses Vergleichs.
Gut abgestimmte Konditionierung unterstützt vier miteinander verbundene Prozessziele: Padverglasung vermeiden, Defekte und Topografie kontrollieren, eine hohe Materialabtragsrate erhalten und einen gleichmäßigen Waferabtrag unterstützen. Daraus können längere Padstandzeiten, ein stabilerer CMP-Prozess und eine höhere Gutteilausbeute entstehen. Die Abstimmung berücksichtigt sowohl die gewünschte Aktivierung als auch den dafür erforderlichen Padverbrauch.
Die Unterlagen nennen als fachliche Grundlagen Y. Moon, Mechanical Aspects of the Material Removal Mechanism in Chemical Mechanical Polishing, UC Berkeley (1999), sowie S. H. Li und R. O. Miller, Chemical Mechanical Polishing in Silicon Processing, Band 63, Seiten 29–31, Academic Press (2000).
Prozessgrößen gezielt aufeinander abstimmen
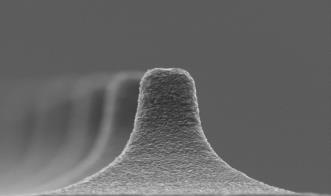
Die Gestaltung der Diamantspitzen beeinflusst die Konditionierwirkung auf das Pad. Spitzengeometrie, Anzahl, Anordnung und Überstand ermöglichen die Anpassung von Padabtrag und Padrauheit an das gewünschte Polierergebnis. PCR und Waferabtrag sind dabei unterschiedliche Größen. Eine höhere PCR bedeutet zunächst mehr Padabtrag; der daraus entstehende Waferabtrag hängt zusätzlich von Pad, Slurry, Werkstoff und Prozessführung ab.
Bei der Auswahl werden deshalb Aktivierung, Rauheit, Gleichmäßigkeit, Defektverhalten und Verbrauchsmaterialkosten gemeinsam betrachtet. Die gezeigten CVD- und BSL-Vergleiche verdeutlichen diese Zusammenhänge mit jeweils eigenen Kennzahlen und Versuchsbedingungen.
| Kennzahl | Bedeutung |
|---|---|
| PCR – Pad Cut Rate | Abtragsrate des Polierpads durch Konditionierung |
| WRR – Wafer Removal Rate | Abtragsrate am Wafer |
| MRR – Material Removal Rate | Materialabtragsrate; in den CMP-Vergleichen auf den Wafer bezogen |
| Rpk | Reduzierte Spitzenhöhe des Rauheitsprofils |
| CoC – Cost of Consumables | Kosten der Verbrauchsmaterialien, in den Vergleichen je Wafer |
| POR – Process of Record | Referenzprozess beziehungsweise Referenzwerkzeug des jeweiligen Vergleichs |
| AU | Relative beziehungsweise willkürliche Skaleneinheit der betreffenden Darstellung |
CVD: definierte Spitzen und wirksame Kontaktflächen
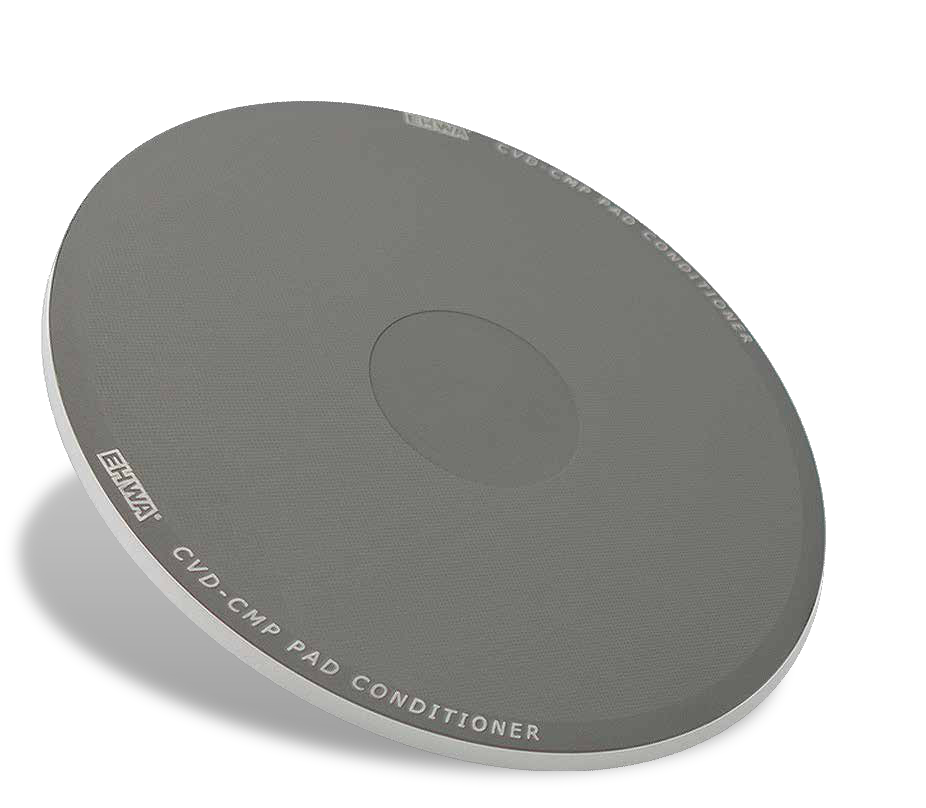
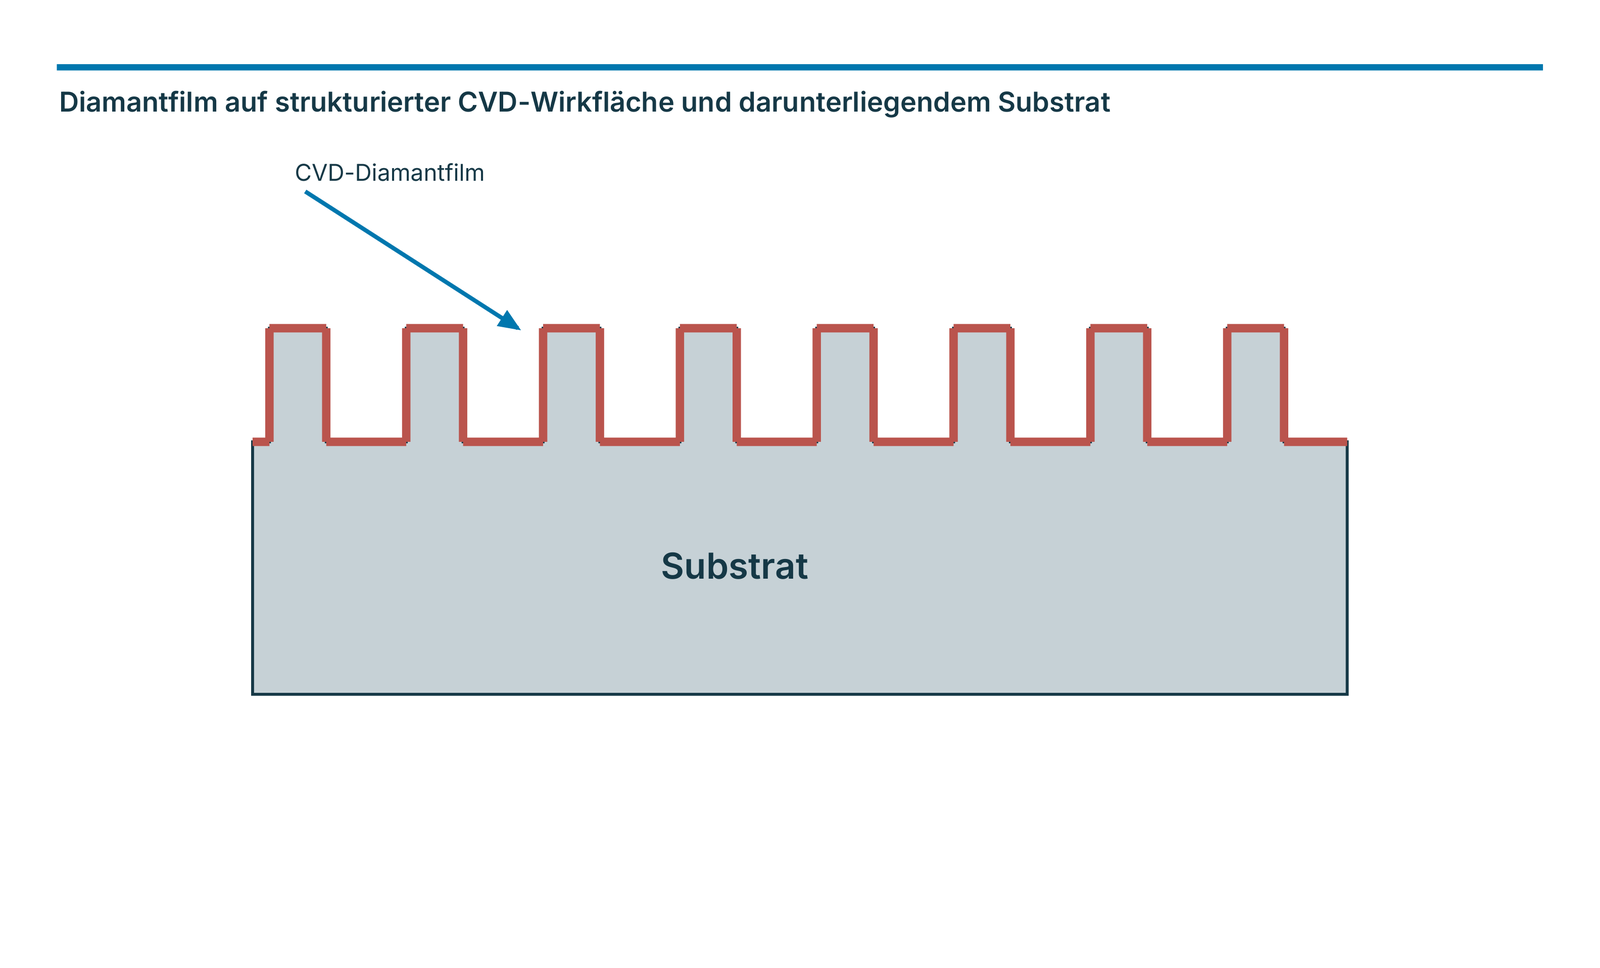
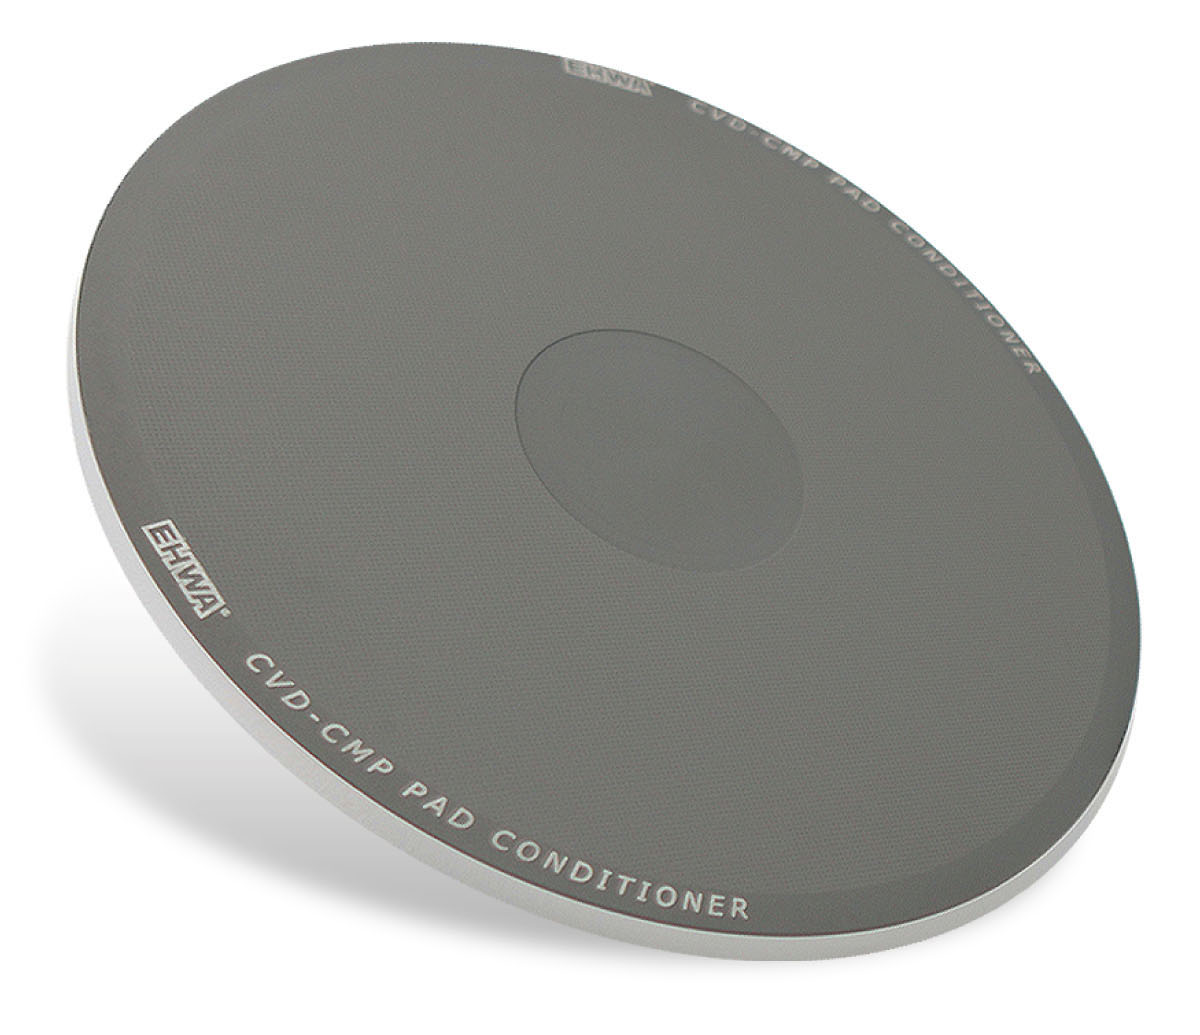
Bei CVD-Konditionierern wird Diamant durch chemische Gasphasenabscheidung (Chemical Vapor Deposition) auf eine strukturierte Oberfläche aufgebracht. Die Konstruktion unterscheidet sich von einzeln durch galvanische Nickelbindung oder Hartlöten gehaltenen Diamantkörnern. Das Spitzenmuster wird für den jeweiligen CMP-Prozess ausgelegt.
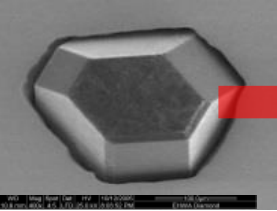
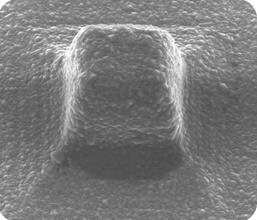
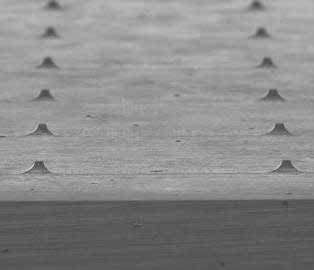
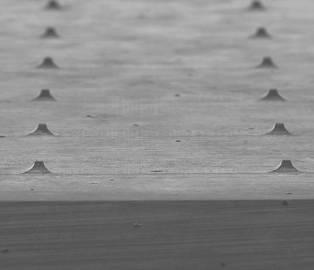
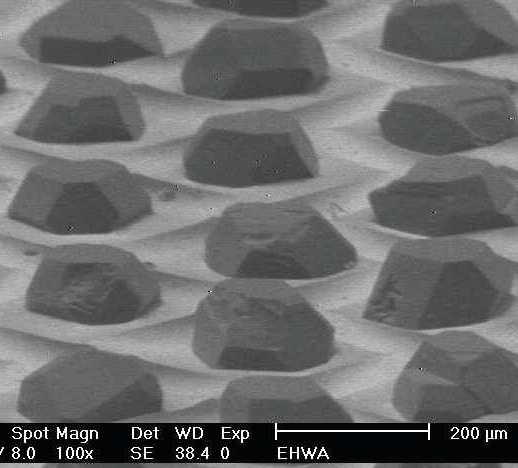
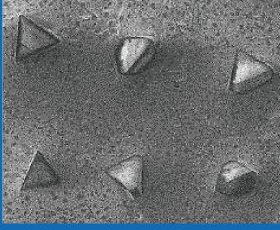
Gleichmäßige Spitzengröße und gleichmäßiger Überstand unterstützen die Planheit der wirksamen Kontaktfläche. Die flache Stirnfläche einer Spitze ermöglicht die gezielte Auslegung der lokalen Belastung. Größe, Anzahl, Form und Anordnung der Spitzen sowie deren Überstand beeinflussen PCR und Waferabtrag. Die definierte Spitzenform bleibt im dargestellten Konditionierkonzept über die Nutzungszeit weitgehend erhalten; dadurch lassen sich konstante Kontaktbedingungen und eine stabile Konditionierwirkung unterstützen. EHWA beschreibt diese Entwicklung auch in eigenen Patentschriften zur Spitzen- und Kontaktflächengestaltung.
Die CVD-Oberfläche bietet hohe chemische Stabilität. Durch die diamantenbeschichtete Wirkfläche kann der Kontakt der Prozesschemie mit metallischer Bindung vermindert werden. Die Kurzblätter beschreiben diesen Vorteil als Vermeidung von Korrosion und metallischer Kontamination. Die ausgewählte Scheibe wird mit der tatsächlich verwendeten Slurry abgestimmt.
Die Anpassung richtet sich nach poliertem Werkstoff, Pad und Slurry. Die Anwendungsmatrix führt Oxid-CMP mit Ceria-/Silica-basierter Slurry sowie Wolfram- und Kupfer-CMP jeweils für Bulk- und Barrier-Schritte auf. Geschlossenzellige und offenporige Pads sind in allen fünf aufgeführten Prozessspalten als Anwendungsbereiche markiert.
| Pad | Oxid-CMP: Ceria/Silica | W-CMP: Bulk | W-CMP: Barrier | Cu-CMP: Bulk | Cu-CMP: Barrier |
|---|---|---|---|---|---|
| Geschlossenzellig | ● | ● | ● | ● | ● |
| Offenporig | ● | ● | ● | ● | ● |



CVD und galvanische Scheiben im Vergleich
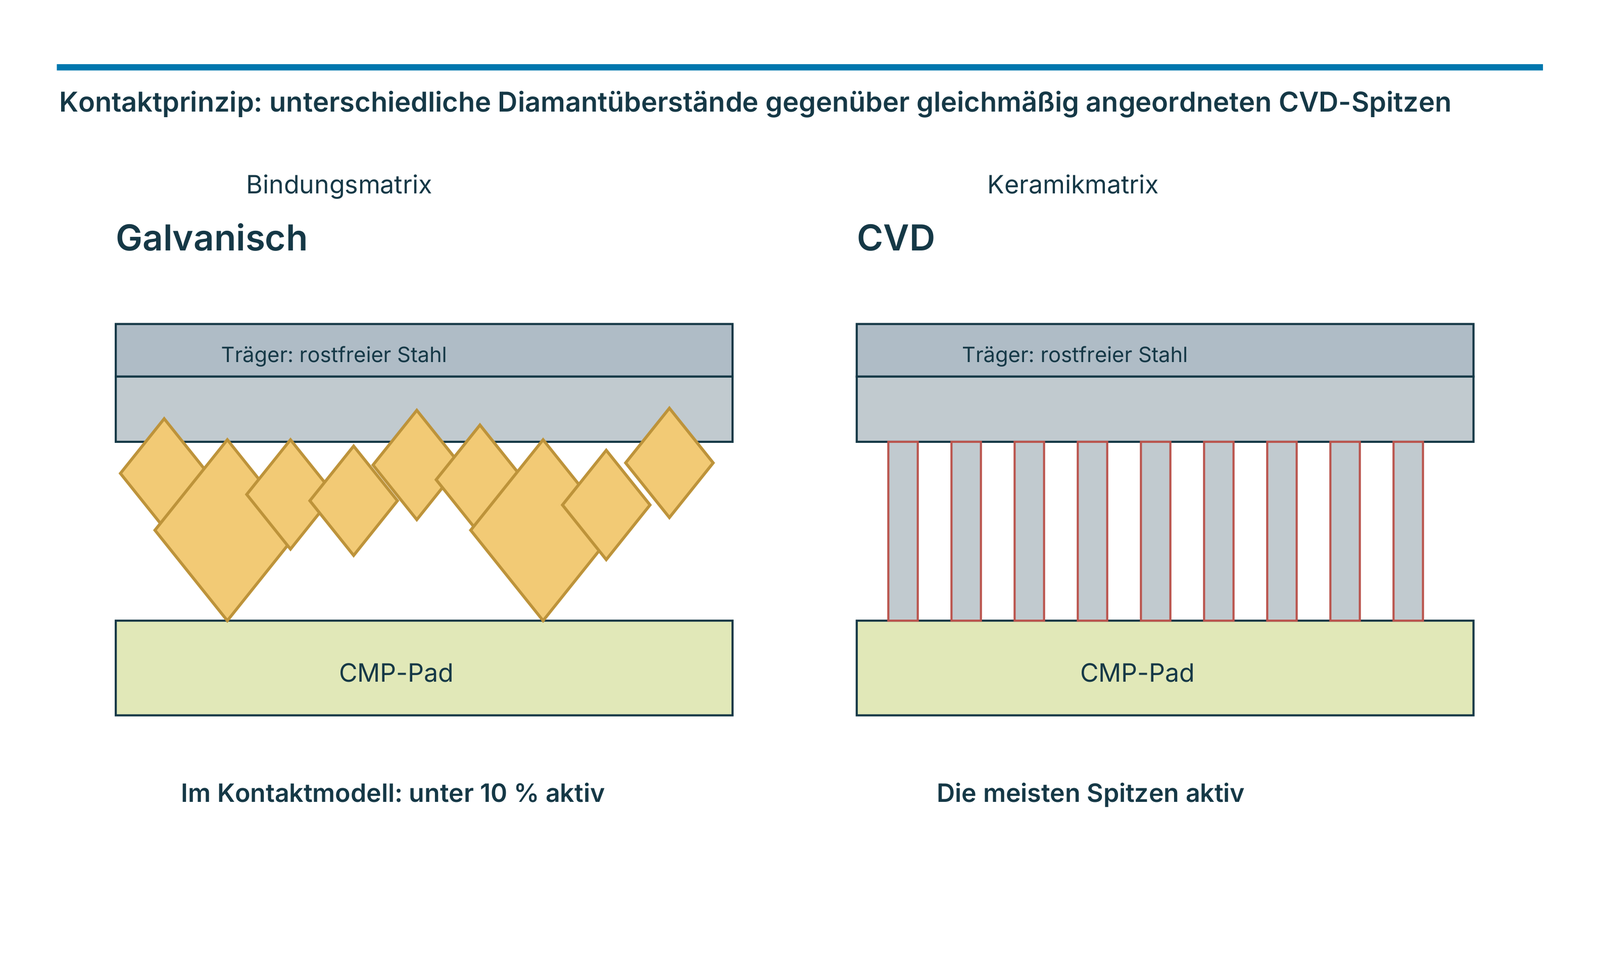
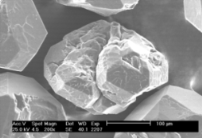
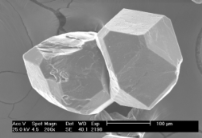
Bei der konventionellen galvanischen Scheibe unterscheiden sich Größe und Überstand der Diamantkörner. Im dargestellten Kontaktmodell wirken weniger als 10 % der Körner unmittelbar auf das Pad. Bei der CVD-Scheibe ist die strukturierte Keramikmatrix mit Diamant beschichtet; die meisten gleichmäßig angeordneten Spitzen sind am Kontakt beteiligt. Beide schematischen Träger sind als rostfreier Stahl bezeichnet.
Die Vergleichstabelle nennt eine Planheit von mehr als 20 µm für die konventionelle Scheibe und weniger als 6 µm für die CVD-Scheibe. Sie illustriert außerdem mögliche Kornbrüche, Zwillingskörner, Spaltkorrosion und Kornverlust bei einer Nickel-basierten Bindung. Die gezeigte CVD-Keramikspitze bildet eine zusammenhängende beschichtete Geometrie, wodurch sich diese Art des Verlusts einzeln gebundener Körner vermeiden lässt.
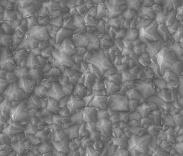
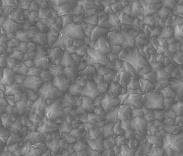
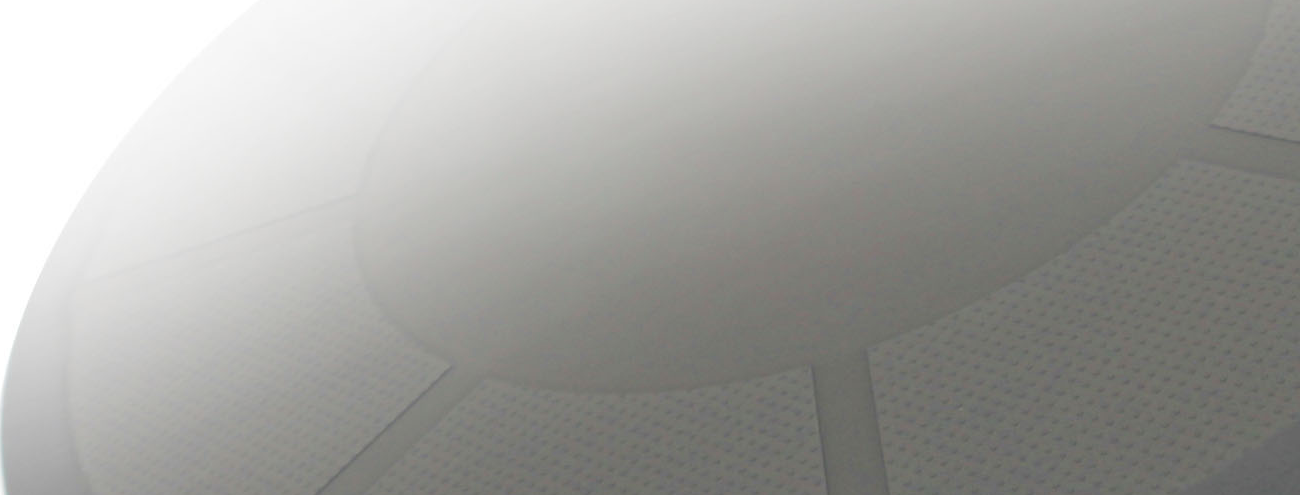
Der Korrosionsvergleich zeigt dieselbe CVD-Oberfläche vor dem Eintauchen und nach 320 Stunden in 10 % Wasserstoffperoxid (H₂O₂). In den dargestellten Aufnahmen wird keine Korrosion beschrieben. Dieser Versuch bezieht sich auf die gezeigte Oberfläche und Prüflösung. Die Kombination aus definierten Spitzen und chemischer Beständigkeit unterstützt eine gleichmäßige Konditionierung mit geringem Risiko durch Bindungskorrosion.
| Vergleichsmerkmal | Konventionell galvanisch | CVD |
|---|---|---|
| Träger im Schema | Rostfreier Stahl | Rostfreier Stahl |
| Wirkstruktur | Diamantkörner in Bindungsmatrix | Diamantbeschichtete strukturierte Keramikmatrix |
| Aktive Kontaktpunkte im Modell | <10 % der Diamantkörner | Die meisten Spitzen |
| Planheit | >20 µm | <6 µm |
| Dargestelltes Bruchrisiko | Riss- und Zwillingsdiamant; Nickel-basierte Metallbindung | Beschichtete Keramikspitze |
| Dargestelltes Korrosionsverhalten | Spaltkorrosion und Diamantverlust | Kein Korrosionsbefund nach 320 h in 10 % H₂O₂ |
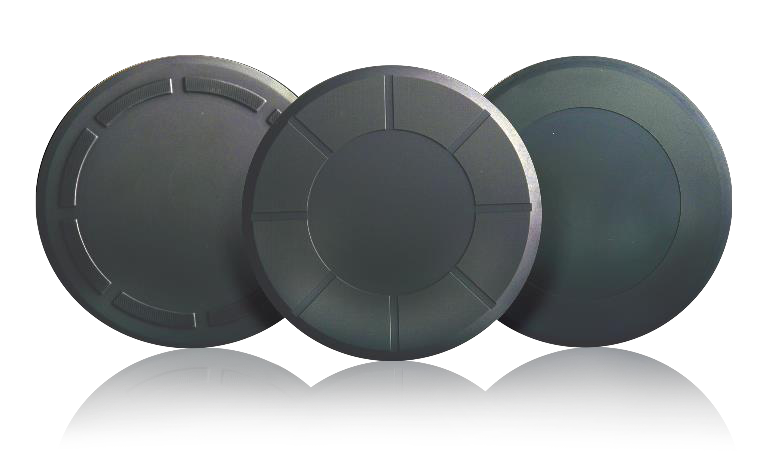
CVD-Produktbereiche und kundenspezifische Auslegung
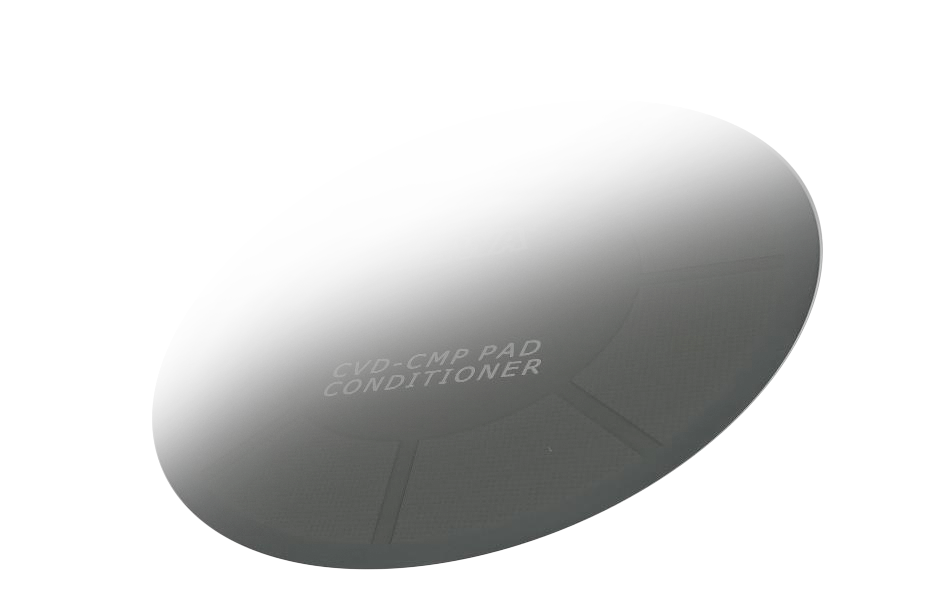
Die CVD-Kurzblätter nennen einen Außendurchmesser von 2–5 Zoll. Spitzengröße, Spitzenanzahl und Spitzenhöhe werden innerhalb der angegebenen Bereiche an den Prozess angepasst. Die Höhe wird abhängig von der Spitzengröße festgelegt. Diese Angaben gehören zum in den Kurzblättern beschriebenen Programm und bilden die Ausgangsbasis für die technische Abstimmung.
Das flache Spitzenende und die definierte Spitzenanordnung ermöglichen die Anpassung der wirksamen Kontaktfläche. Der daraus resultierende Druck je Spitze ist ein wichtiger Auslegungsparameter. Ziel ist eine ausreichend aktive Padoberfläche mit gleichmäßiger Rauheit und wirtschaftlichem Padverbrauch.
| Merkmal | Im Kurzblatt angegebener Bereich |
|---|---|
| Außendurchmesser | 2–5 Zoll |
| Spitzengröße | Individuell, über 5 µm |
| Spitzenanzahl | Individuell, unter 30.000 je Scheibe |
| Spitzenhöhe | Individuell, unter 100 µm; abhängig von der Spitzengröße |
Konstante Konditionierwirkung über die Padnutzung
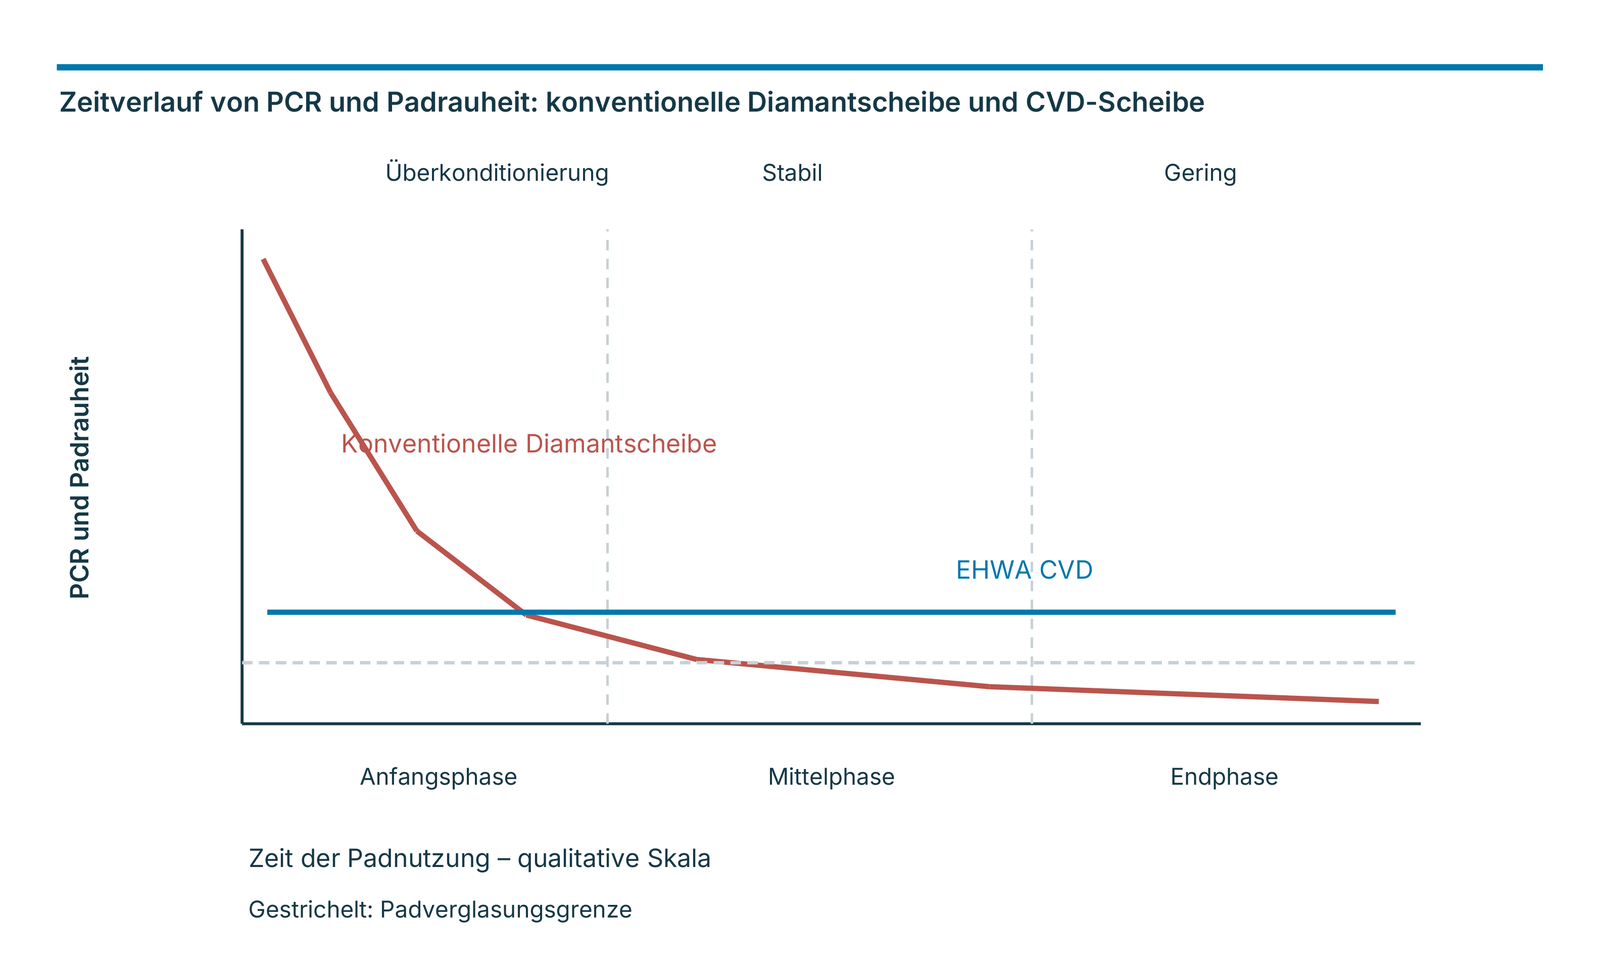
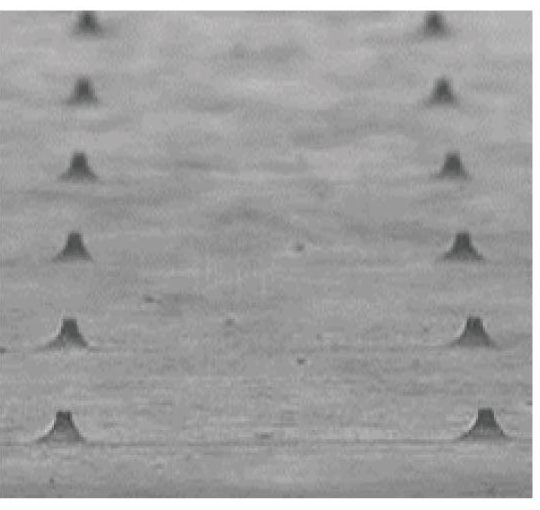
Die Kurzblätter vergleichen den Zeitverlauf einer konventionellen Diamantscheibe mit einer CVD-Scheibe. Bei der konventionellen Ausführung sinken PCR und Padrauheit im dargestellten Verlauf deutlich: Auf eine anfangs starke Konditionierung folgt ein mittlerer stabiler Bereich und schließlich eine geringe Konditionierwirkung. Die CVD-Linie bleibt im Modell über der eingezeichneten Padverglasungsgrenze.
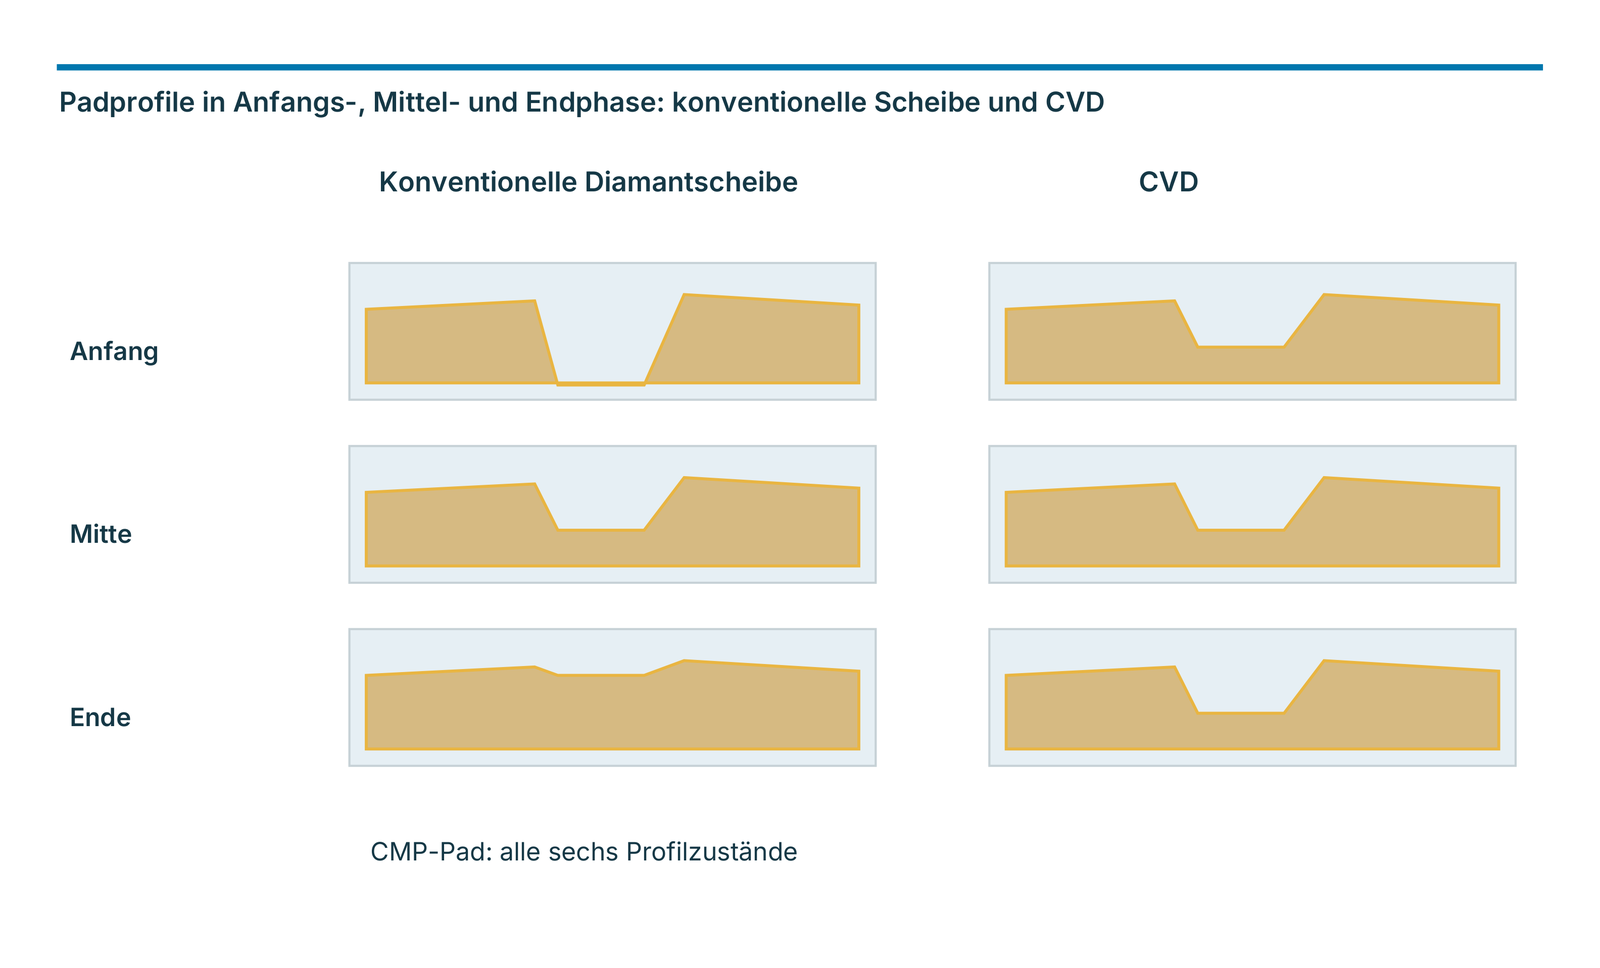
Die zugehörigen sechs Padprofile verdeutlichen die unterschiedliche Wirkung in Anfangs-, Mittel- und Endphase. Das konventionelle Profil verändert sich von einem tiefen Einschnitt zu einem flacheren Kontaktprofil; die CVD-Profile bleiben über die drei Phasen gleichartig. Die Diagramme beschreiben den qualitativen Vergleich ohne numerische Zeit- oder Rauheitswerte.
Eine gleichmäßige Spitzenform und Kontaktfläche unterstützt die Stabilität des Prozesses über die Nutzungszeit. Die kontrollierte Konditionierung soll sowohl eine zu starke Padbearbeitung am Anfang als auch eine zu geringe Aktivierung am Ende begrenzen. Dadurch kann eine Scheibe länger in einem geeigneten Arbeitsbereich eingesetzt werden.
Padstandzeit, Waferabtrag und Verbrauchsmaterialkosten
Eine gleichmäßige Diamantspitzen-Kontaktfläche unterstützt einen stabilen Waferabtrag. Ein geringer, zugleich ausreichender Padverschleiß kann die Padstandzeit verlängern. Wenn eine Konditionierscheibe für mehrere Pads eingesetzt werden kann, sinken außerdem die auf den Wafer bezogenen Verbrauchsmaterialkosten.
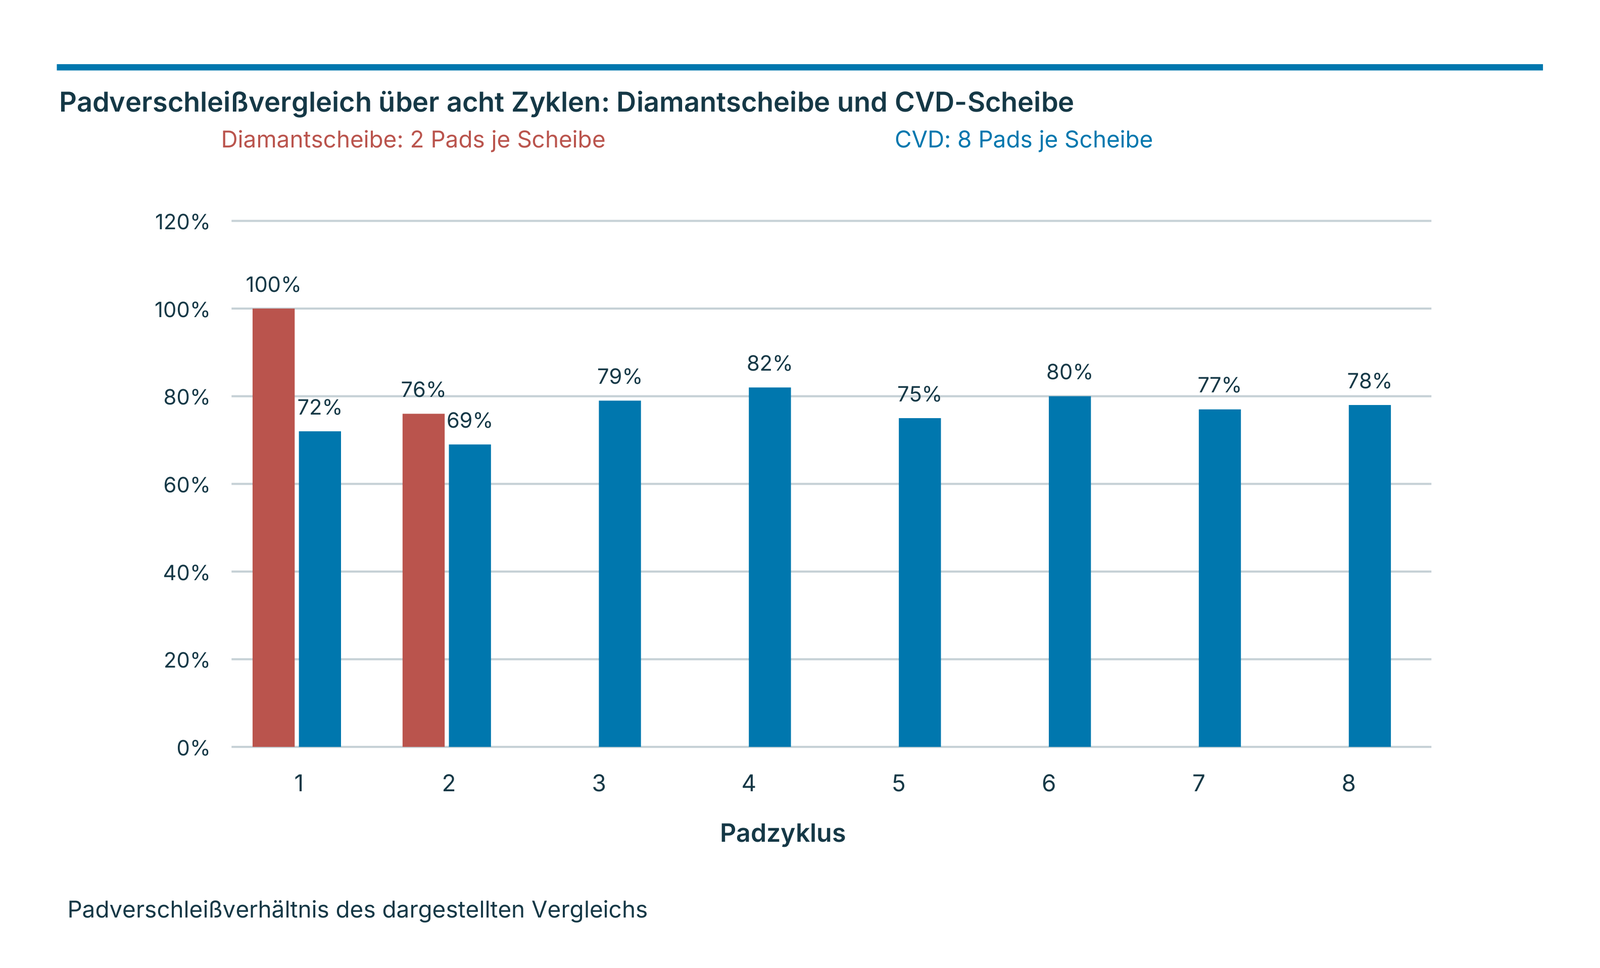
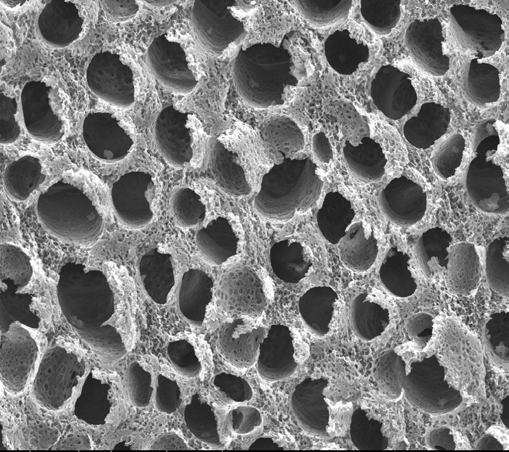
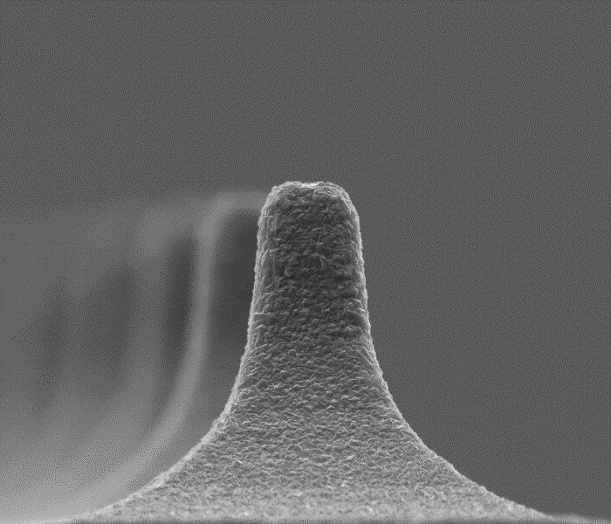
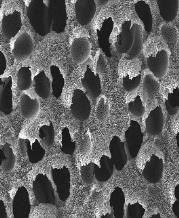
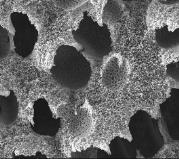
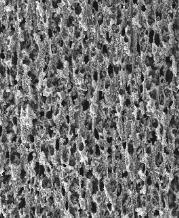
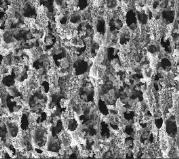
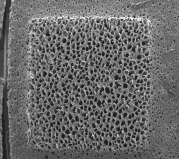
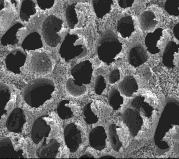
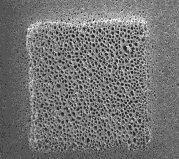
Der konkrete Padverschleißvergleich beschreibt zwei Pads je konventioneller Diamantscheibe gegenüber acht Pads je CVD-Scheibe. Die Prozentwerte über acht Zyklen sind vollständig in der Tabelle aufgeführt. Die Mikroskopbilder vergleichen ein neues Pad, POR nach 40 Stunden beziehungsweise einem Zyklus sowie CVD nach einem und sechs Zyklen – jeweils bei 100-facher und 200-facher Vergrößerung.
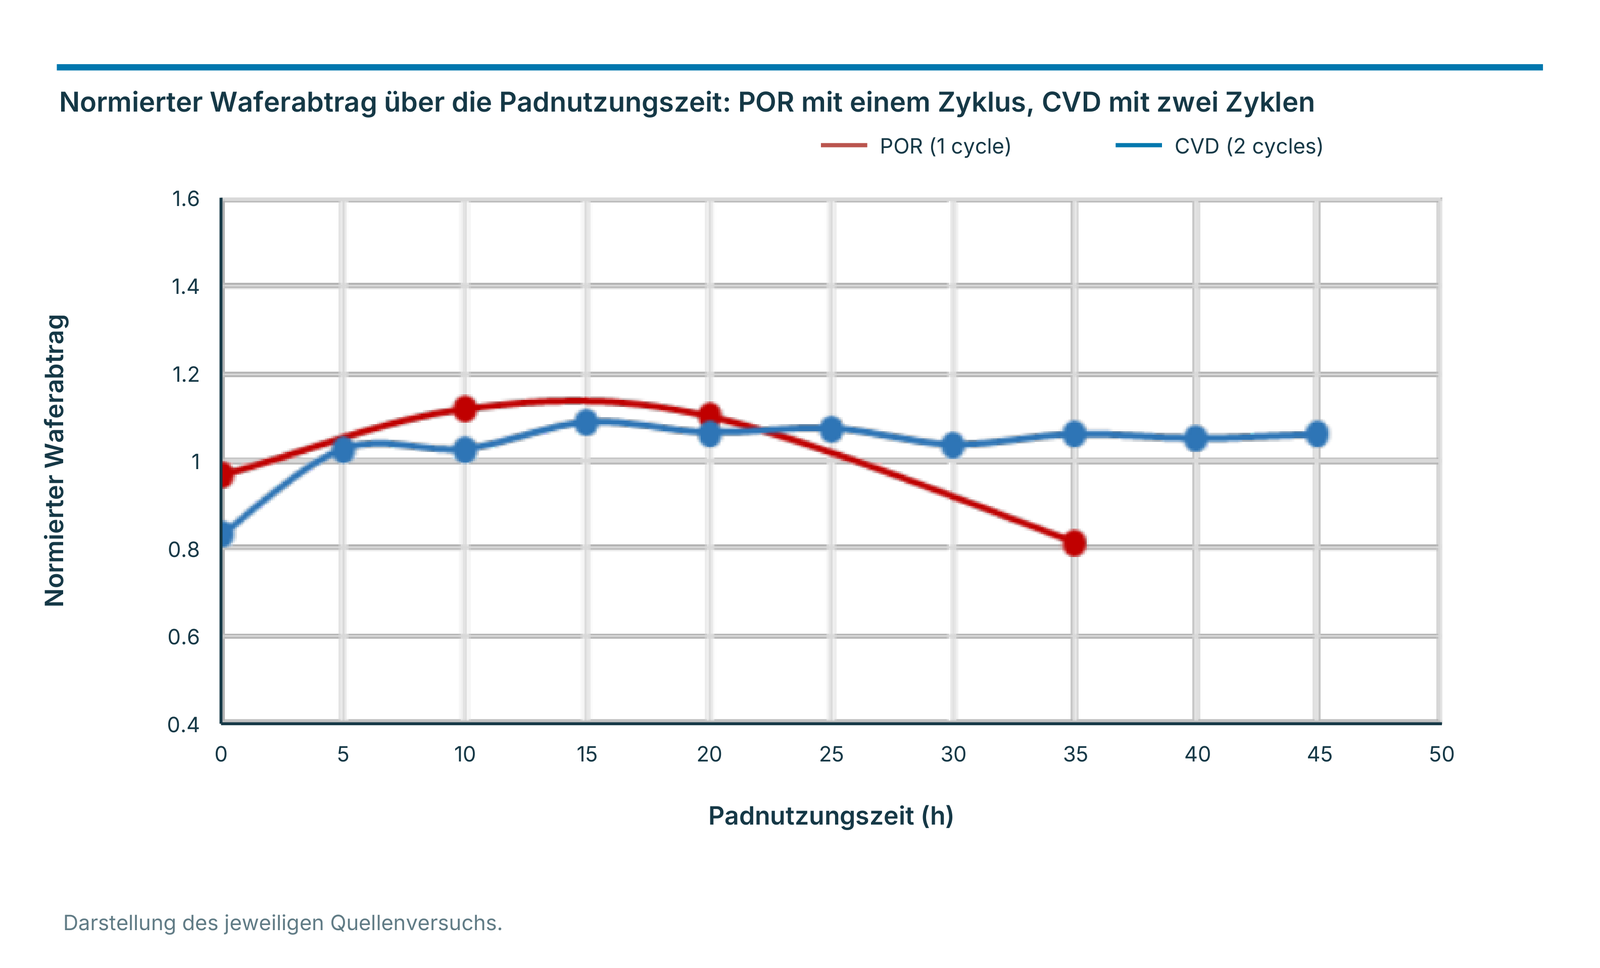
Ein zweiter Verlauf stellt den normierten Waferabtrag über 0–50 Stunden Padnutzung dar: POR umfasst einen Zyklus, CVD zwei Zyklen. Die dargestellte CVD-Kurve bleibt über einen längeren Nutzungsbereich annähernd gleichmäßig. Die Vergleiche beziehen sich auf die gezeigten Pad- und Prozessbeispiele; sie illustrieren den Nutzen geringer Diamantabnutzung und angepasster Konditionierung.
| Zyklus | Diamantscheibe: Padverschleißverhältnis | CVD: Padverschleißverhältnis |
|---|---|---|
| 1 | 100 % | 72 % |
| 2 | 76 % | 69 % |
| 3 | — | 79 % |
| 4 | — | 82 % |
| 5 | — | 75 % |
| 6 | — | 80 % |
| 7 | — | 77 % |
| 8 | — | 78 % |

Padabrieb, Kontaktdruck und Defektkontrolle
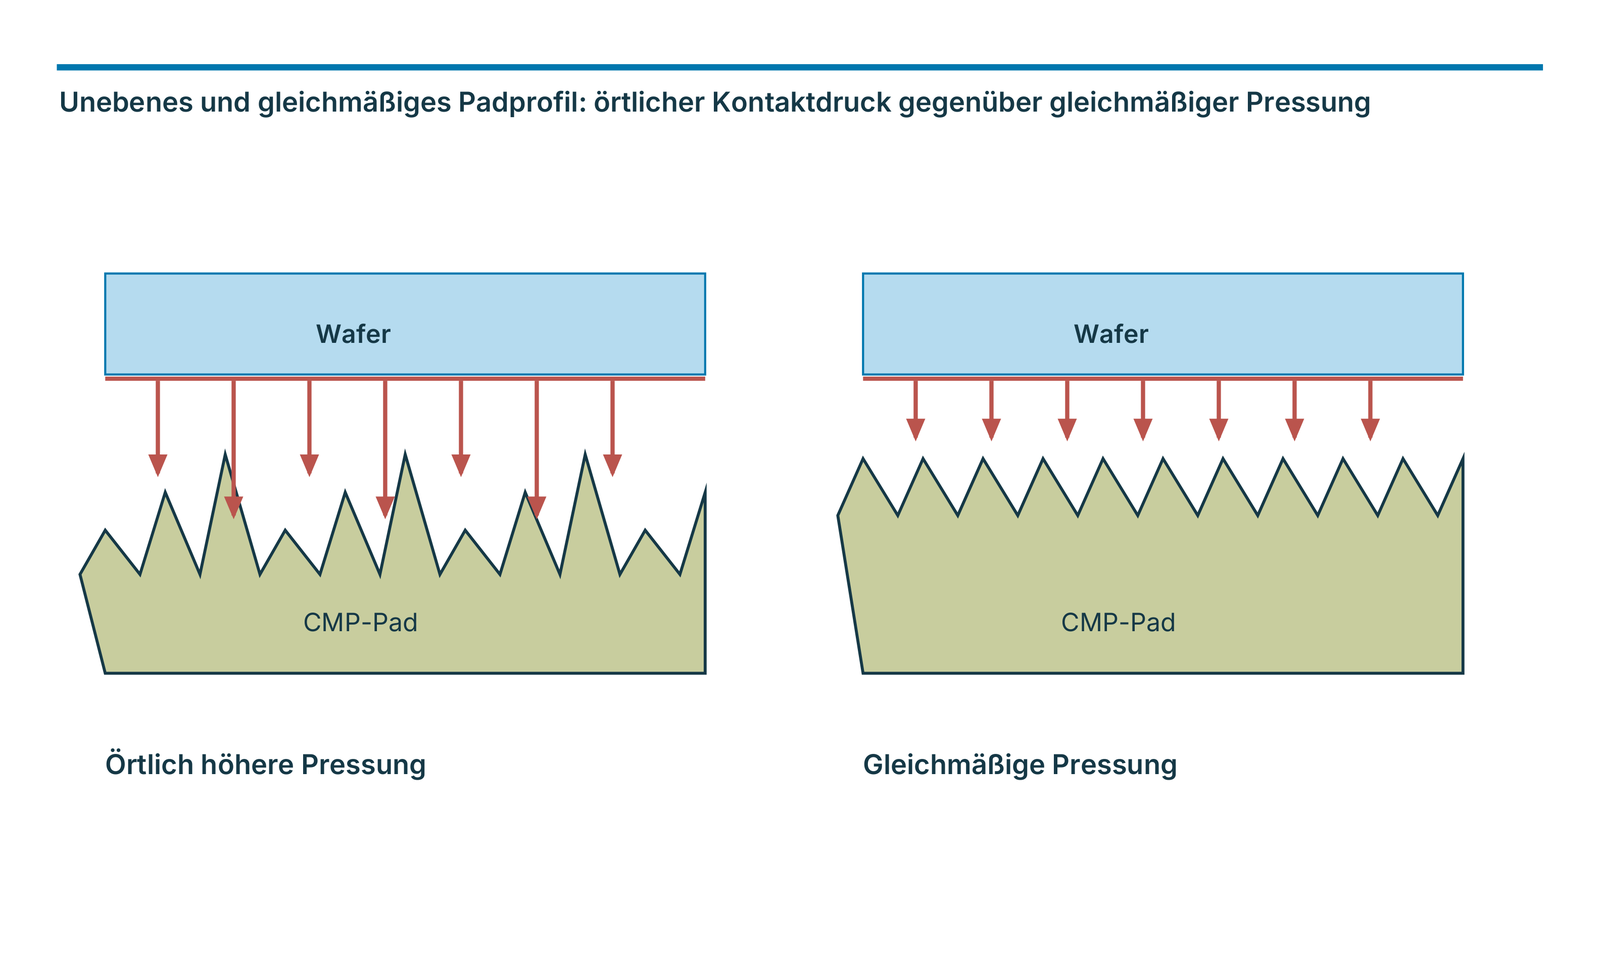
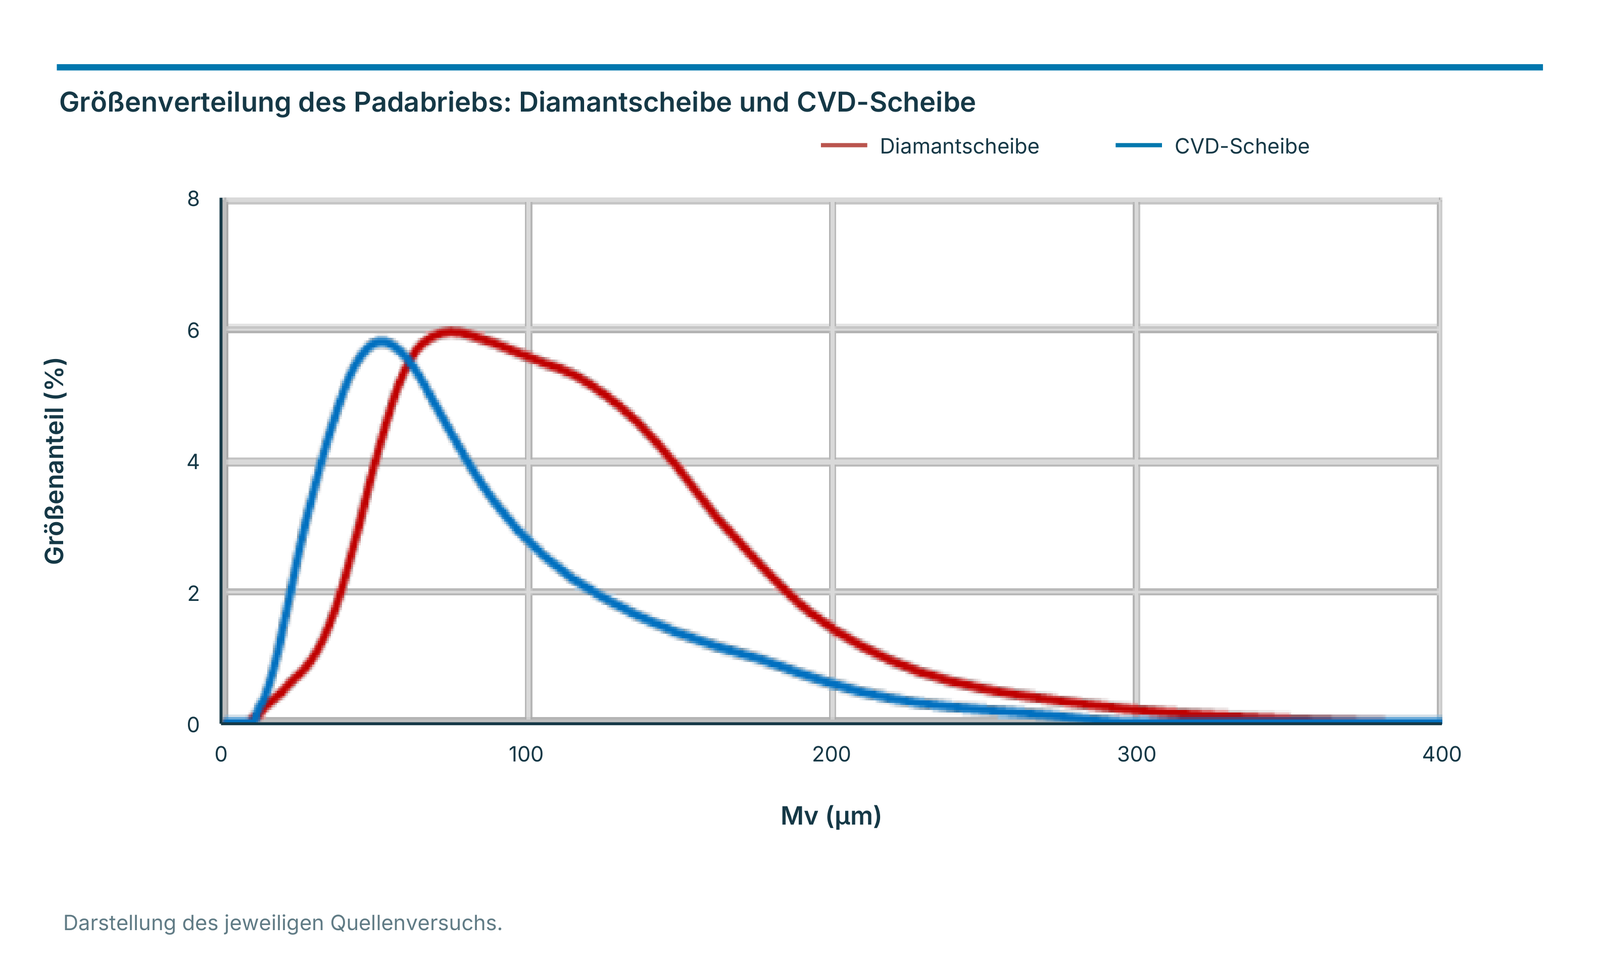
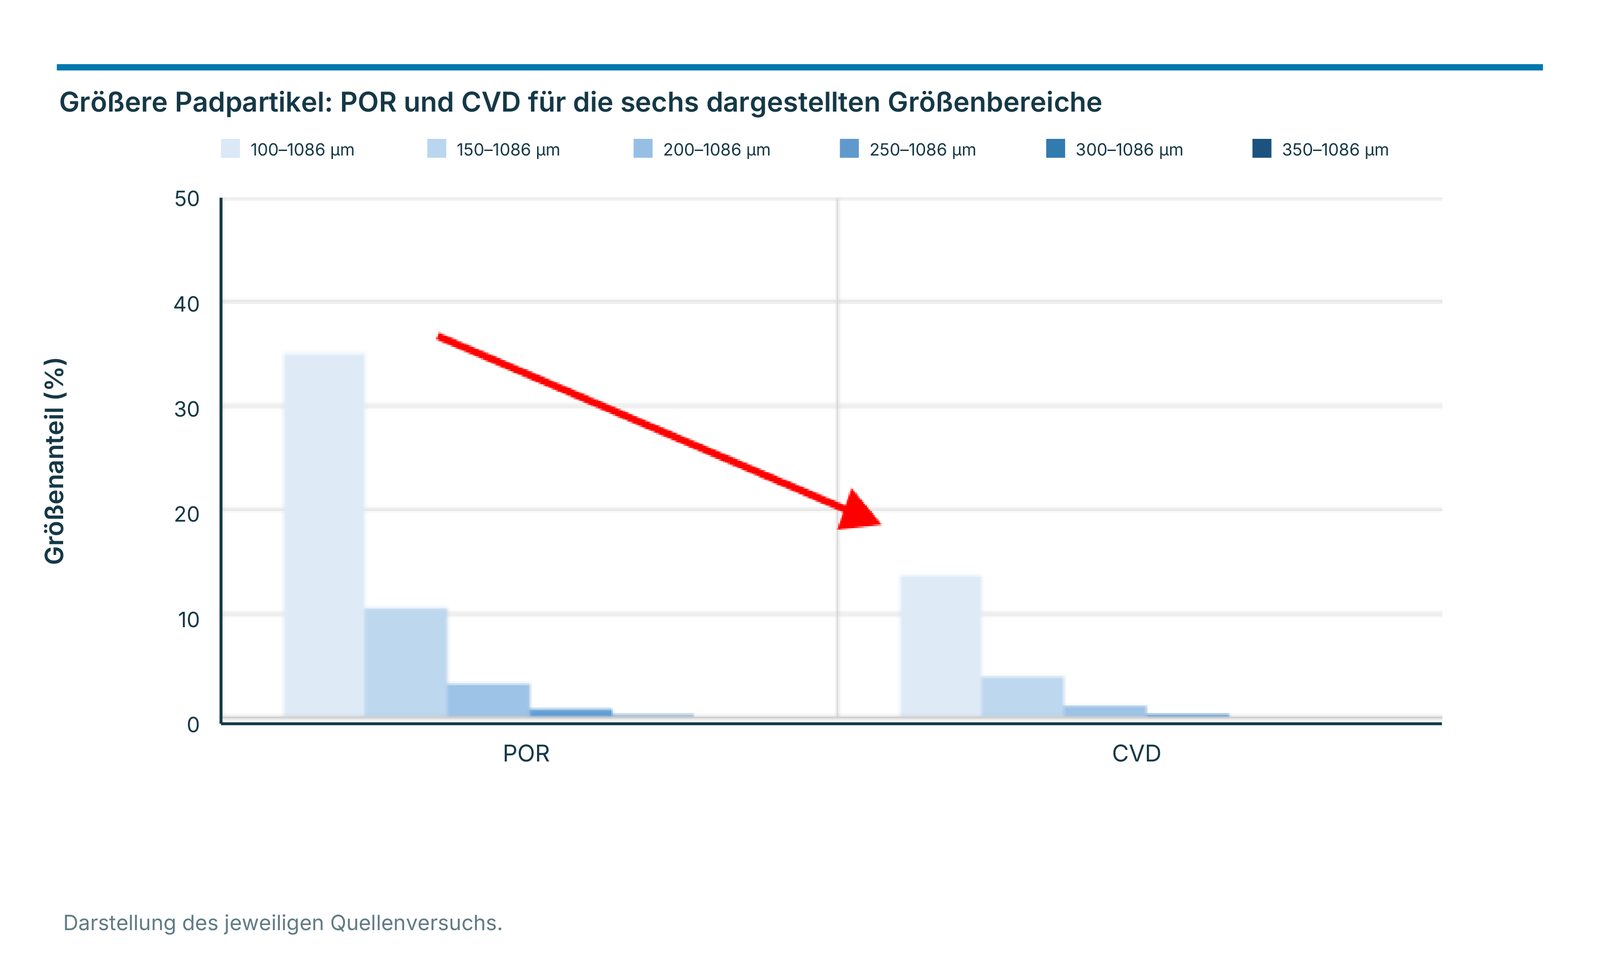
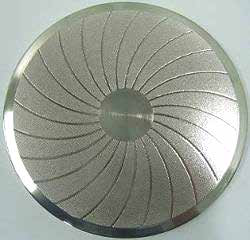
Große Partikel des Padabriebs können Waferdefekte verursachen. Flache, gleichmäßig hohe CVD-Spitzen begrenzen stark ausgeprägte einzelne Kontakte und unterstützen die Kontrolle dieser Partikel. Ein kontrollierter Padabrieb und eine niedrigere Padrauheit schaffen günstigere Bedingungen für Defekt- und Topografiekontrolle.
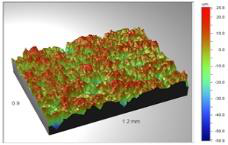
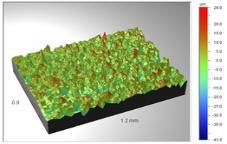
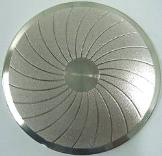
Die Kontaktbilder unterscheiden lokal erhöhte, ungleichmäßige Pressung und eine gleichmäßigere Druckverteilung. Die ergänzenden Oberflächenmessbilder zeigen die jeweiligen Padstrukturen. Das Diagramm der Partikelgrößenverteilung vergleicht eine konventionelle Diamantscheibe mit einer CVD-Scheibe auf den originalen Skalen „Size %“ und „Mv (µm)“.
Der zweite Vergleich stellt größere Partikel für POR und CVD dar. Die sechs Bereiche reichen von 100, 150, 200, 250, 300 beziehungsweise 350 µm jeweils bis 1086 µm. Sie sind überlappende Größenbereiche; die Säulen werden deshalb nicht zu einer Gesamtsumme addiert. Der dargestellte CVD-Vergleich weist geringere Anteile großer Partikel auf. Beide Diagramme zeigen den jeweiligen Versuch und unterstützen die Auswahl eines passenden Spitzenmusters.
Dishing und Erosion über die Padstandzeit begrenzen
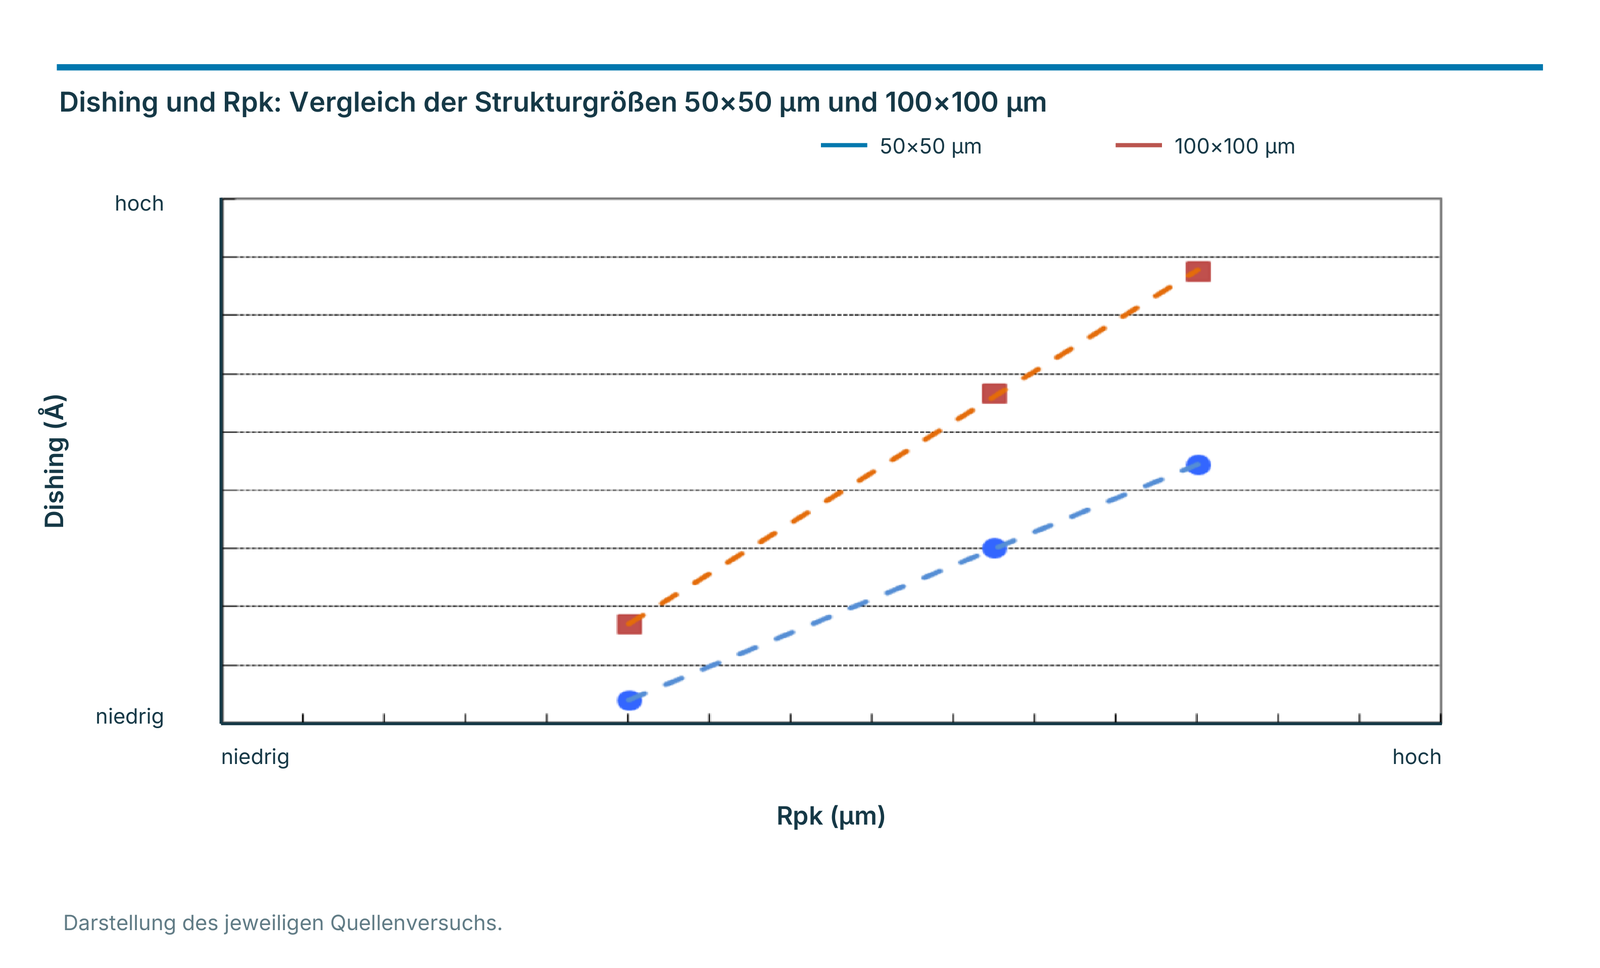
Eine gleichmäßige Spitzenhöhe kann eine glattere und gleichmäßigere Padoberfläche erzeugen. Eine niedrige, stabile Padrauheit unterstützt die Begrenzung von Dishing und Erosion über die Nutzungszeit. Über die Spitzenkonfiguration wird die gewünschte Oberflächenwirkung gezielt eingestellt.
Das Anwendungsbeispiel stellt Dishing gegen Rpk dar und unterscheidet 50×50-µm- und 100×100-µm-Strukturen. Beide Reihen steigen mit zunehmendem Rpk; die größere Struktur zeigt im dargestellten Bereich eine stärkere Dishing-Zunahme. Die Achsen tragen die Einheiten Å und µm, sind aber nur mit niedrig und hoch skaliert. Die nebenstehende Tabelle enthält die vollständigen angegebenen Prozessbedingungen.
Die in den Unterlagen verwendete Bezeichnung „Near-zero“ beschreibt die geringe Höhenstreuung der Spitzen. Die konkrete Planheitsangabe im Vergleich bleibt <6 µm. Definierte Spitzen, geringe Padrauheit und lange Scheibennutzung verbinden Prozessqualität mit dem Ziel niedriger Verbrauchsmaterialkosten.
| Parameter | Bedingung |
|---|---|
| Polieranlage | AMAT Reflexion LK |
| Wafer | Strukturierter Cu-Wafer |
| Slurry | Cu-Slurry |
| Konditionierer | CVD-Scheibe |
| Verglichene Strukturgrößen | 50×50 µm; 100×100 µm |
BSL: starke Kornhaltung und nutzbarer Diamantüberstand
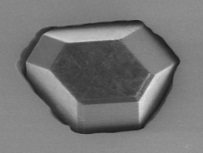
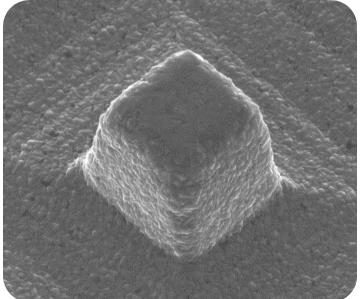
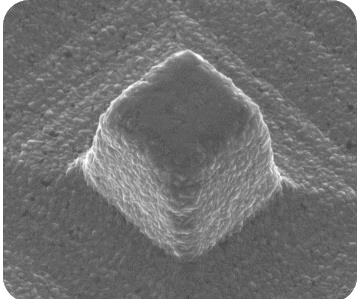
BSL-Konditionierer verbinden mechanischen Halt mit chemischer Bindung zwischen Diamant und Metallmatrix. Der Hartlötprozess verwendet ein von EHWA entwickeltes Lötpulver sowie Hochtemperatur-/Vakuumprozessführung. An der Grenzfläche bildet sich eine Carbidschicht, die die Kornhaltung und Beständigkeit gegen die Prozesschemie unterstützt.
Die Ausrichtung der Diamanten nutzt deren Flächen und Kanten für die Konditionierung. Ein hoher Überstand schafft größere Freiräume zwischen Diamant und Padabrieb. Das unterstützt effiziente Padbearbeitung und den Abtransport des Abriebs. Das Zusammenspiel von Hartlötbindung und Diamantorientierung zielt auf eine hohe, über längere Nutzung erhaltene PCR und Padrauheit.
Eine lang nutzbare Scheibe kann längere Padstandzeiten, weniger Padwechsel und höhere Anlagenverfügbarkeit ermöglichen. Dadurch lassen sich Verbrauchsmaterialkosten im CMP-Prozess begrenzen. Die Unterlagen nennen BSL außerdem als Technologie für hohe Materialabtragsraten beim SiC-CMP und beschreiben den Einsatz als POR-Konditionierer in Referenzprozessen. Die jeweilige SiC-Slurry und der gewünschte Prozess bestimmen die Auslegung.

Chemisch-mechanische Bindung und galvanische Nickelbindung
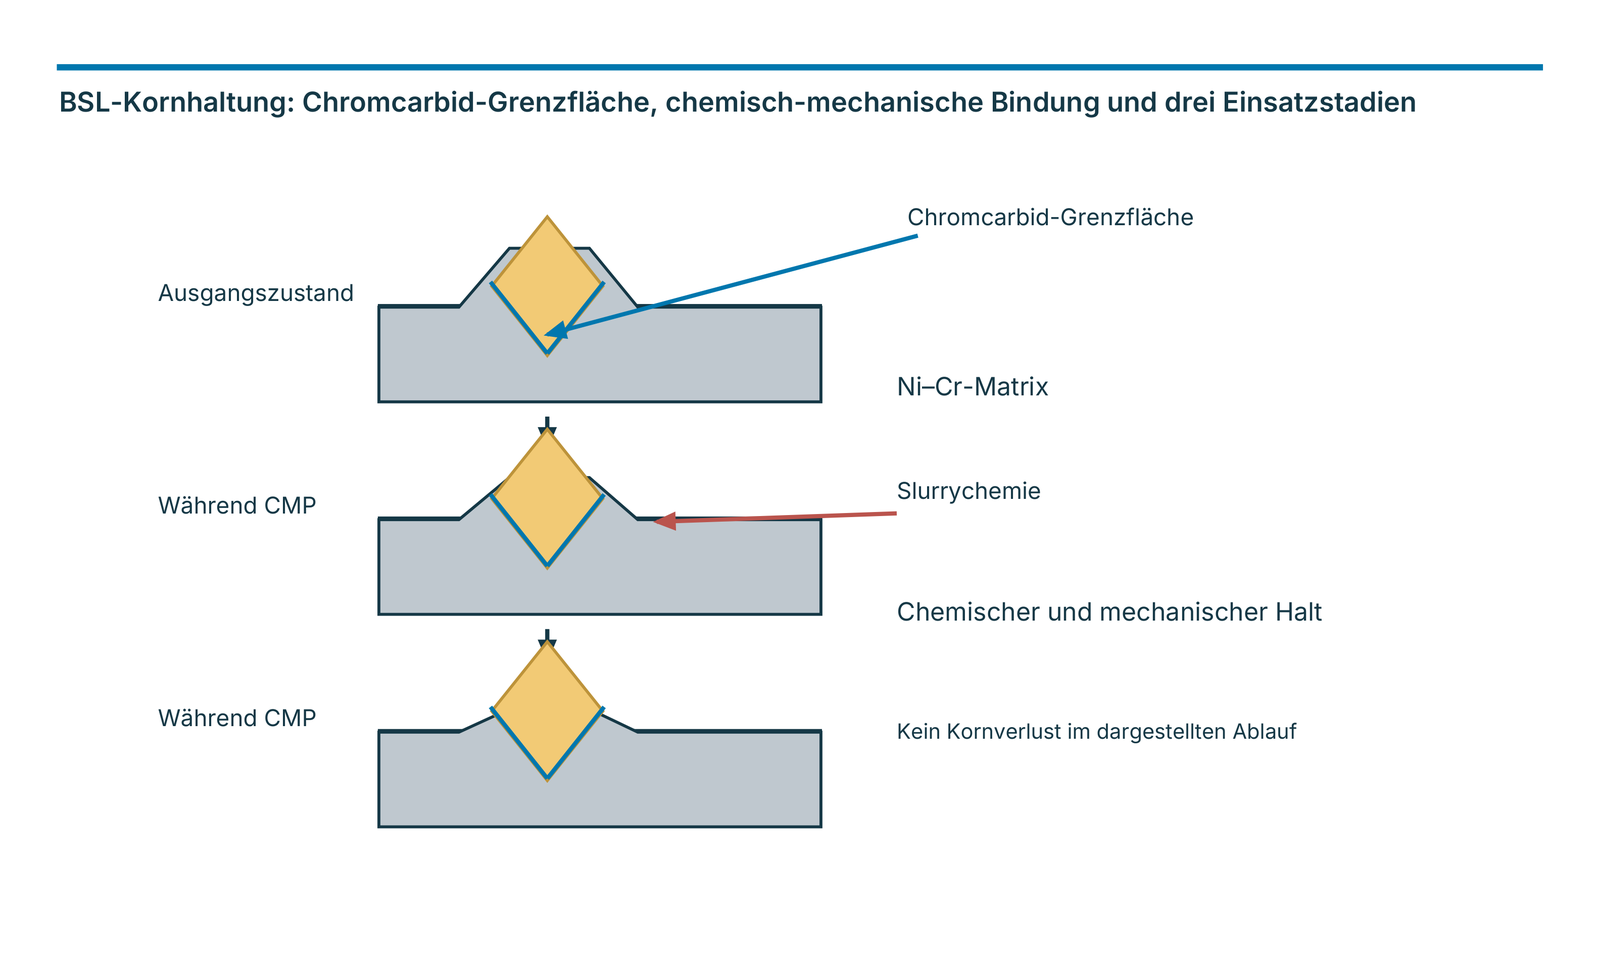
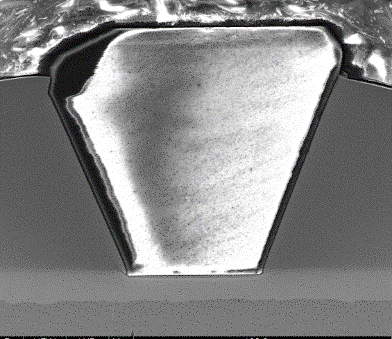
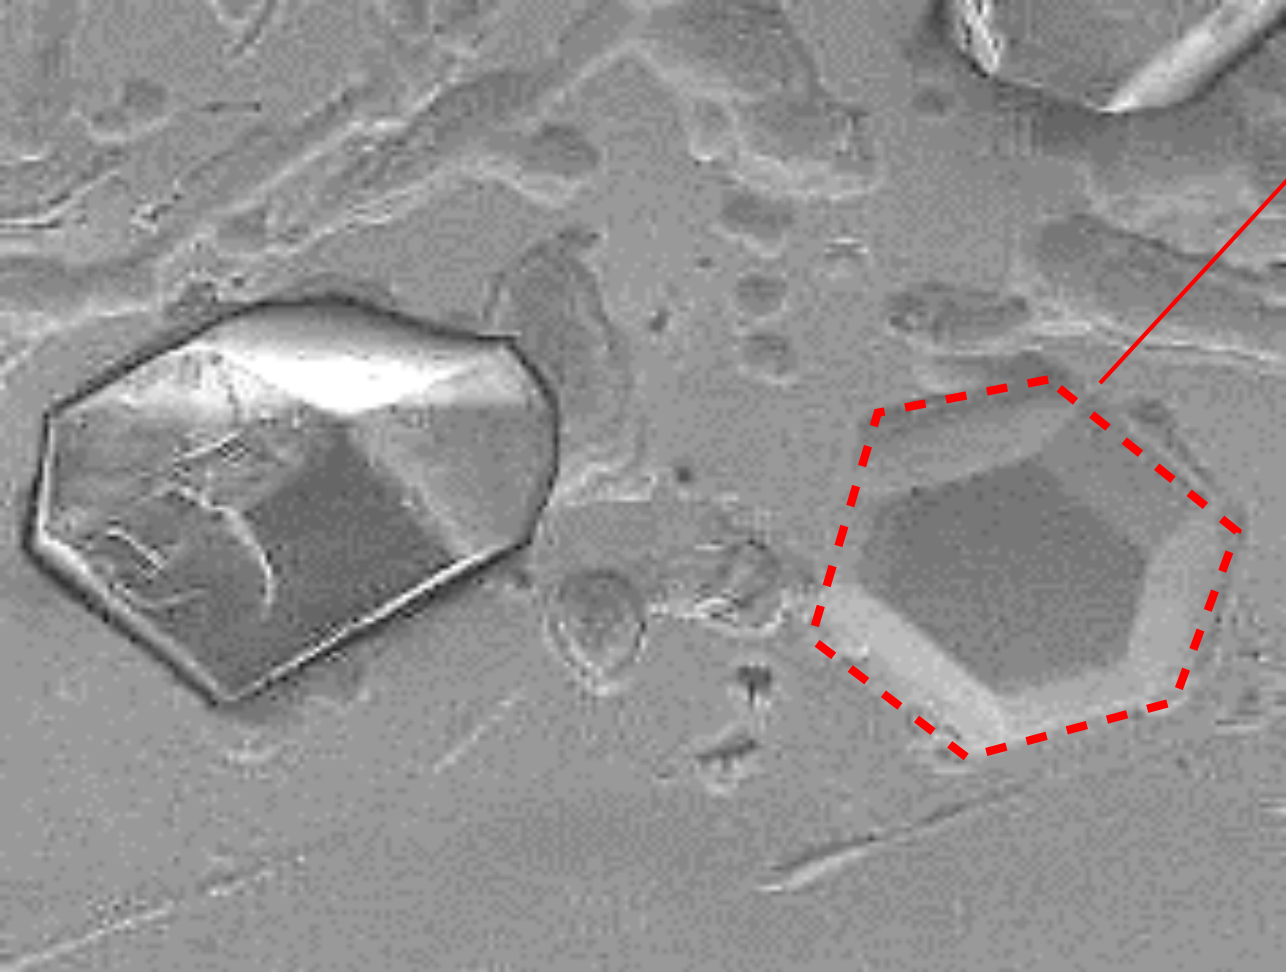
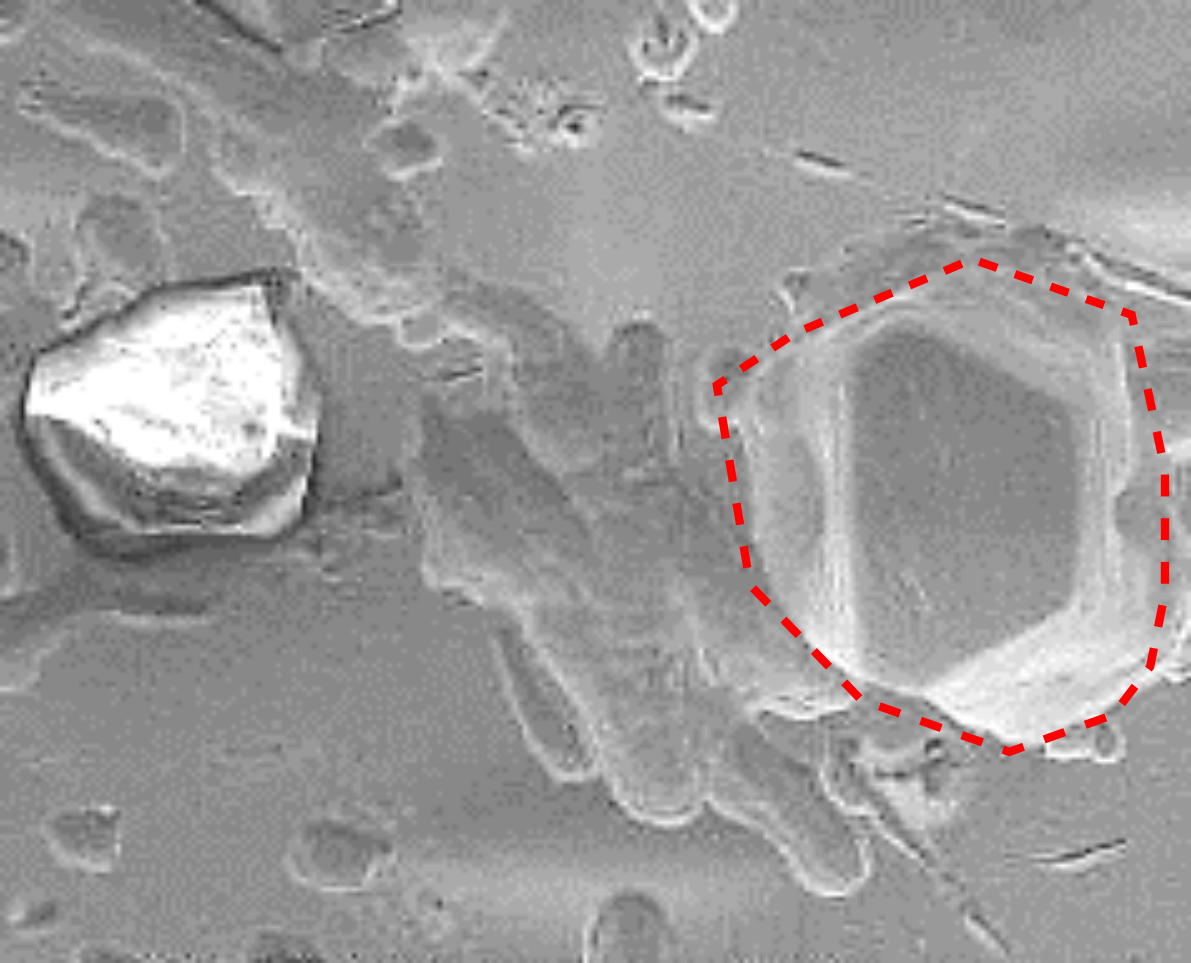
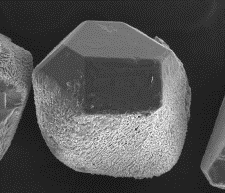
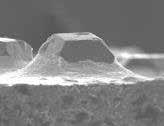
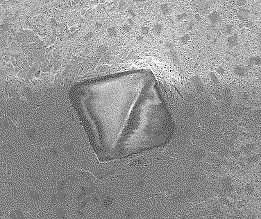
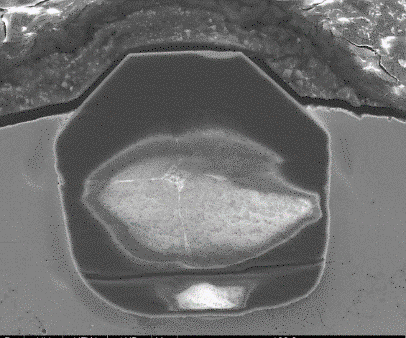
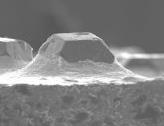
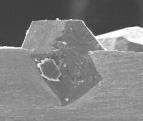
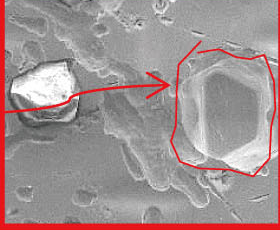
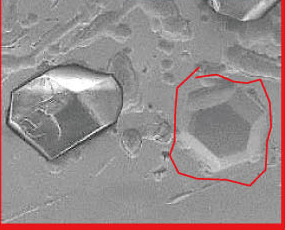
Die BSL-Darstellung zeigt Diamant in einer Nickel-Chrom-Matrix. Durch die chemische Reaktion entsteht Chromcarbid an der Grenzfläche; zugleich umschließt die Matrix einen Teil des Diamanten mechanisch. Der Querschnitt zeigt einen engen Grenzflächenkontakt ohne den im Vergleich dargestellten Spalt.
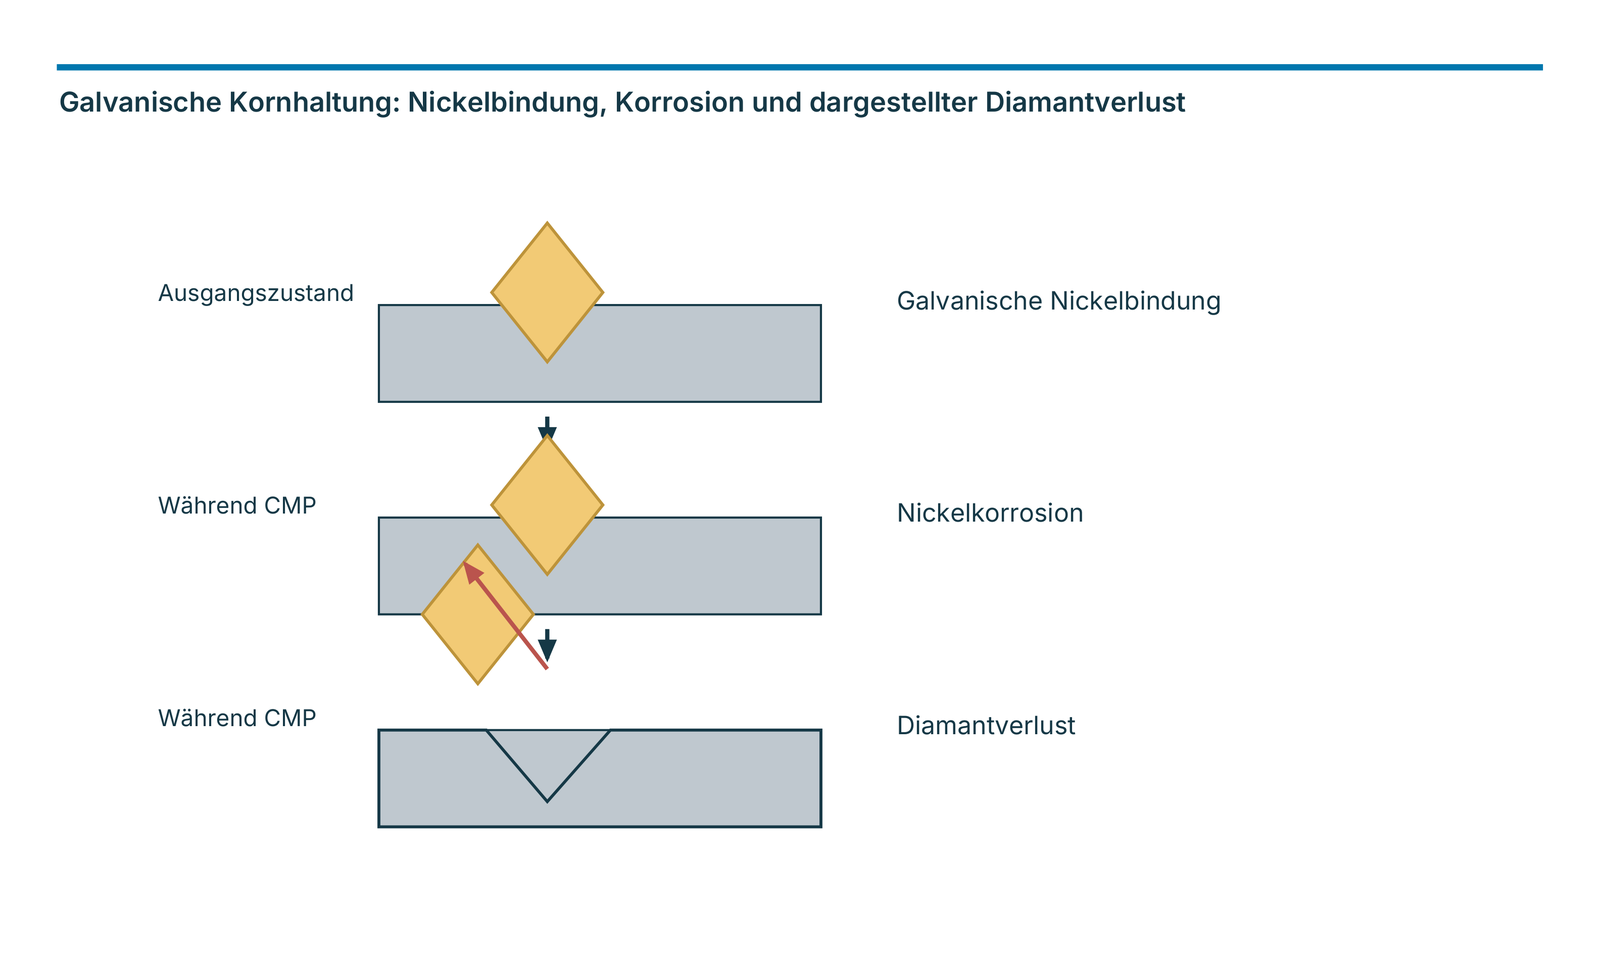
Die galvanische Ausführung hält Diamant durch die umgebende Nickelschicht mechanisch. Die schematische Einsatzfolge zeigt Nickelkorrosion und anschließend den Verlust eines Diamanten. Im zugehörigen Querschnitt ist ein Grenzflächenspalt markiert. Die beiden Bindungskonzepte sind mit Ausgangsaufnahmen und Aufnahmen nach dem bezeichneten Einsatz illustriert.
Bei der BSL-Scheibe wird nach 60 Stunden Einsatz kein Diamantverlust beschrieben; bei der galvanischen Vergleichsscheibe wird nach 20 Stunden deutlicher Diamantverlust gezeigt. Diese unterschiedlich langen Beobachtungen gehören zu den jeweiligen dargestellten Scheiben. Sie belegen den hier gezeigten Kornhaltungsvorteil, ohne daraus einen festen Standzeitfaktor abzuleiten. Die Aufnahmen und Prozessstadien verdeutlichen, wie chemische Bindung und mechanischer Halt zusammen die Zuverlässigkeit der Konditionierung unterstützen.
| Merkmal | BSL | Galvanisch |
|---|---|---|
| Bindungsprinzip | Chemischer und mechanischer Halt | Mechanischer Halt durch Nickel |
| Grenzfläche im Beispiel | Chromcarbid; enger Kontakt ohne dargestellten Spalt | Markierter Grenzflächenspalt |
| Gezeigter Einsatzzeitpunkt | 60 h | 20 h |
| Befund des dargestellten Beispiels | Kein Diamantverlust beschrieben | Deutlicher Diamantverlust gezeigt |

Kornhaltungstest an einer Aluminiumplatte
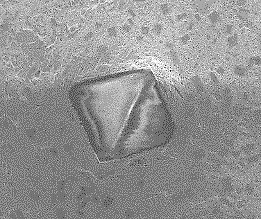
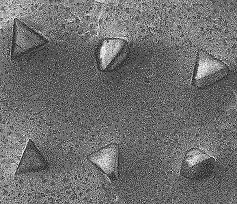
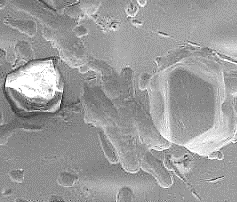
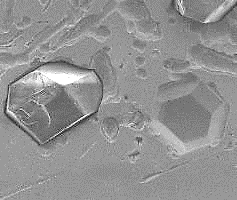
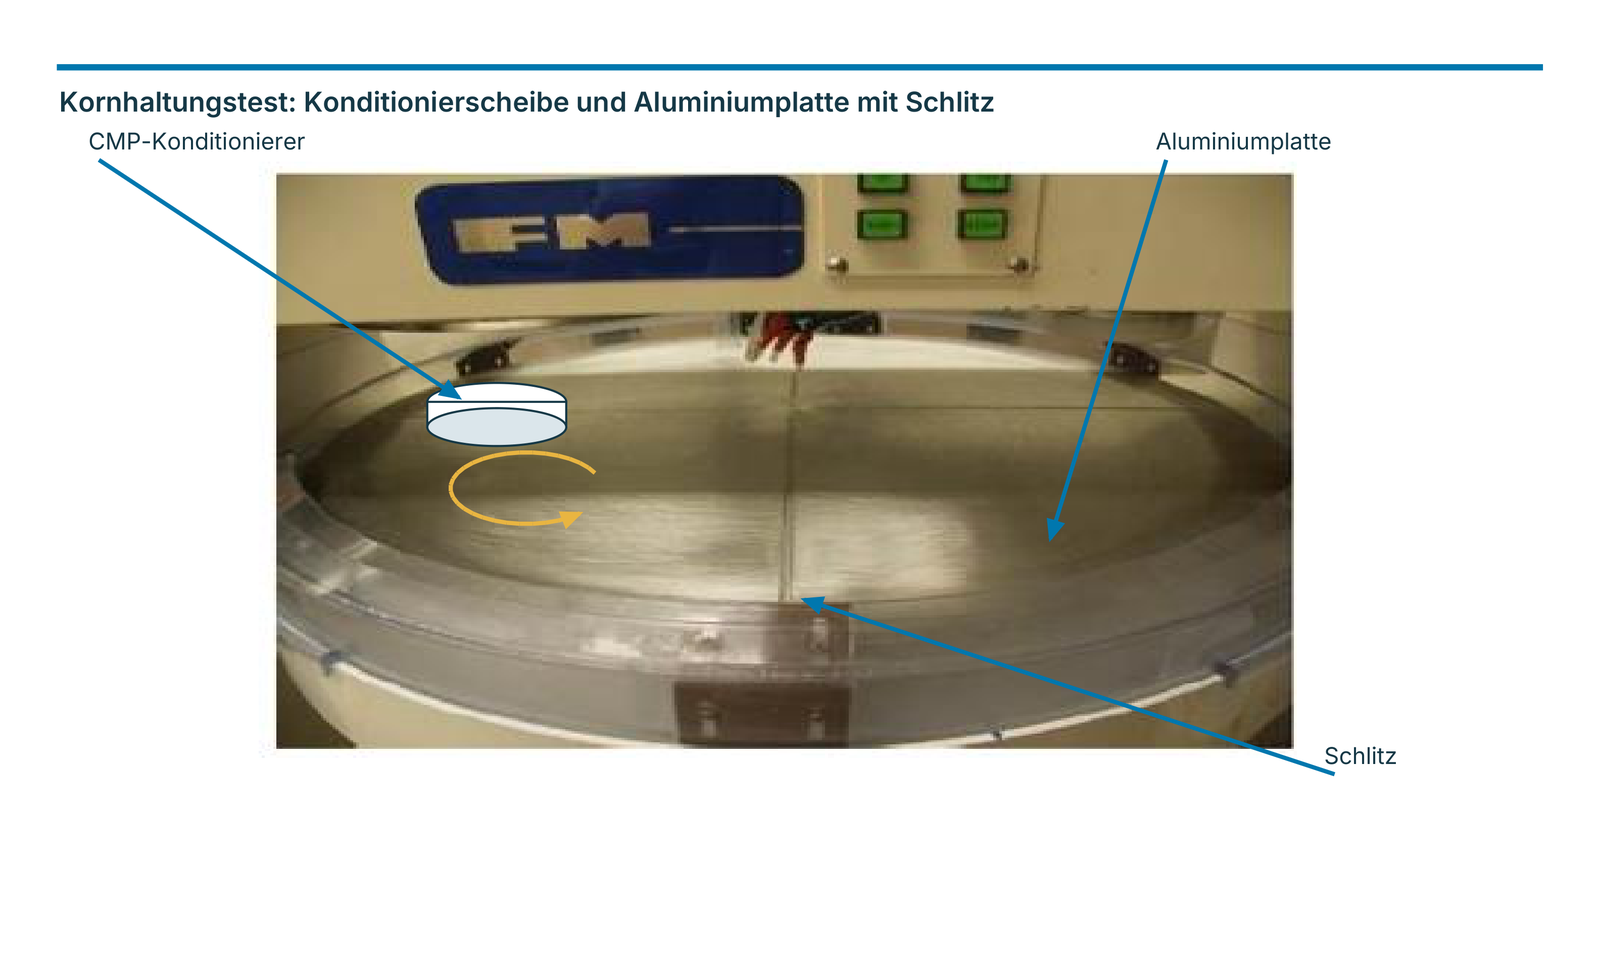
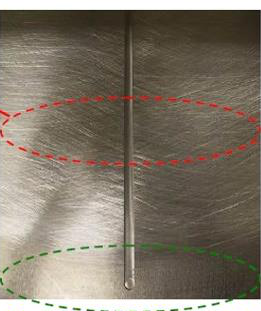
Ein gesonderter Versuch prüft die Kornhaltung durch Konditionieren einer Aluminiumplatte mit Schlitz. Die Unterbrechung der Kontaktfläche soll Diamanten aus der Konditionierscheibe lösen und macht den Versuch zu einem gezielten Vergleich der Bindungsfestigkeit. Die Fotos zeigen den Aufbau und unterscheiden konditionierten sowie unkonditionierten Bereich auf der Aluminiumoberfläche.
Verglichen werden eine gesinterte Scheibe von Unternehmen A, eine hartgelötete Scheibe von Unternehmen B und eine EHWA-BSL-Scheibe. Nach den angegebenen Prüfabschnitten von 5 und 30 Minuten ergeben sich die in der Tabelle aufgeführten Diamantverluste. In diesem Versuch wird bei EHWA BSL kein herausgelöster Diamant beobachtet. Die Beobachtung beschreibt diesen Kornhaltungstest; sie ist von den CMP-Einsatzaufnahmen nach 60 beziehungsweise 20 Stunden getrennt.
| Scheibentyp | Nach 5 min | Nach 30 min | Gesamter Diamantverlust |
|---|---|---|---|
| Unternehmen A: gesintert | 2 | 2 | 4 |
| Unternehmen B: hartgelötet | 2 | 3 | 5 |
| EHWA BSL | 0 | 0 | 0 |
Diamantüberstand und Padabtrag
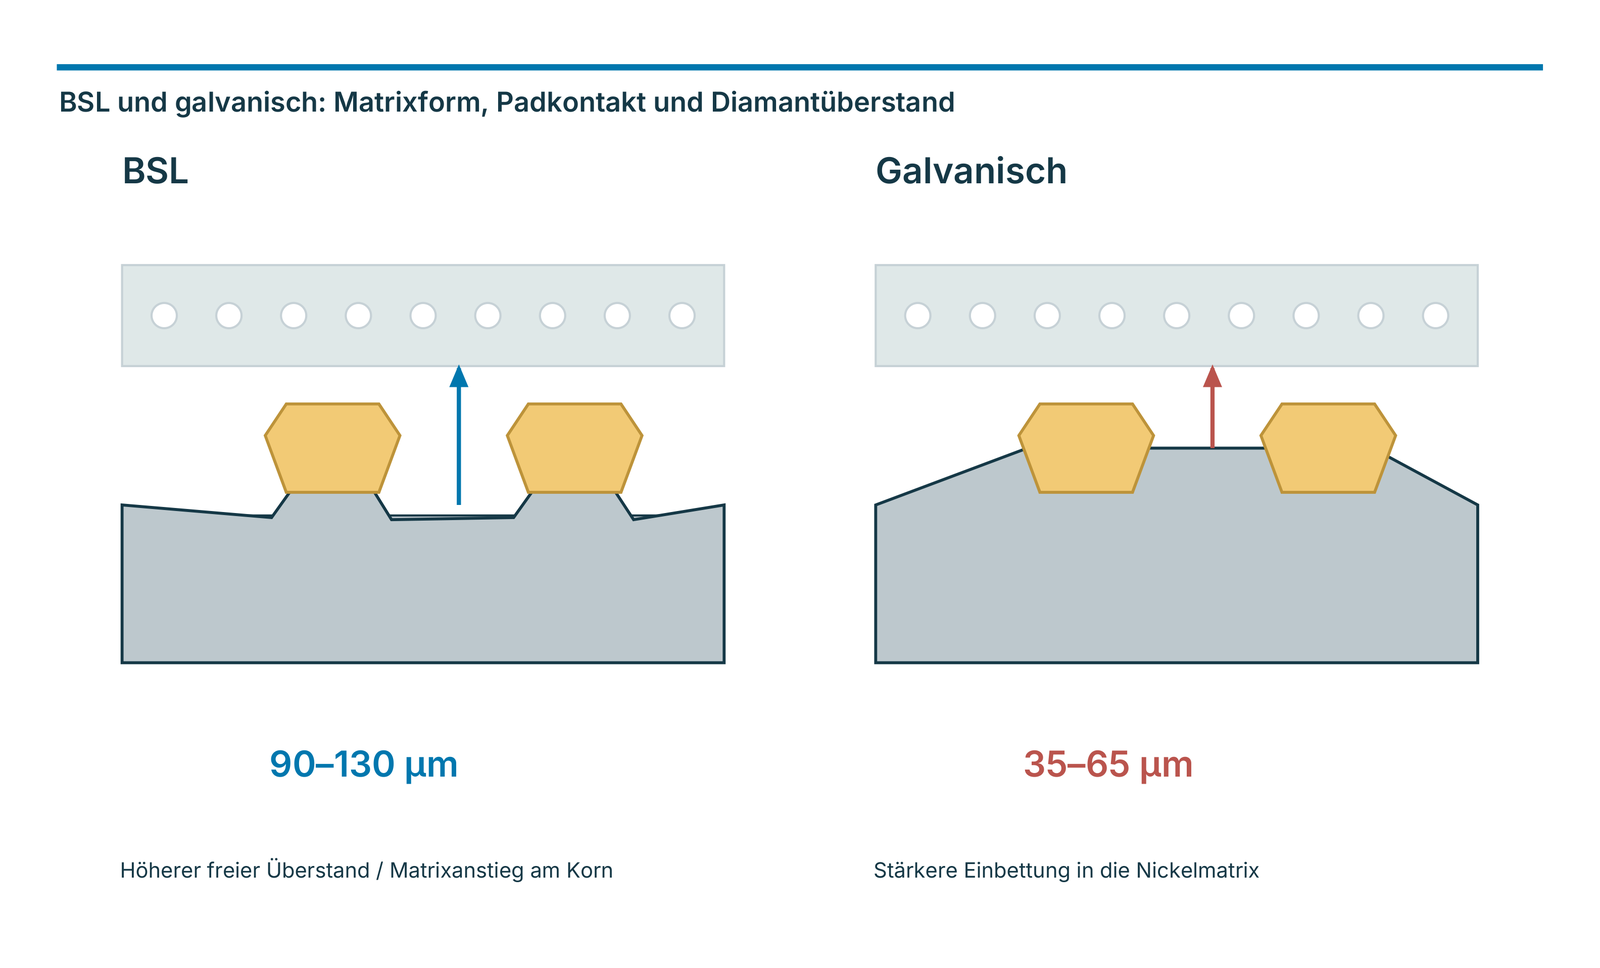
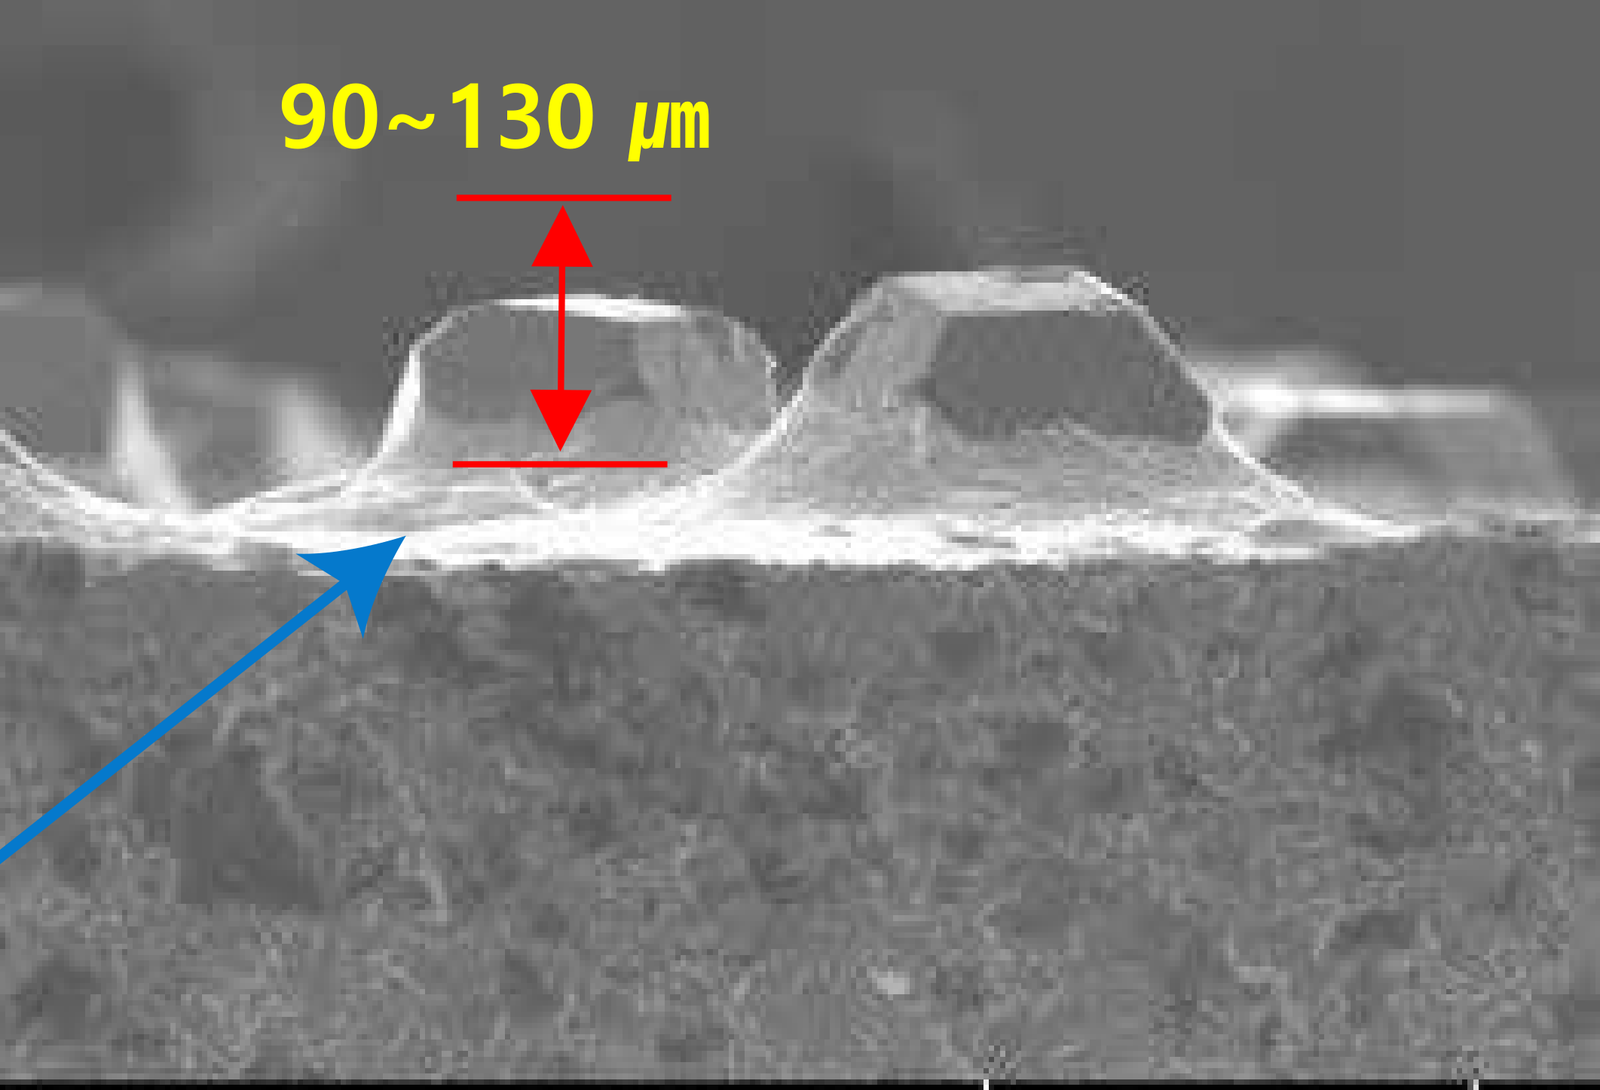
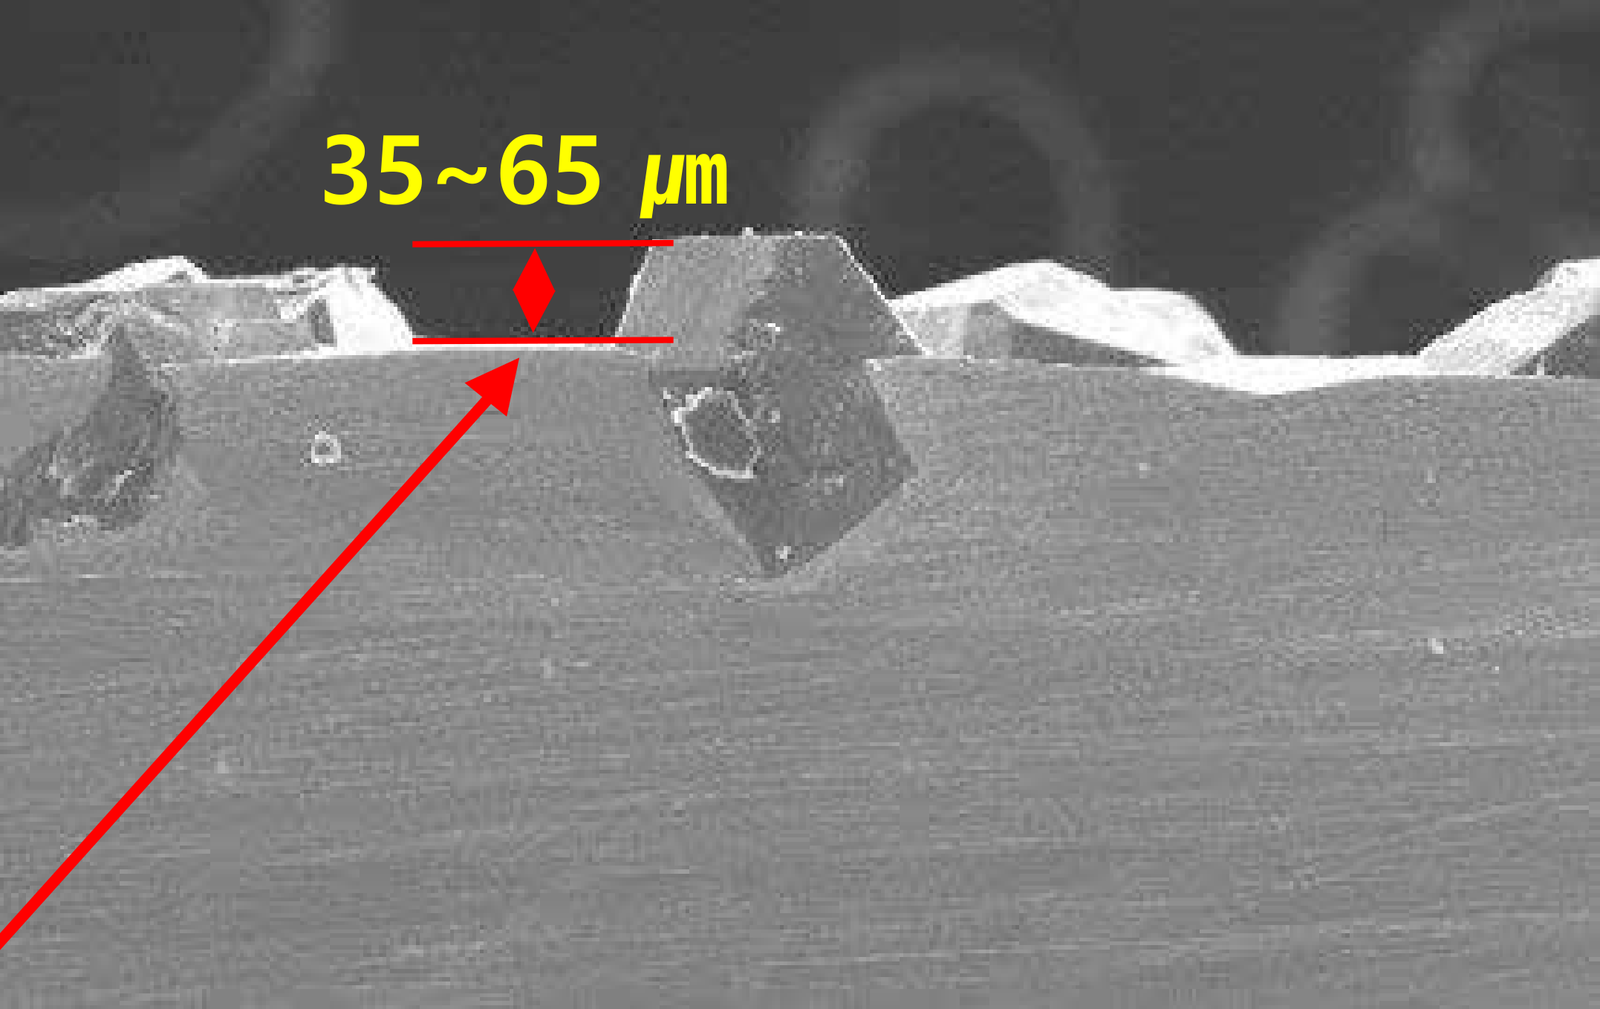
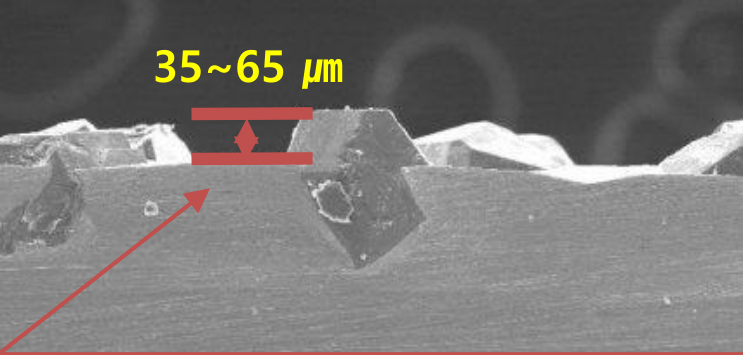
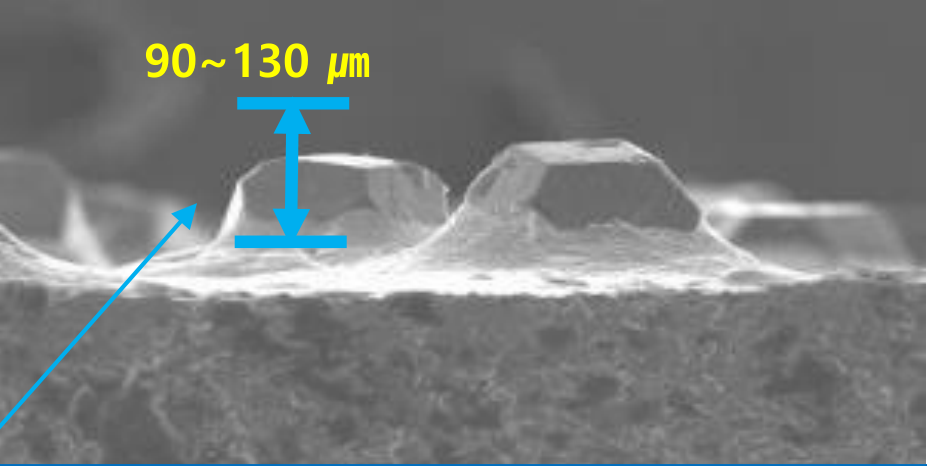
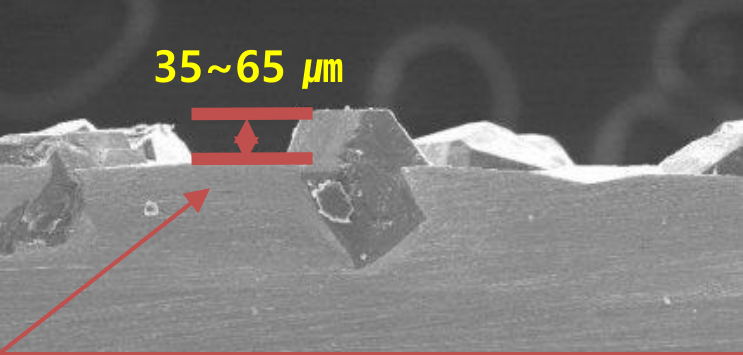
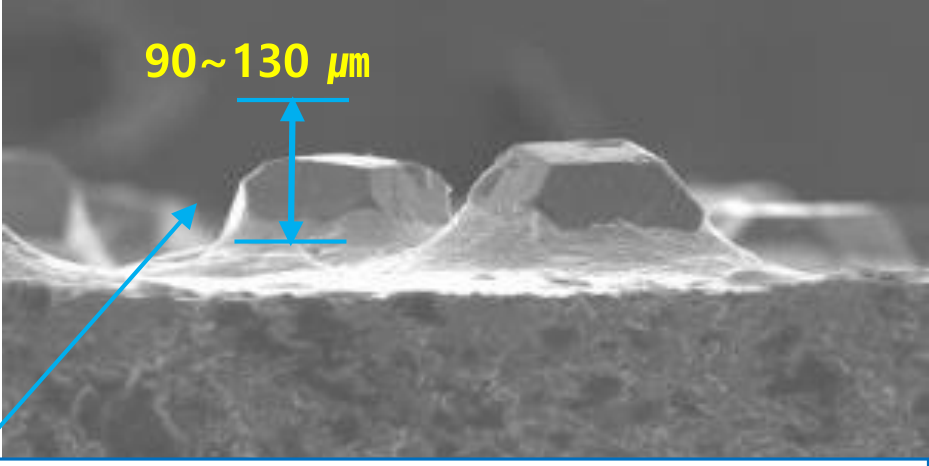
Im BSL-Konzept steigt die Metallmatrix vor allem unmittelbar am Diamanten an. Dazwischen bleibt mehr Freiraum. Die galvanische Nickelmatrix umschließt dagegen einen größeren Teil des Kornes, um den mechanischen Halt zu erreichen. Die dargestellten Überstände betragen 90–130 µm für BSL und 35–65 µm für die galvanische Ausführung.
Das Vergleichsdiagramm zeigt PCR in Prozent für die Diamanttypen A bis E. BSL liegt in allen fünf dargestellten Paaren über der galvanischen Vergleichsscheibe; beide Reihen nehmen von A nach E ab. Die unterschiedlichen Kornüberstände und freien Räume erläutern die im Beispiel höhere Padabtragsrate.
Ein höherer Überstand kann effizientes Konditionieren und die gewünschte Padaktivierung unterstützen. Die Wirkung auf den Waferabtrag wird mit Pad und Slurry abgestimmt: Die höhere PCR des gezeigten BSL-Vergleichs ist eine andere Kennzahl als die Materialabtragsrate am Wafer.
| Ausführung | Dargestellter Diamantüberstand |
|---|---|
| BSL | 90–130 µm |
| Galvanisch | 35–65 µm |

Padrauheit länger im geeigneten Bereich halten
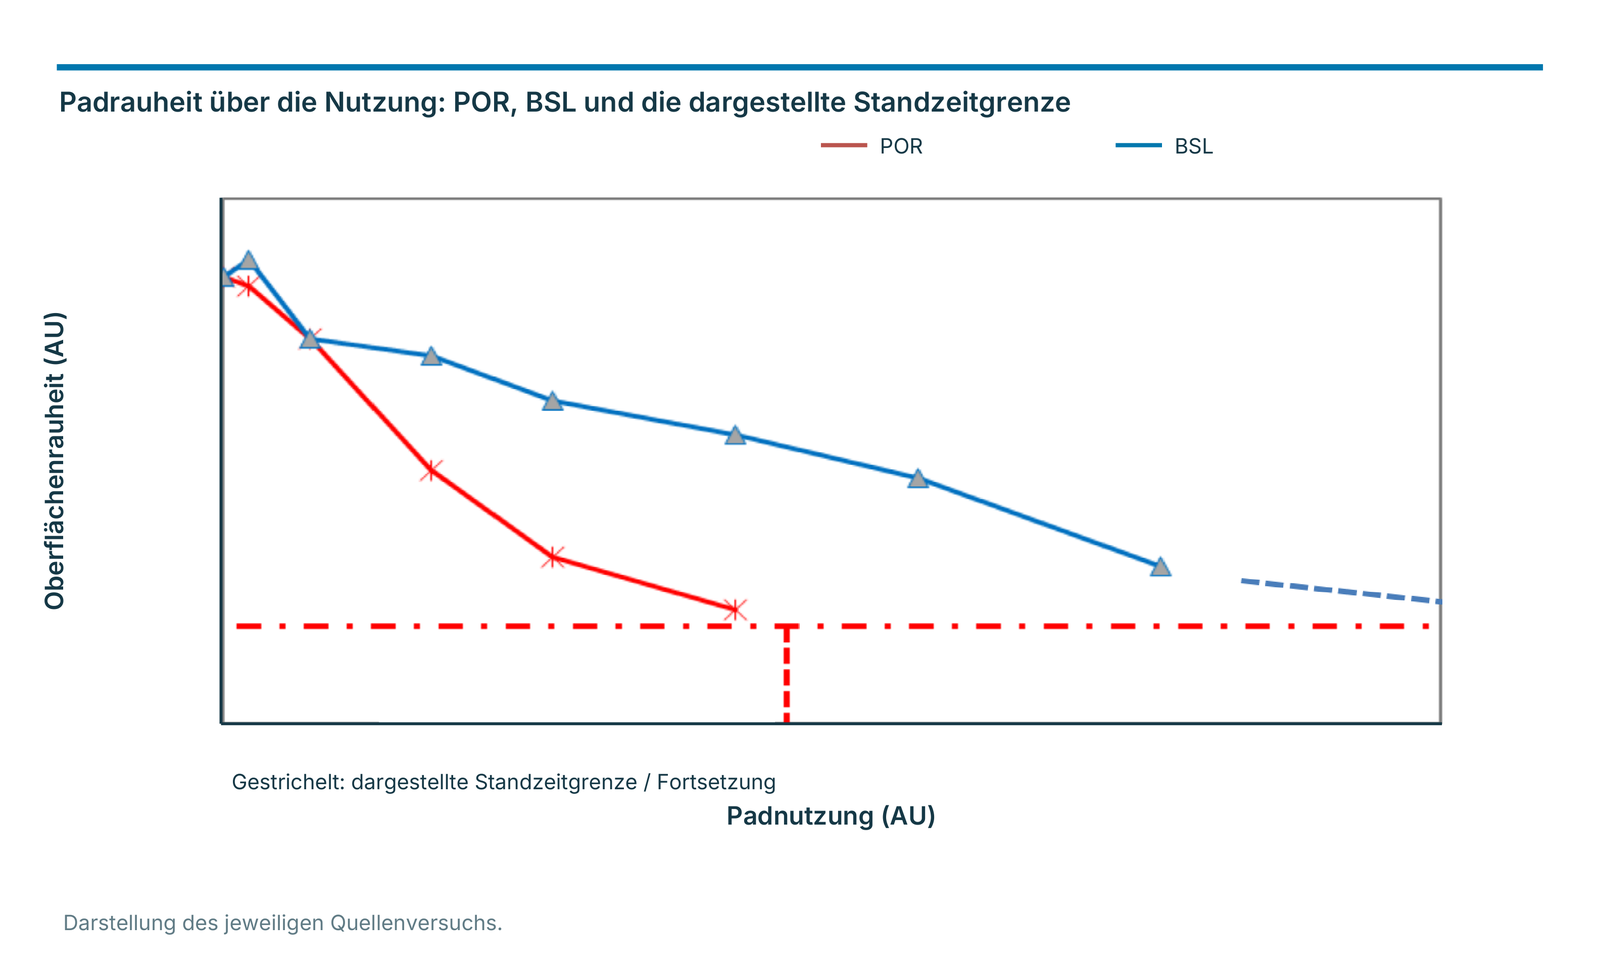
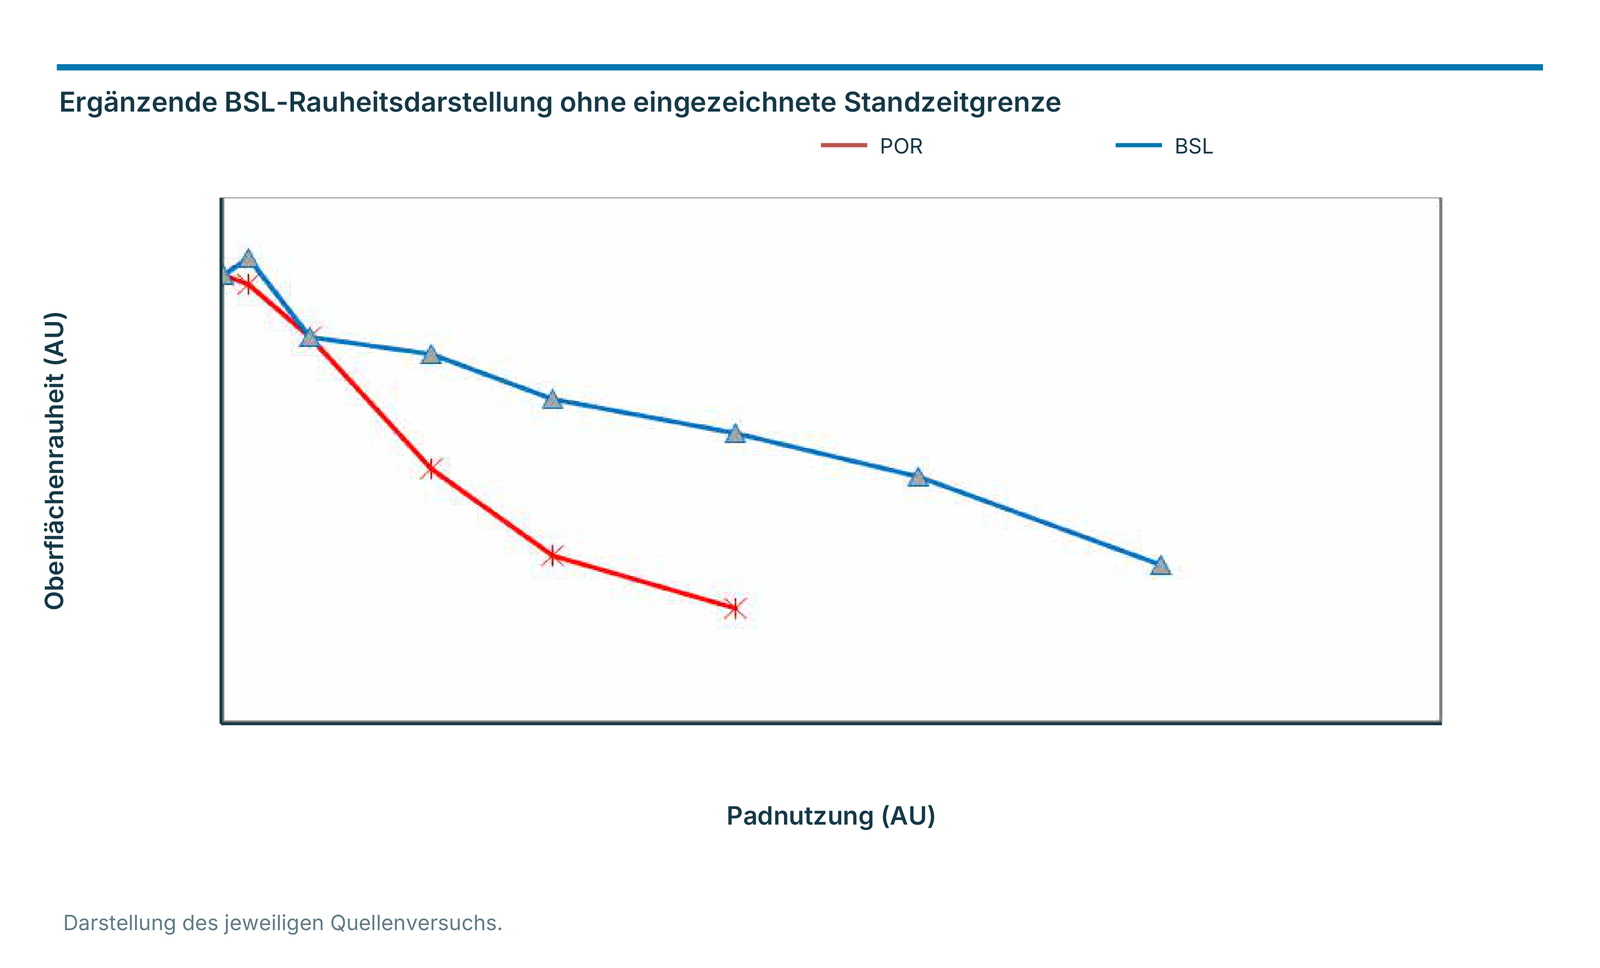
Hartlötbindung und kontrollierte Diamantorientierung unterstützen eine über längere Zeit wirksame Konditionierung. Die gezeigten Rauheitsverläufe vergleichen BSL mit einem POR-Referenzprozess. Die POR-Kurve fällt im Modell schneller ab; die BSL-Kurve erhält eine höhere Oberflächenrauheit über einen größeren Nutzungsbereich.
Eine Variante markiert die untere Rauheitsgrenze und das Ende der Padstandzeit des POR-Beispiels. Die BSL-Kurve wird dahinter gestrichelt weitergeführt. Eine weitere Darstellung zeigt die beiden Verläufe ohne eingezeichnete Standzeitgrenze. Beide Achsen sind in AU angegeben; aus diesen qualitativen Skalen wird keine feste Stundenstandzeit abgeleitet.
Der Nutzen liegt in länger geeigneten Kontaktbedingungen und seltenerem Padwechsel. Ein lang nutzbarer Konditionierer kann so höhere Anlagenverfügbarkeit und geringere Verbrauchsmaterialkosten unterstützen.
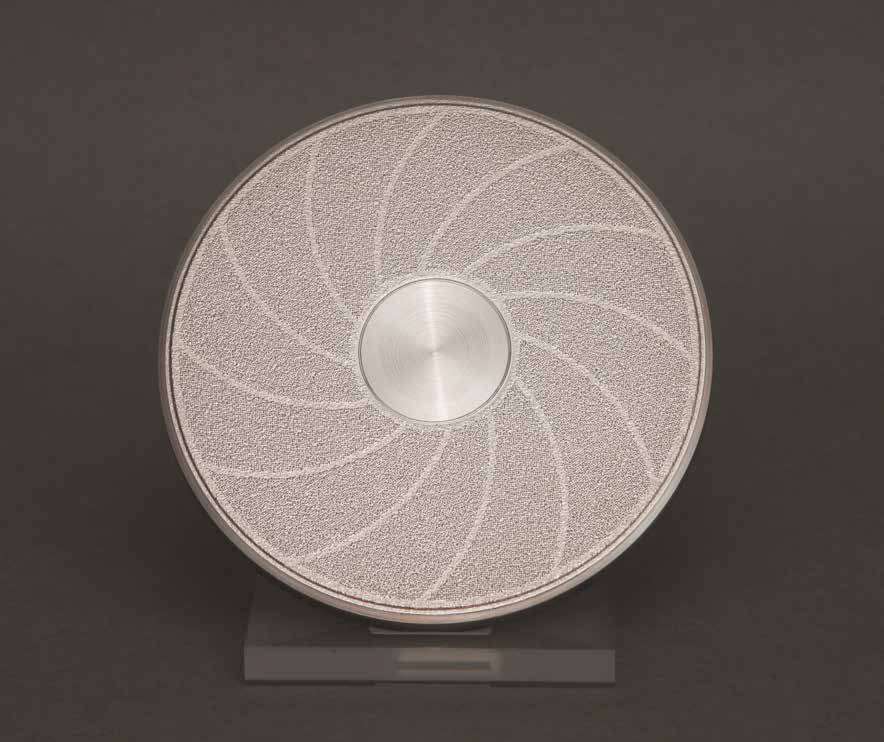
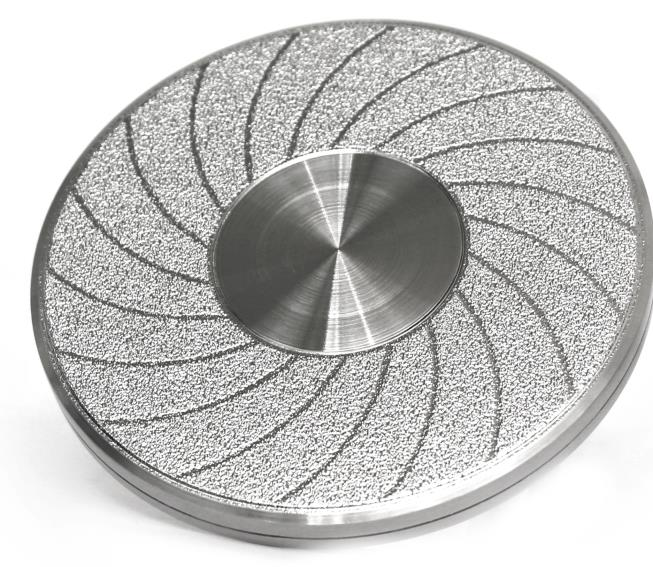
BSL-Doppelschicht und galvanische Varianten: Anwendungen und Produktdaten
Die Kurzblätter führen eine neue BSL-Ausführung mit doppelter Metallschicht („Double metal layer“) und eine galvanische Ausführung auf. Die Anwendungsübersicht umfasst Oxid-CMP mit BPSG, TEOS und PSG, Metall-CMP mit Aluminium, Wolfram und Kupfer sowie STI, PGI, Poly-Si und TSV-CMP mit Cu beziehungsweise Poly-Si. Die Kürzel PGI und die Werkstoff-/Prozesskennungen bleiben wie in der Produktunterlage erhalten.
Für dieses Programm werden AMAT-, Ebara-, Novellus-, Strasbaugh- und Lam-Modelle genannt. Der angegebene Bereich der Padabtragsrate beträgt 10–300 µm/h. Maschinenbezeichnungen und Produktbereich stammen aus den Kurzblättern; die gewünschte Ausführung wird anhand der Anlage und des Prozesses ausgewählt.
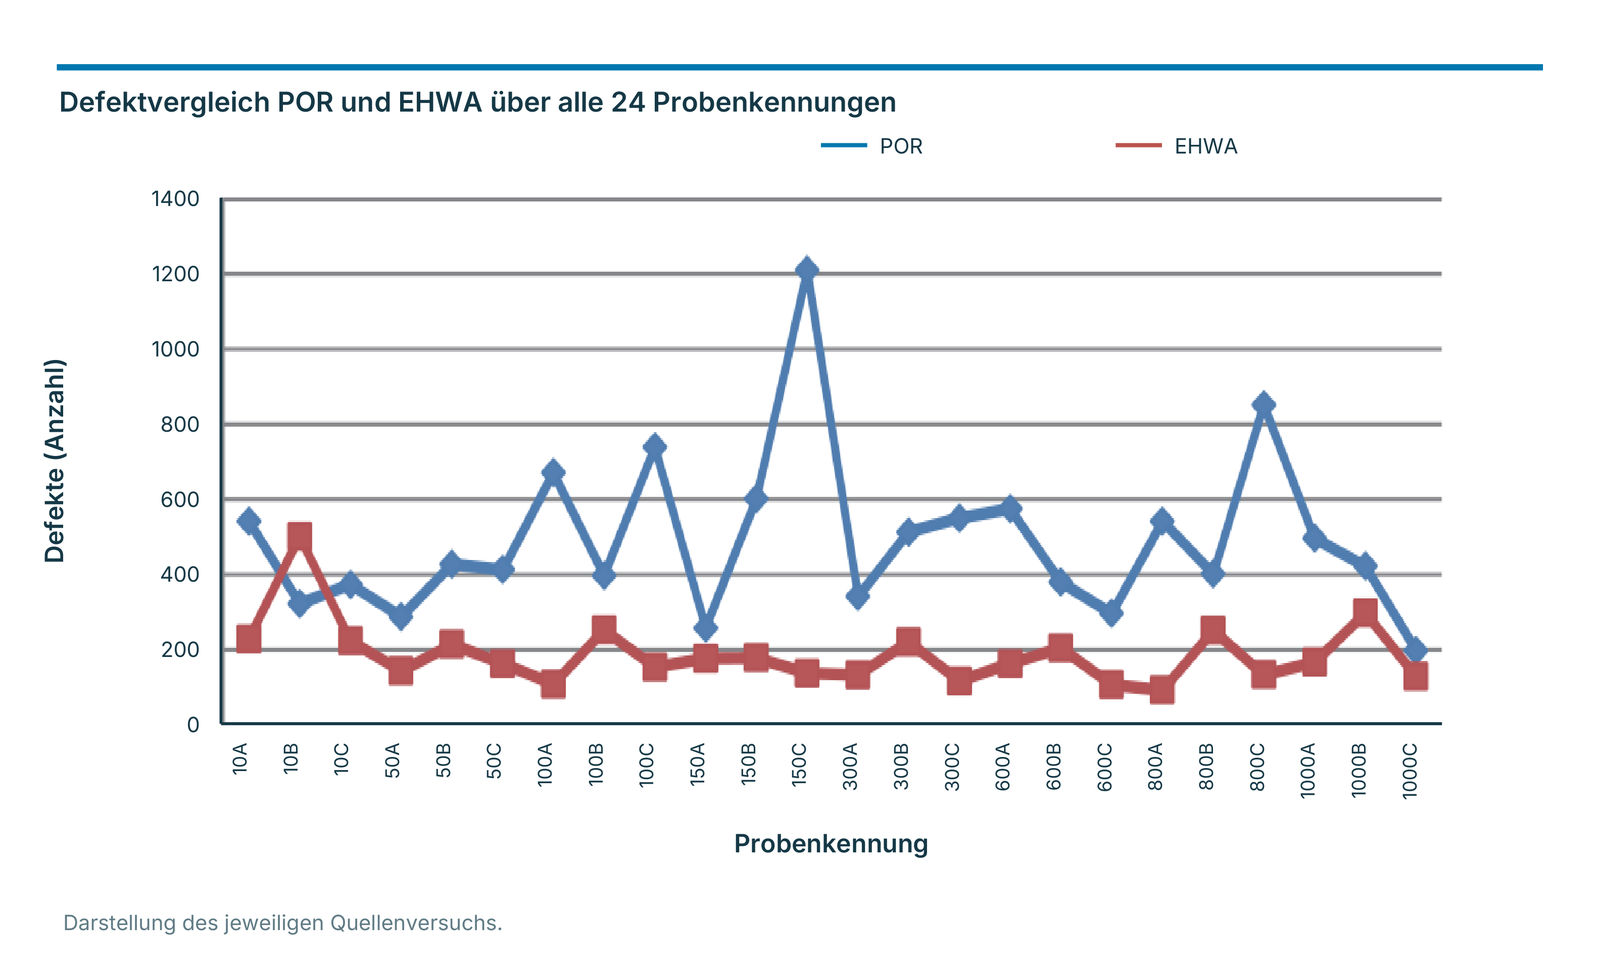
Der Defektvergleich stellt POR und EHWA über die 24 Kennungen 10A–1000C dar. Alle Kennungen, Punkte und die Zählskala bleiben in der Darstellung erhalten. Die EHWA-Reihe liegt in den meisten dargestellten Vergleichen niedriger; die Quelle nennt keine vollständigen Prozessbedingungen für diesen Datensatz. Das Beispiel verdeutlicht die angestrebte Defektkontrolle und bleibt von den anderen Kornhaltungs- und Padstandzeitversuchen getrennt.
| Anwendungsgruppe | Genannte Werkstoffe / Prozesse |
|---|---|
| Ausführungen | Neue BSL-Doppelschicht; galvanische Ausführung |
| Oxid-CMP | BPSG, TEOS, PSG |
| Metall-CMP | Al, W, Cu |
| Weitere Prozesse | STI, PGI, Poly-Si; TSV-CMP → Cu, Poly-Si |
| Hersteller | Im Produktblatt aufgeführte Modelle |
|---|---|
| AMAT | Mirra / Reflexion |
| Ebara | F-Rex200/300; EPO-222(H) |
| Novellus | Auriga; CMP200/300; Avantgaard 776 (676); Momentum |
| Strasbaugh | 6DS-SP; 6ED |
| Lam | Teres |
| Padabtragsrate des beschriebenen Programms | 10–300 µm/h |

Großformatige Konditionierer: Balken, Ringe und Pellets
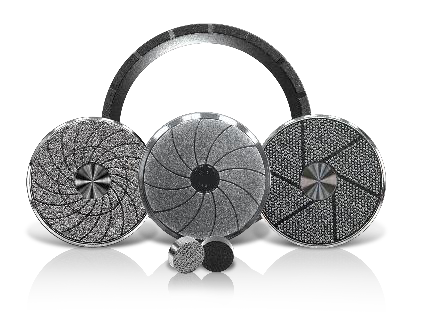
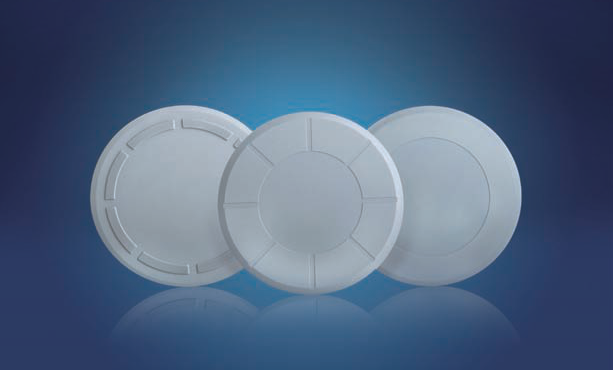
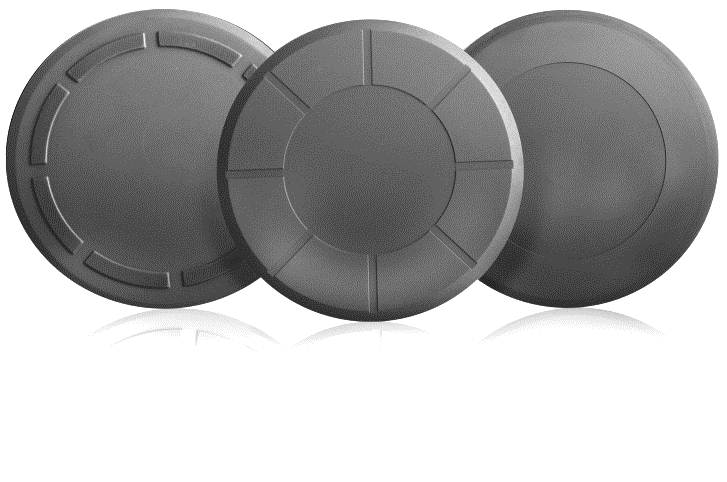
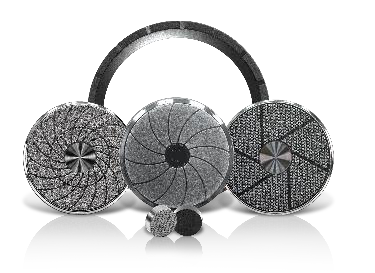
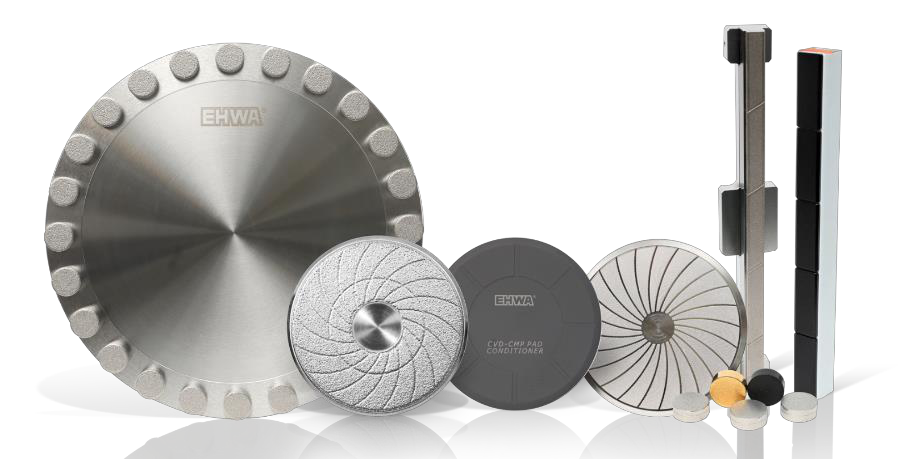
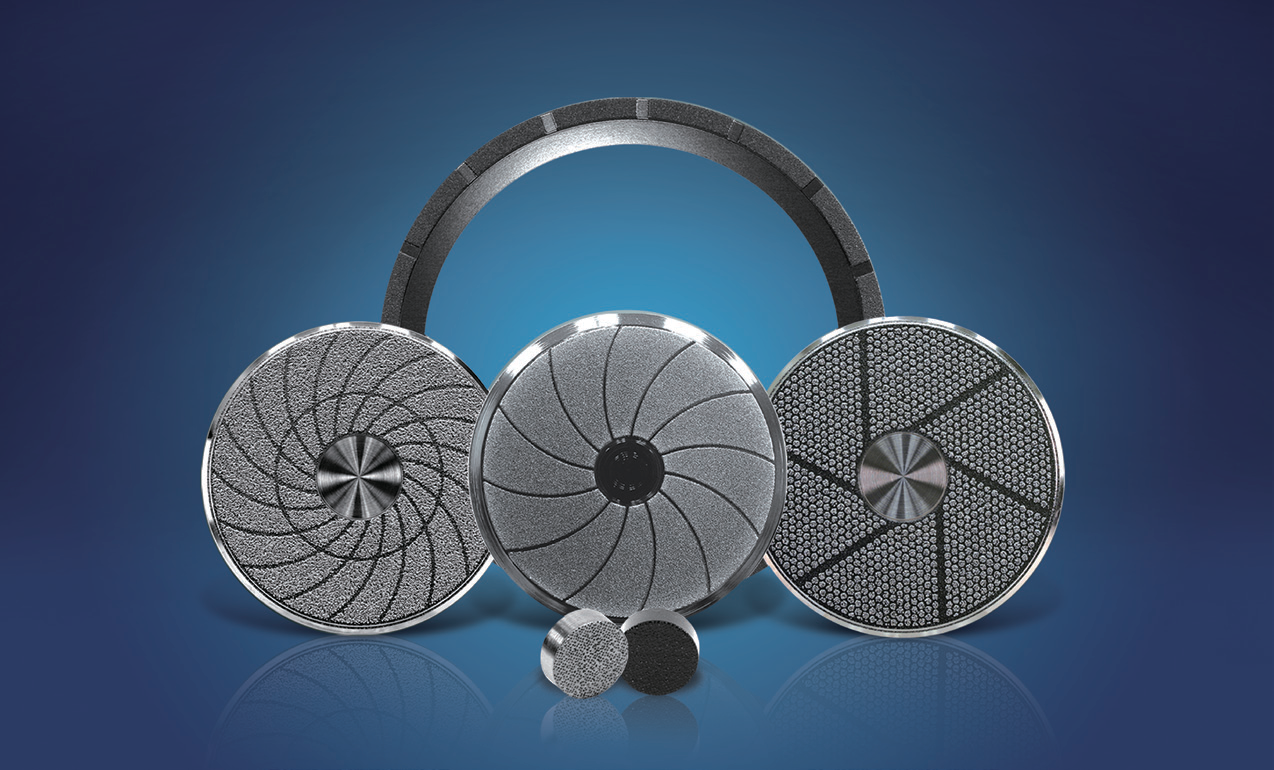
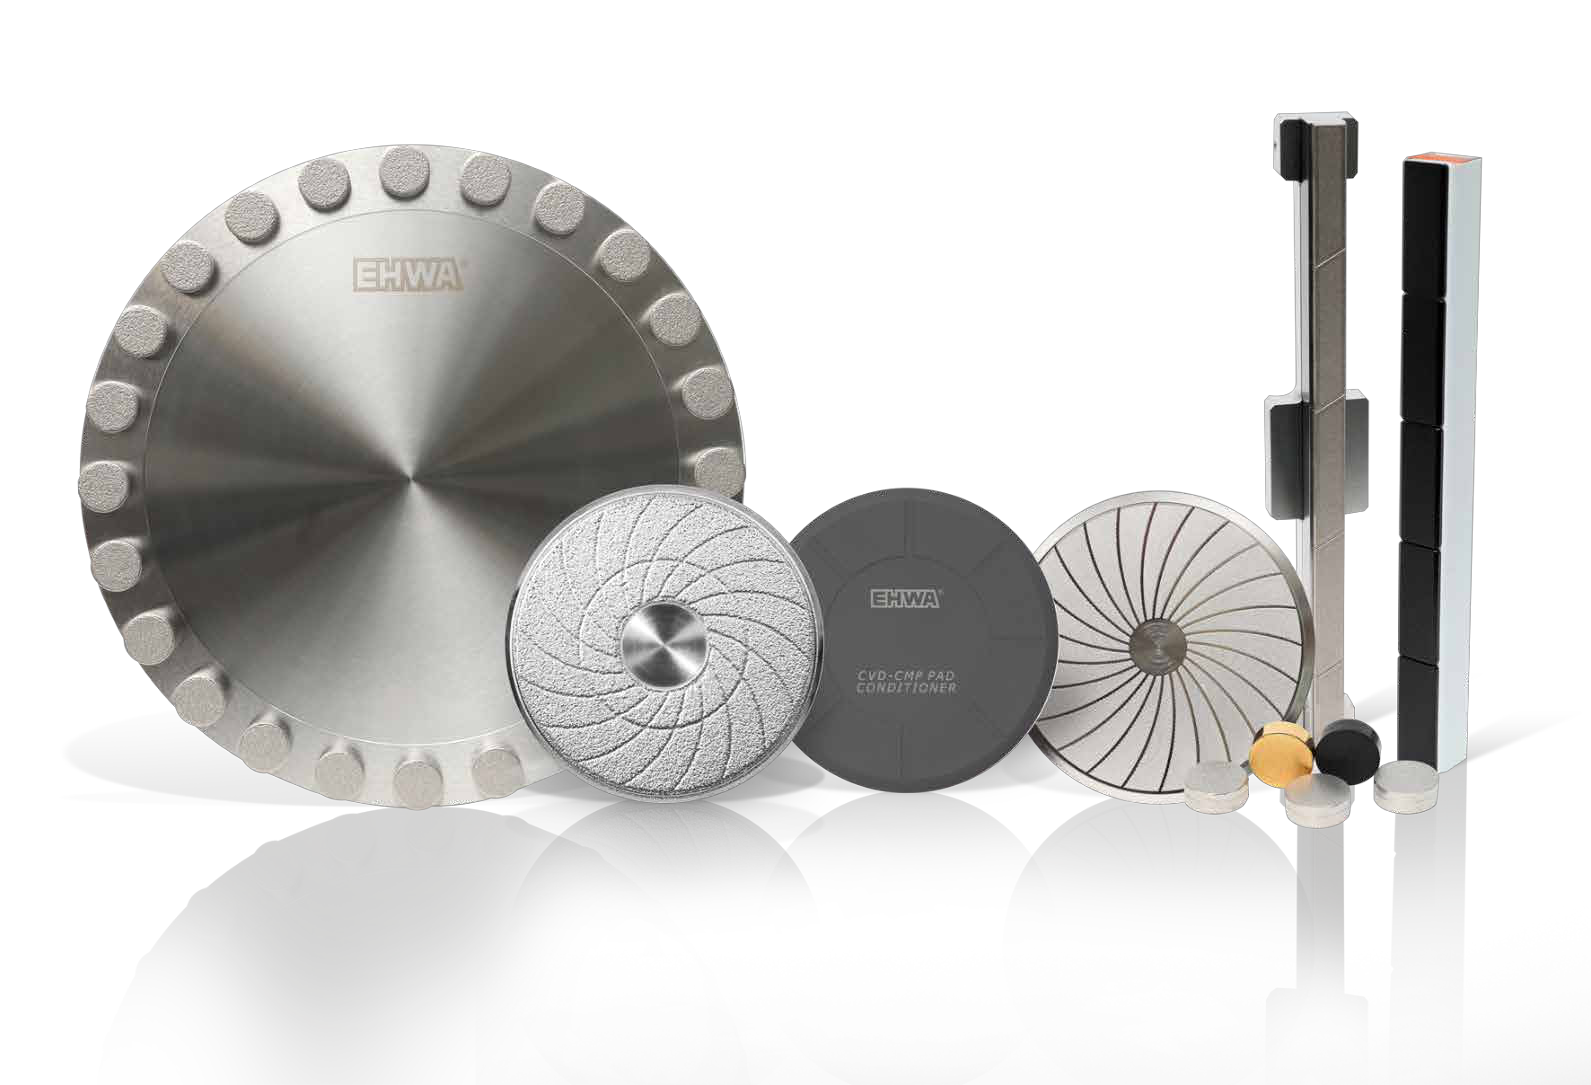
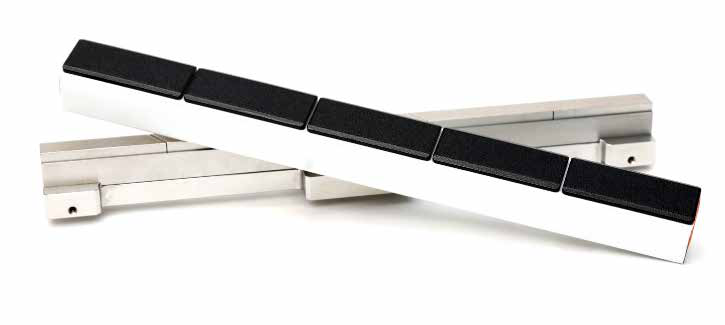
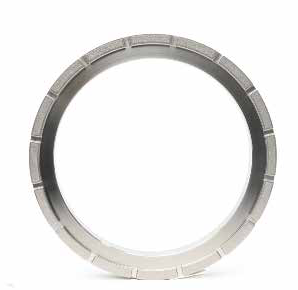
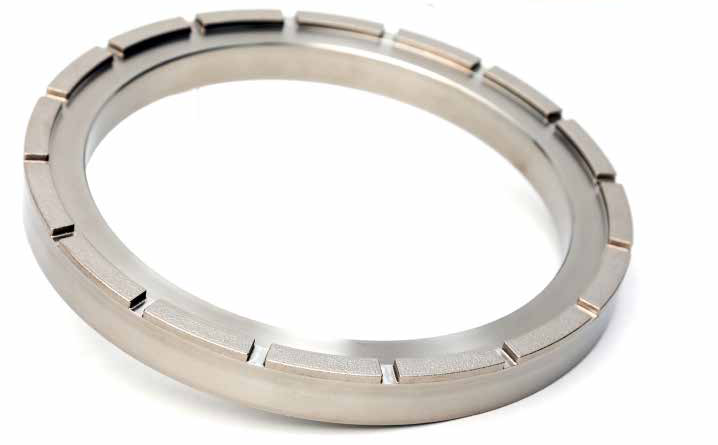
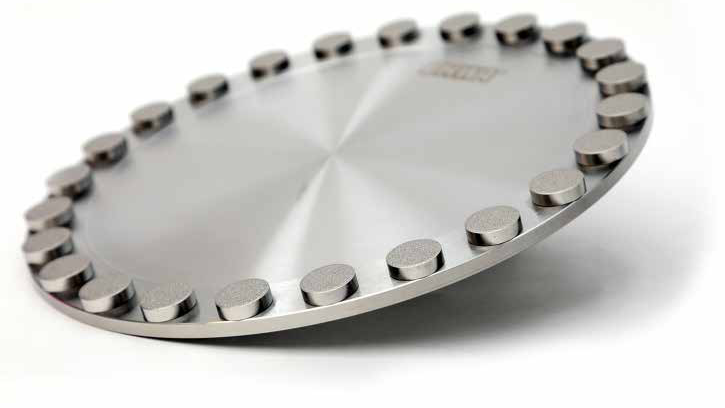
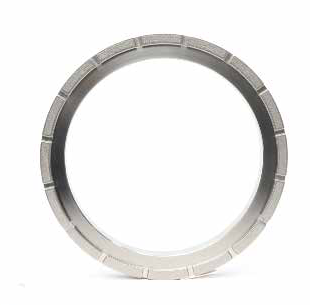
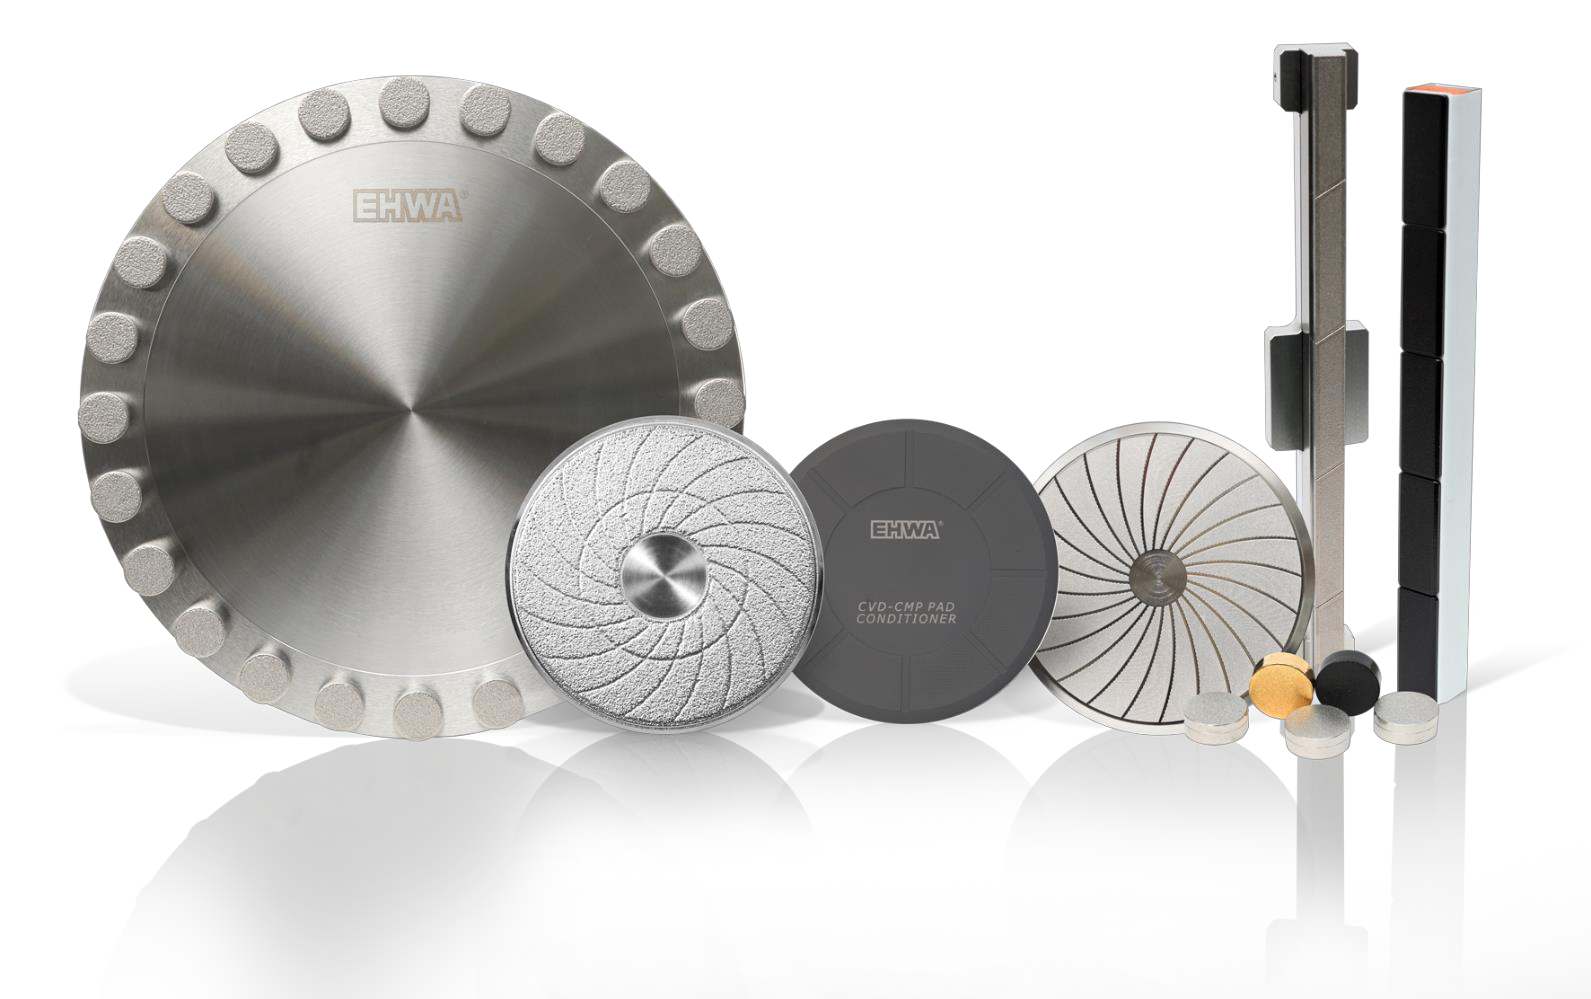
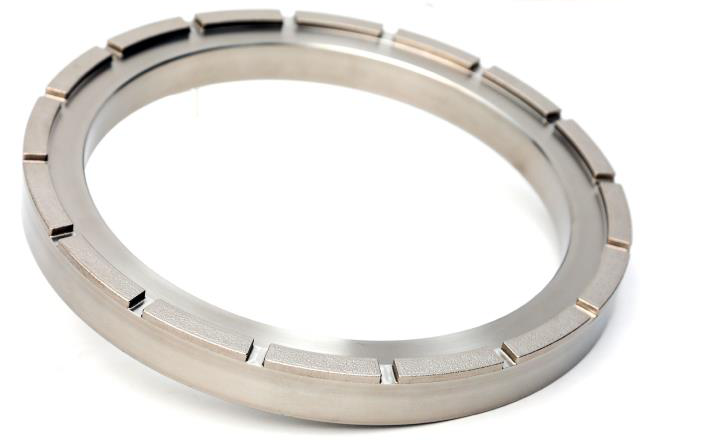
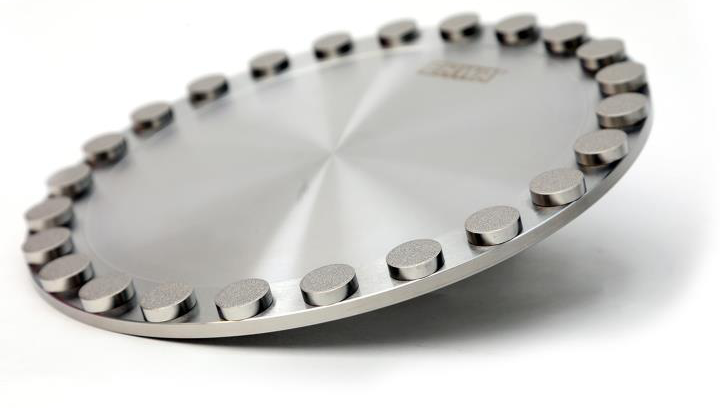
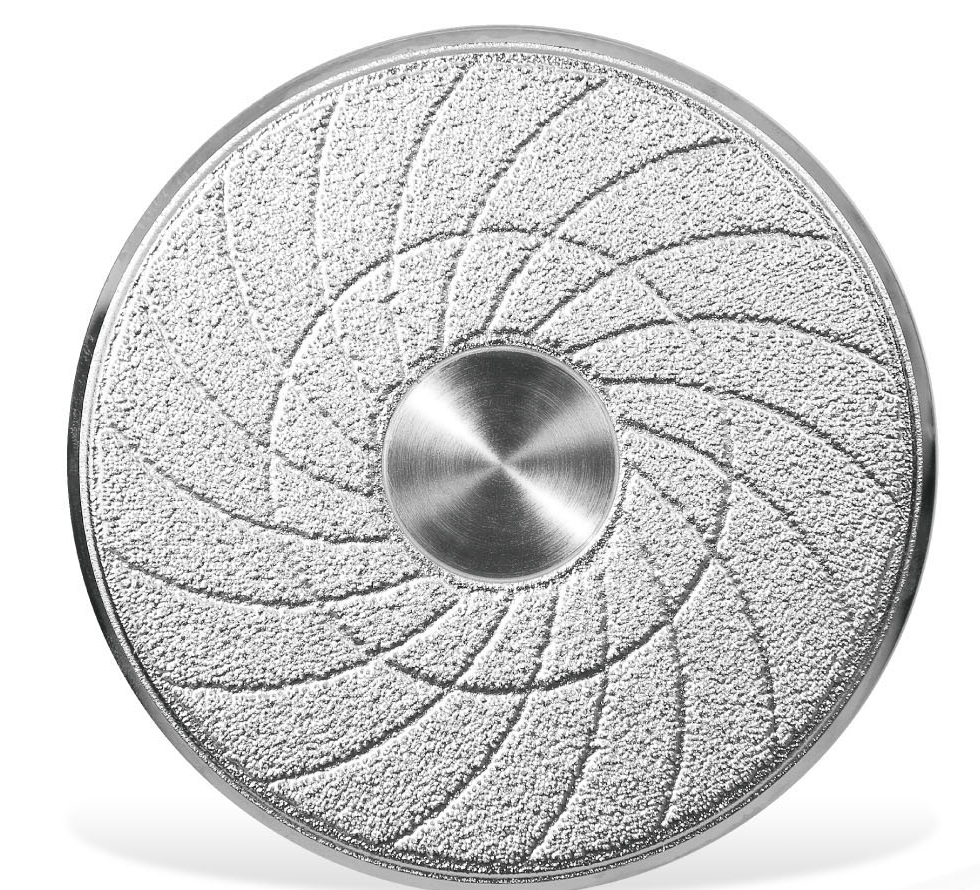
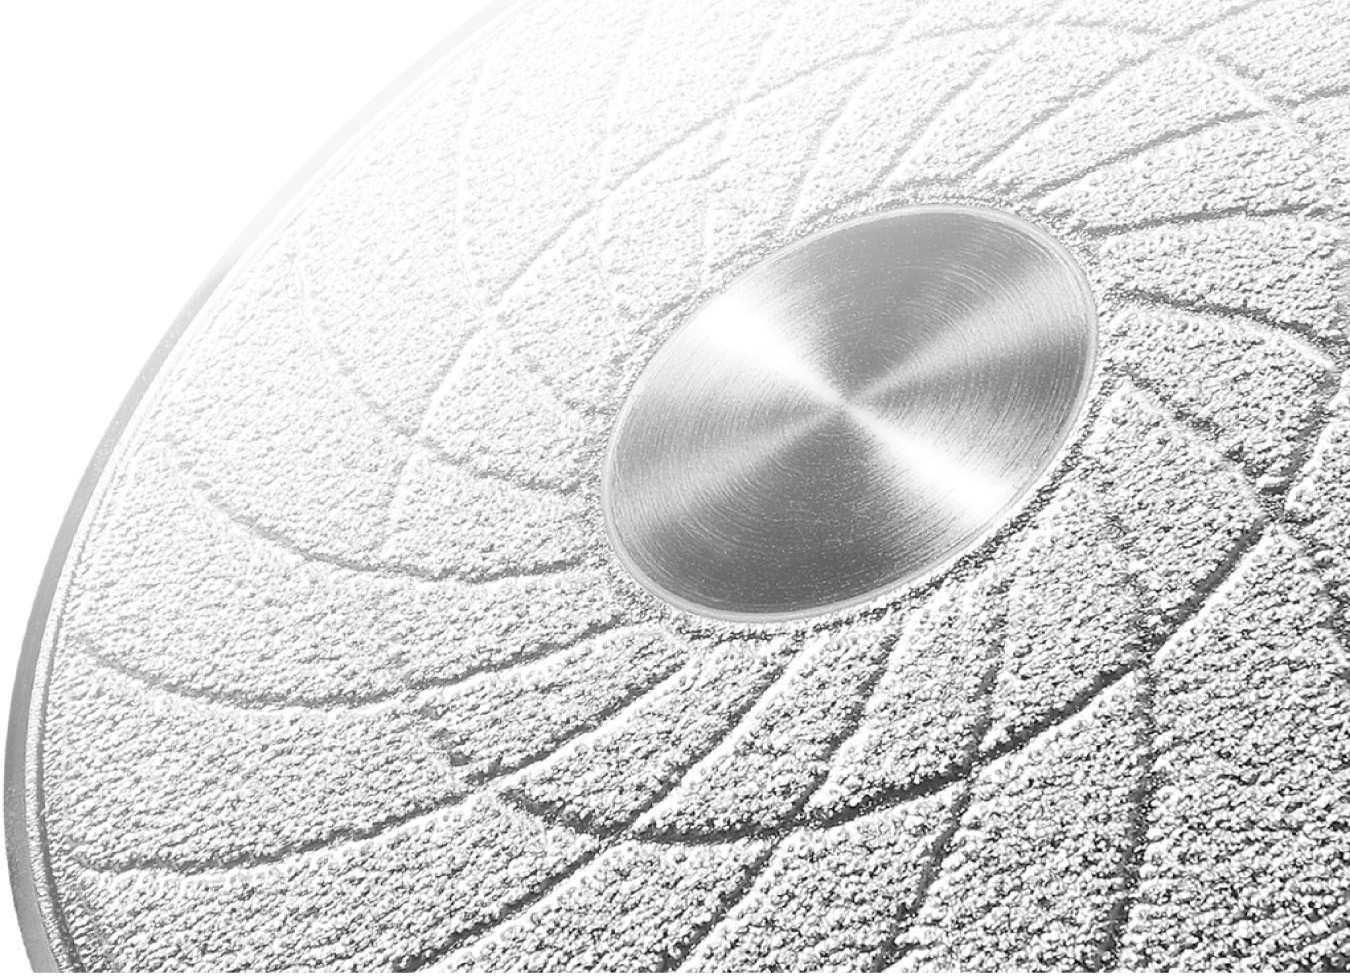
EHWA beschreibt die Übertragung der BSL- und CVD-Technologien auf große Konditionierwerkzeuge, Balkenausführungen, Ringe sowie Werkzeuge für bestehende CMP-Anlagen. Die Produktbilder zeigen Balken mit Konditioniersegmenten, ringförmige Werkzeuge, Scheiben mit umlaufenden Pellets und einzelne Pelletvarianten. Stirn- und Schrägansichten verdeutlichen Werkzeugform und Segmentanordnung.
Die BSL-Ausführungen nutzen chemisch-mechanische Kornhaltung und kontrollierte Diamantorientierung für hohe Konditionierwirkung und freien Abtransport von Padabrieb. CVD ermöglicht gleichmäßig gestaltete Spitzen und die Anpassung von PCR, Padrauheit und Waferabtrag. Das konkrete Wirkflächenkonzept wird mit Bauraum, Pad und Prozesschemie abgestimmt.
Die Großformatunterlagen ergänzen die Bilder um den BSL-Grenzflächenvergleich und den Überstands-/PCR-Vergleich. Diese technischen Beispiele sind in den vorangehenden Kapiteln mit ihren vollständigen Angaben wiedergegeben. Die Bauformen eröffnen die Anwendung derselben Wirkprinzipien in unterschiedlichen Anlagenkonfigurationen.
Ein für den gewünschten Prozess ausgelegtes Werkzeug kann lange Nutzungsdauer, gleichmäßige Padaktivierung und wirtschaftlichen Verbrauch verbinden. Für die Abstimmung sind Pad und Slurry, polierter Werkstoff, Anlagenmodell, Wirkflächenabmessungen, Anschluss und die gewünschten PCR-/Rauheitsziele maßgeblich.
| Bauform | Dargestellte Ausführungen |
|---|---|
| Balken | Aufrechte Ansicht und Balkenpaare mit Segmenten |
| Ring | Stirn- und Schrägansichten segmentierter Ringwerkzeuge |
| Pelletscheibe | Großformatige Scheibe mit umlaufenden Pellets |
| Einzelpellets | Verschiedene sichtbare Pelletausführungen |









Quellen und technische Abstimmung
Die dargestellten Versuche und Produktbereiche beziehen sich auf die jeweils bezeichnete Unterlage. Konditionierer, Pad, Slurry und Anlagenparameter werden für den gewünschten Waferprozess aufeinander abgestimmt.
- EHWA: CMP-Pad-Konditionierer, Seiten 1–17 (Q287).
- EHWA: CMP-Pad-Konditionierer, Seiten 1–7 (Q217).
- EHWA: CMP-Pad-Konditionierer, Seiten 1–7 (Q218).
- EHWA: CMP-Pad-Konditionierer, Seiten 1–7 (Q229).
- EHWA: CMP-Pad-Konditionierer, Seiten 1–7 (Q230).
- EHWA: CMP-Pad-Konditionierer, Seiten 1–7 (Q234).
- EHWA: CVD-CMP-Pad-Konditionierer, Seiten 1–2 (Q002).
- EHWA: CVD-CMP-Pad-Konditionierer, Seiten 1–2 (Q017).
- EHWA: CMP-Pad-Konditionierer, Seiten 1–2 (Q102).
- EHWA: CMP-Pad-Konditionierer, Seiten 1–2 (Q103).
- EHWA: CMP-Pad-Konditionierer, Seiten 1–2 (Q117).
- EHWA: CMP-Pad-Konditionierer, Seite 1 (Q011).
- EHWA: CMP-Pad-Konditionierer, Seite 1 (Q016).
- EHWA: CMP-Pad-Konditionierer, Seite 1 (Q115).
- EHWA: CMP-Pad-Konditionierer, Seite 1 (Q271).
Für die technische Abstimmung erreichen Sie EHWA Europe unter info@ehwadia.de oder +49 6173 997780.