Technische Unterlage · DE

Medizintechnik, Luftfahrt und Optik: vollständiges Werkzeugprogramm

Der Katalog verbindet Schleif- und Abrichtwerkzeuge mit rotierenden Werkzeugen für Medizintechnik, Luftfahrt und Optik. Varianten, Bestellkennungen und Anwendungsdaten geben eine Grundlage für die Auswahl nach Bauteil und Prozess.

Medizintechnik, Luftfahrt und Optik: vollständiges Werkzeugprogramm

Werkzeuge für Medizintechnik, Luftfahrt und Optik

EHWA verbindet Diamant- und CBN-Schleifwerkzeuge mit Abrichtrollen und rotierenden Werkzeugen für die Fertigung anspruchsvoller Bauteile. Das Programm deckt künstliche Kniegelenke, medizinische Drähte und Nadeln, Kontakt- und Intraokularlinsen, Brillengläser sowie Turbinen- und Leichtbauteile ab. Ergänzend sind Metallbindungen für Fahrzeugglaskanten enthalten. Die Werkzeugauswahl orientiert sich an Werkstoff, Bauteilgeometrie, Maschine und gewünschter Oberfläche.
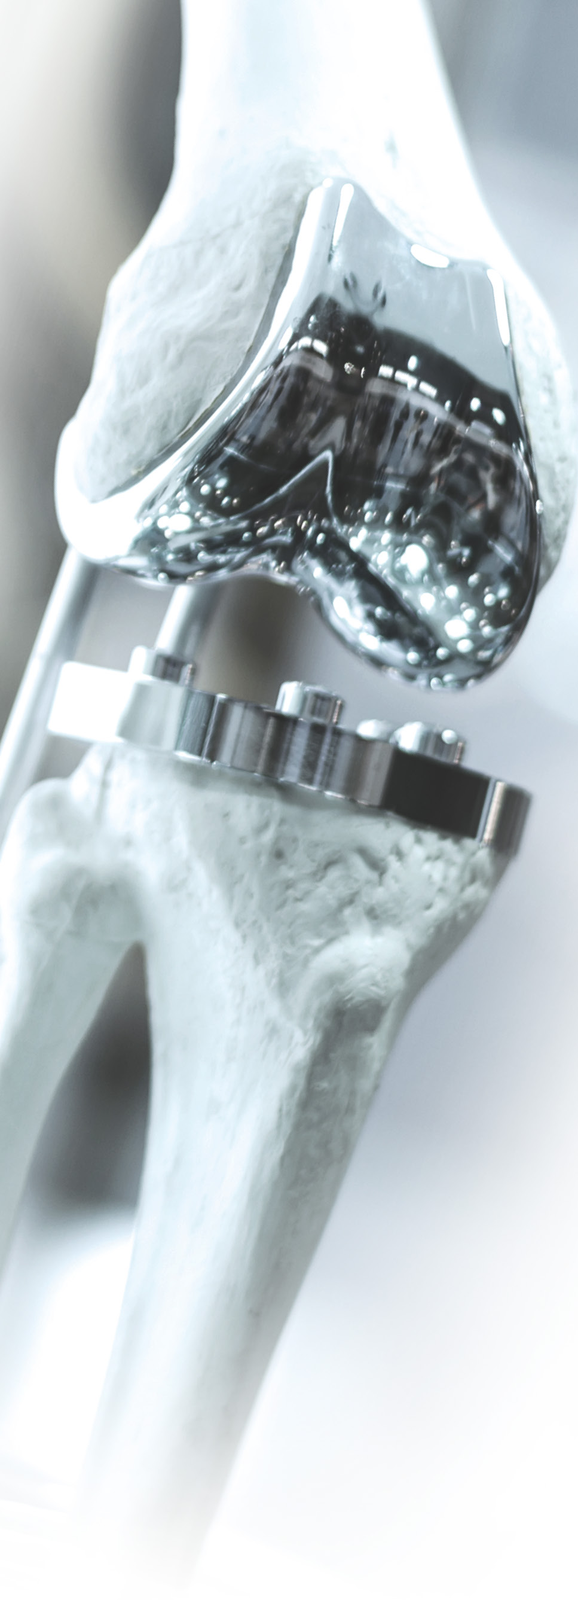
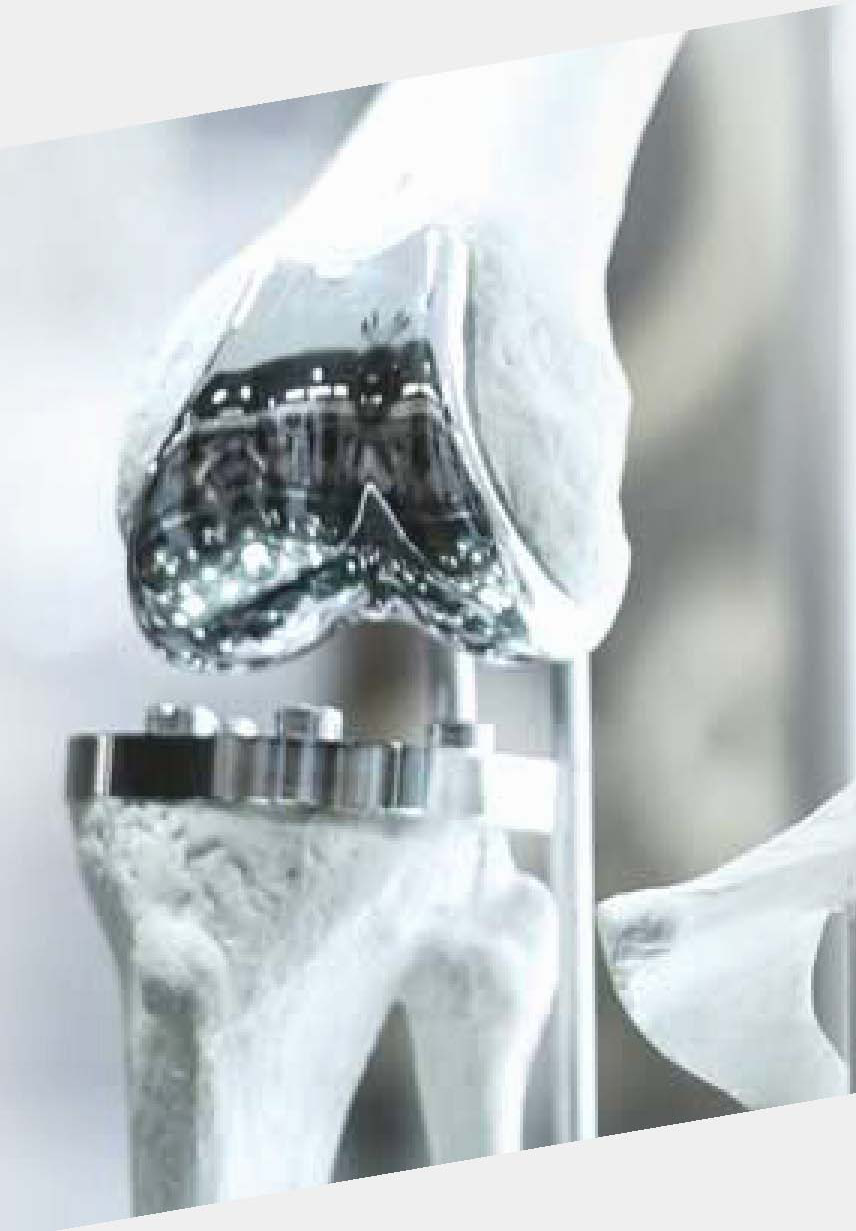
Kniegelenk: anatomische Anwendungsillustration.
Hüft- und Beinbereich: anatomische Anwendungsillustration.
Kniegelenk als Anwendungsillustration.
Flugzeug als Anwendungsillustration der Luftfahrtindustrie.
Montage einer Triebwerksbaugruppe.
Triebwerksbauteil in einer Fertigungsumgebung.
Turbinenrotor als Anwendungsbild.
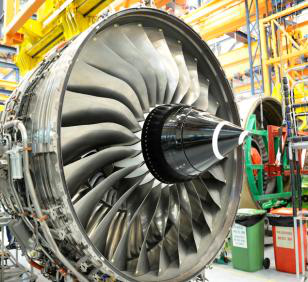
Flugzeugtriebwerk als Anwendungsbild.
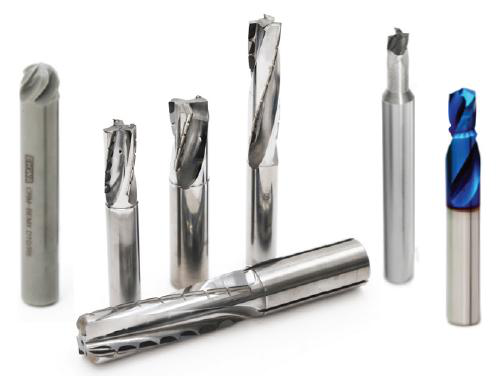
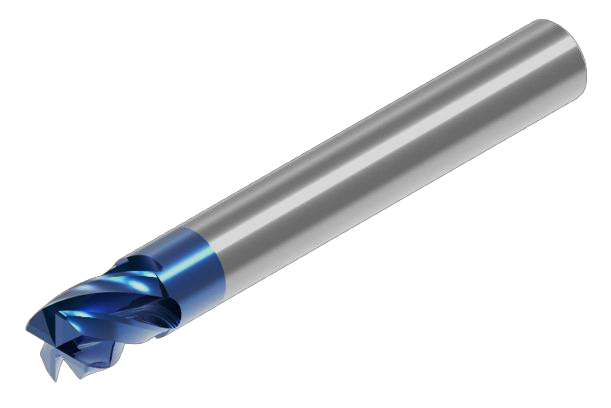
EHWA-Programm rotierender Werkzeuge.

Zu diesem Kapitel anfragen

Kniegelenk-Schleifen: vier Trägervarianten

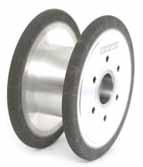
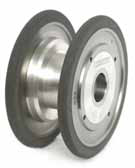
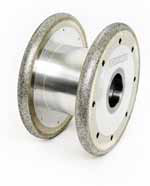
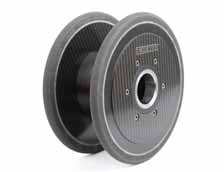
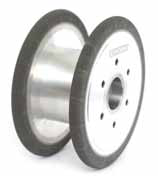
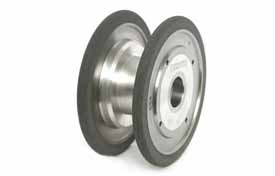
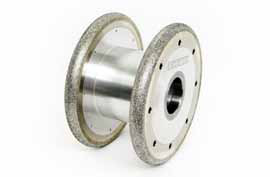
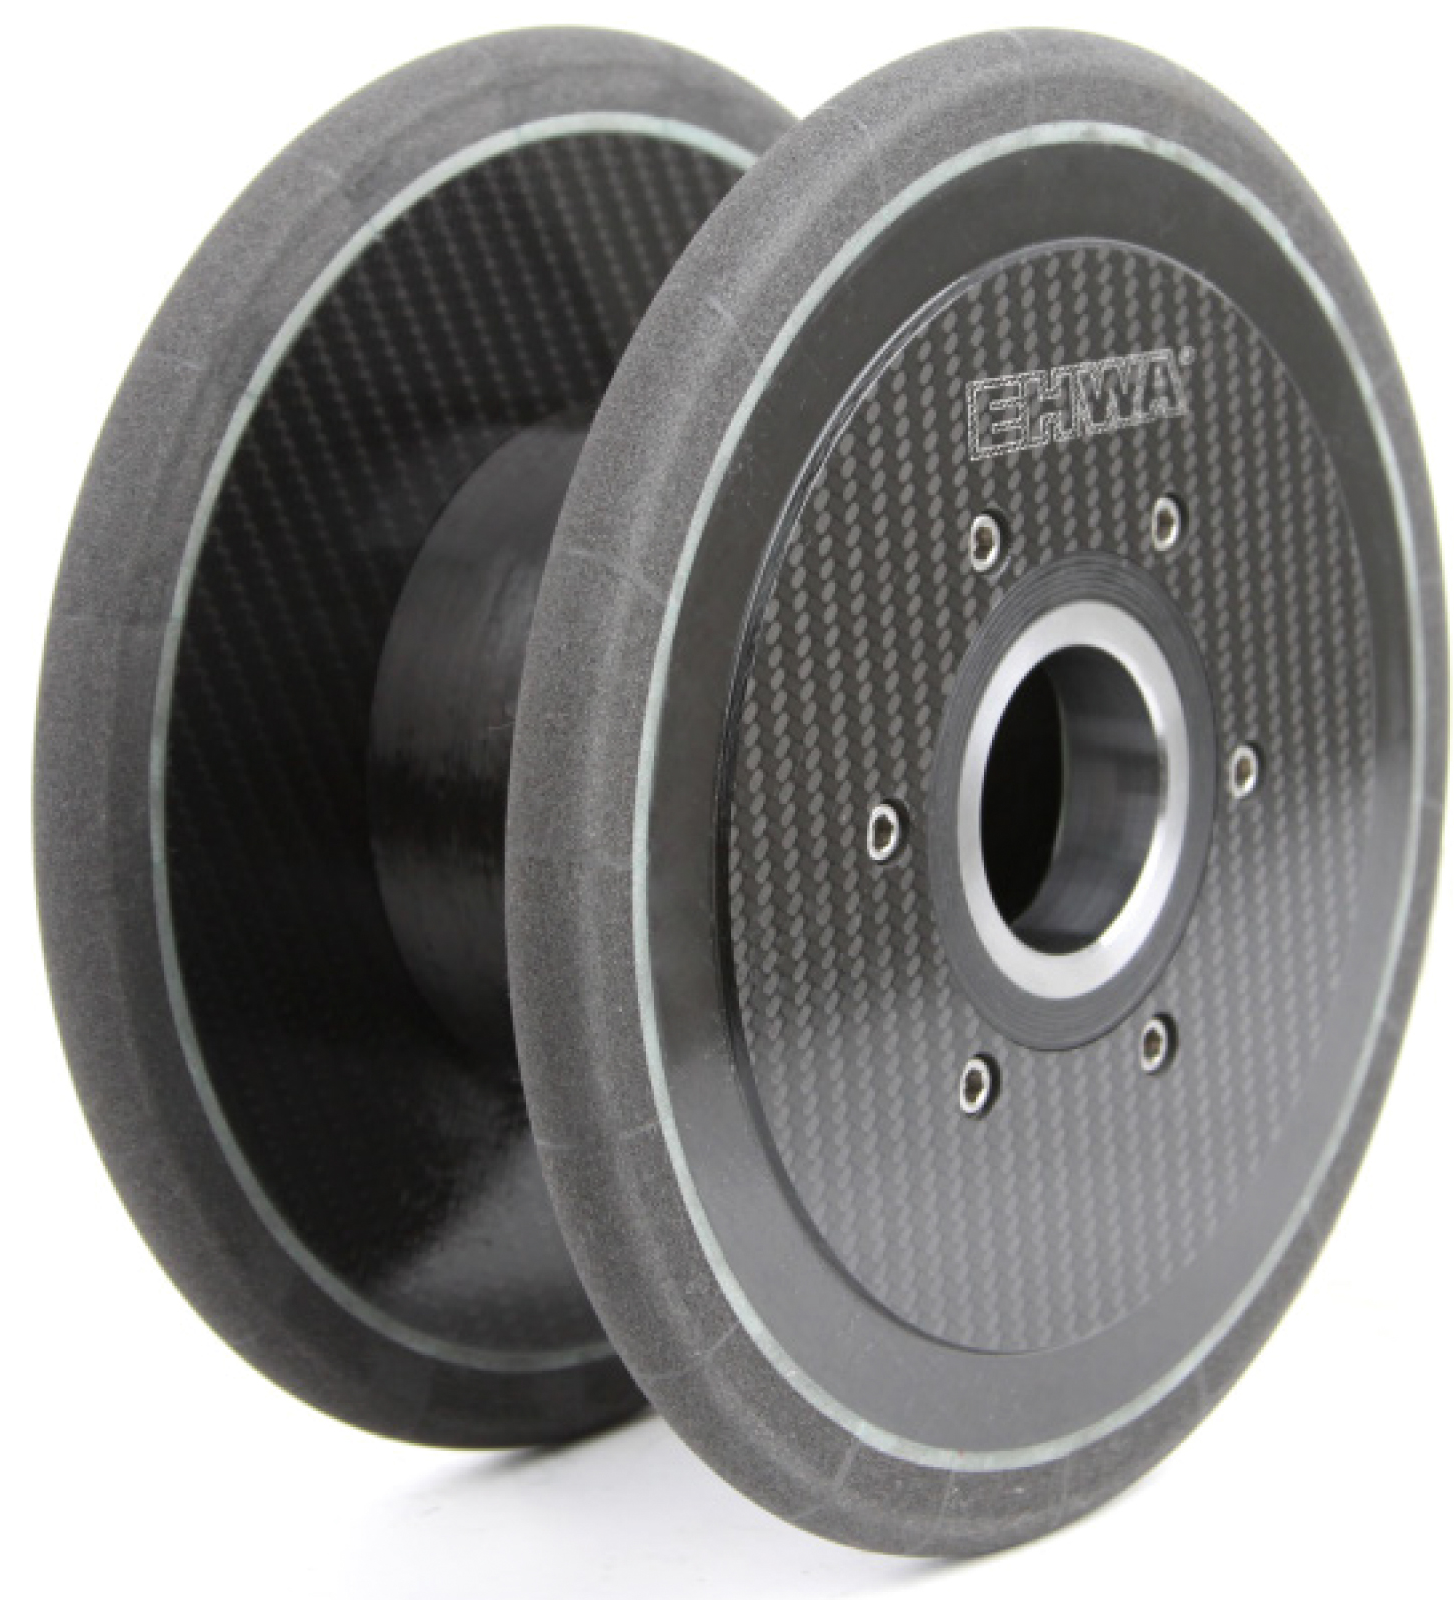
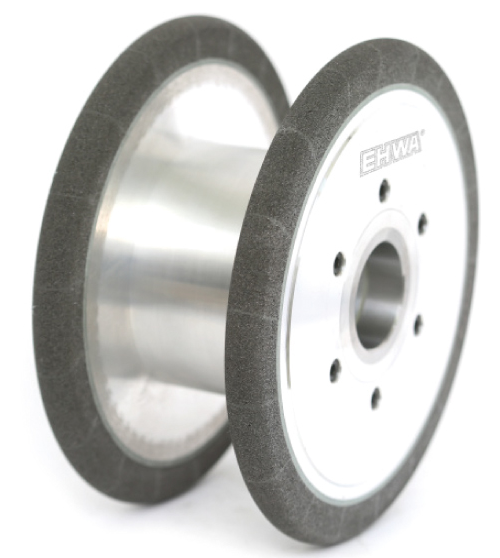
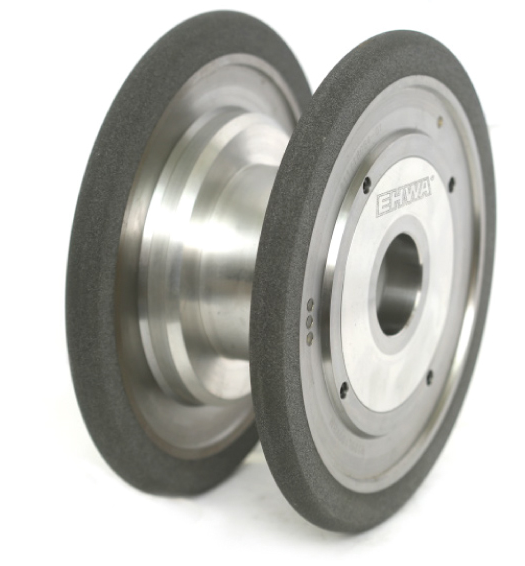
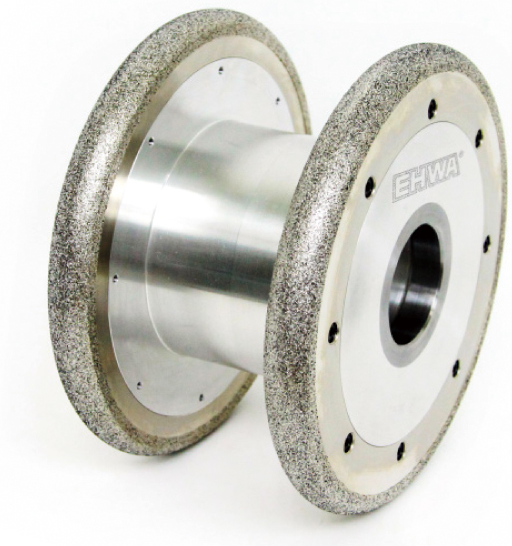
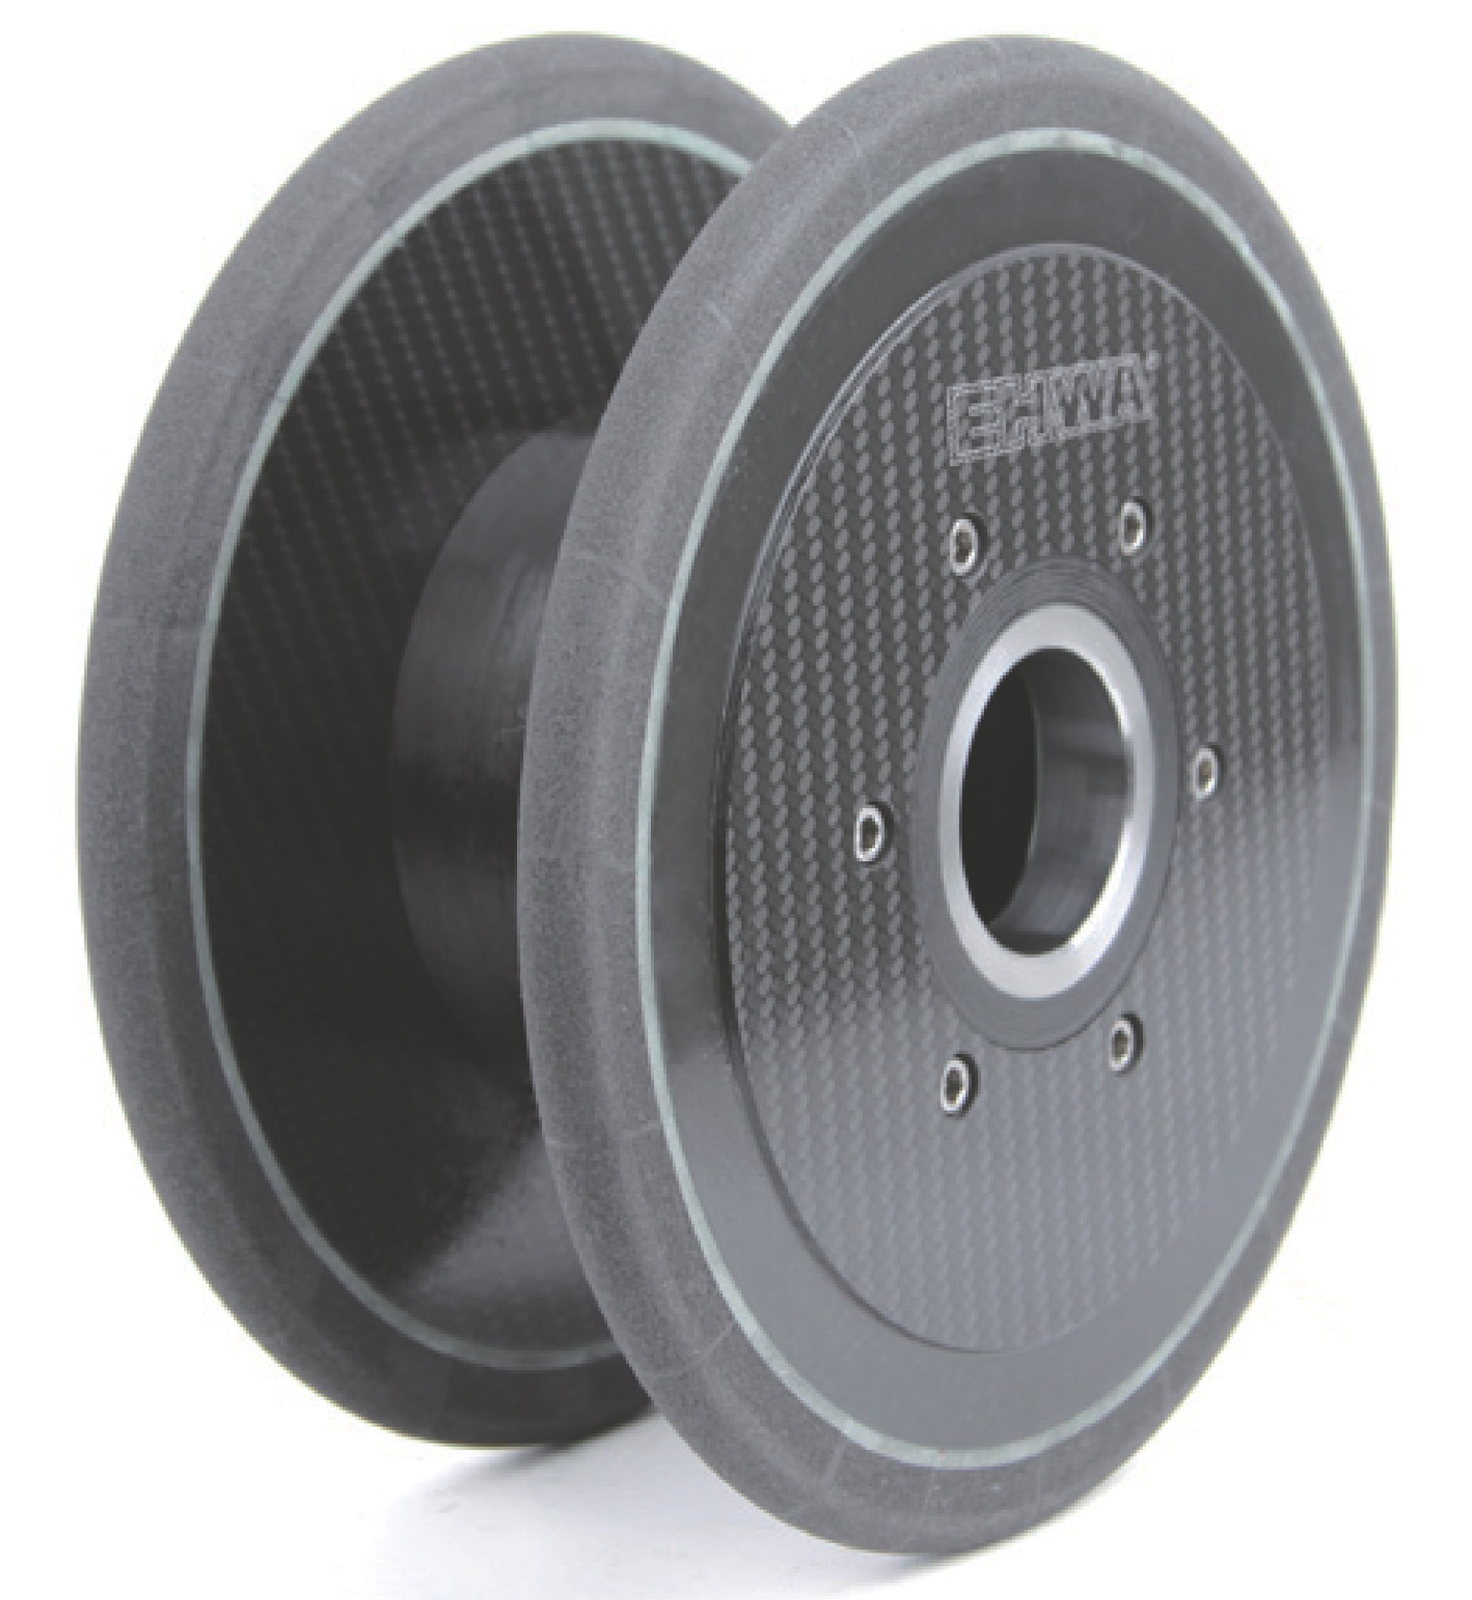
Für das Schleifen künstlicher Kniegelenkkomponenten werden keramisch gebundene Werkzeuge mit CFRP-, Aluminiumlegierungs- oder Stahl-/Aluminium-Trägern sowie galvanisch belegte Werkzeuge mit Stahl-/Aluminium-Träger gezeigt. Die Varianten unterstützen eine an die Bauteilkontur und Maschinenaufnahme angepasste Werkzeugauslegung. CFRP bezeichnet hier den Scheibenträger; die Bindungsart bleibt separat ausgewiesen.

Bindung Träger
Keramisch CFRP
Keramisch Aluminiumlegierung
Keramisch Stahl + Aluminium
Galvanisch Stahl + Aluminium
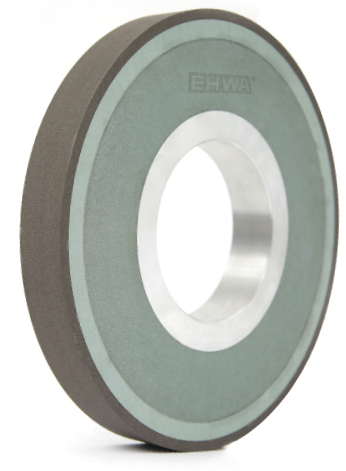
Kniegelenk-Schleifscheiben mit CFRP-Träger.
Keramisch gebundene Scheiben mit Aluminiumlegierungs-Träger.
Keramisch gebundene Scheiben mit Stahl-/Aluminium-Träger.
Galvanisch belegte Scheiben mit Stahl-/Aluminium-Träger.
Keramisch gebundene Schleifscheiben mit CFRP-Träger.
Keramisch gebundene Schleifscheiben mit Aluminiumlegierungs-Träger.
Keramisch gebundene Schleifscheiben mit Stahl-/Aluminium-Träger.
Galvanisch belegte Schleifscheiben mit Stahl-/Aluminium-Träger.
Kniegelenkkomponente als Fertigungsillustration.
Kniegelenk-Schleifscheiben mit CFRP-Träger.
Keramisch gebundene Schleifscheiben mit CFRP-Träger.
Keramisch gebundene Schleifscheiben mit Aluminiumlegierungs-Träger.
Keramisch gebundene Schleifscheiben mit Stahl-/Aluminium-Träger.
Galvanisch belegte Schleifscheiben mit Stahl-/Aluminium-Träger.
Kniegelenk-Schleifscheiben mit CFRP-Träger.

Zu diesem Kapitel anfragen

Schleifscheiben und Diamant-Abrichtrollen für Kniekomponenten

Die Kniegelenk-Anwendung ist auf hohe Abtragsleistung, gut ausgewuchtete Werkzeuge für hohe Drehzahlen, längere Abrichtintervalle und Scheibenstandzeit sowie gute Schleifleistung und Oberflächenqualität ausgerichtet. Die Diamant-Abrichtrollen sind auf die Profilierung dieser Schleifwerkzeuge abgestimmt. Die folgenden Standardkennungen werden in der älteren medizinischen Unterlage und in der neueren Anwendungssammlung übereinstimmend angegeben. Ein Strich bedeutet, dass in der Quelle keine Spezifikation eingetragen ist.

Werkzeug Werkzeugabmessung / Kennung Spezifikation
Keramisch gebundenes CBN VB-14F1, 250D-120T-20X-16U-8R-51H B252L150VBW
Keramisch gebundenes CBN VB-14F1, 240D-120T-20X-18U-10R-51H B252L150VBW
Diamant-Abrichtrolle ROTARY-RP 98D-25T-10R-25H —
Diamant-Abrichtrolle ROTARY-IP1, 175D-2R-22T-52H —
Galvanisches CBN EB-1FF1, 200D-120T-20U-12R-51H B427
Galvanisches CBN EB-1FF1, 200D-120T-12U-6R-51H B252,B301
Galvanisches CBN EB-1FF1, 160.45D-16T-8R-20H B427 B427
Diamant-Abrichtrollen für Kniegelenk-Schleifwerkzeuge.
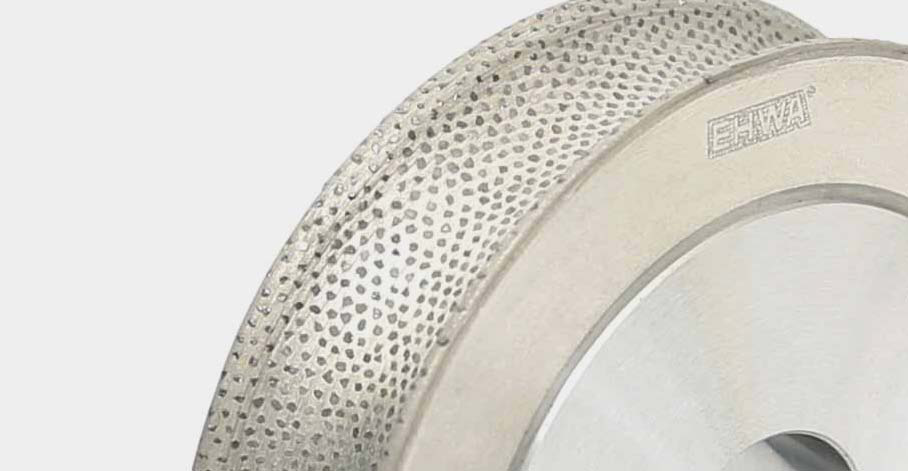
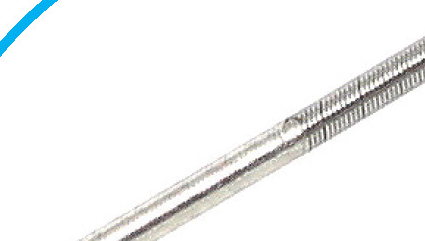
Diamant-Abrichtrolle: Detail der belegten Umfangsfläche.
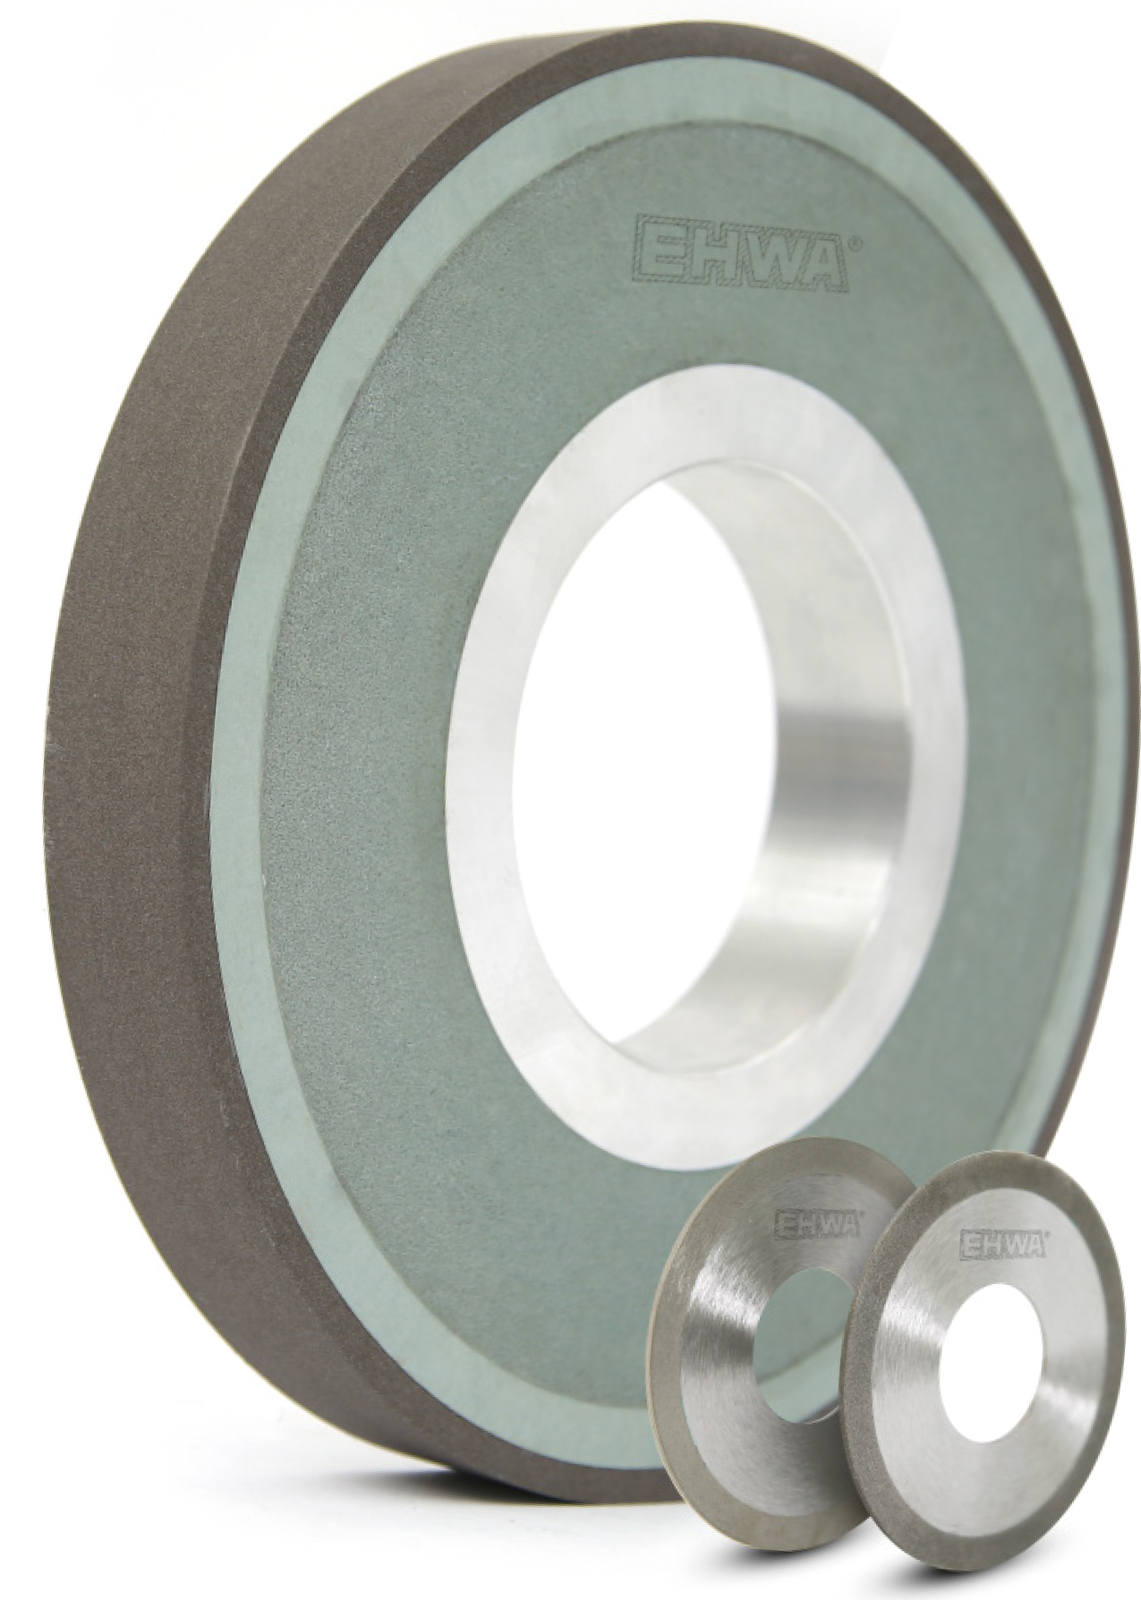
Diamant-Abrichtrollen in zwei Baugrößen.
Profilierter Bereich einer Diamant-Abrichtrolle.

Zu diesem Kapitel anfragen

Drahtschleifen: zwei Anwendungsprogramme

Das erste Programm verbindet geringen Schleifdruck und freischneidendes Verhalten mit hoher Drahtoberflächenqualität, langer Scheibenstandzeit, günstigen Bearbeitungskosten und guter Auswuchtung. Das zweite Programm hebt eine gerade Stirnfläche mit scharfer Kante, geringe Schnittkräfte, freischneidende Scheiben und gute Drahtoberflächen hervor. Die Bilder zeigen beide Programme mit gebogenen beziehungsweise geraden Draht-Werkstücken. Werkzeuggeometrie und Prozess werden zum jeweiligen Draht abgestimmt.
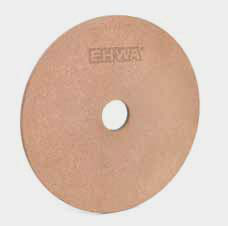
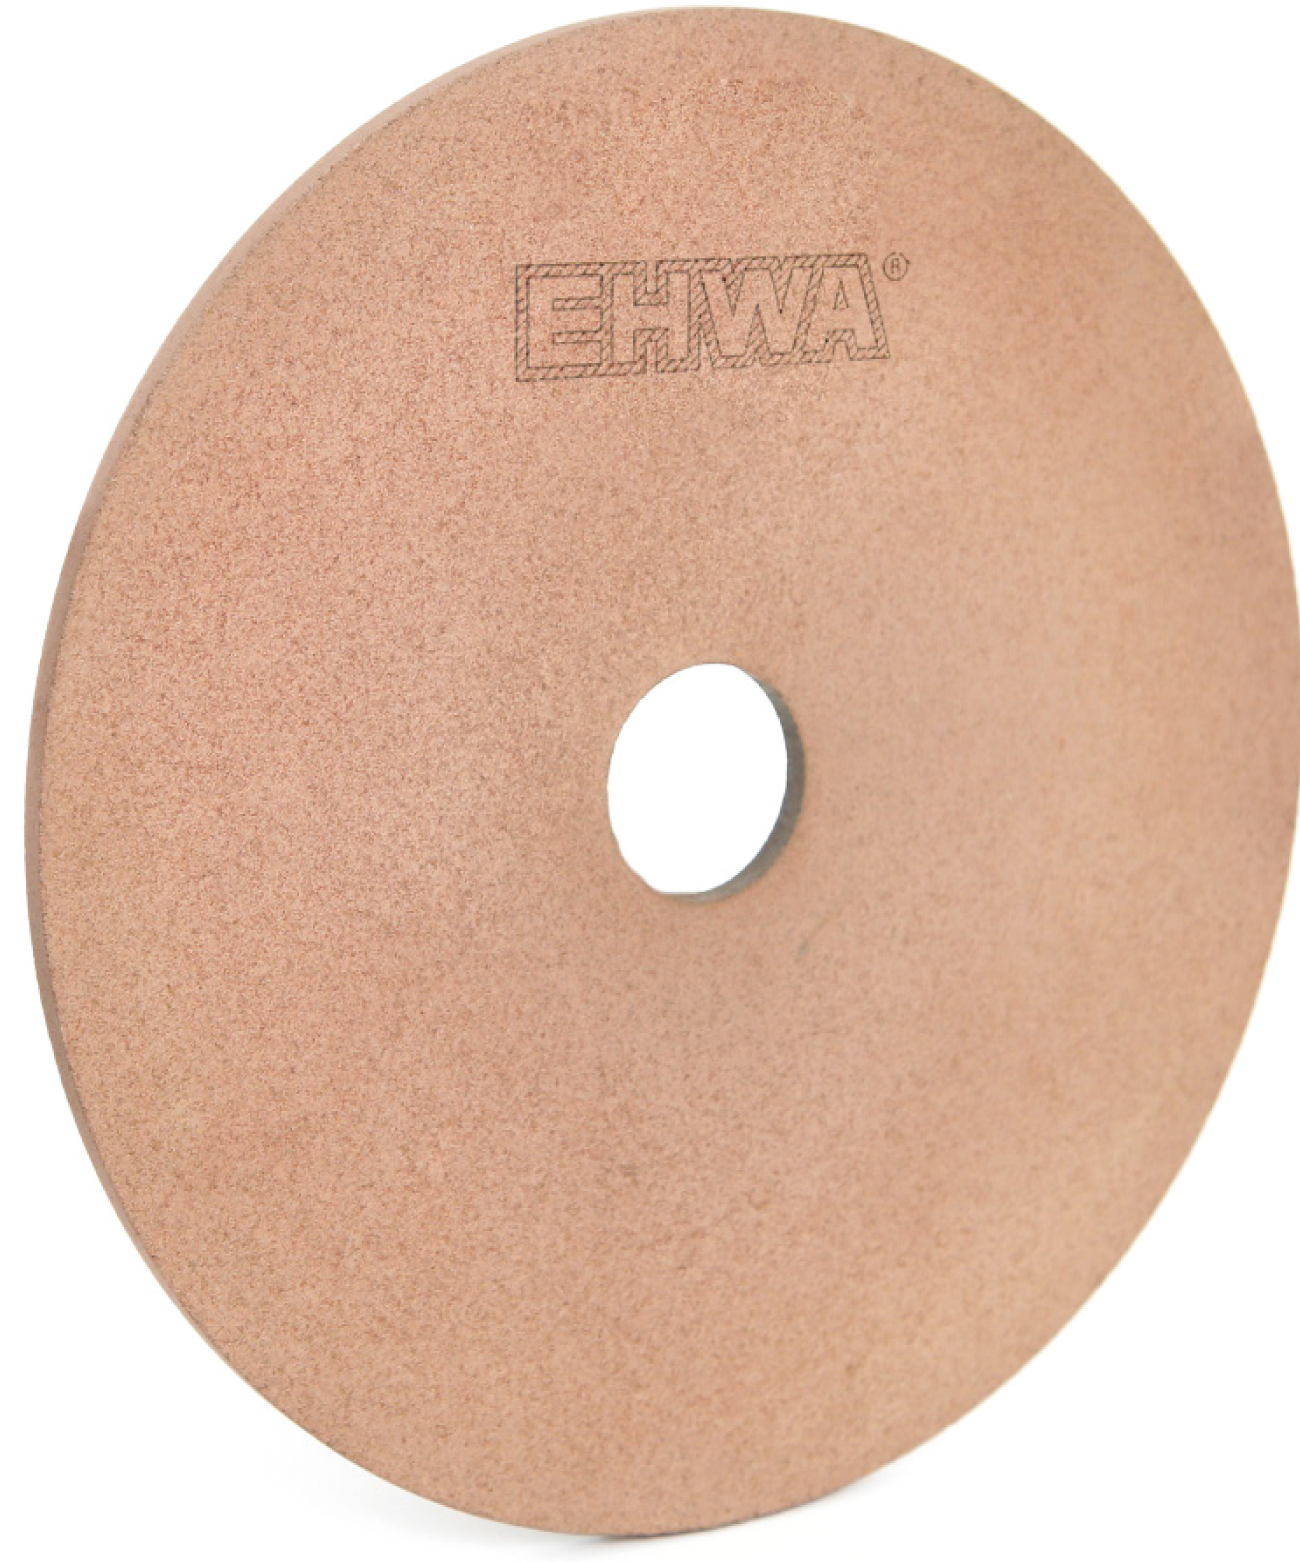
Schleifscheiben für medizinischen Draht.
Abrasivbelag einer Draht-Schleifscheibe.
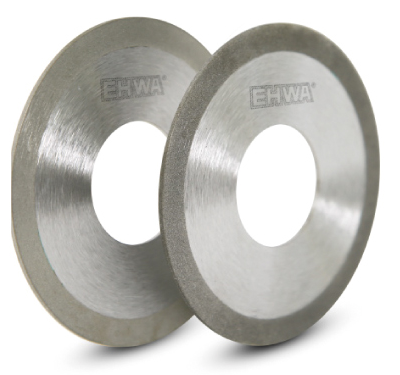
Draht-Schleifscheiben in unterschiedlichen Größen.
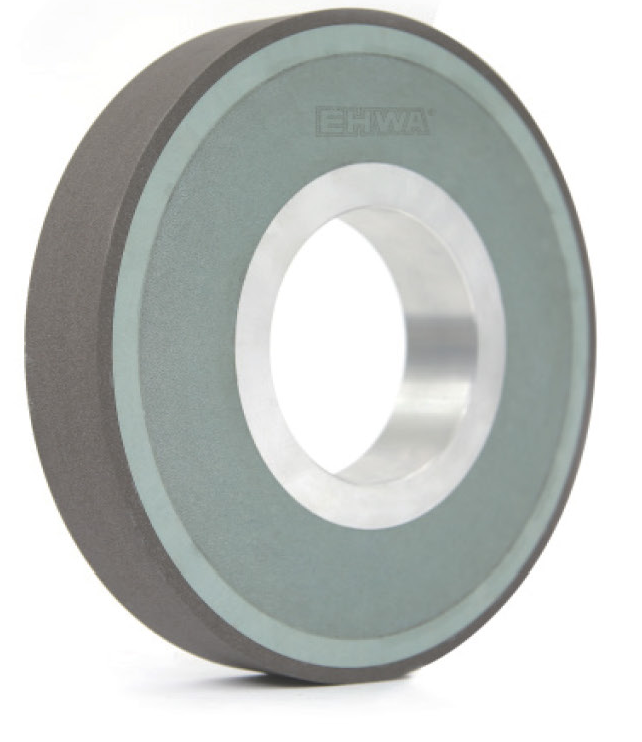
Schleifscheibe des ersten Drahtprogramms.
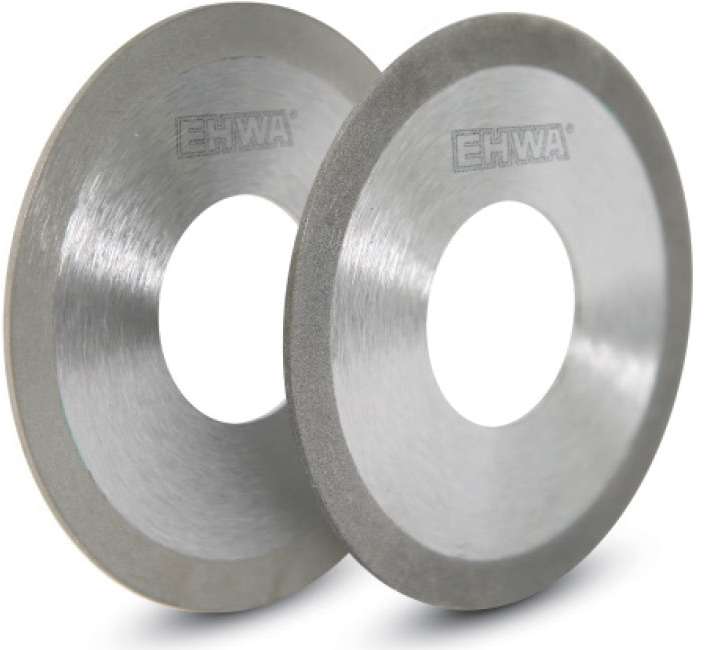
Schleifscheiben des zweiten Drahtprogramms.
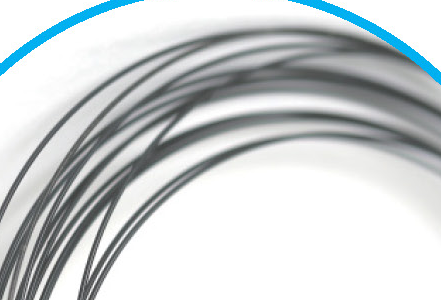
Gebogener medizinischer Draht.
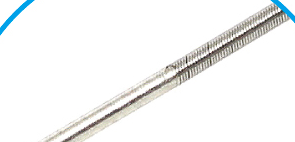
Gerader medizinischer Draht.
Schleifscheiben für medizinischen Draht: Größenvarianten.
Schleifscheibe des ersten Drahtprogramms.
Schleifscheiben des zweiten Drahtprogramms.
Gebogener medizinischer Draht.
Gerader medizinischer Draht.
Schleifscheibe des ersten Drahtprogramms.
Gebogener medizinischer Draht.
Schleifscheiben des zweiten Drahtprogramms.
Gerader medizinischer Draht.
Schleifscheiben für medizinischen Draht: Größenvarianten.

Zu diesem Kapitel anfragen

Elektrochemisches Nadelschleifen (ECG)

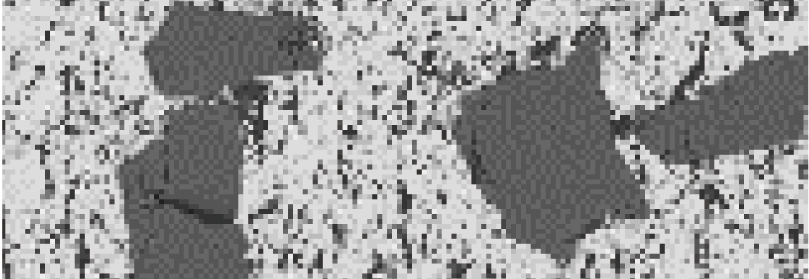
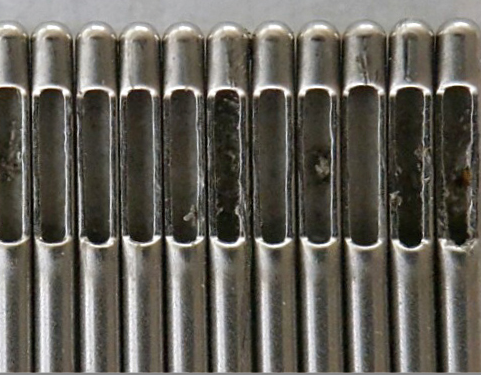
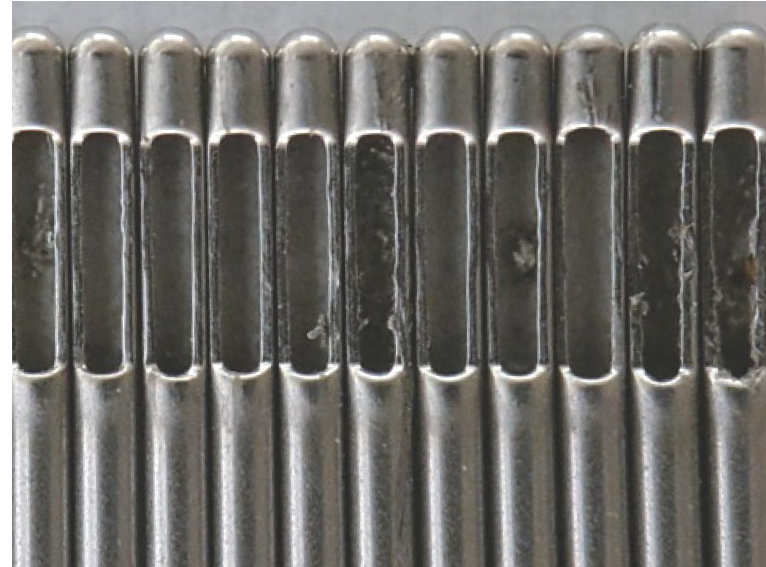
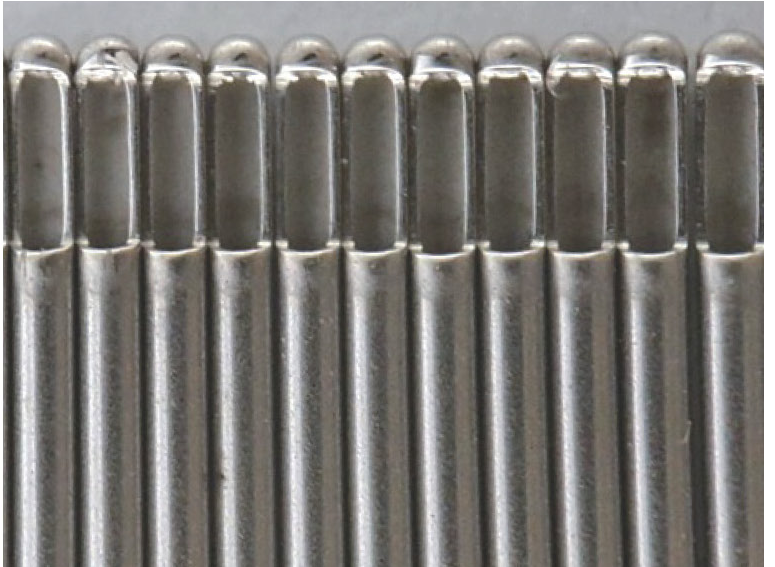
ECG kombiniert abrasives Schleifen mit elektrochemischem Materialabtrag. EHWA zeigt dafür Werkzeuge für medizinische Nadeln aus SUS beziehungsweise SUS304. Das Programm zielt auf niedrige Werkzeug- beziehungsweise Teilekosten, hohe Abtragsleistung, gute Oberflächenqualität mit gratfreien Nadelspitzen und gleichmäßige Schleifleistung. Die Vergleichsaufnahmen zeigen Grate nach konventionellem Schleifen und gratfreie Spitzen im dargestellten ECG-Beispiel; das Ergebnis wird mit Werkstoff und Prozessbedingungen abgestimmt. Das Gefügebild zeigt die Bindungsstruktur der Schleifscheibe.

Typ Spezifikation
MB-1A1 204D-3T ~ 15T
MB-3A1 204D-1U~2.9U
ECG-Schleifscheibe für Nadeln aus SUS beziehungsweise SUS304.
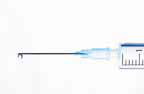
Medizinische Nadel als Werkstückillustration.
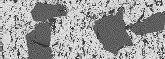
Gefüge der ECG-Schleifscheibenbindung.
ECG-Schleifscheibe für Nadeln.
Nadelspitzen nach konventionellem Schleifen: Grate im Vergleichsbild.
Nadelspitzen nach ECG-Schleifen: gratfreies Vergleichsbild.
Nadel und Glasbehälter als Anwendungsillustration.
ECG-Schleifscheibe für Nadeln.
Medizinische Nadel als Werkstückillustration.
Bindungsgefüge der ECG-Schleifscheibe.
Konventionell geschliffene Nadelspitzen mit Graten.
Gratfreie Nadelspitzen im gezeigten ECG-Vergleich.
ECG-Schleifscheibe für Nadeln.
Konventionell geschliffene Nadelspitzen mit Graten.
Gratfreie Nadelspitzen im gezeigten ECG-Vergleich.

Zu diesem Kapitel anfragen

Diamantwerkzeuge für Kontaktlinsen

Kontaktlinsenwerkzeuge mit hochvakuumgelöteter Diamantspitze verbinden gleichmäßige Bearbeitungsqualität mit langer Werkzeugstandzeit. EHWA beschreibt die Schneidkante als ausbruchfrei bei einer mikroskopischen Betrachtung mit 1000-facher Vergrößerung. Die Darstellung zeigt Halter und Einsatz vor der Montage sowie das montierte Werkzeug. Die konkrete Schneidkantenqualität wird am jeweiligen Werkzeug geprüft.
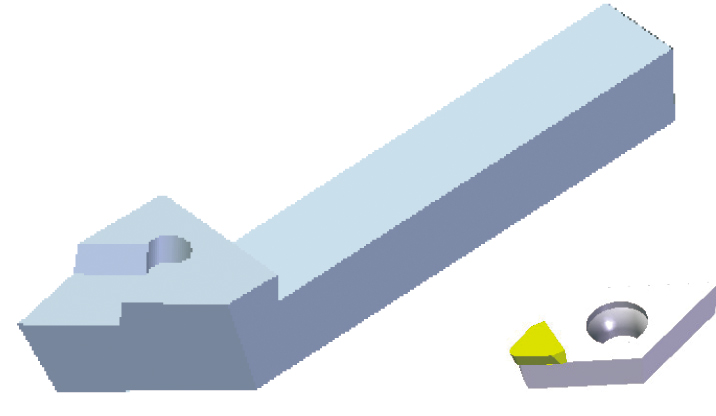
Halter und Diamanteinsatz vor der Montage.
Diamanteinsatz für das Kontaktlinsenwerkzeug.
Montiertes Kontaktlinsenwerkzeug.
Kontaktlinsenwerkzeug: Halter, Einsatz und Montage.

Zu diesem Kapitel anfragen

Werkzeuge für Intraokularlinsen (IOL)

Das IOL-Programm zeigt eine flache und eine zylindrische Werkzeugausführung. Beide gehören zu den hochvakuumgelöteten Diamantspitzen-Werkzeugen. EHWA nennt gleichmäßige Bearbeitungsqualität, hohe Maßgenauigkeit und eine bei 1000-facher mikroskopischer Betrachtung ausbruchfreie Schneidkante als Merkmale. Diese Angaben beziehen sich auf die Werkzeug- und Fertigungsqualität.
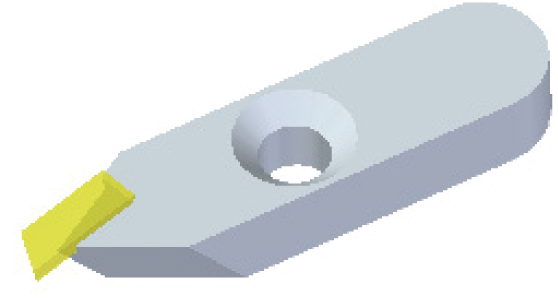
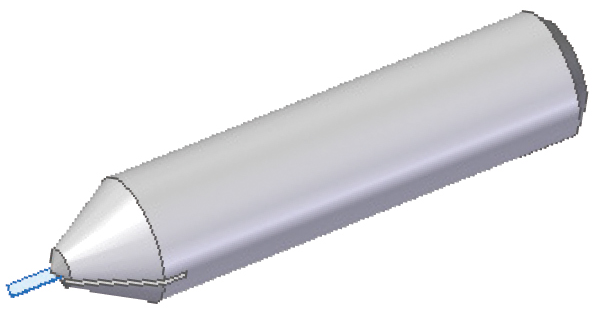
Flache Diamantwerkzeugausführung für IOL.
Zylindrische Diamantwerkzeugausführung für IOL.

Zu diesem Kapitel anfragen

Fräswerkzeuge für Brillengläser

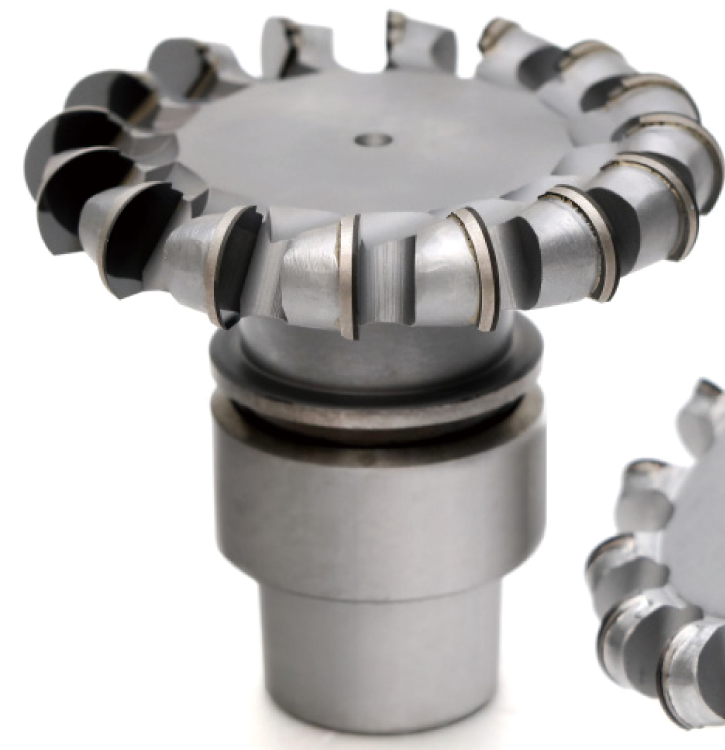
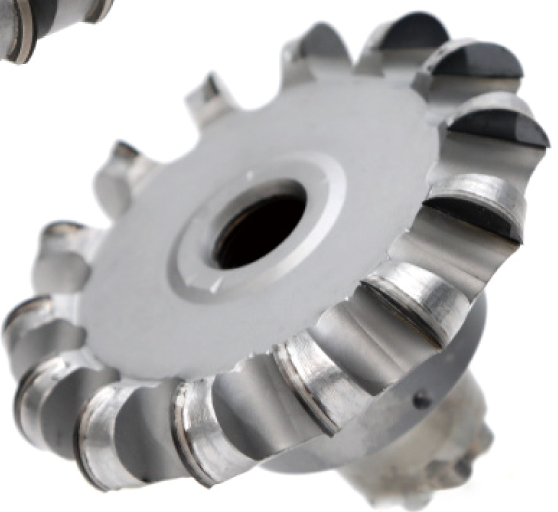
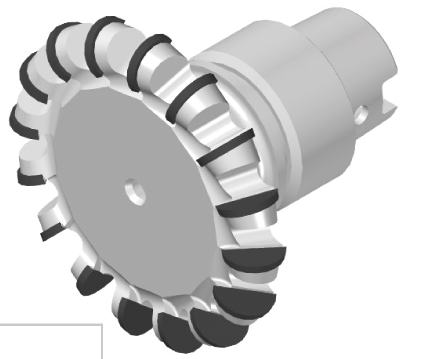
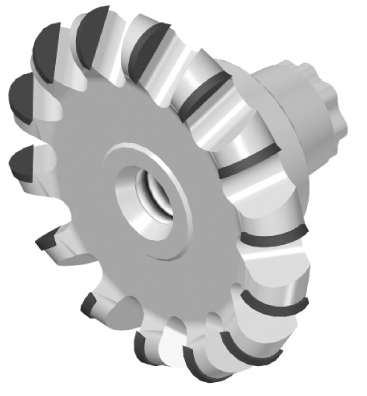
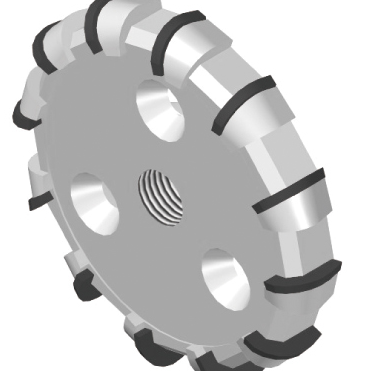
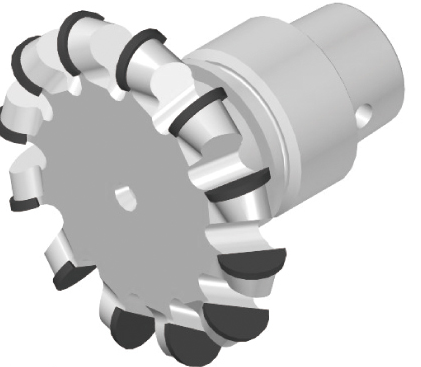
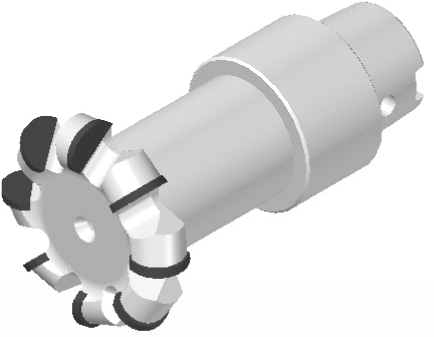
EHWA bietet Fräswerkzeuge für Linsenwerkstoffe wie Polycarbonat, CR-39 und hochbrechende Materialien. Das Programm verbindet gute Zerspanungsleistung mit langer Werkzeugstandzeit und guter Oberflächengüte. Die Bauformen unterscheiden sich in Schneidenzahl und Aufnahme. Die 16Z- und 15Z-Ausführungen sind für höheren Vorschub beschrieben. CW/CCW bezeichnet die angegebenen Rechts-/Linkslaufausführungen; für 14Z ist keine Laufrichtung angegeben.

Kennung Schneiden Ausführung / Merkmal
66D-16Z-HSK32E (C) 16Z Höherer Vorschub; CW/CCW
66D-14Z-flw 14Z 14 Schneiden
66D-15Z-HSK32E(C) 15Z Höherer Vorschub; CW/CCW
67.5D-12Z-disc 12Z CW/CCW
66D-12Z-HSK32E(C) 12Z CW/CCW
45D-8Z-HSK32C 8Z CW/CCW
Fräswerkzeug für optische Linsen mit Werkzeugaufnahme.
Scheibenförmiges Fräswerkzeug für optische Linsen.
16Z: 66D-16Z-HSK32E (C).
14Z: 66D-14Z-flw.
14Z: 66D-14Z-flw.
15Z: 66D-15Z-HSK32E(C).
12Z: 67.5D-12Z-disc.
12Z: 66D-12Z-HSK32E(C).
8Z: 45D-8Z-HSK32C.
8Z: 45D-8Z-HSK32C.

Zu diesem Kapitel anfragen

Schleifscheiben für optische Linsen

Das Schleifprogramm deckt Glas, Kunststoffe, Polycarbonat, hochbrechende Materialien und CR39 ab. Die Bearbeitungsstufen umfassen Schruppen, Schlichten, Polieren und Nuten. Das Funktionsschema ordnet die drei Scheibenbereiche dem Schruppen mit BSL-/Metallbindung, dem Schlichten mit Metallbindung und dem Polieren mit Metallbindung zu. GL und PL bleiben als Anwendungskennungen erhalten. Die angegebenen Abmessungen nutzen die D-Kennung der Unterlage.

Bearbeitung Typ Körnung Abmessung
Schruppen (GL) MD-1A1 #80 100D, 155D
Schruppen (PL) BSL #60 100D, 155D
Schlichten MD-1EE6Y #400 60D, 100D, 155D
Polieren MD-1EE6Y #3000 60D, 100D, 155D
Nuten MD-14F1 #270 20D
Werkzeugeingriff beim optischen Linsenschleifen.
Montierte Mehrstufen-Linsenschleifwerkzeuge.
Werkzeugspindel für das Linsenschleifen.
Schruppen, Schlichten und Polieren: Zuordnung der Scheibenbereiche.
Schleifscheibenprogramm für optische Linsen.

Zu diesem Kapitel anfragen

BSL: Schlitz- und gerade Ausführung

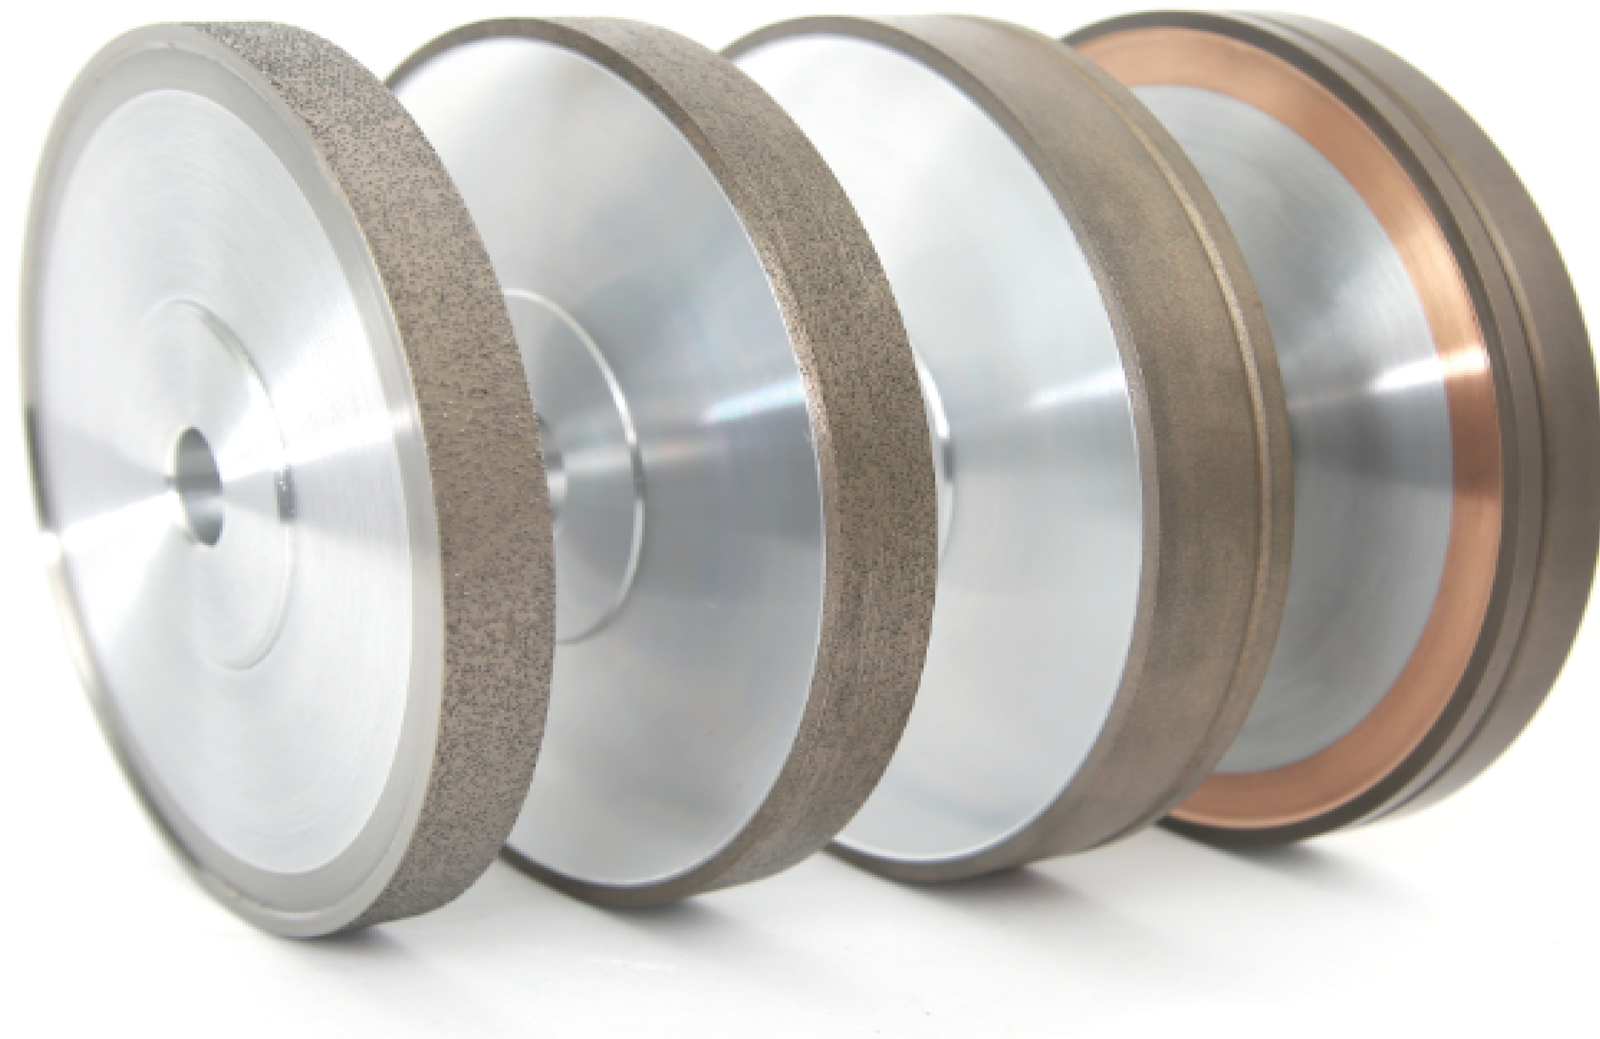
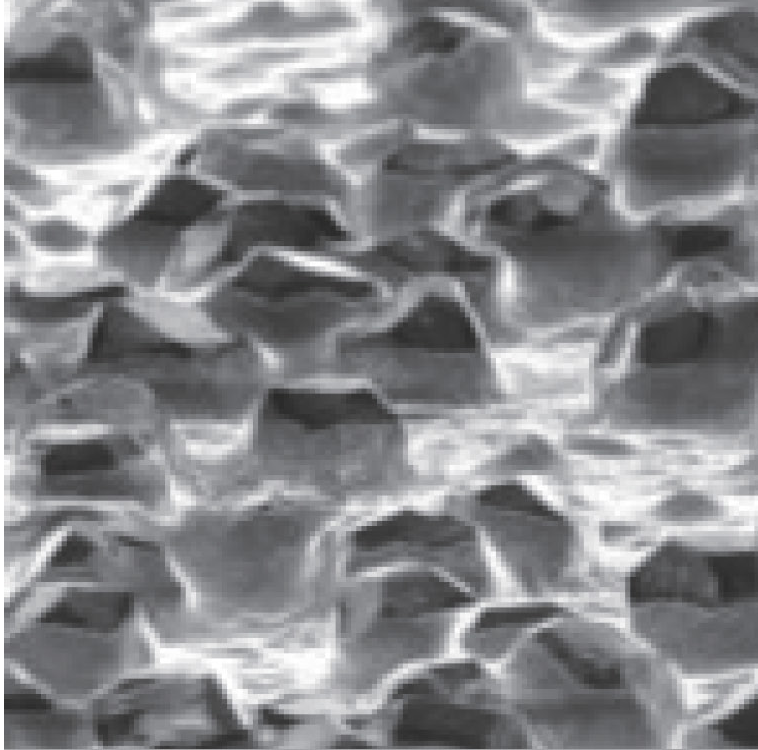
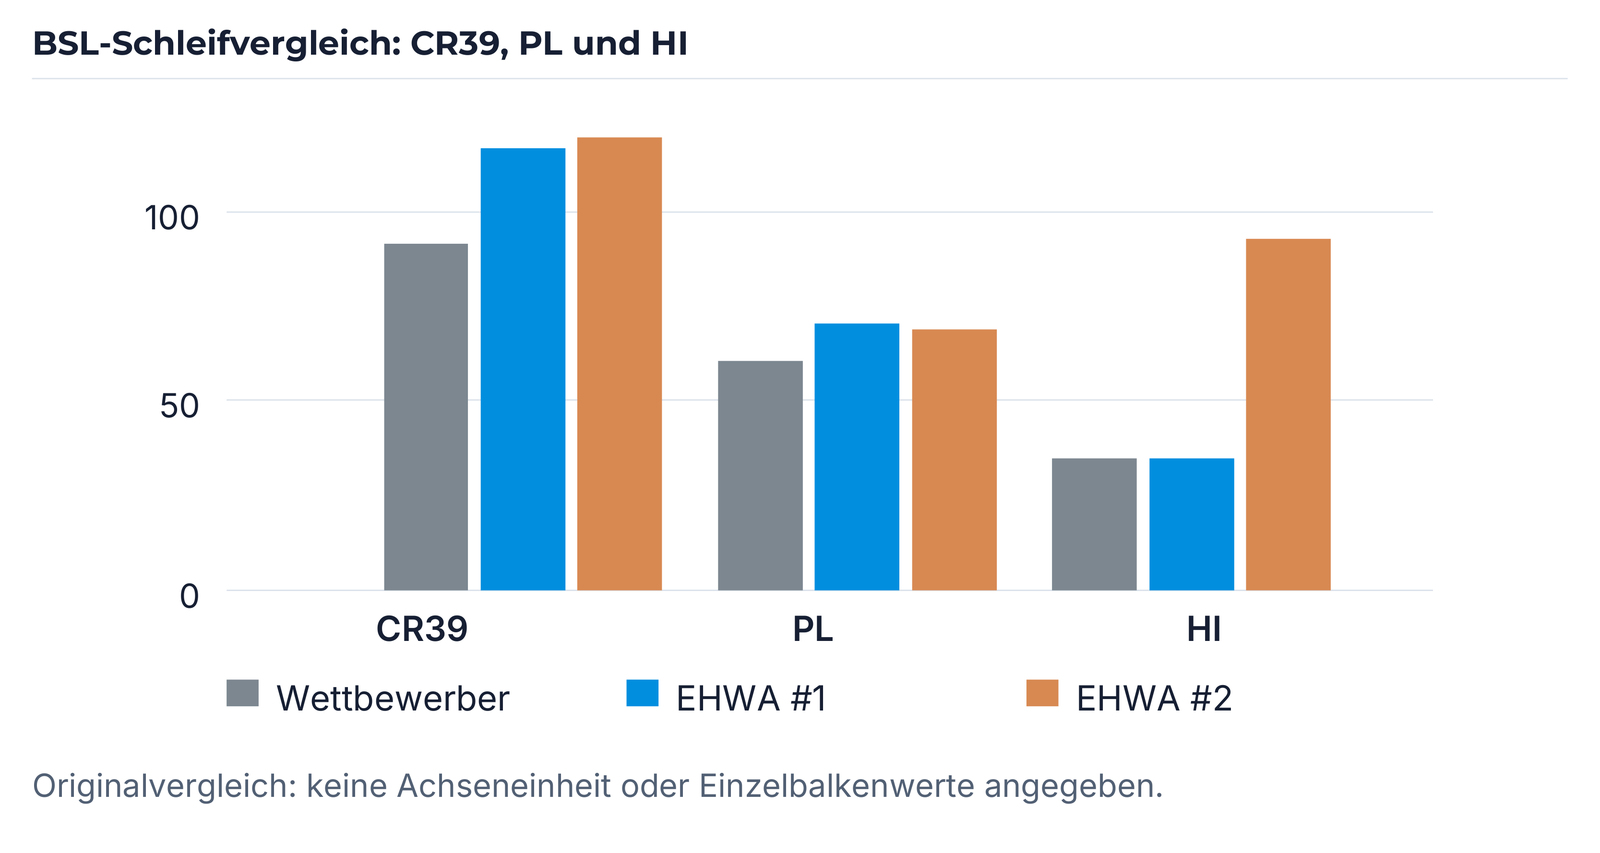
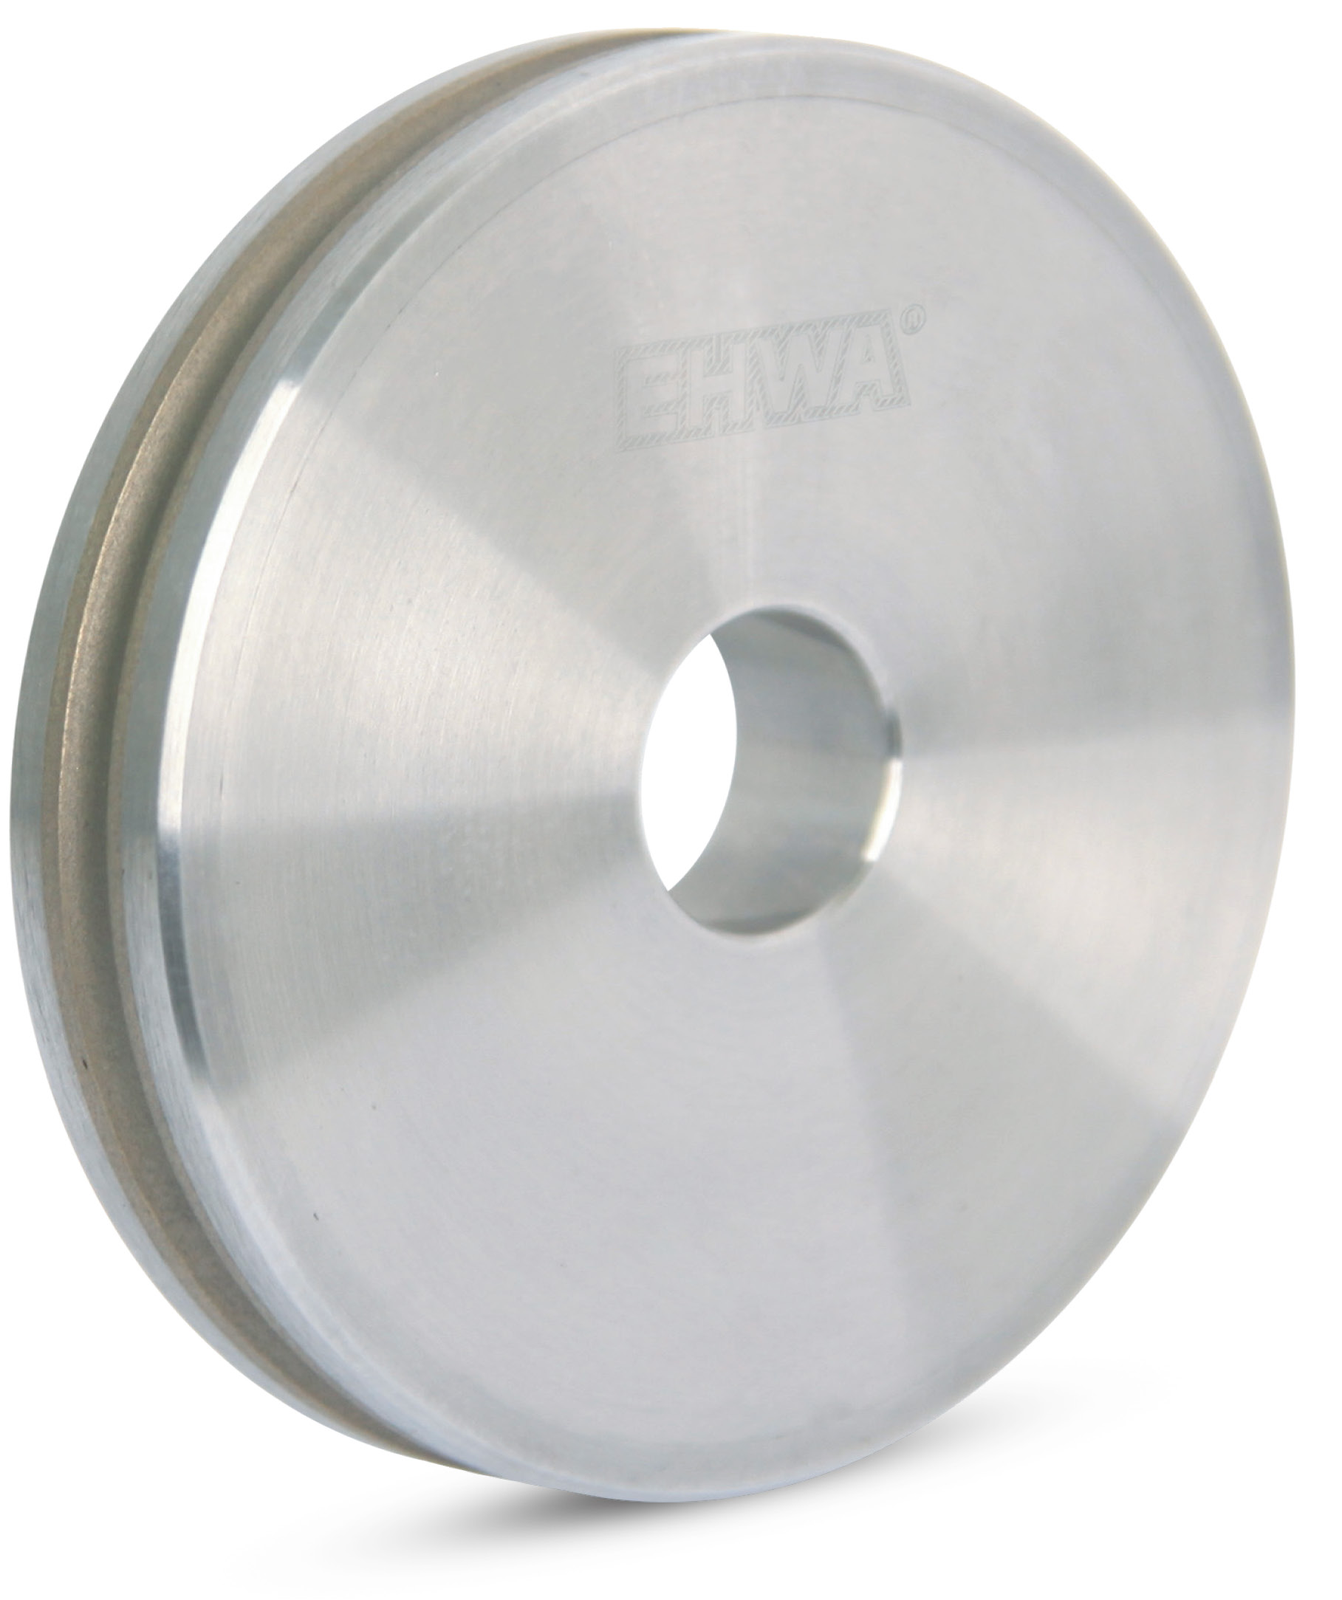
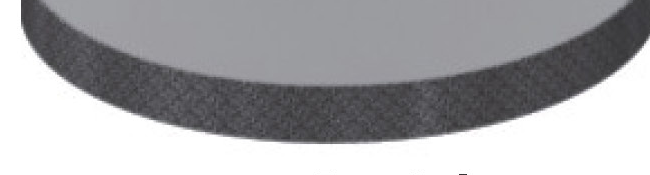
Der Vergleich stellt Wettbewerber, EHWA #1 und EHWA #2 für CR39, PL und HI gegenüber. EHWA #1 wird als Schlitz-Ausführung und EHWA #2 als gerade Ausführung gezeigt. Das Gefügebild ergänzt die Werkzeugoberfläche. Die Grafik bewahrt die gedruckte Achse 0 / 50 / 100 und die Balkengeometrie; die Quelle nennt keine Achseneinheit und keine Zahlenwerte an den einzelnen Balken.
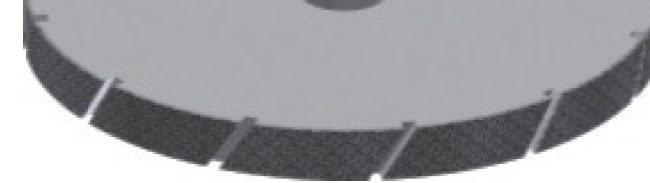
EHWA #1: Schlitz-Ausführung.
EHWA #2: gerade Ausführung.
Gefüge der Linsenschleifscheibenoberfläche.
BSL-Schleifvergleich für CR39, PL und HI.

Zu diesem Kapitel anfragen

Metallbindungen für Fahrzeugglaskanten

Metallgebundene Diamantscheiben dienen dem Rundkantenschliff (Pencil edging) und dem Säumen beziehungsweise Kantenbrechen (Seaming) von Fahrzeugscheiben. Die Bindung wird zu Glasart, Körnung und gewünschter Kantenqualität gewählt. B- und C-Bindungsserien sind für D54~D35 aufgeführt. Die Kategorie „High Quality G (D35~)“ wird als Kennung der Tabelle beibehalten. Die Markierungen geben die jeweiligen Zuordnungen wieder; ein Strich ersetzt ein leeres Quellfeld.

Bindung General (D54 or D46) High Quality G (D35~) Merkmal
MB21 — ● Sehr gute Schleifleistung
MC6 ● ● Allgemeine Bindung
MC9 ● — Längere Standzeit und gute Qualität
MC11 ● — Längste Standzeit im angegebenen Programm
Metallgebundene Diamantscheibe für Fahrzeugglaskanten.

Zu diesem Kapitel anfragen

G-Bindungsserie und Eagle-Gefüge

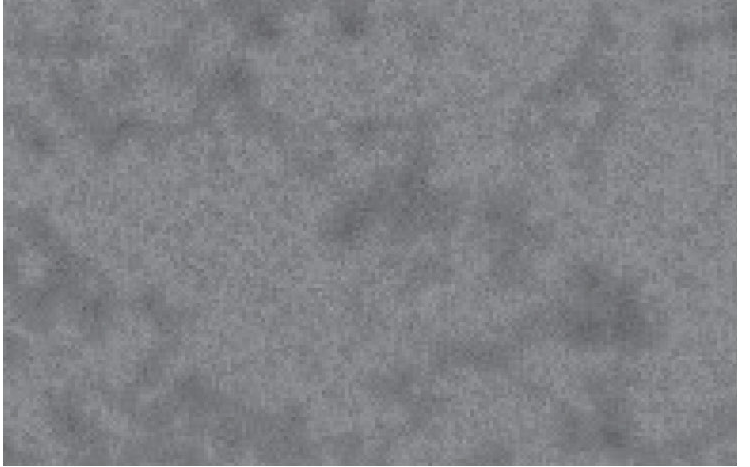
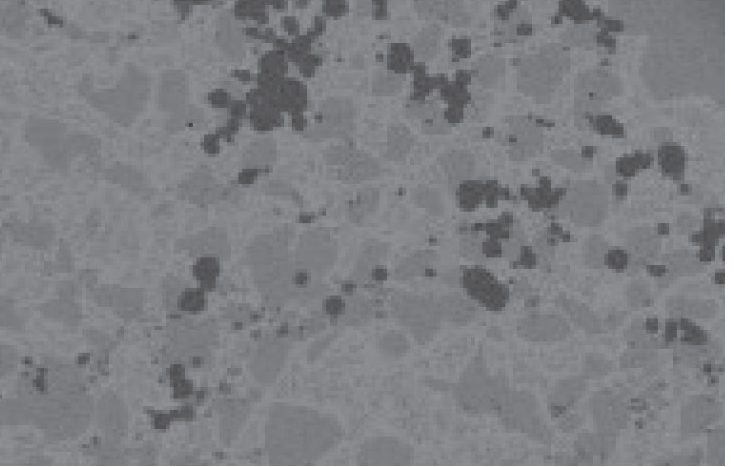
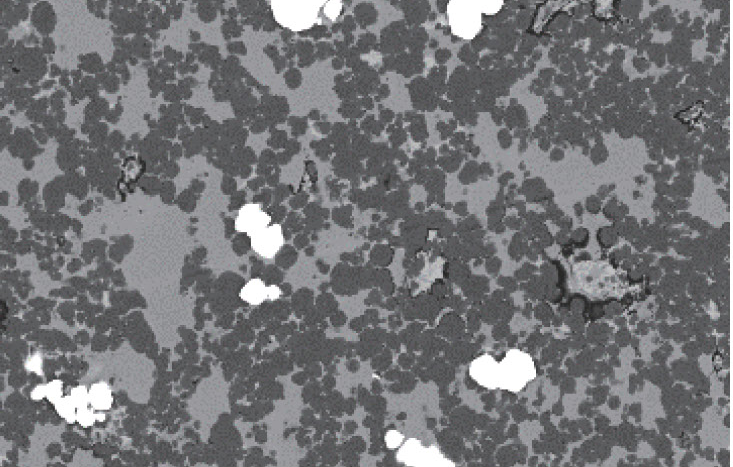
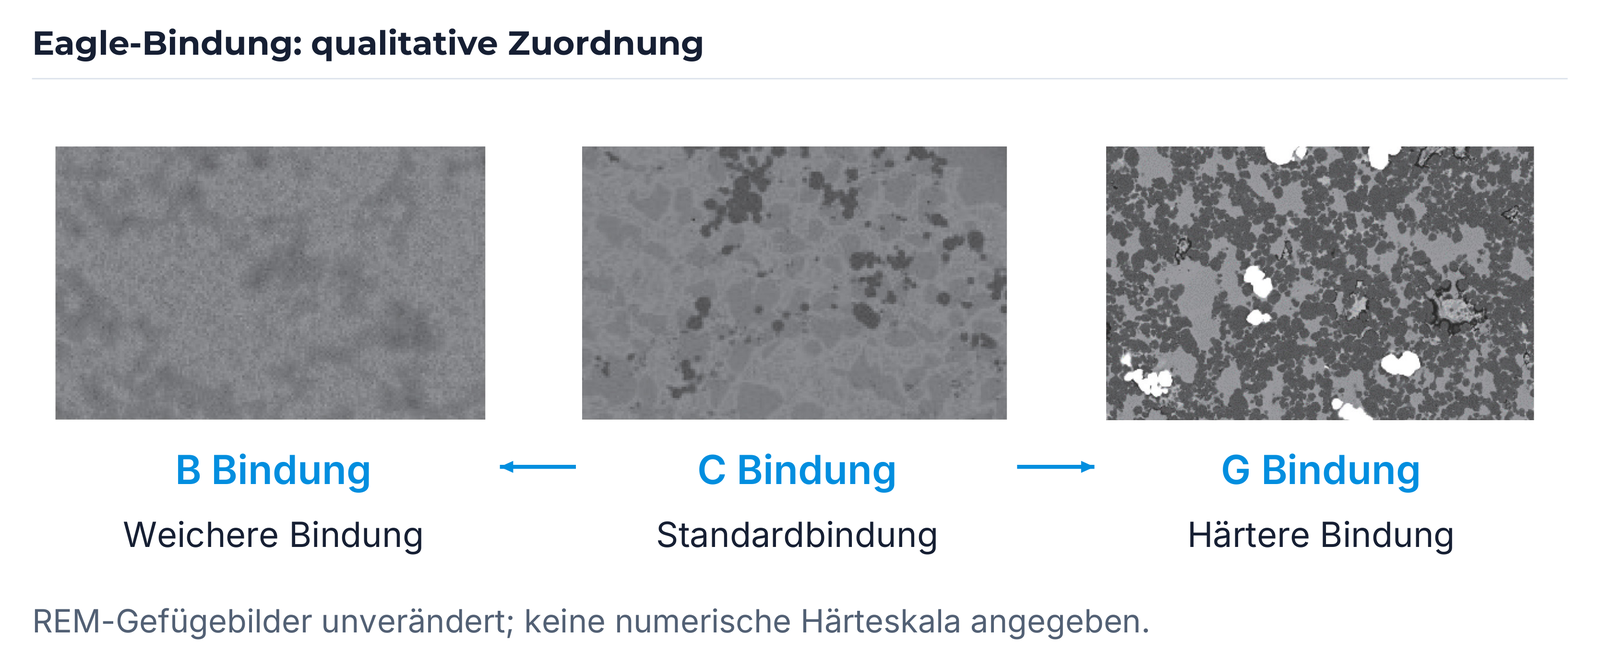
Die G-Bindungsserie ist für D91~D76 aufgeführt und unterscheidet vorgespanntes Glas von Verbundglas. Die REM-Aufnahmen zeigen die Eagle-Bindungen B, C und G: B ist als weichere Bindung, C als Standardbindung und G als härtere Bindung dargestellt. Das ist eine qualitative Zuordnung ohne ergänzte Härtewerte.

Bindung Vorgespanntes Glas Verbundglas Merkmal
MG7 — ● Sehr gute Schleifleistung
MG16C ● ● —
MG21N ● — Längere Standzeit und gute Qualität
MG72 ● — Längere Standzeit und hohe Schleifgeschwindigkeit
REM-Gefüge: B-Bindung.
REM-Gefüge: C-Bindung.
REM-Gefüge: G-Bindung.
Eagle-Bindungen: B weicher, C Standard, G härter.

Zu diesem Kapitel anfragen

Abrichtrollen für Turbinenschaufeln

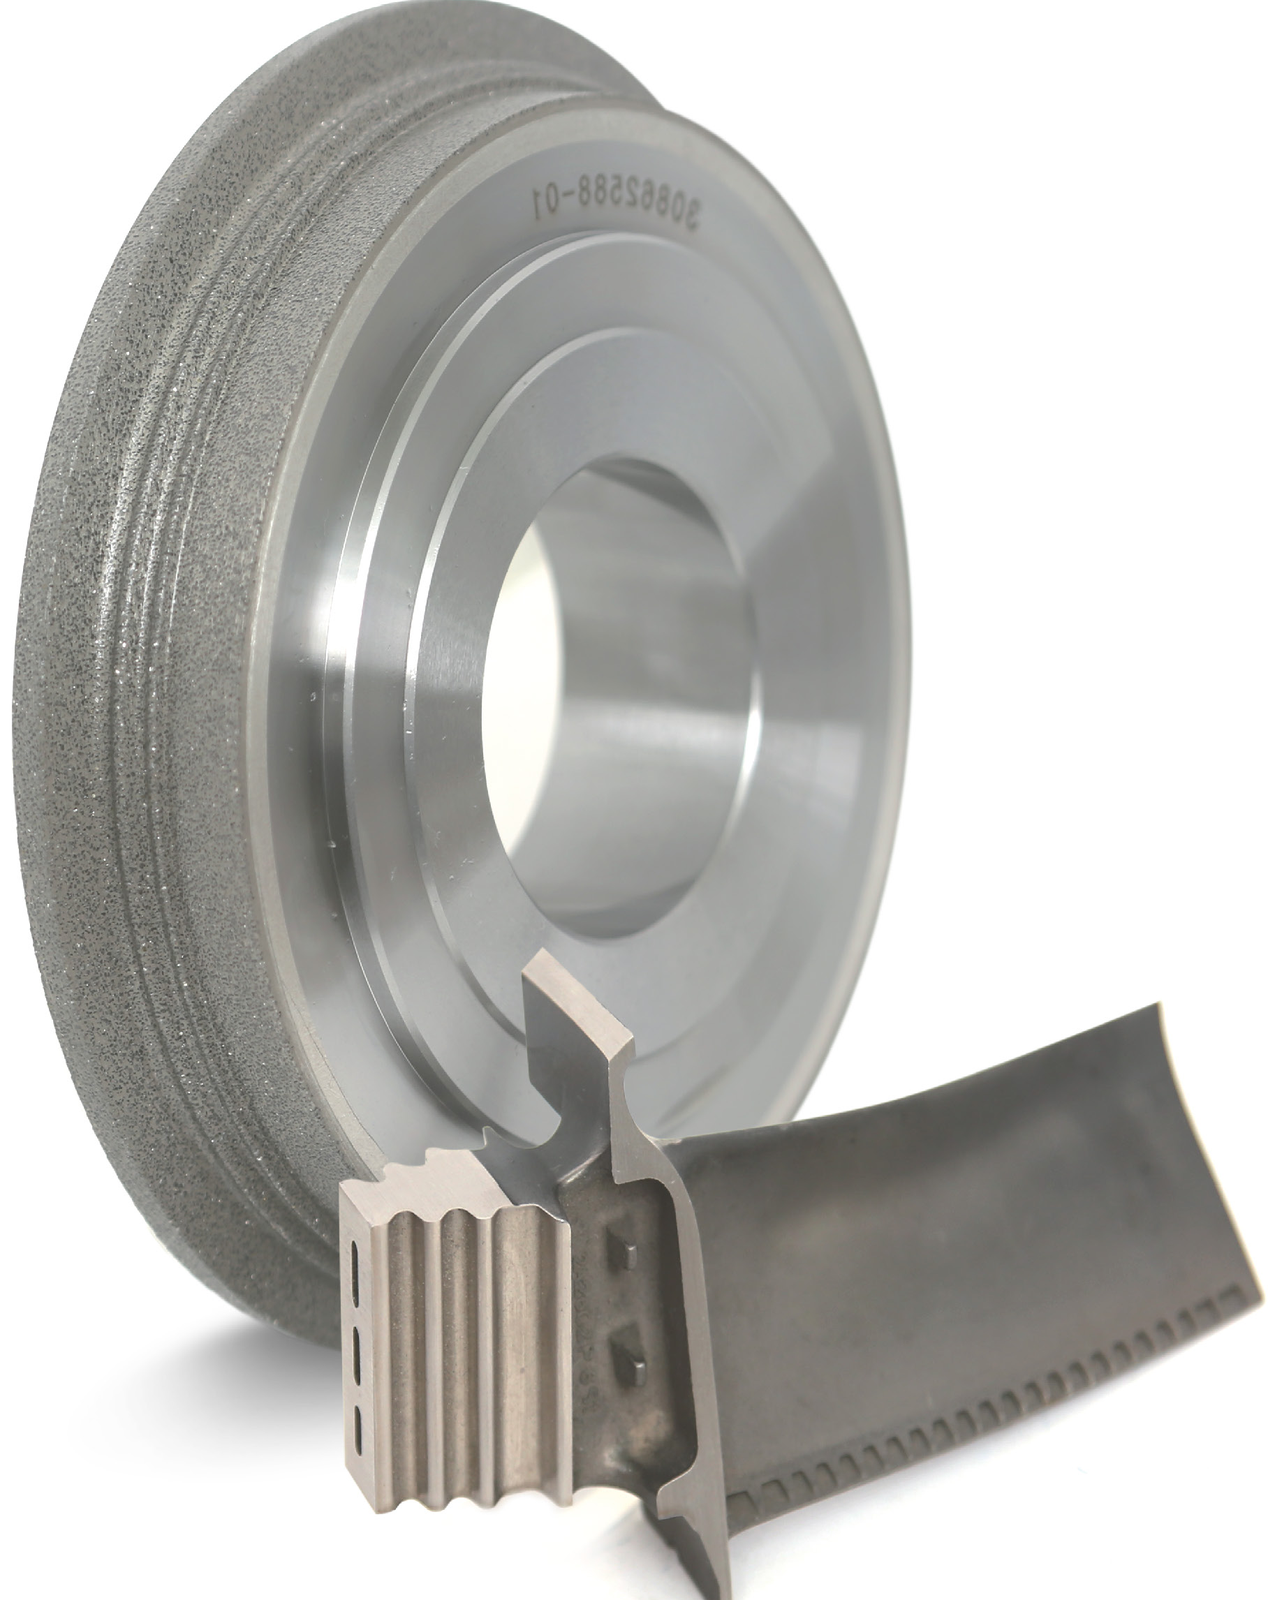
Werkstückbezogen ausgelegte Abrichtrollen verbinden hohe Werkzeugpräzision mit langer Standzeit. EHWA beschreibt eine stabile Abrichtleistung beim Tiefschleifen (Creep-feed grinding). Vier Kontaktstellungen zeigen die Anpassung an unterschiedliche Schaufelprofile. Die Abbildung des Abrichtwerkzeugs mit Schaufelbauteil und das Triebwerksfoto veranschaulichen die Anwendung.
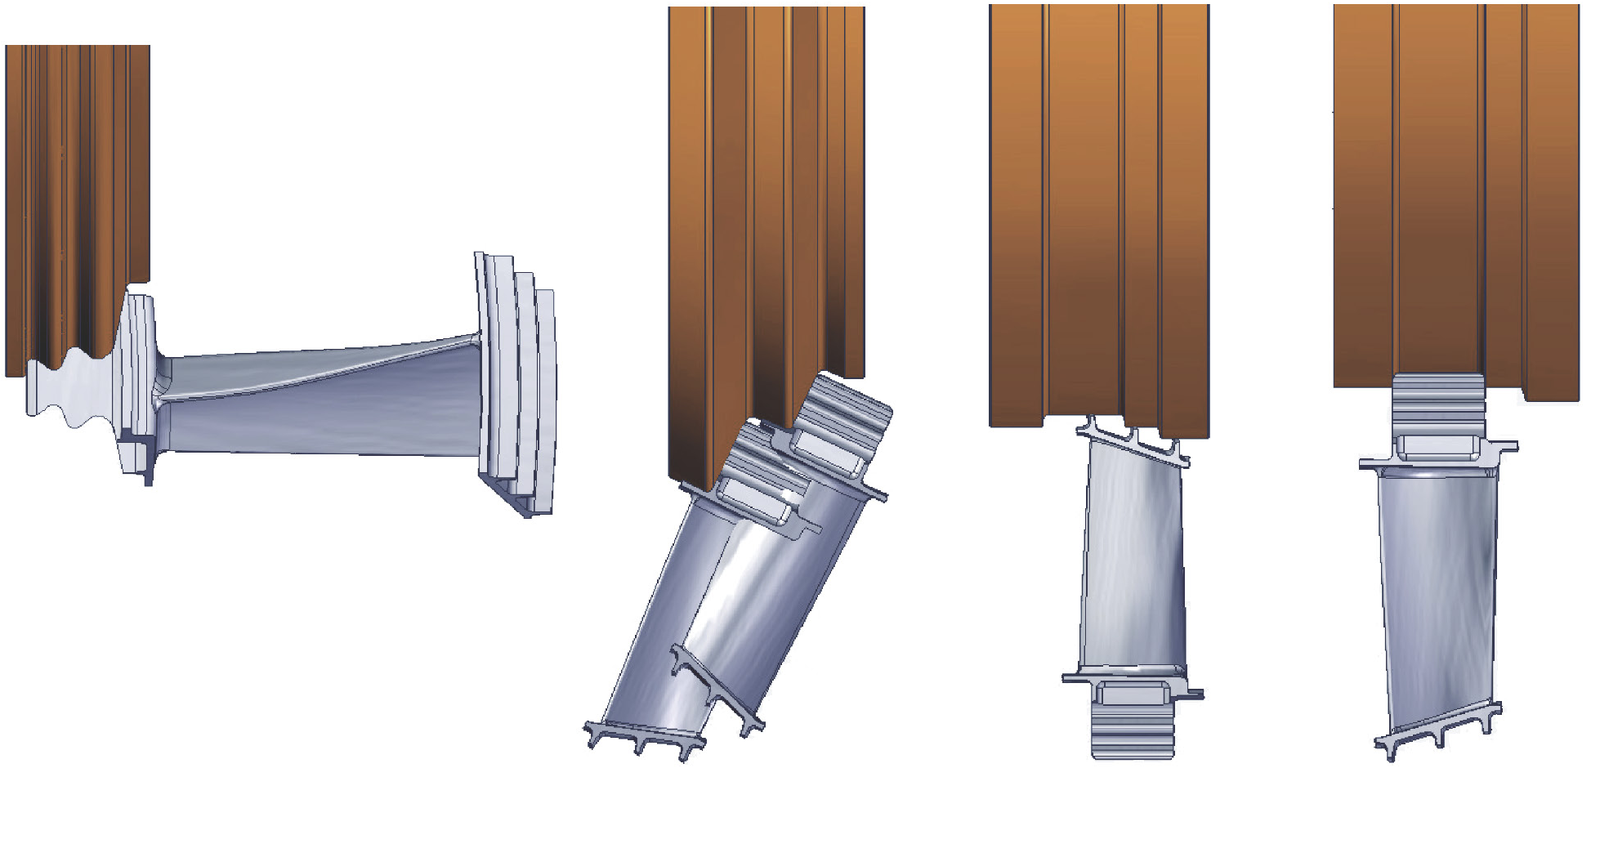
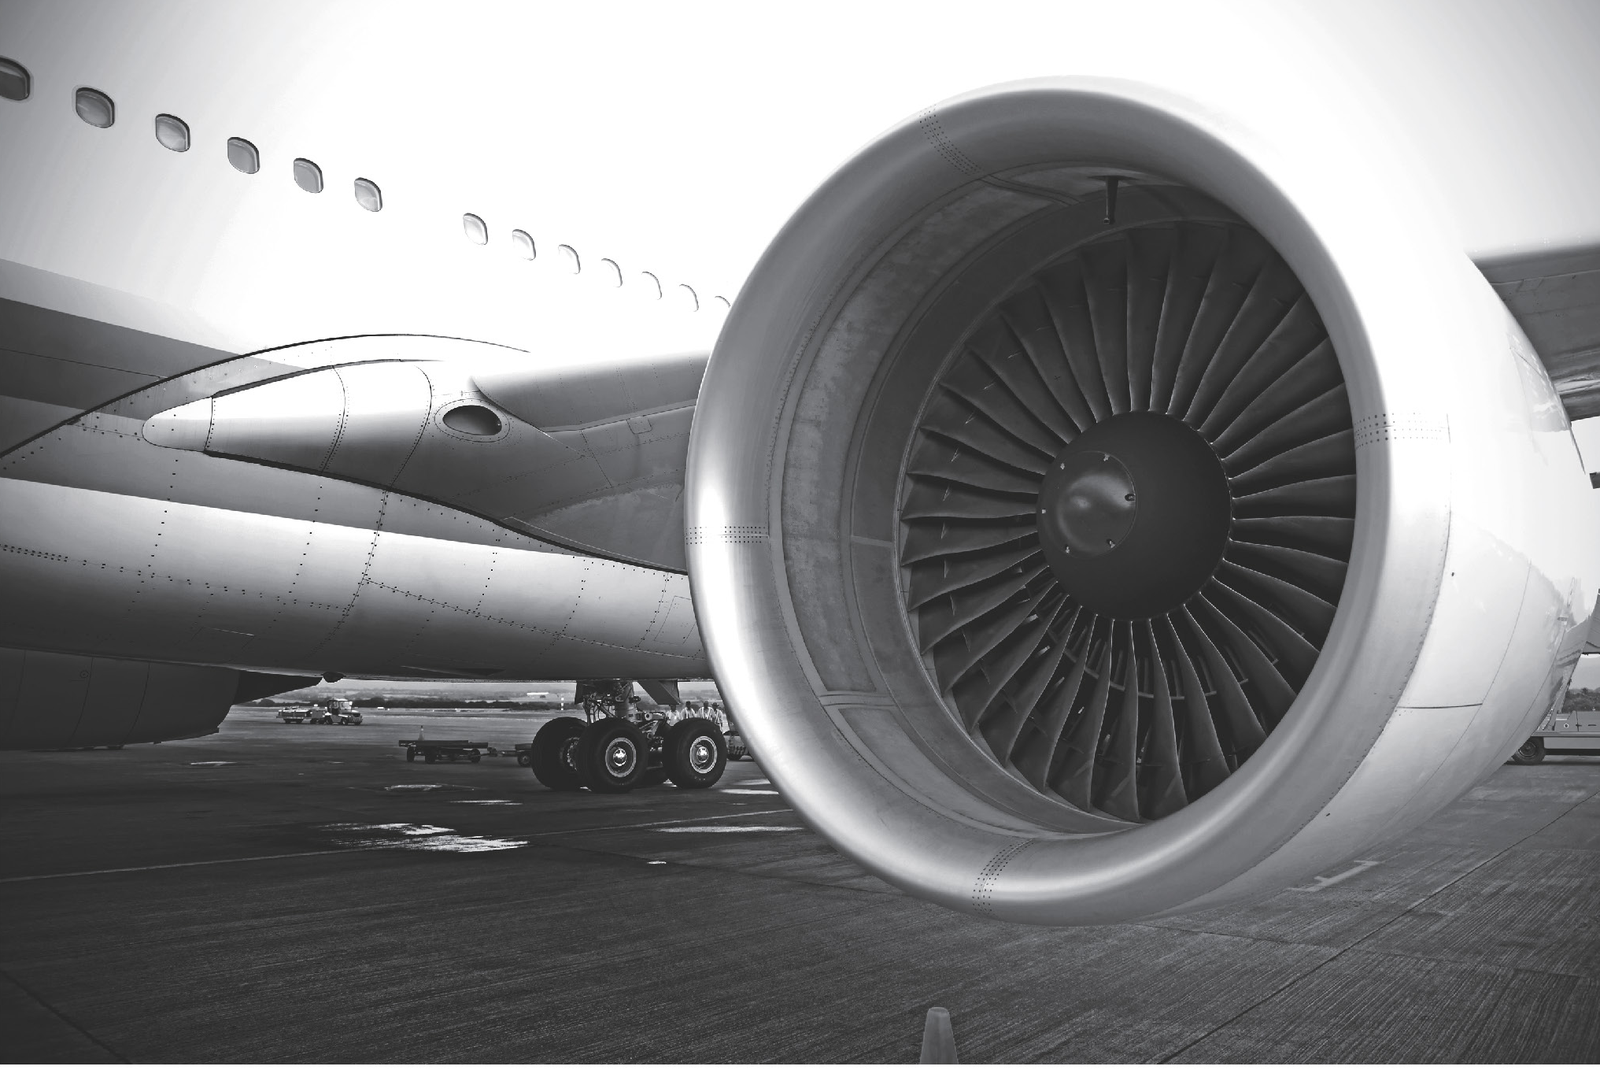
Vier Profilkontaktstellungen für Turbinenschaufeln.
Flugzeugtriebwerk als Anwendungsbild.
Abrichtwerkzeug mit profiliertem Turbinenschaufelbauteil.

Zu diesem Kapitel anfragen

Hartmetall-Schaftfräser und Bohrer

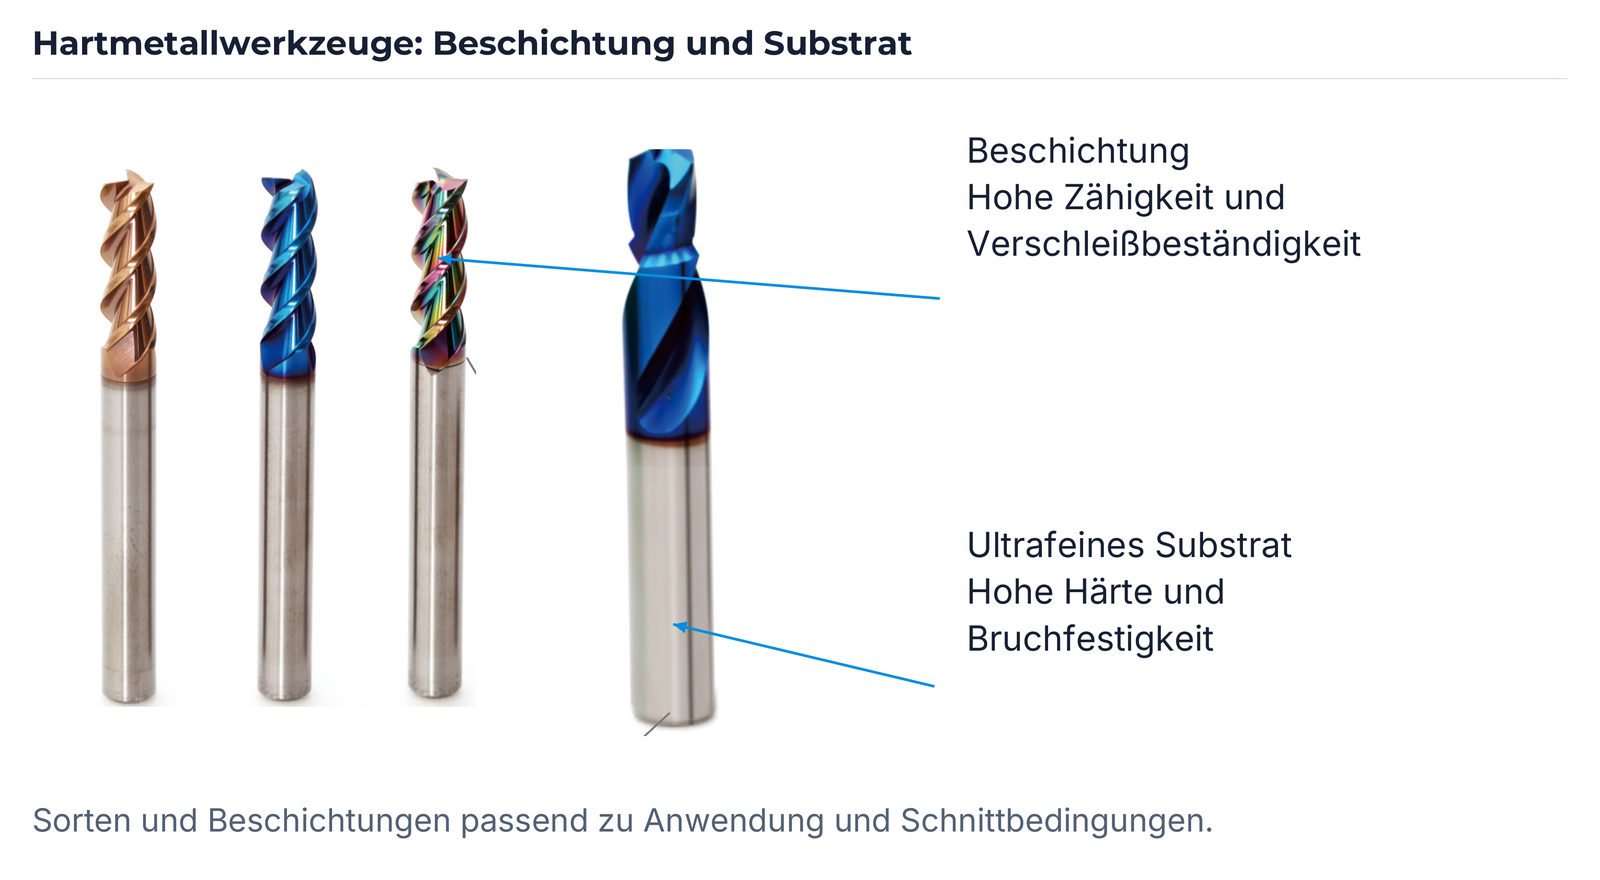
EHWA stimmt Hartmetallsorten und Beschichtungen auf die Anwendung und die Bearbeitungsbedingungen ab. Die Beschichtung unterstützt hohe Zähigkeit und Verschleißbeständigkeit; das ultrafeine Substrat verbindet hohe Härte mit hoher Bruchfestigkeit. Die Werkzeugbilder bewahren die unterschiedlichen beschichteten Fräser- und Bohrerausführungen sowie die kleinen Werkzeugvarianten.
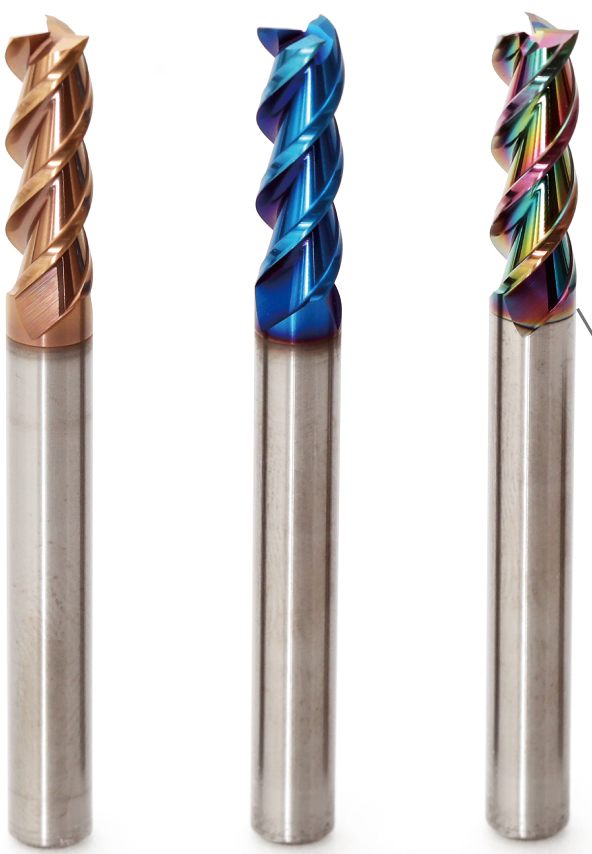
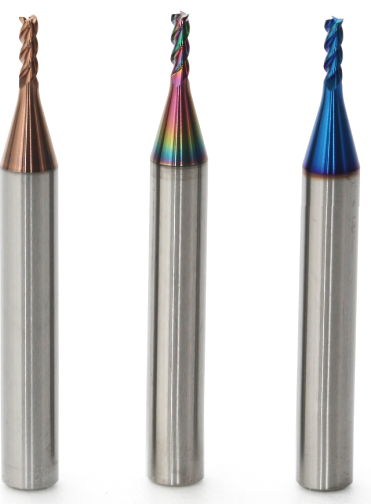
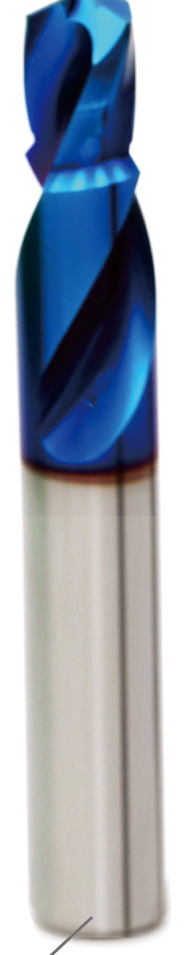
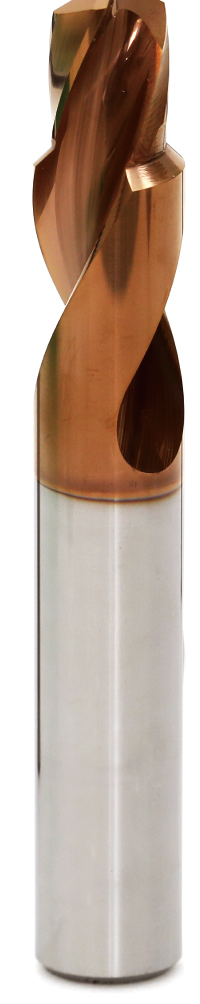
Beschichtete Hartmetallwerkzeuge in drei Ausführungen.
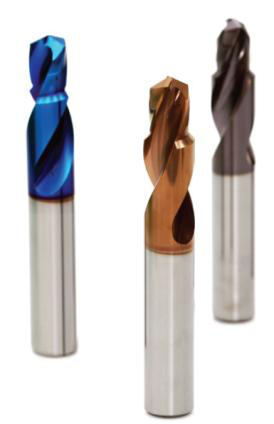
Kleine Hartmetallwerkzeuge mit unterschiedlichen Beschichtungen.
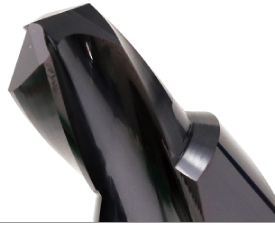
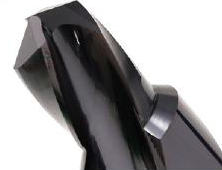
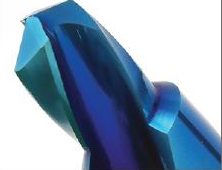
Beschichtetes Hartmetallwerkzeug: blaue Ausführung.
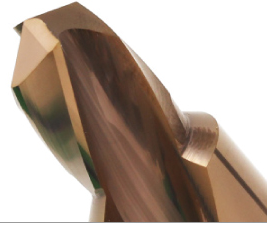
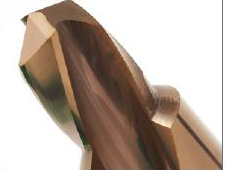
Beschichtetes Hartmetallwerkzeug: goldfarbene Ausführung.
Beschichtetes Hartmetallwerkzeug: braune Ausführung.
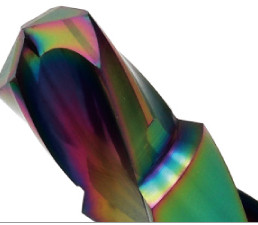
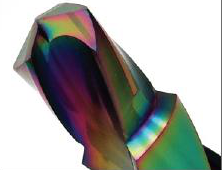
Beschichtetes Hartmetallwerkzeug: mehrfarbige Ausführung.
Beschichtung und ultrafeines Hartmetallsubstrat.

Zu diesem Kapitel anfragen

Rotierende Werkzeuge für Aluminium, CFRP und HRSA

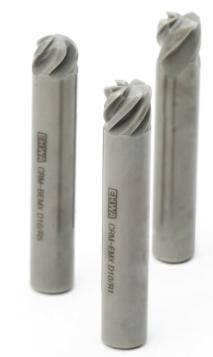
Aluminium und CFRP unterstützen Leichtbaukonzepte mit günstigem Festigkeits-Gewichts-Verhältnis in der Luftfahrt. Die abrasiven Fasern und der gerichtete Aufbau von CFRP stellen besondere Anforderungen an Schneidkante und Verschleißbeständigkeit. EHWA bietet dafür rotierende Werkzeuge mit scharfen Schneiden und hoher Verschleißbeständigkeit. Helikale Schaftfräser sind auf hohe Vorschübe, hohe Abtragsleistung und zuverlässige Prozesse ausgerichtet. Für Nickellegierungen wie Inconel in Turbinen- und Strahltriebwerksbauteilen ergänzt ein helikaler Keramik-Schaftfräser das HRSA-Programm.
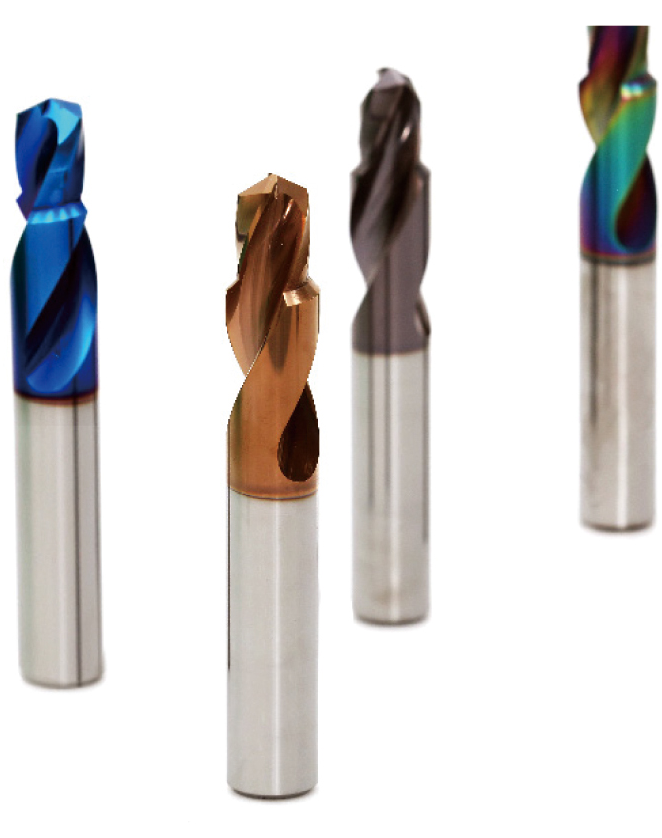
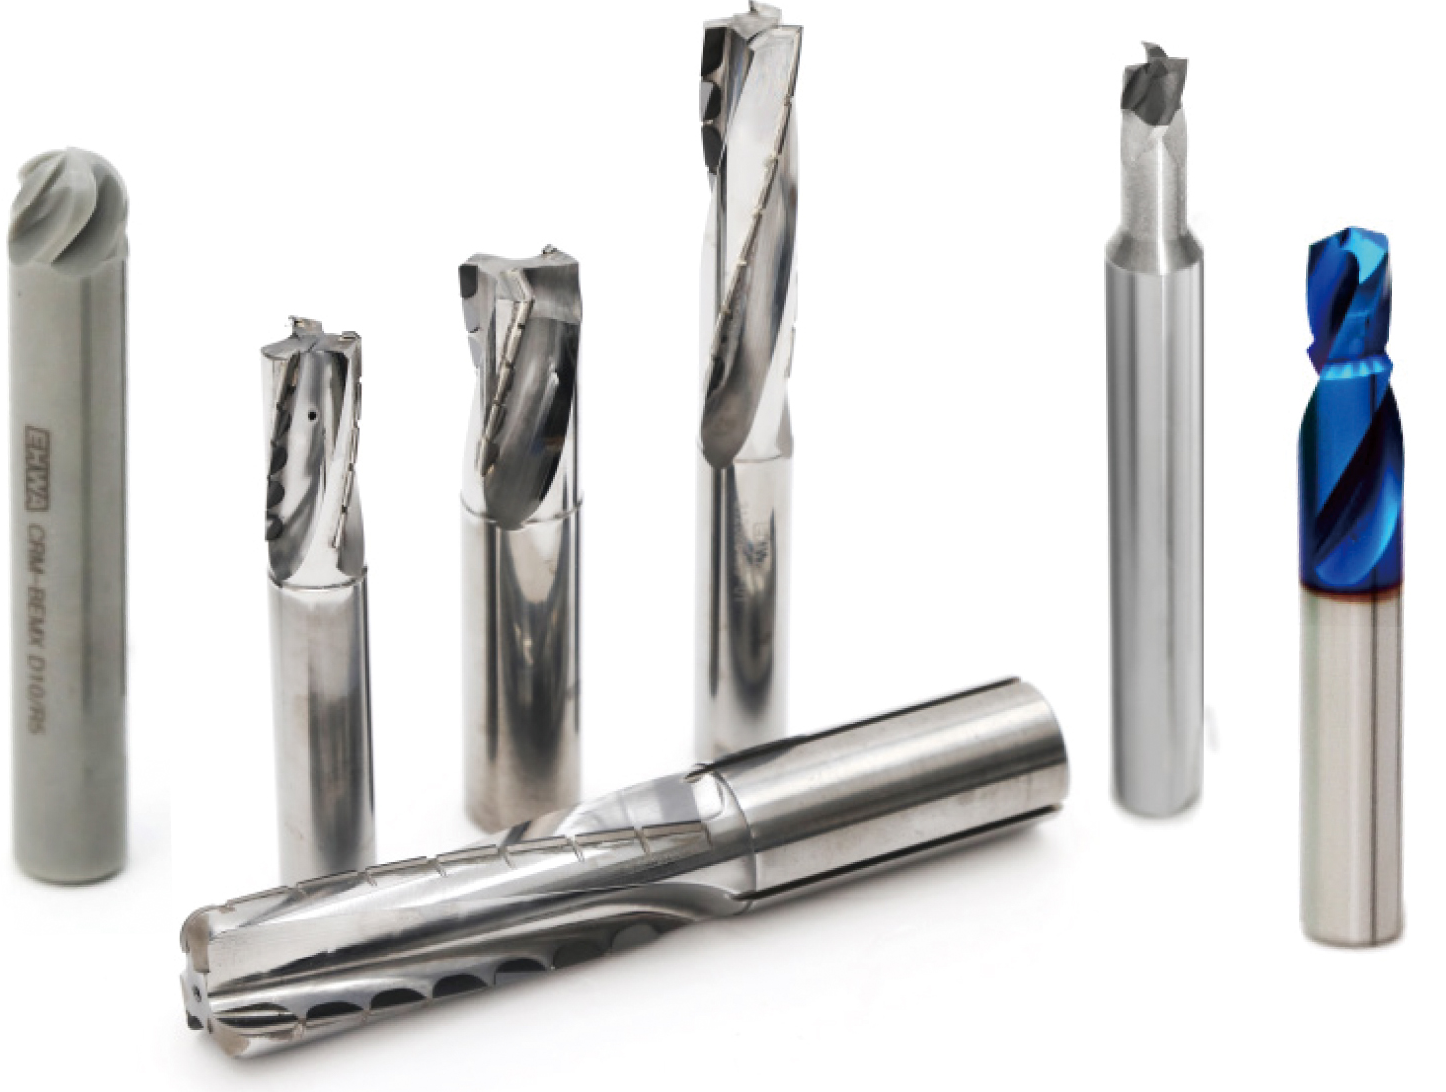
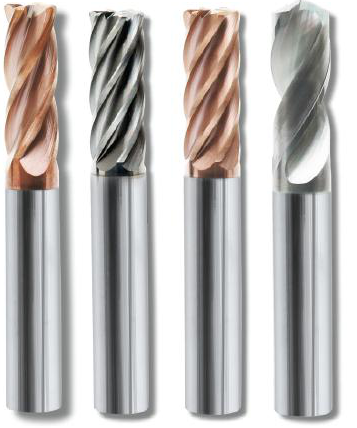
Beschichtete Hartmetallwerkzeuge in vier Ausführungen.
EHWA-Programm rotierender Werkzeuge.
Helikale PCD-Schaftfräser in unterschiedlichen Baugrößen.
Beschichtete Hartmetallwerkzeuge.
Keramik-Schaftfräser für HRSA.

Zu diesem Kapitel anfragen

Produktlinien: TC, Keramik und PCD

Die Produktübersicht unterscheidet TC-Ausführungen TA, H1, H2 und H3, Keramikformen 6F, BALL und 4F sowie PCD-Ausführungen 1Z, 2Z und 3Z. TC-Schaftfräser und PCD-Bohrer sind zusätzlich als vollständige Werkzeuggruppen dargestellt. Die Bilder bewahren die jeweiligen Kopfformen und Beschichtungsfarben.

Werkzeuggruppe Ausführung
TC TA
TC H1
TC H2
TC H3
Keramik 6F
Keramik BALL
Keramik 4F
PCD 1Z
PCD 2Z
PCD 3Z
Beschichtungsserie TA: Werkzeugkopf.
Beschichtungsserie H1: Werkzeugkopf.
Beschichtungsserie H2: Werkzeugkopf.
Beschichtungsserie H3: Werkzeugkopf.
Keramik-Kopfform 6F.
Keramik-Kopfform BALL.
Keramik-Kopfform 4F.
PCD-Ausführung 1Z.
PCD-Ausführung 1Z.
PCD-Ausführung 2Z.
PCD-Ausführung 2Z.
PCD-Ausführung 3Z.
PCD-Ausführung 3Z.
TC-Schaftfräserprogramm in vier Werkzeugausführungen.
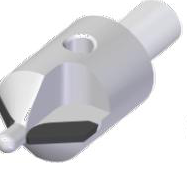
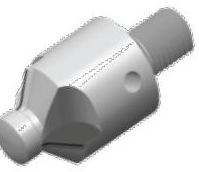
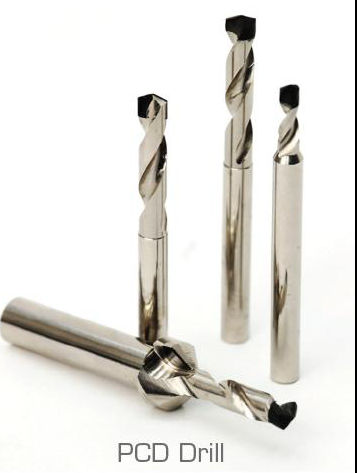
PCD-Bohrer in unterschiedlichen Baugrößen und Ansichten.

Zu diesem Kapitel anfragen

Helikale PCD-Schaftfräser

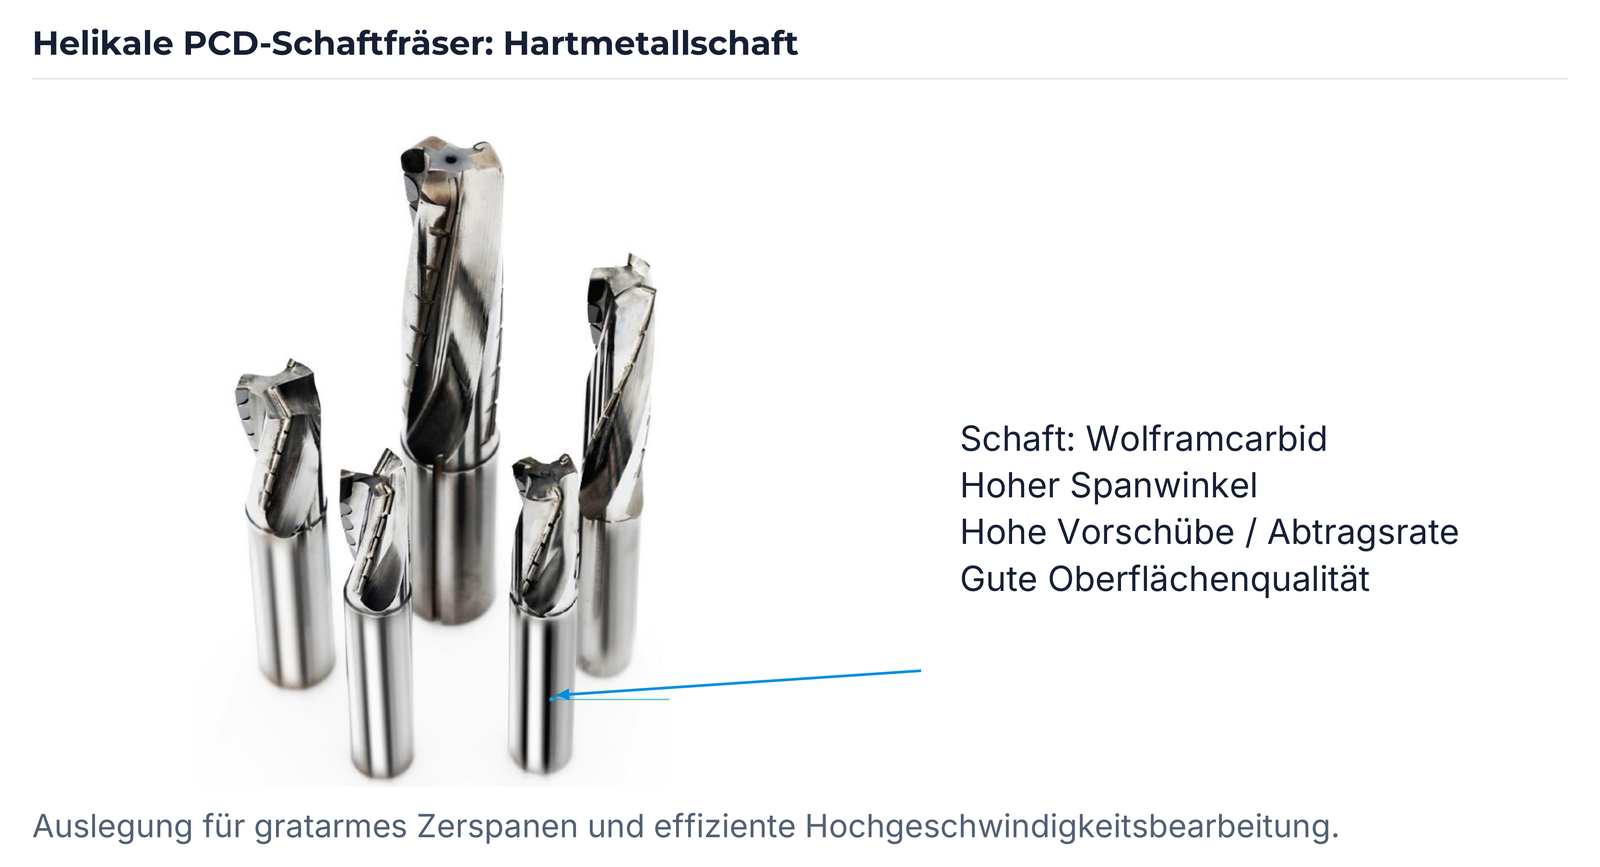
Helikale PCD-Schaftfräser verbinden hohe Vorschübe und Abtragsleistung mit einer auf zuverlässige Bearbeitung ausgelegten Geometrie. Der hohe Spanwinkel unterstützt gratarmes Zerspanen; weitere Merkmale sind hohe Geschwindigkeit, hohe Effizienz und gute Oberflächengüte. Der Schaft besteht aus Wolframcarbid. Werkzeug und Prozess werden passend zu Bauteil und Werkstoff abgestimmt.
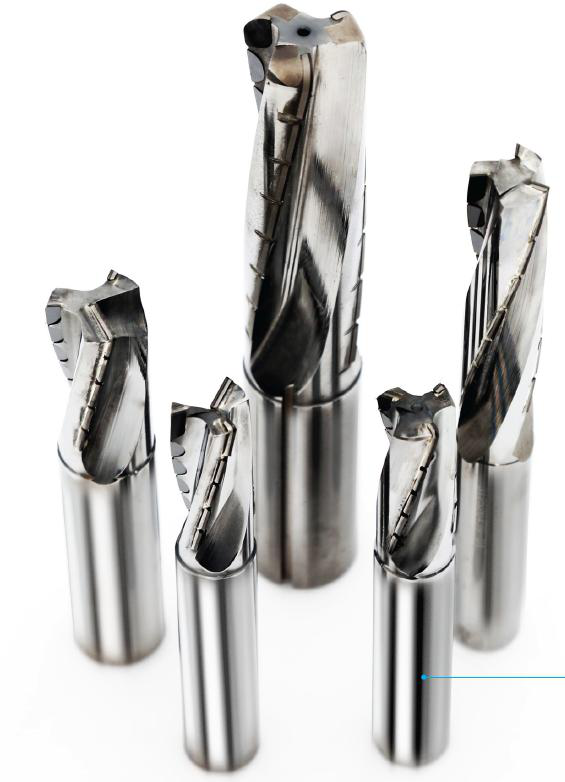
Helikale PCD-Schaftfräser mit Wolframcarbidschaft.
PCD-Schaftfräser: Hartmetallschaft und Leistungsmerkmale.

Zu diesem Kapitel anfragen

EC2008: Keramik-Schaftfräser für HRSA

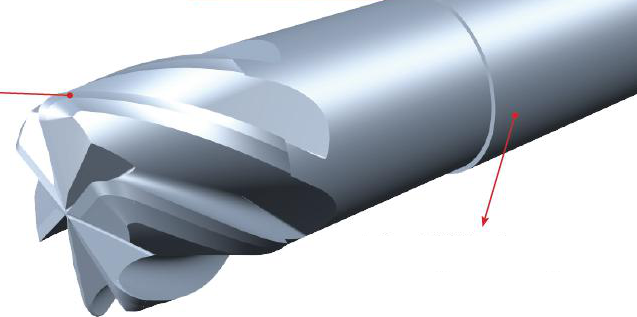
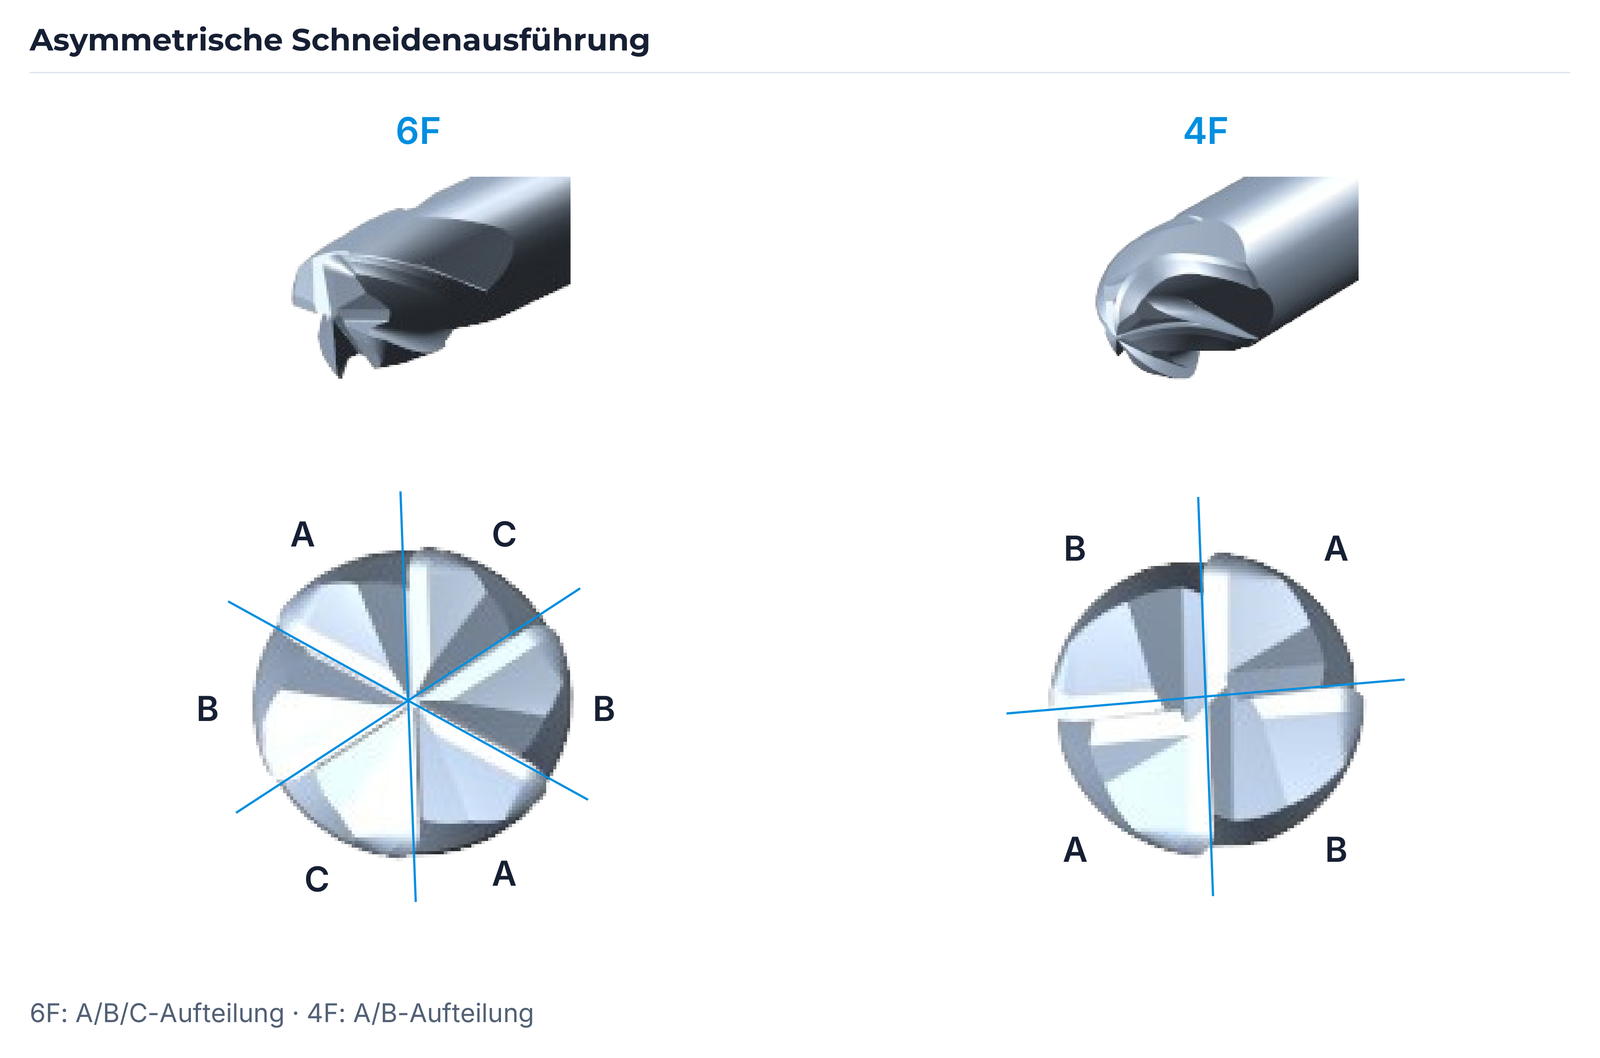
SiAlON-Keramik basiert auf Silizium (Si), Aluminium (Al), Sauerstoff (O) und Stickstoff (N). Die EC2008-Materialbeschreibung hebt die hohe Wärmebeständigkeit und niedrige Wärmeleitfähigkeit hervor. Diese thermischen Eigenschaften unterstützen die Werkzeugauslegung für anspruchsvolle Bearbeitungsbedingungen mit hohen Temperaturen und Druckbelastungen, etwa bei Turbinen- und Automobilmotorbauteilen. Der große Drallwinkel soll die Schnittlast verringern und eine hohe Zerspanungsleistung ermöglichen. Die asymmetrische Schneidenausführung ist für 6F mit A/B/C und für 4F mit A/B dargestellt. Die Quelle nennt dafür keine zusätzlichen Winkel- oder Wärmeleitfähigkeitswerte.

Merkmal EHWA-Angabe
Sorte EC2008
Werkstoff SiAlON
Farbe Dark Olive Green
Werkstückwerkstoff HRSA (Heat-Resistant Super Alloy)
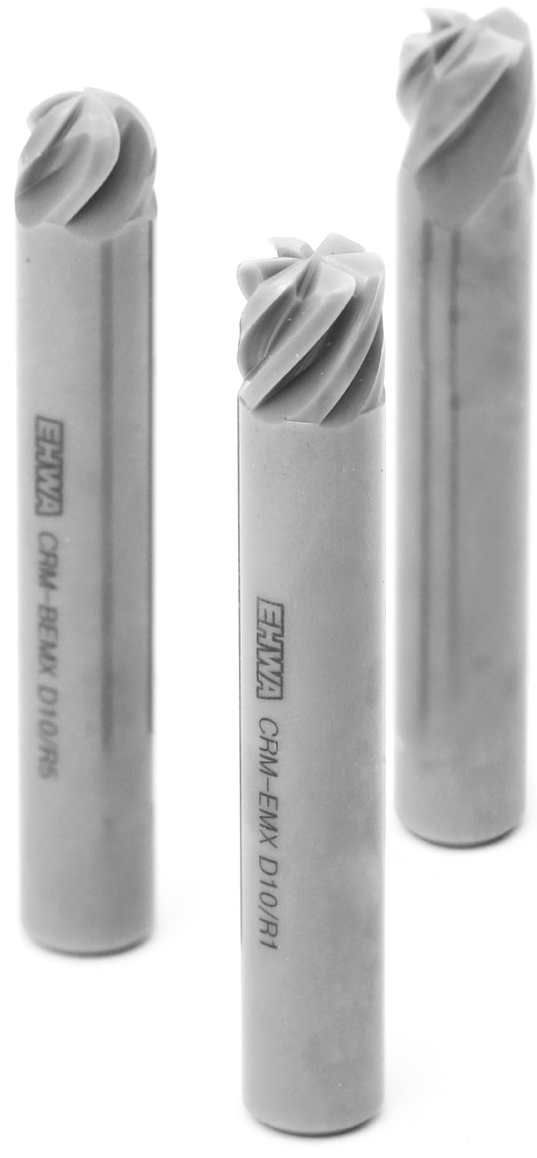
Keramik-Schaftfräser in unterschiedlichen Kopfformen.
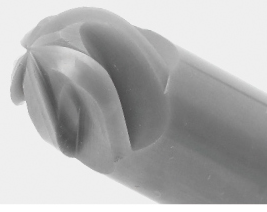
Keramik-Schaftfräser: Detail der helikalen Schneiden.
Keramikfräser mit sechs Schneiden: Perspektivansicht.
Keramikfräser mit vier Schneiden: Perspektivansicht.
Großer Drallwinkel und SiAlON-Sorte für HRSA.
6F: A/B/C-Aufteilung; 4F: A/B-Aufteilung.

Zu diesem Kapitel anfragen

ET220: Vollhartmetallbohrer für Stahl

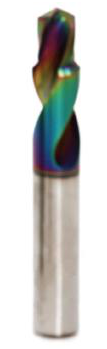
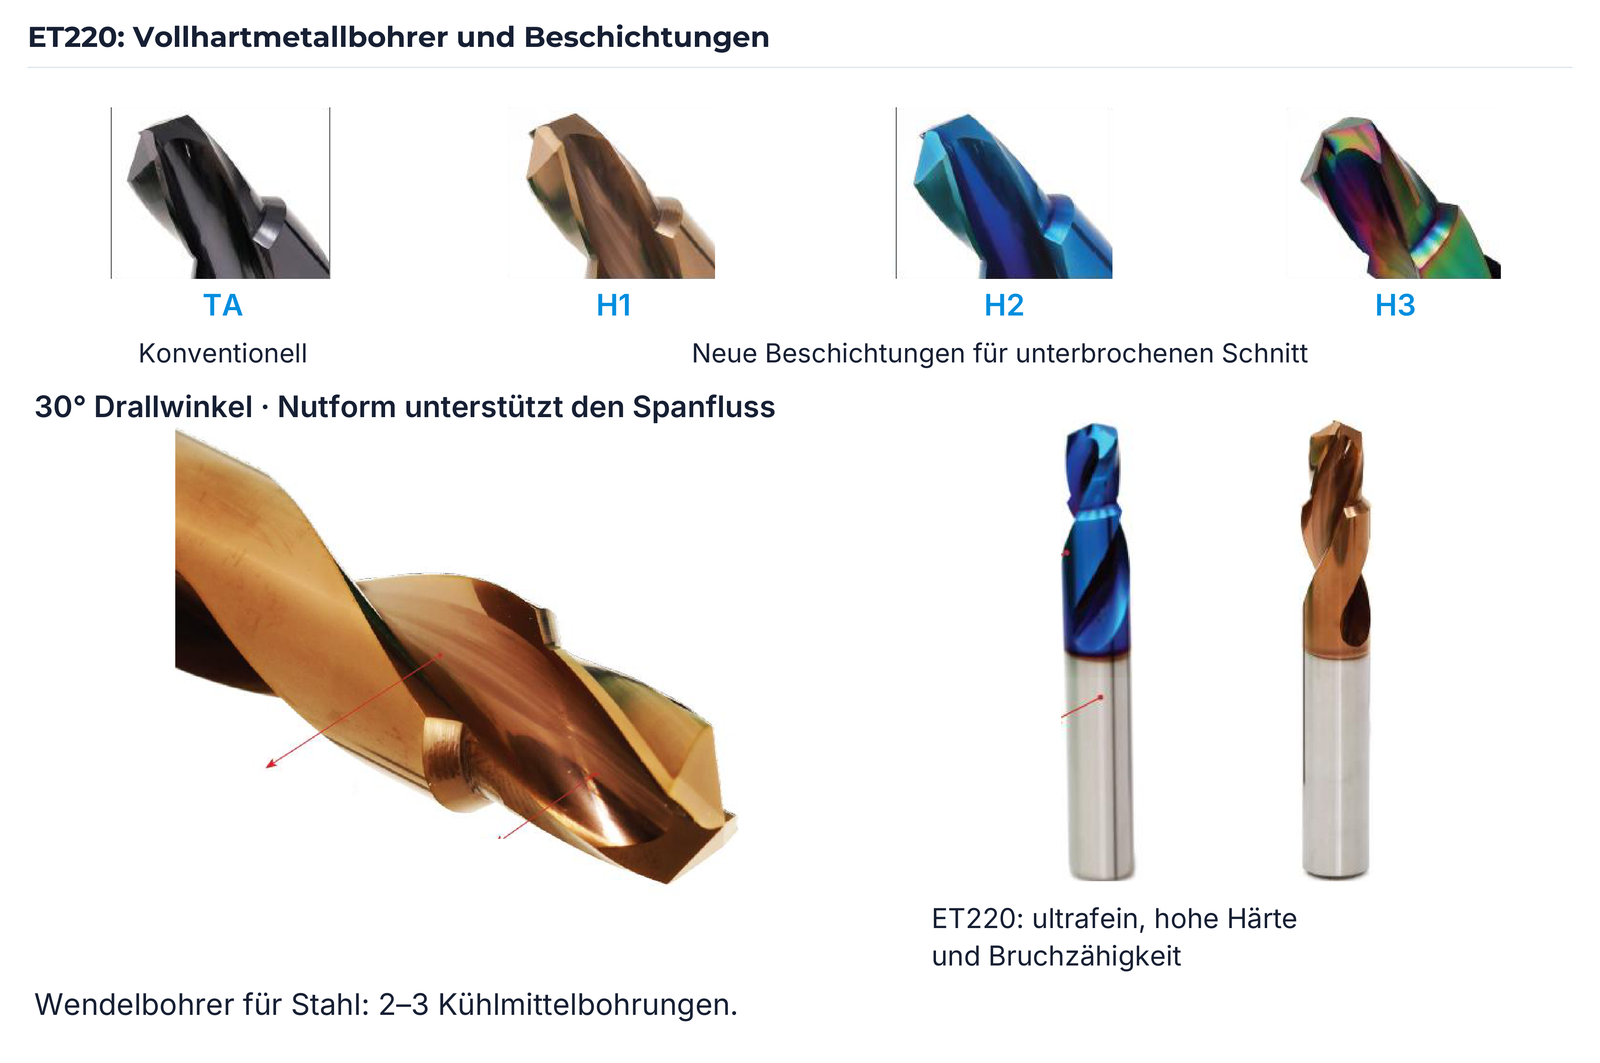
ET220 ist als ultrafeines Hartmetall mit hoher Härte und hoher Bruchzähigkeit beschrieben. Die Wendelbohrer für Stahl besitzen 2–3 Kühlmittelbohrungen. Ein Drallwinkel von 30° und eine auf fließenden Spanabtransport ausgelegte Nutform ergänzen die Beschichtung mit hoher Zähigkeit und Verschleißbeständigkeit. Die Beschichtungsübersicht trennt die konventionelle TA-Ausführung von H1, H2 und H3 für unterbrochenen Schnitt.

Merkmal EHWA-Angabe
Sorte ET220
Substrat Ultrafein; hohe Härte und Bruchzähigkeit
Werkstückwerkstoff Stahl
Kühlmittelbohrungen 2–3
Drallwinkel 30°
Nutform Unterstützt den Spanfluss
Beschichtung Hohe Zähigkeit / Verschleißbeständigkeit
Serie Zuordnung
TA Konventionelle Beschichtung
H1 Neue Beschichtung für unterbrochenen Schnitt
H2 Neue Beschichtung für unterbrochenen Schnitt
H3 Neue Beschichtung für unterbrochenen Schnitt
Vollhartmetallbohrer: Detail von Drall und Nutform.
Beschichtetes Hartmetallwerkzeug: blaue Ausführung.
Beschichtetes Hartmetallwerkzeug: goldfarbene Ausführung.
Beschichtetes Hartmetallwerkzeug: braune Ausführung.
Beschichtetes Hartmetallwerkzeug: mehrfarbige Ausführung.
Beschichtungsserie TA: Werkzeugkopf.
Beschichtungsserie H1: Werkzeugkopf.
Beschichtungsserie H2: Werkzeugkopf.
Beschichtungsserie H3: Werkzeugkopf.
ET220, 30° Drallwinkel und Beschichtungen TA/H1/H2/H3.

Zu diesem Kapitel anfragen

ET110: Bohrer für Aluminiumlegierungen

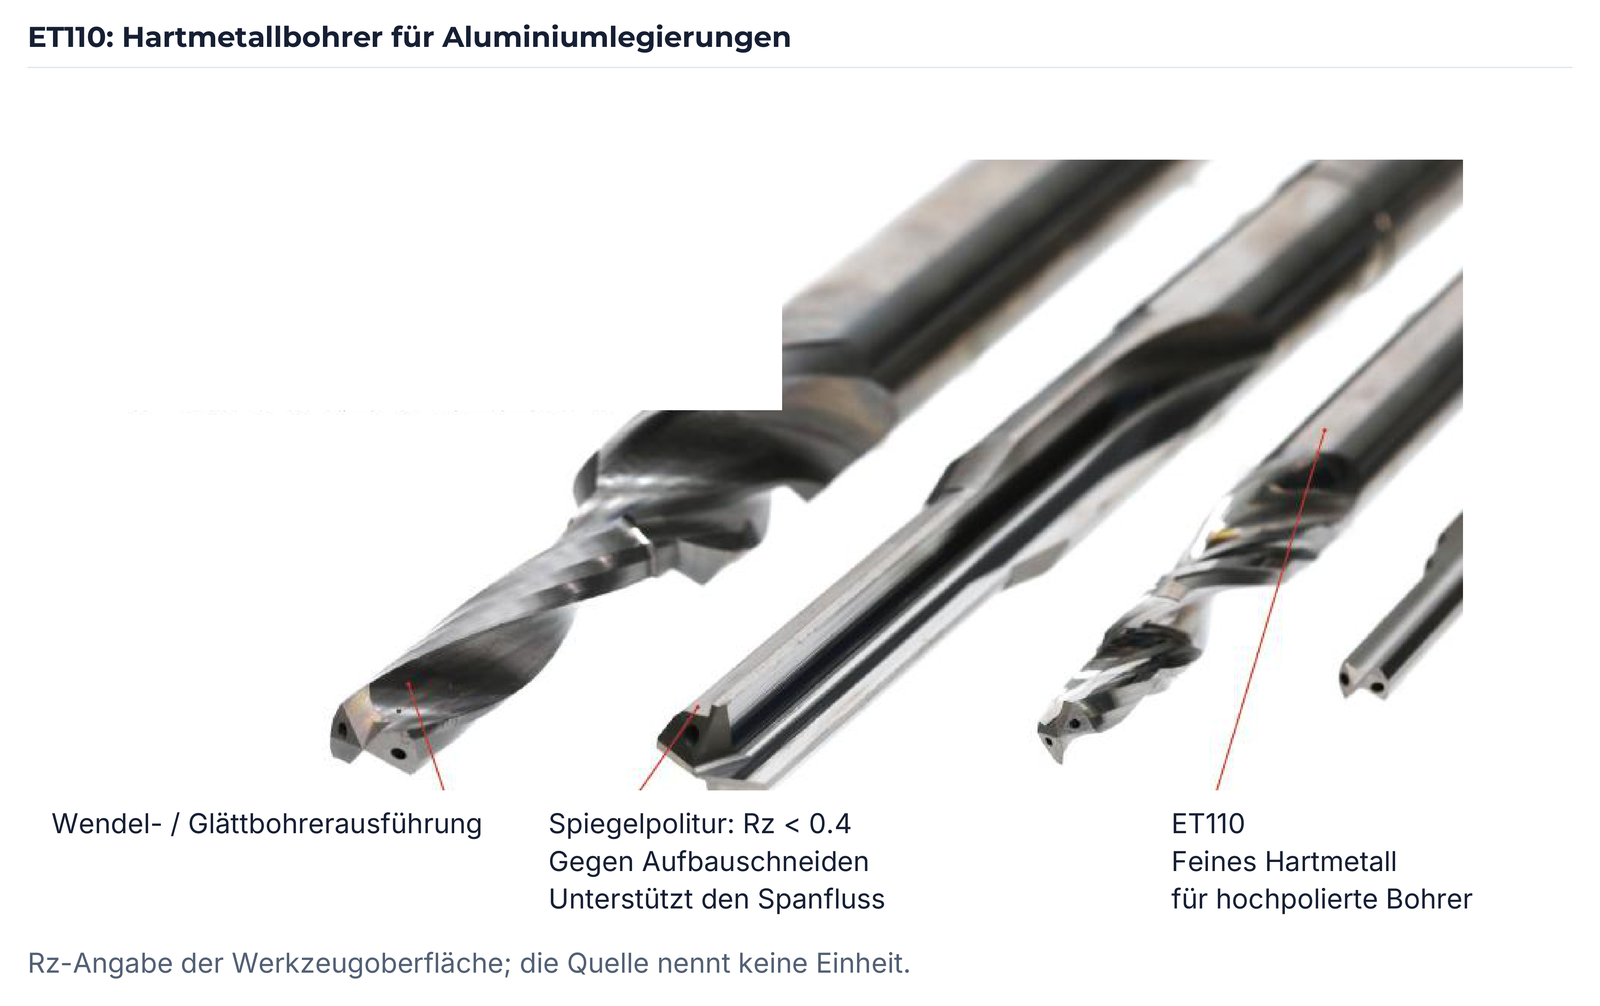
ET110 verwendet feines Hartmetall mit polierter Oberfläche und ist für hochpolierte Bohrer beschrieben. Das Programm zeigt Wendel- und Glättbohrerausführungen. Die Werkzeugoberflächenangabe Rz < 0.4 wird mit dem Ziel geringer Aufbauschneidenbildung und günstigen Spanflusses verbunden. Für diesen Rz-Wert ist in der Unterlage keine Einheit angegeben; er ist kein Rauheitswert einer bearbeiteten Bohrung.

Merkmal EHWA-Angabe
Sorte ET110
Werkstückwerkstoff Aluminiumlegierungen
Substrat Feines Hartmetall
Oberfläche Poliert; Rz < 0.4
Bauformen Wendelbohrer / Glättbohrer
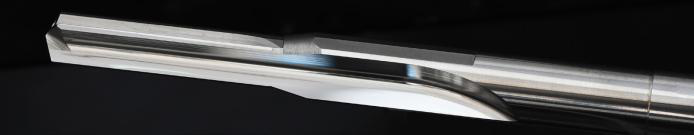
Polierte Oberfläche eines ET110-Hartmetallbohrers.
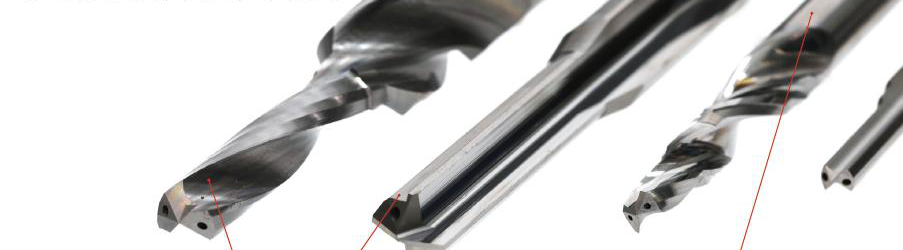
Aluminium-Bohrer: Schneiden- und Nutdetails.
Aluminium-Bohrer: Schaft- und Nutdetails.
ET110 und polierte Werkzeugoberflächen Rz < 0.4.

Zu diesem Kapitel anfragen

Vollhartmetall-Schaftfräser: drei Bauformen

Kugelfräser, Schaftfräser für Seiten- und Planbearbeitung sowie konische Kugelfräser ergänzen das Programm. Die Anwendungstabelle bewahrt die unterschiedlichen Bearbeitungsaufgaben. Je Bauform sind die beiden in der Unterlage gezeigten Beschichtungsvarianten abgebildet.

Bauform Anwendung
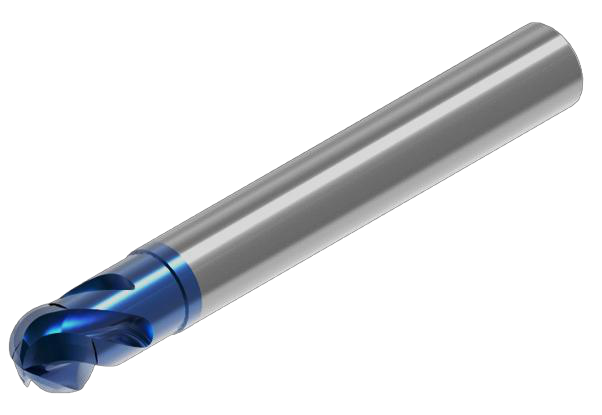
Kugelfräser (Ball endmill) Gekrümmte Konturen; Schruppen; Schlichten
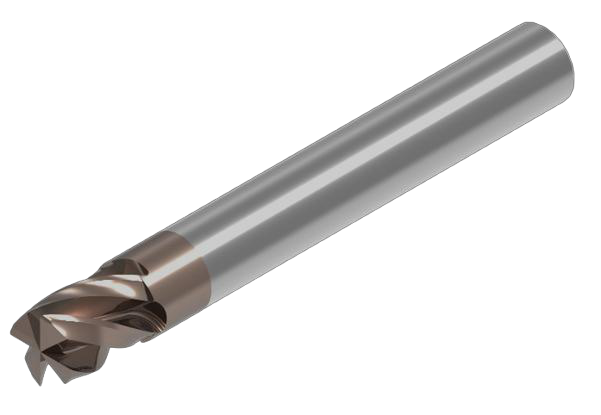
Schaftfräser (Square endmill) Seiten- und Planbearbeitung; Schruppen; Schlichten
Konischer Kugelfräser (Taper Ball endmill) Gekrümmte Konturen; Schlichten
Kugelfräser: braune Beschichtungsvariante.
Kugelfräser: blaue Beschichtungsvariante.
Schaftfräser für Seiten- und Planbearbeitung: braune Variante.
Schaftfräser für Seiten- und Planbearbeitung: blaue Variante.
Konischer Kugelfräser: braune Beschichtungsvariante.
Konischer Kugelfräser: blaue Beschichtungsvariante.

Zu diesem Kapitel anfragen

Werkzeug und Prozess gemeinsam abstimmen

Für die Auswahl helfen Werkstoff, Zeichnung oder Bauteilkontur, Maschinenmodell und Aufnahme, Bearbeitungsaufgabe sowie die gewünschte Oberfläche. EHWA Europe stimmt Bauform, Bindung, Sorte und Ausführung zu diesen Angaben ab.

EHWA Europe · info@ehwadia.de · +49 6173 997780

Zu diesem Kapitel anfragen

Unterlagen zum Werkzeugprogramm

Zu diesem Kapitel anfragen