PCD-/PCBN-Schneidwerkzeuge: Sorten und Produktdaten
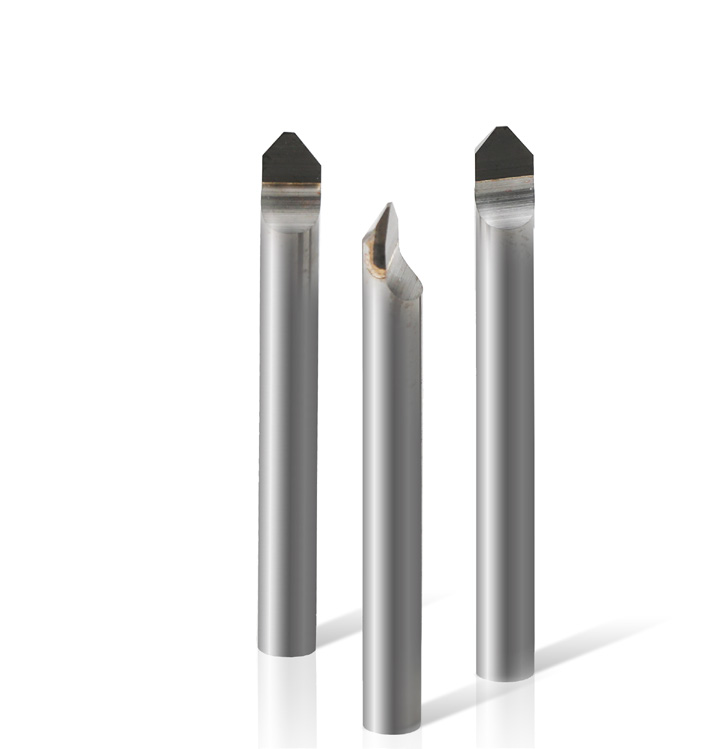
Die Sammlung bündelt Produktdaten aus zwölf EHWA-Unterlagen. D-BITE, PKD- und PCBN-Fräswerkzeuge, Hartmetallbohrer, Beschichtungen, Optikwerkzeuge und Schneidplatten lassen sich nach Bearbeitungsaufgabe einordnen.
PCD-/PCBN-Schneidwerkzeuge: Sorten und Produktdaten
Sorten, Werkzeugausführungen und vollständige Produktdaten
EHWA DIAMOND – seit 1975
Werkstoff, Schneidkante und Bearbeitungsaufgabe verbinden
Dieser Katalog führt die vollständigen Fachinhalte von zwölf kurzen EHWA-Produktunterlagen zusammen. D-BITE-Präzisionswerkzeuge, PCD, PCBN, Hartmetall und Beschichtungen bleiben unterschiedliche Werkzeug- beziehungsweise Werkstoffkonzepte. Serien- und Artikelkennungen sowie technische Unterschiede zwischen einzelnen Anwendungen werden erhalten.
Die Tabellen geben die jeweiligen Quellenprogramme wieder. Historische Listen mit der Bezeichnung „Stock“ dienen hier als Produkt- und Spezifikationsreferenz; den aktuellen Bestand und eine passende Ausführung stimmen Sie mit EHWA Europe ab. Versuchsangaben bleiben direkt mit ihren Schnittbedingungen verbunden.
Redaktionsstand: 13.10.2026. Dieser Stand bezeichnet die Neufassung, nicht eine neue Datierung aller zugrunde liegenden HQ-Unterlagen.
Branchenmotive aus dem Vollhartmetallbohrer-Produktblatt
Das Titelblatt der Vollhartmetallbohrer-Unterlage zeigt Fahrzeugfertigung sowie Band- und Rohrprodukte als Branchenmotive. Diese Bilder erläutern den industriellen Kontext. Die Werkstoffeignung eines konkreten Bohrers ergibt sich aus dem jeweiligen Werkzeugprogramm; die Motive erweitern insbesondere nicht den unter ET220 beschriebenen Stahlbereich.
Fahrzeugfertigung als Branchenmotiv.Metallband als Branchenmotiv.Rohrprodukte als Branchenmotiv; Werkstoff im Bild nicht spezifiziert.Industrielles Rohrsystem als Branchenmotiv.Kupferfarbene Rohrprodukte als Branchenmotiv.
D-BITE und PCD-Fräswerkzeuge für Präzisionsanwendungen
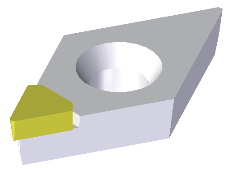
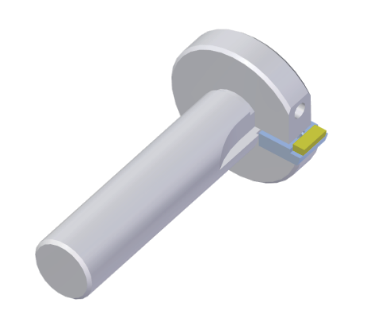
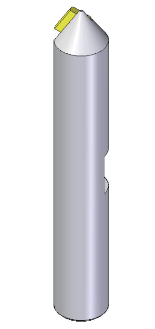
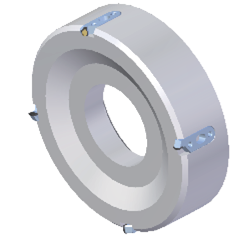
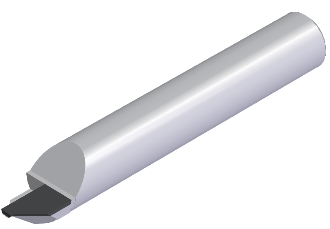
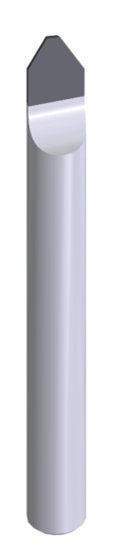
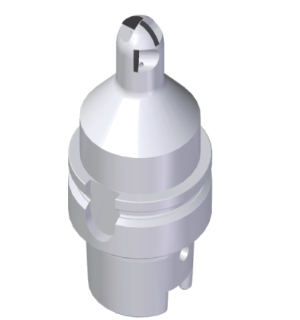
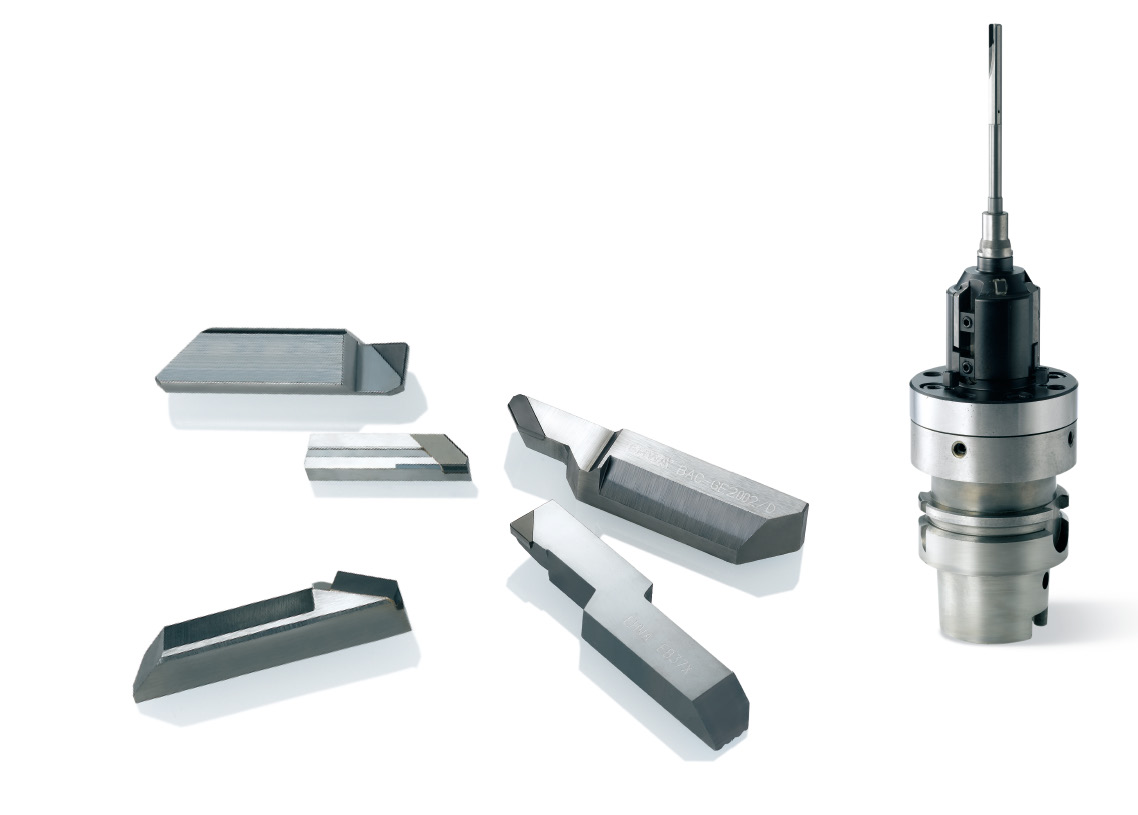
Die D-BITE-Unterlage nennt Smartphones, Metallformen und Strukturierung, optische Linsen sowie die Anwendungen BLU/PF. Die Kürzel BLU und PF bleiben Quellenkennungen. Die gezeigten Werkzeugtypen umfassen Schneidplatten (Insert), Fasenwerkzeuge (Chamfering) und zwei Ausführungen mit der Bezeichnung Locking Type.
D-BITE: Produktgruppe aus der EHWA-Unterlage.D-BITE-Schneidplatte: Insert.D-BITE-Fasenwerkzeug: Chamfering.Erste D-BITE-Ausführung mit der Bezeichnung Locking Type.Zweite D-BITE-Ausführung mit der Bezeichnung Locking Type.
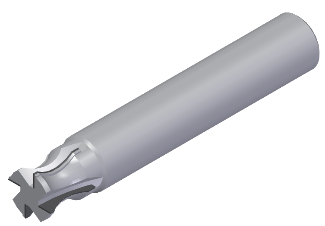
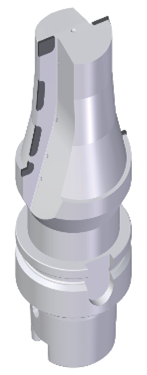
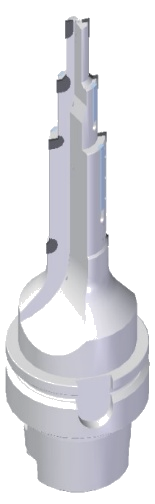
Die separat beschriebene PCD-Endmill-Gruppe nennt Smartphones, Automobilbau, Luftfahrt, Windenergie sowie MMC, CFRP und FRP als Anwendungen. Die Bildfolge zeigt sieben unterschiedliche Fräs- und Werkzeugformen; einzelne Artikelcodes und Abmessungen sind in dieser Unterlage nicht angegeben.
D-BITE und PCD-Endmill bilden eigenständige Werkzeuggruppen. Für die Auslegung werden die tatsächlich gewünschte Werkzeugform, der Schneidstoff und die erforderliche Kantenqualität benannt. Die Quelle trägt den Druckvermerk Januar 2017; die hier gezeigten Anwendungen und Formen bleiben als nachvollziehbare Programmgrundlage erhalten.
Die Aluminium-Unterlage zeigt Anwendungen im Automobilbau, Halbzeuge, Generator-/Motorbauteile, Trommelbauteile und Profile. Das Werkzeugprogramm umfasst Spiralbohrer (Helix Type) und Bohrer mit glättender Wirkung (Burnishing Type).
Automobil als Anwendungsmotiv für Aluminiumbohrer.Aluminiumhalbzeuge als Anwendungsmotiv.Generator-/Motorbauteil als Anwendungsmotiv.Trommelbauteil als Anwendungsmotiv.Aluminiumprofile als Anwendungsmotiv.Hartmetallbohrer für Aluminiumlegierungen: Werkzeuggruppe.
ET110 wird als feiner Hartmetallwerkstoff mit polierter Oberfläche für stark polierte Bohrer beschrieben. Die polierte Werkzeugoberfläche soll Aufbauschneidenbildung vermeiden und einen gleichmäßigen Spanfluss unterstützen. Die Quelle nennt hierfür „Mirror Finish Lower than Rz 0.4“. Der Wert Rz < 0,4 bleibt auf die gezeigte Werkzeugoberfläche bezogen; eine Einheit ist dort nicht gedruckt. Er wird nicht als garantierter Rauheitswert der erzeugten Bohrung ausgegeben.
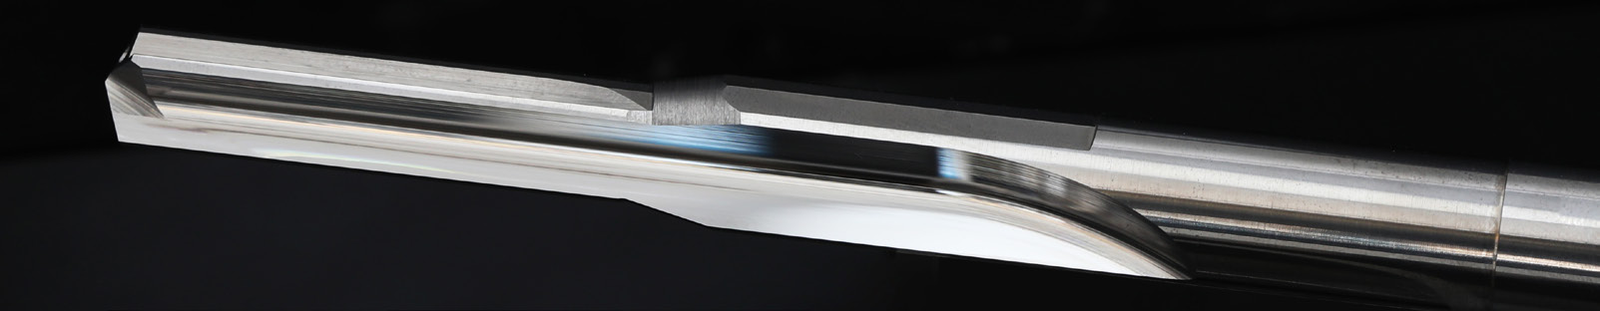
Spiral- und Burnishing-Ausführungen mit polierten Werkzeugoberflächen.Polierte Spanraumoberfläche des ET110-Bohrers.
EHWA-Bohrercode und Maßkennungen
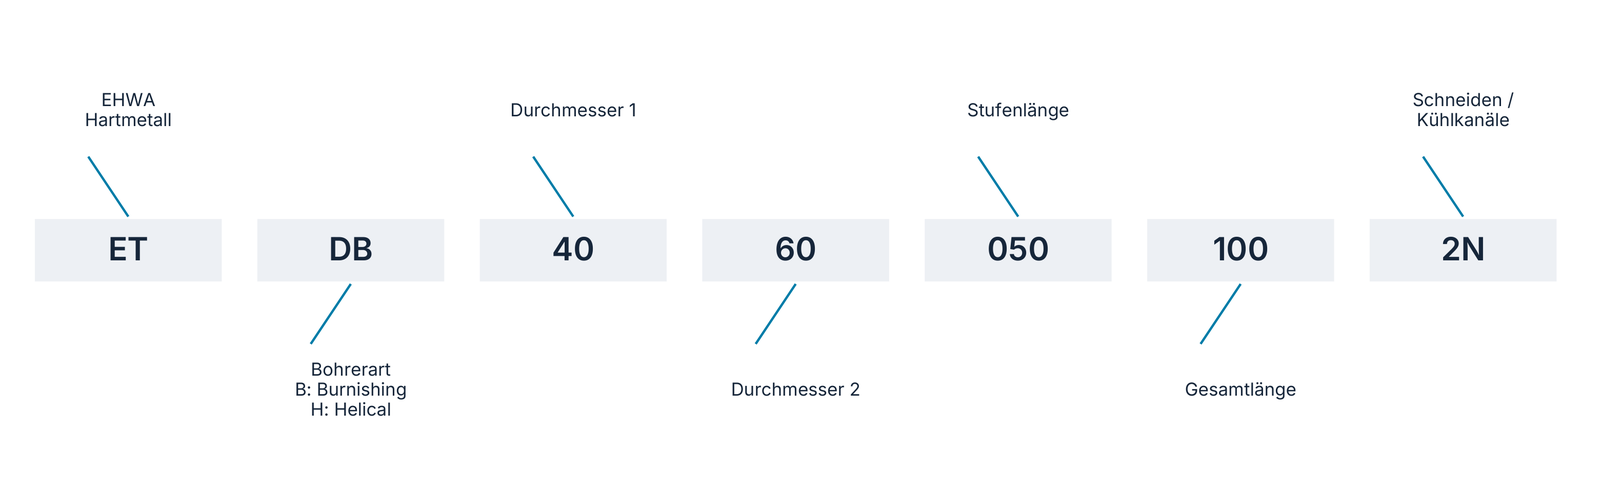
Das Codebeispiel lautet ET DB 40 60 050 100 2N.
Codebestandteil
Bedeutung laut EHWA
ET
EHWA; T bezeichnet Wolframkarbid
DB
Bohrertyp; B = Burnishing Drill, H = Helical
40
Durchmesser 1
60
Durchmesser 2
050
Stufenlänge
100
Gesamtlänge
2N
Kennung für Schneidenzahl/Kühlkanäle
EHWA-Bohrercode mit Zuordnung der sieben Bestandteile.Maßschemata der Bohrer mit D1, D2, L, FL und OAL.
Die Zeichnungen zeigen D1 und D2 als Durchmesser sowie L, FL und OAL als Längenkennungen. OAL ist die Gesamtlänge. Die folgende Tabelle gibt alle sechs dargestellten Ausführungen und die Maßkennungen der Quelle wieder.
Artikelcode
D1
D2
L
FL
OAL
ETDB 43 60 025 080 2N
4,3
6,0
25
40
80
ETDB 51 80 025 080 2N
5,1
8,0
25
40
80
ETDB 69 100 030 100 2N
6,9
10,0
30
50
100
ETDB 86 120 035 105 2N
8,6
12,0
35
55
105
ETDB 104 140 040 110 2N
10,4
14,0
40
60
110
ETDB 140 160 040 110 2N
14,0
16,0
40
60
110
Der vollständige Code und die zugehörigen Maße gehören zusammen. Werkzeugaufnahme, Bohrtiefe, Spanabfuhr und gewünschte Bohrungsqualität bestimmen die passende Ausführung. Der Quellen-Druckvermerk lautet Juni 2024.
Standardbeschichtungen: Eigenschaften und Anwendungsbereiche
Die Beschichtungsunterlage unterscheidet acht Sortenkennungen. Die folgende Tabelle enthält alle Farbangaben, Härtezahlen, Temperaturangaben und Merkmale. Die Einheiten HV und °C sind durch die ergänzende EHWA-Coating-Service-Tabelle belegt; sämtliche Zahlen bleiben die Werte der hier maßgeblichen Beschichtungsunterlage.
Sorte
Farbe
Härte (HV)
Maximale Temperatur (°C)
Merkmale laut EHWA
TN
Gold
2300
600
Einlagige Beschichtung; typischer Einsatz für Verschleißteile; benutzte Plattenschneiden leicht erkennbar
TA
Violettgrau
2300
900
Gute Wärme- und Verschleißbeständigkeit; konventioneller Einsatz für Schneidwerkzeuge
AC
Silbergrau
3200
1100
Höhere Wärmebeständigkeit als TA; hohe Warmhärte und Oxidationsbeständigkeit
AC2
Hellgrau
3700
1100
Hohe Wärmebeständigkeit; höhere Warmhärte und Oxidationsbeständigkeit als AC
TNP
Dunkelgrau
3600
1100
Hohe Verschleißbeständigkeit, gute Oberfläche und Wärmebeständigkeit; beschrieben für gehärteten Stahl und Lagerstahl
H1
Kupferfarben
3600
1200
Mehrlagige Beschichtung für unterbrochenen Schnitt; hohe Verschleiß- und Oxidationsbeständigkeit
H2
Blau
4000
1200
Mehrlagige Beschichtung für unterbrochenen Schnitt; hohe Verschleiß- und Oxidationsbeständigkeit
H3
Regenbogenfarben
3600
1200
Mehrlagige Beschichtung für unterbrochenen Schnitt; hohe Verschleiß- und Oxidationsbeständigkeit
Die 1200-Angabe gehört in der Originaltabelle gemeinsam zu H1/H2/H3. „Neu“-Markierungen bei AC2 und H1/H2/H3 beschreiben den damaligen Quellenstand; sie werden nicht als aktuelle Einführung ausgegeben.
EHWA-Kennung
Beschichtungsbezeichnung in der Anwendungsmatrix
TN
TiN
TA
TiAlN
AC
AlCrN
AC2
AlCrN +
TNP
AlTiN +
H1
TiSiN +
H2
TiSiN +
H3
TiSiN +
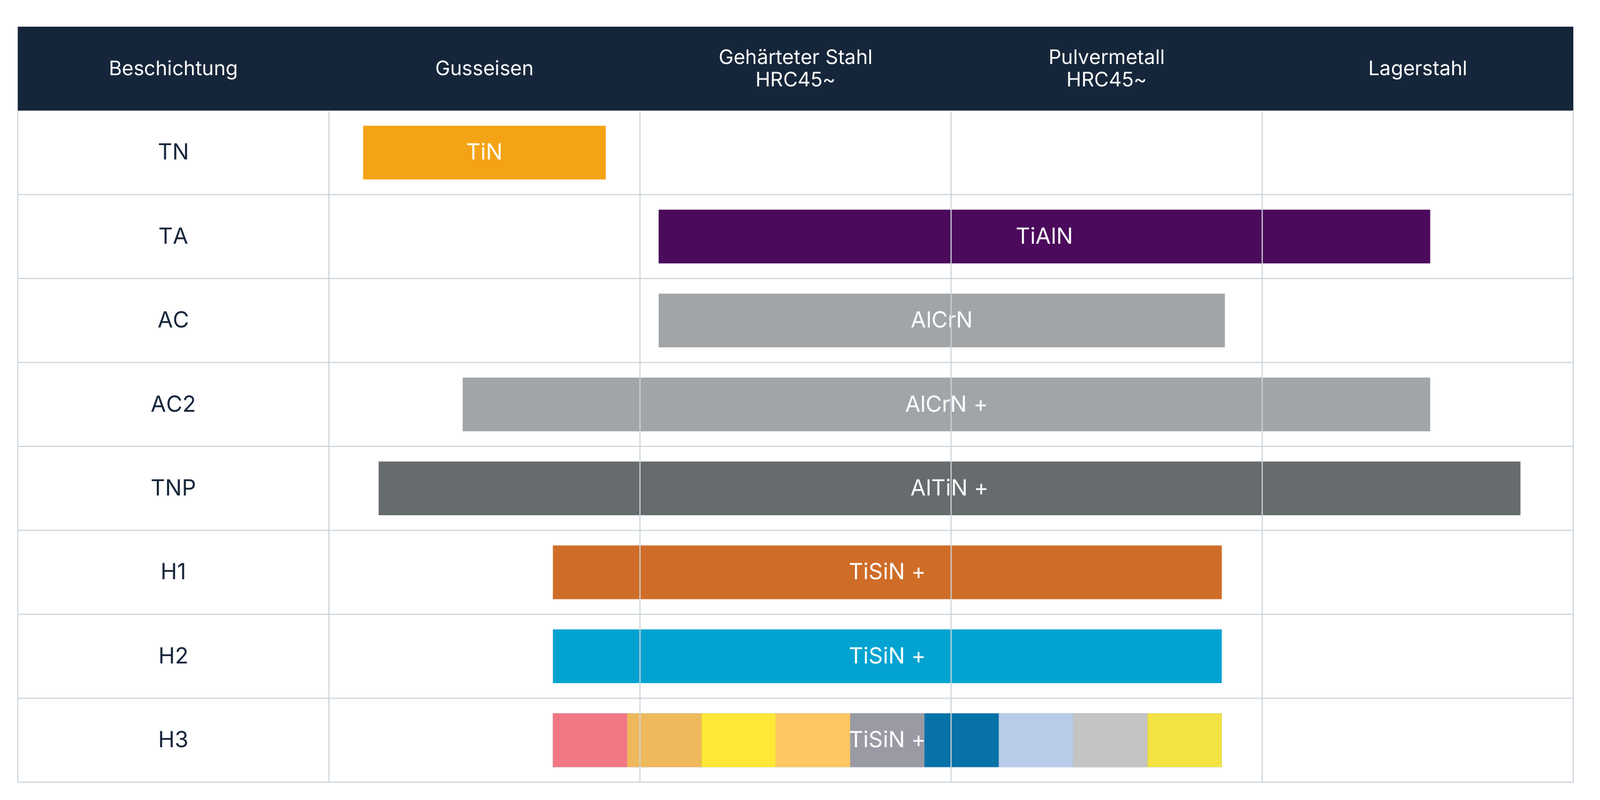
Beschichtungs-Anwendungsmatrix für Gusseisen, gehärteten Stahl, Pulvermetall und Lagerstahl; die originalen Bereichsbalken bleiben erhalten.
Die Matrix unterscheidet Gusseisen, gehärteten Stahl mit der Quellenangabe HRC45~, Pulvermetall mit HRC45~ und Lagerstahl. Die Balken zeigen unterschiedliche Anwendungsbereiche innerhalb und über diese Spalten hinweg. Die Pluszeichen bleiben Bestandteil der gedruckten Beschichtungsbezeichnungen; sie werden nicht zu einer zusätzlichen chemischen Rezeptur aufgelöst. Beschichtung, Schneidstoff und kontinuierlicher beziehungsweise unterbrochener Schnitt werden gemeinsam ausgewählt. Der Quellen-Druckvermerk lautet Juni 2024.
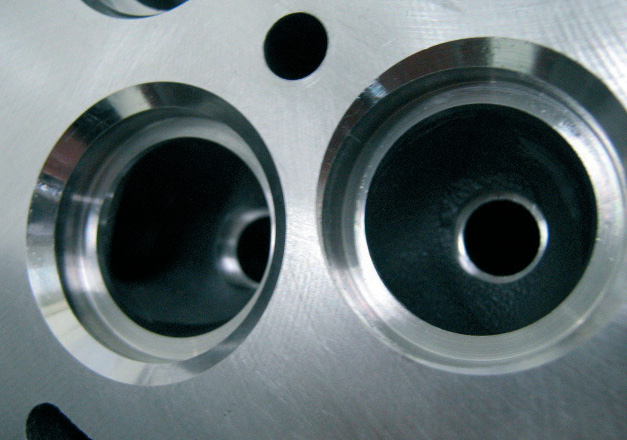
EB150 ist für Ventilsitzringe in Motorzylinderköpfen entwickelt. Eine TiN-basierte keramische Bindung und CBN-Körner unterstützen Stoß- und Verschleißbeständigkeit, Werkzeugnutzung und gute Oberflächen. Die Sorte ist auf Härteschwankungen gesinterter Legierungen ausgelegt; EHWA nennt auch Anwendungen in leistungsstarken Motoren.
Ventilsitzbearbeitung am Zylinderkopf.Erstes Zylinderkopf-Anwendungsbild.Zweites Zylinderkopf-Anwendungsbild.Drittes Zylinderkopf-Anwendungsbild.Viertes Motorbauteil-Anwendungsbild.EB150-Platten und Ventilsitzwerkzeug als Produktgruppe.
P/M und H15–H25 bleiben die Quellenkennungen. Die 45°-Angabe bleibt mit dem Ventilsitzring verbunden.
Gefügeaufnahme der EB150-Sorte.EB150-Schneidplatten.Werkzeug für die Ventilsitzbearbeitung.Ventilsitz als Werkstückbeispiel.
Vollständiges Schnittbeispiel
Merkmal
Angabe im Ergebnisblock
Bearbeitung
Auslassventilsitz
Schneidstoff
PCBN EB150
Spindeldrehzahl
1500 min⁻¹
Vorschub
0,05 mm/Zahn
Kühlschmierstoff
nass
Ergebnis
2400 Bohrungen
Die Originalzeile nennt „Cutting speed: 1500 rpm“; wegen der Einheit wird der Wert korrekt als Spindeldrehzahl bezeichnet, nicht als Schnittgeschwindigkeit in m/min.
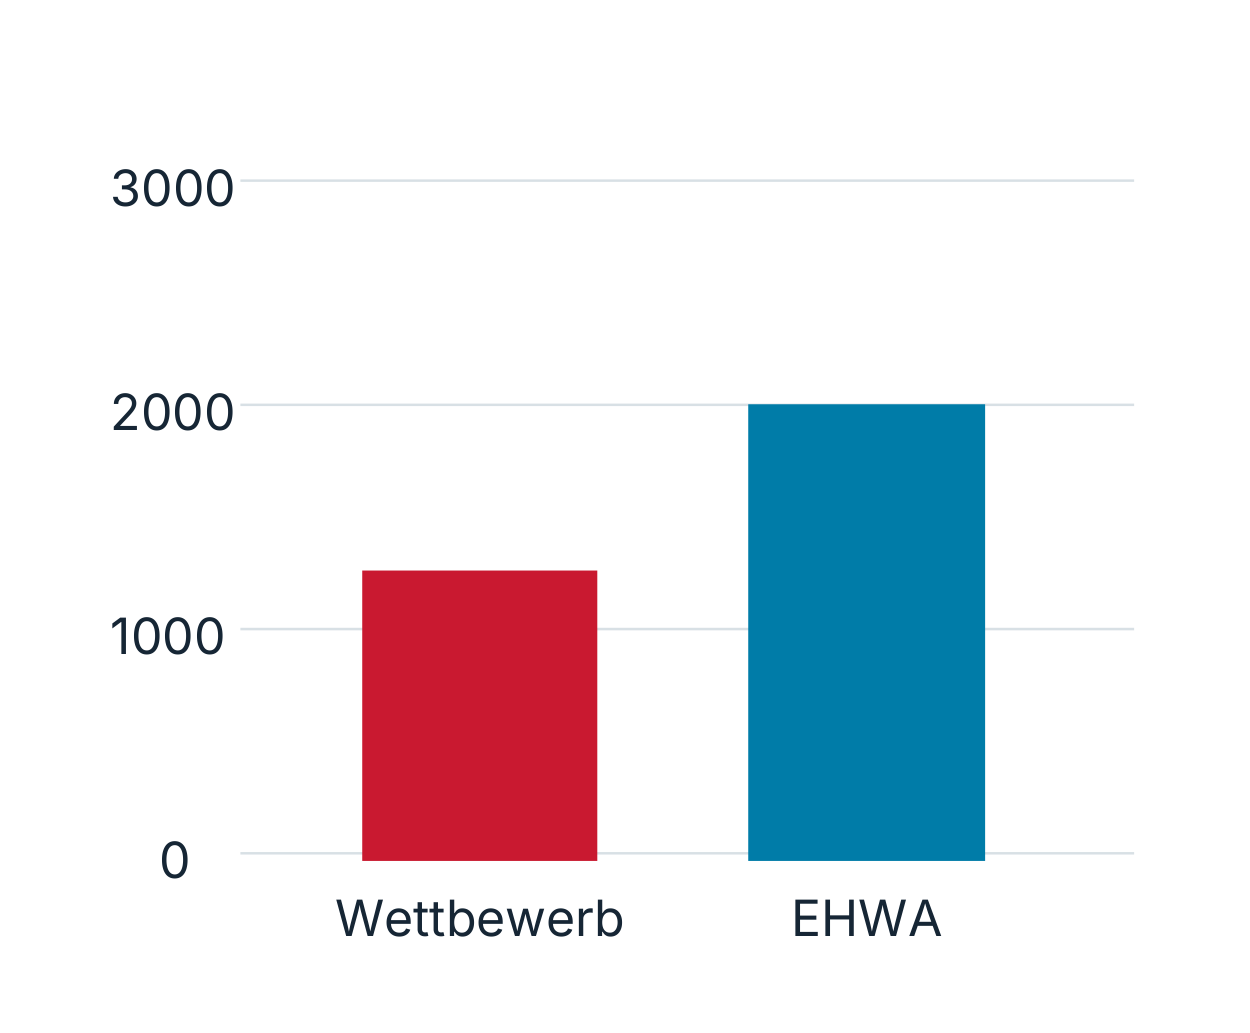
Separates EB150-Vergleichsdiagramm mit Wettbewerbs- und EHWA-Balken; die Originalskala 0–3000 bleibt erhalten.
Das danebenstehende Diagramm ist eine separate Vergleichsdarstellung ohne gedruckte Achseneinheit. Seine Balkengeometrie wird nicht mit dem Ergebniswert 2400 Bohrungen vereinheitlicht. Alle Bedingungen und der im Ergebnisblock ausdrücklich genannte Wert bleiben erhalten. Der Quellen-Druckvermerk lautet Juni 2024.
Optikwerkzeuge für die formgebende Linsenbearbeitung
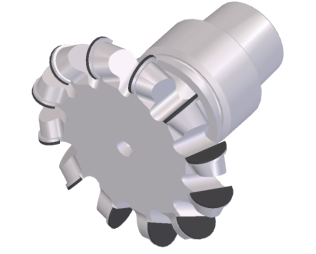
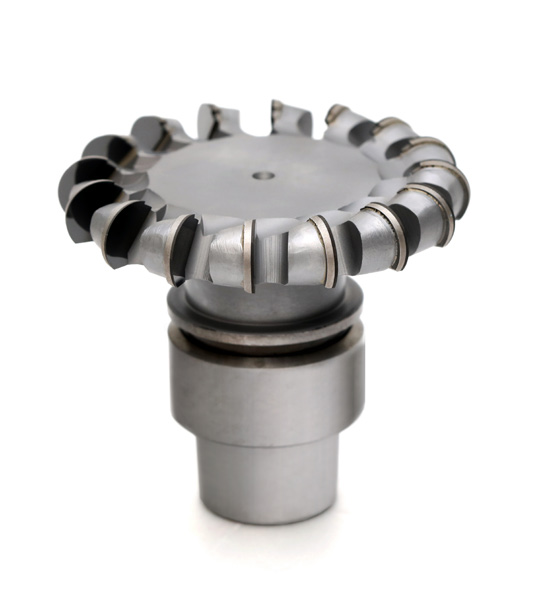
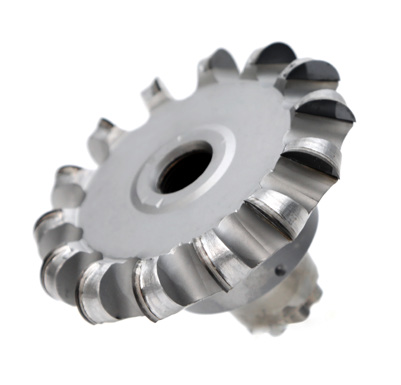
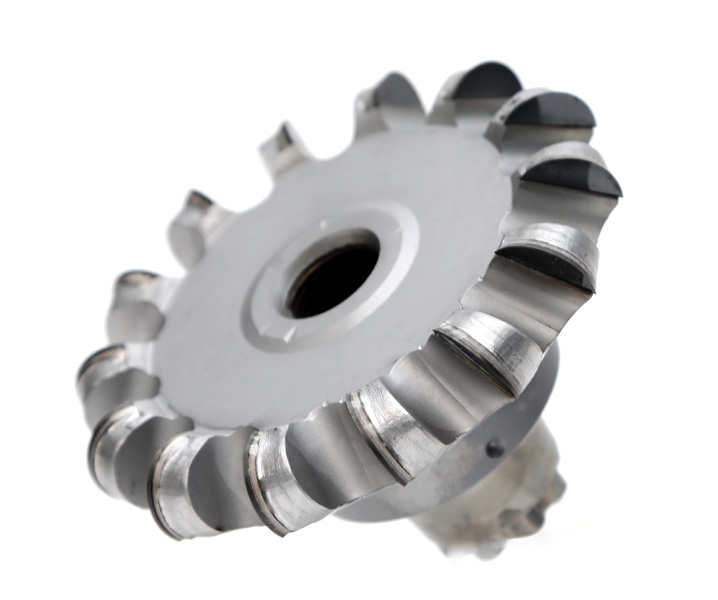
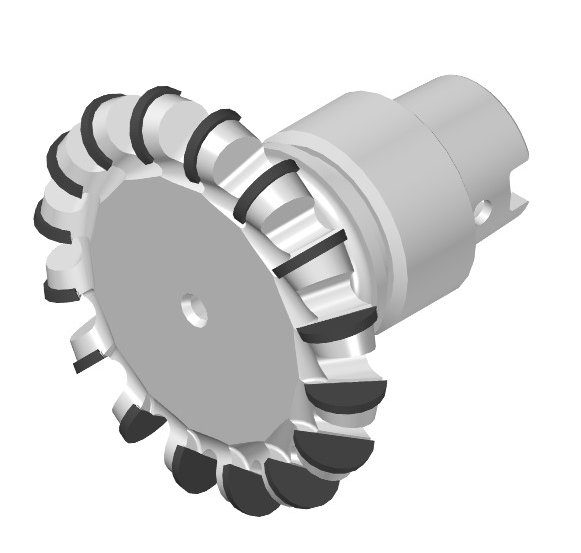
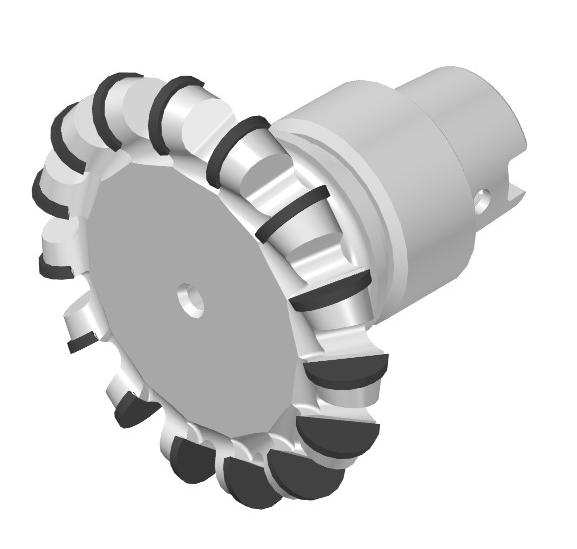
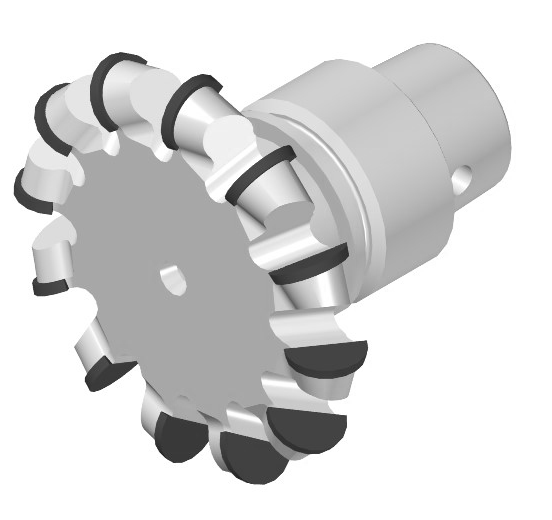
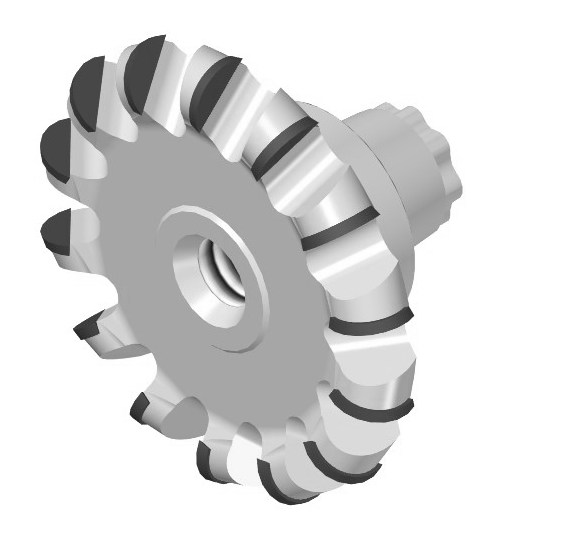
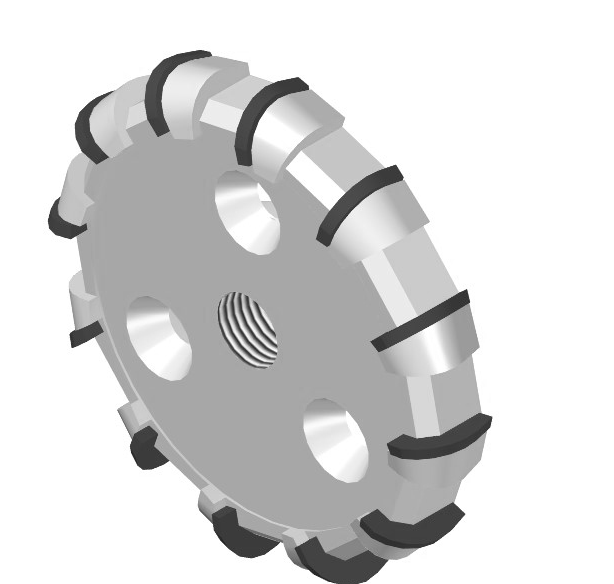
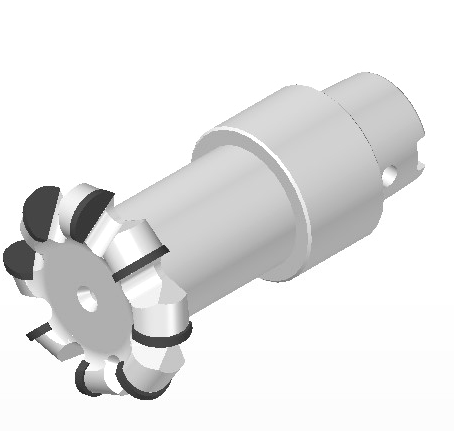
EHWA nennt Polycarbonat, CR-39 und hochbrechende Linsenwerkstoffe (Hi Index) für die formgebende Bearbeitung von Brillengläsern. Die Werkzeugauslegung verbindet hohe Standnutzung und gute Oberflächen. Die Unterlage zeigt optische Anwendungen und sechs konkrete Fräserausführungen.
Optische Linsen als Hauptanwendungsmotiv.Erstes Brillenglas-Anwendungsmotiv.Zweites Brillenglas-Anwendungsmotiv.Drittes Brillenglas-Anwendungsmotiv.Viertes Brillenglas-Anwendungsmotiv.Erstes Optikwerkzeug aus der Produktgruppe.Zweites Optikwerkzeug aus der Produktgruppe.
Spezifikation
Schneidenzahl
Genanntes Merkmal
66D-16Z-HSK32E(C)
16Z
Höherer Vorschub; CW/CCW
66D-15Z-HSK32E(C)
15Z
Höherer Vorschub; CW/CCW
66D-12Z-HSK32E(C)
12Z
CW/CCW
66D-14Z-flw
14Z
14 Schneiden
67.5D-12Z-disc
12Z
CW/CCW
45D-8Z-HSK32C
8Z
CW/CCW
CW und CCW bezeichnen die in der Quelle genannten Drehrichtungen. Für die 14Z-Ausführung ist dort keine entsprechende Drehrichtungsangabe gedruckt; die übrigen Merkmale werden nicht automatisch auf sie übertragen. Die 16Z-Ausführung ist im damaligen Blatt als neue Produktform hervorgehoben.
Optikfräser mit sichtbarer Werkzeugkennung.Scheibenförmiger Optikfräser als Produktdetail.Ausführung 66D-16Z-HSK32E(C).Ausführung 66D-15Z-HSK32E(C).Ausführung 66D-12Z-HSK32E(C).Ausführung 66D-14Z-flw.Ausführung 67.5D-12Z-disc.Ausführung 45D-8Z-HSK32C.
Die Codes bleiben unverändert, einschließlich des Dezimalpunkts in 67.5D und der Aufnahmebezeichnungen. Werkstoff, gewünschte Linsenfläche, Maschine, Drehrichtung und Werkzeugaufnahme werden aufeinander abgestimmt. Der Quellen-Druckvermerk lautet Juni 2024.
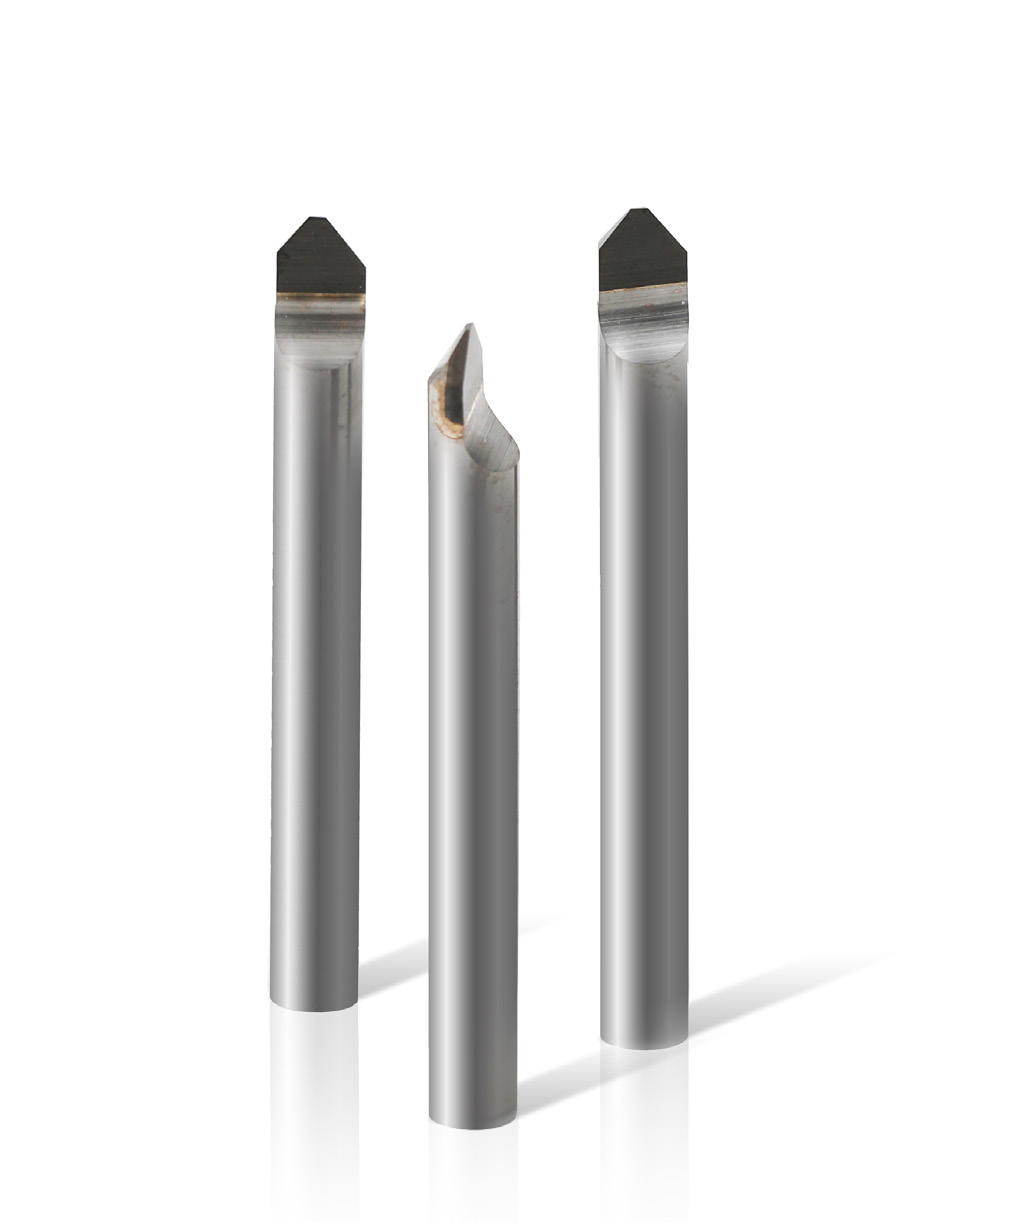
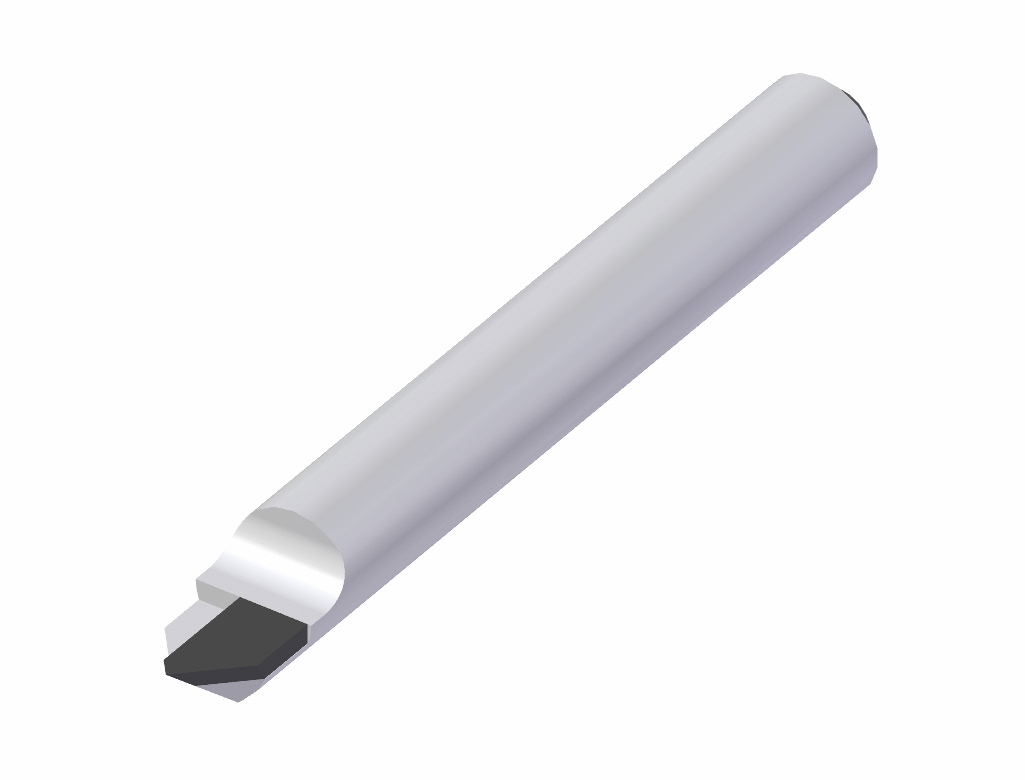
EHWA beschreibt PCBN-Schaftfräser für präzises und effizientes Schneiden flexibler Stanzformen (Flexible Dies). Leistungsfähigkeit und Nutzungsdauer werden mit der Auswahl unterschiedlicher PCBN-Sorten und präziser CNC-Bearbeitung verbunden. Ziele sind genaue Konturen und gute Oberflächenrauheit. Die Werkzeugauslegung erfolgt nach Kundenanforderung.
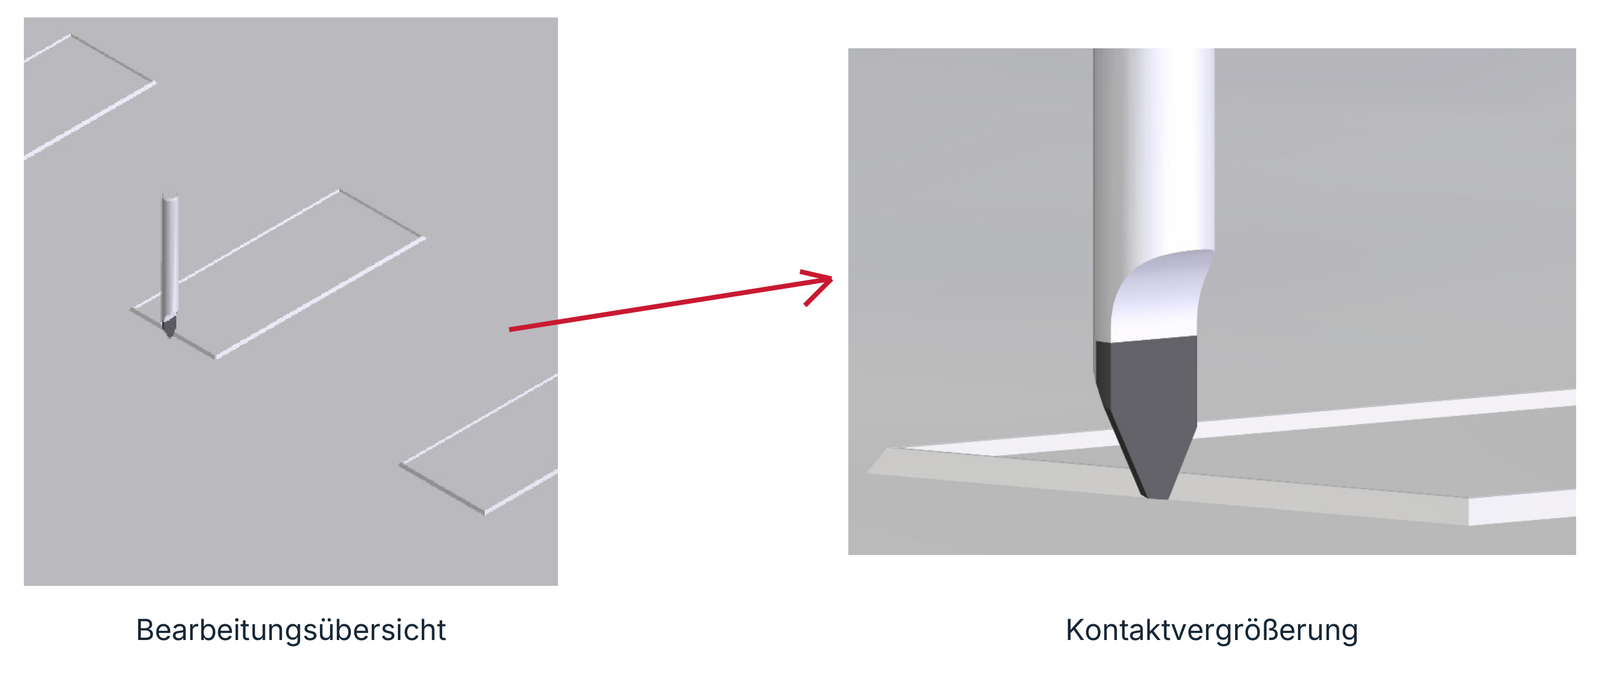
Flexible Stanzformen als Hauptanwendung.Erstes Anwendungsdetail flexibler Stanzformen.Zweites Anwendungsdetail flexibler Stanzformen.Drittes Anwendungsdetail flexibler Stanzformen.Viertes Anwendungsdetail flexibler Stanzformen.PCBN-Schaftfräser als Werkzeuggruppe.Weiteres Anwendungsbild der flexiblen Stanzform.PCBN-Schaftfräser im Produktdetail.Bearbeitungsschema einer flexiblen Stanzform mit vergrößertem Schneidenkontakt.
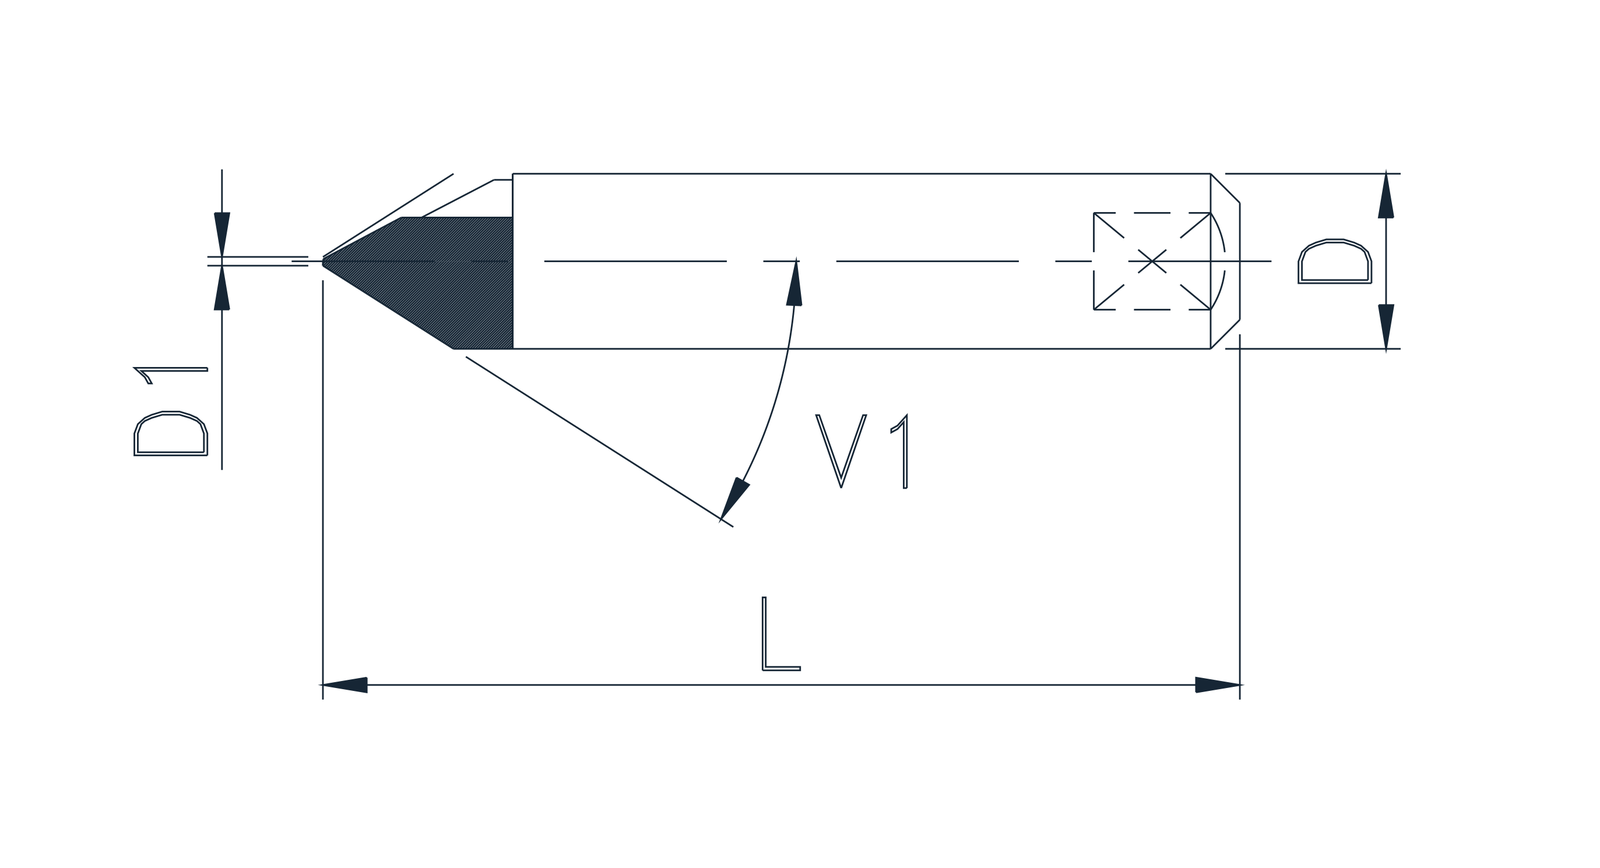
Die Spezifikation umfasst alle zehn untenstehenden Kombinationen. D und L sind ausdrücklich in mm angegeben. Die dritte Tabellenspalte heißt V; das Maßschema bezeichnet den Winkelbereich mit V1. Diese beiden Quellenkennungen bleiben nachvollziehbar getrennt.
D (mm)
L (mm)
V, Quellenwert
3
26
35
3
30,2
20
3
30,2
30
3
30,2
40
4
30
25
4
30
30
6
30
20
6
30
25
6
30
35
6
30
80
Maßschema des PCBN-Schaftfräsers mit D, D1, L und V1.Dargestellte Schneidenausführung des PCBN-Schaftfräsers.
Eine D1-Zahl und eine ausdrücklich gedruckte V-Einheit enthält die Tabelle nicht. Für die konkrete Kontur werden die erforderlichen Winkel-/Spitzenmaße zusammen mit der Zeichnung abgestimmt. Alle vorhandenen V-Werte bleiben erhalten. Der Quellen-Druckvermerk lautet Juni 2024.
PCBN-Schneidplatten: vollständige Formen- und Artikelübersicht
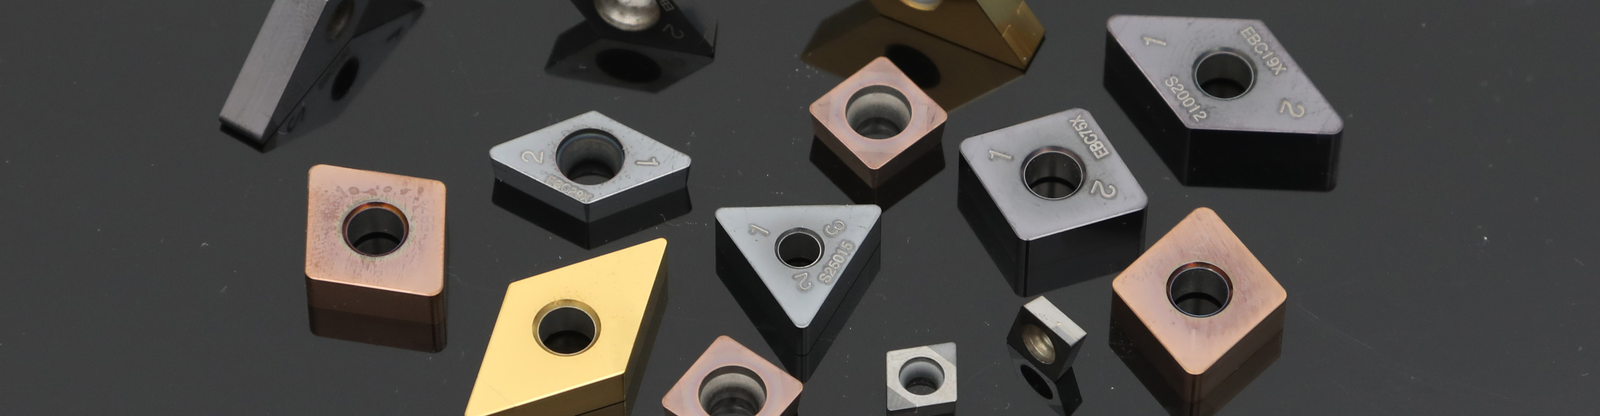
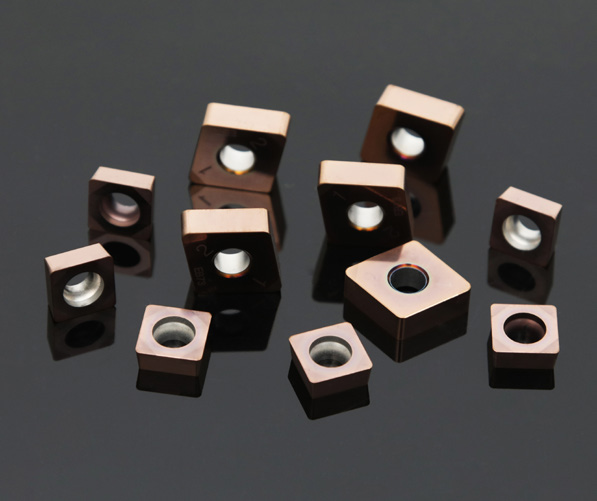
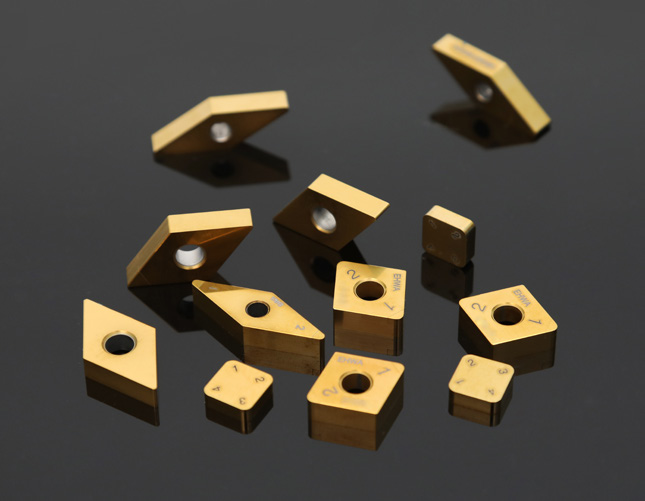
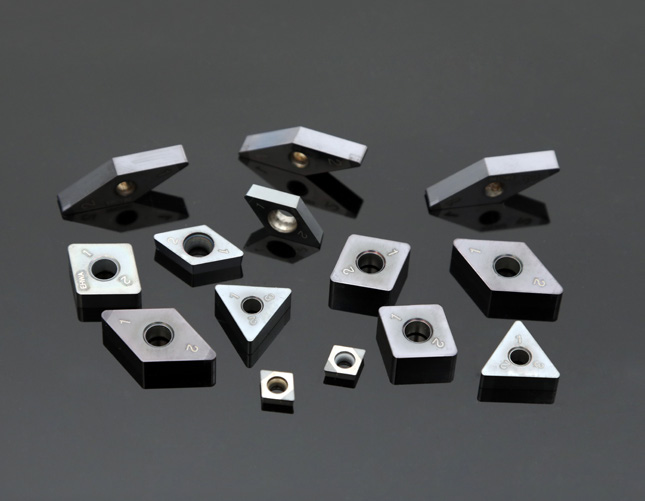
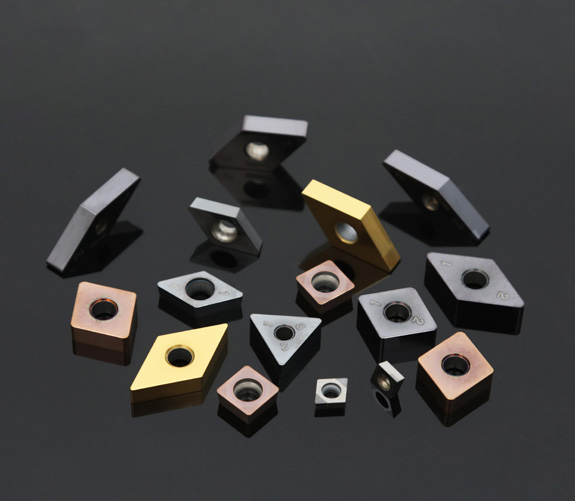
Die zweitseitige PCBN-Liste unterscheidet EB428 GS, EB419 GS, EB454 GS, EB71X LT und EB210 MT. Alle 21 Modellgruppen und 63 Variantenzeilen sind unten vollständig enthalten. Die Modellformen und die beschichteten Produktgruppen bleiben sichtbar.
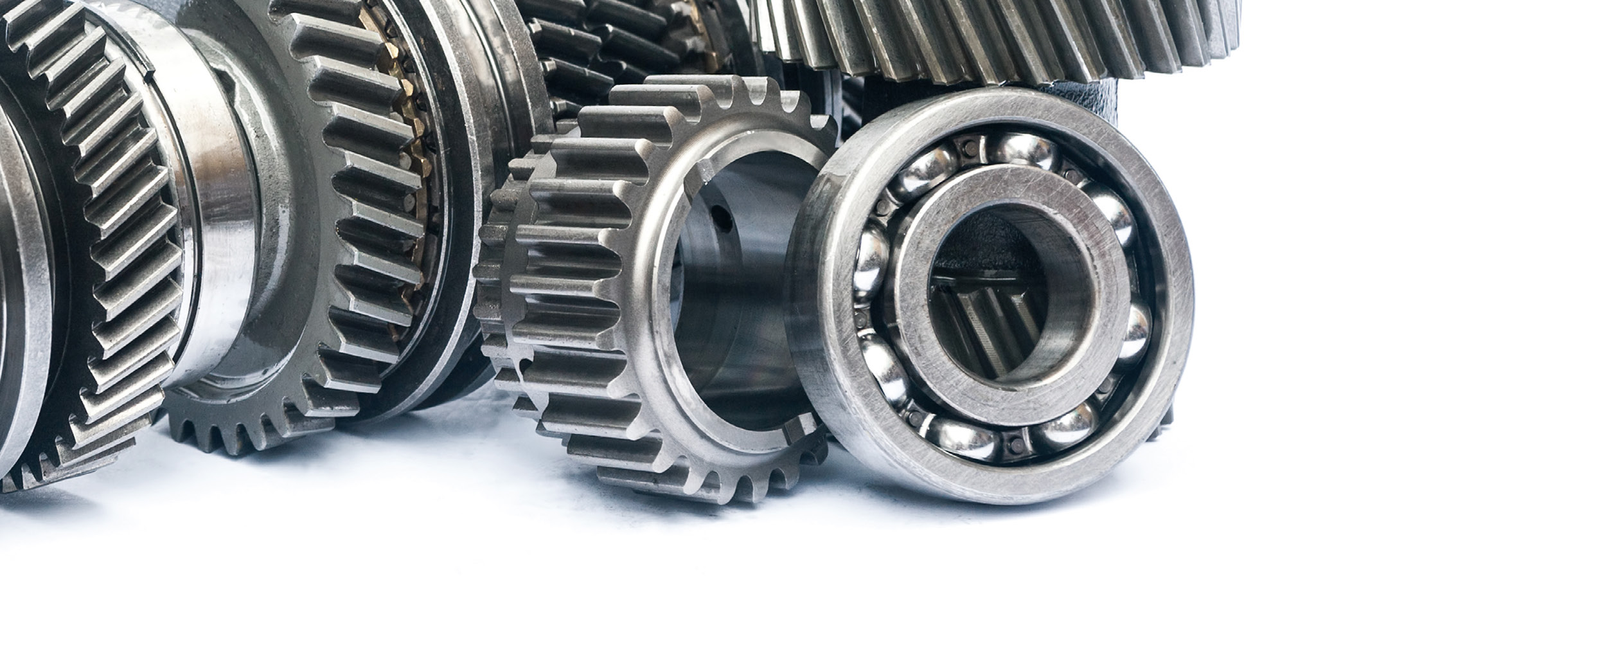
PCBN-Schneidplatten: Produktübersicht.Erste PCBN-Produktgruppe.Zweite PCBN-Produktgruppe.Dritte PCBN-Produktgruppe.Vierte PCBN-Produktgruppe.Zahnräder und Lager als Anwendungsmotiv der PCBN-Liste.
Die metrischen und Zollkennungen werden wie gedruckt wiedergegeben: Nach einer vollständigen Modellkennung folgen teilweise nur die Radius-Endkennungen 04, 08 oder 12 beziehungsweise 1, 2 oder 3. TIP ist die Quellenangabe zur Spitzenzahl, Nose R die ursprüngliche Radiusspalte. ● bleibt die Markierung der historischen Liste. Ein ● ohne Artikelcode bleibt ebenso erhalten wie ein gedruckter Code ohne ●; beides wird nicht durch eine vermutete Nummer ergänzt. — bezeichnet eine leere Originalzelle, keinen Nullwert.
TPGW090202 · TIP 3
PCBN TPGW090202: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
TPGW090202
TPGW2(1.5)0.5
0,2
—
—
—
—
—
04
1
0,4
● EB03T330506004
—
—
—
—
08
2
0,8
—
—
—
—
—
TPGW110202 · TIP 3
PCBN TPGW110202: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
TPGW110202
TPGW3(1.5)0.5
0,2
—
—
—
—
—
04
1
0,4
● EB03T360506004
—
—
—
—
08
2
0,8
EB03T360506004
—
—
—
—
TPGW110302 · TIP 2
PCBN TPGW110302: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
TPGW110302
VNGA430.5
0,2
—
—
—
—
—
04
1
0,4
● EB03T360506004
● EB03T392406004
● EB03T391806004
—
● EB03T393003000
08
2
0,8
●
—
—
● EB03T403301000
—
VNGA160402 · TIP 2
PCBN VNGA160402: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
VNGA160402
VNGA430.5
0,2
—
—
—
—
—
08
1
0,4
● EB02V020506004
● EB02V022406004
● EB02V021806004
● EB02V023301000
—
12
2
0,8
● EB02V030506004
● EB02V032406004
● EB02V031806004
● EB02V033301000
—
VBGW110302 · TIP 2
PCBN VBGW110302: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
VBGW110302
VBGW320.5
0,2
● EB02V050506004
—
● EB02V051806004
—
—
04
1
0,4
● EB02V060506004
—
● EB02V061806004
—
—
08
2
0,8
—
—
—
—
—
VBGW160402 · TIP 2
PCBN VBGW160402: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
VBGW160402
VBGW430.5
0,2
● EB02V080506004
● EB02V082406004
● EB02V081806004
● EB02V083301000
● EB02V083003000
04
1
0,4
● EB02V090506004
● EB02V092406004
● EB02V091806004
● EB02V093301000
● EB02V093003000
08
2
0,8
● EB02V100506004
● EB02V102406004
● EB02V101806004
● EB02V103301000
● EB02V103003000
VCGW110302 · TIP 2
PCBN VCGW110302: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
VCGW110302
VCGW320.5
0,2
—
—
—
—
—
04
1
0,4
● EB02V150506004
—
● EB02V151806004
—
—
08
2
0,8
—
—
—
—
—
VCGW160402 · TIP 2
PCBN VCGW160402: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
VCGW160402
VCGW430.5
0,2
● EB02V170506004
● EB02V172406004
● EB02V171806004
—
—
04
1
0,4
● EB02V180506004
● EB02V182406004
● EB02V181806004
—
—
08
2
0,8
● EB02V190506004
● EB02V192406004
—
—
—
WNGA080404 · TIP 3
PCBN WNGA080404: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
WNGA080404
WNGA431
0,4
—
—
—
—
—
08
2
0,8
● EB03W070506004
● EB03W072406004
● EB03W071806004
—
● EB03W073003000
CNGA120402 · TIP 2
PCBN CNGA120402: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
CNGA120402
CNGA430.5
0,2
—
—
—
—
—
04
1
0,4
● EB02C020506004
● EB02C022406004
● EB02C021806004
—
● EB02C023003000
08
2
0,8
● EB02C030506004
● EB02C032406004
● EB02C031806004
● EB02C033301000
—
12
3
1,2
● EB02C040506004
● EB02C042406004
● EB02C041806004
● EB02C043301000
—
CCGW060202 · TIP 2
PCBN CCGW060202: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
CCGW060202
CCGW2(1.5)0.5
0,2
● EB02C120506004
● EB02C122406004
● EB02C121806004
—
—
04
1
0,4
● EB02C130506004
● EB02C132406004
● EB02C131806004
● EB02C133301000
—
08
2
0,8
—
● EB02C142406004
—
—
—
CCGW09T302 · TIP 2
PCBN CCGW09T302: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
CCGW09T302
CCGW3(2.5)0.5
0,2
● EB02C150506004
● EB02C152406004
● EB02C151806004
● EB02C153301000
—
04
1
0,4
● EB02C160506004
● EB02C162406004
● EB02C161806004
● EB02C163301000
● EB02V093003000
08
2
0,8
● EB02C170506004
● EB02C172406004
● EB02C171806004
● EB02C173301000
—
DNGA110404 · TIP 2
PCBN DNGA110404: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
DNGA110404
DNGA331
0,4
—
—
—
—
—
08
2
0,8
—
—
—
—
—
12
3
1,2
—
—
—
—
—
DNGA150404 · TIP 2
PCBN DNGA150404: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
DNGA150404
DNGA431
0,4
● EB02D060506004
● EB02D062406004
● EB02D061806004
● EB02D063301000
● EB02D063003000
08
2
0,8
● EB02D070506004
● EB02D072406004
● EB02D071806004
● EB020073301000
● EB02D073003000
12
3
1,2
● EB02D080506004
● EB02D082406004
● EB02D081806004
● EB02D083301000
● EB02D083003000
DNGA150S04 · TIP 2
PCBN DNGA150S04: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
DNGA150S04
DNGA441
0,4
● EB02D100506004
● EB02D102406004
● EB020101806004
● EB020103301000
● EB02D103003000
08
2
0,8
● EB020110506004
—
● EB020111806004
● EB020113301000
● EB020113301000
12
3
1,2
● EB020120506004
—
● EB02D121806004
● EB02D123301000
—
DCGW070202 · TIP 2
PCBN DCGW070202: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
DCGW070202
DCGW2(1.5)0.5
0,2
● EB02D150506004
● EB02D152406004
● EB02D151806004
—
—
04
1
0,4
● EB02D160506004
● EB02D162406004
● EB020161806004
● EB020163301000
—
08
2
0,8
—
—
—
—
—
DCGW11T302 · TIP 2
PCBN DCGW11T302: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
DCGW11T302
DCGW3(2.5)0.5
0,2
● EB02D180506004
● EB02D182406004
● EB02D181806004
● EB020183301000
—
04
1
0,4
● EB020190506004
● EB02D192406004
● EB02D191806004
● EB02D193301000
● EB020193003000
08
2
0,8
● EB02D200506004
● EB02D202406004
● EB02D201806004
● EB02D203301000
● EB02D203003000
TNGA1S0404 · TIP 3
PCBN TNGA1S0404: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
TNGA1S0404
TNGA431
0,4
—
● EB03T062406004
—
—
● EB03T063003000
08
2
0,8
● EB03T070506004
—
● EB03T071806004
● EB03T073301000
—
12
3
1,2
—
—
—
—
● EB03T083003000
TCGW090202 · TIP 3
PCBN TCGW090202: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
TCGW090202
TCGW2(1.5)0.5
0,2
—
—
—
—
—
04
1
0,4
—
● EB03T202406004
—
—
—
08
2
0,8
—
—
—
—
—
TCGW110202 · TIP 3
PCBN TCGW110202: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
TCGW110202
TCGW3(1.5)0.5
0,2
—
—
—
—
—
04
1
0,4
● EB03T230506004
—
● EB03T231806004
● EB03T233301000
—
08
2
0,8
● EB03T240506004
—
—
● EB03T243301000
—
TPGW080202 · TIP 3
PCBN TPGW080202: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EB428 GS
EB419 GS
EB454 GS
EB71X LT
EB210 MT
TPGW080202
TPGW1.5(1.5)0.5
0,2
—
—
—
—
—
04
1
0,4
—
—
—
—
—
08
2
0,8
—
—
—
—
—
Die ungewöhnlichen gedruckten Kennungen und Zuordnungen, darunter TPGW110302/VNGA430.5 sowie DNGA150S04 und TNGA1S0404, bleiben quellengetreu. Sie werden vor einer konkreten Bestellung zusammen mit Zeichnung und Artikelcode abgeglichen. Der Quellen-Druckvermerk lautet Juni 2024.
PCBN-Sortenauswahl: EB428, EB419, EB454, EB210 und EB71X
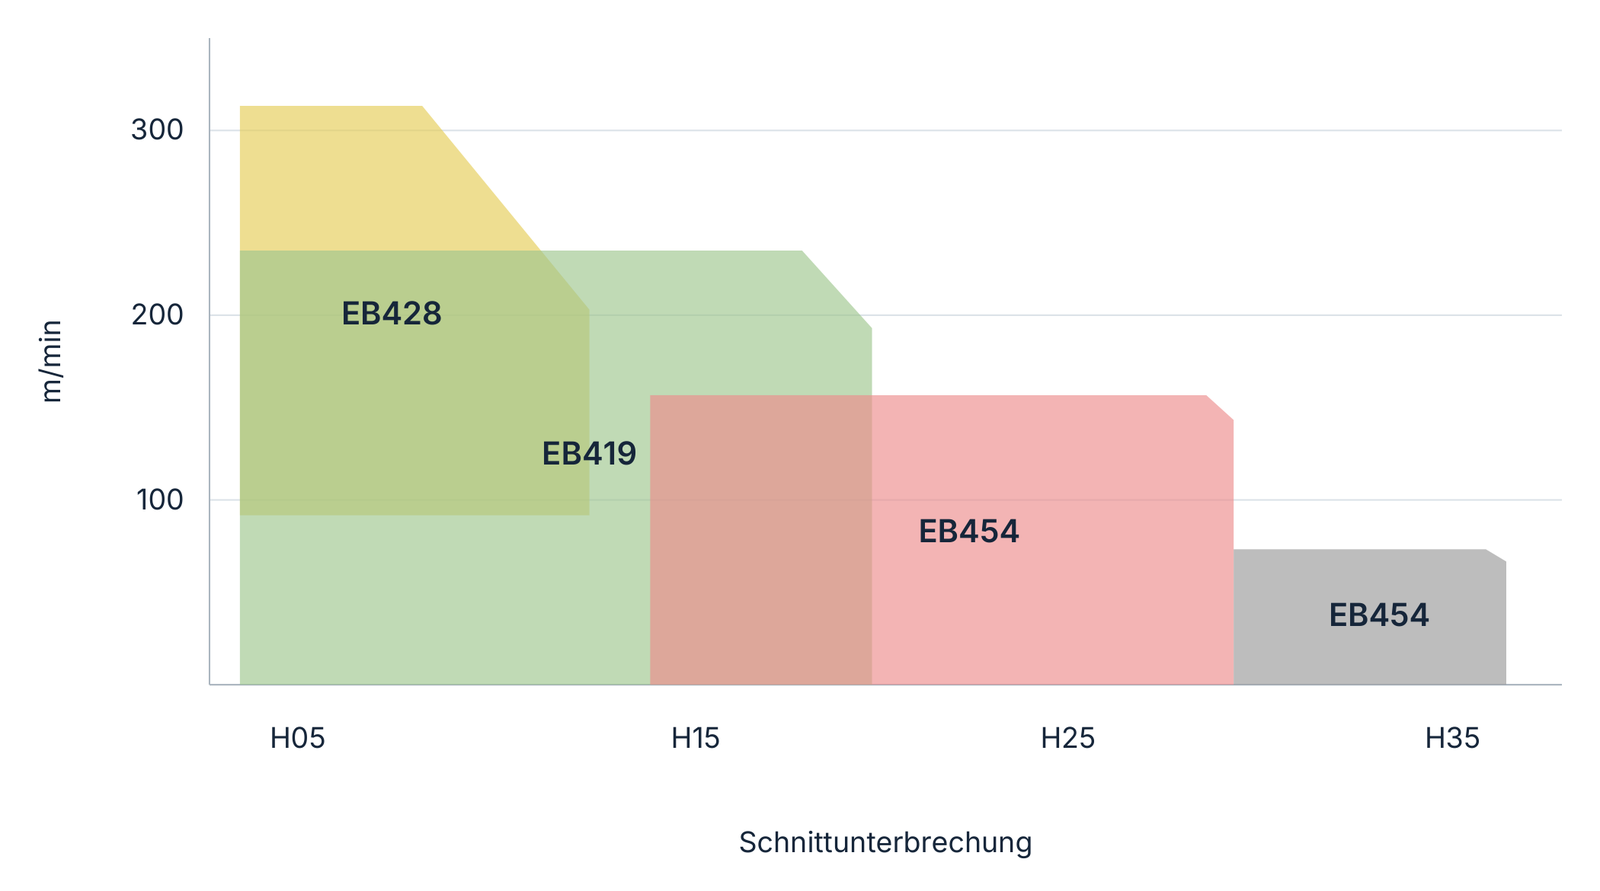
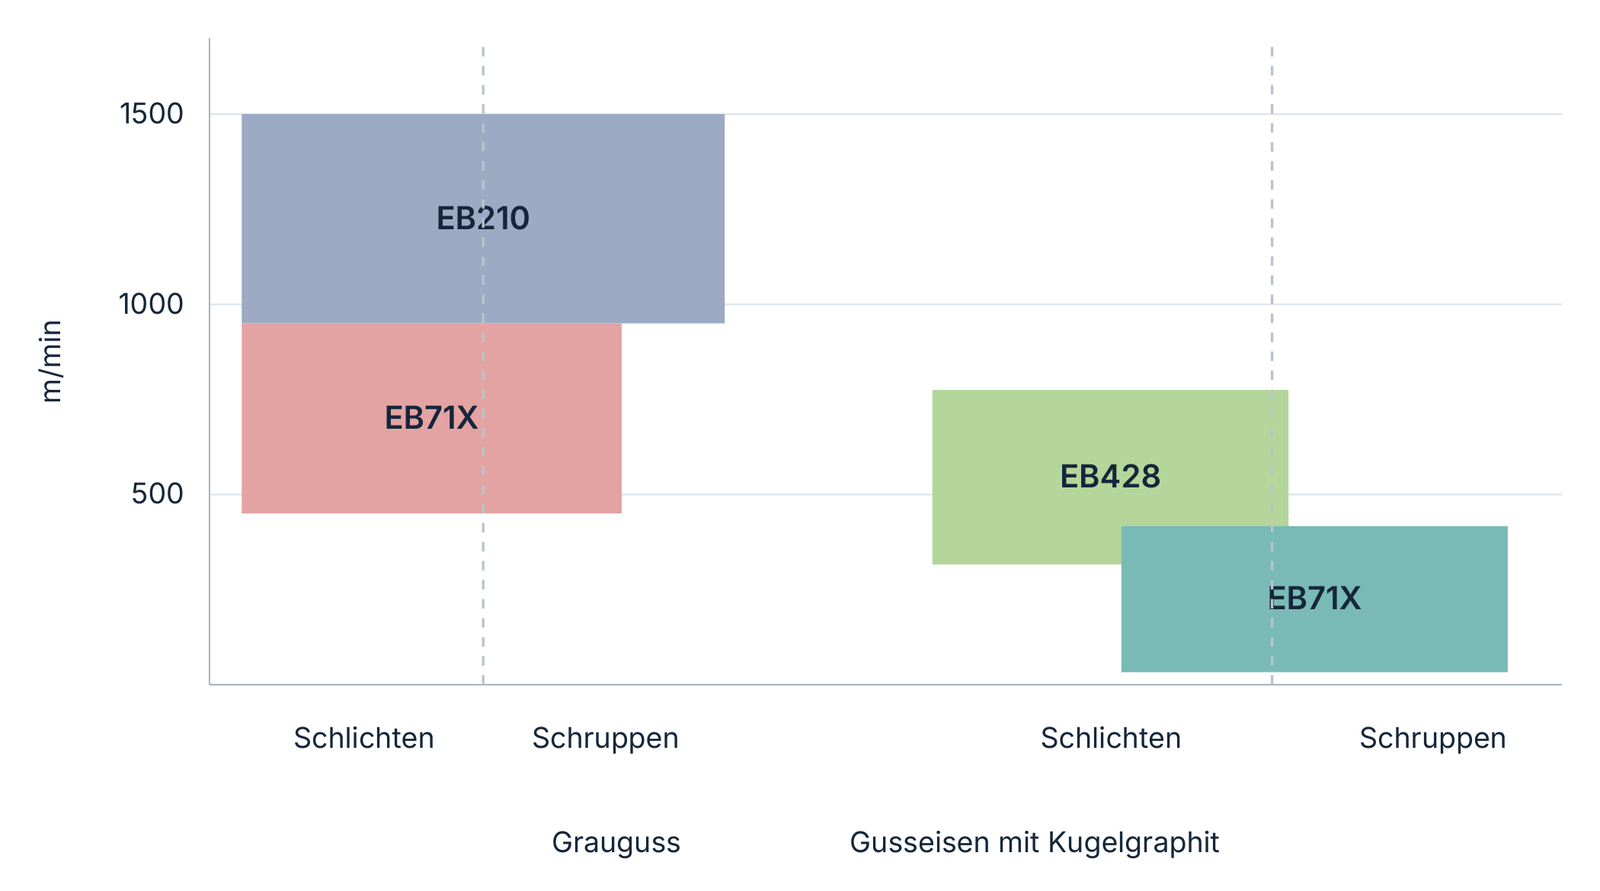
Die Sortenauswahl verbindet Werkstoff, Schnittgeschwindigkeit und Schnittunterbrechung. Für gehärteten Stahl über HRC 50 zeigt die Quelle die Bereiche H05, H15, H25 und H35. Die ergänzende Hersteller-Sortenauswahl erläutert sie als kontinuierlichen Schnitt, leichte, mittlere und starke Unterbrechung. Für Gusseisen unterscheidet die zweite Übersicht Grauguss und Gusseisen mit Kugelgraphit sowie Schruppen und Schlichten.
Sortenauswahl für gehärteten Stahl über HRC 50: Schnittgeschwindigkeit in m/min und Unterbrechung H05 bis H35. Die ursprünglichen Bereichsformen und Sortenbezeichnungen bleiben erhalten.Sortenauswahl für Grauguss und Gusseisen mit Kugelgraphit: Schlichten und Schruppen, Schnittgeschwindigkeit in m/min.
Sorte
Schnittbedingungen und Nutzen laut Quelle
EB428
Kontinuierlicher Schnitt. Gute Verschleißbeständigkeit bei hohen Temperaturen; geeignet für wärmebehandelten Stahl und Gusseisen mit Kugelgraphit bei hoher Geschwindigkeit. Die TNP-Beschichtung erhöht die Wärmebeständigkeit.
EB419
Kontinuierlicher bis mittelstark unterbrochener Schnitt. Für wärmebehandelten Stahl mit guter Verschleißbeständigkeit; TNP-Beschichtung für hohe Wärmebeständigkeit.
EB454
Leicht bis stark unterbrochener Schnitt. Für wärmebehandelten Stahl bei mittlerer bis hoher Geschwindigkeit; TNP-Beschichtung unterstützt Wärmebeständigkeit und Schneidenschärfe.
EB210
Stark unterbrochener Schnitt. Die Quelle hebt Schlag- und Verschleißbeständigkeit beim schnellen Bearbeiten von Gusseisen hoher Härte hervor.
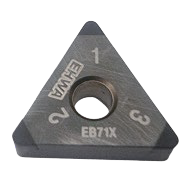
EB71X
Sorte mit hohem CBN-Anteil für die Gusseisenbearbeitung.
Sechs getrennte Anwendungs- und Vergleichsbeispiele
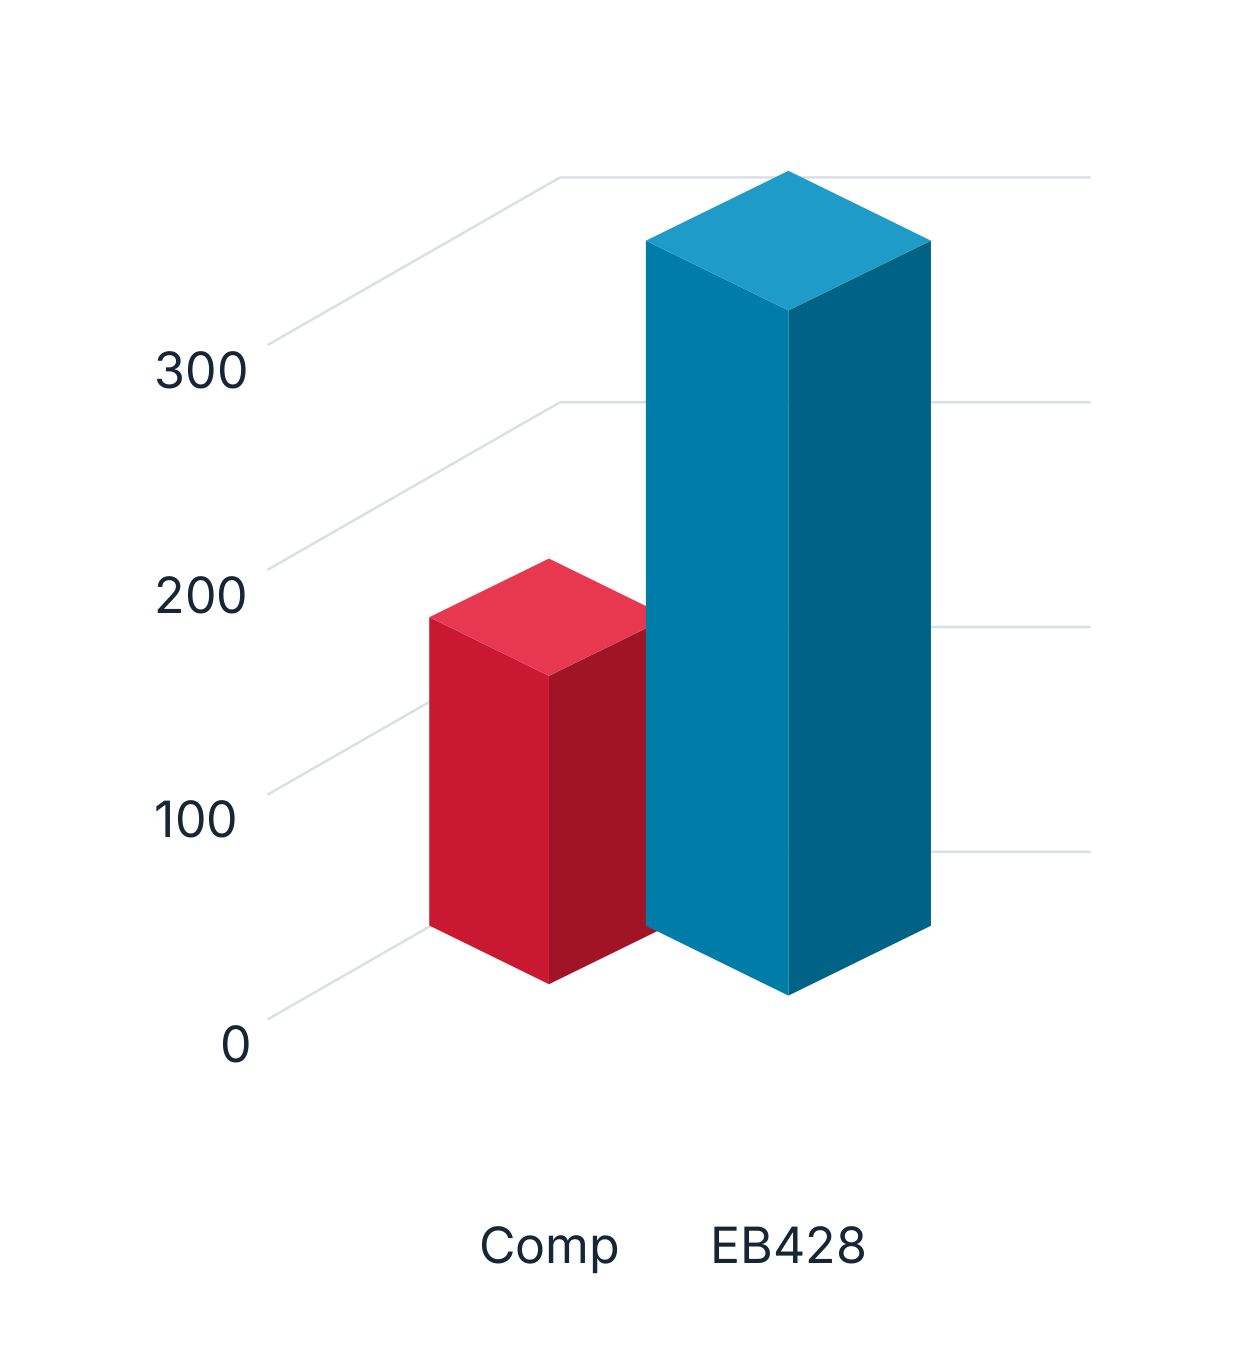
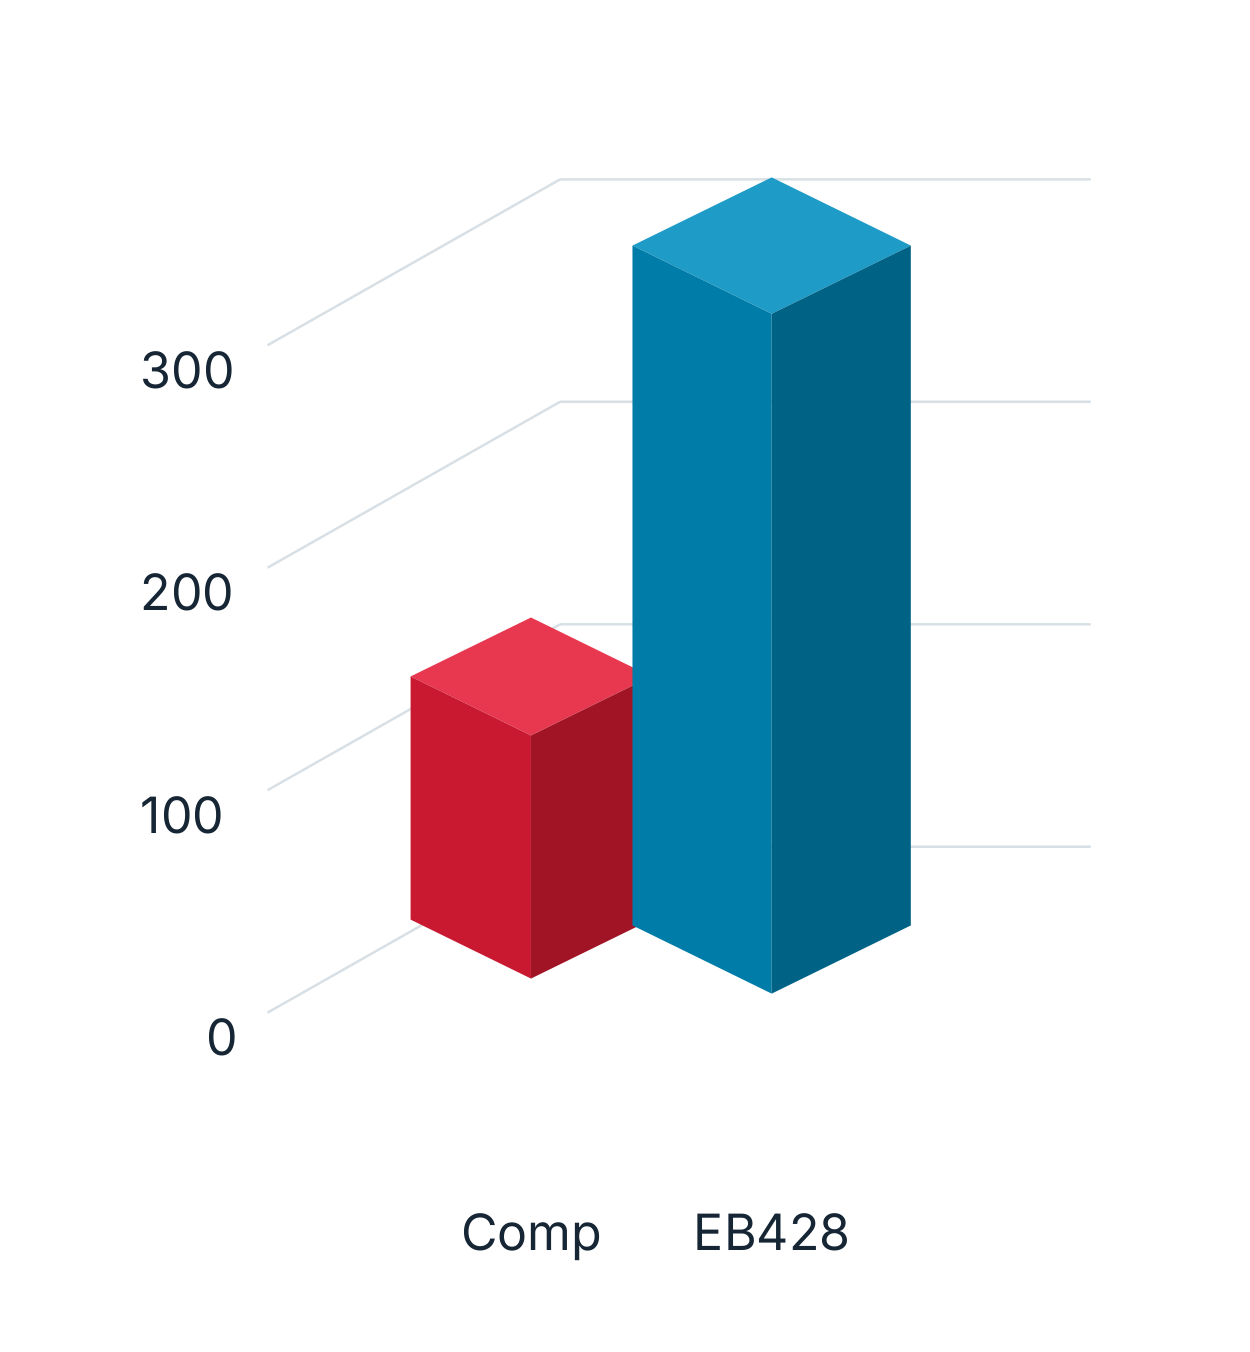
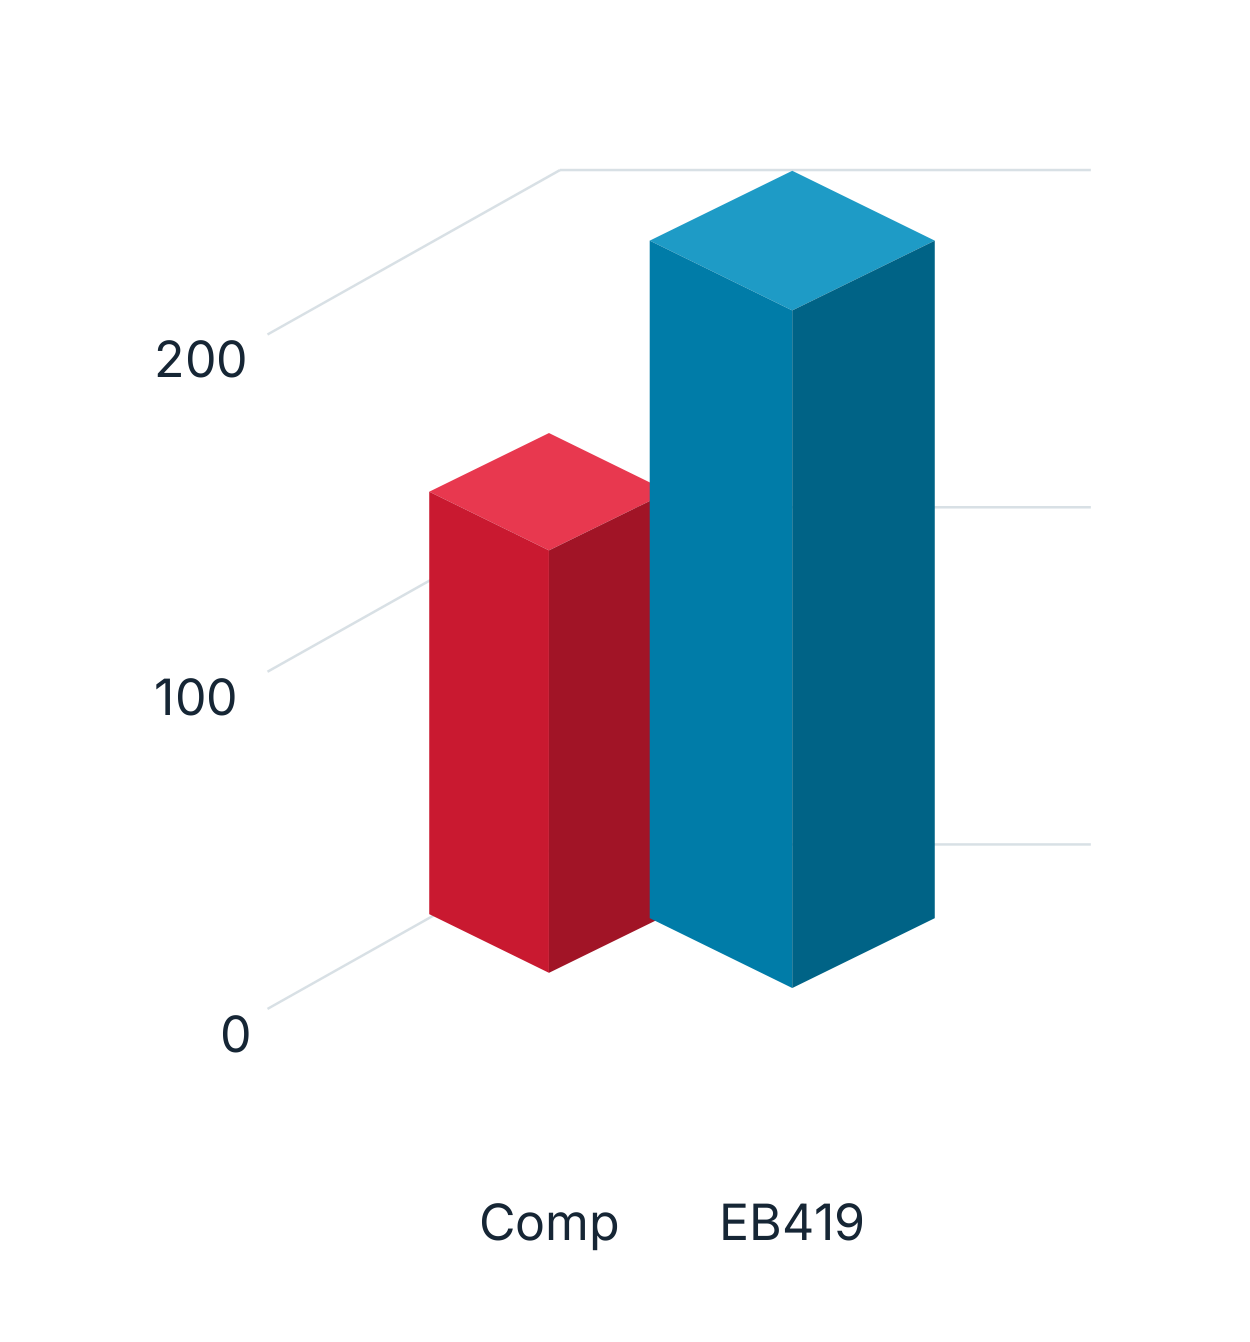
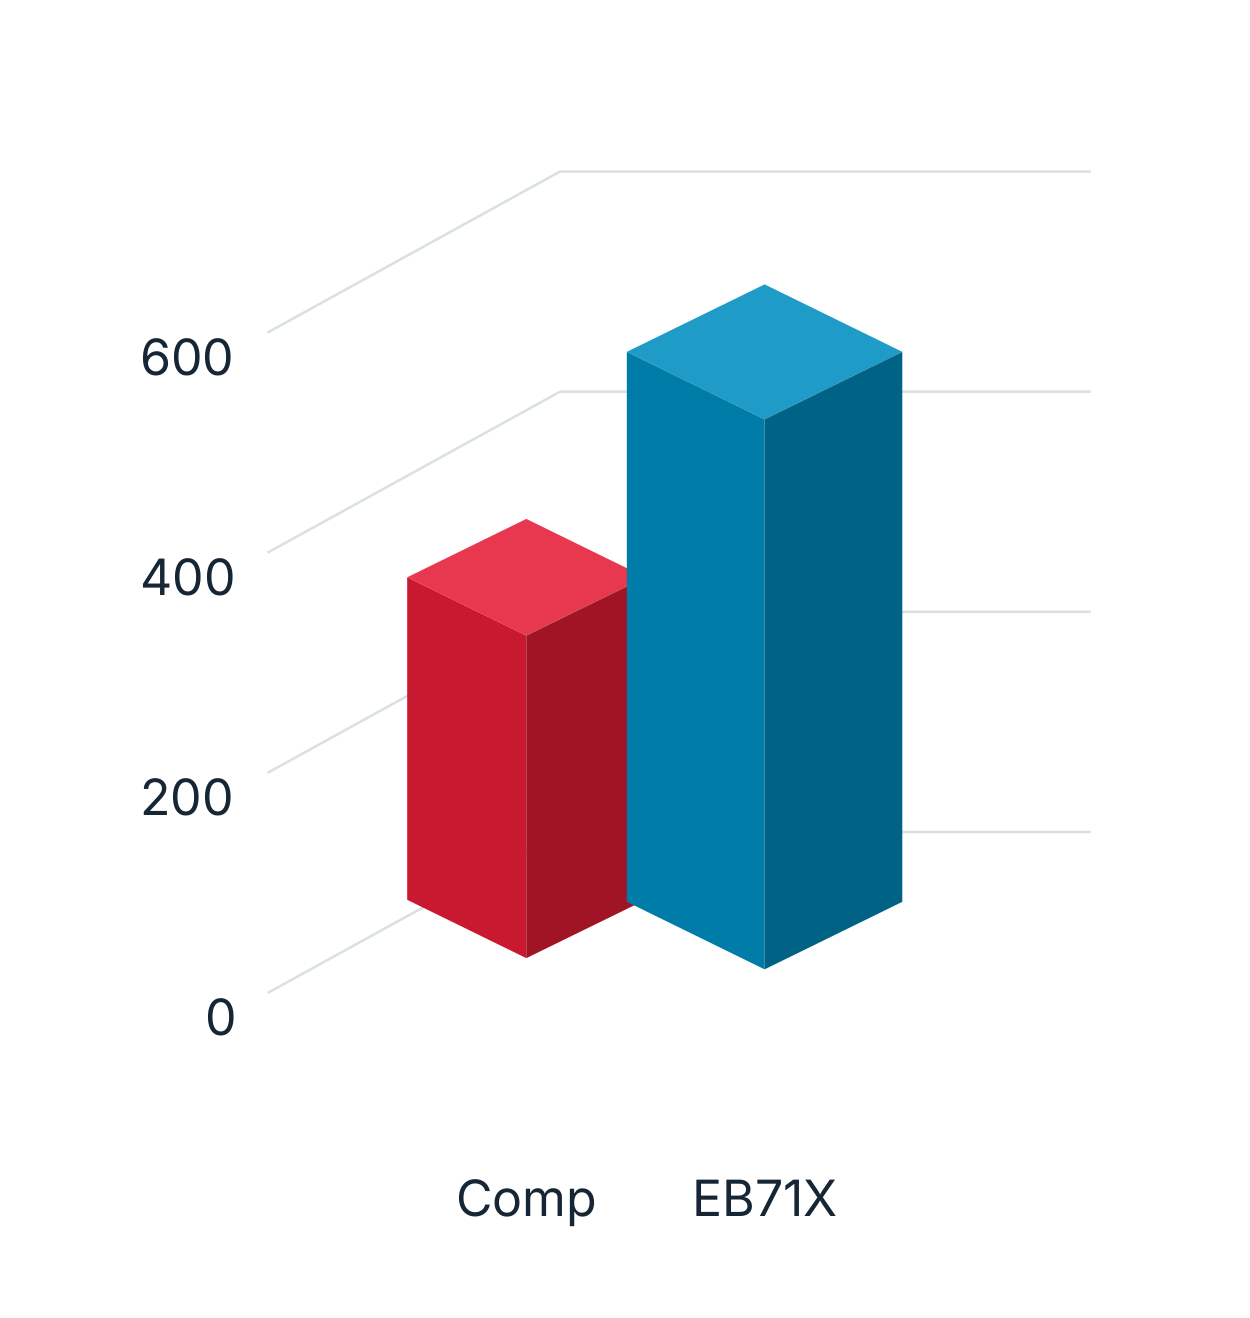
Die Quelle illustriert jede Zuordnung mit Werkstück, Wendeschneidplatte und einem Vergleich zum Wettbewerbswerkzeug (Comp). Die folgenden sechs Diagramme bleiben getrennte Beispiele. Ihre Achsen enthalten Zahlen, aber keine Bezeichnung der gemessenen Größe oder Einheit und keine vollständigen Versuchsbedingungen; daraus wird keine allgemeine Standzeit- oder Leistungszusage abgeleitet.
EB428 · SCM415H
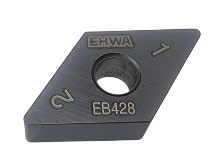
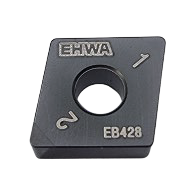
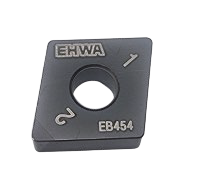
Werkstückbeispiel SCM415H für EB428.EB428-Wendeschneidplatte für das SCM415H-Beispiel.Quellenvergleich Comp und EB428 bei SCM415H; Skalenmarken 0, 100, 200 und 300.
EB428 · FCD500
Werkstückbeispiel FCD500 für EB428.EB428-Wendeschneidplatte für das FCD500-Beispiel.Quellenvergleich Comp und EB428 bei FCD500; Skalenmarken 0, 100, 200 und 300.
EB419 · SCR420HB
Werkstückbeispiel SCR420HB für EB419; die Werkstoffkennung bleibt wie gedruckt.EB419-Wendeschneidplatte.Quellenvergleich Comp und EB419; Skalenmarken 0, 100 und 200.
EB454 · SCM415H
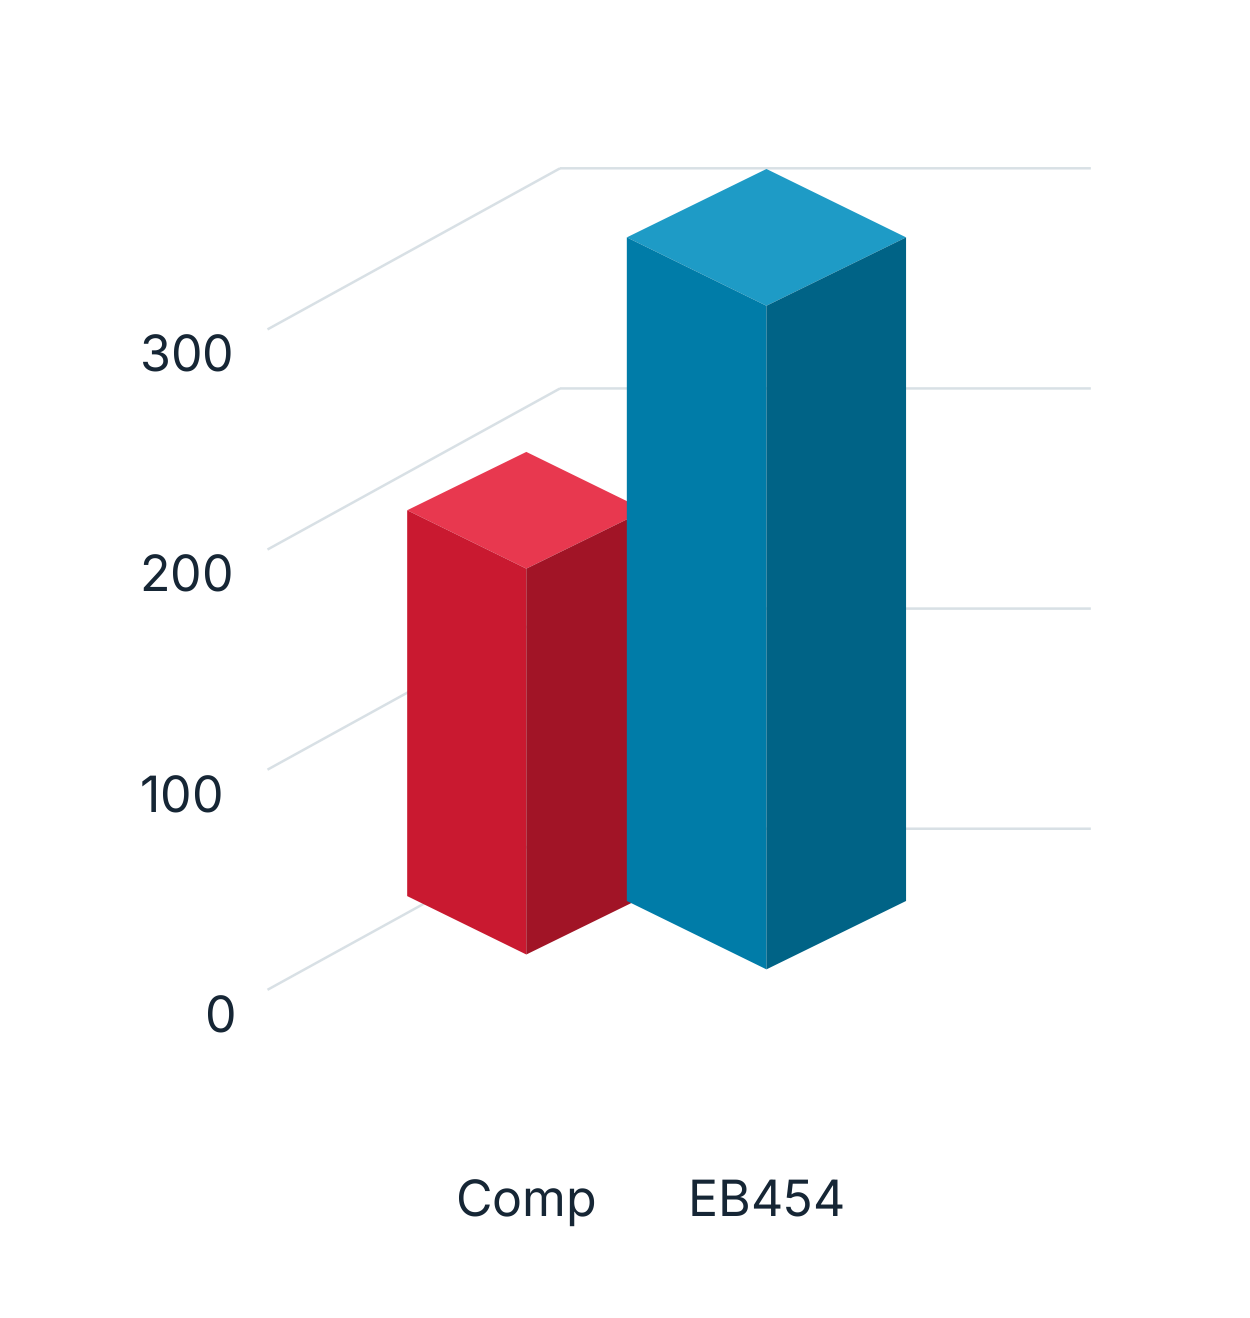
Werkstückbeispiel SCM415H für EB454.EB454-Wendeschneidplatte.Quellenvergleich Comp und EB454; Skalenmarken 0, 100, 200 und 300.
EB210 · CF53
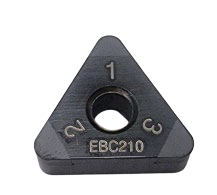
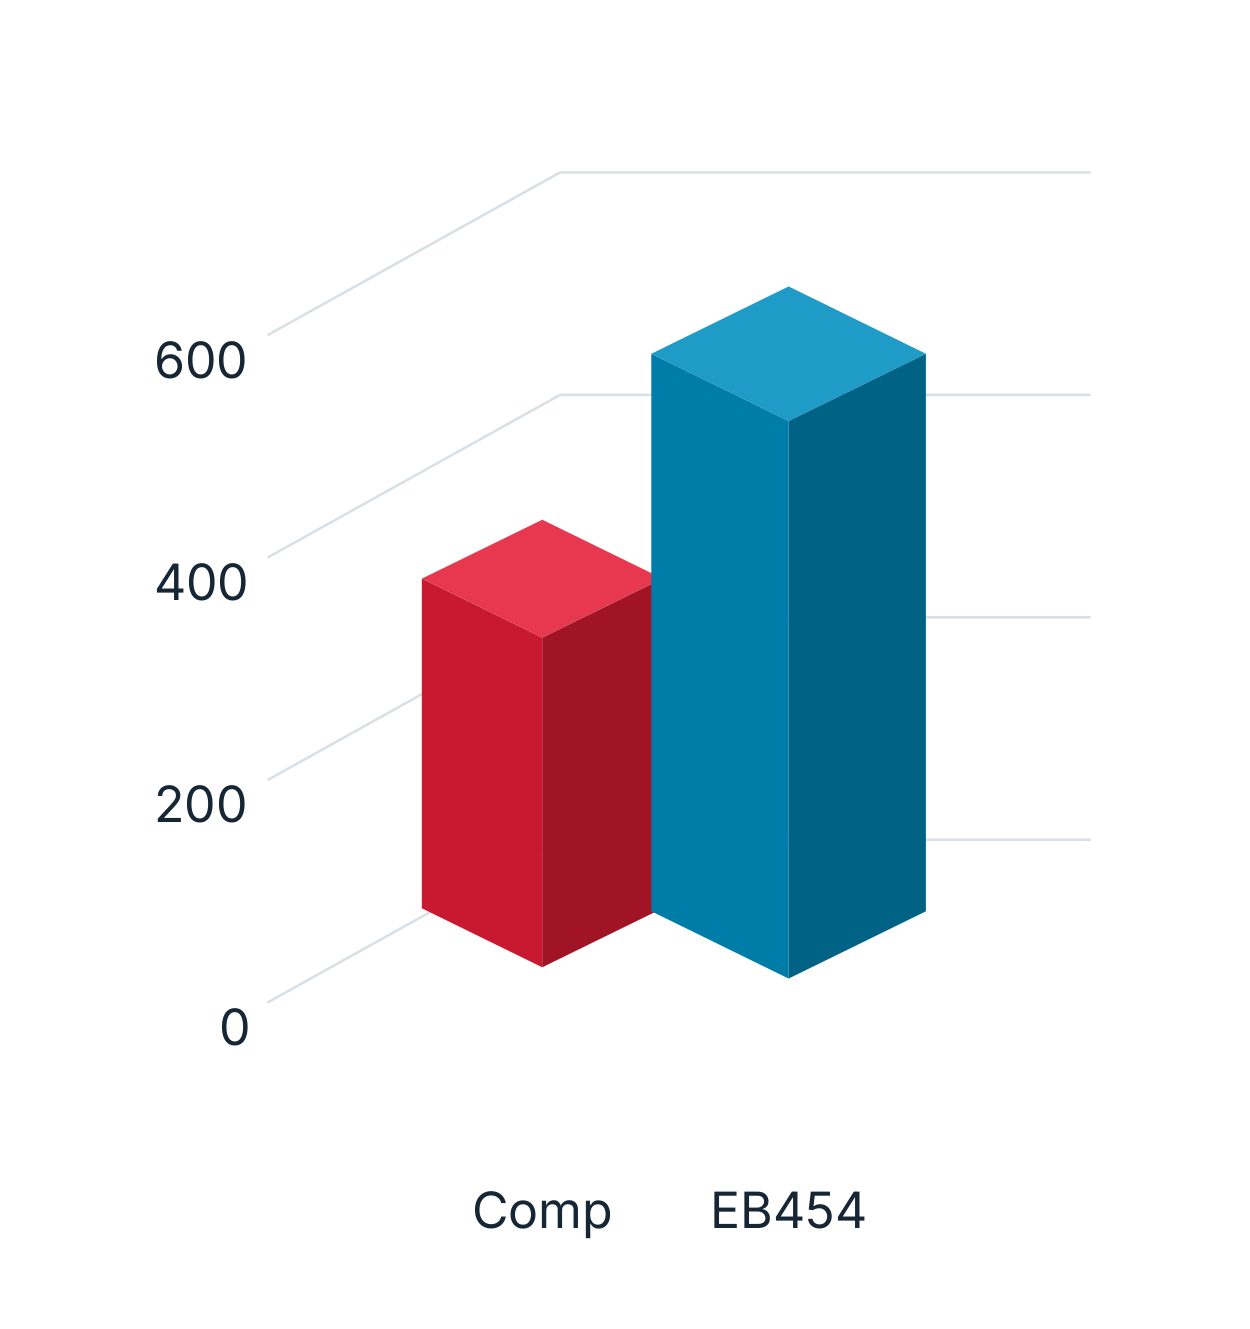
Werkstückbeispiel CF53 aus dem EB210-Abschnitt.Wendeschneidplatte mit der im Bild sichtbaren Kennung EBC210.Vergleich im EB210-Abschnitt: Die ursprüngliche blaue Legende lautet EB454; Skalenmarken 0, 200, 400 und 600.
CF53 ist ein Stahl; die offizielle EHWA-Sortenauswahl führt ebenfalls ein CF53-Versuchsbeispiel für EB210. Das Foto, die Abschnittszuordnung EB210 und die abweichende Diagrammlegende EB454 werden deshalb getrennt kenntlich gemacht. Die blaue Säule wird keiner anderen Sorte zugeschrieben.
EB71X · FC170
Werkstückbeispiel FC170 für EB71X.EB71X-Wendeschneidplatte.Quellenvergleich Comp und EB71X; Skalenmarken 0, 200, 400 und 600.
Der Quellen-Druckvermerk lautet Juni 2024. In der Stahl-Bereichsgrafik wird EB454 zweimal dargestellt; beide ursprünglichen Beschriftungen bleiben erhalten.
PCD-Helixfräser: hohe Vorschübe und kleine Ausführungen
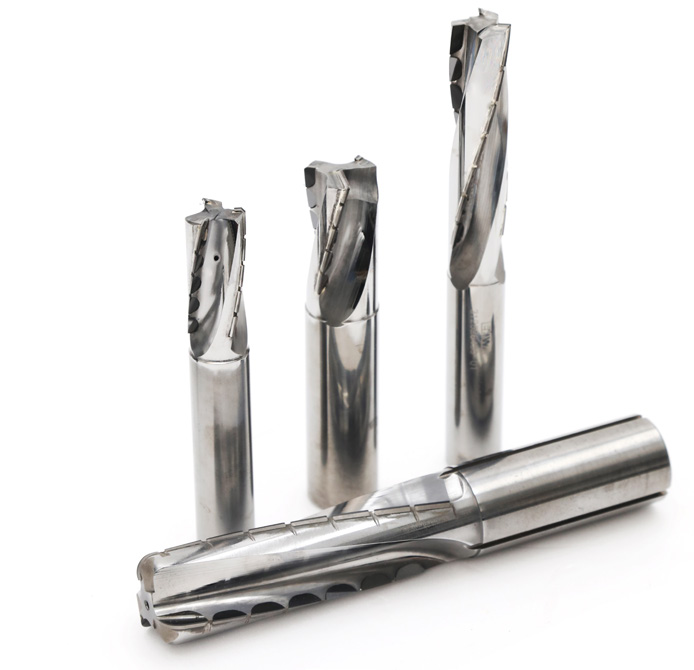
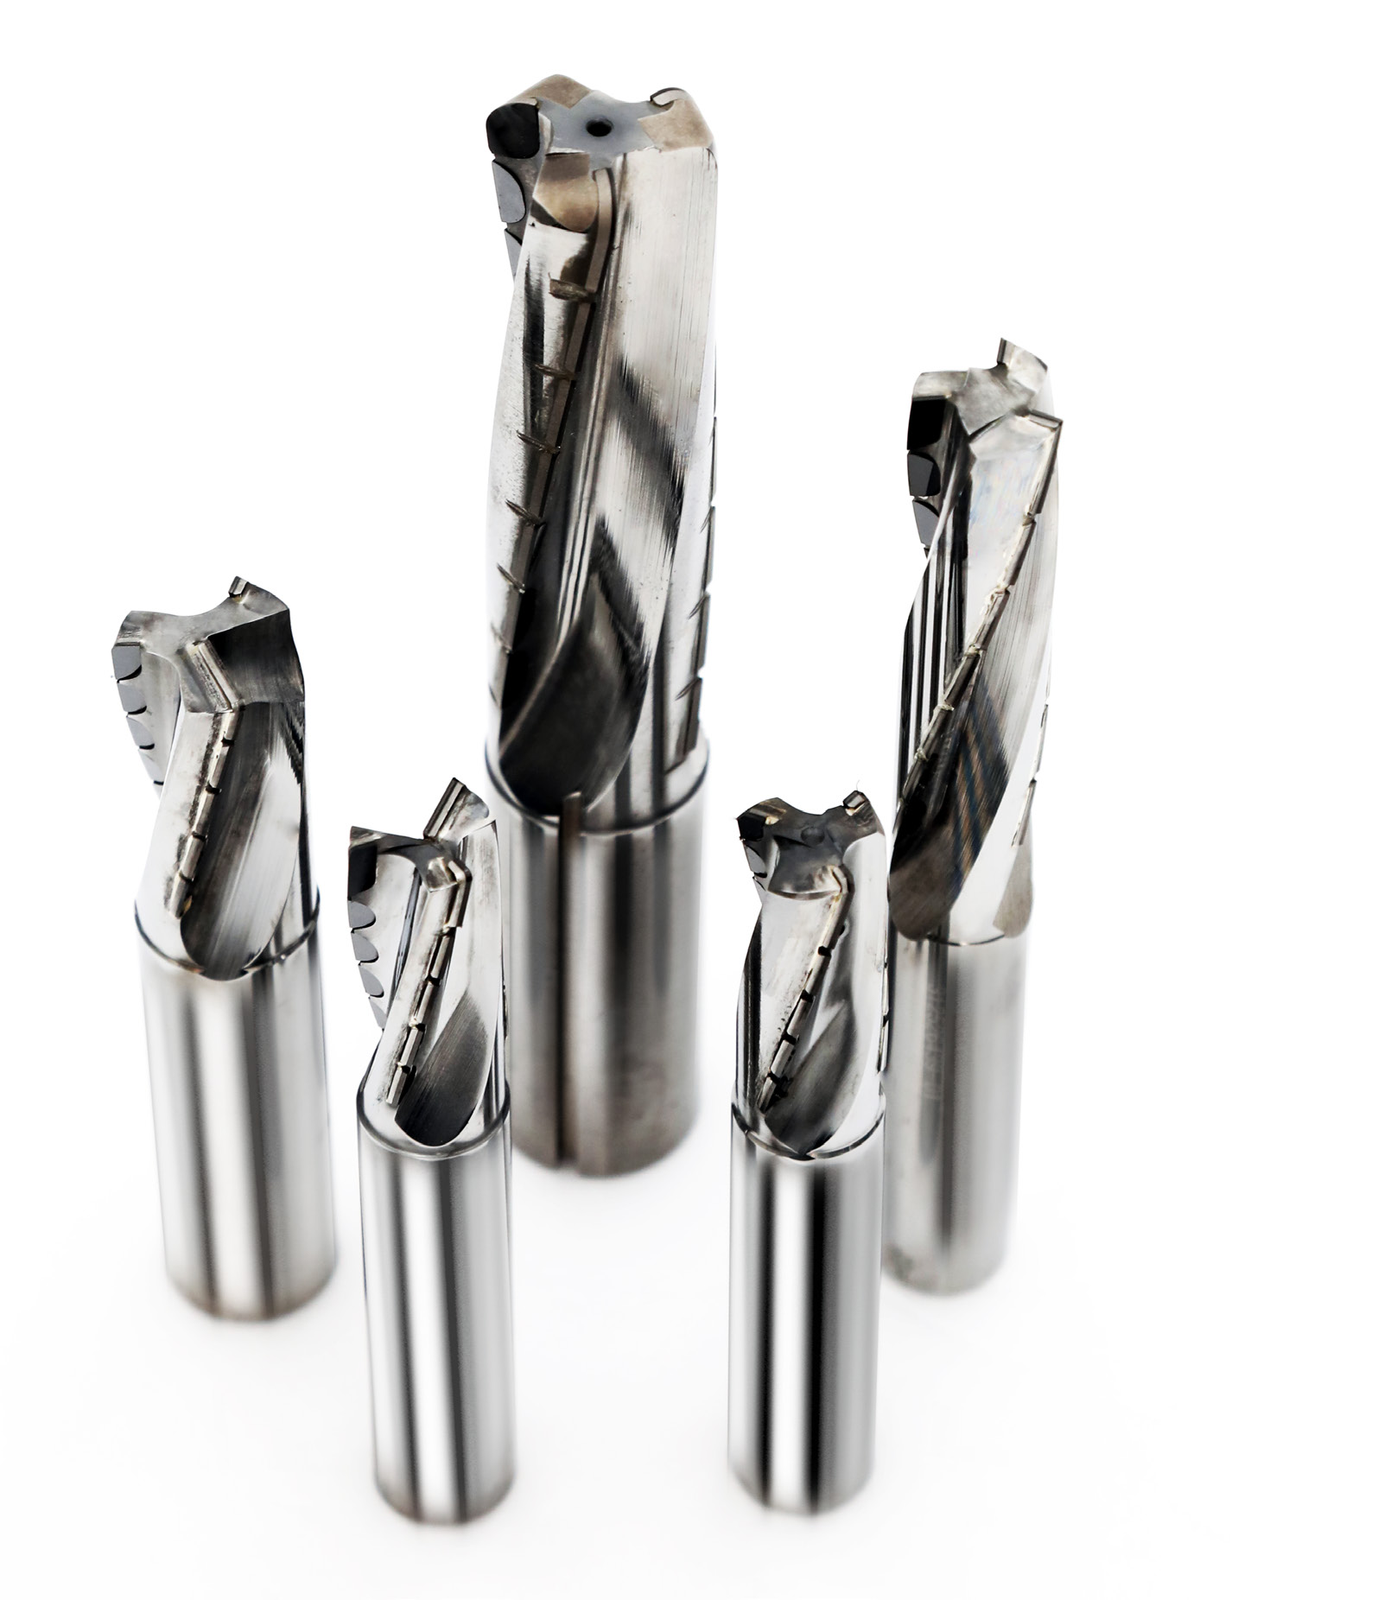
EHWA-Helixfräser unterstützen die Bearbeitung mit hohen Vorschüben, hoher Zerspanungsleistung und hoher Prozesszuverlässigkeit. Ein großer Spanwinkel hilft, Gratbildung zu vermeiden; die Quelle hebt hohe Schnittgeschwindigkeit, effiziente Bearbeitung und gute Oberflächenqualität hervor. Die Werkzeuge kombinieren PCD-Schneiden mit einem Hartmetallschaft. Werkzeugauslegung und Ausführungen können an Kundenanforderungen angepasst werden.
Anwendungsbild Elektromobilität.Anwendungsbild Luftfahrt.Anwendungsbild Batteriekomponenten.Anwendungsbild Motorblock.Anwendungsbild Elektronik.PCD-Helixfräser und kleine Werkzeugausführungen.Kleine PCD-Ausführungen aus dem Titelmotiv.Helixfräser mit PCD-Schneiden und Hartmetallschaft.
Spezifikationen und Werkzeugzeichnung
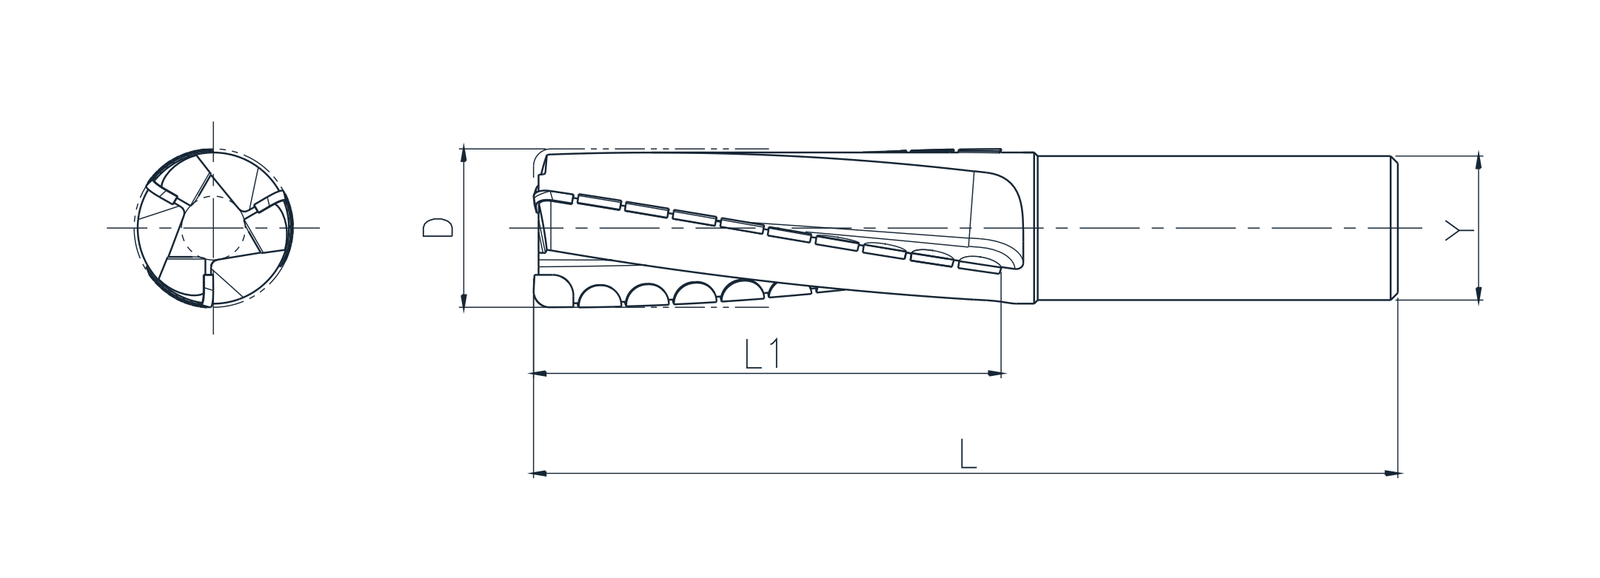
Die Bezeichnungen D, Y, L1, L und F werden wie in der Quellentabelle geführt und mit der Werkzeugzeichnung verknüpft.
Artikelnummer
D
Y
L1
L
F
EDEH 31616 - 30 -120
16
16
30
120
3
EDEH 32020 - 30 -120
20
20
30
120
3
EDEH 32525 - 30 -120
25
25
30
120
3
EDEH 33032 - 30 -120
30
32
30
120
4
Werkzeugzeichnung mit Stirnansicht und Seitenansicht: D, Y, L1 und L.
Kleine PCD-Ausführungen
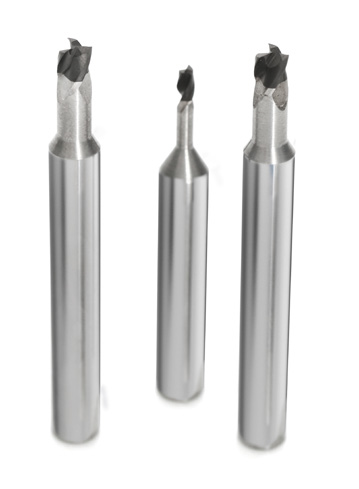
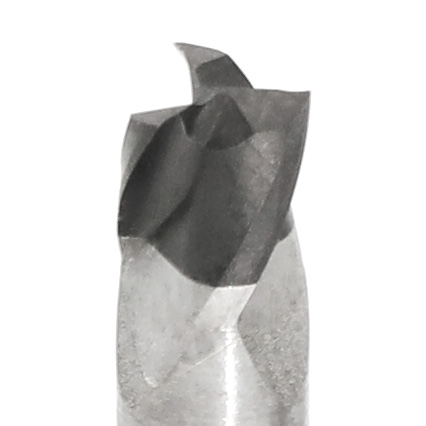
Die Quelle zeigt vier kleine Werkzeuge und eine vergrößerte PCD-Schneide. Sie bezeichnet die kleinste Ausführung als „2D“; diese Kennung wird ohne ergänzte Maßeinheit beibehalten.
Vier kleine PCD-Werkzeugausführungen; Quellenkennung der kleinsten Ausführung: 2D.Vergrößerte PCD-Schneide des markierten kleinen Werkzeuges.
PCD-Sorten EP20, EP55 und EP59: Eigenschaften und Bestellliste
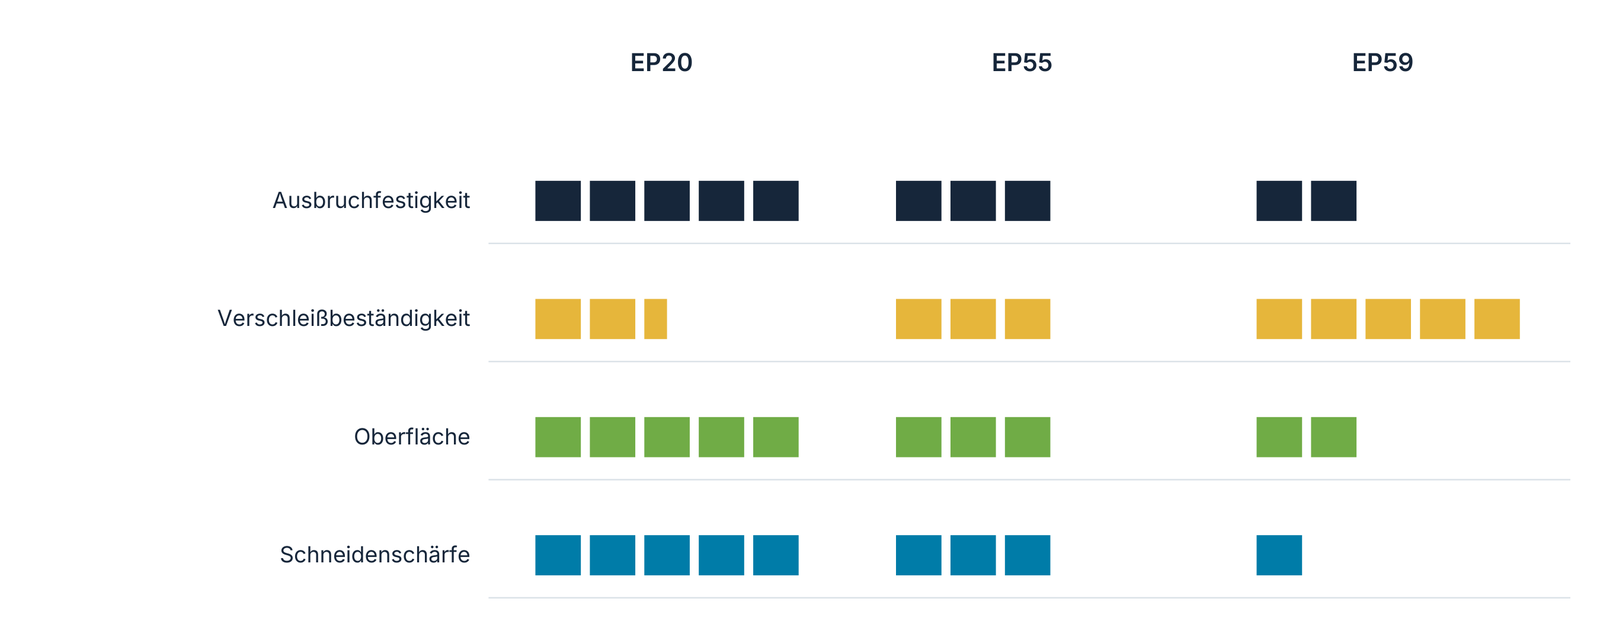
Die PCD-Auswahl verbindet Korngröße, Ausbruchfestigkeit, Verschleißbeständigkeit, erreichbare Oberfläche und Schneidenschärfe. Die Quelle stellt drei Sorten mit unterschiedlichen Schwerpunkten gegenüber.
Sorte
Korngröße (µm)
Anwendungen
Merkmale und Nutzen
EP20 · Ultra Fine
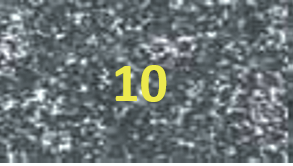
0,5
Kupferlegierungen, Aluminiumlegierungen, Acryl und technische Kunststoffe
Dicht gepackte Diamantkörner im Submikrometerbereich; gute Verschleiß- und Schlagbeständigkeit.
EP55 · Medium
10
Motoren, Getriebe (T/M), Holz, Aluminiumlegierungen mit Si < 13 % und Kohlenstoff
Universalsorte für Nichteisenwerkstoffe.
EP59 · Multi Modal
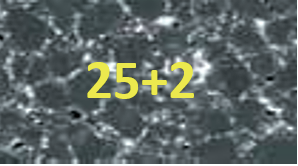
25+2
Aluminiumlegierungen mit Si > 13 %, Hartmetall, Keramik, Glas und MMC
Hoher Diamantanteil (Quellenangabe: über 95 %); hohe Verschleiß- und Schlagbeständigkeit.
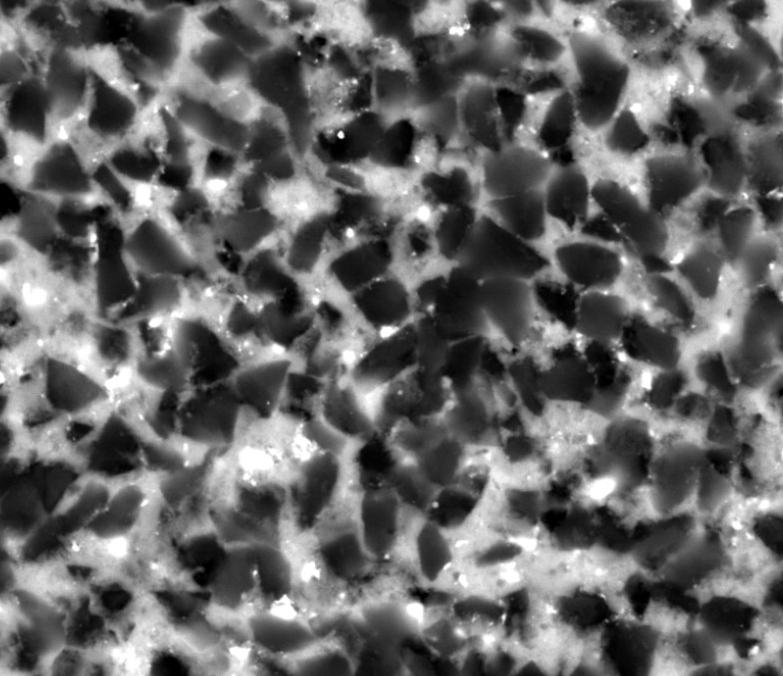
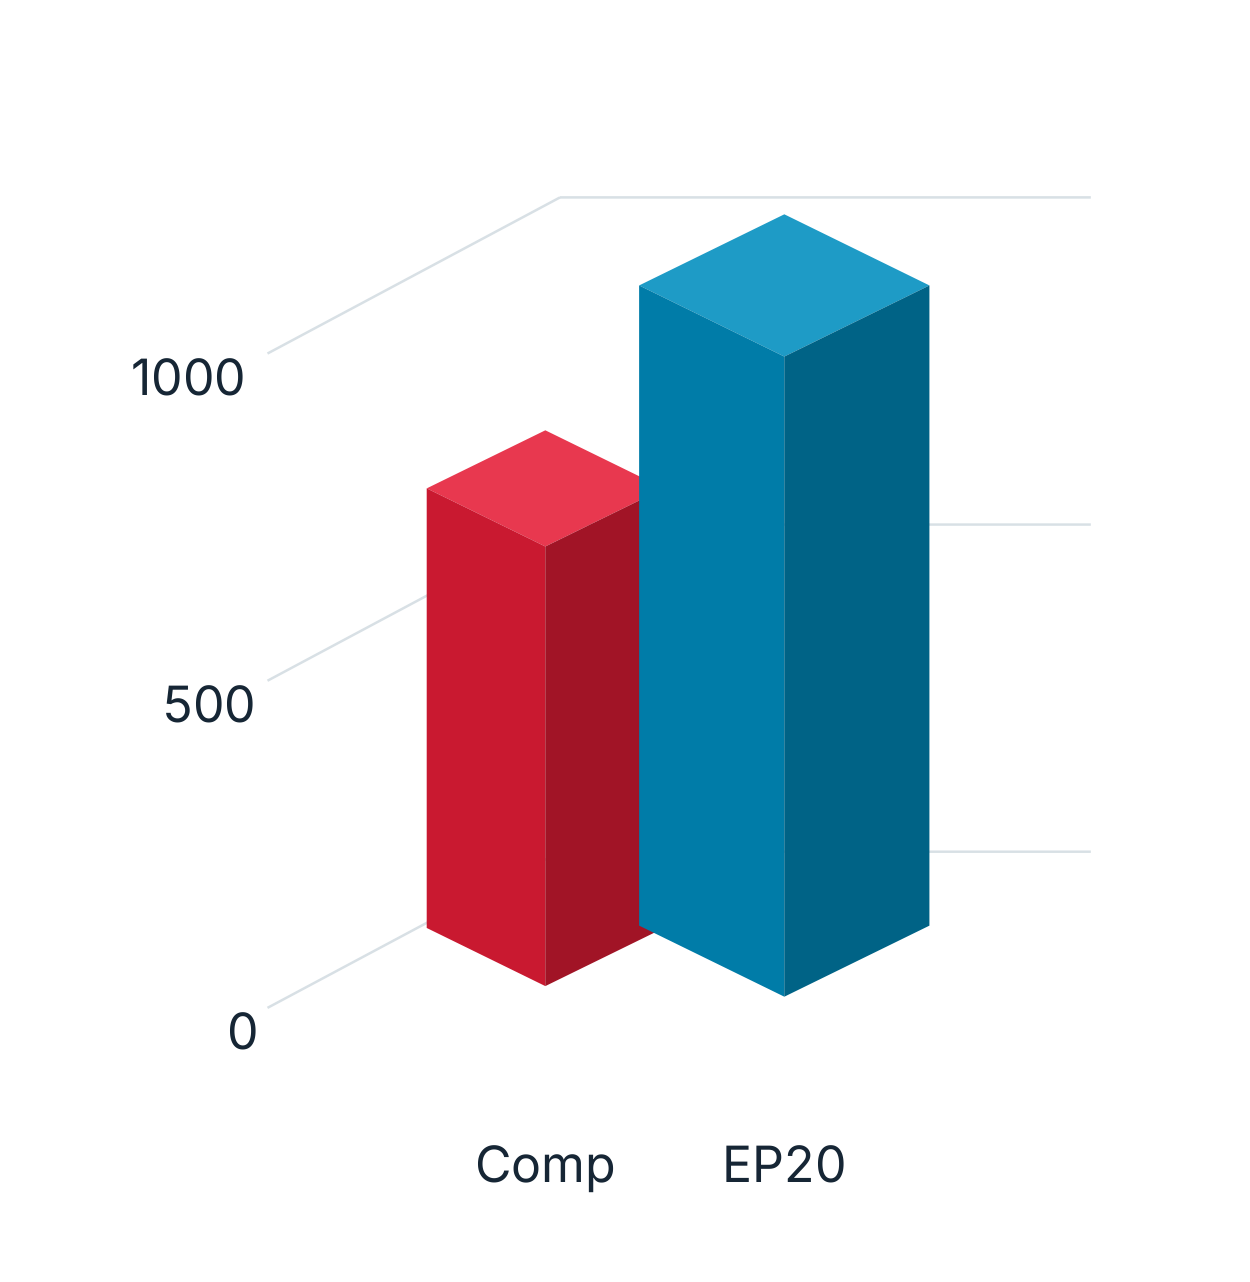
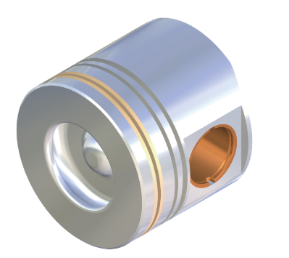
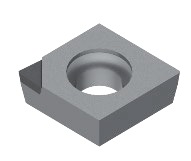
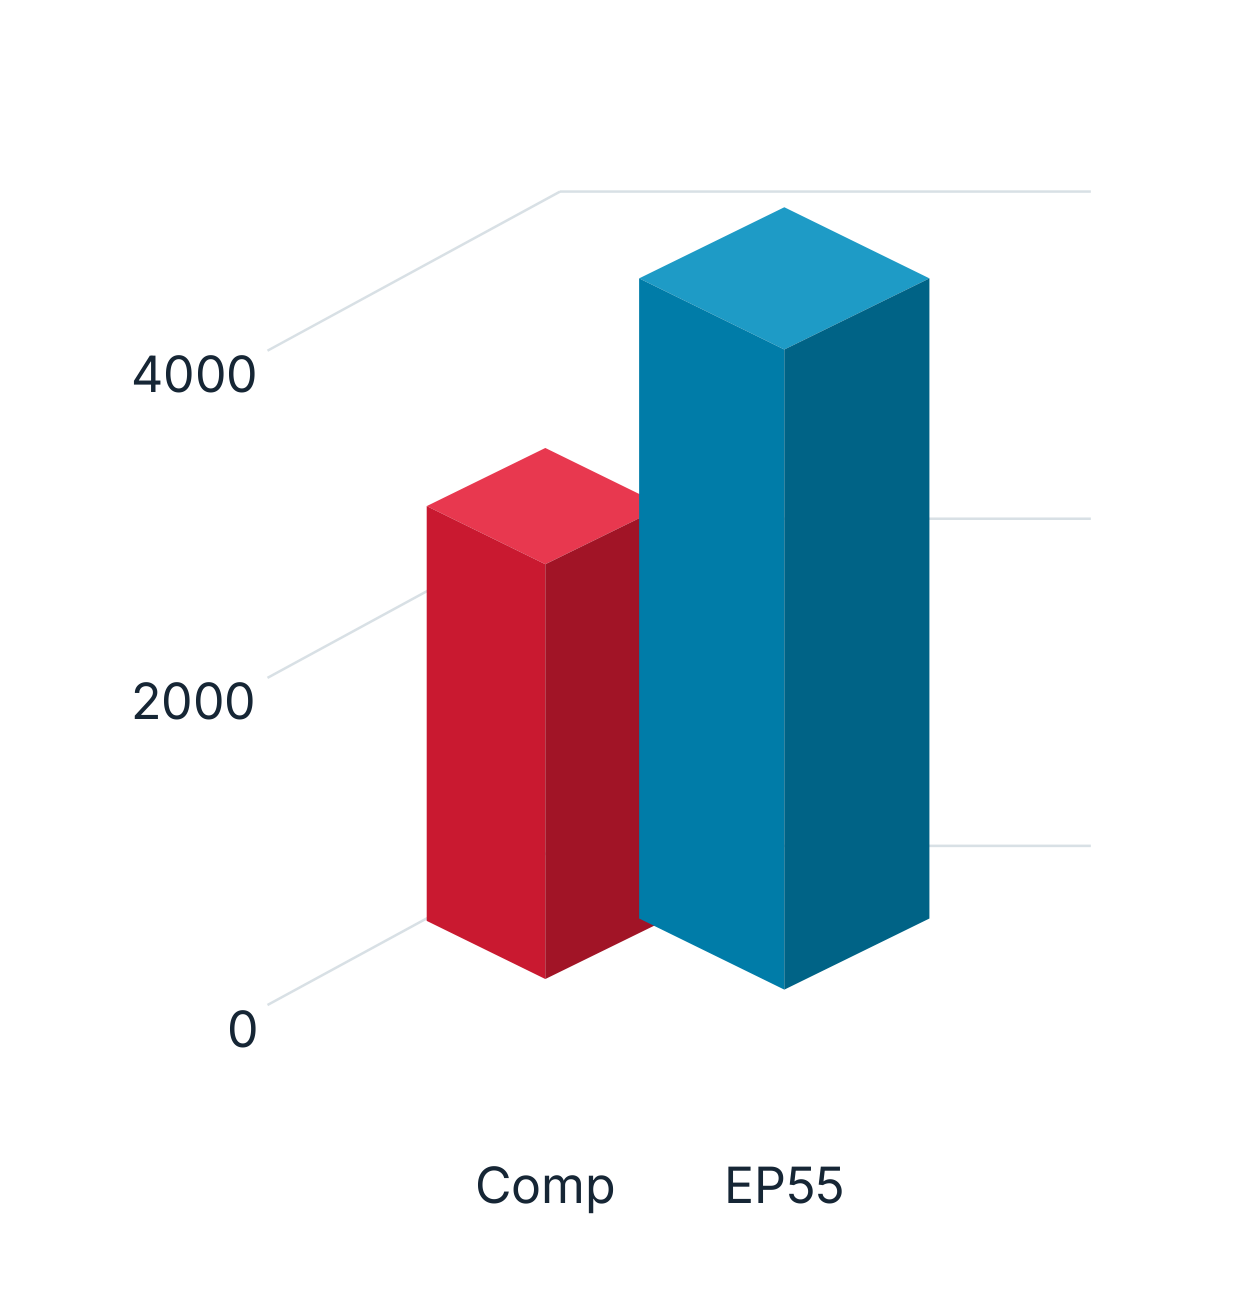
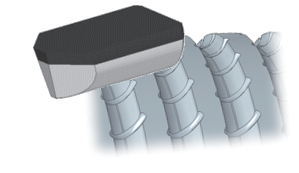
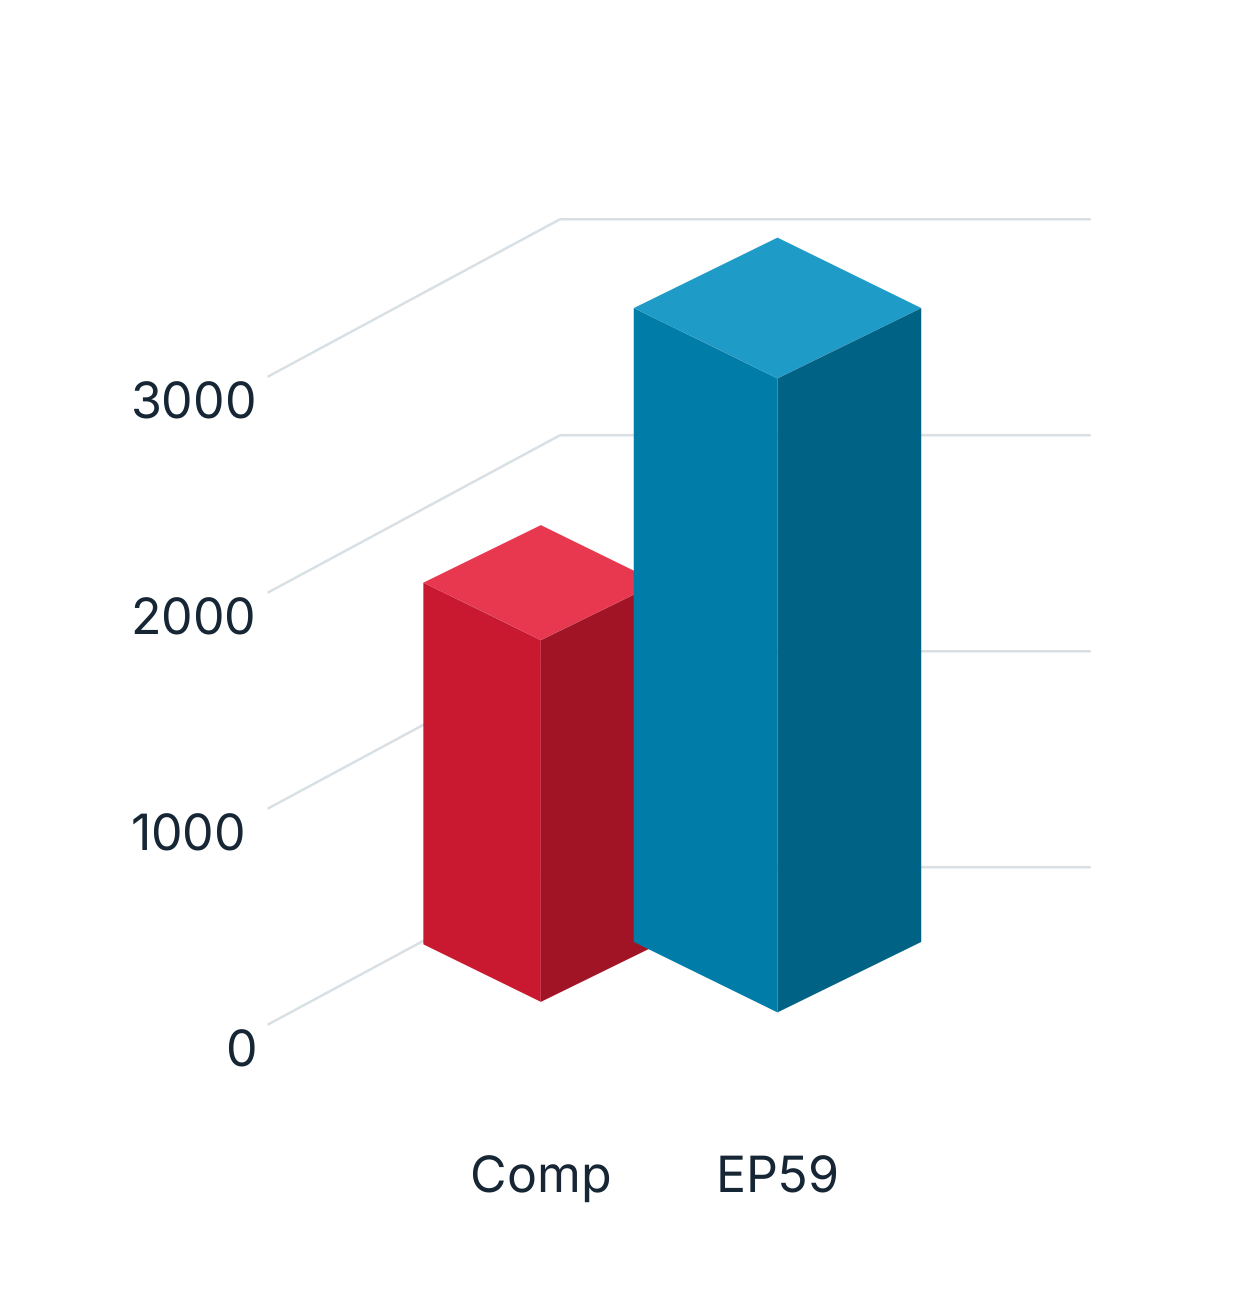
EP20: Mikrostruktur.EP55: Mikrostruktur.EP59: Mikrostruktur.Relativer Eigenschaftsvergleich: originale Kästchenlängen für Ausbruchfestigkeit, Verschleißbeständigkeit, Oberfläche und Schneidenschärfe; keine absoluten Messwerte.EP20: Anwendungsmotiv.EP20: Werkstückbeispiel.EP20: PCD-Wendeschneidplatte.EP20: Vergleich Comp und EP20; die Quelle nennt keine Messgrößeneinheit oder vollständigen Bedingungen.EP55: Anwendungsmotiv.EP55: Werkstückbeispiel.EP55: PCD-Wendeschneidplatte.EP55: Vergleich Comp und EP55; die Quelle nennt keine Messgrößeneinheit oder vollständigen Bedingungen.EP59: Anwendungsmotiv.EP59: Werkstückbeispiel.EP59: PCD-Wendeschneidplatte.EP59: Vergleich Comp und EP59; die Quelle nennt keine Messgrößeneinheit oder vollständigen Bedingungen.
Die drei Vergleichsdiagramme bleiben getrennt: EP20 hat Skalenmarken 0/500/1000, EP55 0/2000/4000 und EP59 0/1000/2000/3000. Der ergänzende EHWA-Schneidwerkzeugkatalog ordnet EP59 einen Diamantvolumenanteil von 95 % zu; die aktuelle Kurzquelle formuliert „über 95 %“. Die Angaben verschiedener Fassungen werden nicht zu einer neuen Spezifikation kombiniert.
Vollständige PCD-Bestellliste
Alle 20 Modellgruppen mit jeweils drei Zeilen werden übernommen. ● und Artikelcodes bleiben in ihrer ursprünglichen Sortenspalte; — bezeichnet eine leere Quellenzelle. Die historische Bestandsliste ist Grundlage für die Variantenklärung; aktuelle Lieferbarkeit wird bei der Anfrage abgestimmt.
CNGX120404 · TIP 1
PCD CNGX120404: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
CNGX120404
CNGX431
0,4
● EC01C02130120
—
—
08
2
0,8
● EC01C03130100
—
—
12
3
1,2
● EC01C04130120
—
—
CCGT060202 · TIP 1
PCD CCGT060202: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
CCGT060202
CCGT2(1.5)0.5
0,2
● EC01C06130110
● EC01C06070110
—
04
1
0,4
● EC01C07130110
● EC01C07070110
—
08
2
0,8
● EC01C08130110
—
—
CCGT09T302 · TIP 1
PCD CCGT09T302: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
CCGT09T302
CCGT3(2.5)0.5
0,2
● EC01C10130110
● EC01C10070110
—
04
1
0,4
● EC01C11130110
● EC01C11070110
—
08
2
0,8
● EC01C12130110
● EC01C12070110
—
DNGX150404 · TIP 1
PCD DNGX150404: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
DNGX150404
DNGX431
0,4
● EC01D05130120
—
—
08
2
0,8
● EC01D06130120
—
—
12
3
1,2
● EC01D07130120
—
—
DCGT070202 · TIP 1
PCD DCGT070202: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
DCGT070202
DCGT2(1.5)0.5
0,2
● EC01D09130110
● EC01D09070110
—
04
1
0,4
● EC01D10130110
● EC01D10070110
—
08
2
0,8
● EC01D11130110
● EC01D11070110
—
DCGT11T302 · TIP 1
PCD DCGT11T302: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
DCGT11T302
DCGT3(2.5)0.5
0,2
● EC01D13130110
● EC01D13070110
—
04
1
0,4
● EC01D14130110
● EC01D14070110
—
08
2
0,8
● EC01D15130110
● EC01D15070110
—
TNGX160402 · TIP 1
PCD TNGX160402: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
TNGX160402
TNGX430.5
0,2
● EC01T04130120
—
—
04
1
0,4
● EC01T05130120
—
—
08
2
0,8
● EC01T06130120
—
—
TCGT090202 · TIP 1
PCD TCGT090202: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
TCGT090202
TCGT2(1.5)0.5
0,2
● EC01T19130110
—
—
04
1
0,4
● EC01T20130110
—
—
08
2
0,8
● EC01T21130110
—
—
TCGT110202 · TIP 1
PCD TCGT110202: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
TCGT110202
TCGT3(1.5)0.5
0,2
● EC01T23130110
—
—
04
1
0,4
● EC01T24130110
—
—
08
2
0,8
● EC01T25130110
—
—
TCGT110302 · TIP 1
PCD TCGT110302: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
TCGT110302
TCGT320.5
0,2
● EC01T75130110
—
—
04
1
0,4
● EC01T76130110
—
—
08
2
0,8
● EC01T77130110
—
—
TCGT16T302 · TIP 1
PCD TCGT16T302: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
TCGT16T302
TCGT4(2.5)0.5
0,2
● EC01T26130110
—
—
04
1
0,4
● EC01T27130110
—
—
08
2
0,8
● EC01T28130110
—
—
TPGT080202 · TIP 1
PCD TPGT080202: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
TPGT080202
TPGT1.5(1.5)0.5
0,2
● EC01T31130110
—
—
04
1
0,4
● EC01T32130110
—
—
08
2
0,8
● EC01T33130110
—
—
TPGT090202 · TIP 1
PCD TPGT090202: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
TPGT090202
TPGT2(1.5)0.5
0,2
● EC01T35130110
—
—
04
1
0,4
● EC01T36130110
—
—
08
2
0,8
● EC01T37130110
—
—
TPGT110202 · TIP 1
PCD TPGT110202: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
TPGT110202
TPGT3(1.5)0.5
0,2
● EC01T39130110
—
—
04
1
0,4
● EC01T40130110
—
—
08
2
0,8
● EC01T41130110
—
—
TPGT110302 · TIP 1
PCD TPGT110302: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
TPGT110302
TPGT320.5
0,2
● EC01T43130110
—
—
04
1
0,4
● EC01T44130110
—
—
08
2
0,8
● EC01T45130110
—
—
VNGX160402 · TIP 1
PCD VNGX160402: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
VNGX160402
VNGA430.5
0,2
● EC01V01130120
—
—
04
1
0,4
● EC01V02130120
—
—
08
2
0,8
● EC01V03130120
—
—
VBGT110302 · TIP 1
PCD VBGT110302: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
VBGT110302
VBGW320.5
0,2
● EC01V05130110
● EC01V05070110
—
04
1
0,4
● EC01V06130110
● EC01V06070110
—
08
2
0,8
● EC01V07130110
● EC01V07070110
—
VBGT160402 · TIP 1
PCD VBGT160402: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
VBGT160402
VBGT430.5
0,2
● EC01V08130110
● EC01V08070110
—
04
1
0,4
● EC01V09130110
● EC01V09070110
● EC01V09150110
08
2
0,8
● EC01V10130110
● EC01V10070110
● EC01V10150110
VCGT110302 · TIP 1
PCD VCGT110302: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
VCGT110302
VCGT320.5
0,2
● EC01V12130110
● EC01V12070110
—
04
1
0,4
● EC01V13130110
● EC01V13070110
—
08
2
0,8
● EC01V15130110
● EC01V15070110
—
VCGT160404 · TIP 1
PCD VCGT160404: dargestellte Modellform.
Metrische Kennung
Zollkennung
Nose R
EP55
EP20
EP59
VCGT160404
VCGW431
0,4
● EC01V16130110
● EC01V16070110
● EC01V16150110
08
2
0,8
● EC01V17130110
● EC01V17070110
● EC01V17150110
12
3
1,2
● EC01V18130110
● EC01V18070110
● EC01V18150110
Auch abweichende gedruckte Inch-Zuordnungen wie VNGX160402/VNGA430.5 und VCGT160404/VCGW431 bleiben unverändert. Der Quellen-Druckvermerk lautet Juni 2024.
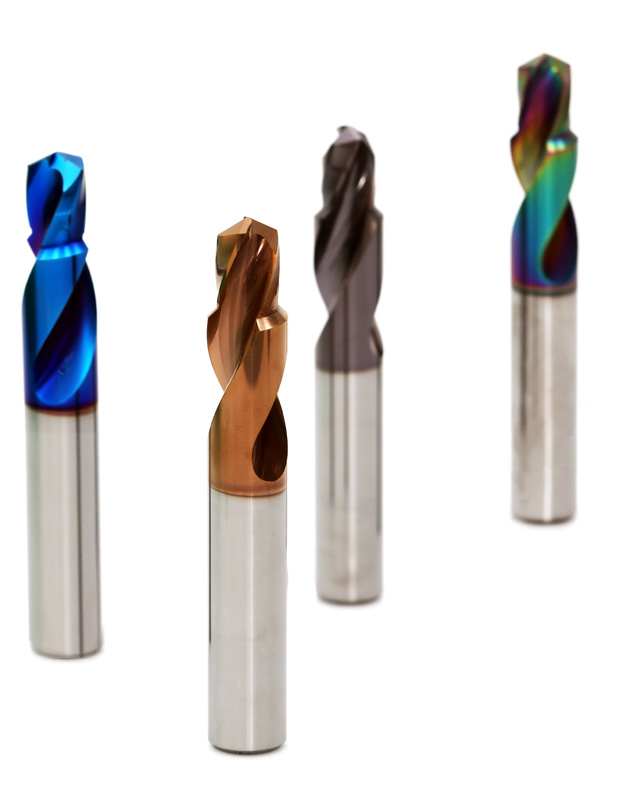
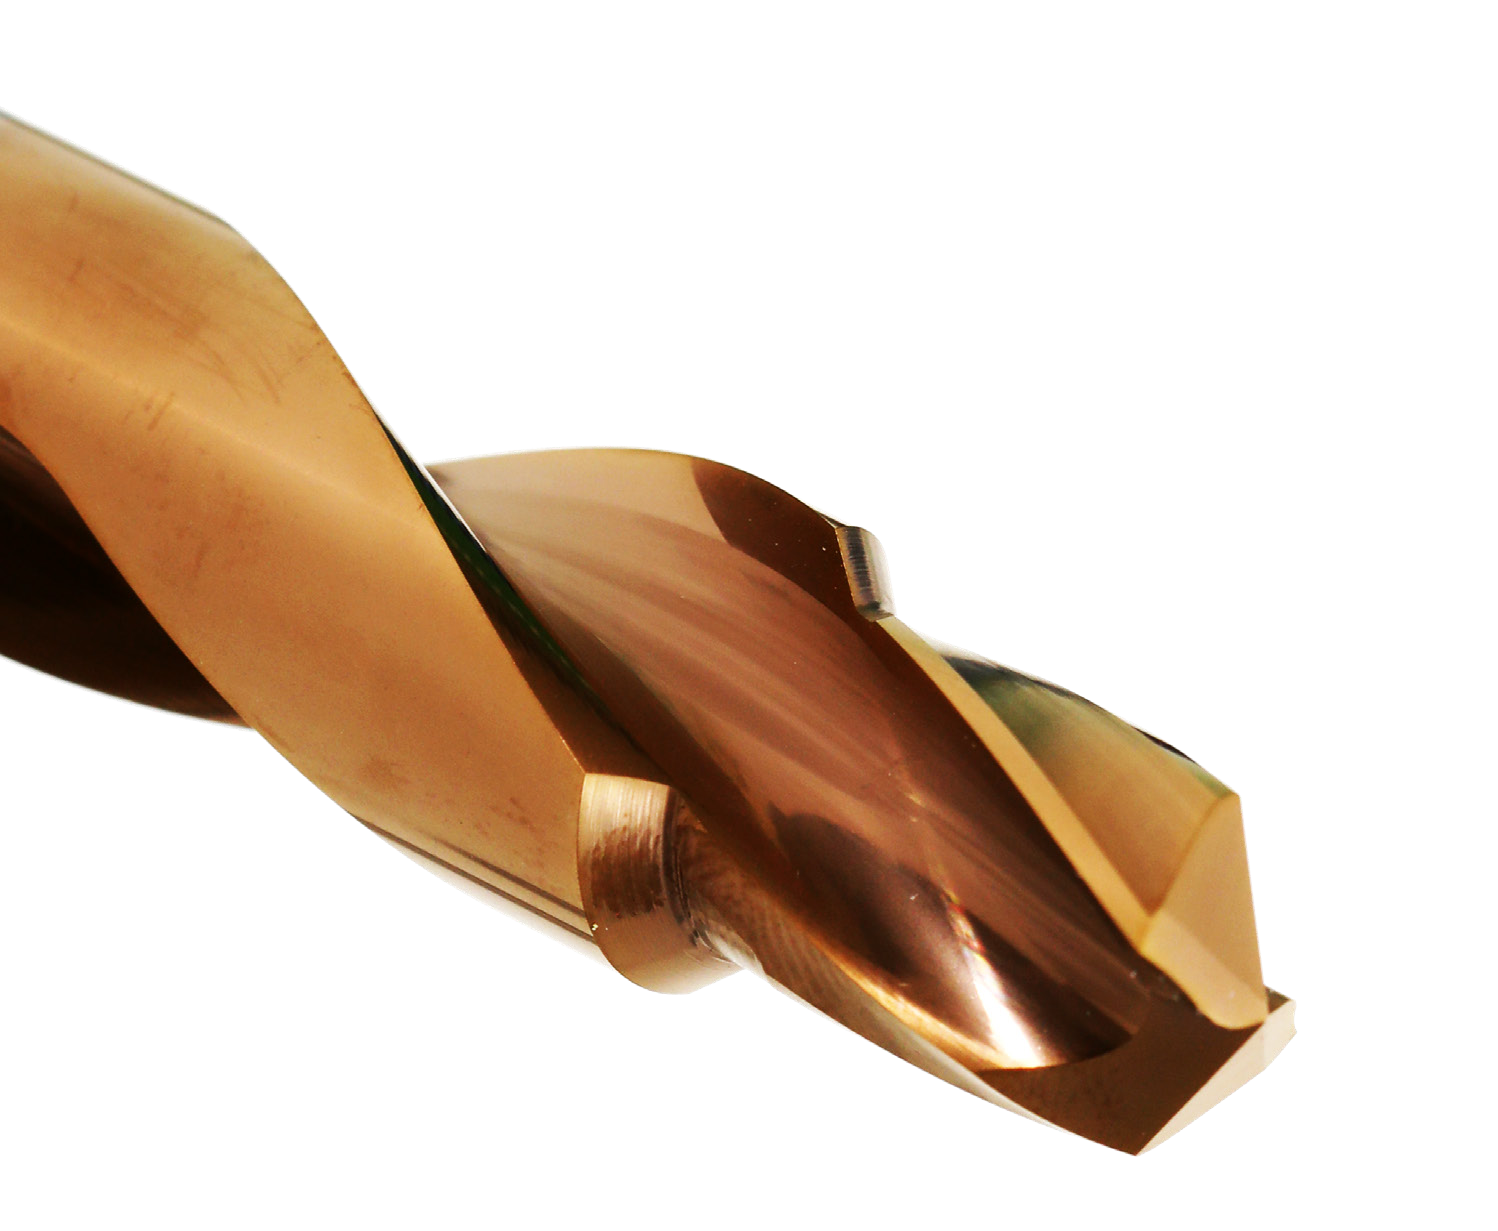
ET220 ist ein ultrafeines Hartmetall mit hoher Härte und hoher Bruchzähigkeit. Die Helixbohrer für Stahl besitzen zwei bis drei Kühlkanäle. Der Drallwinkel beträgt 30°; die Spannutform unterstützt einen gleichmäßigen Spanfluss. Die Beschichtung verbindet hohe Zähigkeit mit Verschleißbeständigkeit.
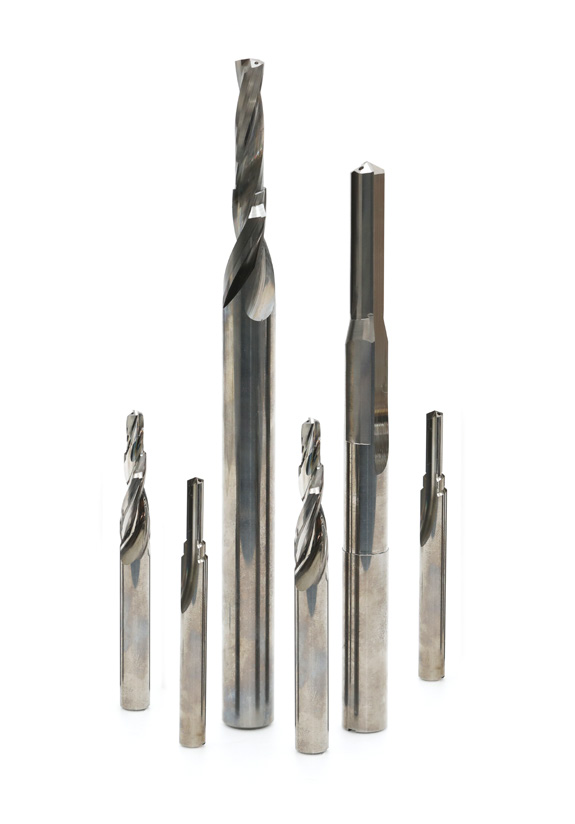
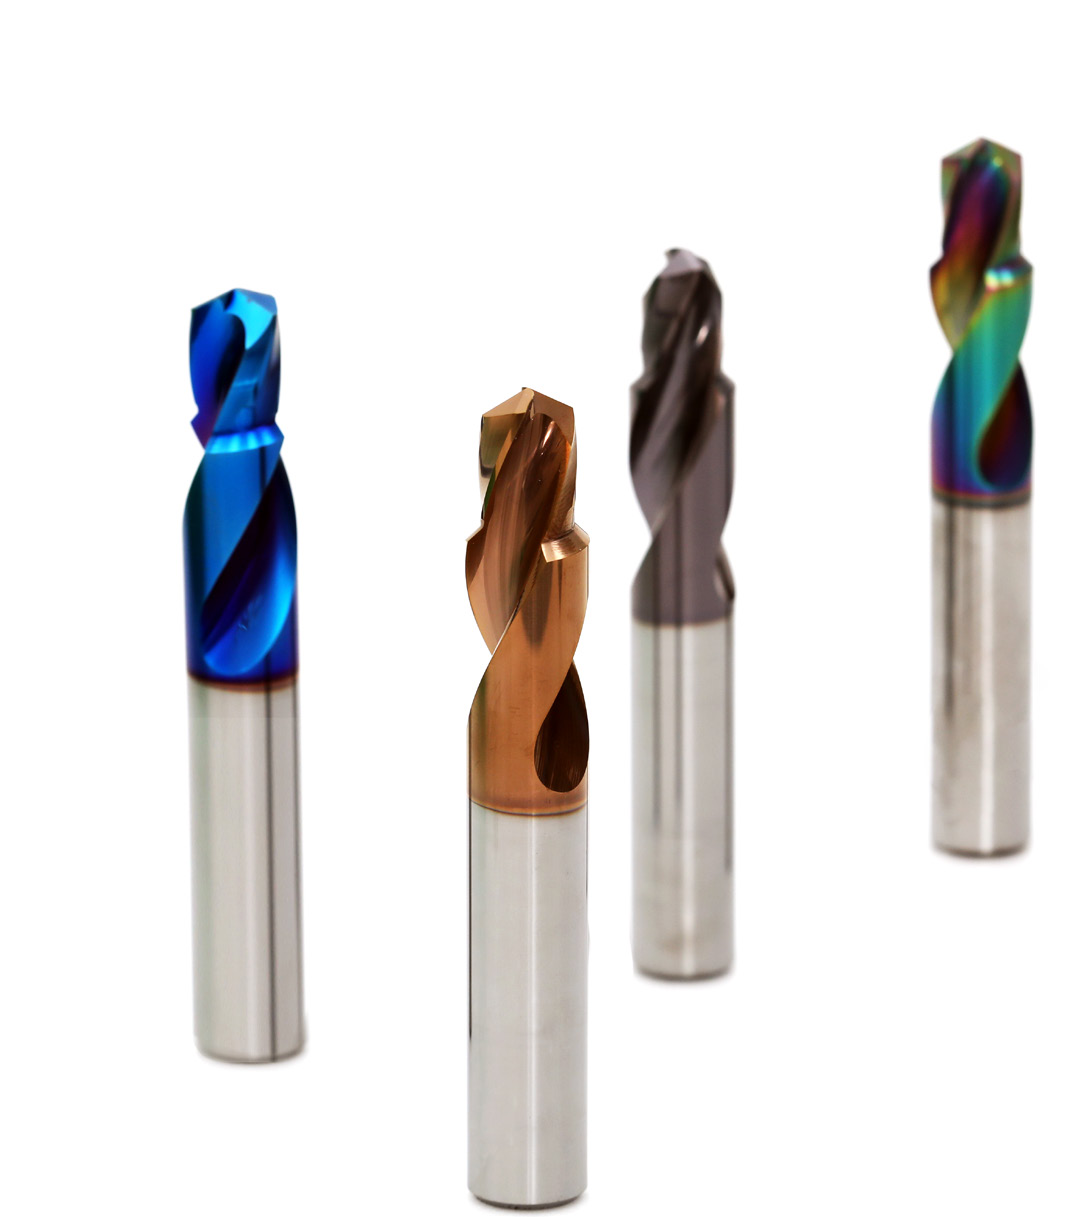
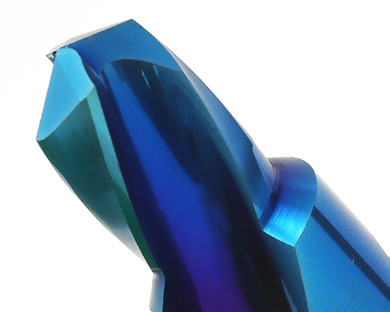
Vier beschichtete Vollhartmetallbohrer; in der Quelle als neues Produkt vorgestellt.ET220-Bohrer: Drallwinkel 30° und Spannut für gleichmäßigen Spanfluss.ET220-Werkzeugausführungen mit zäher, verschleißbeständiger Beschichtung.
EHWA-Beschichtungen
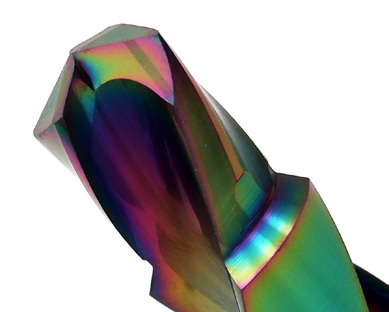
TA ist in der Quelle als konventionelle Beschichtung dargestellt. H1, H2 und H3 werden als neue Beschichtungen für unterbrochene Schnitte vorgestellt. Die Produktfotos zeigen die unterschiedlichen Ausführungen; die Beschichtungsdaten stehen im Kapitel EHWA-Beschichtungen.
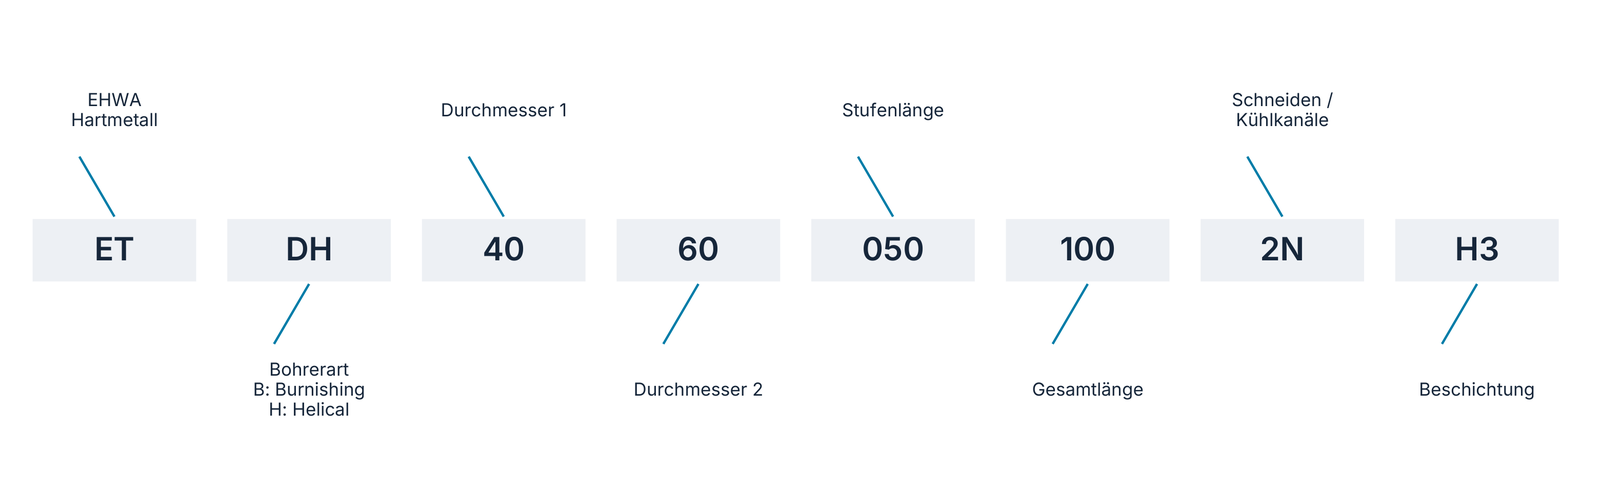
Das Quellenbeispiel lautet ET DH 40 60 050 100 2N H3. ET bezeichnet EHWA-Hartmetall; DH kennzeichnet einen Bohrer in Helixausführung. B steht bei der Bohrerart für Burnishing, H für Helical. Die weiteren Felder kennzeichnen Durchmesser 1, Durchmesser 2, Stufenlänge, Gesamtlänge, Schneiden-/Kühlkanalausführung sowie Beschichtungstyp.
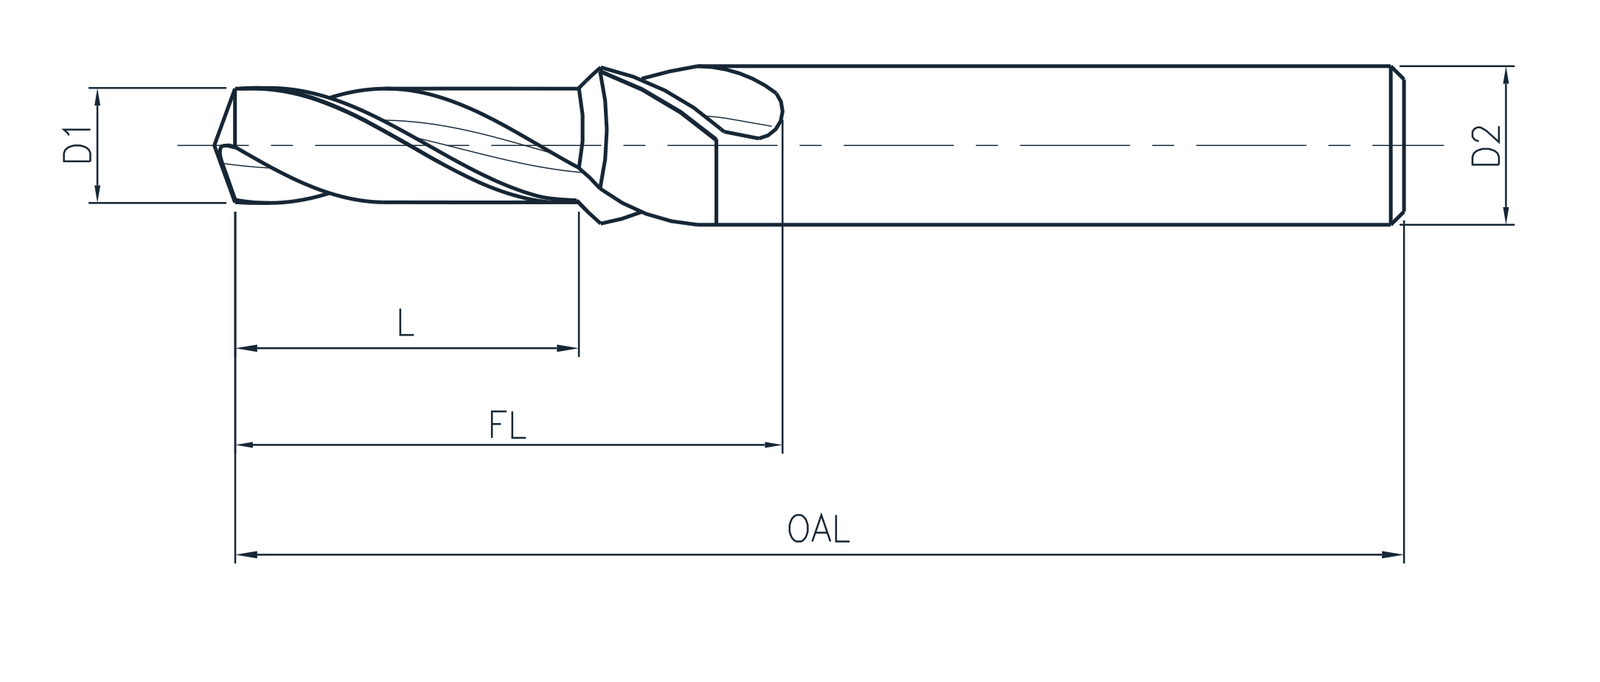
Bestellcode mit Feldzuordnung einschließlich H3-Beschichtung.Bohrerzeichnung mit D1, D2, L, FL und OAL.
Artikelcode
D1
D2
L
FL
OAL
ETDH 43 60 025 080 2N
4,3
6,0
25
40
80
ETDH 51 80 025 080 2N
5,1
8,0
25
40
80
ETDH 69 100 030 100 2N
6,9
10,0
30
50
100
ETDH 86 120 035 105 2N
8,6
12,0
35
55
105
ETDH 104 140 040 110 2N
10,4
14,0
40
60
110
ETDH 140 160 040 110 2N
14,0
16,0
40
60
110
Die Tabellenfelder entsprechen der Maßzeichnung. ET220-Helixbohrer und die zuvor beschriebenen ET110-Burnishingbohrer bleiben unterschiedliche Produktfamilien; ihre ähnlichen Maßstaffelungen ersetzen keine Sorten- oder Geometrieprüfung. Der Quellen-Druckvermerk lautet Juni 2024.
Solid HBN: Schneidstoffserie für das Schruppen von Gusseisen
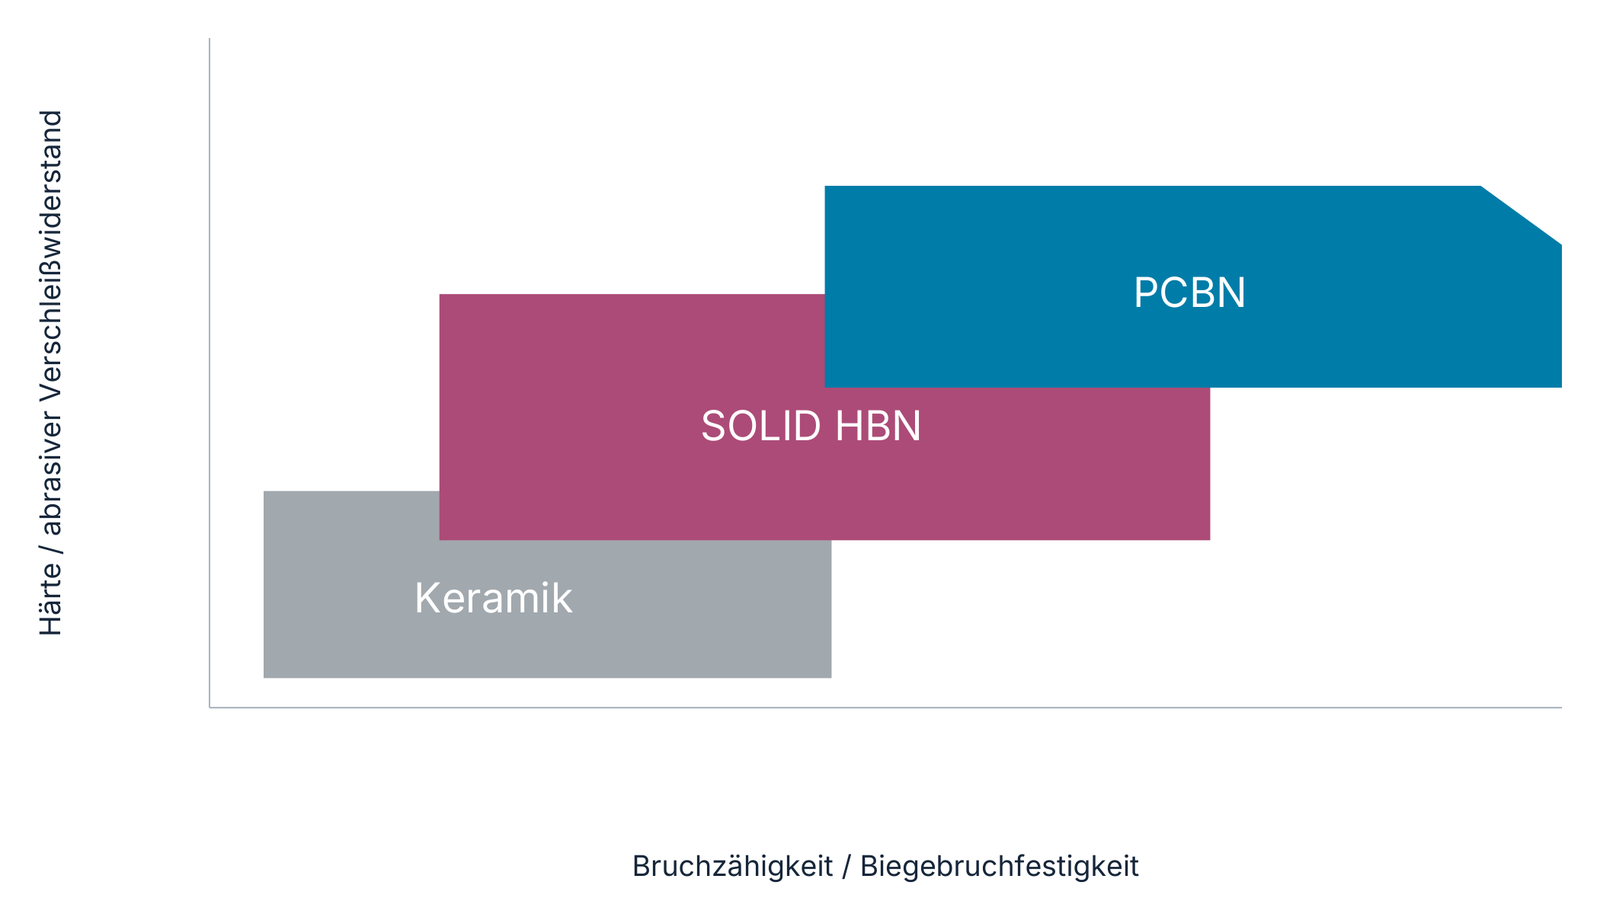
HBN bezeichnet hier die EHWA-Schneidstoffserie, eine mit einem besonderen Fertigungsverfahren hergestellte PCBN-Ausführung. Die Quelle positioniert sie mit höherer Verschleißbeständigkeit und Härte als Keramik und als wirtschaftlichere Alternative zu den verglichenen PCBN-Ausführungen. Sie hebt die Leistung beim Schruppen von Gusseisen hervor.
Qualitative Einordnung von Keramik, Solid HBN und PCBN: Härte beziehungsweise abrasiver Verschleißwiderstand sowie Bruchzähigkeit/Biegebruchfestigkeit. Die Bereiche zeigen keine absoluten Messwerte.Anwendungsmotiv Bremsscheibe.
Vier HBN-Sorten
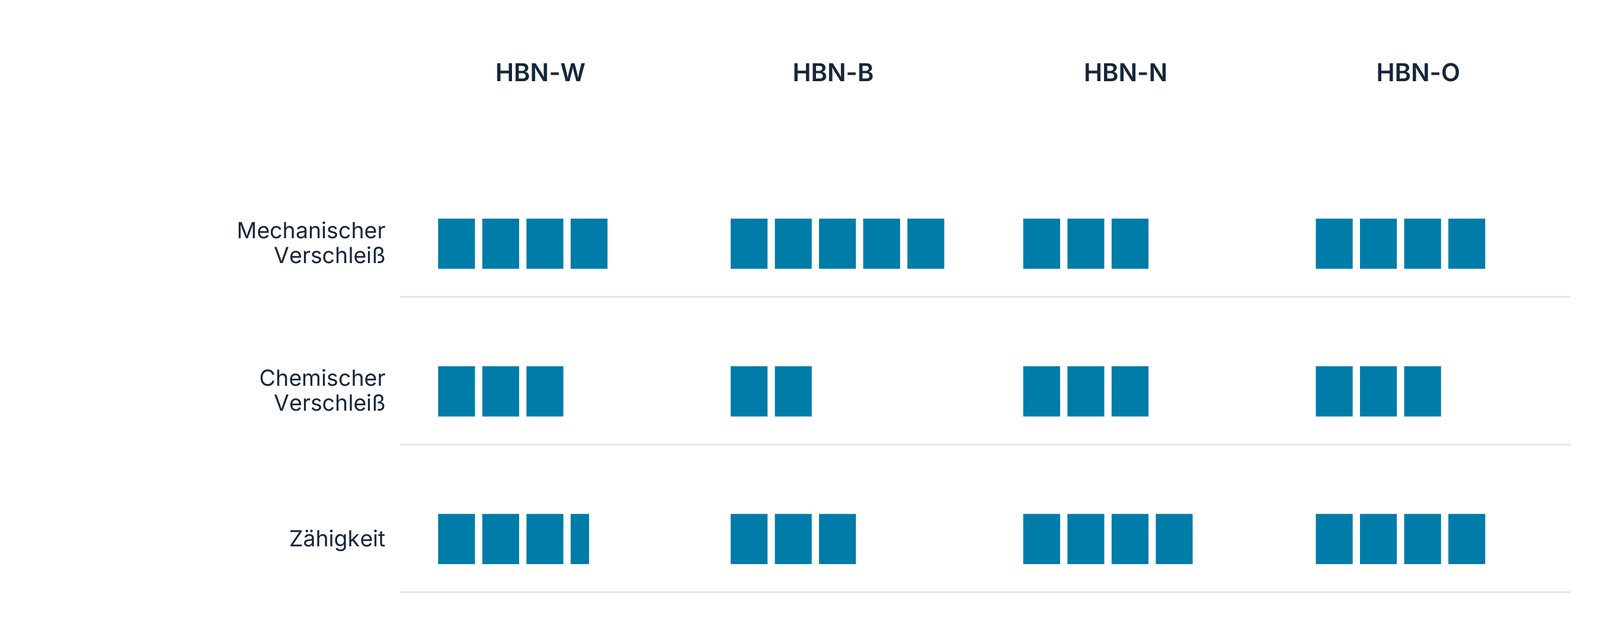
Die Tabelle erhält sämtliche Sorten-, Korngrößen- und CBN-Volumenangaben. Die grafischen Eigenschaftsvergleiche für mechanischen Verschleiß, chemischen Verschleiß und Zähigkeit bleiben relative Quellenvergleiche.
Sorte
Korngröße (µm)
CBN-Volumenanteil
Charakteristik
HBN-W
10
85–90 %
Standardsorte für Grauguss
HBN-B
20
85–90 %
Höhere Verschleißbeständigkeit
HBN-N
4
90–95 %
Bessere Oberflächenqualität
HBN-O
6+12
85–90 %
Höhere Verschleißbeständigkeit und Zähigkeit
Originaler relativer Eigenschaftsvergleich: HBN-W/HBN-B/HBN-N/HBN-O. Die Anzahl und anteiligen Längen der Kästchen bleiben erhalten; die Quelle nennt keine absolute Messskala.
Werkstoff und Härte, Bauteilzeichnung, Bearbeitungsschritt, Werkzeugaufnahme und Maschine bilden den Ausgangspunkt. Vorhandene Schnittbedingungen, Schnittunterbrechung, Kühlführung und die gewünschte Oberflächenqualität helfen bei der Wahl von Sorte, Schneidengeometrie und Beschichtung. Bei Wendeschneidplatten genügen zunächst Modell und Artikelcode; bei Sonderwerkzeugen ergänzen Sie die benötigte Form und Abmessungen.