Diamant und CBN für Ihre Schleifaufgabe
EHWA verbindet Diamant- und CBN-Schleifwerkzeuge mit anwendungsspezifischen Abrichtern. Das Programm umfasst Automobilkomponenten, Wälzlager, Glas, Schneidwerkzeuge, medizinische Bauteile und Turbinen. Dazu kommen stationäre und rotierende Diamant-Abrichter, sechs Werkzeug-/Bindungsgruppen, ein vollständiges Spezifikationssystem und die zugehörigen Werkzeugformen.
Seit der Gründung 1975 entwickelt EHWA industrielle Diamantwerkzeuge. Qualität, technisches Wissen und Service bilden die Grundlage der Zusammenarbeit. Die Anforderungen unterschiedlicher Märkte und Kunden fließen in neue Werkzeuge und technische Informationen ein. Kundenerfolg ist dabei ein Maßstab für die Zusammenarbeit.
EHWA beschreibt internationale Partnerschaften, die Beschaffung hochwertiger Industriediamanten und CBN aus ausgewählten Quellen sowie Entwicklungskooperationen mit Herstellern in Europa, Japan und den USA. Zu den gemeinsamen Entwicklungsgebieten gehören hochpräzise Diamantwerkzeuge, rotierende Abrichter und galvanisch belegte Präzisionswerkzeuge.
Der Name EHWA steht für Zusammenarbeit: Der Bestandteil E beschreibt zwei Seiten – EHWA und Menschen wie Kunden, Mitarbeitende, Partner und Gesellschaft. HWA steht für Kooperation. Daraus entsteht das Ziel langfristiger Kundenbeziehungen und kontinuierlicher Qualitätsentwicklung.
Beginnen Sie bei der Anwendung und wählen Sie anschließend Schleifstoff, Bindung und Form. Die Bestell- und Maßkapitel verbinden die Anwendungsbeispiele mit einer eindeutigen technischen Spezifikation. Die Ergänzungsprogramme bleiben als eigene Varianten gekennzeichnet.
| Anwendungsgebiet | Werkzeug-/Prozessschwerpunkte |
|---|---|
| Motor und Turbolader | Nocken-/Kurbelwellen, Einspritzbohrungen, Honen und Abrichten. |
| Getriebe, Lenkung und Bremse | Profil- und Flächenbearbeitung sowie abgestimmte Abrichter. |
| Wälzlager | Schleifen, Honen und Abrichten von Lagerkomponenten. |
| Glas | Fahrzeug-, Architektur-, Optik- und weitere Glasanwendungen. |
| Schneidwerkzeuge | Rotationswerkzeuge, Schneidplatten und Sägen. |
| Medizin | Präzise Bearbeitung medizinischer Bauteile. |
| Turbine | Profilierte Schleif- und Abrichtaufgaben. |
| Stationäre Abrichter | Einzel-, Mehrpunkt-, Form- und imprägnierte Ausführungen. |
Entwicklung und internationale Zusammenarbeit
Die folgende Chronologie gibt die im Hauptkatalog dokumentierten Entwicklungsschritte bis 2022 wieder. Zertifizierungen werden als historische Meilensteine genannt; der heutige Geltungsbereich ist dem jeweils aktuellen Zertifikat zu entnehmen.
| Jahr | Dokumentierter Meilenstein |
|---|---|
| 1975 | Gründung von EHWA in Seoul, Korea. |
| 1981 | Beginn des Exports in die USA. |
| 1985 | Verlagerung von Hauptsitz und Produktion nach Osan. |
| 1988 | Gründung des Forschungs- und Entwicklungszentrums. |
| 1993 | ISO-9001-Zertifizierung durch TÜV Deutschland; Werk in Fujian, China, gegründet. |
| 1995 | Vertriebsgesellschaft in Japan eröffnet; Gold Industrial Medal zum National Trade Day erhalten. |
| 1997 | Werk in Weihai, China, gegründet. |
| 2000 | Presidential Productivity Award erhalten. |
| 2002 | Werk in Shanghai, China, gegründet. |
| 2003 | oSa-Zertifizierung (Organization for the Safety of Abrasives). |
| 2004 | Vertriebsgesellschaft in Deutschland eröffnet. |
| 2008 | 100 Million Dollar Export Presidential Award erhalten. |
| 2011 | Auswahl als „World Class 300“-Unternehmen durch die koreanische Regierung, erste Runde. |
| 2012 | Werk in Jakarta, Indonesien, gegründet. |
| 2013 | Neue Einrichtung in Dongtan für Forschung, Entwicklung und neue Geschäftsfelder eröffnet. |
| 2015 | Tochtergesellschaften in Indien, Mexiko und Italien gegründet. |
| 2016 | KOSHA-18001-Zertifizierung für Arbeitssicherheits- und Gesundheitsschutzmanagement. |
| 2017 | Werke in Bac Ninh und Hai Duong, Vietnam, gegründet. |
| 2020 | Time-honoured Business-Zertifikat des koreanischen Ministry of SMEs and Startups erhalten. |
| 2021 | Tochtergesellschaft in Alabama, USA, gegründet. |
| 2022 | ISO-45001-Zertifizierung durch TÜV Deutschland. |
Motoren und Turbolader
Industrielle Diamantwerkzeuge übernehmen wichtige Bearbeitungsaufgaben an Motorbauteilen, darunter Zylinderkopf und Zylinderblock. Das Programm verbindet keramisch gebundene CBN-Schleifscheiben für Nocken- und Kurbelwellen mit Werkzeugen für Einspritzbohrungen, metallgebundenen Honsteinen für Zylinderblock und Pleuel sowie rotierenden Abrichtern für Turbolader.
Die Werkzeugauswahl richtet sich nach Werkstoff, Kontur, Bearbeitungsstufe und Schleifmaschine. Die folgenden Beispiele zeigen konkrete Spezifikationen und Vergleichsergebnisse.



Nockenwellenschleifen: Abtrag und Profilstabilität
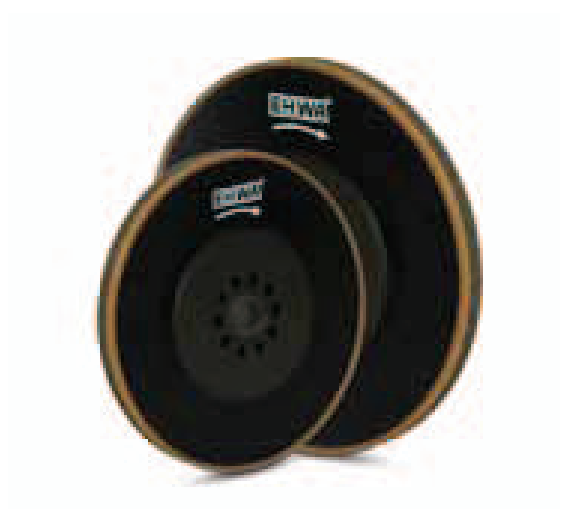
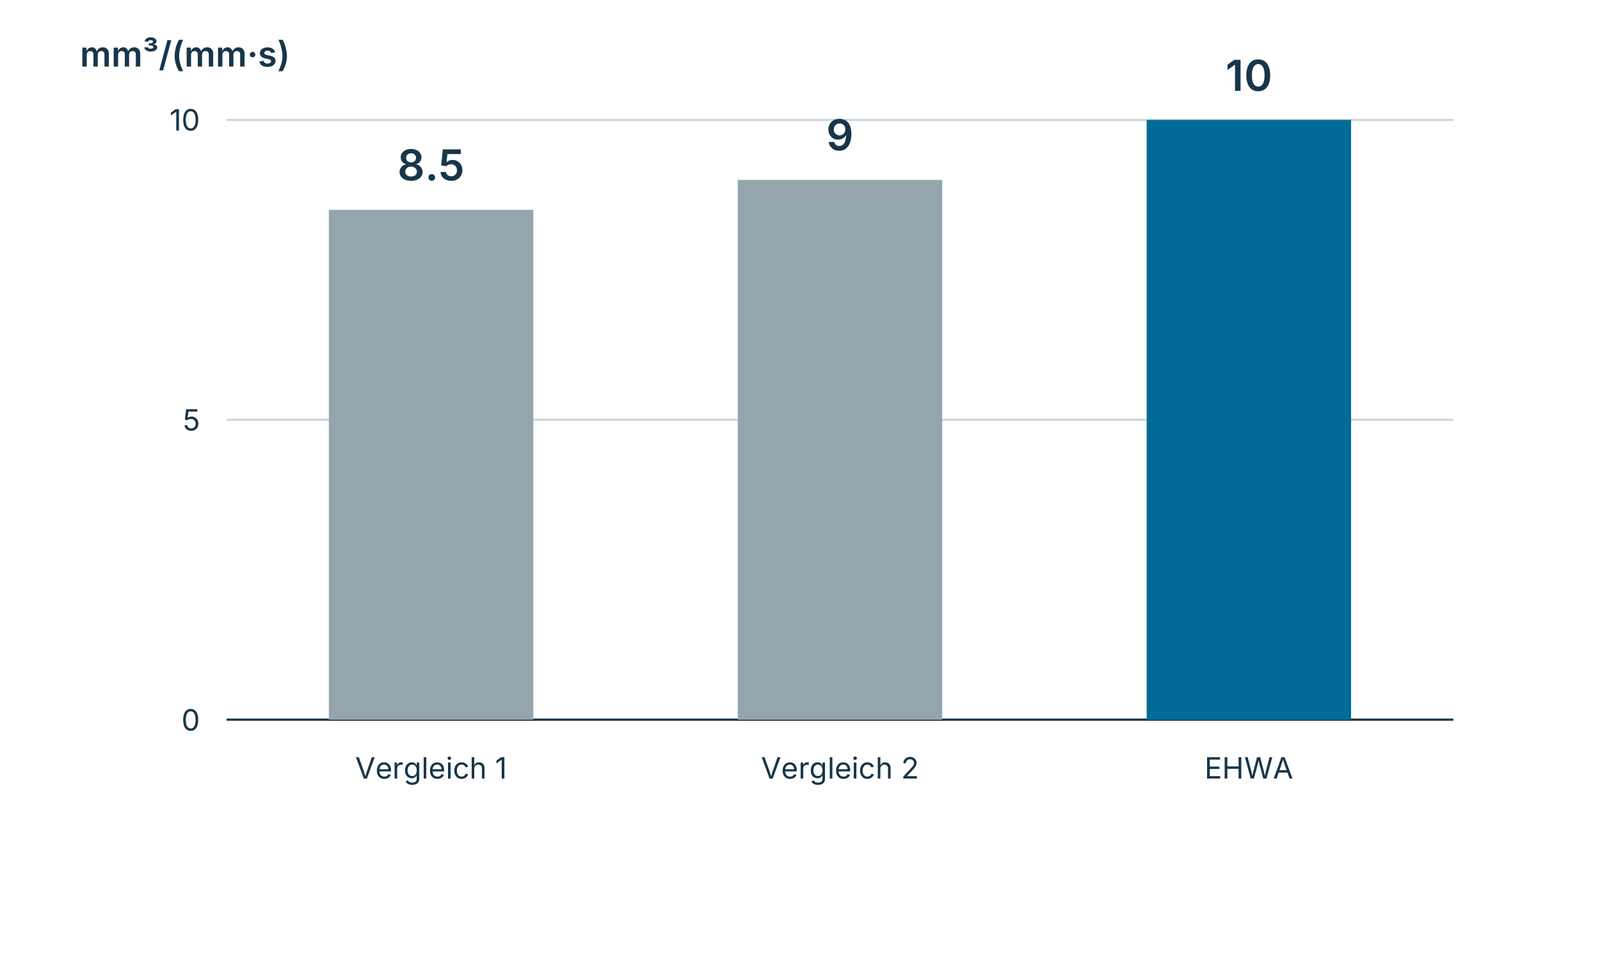
Keramisch gebundene CBN-Schleifscheiben verbinden hohe Abtragsraten mit geringen Schleifkräften. EHWA nennt eine sehr gute Oberflächengüte und Profilstabilität sowie längere Abrichtintervalle und Scheibenstandzeiten. Im dokumentierten Nockenwellen-Vergleich erreicht EHWA eine spezifische Abtragsrate von 10 gegenüber 8.5 und 9 bei den beiden Vergleichswerkzeugen. Gegenüber Vergleich 1 entspricht dies der im Katalog genannten Steigerung um bis zu rund 18 %.
Die Quellenformel lautet: Qw′ = π × d_w × v_f × ∂_p / b_s [mm³/(mm·s)]. Dabei bezeichnet d_w den Werkstückdurchmesser, v_f den Vorschub, ∂_p die Nockenbreite und b_s die Schleifscheibenbreite. Die Formel und die Angaben unten gehören zu diesem Vergleichsfall.
| Vergleichsbedingung | Angabe |
|---|---|
| Werkstoff | Chrom-Molybdän-Stahl, gesintert |
| EHWA | B126L200VEW |
| Scheibengeschwindigkeit v_s | 120 m/s |
| Vorschub v_f | 0.08 mm/s |
| Aufmaß | 0.8 mm |
| Nockendurchmesser d_w | 30–50 mm |
| Scheibendurchmesser d_s | 450 mm |
| Werkzeug | Qw′ [mm³/(mm·s)] |
|---|---|
| Vergleich 1 | 8.5 |
| Vergleich 2 | 9 |
| EHWA | 10 |
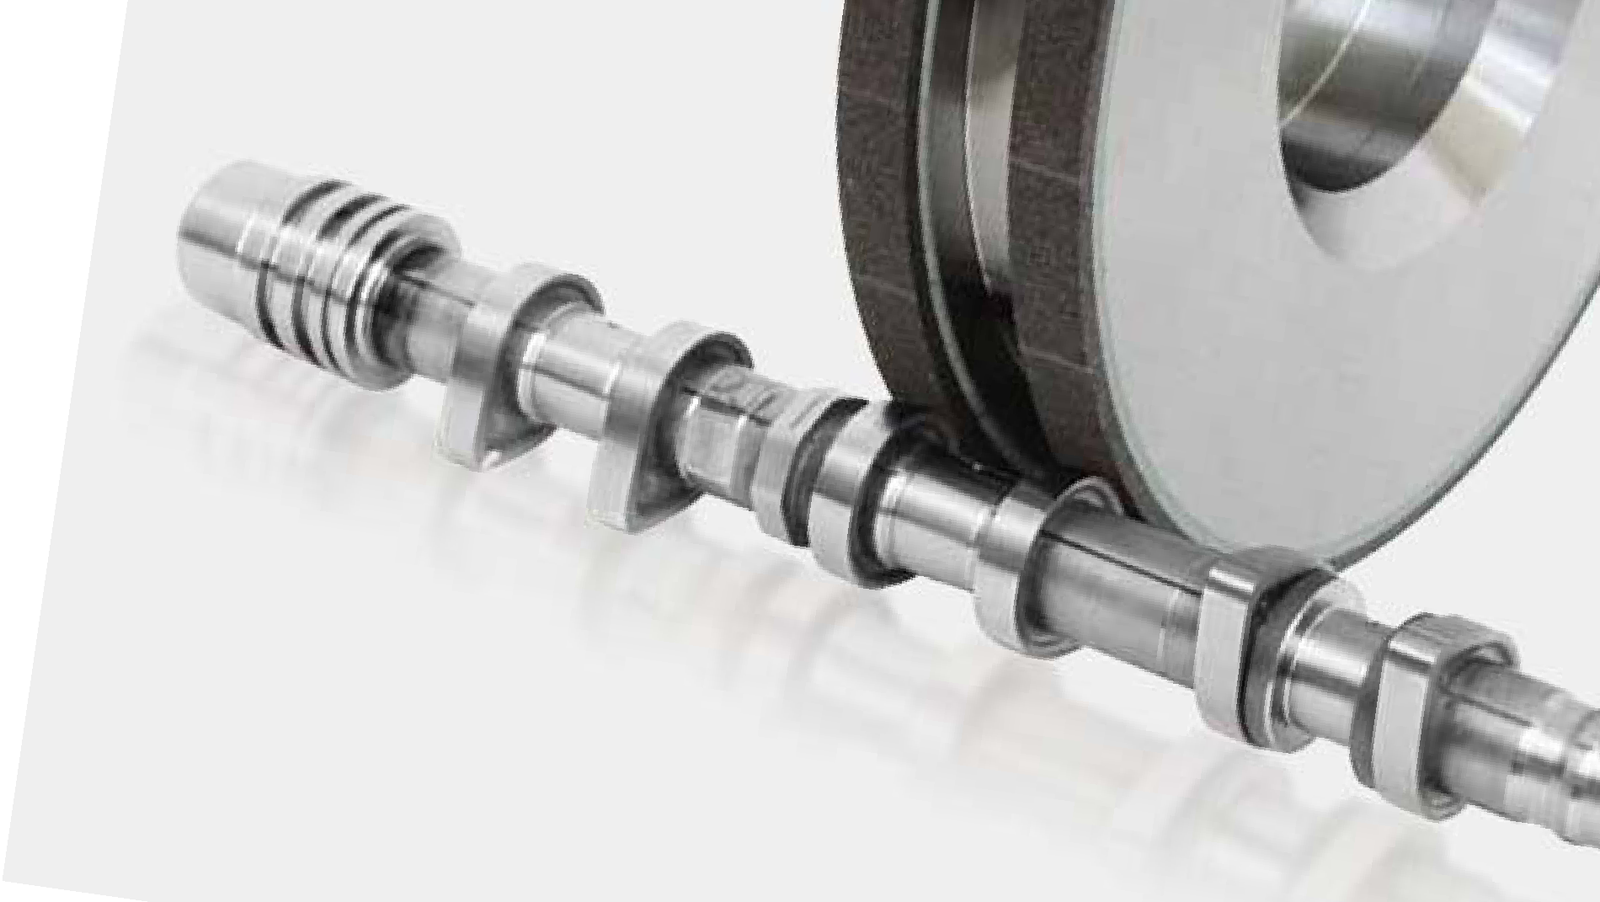
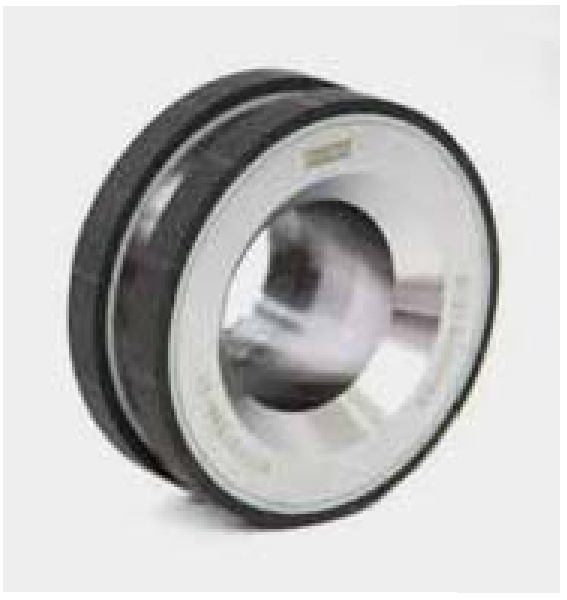
Kurbelwellenschleifen: längere Scheibenstandzeit
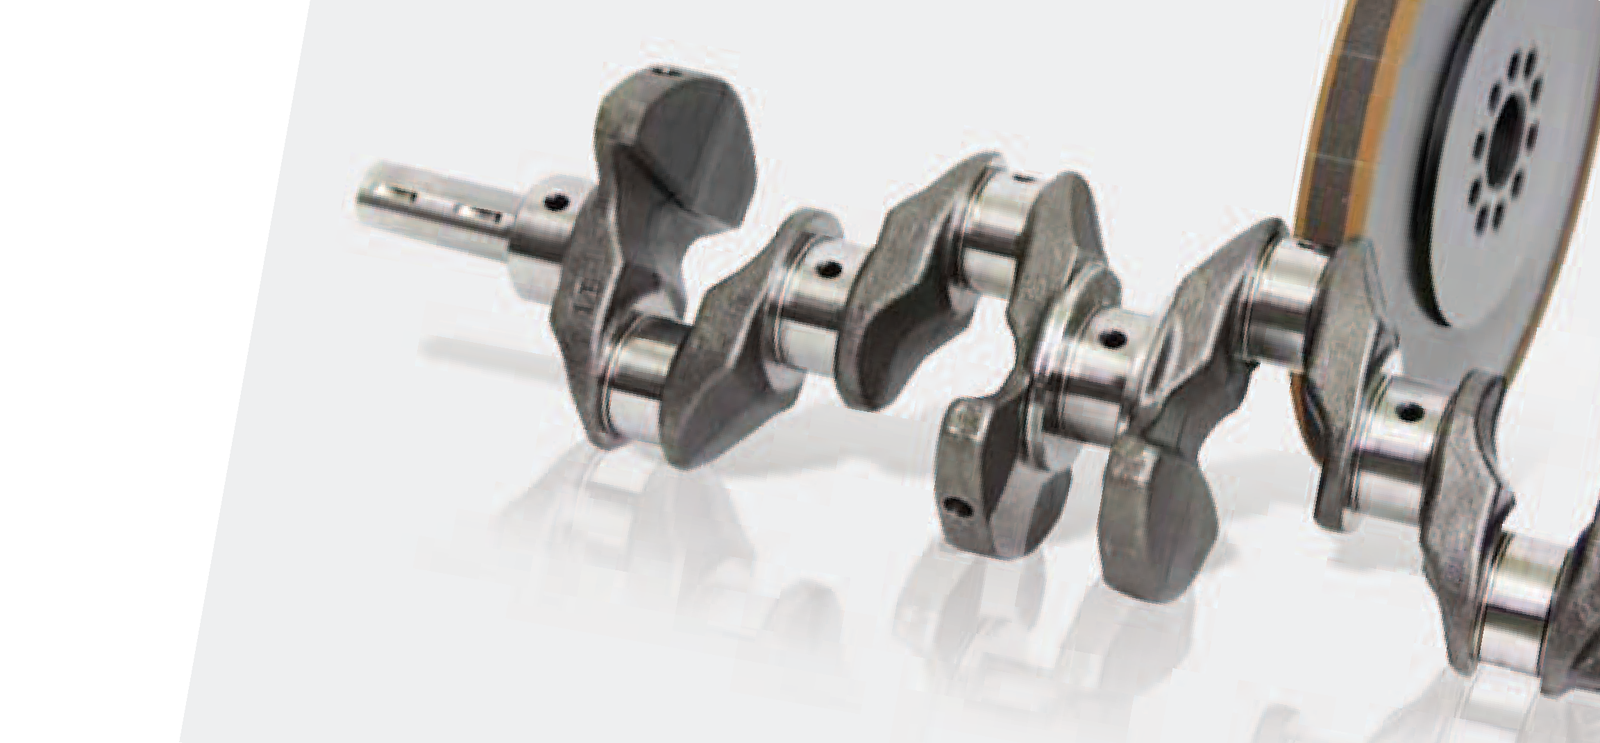
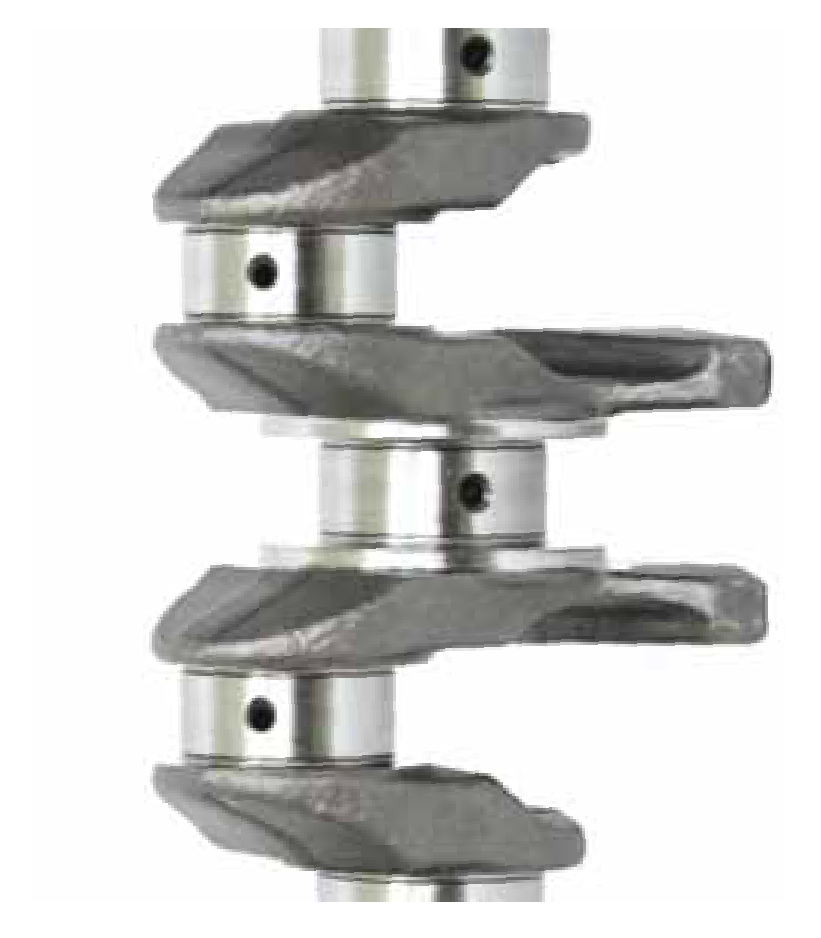
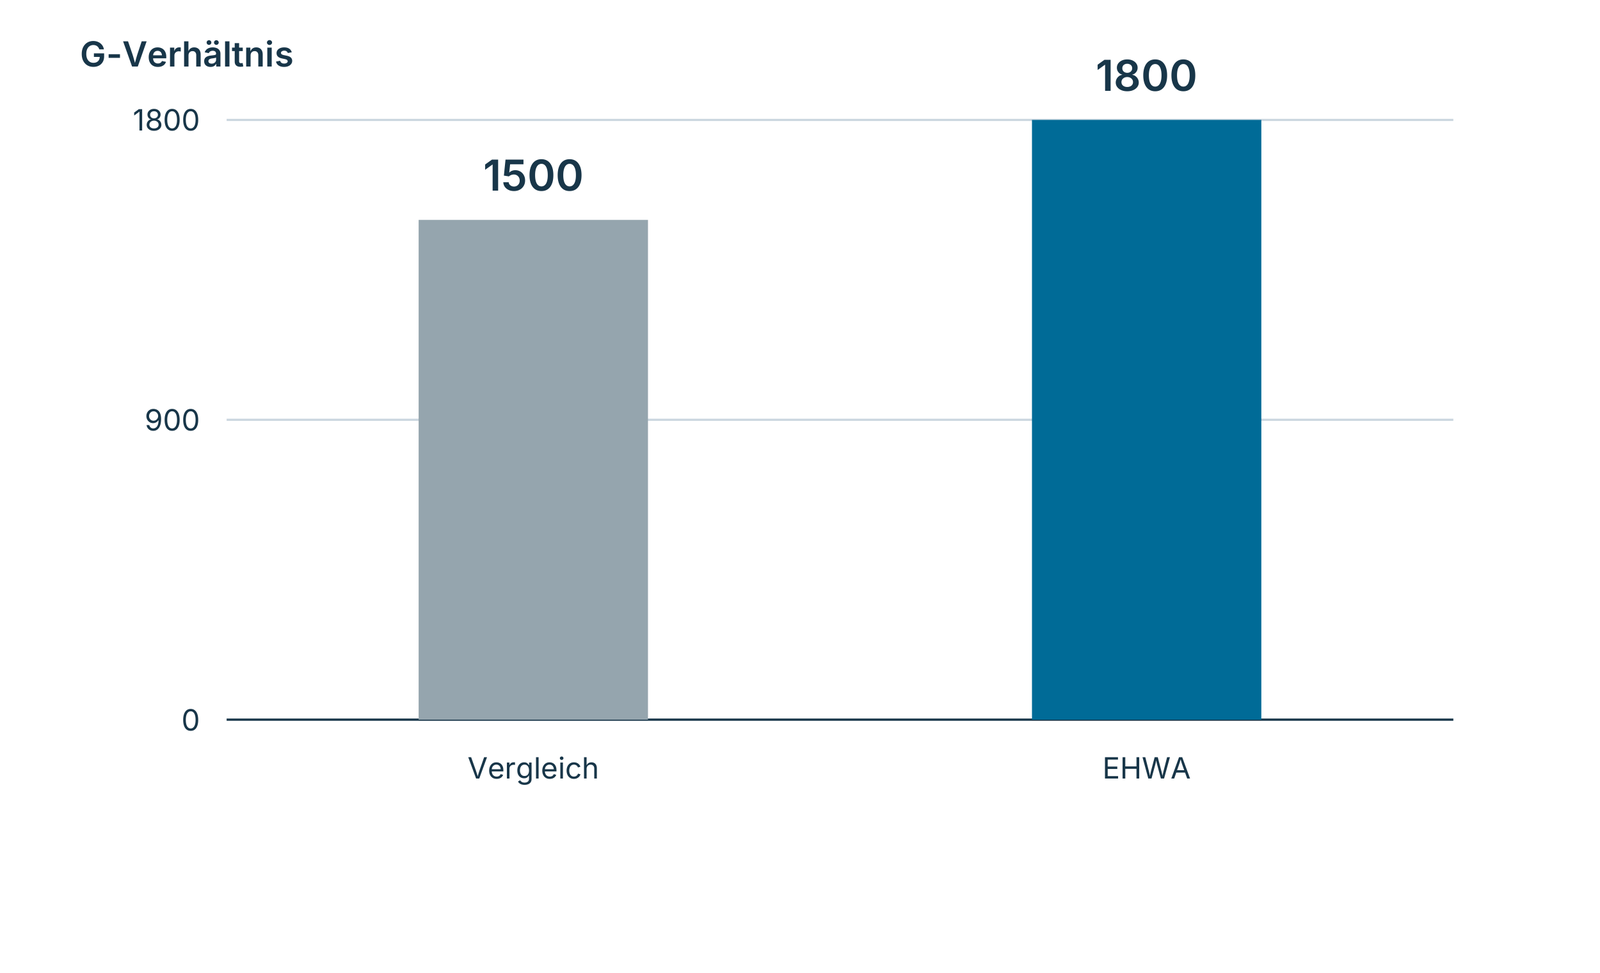
EHWA nennt längere Abrichtintervalle und Standzeiten, eine gleichmäßige Oberflächengüte, hohe Profilstabilität und eine verringerte thermische sowie mechanische Belastung des Werkstücks. Im gezeigten Vergleich steigt das G-Verhältnis von 1500 auf 1800; der Katalog bezeichnet dies als eine um 20 % höhere Scheibenstandzeit.
Das G-Verhältnis ist das abgetragene Werkstückvolumen geteilt durch das Verschleißvolumen der CBN-Schleifscheibe. Die Vergleichswerte beziehen sich auf die folgenden Bedingungen.
| Vergleichsbedingung | Angabe |
|---|---|
| Werkstoff | FCD, Guss |
| EHWA | B151L200VEWN |
| Scheibengeschwindigkeit v_s | 80 m/s |
| Vorschub v_f | 0.05 mm/s |
| Aufmaß | 1.2 mm |
| Werkstückdurchmesser d_w | 60 mm |
| Scheibendurchmesser d_s | 650 mm |
| Werkzeug | G-Verhältnis |
|---|---|
| Vergleich | 1500 |
| EHWA | 1800 |
Einspritzbohrungen und Sitzflächen
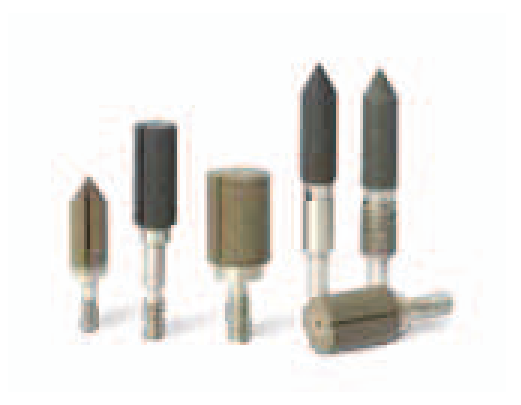
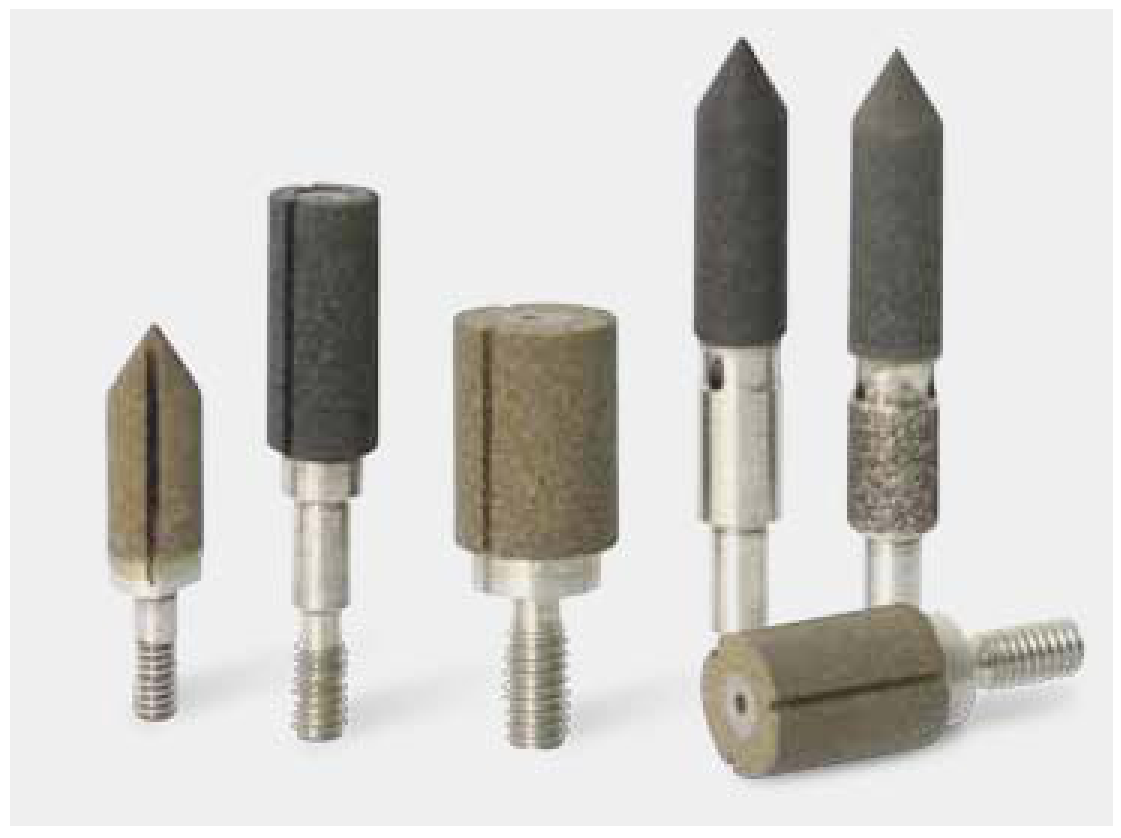
Die Werkzeuge sind für die Bohrungs- und Sitzbearbeitung der Einspritzung ausgelegt. EHWA nennt einen schnittfreudigen Schleifstoff, längere Abrichtintervalle und eine effizientere Werkzeugnutzung. Gleichmäßige Schleifleistung und präzise Scheibenformen einschließlich Kühlmittelbohrungen und Schlitzen unterstützen die Bearbeitungsaufgabe.
Die Standardangaben unten gelten für die im Hauptprogramm dargestellten Bohrungs- und Sitzwerkzeuge.
| Merkmal | Bohrung / Sitz |
|---|---|
| Kühlmittelbohrung | H 0.5–1.0 mm |
| Scheibenabmessung | D 1.5–20 mm |
| CBN-Körnung | 29–76 µm |
| Schlitz | 0.4–1.5 mm |
Metallgebundene Honsteine für Zylinderblock und Pleuel
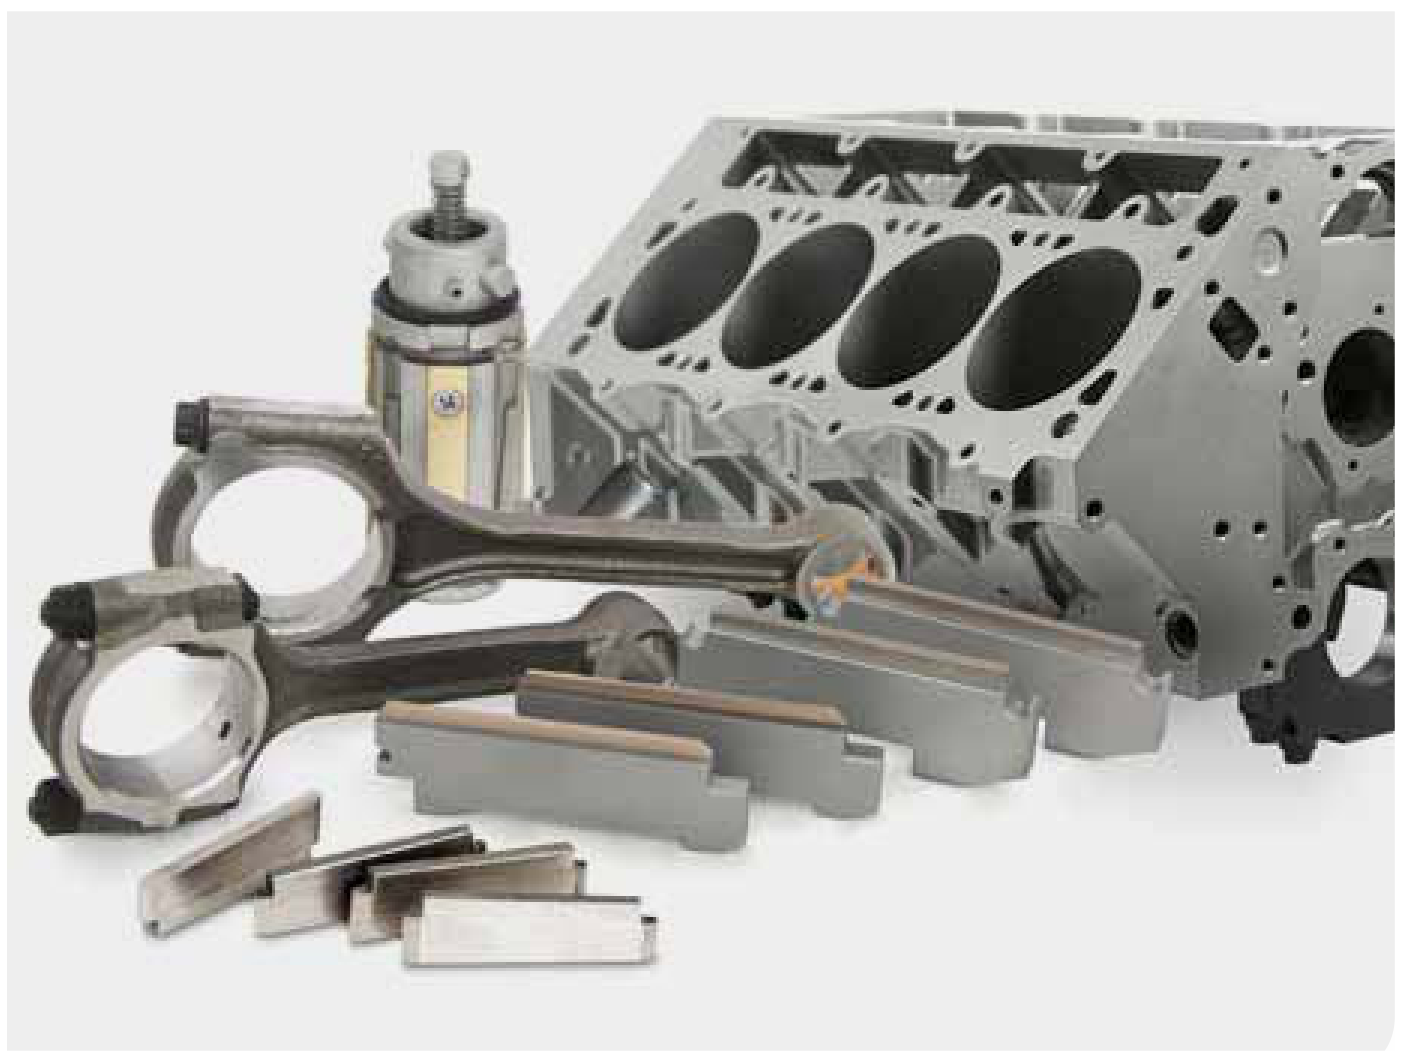
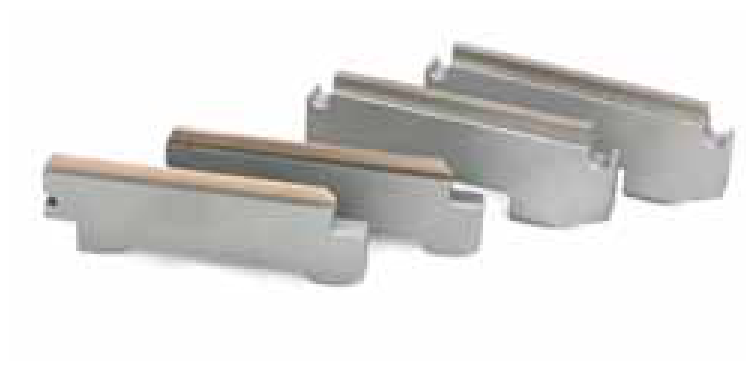
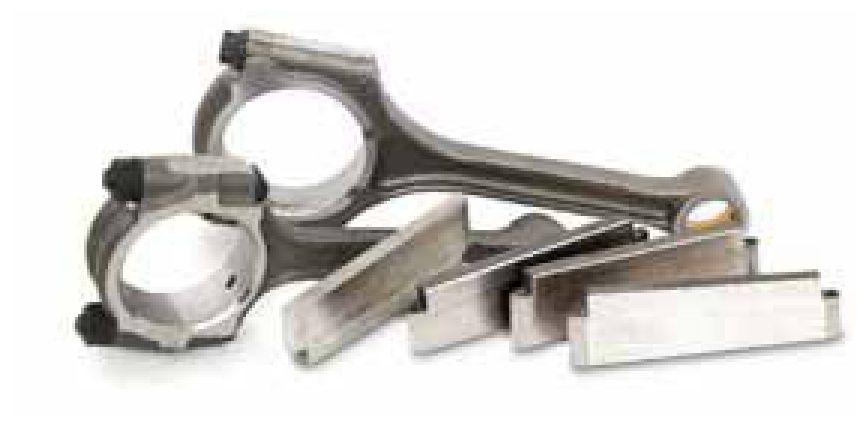
Metallgebundene Honsteine verbinden längere Werkzeugstandzeiten mit dem Ziel geringerer Bearbeitungskosten. Für Zylinderblöcke unterscheidet das Programm Grobbearbeitung, Zwischenbearbeitung und Fertigbearbeitung. Für Pleuel ist eine eigene Körnungs-/Bindungsauswahl angegeben.
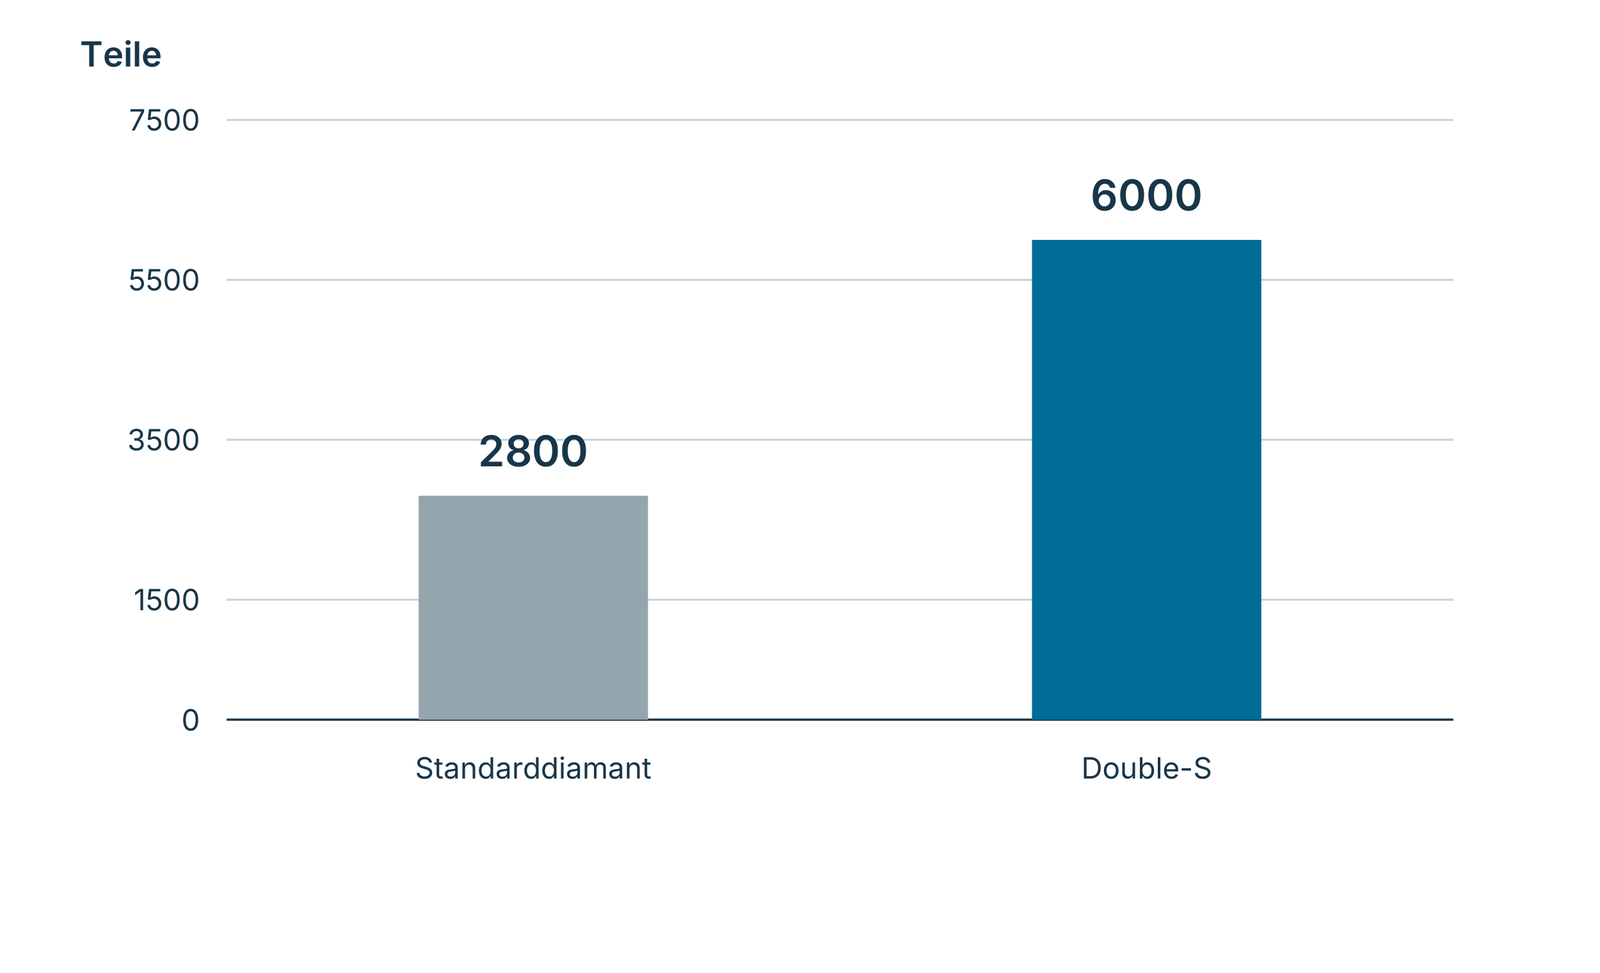
Double-S verwendet einen speziell beschichteten Diamanten. EHWA nennt eine sehr gute Rundheit und Oberflächengüte sowie eine verdoppelte Werkzeugstandzeit. Im dargestellten Vergleich stehen 2800 bearbeitete Teile mit Standarddiamant 6000 Teilen mit Double-S gegenüber. Die Standmengen sind Ergebnisse des gezeigten Anwendungsbeispiels.
| Zylinderblock: Stufe | Körnungskennungen | Bindungsserie |
|---|---|---|
| Grob | D251–D91 | MB, MS, MJ |
| Zwischenbearbeitung | D76–D30 | MB, MS, MJ |
| Fertigbearbeitung | D25–D8 | MJ, MH |
| Pleuel: Körnungskennungen | Bindungsserie |
|---|---|
| D151–D25 | MJ, MH, MS |
| Diamant | Standmenge [Stück] |
|---|---|
| Standarddiamant | 2800 |
| Double-S | 6000 |
Rotierende Abrichter für Motorventile
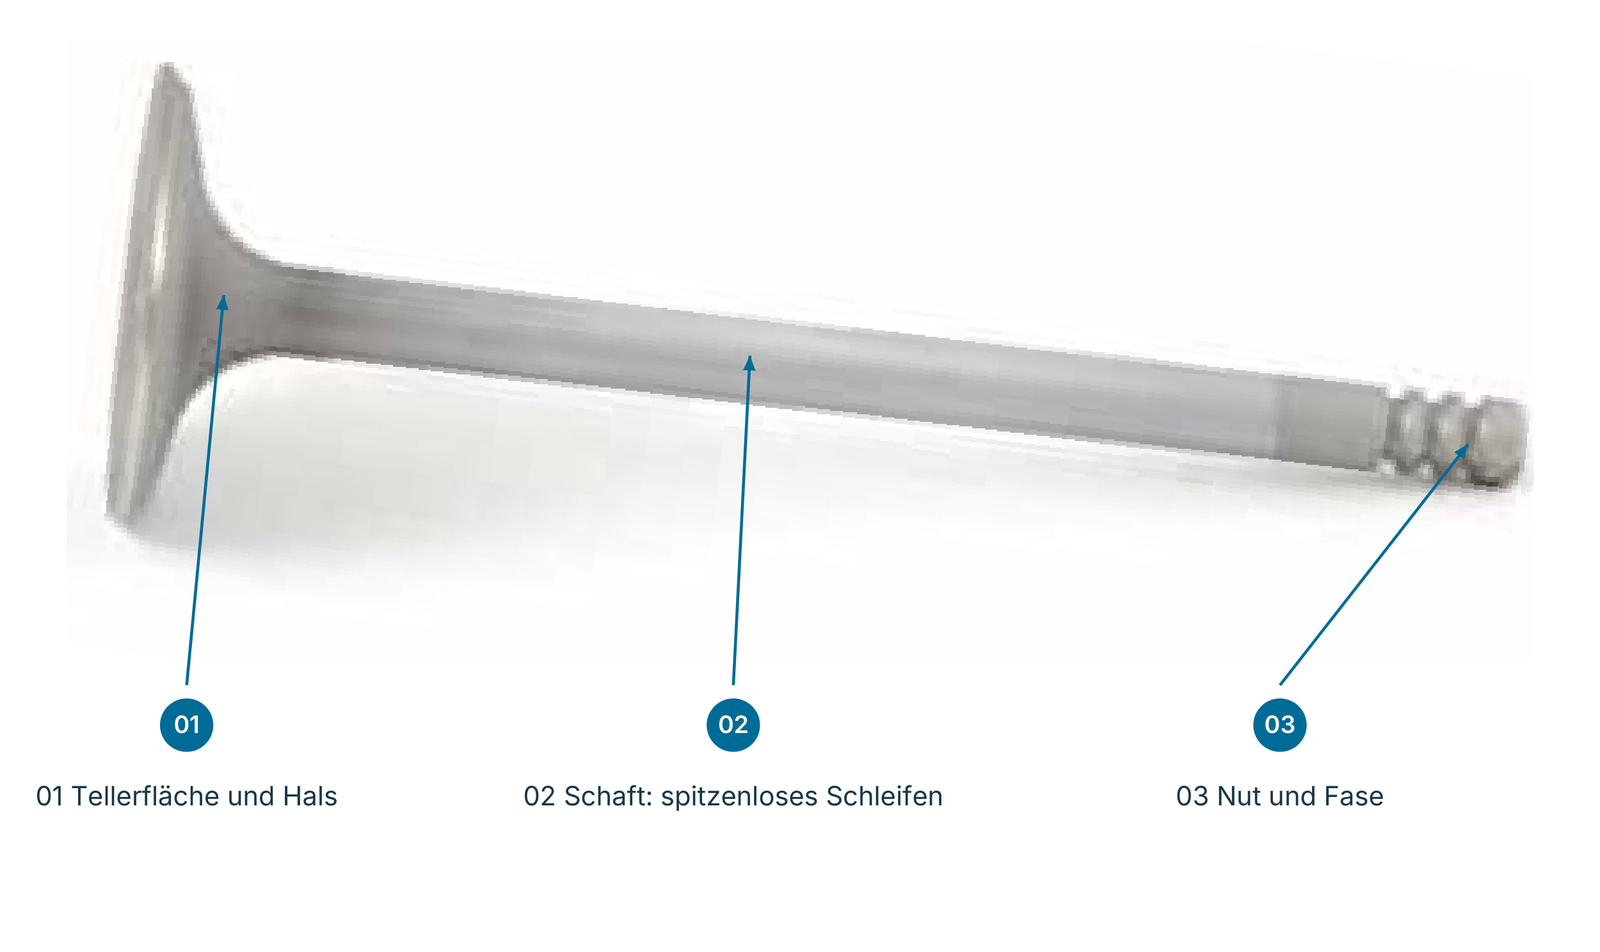
Ein Motorventil besitzt Teller, Dichtfläche und Schaft. Es steuert den Gaswechsel: Das Einlassventil lässt die für den Verbrennungsprozess benötigte Luft beziehungsweise das Gemisch in den Brennraum; das Auslassventil führt die Verbrennungsgase ab.
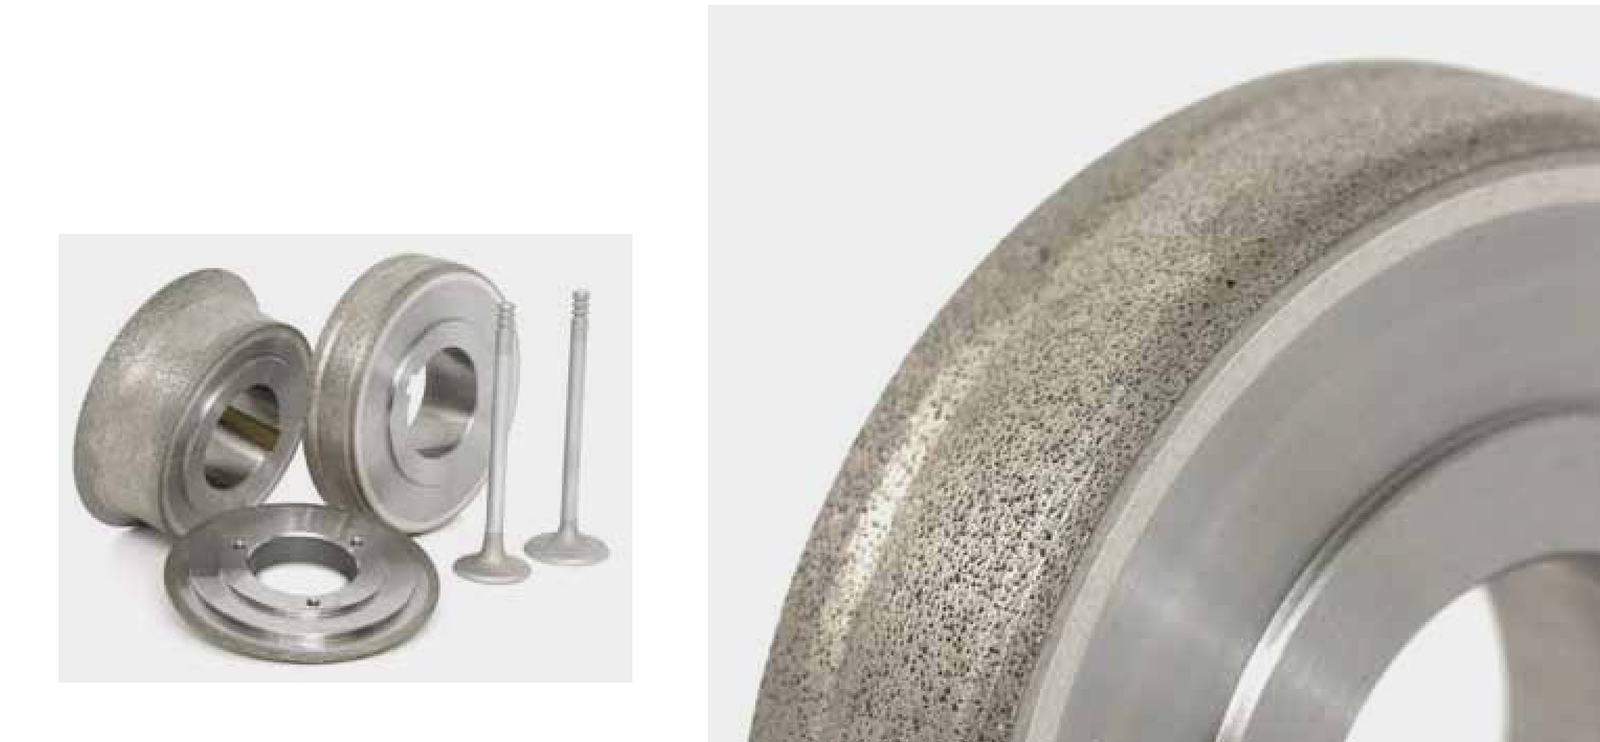
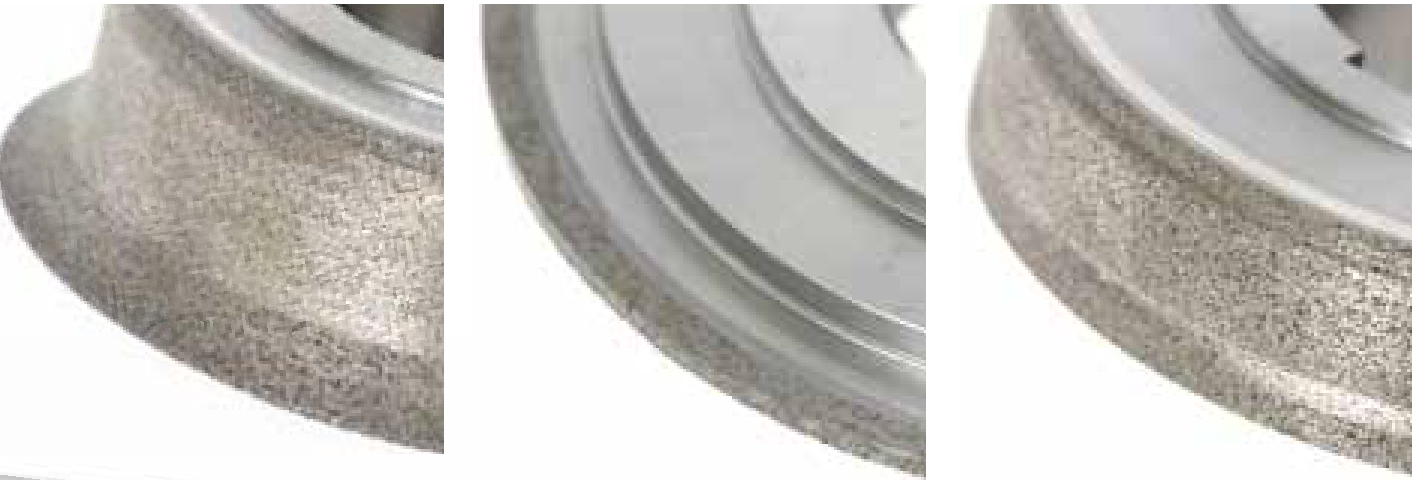
EHWA stimmt die Abrichter kundenspezifisch ab und nennt hochpräzises Abrichten mit langer Standzeit. Ausführungen sind als einzelnes Werkzeug oder als Baugruppe möglich. Die drei Zuordnungen umfassen Tellerfläche und Hals, das spitzenlose Schleifen des Schafts sowie Nut und Fase.
| Markierung | Bearbeitungsbereich |
|---|---|
| 01 | Tellerfläche und Hals |
| 02 | Schaft: spitzenloses Schleifen |
| 03 | Nut und Fase |
Rotierende Abrichter für Turbolader
Ein Turbolader nutzt eine Turbine, um zusätzliche Luft in den Brennraum zu fördern. Damit kann er die Leistung und Effizienz eines Verbrennungsmotors unterstützen.
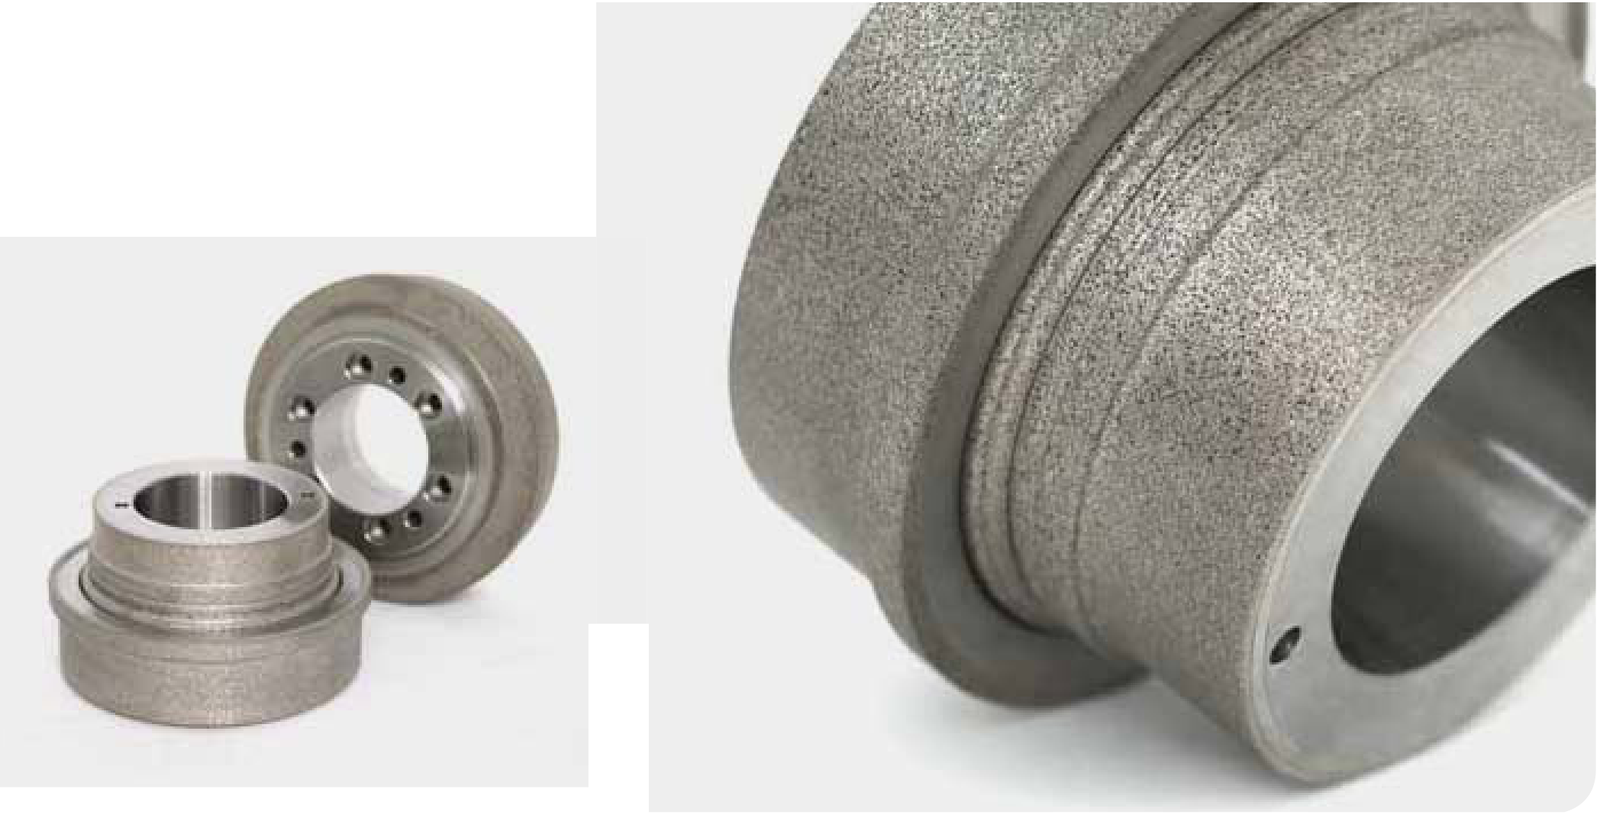
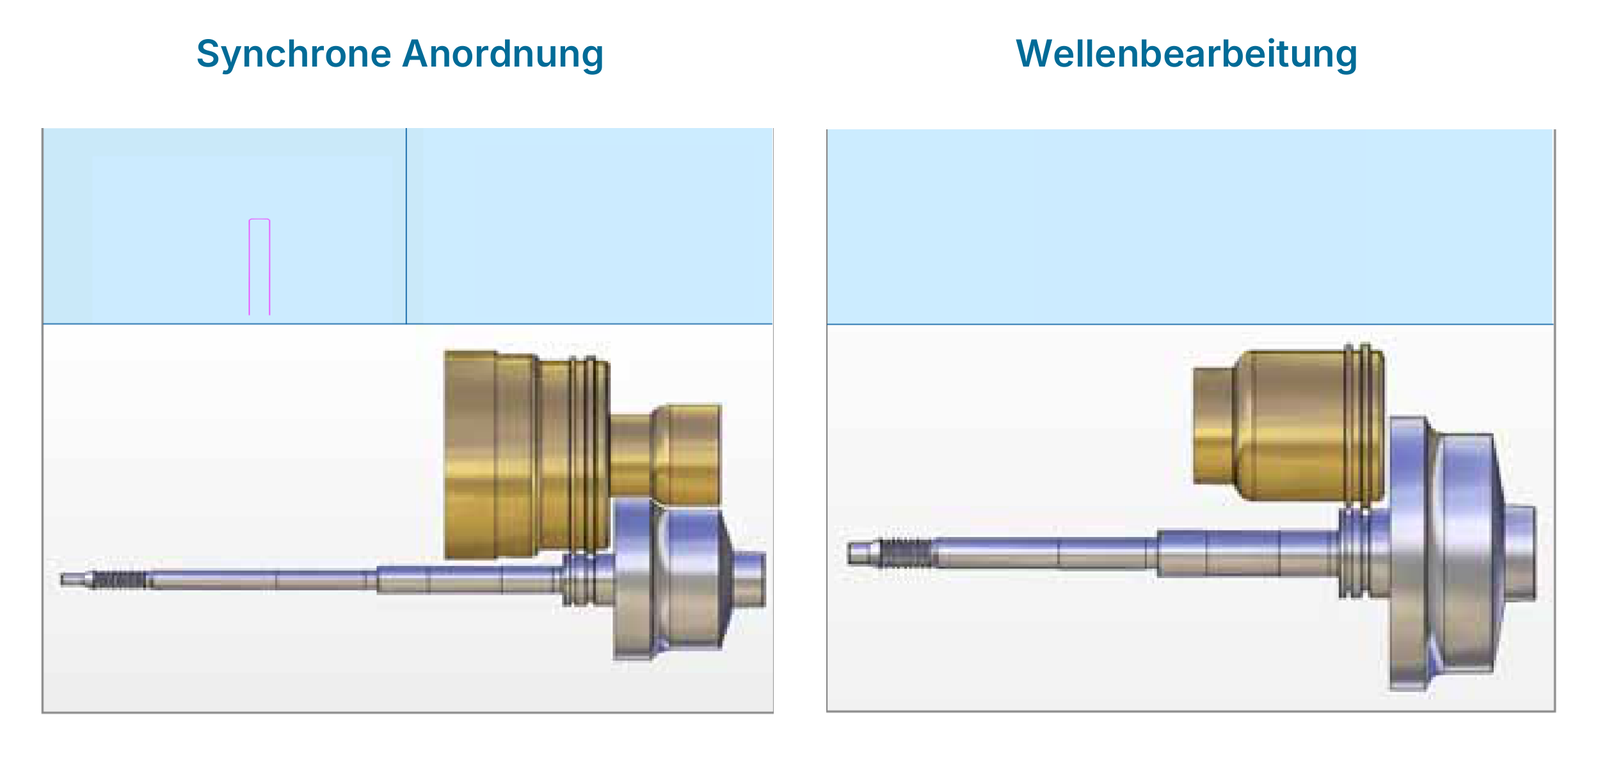
EHWA nennt kundenspezifische Auslegung, hochpräzises Abrichten und längere Standzeit. CVD-Verstärkungen an wesentlichen Verschleißstellen erhöhen die Nutzungsdauer. Die beiden Darstellungen zeigen die Anordnungen „Synchronous“ und „Shaft grinding“ – synchrone Bearbeitung und Wellenschleifen.
Getriebe, Lenkung und Bremse
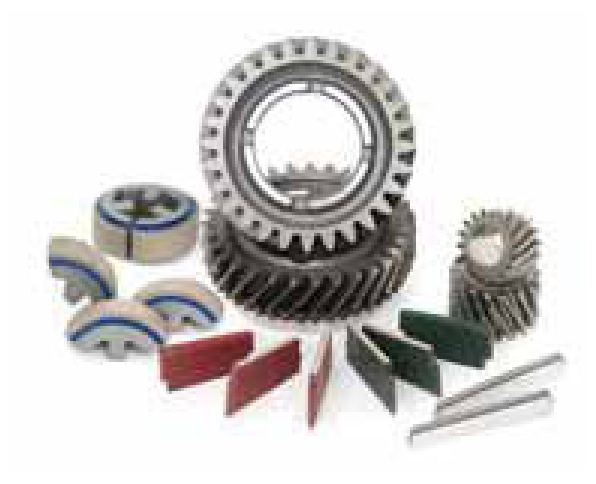
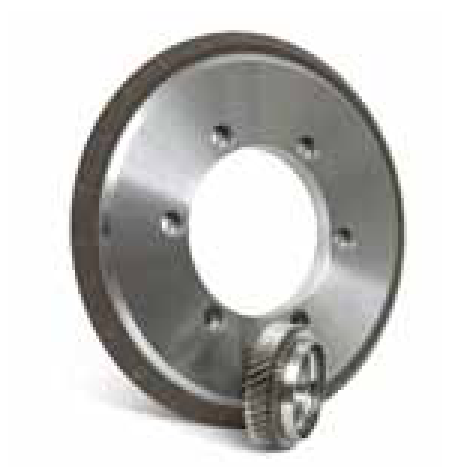
Das Programm verbindet Abrichtrollen für das Verzahnungsschleifen, Honsteine für Getriebekomponenten und CBN-Werkzeuge für Winkel- und Innenrundschleifen. Für Gleichlaufgelenke stehen keramisch gebundene CBN-Werkzeuge und passende rotierende Abrichter zur Verfügung. Die Bremsanwendungen umfassen CBN-Segmente für Bremsscheiben sowie BSL- und galvanisch belegte Werkzeuge für Bremsbeläge.

Abrichtrollen für das Verzahnungsschleifen
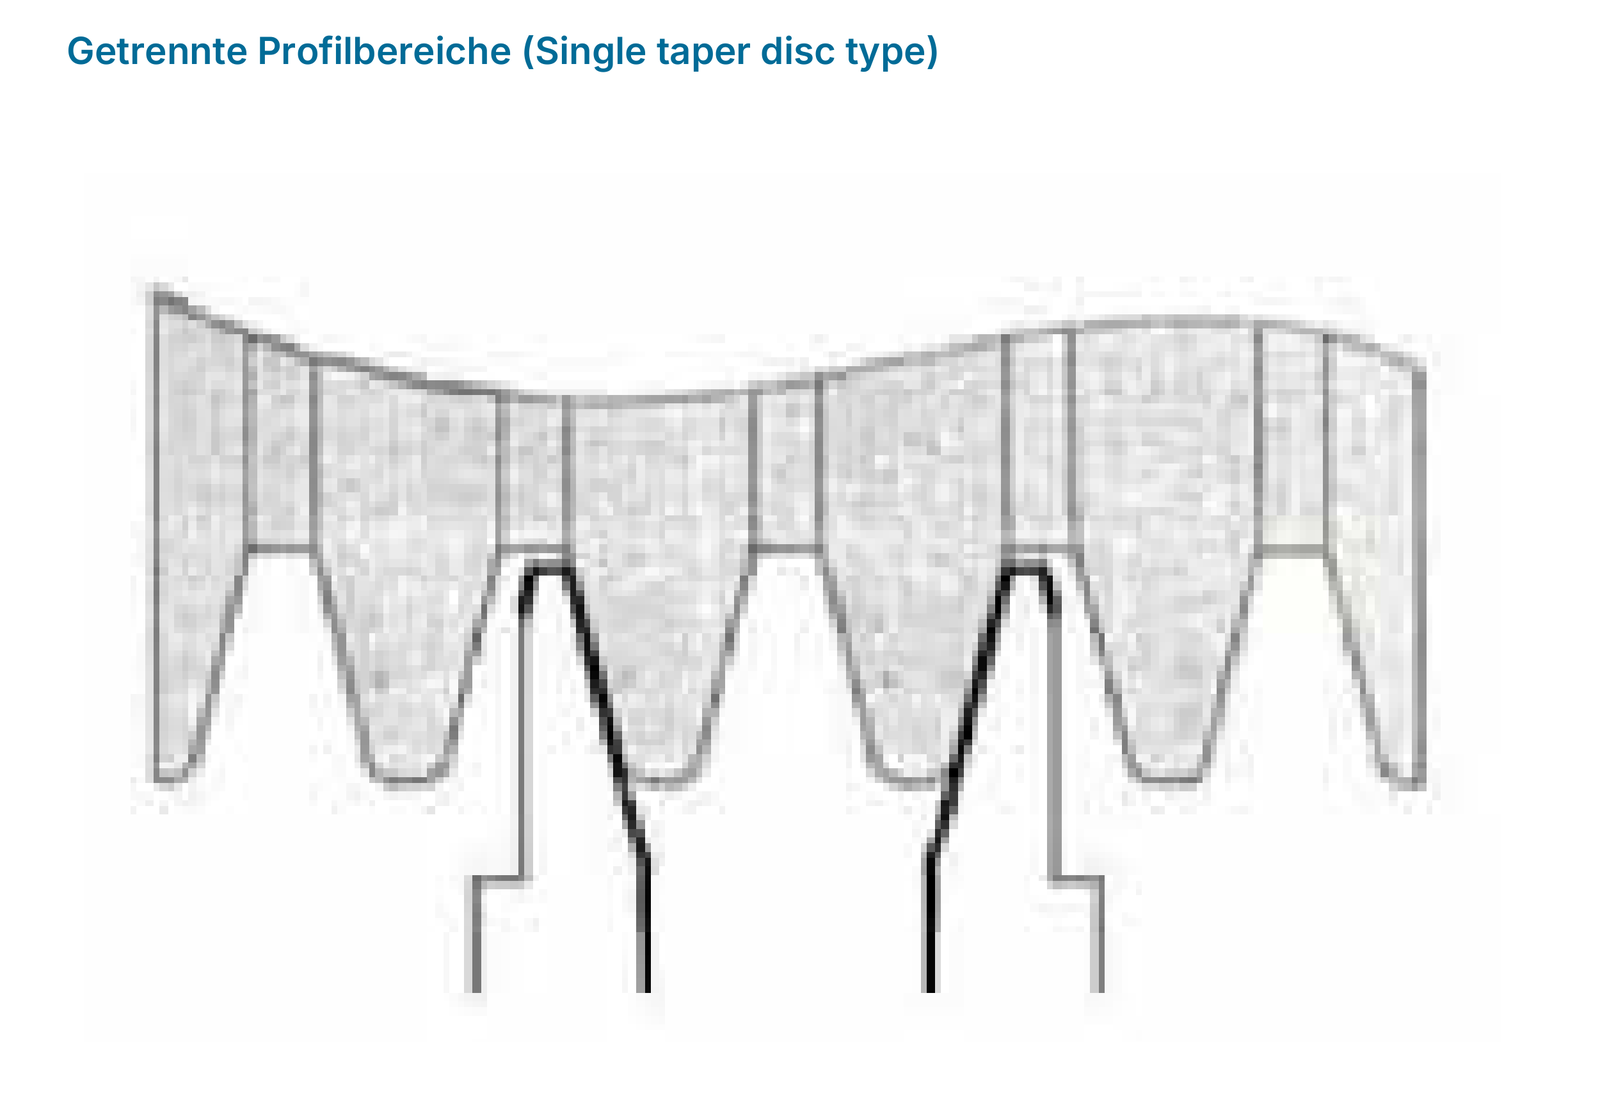
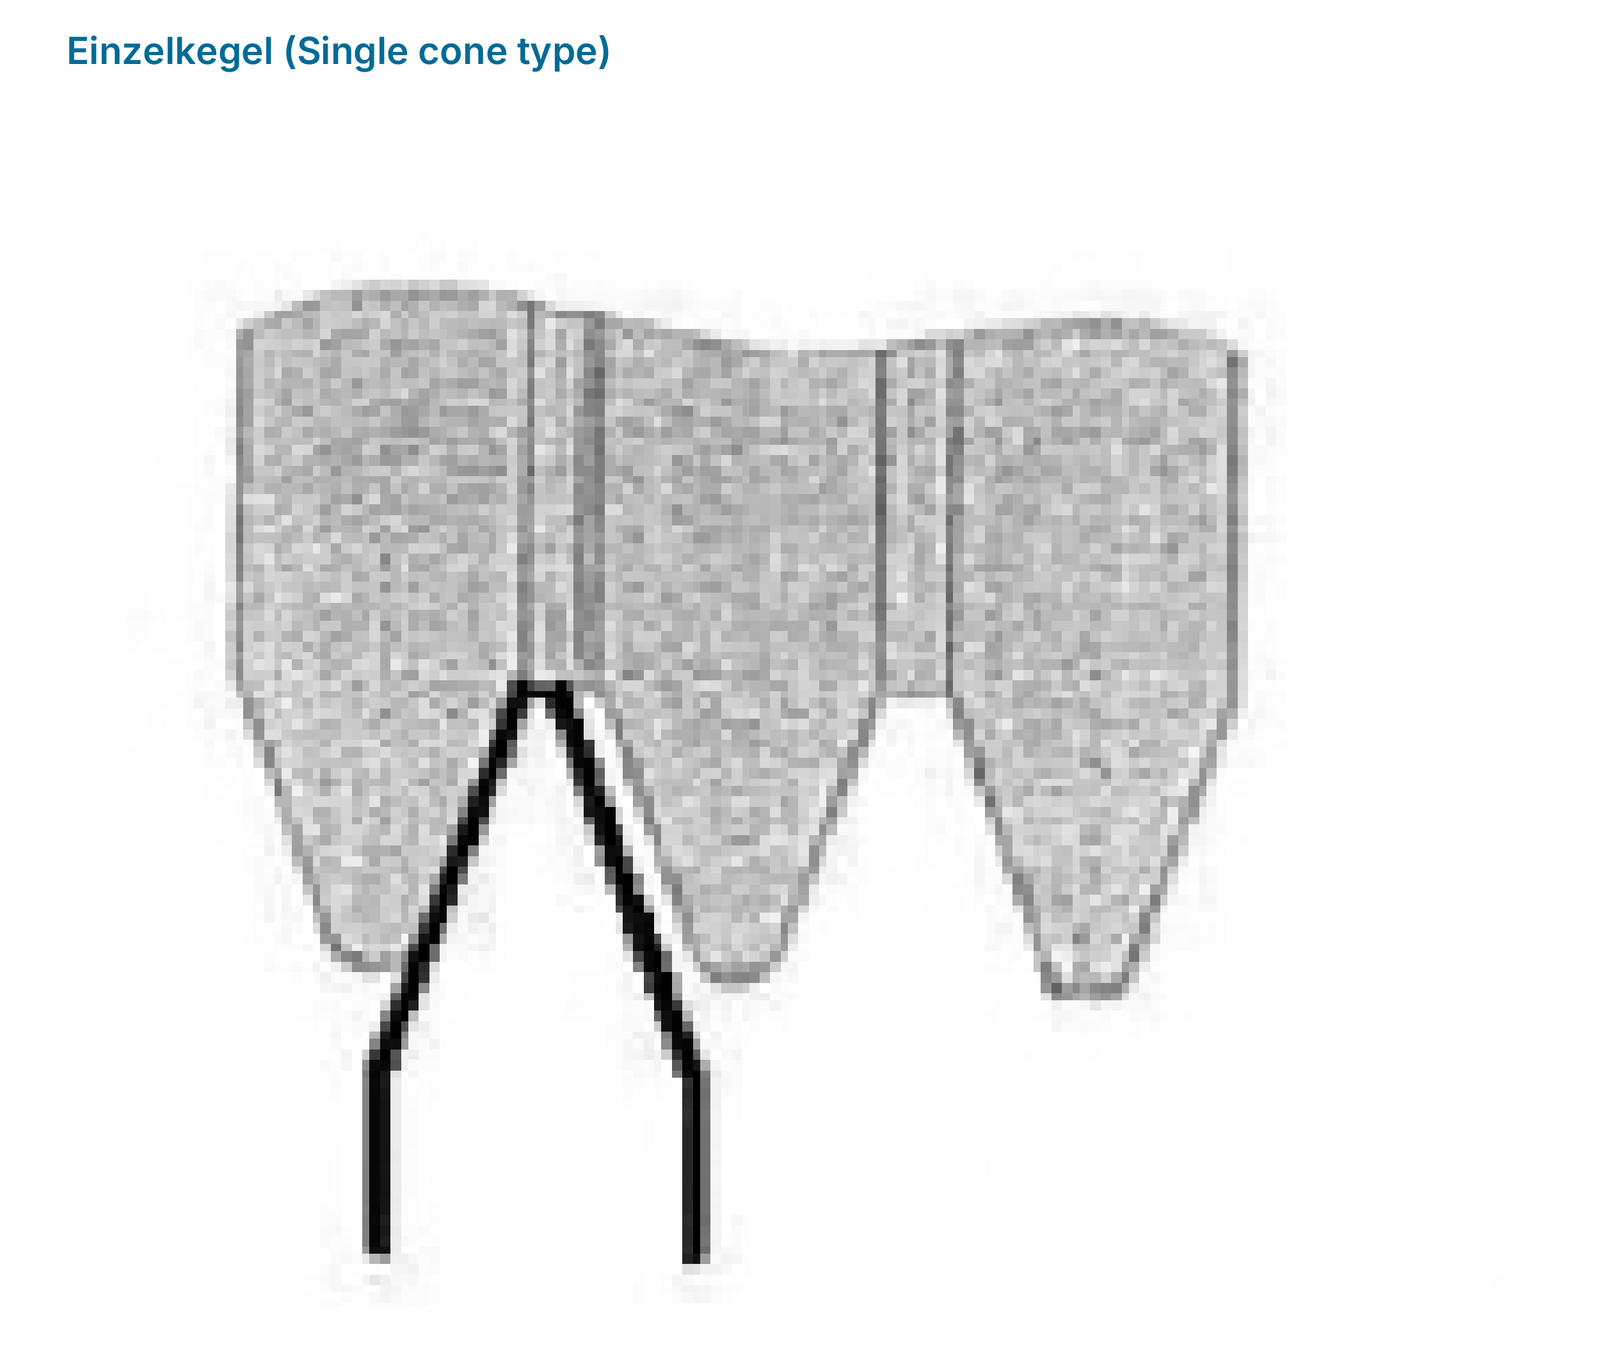
Kontrollierte Rohmaterialien und präzise polierte Abrichtkonturen unterstützen die gewünschte Profilgenauigkeit. Der Abrichter profiliert die Schleifschnecke, mit der anschließend die Verzahnung geschliffen wird.
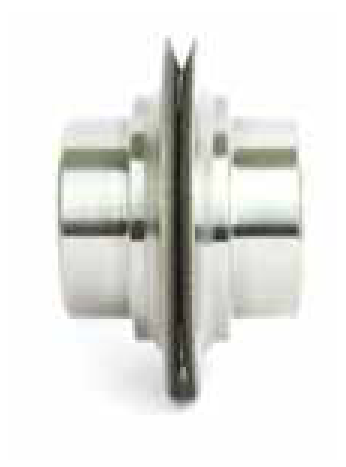
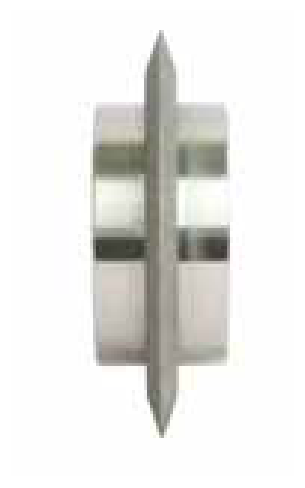
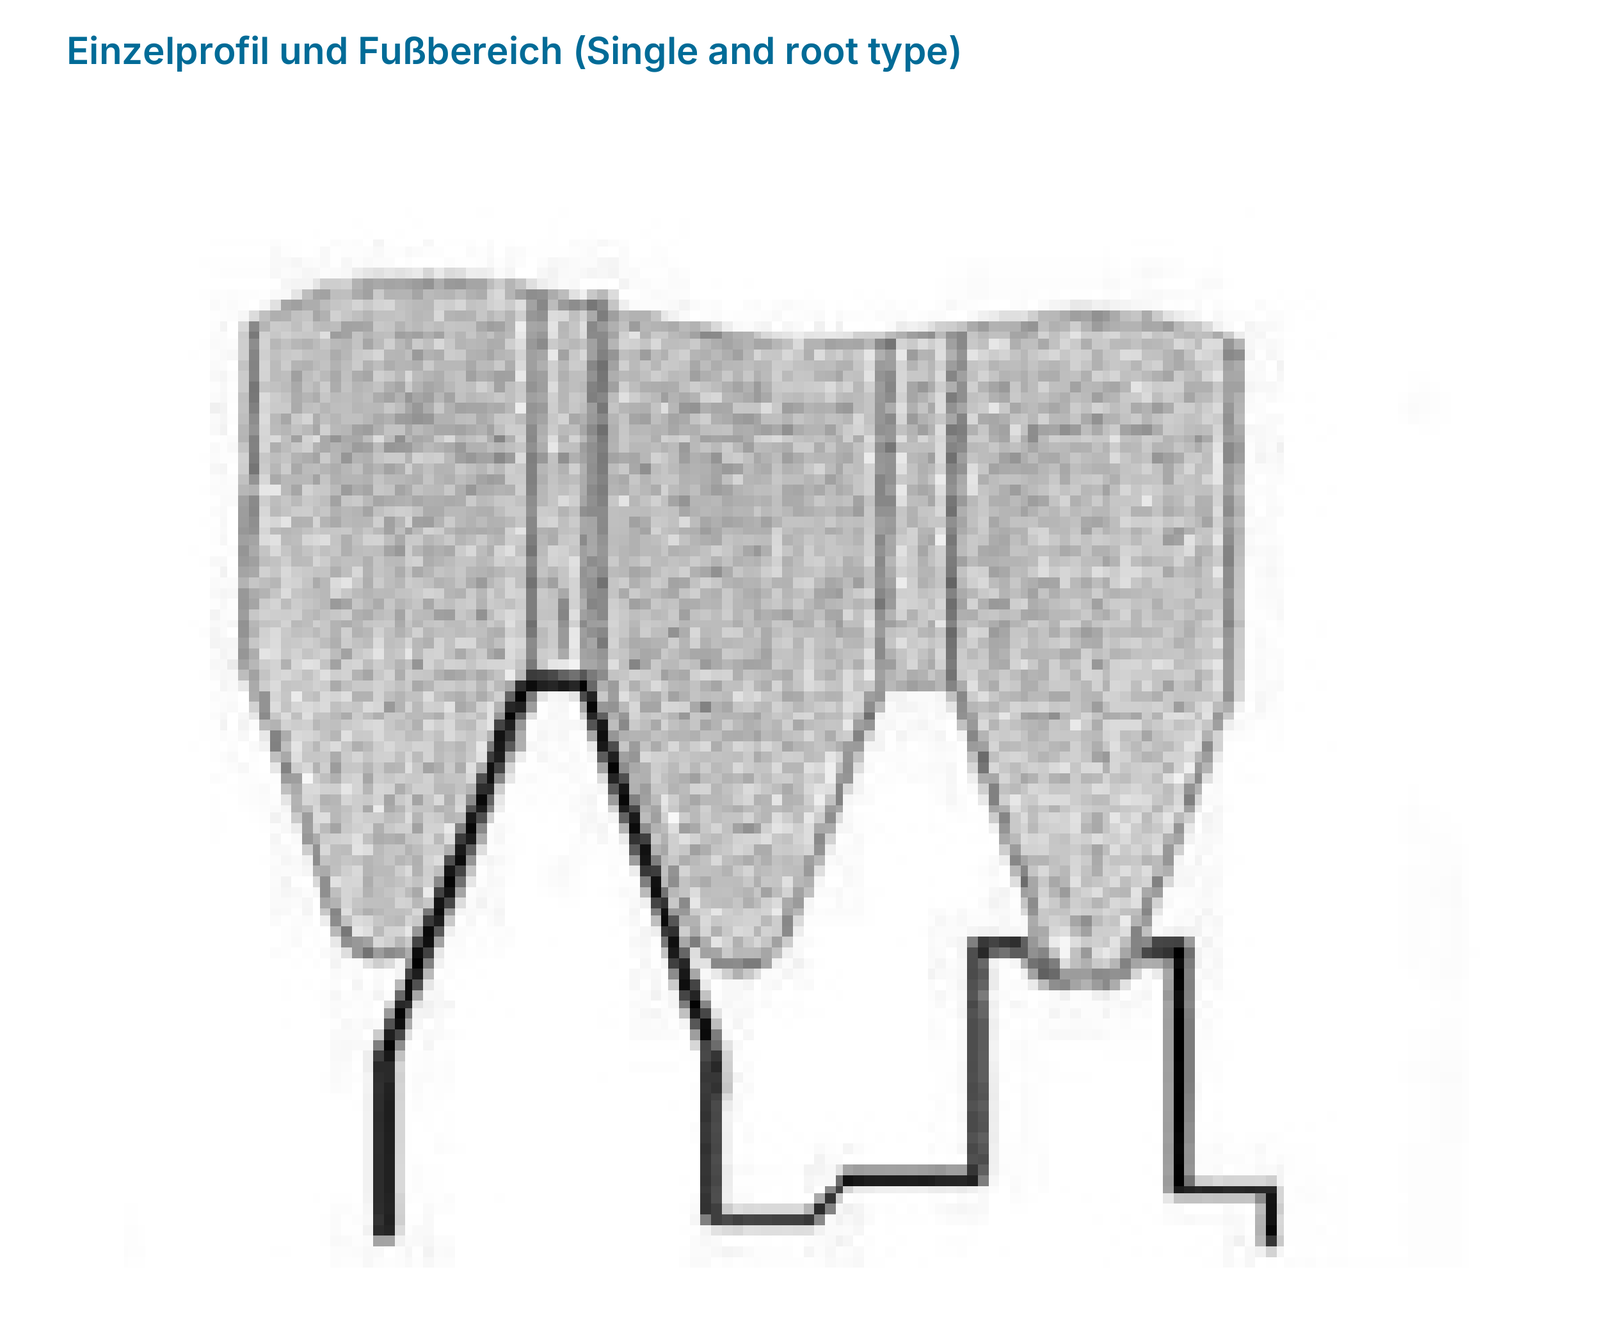
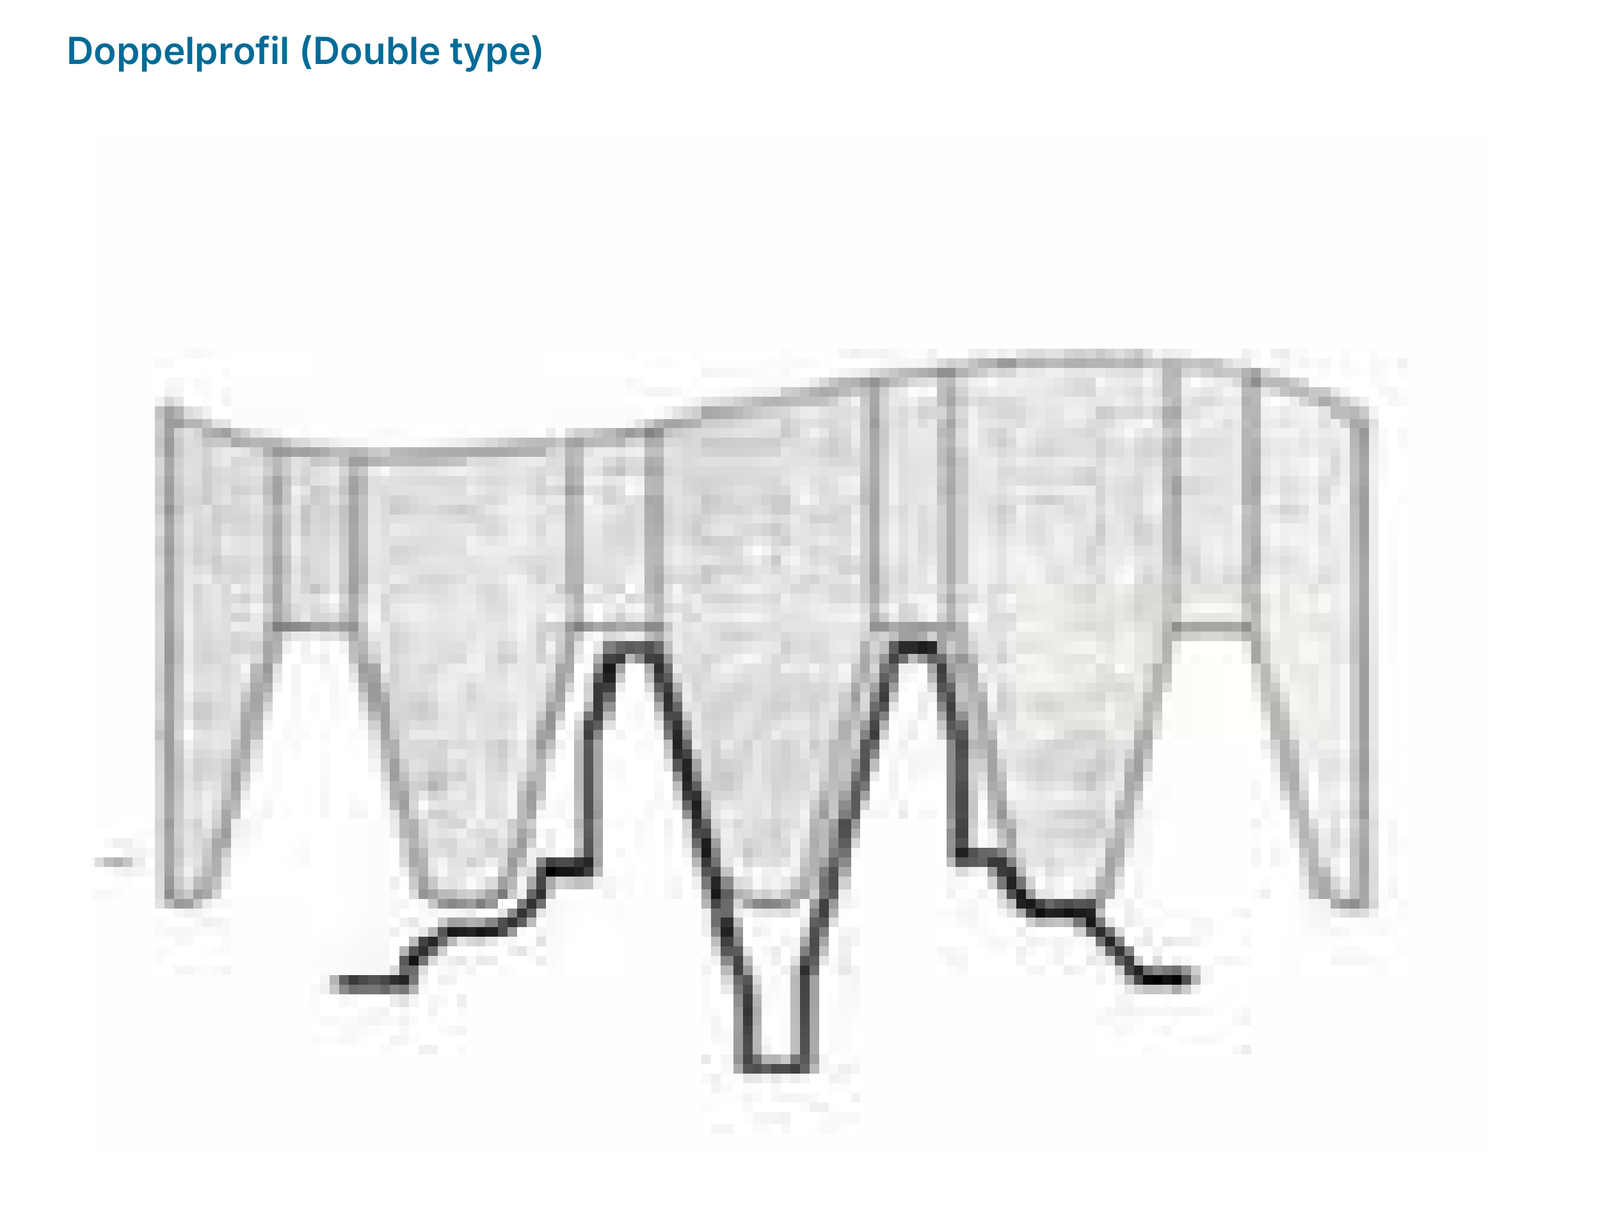
Der Hauptkatalog zeigt vier Ausführungen: Single taper disc type, Single cone type, Single and root type und Double type. Jede besitzt eine eigene Werkzeug- und Profilkontaktansicht. Die dargestellten Konturen gehören zu diesem Programmstand.
| Ausführung | Profilprinzip |
|---|---|
| Single taper disc type | Zwei getrennte Profilbereiche. |
| Single cone type | Ein einzelnes Hauptprofil. |
| Single and root type | Hauptprofil und niedrigerer Fußbereich. |
| Double type | Zwei Profilspitzen auf einem Körper. |
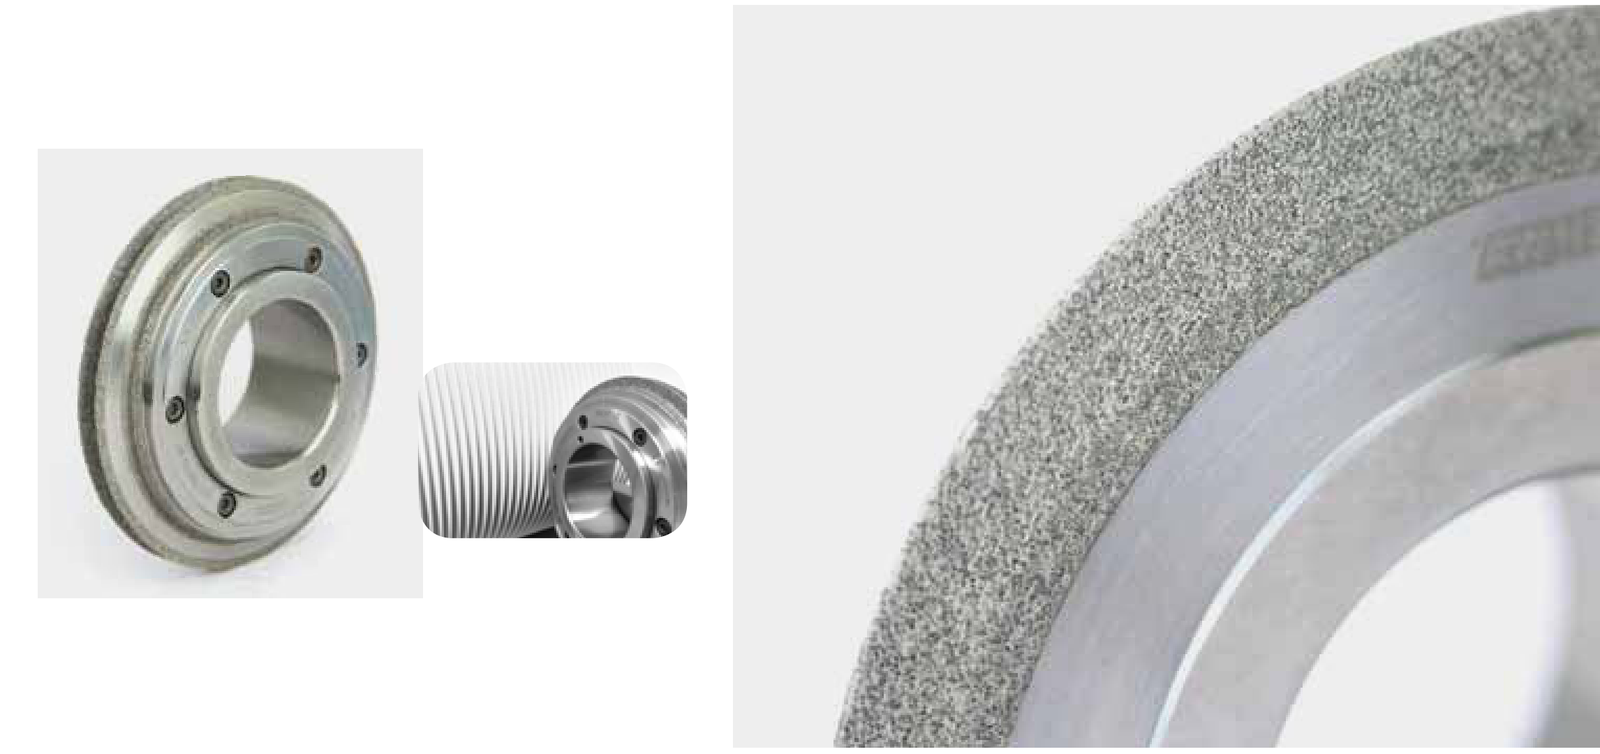
Honsteine für Getriebekomponenten und Synchronmuffen
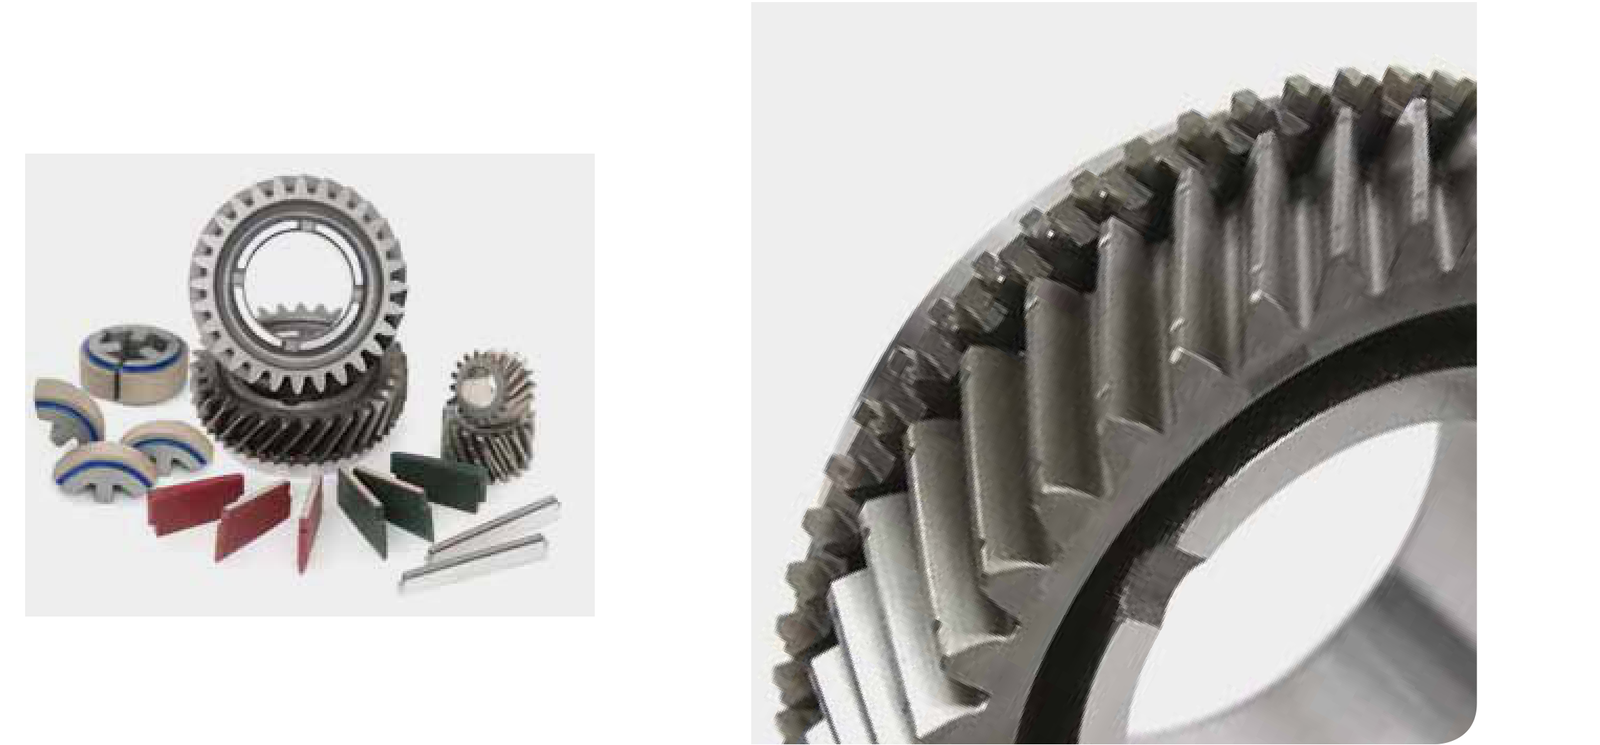
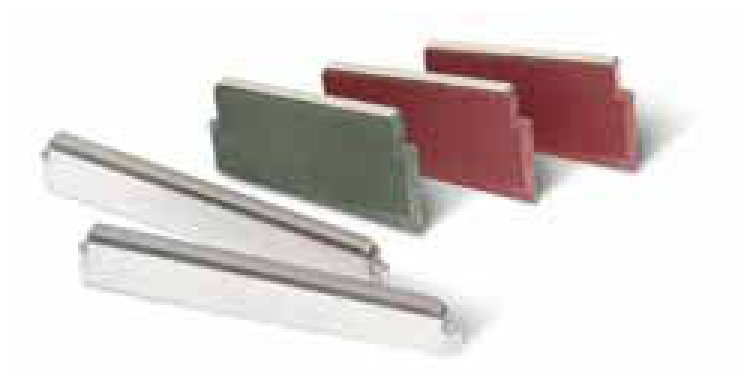
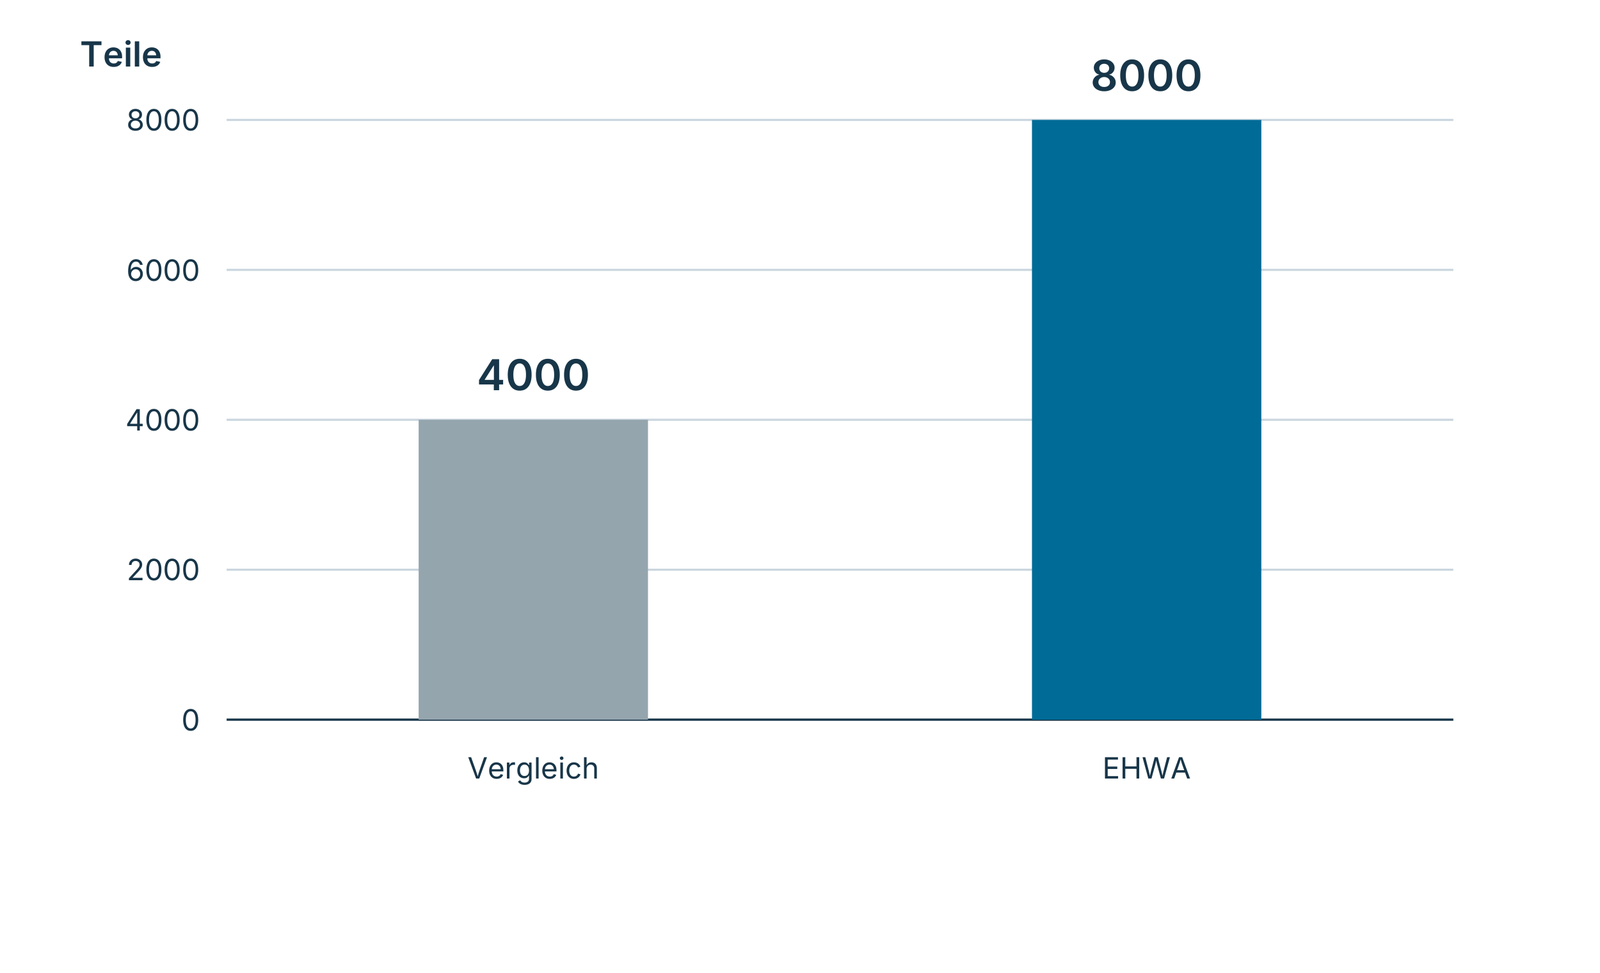
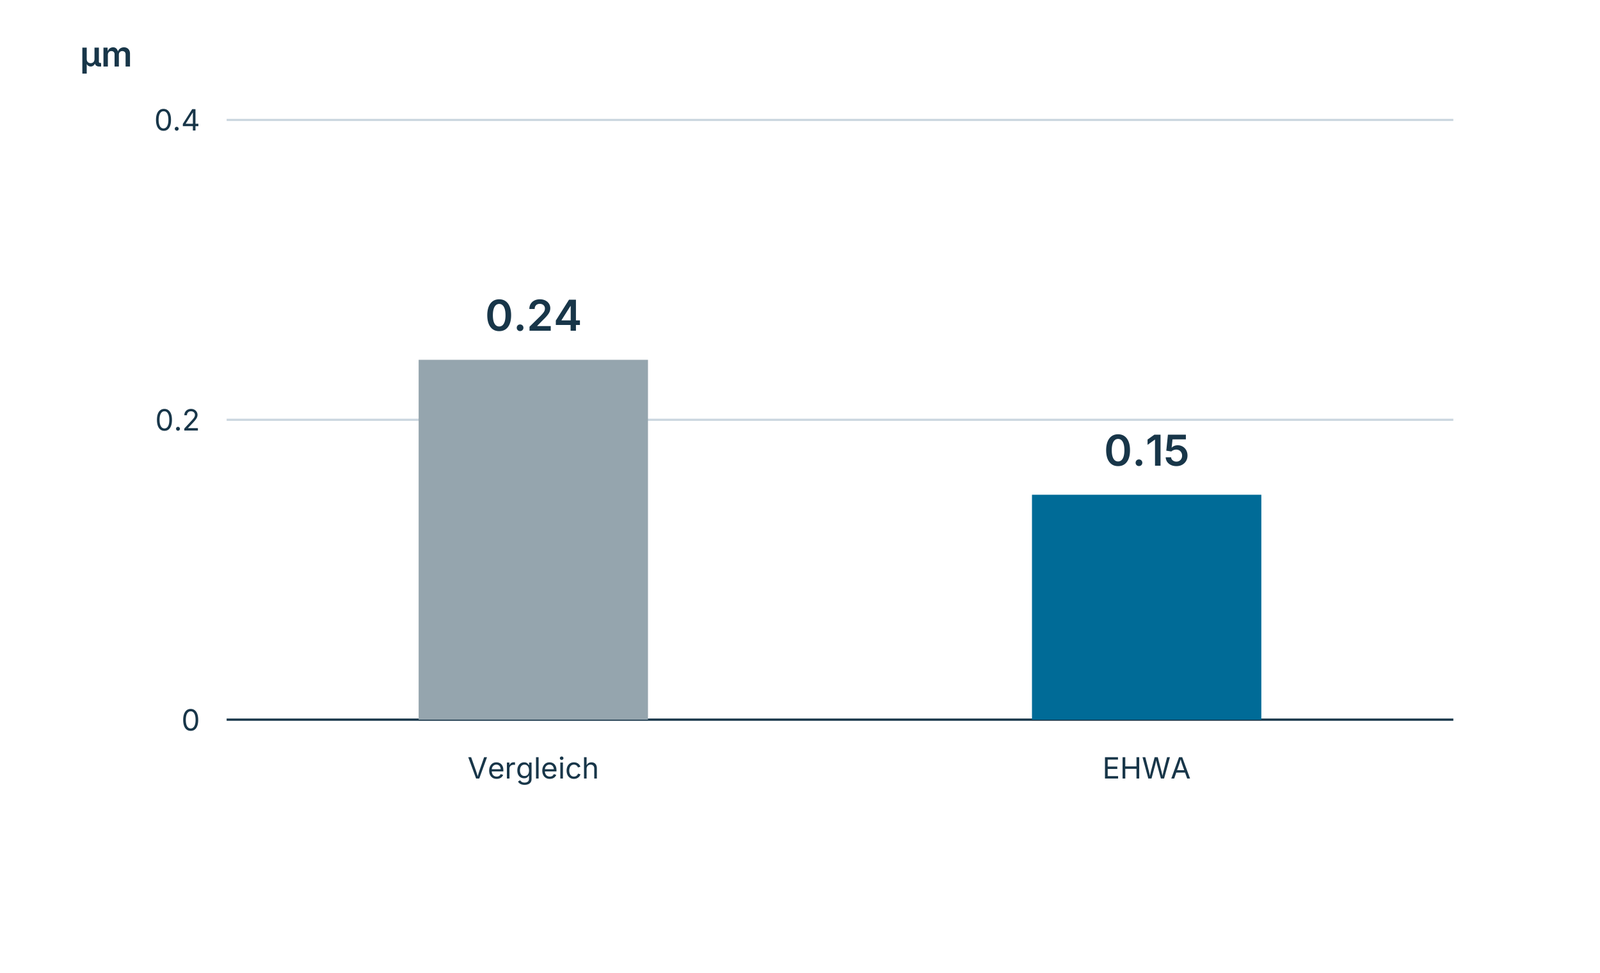
Für Ritzel, Gangräder und DCT-Komponenten nennt EHWA längere Werkzeugstandzeiten, geringere Kosten und Bearbeitungslast sowie eine sehr gute Rundheit. Im gezeigten Vergleich werden 4000 Teile mit dem Vergleichswerkzeug und 8000 Teile mit EHWA bearbeitet. Die Rundheitswerte betragen 0.24 µm beziehungsweise 0.15 µm.
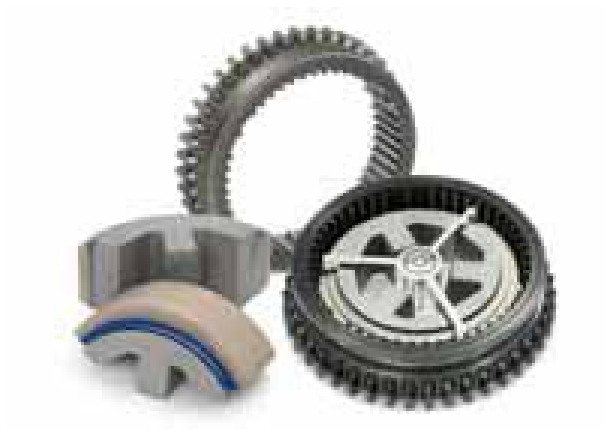
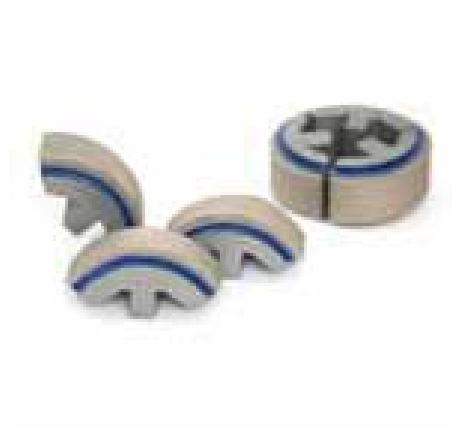
Bei Synchronmuffen steht die wirksame Bearbeitung der Innenbohrung im Mittelpunkt. EHWA nennt eine längere Standzeit und höhere Präzision als beim Vergleichsprodukt. Die beiden Anwendungstypen besitzen unterschiedliche Körnungs- und Bindungsbereiche.
| Anwendung | Körnungskennungen | Bindungsserie |
|---|---|---|
| Ritzel, Gangrad, DCT-Komponente | D181–D15 | MB, MH, MS, MJ |
| Synchronmuffe: Innenbohrung | D76–D20 | MB, MS |
| Vergleich | Standmenge [Stück] | Rundheit [µm] |
|---|---|---|
| Vergleichswerkzeug | 4000 | 0.24 |
| EHWA | 8000 | 0.15 |
Winkelschleifen von Getriebekomponenten
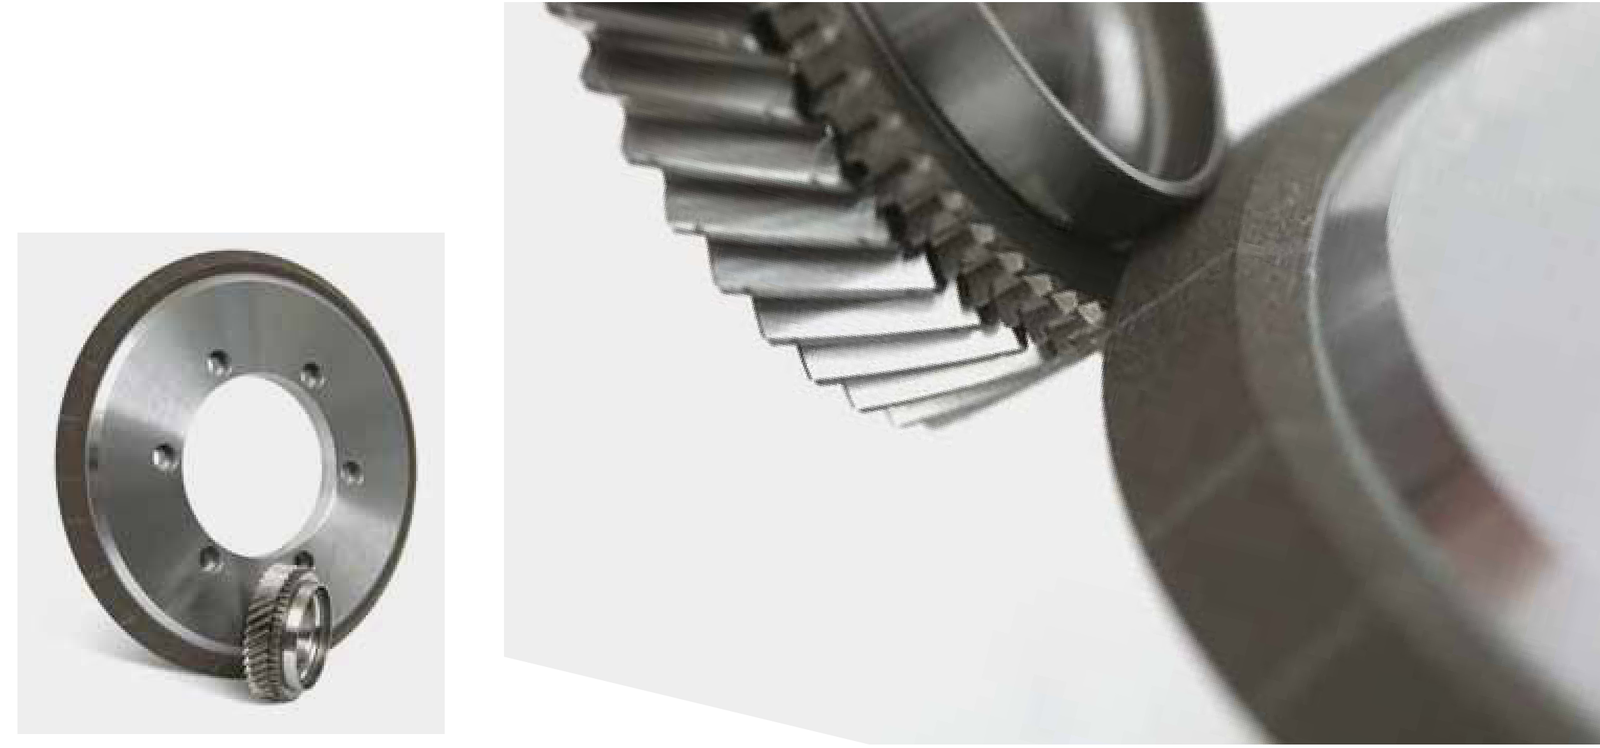
Keramisch gebundene CBN-Werkzeuge bieten eine hohe Schleifleistung für Getriebekomponenten. Die schnittfreudige Ausführung unterstützt hohe Abtragsraten; längere Abrichtintervalle fördern eine wirtschaftliche Fertigung mit hoher Produktionskapazität. EHWA nennt außerdem kürzere Zyklen und eine geringere mechanische sowie thermische Belastung der bearbeiteten Oberfläche.
Die folgenden Bedingungen gehören zur dargestellten Winkelschleif-Anwendung.
| Merkmal | Angabe |
|---|---|
| Scheibengeschwindigkeit | 25–80 m/s |
| Abtrag am Durchmesser | 0.1–0.35 mm D |
| Abrichtbetrag | 5–30 µm |
| Abrichter | Rotierender Diamant-Abrichter |
| Spindelachswinkel | 15° / 30° / 45° |
| Grundkörperwerkstoff | Stahl, Aluminiumlegierung |

Innenrundschleifen mit CBN
EHWA nennt eine sehr gute Oberflächenqualität, längere Scheibenstandzeit und geringere Kosten, eine schnellere Einrichtung der Fertigungslinie und eine hohe Abtragsrate. Der Katalogvergleich weist für EHWA CBN eine acht- bis zehnfache Standzeit gegenüber einer konventionellen Scheibe aus. Die erreichbare Standzeit wird auf Werkstoff, Schleifmaschine und Bearbeitungsbedingungen abgestimmt.

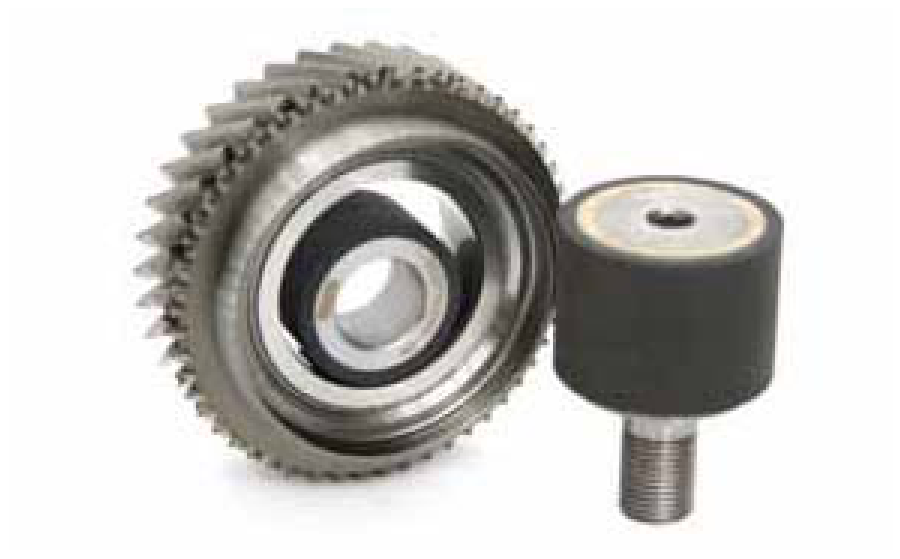

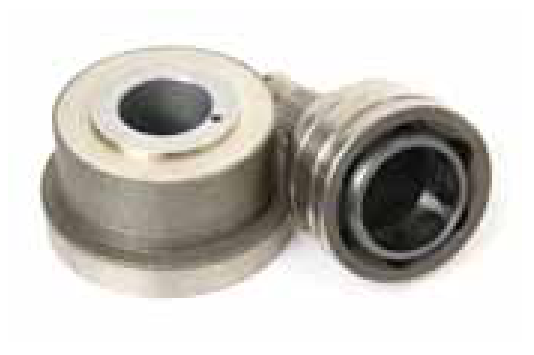
Gleichlaufgelenke: Käfigfenster und Außenring
Die spezialisierten CBN-Werkzeuge unterstützen einen hohen Abtrag und eine hohe Produktionskapazität. EHWA nennt eine sehr gute Oberflächenqualität bei geringer Wärmeentwicklung und engen Toleranzen. Längere Abrichtintervalle und geringerer Scheibenverschleiß verbessern die Prozesskonstanz und unterstützen niedrigere Kosten.
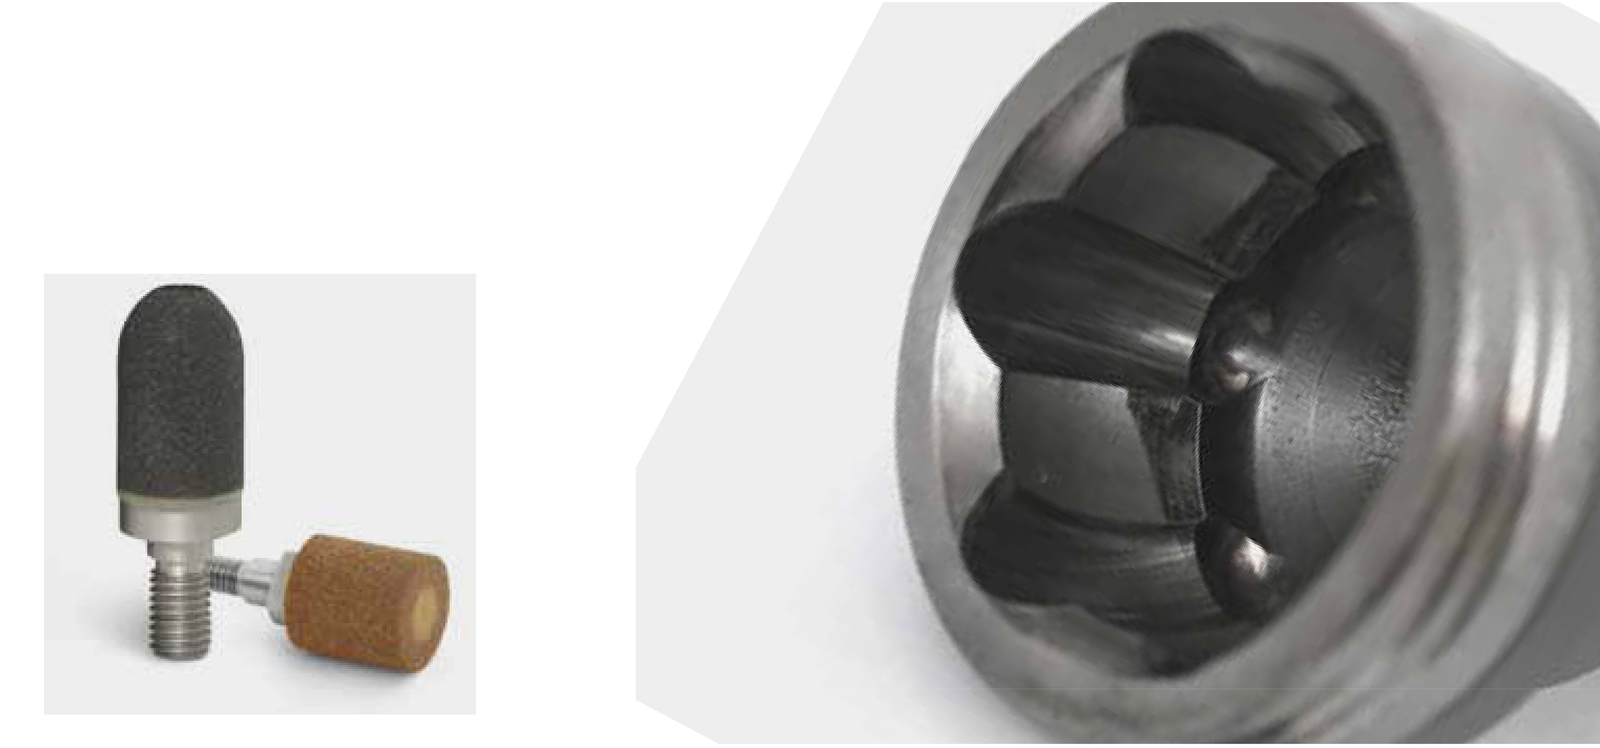
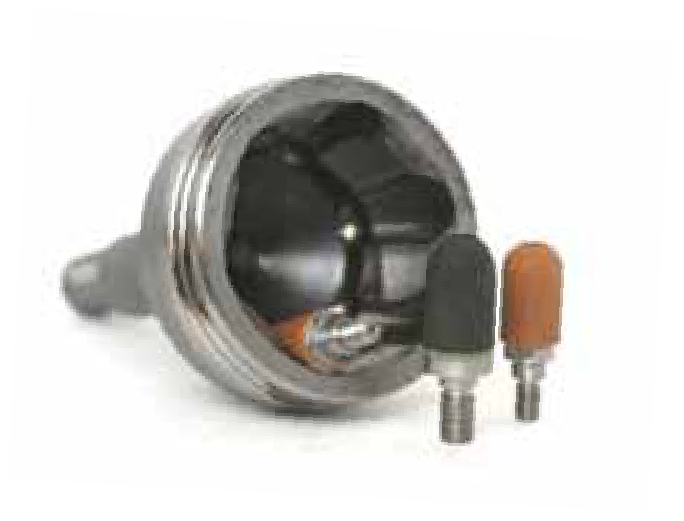
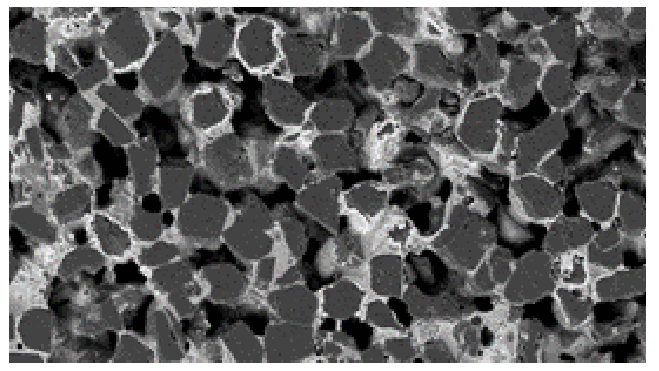
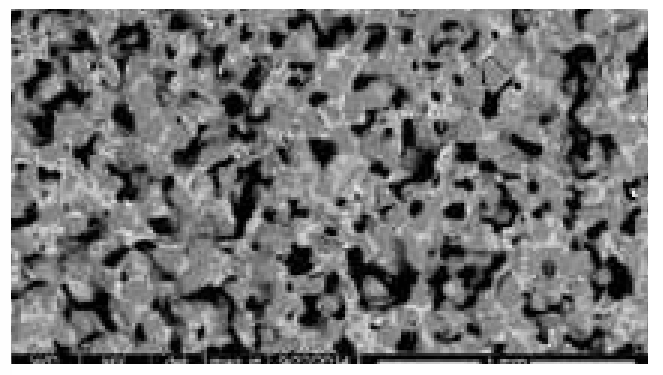
Käfigfenster und Außenring werden mit eigenen Standardspezifikationen geführt. Die zugehörigen CBN- und Porenstrukturaufnahmen veranschaulichen die unterschiedlichen Werkzeugausführungen.
| Bearbeitungsbereich | Standardspezifikation |
|---|---|
| Käfigfenster | B126M180VBTM |
| Außenring | B181M160VBTM |

Rotierende Abrichter für Gleichlaufgelenke
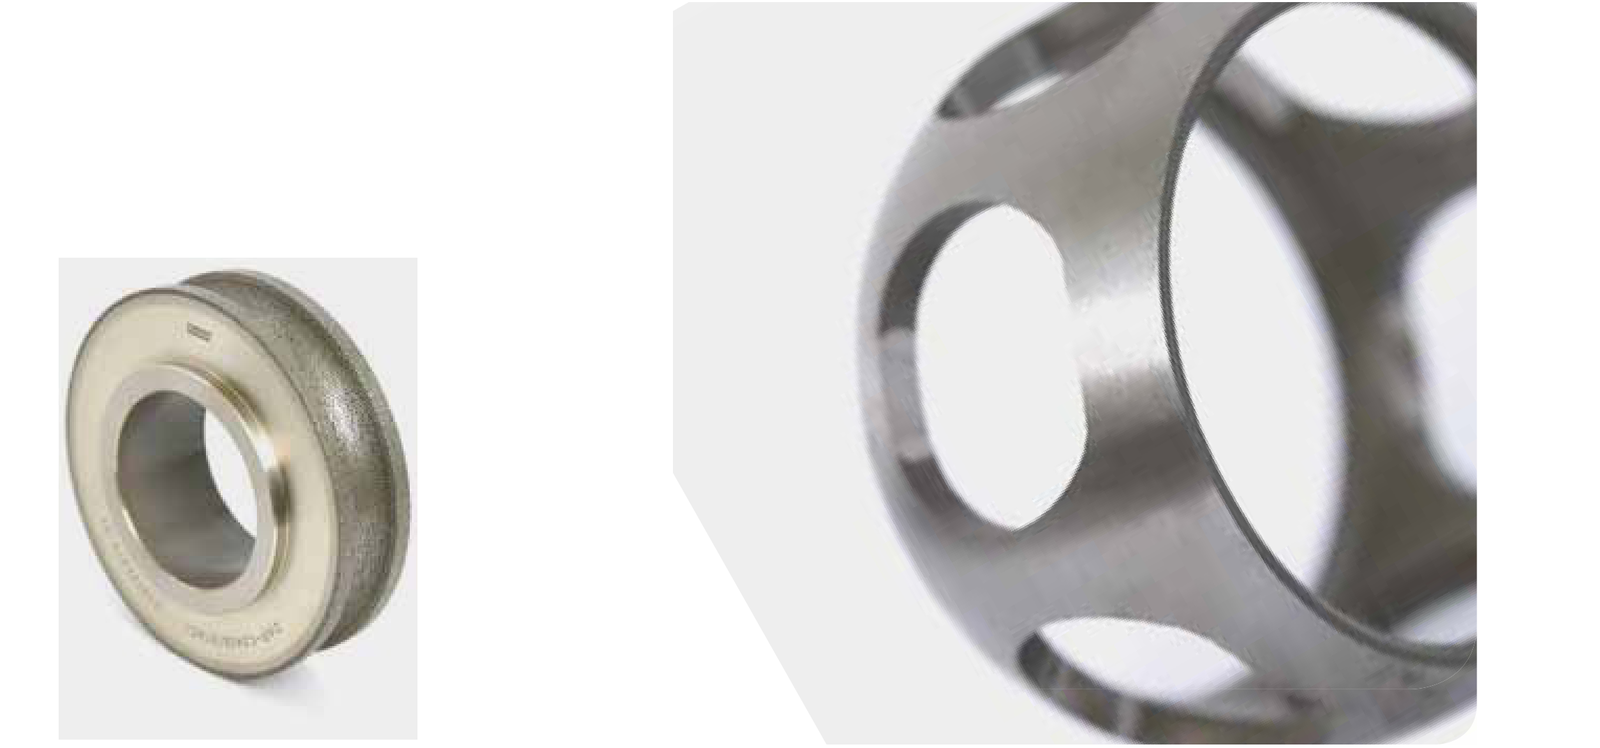
Gleichlaufgelenke übertragen das vom Motor über das Getriebe bereitgestellte Drehmoment zu den Rädern und ermöglichen dabei den Gleichlauf der verbundenen Wellen. Präzise bearbeitete Konturen unterstützen diese Aufgabe.
EHWA nennt eine kundenspezifische Auslegung, hohe Maßpräzision und eine sehr gute Bearbeitungsleistung durch einen großen Diamantfreistand. Die drei Abrichtergruppen sind Innenring, Käfig und Außendurchmesser des Außenrings zugeordnet.
| Zuordnung | Werkzeuggruppe |
|---|---|
| Innenring | Rotierender Diamant-Abrichter |
| Käfig | Rotierender Diamant-Abrichter |
| Außendurchmesser des Außenrings | Rotierende Diamant-Abrichter |
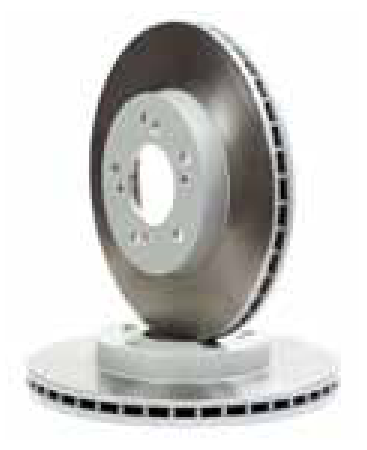
CBN-Segmente für Bremsscheiben
CBN-Segmente unterstützen längere Werkzeugstandzeiten und eine wirtschaftliche Bearbeitung. EHWA nennt kürzere Zykluszeiten durch hohe Schleifgeschwindigkeiten. Die beiden Werkstückgruppen besitzen eigene Bindungsserien und zugehörige Rasterelektronenaufnahmen.
Die Körnungskennungen D181–D54 werden entsprechend der Tabelle des Hauptprogramms geführt; der Schleifstoff wird bei der Bestellspezifikation mit abgestimmt.
| Werkstückgruppe | Körnungskennungen | Bindungsserie |
|---|---|---|
| 4WD (FC) | D181–D54 | MH |
| 2WD (SUS) | D181–D54 | MP |


BSL und galvanisch belegte Werkzeuge für Bremsbeläge
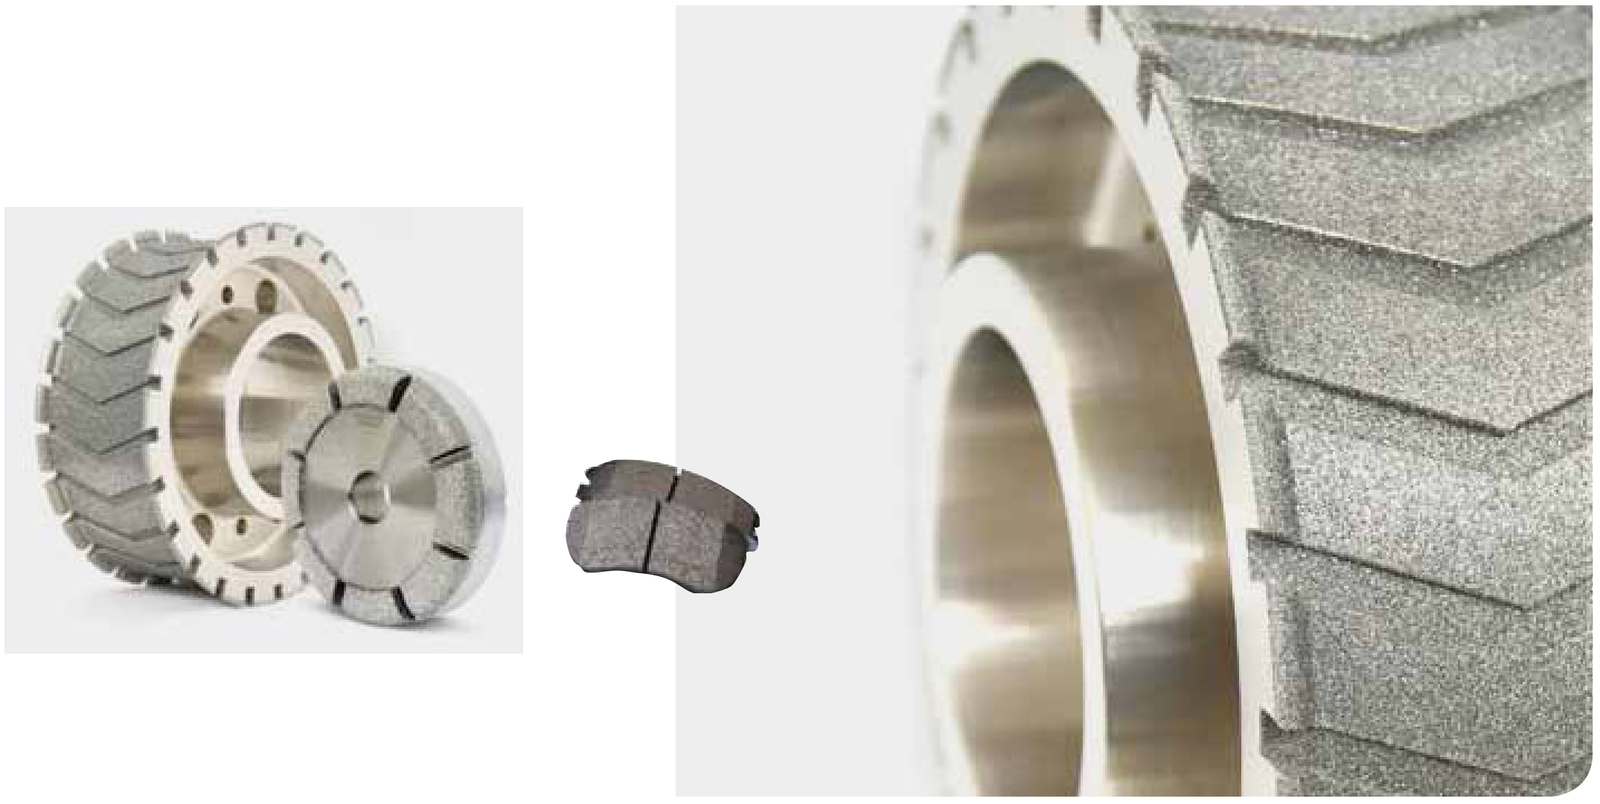
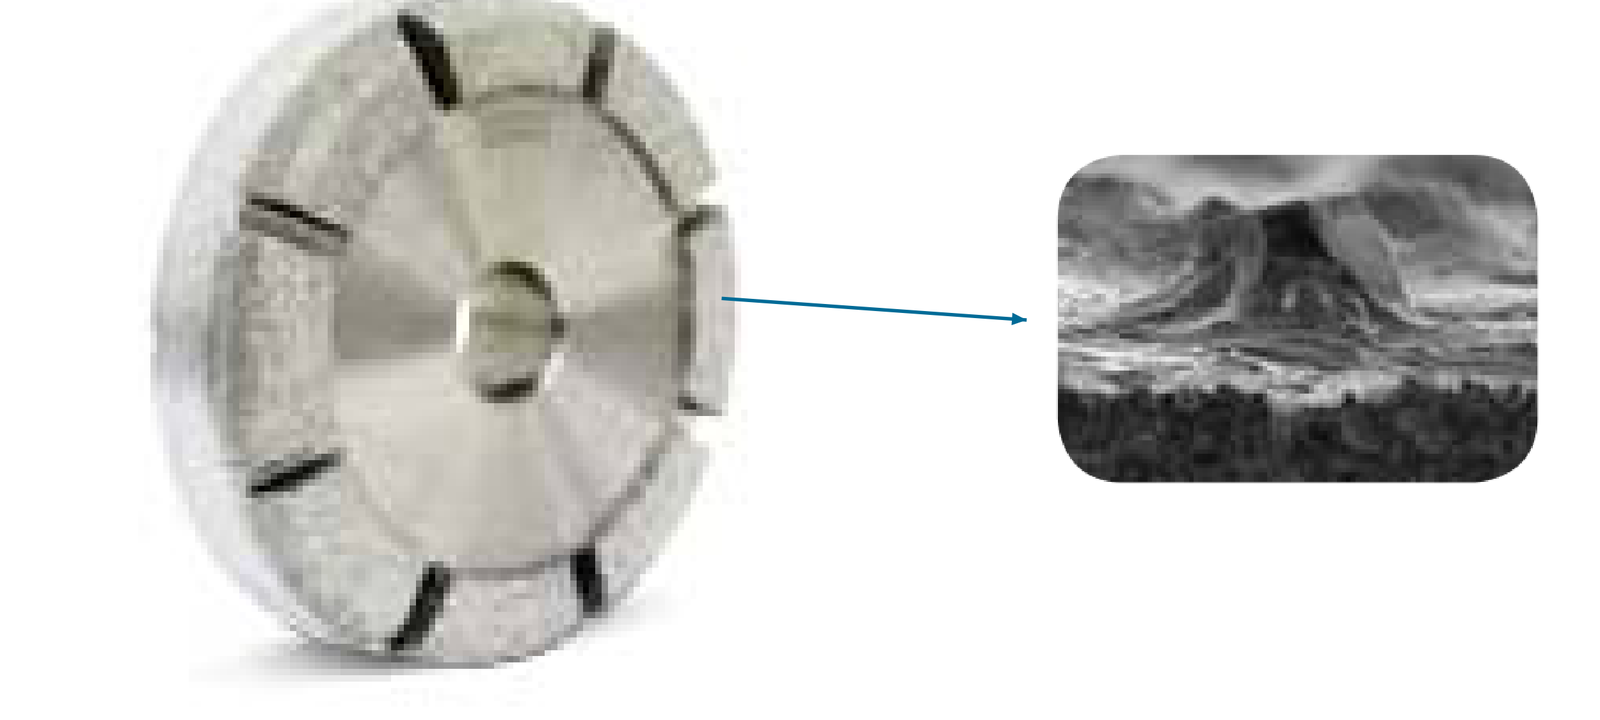
BSL-Werkzeuge verbinden einen großen Diamantfreistand mit schnittfreudiger Bearbeitung und einem guten Spanabfluss. EHWA nennt eine längere Standzeit als bei galvanisch belegten Werkzeugen und daraus entstehende Kostenvorteile.
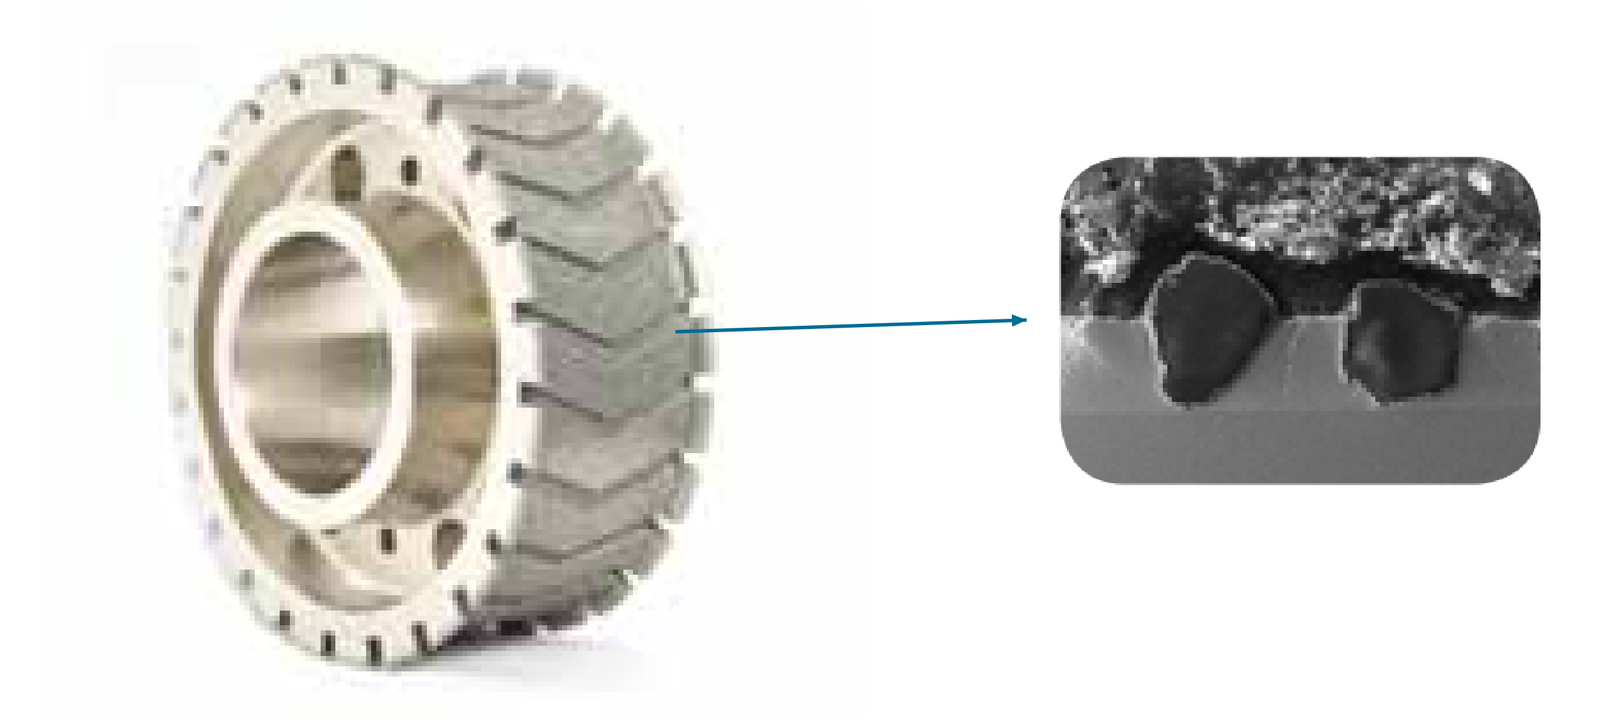
Galvanisch belegte Ausführungen eignen sich für aufeinander abgestimmtes Fasen-, Schlitz- und Flächenschleifen. Unterschiedliche und komplexe Werkzeugformen unterstützen die jeweilige Aufgabe. Genannte Werkstoffe sind Verbundmaterialien, Keramik und Gummi. EHWA hebt die hohe Schleifleistung und die Möglichkeit mehrfacher Aufarbeitung hervor.
Die Werkzeug-/Detailpaare und die Strukturaufnahmen zeigen beide Belagsausführungen jeweils getrennt.
Wälzlager: Schleifen, Superfinish und Abrichten
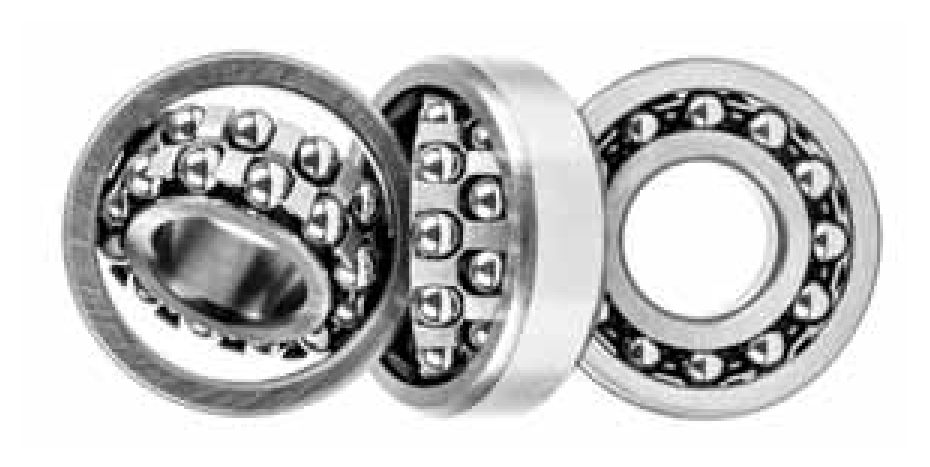
EHWA entwickelt Diamant- und CBN-Werkzeuge für die Bearbeitung von Wälzlagern und Präzisionskomponenten. Die Einsatzgebiete reichen von der Lagerfertigung bis zu Anwendungen in der Luft- und Raumfahrt. Das Programm verbindet Schleifwerkzeuge für Ringe und Rollen mit Honsteinen und profilgenauen Abrichtern. Die folgende Zuordnung erleichtert die Auswahl entlang der Fertigungsfolge.
| Werkzeuggruppe | Bearbeitungsaufgabe |
|---|---|
| Keramisch gebundene CBN-Schleifwerkzeuge | Lagerdurchmesser, Laufbahnen, Borde und Ringflächen |
| CBN-Superfinish-Honsteine | Feinbearbeitung der Lagerlaufbahn |
| Rotierende Abrichter | Profile für Kugel-, Rollen-, Radnaben- und Wasserpumpenlager |
| Metallische Topfabrichter | Abrichten für das Innenrundschleifen |
| Plan- und Doppelplanschleifwerkzeuge | Stirnflächen von Lagerringen und Rollen |
| Kegelrollen-Stirnflächenschleifscheiben | Stirnflächen von Kegelrollen |
| Profilabrichter für Linearführungen | Kugellaufbahnen von Führungswagen und Schienen |
| Profilabrichter für Kugelgewindetriebe | R-Profil der Kugellaufbahn |

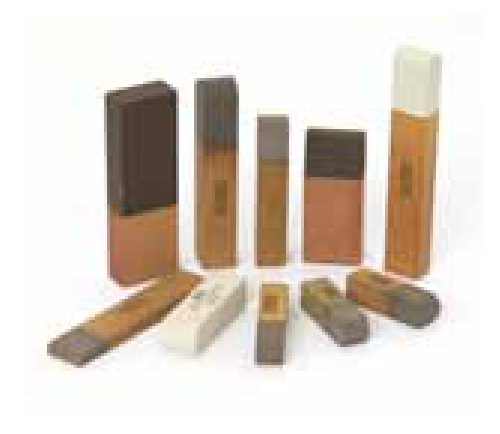
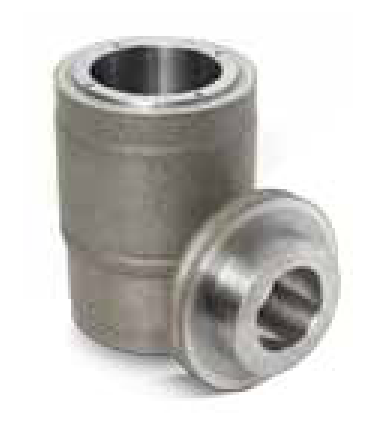
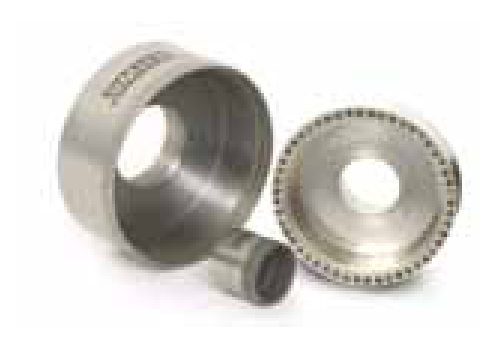
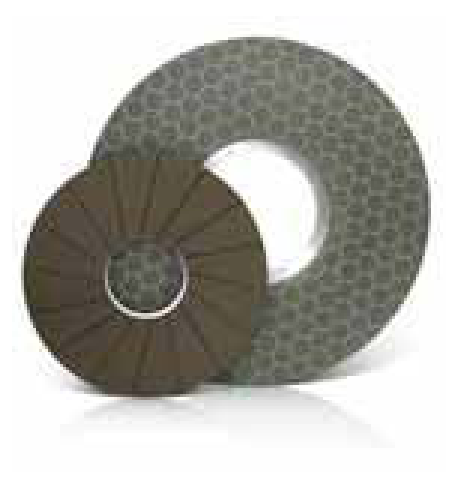
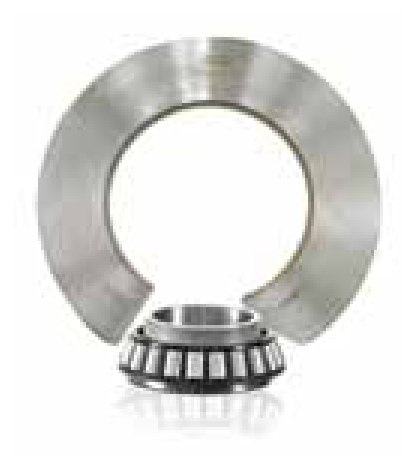
Keramisch gebundene CBN-Schleifwerkzeuge für Lagerringe
Hohe Abtragsraten und kurze Taktzeiten unterstützen eine wirtschaftliche Lagerfertigung. Eine verringerte Schleifkraft kann die mechanische und thermische Belastung des Lagerrings reduzieren. Stabile, präzise Schleifleistung unterstützt Oberflächengüte, Zylindrizität und geringe Maßabweichungen. Die Werkzeuge sind mit Keramikkern, Stahlkern, Stahlspindel oder Stahlkopf ausgeführt.
Die angegebenen Prozessbereiche beschreiben diese Kataloganwendung. Das Abrichtverhältnis ist mit 0,3–0,6 angegeben; Drehrichtung und konkrete Geschwindigkeitsdefinition sind bei der Prozessauslegung festzulegen.
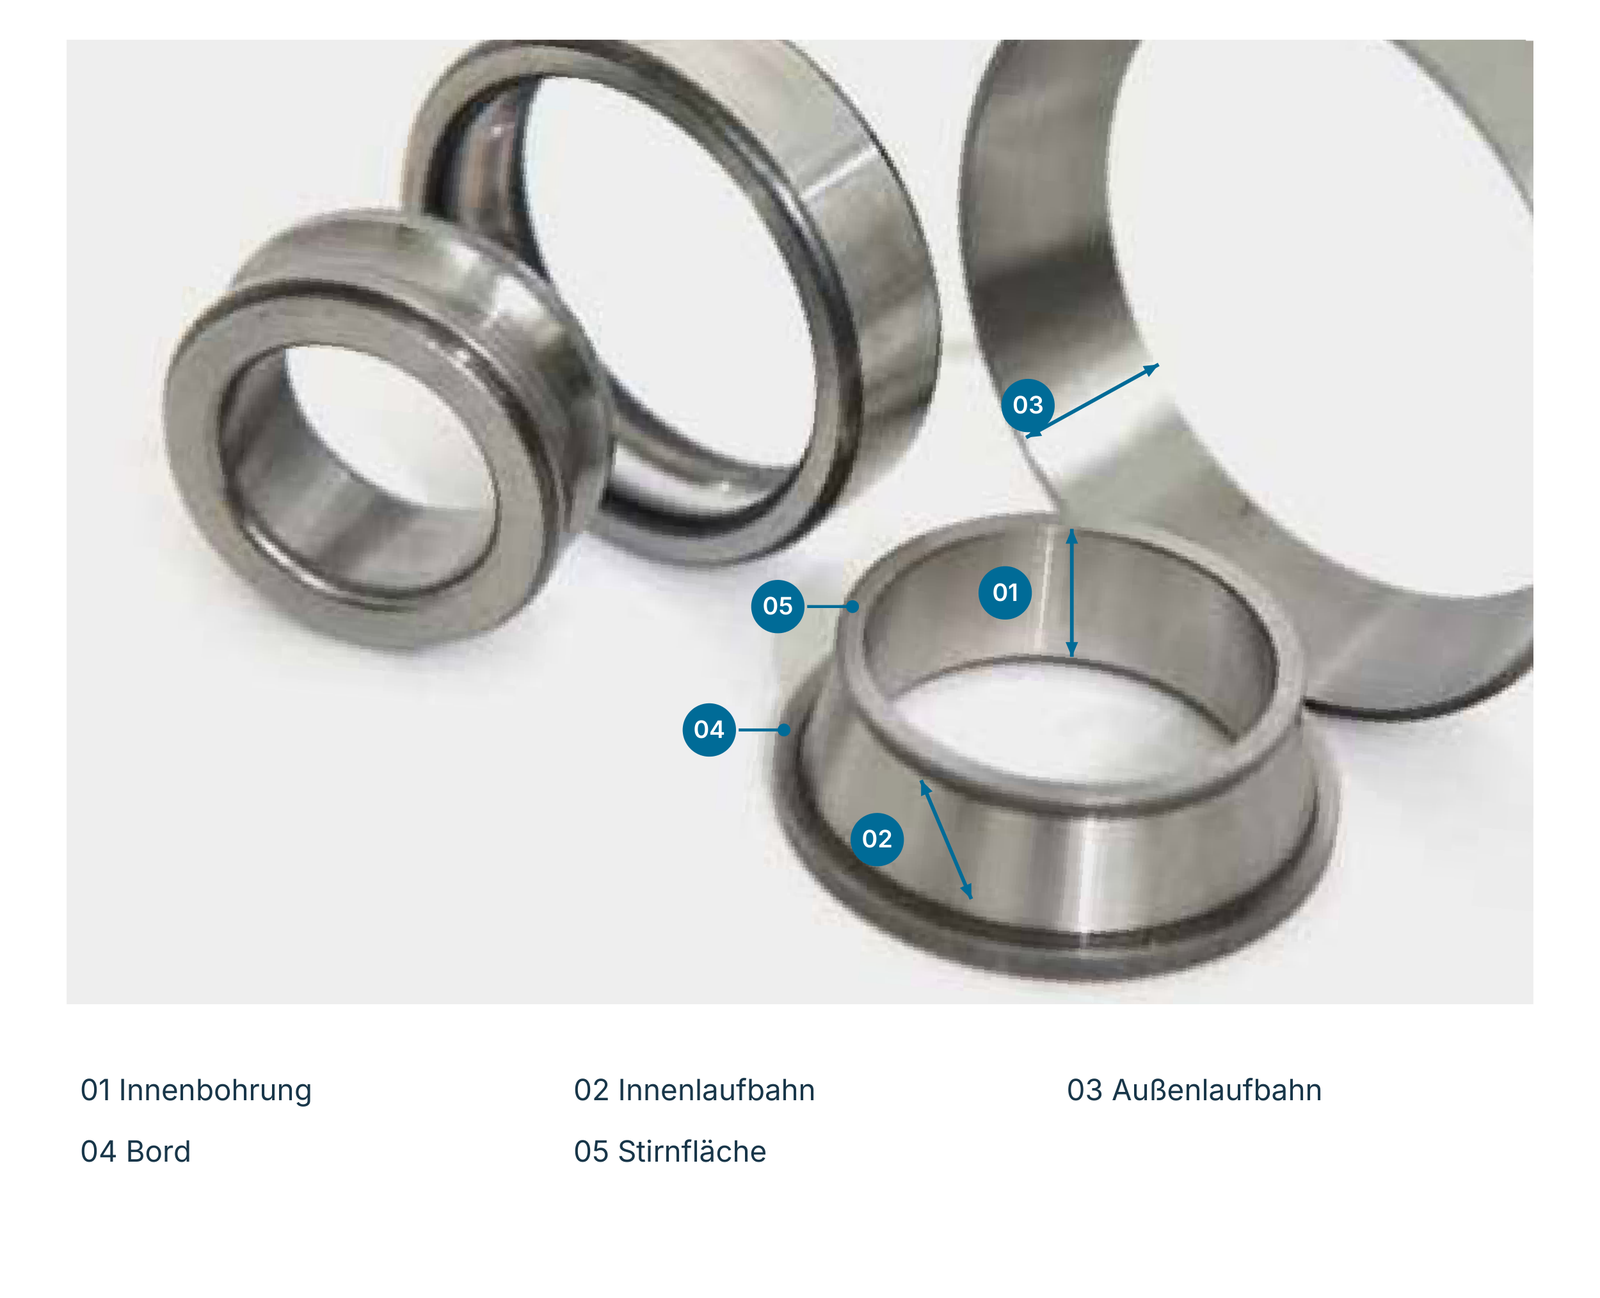
| Kennung | Bearbeitungsfläche |
|---|---|
| 01 ID | Innendurchmesser des Innenrings |
| 02 IR | Innenringlaufbahn |
| 03 OR | Außenringlaufbahn |
| 04 | Bord |
| 05 | Ringfläche |
| Parameter | Bereich / Ausführung |
|---|---|
| Scheibengeschwindigkeit | 30–80 m/s |
| Abtrag am Durchmesser | 0,1–0,35 mm D |
| Abrichtbetrag | 5–30 µm |
| Abrichtverhältnis | 0,3–0,6 |
| Abrichter | Rotierender Diamantabrichter |
| Kühlschmierstoff | Öl oder Emulsion |


CBN-Honsteine für das Superfinish
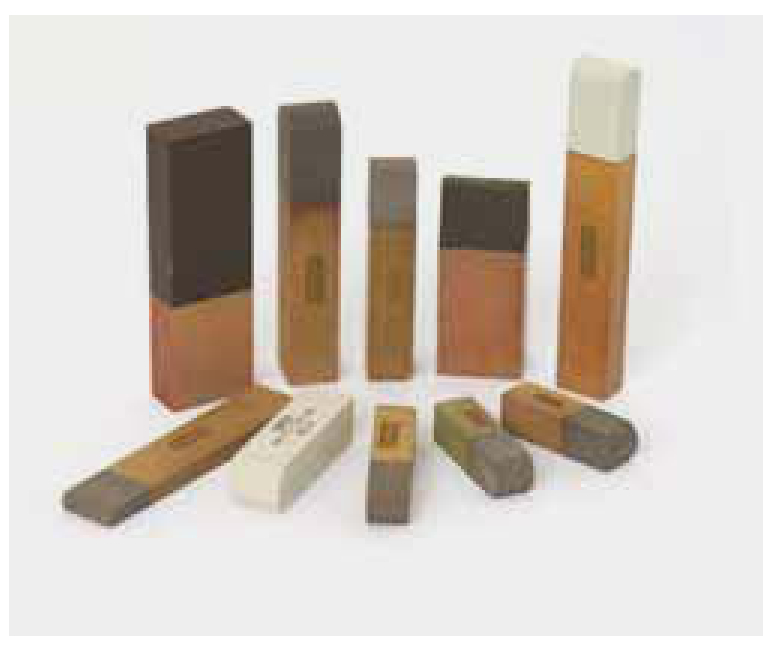
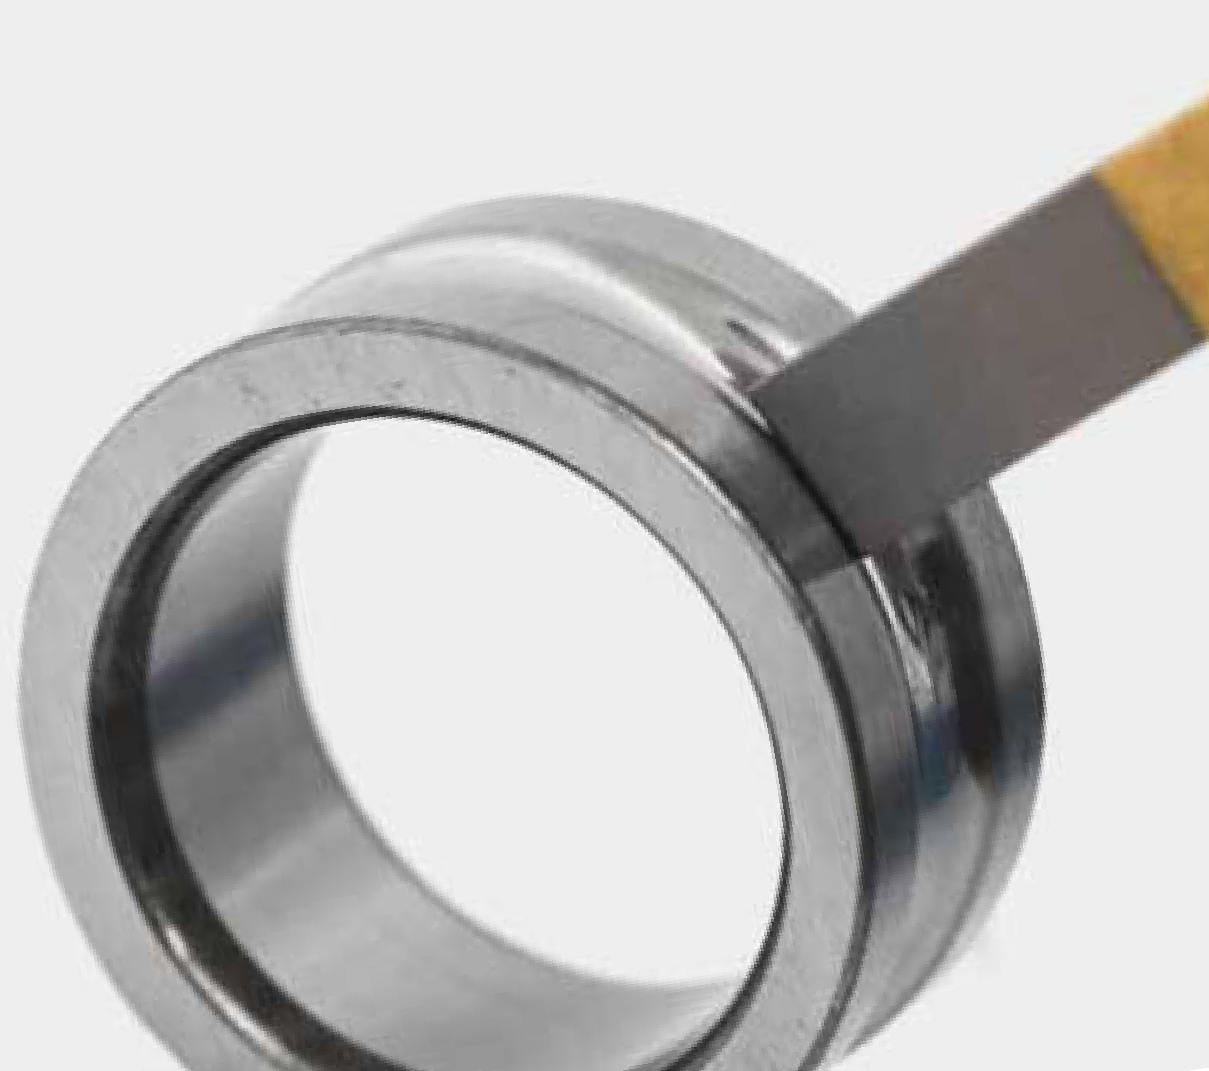
CBN-Honsteine können die Standzeit gegenüber konventionellen Honsteinen verlängern, die Honzykluszeit verkürzen und einen höheren Abtrag ermöglichen. Eine verbesserte Oberflächengüte und gleichmäßige Bearbeitung unterstützen eine geringere Ausschussrate. Die schwefelfreie Ausführung ist ein konkretes Merkmal des vorgestellten Programms.
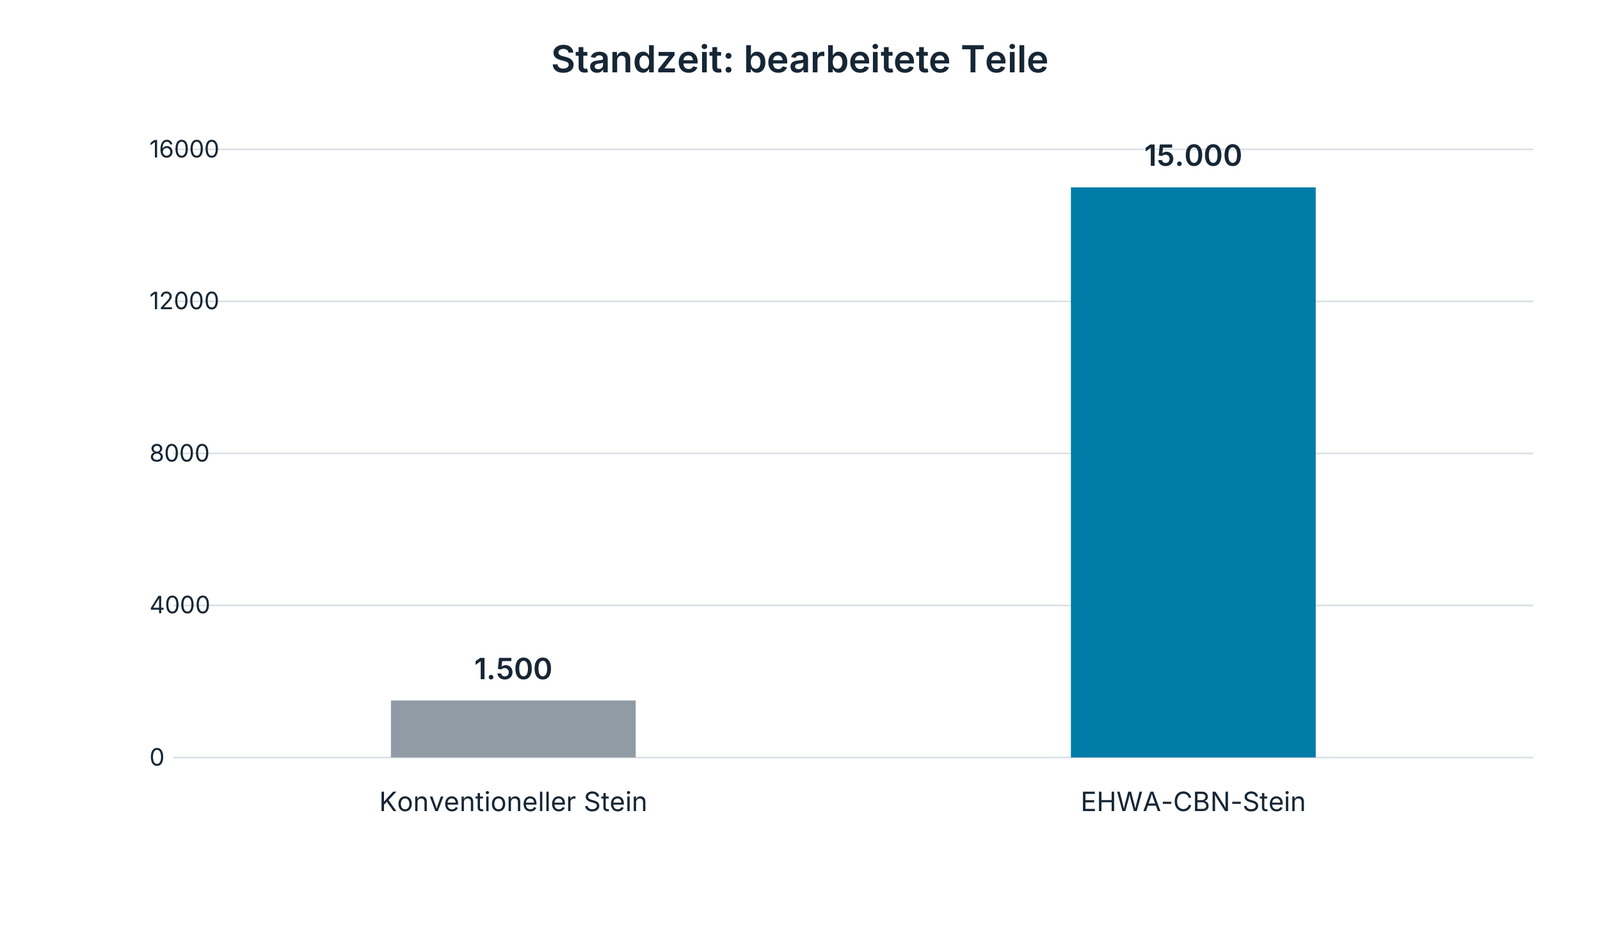
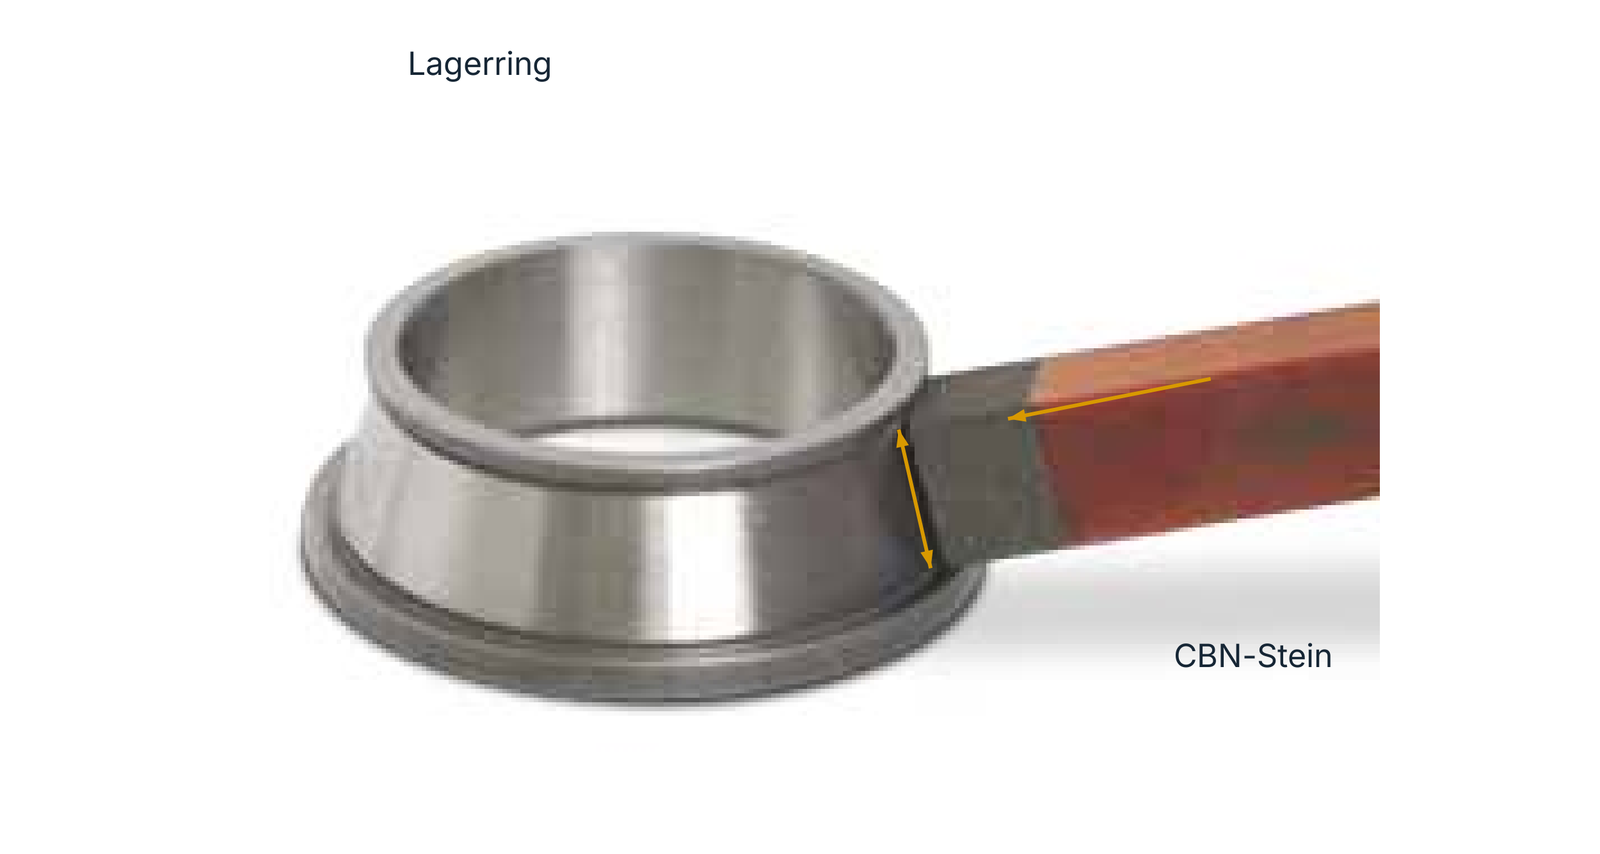
Der Katalog nennt eine fünf- bis zehnfache Standzeit als Vergleich mit konventionellen Steinen. Das gezeigte Beispiel für die Laufbahn eines Kegelrollenlagers vergleicht 1.500 mit 15.000 bearbeiteten Teilen. Diese Werte gehören zum beschriebenen Anwendungsbeispiel; das Ergebnis im eigenen Prozess hängt von der Werkstück- und Werkzeugauslegung ab.
| Superfinish-Beispiel | Angabe |
|---|---|
| Werkstückdrehzahl | 100–200 min⁻¹ |
| Abtrag | 5 µm |
| Oberflächenrauheit | Ra 0,06 µm |
| Honsteinspezifikation | B2400K120VHWPN |
| Konventioneller Honstein | 1.500 Teile |
| EHWA-CBN-Honstein | 15.000 Teile |

Rotierende Abrichter für Lagerprofile
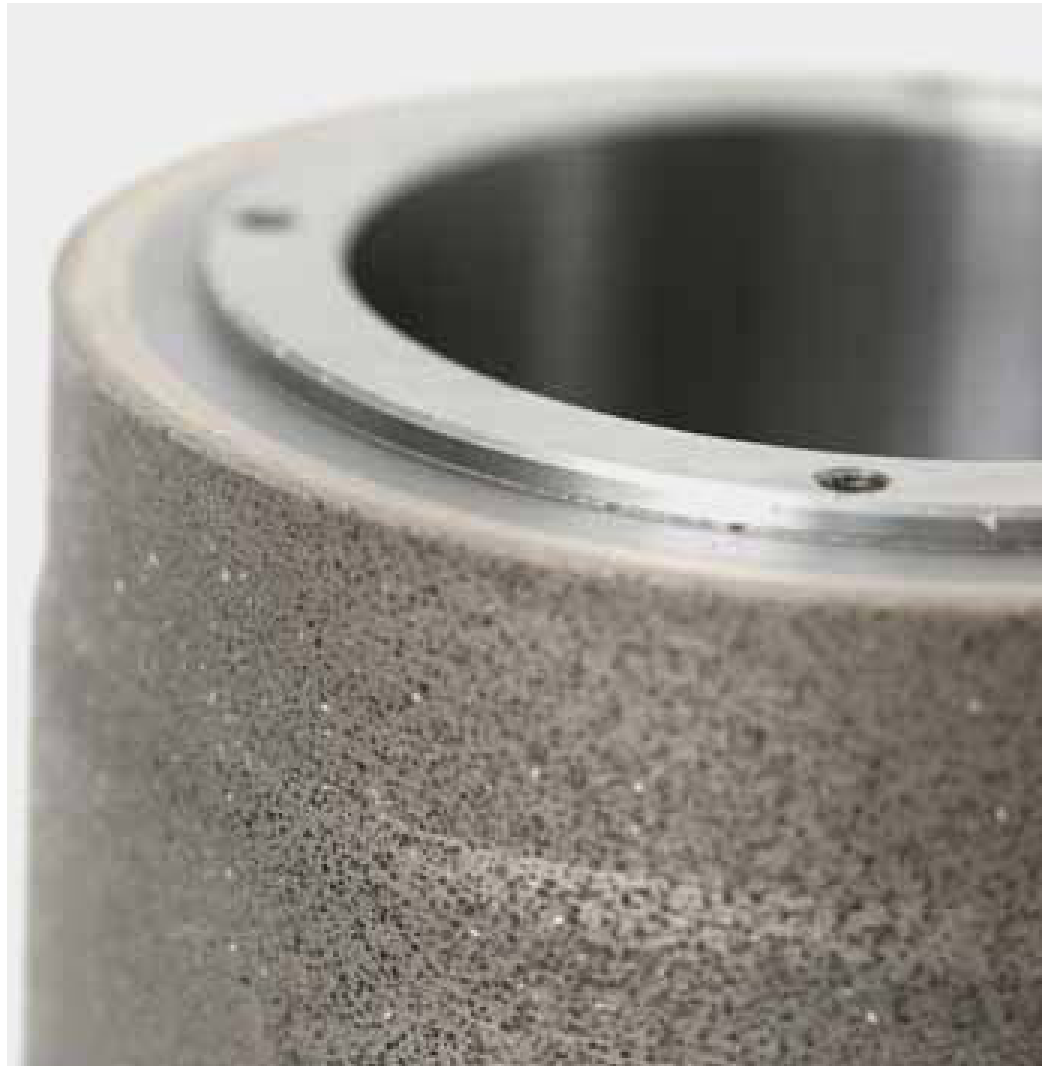
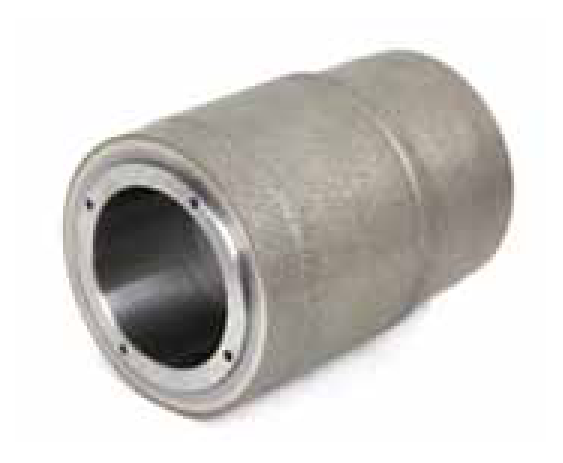
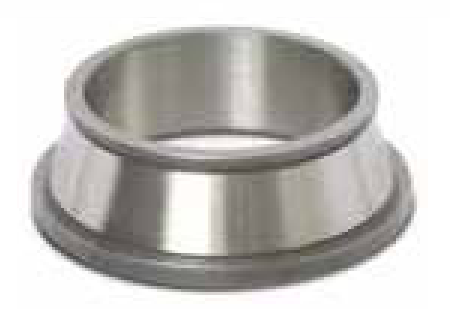
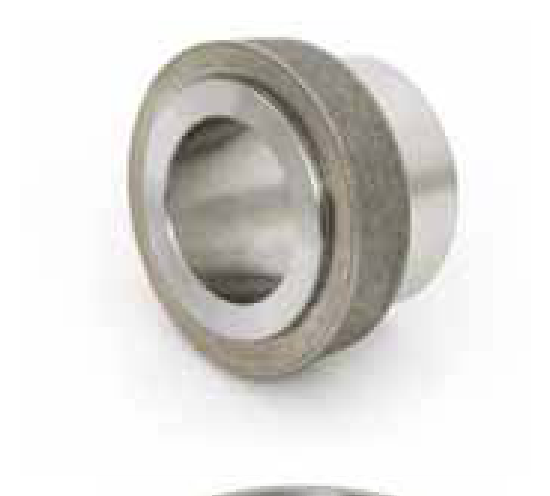
Rotierende Diamantabrichter formen komplexe Konturen mit hoher Profilgenauigkeit. Eine geringe Abrichtlast unterstützt die Abrichtleistung; lange Standzeit und kurze Abrichtzyklen können die Wirtschaftlichkeit verbessern. Die gezeigten Abrichter sind für keramisch gebundene CBN-Schleifscheiben vorgesehen. Die drei Werkzeug-Werkstück-Paare zeigen Wasserpumpenlager, Kugellager sowie Kegelrollen- und Radnabenlager.

Topfabrichter für das Innenrundschleifen
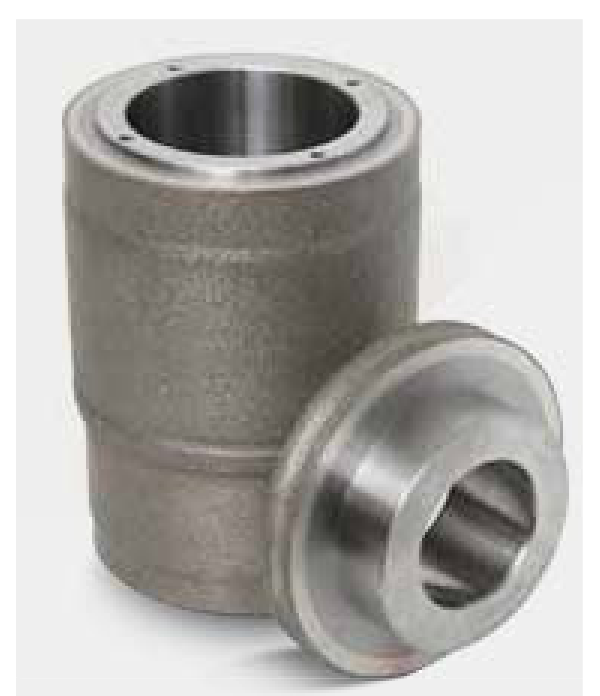
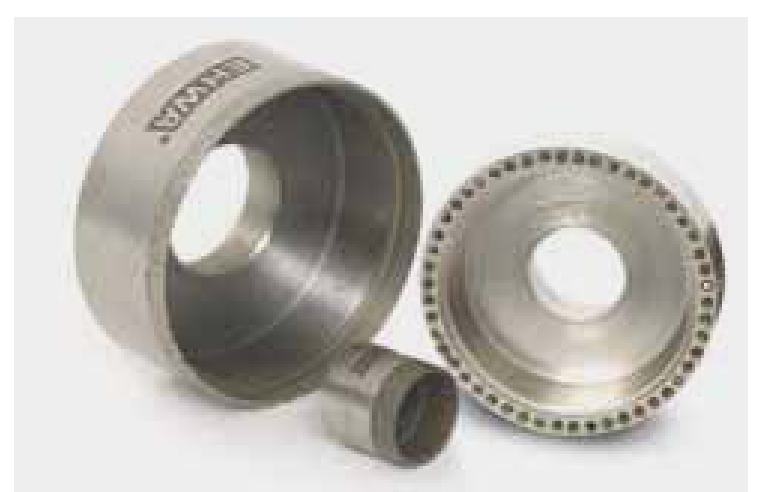
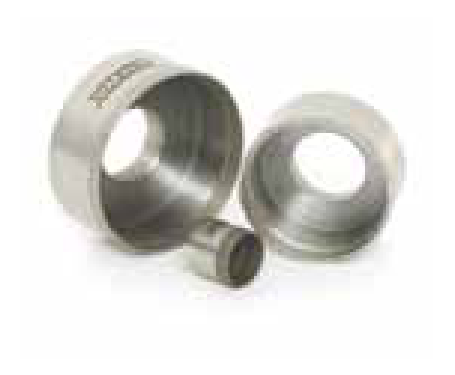
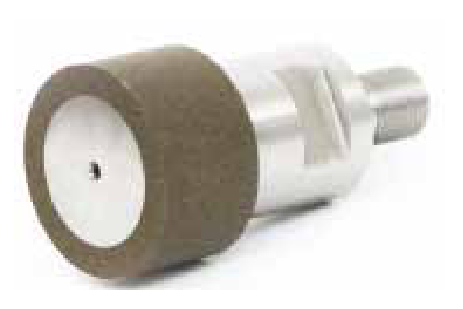
Topfabrichter unterstützen präzises Abrichten und geringe Schleifabweichungen nach dem Abrichtvorgang. Lange Abrichtintervalle können Stillstandszeiten reduzieren. Für die vorgestellten Ausführungen nennt der Katalog 20.000–30.000 Einsätze, abhängig von der Größe der Schleifscheibe.
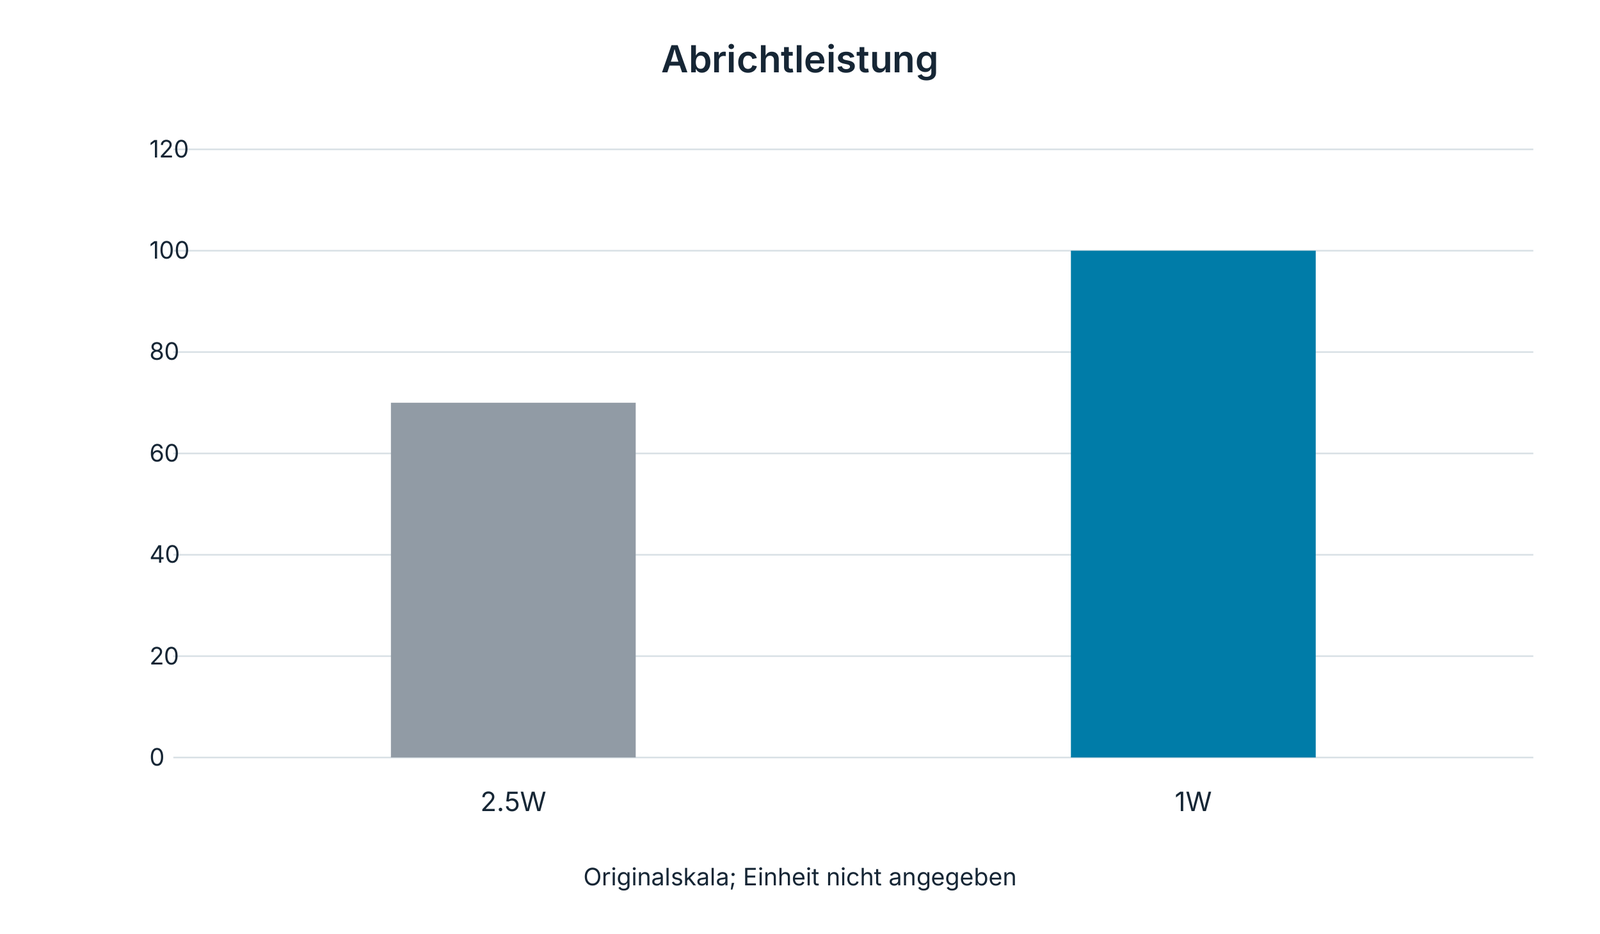
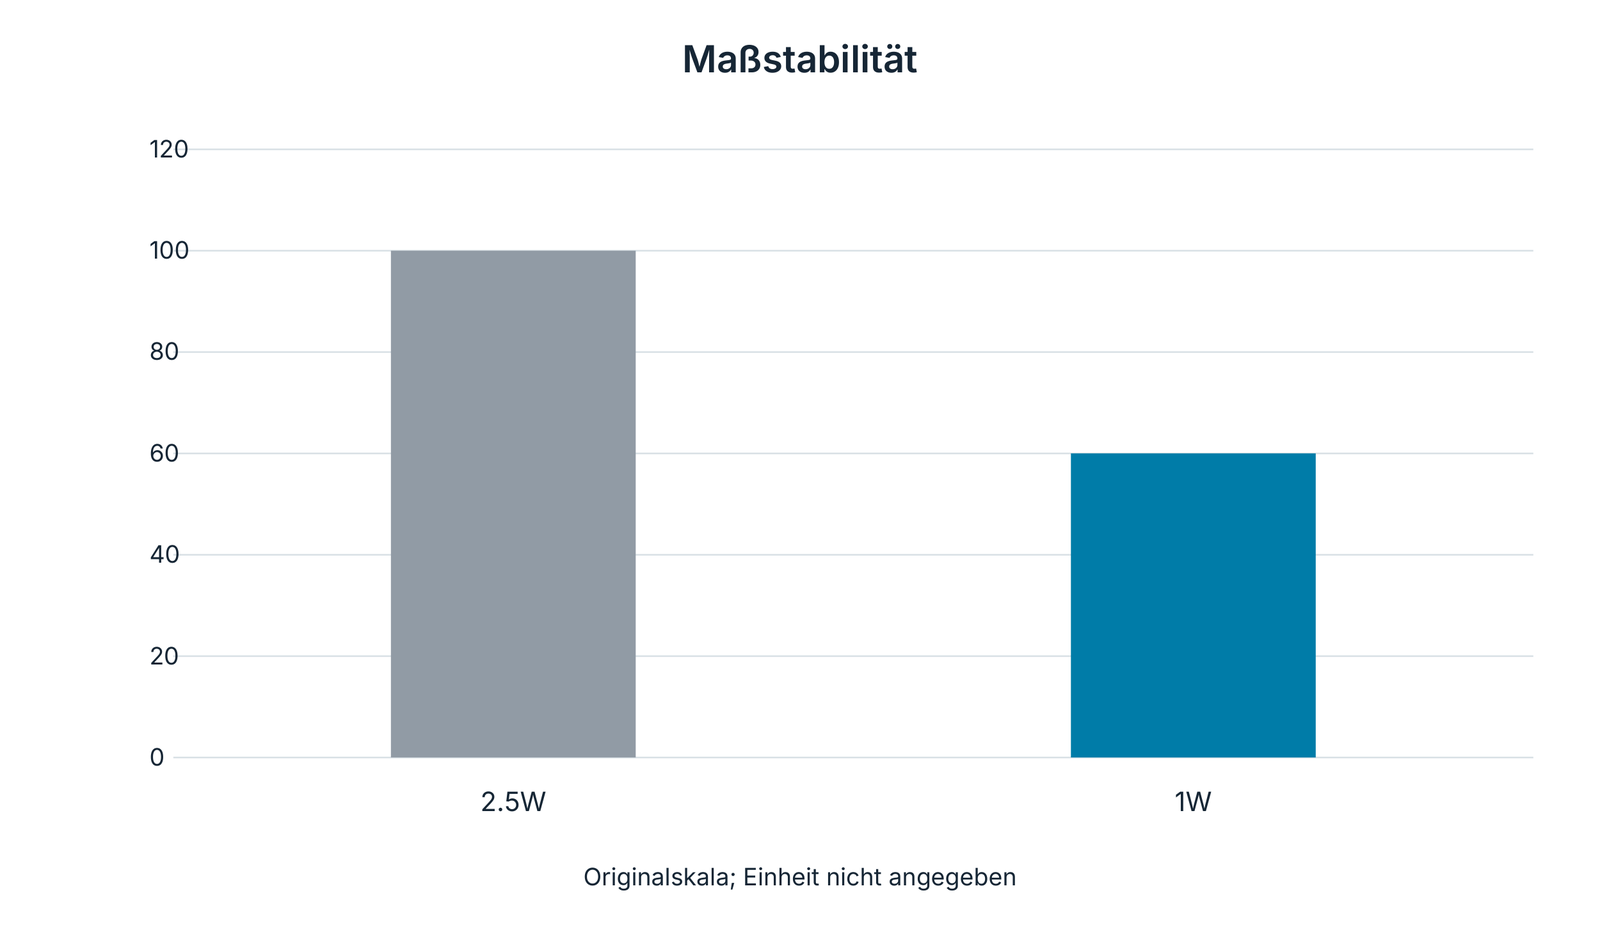
Die Belegbreite beeinflusst Abrichtleistung und Maßstabilität. Die Vergleichsdiagramme unterscheiden die Kennungen 2.5W und 1W. Ihre Skala ist ohne Einheit angegeben; sie dient dem Vergleich der gezeigten Varianten. Die Anwendung zeigt keramisch gebundene Scheiben mit Stahlspindel beziehungsweise Stahlkopf.

Plan- und Doppelplanschleifen von Lagerkomponenten
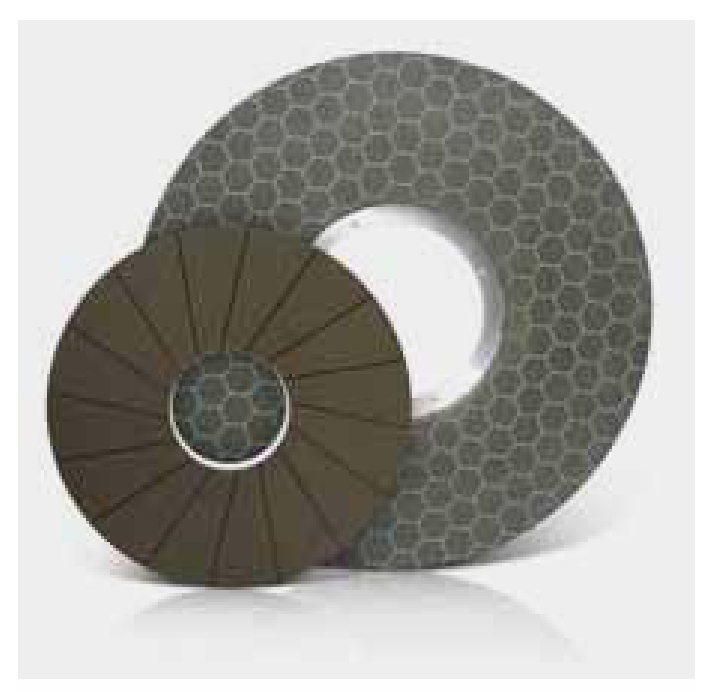
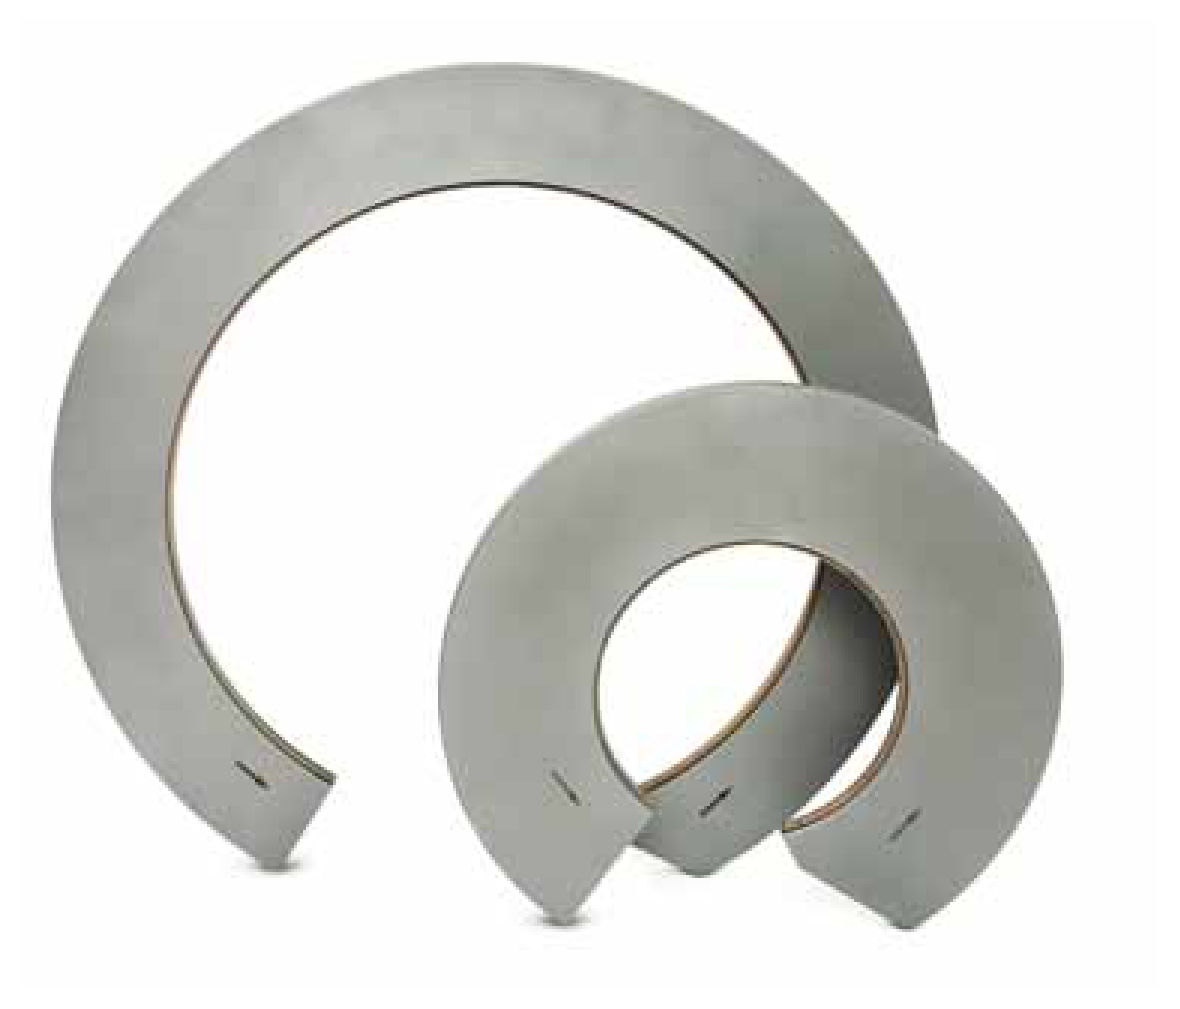
Die Werkzeuge bearbeiten Stirnflächen von Lagerringen und Rollen. Die Anwendungsgruppen umfassen Rollen für Nadellager und Rollenlager sowie Innen- und Außenringe. Kürzere Zykluszeiten unterstützen höhere Produktivität; lange Werkzeugstandzeiten können Kosten senken. Eine gute Oberflächengüte bleibt ein zentrales Qualitätsziel. Die abgebildeten Werkzeuge zeigen unterschiedliche Größen und Ausführungen für diese Aufgaben.

Stirnflächenschleifscheiben für Kegelrollen
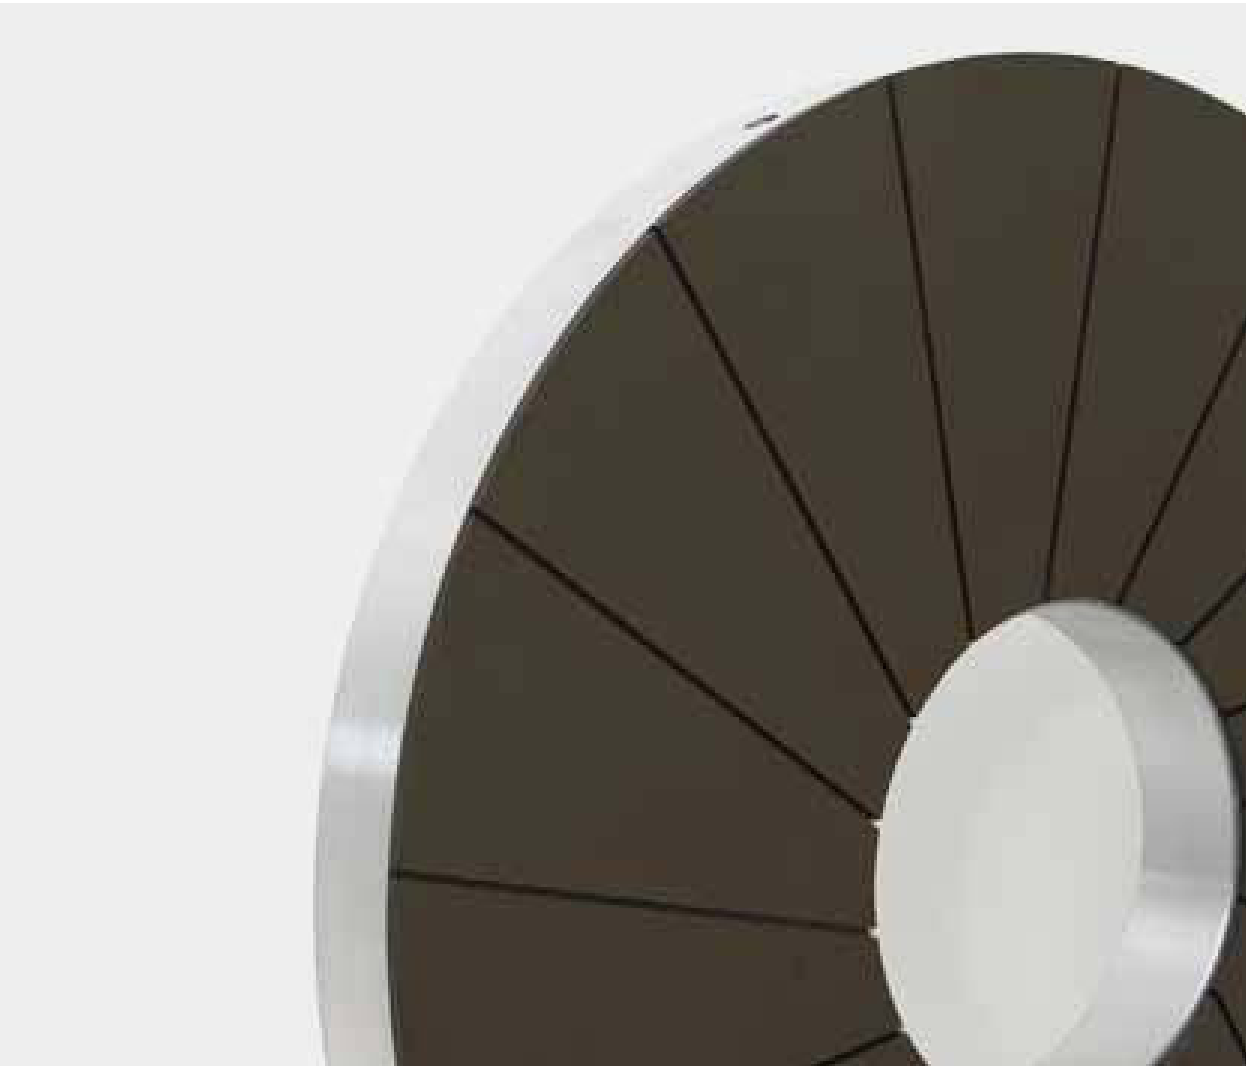
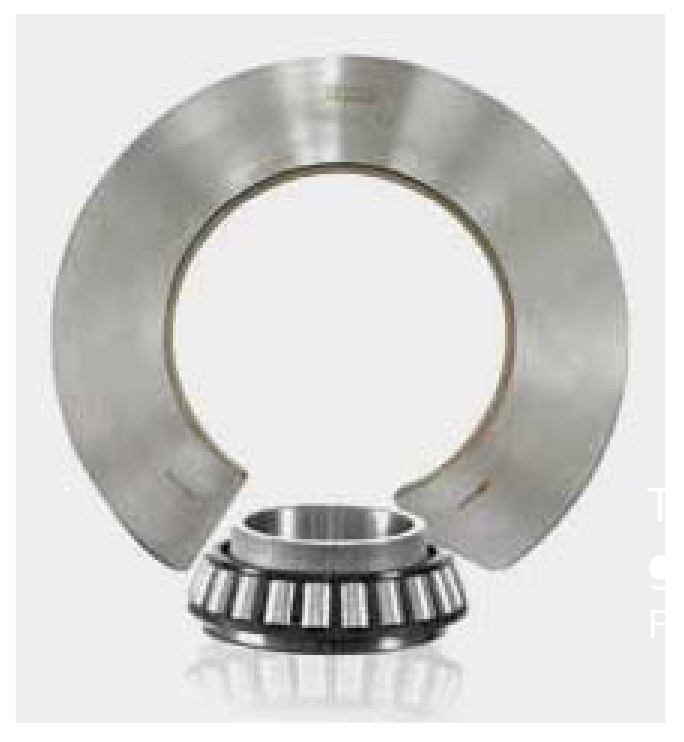
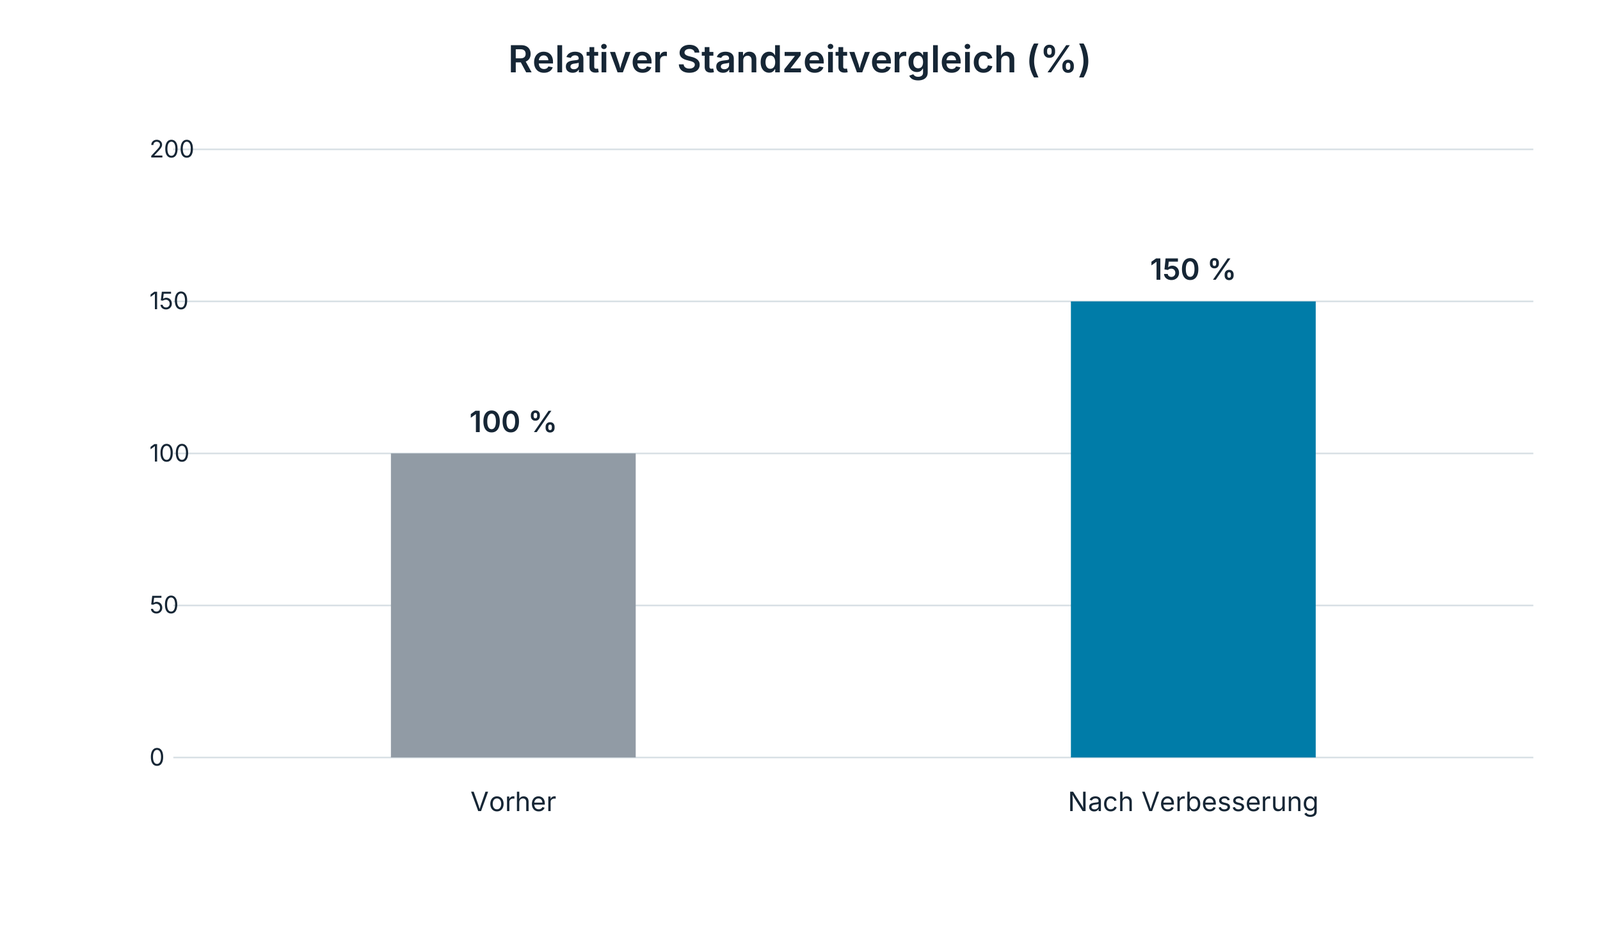
Die vorgestellten Scheiben verbinden lange Standzeit mit hohem Abtrag und guter Oberflächengüte. Dadurch können sie die Bearbeitungskosten reduzieren und die Produktivität erhöhen. Der Katalogvergleich zeigt eine relative Standzeit von 100 % vor der Verbesserung und 150 % danach. Er illustriert die gezeigte Weiterentwicklung; absolute Stückzahlen und vollständige Versuchsbedingungen sind nicht angegeben.
Rotierende Abrichter für Linearführungen
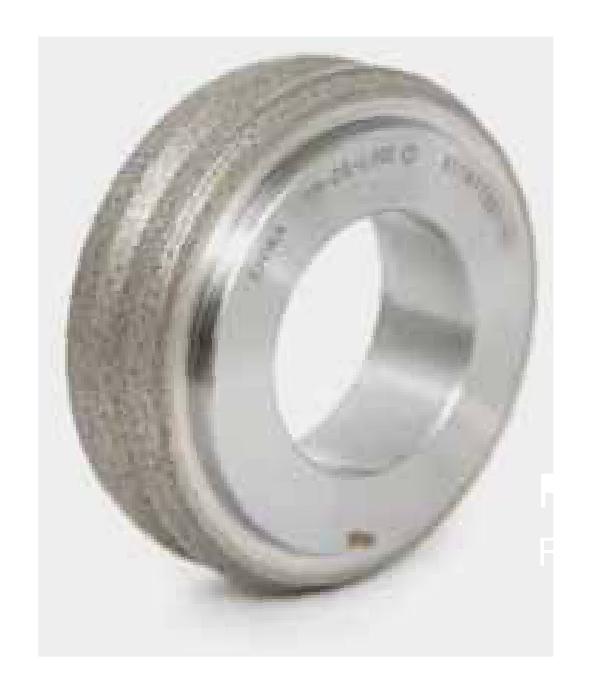
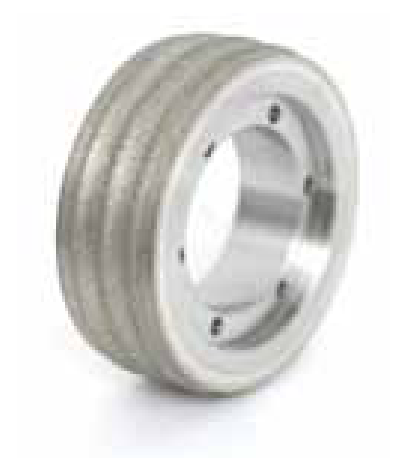
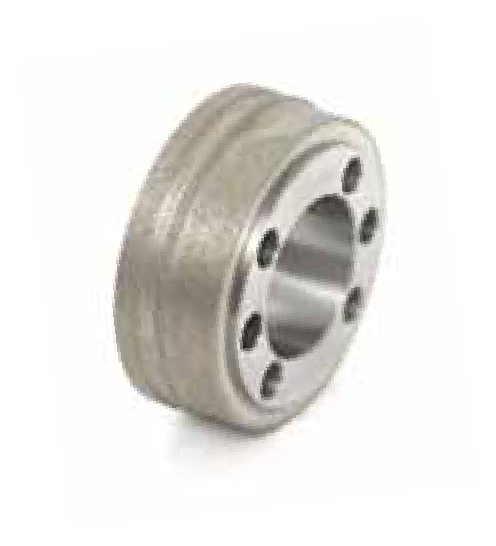
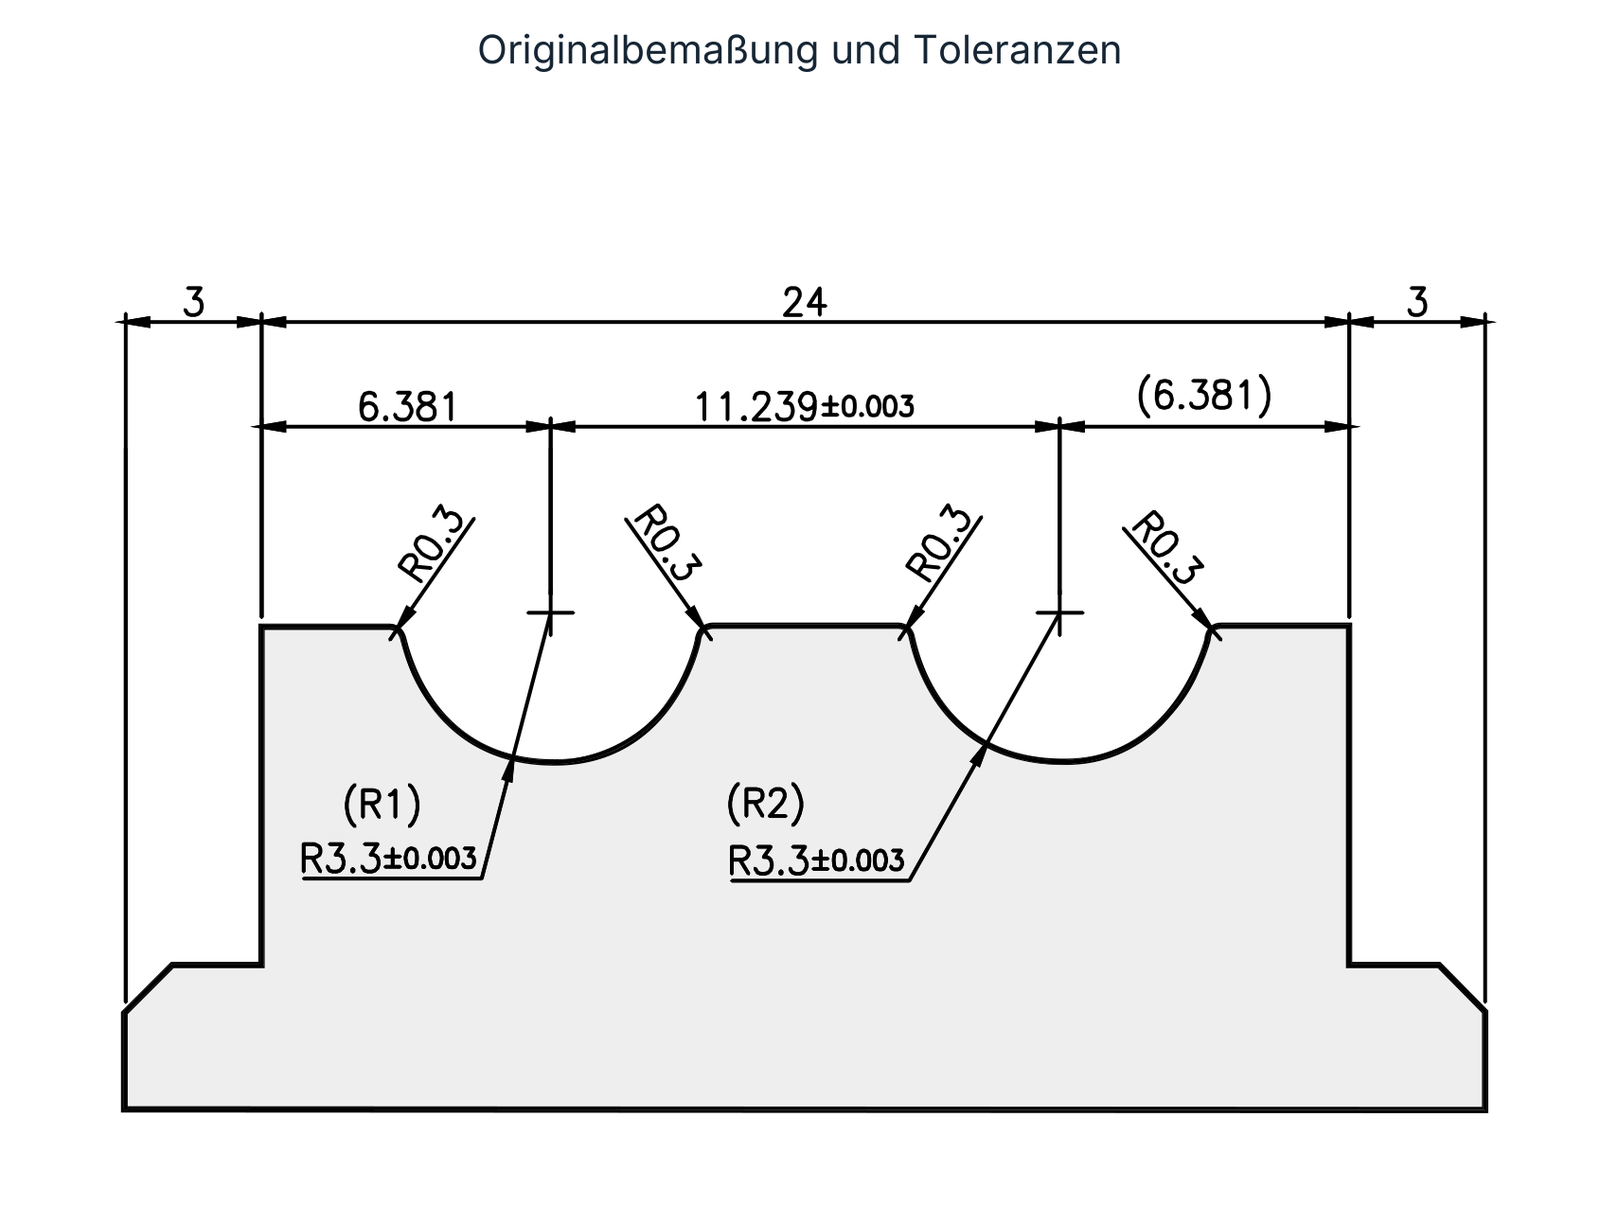
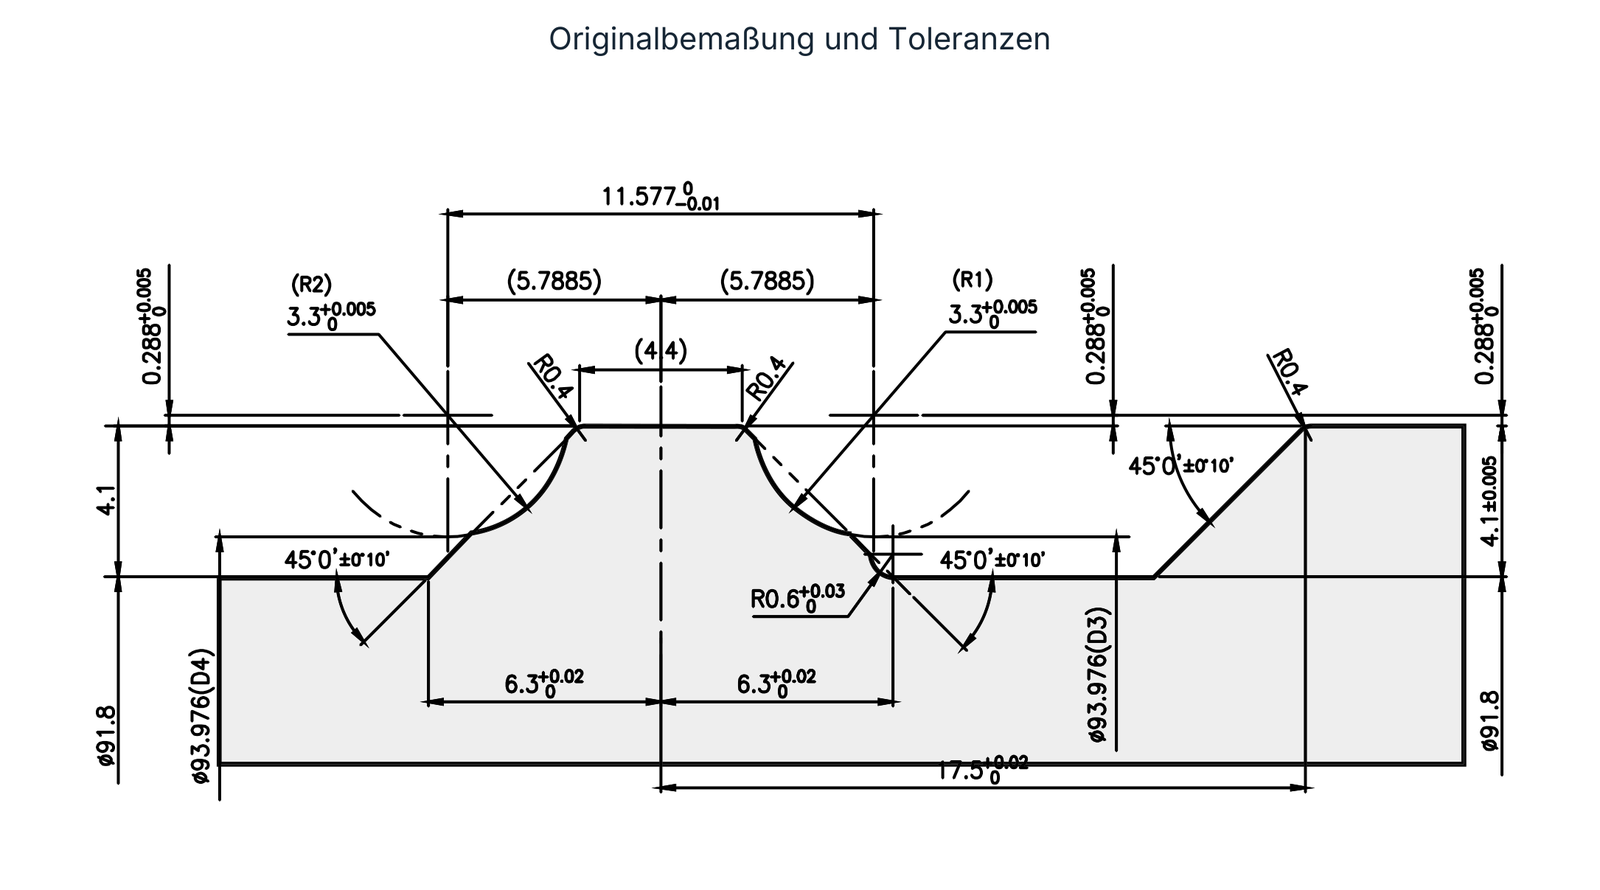
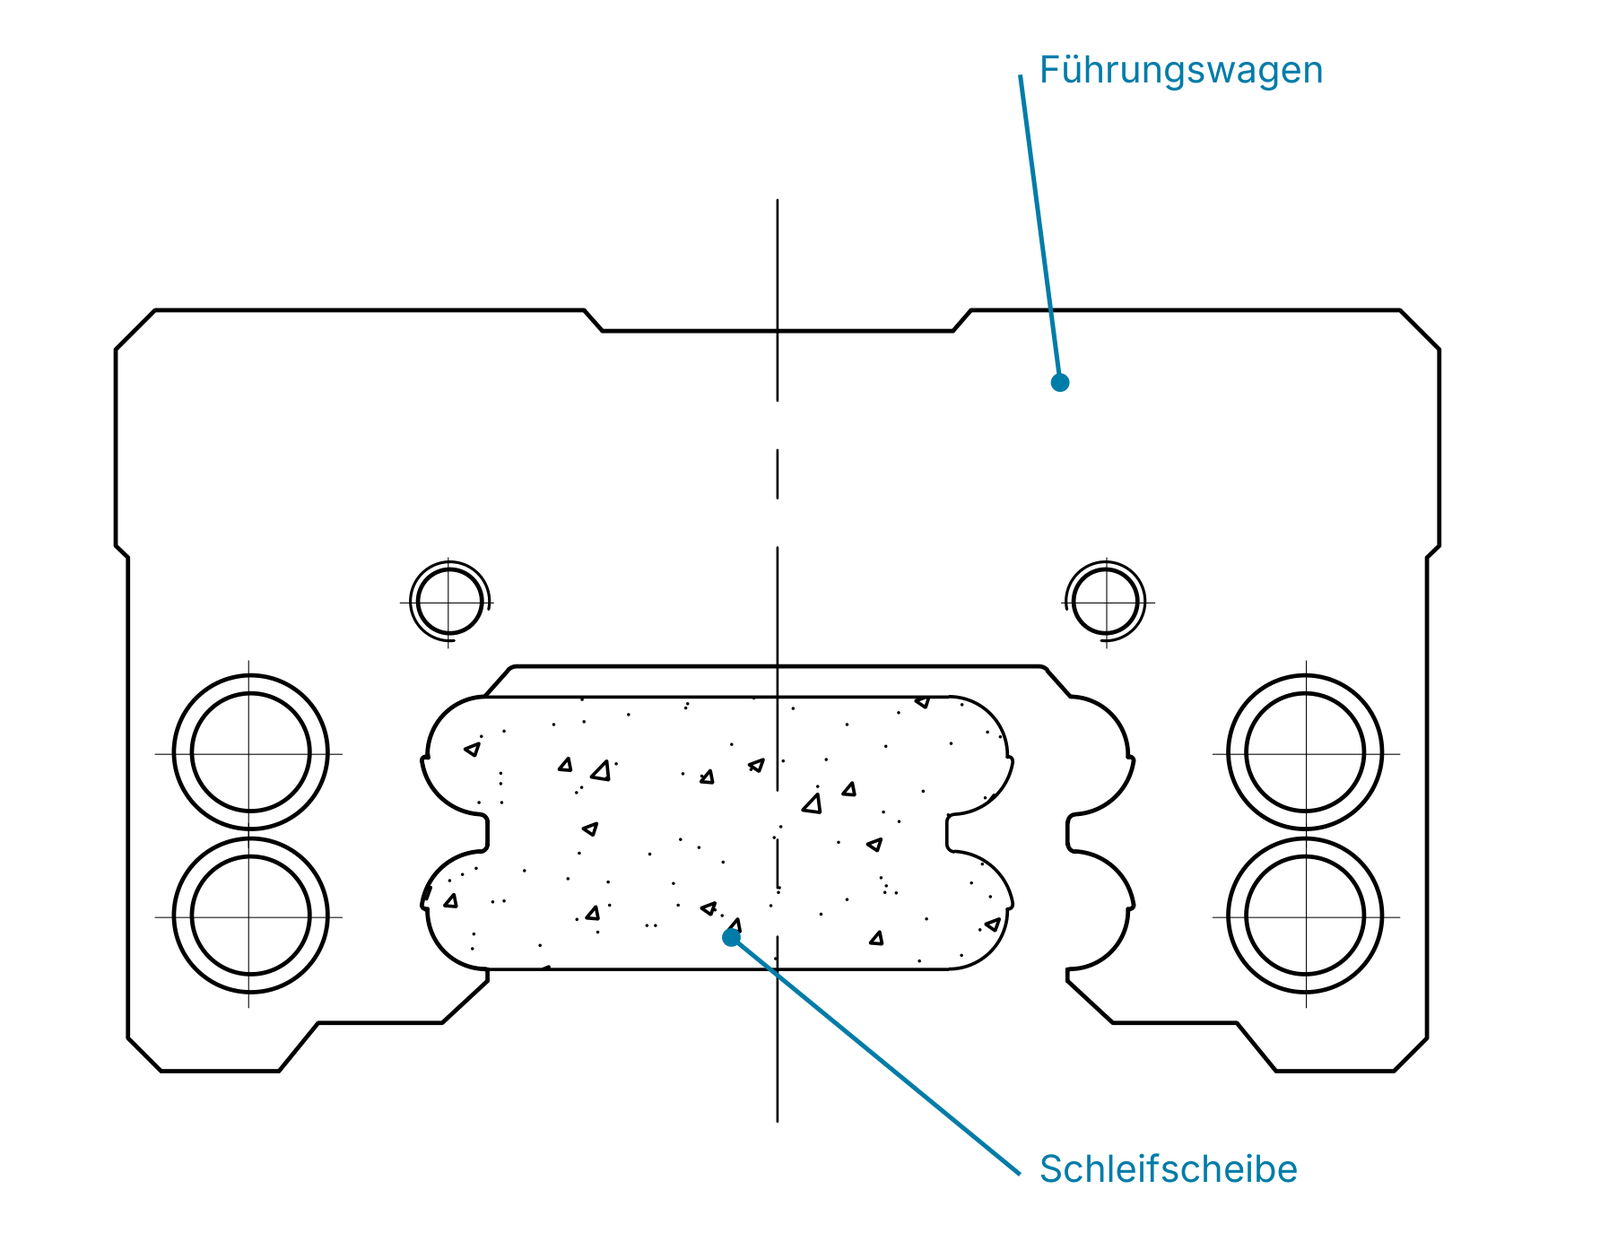
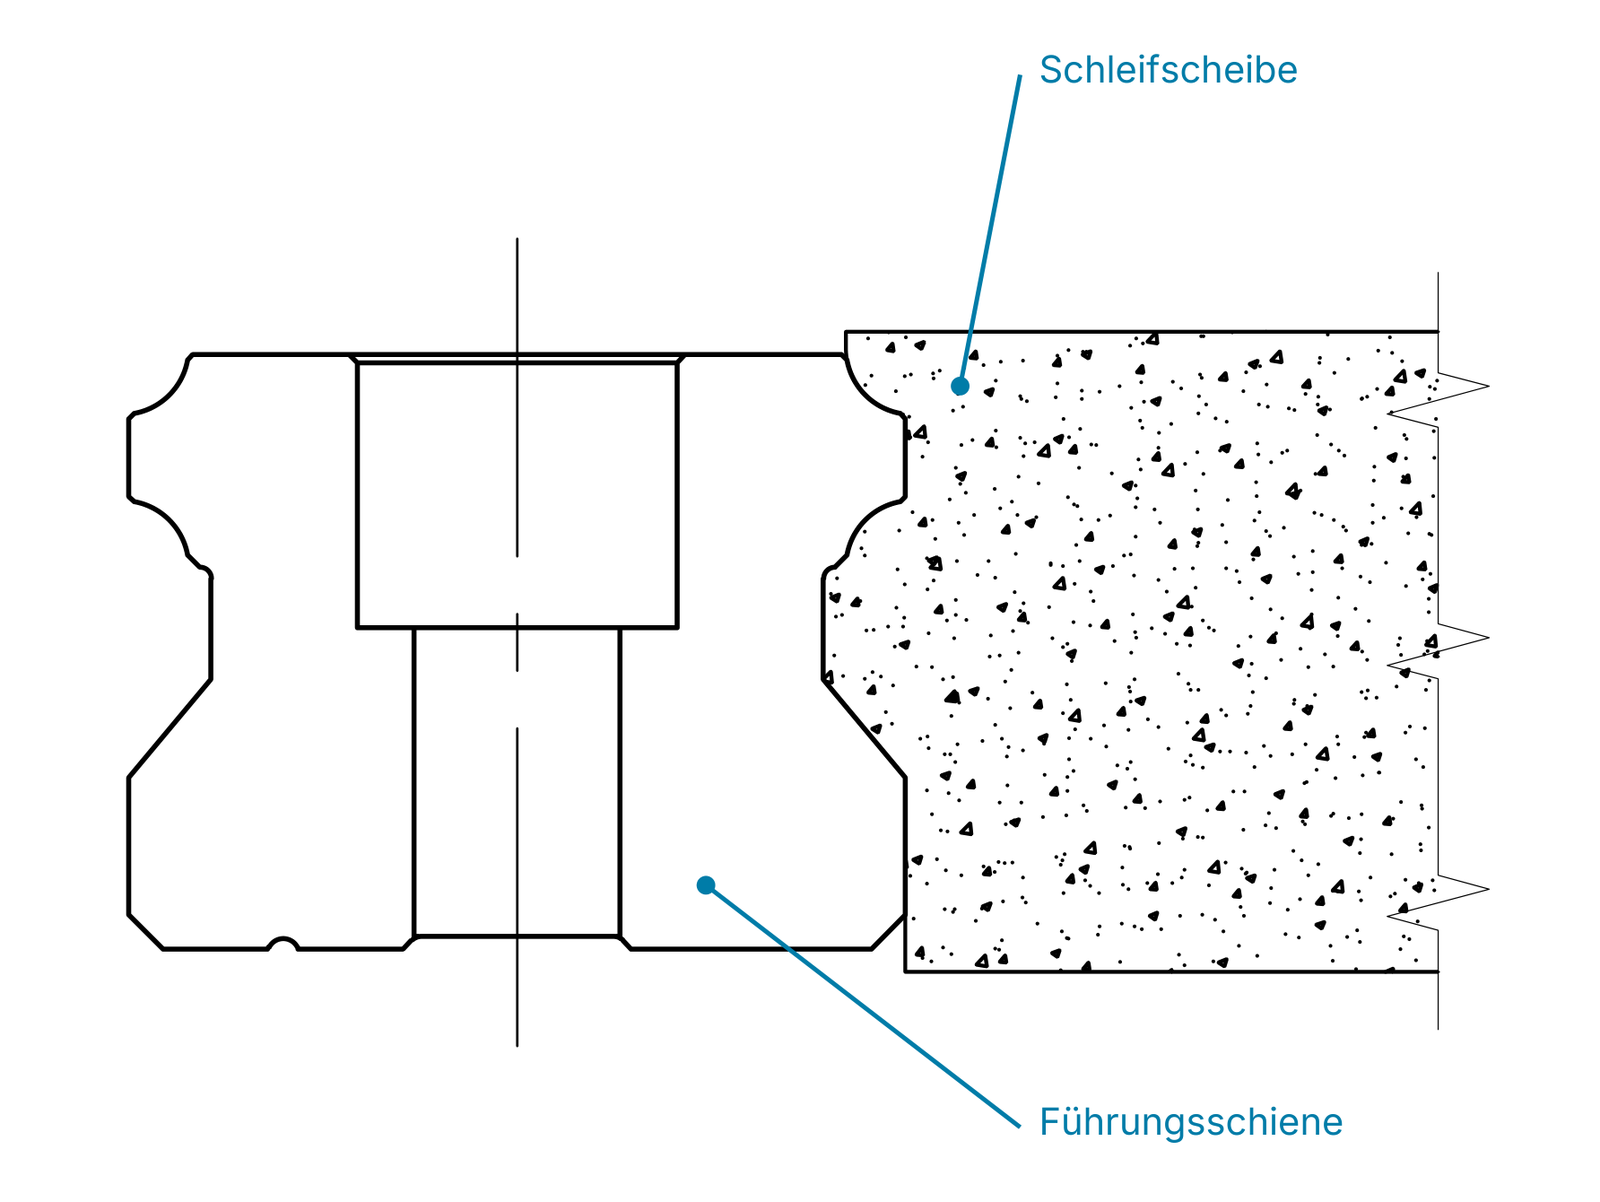
Linearführungen bestehen aus Führungswagen, Schiene und dazwischen umlaufenden Kugeln. Sie ermöglichen geradlinige Bewegungen und werden unter anderem in Anlagen für die Automobilfertigung eingesetzt. Die rotierenden Abrichter profilieren CBN-Schleifscheiben für die Kugellaufbahnen in Wagen und Schiene.
Die beiden Profilzeichnungen zeigen unterschiedliche Geometrien und Toleranzen. Maß-, Radius- und Winkelangaben sind der jeweiligen Zeichnung zuzuordnen; die Kontaktbilder zeigen, welcher Körper die Schleifscheibe und welches Bauteil Wagen oder Schiene ist.

Rotierende Abrichter für Kugelgewindetriebe
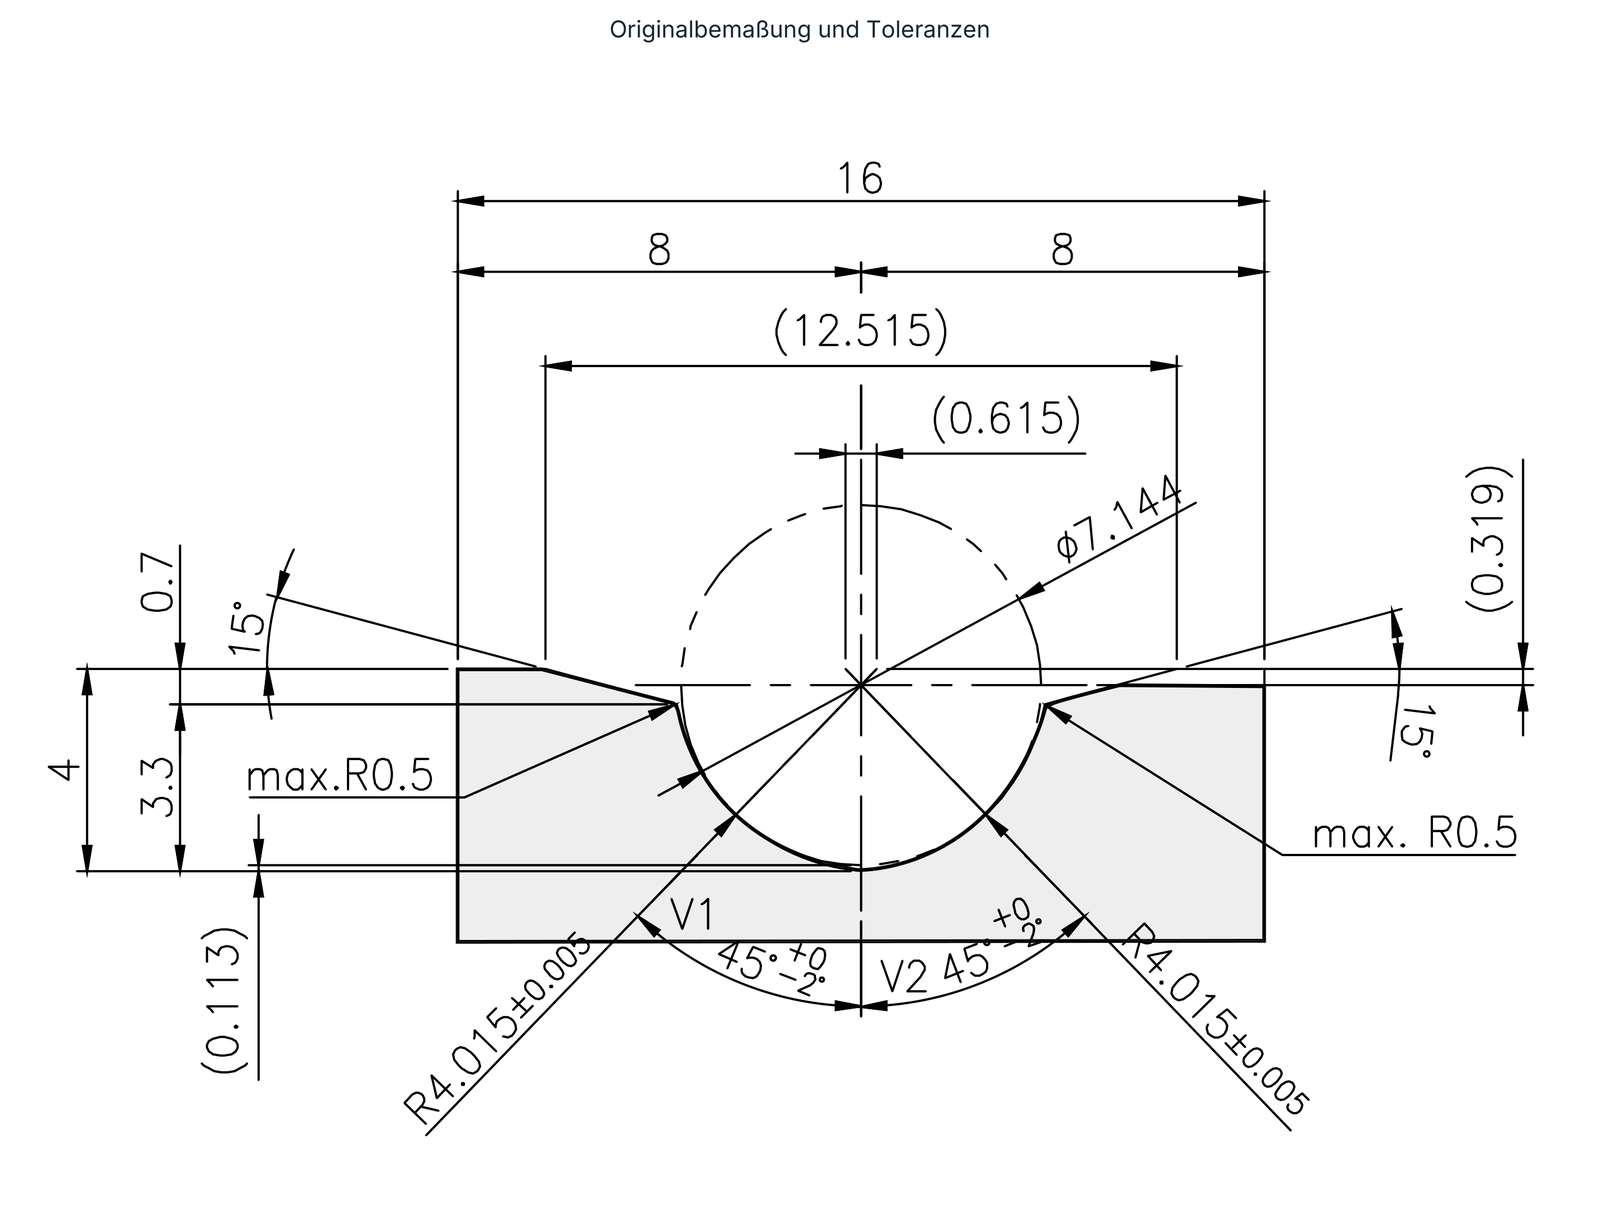
Ein Kugelgewindetrieb wandelt eine Drehbewegung in eine lineare Bewegung um. Spindel und Mutter bilden die Hauptbaugruppen; die Kugeln übertragen die Bewegung im Laufbahnkontakt. Die vorgestellten Abrichter verbinden hohe Profilgenauigkeit und lange Standzeit mit hoher Diamantkonzentration.
Die R-Profilzeichnung enthält Radien, Referenzmaße und Winkeltoleranzen für das gezeigte Beispiel. Die Winkel V1 und V2 sind mit 45° +0/−2° angegeben. Diese Toleranz unterscheidet sich von den Winkeltoleranzen der Linearführung und ist dem jeweiligen Profil zuzuordnen.


Diamantwerkzeuge für Glas und Optik
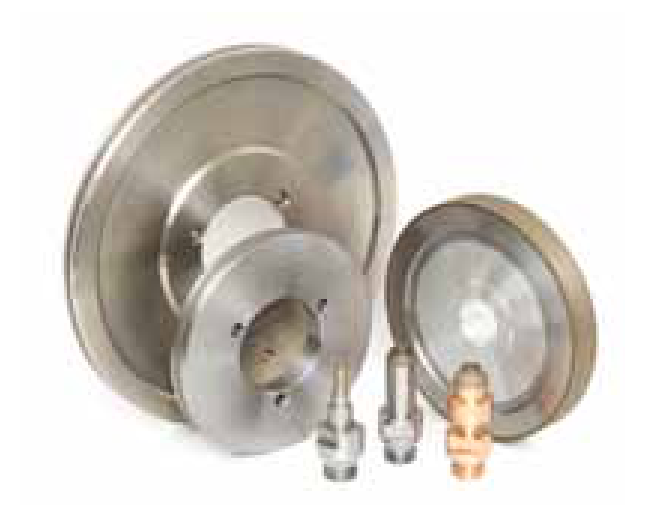
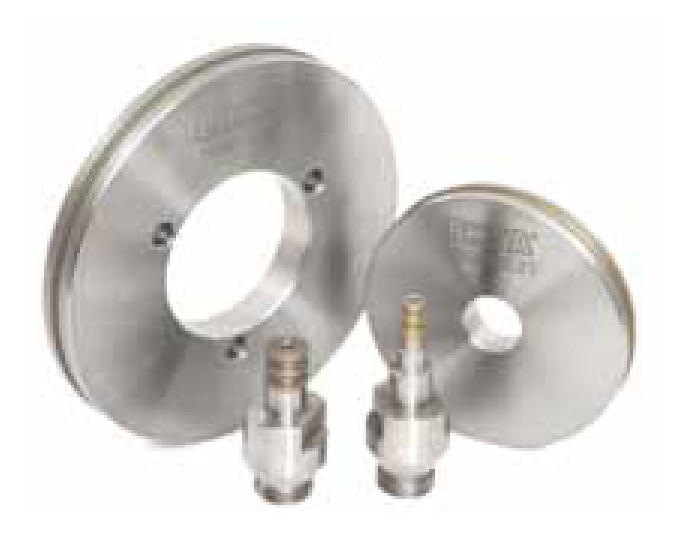
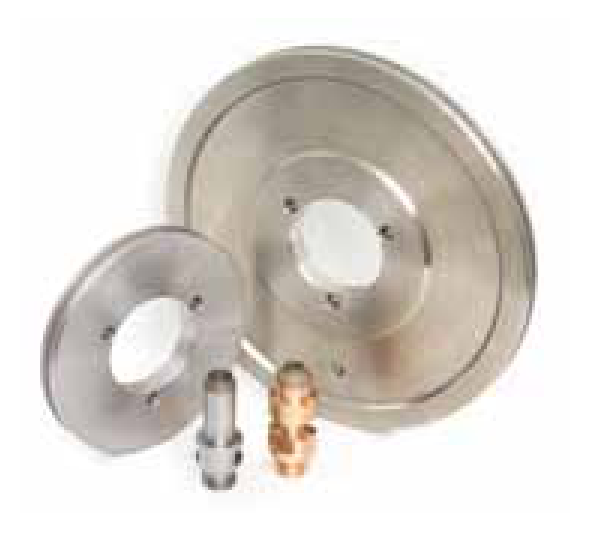
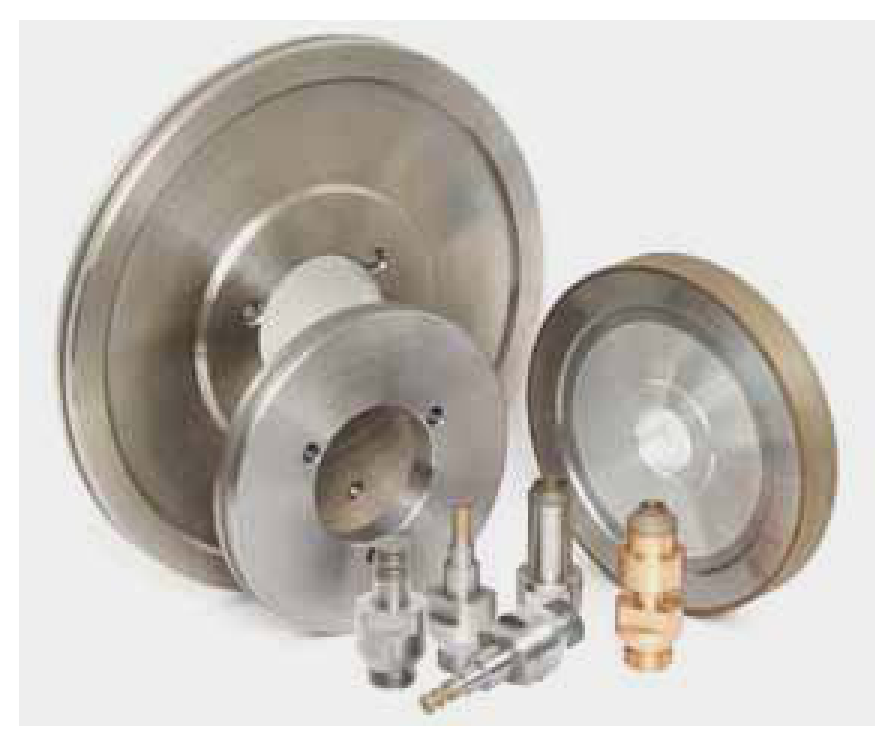
Diamantwerkzeuge bearbeiten die harten und spröden Werkstoffe der Glas- und Optikindustrie. Das Programm umfasst Fahrzeug-Sicherheitsglas, Architekturglas, Hausgeräteglas, Kristallglas, Brillengläser und weitere optische Linsen. Scheiben und montierte Werkzeuge sind auf Kanten-, Loch- und Linsenbearbeitung abgestimmt. Die folgenden Anwendungen unterscheiden ihre Bindungen und Prozessstufen.

Kantenbearbeitung von Fahrzeug- und Hausgeräteglas
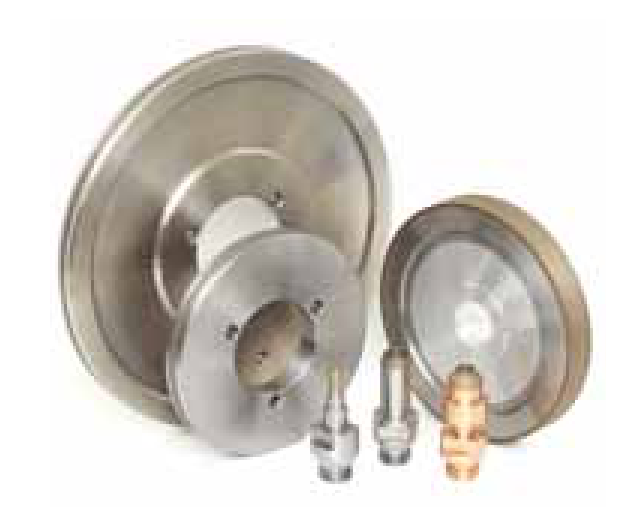
Für Fahrzeugglas sind metallgebundene Diamantwerkzeuge mit den Bindungsreihen MB, MC und MG vorgesehen. Die Zuordnung reicht von einer weicheren über eine Standard- bis zu einer härteren Bindung. Die Gefügebilder zeigen die jeweiligen Ausführungen.
Die Werkzeuge für Hausgeräteglas zielen auf gute Kantenqualität und eine geringe Ausbruchquote. Das Beispiel unterscheidet den bisherigen Zustand, ein neues EDM-Werkzeug und ein wiederaufbereitetes EDM-Werkzeug. Die Ausbruchquote liegt im gezeigten Vergleich bei 1,9 %, 0,3 % beziehungsweise 0,6 %. Auch die wiederaufbereitete Ausführung bleibt in diesem Beispiel unter 1 %; die Aussage beschreibt diesen Vergleich und keine allgemeine Ausschussgrenze.
| Anwendung | Körnung | Bindung | Merkmal |
|---|---|---|---|
| Fahrzeugglas | D107–D30 | MB-Reihe | Weicher |
| Fahrzeugglas | D107–D30 | MC-Reihe | Standard |
| Fahrzeugglas | D107–D30 | MG-Reihe | Härter |
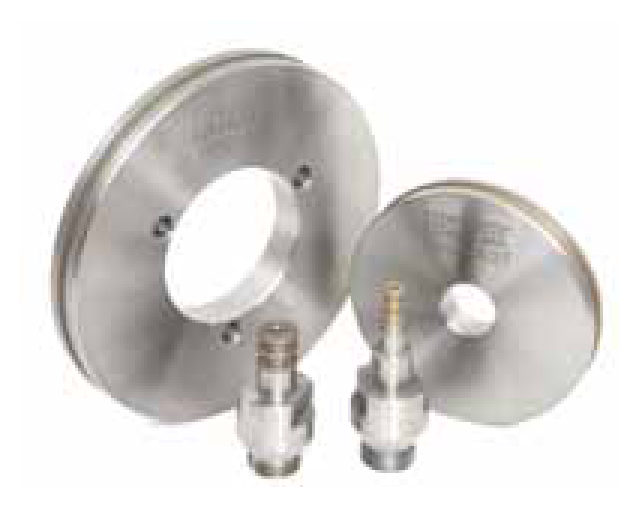

Optische Linsen: Prozessstufen und Werkzeugformen
Für optische Linsen umfasst das Programm Schruppen, Fertigschleifen und Polieren. Die Spezifikation unterscheidet die im Katalog verwendeten Anwendungskennungen GL und PL. BSL-Ausführungen sind mit geschlitztem oder durchgehendem Belag dargestellt.
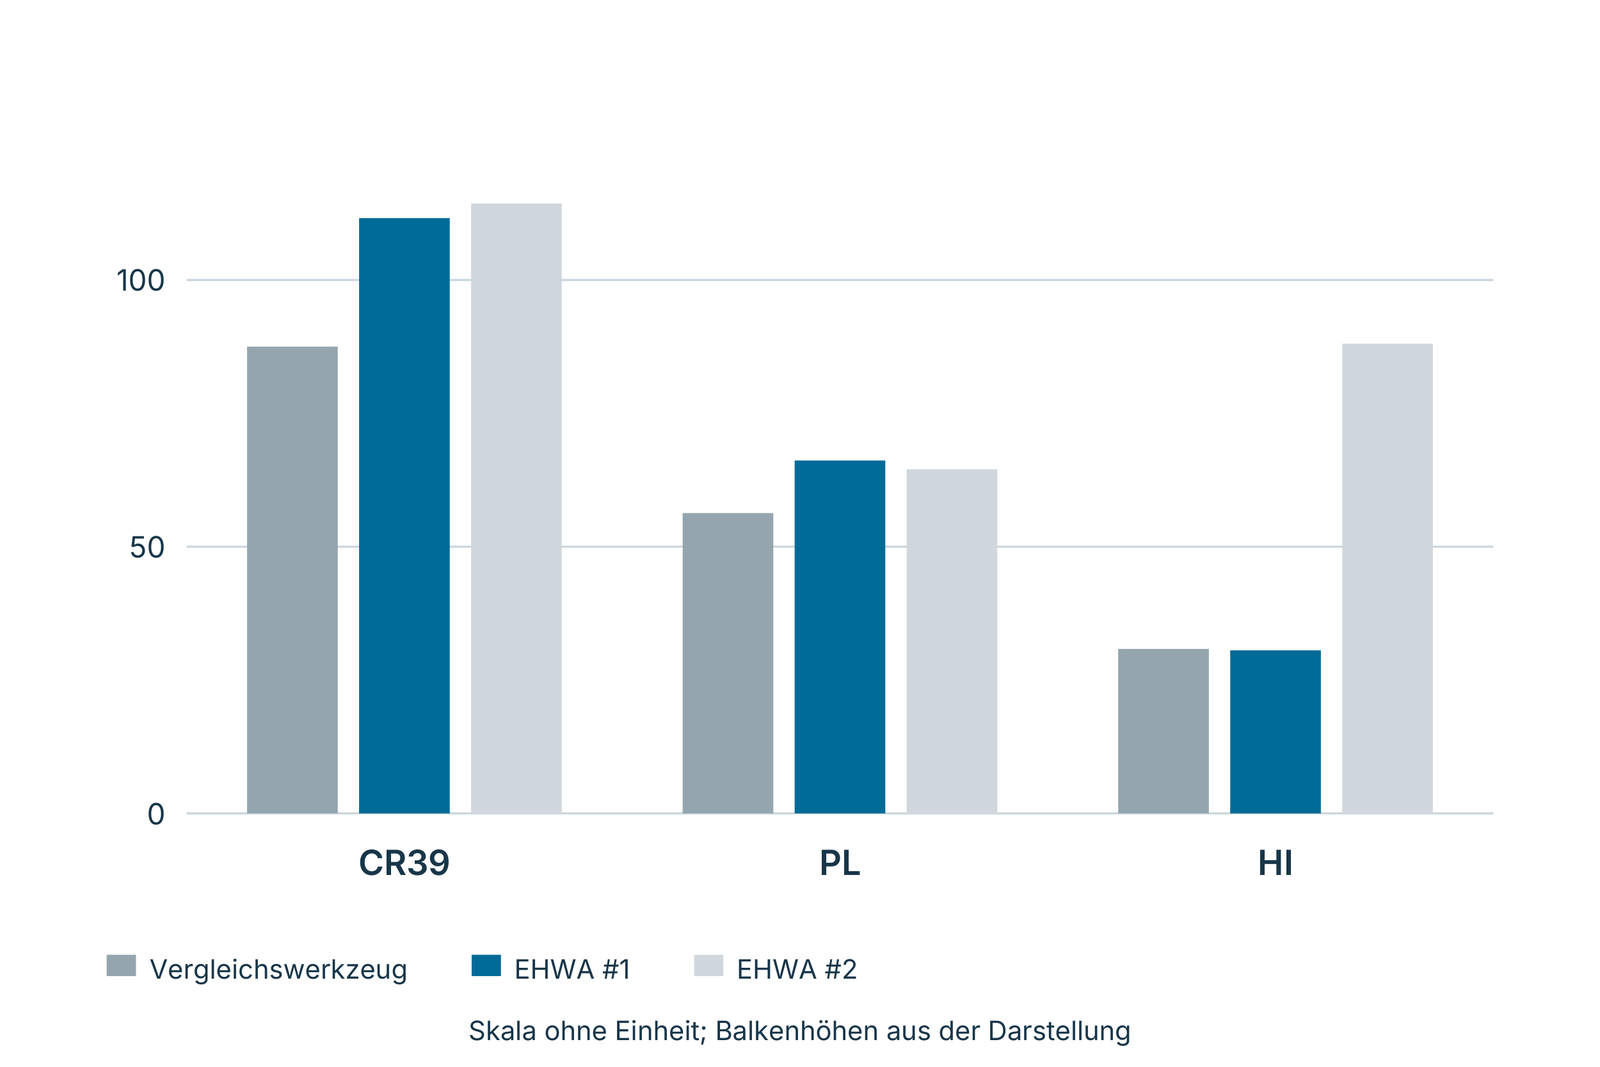
Der Vergleich für CR39, PL und HI stellt ein Vergleichswerkzeug sowie EHWA #1 und EHWA #2 gegenüber. Die Ergebnisse unterscheiden sich je Werkstoffkennung; die Skala hat keine angegebene Einheit. Die drei weiteren Anwendungsbilder zeigen die Kantenbearbeitung von Außenspiegeln, die Lochbearbeitung von Glas und die Bearbeitung von Hausgeräteglas.
| Prozess | Typ | Körnung |
|---|---|---|
| Schruppen (GL) | MD-1A1 | D251–D151 |
| Schruppen (PL) | MD-BSL | D301–D151 |
| Fertigschleifen | MD-1EE6Y | D46–D30 |
| Polieren | MD-1EE6Y | D2 |




Schleifwerkzeuge für die Schneidwerkzeugfertigung
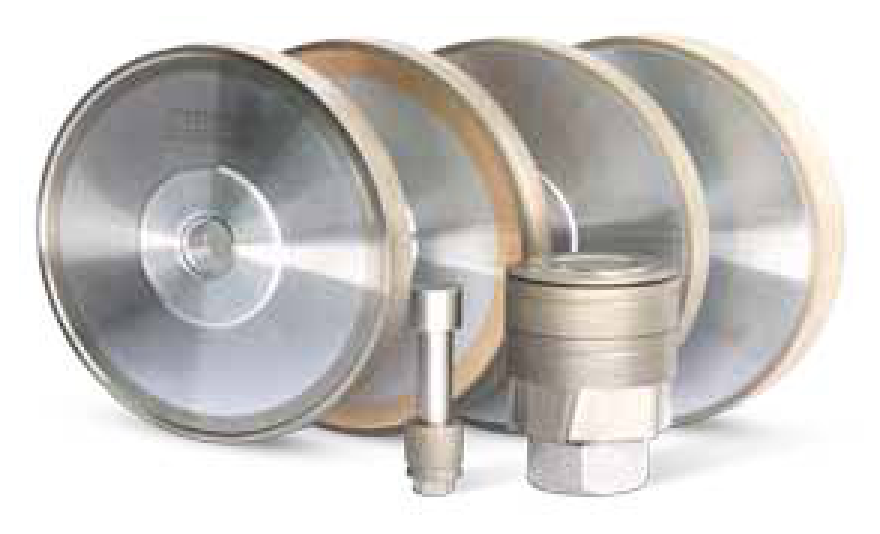
Das Programm unterstützt die Fertigung und das Nachschleifen von Schneidwerkzeugen aus Schnellarbeitsstahl, Kohlenstoffstahl, Keramik, Hartmetall sowie PKD und PCBN. Die Auswahl des Schleifmittels und der Bindung richtet sich nach dem Werkzeugwerkstoff und dem Prozess. Hartmetallwerkzeuge auf Wolframcarbidbasis bilden einen wichtigen Anwendungsbereich der Diamantschleifwerkzeuge.
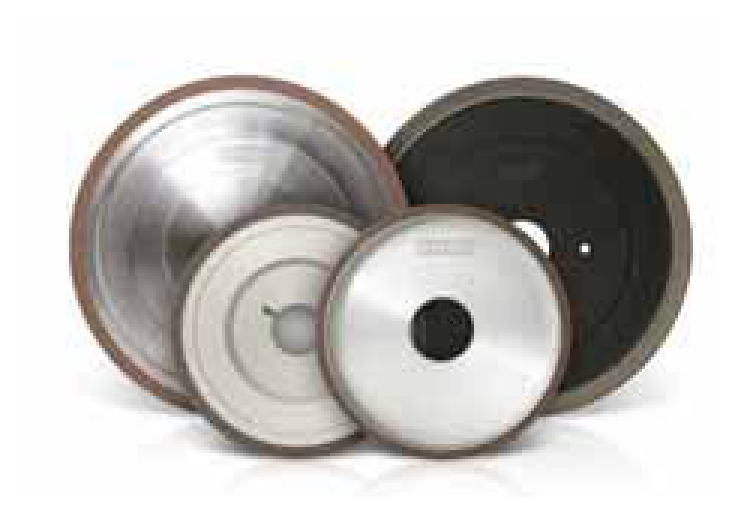
Die Werkzeugformen reichen von Umfangs- und Planschleifscheiben für Schneidplatten über Scheibenpakete für rotierende Werkzeuge und Mikrowerkzeuge bis zu Scheiben für bestückte Sägen.

Schneidplatten: Umfang, Ober- und Unterseiten
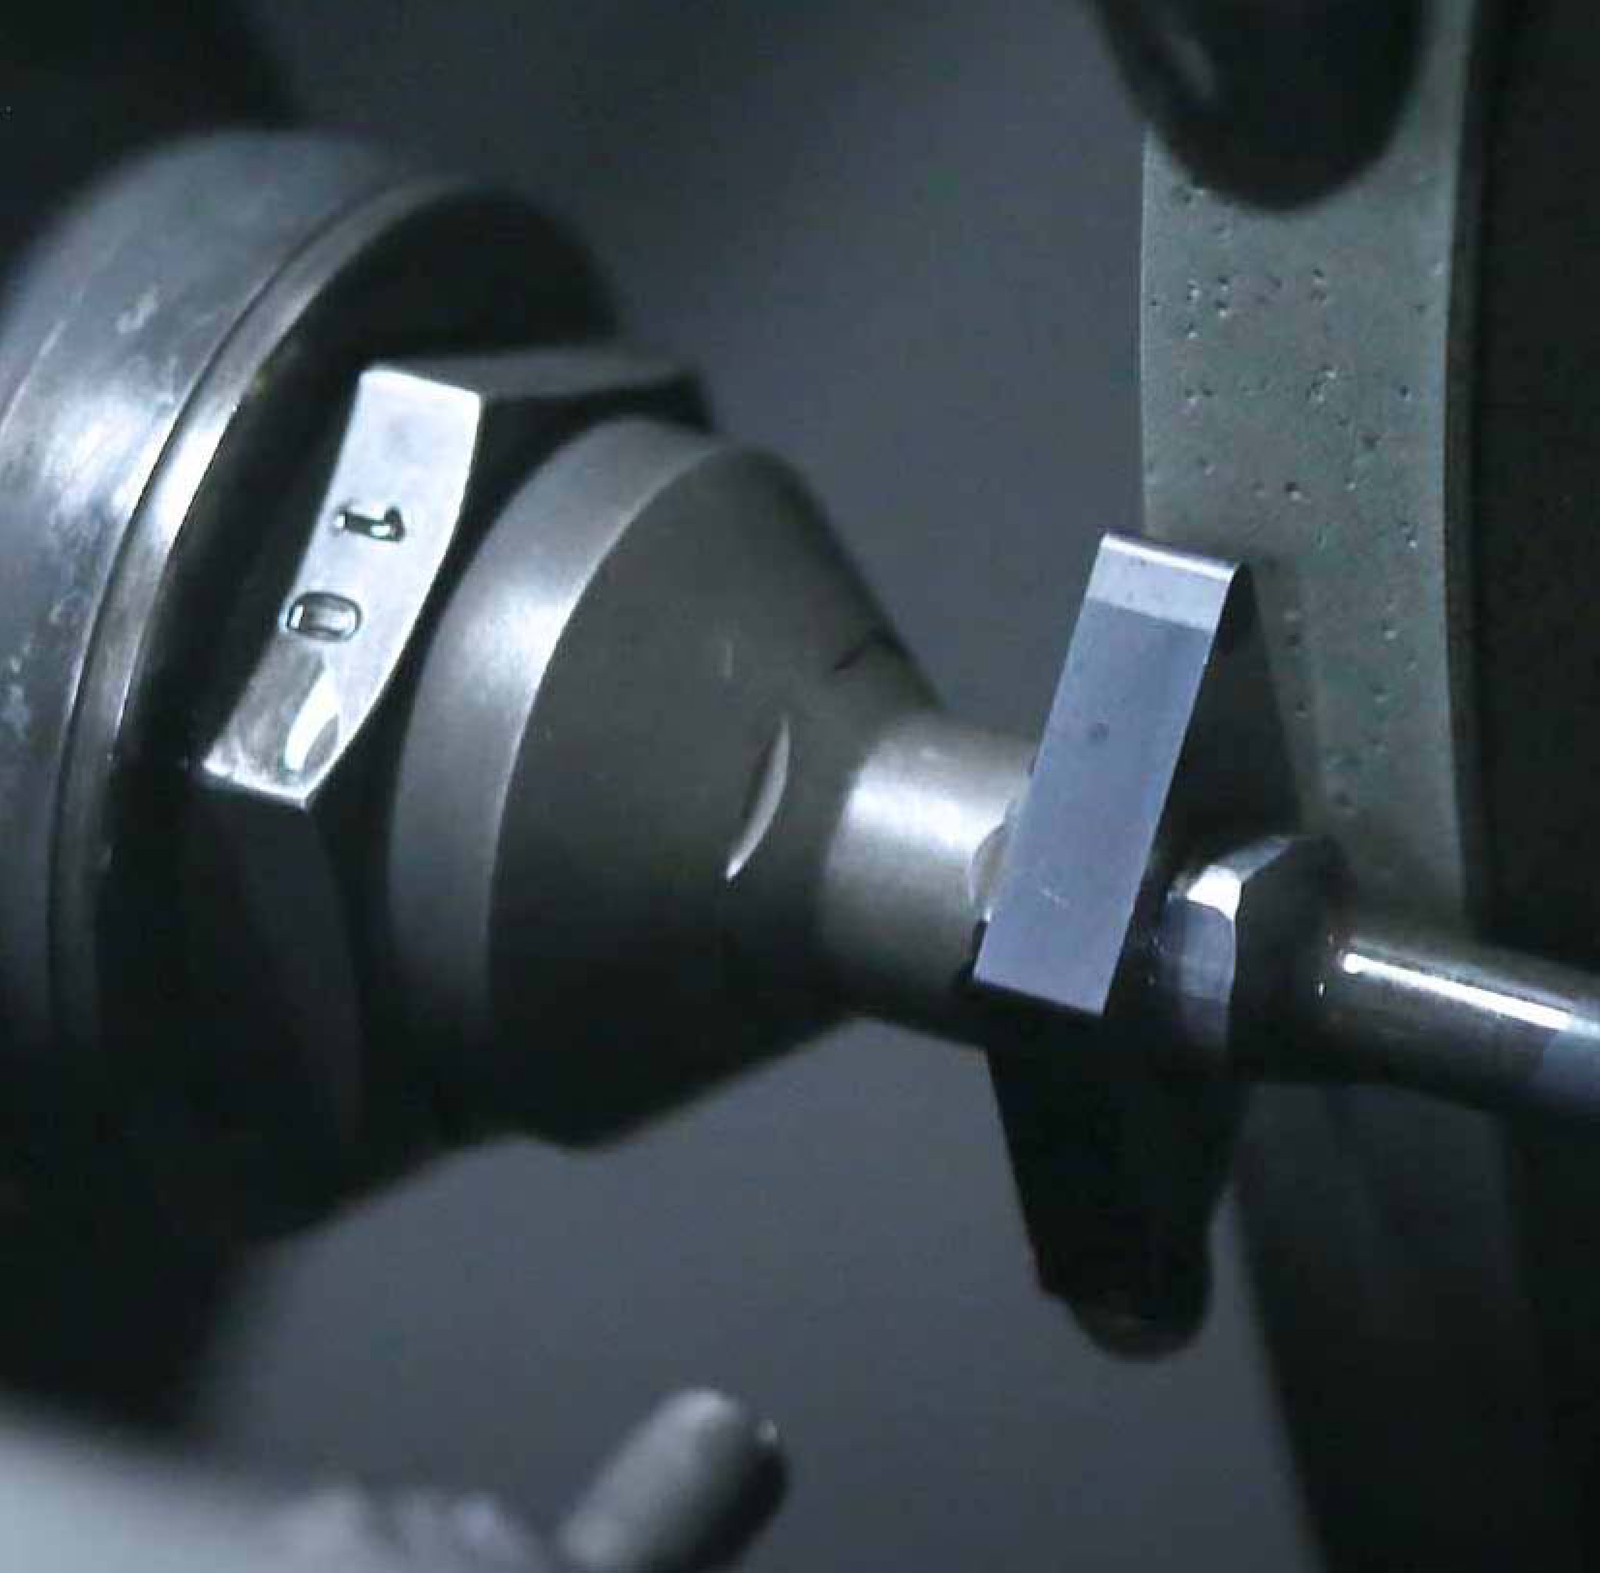
EHWA bietet Schleifscheiben für Schneidplatten aus Hartmetall, Keramik, Cermet, PKD und PCBN. Die Spezifikationen berücksichtigen Zykluszeit und Abrichtintervalle. Ziel sind gleichmäßige Schneidplatten mit guter Oberfläche und möglichst ausbrucharmer Schneidkante.
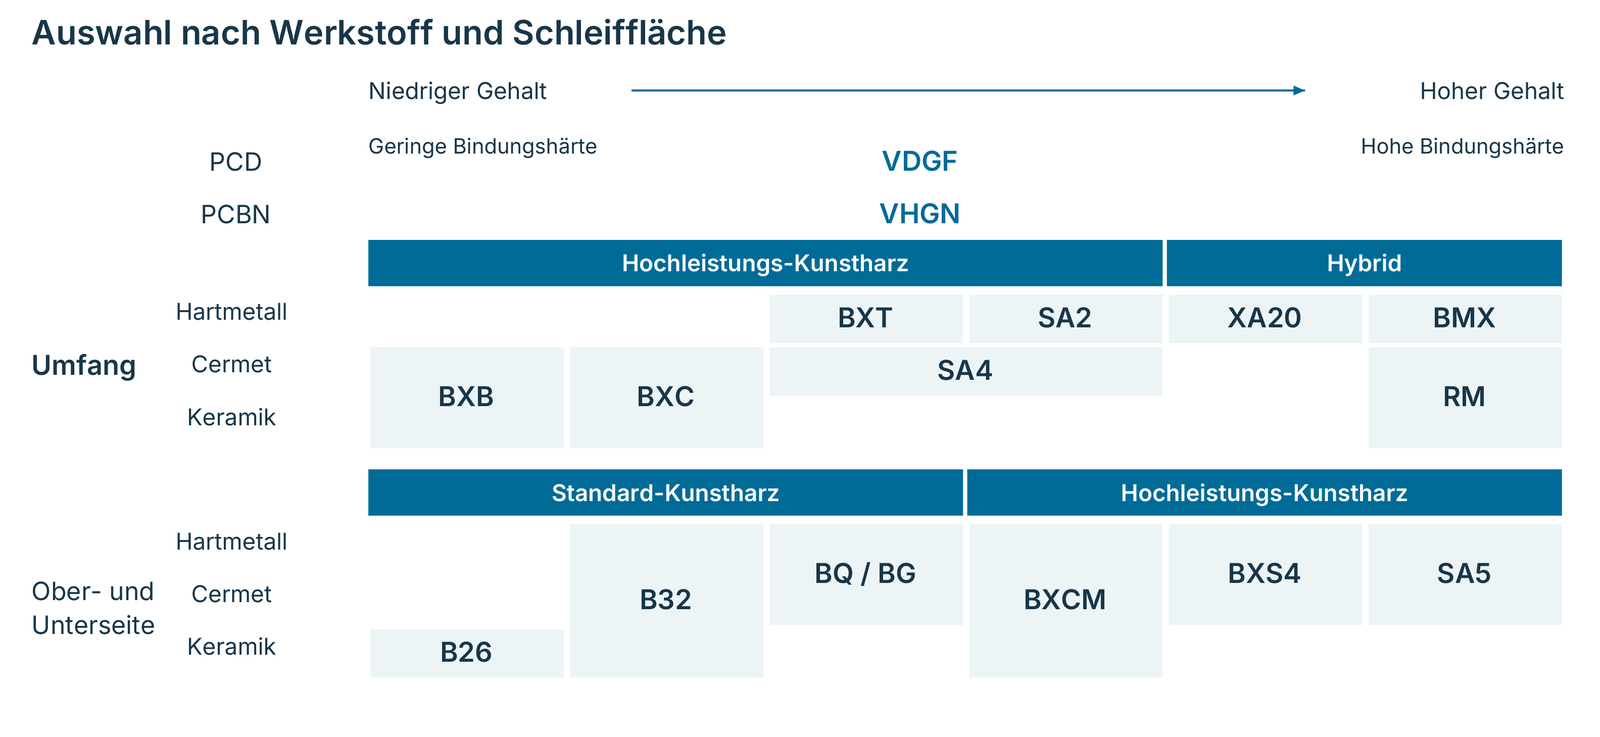
Beim Umfangsschleifen unterstützen hohe Vorschübe kurze Zyklen; kleine Ausbrüche und lange Abrichtintervalle sind weitere Vorteile. Bei Ober- und Unterseiten stehen kurze Zyklen, lange Abrichtintervalle und hohe Maßstabilität im Vordergrund. Die Bindungsmatrix ordnet die unterschiedlichen Werkzeugwerkstoffe den Bindungsreihen zu. Ihr Pfeil beschreibt einen steigenden Gehalt ohne quantitative Zusammensetzung.
| Bearbeitung | Im Katalog genannte Maschinen |
|---|---|
| Umfangsschleifen | Agathon, Wendt, Waida, Ewamatic, Ewag |
| Ober- und Unterseiten | Stahli, Peter Wolters, Wendt WBM, Agathon T&B, Fujisanki |
Schneidplatten: drei getrennte Anwendungsbeispiele
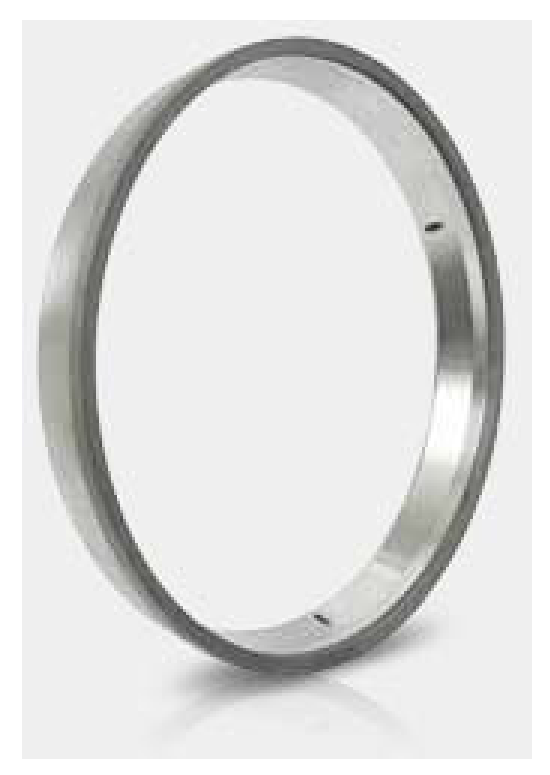
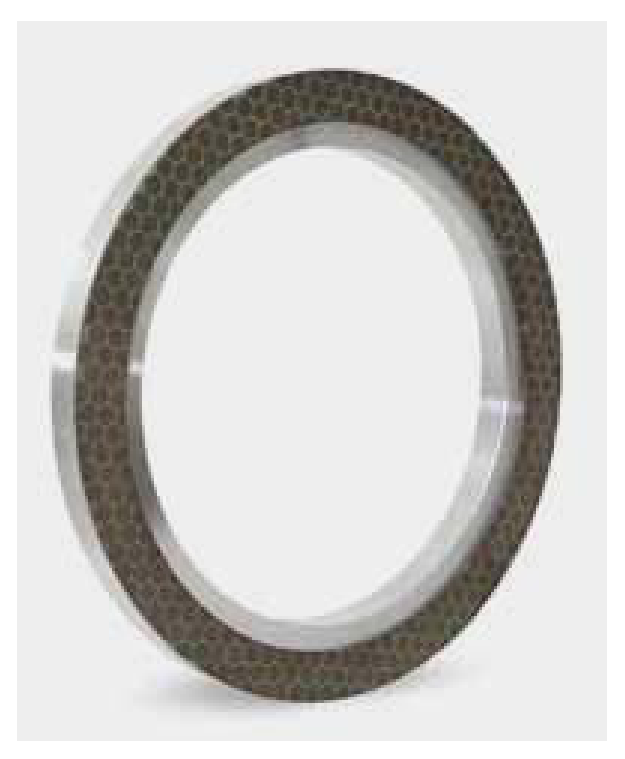
Hochtemperatur-Polyimidbindungen werden für das Umfangsschleifen eingesetzt. Hybrid- und weiche Metallbindungen erweitern die Möglichkeiten für kürzere Zyklen, geringe Ausbruchgrößen und stabile Maße. Die drei folgenden Beispiele zeigen unterschiedliche Werkstücke, Maschinen und Spezifikationen.
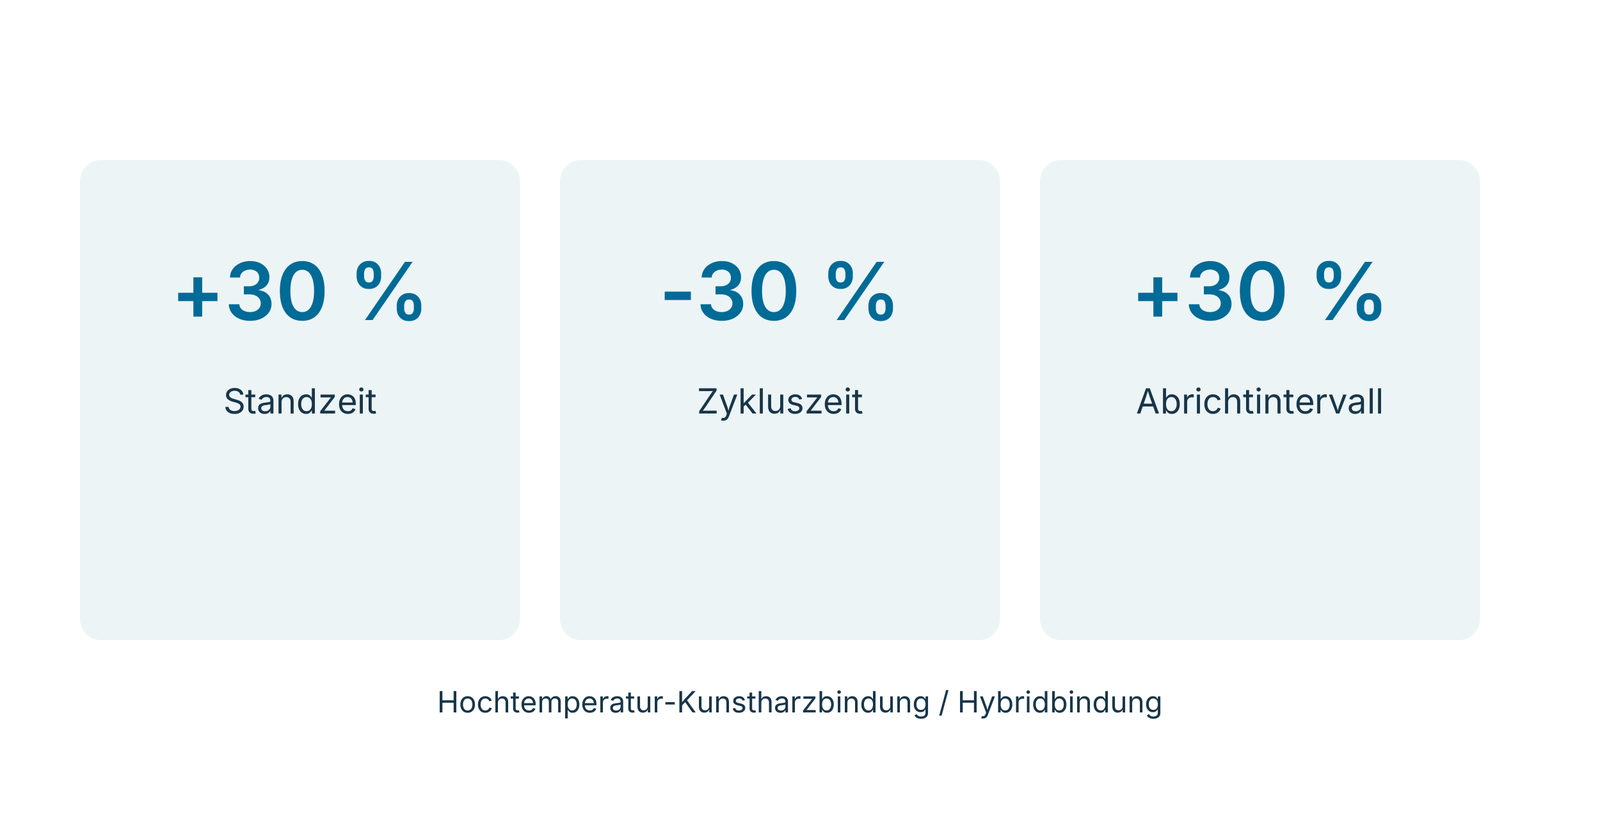
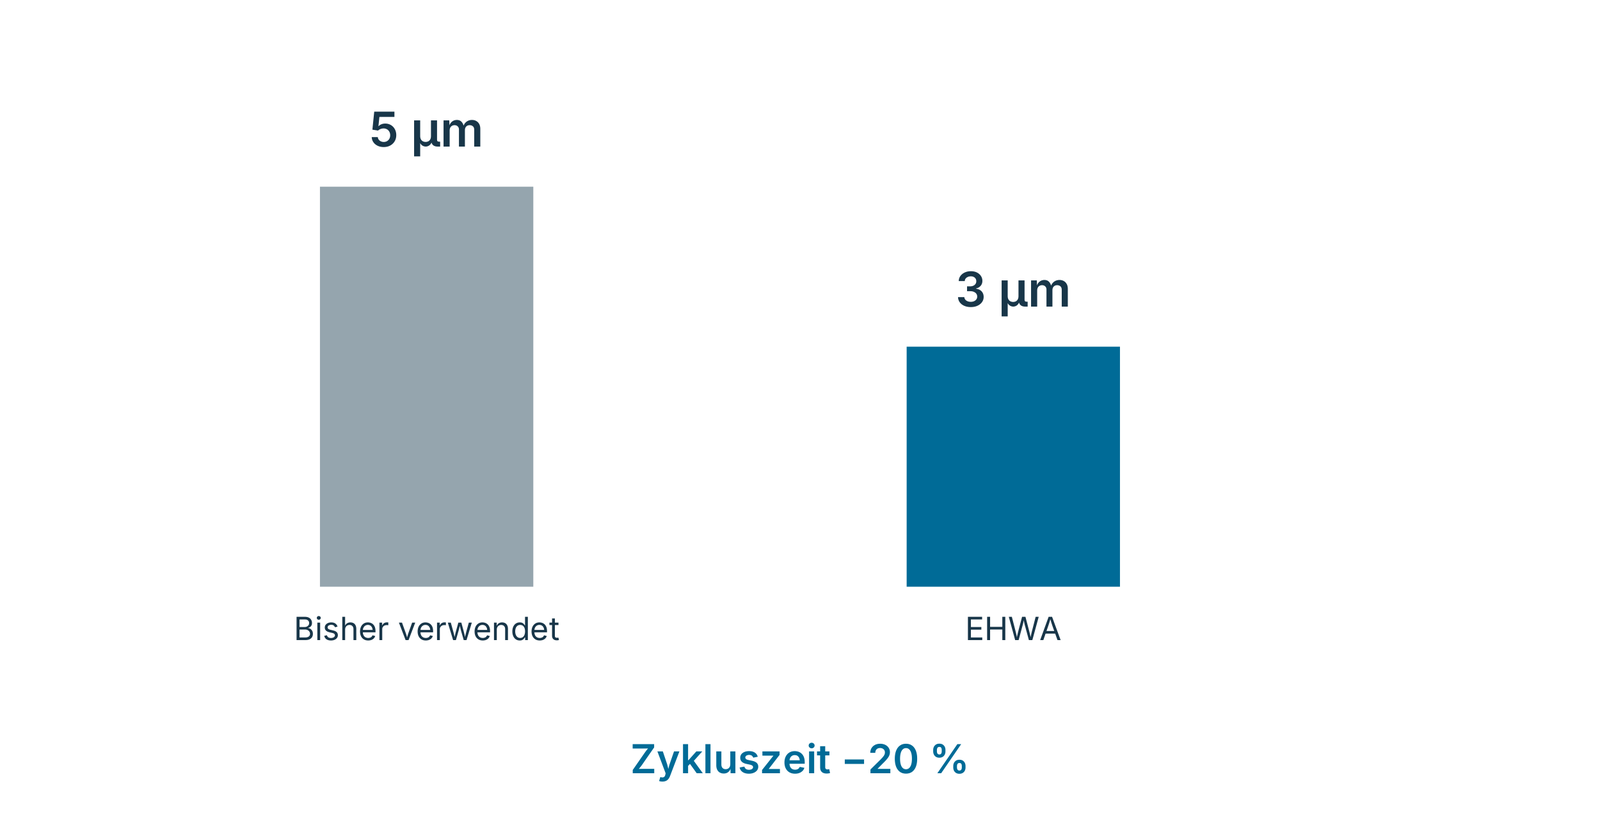
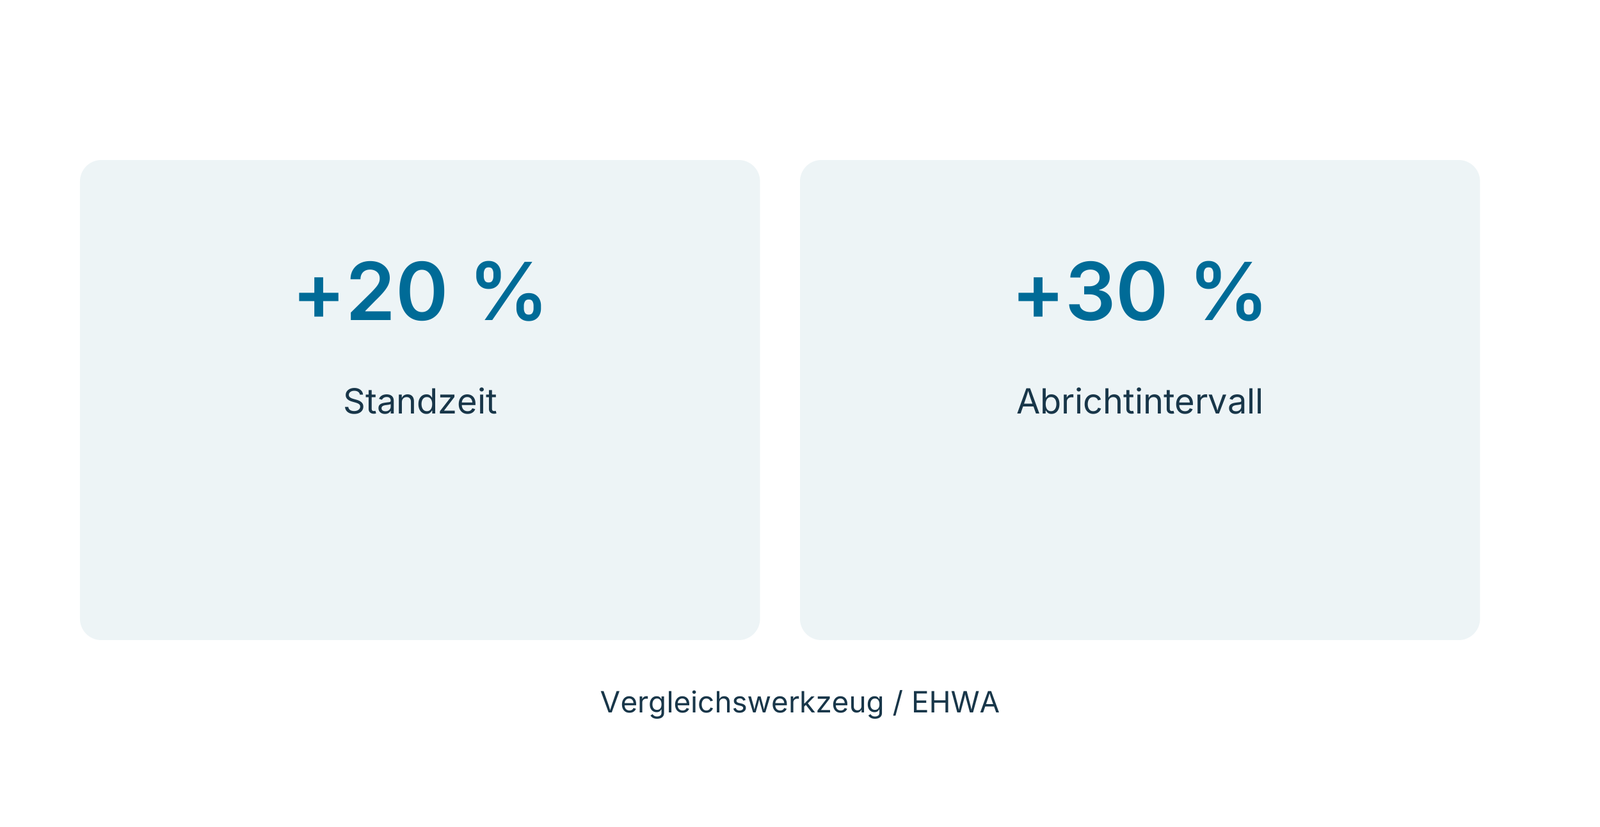
Im Hartmetallvergleich erreicht die Hybridbindung gegenüber der Hochtemperatur-Kunstharzbindung 30 % längere Standzeit, 30 % kürzere Zykluszeit und 30 % längere Abrichtintervalle. Im PCBN-Beispiel sinkt die Ausbruchgröße von 5 auf 3 µm; die Zykluszeit verringert sich um 20 %. Beim Planschleifen steigt die Standzeit um 20 % und das Abrichtintervall um 30 % gegenüber dem Vergleichswerkzeug. Alle Verbesserungen gehören zum jeweiligen dargestellten Versuch.
| Parameter | Umfang: Hartmetall | Umfang: PCBN | Ober- und Unterseiten: Hartmetall |
|---|---|---|---|
| Maschine | Wendt 715 WAC Quattro | Agathon | Wendt WBM221-Duo Lift |
| Werkstück | Hartmetallschneidplatte | PCBN-Schneidplatte | Verschiedene Hartmetallschneidplatten |
| Scheibengeschwindigkeit | 20 m/s | 18 m/s | — |
| Typ | RD-11A2 | VD-11A2 | RD-2A2T |
| Spezifikation | 400D-39T-10W-6X-355.06H | 400D-39T-15W-6X-355.06H; D6M120VHGN | 501D-5X-40W; D126BXS4 |
| Verglichene Bindungen | D46 Hochtemperatur-Kunstharzbindung / D40 Hybridbindung | — | — |
| Kühlschmierstoff | — | — | Öl |
Bindungen für rotierende Werkzeuge
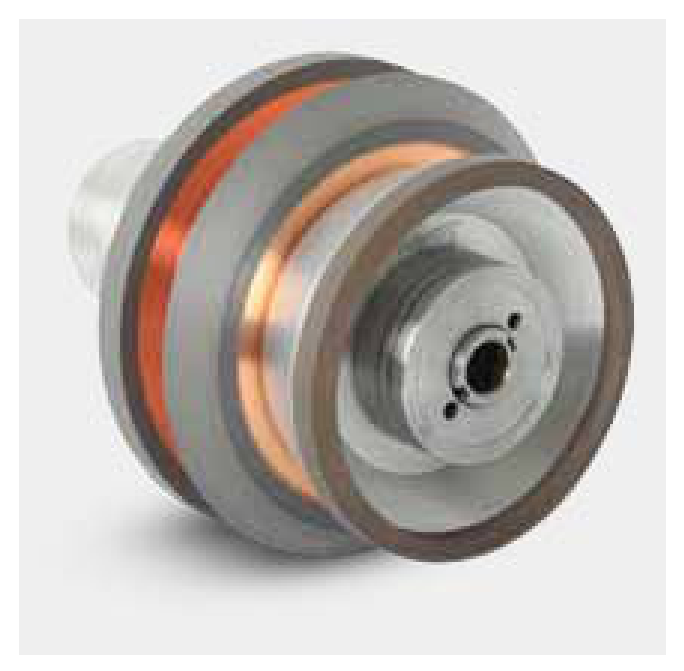
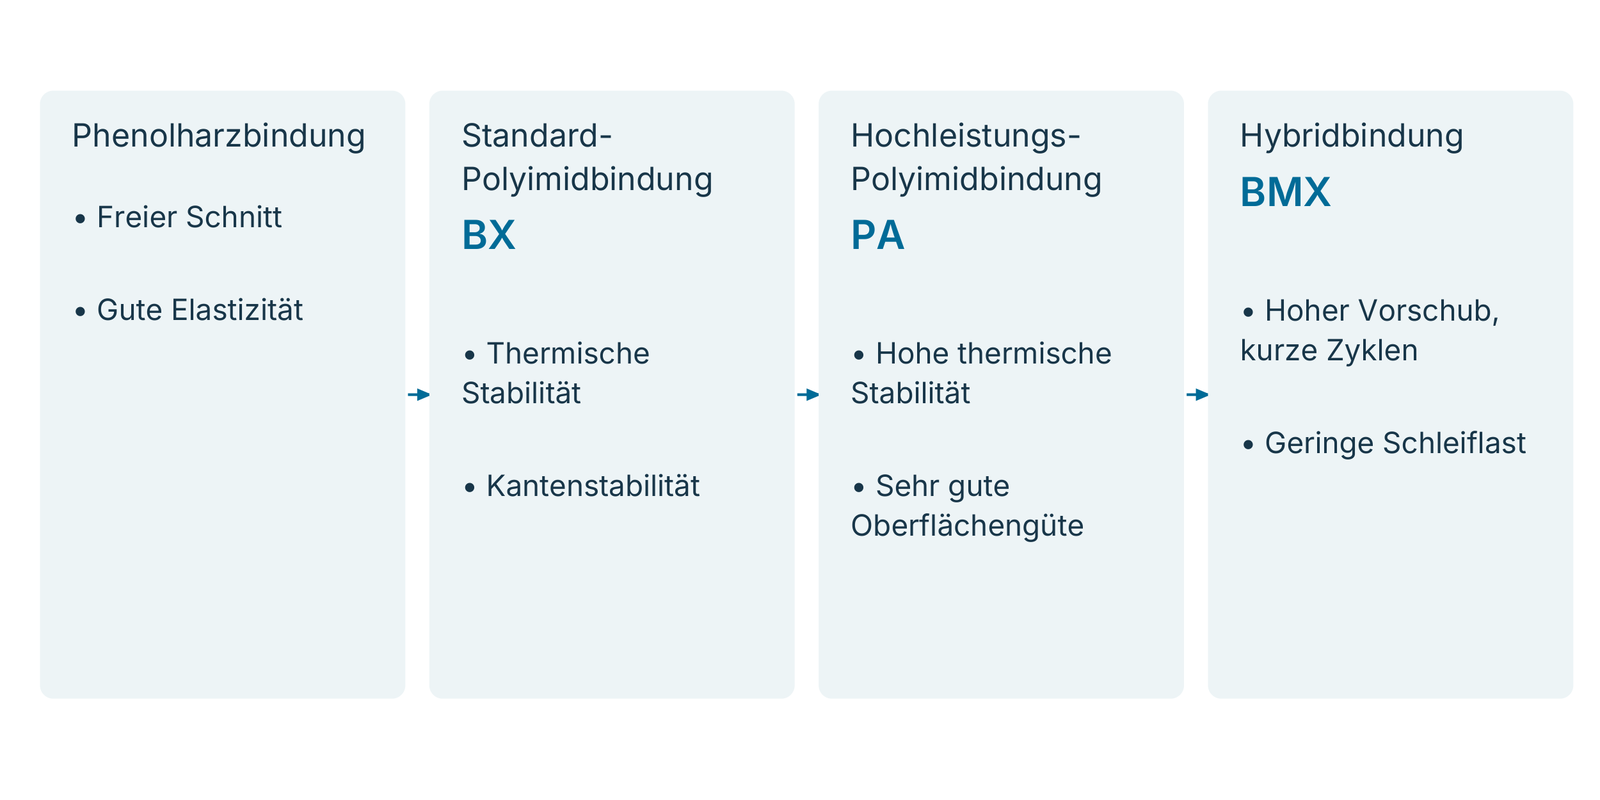
Polyimidbindungen besitzen eine höhere thermische Stabilität als die hier verglichenen Phenol- und Epoxidharzbindungen. In geeigneten Prozessen unterstützt dies Schleifleistung und Standzeit. Hybridbindungen verbinden Polyimid- und Metallanteile: Sie kombinieren Schleifleistung und Elastizität mit Verschleißbeständigkeit und thermischer Stabilität.
Die Porenstruktur einer porösen Hybridbindung erleichtert den Diamantüberstand und den Kühlschmierstoffzutritt. Eine geringere Schleiflast kann einen höheren zulässigen Vorschub ermöglichen und die Zykluszeit verkürzen. Die Übersicht stellt Phenolharz-, Standard-Polyimid-, Hochleistungs-Polyimid- und Hybridbindungen mit ihren jeweiligen Merkmalen gegenüber.
Bohrer, Fräser, Mikrowerkzeuge, Gewindebohrer und Frässtifte
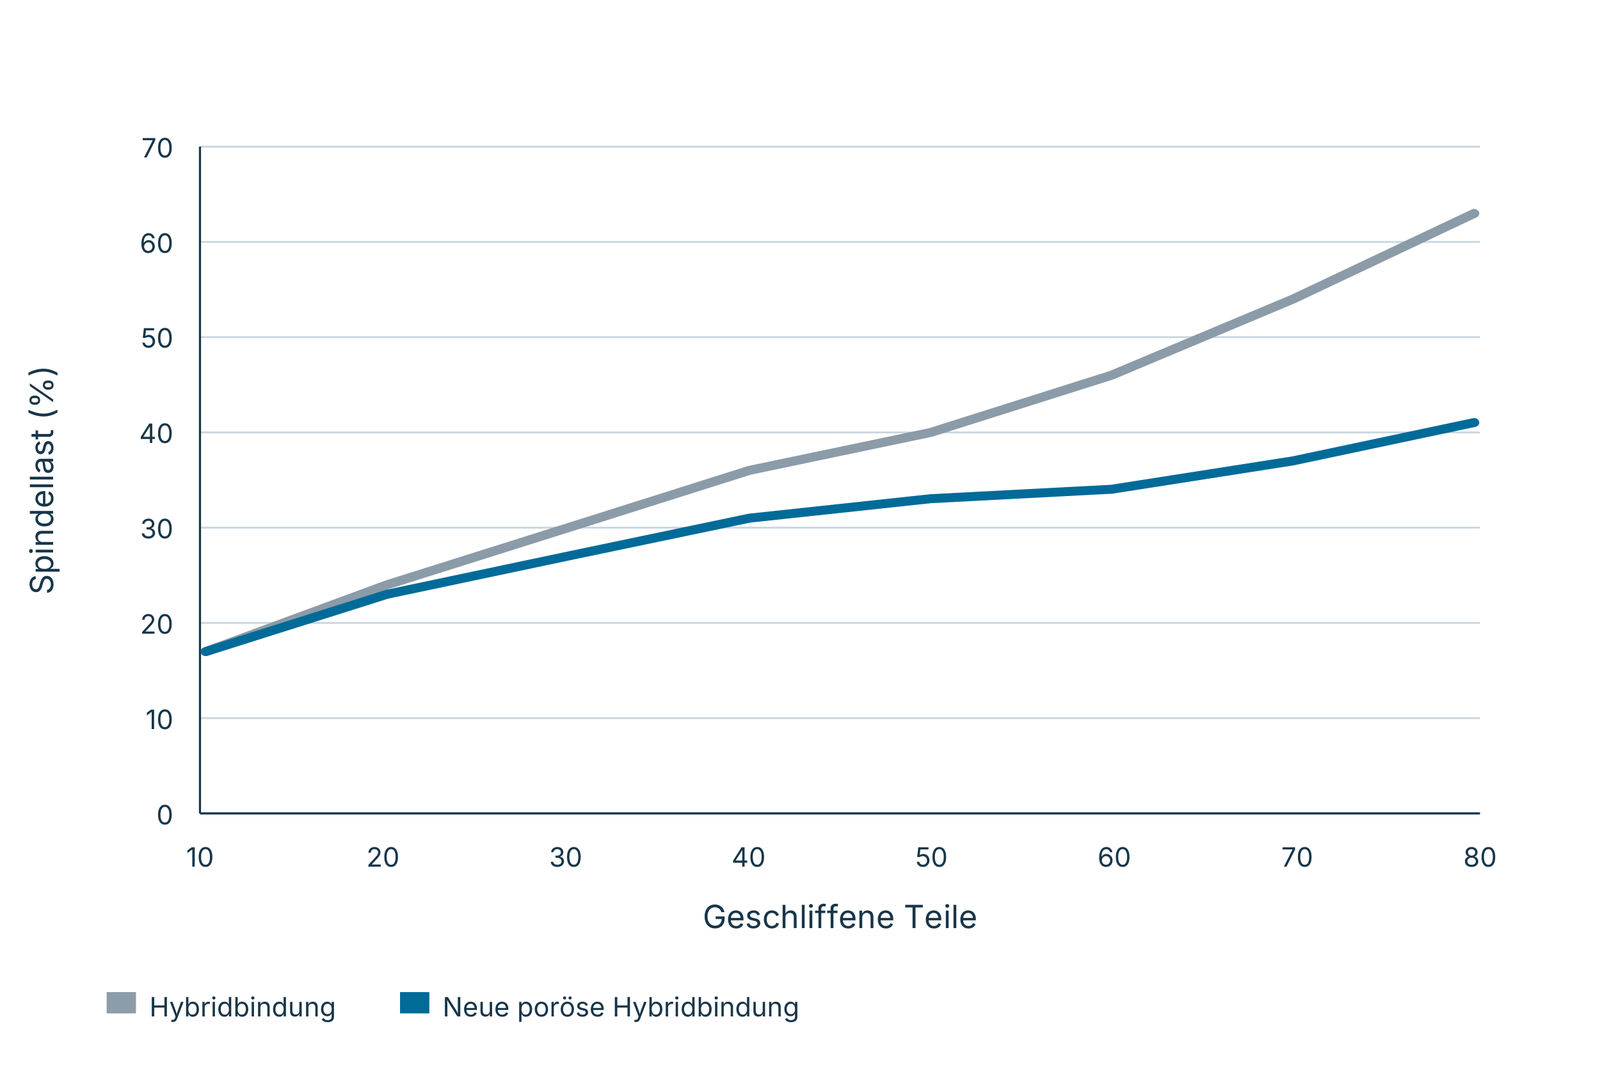
Das Bohrer-/Fräserbeispiel vergleicht die Spindellast einer Hybridbindung mit einer neuen porösen Hybridbindung über die Zahl geschliffener Teile. Bei der porösen Ausführung steigt die Last im dargestellten Verlauf weniger stark an. Die Versuchsbedingungen stehen in der Tabelle.
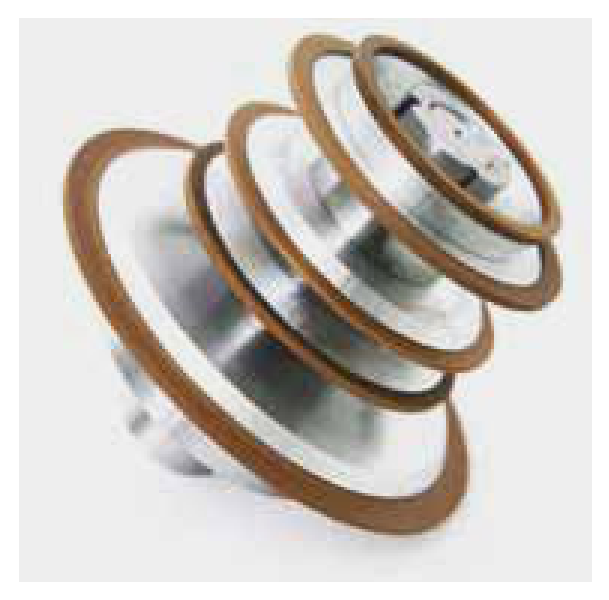
Für Präzisions- und Mikrowerkzeuge stehen Produktivität bei wirtschaftlichen Werkzeugkosten, gute Oberflächen- und Schneidkantenqualität sowie stabile Schneidkanten im Vordergrund. Die beiden Mikrowerkzeugaufnahmen sind mit ×200 und ×50 gekennzeichnet.
Für Gewindebohrer sind eine VB-1A1-Schleifscheibe und ein R/D-RR-Abrichter dargestellt. Rotierende Frässtifte werden mit MD-1V1 und der ME4-Bindungsreihe bearbeitet.
| Bohrer-/Fräserbeispiel | Versuchsbedingung |
|---|---|
| Maschine | ANCA FX7 (19 kW) |
| Werkstoff / Werkzeug | Hartmetall Ø12–50 mm (LOF), 2 Nuten (K10) |
| Scheibengeschwindigkeit | 18 m/s |
| Vorschub | 120 mm/min |
| Zustelltiefe | 2,4 mm |
| Anwendung | Typ / Spezifikation | Bindung |
|---|---|---|
| Gewindebohrer: Schleifen | VB-1A1 | — |
| Gewindebohrer: Abrichten | R/D-RR | — |
| Rotierender Frässtift | MD-1V1; 110D–160D / 30V–60V | ME4-Reihe |


Kreissägen, Wälzfräser und Räumwerkzeuge
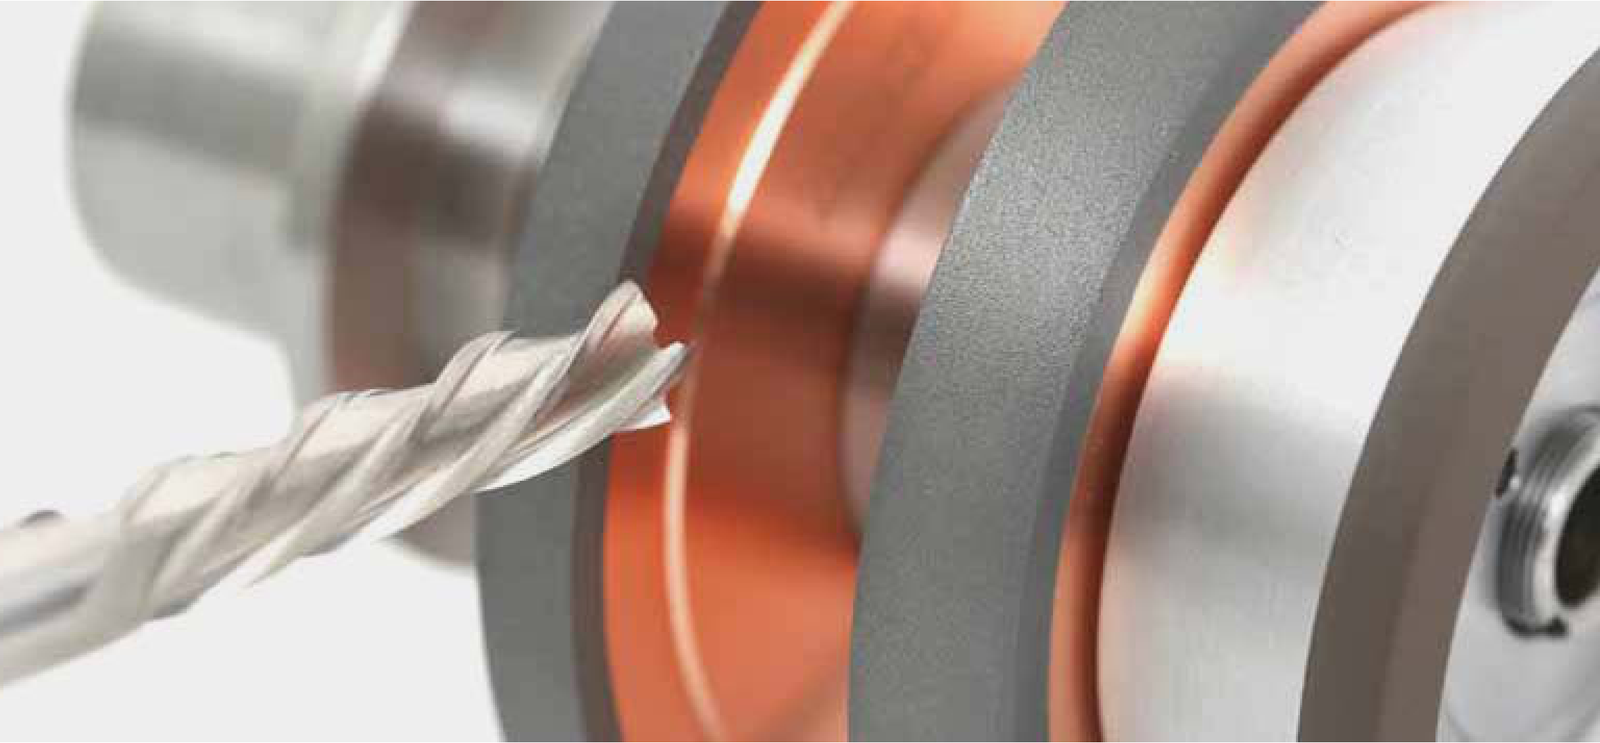
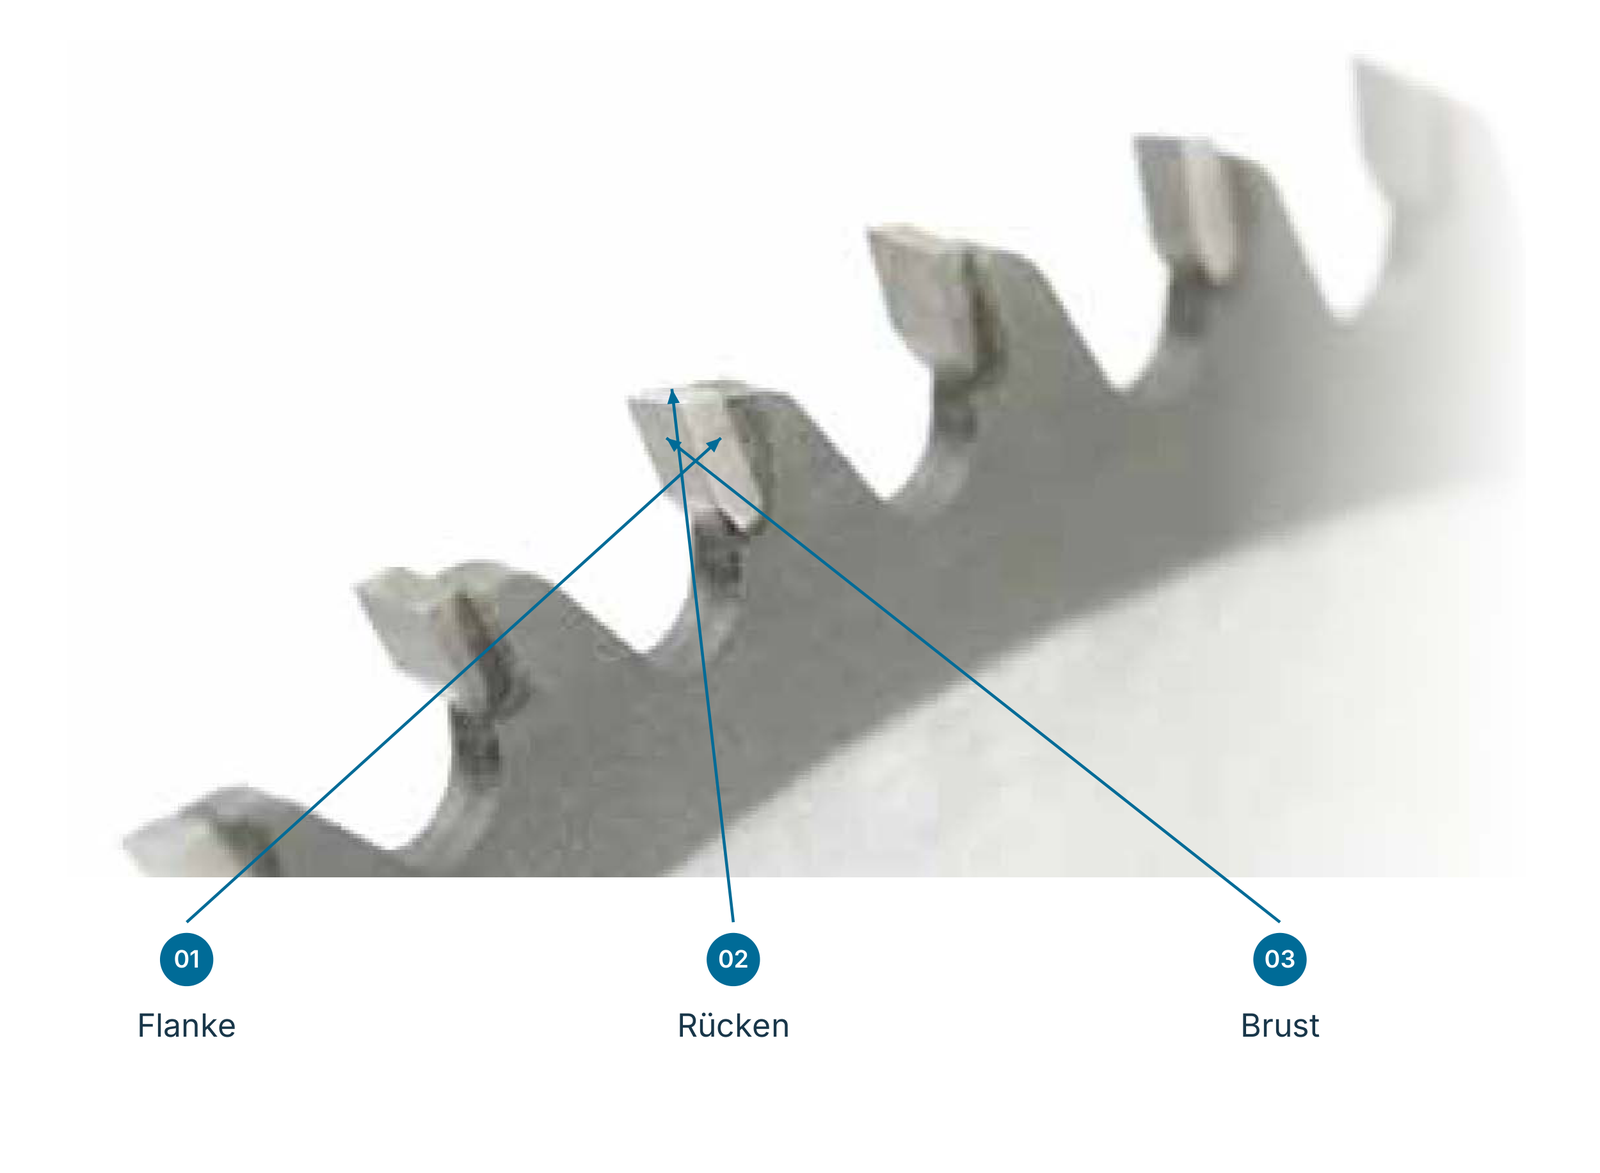
Für hartmetallbestückte Kreissägen unterscheidet das Programm Flanken-, Rücken- und Brustschleifen. Lange Standzeit, kurze Zykluszeit, gute Oberflächengüte und hohe Maßstabilität unterstützen die Sägezahnfertigung und das Nachschärfen. Die Bildkennungen 01, 02 und 03 ordnen die Bearbeitungsflächen und die passenden Scheiben zu.
Für das Profilschleifen von HSS-Sägeblättern ist RB-14F1/S mit CBN107 angegeben. Die Maßkennungen D, x1, x2 und U bleiben in der folgenden Auswahl erhalten. Die Anwendungsbilder zeigen außerdem das Schleifen von Wälzfräsern und Räumwerkzeugen.
| Typ | D | x1 | x2 | U | Bindung |
|---|---|---|---|---|---|
| RB-14F1/S | 150 | 6 | 8 | 1, 1.3, 1.6, 2, 2.5 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 150 | 6 | 10 | 3 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 150 | 8 | 12.5 | 3.5 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 150 | 8 | 12.5 | 4 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 150 | 10 | 15 | 5, 6 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 200 | 6 | 8 | 1, 1.3, 1.6, 2, 2.5 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 200 | 6 | 10 | 3 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 200 | 8 | 12.5 | 3.5 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 200 | 8 | 12.5 | 4 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 200 | 10 | 15 | 5, 6 | Gehärtete Kunstharzbindung |
Werkzeuge für medizinische Komponenten
Superabrasive Schleifwerkzeuge unterstützen die Fertigung medizinischer Präzisionskomponenten. Das vorgestellte Programm umfasst Schleifscheiben und Abrichter für Kniegelenkkomponenten, Scheiben für medizinische Drähte und ECG-Werkzeuge für Nadeln.
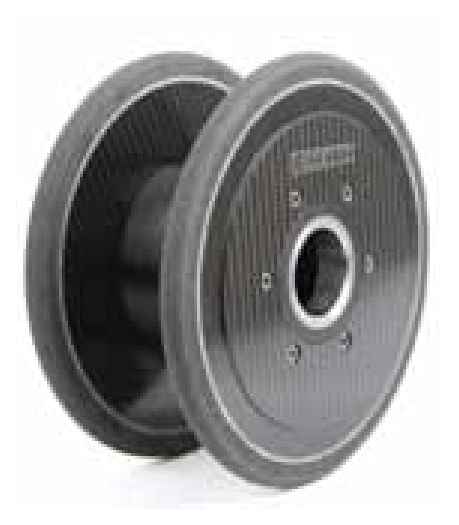
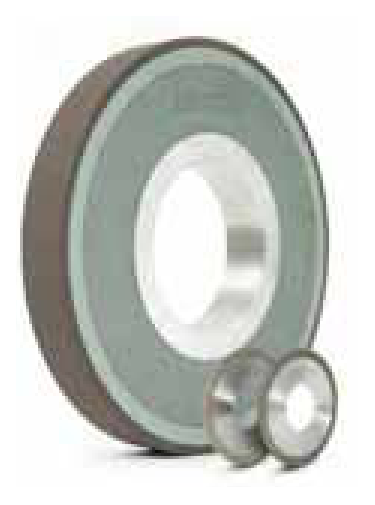
Für Kniegelenkkomponenten stehen keramisch gebundene Scheiben mit CFK-, Aluminiumlegierungs- oder Stahl-/Aluminium-Grundkörper sowie galvanisch belegte Stahl-/Aluminium-Ausführungen zur Verfügung. Die folgenden Kapitel zeigen die Werkzeugvarianten, Spezifikationen und Bearbeitungsvorteile.


Schleifen und Abrichten von Kniegelenkkomponenten
Die Werkzeugformen sind auf das Schleifen von Kniegelenkkomponenten abgestimmt. Hoher Abtrag, gute Auswuchtung für hohe Betriebsgeschwindigkeiten, lange Abrichtintervalle und Scheibenstandzeiten sowie gute Schleifleistung und Oberflächengüte sind die beschriebenen Prozessmerkmale. Profilierte Diamantabrichter unterstützen die Formgebung der Schleifscheiben.
Die vier Grundkörper-/Bindungsvarianten bleiben getrennt dargestellt. Die Maß- und Spezifikationskennungen der Standardausführungen stehen in der Tabelle; die konkrete Profilkontur richtet sich nach der zu bearbeitenden Komponente.
| Werkzeug | Größenkennung | Spezifikation |
|---|---|---|
| Keramisches CBN | VB-14F1, 250D-120T-20X-16U-8R-51H | B252L150VBW |
| Keramisches CBN | VB-14F1, 240D-120T-20X-18U-10R-51H | B252L150VBW |
| Rotierender Diamantabrichter | ROTARY-RP 98D-25T-10R-25H | — |
| Rotierender Diamantabrichter | ROTARY-IP1, 175D-2R-22T-52H | — |
| Galvanisches CBN | EB-1FF1, 200D-120T-20U-12R-51H | B427 |
| Galvanisches CBN | EB-1FF1, 200D-120T-12U-6R-51H | B252, B301 |
| Galvanisches CBN | EB-1FF1, 160.45D-16T-8R-20H B427 | B427 |
Schleifscheiben für medizinische Drähte
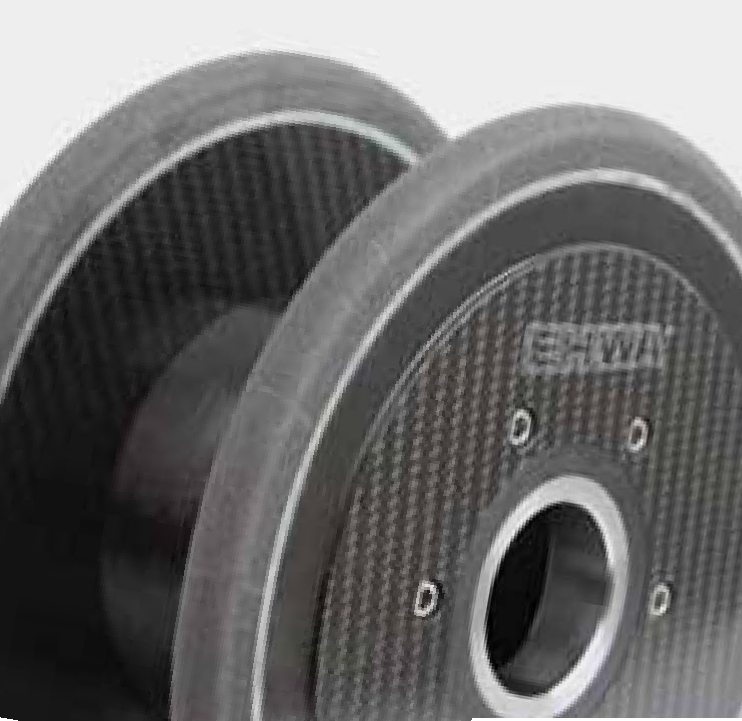
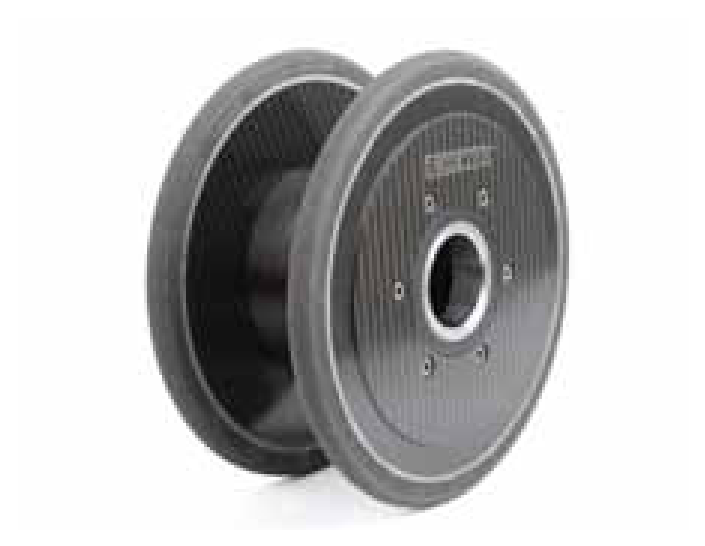
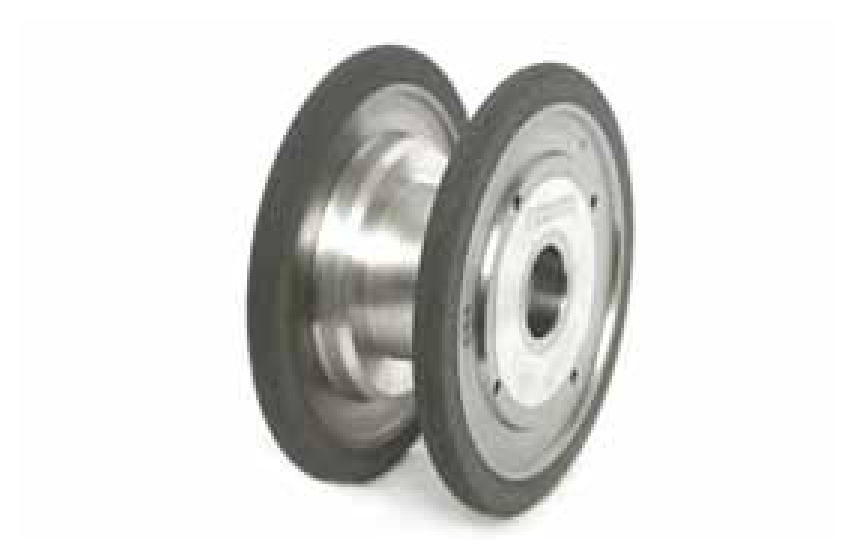
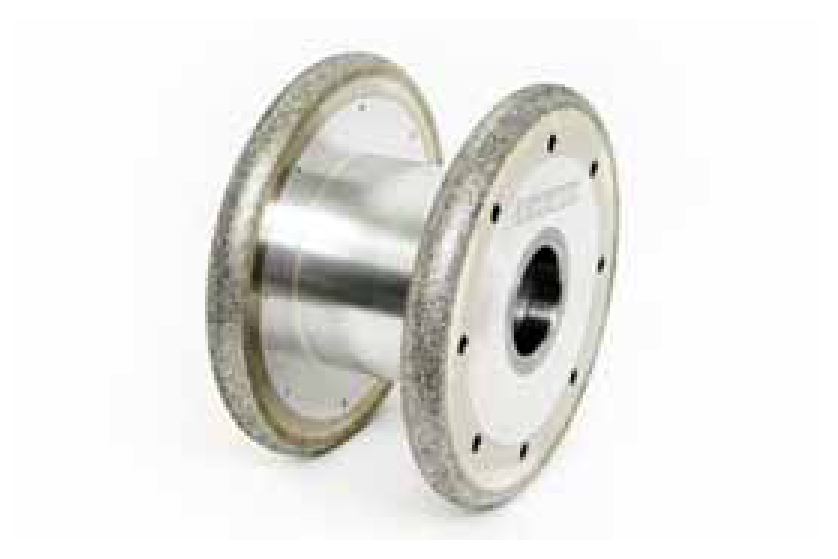
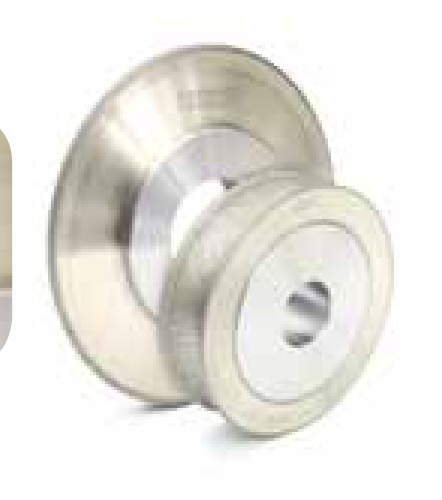
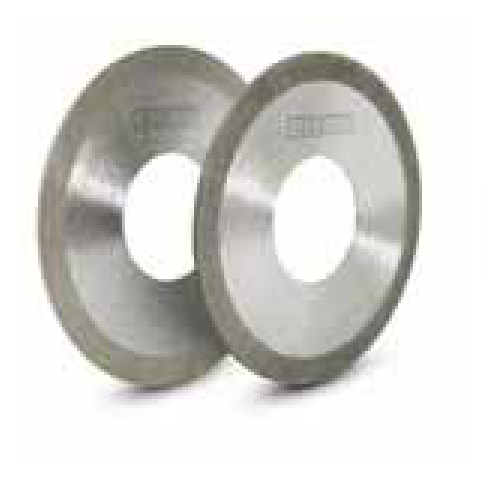
Die erste gezeigte Scheibenausführung arbeitet mit geringem Anpressdruck und freiem Schnitt. Gute Drahtoberflächen, lange Scheibenstandzeit und gute Auswuchtung unterstützen eine wirtschaftliche Bearbeitung.
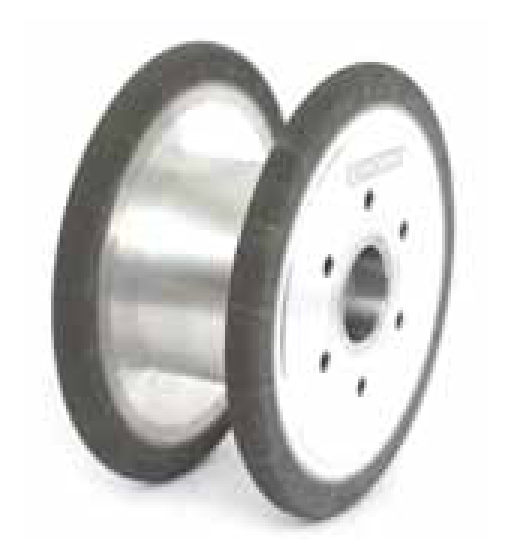
Die zweite Ausführung bietet eine gerade Bearbeitungsfläche mit scharfer Kante. Geringe Schnittkräfte und ein freischneidender Belag unterstützen die Oberflächenqualität des Drahts. Die beiden Werkstückbilder zeigen gewickelte und gerade Drähte.

Elektrochemisches Schleifen medizinischer Nadeln
Die metallgebundenen ECG-Schleifscheiben sind für die Bearbeitung medizinischer Nadeln aus SUS/SUS304 vorgesehen. ECG kombiniert elektrochemischen Abtrag mit abrasiver Bearbeitung. Die Ausführung unterstützt niedrige Kosten je Teil, hohen Abtrag, gleichmäßige Schleifleistung und gute, gratfreie Oberflächen.
Die Vergleichsbilder zeigen eine Nadeloberfläche mit Grat nach konventioneller Bearbeitung und ein gratfreies Beispiel mit der EHWA-ECG-Scheibe. Der Katalog verwendet daneben die Bezeichnung „elektrolytische Polierscheibe“; die Werkzeug- und Prozesszuordnung lautet hier elektrochemisches Schleifen (ECG).
| Typ | Spezifikation |
|---|---|
| MB-1A1 | 204D-3T–15T |
| MB-3A1 | 204D-1U–2.9U |

Rotierende Abrichter für Turbinenschaufeln
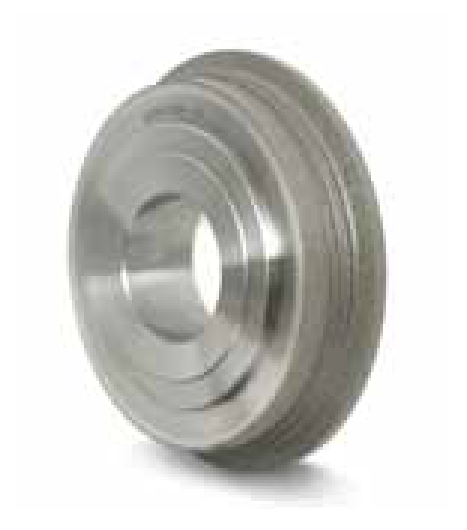
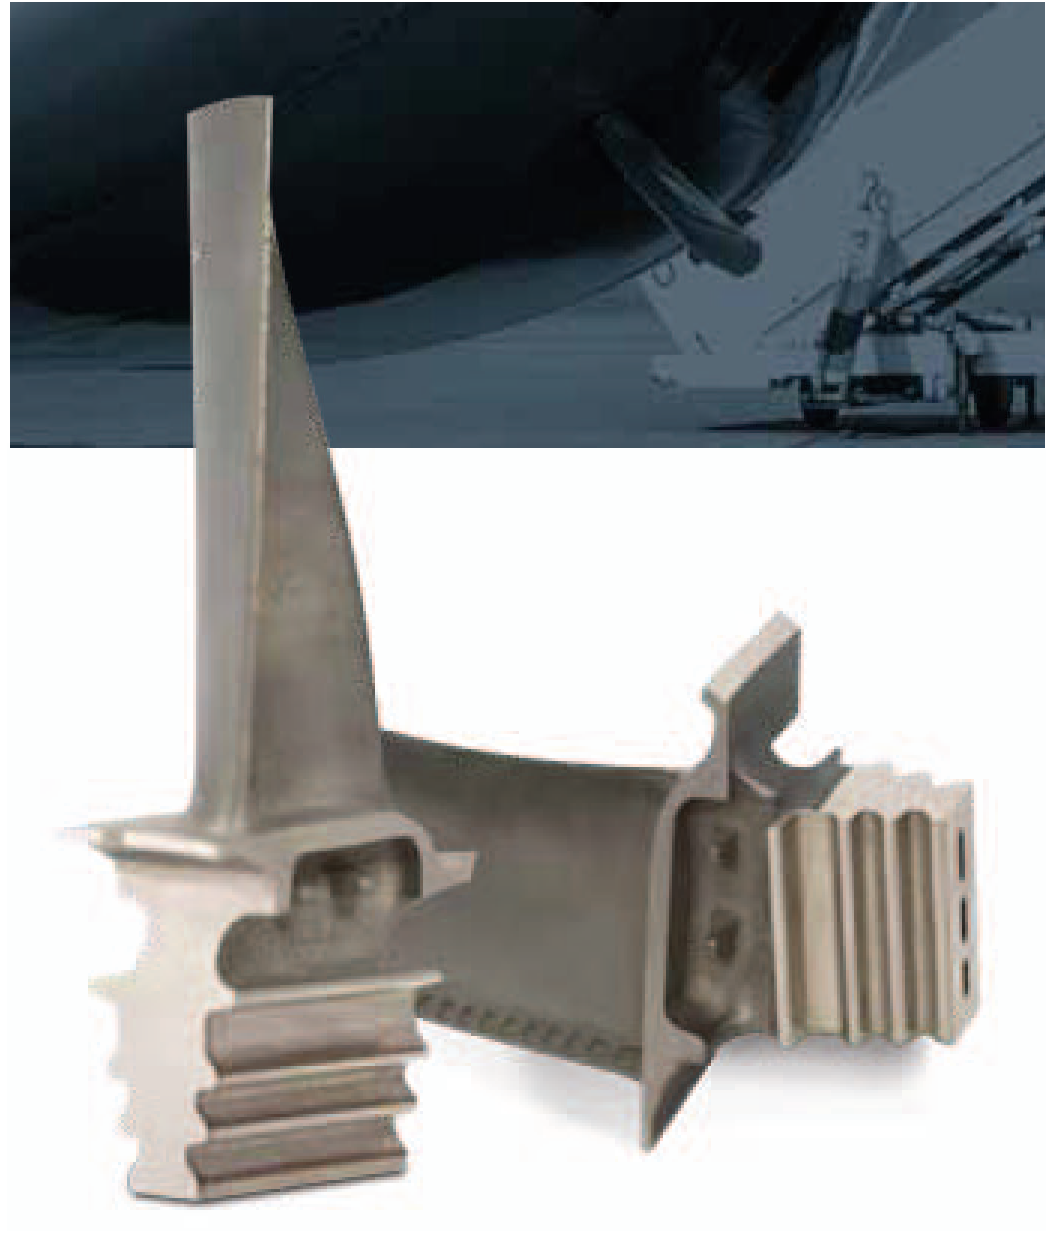
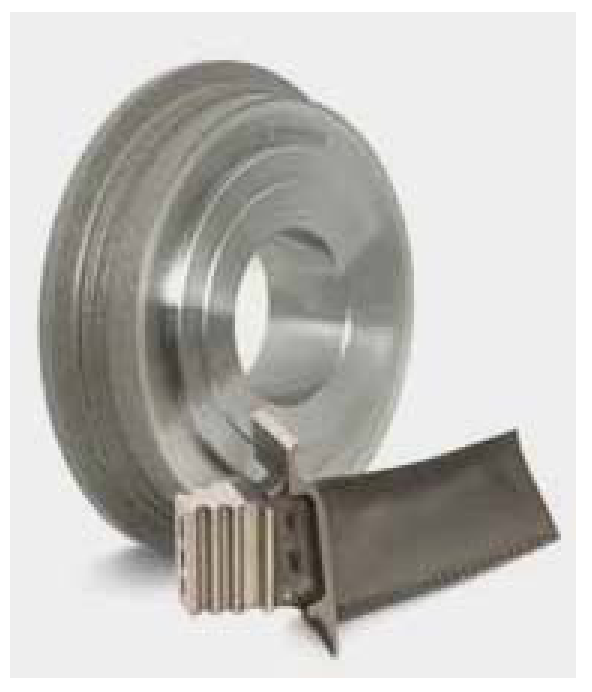
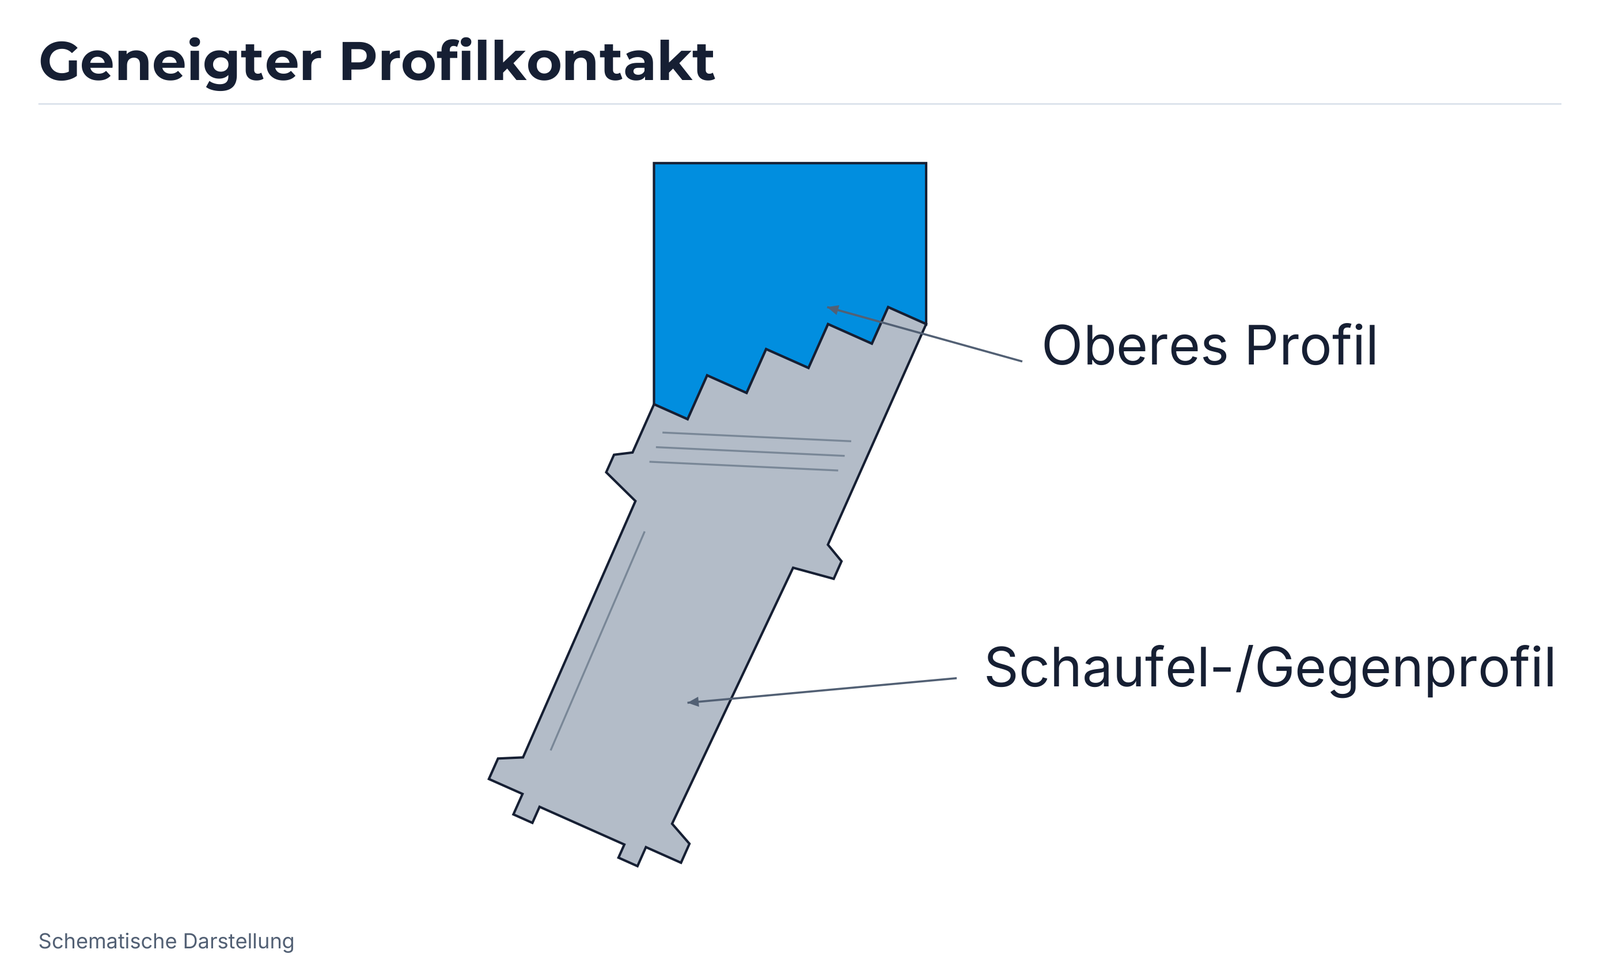
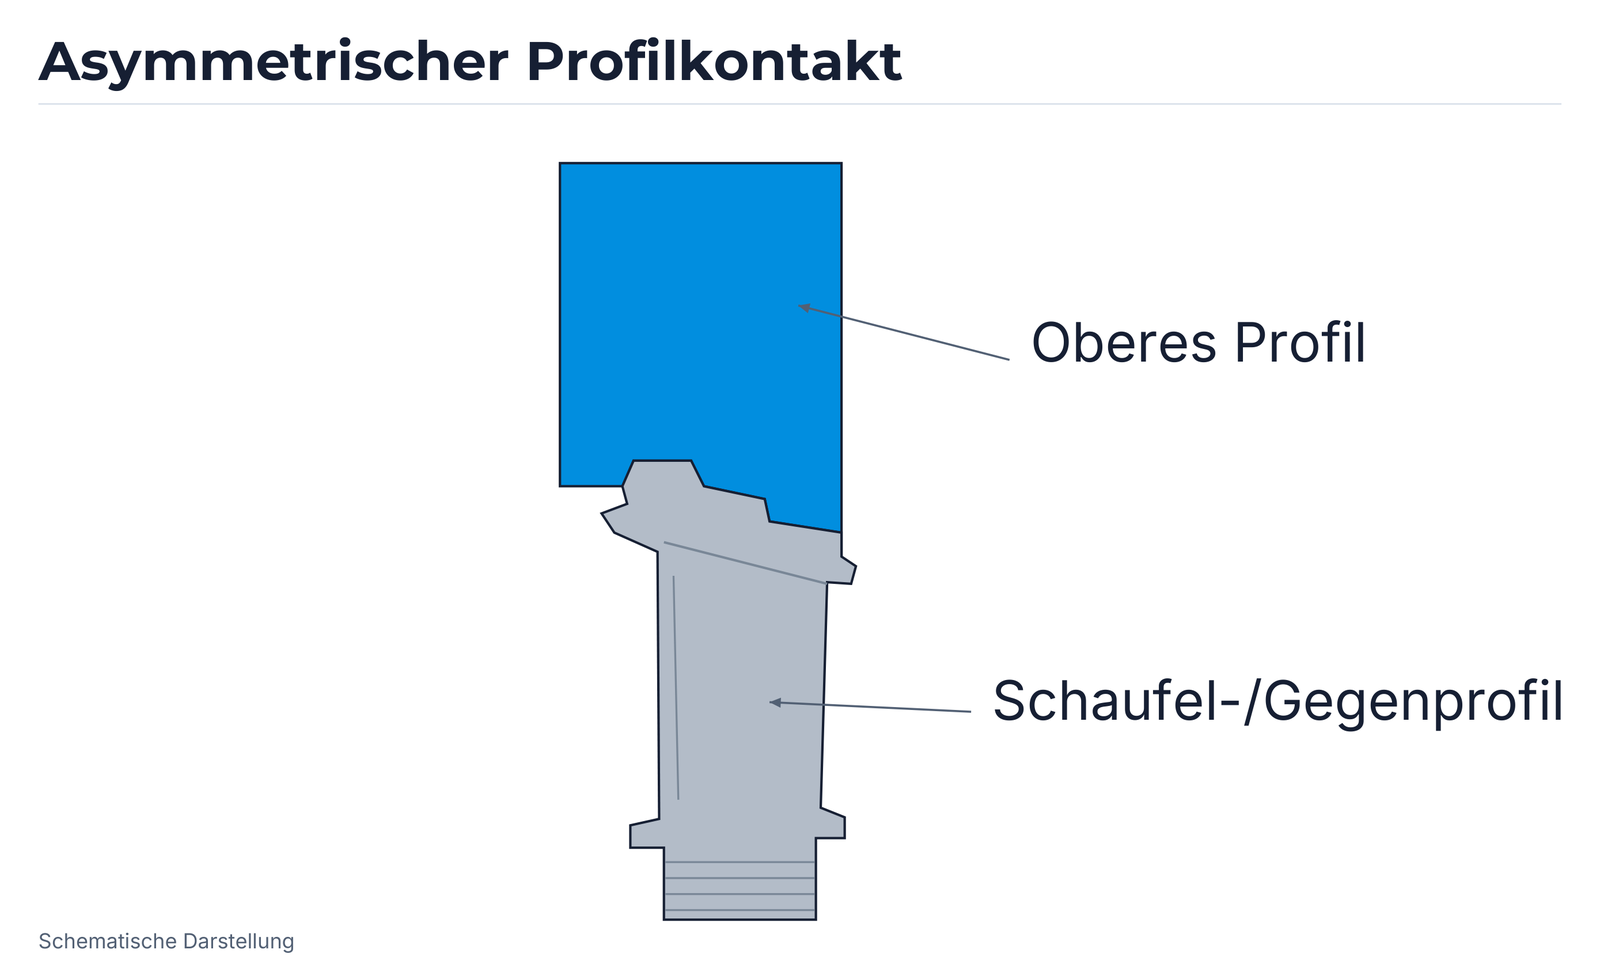
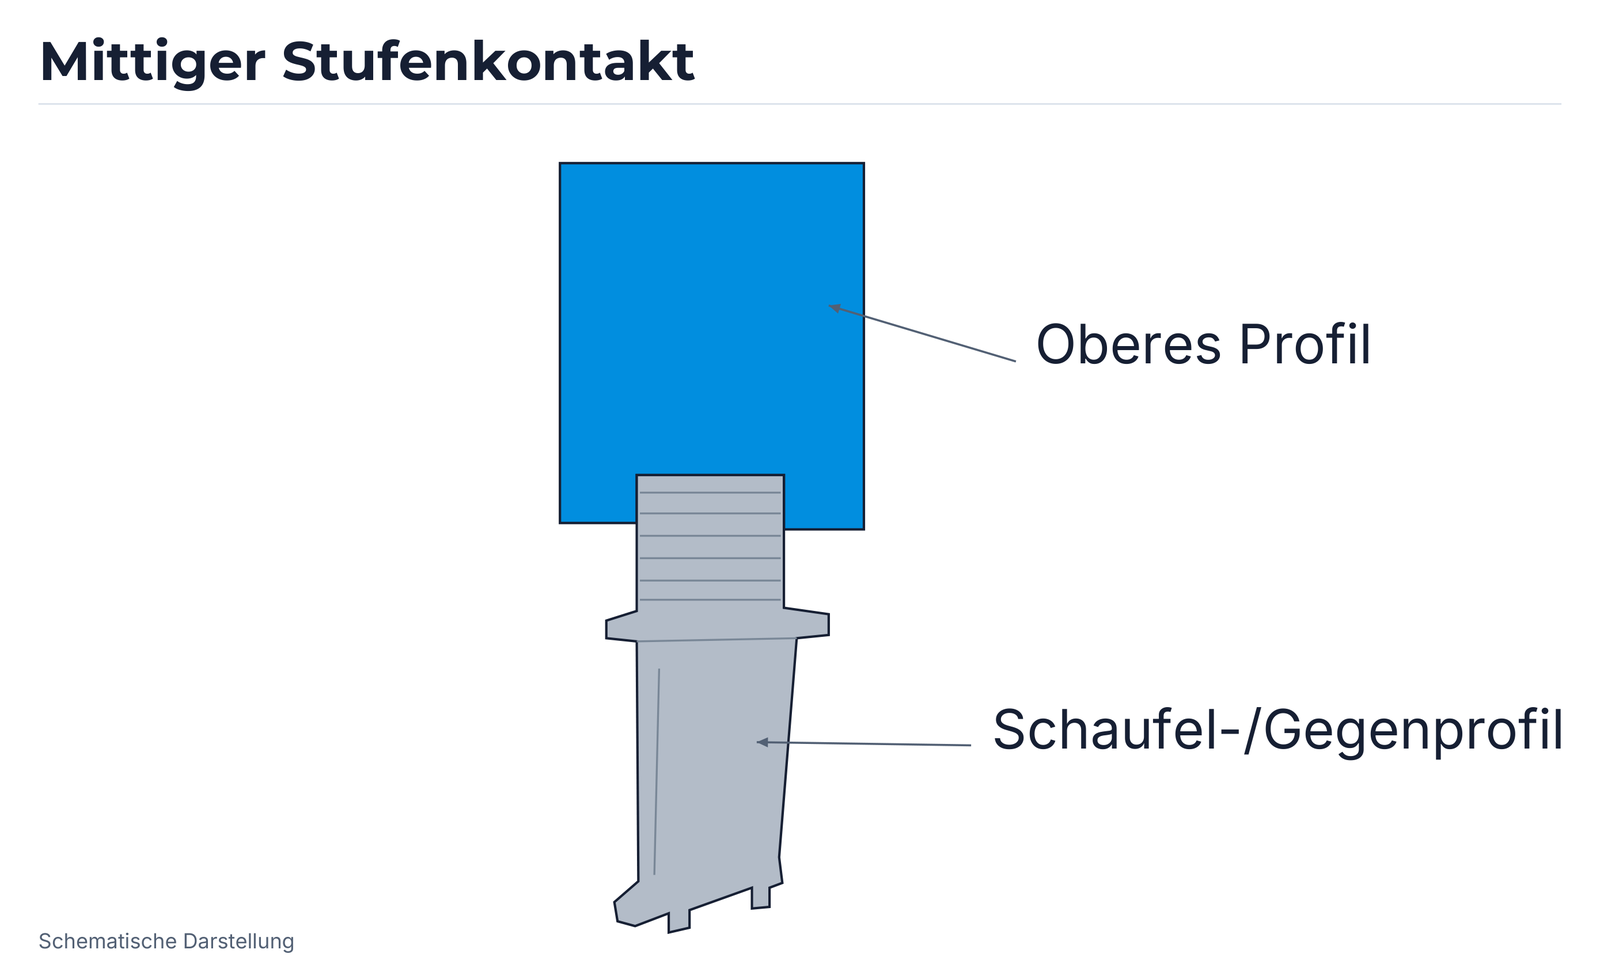
Die Abrichter sind für Turbinenschaufeln in Luftfahrttriebwerken, Stromerzeugungsturbinen und Schiffsturbinen vorgesehen. Die Rollenkontur wird werkstückbezogen ausgelegt. Lange Standzeit und hohe Werkzeugpräzision unterstützen eine stabile Abrichtleistung beim Tiefschleifen.
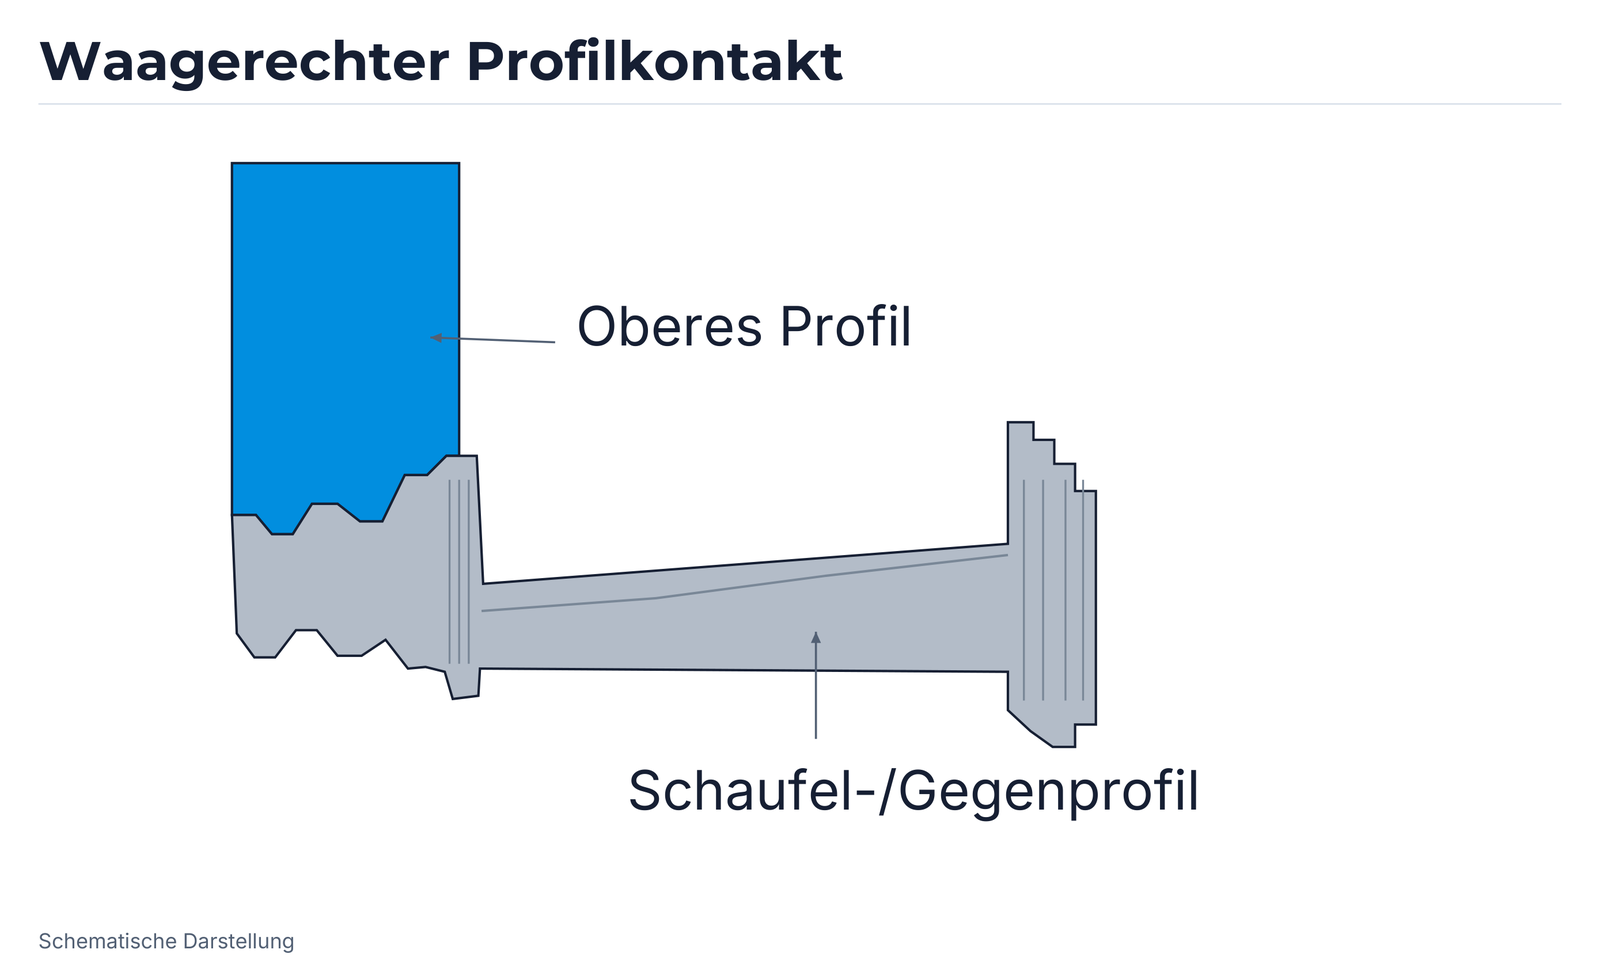
Die vier Kontaktanordnungen zeigen unterschiedliche Schaufel- und Gegenprofilstellungen. Sie ergänzen die realen Werkzeug- und Schaufelbilder um die zugehörige Form- und Kontaktlogik.
Stationäre Diamantabrichter: Werkstoffe und Bauarten
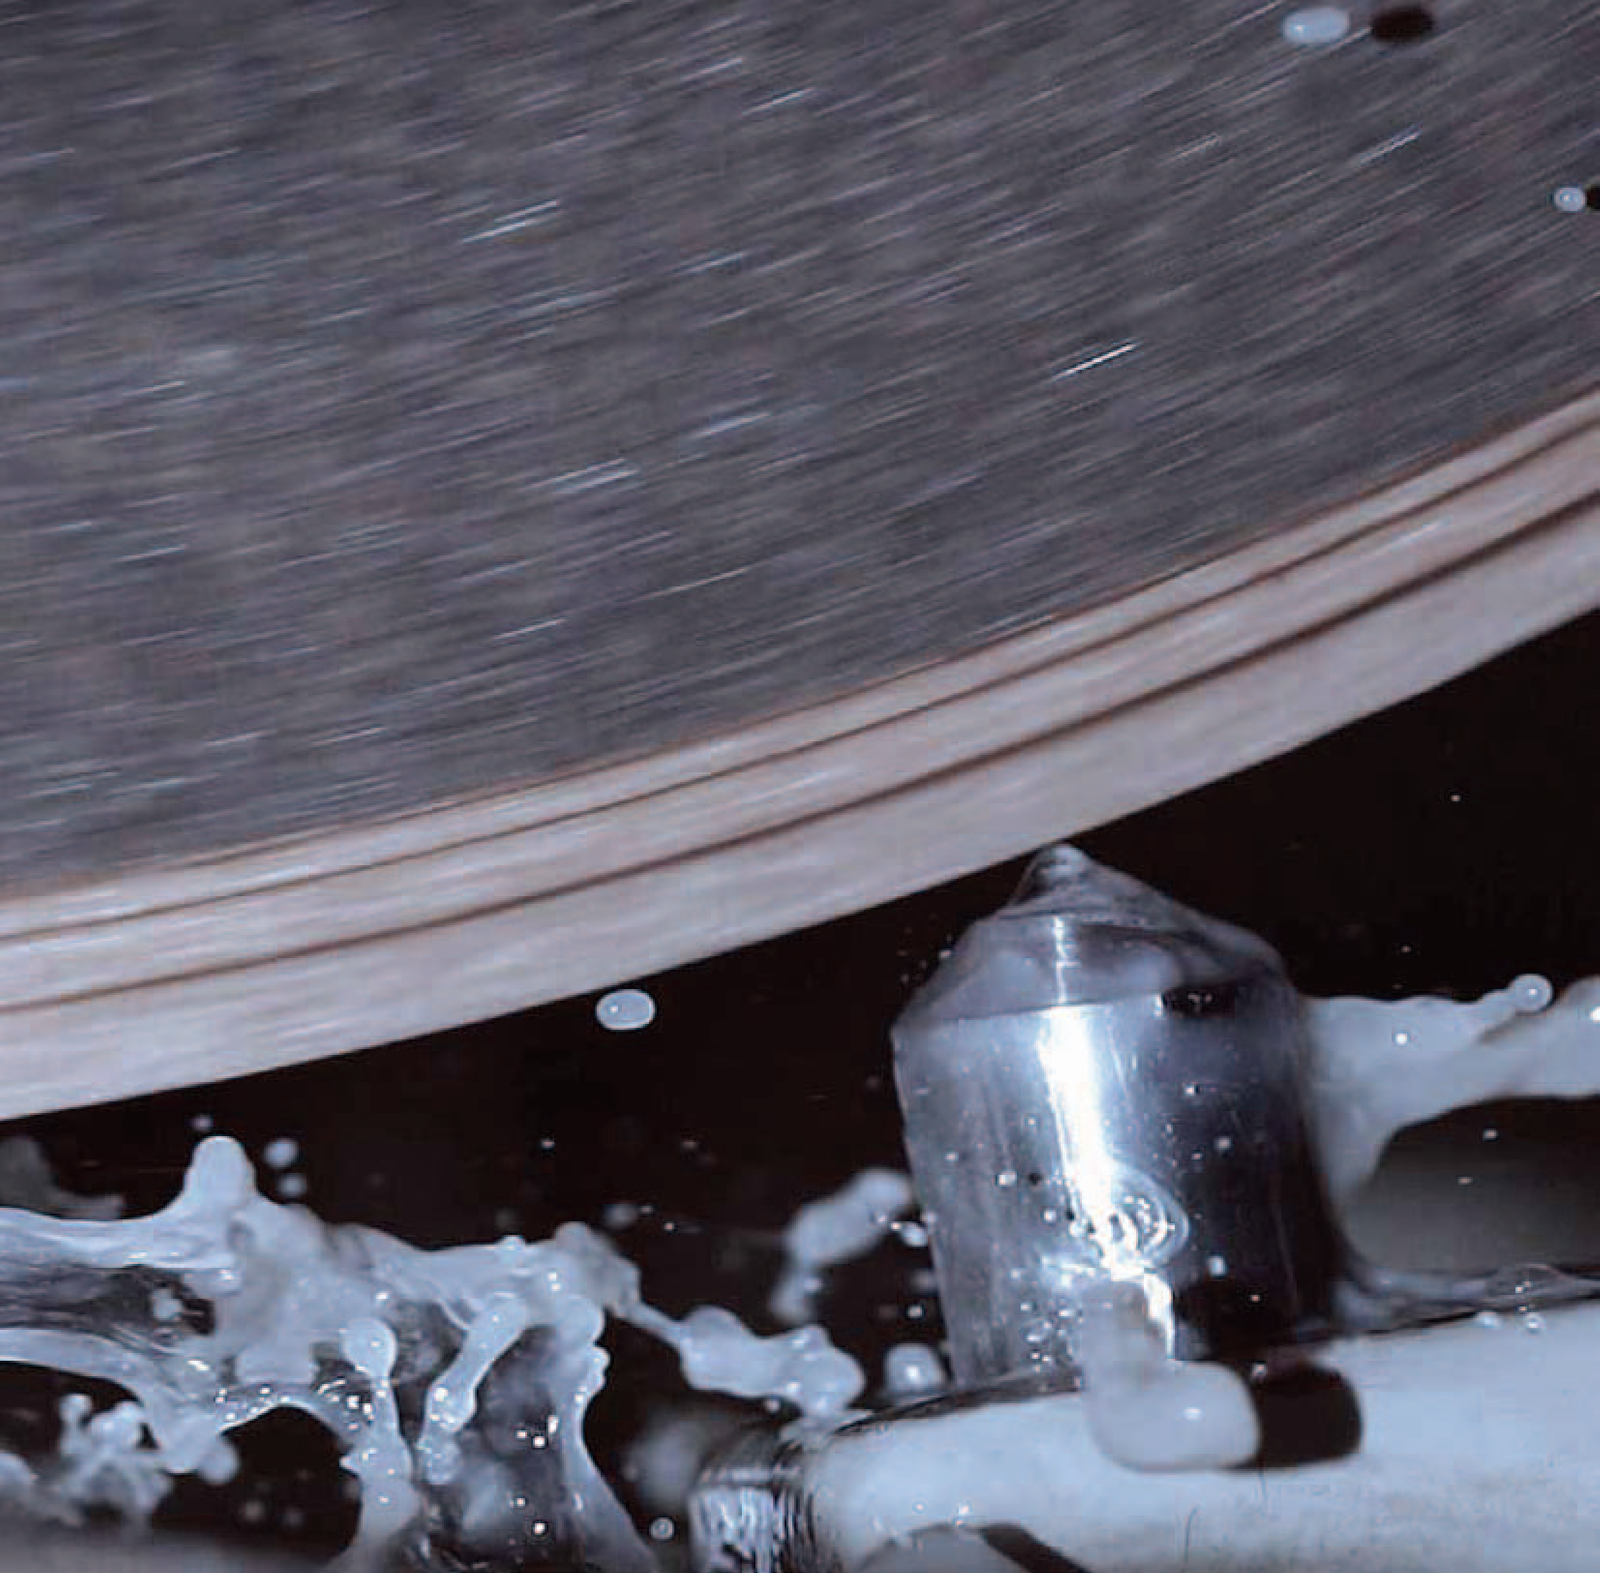
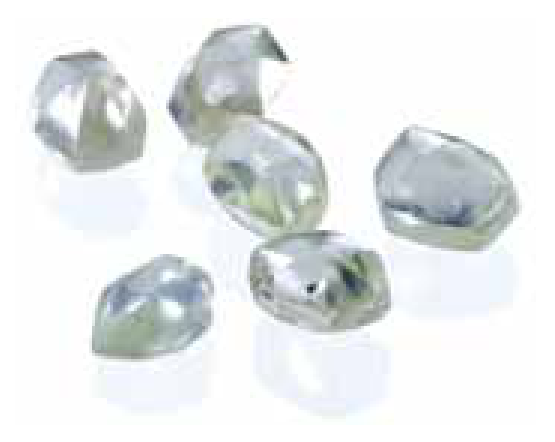
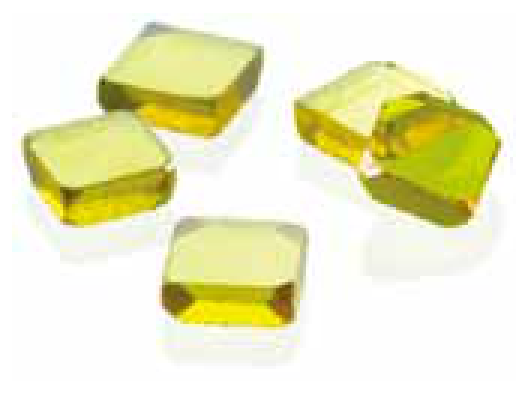
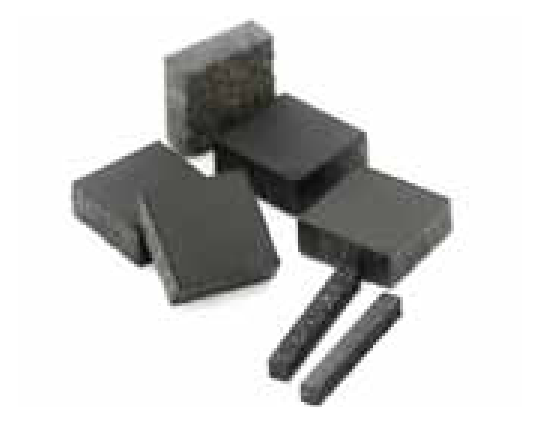
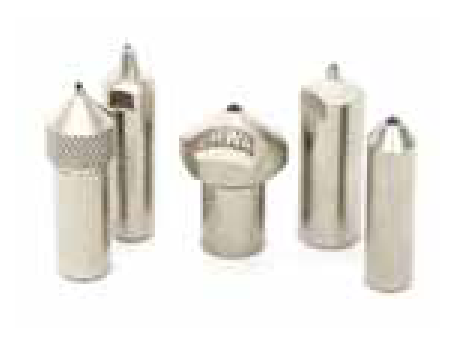
Stationäre Diamantabrichter bearbeiten konventionelle Schleifscheiben. Die Auswahl umfasst Einkorn-, Form-, Mehrkorn- und imprägnierte Abrichter. Naturdiamant, Monodiamant und CVD-Diamant bieten unterschiedliche Ausgangsformen für die Werkzeugauslegung. CVD bezeichnet die chemische Gasphasenabscheidung.
Monodiamant und CVD-Diamant werden als Alternativen mit für das Abrichten vergleichbaren Diamanteigenschaften vorgestellt. Die Eignung wird anhand von Profil, Schneidpunktanordnung und Belastung beurteilt; identische Standzeiten aller Diamantwerkstoffe werden daraus nicht abgeleitet.
| Diamantwerkstoff | Zugeordnete Abrichter |
|---|---|
| Naturdiamant | SDD, FDD, MDD, IDD |
| Monodiamant | SDD, FDD, MDD |
| CVD-Diamant | SDD, FDD, MDD |

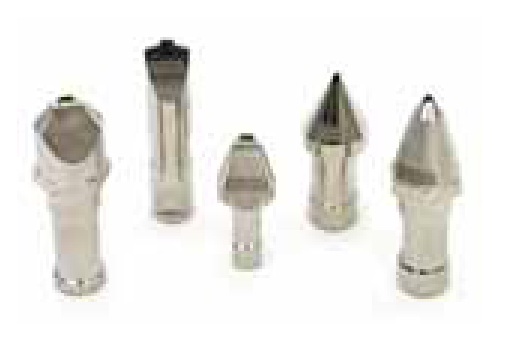
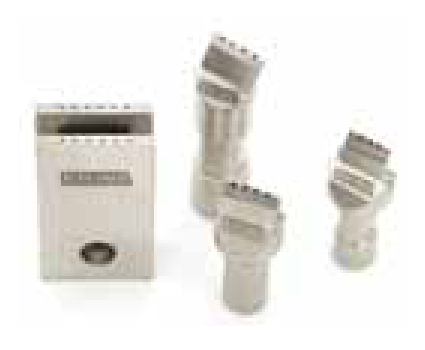

Abrichter nach Scheibenform und Profil auswählen
Die Scheibenform bestimmt die geeignete Abrichterbauart. Die sechs Darstellungen unterscheiden gerade, konische, konvexe, konkave, winklige und mehrfach winklige Scheiben. Die Auswahlübersicht ergänzt dies um die Aufgaben und Größenkennungen der vier Abrichtergruppen.
Einkornabrichter sind nach Karatgröße gegliedert; Formabrichter unterscheiden Winkel- und Radiusformen. Mehrkornabrichter werden nach Zahl und Anordnung der Diamantstäbchen ausgewählt. Imprägnierte Abrichter sind für große, breite Schleifscheiben sowie das Plan- und spitzenlose Schleifen vorgesehen.
| Scheibenform | Abrichter |
|---|---|
| Gerade | SDD, MDD, IDD |
| Konisch | SDD, MDD, IDD |
| Konvex | SDD, FDD, MDD |
| Konkav | SDD, MDD, IDD |
| Winklig | FDD, MDD |
| Mehrfach winklig | FDD, MDD |
| Typ | Anwendungen | Auswahlmerkmal |
|---|---|---|
| SDD | Gerade und einfache Profile; Gewinde- und Verzahnungsschleifen | Karatgröße 1/30–1.5 CT |
| FDD | Einfache und komplexe Profile; Gewinde- und Verzahnungsschleifen | Winkel-/Radiusform: Dach, Meißel, Kegel |
| MDD | Gerade Formen und präzise komplexe Profile; besonders Winkelprofile | Diamantstäbchen: 2–10 |
| IDD | Große und breite Scheiben; Plan- und spitzenloses Schleifen | Körnung #18–#140 |
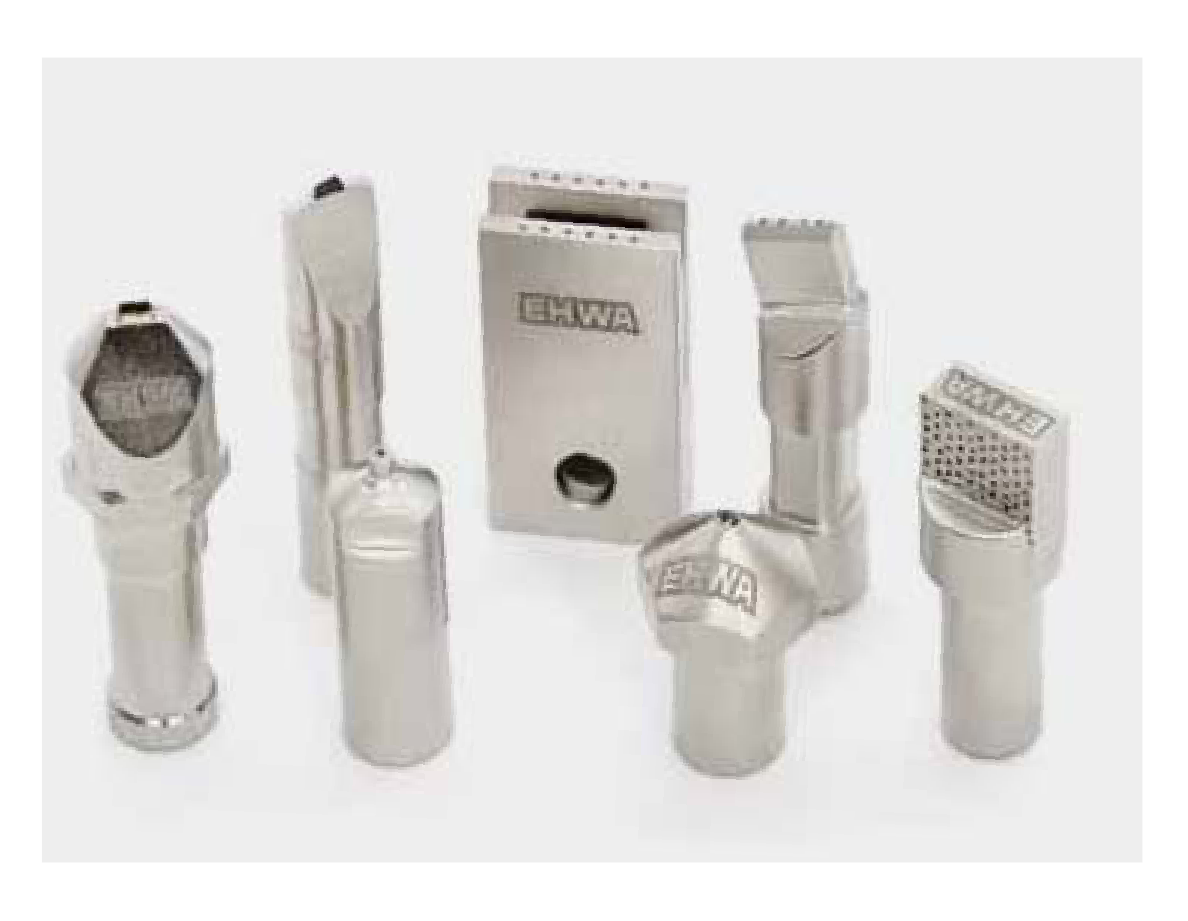
Bindungen für superabrasive Schleifwerkzeuge
Die Bindung hält die Schleifkörner und beeinflusst Schnittverhalten, Profilstabilität, Kühlschmierstoffzugang und Standzeit. Die folgenden Produktkapitel stellen Bindungsfamilien und deren Anwendungen getrennt dar.
Produktfamilien und Bindungssysteme
Die sechs Produktgruppen verbinden unterschiedliche Bindungssysteme und Abrichtverfahren. Kunstharz-, Metall-, keramische und galvanische Bindungen werden nach Werkzeugwerkstoff, Kontur und Bearbeitungsbedingungen ausgewählt. Rotierende und stationäre Diamantabrichter ergänzen die Schleifwerkzeuge für die gezielte Formgebung und das Wiederherstellen der Schnittfähigkeit.
Kunstharzgebundene Diamant- und CBN-Schleifscheiben
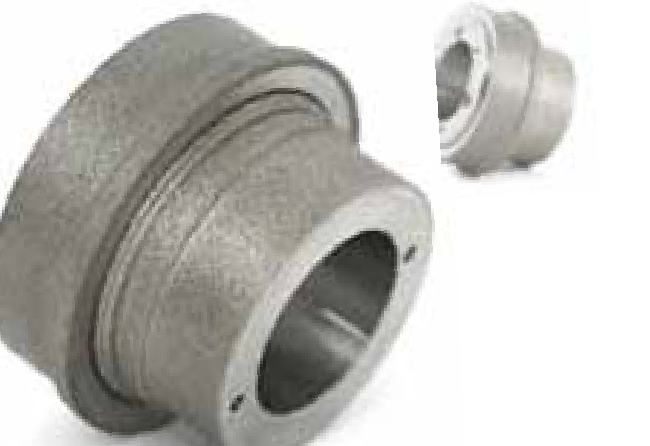
Die zunehmende Verwendung schwer schleifbarer Werkstoffe und Legierungen in der Automobil- und Maschinenindustrie förderte die Entwicklung von Diamant- und CBN-Werkzeugen. Kunstharzgebundene Scheiben verbinden diese Schleifmittel mit anorganischen Füllstoffen und Harzen wie Phenolharz oder Polyimid; die Bindung entsteht durch Aushärten.
Das Einsatzspektrum umfasst Plan-, Außenrund-, Innenrund- und spitzenloses Schleifen sowie Nutenschleifen und Tiefschleifen. Je nach Schleifmittel und Spezifikation werden Superlegierungen, Cermet, Keramik, Glas, Ferrit, Schnellarbeitsstahl und weitere Werkzeugwerkstoffe bearbeitet.
Diamantausführungen unterstützen schnellen, thermisch günstigen Schnitt bei hartmetallbestückten Sägen, Fräsern und Reibahlen. Weitere Aufgaben sind Präzisionsschleifen von Hartmetallmatrizen, Walzen und Verschleißteilen, Feinbearbeitung von Keramik sowie Schleifen von Wolframcarbid- und keramischen Spritzschichten. CBN-Ausführungen sind für Schnellarbeits-, Werkzeug- und Matrizenstähle sowie für die im Katalog genannten Werkstoffe mit einer Härte über HRC 50 vorgesehen; die Zuordnung richtet sich nach Werkstoff und Wärmebehandlung.
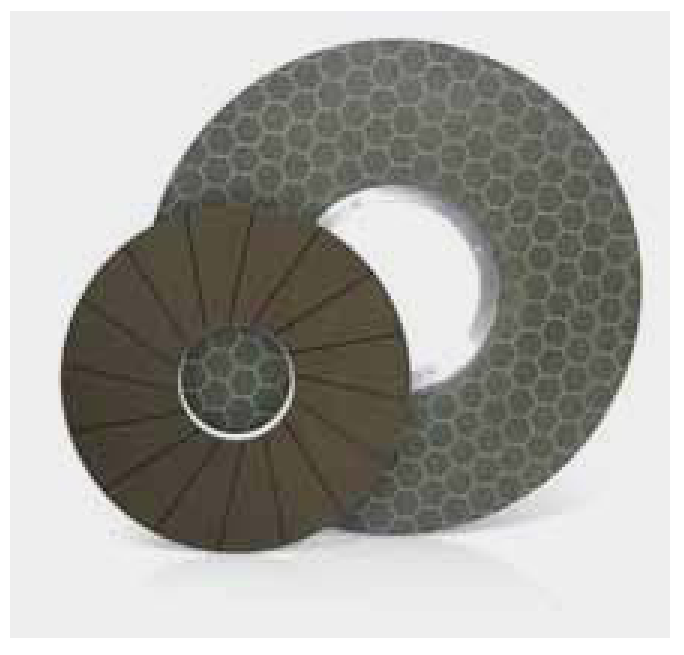
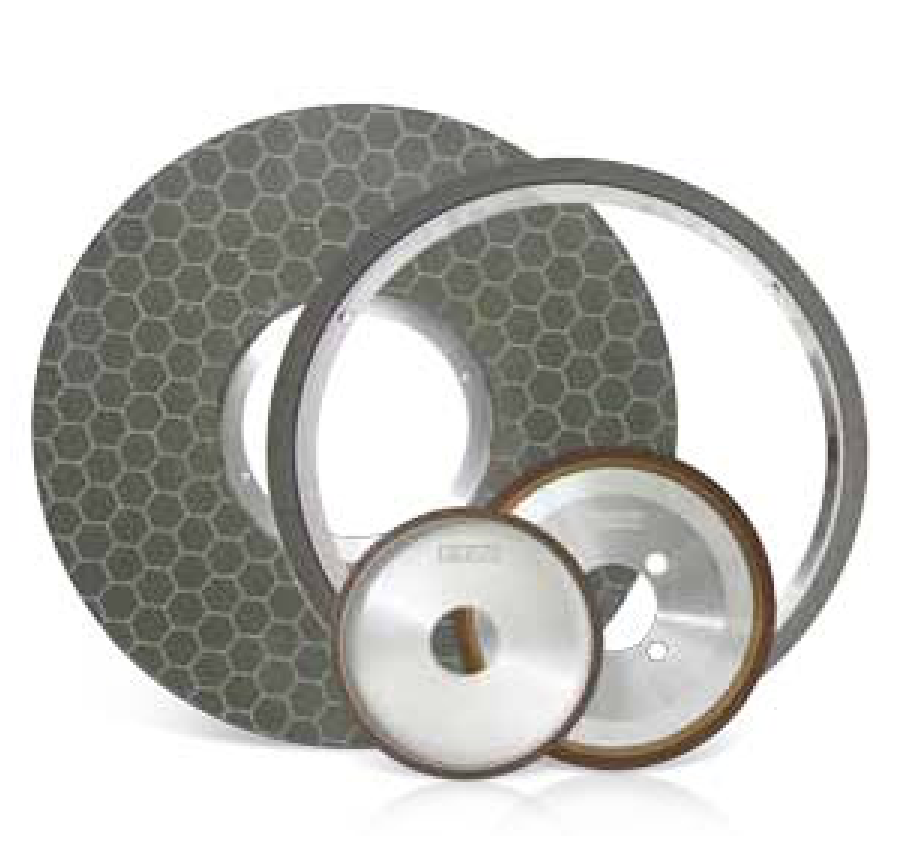
EHWA entwickelt das Programm auf Basis eigener Forschung und Fertigungserfahrung seit 1975. Es umfasst Rundschleif-, Tiefschleif-, Säge- und Schneidplattenscheiben für Serienfertigung mit gleichmäßiger Oberflächenqualität. Nass- oder Trockenbearbeitung wird passend zur Spezifikation ausgelegt. Zum Leistungsangebot gehören anwendungsgerechte Qualität, wirtschaftliche Werkzeugauswahl, abgestimmte Lieferzeiten und Service.
Metallgebundene Diamantschleifwerkzeuge
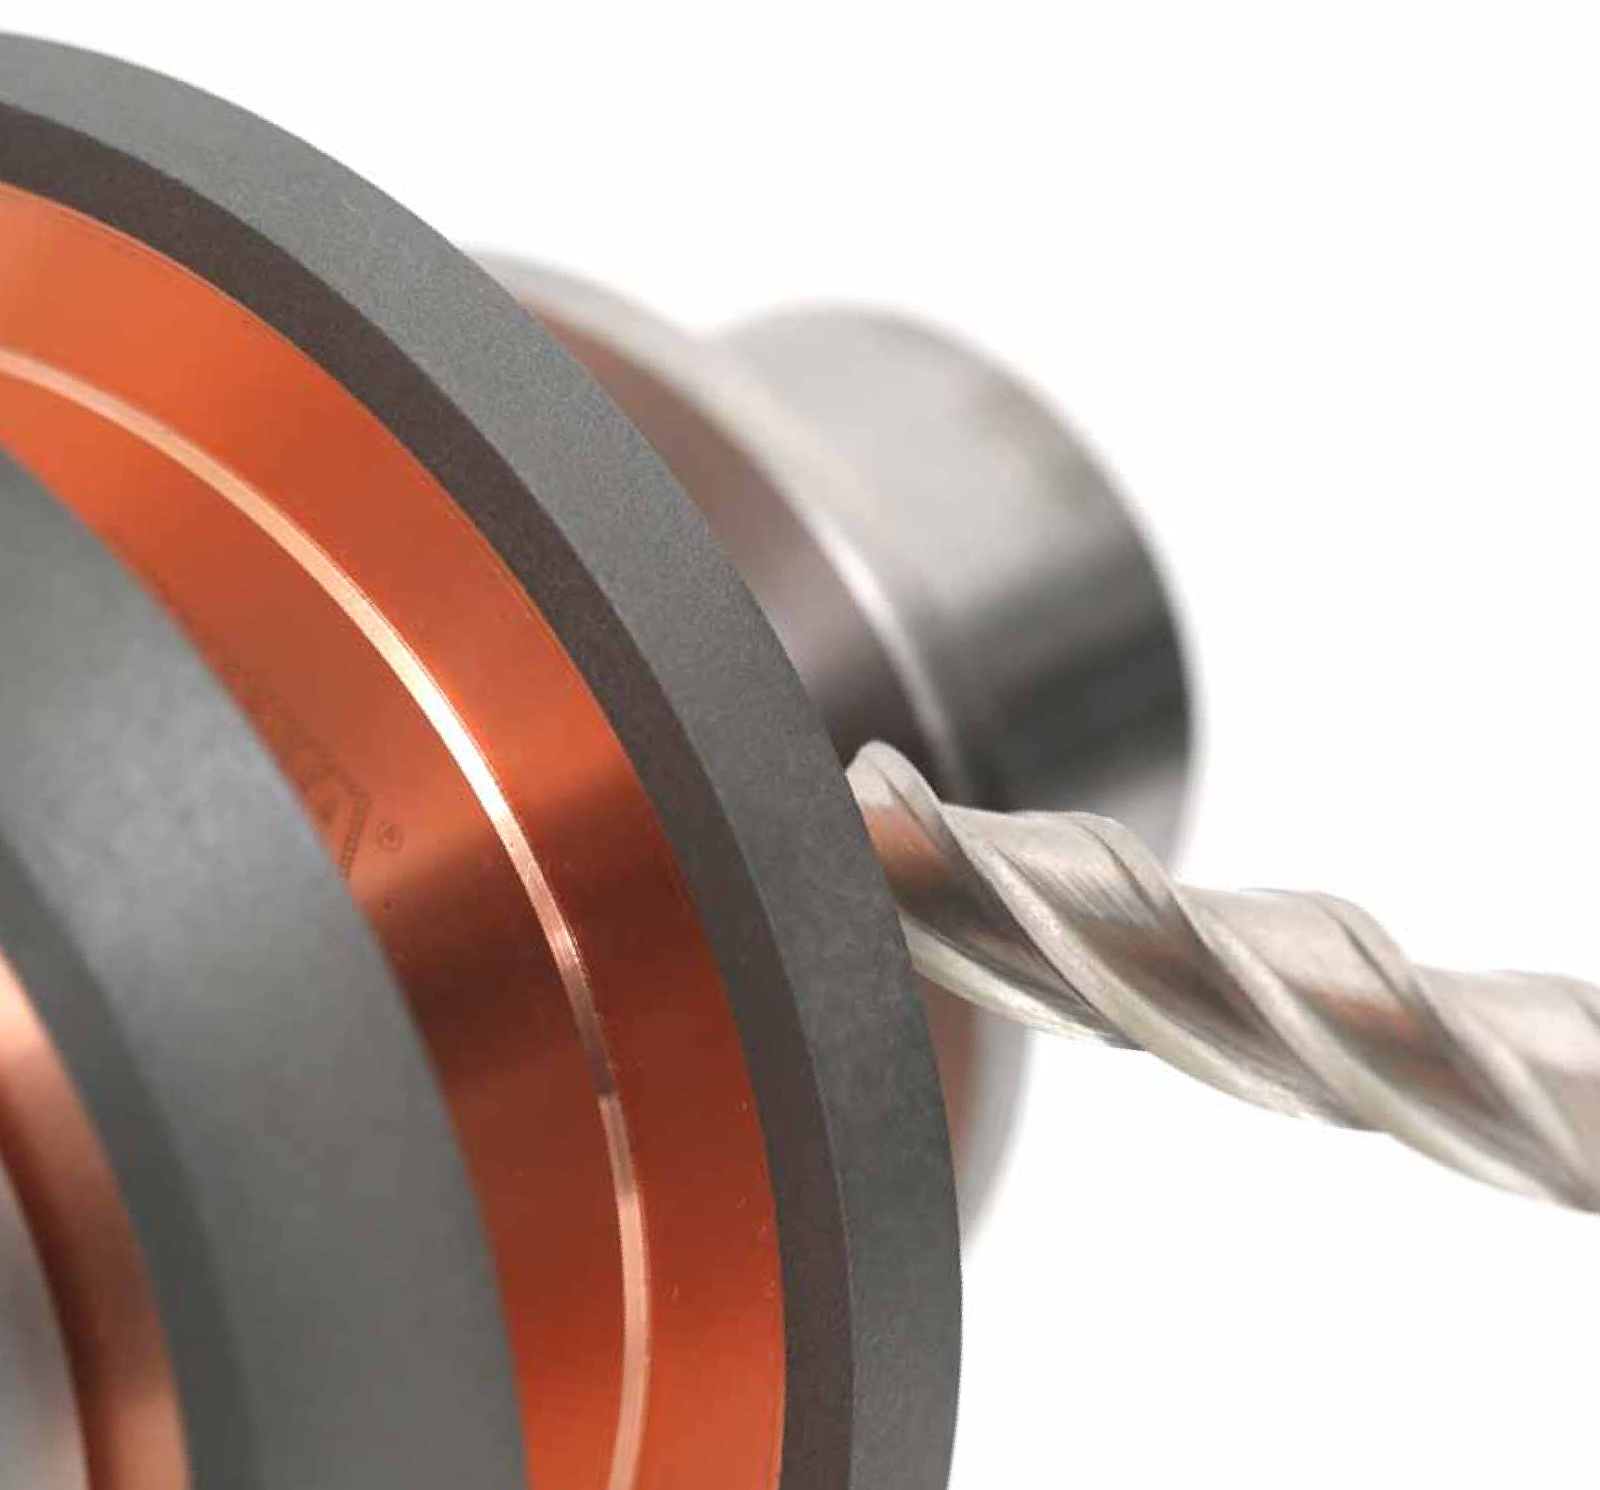
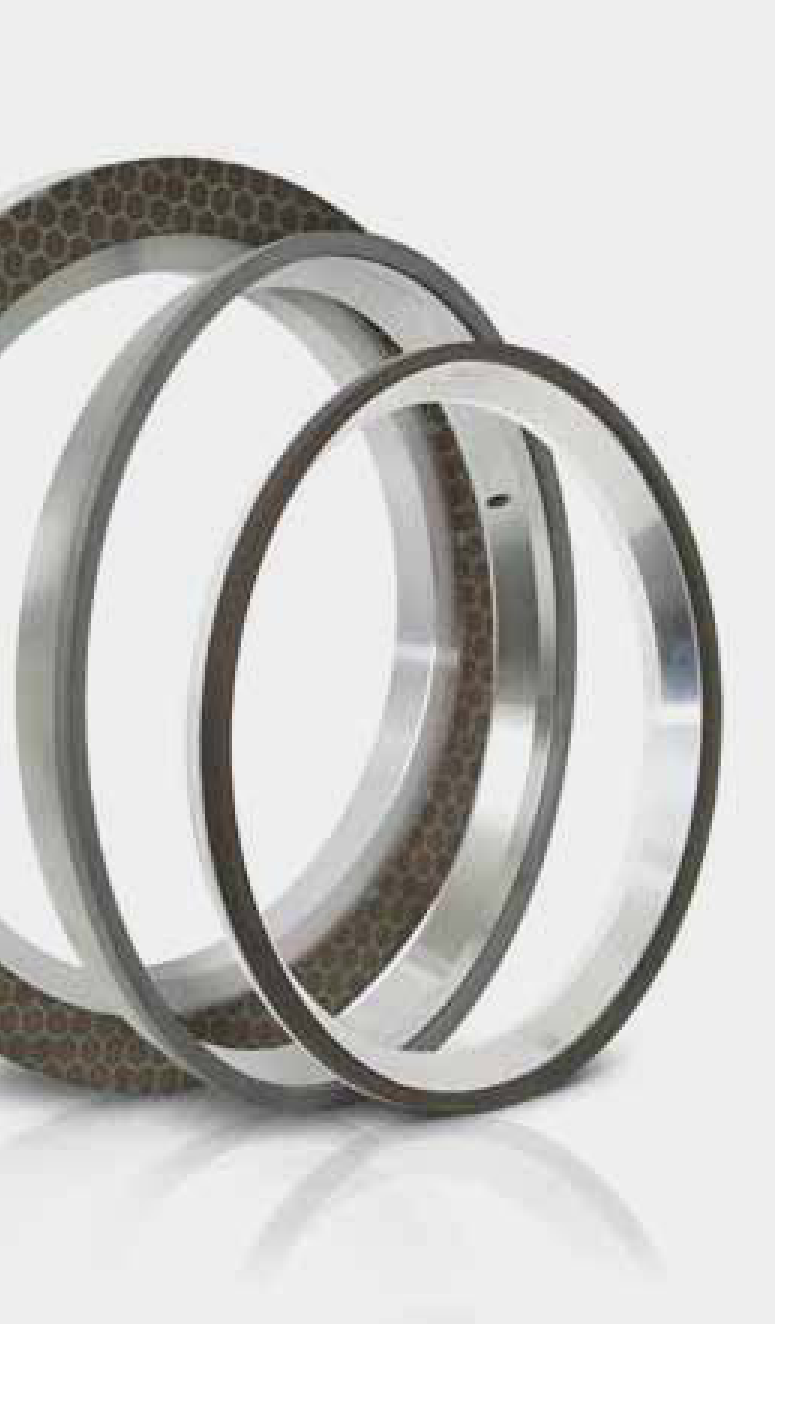
Glasprodukte verbinden optische Funktion, Gestaltung und unterschiedlichste Formen. Metallgebundene Diamantschleifwerkzeuge ermöglichen das Schleifen und Formen dieser harten, spröden Werkstoffe, etwa bei Fahrzeugglas, Architekturglas und Brillengläsern.
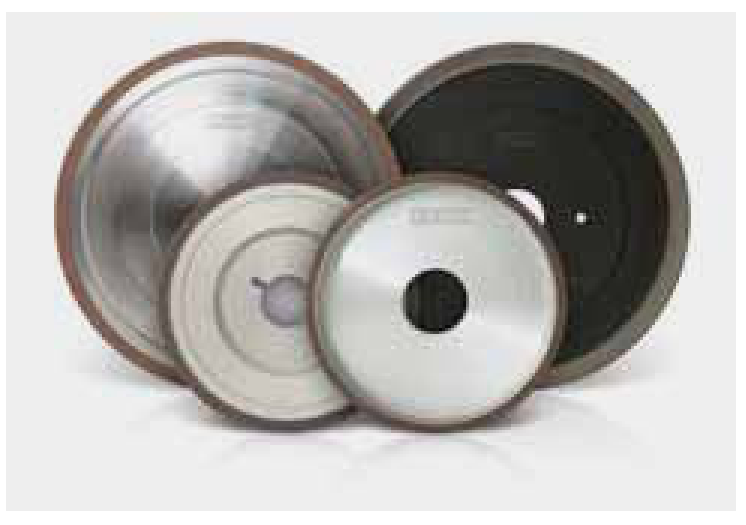
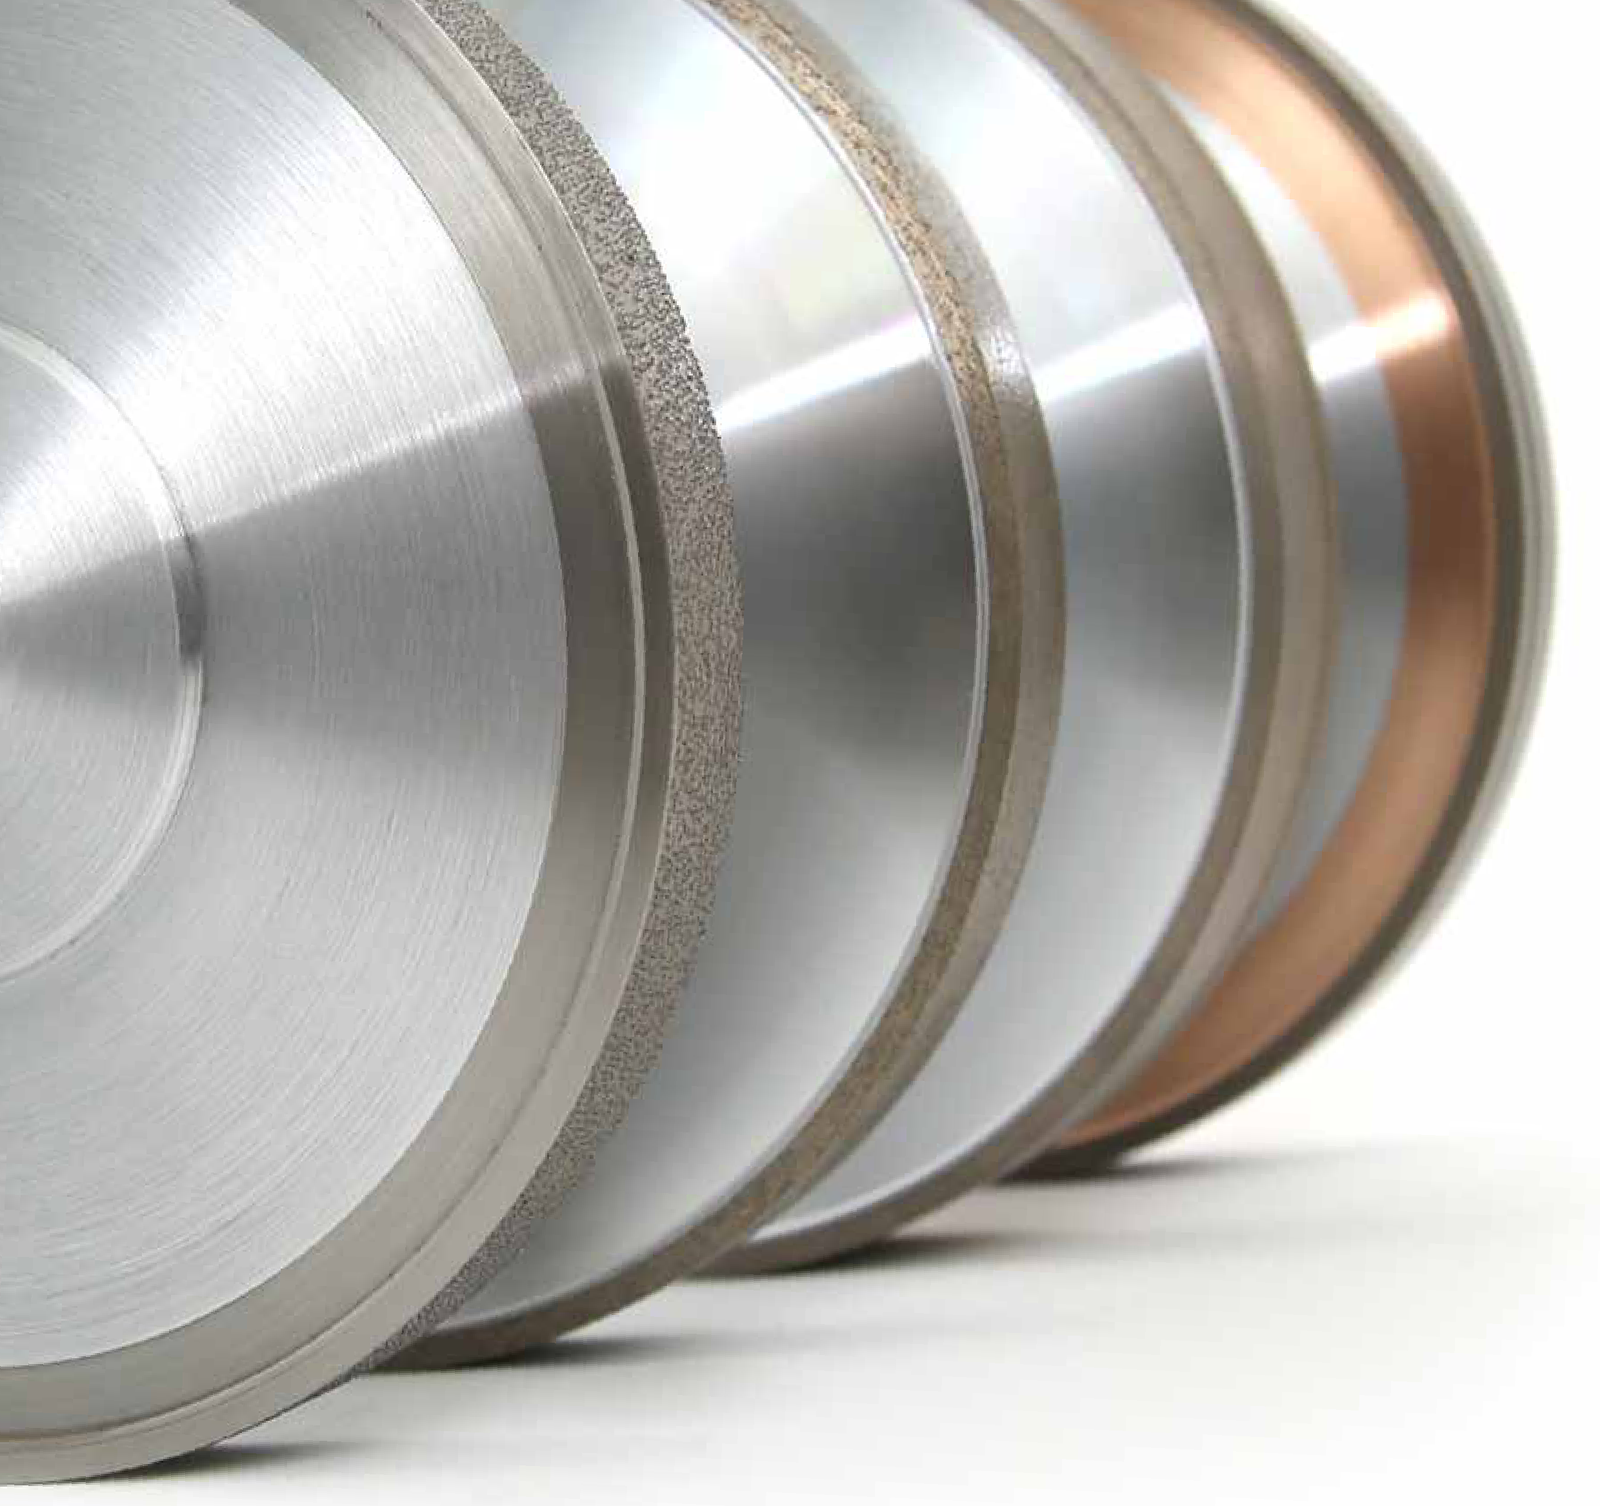
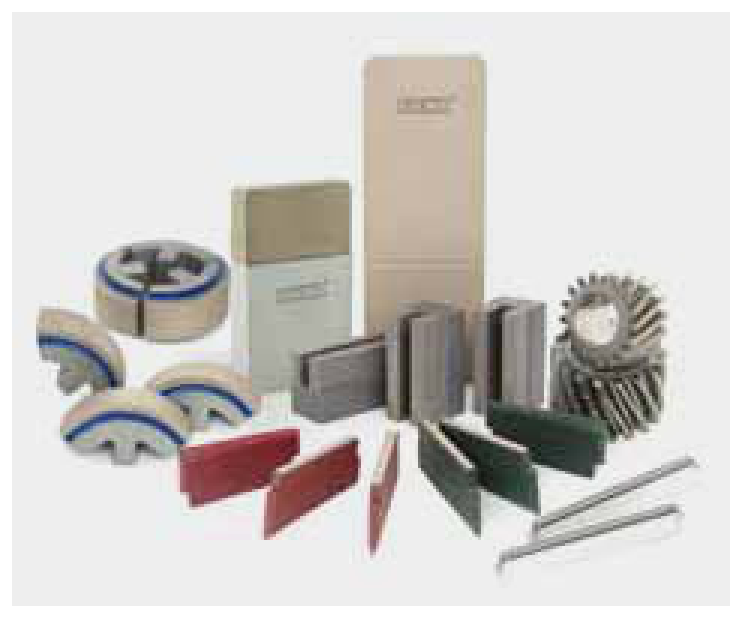
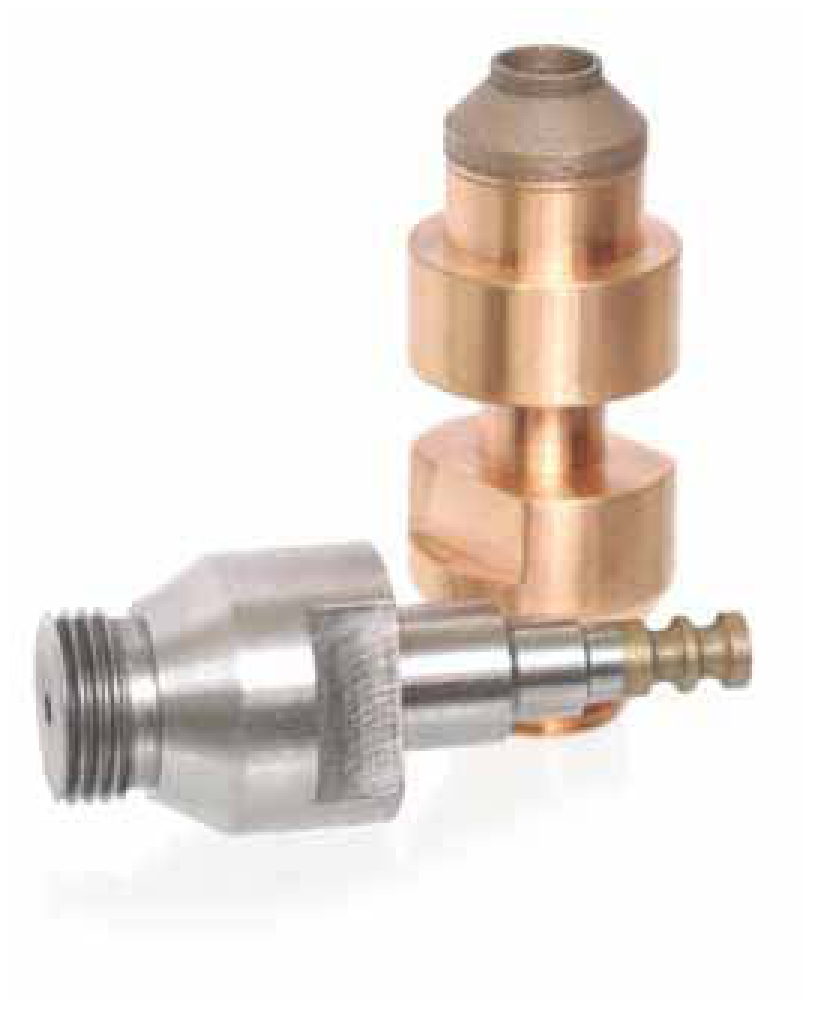
Weitere Anwendungen sind Schleifen und Schärfen hartmetallbestückter Sägen, Bearbeiten von Ferrit, Keramik, Wolframcarbid, Automobilkomponenten, Quarz und Stein. Die Bilder zeigen Kantenschleifwerkzeuge für Fahrzeugglas, Linsenwerkzeuge, Honsteine und montierte Werkzeuge.
Nach der im Katalog dokumentierten Entwicklungsgeschichte fertigte EHWA seit den späten 1970er-Jahren Kantenschleifwerkzeuge für Fahrzeugglas und Bildröhren von 14 bis 33 Zoll. Anfang der 1990er-Jahre wurde das Programm um Werkzeuge für Displayglas erweitert; anschließend folgten elektrolytisch unterstützte Schleifwerkzeuge. Die Weiterentwicklung metallgebundener Werkzeuge richtet sich nach den unterschiedlichen Kundenanwendungen.

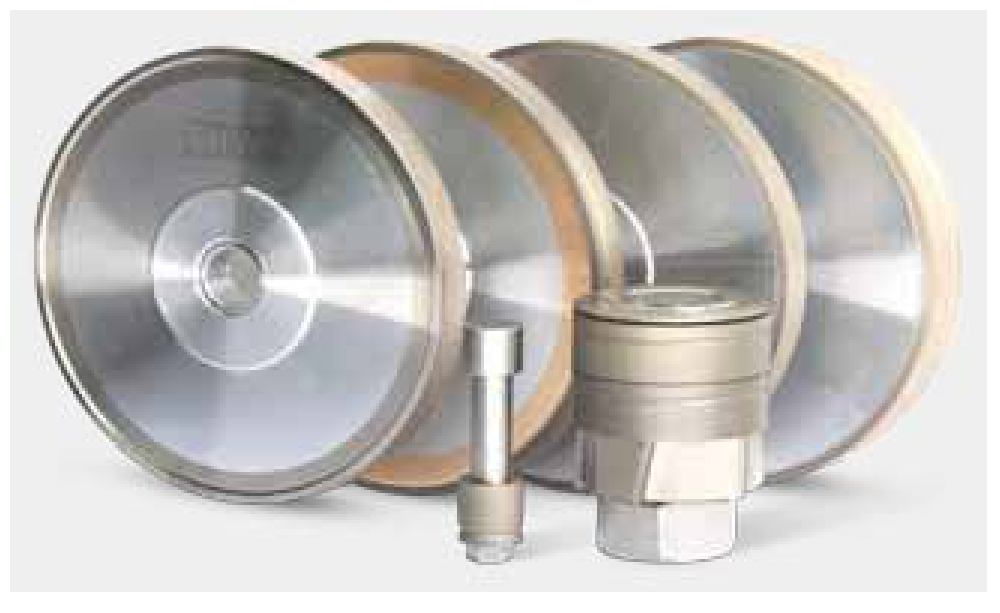
Keramisch gebundene Diamant- und CBN-Schleifscheiben
Automatisierte Schleifprozesse benötigen langlebige, formstabile Werkzeuge mit zuverlässigem Schnittverhalten. Keramische Bindungen bieten hierfür ein gut abstimmbares System aus Kornhalt, Porenstruktur und Abrichtbarkeit. Freier Schnitt, lange Werkzeugstandzeit und hohe Produktivität können den Betreuungsaufwand im Prozess verringern. Selbstschärfendes Verhalten ergänzt das gezielte Abrichten; Rundlauf und Profil werden weiterhin entsprechend der Anwendung eingestellt.
Seit den späten 1980er-Jahren entwickelte EHWA keramisch gebundene CBN-Scheiben für Automobilkomponenten wie Gleichlaufgelenke. Das Programm wurde auf Präzisionsmaschinenteile, Lager, Verzahnungen, Werkzeuge und Matrizen, Halbleiter, Keramik und Cermet sowie insbesondere PKD-/PCBN-Schneidwerkzeuge erweitert.
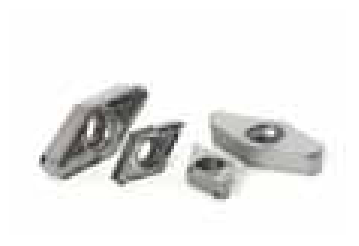
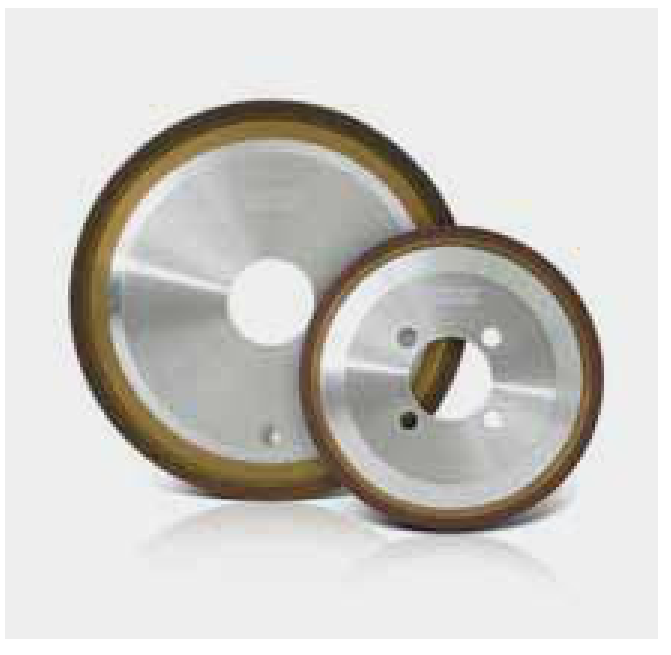
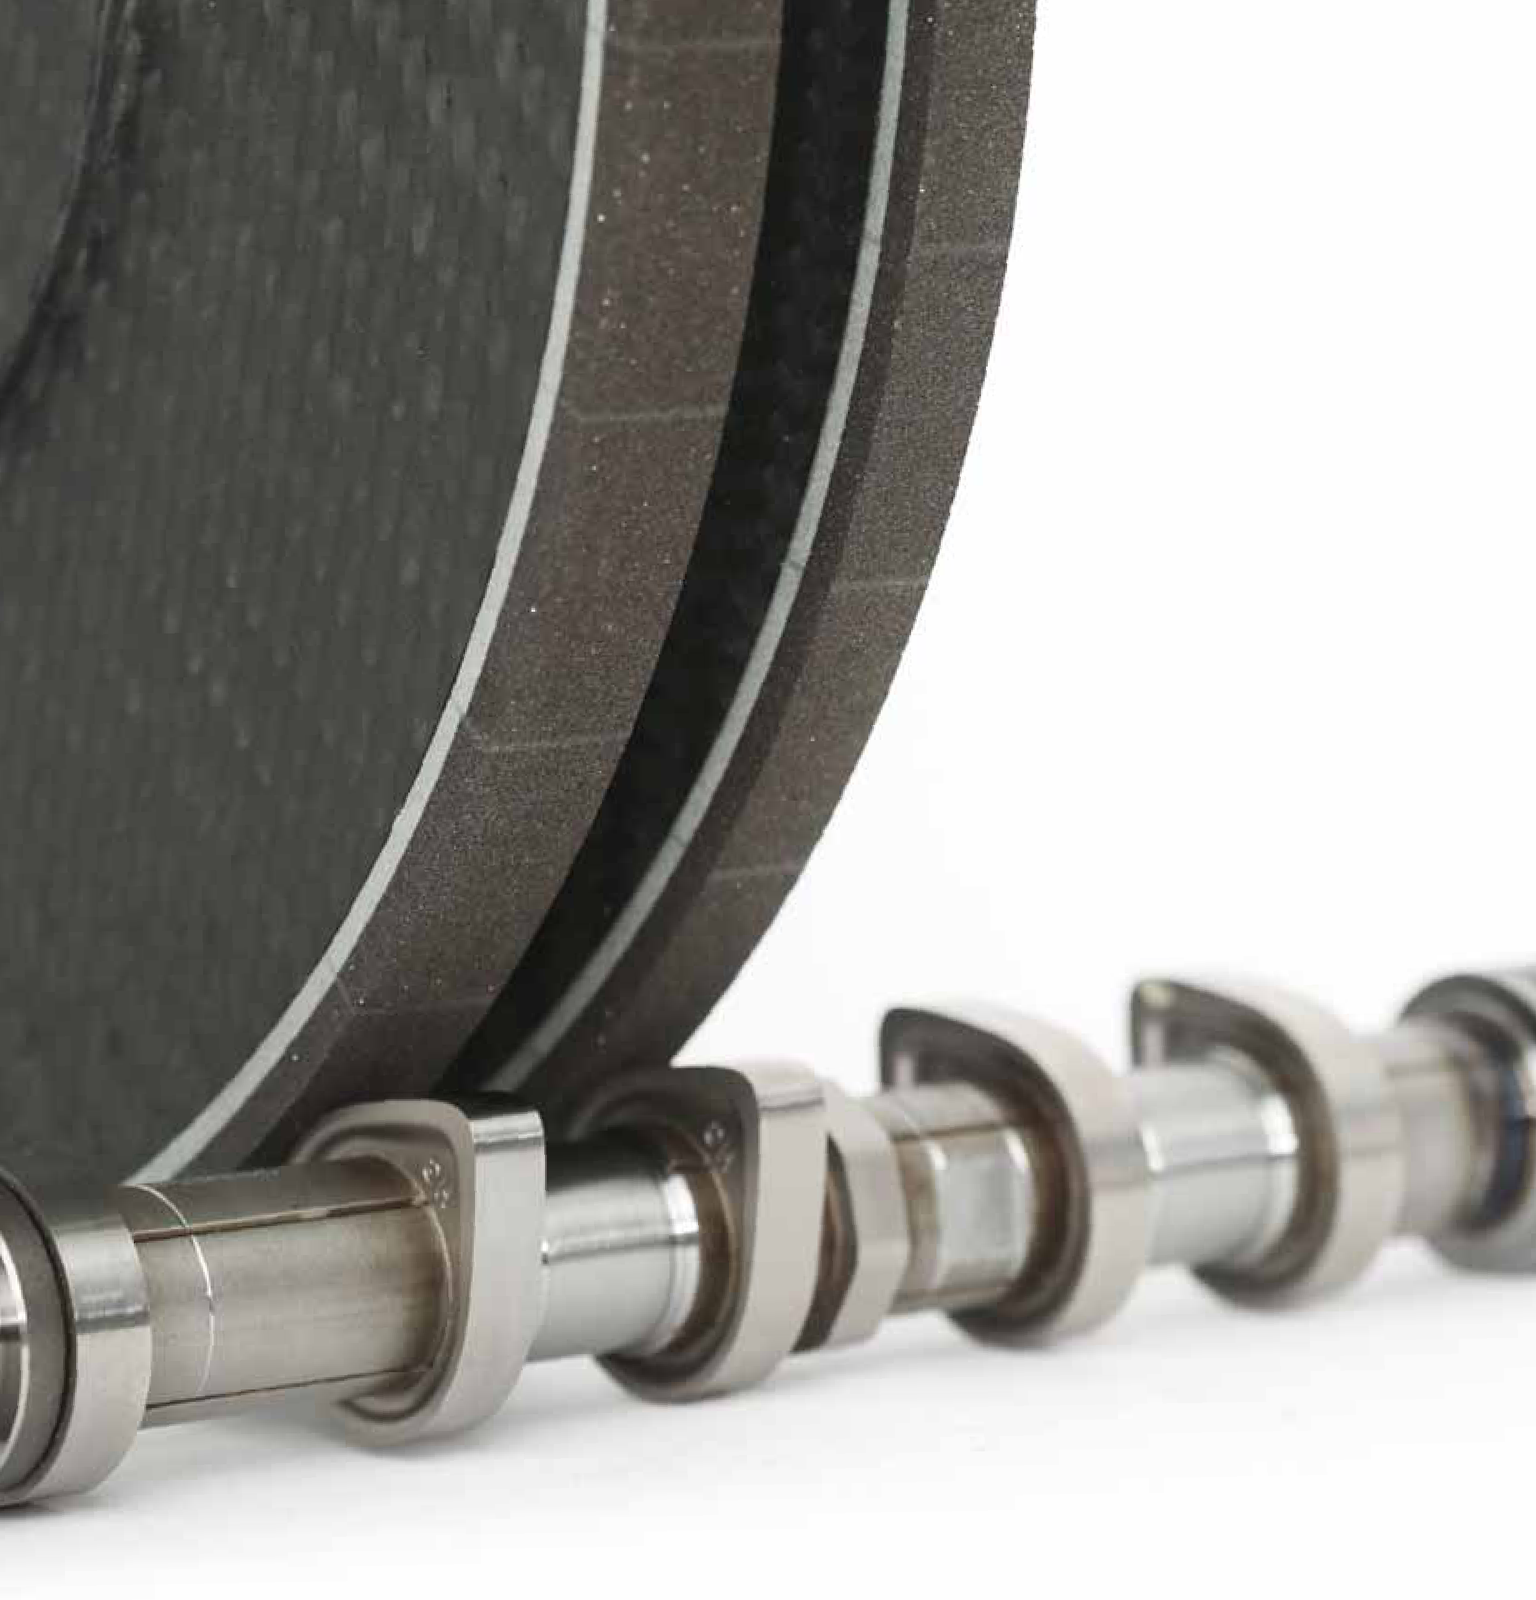
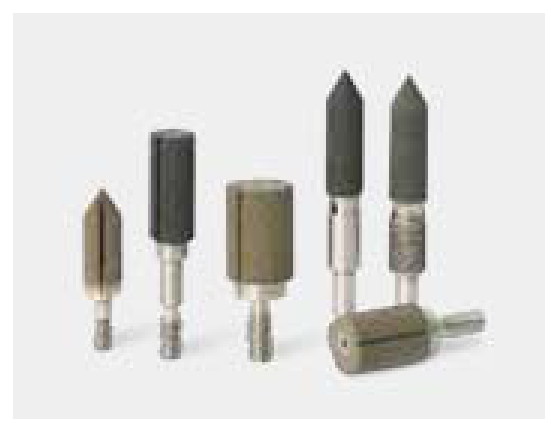
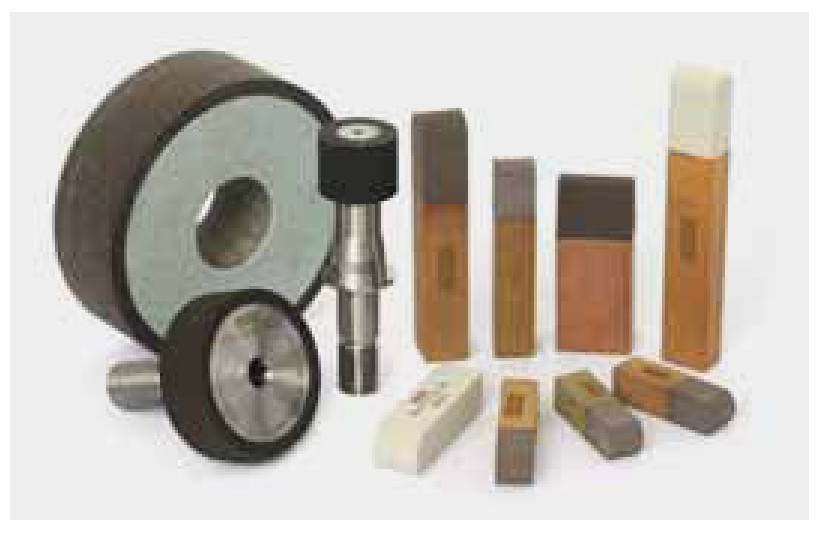
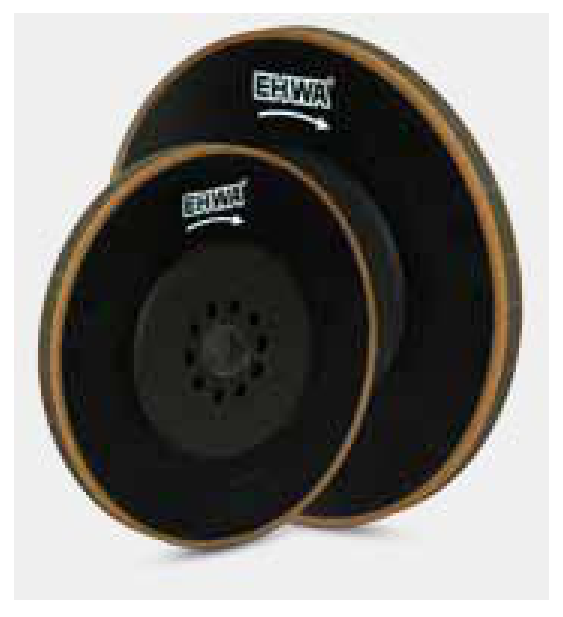
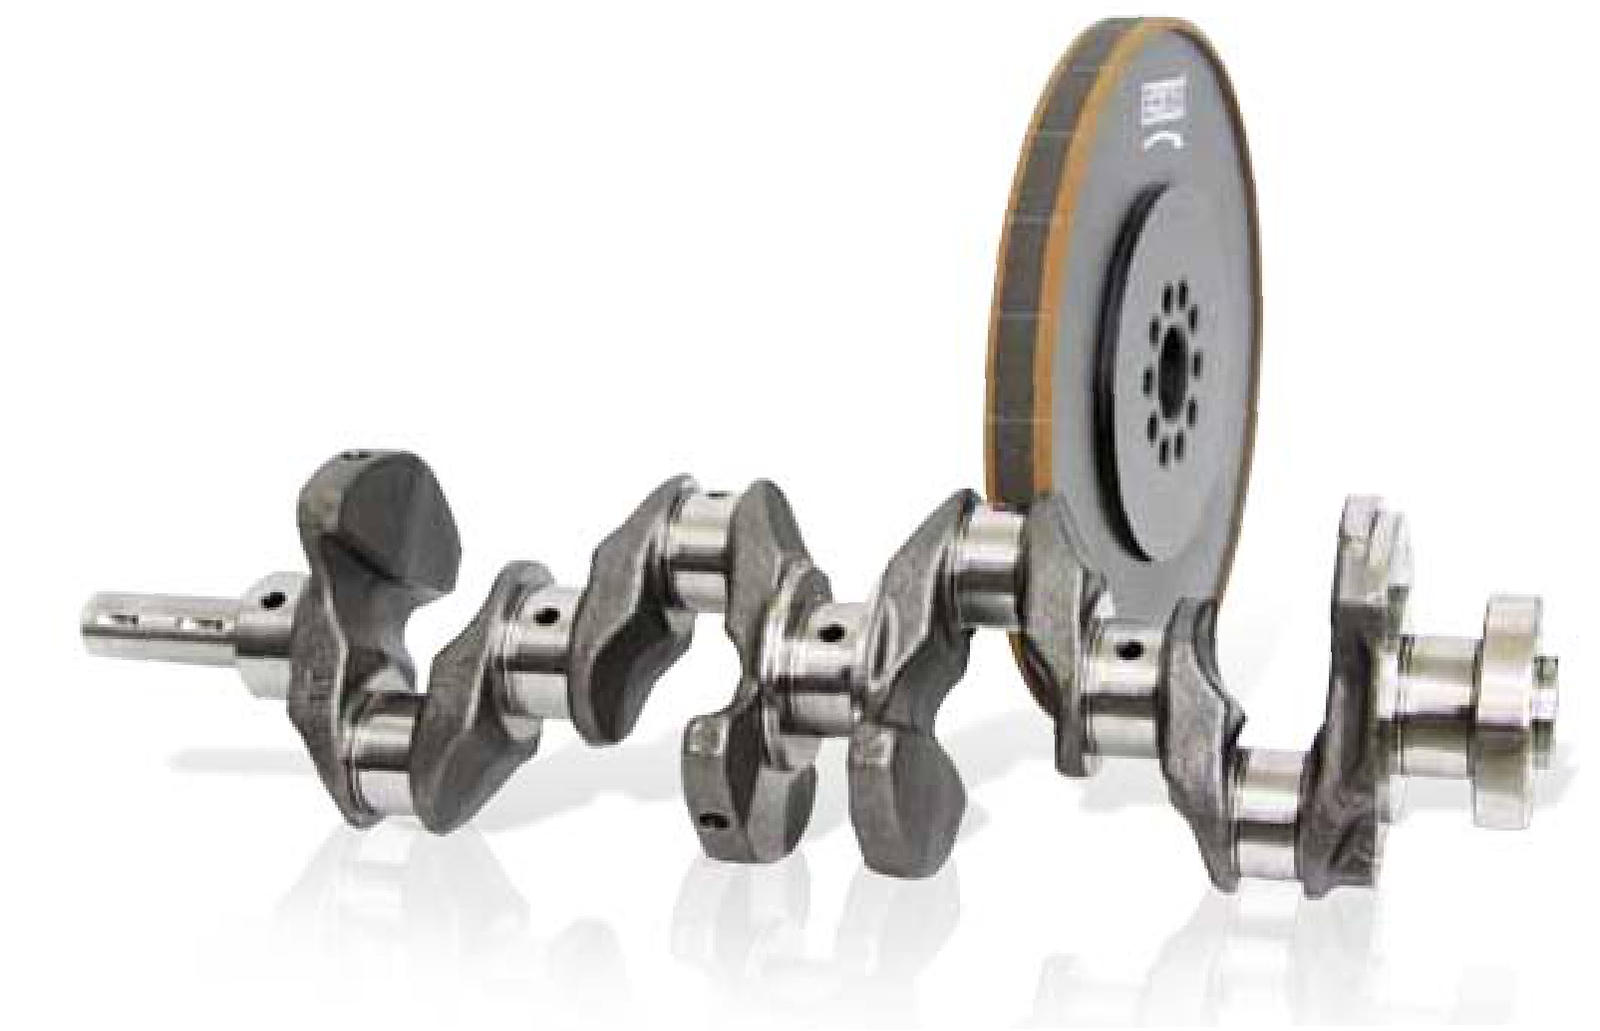
Die Bilder zeigen Umfangsschleifscheiben für PKD-/PCBN-Schneidplatten, Bohrungsschleifwerkzeuge für Einspritzdüsen, Lagerwerkzeuge und Honsteine sowie Kurbelwellenschleifscheiben. Die Weiterentwicklung richtet sich nach der Prozessleistung und den Anforderungen dieser Anwendungsgruppen.

Galvanisch belegte Diamant- und CBN-Werkzeuge
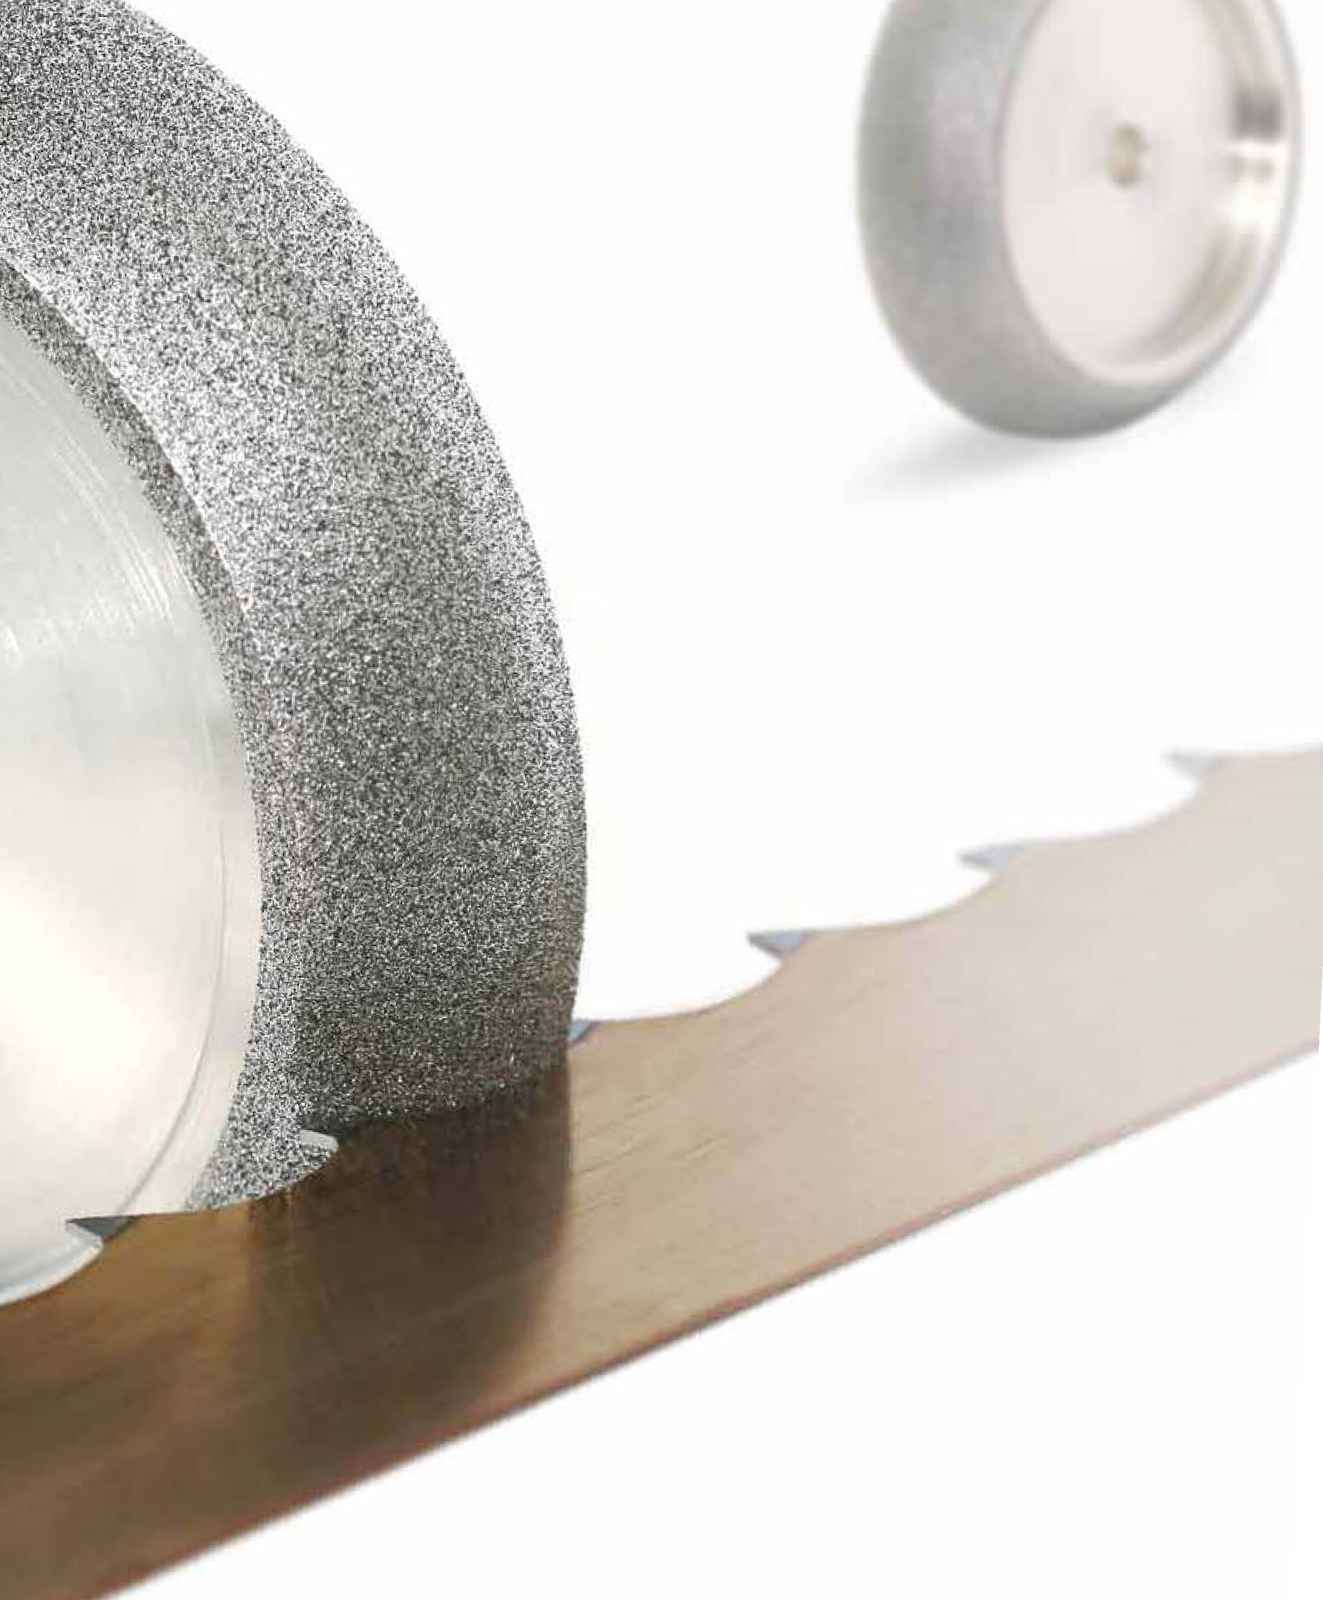
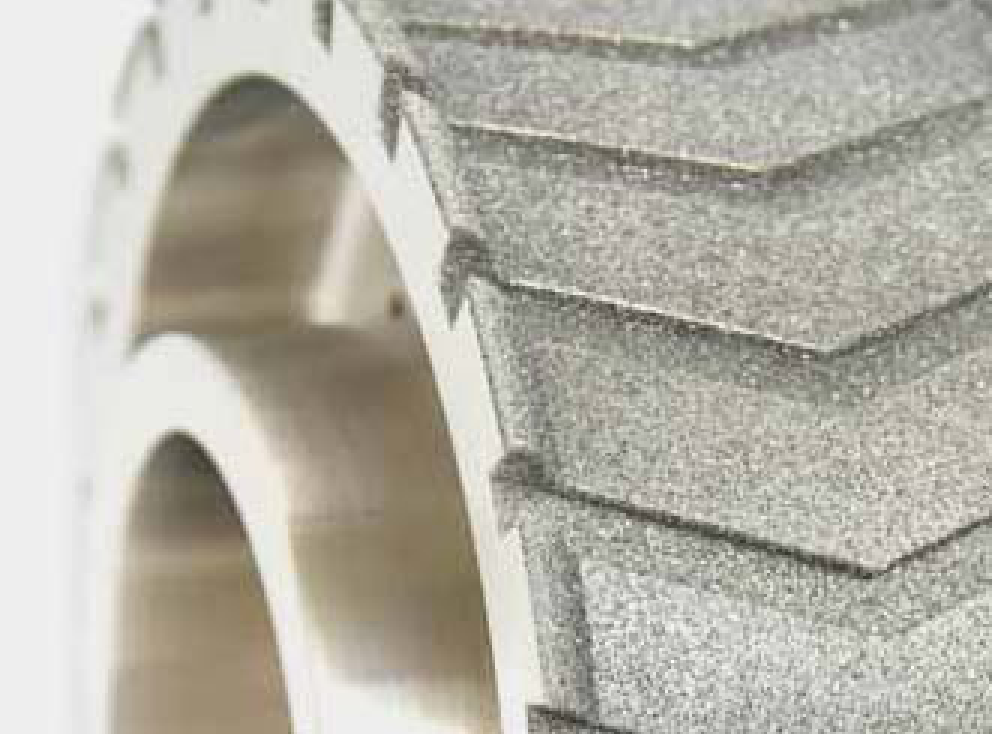
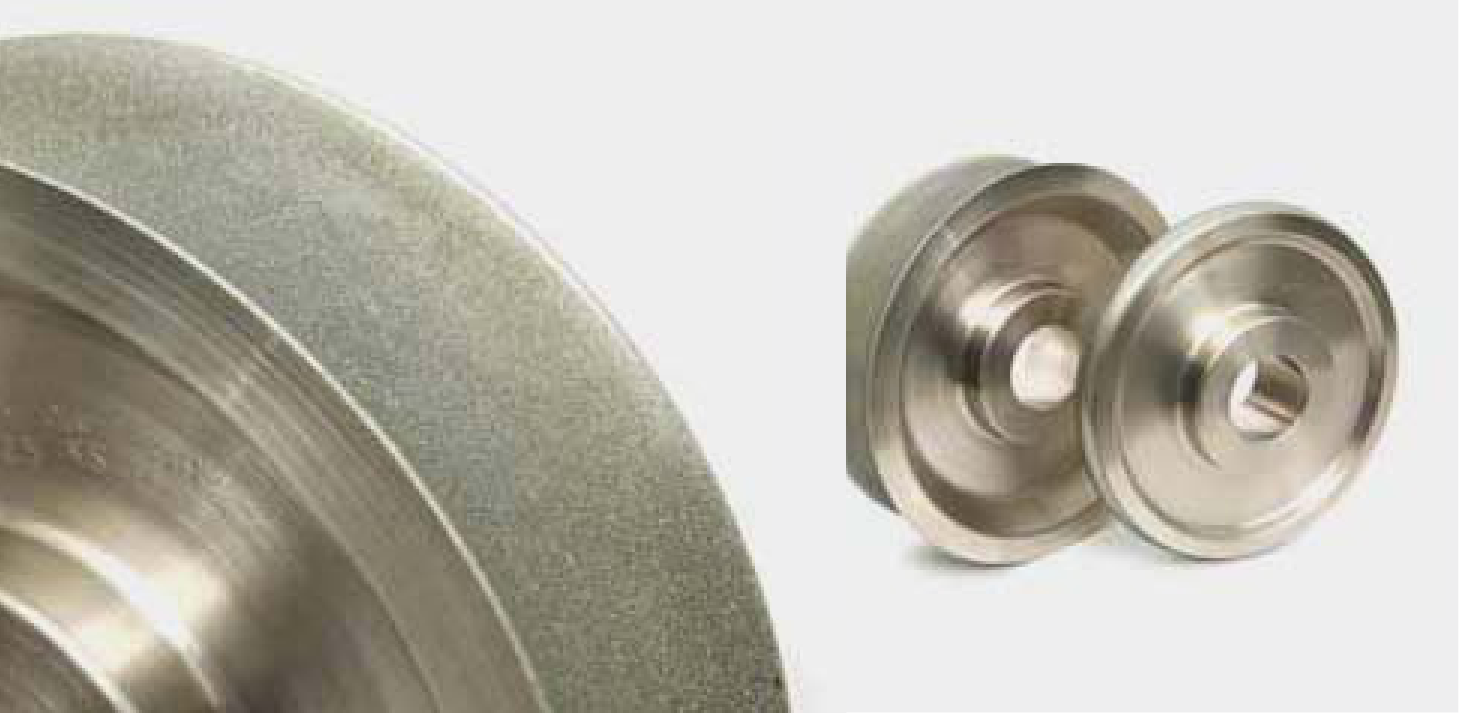
Bei galvanischen Werkzeugen hält eine Nickelmatrix die Diamant- oder CBN-Körner auf dem Grundkörper. Der Katalog beschreibt je nach Anwendung ein- oder mehrlagige Belegungen. Das Verfahren ermöglicht unterschiedliche Formen und Konturen. Hoher Kornüberstand und eine hohe oberflächenbezogene Kornbelegung unterstützen freien Schnitt, hohen Abtrag und effizientes Schleifen.
Die Werkstoffgruppen umfassen Nichteisenmetalle, gehärtete Stähle, faserverstärkte Kunststoffe, Keramik und Verbundwerkstoffe; die Diamant- oder CBN-Auswahl wird werkstoffgerecht getroffen. Seit 1992 entwickelt und fertigt EHWA galvanische Werkzeuge. Neben konventionell nickelbelegten Ausführungen umfasst das Programm im Negativverfahren hergestellte rotierende Diamantabrichter für Automobil- und Luftfahrtanwendungen sowie nickelgebundene Wafer-Trennblätter für die Halbleiterindustrie.
Die gezeigten Ausführungen sind Reibahlen, Bremsbelagschleifscheiben, Ferritschleifscheiben und Werkzeuge für SiC-Formen. Das Programm wird für die jeweiligen Kundenanwendungen weiterentwickelt.


Galvanisch belegte Diamant-Nadelfeilen
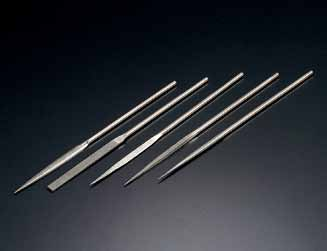
Im ergänzenden EHWA-Anwendungsprogramm galvanisch belegter Werkzeuge sind auch Diamant-Nadelfeilen abgebildet. Die Abbildung zeigt verschiedene Feilenformen als Produktbeispiele. Für die Auswahl werden Werkstück, gewünschte Kontur und Bearbeitungsaufgabe mit EHWA abgestimmt.
Rotierende Diamantabrichter: Präzision für Serienprozesse
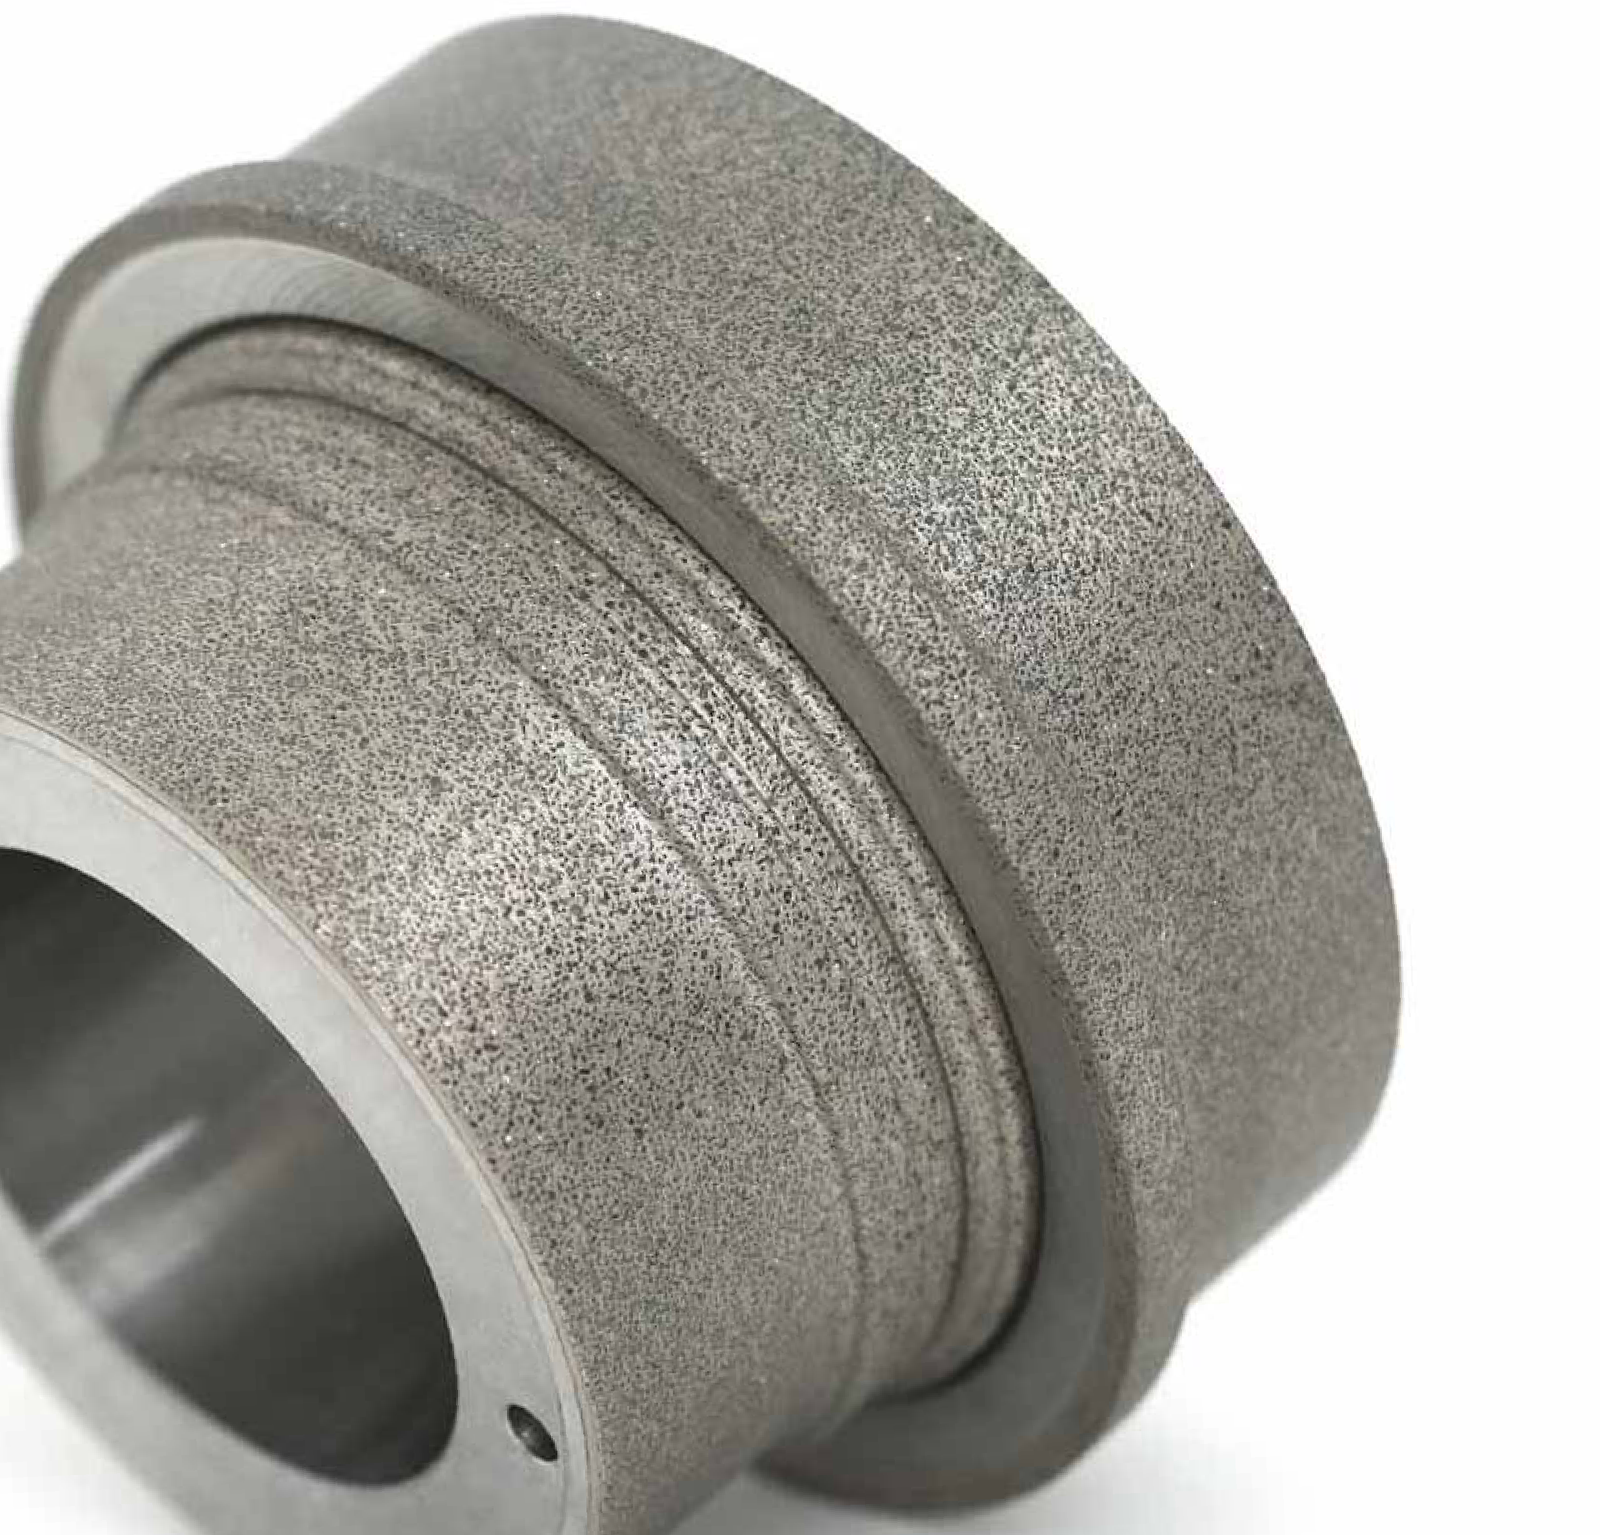
Rotierende Diamantabrichter unterstützen die wirtschaftliche Serienfertigung hochpräziser Bauteile, etwa Motor- und Turbinenkomponenten für Automobil- und Luftfahrtanwendungen. Die Werkzeuge formen die benötigten Konturen schnell und präzise in die Schleifscheibe.
Nach der Kataloghistorie investierte EHWA seit 1990 in Entwicklung, Fertigung und Fachpersonal für rotierende Abrichter. 1992 begann die Belieferung von Automobil- und Luftfahrtanwendungen. Die Abrichter profilieren Aluminiumoxid- und Siliciumcarbid-Schleifscheiben und weitere anwendungsgerecht abgestimmte Schleifsysteme. Zu den Profilaufgaben gehören Lager, Schrauben- und Gewindeformen sowie Verzahnungen.
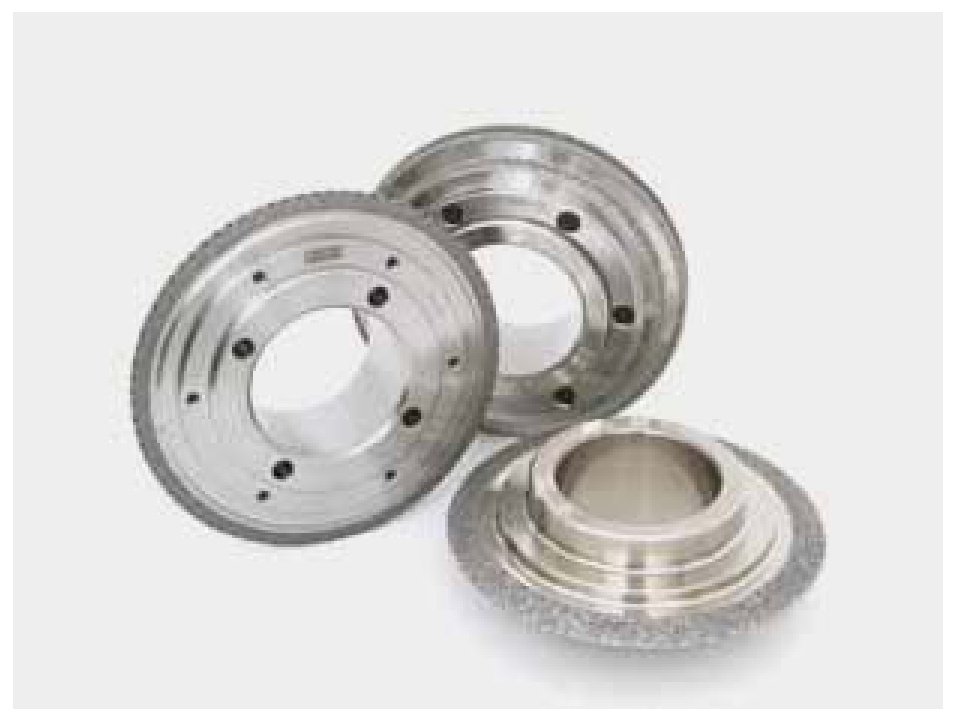
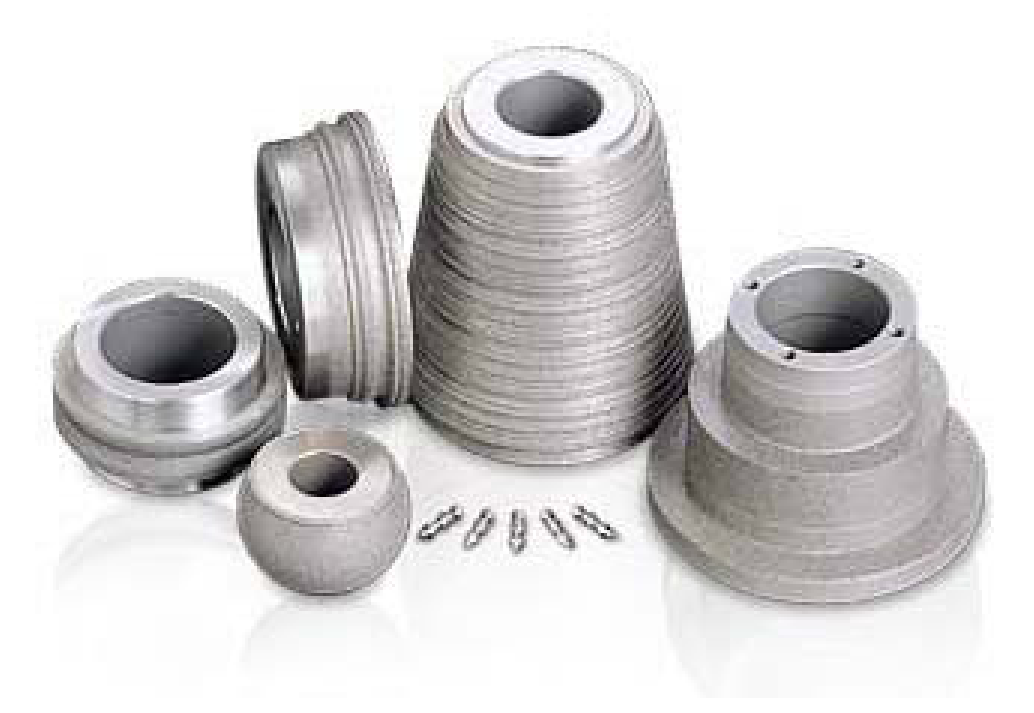
Die Abbildungen zeigen Abrichter für Wasserpumpen- und Kugellager, Verzahnungen, Einspritznadeln und Turboladerkomponenten. Werkzeugpräzision, reproduzierbare Profilform und die passende Konturauslegung bilden die Grundlage der Auswahl.
Stationäre Abrichter: Profilieren und Schnittfähigkeit herstellen
Profilieren beziehungsweise Rundlaufkorrektur stellt die Form und den Rundlauf der montierten Schleifscheibe her. Das Schärfen öffnet die Schleiffläche und stellt den Kornüberstand und die Schnittfähigkeit wieder her. Es entfernt anhaftende Rückstände, etwa Lot- und Stahlpartikel, sowie kleine Bindungsanteile. Es ist erforderlich, wenn die Scheibe zugesetzt oder stumpf wird, und je nach Verfahren nach der Form- oder Rundlaufkorrektur. Der Katalog empfiehlt die Rundlaufkorrektur mit Kühlschmierstoff.
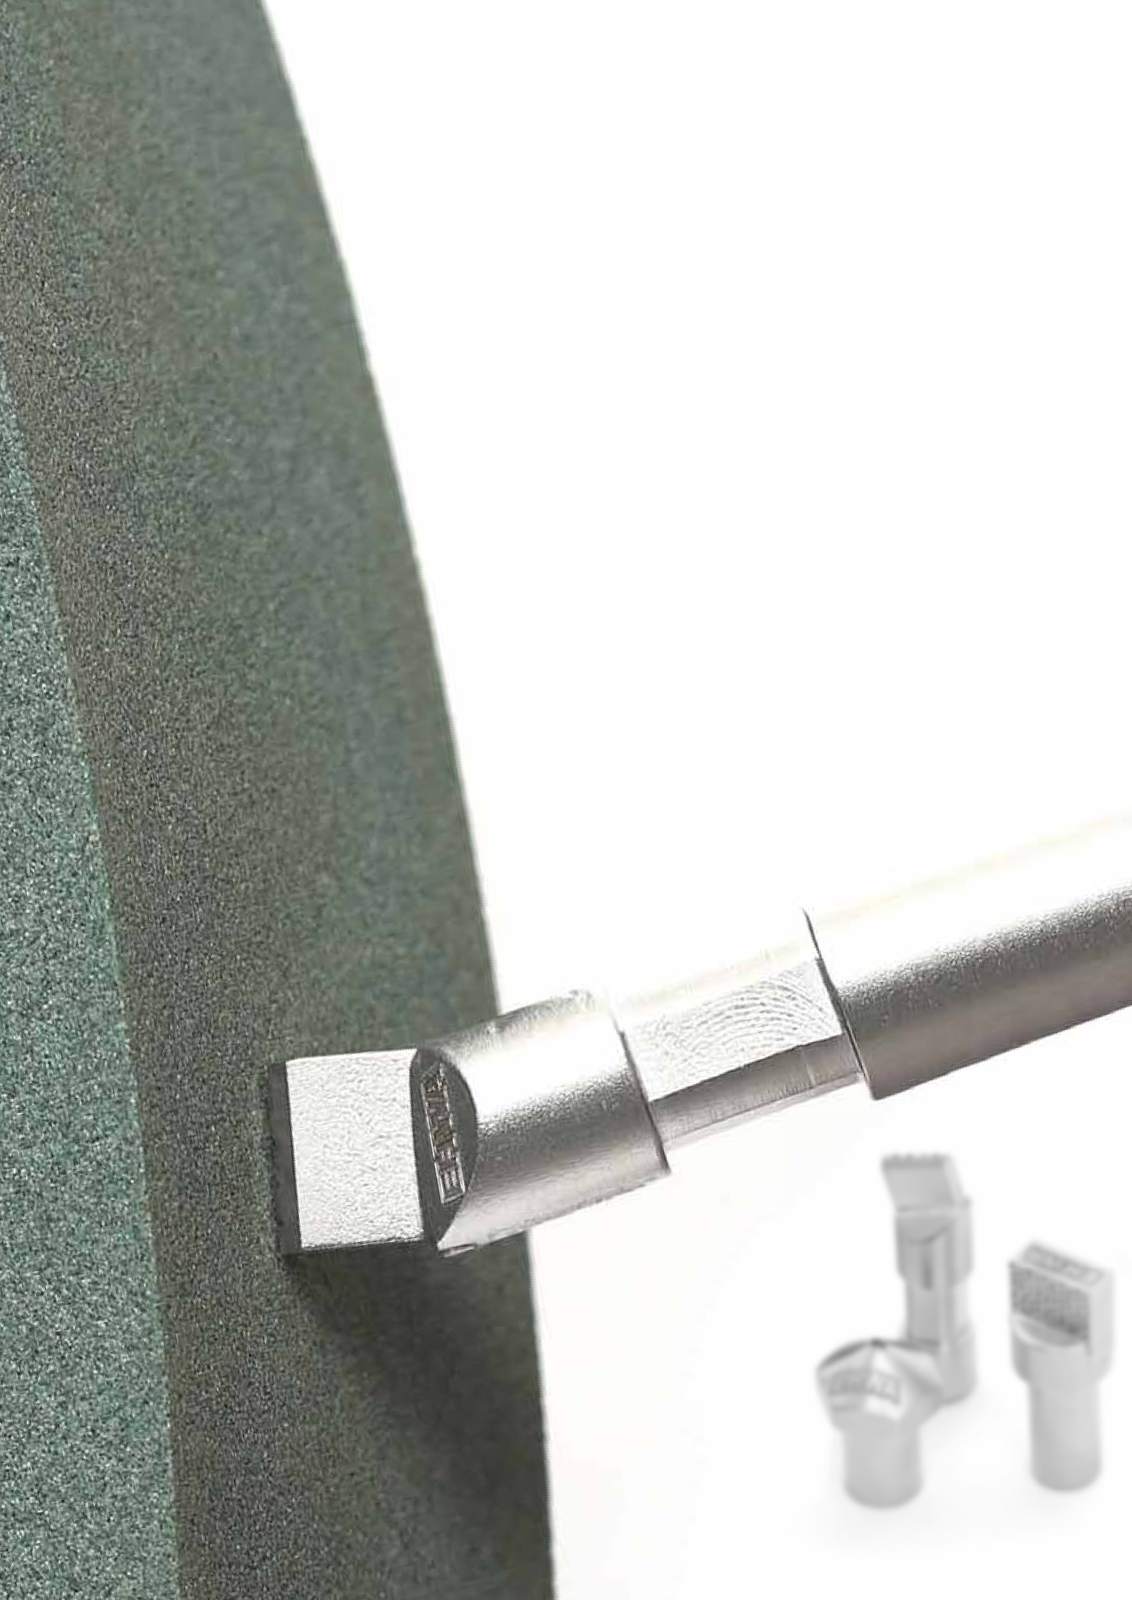
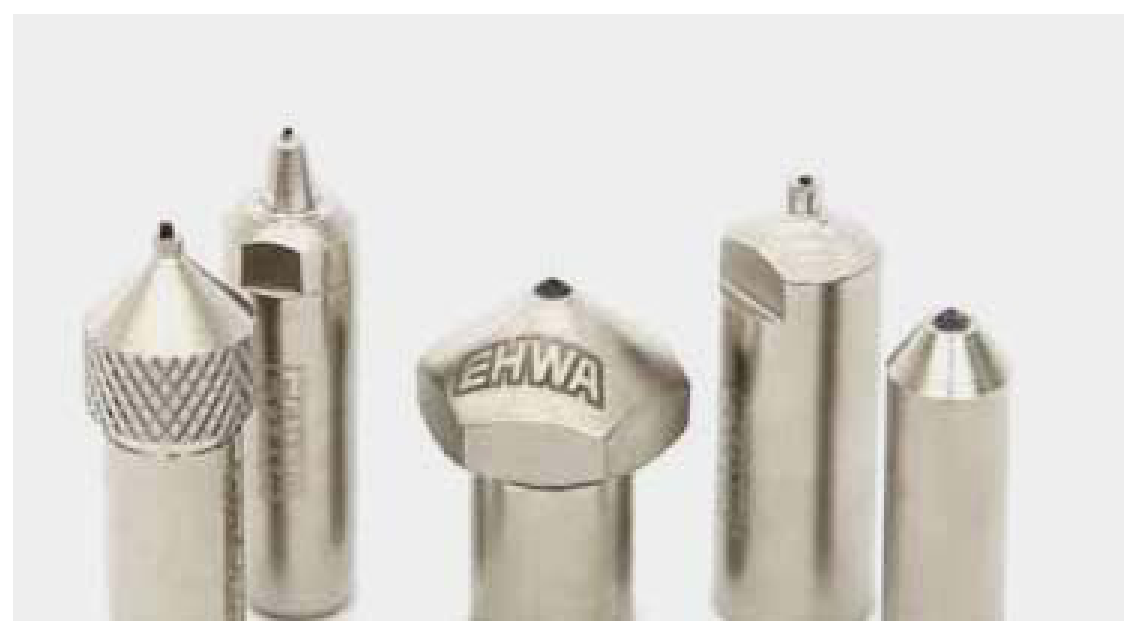
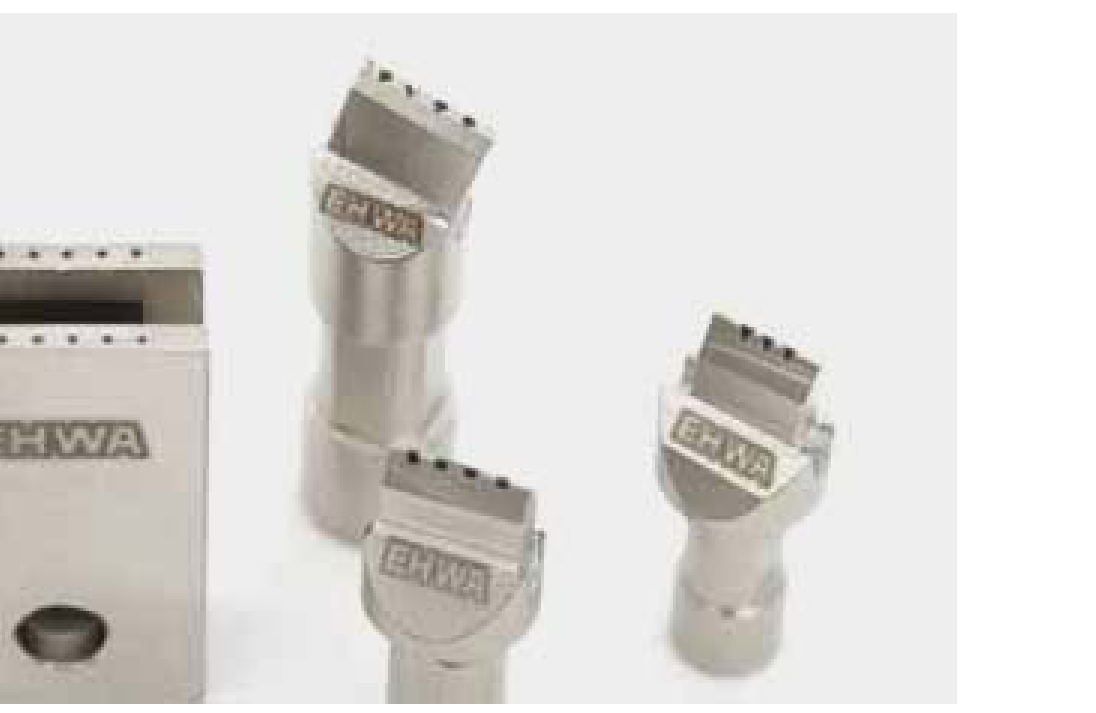
SDD werden gefertigt, indem ein ausgewählter Diamant in einer Metallmatrix im Stahlschaft eingesintert wird; die Spitze liegt konzentrisch zum Schaft. MDD enthalten zwei oder mehr Diamanten in einer Metallmatrix. Ihre verteilten Schneidpunkte eignen sich für größere und breitere Scheiben. Sie verteilen die Belastung, können Reibungswärme und vorzeitigen Ausfall verringern und unterstützen lange Standzeit sowie zügiges Abrichten.
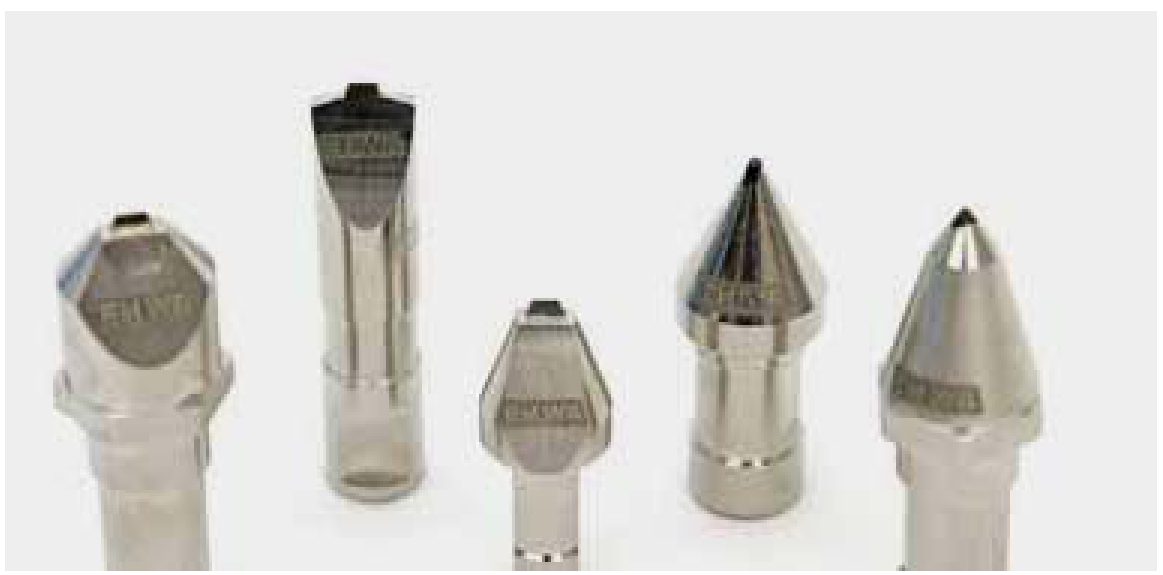
FDD verwenden einen hochwertigen Monodiamanten, der in einer Metallmatrix im Stahlschaft eingesintert und anschließend auf die gewünschte Form geschliffen wird, etwa eine Kegelspitze mit Radius, Facette oder Profil. IDD entstehen durch Sintern ausgewählter Diamantpartikel mit einer Metallmatrix. Sie unterstützen wirtschaftliches Abrichten mit langer Standzeit bei großen und breiten Schleifscheiben. Die Weiterentwicklung aller vier Bauarten folgt den jeweiligen Kundenanforderungen.
Technische Spezifikation: vom Schleifmittel zur Werkzeugform
Die folgenden Auswahlhilfen ordnen Schleifmittel, Körnung, Konzentration, Bindung und Werkzeugform zu. Produktcodes und Maßkennungen bleiben dabei die Grundlage für die konkrete Auslegung.
Technische Auswahl und Bestellangaben
Die technische Auswahl folgt dem Zusammenspiel aus Schleifmittel, Körnung, Härtegrad, Konzentration, Bindung und Werkzeuggeometrie. Die folgenden Kapitel erläutern die EHWA-Kennzeichnung für Kunstharz-, keramische und Metallbindungen, die Schleifmitteltypen, Bindungsmodifikationen, Scheibenformen und Hauptmaße. Ergänzend folgen Auswahlübersichten und allgemeine Informationen zu Diamant- und CBN-Schleifscheiben.
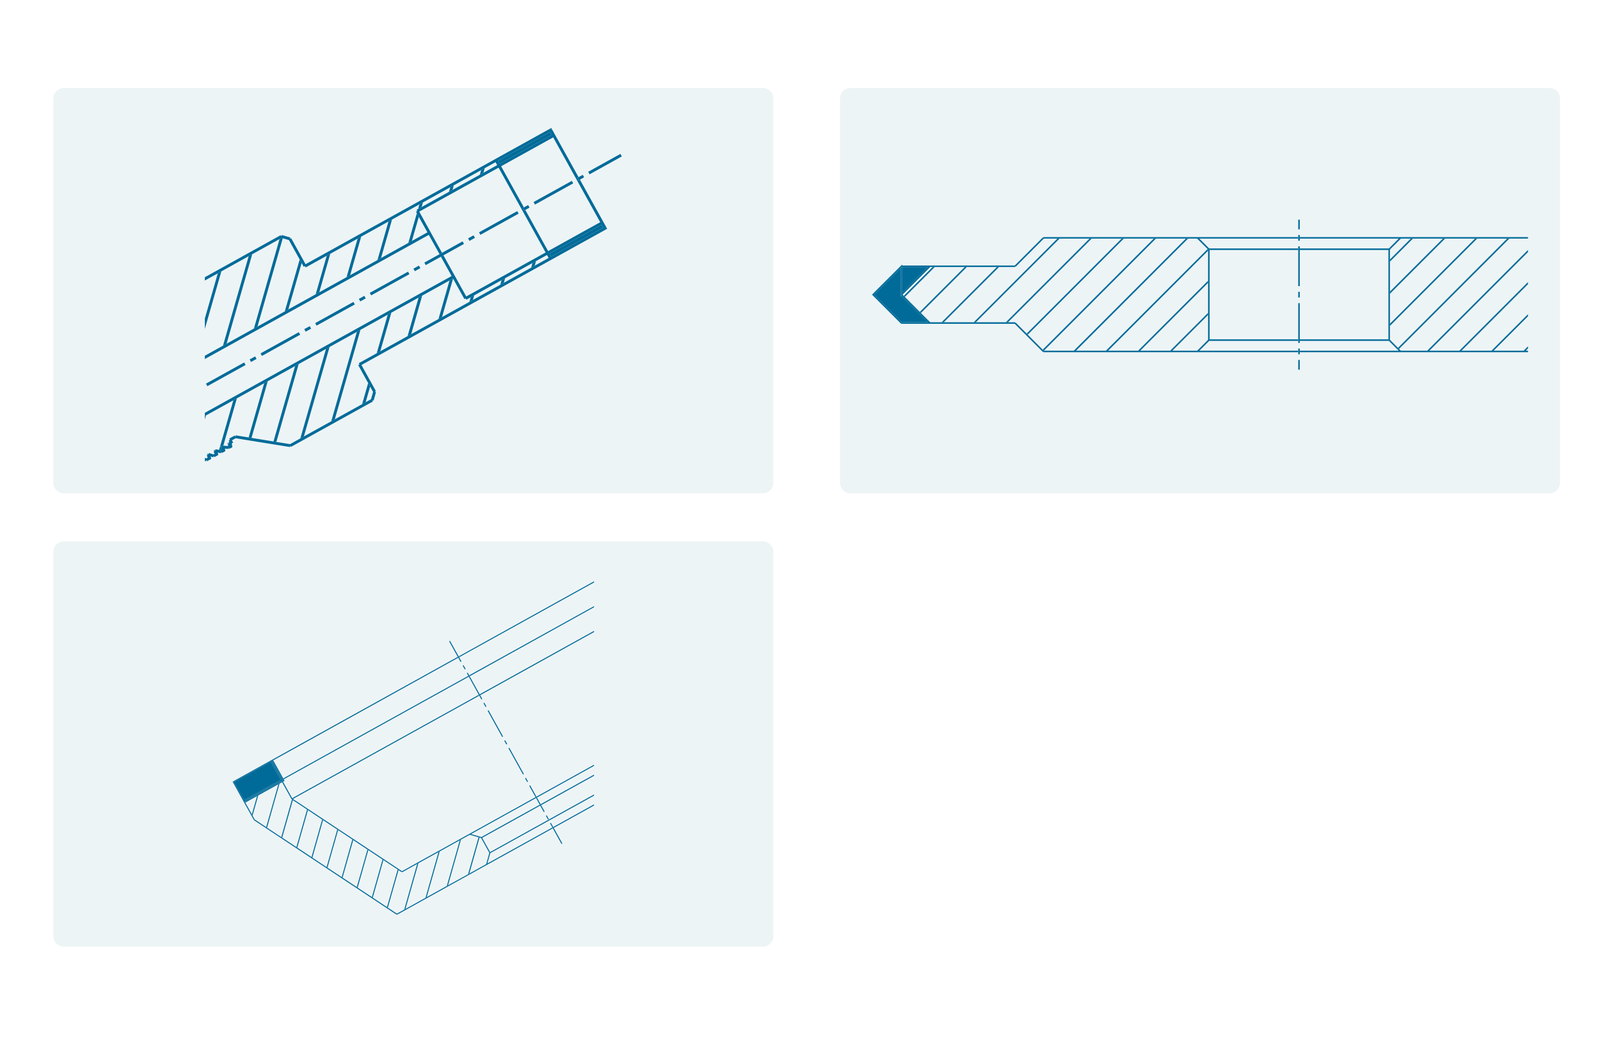
Angaben für Anfrage und Bestellung
Genaue Form- und Maßangaben erleichtern die Werkzeugauslegung. Bitte fügen Sie möglichst eine Zeichnung bei. Die folgenden elf Angaben verbinden Werkzeugauswahl und Prozessdaten.
| Nr. | Angabe | Erforderliche Details |
|---|---|---|
| 1 | Form | Werkzeug- oder Scheibenform |
| 2 | Maße | Detaillierte Maße; möglichst Zeichnung |
| 3 | Schleifmittel | Diamant- oder CBN-Typ |
| 4 | Körnung | Körnungskennung und verwendetes System |
| 5 | Härtegrad | Gewünschter Grad |
| 6 | Konzentration | Konzentrationskennung |
| 7 | Bindung | Bindungsreihe und Modifikation |
| 8 | Menge | Bestellmenge |
| 9 | Werkstück | Werkstofftyp und Qualität; Form; Maße und Toleranzen; Härte; Abtrag oder Zustelltiefe; geforderte Rauheit Rmax, Ra, Rz |
| 10 | Maschine | Typ und Antriebsleistung |
| 11 | Schleifbedingungen | Scheibendrehzahl (min⁻¹); Zustellung mit Einheit; Tischgeschwindigkeit (m/min); Quervorschub (mm); Trocken-/Nassbearbeitung und Kühlschmierstofftyp |
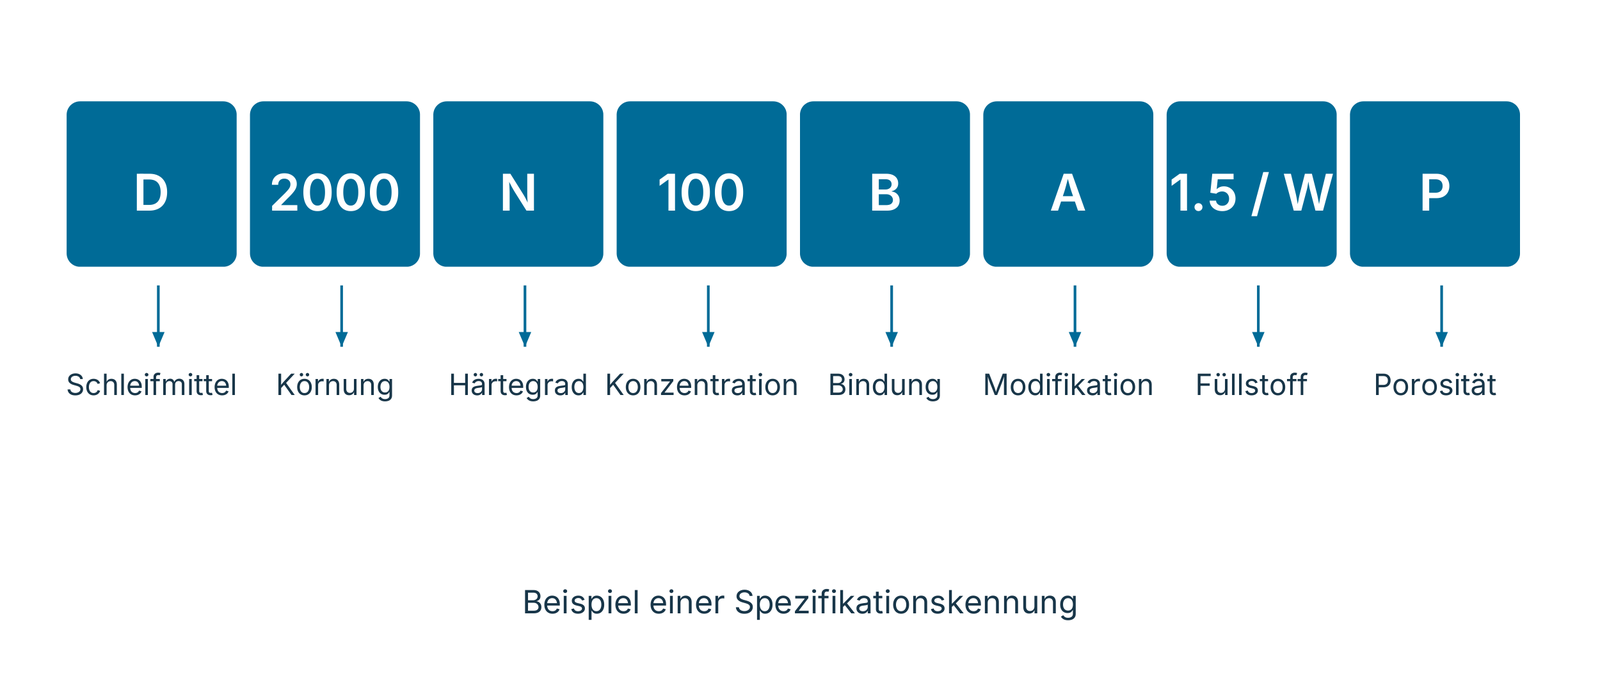
EHWA-Kennzeichnung: Kunstharz- und keramische Bindung
Die Kennzeichnung zerlegt die Spezifikation in Schleifmittel, Körnung, Härtegrad, Konzentration, Bindung, Bindungsmodifikation, Füllstoff und Porosität. Das Beispiel zeigt D | 2000 | N | 100 | B | A | 1.5 beziehungsweise W | P. Die numerischen Füllstoffkennungen gehören zur Kunstharzbindung, die Buchstabenkennungen zur keramischen Bindung. Nicht jede Kennung wird in jeder Werkzeugausführung benötigt.
| Feld | Kennungen |
|---|---|
| Diamanttypen | D, ND, DM, CSD |
| CBN-Typen | B, NB, BM, NBM |
| Normalkörnungen (mesh) | 60, 80, 100, 120, 140, 170, 200, 230, 270, 325, 400 |
| Mikrokörnungen (µm) | 40/60, 40/50, 30/40, 22/36, 20/30, 15/25, 8/16, 6/12, 4/8, 3/6, 2/4, 0/2 |
| Bindung | B: Kunstharz; V: keramisch |
| Kunstharz-Modifikationen | BA, BB, BC, BCT, BD, BE, BG, BH, BP, BQ, BX, BXT, BXC, PAE, PA8, BMX |
| Keramische Modifikationen | VB, VBT, VE, VA, VD, VCL, VH |
| Kunstharz-Füllstoffkennungen | 1.5, 2, 3, 4, 5, 6, 7, 8, 10 |
| Keramische Füllstoffkennungen | W, M, G, A, N, V, Z |
| Keramische Porositätskennungen | B, F, P, U, Y, I, C |
| Härtegrad | Zuordnung |
|---|---|
| J | Weich |
| N | Mittel |
| R | Hart |
| Konzentration | Schleifmittelgehalt |
|---|---|
| 25 | 1.1 ct/cm³ |
| 50 | 2.2 ct/cm³ |
| 75 | 3.3 ct/cm³ |
| 100 | 4.4 ct/cm³ |
| 125 | 5.5 ct/cm³ |
| 150 | 6.6 ct/cm³ |
| 175 | 7.7 ct/cm³ |
| 200 | 8.8 ct/cm³ |
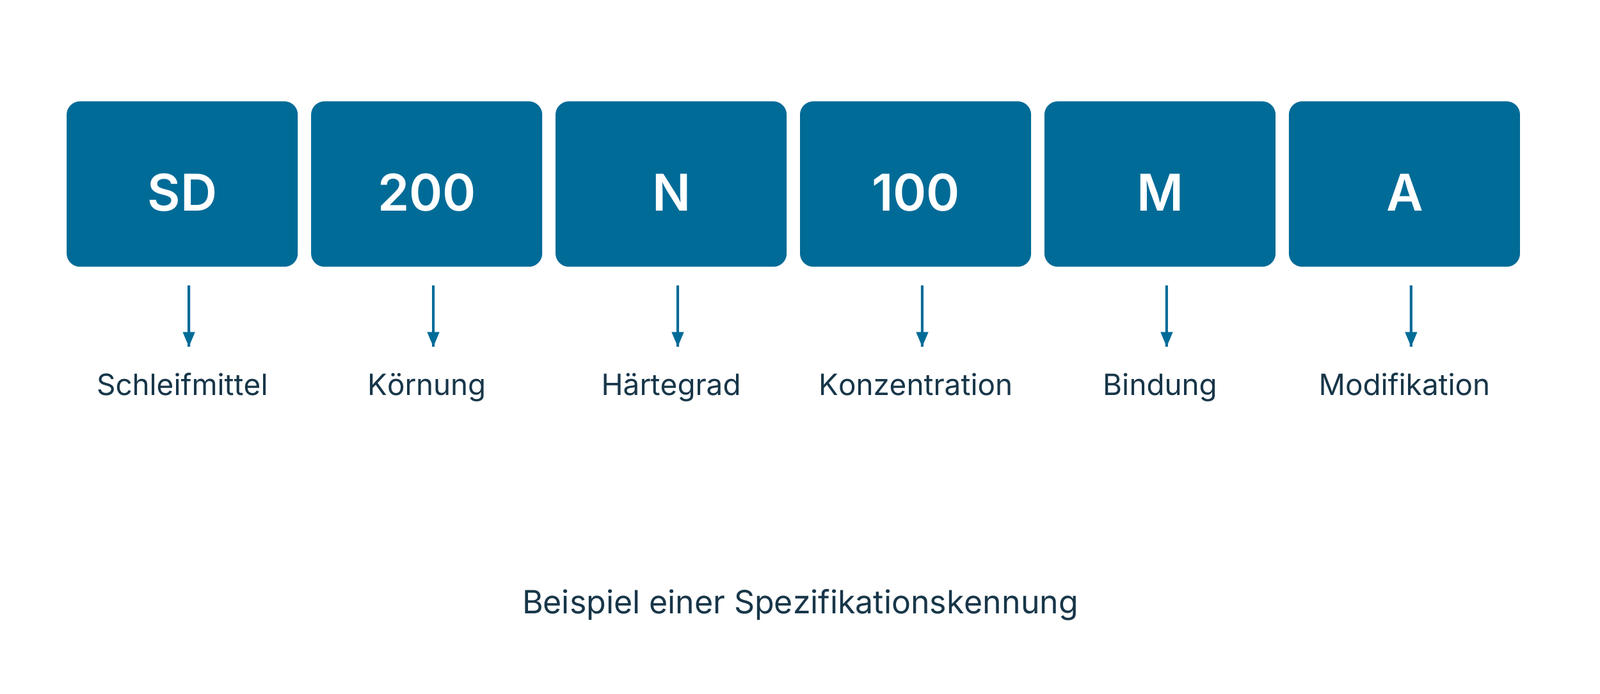
EHWA-Kennzeichnung: Metallbindung
Das Beispiel SD | 200 | N | 100 | M | A zeigt die Reihenfolge von Schleifmittel, Körnung, Härtegrad, Konzentration, Bindung und Modifikation. M kennzeichnet die Metallbindung. Die Modifikationsliste enthält sowohl Reihen- als auch konkrete Sortenkennungen.
| Feld | Kennungen |
|---|---|
| Diamanttypen | SD, SDC, SDM |
| CBN-Typen | CBN, CBS, CBM |
| Normalkörnungen (mesh) | 20, 30, 40, 50, 60, 80, 100, 120, 140, 170, 200, 230, 270, 325, 400 |
| Mikrokörnungen (µm) | 40/60, 30/40, 22/36, 15/25, 10/20, 8/16 |
| Bindung | M: Metall |
| Modifikationen | MB21, MC9, MA, MF, MP1, ME4, MG7, MG21N, MX32, MX4, MFS, MX56, MX57 |
| Härtegrad | Zuordnung |
|---|---|
| G, H, I | Sehr weich |
| J, K, L, M | Weich |
| N | Normal |
| P, Q, R | Hart |
| Konzentration | Schleifmittelgehalt |
|---|---|
| 25 | 1.1 ct/cm³ |
| 50 | 2.2 ct/cm³ |
| 75 | 3.3 ct/cm³ |
| 100 | 4.4 ct/cm³ |
| 125 | 5.5 ct/cm³ |
| 150 | 6.6 ct/cm³ |
Diamant- und CBN-Typen für Kunstharz- und keramische Bindungen
Beschichtung, Kornform und Korngröße beeinflussen Kornhalt und Schnittverhalten. Die acht Typen unterscheiden deshalb Werkstoffzuordnung, Bindung und Nass-/Trockenbearbeitung. Die dargestellten Körnungsbereiche gehören zur jeweiligen Katalogspezifikation.
| Typ | Merkmale und Anwendung | Körnungsbereich |
|---|---|---|
| D | Diamant, unbeschichtet; leicht splitternd, unregelmäßige Form. Allgemeines Hartmetallschleifen. Kunstharz- und keramische Bindung; überwiegend nass. | #60–#3000 |
| ND | Nickelbeschichteter Diamant mit guter Bindungsanbindung. Hartmetall, Keramik, Cermet, Glas und Ferrit. Kunstharzbindung; nass oder trocken. | #60–#400 |
| DM | Mikrodiamant; leicht splitternd, regelmäßige Form. Läppen und Polieren von Hartmetall, Keramik und Glas. Kunstharz- und keramische Bindung; nur nass. | D40/60–D0/2 |
| CSD | Nickelbeschichteter Diamant; hohe Festigkeit und sehr gute Bindungsanbindung. Kombinationsschleifen von Hartmetall und gehärtetem Stahl. | #60–#400; D40/60–D20/30 |
| B | CBN, unbeschichtet. Allgemeines Schleifen von Lagern, Nockenwellen, Walzen und Matrizen. Keramische Bindung; nur nass. | #60–#325 |
| NB | Nickelbeschichtetes CBN mit guter Bindungsanbindung. Gehärtete Stähle wie HSS, SKD-11 und SUS. Kunstharzbindung; nass oder trocken. | #60–#400 |
| BM | Unbeschichtetes Mikro-CBN für Läppen und Polieren. Keramische Bindung; nur nass. | G45, G30, G15 |
| NBM | Nickelbeschichtetes Mikro-CBN für Läppen und Polieren. Kunstharzbindung; überwiegend nass. | G45, G30, G15 |
Diamant- und CBN-Typen für Metallbindungen
Die metallgebundenen Typen unterscheiden blockige, zähe Diamantkörner und CBN-Typen für Eisenwerkstoffe. Bei den Mikrokörnungen bleiben die gedruckten Bereichskennungen erhalten. Die CBM-Zeile verwendet dabei ebenfalls den Buchstaben D; für die Werkzeugbestellung ist der Schleifmitteltyp CBM zusammen mit dem gewünschten Korngrößenbereich maßgeblich.
| Typ | Merkmale und Anwendung | Körnungsbereich |
|---|---|---|
| SD | Synthetischer Spezialdiamant; blockige Form, hohe Zähigkeit. | #60–#400 |
| SDC | Beschichteter synthetischer Spezialdiamant; blockige Form, hohe Zähigkeit. | #60–#400 |
| SDM | Mikrodiamant; blockige, regelmäßige Form. Präzisionsschleifen und Polieren. | D40/60–D1/2 |
| CBN | Eisenlegierungen und Stahlguss. | #60–#400 |
| CBS | Spezial-CBN für gehärtete Stähle: HSS, SKD-11, SCM, SUS. | #60–#400 |
| CBM | Mikro-CBN für Präzisionsschleifen. | D40/60–D2/4 |
Kunstharzbindungen: Modifikationen und relative Härte
Die Bindungsreihen unterscheiden Elastizität, Wärmeübertragung, Formhaltung und Abtragsleistung. Die Merkmale beschreiben die jeweilige Anwendungsauslegung. Die zweite Tabelle zeigt die Härtereihenfolge innerhalb bestimmter Scheibenformen, jeweils von weich nach hart.
| Kennung | Merkmale und Anwendung |
|---|---|
| BA | Gute Elastizität; Schleiftiefe etwa 10 µm. Vorwiegend Mikrokörnungen für Hartmetall, gehärteten Stahl und PKD. |
| BB | Gute Wärmeübertragung beim Trockenschleifen. Besonders CBN zum Nachschleifen von HSS; überwiegend Topfscheiben. |
| BC | Gute Wärmeübertragung und Formhaltung. Nutenschleifen von HSS-Fräsern, Reibahlen und Bohrern. |
| BCT | CNC-Bearbeitung mit Topfscheiben 11V9 und 12V9. |
| BD | Sehr weich; geringe Geräuschentwicklung und gute Form-/Oberflächenqualität. Allgemeines Schleifen von Hartmetall, Keramik und Glas. |
| BE | Schweres Schleifen mit CBN zum HSS-Nachschleifen; auch für Trockenbearbeitung. |
| BG | Standardbindung für unterschiedliche Werkstücke. Profil-, Plan-, Rund- und spitzenloses Schleifen. |
| BH | Gute Formhaltung und Wärmeübertragung. Profil- und Planschleifen. |
| BP | Bindung mit schmierenden Eigenschaften; Anwendungen wie BG, jedoch weicher. |
| BQ | Fertigbearbeitung von Glas und Quarz. |
| BX | Gutes Schnittvermögen. Nutenschleifen von Fräsern, Reibahlen und Hartmetallwerkzeugen im Tiefschleifverfahren. |
| BXT | Anwendungen wie BX, jedoch härter. |
| BXC | Schleifen von Cermet- und Keramikschneidplatten. |
| PAE | Hochtemperatur-Polyimidbindung für Hartmetall-Mikrowerkzeuge. |
| PA8 | Hochtemperatur-Polyimidbindung für kleine bis mittelgroße Hartmetallwerkzeuge. |
| BMX | Hybridbindung für hohen Abtrag beim Hartmetall-Werkzeugschleifen. |
| Scheibenform | Reihenfolge: weich → hart |
|---|---|
| D11V9 | BG → BE → BCT |
| B11V9 | BB → BE → BCT |
| 1A1 | BA → BP → BG → BH → BX |
| 1A1R | BD → BG → BH |
| 4A2/6A2/2A2T | BA → BB → BG → BE → BH → BC → BX → BXT |
Keramische Bindungen: Leistung und Standzeit abstimmen
Die sieben Modifikationen ermöglichen eine anwendungsbezogene Auswahl zwischen Schleifleistung, Bearbeitungslast, Oberflächengüte und Standzeit. Vergleichsaussagen wie „härter“ oder „kürzere Standzeit“ beziehen sich auf die jeweils genannten Bindungsreihen.
| Kennung | Merkmale und Anwendung |
|---|---|
| VB | Allgemeine CBN-Bindung für Lager, Nockenwellen, Walzen, Gleichlaufgelenke und Matrizen. |
| VBT | Weiterentwicklung von VB für geringere Bearbeitungslast; auch gemeinsam mit VB für verbesserte Schleifleistung eingesetzt. |
| VE | Für Schleifleistung und Oberflächenrauheit; verringert die Bearbeitungslast, jedoch kürzere Standzeit als VB. |
| VA | Für Diamant und CBN. Bei CBN liegen Leistung und Standzeit zwischen VB und VE. Bei Diamant härter als VD und für längere Standzeit geeignet. |
| VD | Allgemeine Diamantbindung für Hartmetall, PKD und PCBN. |
| VCL | Für Crushing-Scheiben. Höhere Schleifleistung als VD, jedoch kürzere Standzeit als VD. |
| VH | Für geringe Ausbruchbildung, speziell PCBN und Honsteine. Kürzere Standzeit als VD und VCL. |
Metallbindungen: Zusammensetzung und Anwendung
Bronze-, Eisen- und Kobaltanteile beziehungsweise spezielle Bronzebindungen bilden die Grundlage der metallgebundenen Reihen. Die Tabelle erhält alle 13 Sorten mit ihren Werkstoffen, Anwendungen und relativen Härtezuordnungen.
| Kennung | Bindungsbasis | Merkmale und Anwendung |
|---|---|---|
| MB21 | Bronze | Glas- und Linsenbearbeitung. |
| MC9 | Bronze und Eisen | Härter als MB21; auf längere Scheibenstandzeit bei Glas und Linsen abgestimmt. |
| MA | Bronze | Keramik, gehärteter Stahl und Hartmetall. |
| MF | Bronze | Profilscheiben mit scharfer Kante für gehärteten Stahl und Hartmetall. |
| MP1 | Bronze und Kobalt | Profilscheiben mit scharfer Kante für Hartmetall. |
| ME4 | Bronze und Kobalt | Vorwiegend Fahrzeugglas auf automatisch arbeitenden Maschinen. |
| MG7 | Eisen | Fahrzeugglas und CNC-Maschinen. |
| MG21N | Eisen | Fahrzeugglas auf CNC-Maschinen für längere Standzeit; härter als MG7. |
| MX32 | Spezial-Bronzebindung | Gute Schleifleistung; allgemeines Hartmetallschleifen. |
| MX4 | Spezial-Bronzebindung | Weicher als MX32; Schruppen von Hartmetall und Cermet, auch Saphir. |
| MFS | Spezial-Bronzebindung | Weicher als MX4; Fertigschleifen von Hartmetall und Cermet, auch Saphir. |
| MX56 | Spezial-Bronzebindung | Diamantschleifen und Polieren; Körnung #3000–#5000. |
| MX57 | Spezial-Bronzebindung | Elektrolytisch unterstütztes Polieren und Crushing-Schleifen. |
Scheibenformen im Überblick
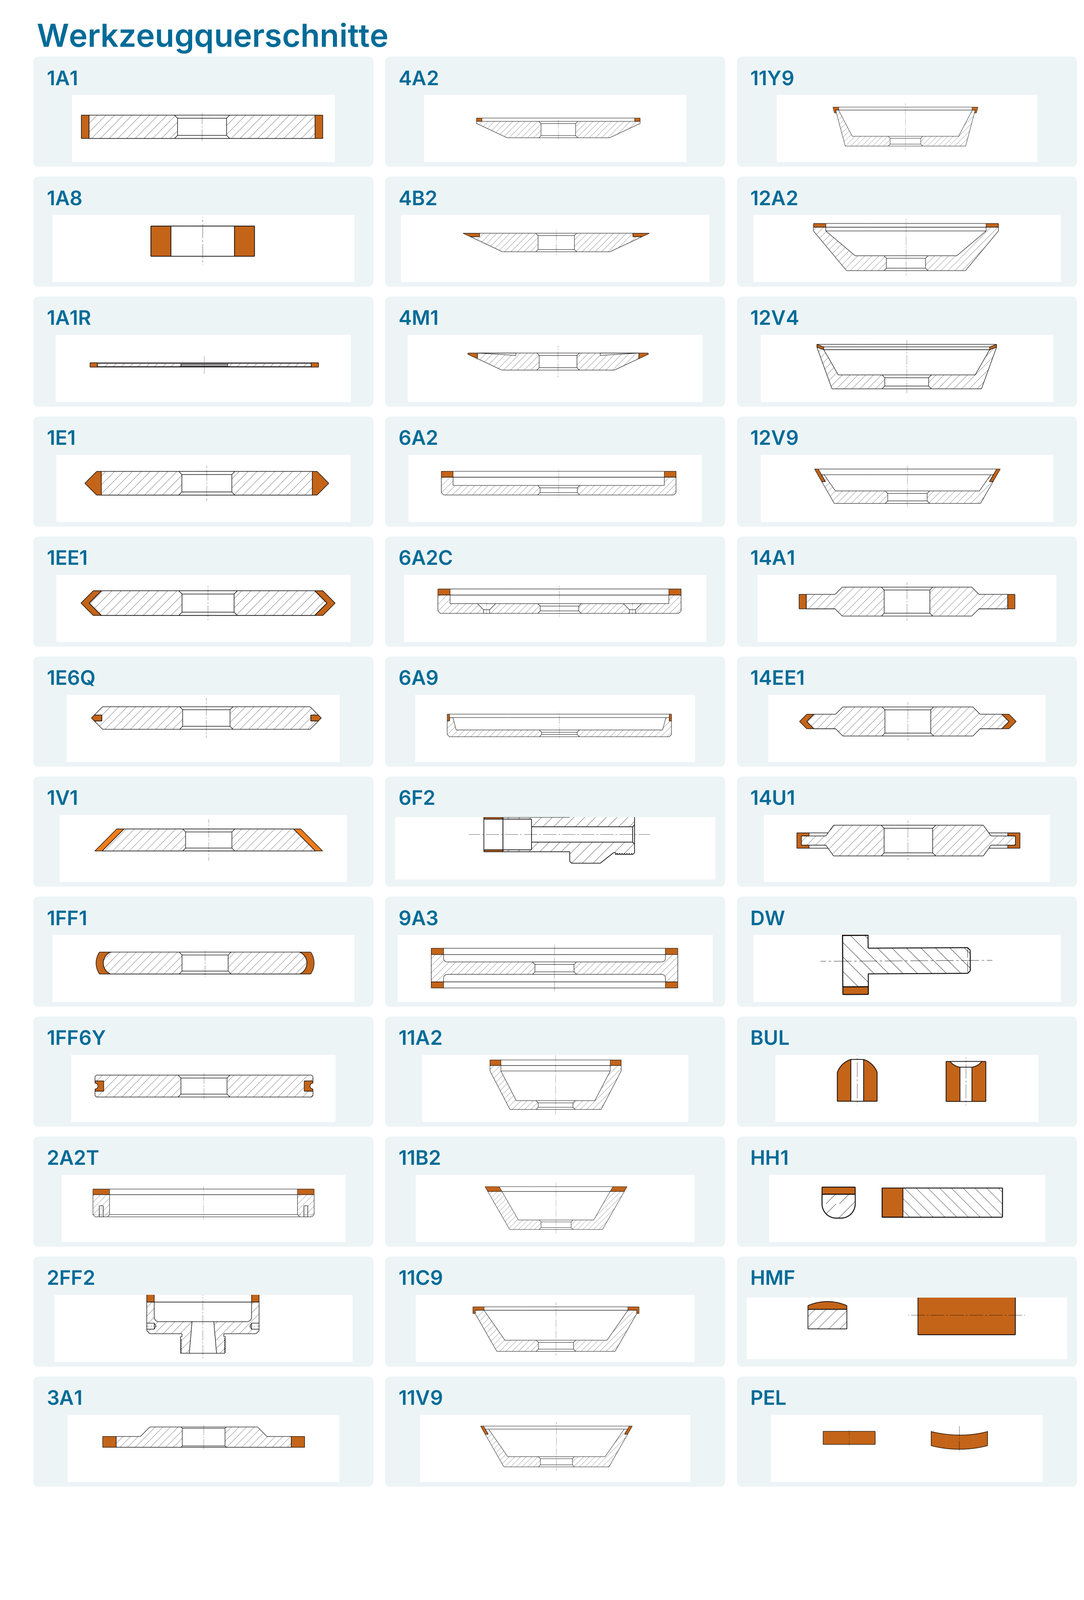
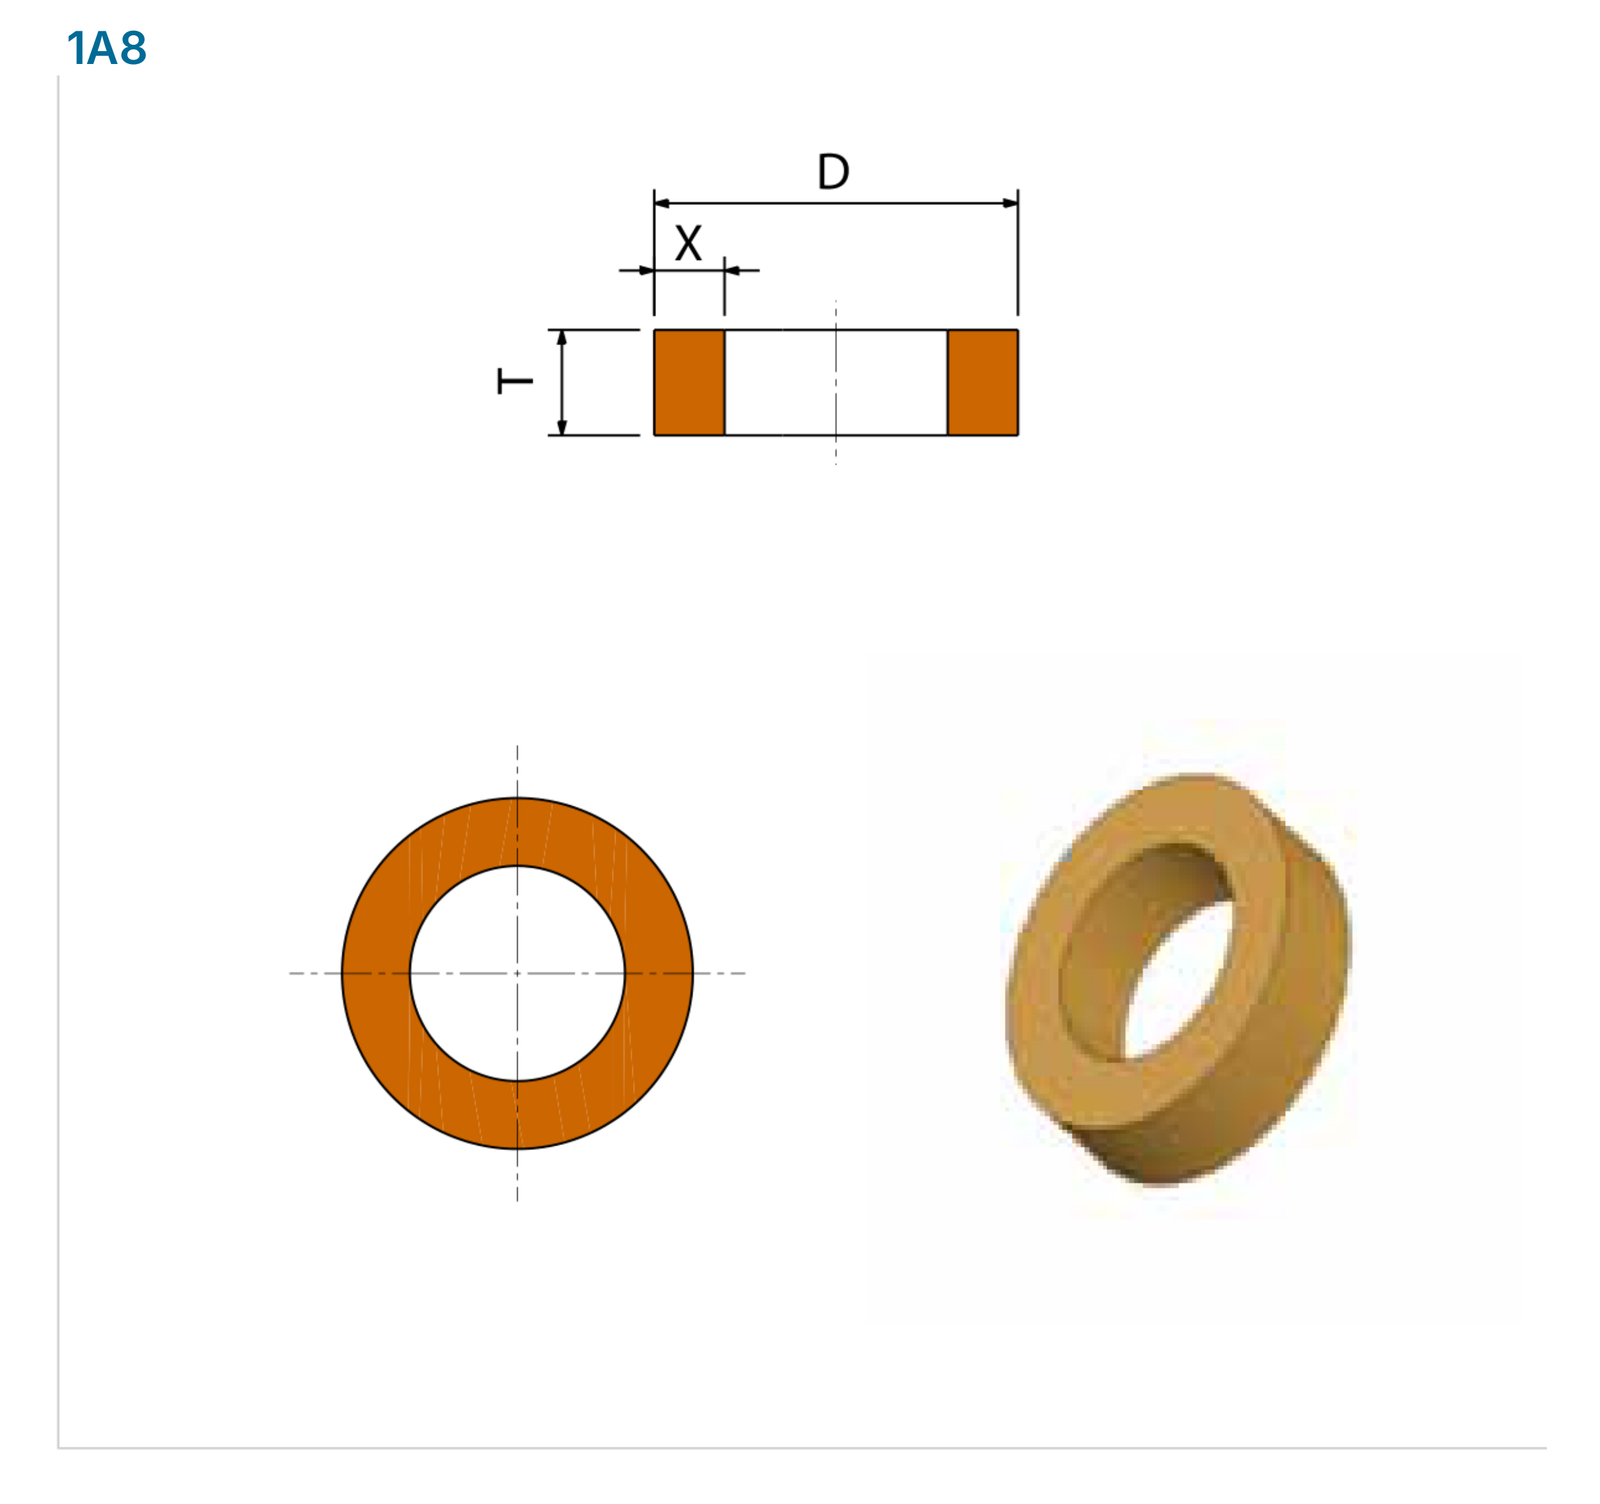
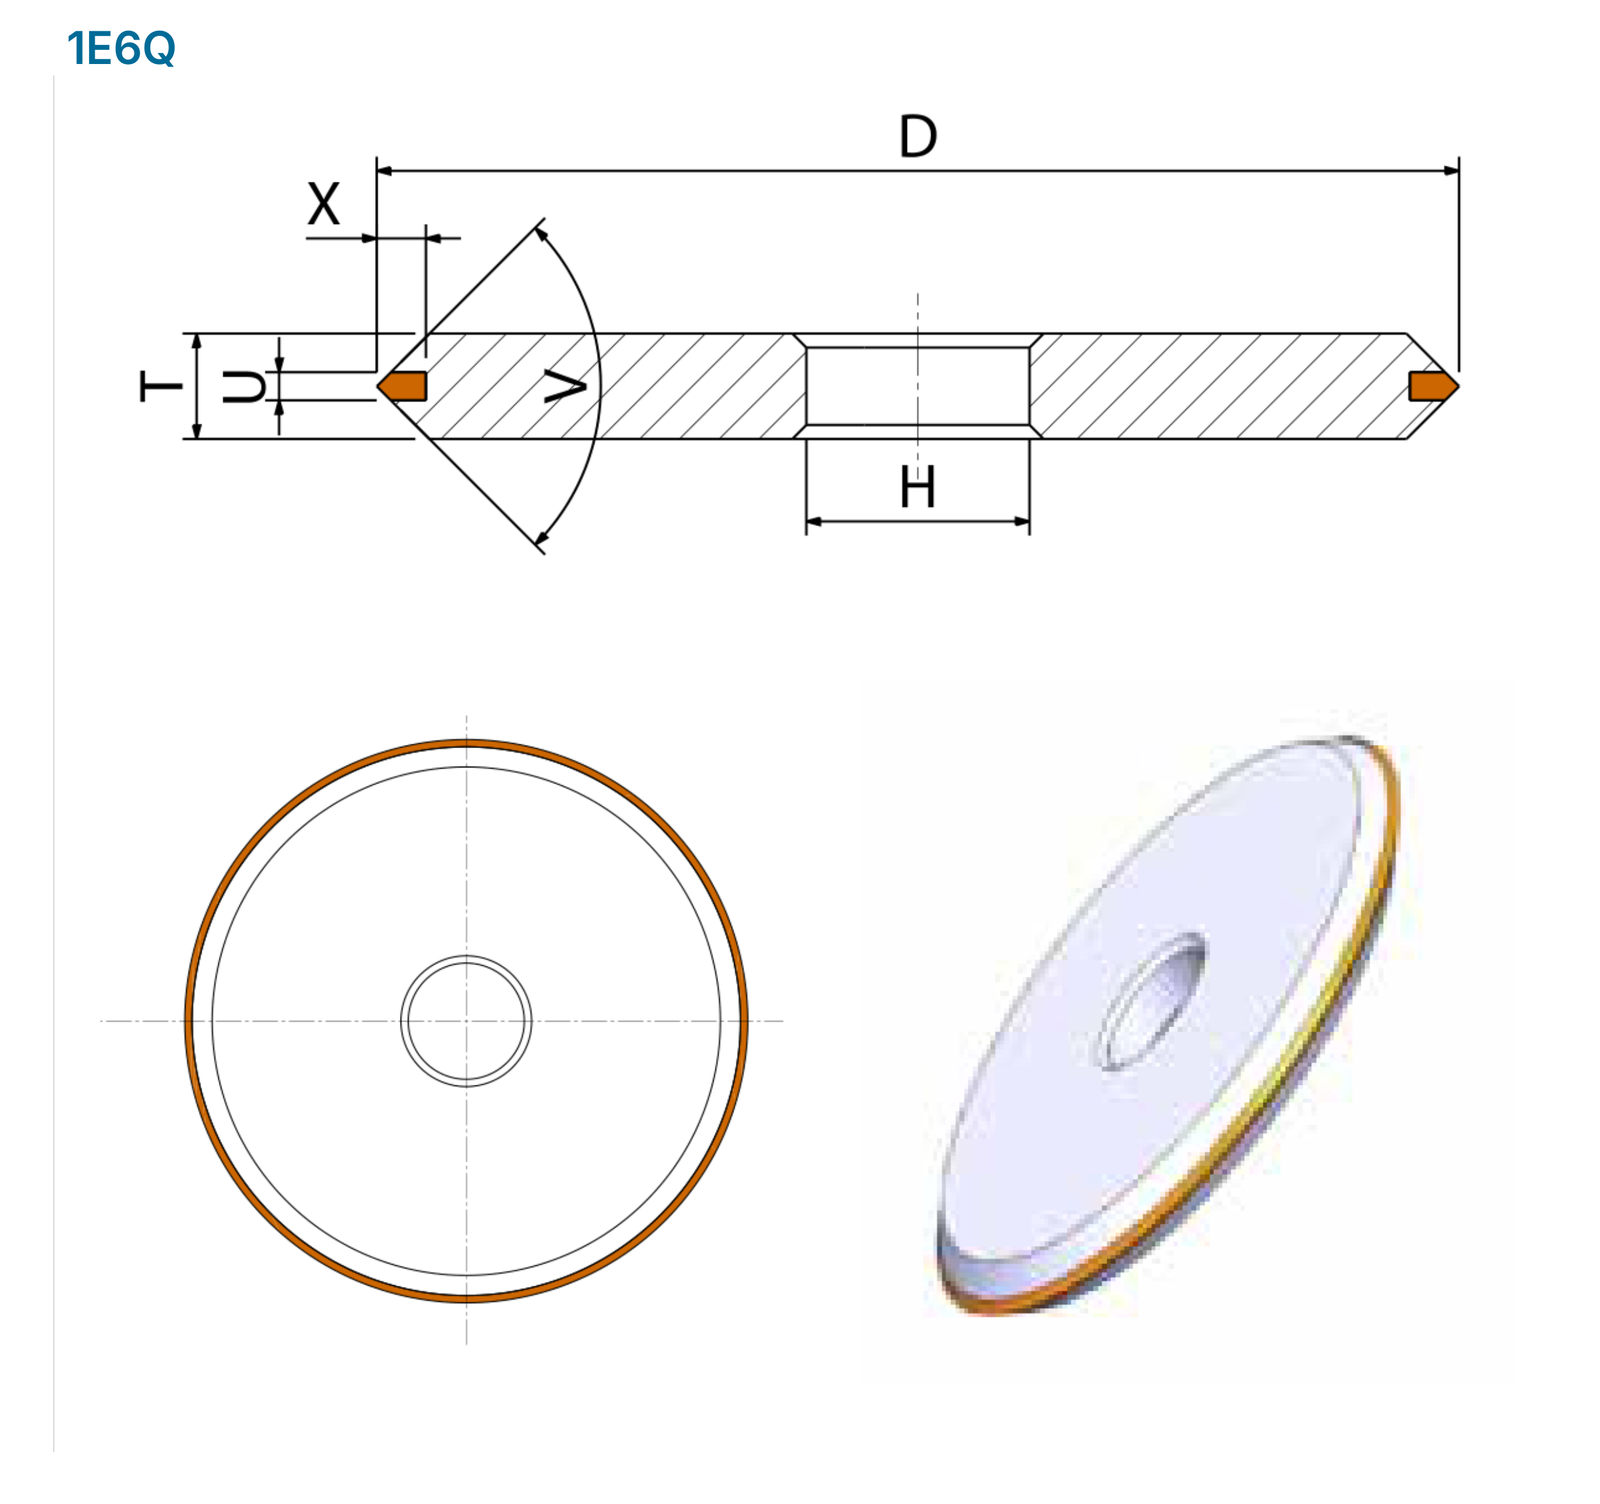
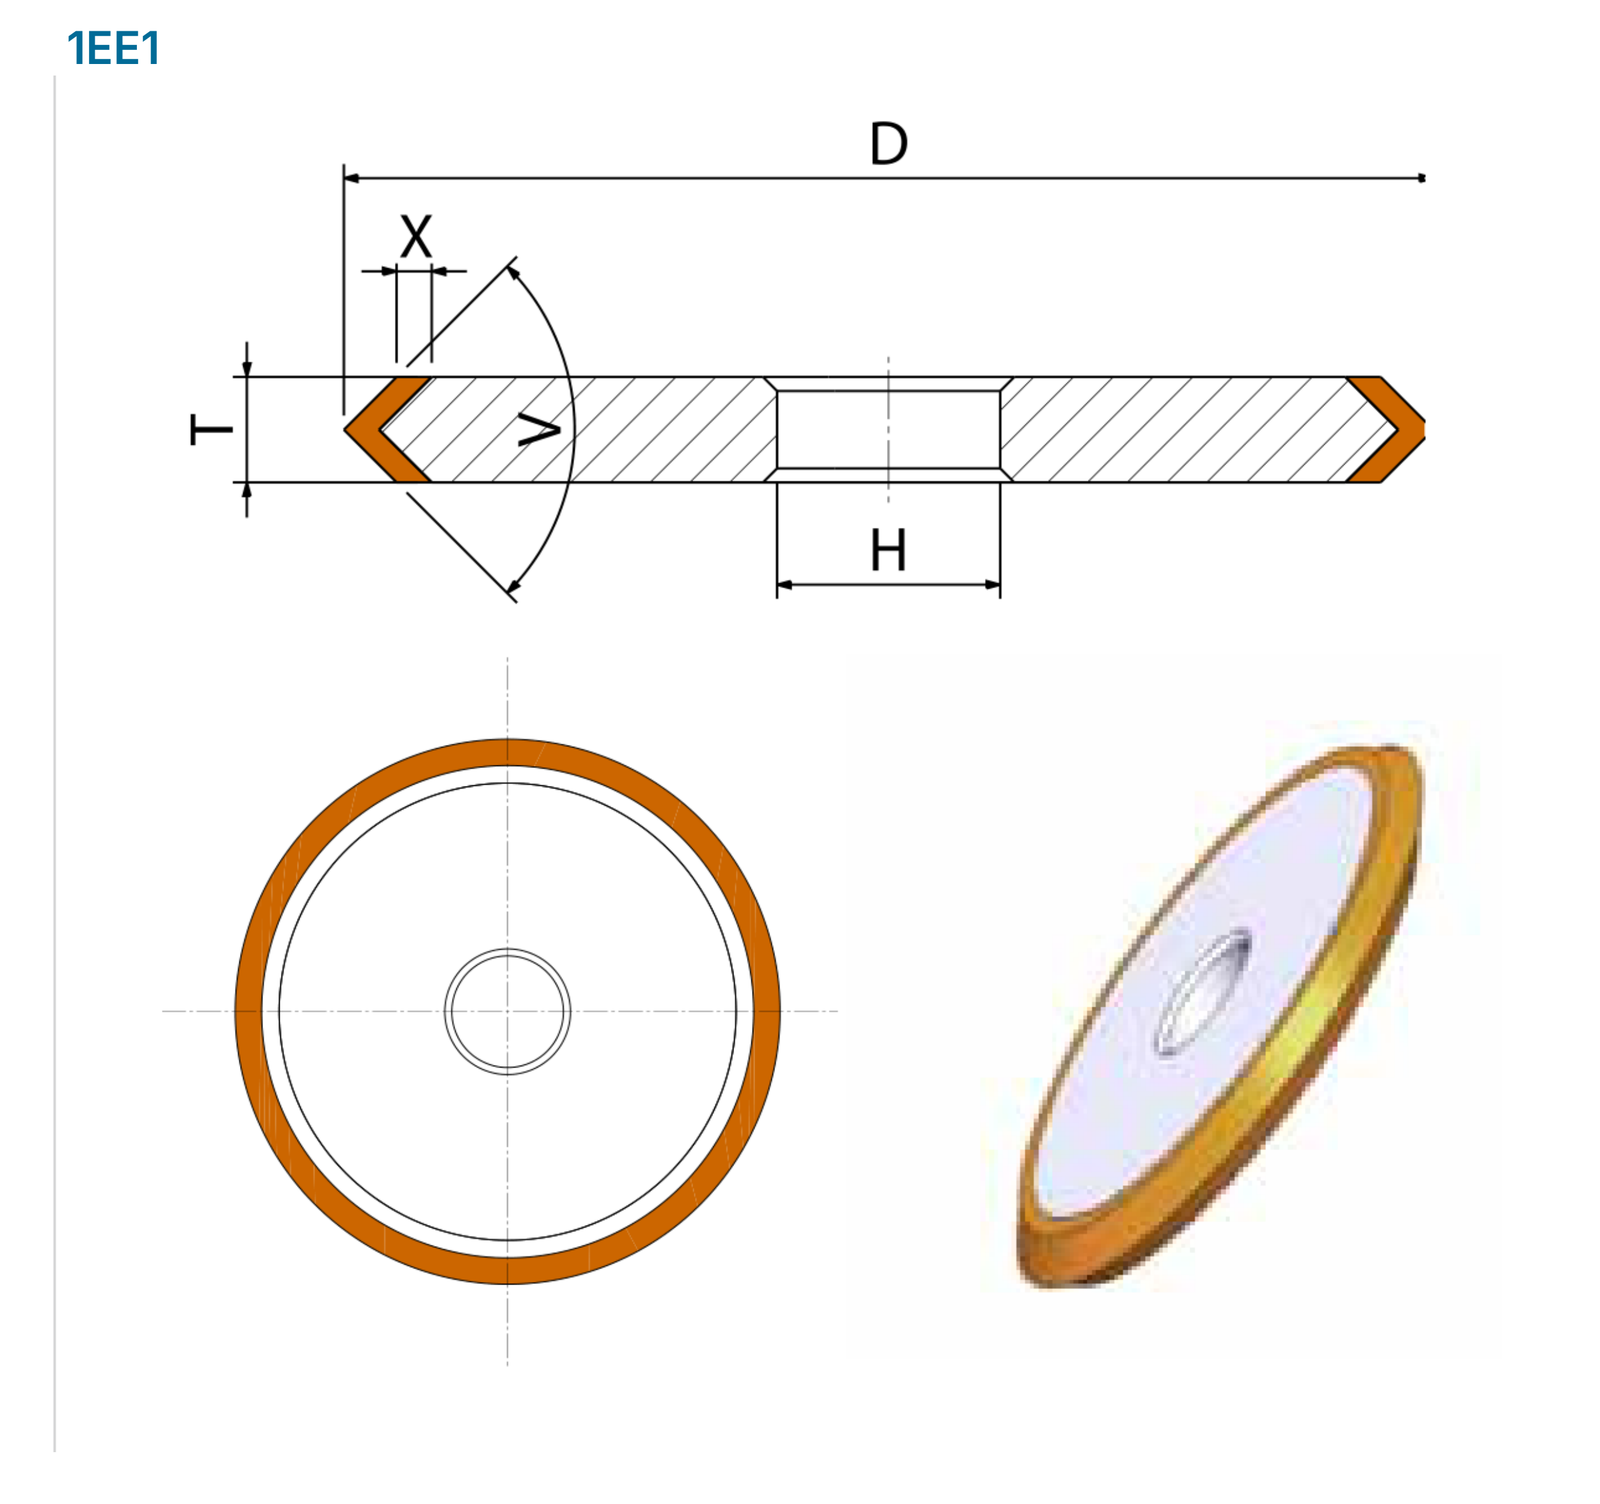
Die Übersicht umfasst 36 Werkzeugformen. Die folgenden Maßbilder verbinden Querschnitt, Vorderansicht und räumliche Werkzeugdarstellung. Der Schleifbelag ist vom Grundkörper unterschieden; die Buchstabenkennungen dienen zur Beschreibung der jeweiligen Abmessung. Die Formenübersicht enthält keine festen Bestellmaße.
| Formengruppe | Typen |
|---|---|
| 1 | 1A1, 1A1R, 1A8, 1E1 |
| 2 | 1E6Q, 1EE1, 1FF1, 1FF6Y |
| 3 | 1V1, 2A2T, 2FF2, 3A1 |
| 4 | 4A2, 4B2, 4M1, 6A2 |
| 5 | 6A2C, 6A9, 6F2, 9A3 |
| 6 | 11A2, 11B2, 11C9, 11V9 |
| 7 | 11Y9, 12A2, 12V4, 12V9 |
| 8 | 14A1, 14EE1, 14U1, DW |
| 9 | BUL, HH1, HMF, PEL |
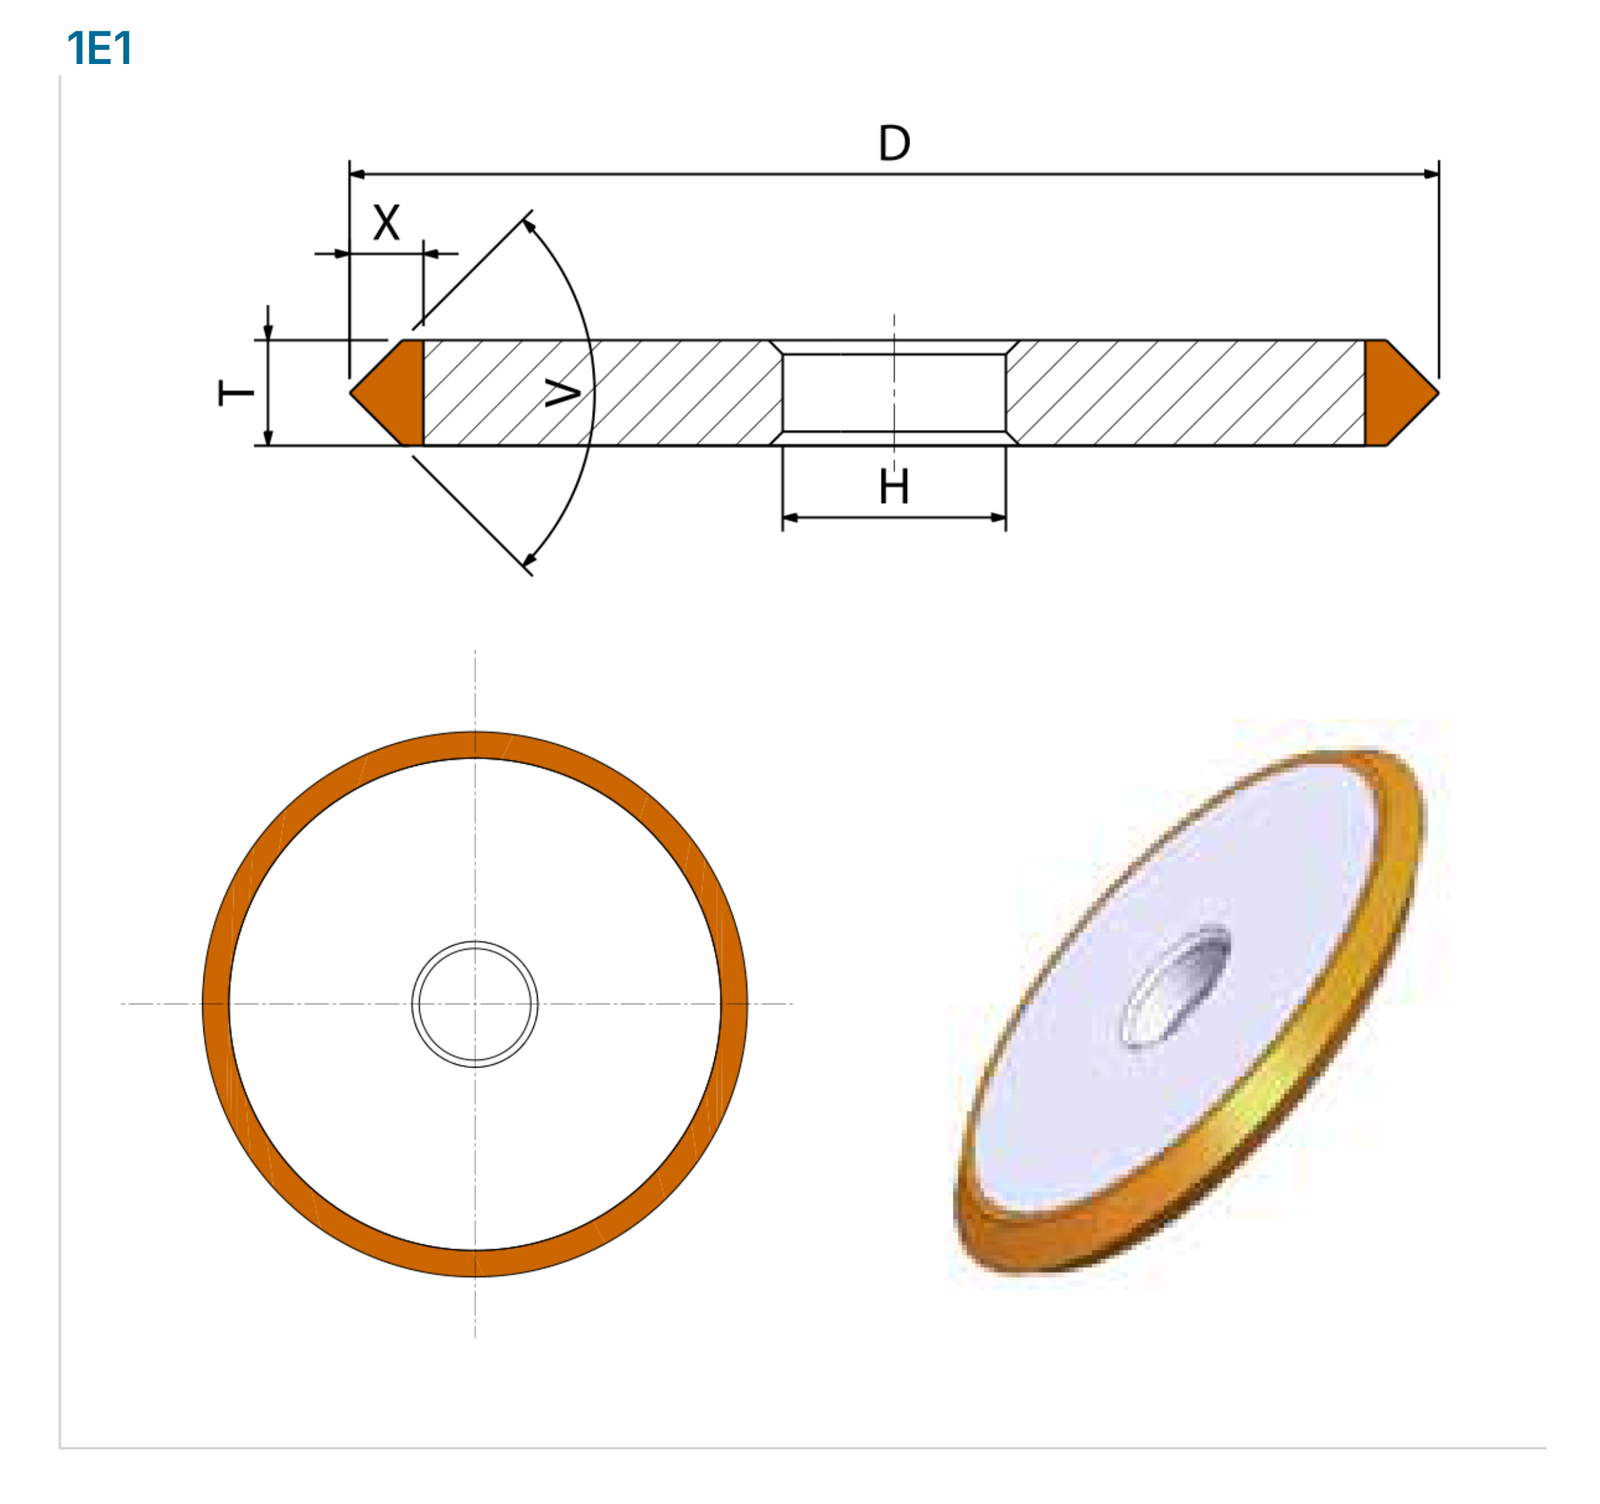
Maßbilder: 1A1, 1A1R, 1A8, 1E1
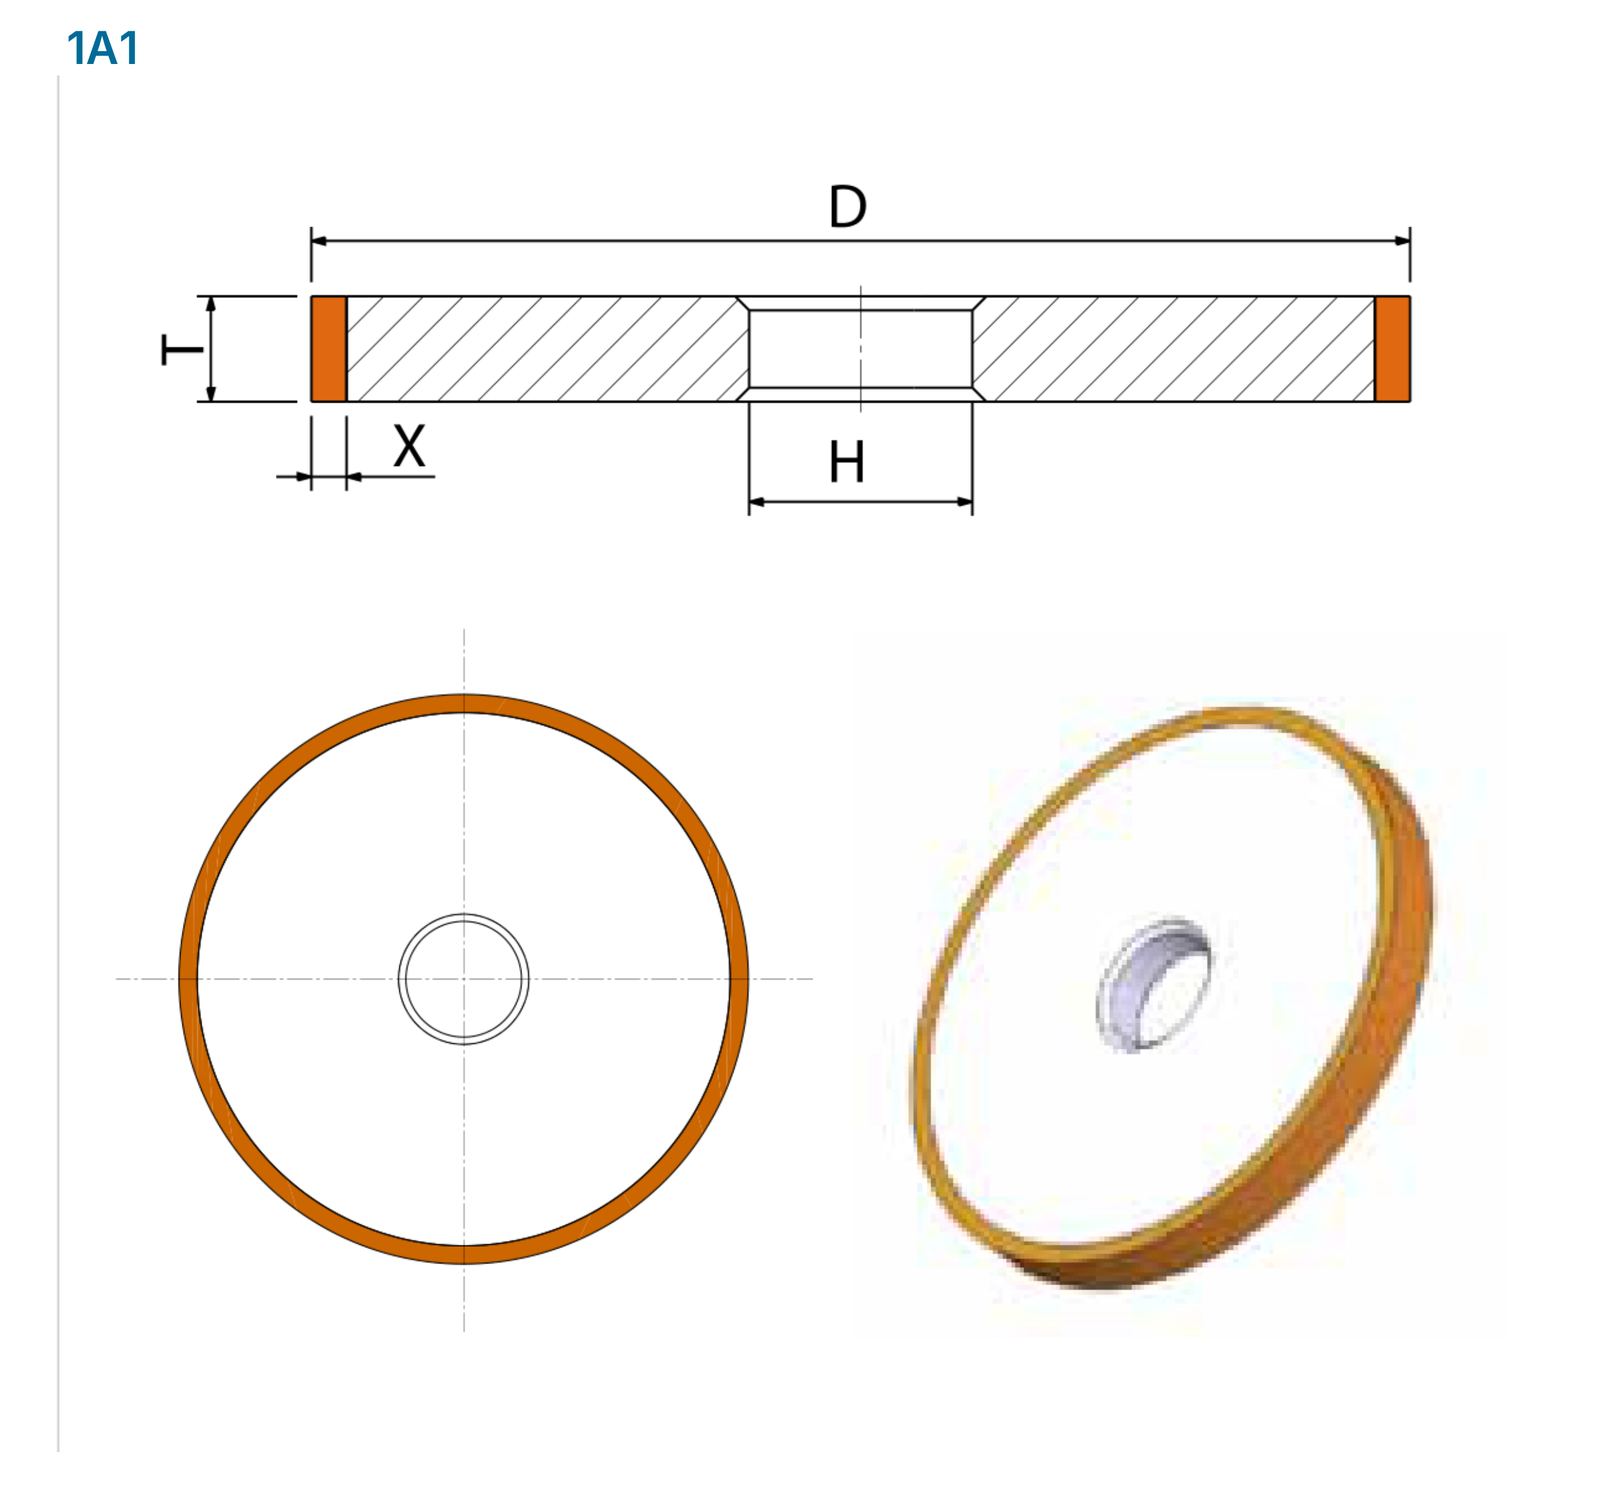
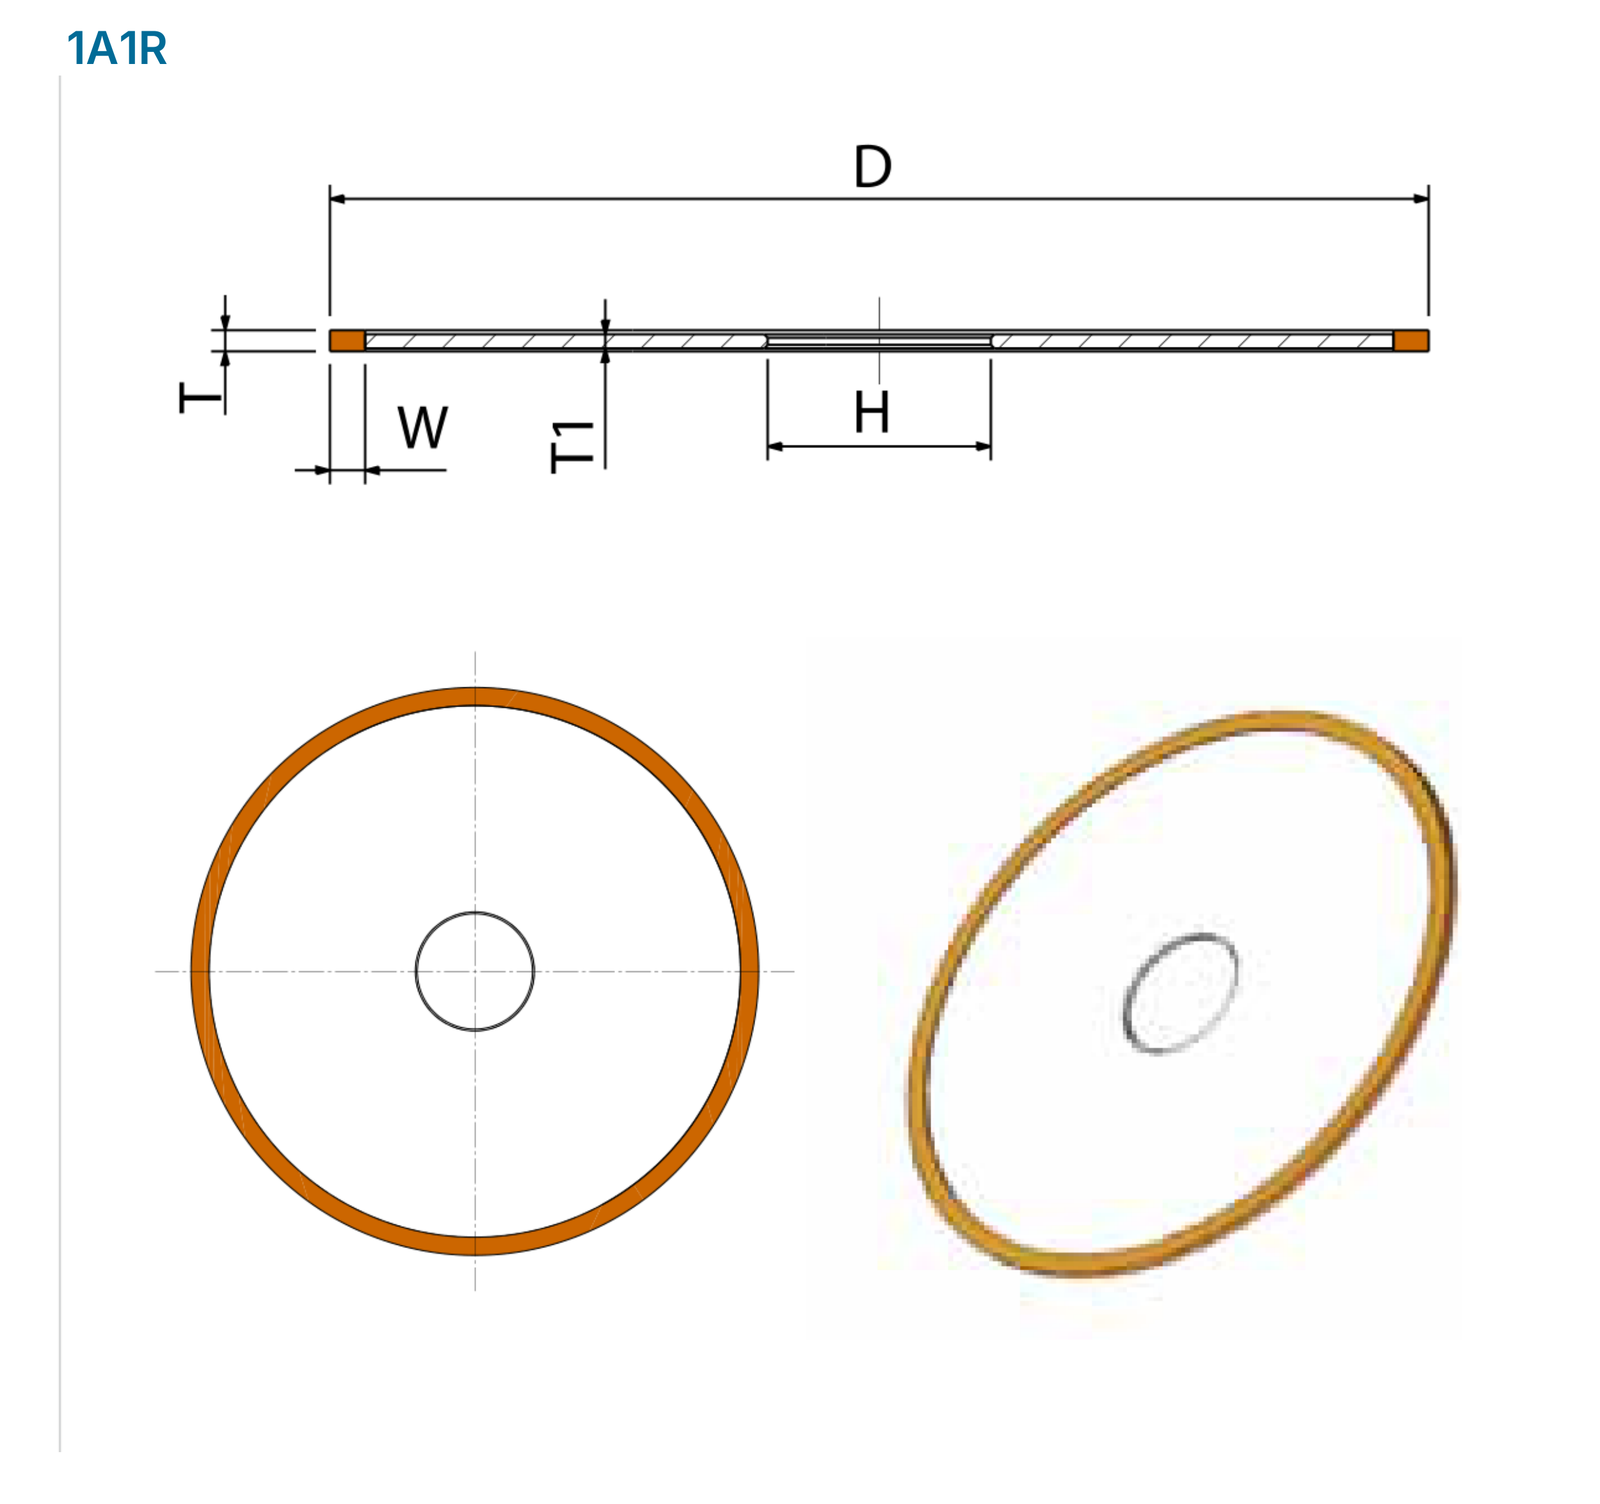
Die Maßkennungen gelten jeweils für das dargestellte Werkzeugprofil. Querschnitte und Vorderansichten zeigen die Lage des Schleifbelags, der Aufnahme und weiterer Formmerkmale.
| Typ | Maßkennungen |
|---|---|
| 1A1 | D T X H |
| 1A1R | D T W T1 H |
| 1A8 | D T X |
| 1E1 | D T X H V |
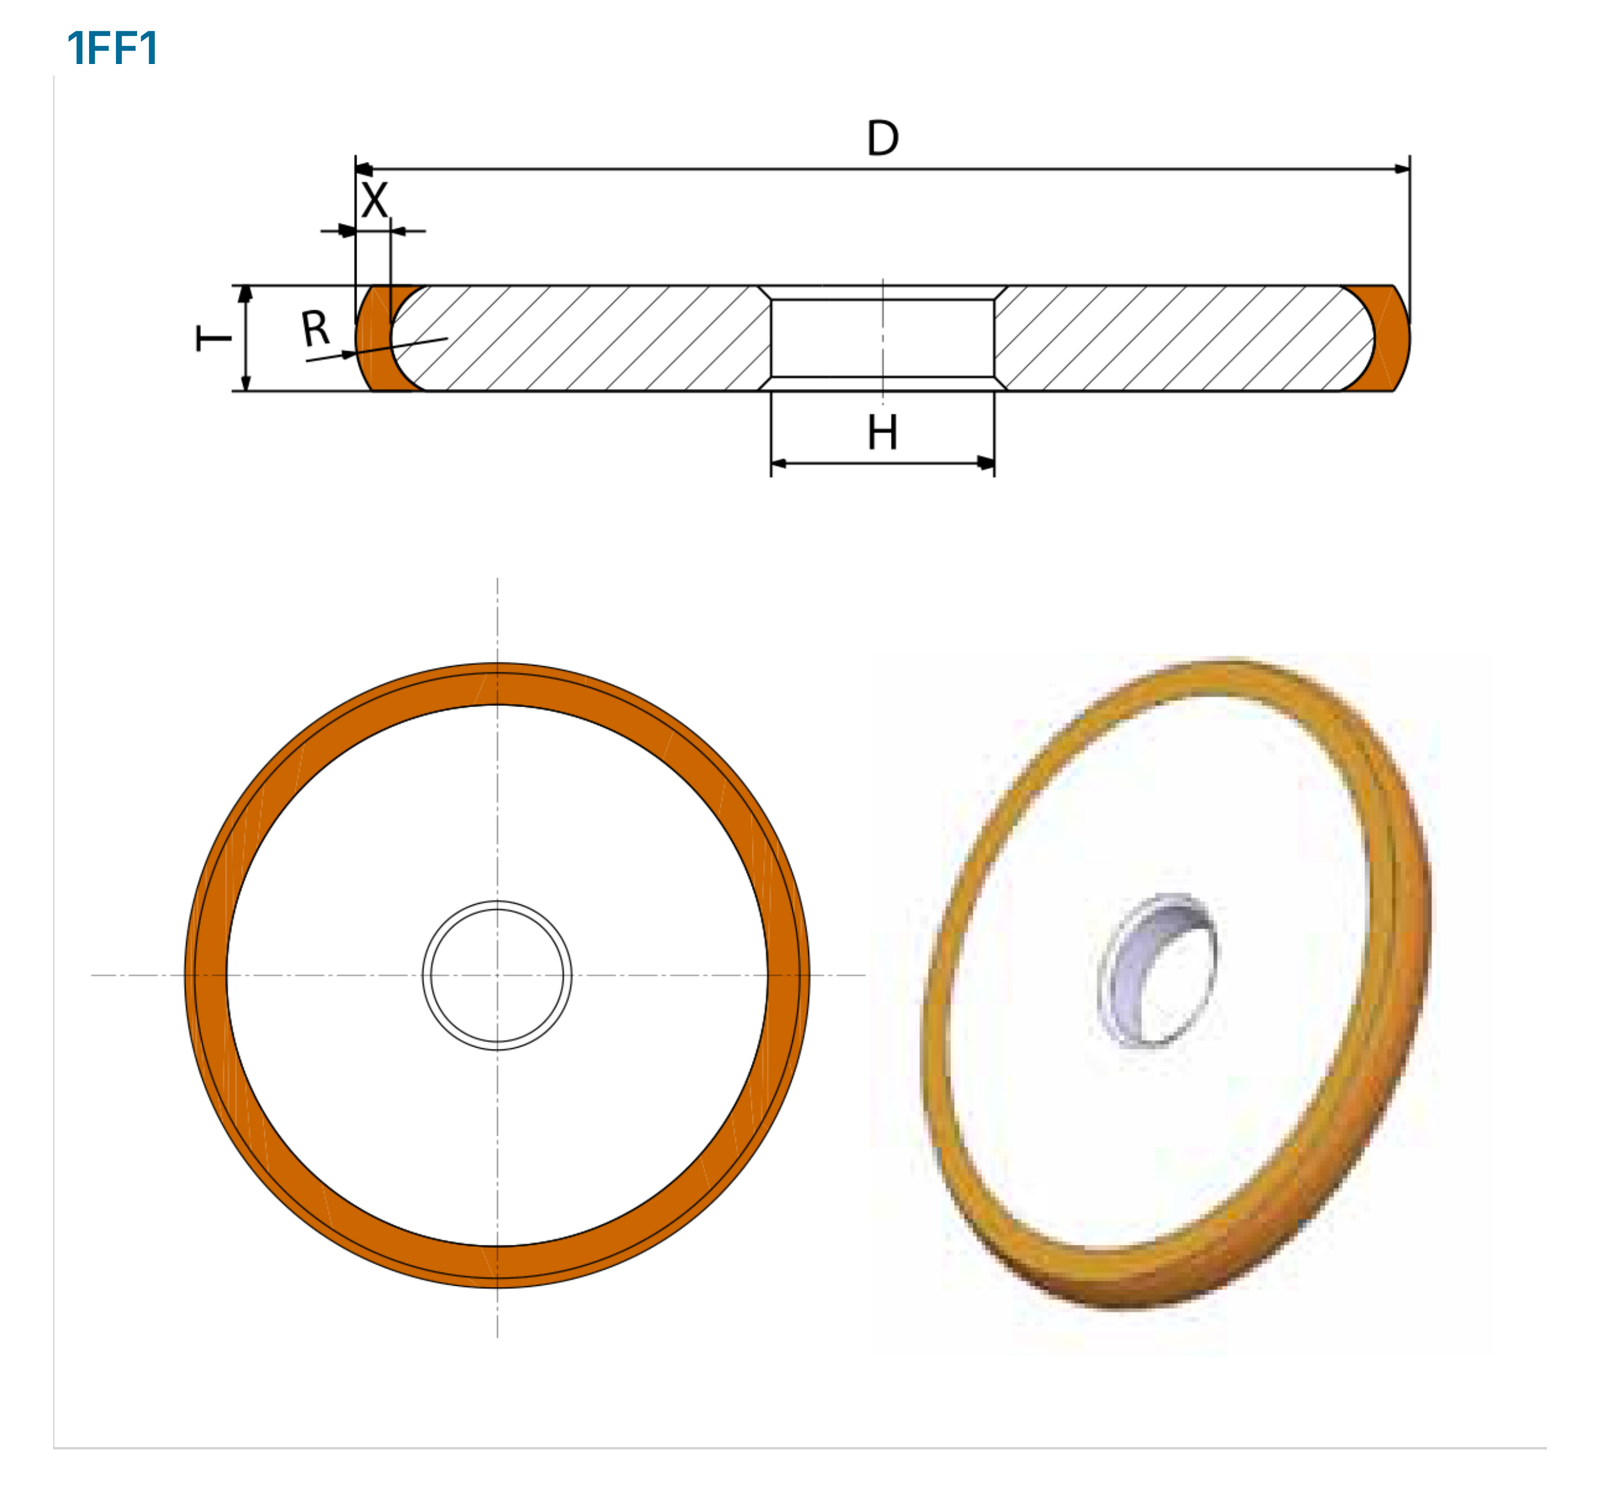
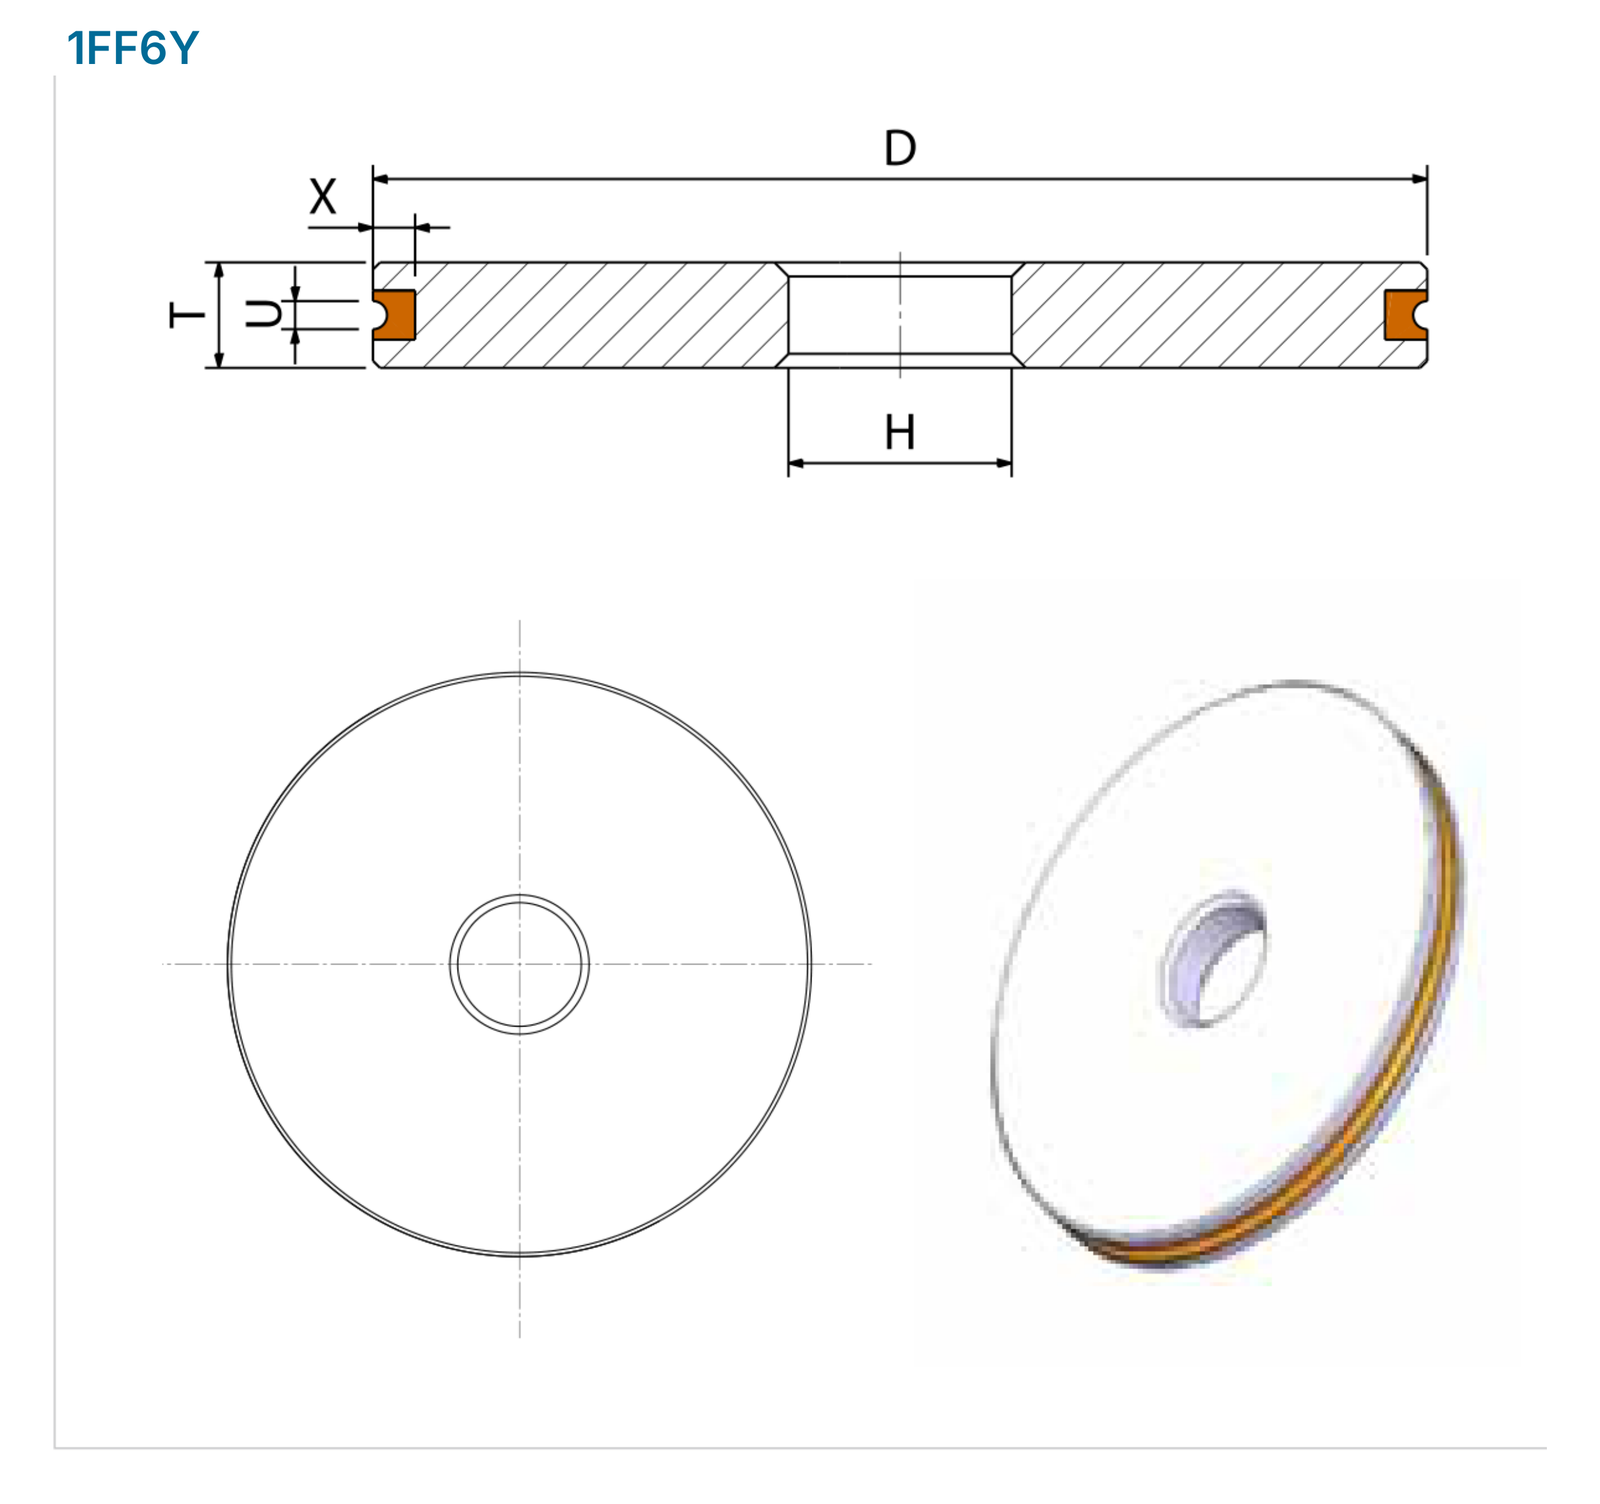
Maßbilder: 1E6Q, 1EE1, 1FF1, 1FF6Y
Die Maßkennungen gelten jeweils für das dargestellte Werkzeugprofil. Querschnitte und Vorderansichten zeigen die Lage des Schleifbelags, der Aufnahme und weiterer Formmerkmale.
| Typ | Maßkennungen |
|---|---|
| 1E6Q | D T U X H V |
| 1EE1 | D T X H V |
| 1FF1 | D T X H R |
| 1FF6Y | D T U X H |
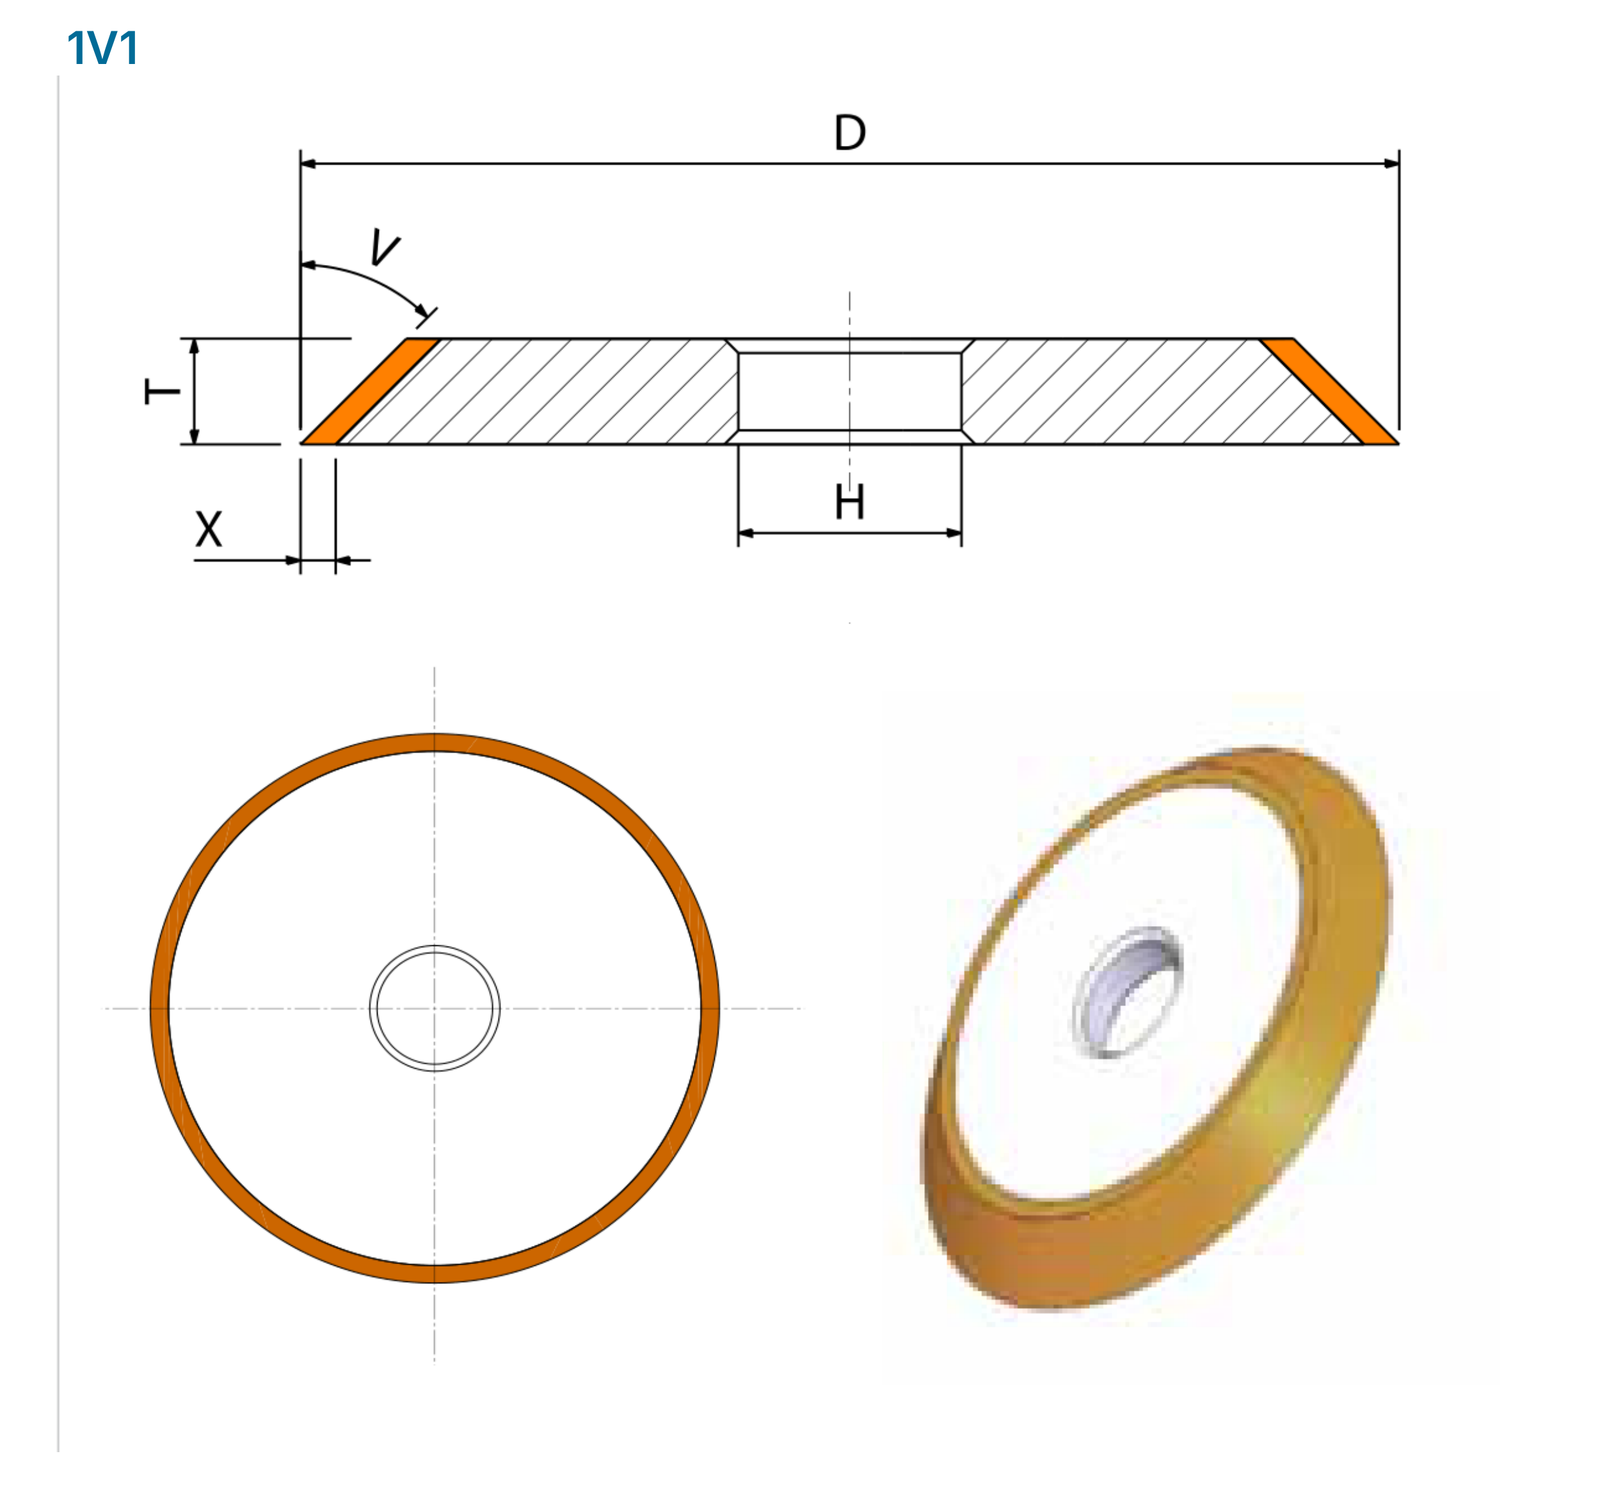
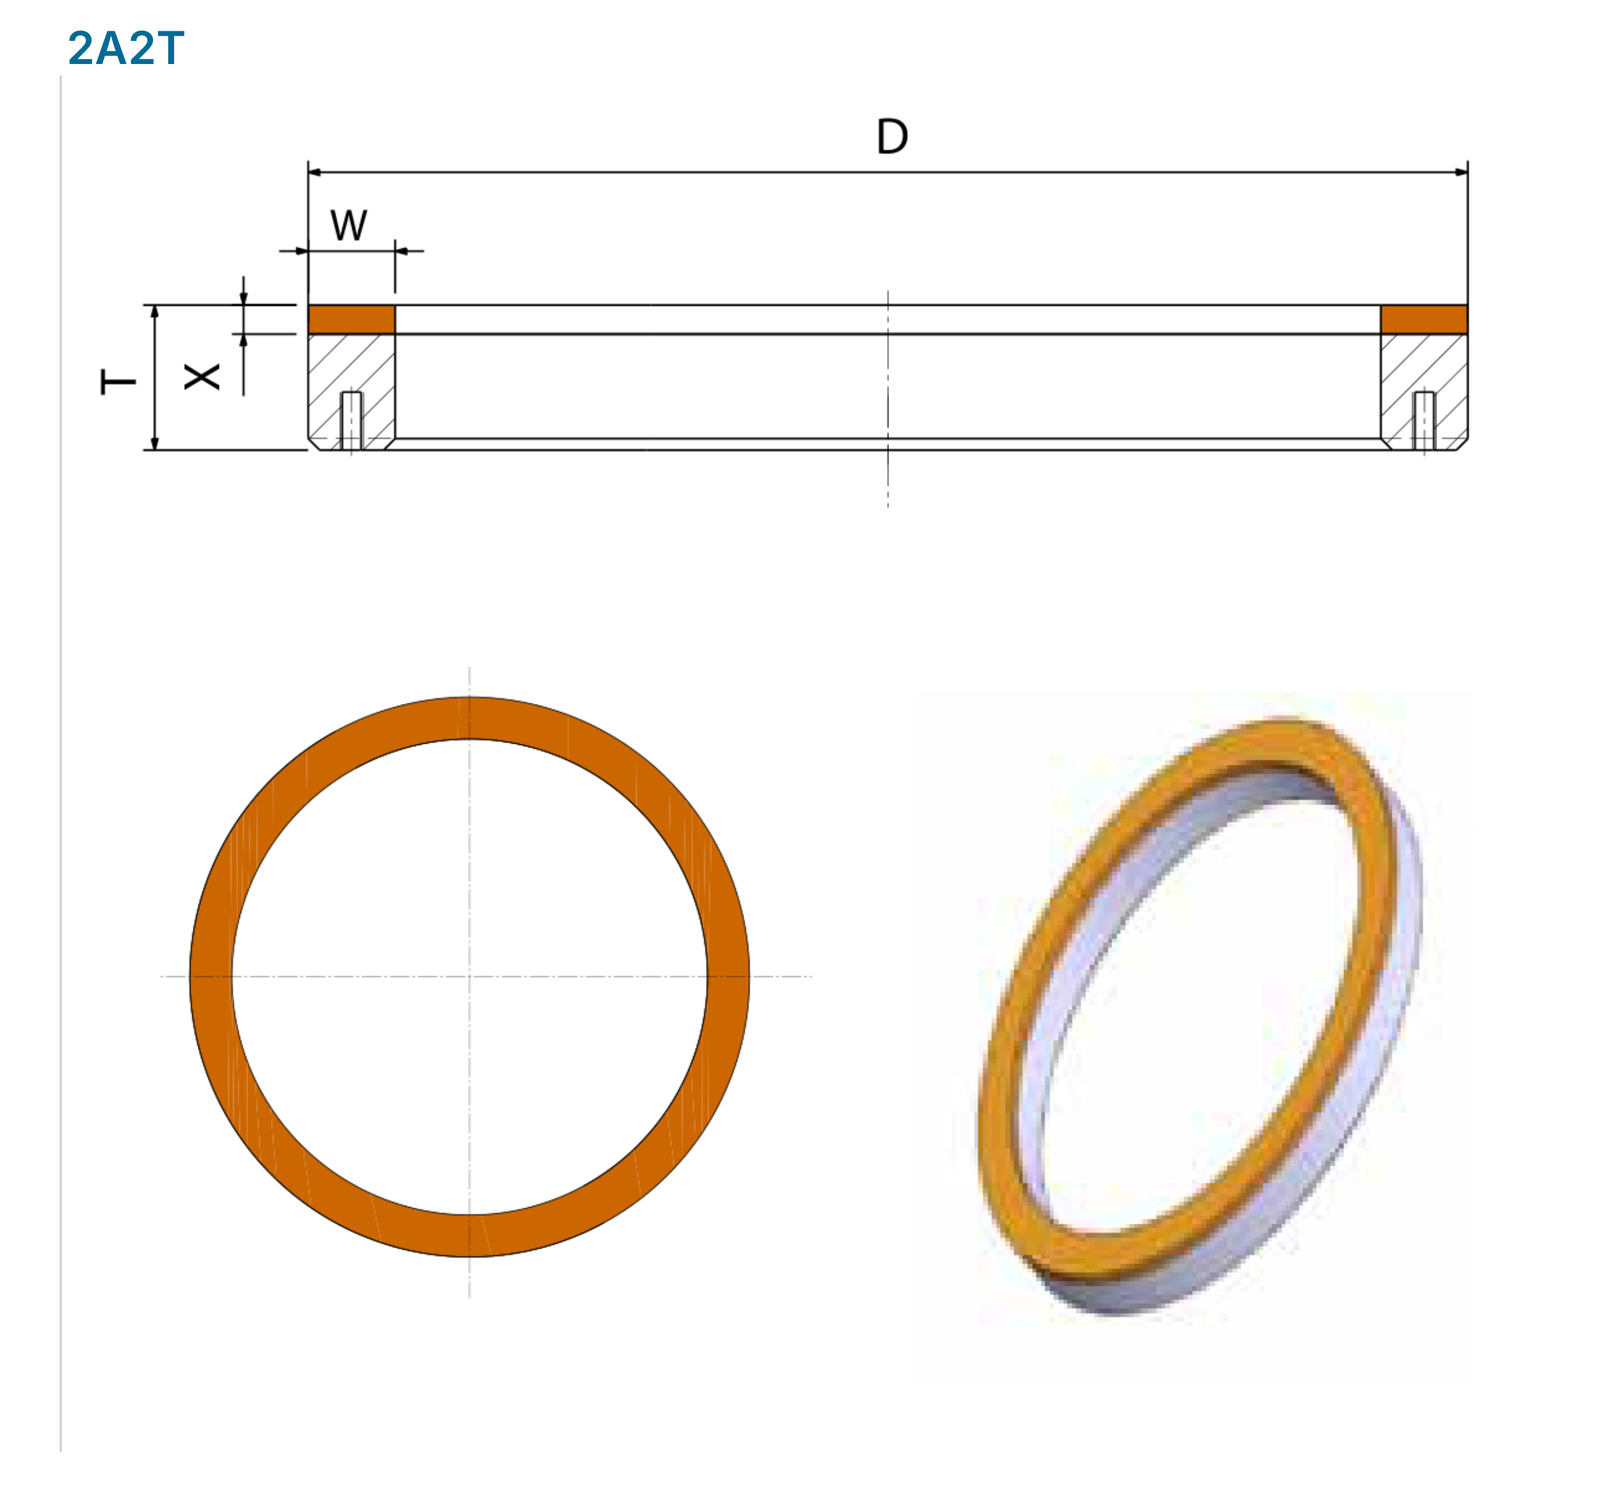
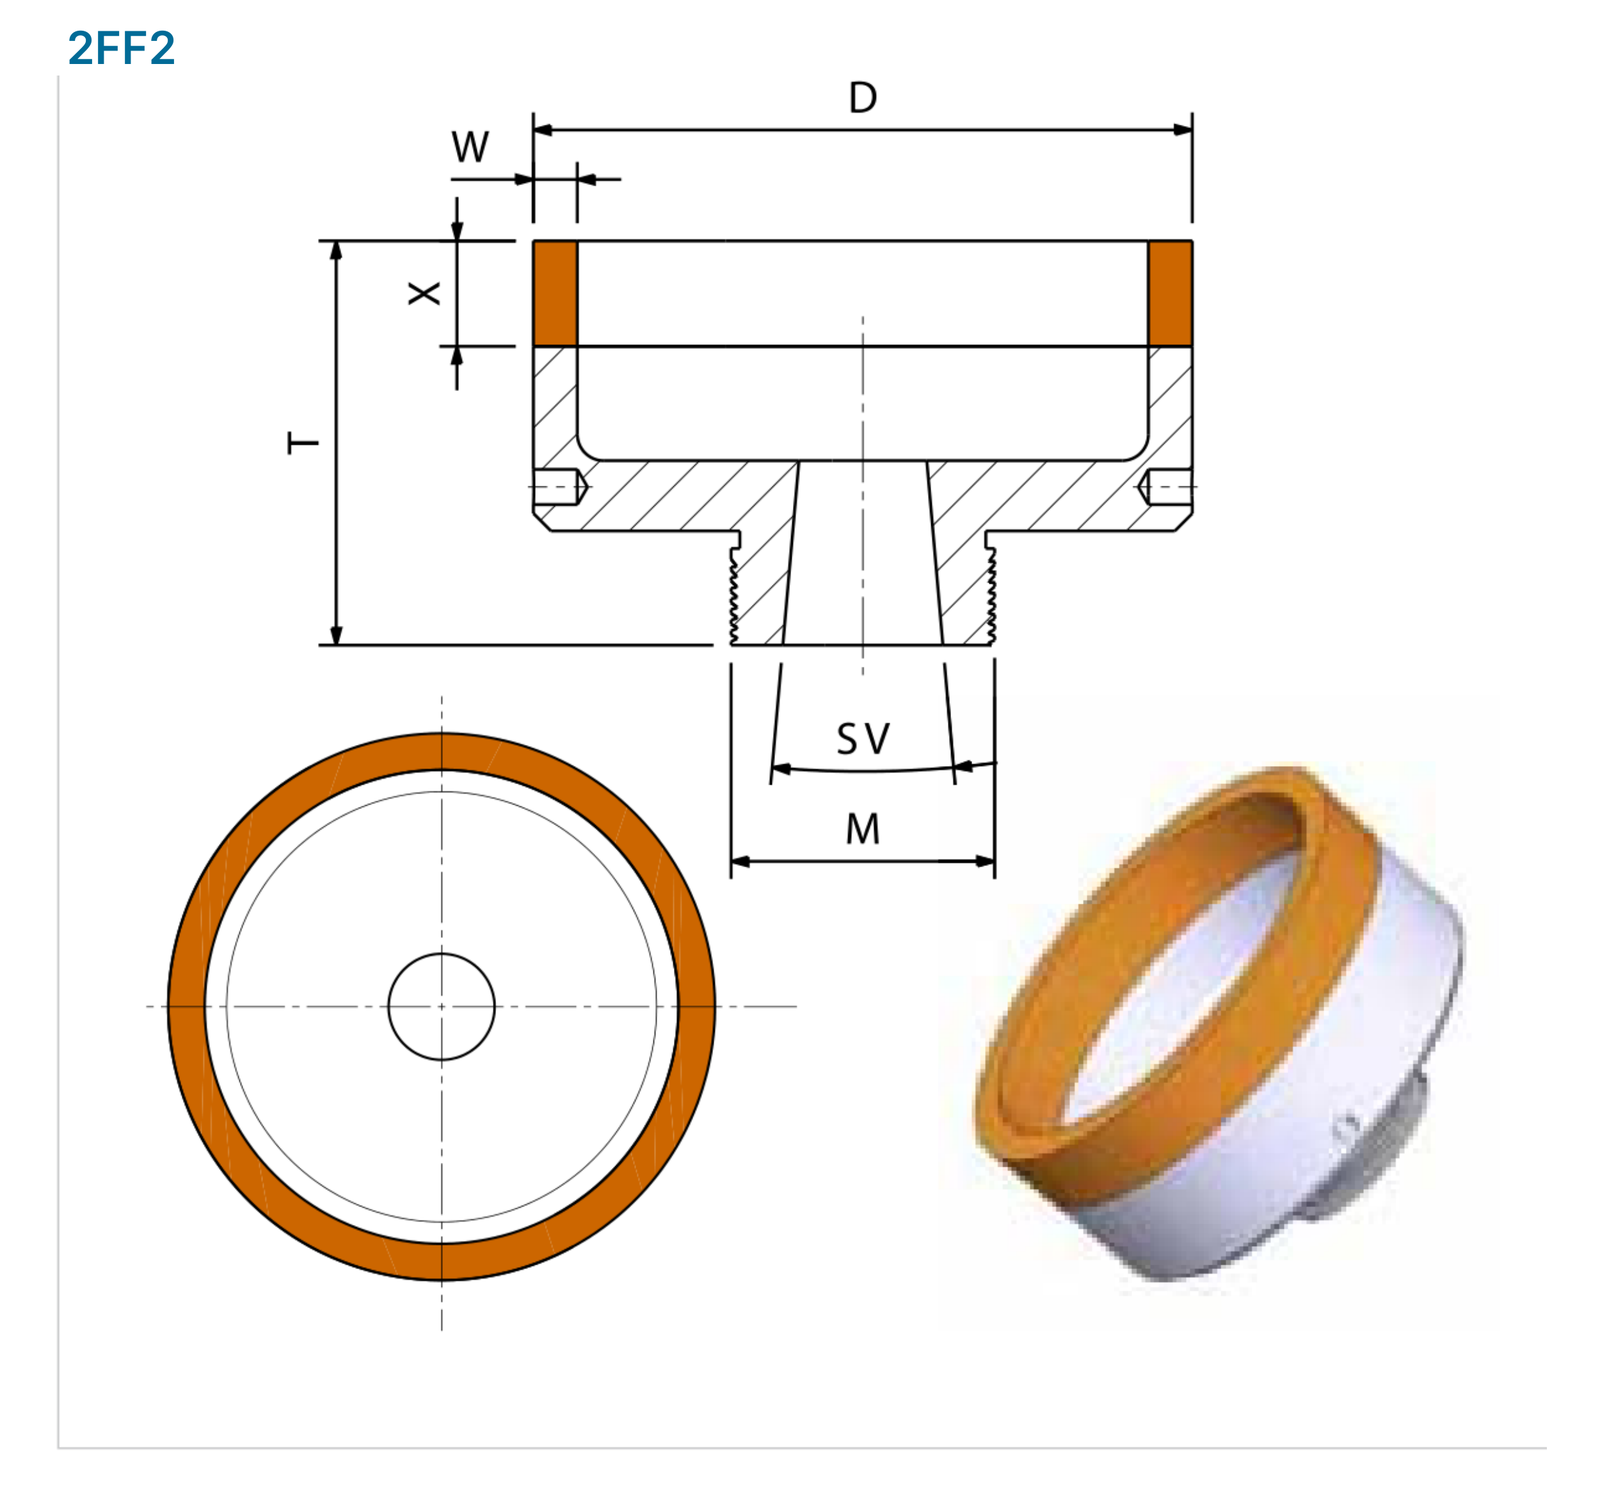
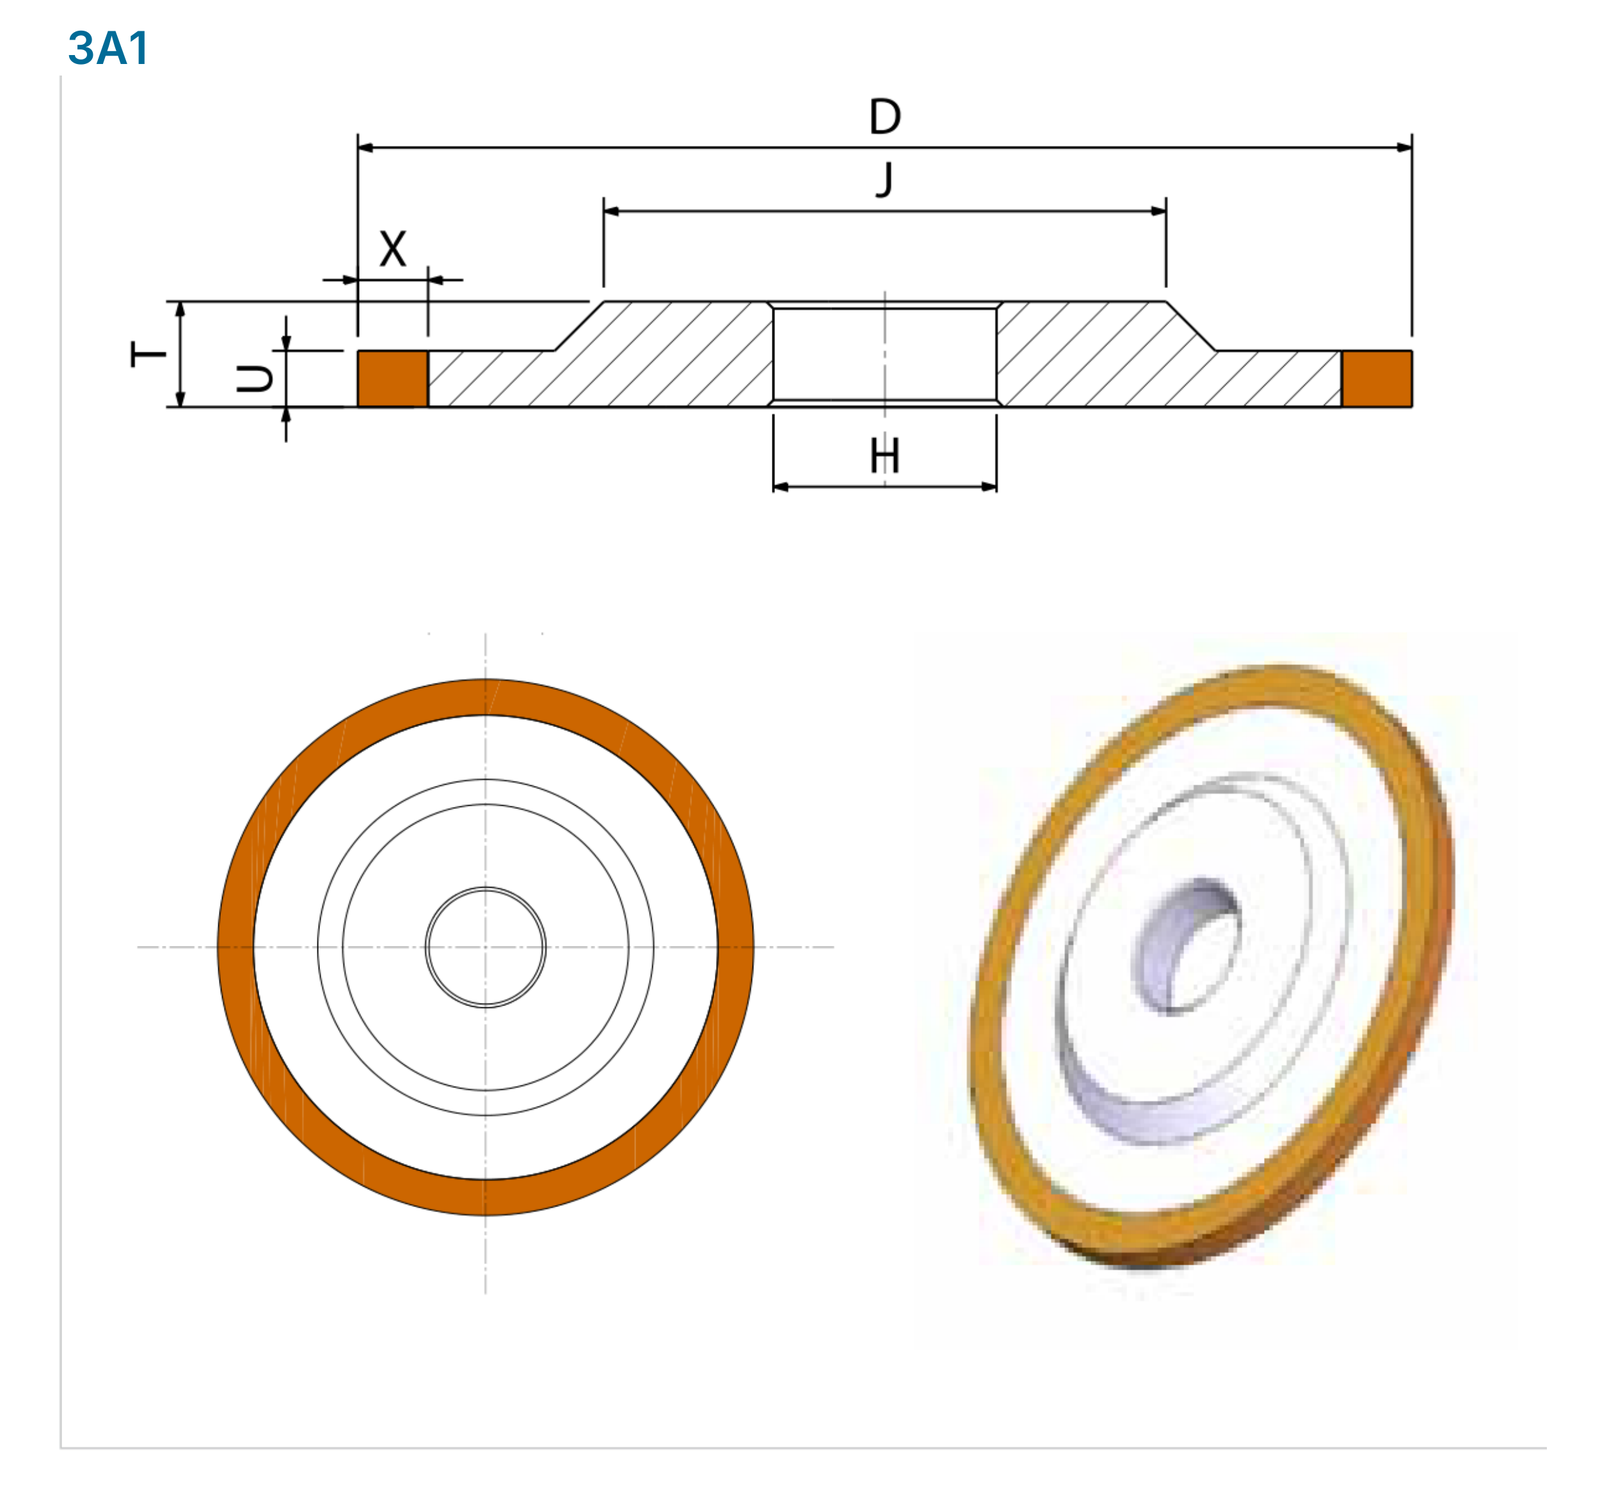
Maßbilder: 1V1, 2A2T, 2FF2, 3A1
Die Maßkennungen gelten jeweils für das dargestellte Werkzeugprofil. Querschnitte und Vorderansichten zeigen die Lage des Schleifbelags, der Aufnahme und weiterer Formmerkmale.
| Typ | Maßkennungen |
|---|---|
| 1V1 | D T X H V |
| 2A2T | D T X W |
| 2FF2 | D T X W M SV |
| 3A1 | D T U X J H |
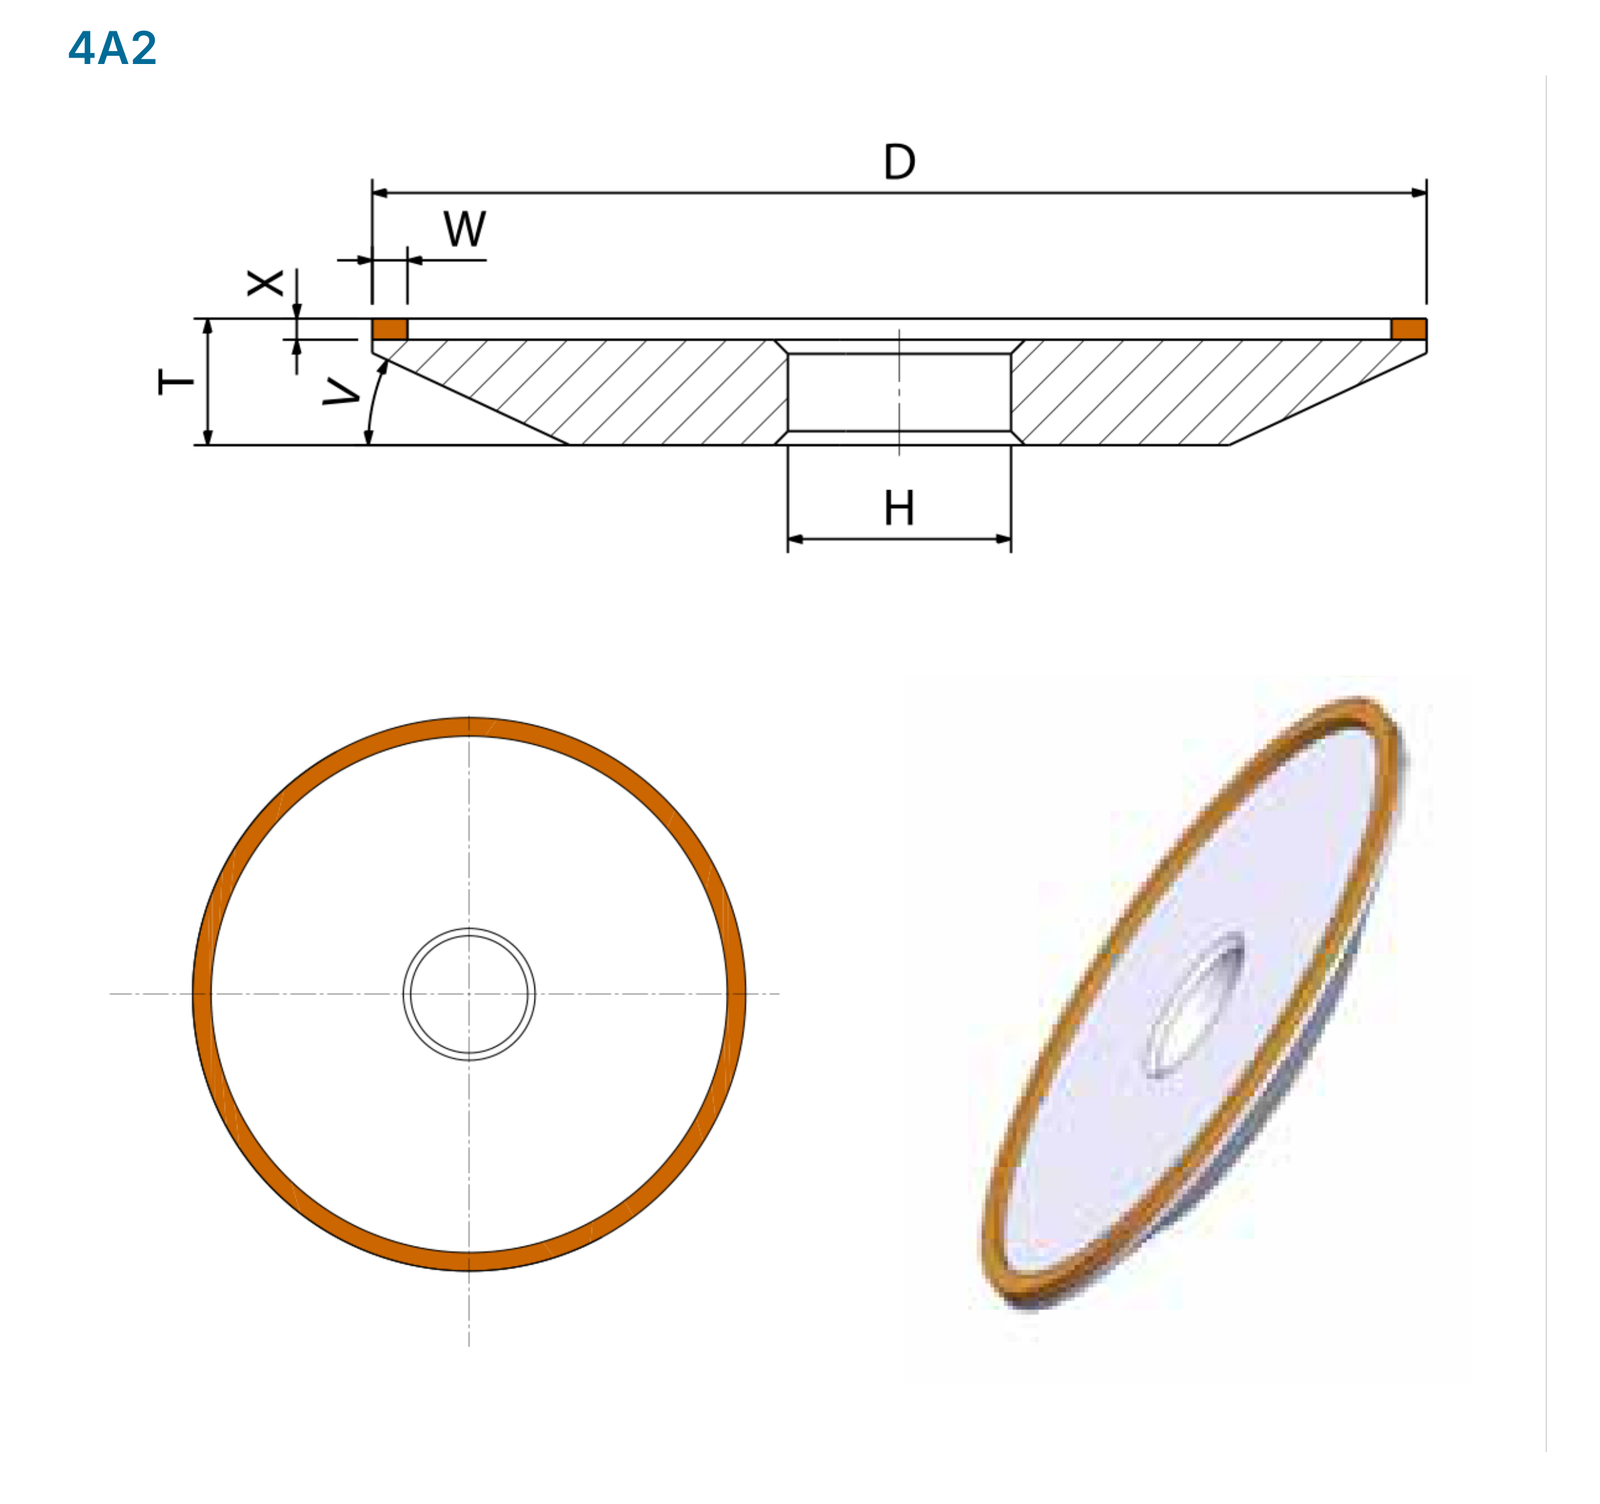
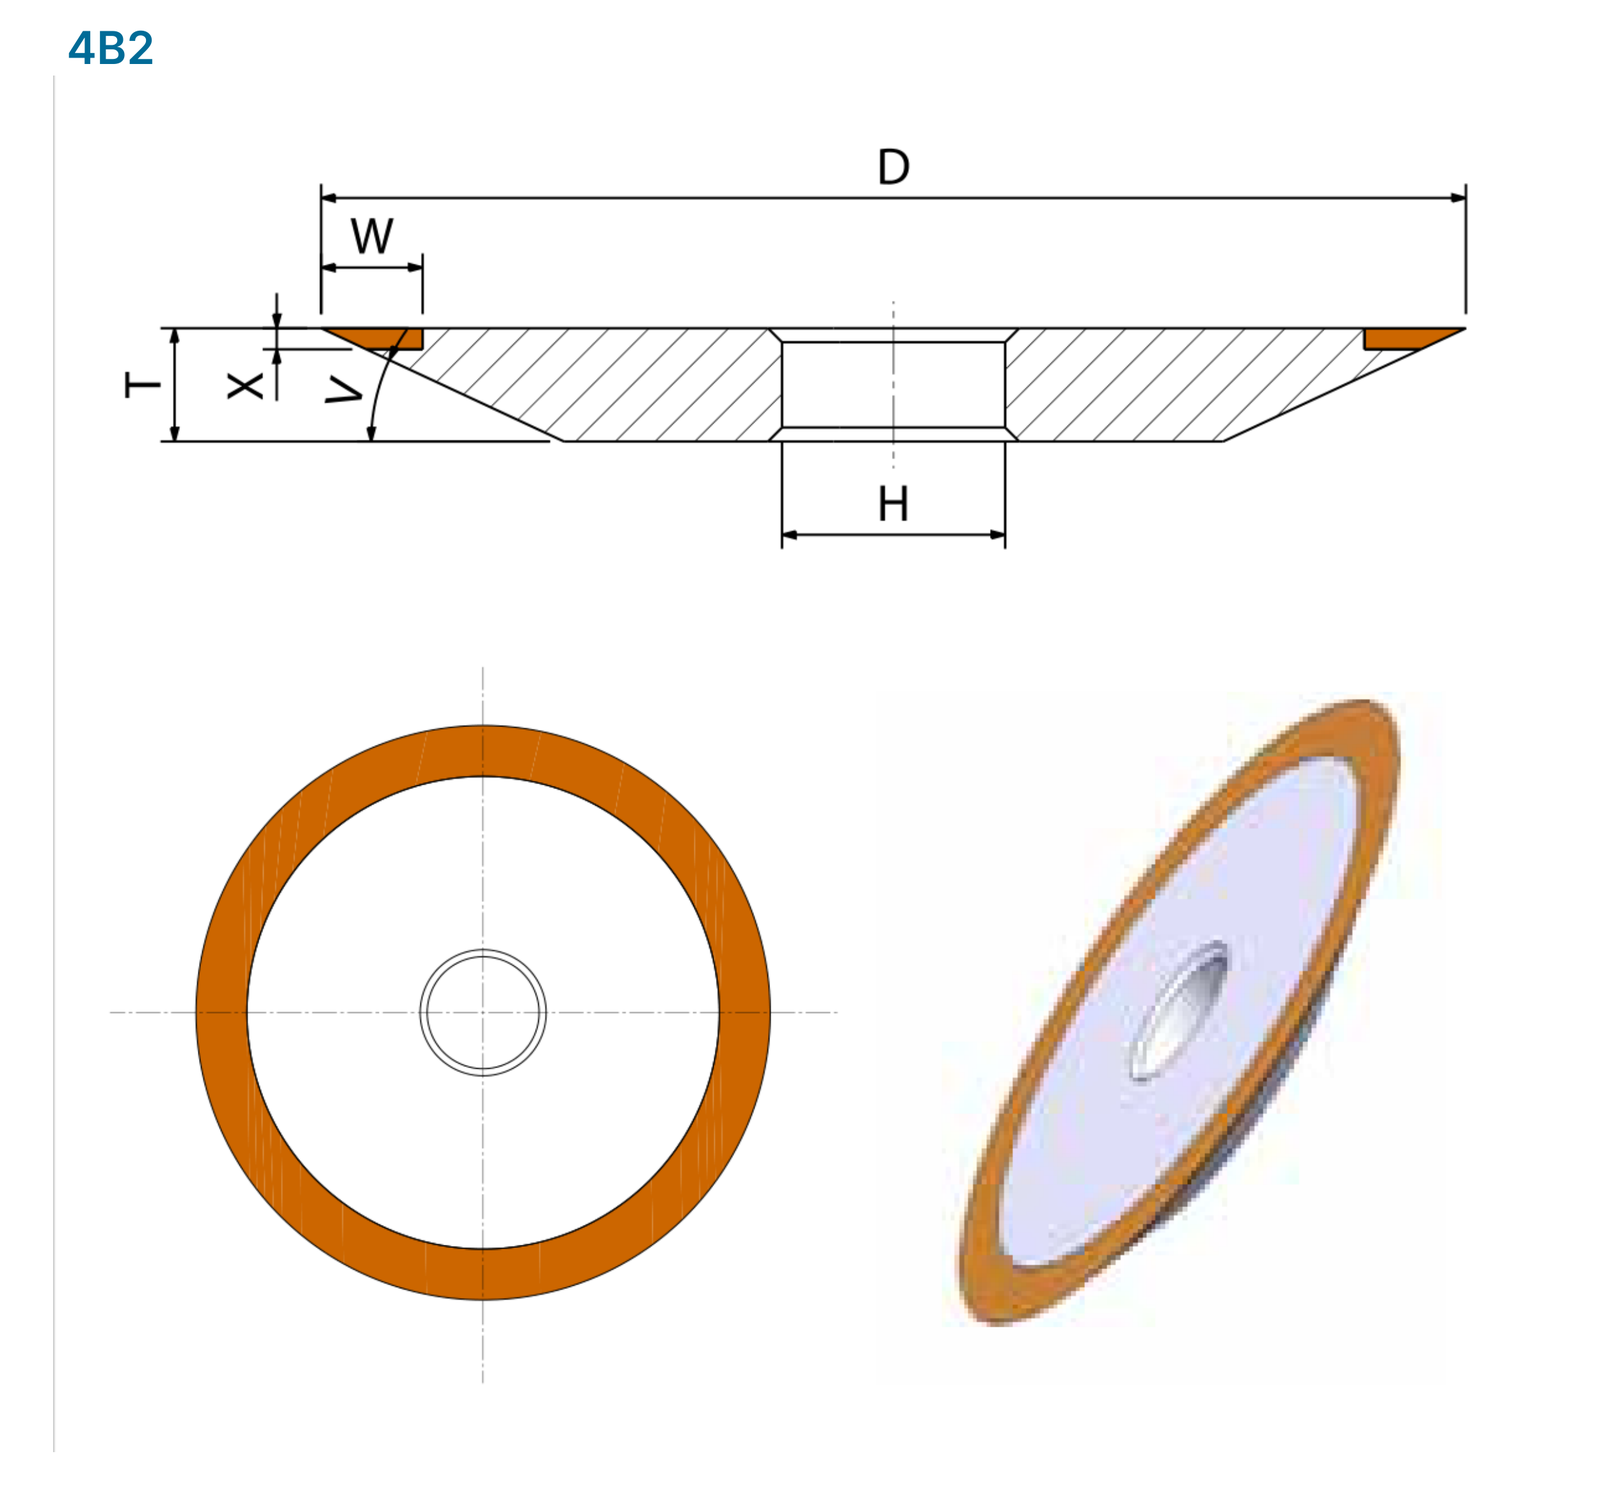
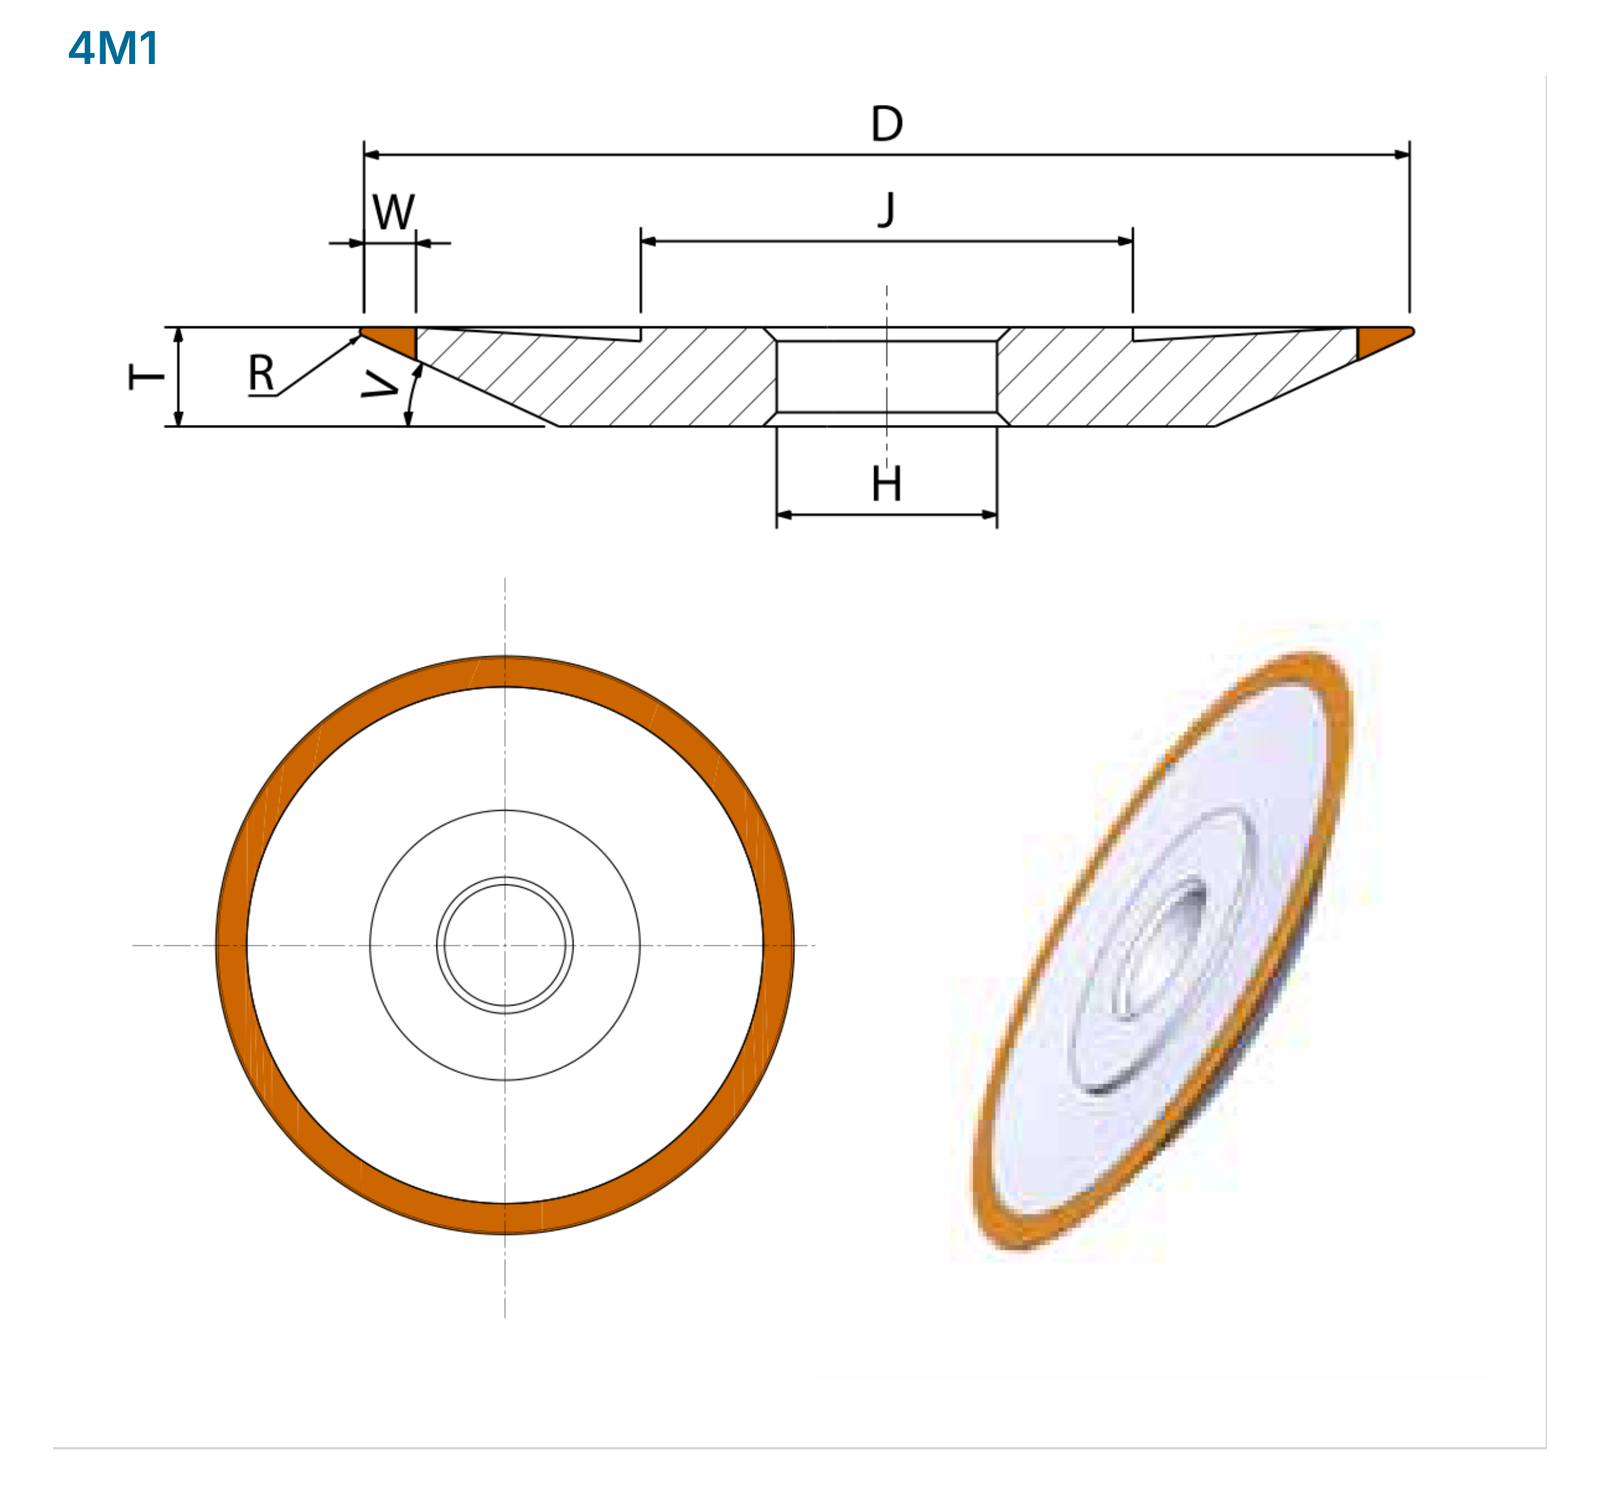
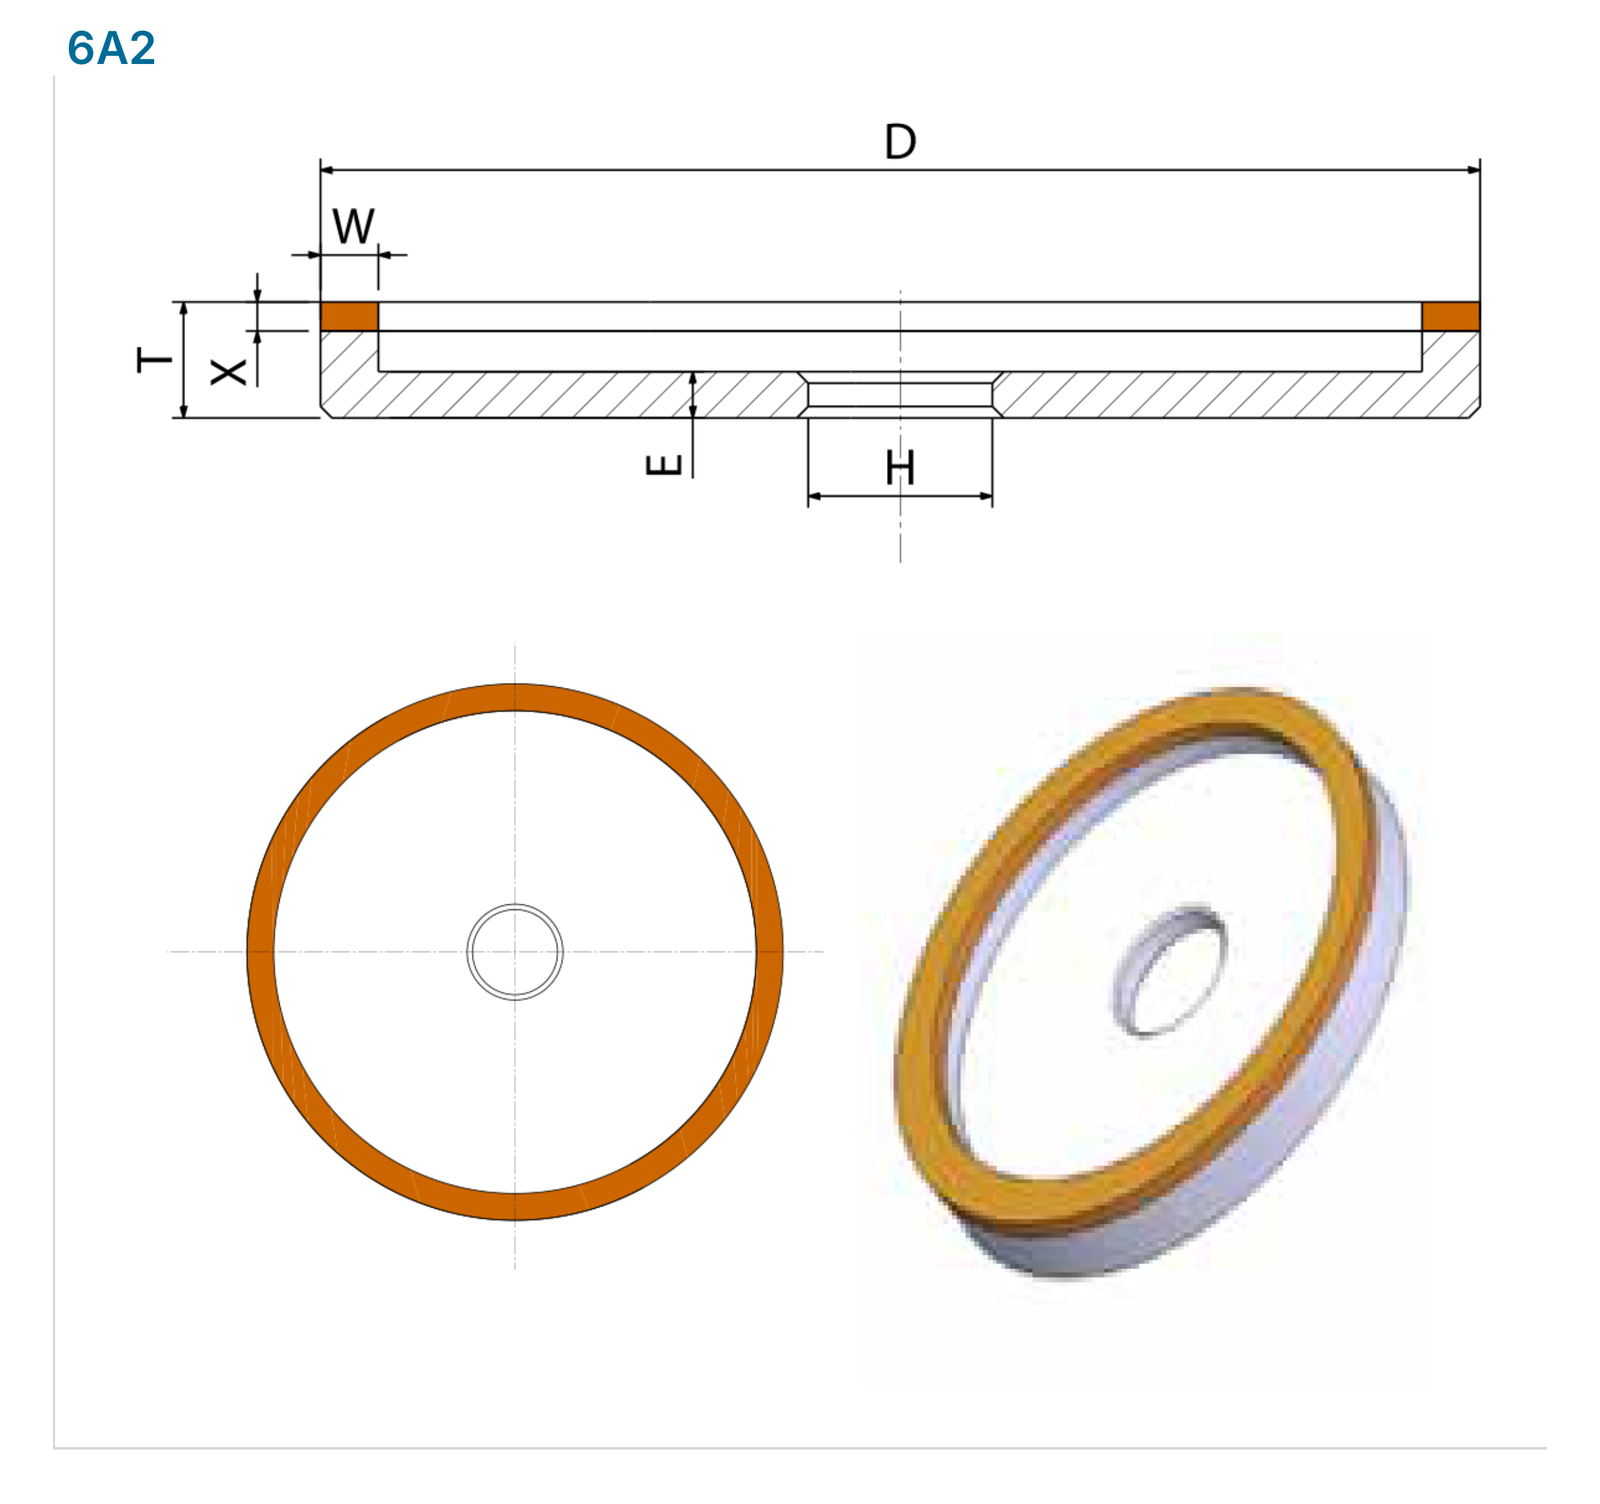
Maßbilder: 4A2, 4B2, 4M1, 6A2
Die Maßkennungen gelten jeweils für das dargestellte Werkzeugprofil. Querschnitte und Vorderansichten zeigen die Lage des Schleifbelags, der Aufnahme und weiterer Formmerkmale.
| Typ | Maßkennungen |
|---|---|
| 4A2 | D T X W H V |
| 4B2 | D T X W H V |
| 4M1 | D T W J H V R |
| 6A2 | D T X W H E |
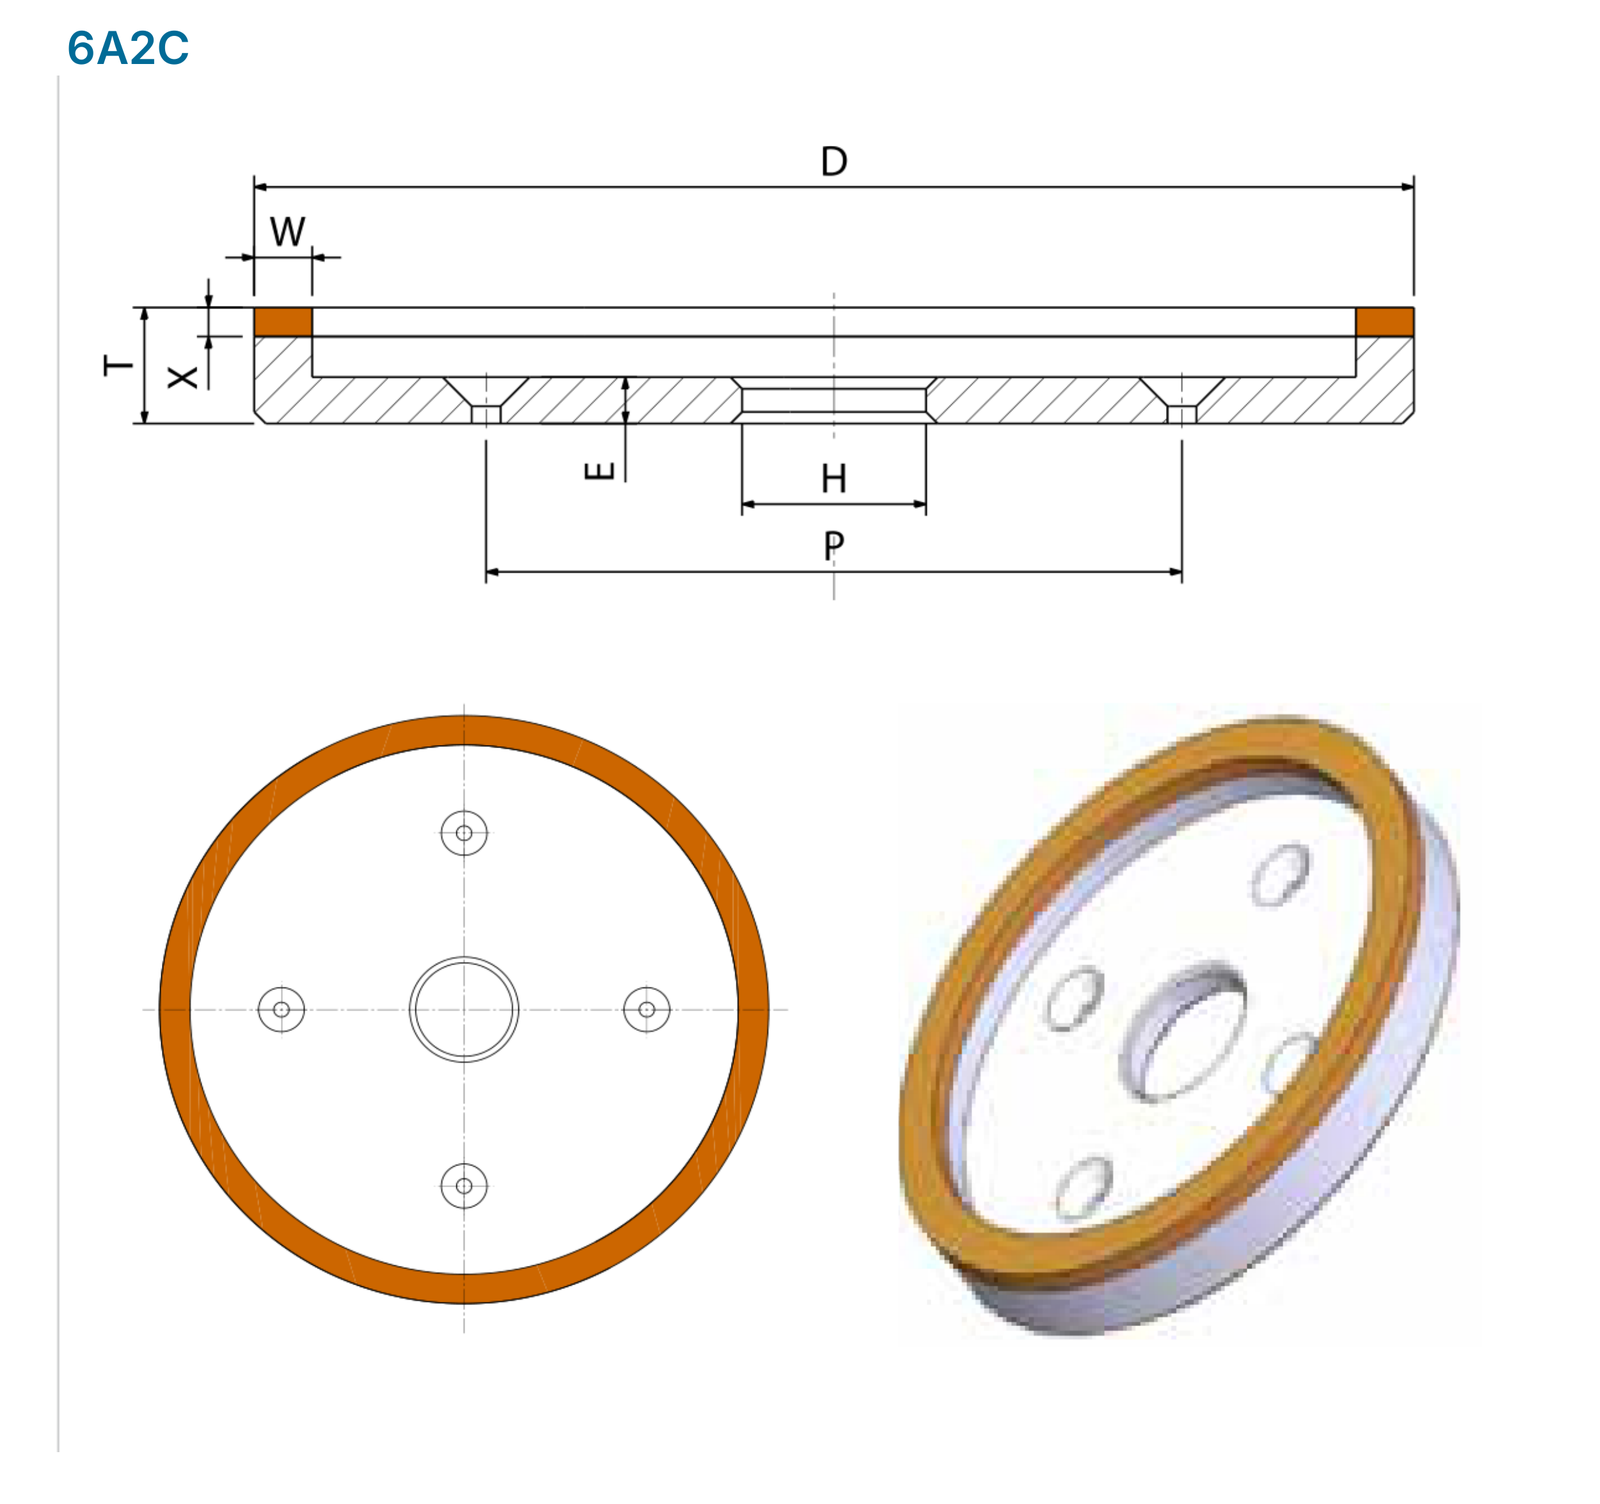
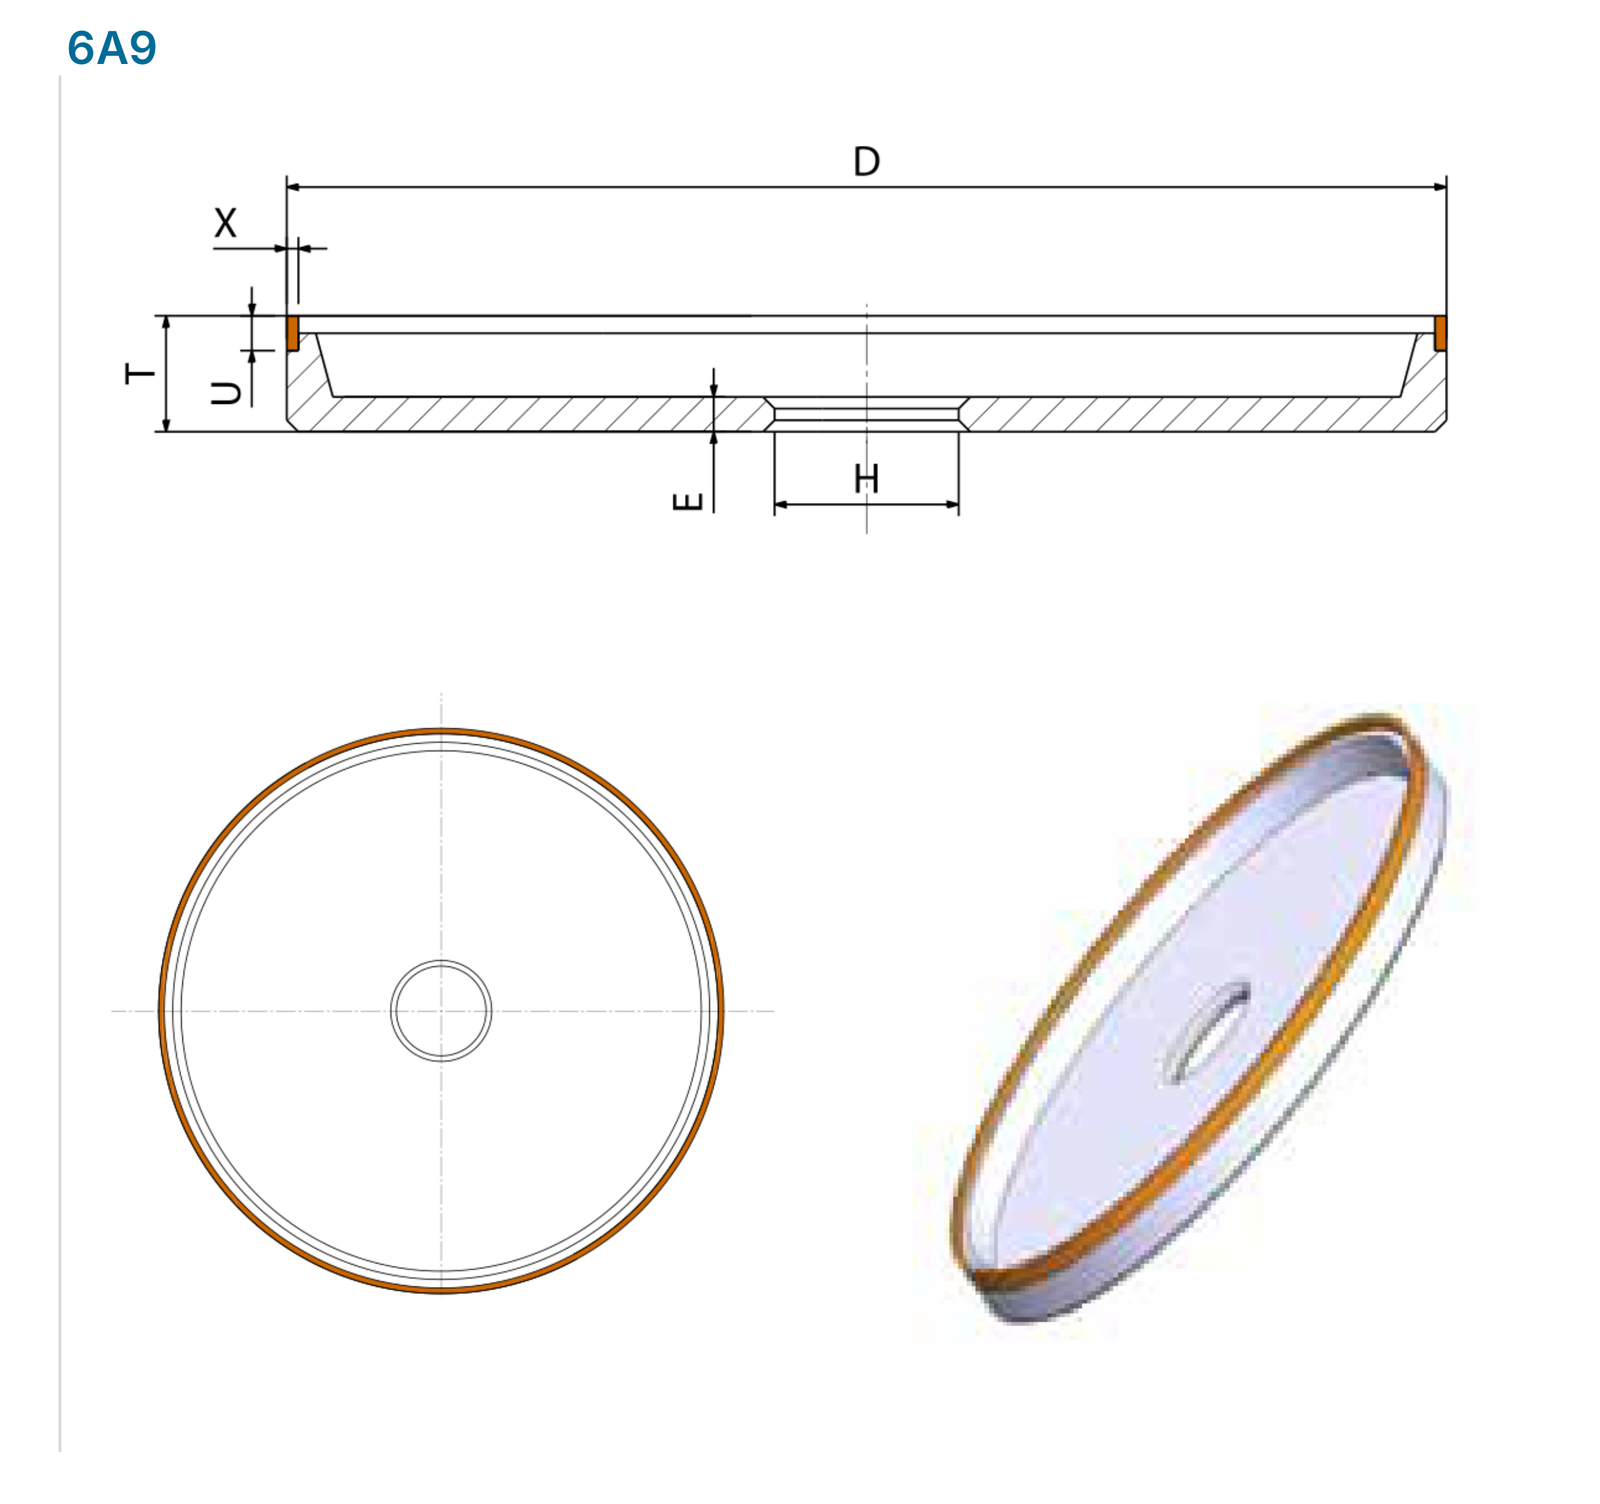
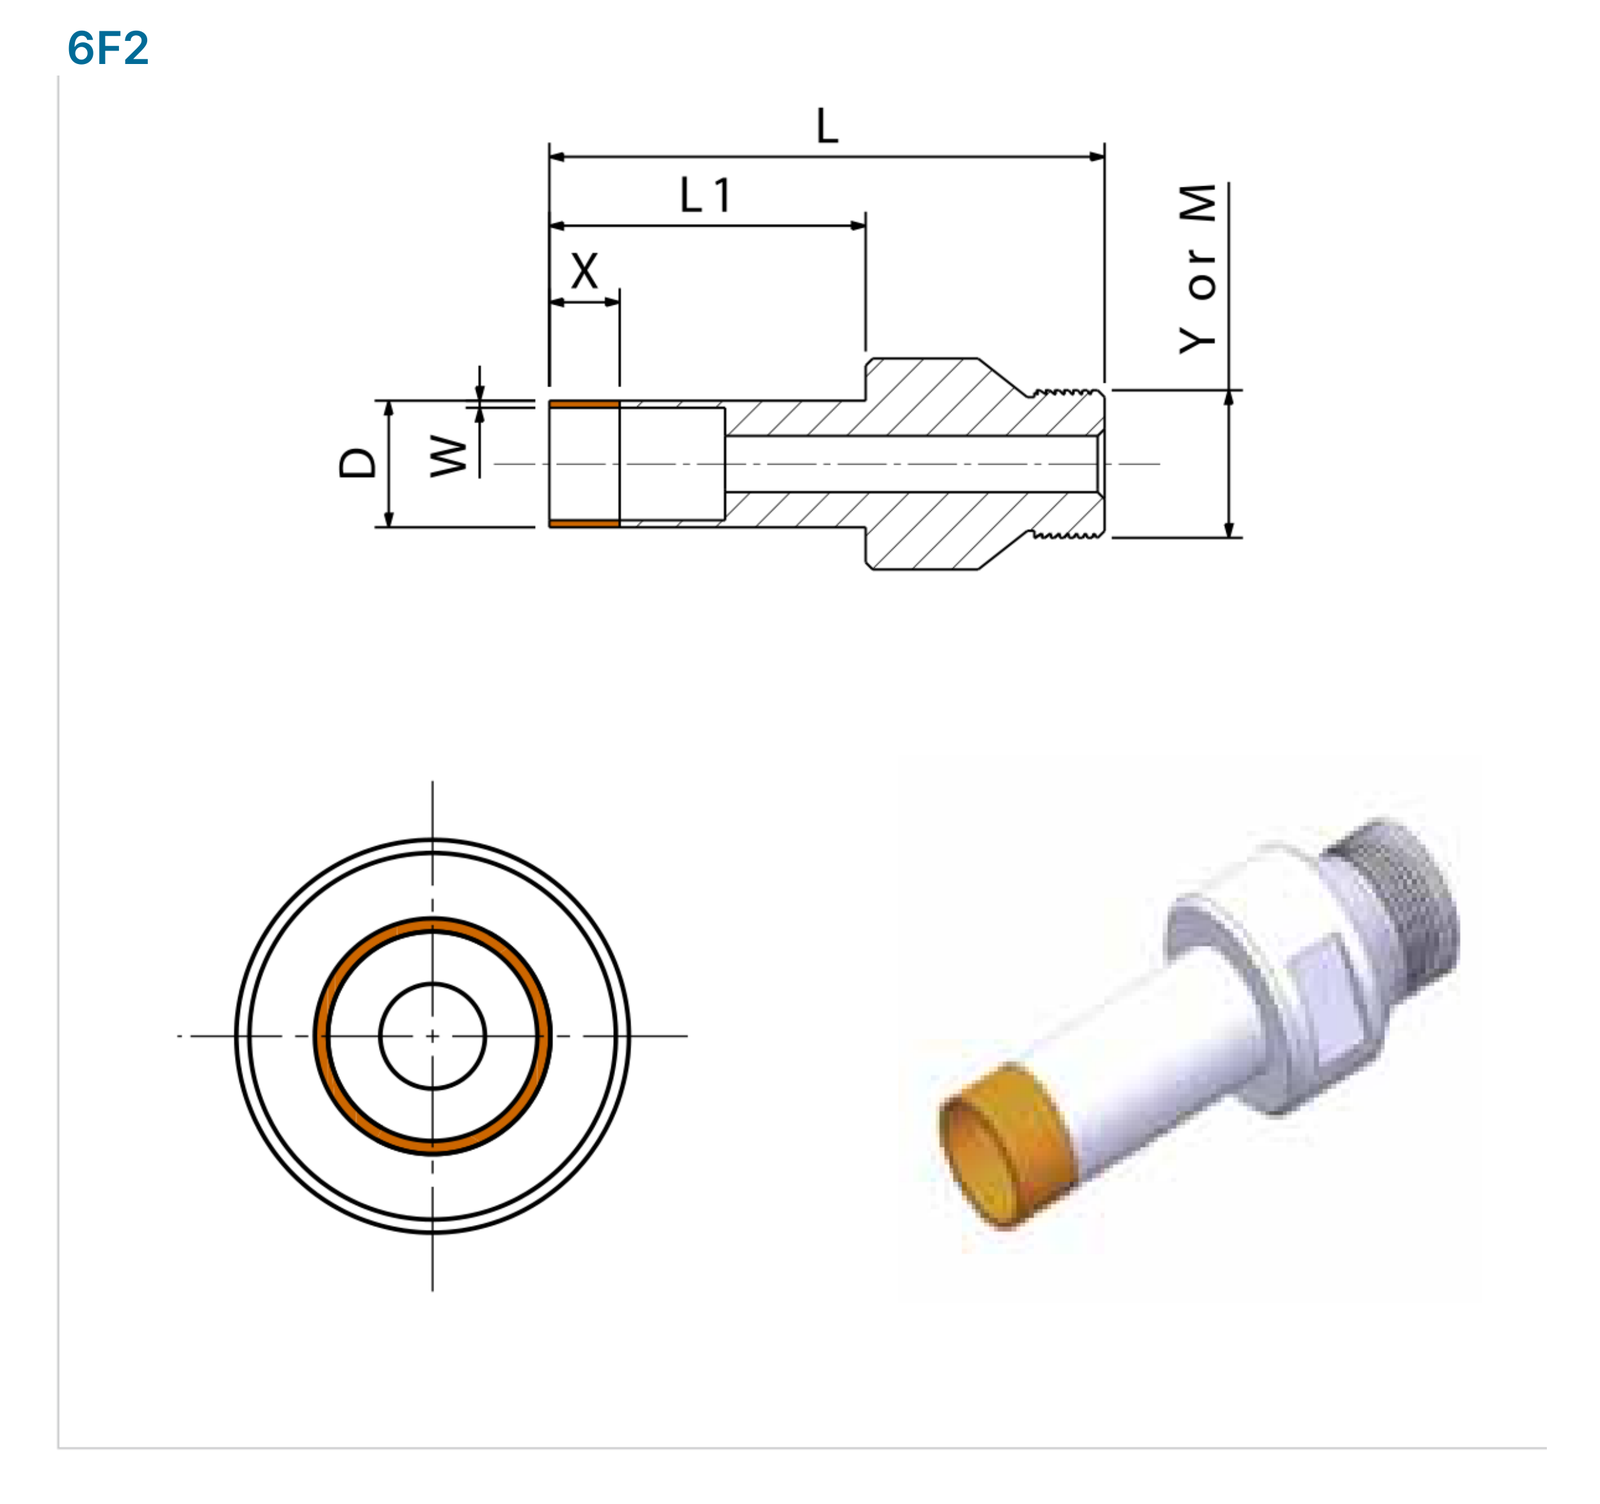
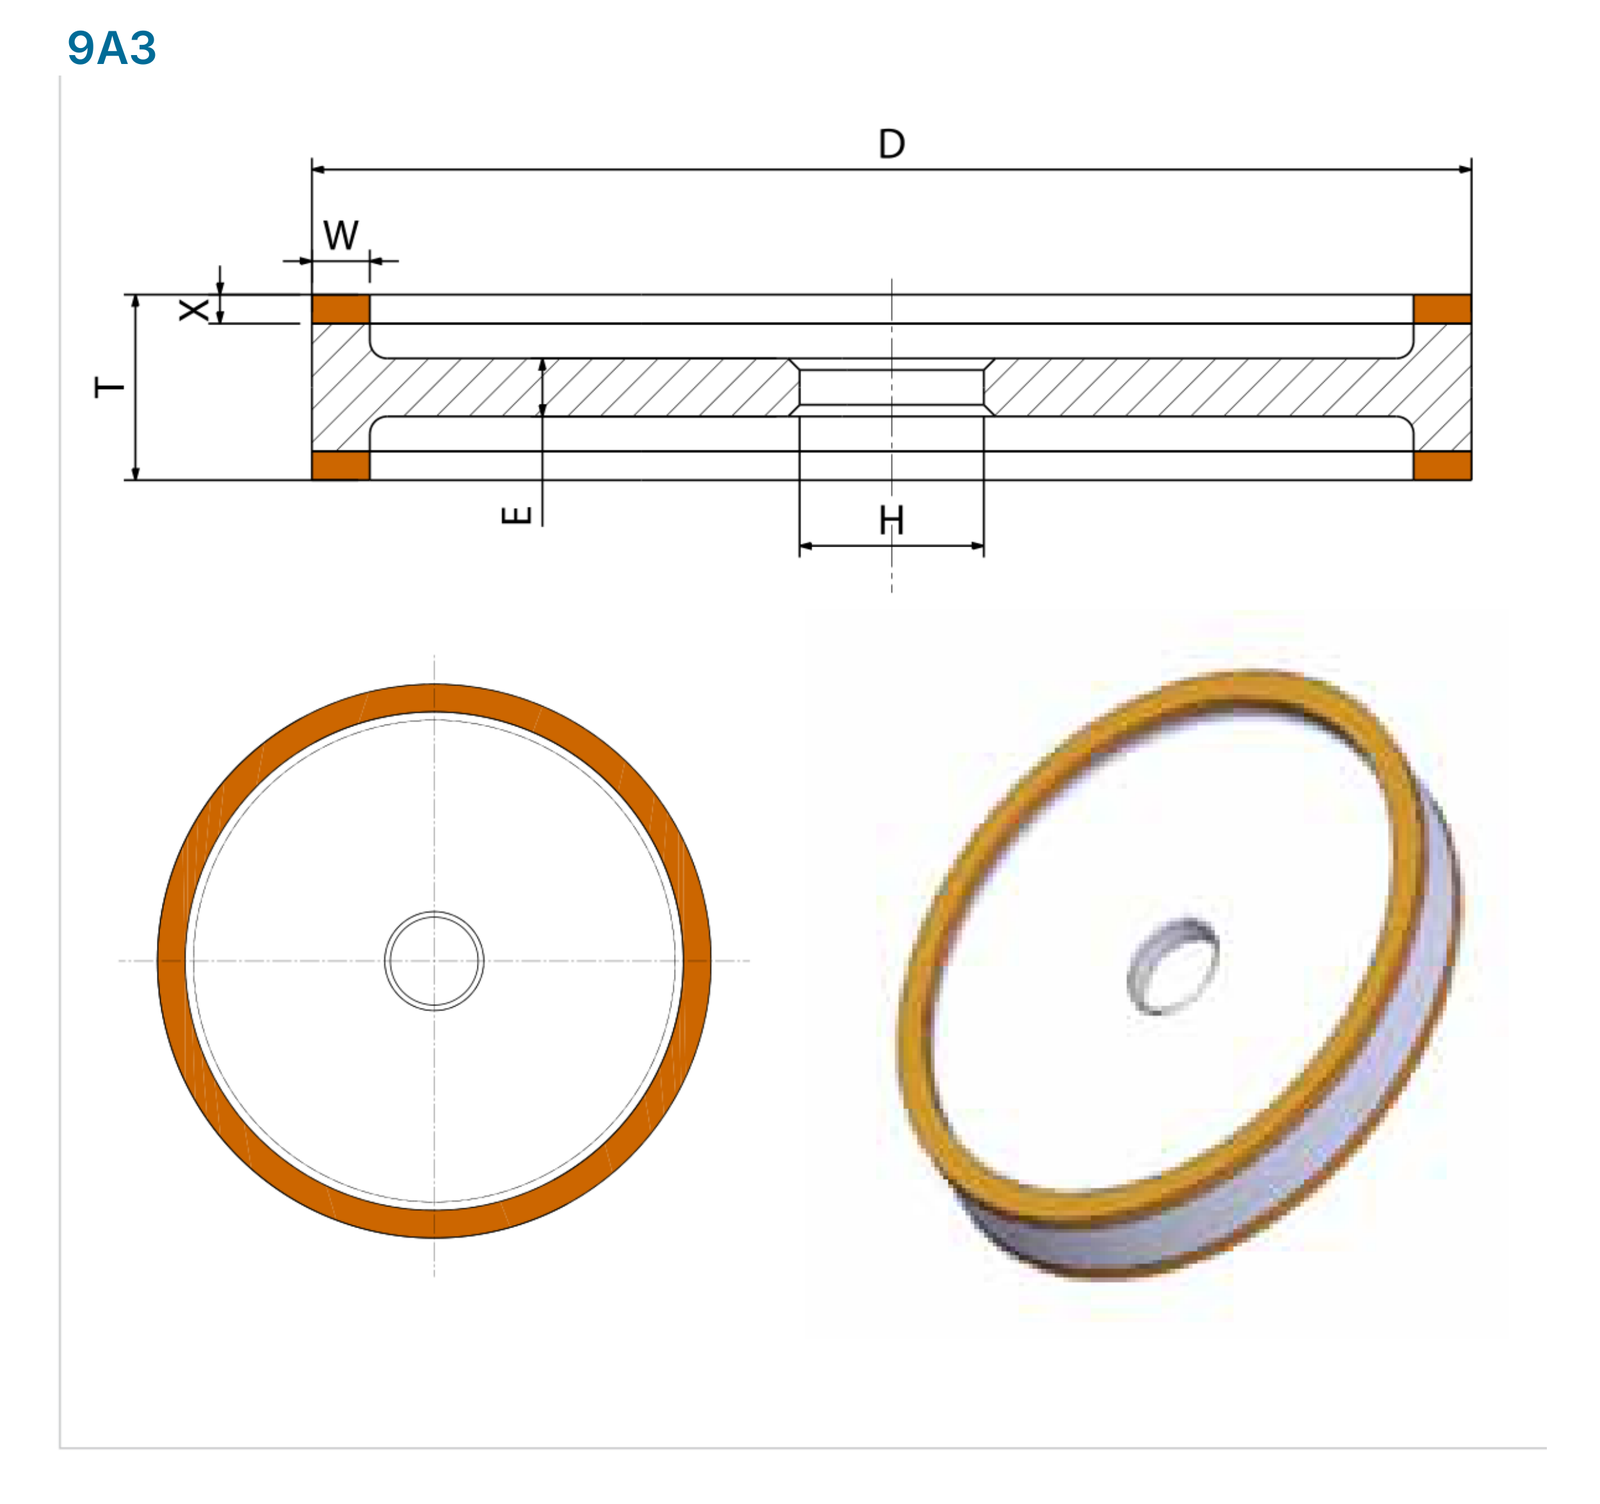
Maßbilder: 6A2C, 6A9, 6F2, 9A3
Die Maßkennungen gelten jeweils für das dargestellte Werkzeugprofil. Querschnitte und Vorderansichten zeigen die Lage des Schleifbelags, der Aufnahme und weiterer Formmerkmale.
| Typ | Maßkennungen |
|---|---|
| 6A2C | D T X W H E P |
| 6A9 | D T U X H E |
| 6F2 | D W X L L1 Y M |
| 9A3 | D T X W H E |
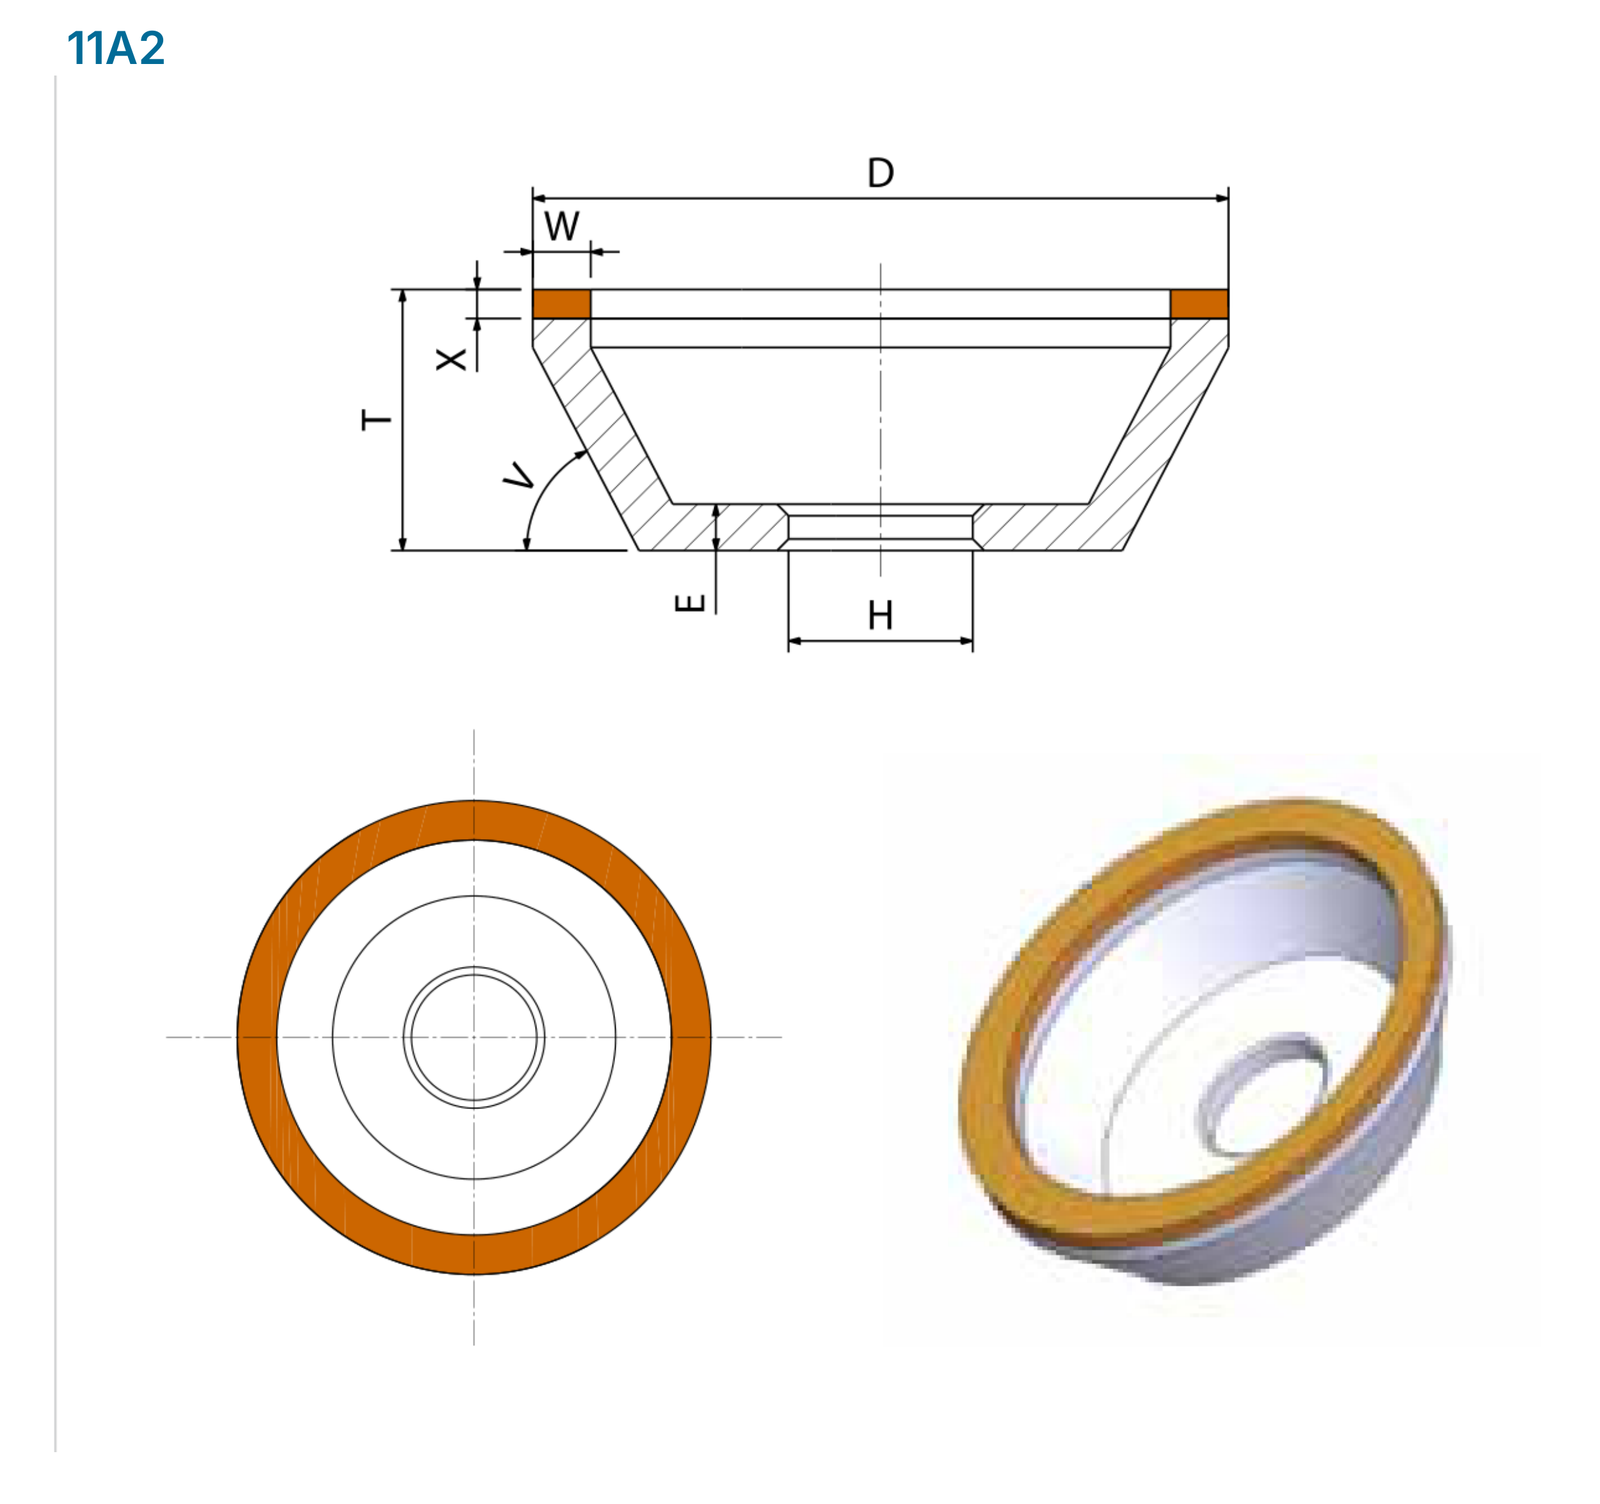
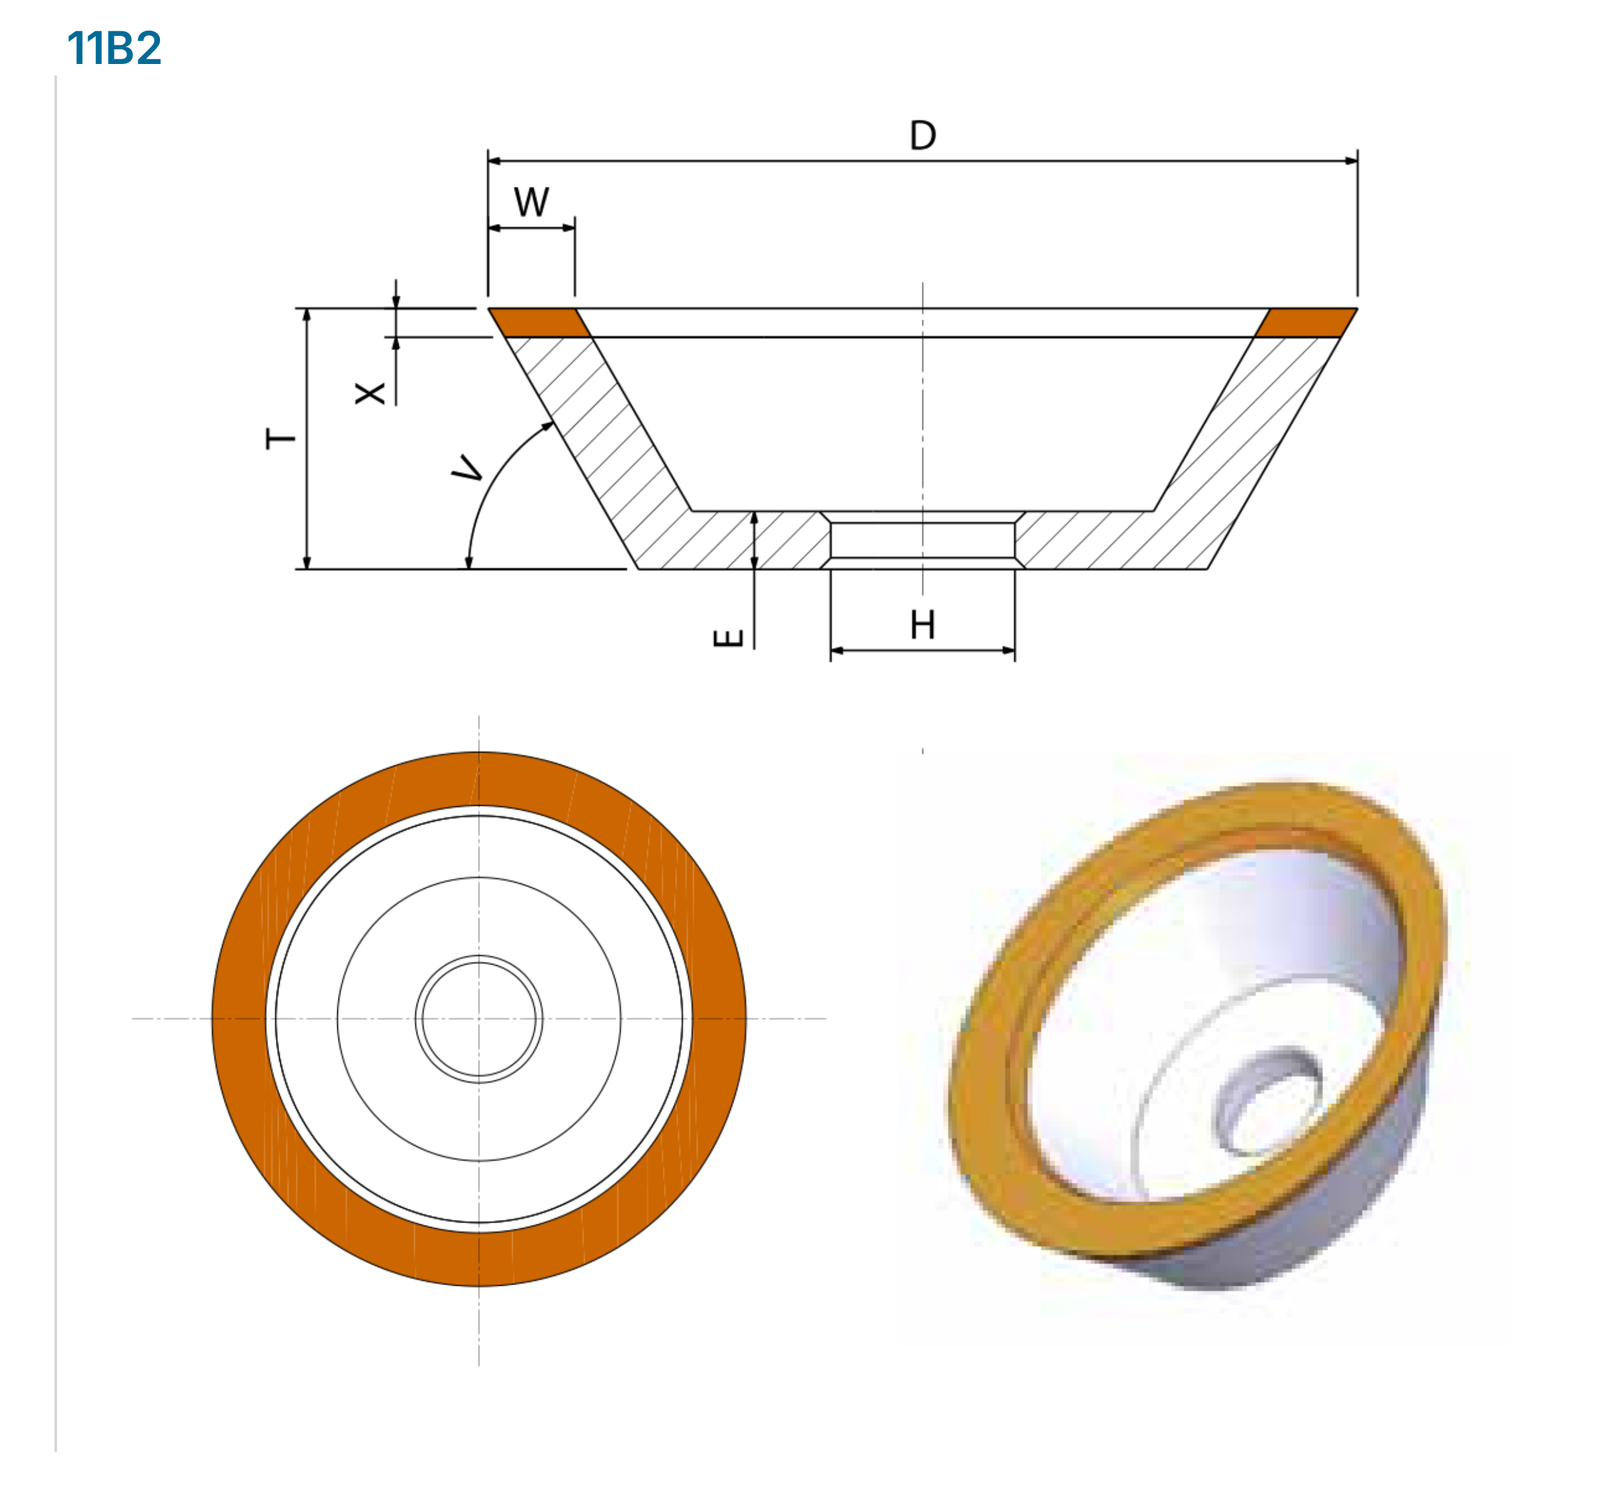
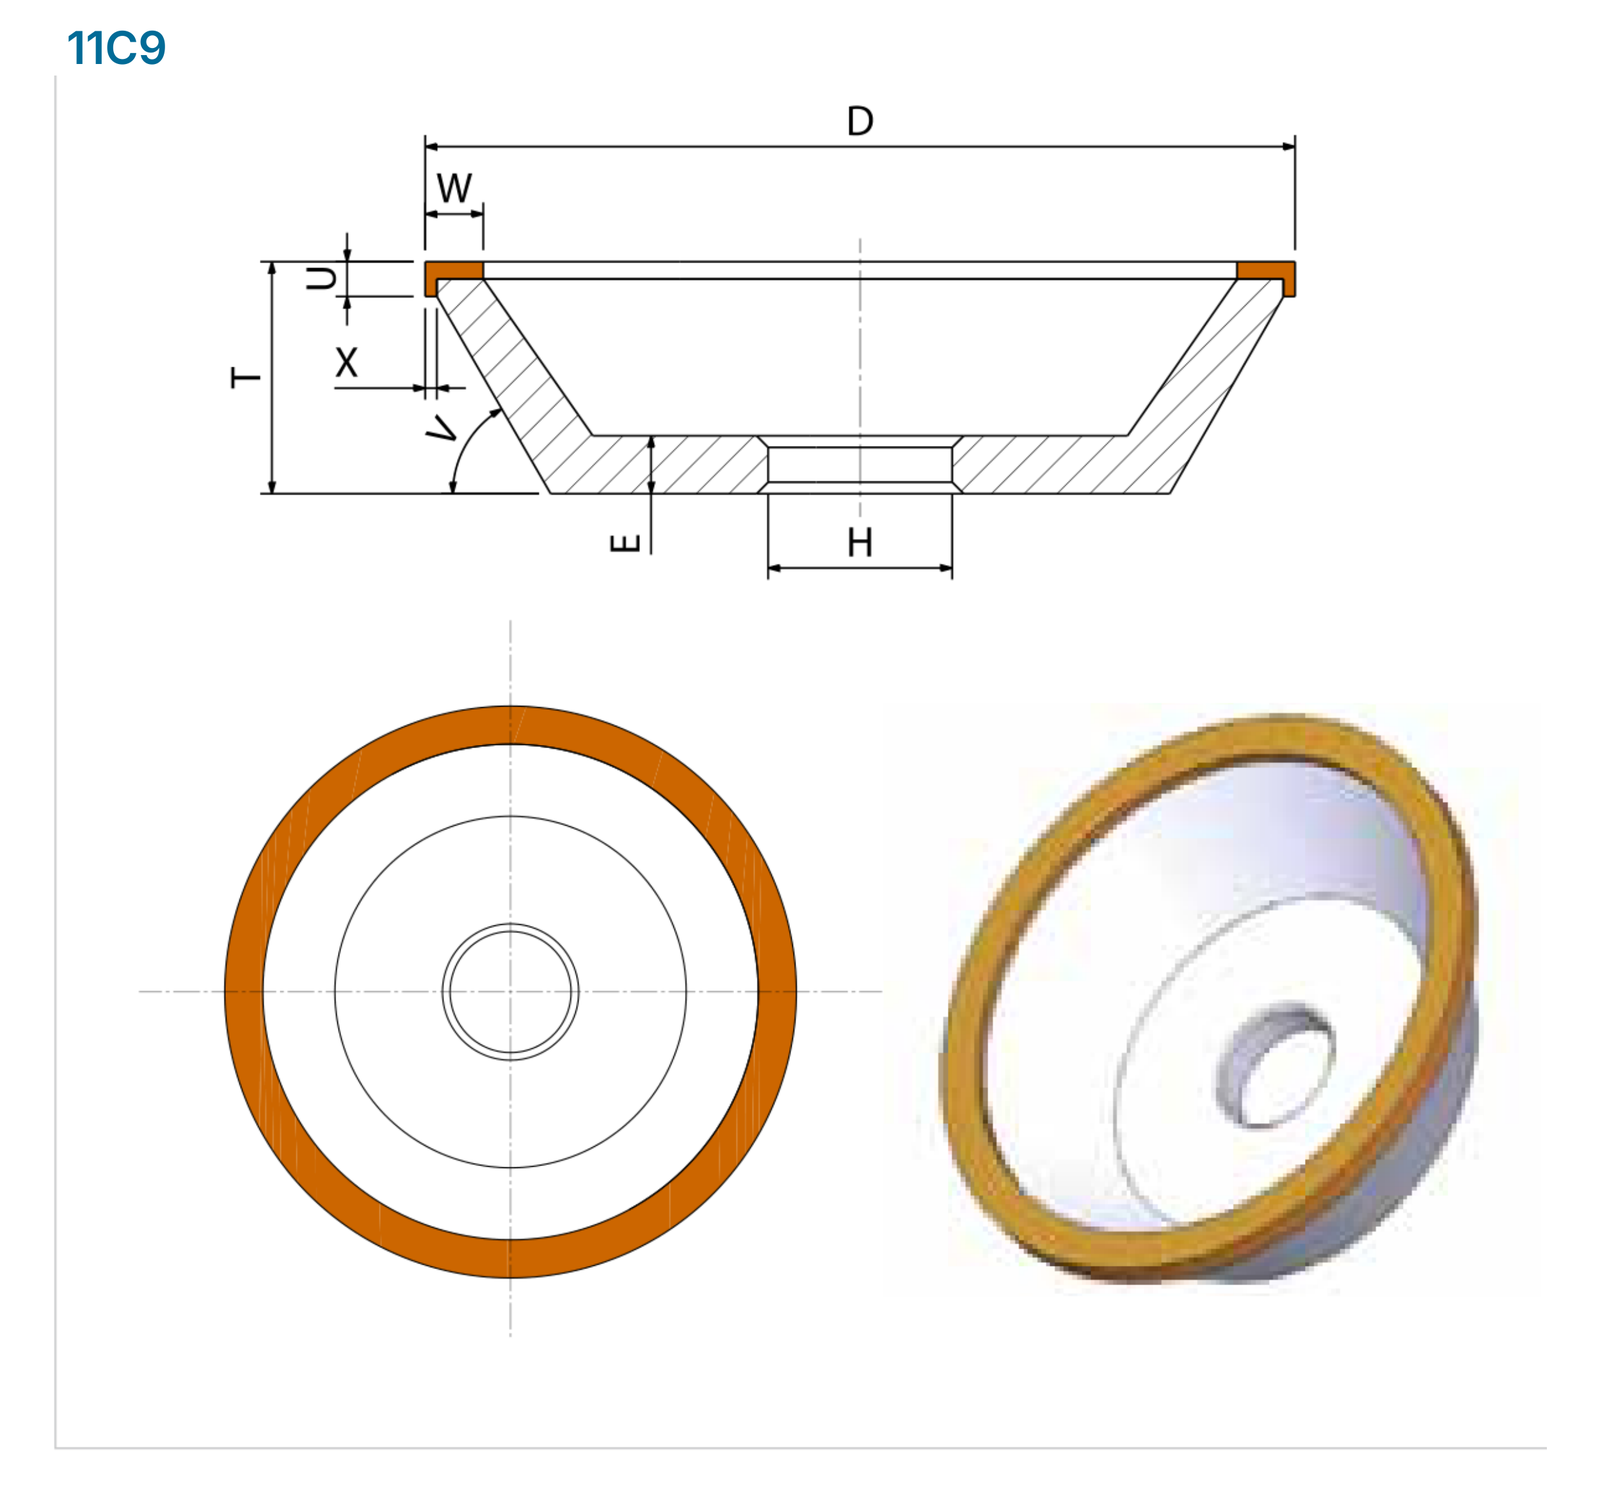
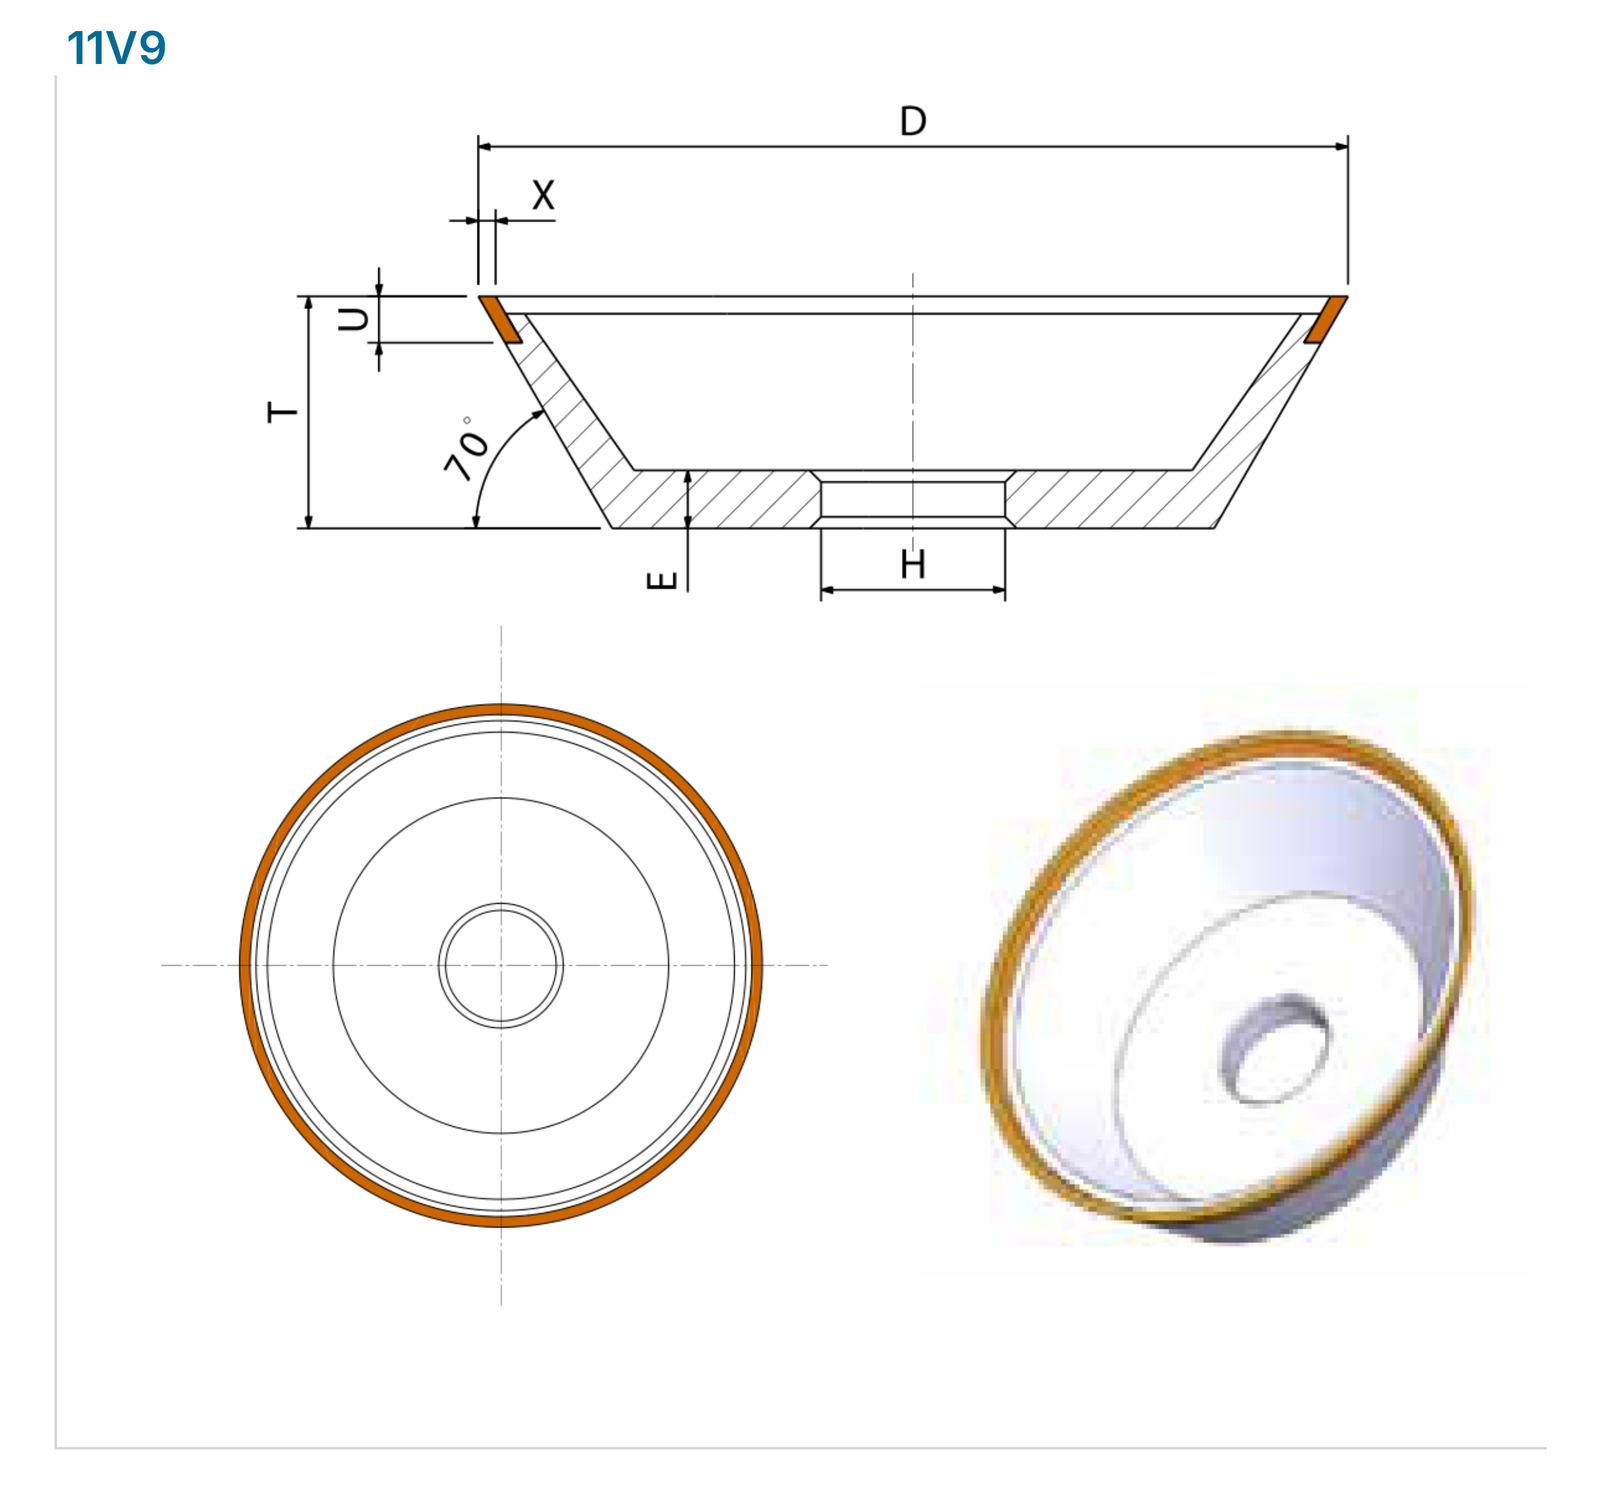
Maßbilder: 11A2, 11B2, 11C9, 11V9
Die Maßkennungen gelten jeweils für das dargestellte Werkzeugprofil. Querschnitte und Vorderansichten zeigen die Lage des Schleifbelags, der Aufnahme und weiterer Formmerkmale.
| Typ | Maßkennungen |
|---|---|
| 11A2 | D T X W H E V |
| 11B2 | D T X W H E V |
| 11C9 | D T U X W H E V |
| 11V9 | D T U X H E 70° |
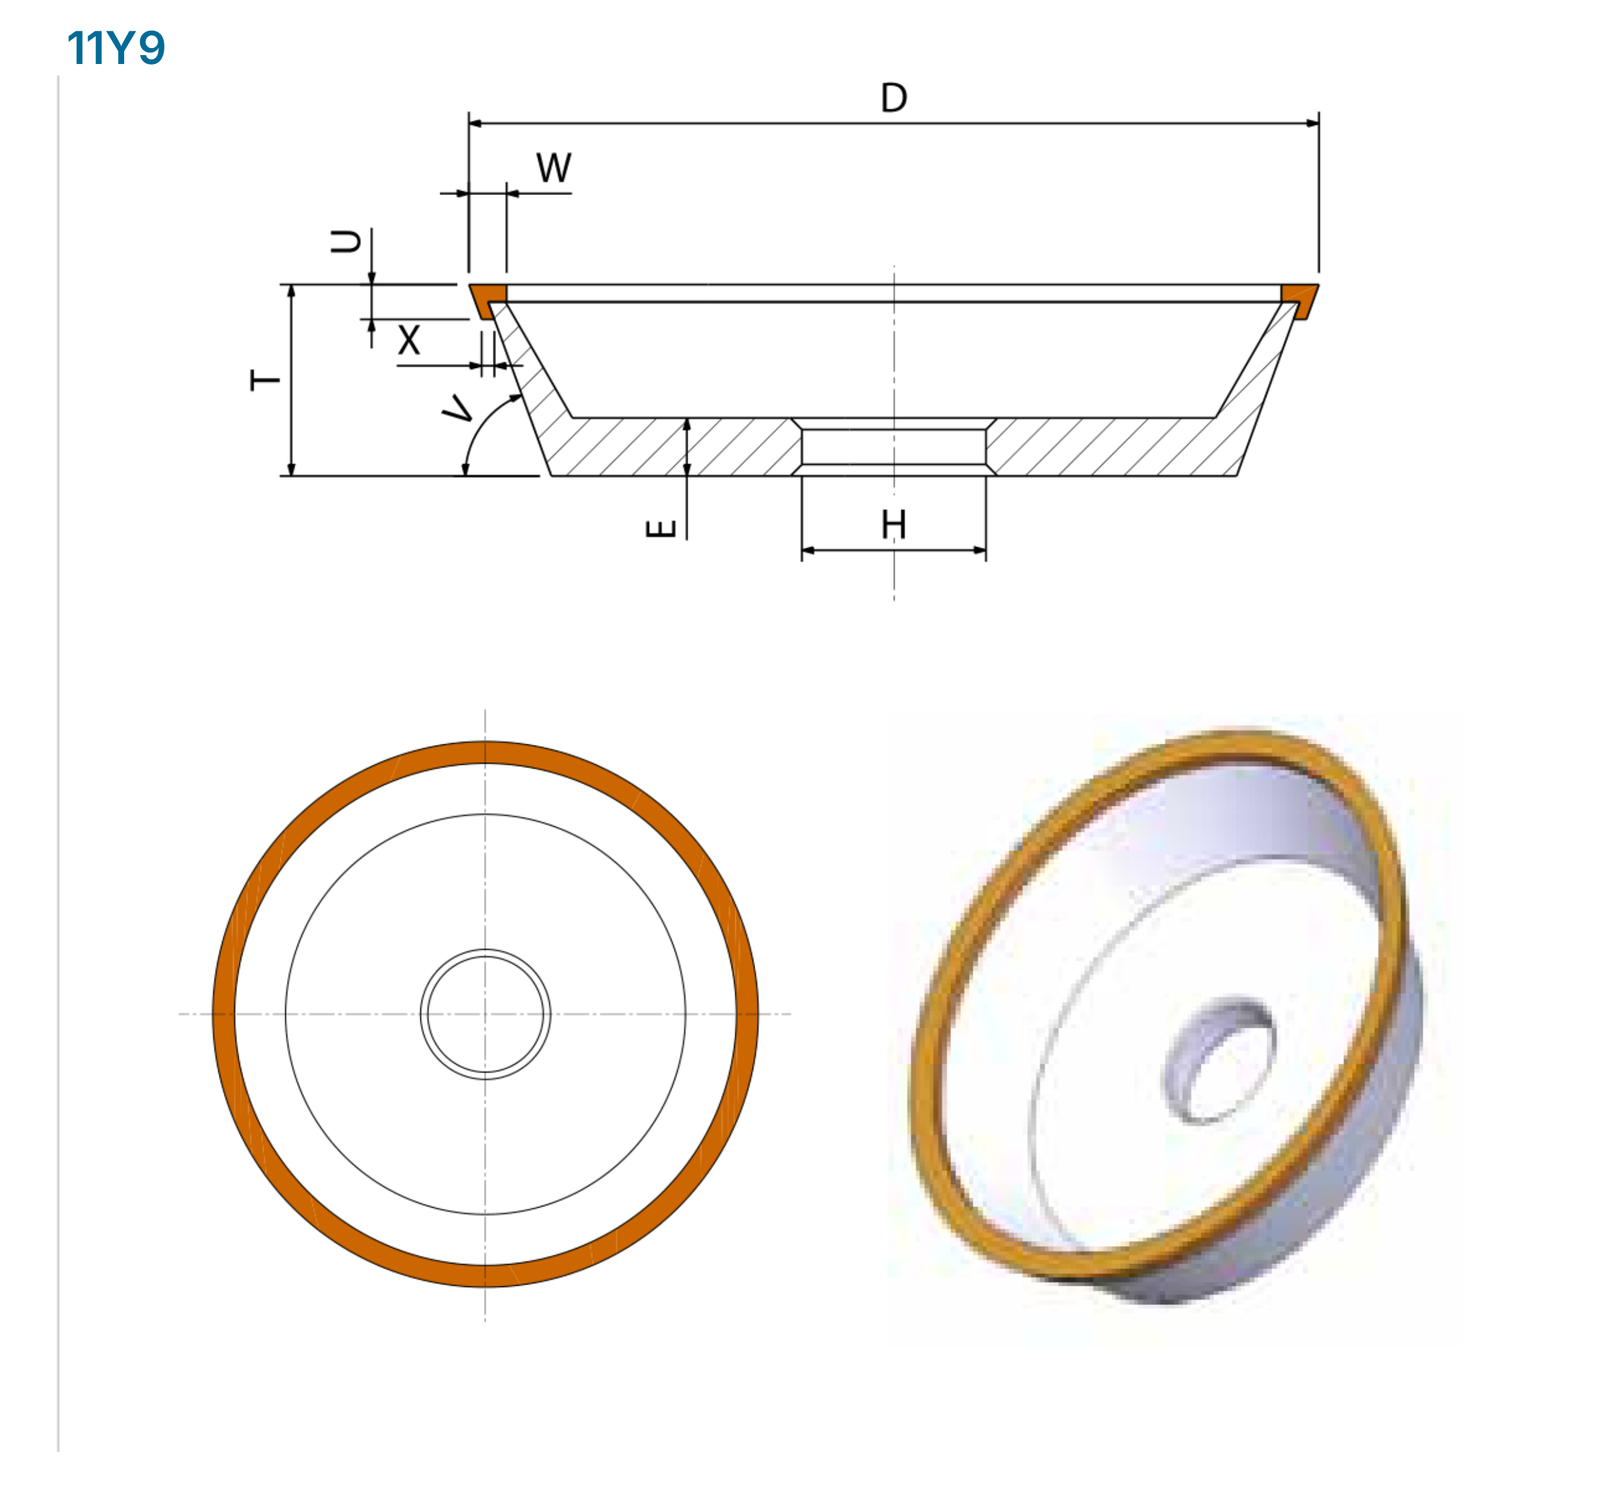
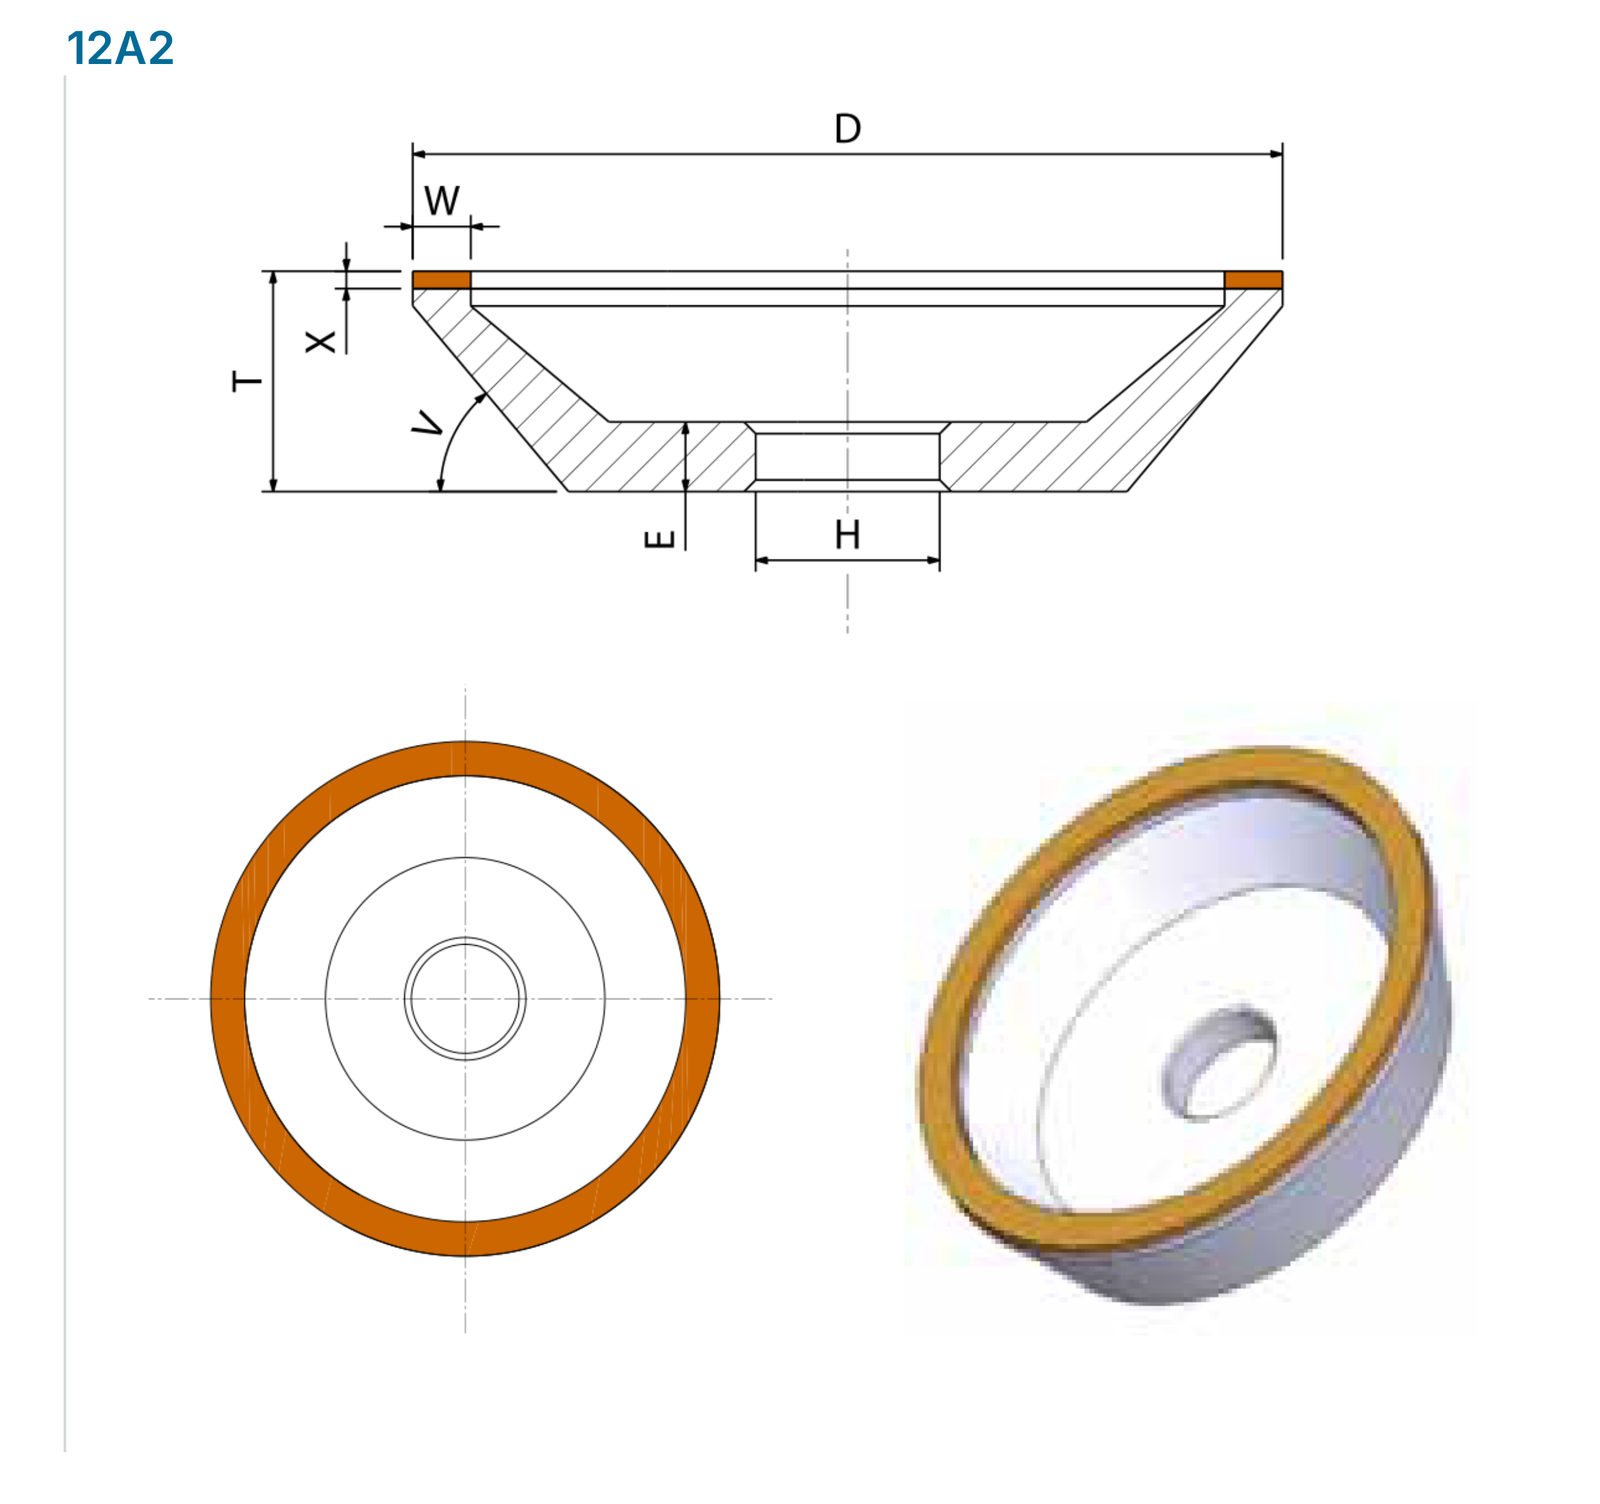
Maßbilder: 11Y9, 12A2, 12V4, 12V9
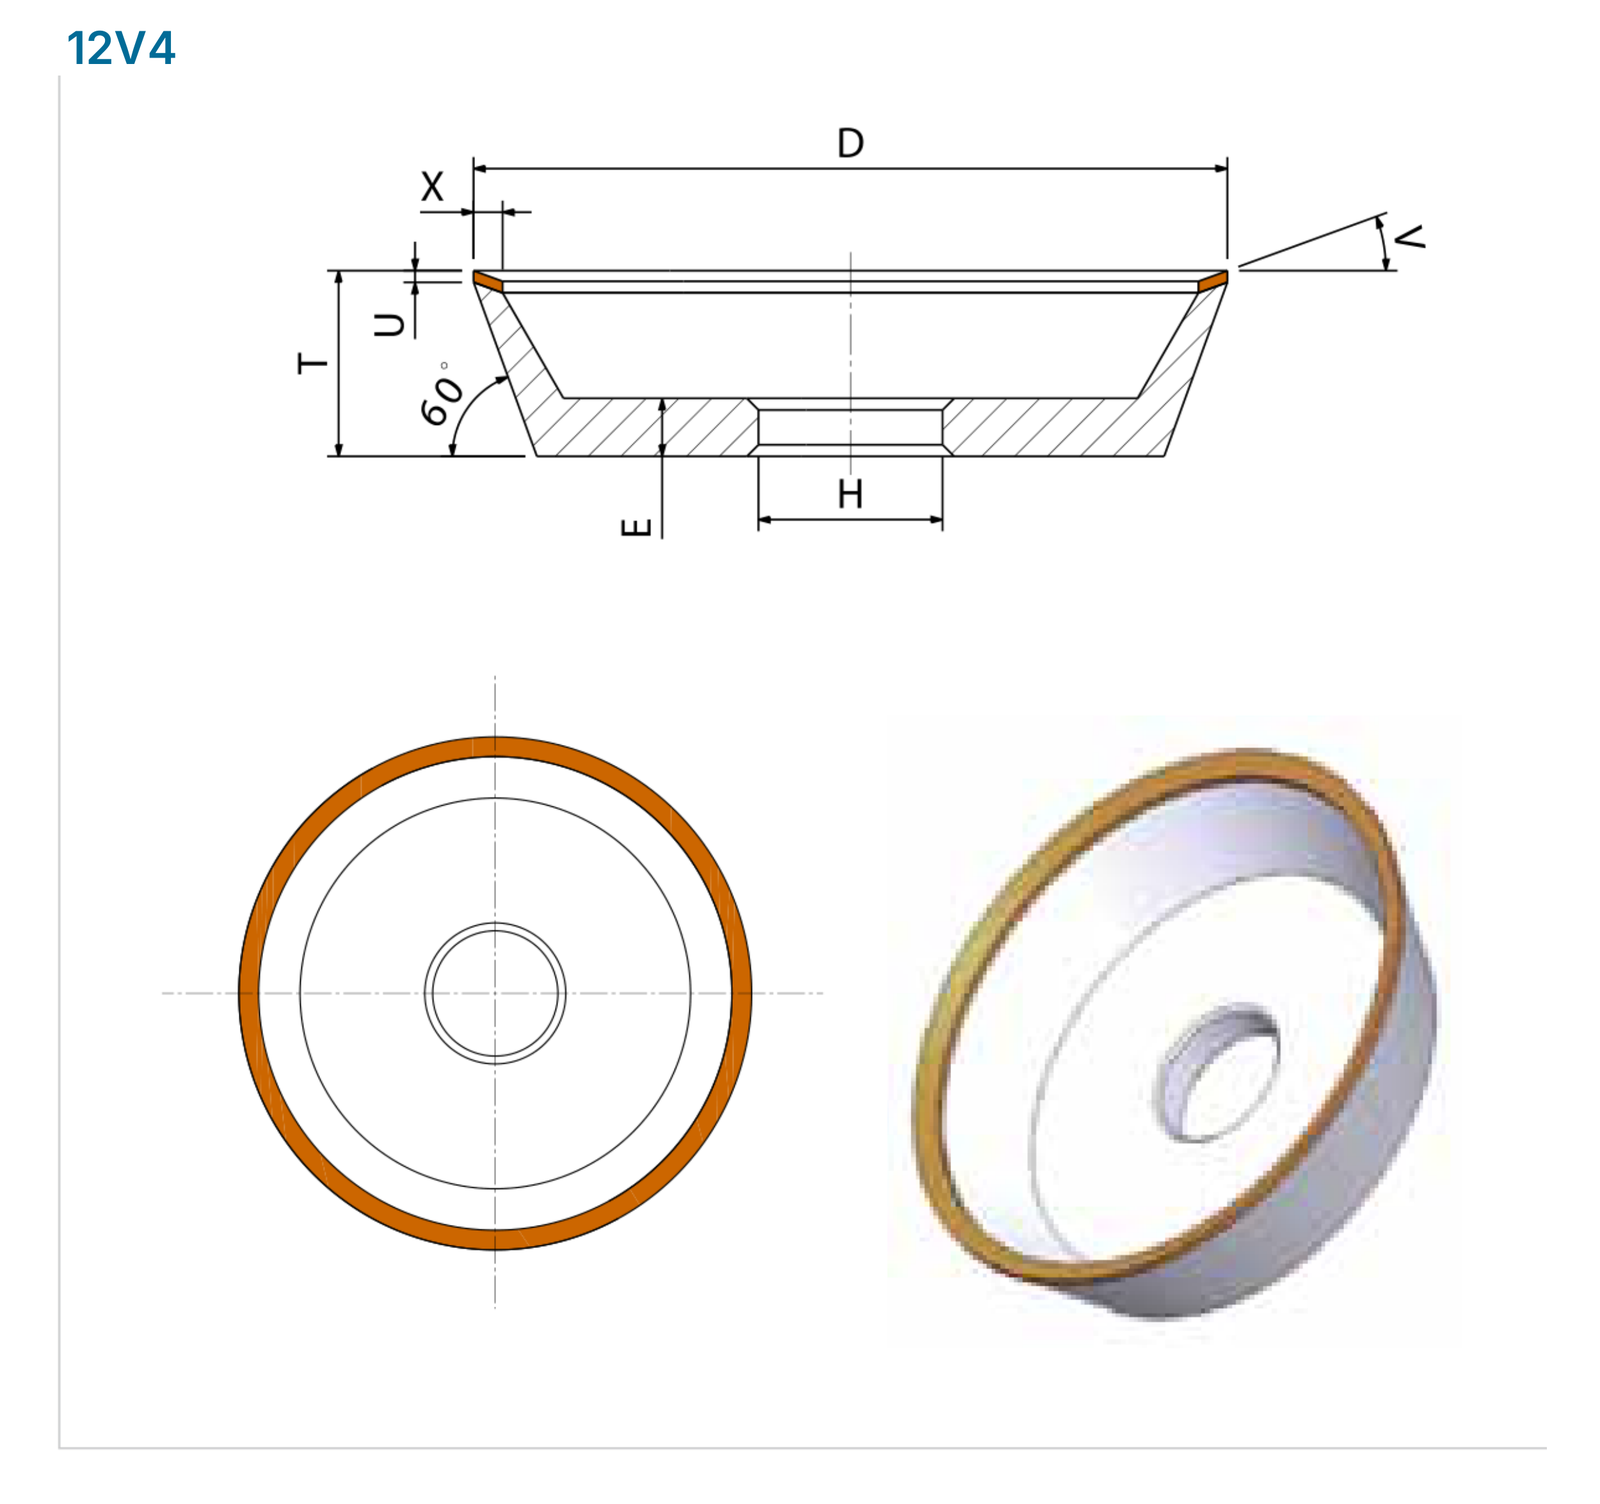
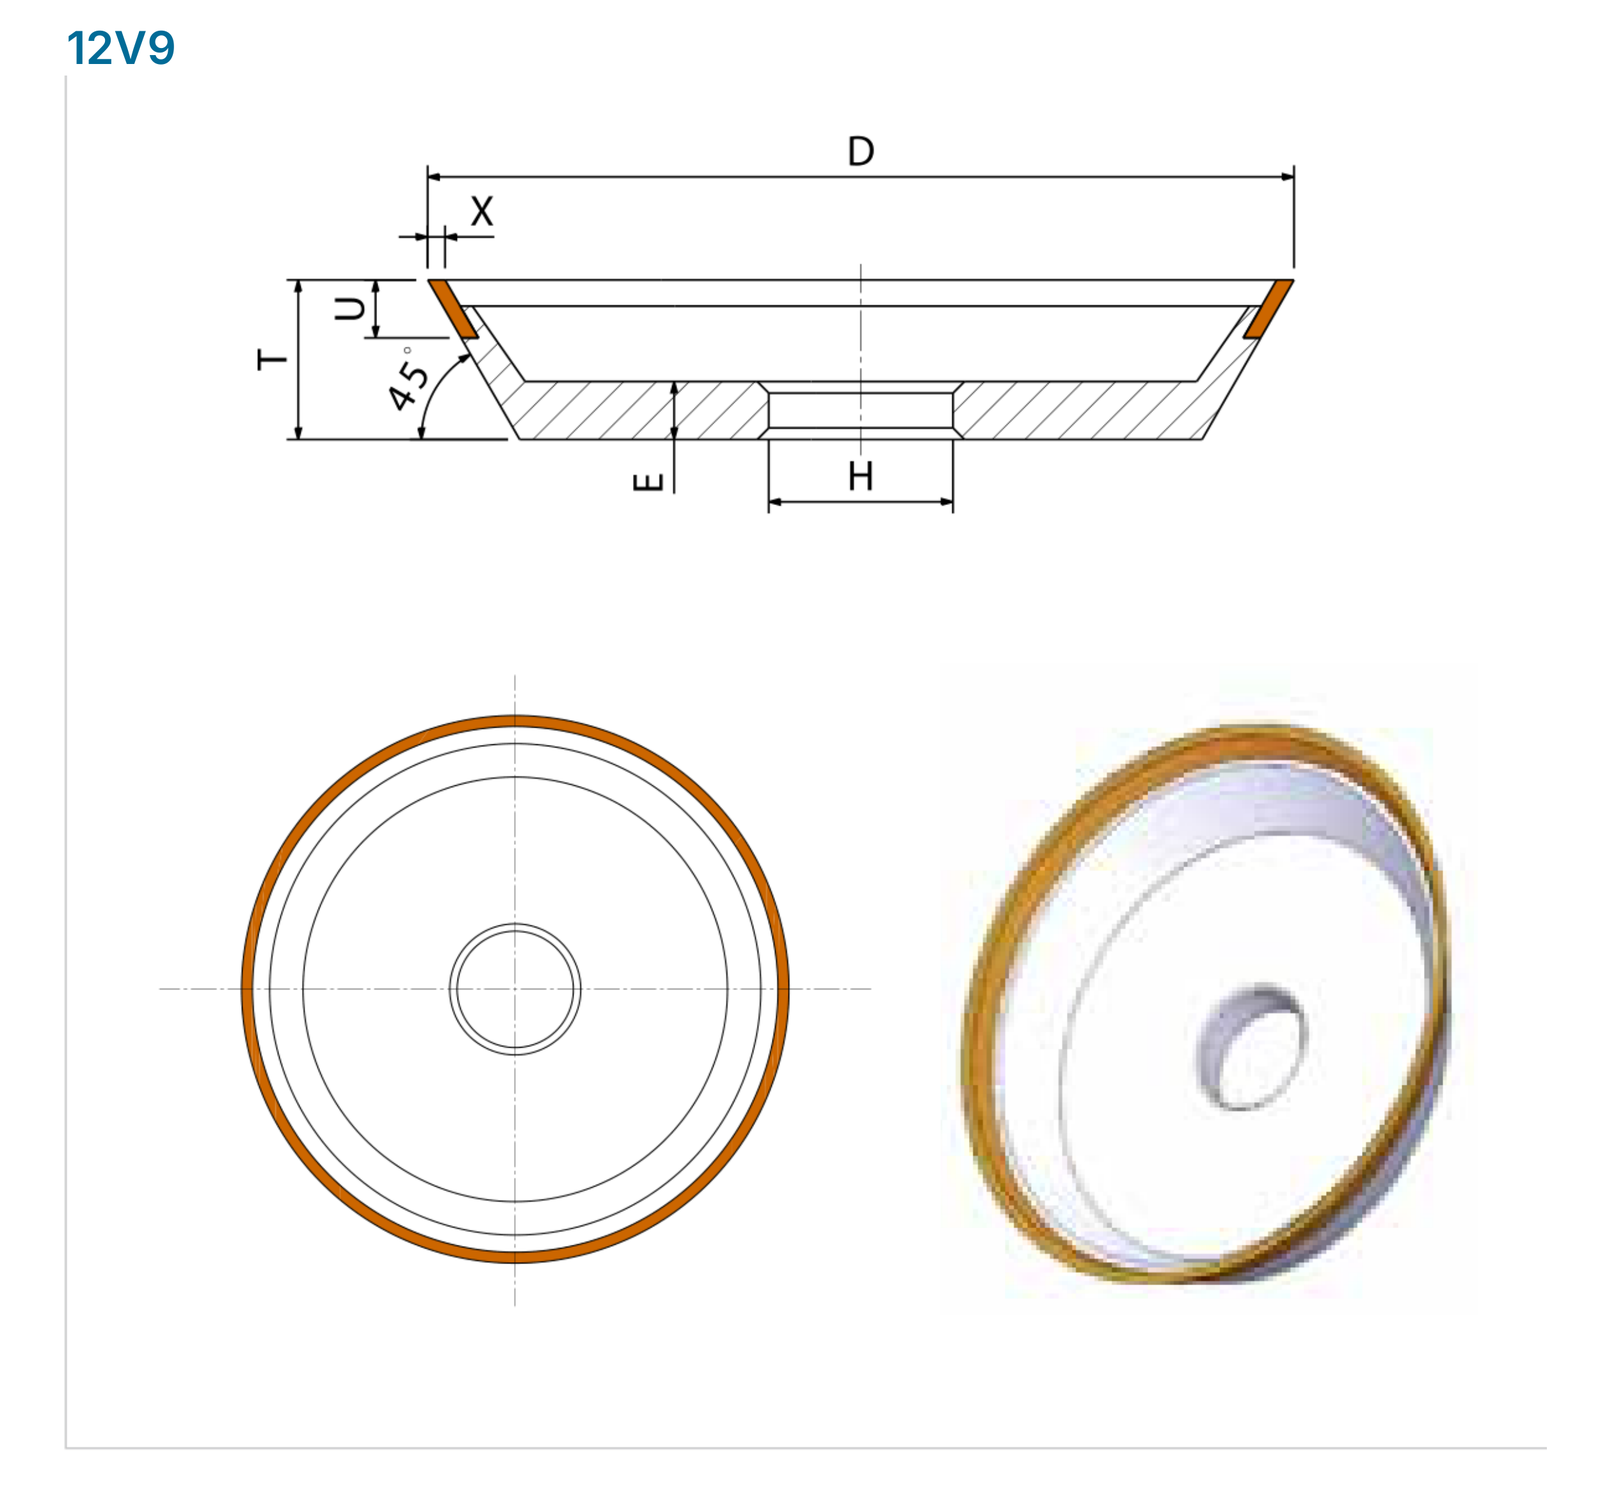
Die Maßkennungen gelten jeweils für das dargestellte Werkzeugprofil. Querschnitte und Vorderansichten zeigen die Lage des Schleifbelags, der Aufnahme und weiterer Formmerkmale.
| Typ | Maßkennungen |
|---|---|
| 11Y9 | D T U X W H E V |
| 12A2 | D T X W H E V |
| 12V4 | D T U X H E V 60° |
| 12V9 | D T U X H E 45° |
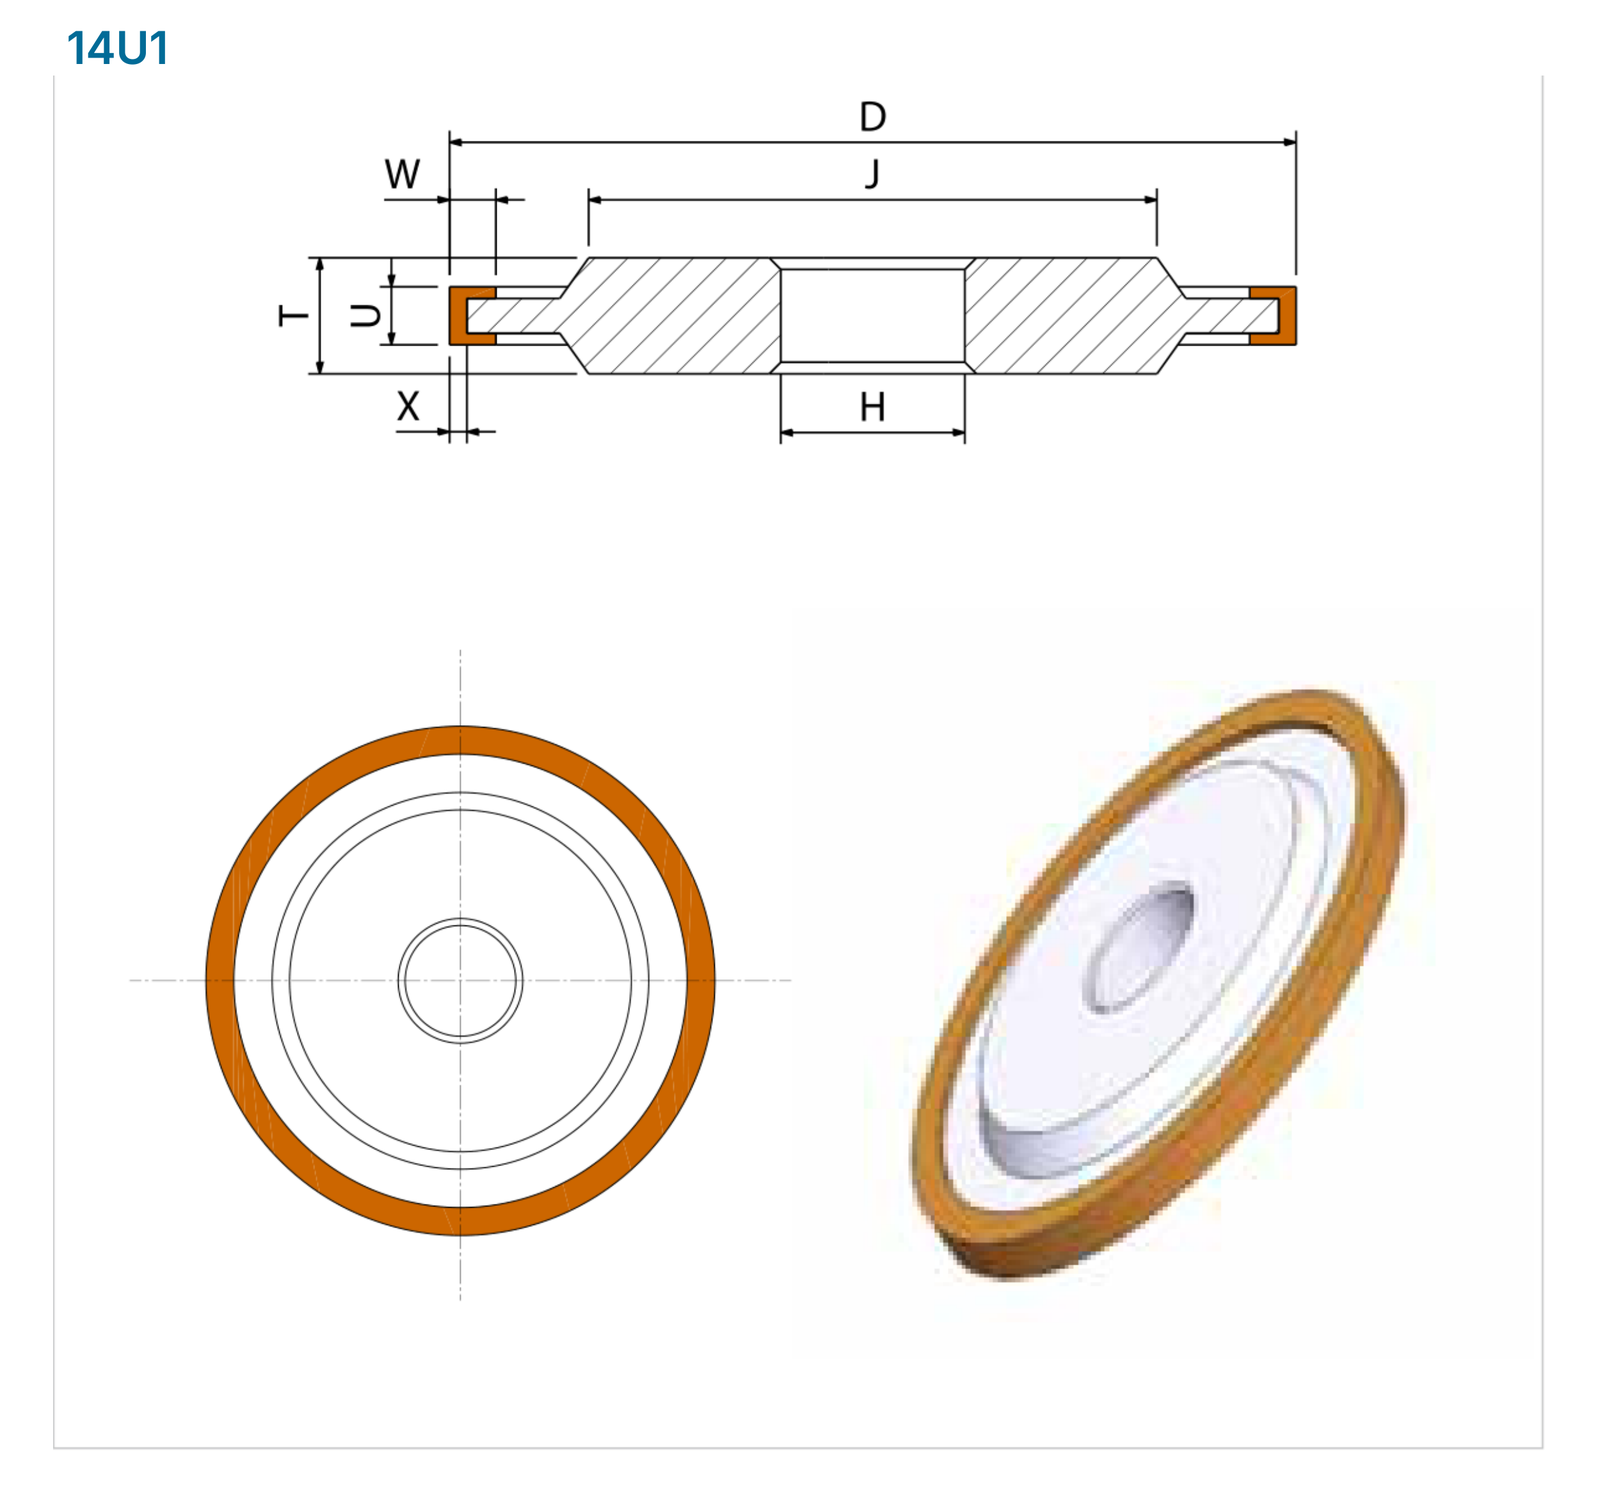
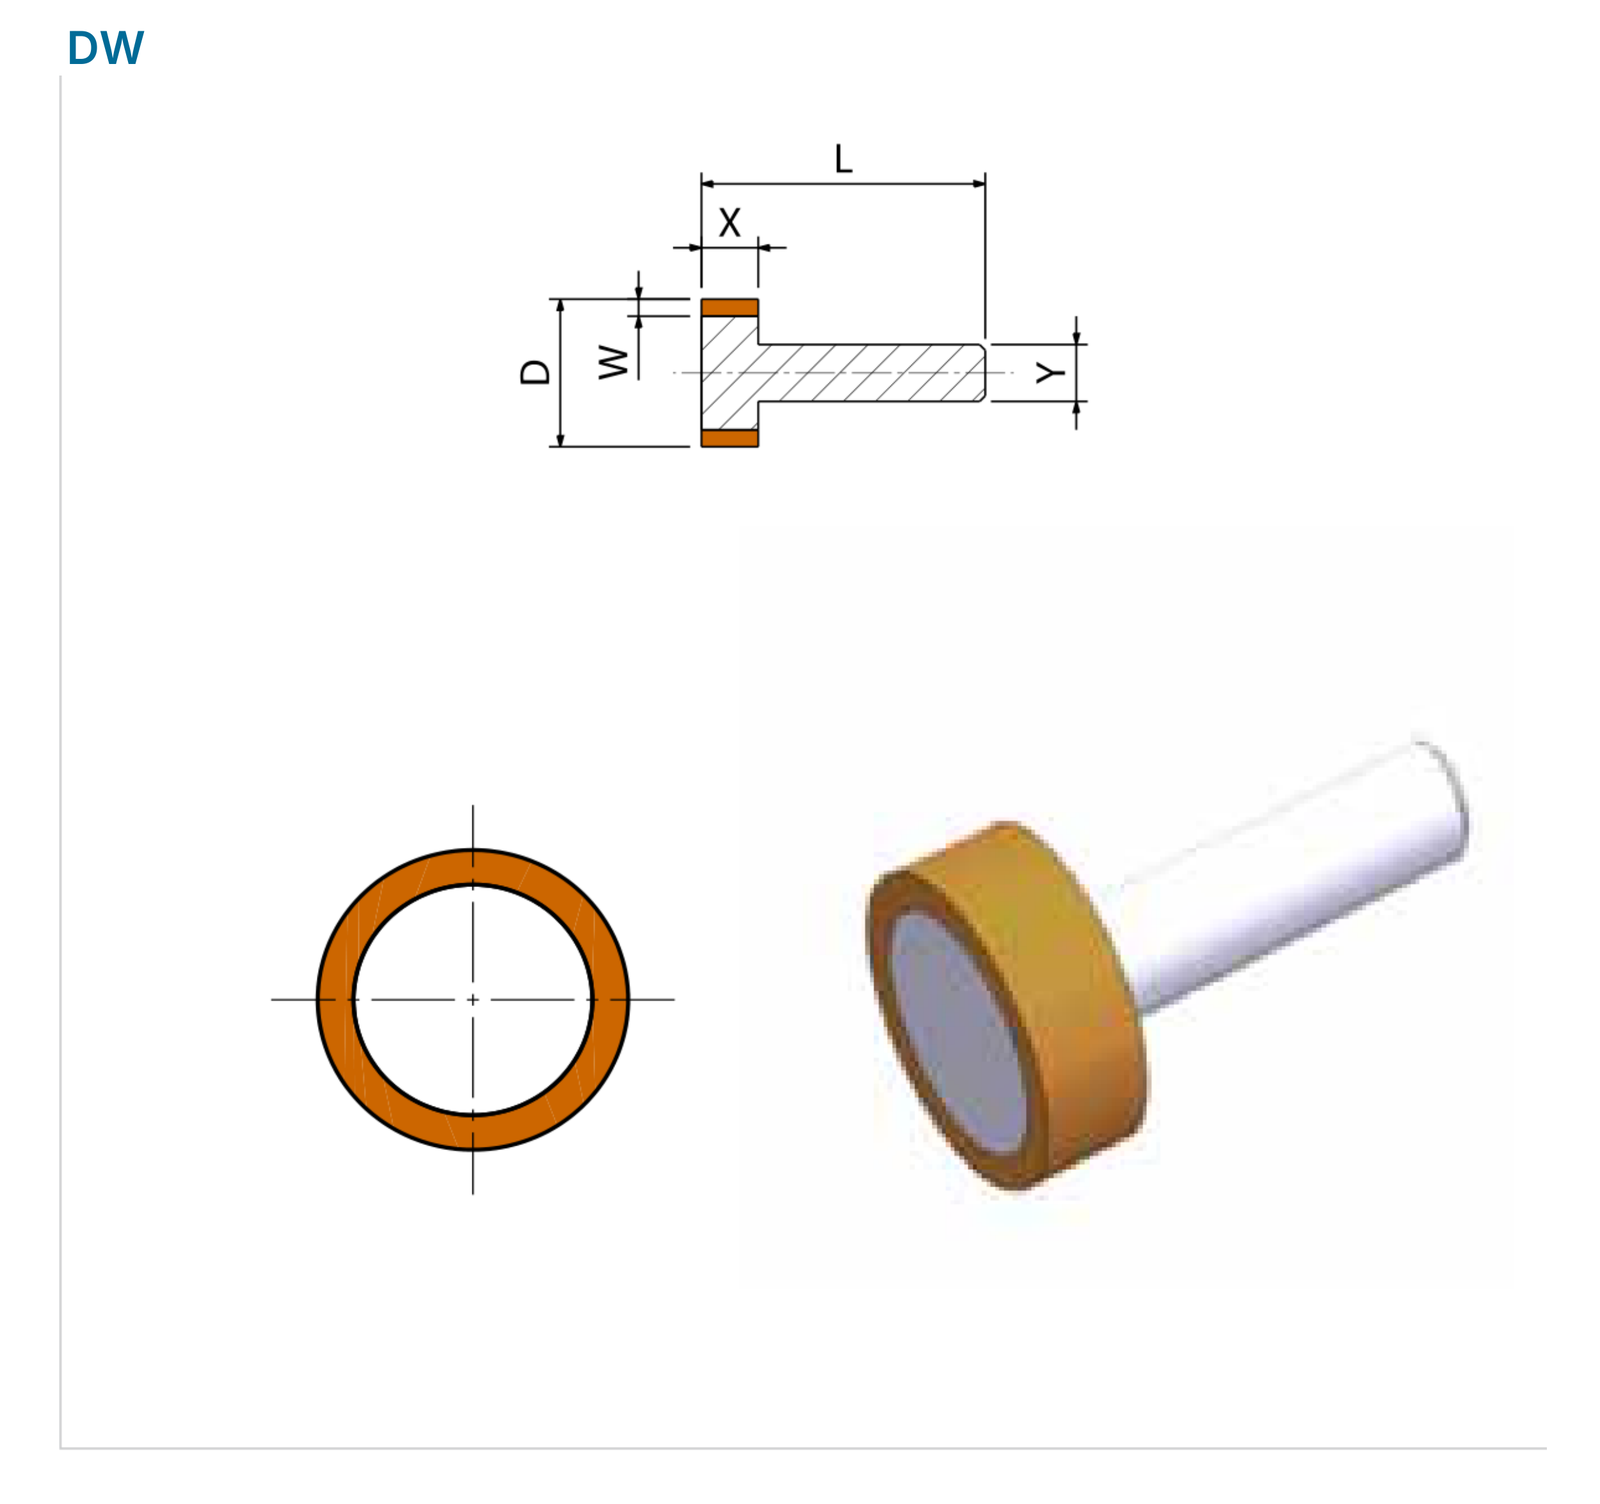
Maßbilder: 14A1, 14EE1, 14U1, DW
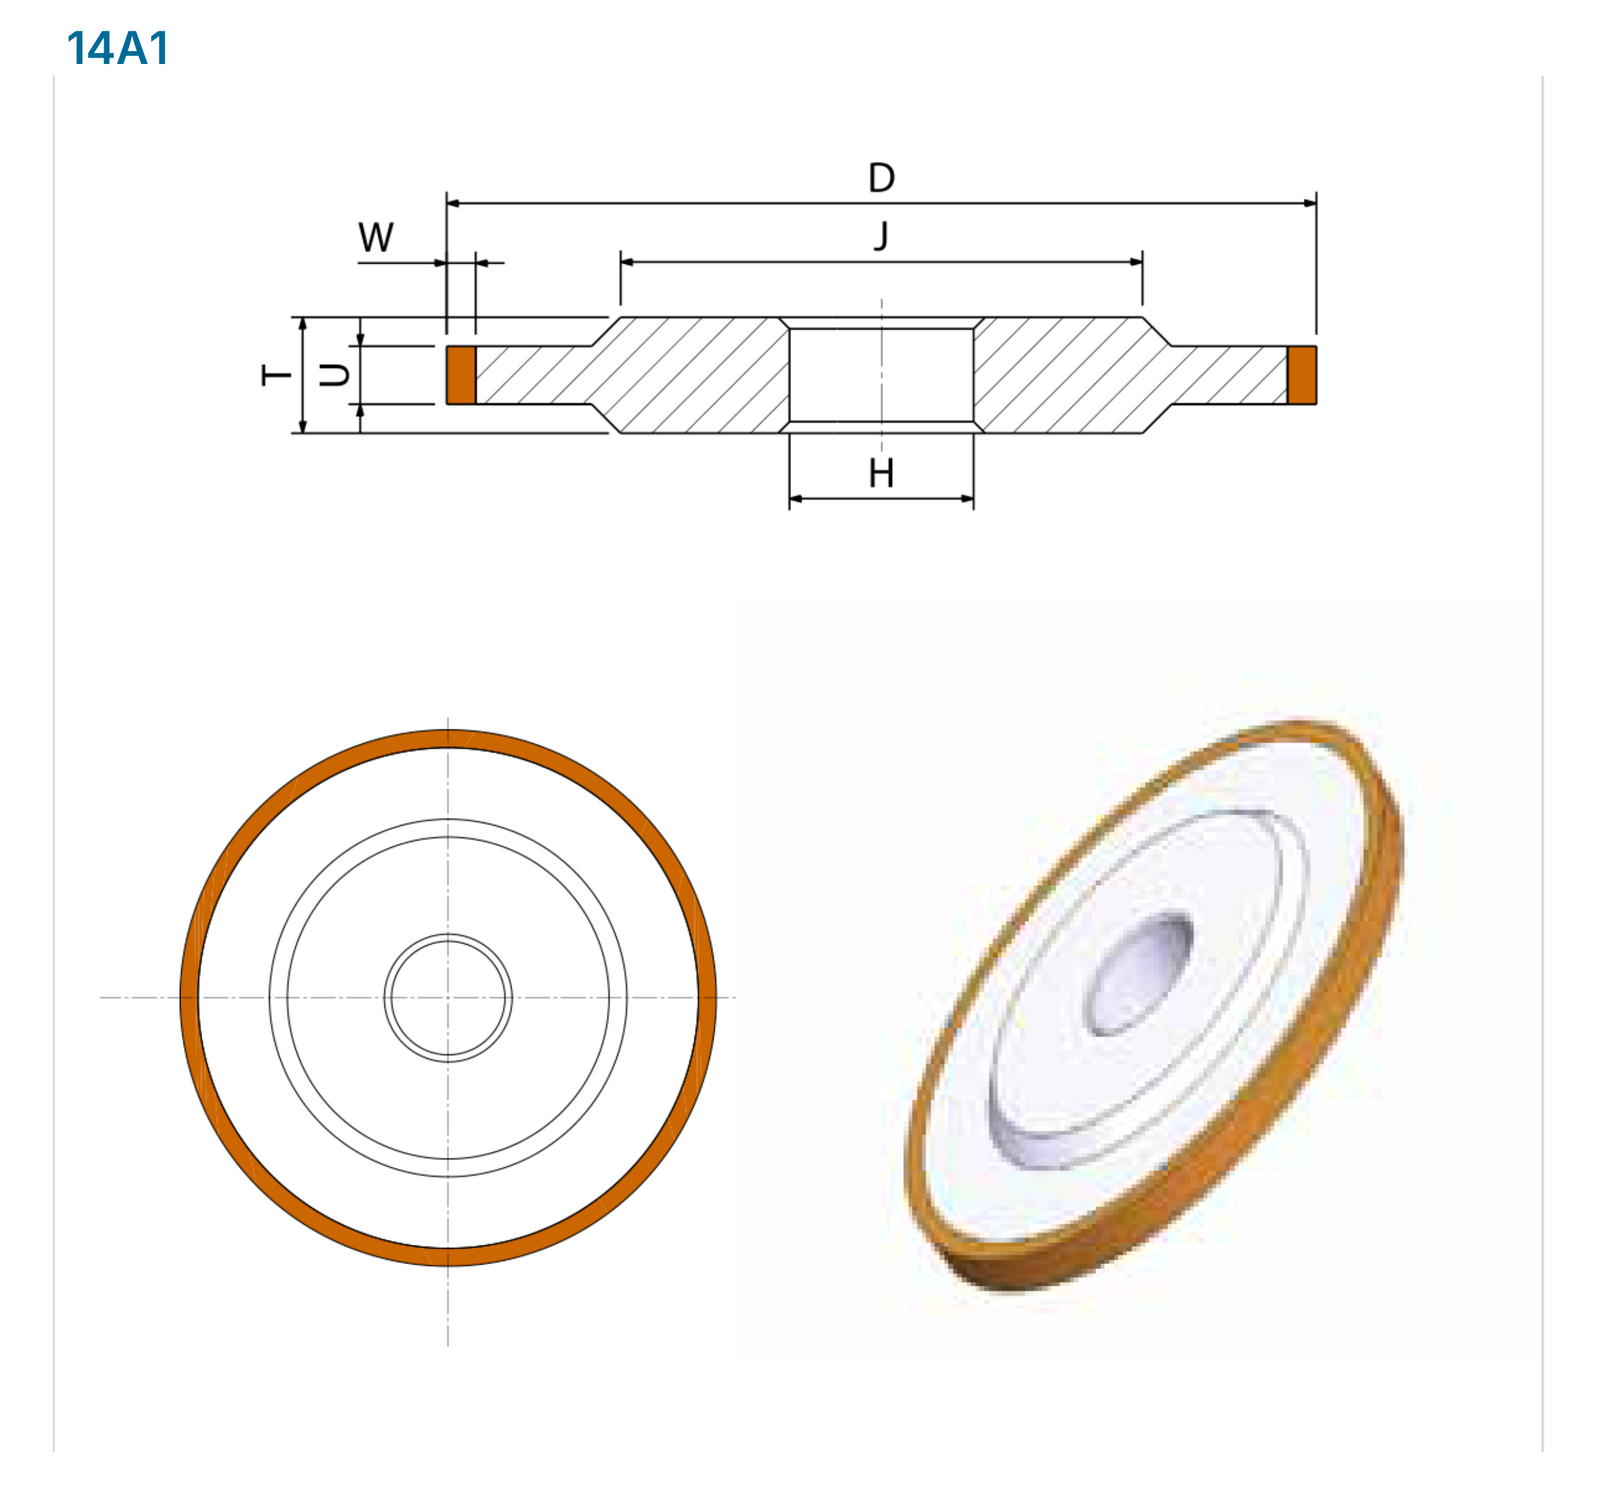
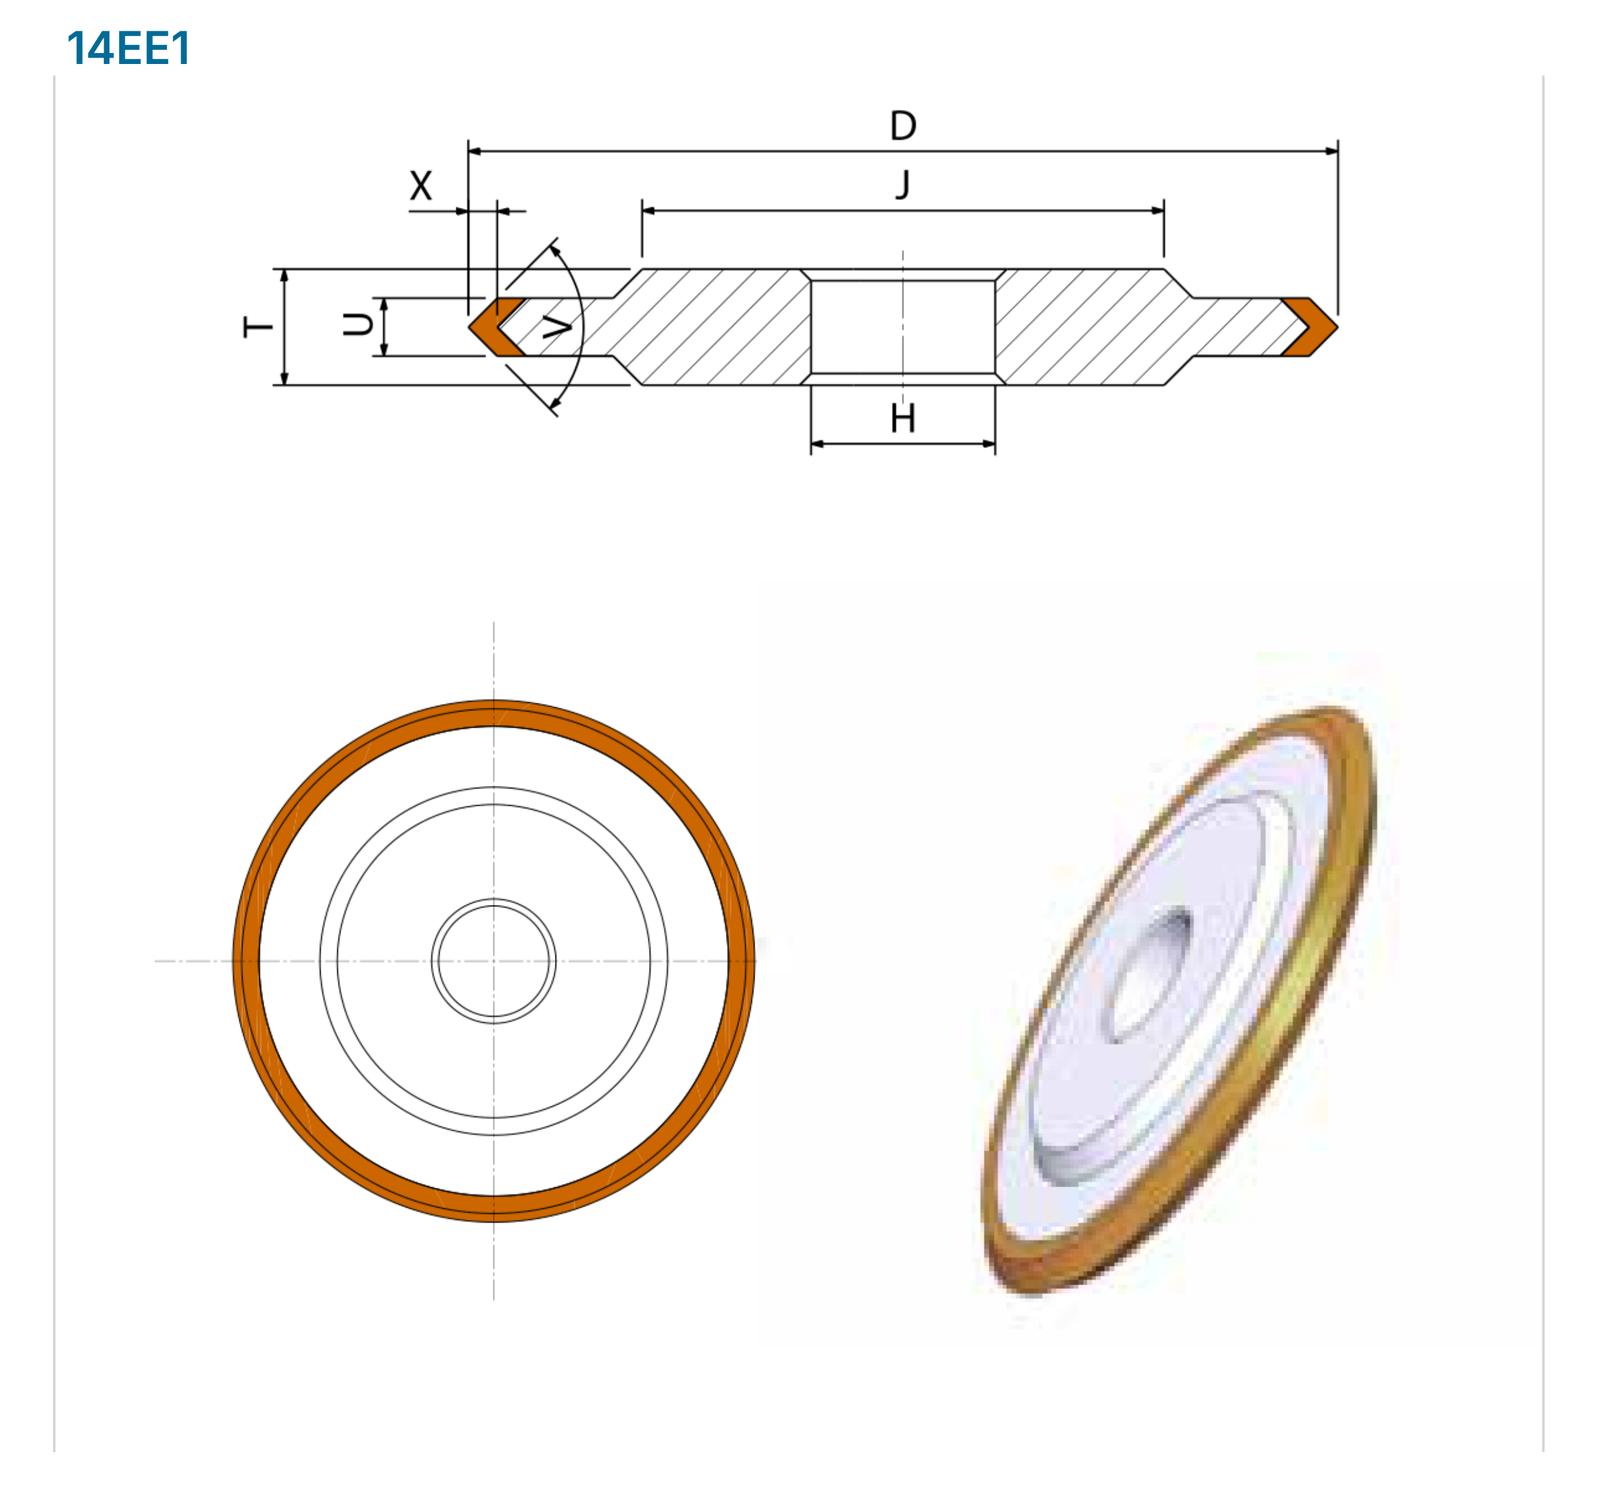
Die Maßkennungen gelten jeweils für das dargestellte Werkzeugprofil. Querschnitte und Vorderansichten zeigen die Lage des Schleifbelags, der Aufnahme und weiterer Formmerkmale.
| Typ | Maßkennungen |
|---|---|
| 14A1 | D T U W J H |
| 14EE1 | D T U X J H V |
| 14U1 | D T U W X J H |
| DW | D W X L Y |
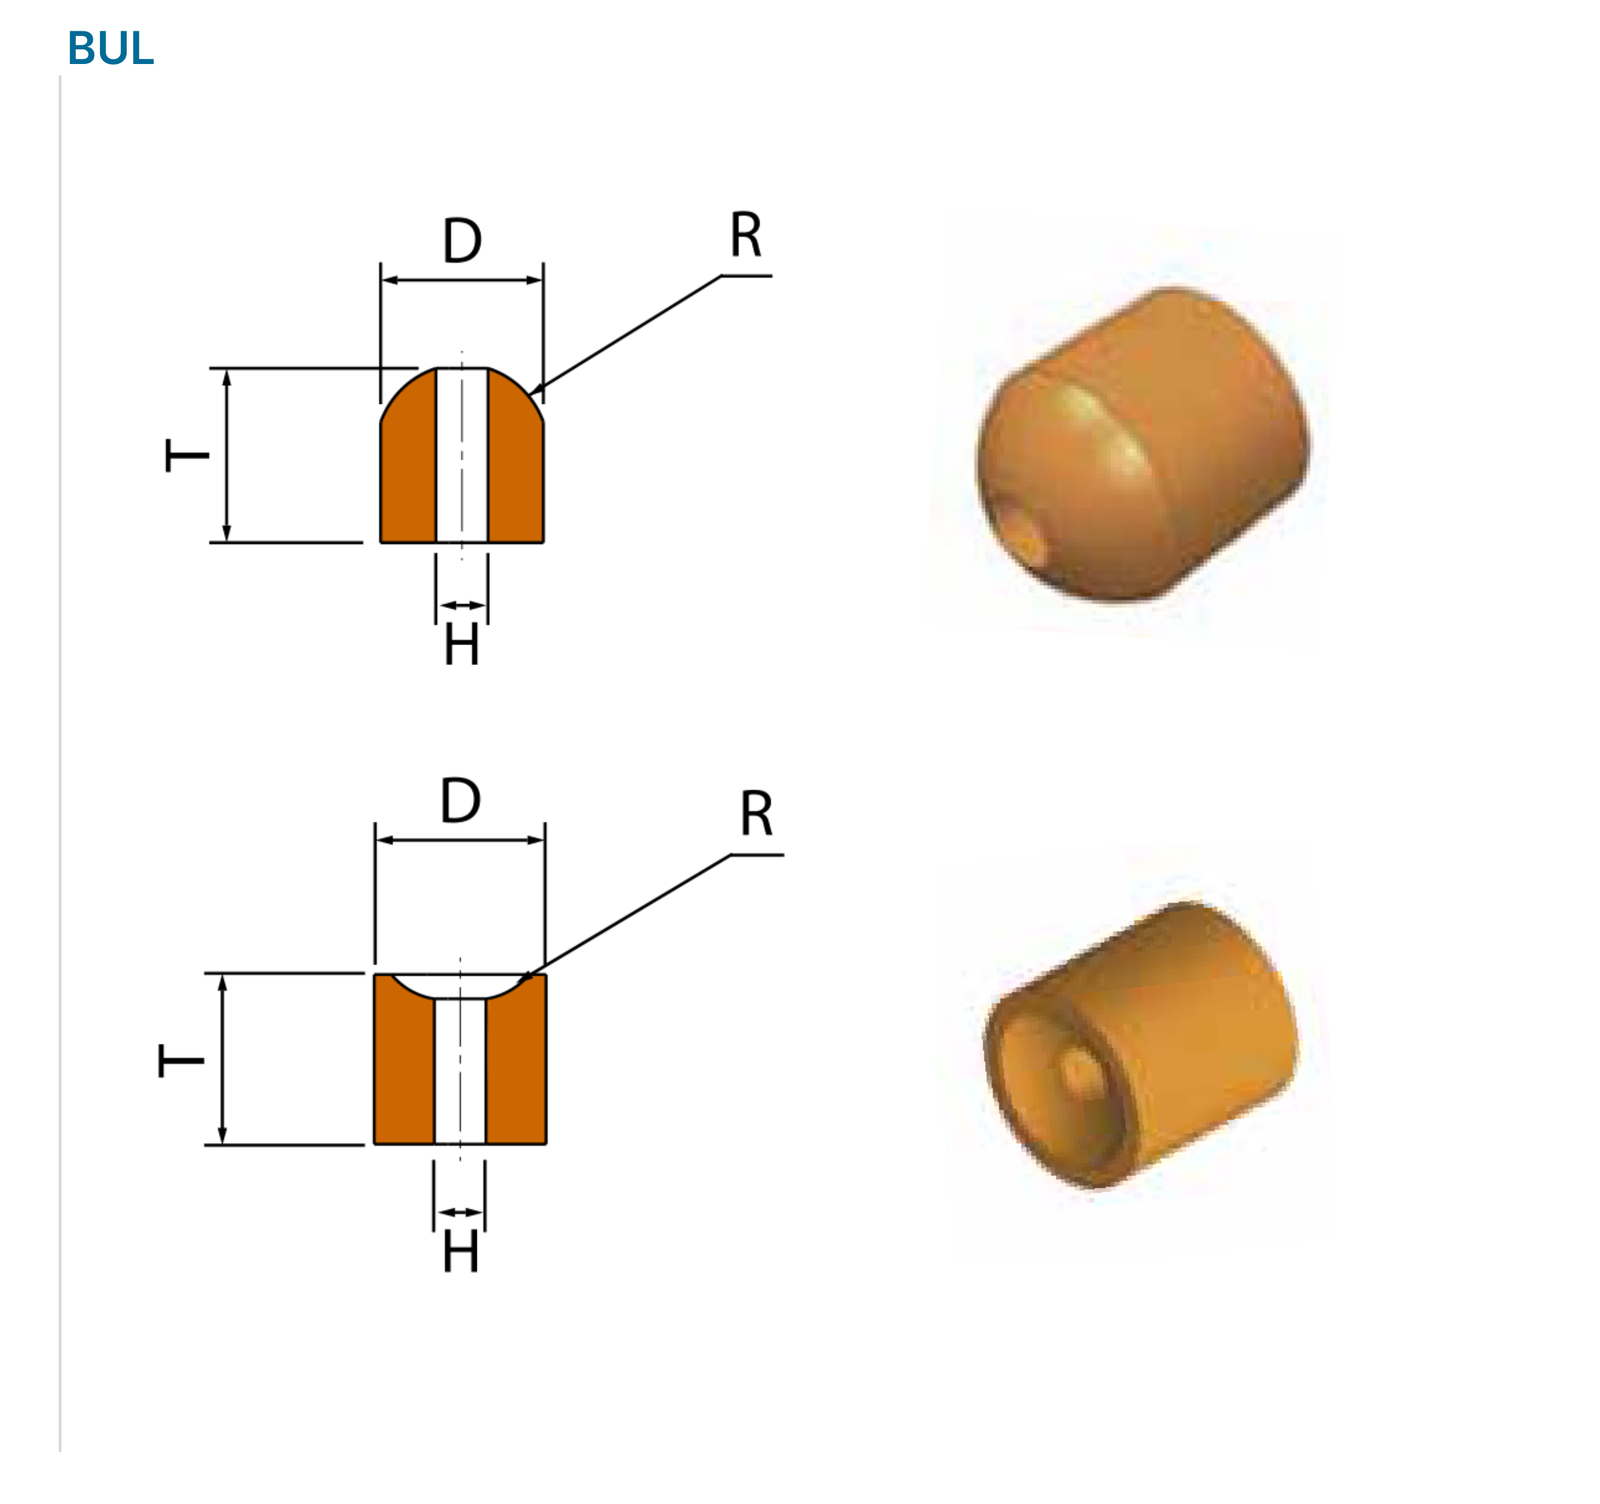
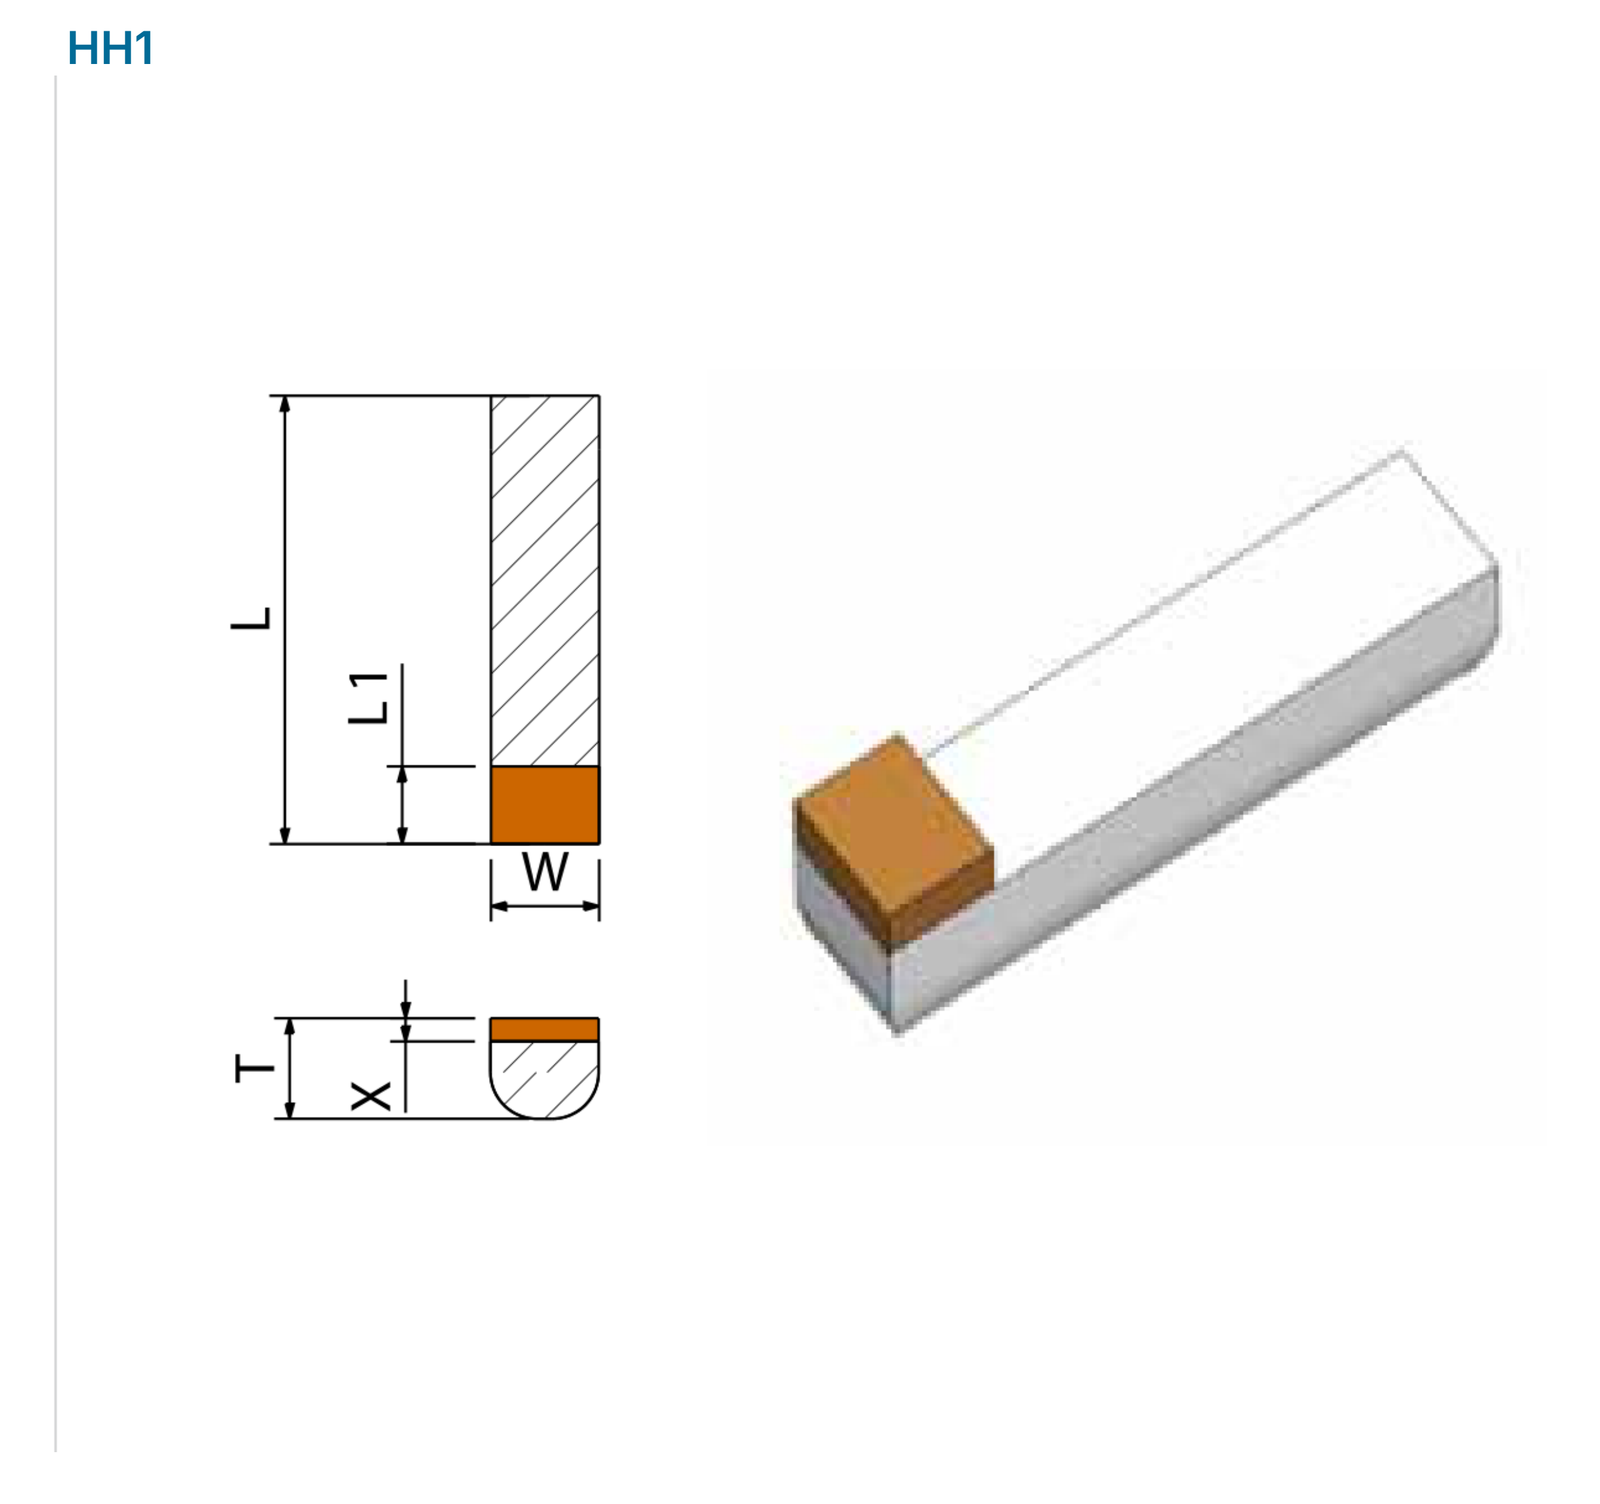
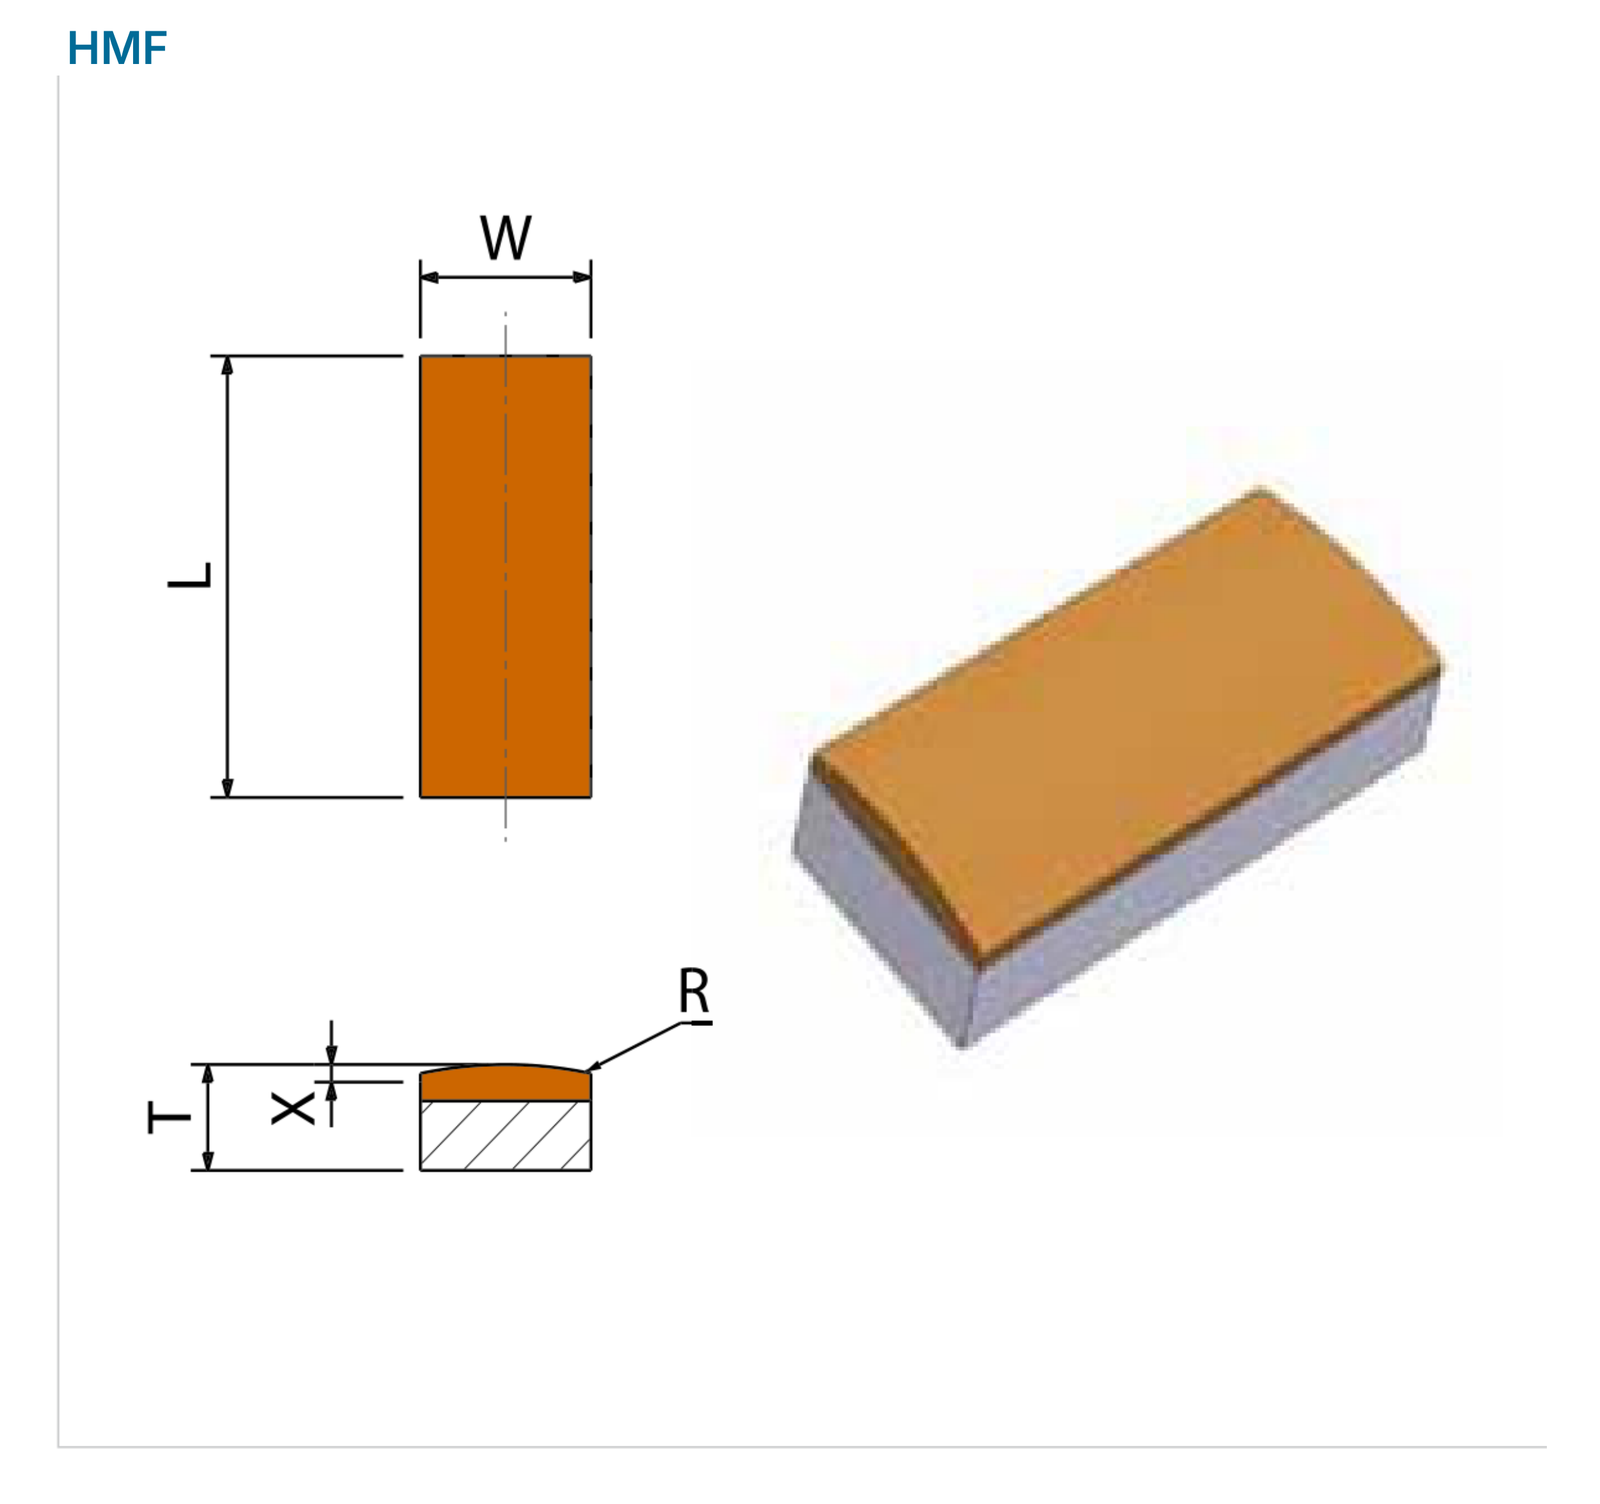
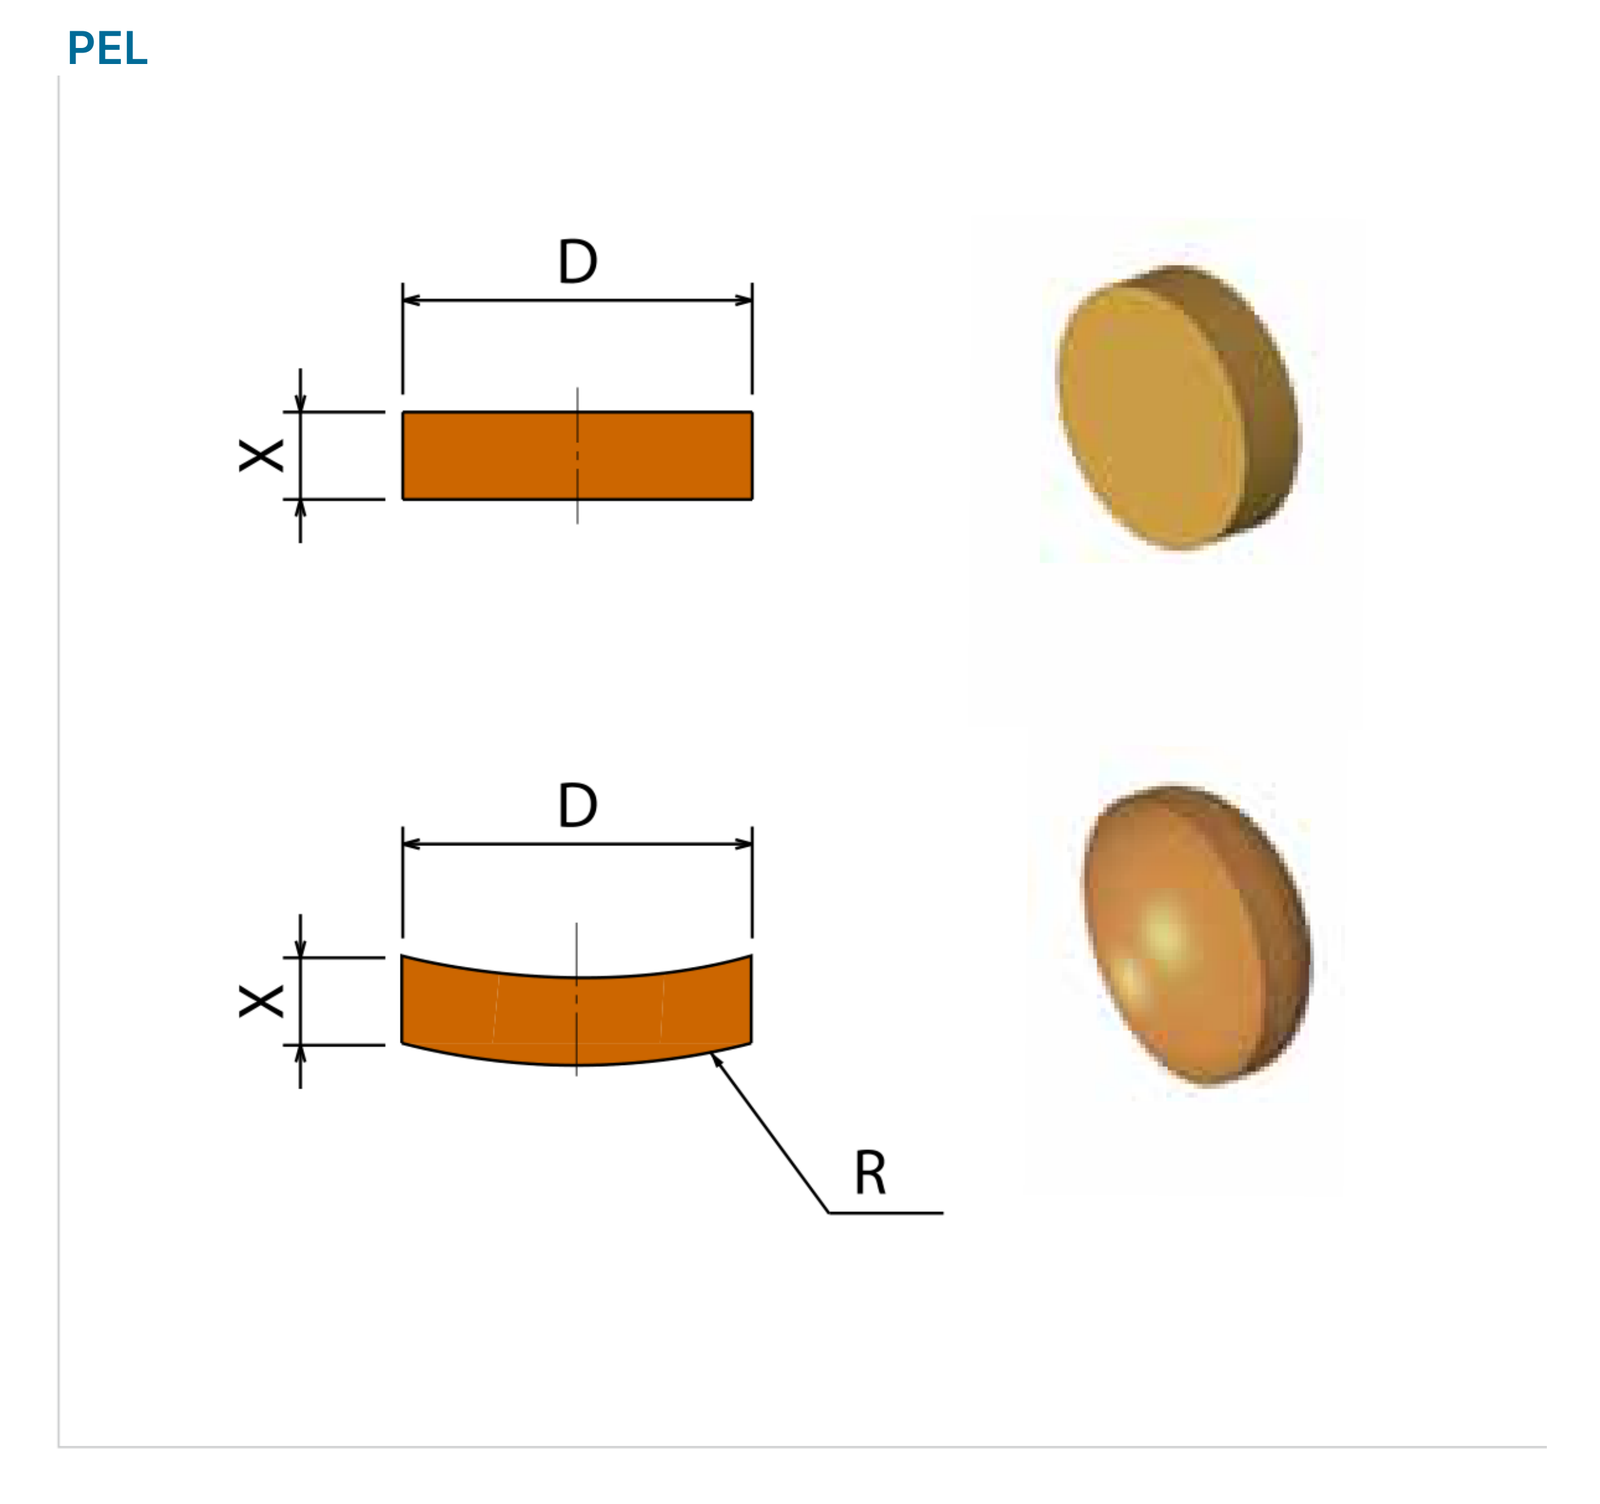
Maßbilder: BUL, HH1, HMF, PEL
Die Maßkennungen gelten jeweils für das dargestellte Werkzeugprofil. Querschnitte und Vorderansichten zeigen die Lage des Schleifbelags, der Aufnahme und weiterer Formmerkmale.
| Typ | Maßkennungen |
|---|---|
| BUL | D T H R |
| HH1 | L L1 W T X |
| HMF | L W T X R |
| PEL | D X R |
Bedeutung der Maßkennungen
Die Maßbilder erleichtern die Auswahl von Form und Typ. Jede Kennung beschreibt das in der jeweiligen Zeichnung markierte Merkmal. Bitte geben Sie auch Maße an, die in einer Auswahl nicht ausgefüllt sind. Zusätzliche Kennungen wie T1, L1, M, SV und P sind direkt dem jeweiligen Maßbild zuzuordnen.
| Kennung | Bedeutung |
|---|---|
| B.C. | Lochkreis |
| D | Scheibendurchmesser |
| d | Beschreibung der Befestigungsbohrung |
| E | Bodenstärke |
| H | Bohrungsgröße |
| J | Nabendurchmesser |
| R | Radius |
| T | Scheibendicke |
| S | Rückseitenwinkel |
| L | Länge der Typen DW, HH1, HMF, 2FF2, 6F2 |
| n | Anzahl der Befestigungsbohrungen |
| U | Diamantfläche bei 3A1, 14A1, 14EE1, 14U1; Länge des Belageinsatzes bei 1E6Q, 6A9, 11C9, 11V9, 11Y9, 12V9 und Kantenwerkzeugen für Pencil-Profile |
| V | Flächenwinkel bei 1V1, 4B2, 11B2, 12V4; eingeschlossener Winkel bei 1E1, 1EE1, 1E6Q, 14EE1 |
| W | Randbreite |
| X | Diamant-/CBN-Belagtiefe |
| K | Durchmesser der inneren ebenen Fläche |
| Y | Schaftdurchmesser bei DW und 6F2 |
Prozesswissen für Diamant- und CBN-Schleifwerkzeuge
Schleifmittel, Bindung und Werkzeugform wirken zusammen mit Maschine, Aufnahme, Kühlschmierstoff und Bearbeitungsbedingungen. Die folgenden Hinweise unterstützen die Auswahl, Montage, Vorbereitung und wirtschaftliche Nutzung der Werkzeuge.
Diamant: Schleifmittel, Konzentration und Körnung
Diamant für Schleifscheiben wird in Naturdiamant und synthetischen Diamant unterschieden. Die industrielle Nutzung synthetischer Diamanten verbreitete sich in den 1950er-Jahren; der Quellkatalog nennt 1957 als Einführungsjahr. Die Entwicklung zäher, fester Körner für Sägeblätter und geeigneter Körner für Kunstharzbindungen erweiterte die Anwendungen. Metallbeschichtungen können die Bindungsanbindung verbessern. Die Katalogdarstellung unterscheidet 50 Diamantpulverqualitäten und ordnet sie Kunstharz-, Metall- und keramischen Bindungen zu. Kornart und Körnung werden nach Werkstück, Bindung und Schleifbedingungen ausgewählt.
Die Konzentration bezeichnet den Diamantgehalt je Volumeneinheit des Schleifbelags. Konzentration 100 entspricht 25 Volumen-% beziehungsweise 4,4 ct/cm³. Die Konzentration beeinflusst die Werkzeugkosten; die passende Auswahl richtet sich nach Werkstoff und Prozess.
Die Körnungsübersicht enthält 22 Größen. Bei Siebkörnungen beschreibt die Kennung den gröberen Rand des Bereichs: #140/170 passiert das #140-Sieb und wird am #170-Sieb zurückgehalten; die nominale Kennung lautet #140. Der Katalog behandelt Größen bis #325 als Siebkörnungen und feinere Größen mit einer anderen Klassifizierung.
Die dritte Spalte erhält die gedruckten Katalogkennungen. In der Diamanttabelle sind B- und D-Kennungen gemischt, und nicht jede Siebzuordnung entspricht einer aktuellen Normzuordnung. Im FEPA-System steht D für Diamant und B für CBN. Die hier gedruckten B-Kennungen sind deshalb keine bestätigten Diamant-Bestellkennungen. Für eine Bestellung werden Schleifmitteltyp, tatsächlicher Größenbereich und verwendetes Körnungssystem gemeinsam festgelegt.
| Korngehalt (Volumen-%) | Konzentration | Diamantgehalt (ct/cm³) |
|---|---|---|
| 25 | 100 | 4.4 |
| 18.75 | 75 | 3.3 |
| 12.5 | 50 | 2.2 |
| 6.25 | 25 | 1.1 |
| Nominale Körnung (mesh) | Körnungsbereich (mesh) | Katalogkennung, Spalte „FEPA“ |
|---|---|---|
| 16 | 16/20 | — |
| 20 | 20/30 | B852 |
| 30 | 30/40 | B602 |
| 40 | 40/50 | B426 |
| 50 | 50/60 | B301 |
| 60 | 60/80 | B252 |
| 80 | 80/100 | B181 |
| 100 | 100/120 | B151 |
| 120 | 120/140 | B126 |
| 140 | 140/170 | D107 |
| 170 | 170/200 | D91 |
| 200 | 200/230 | D76 |
| 230 | 230/270 | D64 |
| 270 | 270/325 | D54 |
| 325 | 325/400 | D46 |
| 400 | — | — |
| 600 | — | — |
| 800 | — | — |
| 1000 | — | — |
| 1500 | — | — |
| 2000 | — | — |
| 3000 | — | — |
Diamantbindungen, Scheibendurchmesser und Kontaktfläche
Kunstharzbindungen werden mit Phenolharz oder Polyimid hergestellt. Der Katalog beschreibt Phenolharz als verbreitete Variante. Gute Elastizität, Oberflächengüte und Schleifleistung unterstützen Hartmetallschleifen, die kombinierte Bearbeitung von Hartmetall und gehärtetem Stahl, Cermetbearbeitung sowie Präzisionsschleifen magnetischer Werkstoffe, Glas und Keramik. Polyimidbindungen sind besonders für hohen Abtrag und Tiefschleifen vorgesehen.
Metallbindungen entstehen durch Sintern von Metallpulver mit Diamantkörnern. Ihr hoher Kornhalt ist vorteilhaft bei langer geforderter Standzeit, geringem Scheibenverschleiß, Handschleifen von Hartmetall, Profilschleifen sowie Trennen und Schleifen von Keramik, Glas, Quarz, Ferrit, Stein und Graphit. Ein starker Kornhalt kann auch stumpfe oder zugesetzte Beläge begünstigen. Prozessführung, Kühlschmierstoff und Abrichtintervalle werden deshalb so gewählt, dass Druck und thermische Belastung begrenzt bleiben.
Poröse keramische Bindungen erleichtern Formgebung und Schärfen gegenüber geeigneten Vergleichsausführungen mit Kunstharz- oder Metallbindung. Zu den Anwendungen gehören Hartmetall und gesinterte Diamantwerkzeuge.
Die beim Schleifen entstehende Wärme wird durch Kühlschmierstoff und Luft abgeführt. Kleine Durchmesser können die Zeit bis zum nächsten Kornkontakt verkürzen und dadurch Wärmeansammlung, Kornverschleiß und Bindungsabbau begünstigen. Ein größerer Durchmesser ist innerhalb der Maschinen-, Geometrie- und Geschwindigkeitsgrenzen häufig vorteilhaft, besonders bei hohem Abtrag.
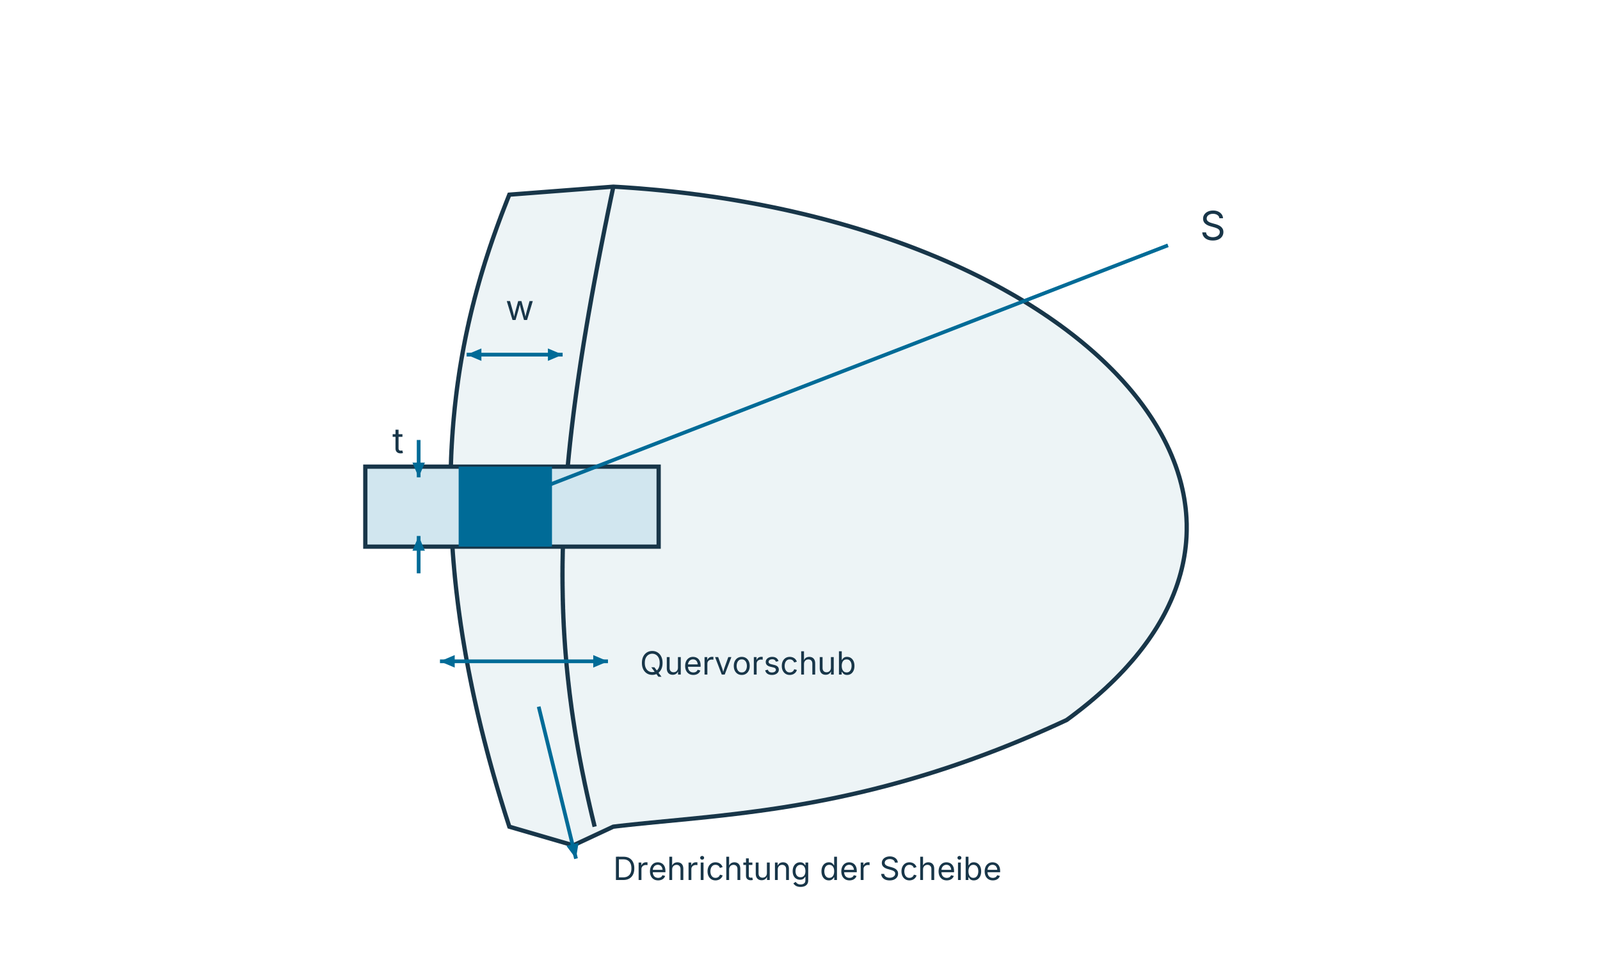
Die Kontaktfläche S wird durch Belagbreite w und Kontaktlänge t bestimmt. Die Kraft hängt zusätzlich von Maschinensteifigkeit, Werkstückabstützung und Werkstück ab. Bei gleicher Kraft erhöht eine schmalere Kontaktfläche den Flächendruck und kann das Schnittvermögen steigern. Breitere Beläge können dagegen die Standzeit verbessern. Die Auswahl verbindet Abtragsleistung und Standzeit mit der Maschinensteifigkeit.
Maschine, Montage, Profilieren und Schärfen
Eine steife, schwingungsarme Maschine mit ausreichender Leistung hält Umfangsgeschwindigkeit und Zustellung stabil. Schwingungen von Tisch oder Spindel können Rattermarken und hohen Verschleiß verursachen. Zu geringe Leistung begünstigt Drehzahlabfall und ineffiziente Bearbeitung.
Eine korrekte Montage vermeidet Werkstückmarken, Maschinenvibrationen, erhöhte Geräusche und verkürzte Standzeit. Für die beschriebenen Scheiben nennt der Katalog weniger als 0,02 mm Seitenlauf bei Topf-/Tellerscheiben und weniger als 0,02 mm Umfangsrundlauf bei geraden Scheiben. Die Montage erfolgt an der stillstehenden Maschine: Scheibe zunächst leicht auf dem Flansch befestigen, den Lauf mit einer Messuhr prüfen, bei dafür vorgesehener Passung kontrolliert justieren, anschließend befestigen und den Lauf erneut prüfen. Die Justierung setzt Spiel zwischen Bohrung und Flansch voraus; ohne Spiel ist eine andere Rundlaufkorrektur nötig. Der ältere Katalog beschreibt leichtes Klopfen am Umfang. Praktisch ist nur das für die konkrete Scheibe zugelassene Justierverfahren anzuwenden, etwa mit einem geeigneten Holz- oder Gummiblock; die Herstellervorgaben zur Aufnahme bleiben maßgeblich.
Profilieren korrigiert Rundlauf und Kontur, indem Körner und Bindung abgetragen werden. Danach stellt das Schärfen einen freischneidenden Belag her, indem Bindung zurückgesetzt und Diamant freigelegt wird. Der Katalog empfiehlt zum Profilieren etwa zwei Körnungsstufen gröbere, relativ harte Abrichtwerkzeuge. Die Auswahl unterscheidet die C- und WA-Kennungen; WA ist keine Siliciumcarbidkennung.
Vier beschriebene Verfahren sind gebremstes Abrichtgerät, Abrichtstein, weicher Stahl und eine separate Schleifeinrichtung. Ihre Anwendungsmerkmale folgen im nächsten Abschnitt.
| Körnung der Diamantscheibe | Werkzeug zum Profilieren |
|---|---|
| #80 oder gröber | C46-M |
| #100–#200 | C60-M |
| #230–#325 | C80-M |
| #400 oder feiner | WA200-G |
Diamantscheiben vorbereiten und wirtschaftlich einsetzen
Ein gebremstes Abrichtgerät ermöglicht schnelles, einfaches und stabiles Profilieren bei auf der Maschine verbleibender Scheibe. Ein befestigter Abrichtstein kann ebenfalls die Form korrigieren; dabei ist die mögliche Rundung der Scheibenkante zu berücksichtigen. Weicher Stahl bietet eine einfach ausführbare Methode ohne besondere Abrichteinrichtung, benötigt jedoch reichliche Kühlschmierstoffzufuhr, um die Diamantscheibe nicht thermisch zu schädigen. Eine separate Schleifeinrichtung bearbeitet die abgenommene Diamantscheibe mit einer Siliciumcarbidscheibe; nach dem Wiedereinbau muss der Lauf erneut kontrolliert werden.
Beim Schärfen soll hauptsächlich Bindung entfernt und Diamant freigelegt werden. Der Katalog empfiehlt hierfür etwa zwei Körnungsstufen feinere Steine. Die Auswahl steht in der Tabelle. Das Schärfen erfolgt mit geeigneter Führung und den für Maschine und Werkzeug vorgesehenen Einrichtungen. Kühlschmierstoff ist vorgesehen; bei Trockenbearbeitung beschreibt die Quelle einen angefeuchteten Stein, bei einem Läppstein dagegen trockenes Schärfen. Die konkrete Wahl richtet sich nach Stein- und Scheibenspezifikation.
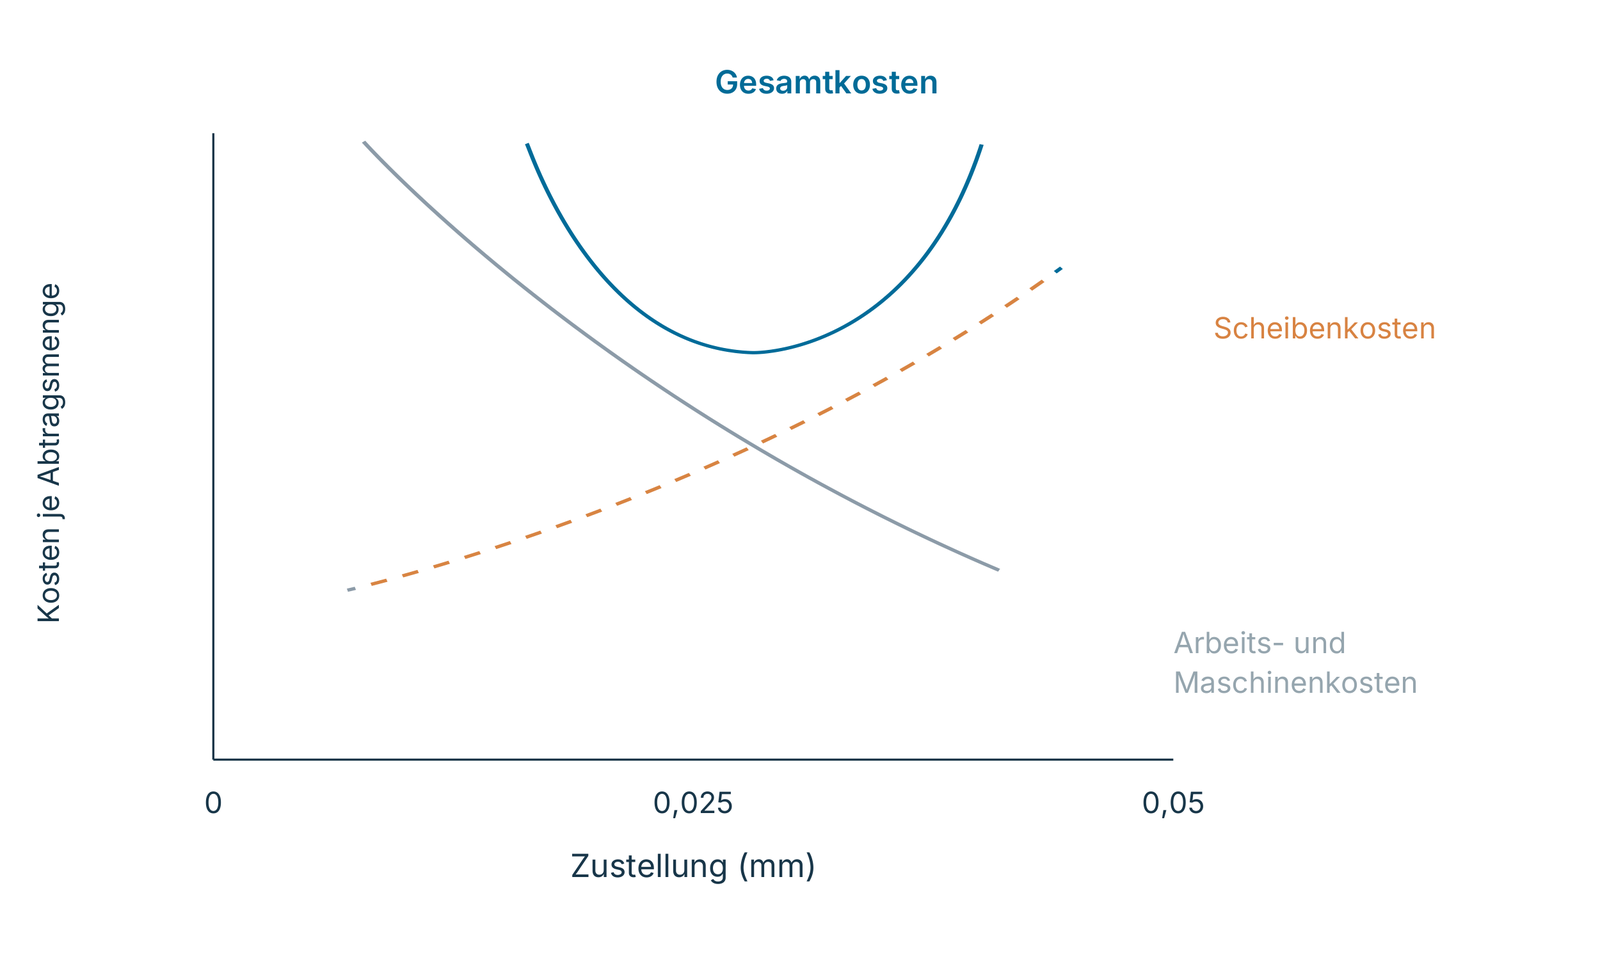
Wirtschaftlichkeit ergibt sich aus Werkzeugkosten plus weiteren Bearbeitungskosten, insbesondere Arbeits- und Maschinenkosten. Eine hohe Standzeit allein beschreibt deshalb nicht den gesamten Nutzen. Das Kostenbild zeigt den Zielkonflikt: Mit zunehmender Zustellung steigen die Scheibenkosten, während Arbeits- und Maschinenkosten je Abtragsmenge sinken können. Die Summe besitzt im gezeigten Schema ein Minimum. Die Achsenwerte 0,025 und 0,05 mm illustrieren diesen Zusammenhang und sind keine allgemeine optimale Zustellung.
| Körnung der Diamantscheibe | Stein zum Schärfen |
|---|---|
| #80 oder gröber | WA120-G |
| #100–#200 | WA200-G |
| #230–#325 | Läppstein |
| #400 oder feiner | Läppstein |
Diamant: Umfangsgeschwindigkeit, Kühlschmierstoff und Zustellung
Umfangsgeschwindigkeit beeinflusst Standzeit, Abtrag und Oberflächengüte. Sie ergibt sich aus Scheibendurchmesser und Spindeldrehzahl. Die angegebenen Bereiche sind Katalogempfehlungen für die genannten Bindungen; die zulässige Werkzeug- und Maschinengeschwindigkeit bleibt maßgeblich.
Trockenes Nachschleifen kann eine direkte Beobachtung der Kontaktstelle ermöglichen. Bei großer Kontaktfläche steigen jedoch Wärme, Zusetzen und Bindungsverschleiß; Nassschleifen kann die thermische Belastung reduzieren. Der Kühlschmierstoff wird gezielt in den Scheiben-Werkstück-Kontakt geführt. Bei hohem Abtrag oder Tiefschleifen sind gute Schmierwirkung und ausreichender Zuführdruck besonders relevant.
Zustellung beeinflusst die Bearbeitungseffizienz; eine zu starke Erhöhung kann die Standzeit verkürzen. Die Tabelle zeigt die empfohlenen Zustelltiefen nach Körnung. Beim Formschleifen nennt die Quelle die Abstimmung aus höherer Zustelltiefe und geringerem Vorschub, um Profilabweichungen zu vermeiden.
Oberflächengüte hängt von Verfahren, Werkstoff und Körnung ab. Getrenntes Schruppen und Fertigschleifen ermöglicht hohen Abtrag mit anschließender feiner Oberfläche. Die Körnungslisten geben hierfür getrennte Auswahlen, keine feste Paarung jeder Zeile. Ausfunken kann die Oberfläche zusätzlich verbessern.
| Bindung | Nass (m/min) | Trocken (m/min) |
|---|---|---|
| Kunstharz | 1400–1600 | 900–1200 |
| Metall | 1000–1800 | 600–900 |
| Körnung | Zustelltiefe |
|---|---|
| #100–#120 | 0.02–0.03 mm |
| #140–#200 | 0.01–0.02 mm |
| #230 oder feiner | ≤0.01 mm |
| Prozessstufe | Körnungsauswahl |
|---|---|
| Schruppen | #100, #120, #140 |
| Fertigschleifen | #270, #325, #400, #600 |
CBN: Härte, Werkstoffzuordnung und Körnung
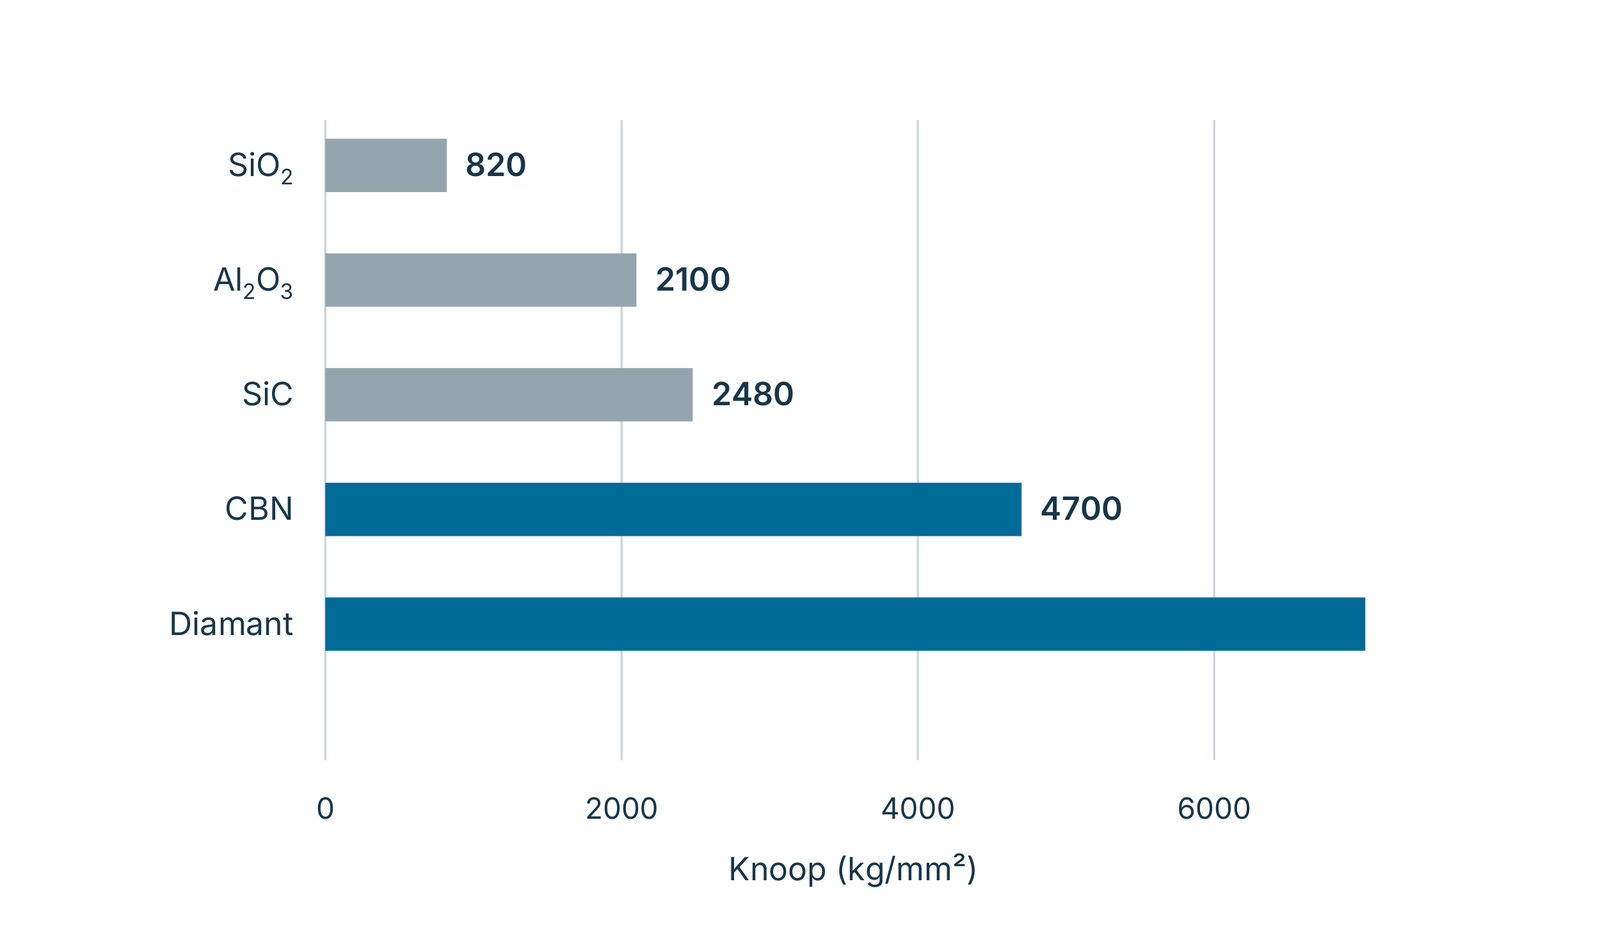
CBN ist kubisches Bornitrid und ein superabrasiver Schleifstoff für die Stahlbearbeitung. Die Synthese erfolgt unter hohem Druck und hoher Temperatur aus Bornitrid-Ausgangsmaterial. CBN ist härter als konventionelle Schleifstoffe wie Aluminiumoxid und Siliciumcarbid; die Knoop-Vergleichsgrafik enthält die im Katalog angegebenen Werkstoffwerte.
Diamant besitzt hohe Härte, kann beim Stahlkontakt jedoch durch die chemische Wechselwirkung mit Eisen verschleißen. Die Quelle nennt 600–700 °C als Orientierungsbereich für Oxidation in Luft und 1370 °C als Vergleichswert für CBN-Stabilität. Diese Angaben beschreiben Schleifmittelverhalten unter jeweiligen Bedingungen, keine zulässige Temperatur einer kompletten Schleifscheibe. CBN verbindet hohe thermische Beständigkeit mit geringer chemischer Affinität zu Eisen und eignet sich deshalb besonders für geeignete Eisenwerkstoffe.
Metallbeschichtetes CBN wird hauptsächlich in Kunstharzbindungen eingesetzt; unbeschichtete Körner werden für galvanische, metallgebundene und keramische Werkzeuge verwendet. Die Konzentrationszuordnung folgt der vorher erläuterten Tabelle. Die Körnungstabelle erhält sowohl Siebgrößen als auch G-Mikrokörnungskennungen.
| Nominale Körnung (mesh) | Siebbereich / Mikrokennung | Katalogkennung, Spalte „FEPA“ |
|---|---|---|
| 60 | 60/80 | B252 |
| 80 | 80/100 | B181 |
| 100 | 100/120 | B151 |
| 120 | 120/140 | B126 |
| 140 | 140/170 | B107 |
| 170 | 170/200 | B91 |
| 200 | 200/230 | B76 |
| 230 | 230/270 | B64 |
| 270 | 270/325 | B54 |
| 325 | 325/400 | B46 |
| 400 | G45 | — |
| 800 | G30 | — |
| 1000 | G15 | — |
| 1500 | G9 | — |
| 2000 | G6 | — |
| 3000 | G3 | — |
| 5000 | G1 | — |
CBN: Bindung, Geschwindigkeit und Kühlschmierstoff
Kunstharzgebundene CBN-Scheiben werden für Plan-, Rund-, Tief-, spitzenloses, Doppelplan- und Innenrundschleifen eingesetzt. Bei geeigneten Eisenwerkstoffen mit Härten über HRC 50 kann CBN wirtschaftlich arbeiten. Metallbindungen werden durch Sintern von Metallpulver mit CBN hergestellt und sind für Honen und Trennen gehärteter Stähle sowie hohen Abtrag bei mittelharten Stählen vorgesehen. Poröse keramische Bindungen erleichtern Profilieren und Schärfen und unterstützen hochpräzise Formen. Die Übersicht trennt CBN- und Diamantanwendungen.
Die Umfangsgeschwindigkeit beeinflusst Standzeit, Abtrag und Oberfläche. Für Kunstharz-CBN nennt die Quelle 1750–1850 m/min nass und 900–1200 m/min trocken. Zusätzlich wird bei ausreichend wirksamer Kühlschmierstoffzufuhr eine Erhöhung bis 13.000 ft/min beschrieben. Dieser Wert ist ein Prozesshinweis aus dem Katalog, keine allgemeine Drehzahlfreigabe: Werkzeug- und Maschinengrenzen bestimmen die zulässige Geschwindigkeit.
Nichtwassermischbares Öl bietet hohe Schmierwirkung und kann bei zähen Werkstoffen wie rostfreiem Stahl, Inconel und Waspaloy sowie schwerer Bearbeitung vorteilhaft sein; seine Kühlwirkung ist gegenüber wasserbasierten Systemen geringer. Wasserbasierte Kühlschmierstoffe werden im Katalog in Emulsion, teilsynthetische beziehungsweise durchscheinende Lösung und chemische beziehungsweise klare Lösung gegliedert. Emulsion erscheint milchig und verbindet Schmierung mit besserer Kühlung als Öl. Für die beschriebene Emulsionsanwendung nennt die Quelle eine Konzentration über 5 %; die tatsächliche Einsatzkonzentration richtet sich nach Produkt und Prozess. Durchscheinende Lösungen bieten im Vergleich zu Emulsionen stärkere Kühlung bei geringerer Schmierung und können für allgemeines Schleifen ausreichen. Klare chemische Lösungen bieten hohe Kühlung bei geringer Schmierwirkung; bei geeignetem Prozess ist ein Wechsel des Systems nicht automatisch erforderlich.
| Schleifmittel | Anwendung keramischer Bindungen |
|---|---|
| CBN | Automobilkomponenten: Gleichlaufgelenke, Verzahnungen, Nocken- und Kurbelwellen |
| CBN | Werkzeugkomponenten: Schaftfräser und Gewindeschneidmatrizen |
| CBN | Lager |
| CBN | Elektronische Komponenten: Motoren und Hülsen |
| CBN | Hydraulik- und Druckluftmaschinen: Kompressoren |
| CBN | Kraftstoffpumpen: Einspritzdüsen |
| Diamant | Schneidwerkzeuge: Keramik- und PKD-/PCBN-Schneidplatten |
| Diamant | Planschleifen: Silicium und Hartmetall-Wafer |
| Diamant | Honsteine |
Die historische Anwendungsliste führt außerdem Doppelplanschleifen von „Rotor gear“ unter Diamant auf. Der Werkstückwerkstoff ist nicht dokumentiert; diese Zuordnung dient deshalb nicht als allgemeine Auswahlregel. Für Rotor-/Zahnradbauteile werden Werkstoff, Schleifmittel und Bindung im konkreten Prozess bestätigt.
| Kunstharz-CBN | Empfohlene Umfangsgeschwindigkeit |
|---|---|
| Nass | 1750–1850 m/min |
| Trocken | 900–1200 m/min |

Oberflächenrauheit: historische Richtwertgegenüberstellung
Die Gegenüberstellung erhält alle Werte der Katalogtabelle für Rmax, Ra, RMS und Rz. Sie dient als historische Orientierung und ist keine exakte Umrechnung zwischen Rauheitsparametern. Unterschiedliche Kennwerte beschreiben unterschiedliche Eigenschaften des Oberflächenprofils.
Auch die gedruckte RMS-Spalte in µin ist nicht rechnerisch identisch mit der RMS-Spalte in µm. Für eine reine Einheitenumrechnung gilt exakt: 1 µin = 0,0254 µm. Geforderte Rauheitswerte werden deshalb mit Parameter, Einheit und Messbedingungen spezifiziert.
| Rmax (µm) | Ra (µm) | RMS (µm) | Rz (µm) | RMS (µin), Quellenwert |
|---|---|---|---|---|
| 0.1 | 0.02 | 0.02 | 0.1 | 1 |
| 0.2 | 0.03 | 0.04 | 0.2 | 2 |
| 0.3 | 0.05 | 0.06 | 0.3 | 3 |
| 0.4 | 0.07 | 0.08 | 0.4 | 4 |
| 0.5 | 0.09 | 0.10 | 0.5 | 5 |
| 0.6 | 0.10 | 0.11 | 0.5 | 6 |
| 0.7 | 0.12 | 0.13 | 0.6 | 7 |
| 0.8 | 0.14 | 0.15 | 0.7 | 8 |
| 0.9 | 0.15 | 0.17 | 0.8 | 9 |
| 1.0 | 0.17 | 0.19 | 0.9 | 10 |
| 1.2 | 0.20 | 0.23 | 1.1 | 12 |
| 1.4 | 0.24 | 0.27 | 1.3 | 14 |
| 1.6 | 0.27 | 0.30 | 1.4 | 16 |
| 1.8 | 0.31 | 0.34 | 1.6 | 18 |
| 2.0 | 0.34 | 0.38 | 1.8 | 20 |
| 2.4 | 0.41 | 0.46 | 2.2 | 24 |
| 2.8 | 0.48 | 0.53 | 2.5 | 28 |
| 3.2 | 0.54 | 0.61 | 2.9 | 32 |
| 3.6 | 0.61 | 0.68 | 3.2 | 36 |
| 4.0 | 0.68 | 0.76 | 3.6 | 40 |
| 4.5 | 0.77 | 0.86 | 4.1 | 45 |
| 5.0 | 0.85 | 0.96 | 4.5 | 50 |
| 5.5 | 0.94 | 1.05 | 5.0 | 55 |
| 6.0 | 1.02 | 1.14 | 5.4 | 60 |
| 7.0 | 1.19 | 1.33 | 6.3 | 70 |
| 8.0 | 1.36 | 1.52 | 7.2 | 80 |
| 9.0 | 1.53 | 1.71 | 8.1 | 90 |
| 10.0 | 1.70 | 1.90 | 9.0 | 100 |
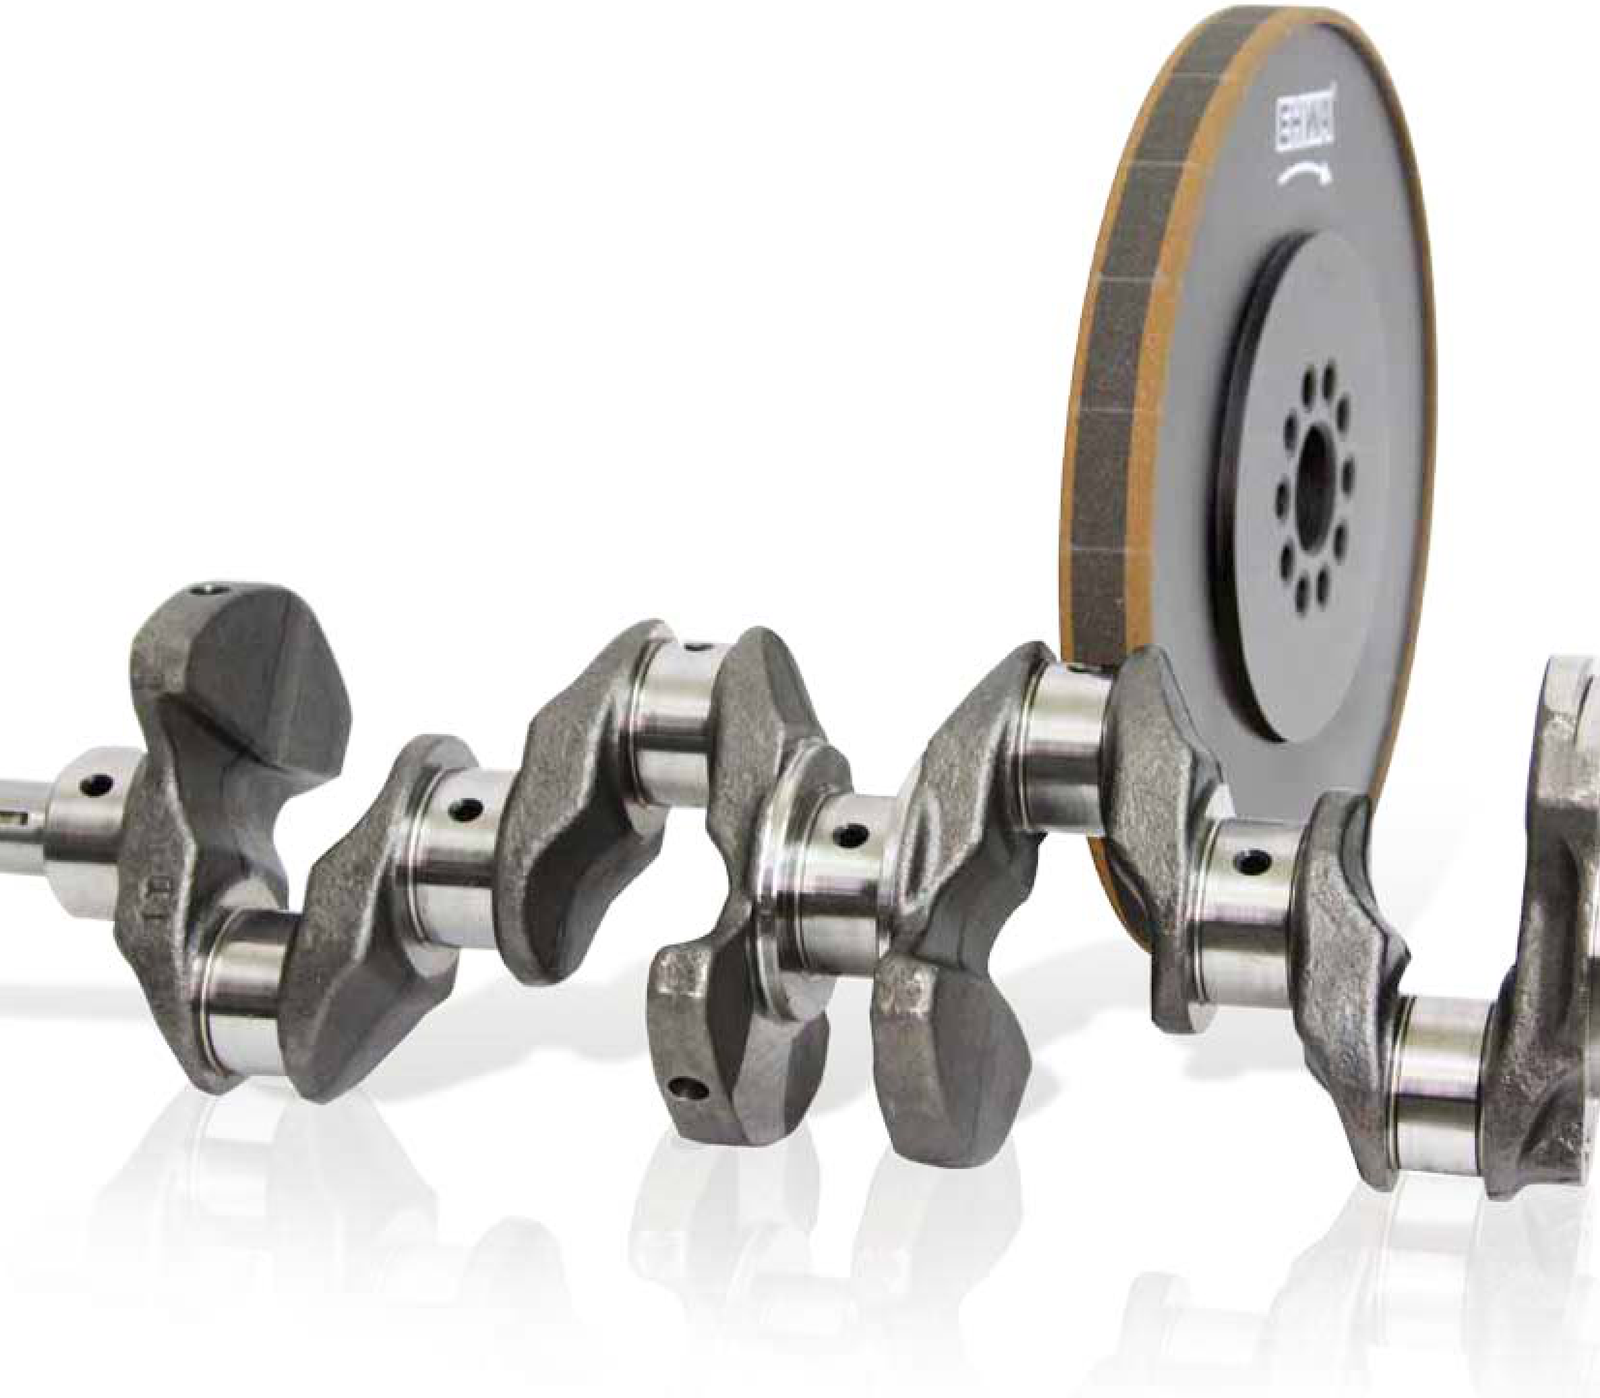
Internationale Zusammenarbeit und Standorte
Seit 1975 entwickelt EHWA langfristige Partnerschaften mit Kunden aus unterschiedlichen Industrien. Produktentwicklung und Service begleiten diese Zusammenarbeit. Die Standortbilder zeigen das im Quellkatalog dokumentierte internationale Netzwerk. Sie umfassen koreanische Standorte sowie Niederlassungen, Werke und verbundene Unternehmen in weiteren Ländern.
Die folgende Standortübersicht gehört zur Quellenfassung 02/2022 und dokumentiert deren Angaben. Für die technische Abstimmung in Europa erreichen Sie EHWA Europe unter info@ehwadia.de und +49 6173 997780.
| Region | Standorte der Quellenfassung |
|---|---|
| Korea | Osan, Osan 2, Dongtan, Pyeongtaek, Seocheon, Cheongju |
| China | Fujian, Weihai, Shanghai |
| Vietnam | Bac Ninh, Hai Duong |
| Weitere Länder | Indonesien, Deutschland, Japan, Kalifornien/USA (verbundenes Unternehmen), Alabama/USA, Italien, Thailand, Indien, Mexiko |






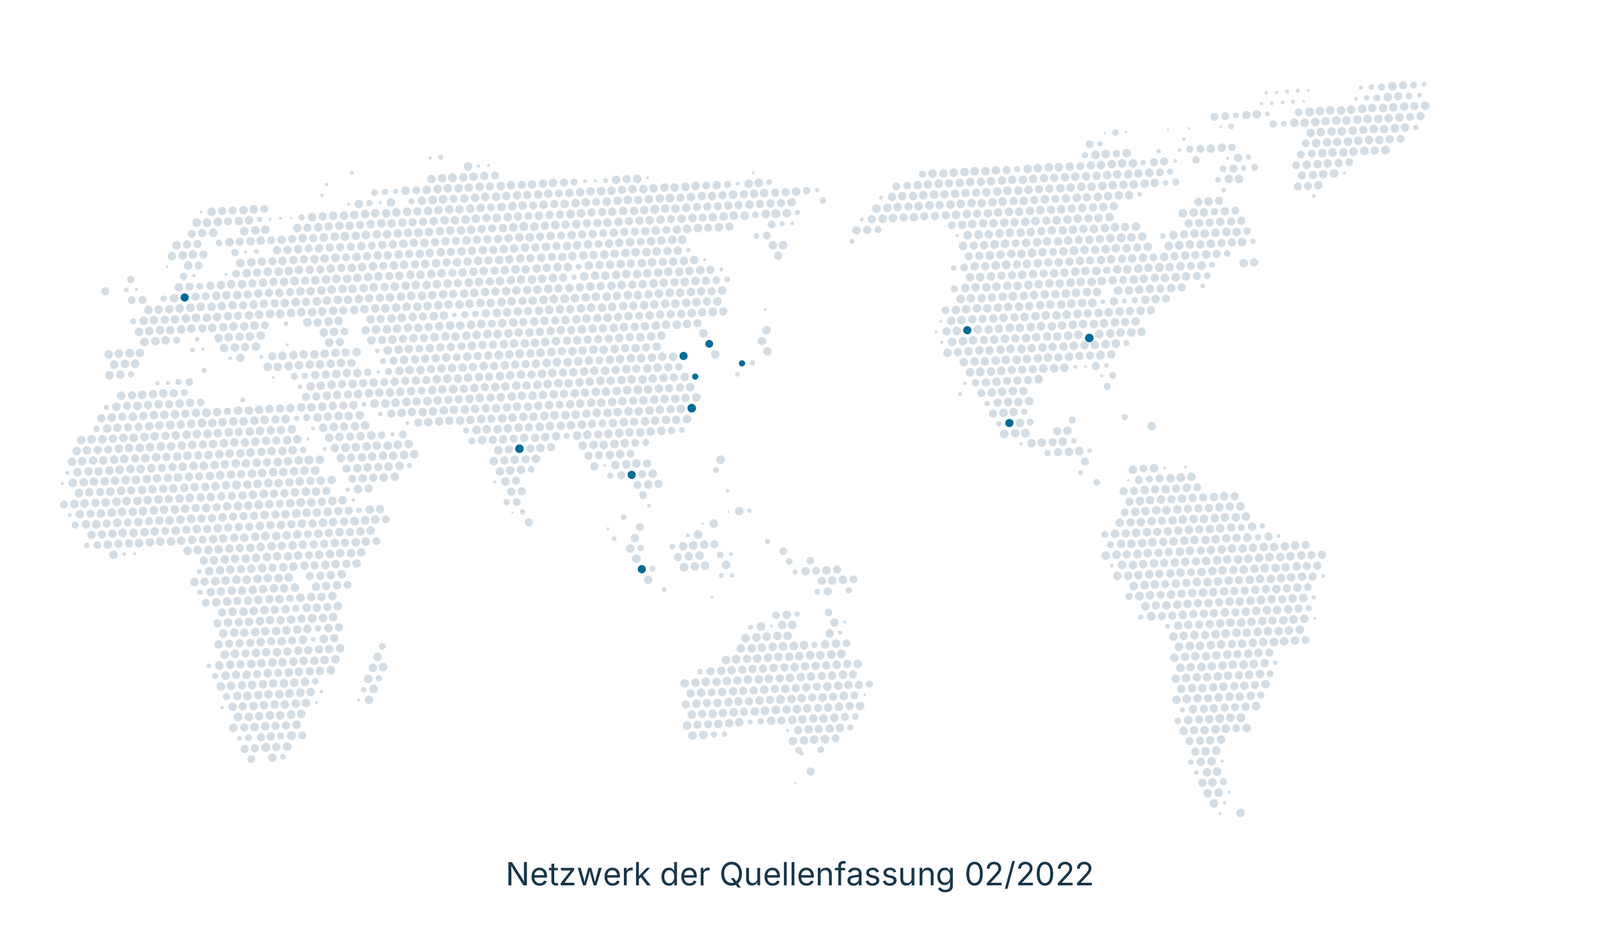
Hersteller und Quellenfassung des Hauptprogramms
Der Hauptkatalog wurde von EHWA DIAMOND INDUSTRIAL CO., LTD. herausgegeben und trägt den Druckvermerk 02/2022. Die Rückseite nennt ISO 9001 und ISO 14001 im damaligen TÜV-Management-Service-Zeichen. Diese Quellenangabe beschreibt die Kennzeichnung der Katalogfassung; sie ersetzt keinen aktuellen Zertifikatsnachweis.
Die Herstellerangaben der Quellenfassung stehen in der Tabelle. Für Anfragen zum europäischen Werkzeugprogramm ist EHWA Europe Ihr Ansprechpartner. Die Ausgabe dieses neu gesetzten Programms hat den Redaktionsstand 2026-10-13.
| Angabe | Herstellerkontakt in der Quellenfassung |
|---|---|
| Hersteller | EHWA DIAMOND INDUSTRIAL CO., LTD. |
| Anschrift | 374, Nambudae-ro, Osan-city, Gyeonggi-Do, 18145, Korea |
| Website | http://www.ehwadia.com |
| bkkim@ehwadia.co.kr | |
| Telefon | +82 (31) 370-9220 |
| Fax | +82 (31) 370-9840 |
| Druckvermerk | 02/2022 |
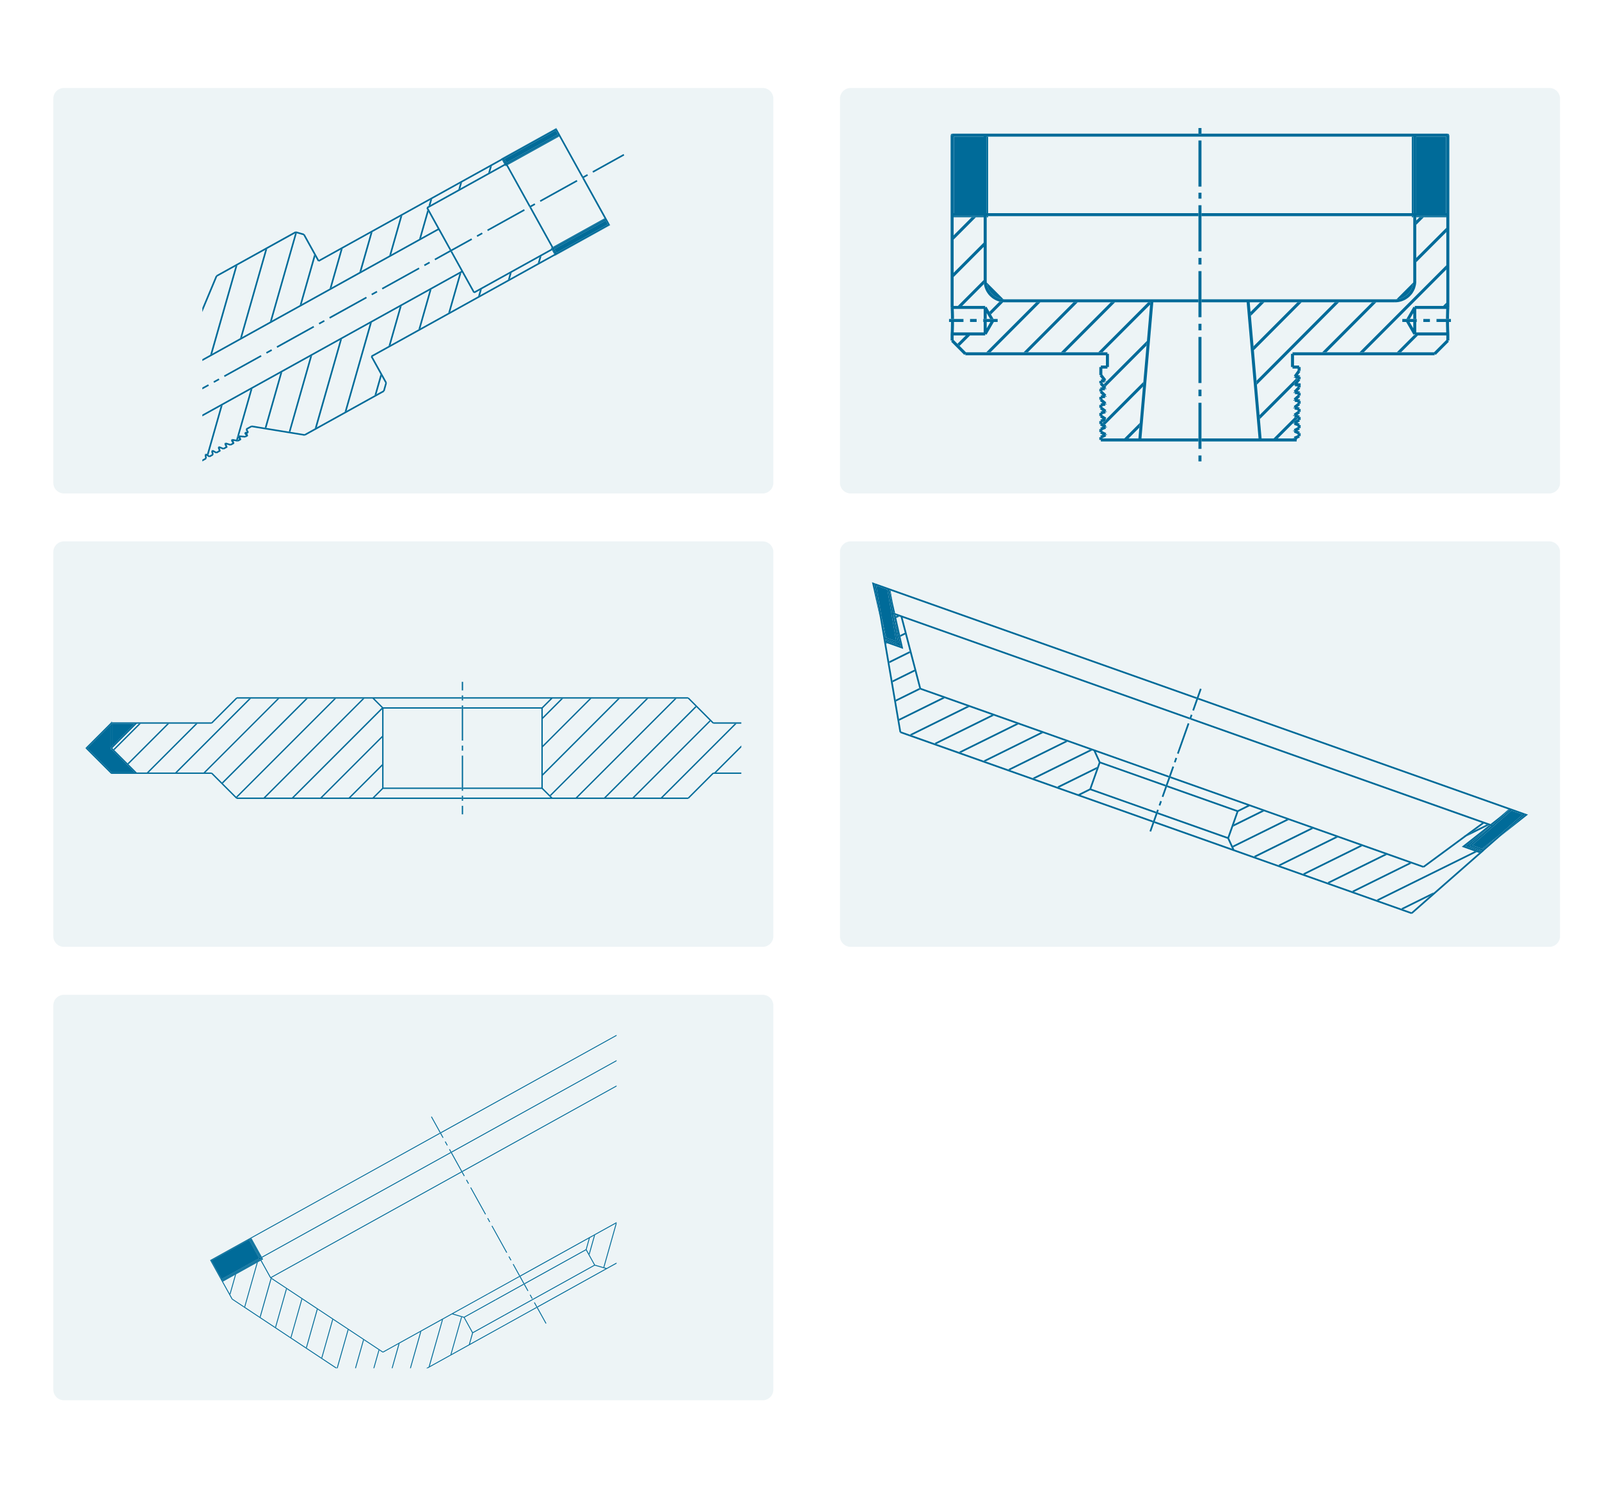
Tooling-Ergänzung: poröse Hybridbindung
Diamantschleifscheiben in poröser Hybridbindung bearbeiten Nuten von Hartmetallbohrern und -fräsern, Bohrerspitzen beim Gashing sowie Freiwinkel. Die Bindung unterstützt hohe Vorschübe und hohe Abtragsraten. Weitere Vorteile sind geringere Eigenspannungen und thermische Belastungen, hohe Maßstabilität, gute Oberflächen- und Schneidkantenqualität, lange Abrichtintervalle und geringe Leistungsaufnahme.
Der Versuch auf einer ANCA MX7 Linear verwendet D54 in poröser Hybridbindung. Die Diagramme und Tabellen zeigen die gedruckten maximalen Spindellasten. Bei allen verglichenen Vorschüben liegt das poröse EHWA-Werkzeug unter dem Vergleichswerkzeug. Beim Geschwindigkeitsvergleich liegt es außerdem unter der EHWA-Hybridvariante. Dies beschreibt diesen Versuch; weitere Eingriffs- und Werkstückbedingungen sind im Blatt nicht quantifiziert.
Zur Zykluszeit beschreibt das Hauptprogramm, dass höhere zulässige Vorschübe kürzere Bearbeitungszeiten ermöglichen können. Der zusätzliche Wortlaut „Longer cycle time“ im Ergänzungsblatt ist damit nicht eindeutig vereinbar. Er wird hier nicht als gemessene Zeitverkürzung oder als Vorteil einer längeren Bearbeitungszeit ausgelegt.
| Vorschub (mm/min) | EHWA poröse Hybridbindung: Last (%) | Vergleichswerkzeug: Last (%) |
|---|---|---|
| 100 | 14 | 15 |
| 120 | 15 | 16 |
| 160 | 19 | 20 |
| 200 | 23 | 24 |
| 240 | 26 | 27 |
| 260 | 28 | 30 |
| 280 | 30 | 31 |
| Geschwindigkeit (m/s) | EHWA Hybridbindung: Last (%) | EHWA porös: Last (%) | Vergleichswerkzeug: Last (%) |
|---|---|---|---|
| 18 | 17 | 14 | 15 |
| 20 | 17 | 14 | 15 |
| 22 | 17 | 14 | 15 |
| 24 | 18 | 15 | 16 |
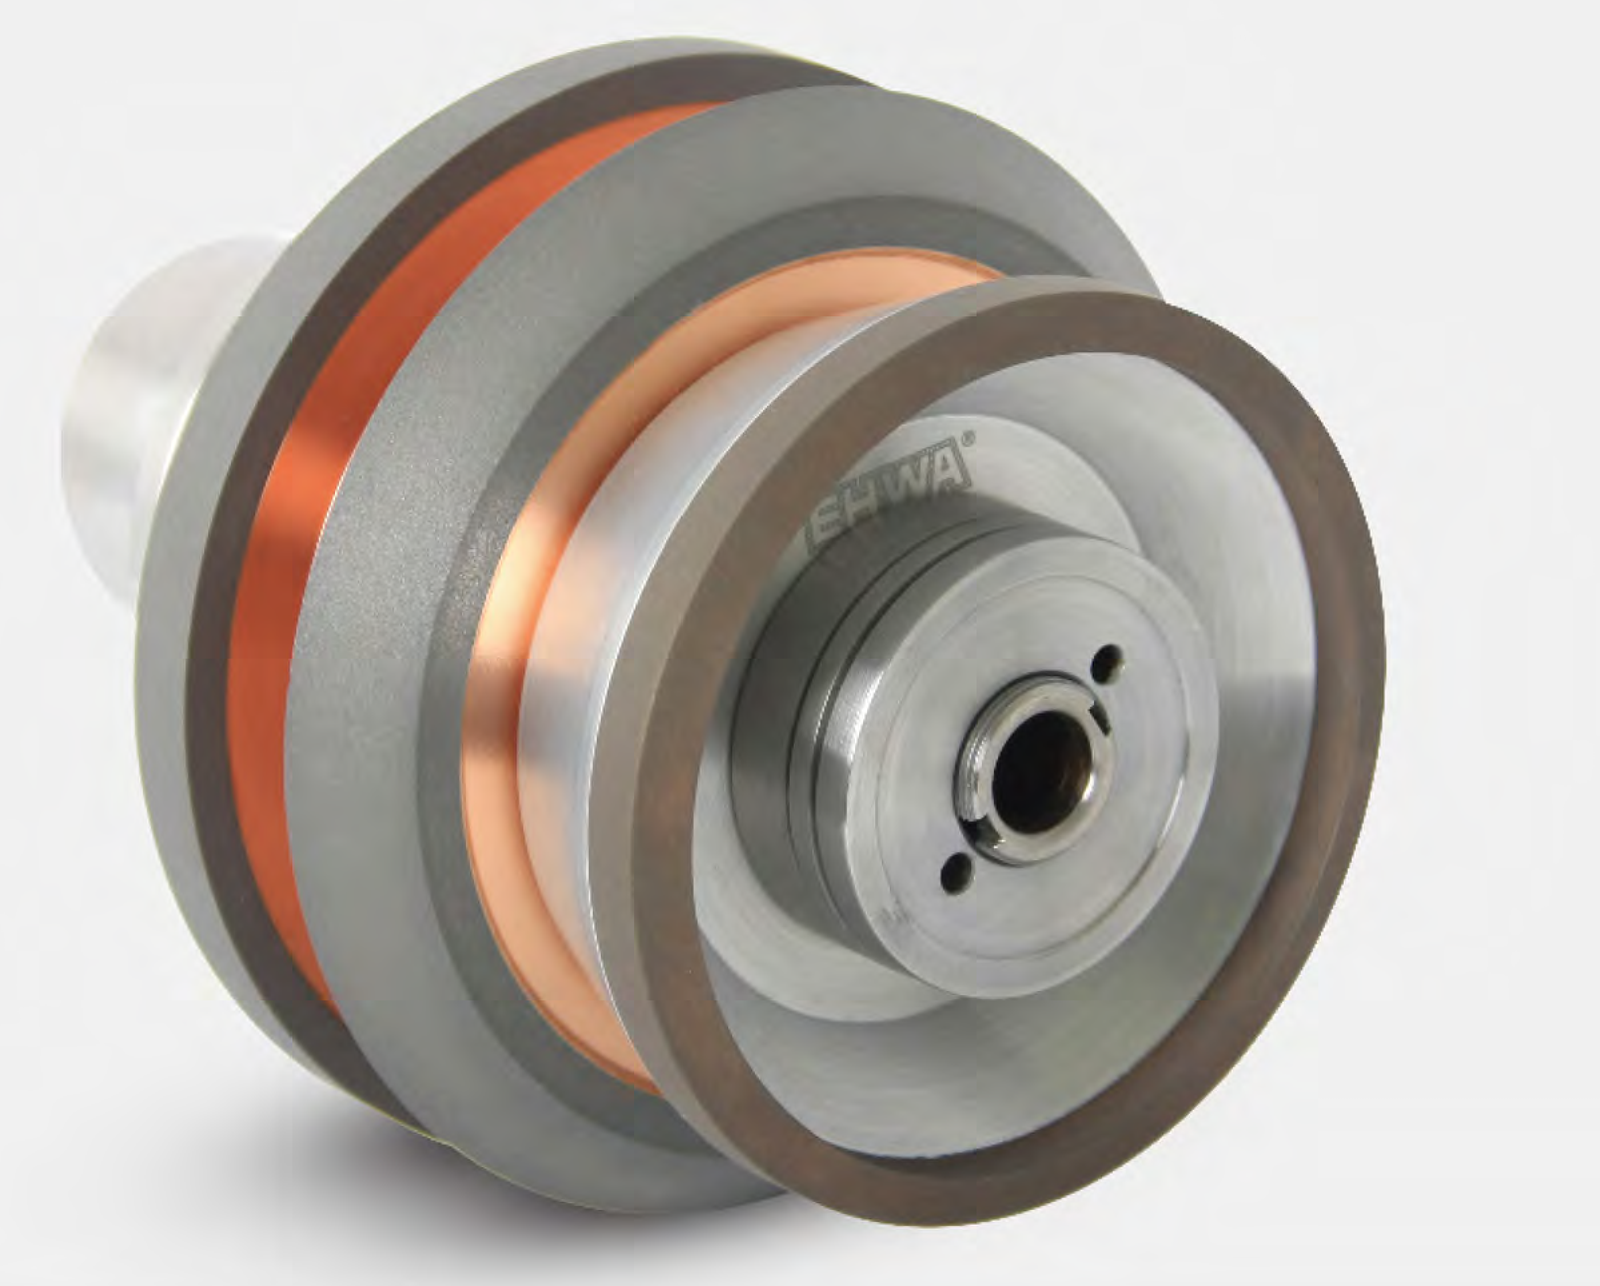
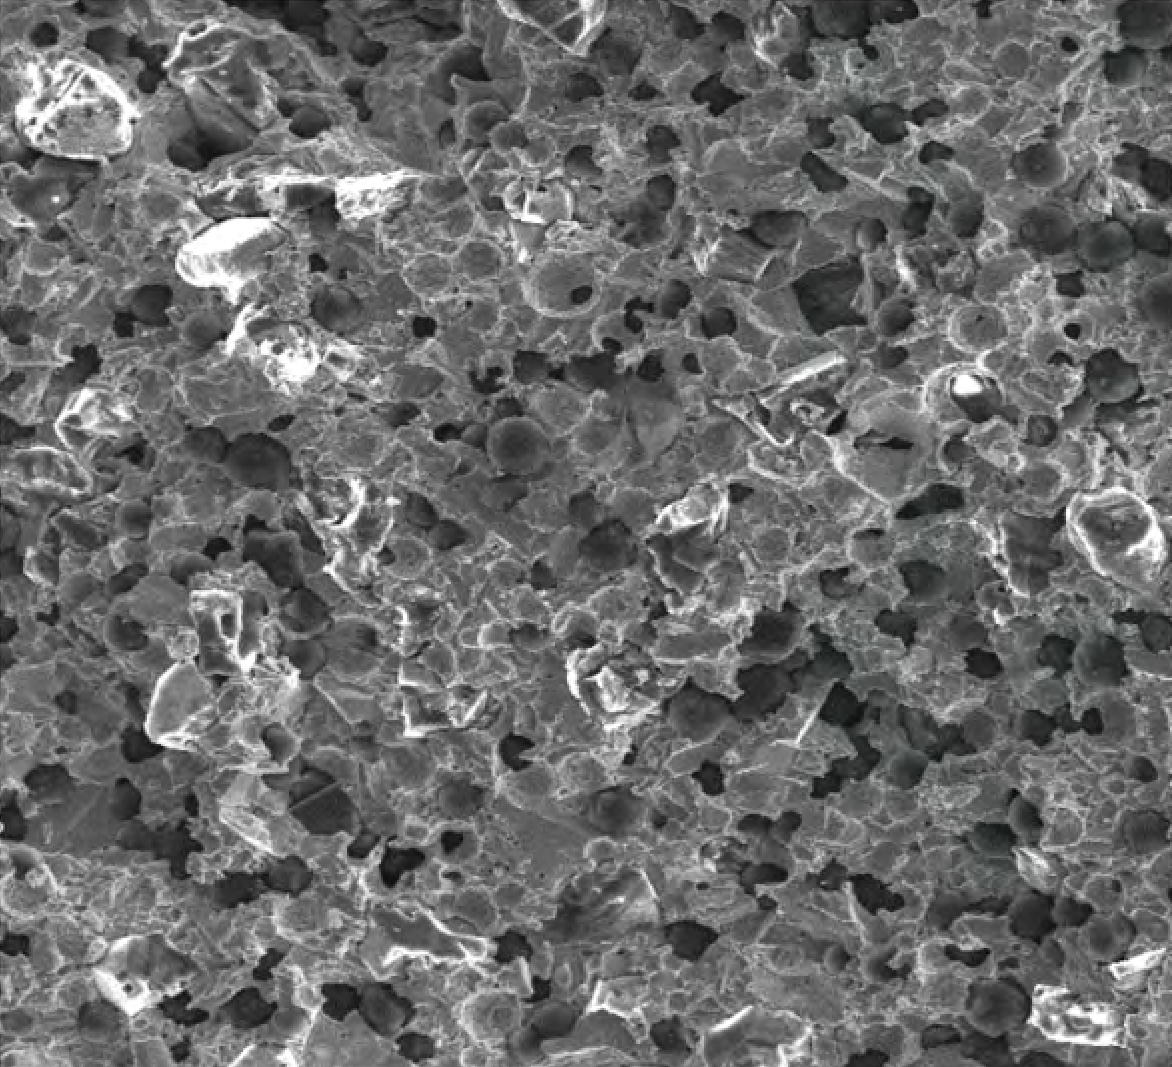
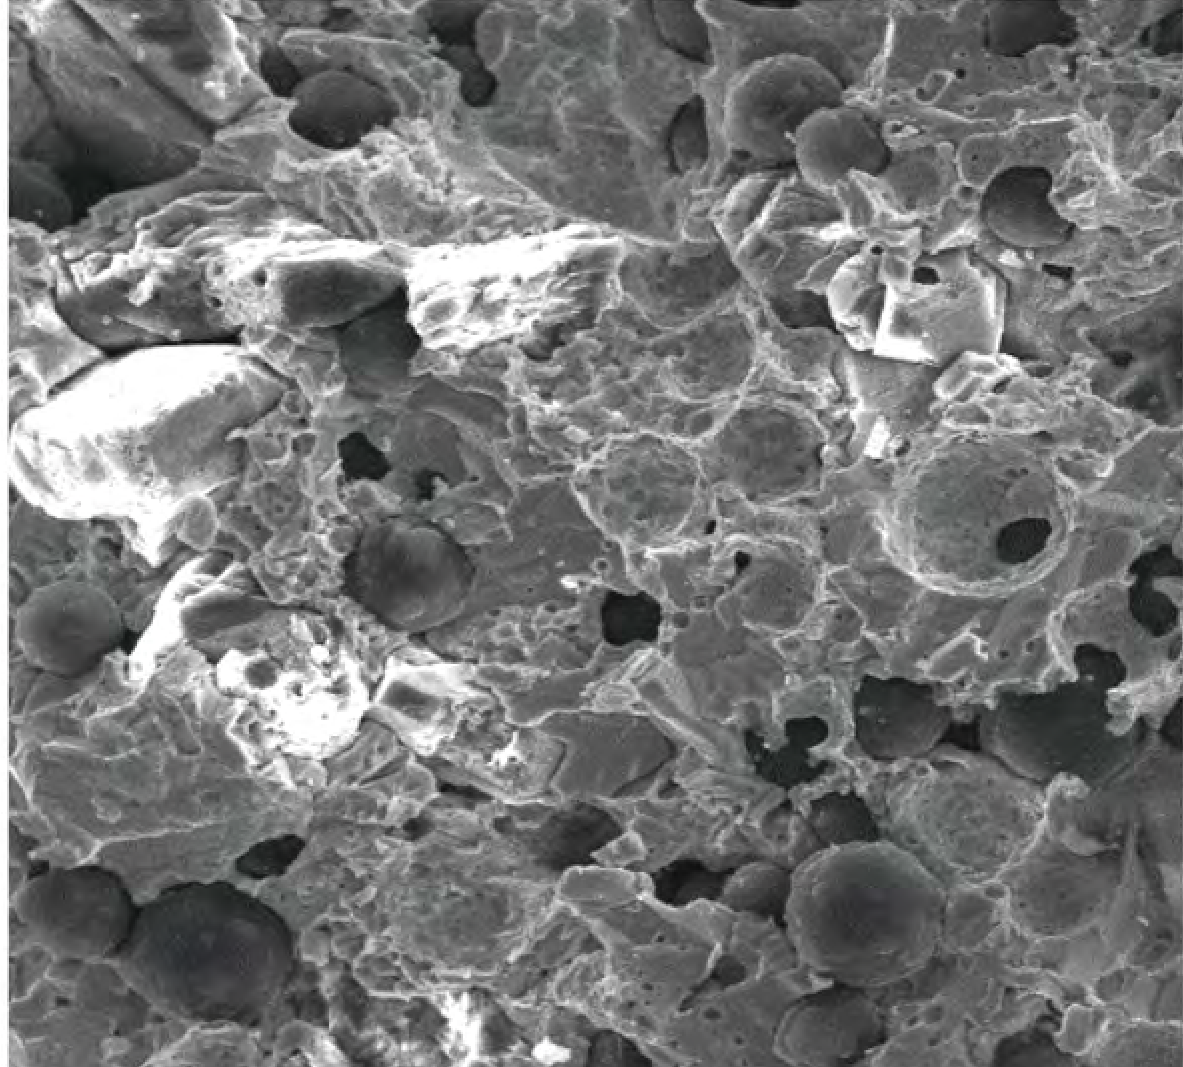
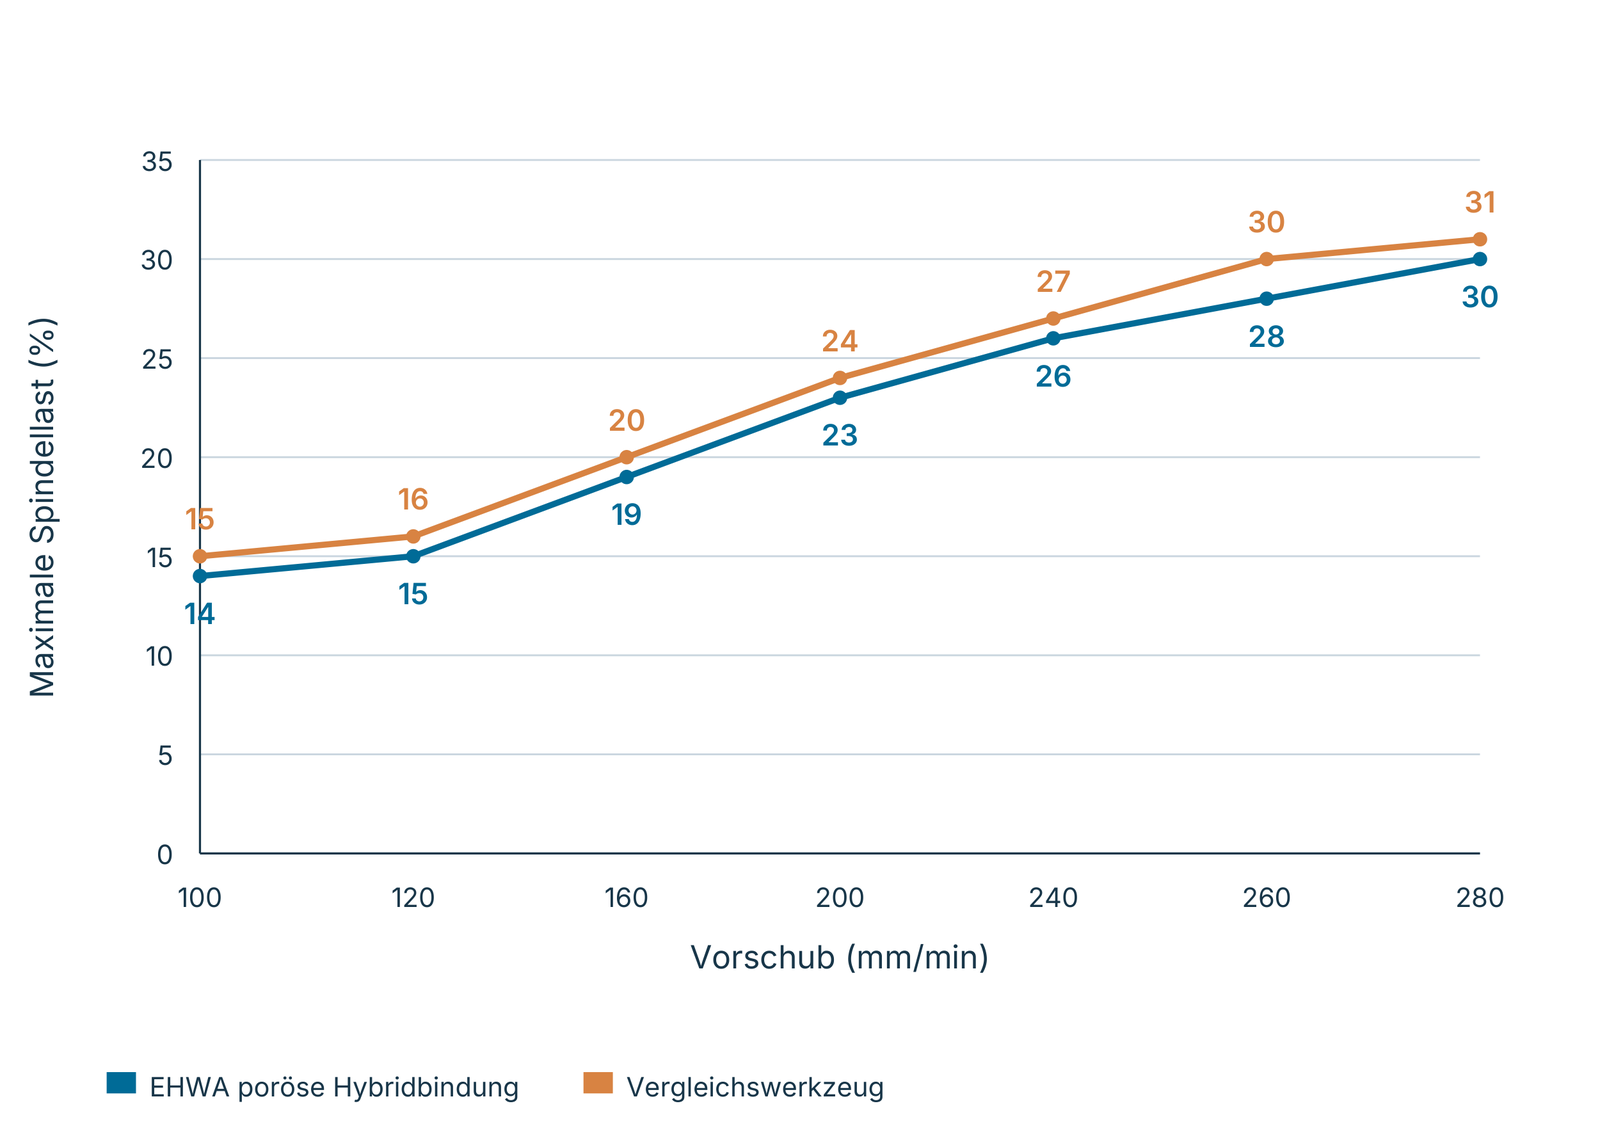
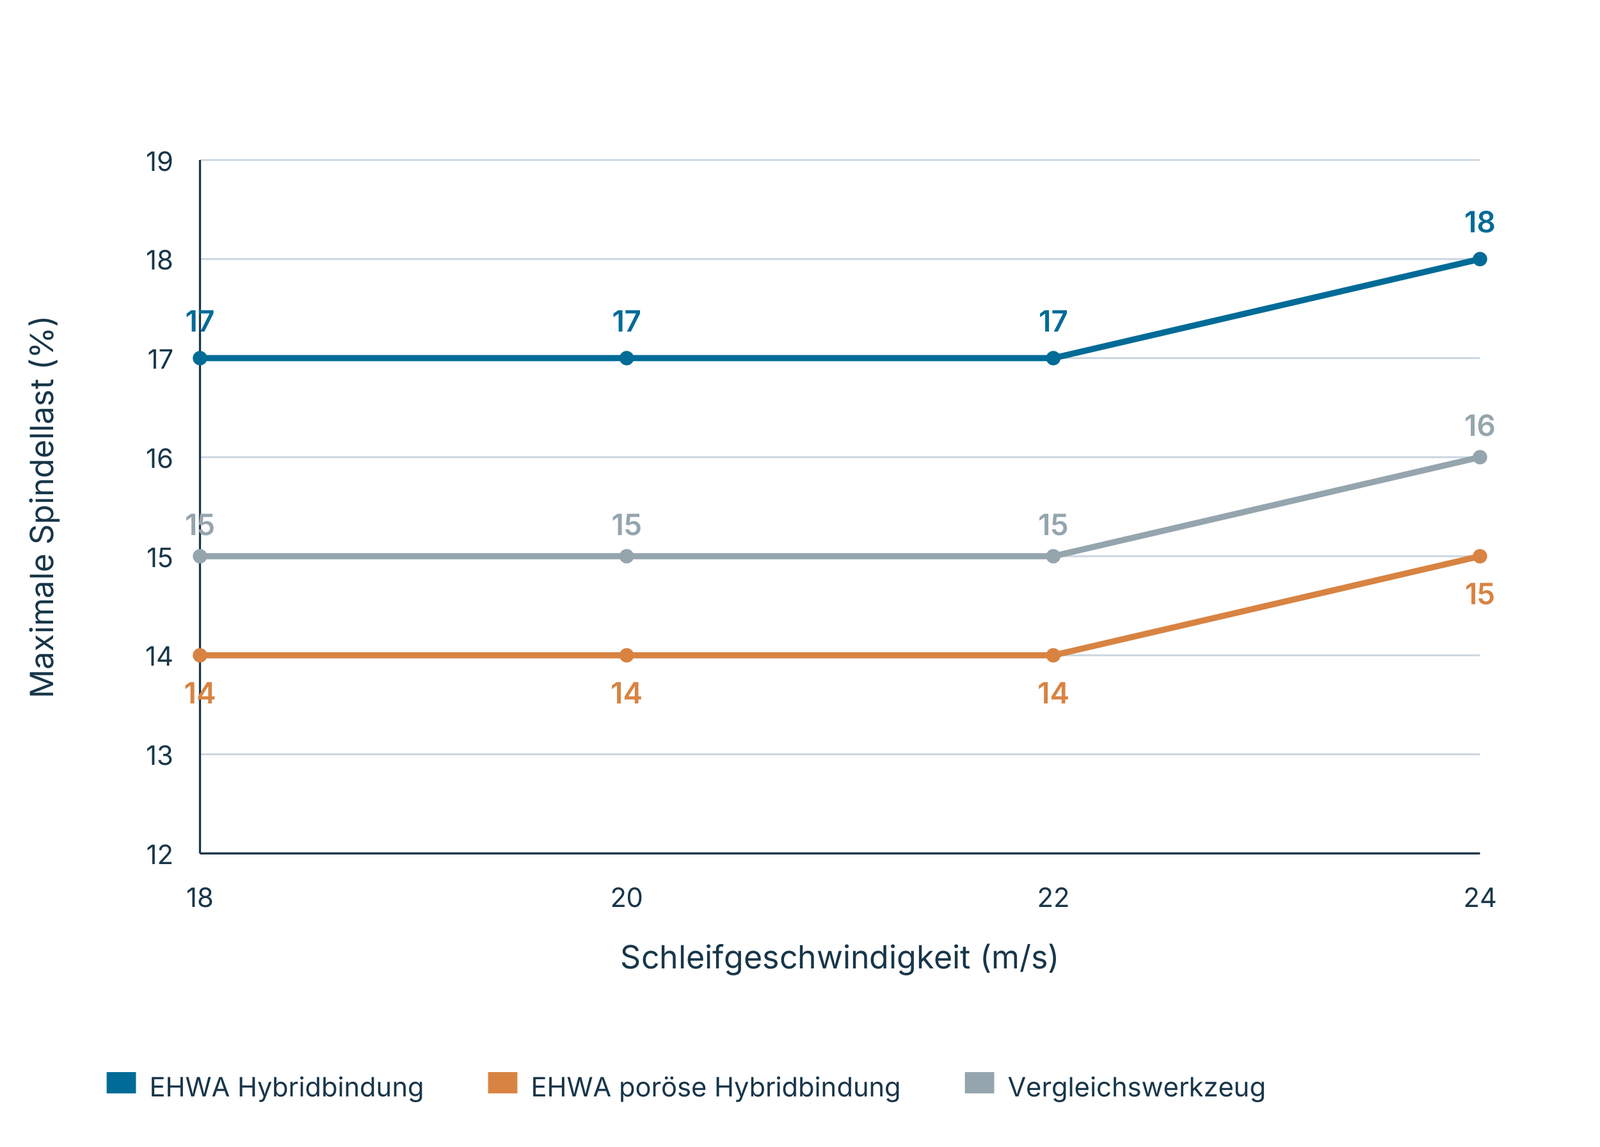
Tooling-Ergänzung: Mikro-Rotationswerkzeuge
Für Mikrobohrer, Mikrofräser und Routerbits verbindet EHWA hohe Produktivität mit niedrigen Werkzeugkosten. Die beschriebenen Schleifscheiben bieten hohe Wärmebeständigkeit, gute Oberflächen- und Kantenqualität sowie maßstabile Schneidkanten. Die Gefügeaufnahmen zeigen eine Hybridbindung und eine leistungsfähige Polyimidbindung als unterschiedliche Ausführungen.
Als Maschinenbeispiele nennt EHWA ROLLOMATIC, ANCA und WALTER. Die Schneidwerkzeugaufnahmen sind mit 200-facher und 50-facher Vergrößerung gekennzeichnet; sie illustrieren Mikrogeometrien und enthalten keine zusätzlich aus dem Bild abgeleiteten Maße.
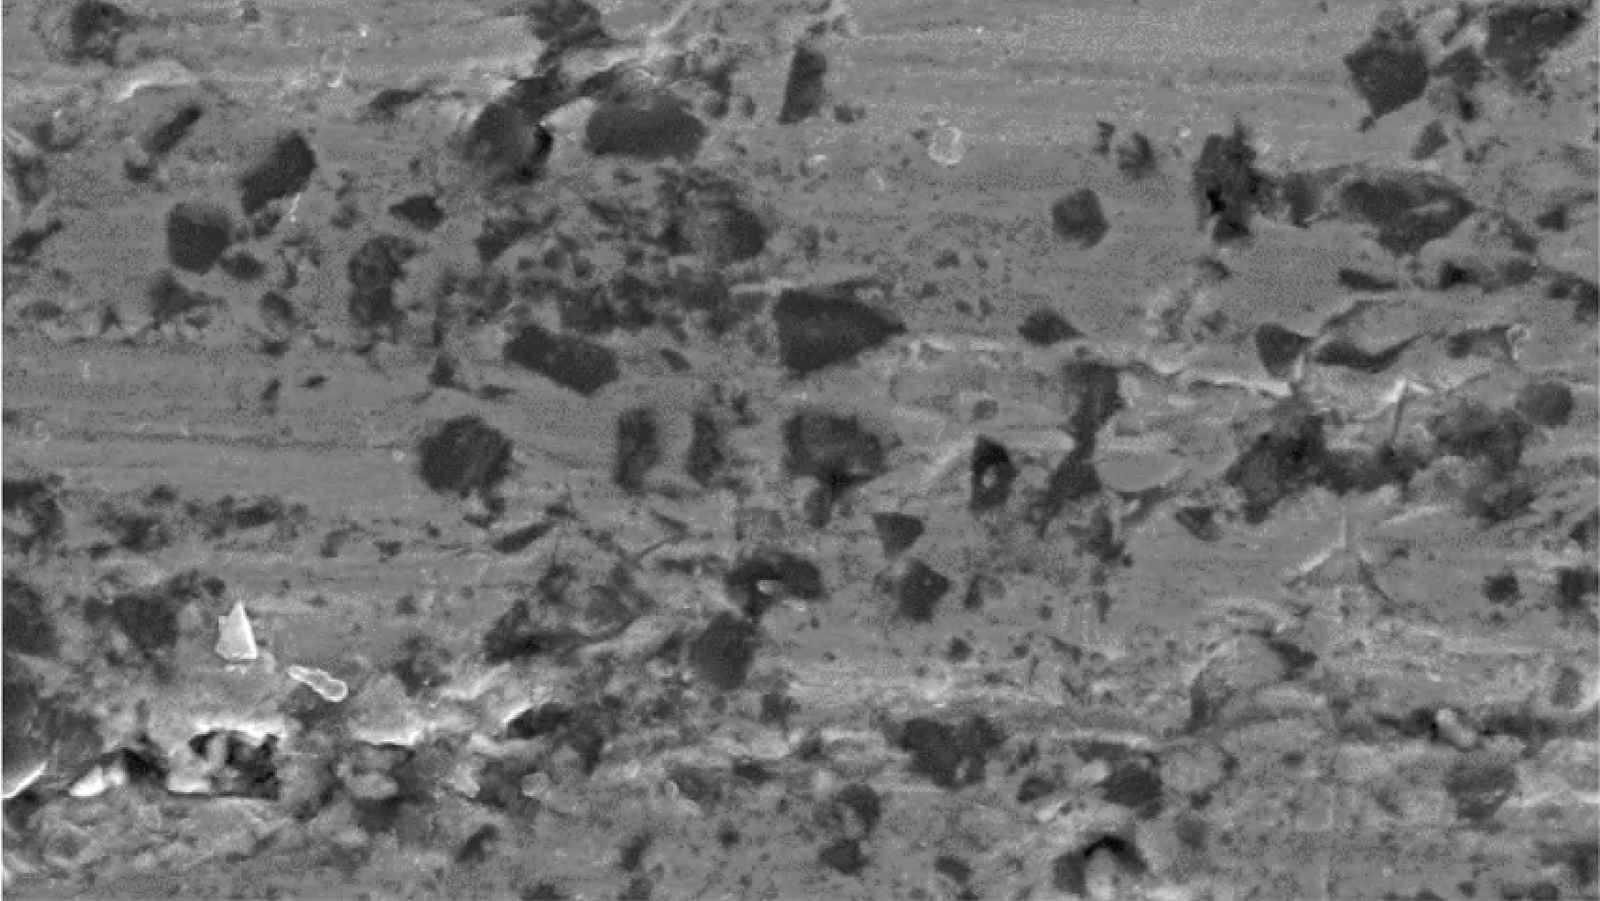
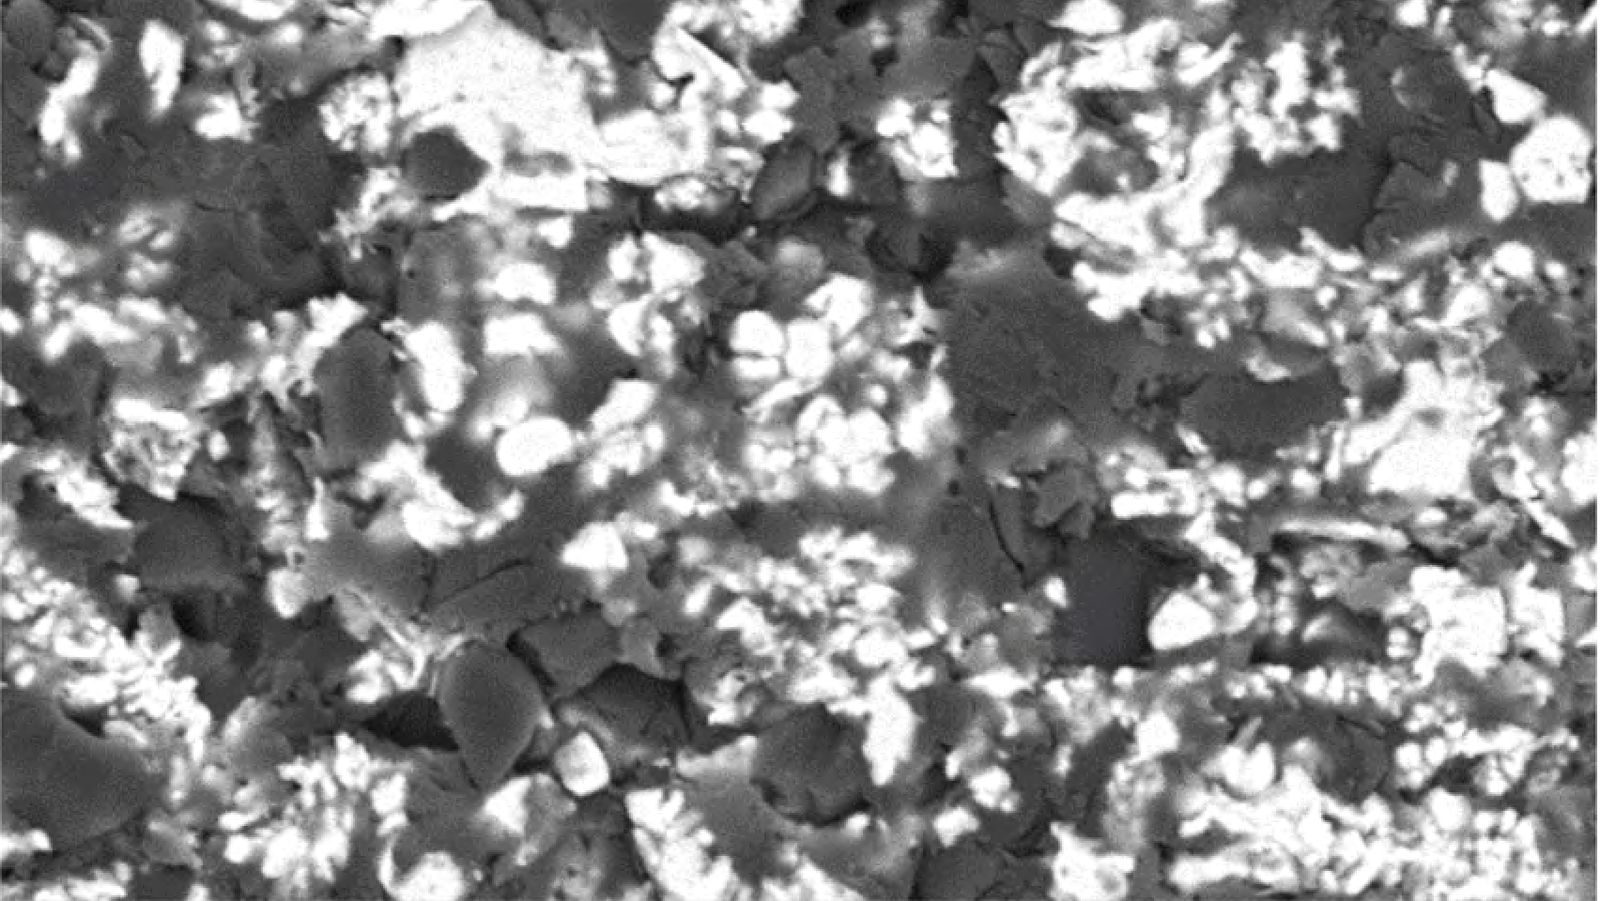
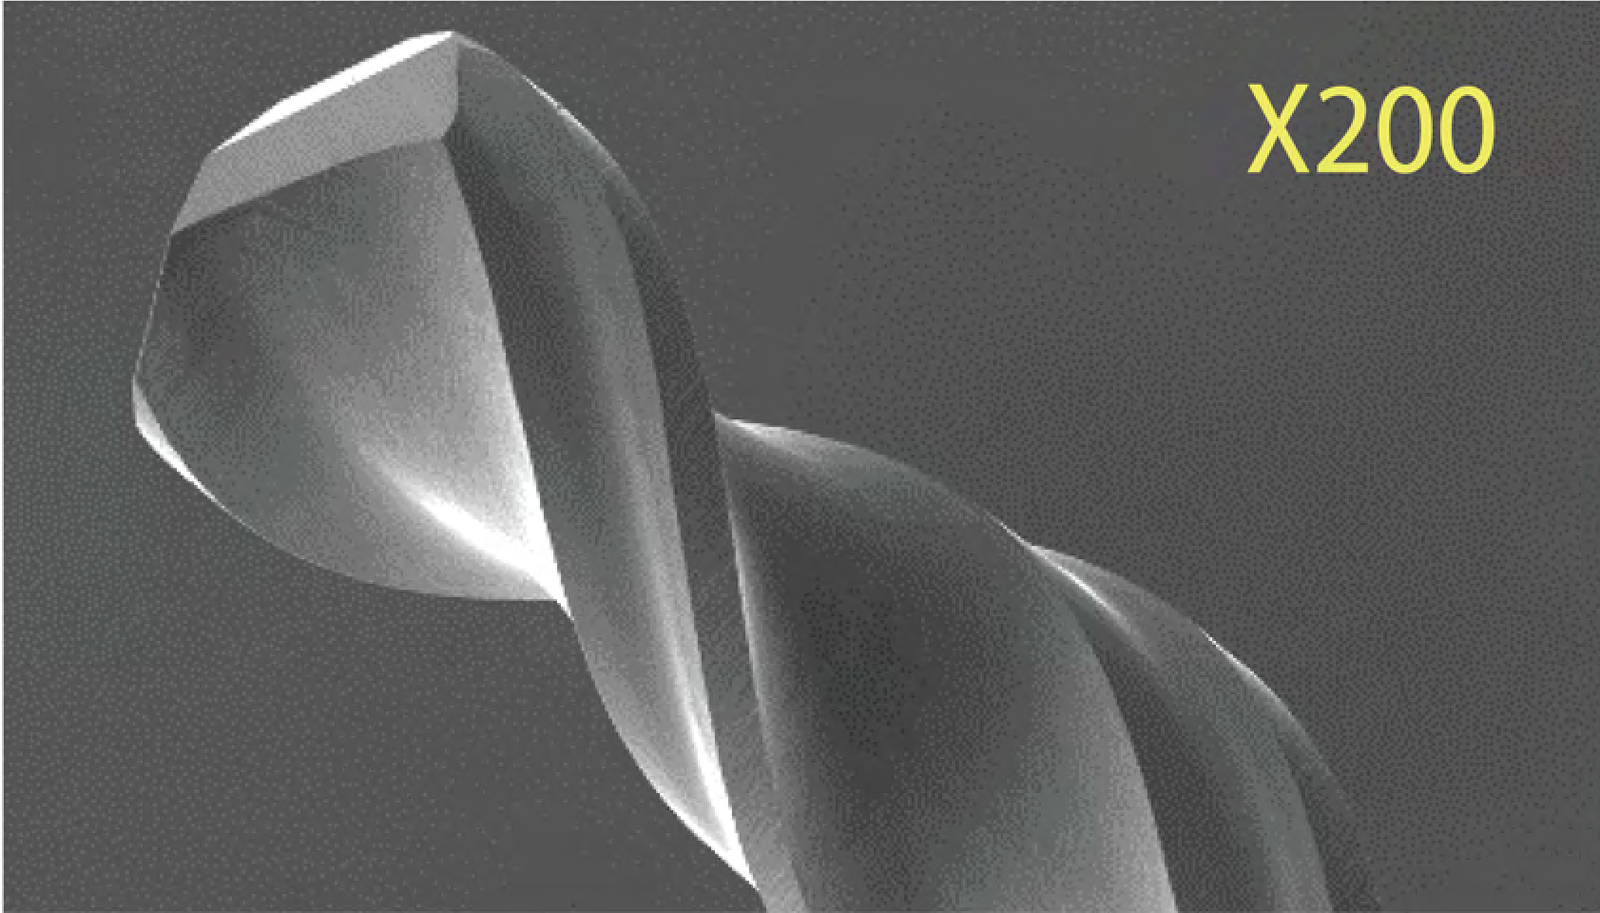
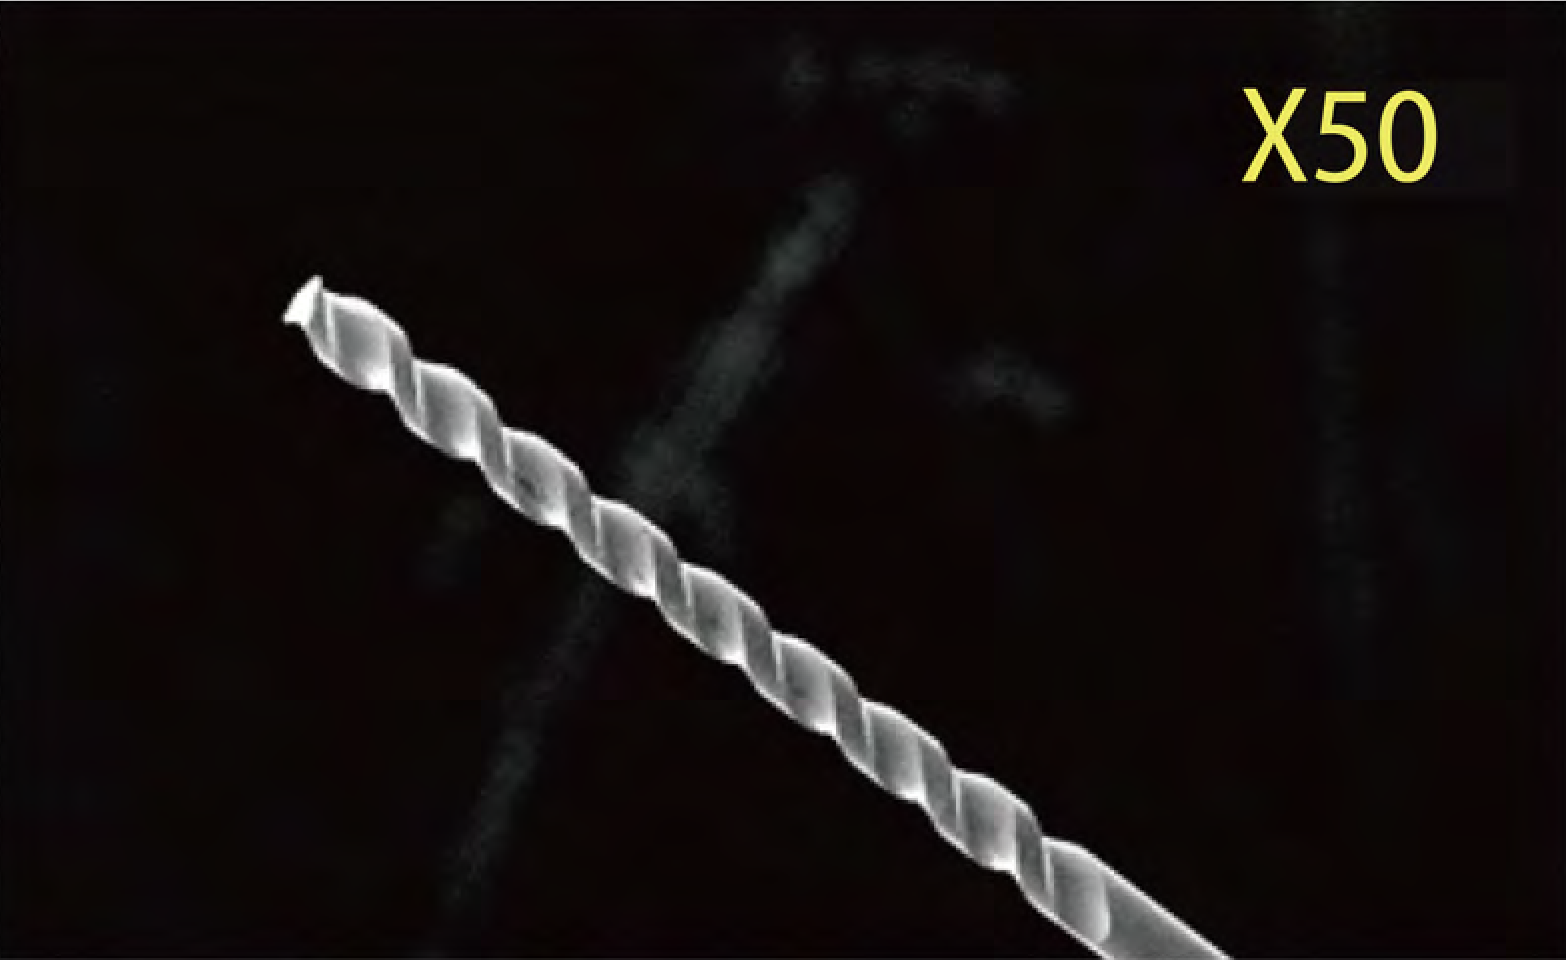
Tooling-Ergänzung: Mevious Metall-/Keramikhybrid
Mevious MNC kombiniert die Verschleißbeständigkeit einer Metallbindung mit dem Schleifverhalten einer keramischen Bindung. Diese Metall-/Keramikhybridbindung ist eine eigene Bindungsfamilie und wird nicht mit der zuvor beschriebenen Polyimid-/Metallhybridbindung gleichgesetzt. Lange Standzeiten und gute Profilstabilität stehen im Mittelpunkt.
Anwendungen sind Hartmetallfräser und -bohrer, Werkzeuge aus Legierungen sowie Honsteine für Zahnräder. Das Blatt nennt die MNC-Serien MJ und MS, die nachfolgende Körnungsspanne und den Scheibengrößenbereich.
Im relativen Katalogvergleich stehen 120 % Standzeit und 115 % bei dem als „Surface roughness“ bezeichneten Vergleichskriterium jeweils 100 % des Vergleichswerkzeugs gegenüber. Für das zweite Kriterium nennt die Quelle weder Ra/Rz noch eine physikalische Einheit oder die Bewertungsrichtung. Die 115 % sind deshalb ein Vergleichsindex und keine Zusage einer um 15 % höheren oder niedrigeren Rauheit.
| Körnung | Scheibengröße | MNC-Bindung |
|---|---|---|
| #60–#3000 | 40D–450D | MJ, MS |
| Vergleichskriterium | EHWA | Vergleichswerkzeug |
|---|---|---|
| Standzeit | 120 % | 100 % |
| „Surface roughness“: Quellenindex | 115 % | 100 % |
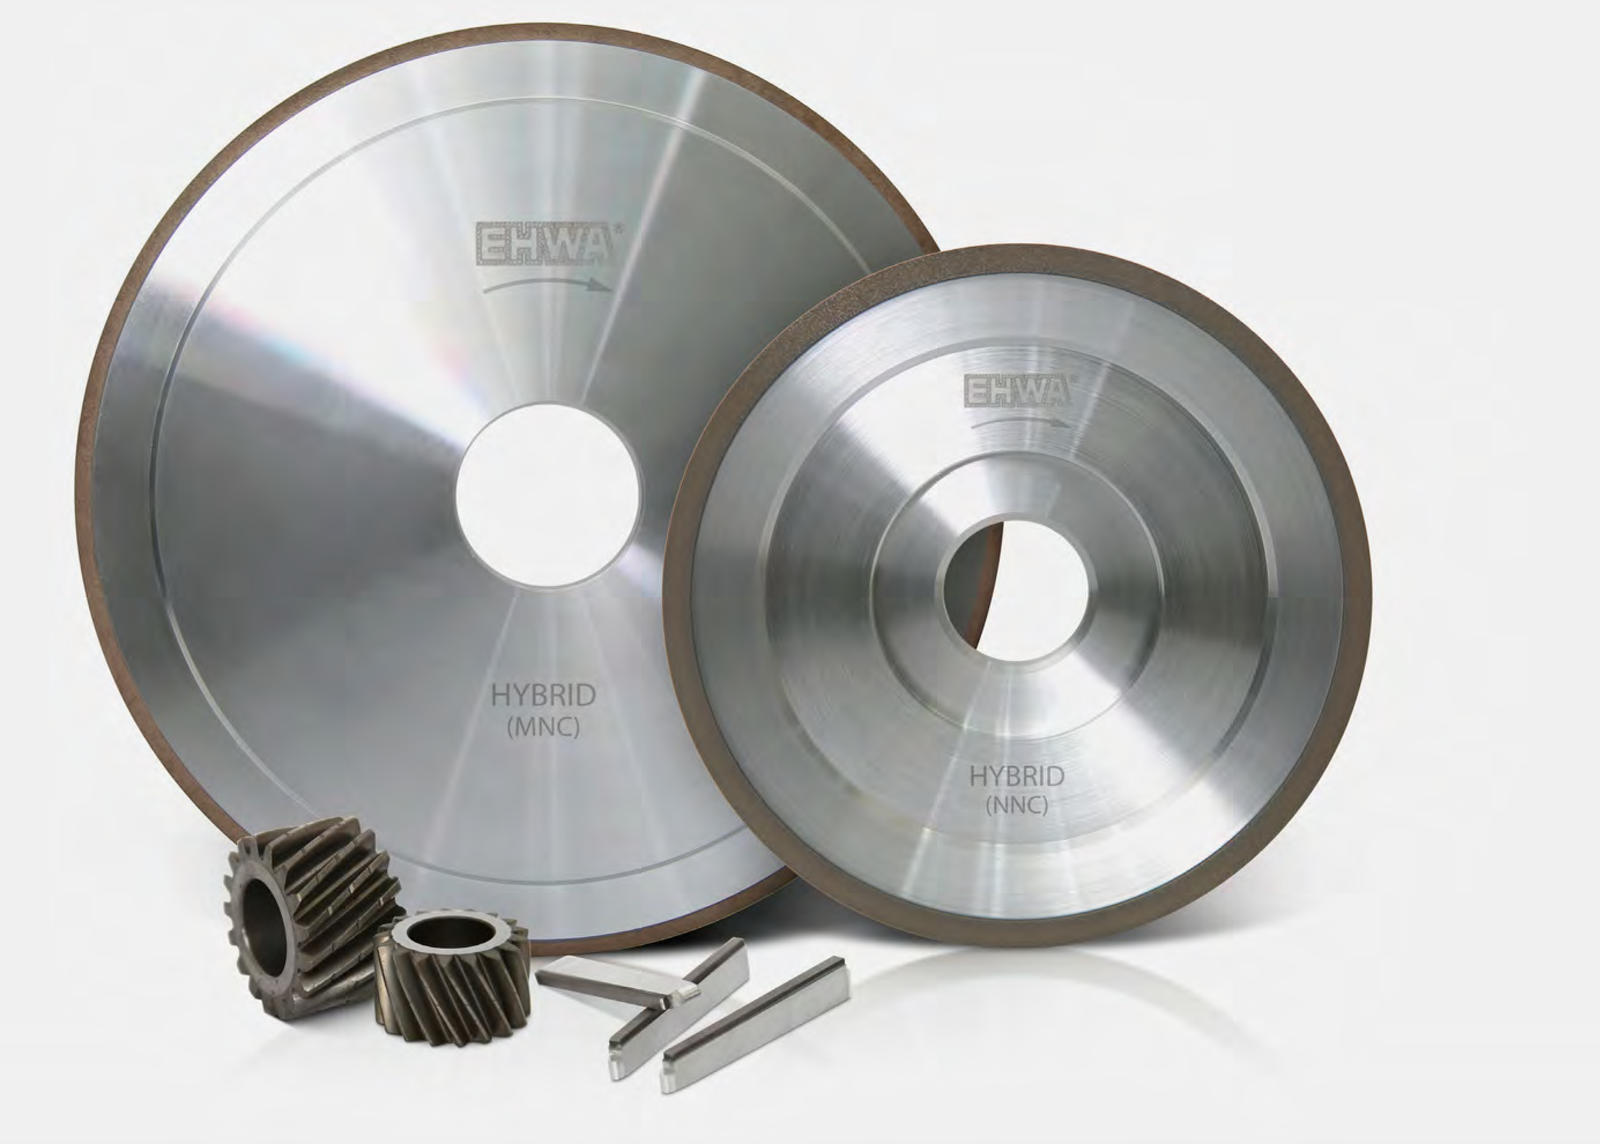
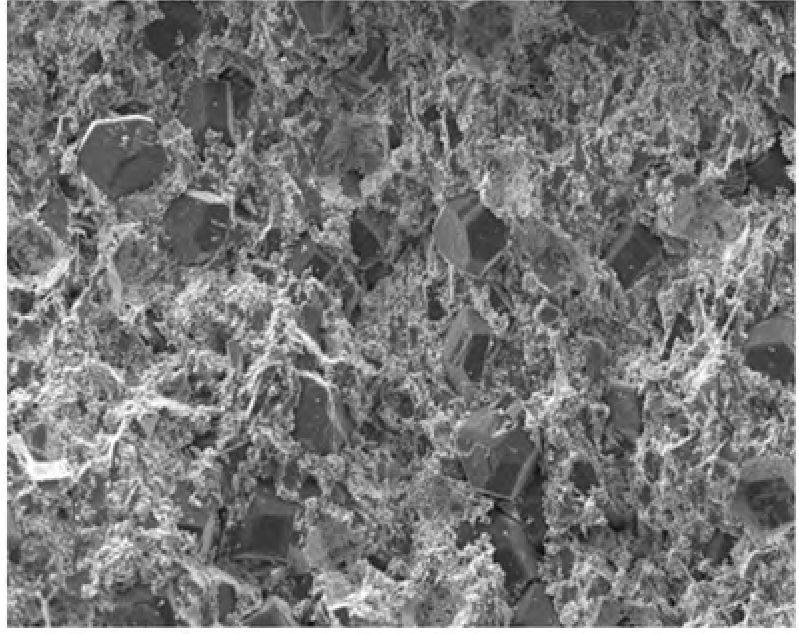

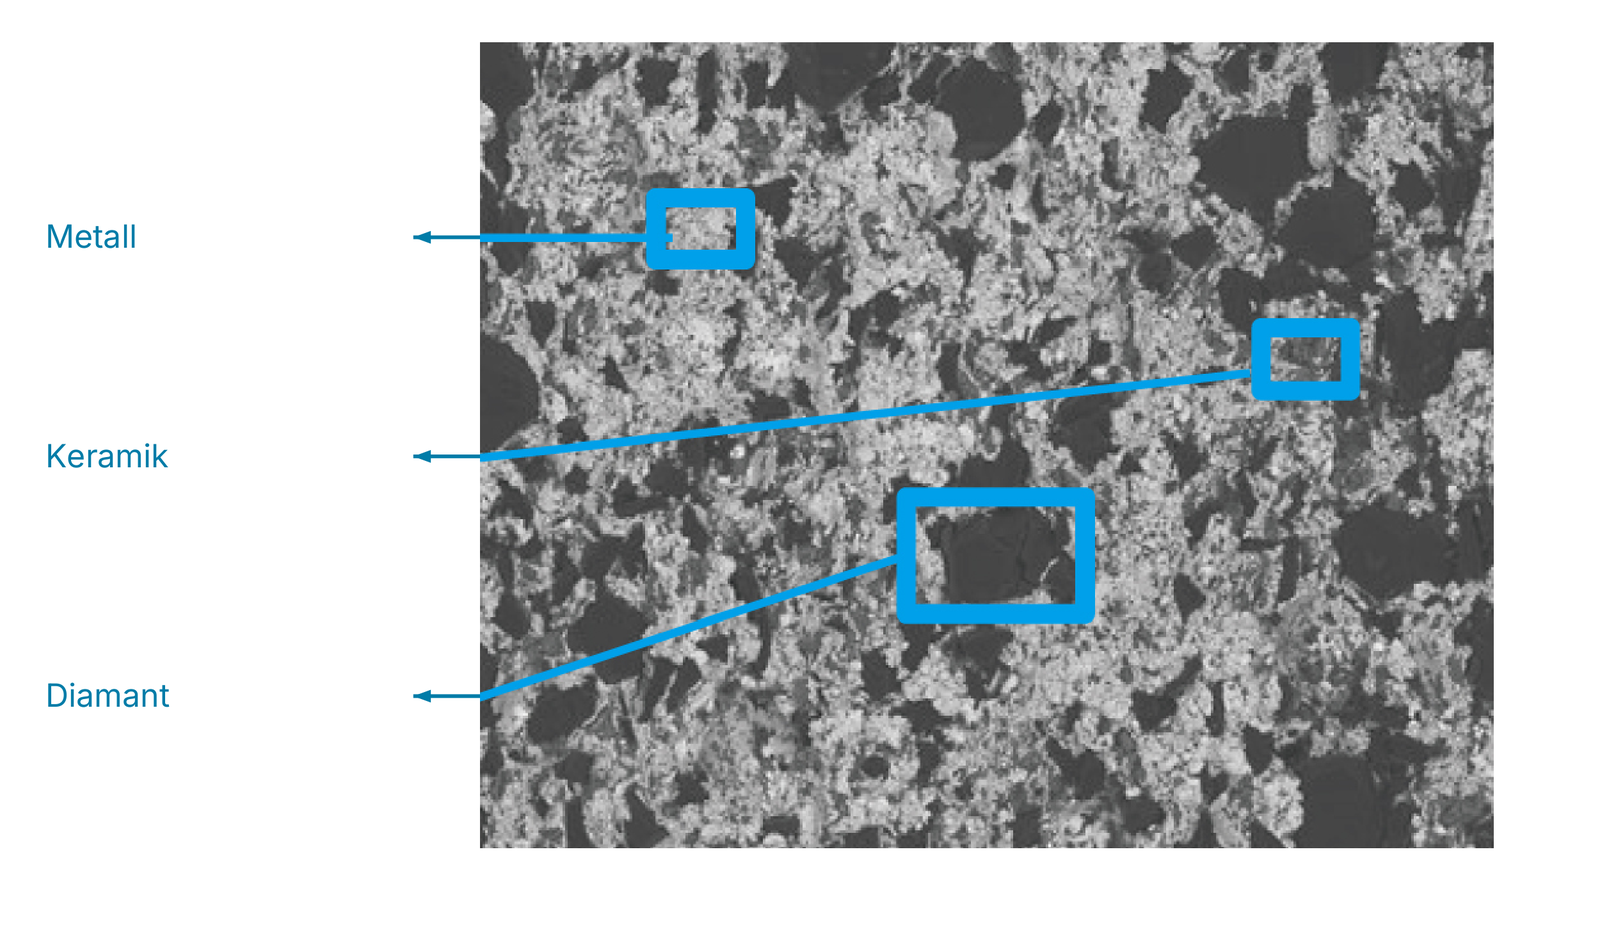
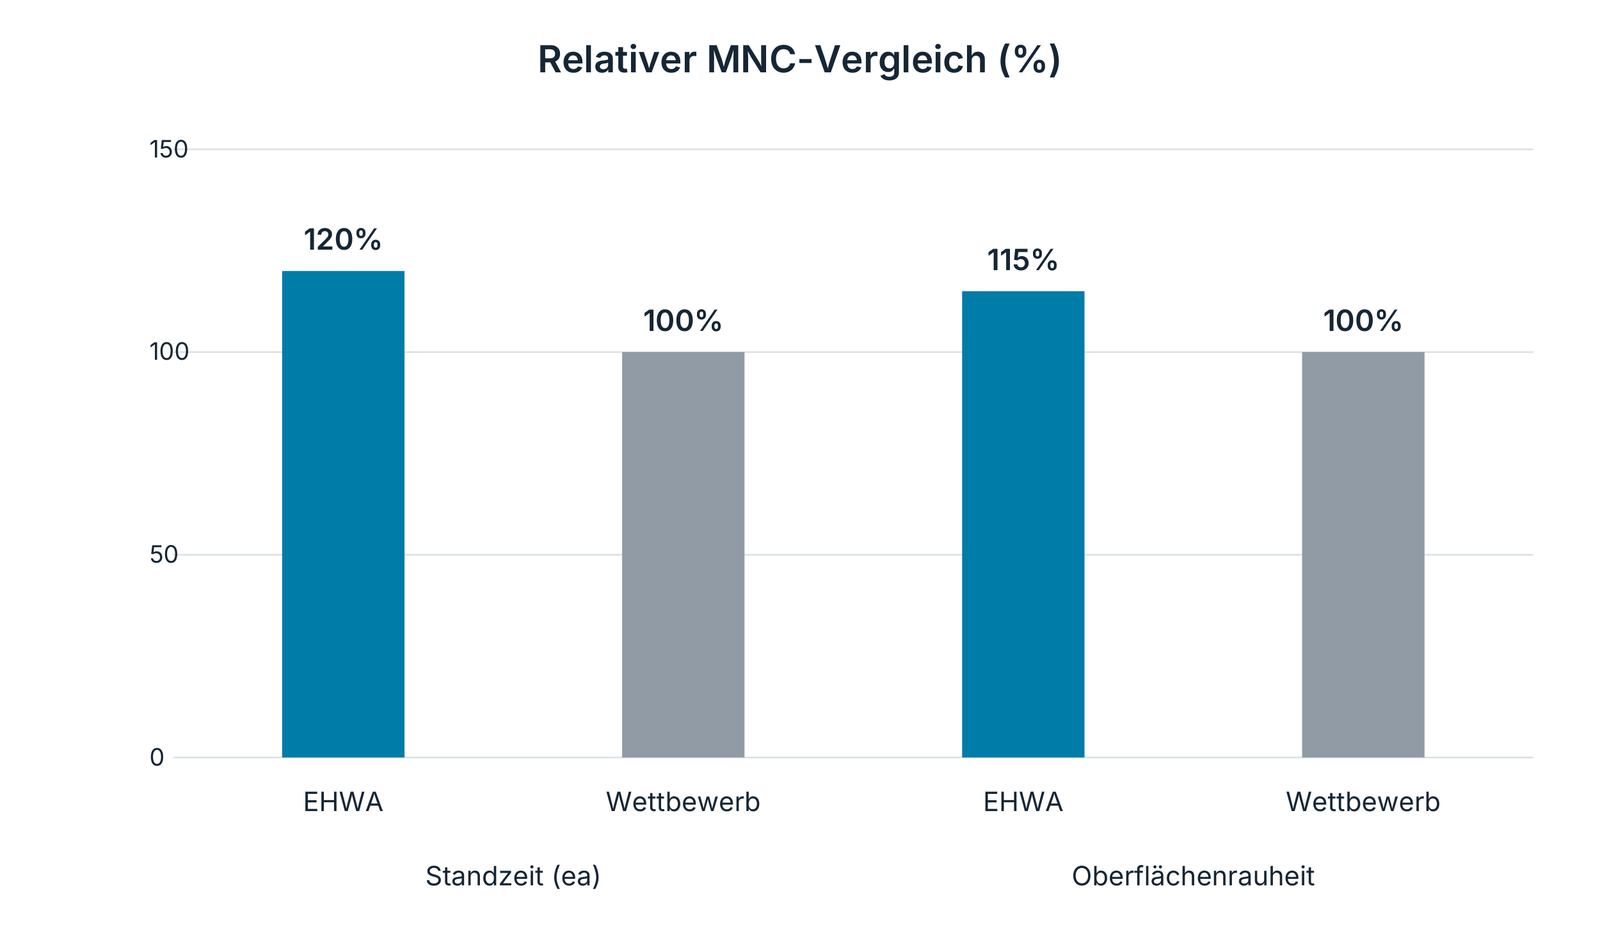
Tooling-Ergänzung: keramisch gebundene CBN-Scheiben für Lagerringe
Keramisch gebundene CBN-Schleifscheiben bearbeiten Innenbohrung, Innenringlaufbahn, Außenringlaufbahn, Bord und Ringstirnfläche. Sie unterstützen hohe Abtragsraten und kürzere Zykluszeiten bei geringerer Schleifkraft. Weniger mechanische und thermische Belastung der Lagerringe sowie präzise Oberflächen, Zylindrizität und geringe Maßabweichung sind weitere Vorteile.
Das Ergänzungsblatt nennt dieselben sechs Prozessangaben wie das Hauptprogramm. Die Werte beschreiben diesen Anwendungsrahmen und werden auf Lagerring, Scheibe, Abrichter und Maschine abgestimmt. Die vier Befestigungsformen sind Keramikkörper, Stahlkörper, Stahlquill und Stahlkopf.
| Parameter | Angabe im Ergänzungsblatt |
|---|---|
| Schleifgeschwindigkeit | 30–80 m/s |
| Abtrag am Durchmesser | 0,1–0,35 mm D |
| Abrichtbetrag | 5–30 µm |
| Abrichtverhältnis | 0,3–0,6 |
| Abrichter | Diamant-Abrichtrolle |
| Kühlschmierstoff | Öl oder Emulsion |
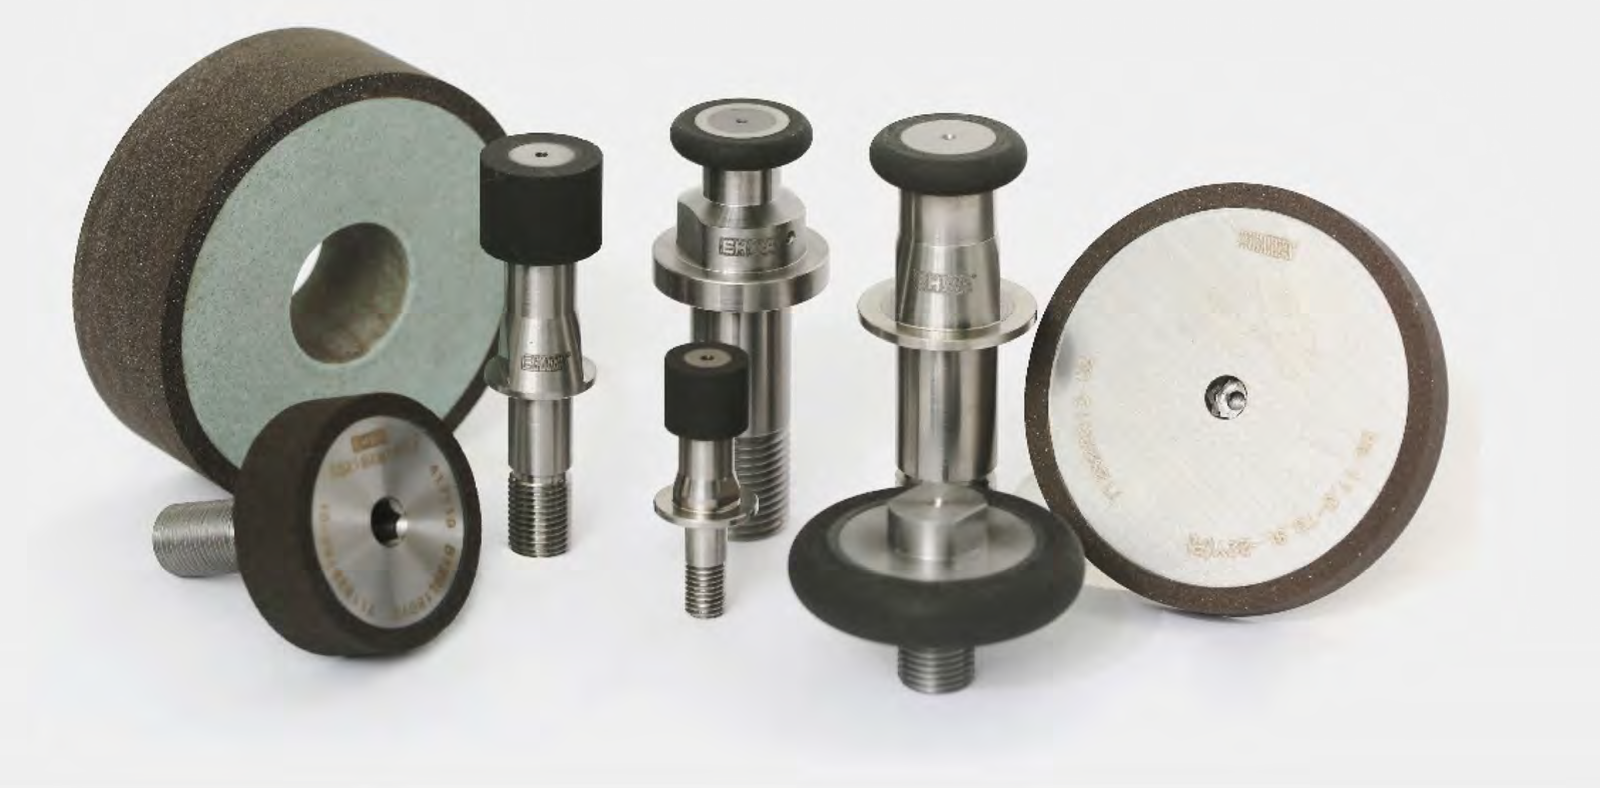
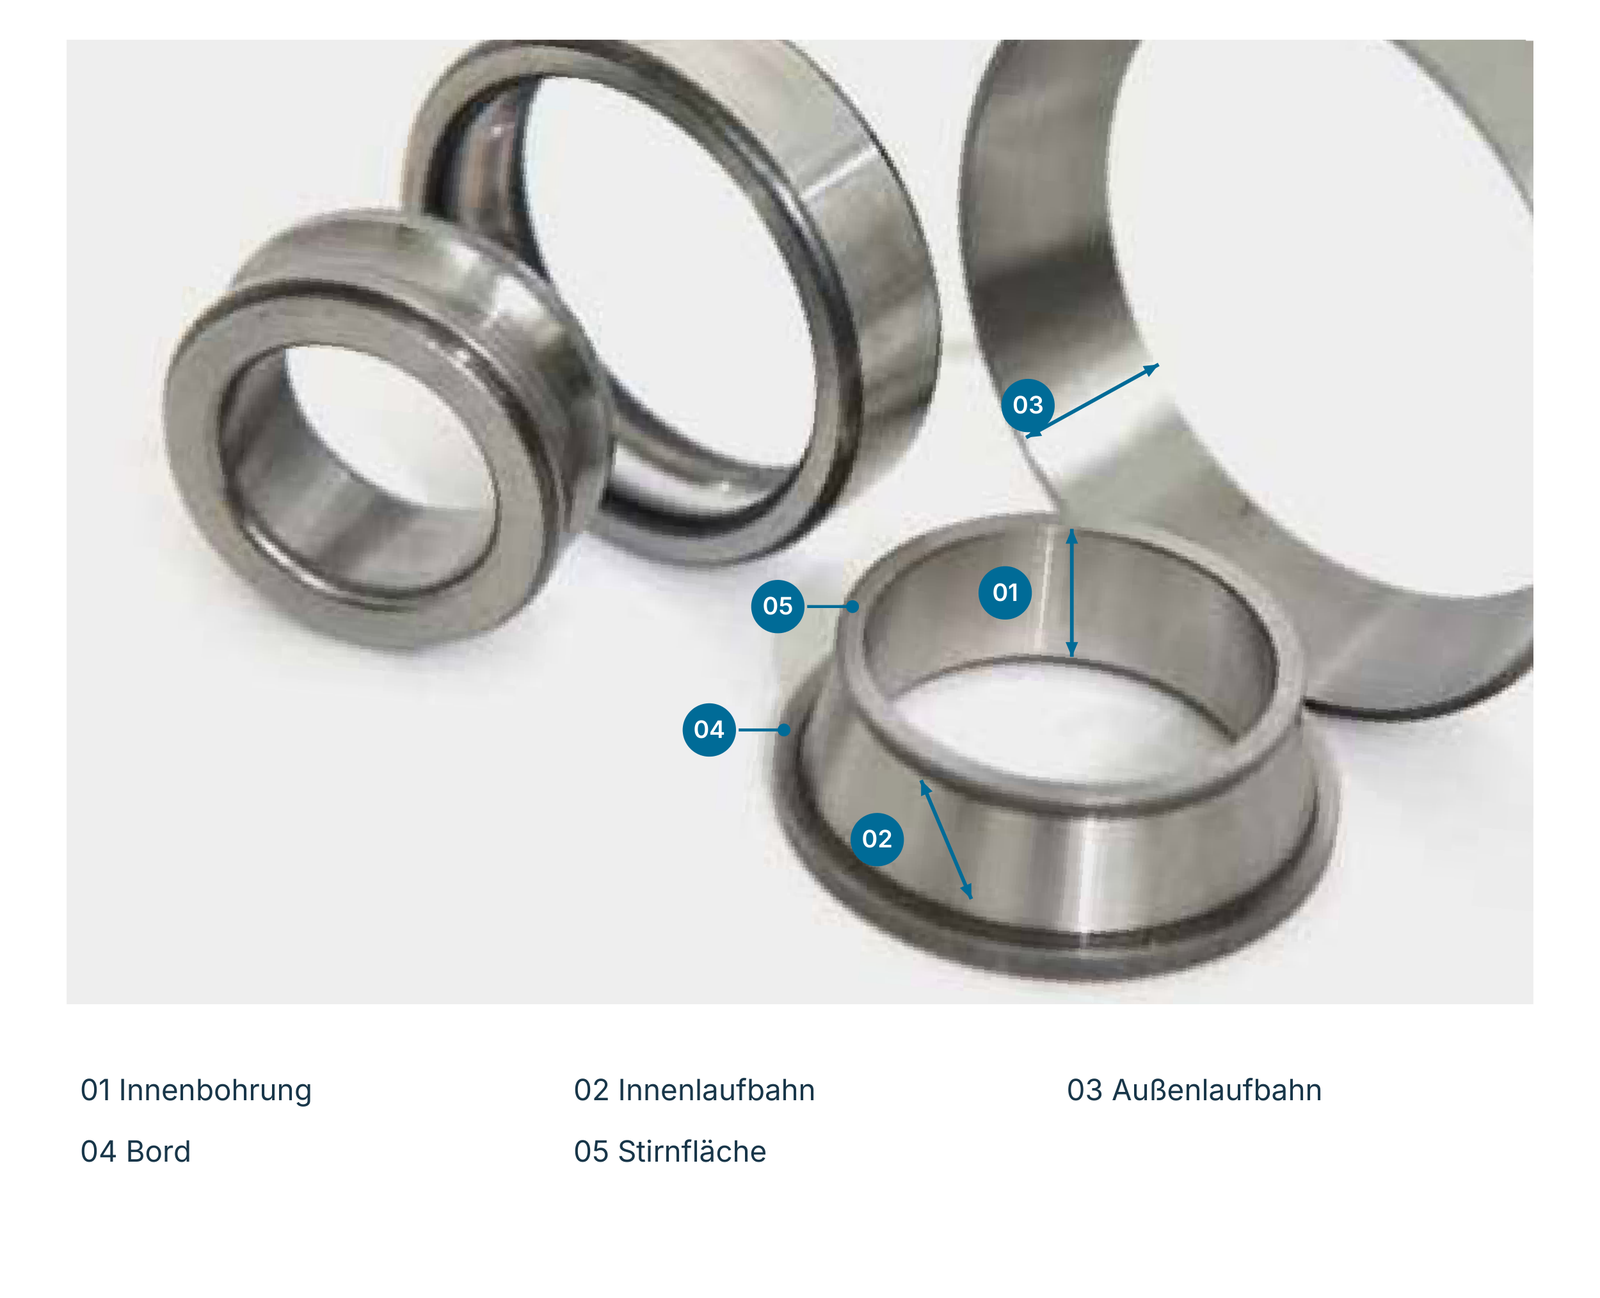
Tooling-Ergänzung: Einspritzbohrung und Dichtsitz
CBN-Schleifstifte bearbeiten die Bohrung und den Dichtsitz von Einspritzkomponenten. Freischneidendes Verhalten, lange Abrichtintervalle und gute Ausnutzung des Werkzeugs unterstützen eine konstante Schleifleistung. Die präzise Werkzeugkontur umfasst auch die Kühlmittelbohrung und die Schlitze.
Die Standardangaben entsprechen den im Hauptprogramm genannten Bereichen. Zylindrische und spitze Ausführungen für Bohrung und Sitz sowie die Schlitzgeometrie werden als unterschiedliche Werkzeugformen gezeigt.
| Merkmal | Standardangabe |
|---|---|
| Kühlmittelbohrung | H 0,5–1,0 mm |
| Werkzeuggröße | D 1,5–20 mm |
| CBN-Korngröße | 29–76 µm |
| Schlitz | 0,4–1,5 mm |

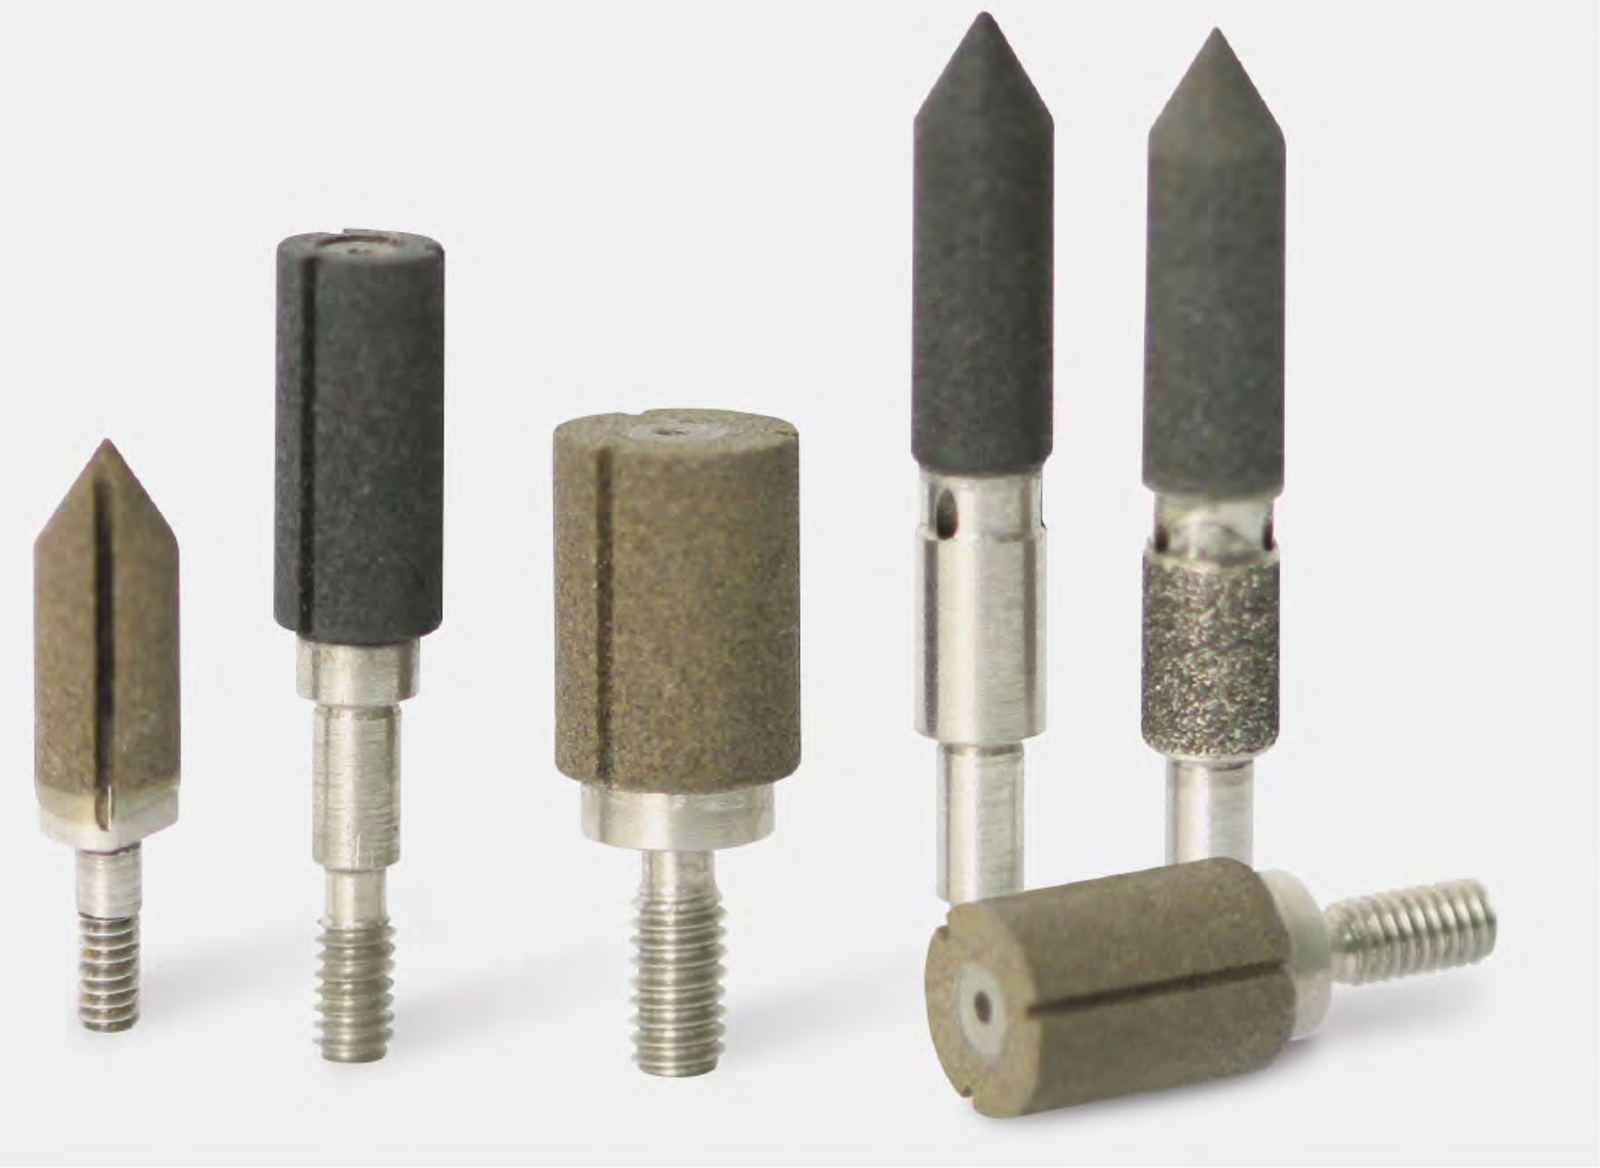

Tooling-Ergänzung: Metalltopf-Abrichter
Metalltopf-Abrichter werden beim Innenrundschleifen von Lagerringen eingesetzt. Sie bieten hohe Standzeiten, präzises Abrichten mit geringer Maßabweichung nach dem Abrichten und lange Abrichtintervalle. Das Blatt nennt 20.000–30.000 Abrichtvorgänge ausdrücklich abhängig von der Schleifscheibengröße.
Die Referenzanordnungen zeigen keramisch gebundene Scheiben mit Stahlquill und mit Stahlkopf. Zwei Vergleiche stellen die Belagbreiten 2.5W und 1W gegenüber: Abrichtleistung und Maßstabilität des Werkstücks. Die Balkenskalen nennen keine physikalische Einheit. Die Diagramme vergleichen die dargestellten Varianten auf den ursprünglichen relativen Skalen.

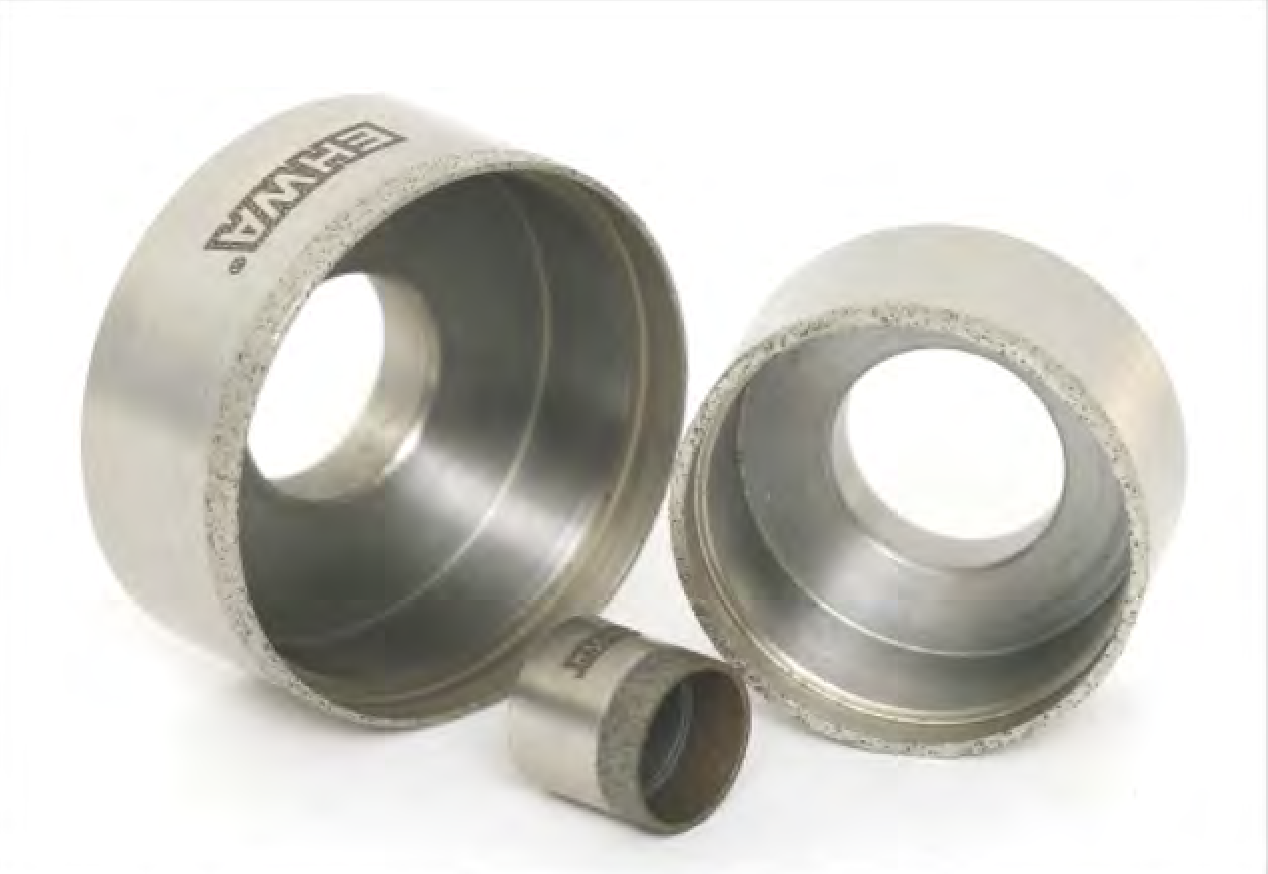


AMB-Ergänzung: Umfangsschleifen von Schneidplatten
Hybridgebundene EHWA-Schleifscheiben bearbeiten den Umfang von Schneidplatten aus Hartmetall, Cermet und Keramik. Vorteile sind höhere Vorschübe, kürzere Zykluszeiten, längere Abrichtintervalle, maßstabile Schneidkanten und kleinere Kantenausbrüche. Als Maschinenbeispiele werden WENDT, AGATHON und WAIDA genannt.
Dieser eigene Versuch auf der WENDT WAC 715 QUATTRO verwendet D40C100 in Hybridbindung bei 21 m/s und weist eine Ausbruchgröße von 10 µm aus. Er bleibt vom früheren Versuch des Hauptprogramms getrennt: Dort sind andere Spezifikationen und Prozessangaben veröffentlicht. Die Gefüge- und Kantenaufnahmen illustrieren Bindungsaufbau und Schneidkante; der gemessene Wert ist der unten genannte Versuchswert.
| Maschine | Spezifikation | Schleifgeschwindigkeit | Ausbruchgröße |
|---|---|---|---|
| WENDT WAC 715 QUATTRO | D40C100 Hybrid bond | 21 m/s | 10 µm |
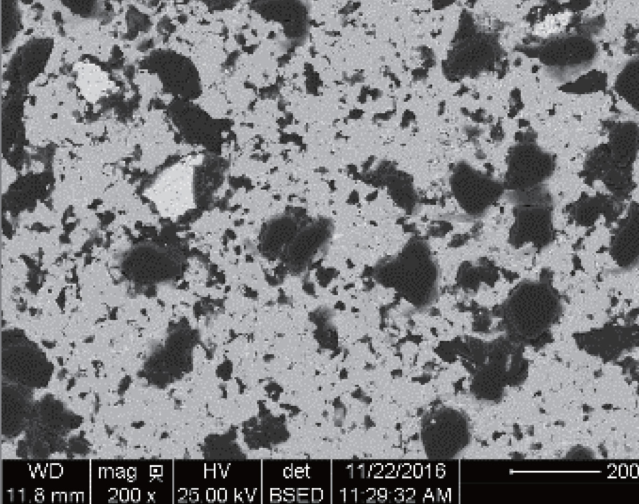
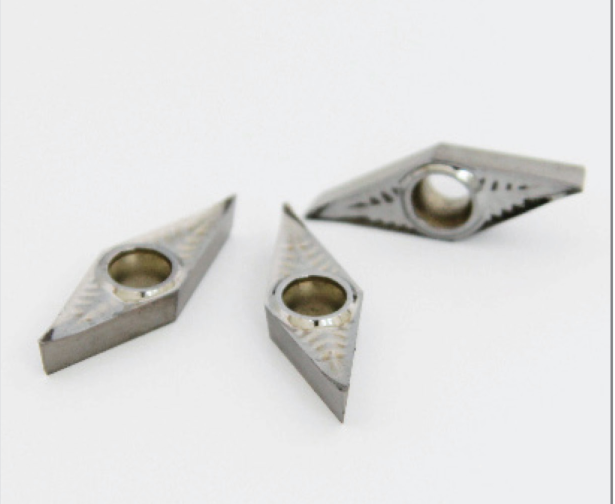
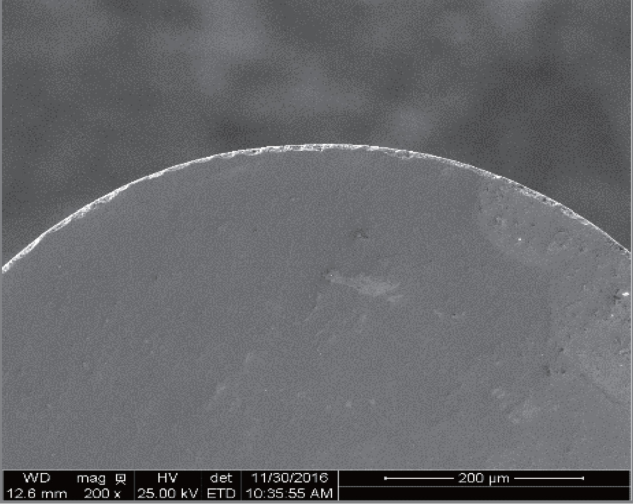
AMB-Ergänzung: poröse Hybridbindung für Rotationswerkzeuge
Das AMB-Blatt zeigt die poröse Hybridbindung zum Nutenschleifen von Hartmetallbohrern und -fräsern, Gashing von Bohrern und Freiwinkelschleifen. Hohe Vorschübe, hohe Abtragsraten, geringere Eigenspannungen und thermische Schäden, Maßstabilität, Oberflächen- und Schneidkantenqualität, lange Abrichtintervalle und geringe Leistungsaufnahme werden auch hier als Vorteile genannt.
Die beiden Versuche entsprechen vollständig dem zuvor dargestellten Tooling-Blatt: ANCA MX7 Linear, D54 in poröser Hybridbindung und dieselben 26 Spindellastwerte. Die Tabellen werden deshalb dort einmal vollständig geführt; die AMB-Darstellung bewahrt beide Diagramme und die zusätzliche Scheibenpaketaufnahme. Für den ebenfalls gedruckten Punkt „Longer cycle time“ gilt die dort erläuterte lokale Einordnung; es wurde keine neue Zykluszeit gemessen oder angegeben.
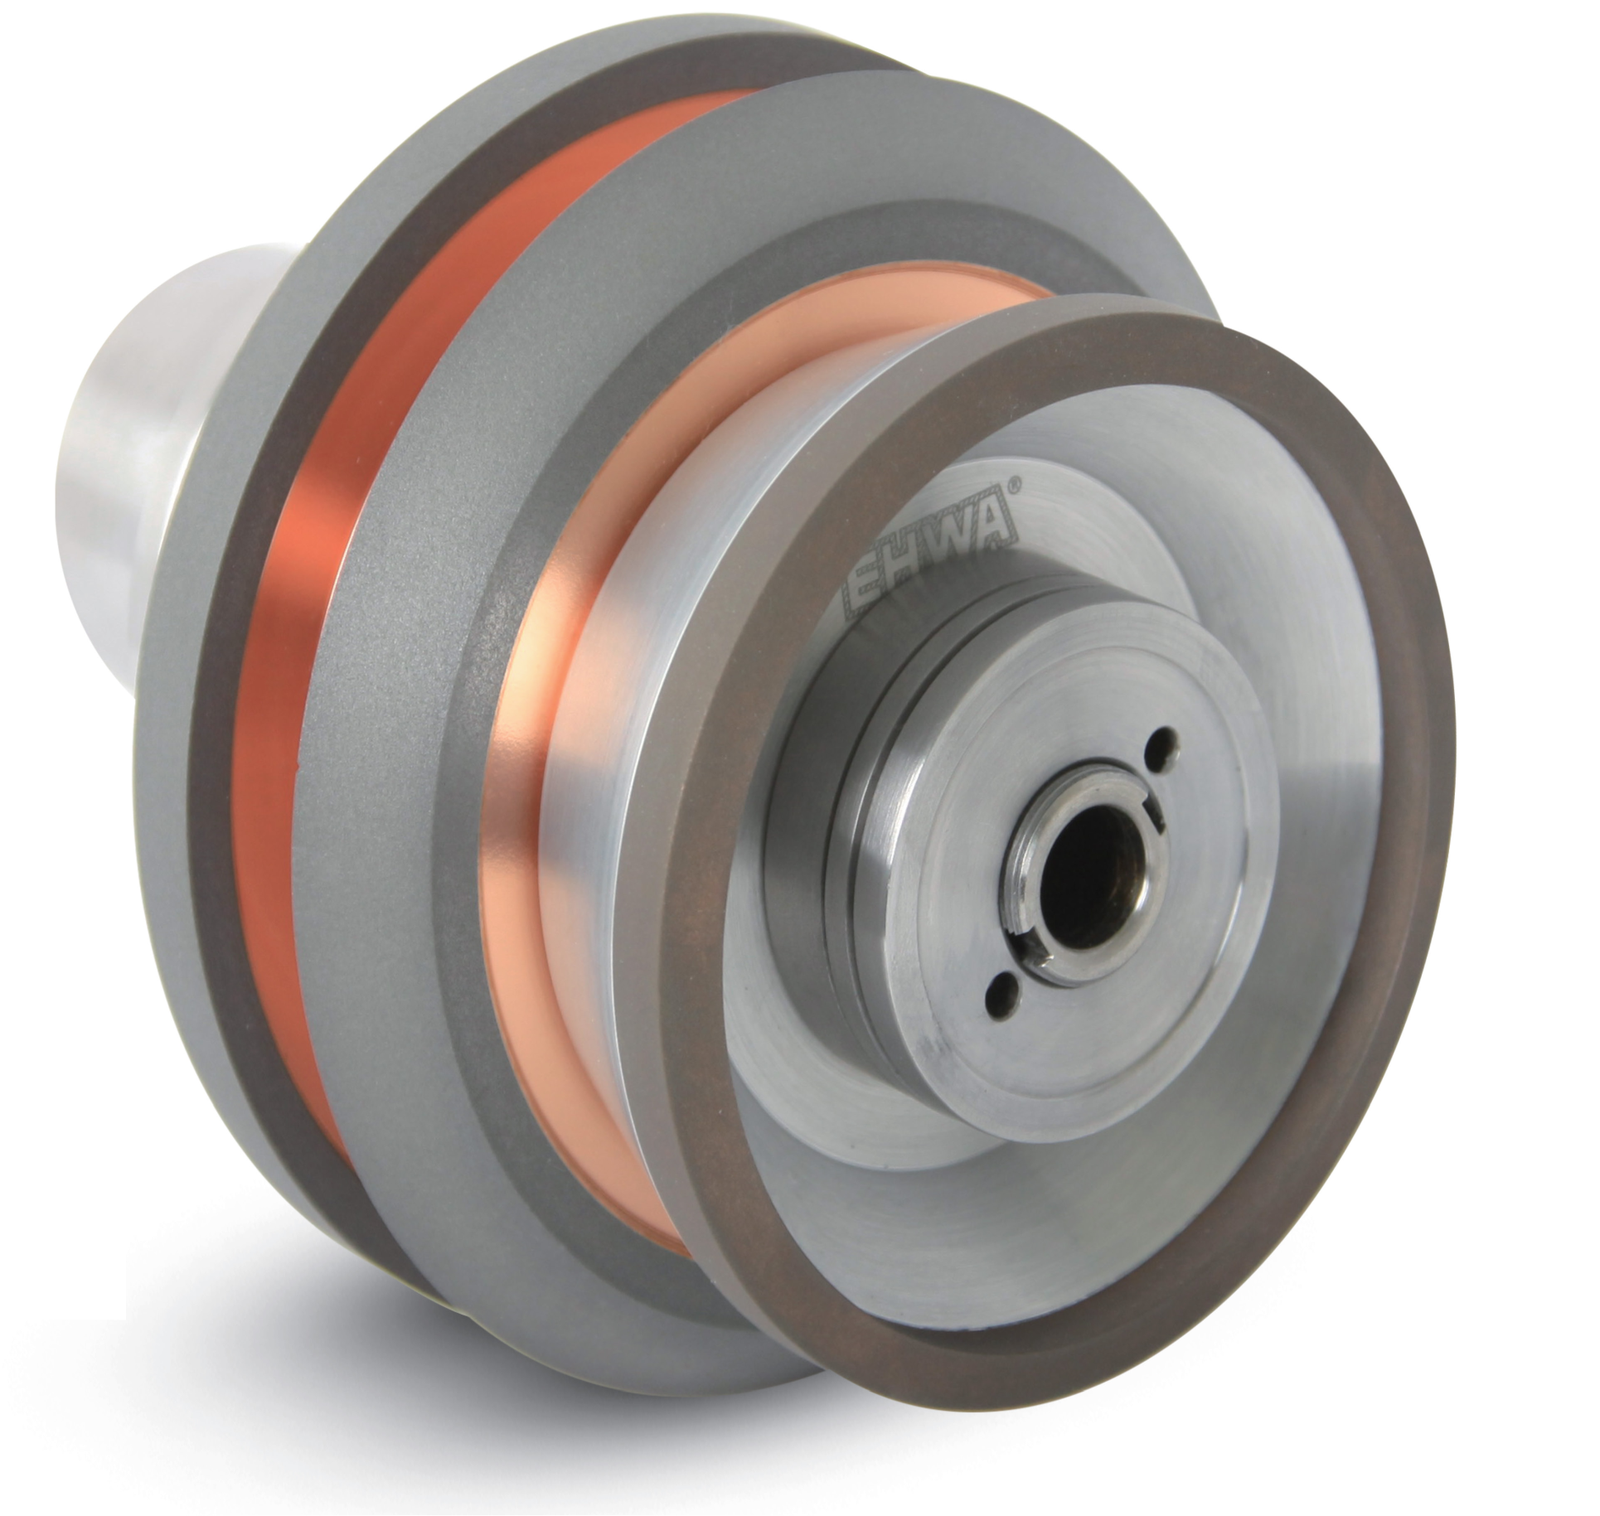

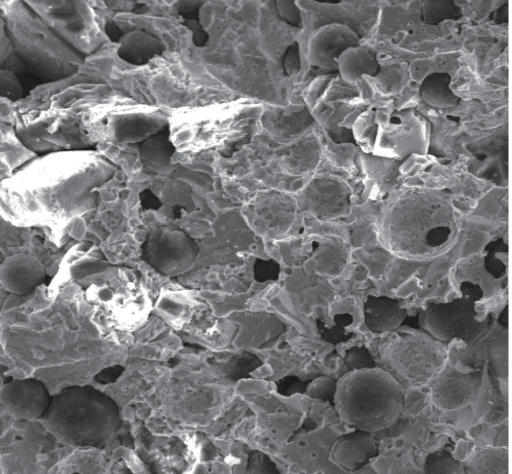
AMB-Ergänzung: Abrichtrollen für Turbinenschaufeln
Werkstückbezogen ausgelegte Abrichtrollen unterstützen die präzise Fertigung von Turbinenschaufeln. Hohe Werkzeugstandzeit und Präzision sowie konstantes Abrichtverhalten beim Tiefschleifen sind die beschriebenen Vorteile. Die vier Kontaktanordnungen zeigen unterschiedliche Zugänge zum Schaufel- beziehungsweise Gegenprofil.
Die Auslegung richtet sich nach der konkreten Werkstückkontur. Die Schemata enthalten keine Maß- oder Winkelwerte und stellen keine neue verbindliche Geometrie dar. Die Rolle und das Schaufelbauteil sowie das Triebwerk bleiben als echte Anwendungsbilder erhalten.
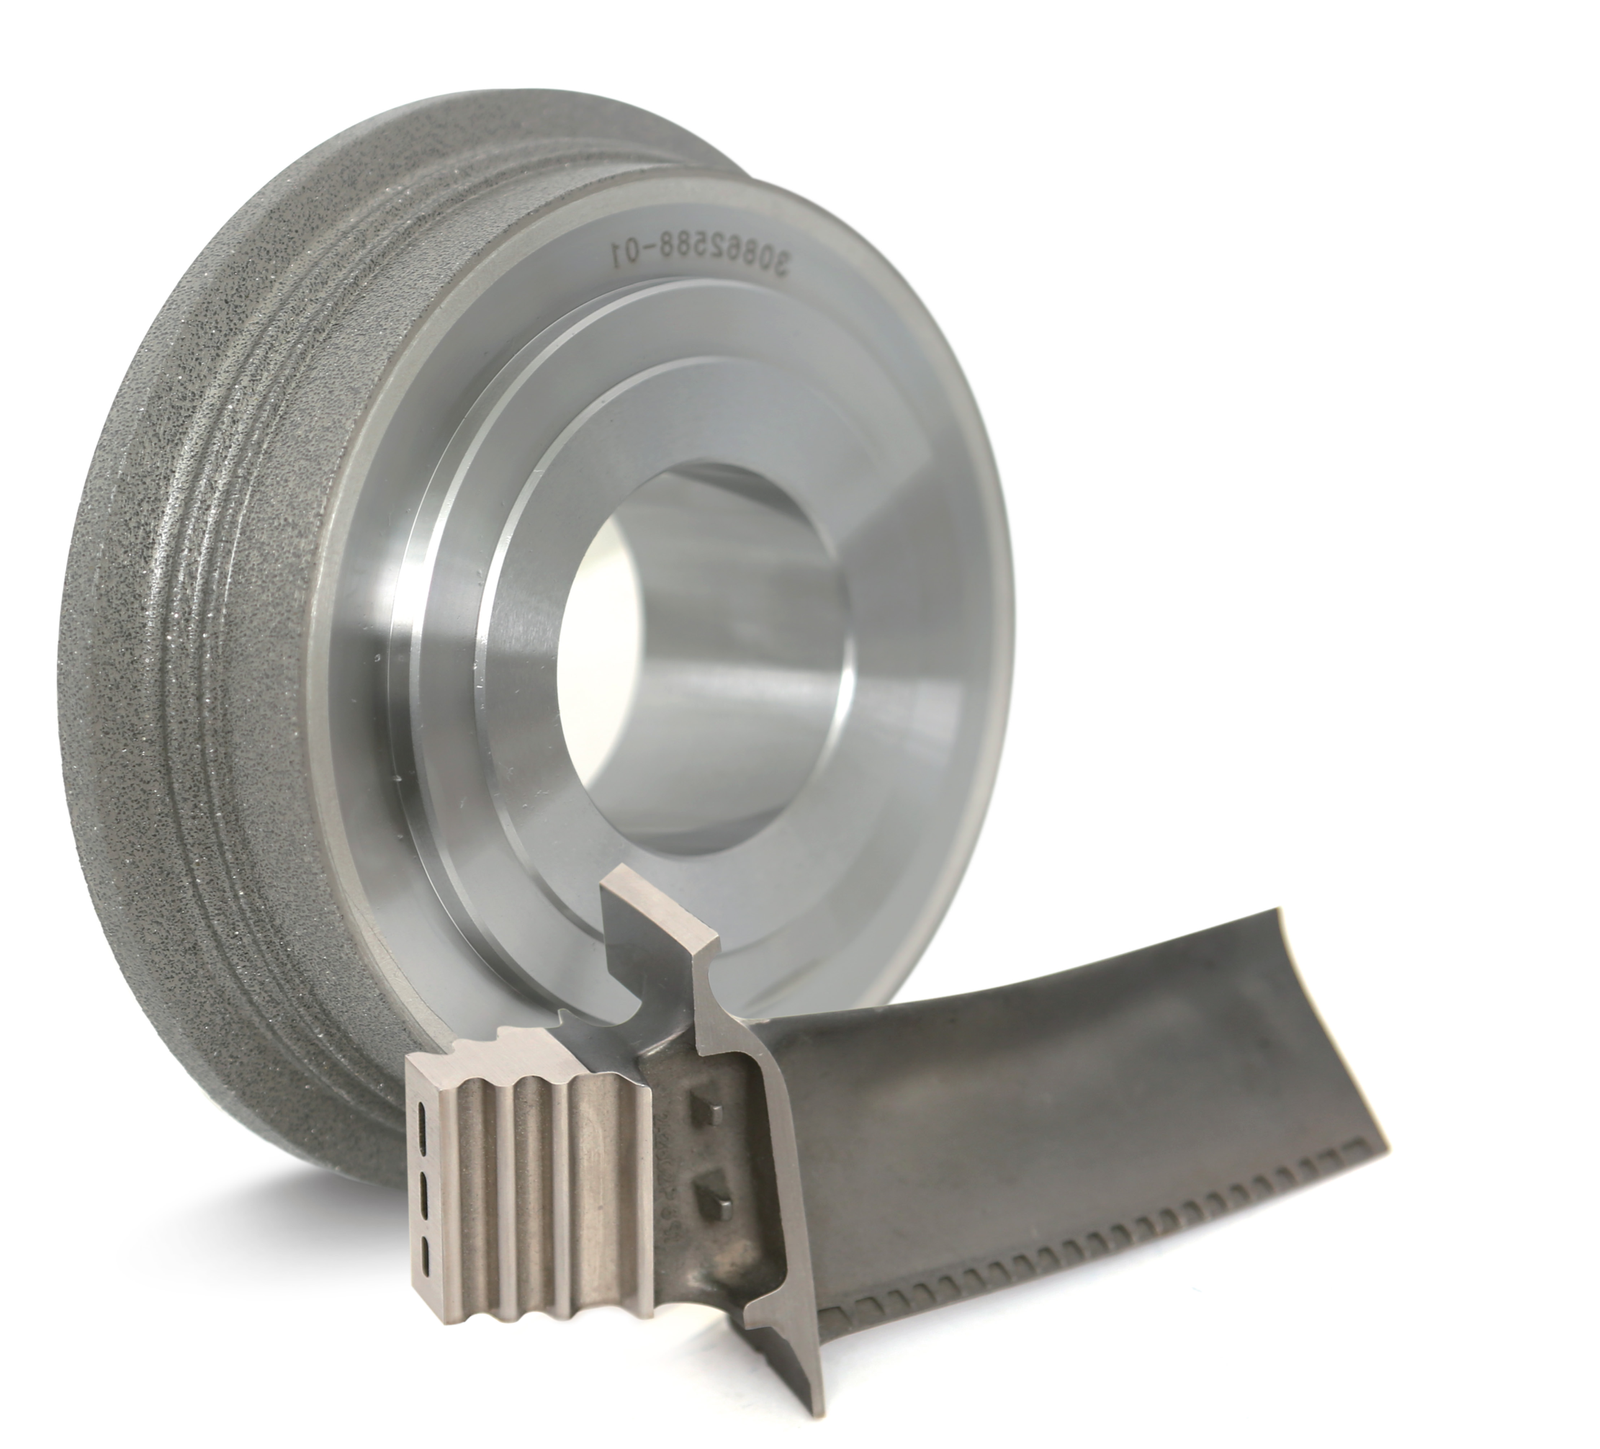
AMB-Ergänzung: Präzisionsabrichten beim Zahnradschleifen
EHWA entwickelt Präzisions-Abrichter passend zum jeweiligen Kundenprozess. Eine Schleifsimulation in der Auslegung unterstützt die gleichmäßige Qualität der Zahnrad-Abrichter. Das Blatt nennt dabei den Wälzfräser („hob cutter“) und das als „worm wheel“ bezeichnete Schleifwerkzeug; beim Wälzschleifen ist die Schleifschnecke gemeint.
Das Programm umfasst Single Cone, Double, Single & Root, Single Taper Disk und Multi Ribbed. Die fünf Werkzeuge, zugehörigen Abrichtrollen und Kontaktprofile werden getrennt gezeigt. Single & Root enthält eine zusätzliche niedrigere Fußkontur. Bei Single Taper Disk bleiben die beiden Scheiben durch einen bis zur Basis reichenden Spalt getrennt. Die Bauformen werden nach Profil, Maschine und gewünschtem Abrichtkontakt ausgewählt.
| Quellenbezeichnung | Profilkontakt |
|---|---|
| Single Cone | Einzelkontakt |
| Double | Zwei Kontakte auf gemeinsamem Grundkörper |
| Single & Root | Hohes Einzelprofil und niedrigerer asymmetrischer Fuß |
| Single Taper Disk | Zwei getrennte Profile mit durchgehendem Spalt |
| Multi Ribbed | Mehrfachrippen mit gemeinsamem Profilkörper |

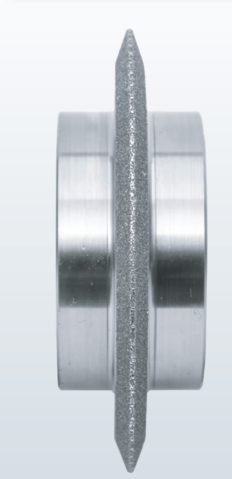
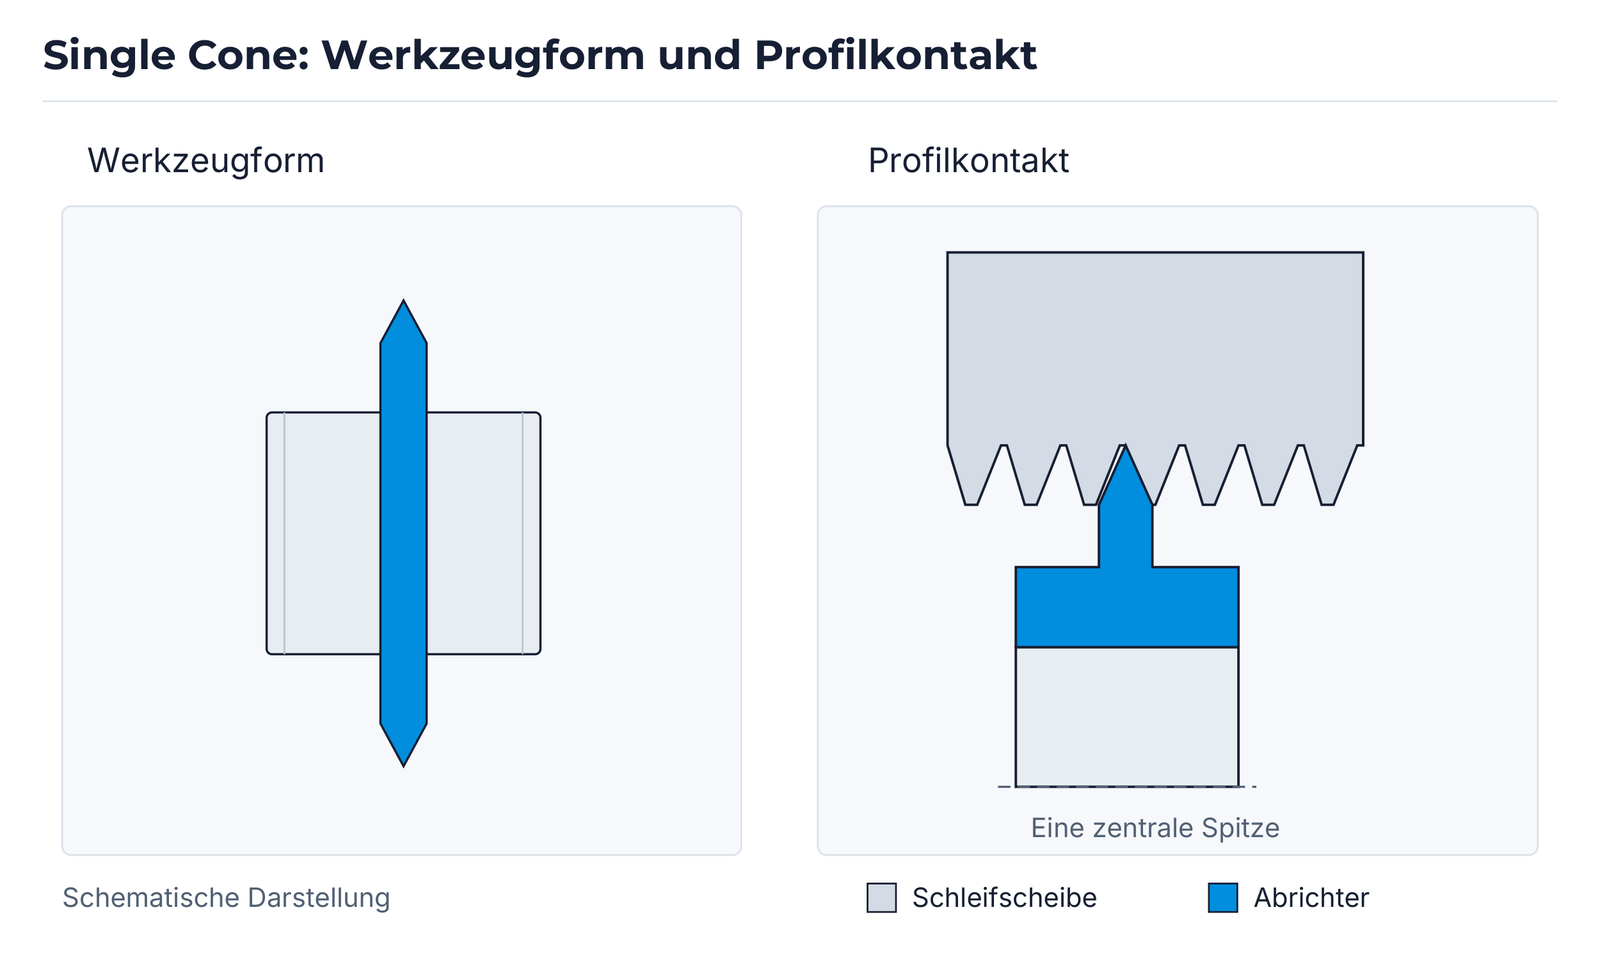
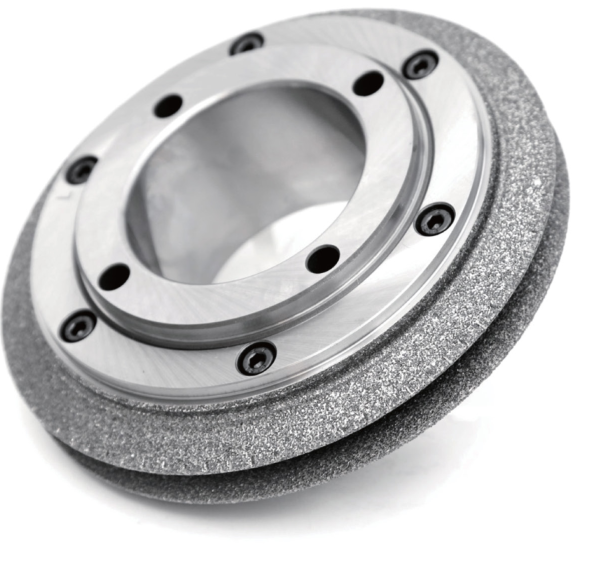
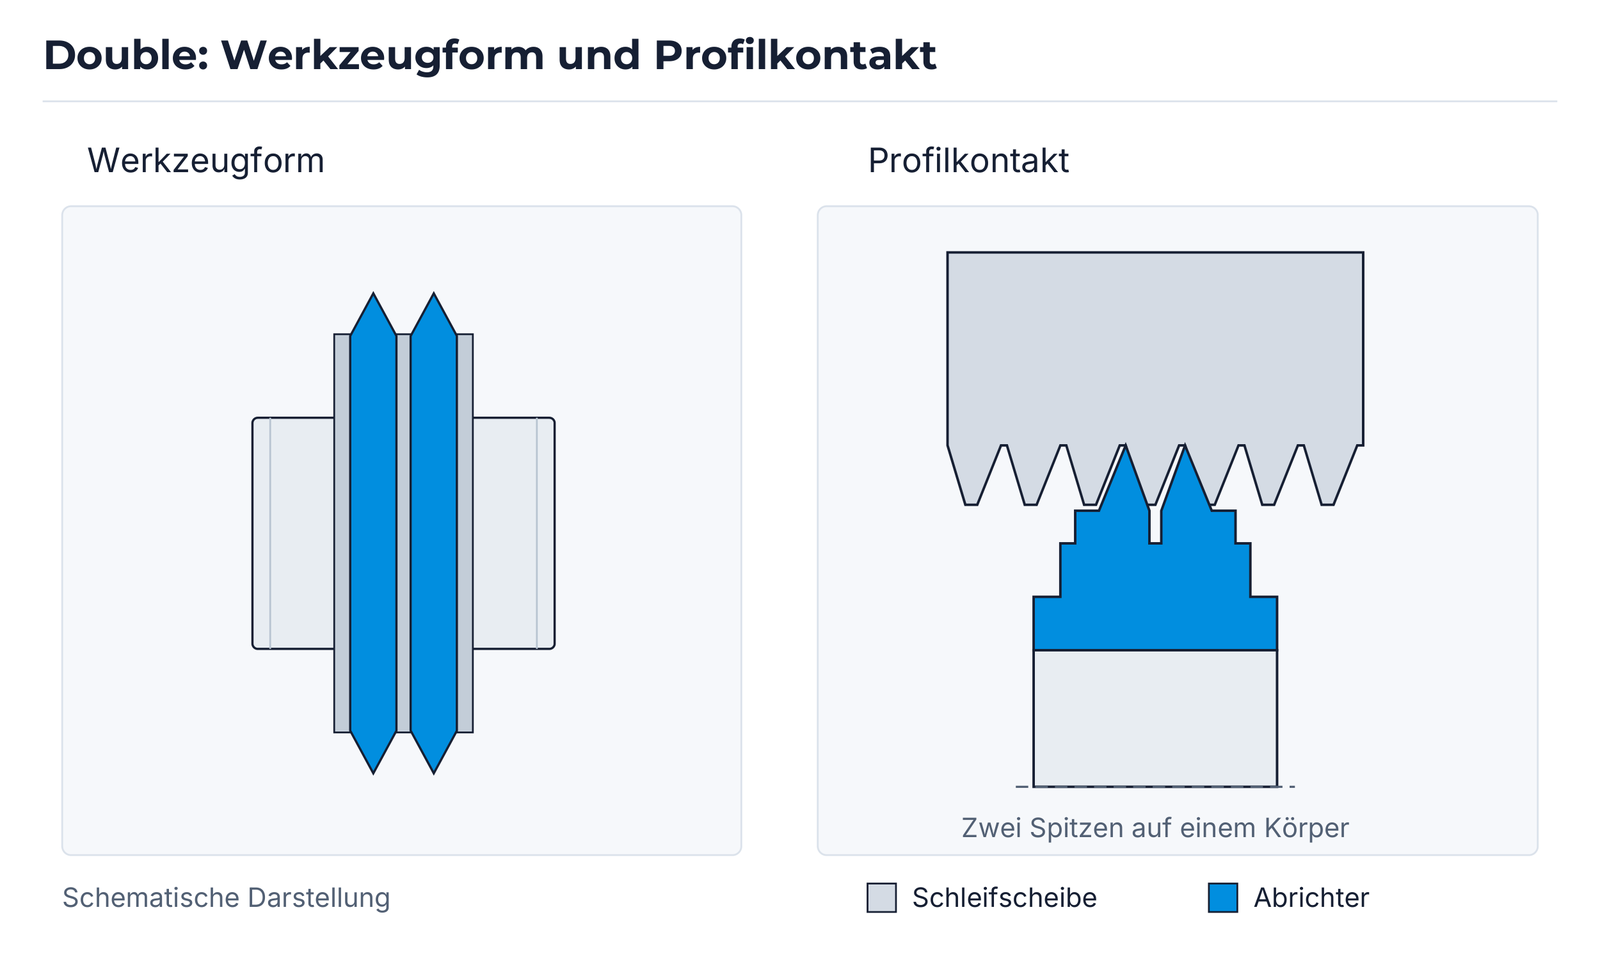

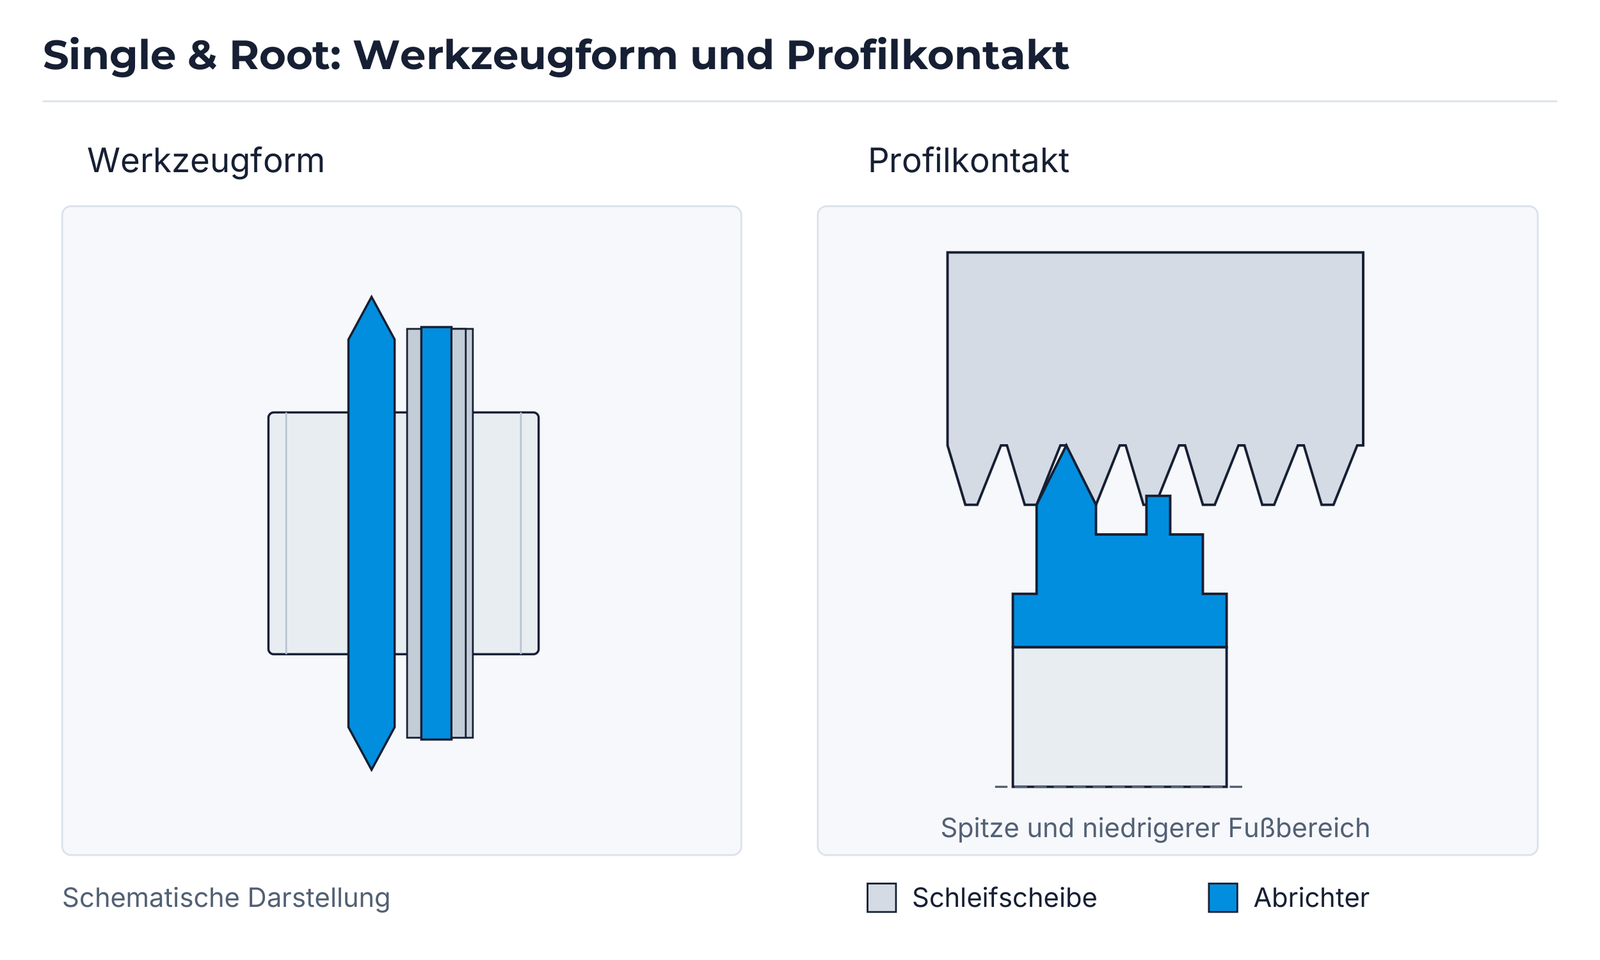
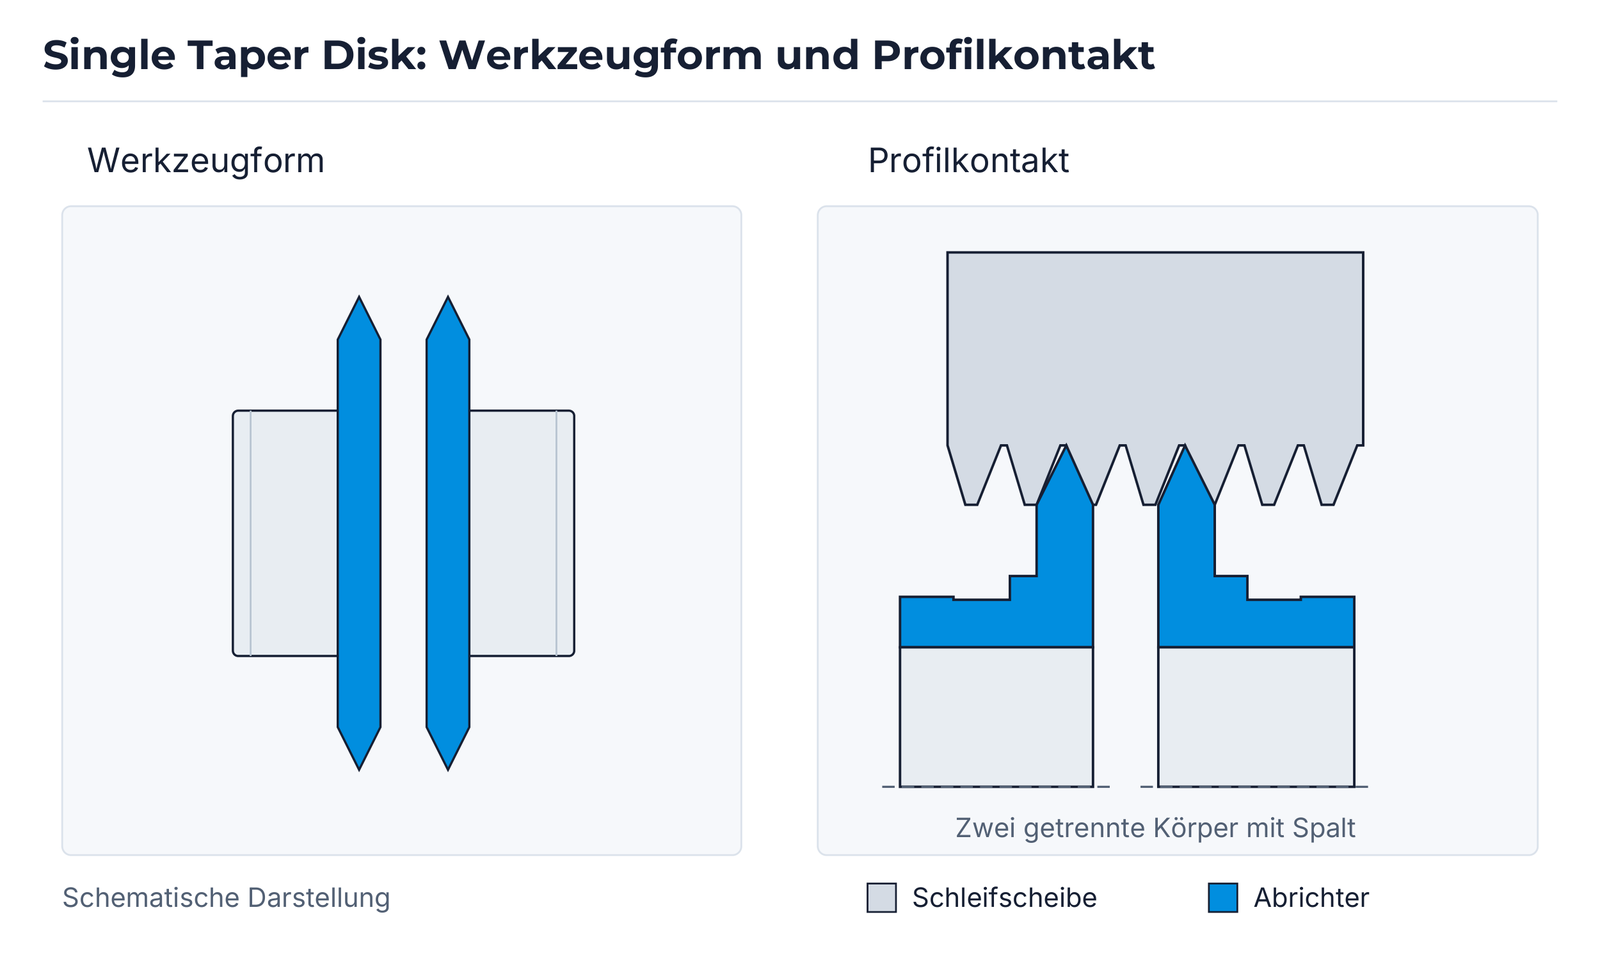

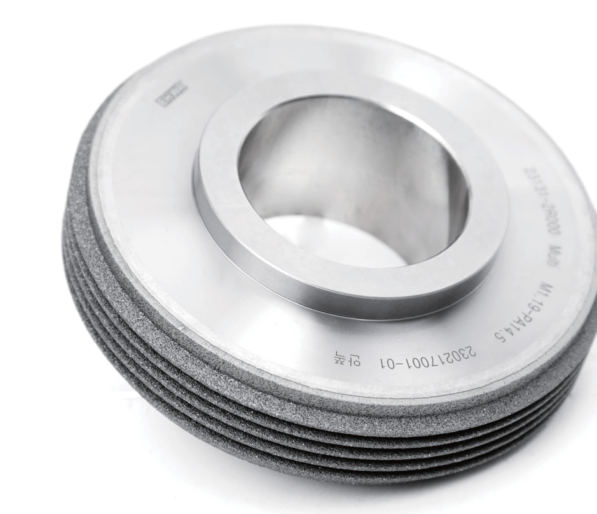
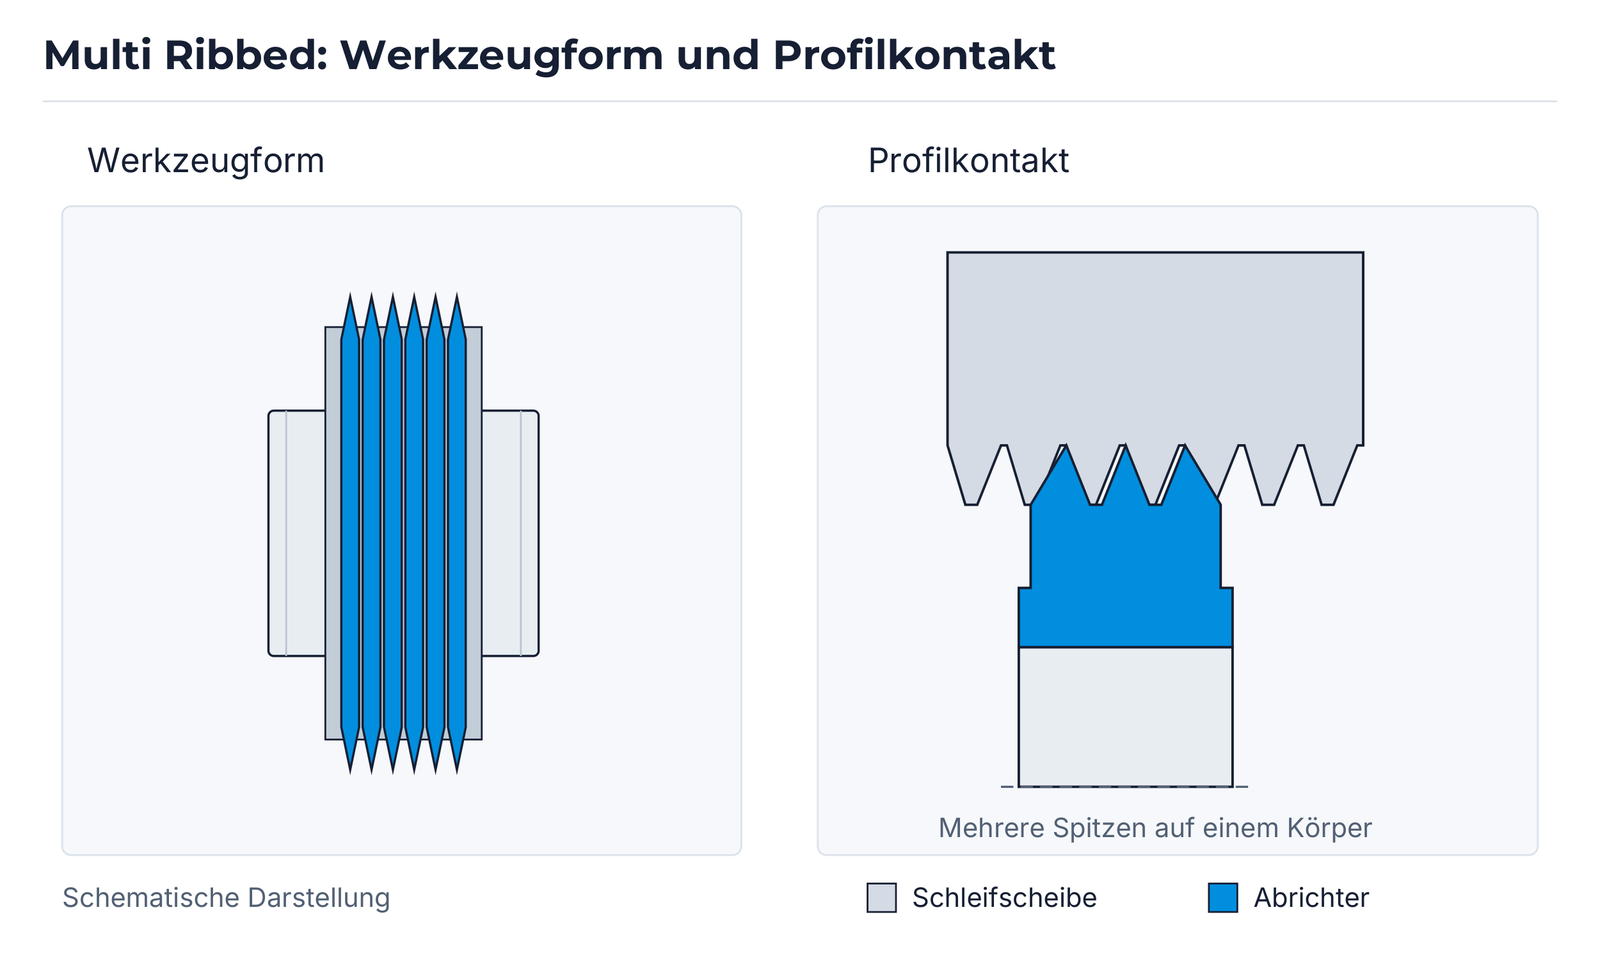
LCC: keramische CBN-Scheiben mit niedriger Konzentration
Das LCC-Programm (Low Concentration CBN) ergänzt keramisch gebundene CBN-Schleifscheiben für Lagerlaufbahnen, besonders den Innenring, sowie für das spitzenlose Schleifen und geeignete Anwendungen konventioneller Schleifscheiben. Die Quelle nennt leichtes Abrichten mit Diamantrollen und statischen Abrichtern sowie eine Auslegung für längere Abrichtintervalle und niedrigere Schleifkosten.
| Programm | CBN-Volumenanteil | Konzentrationskennwert der Quelle |
|---|---|---|
| Allgemeines CBN-Programm | 25–50 % | CON. 100–200 |
| LCC | 5–20 % | CON. 20–80 |
Im Quellenvergleich stehen beim Abrichtintervall die Werte 5 für die konventionelle Scheibe und 35 für EHWA LCC. Beim Schleifkostenvergleich sind 0,20 und 0,03 angegeben. Achseneinheiten, Werkstück, Messdauer und vollständige Versuchsbedingungen fehlen; die Werte bleiben ein relativer Herstellervergleich und werden nicht als Zeit-, Kosten- oder allgemeine Einsparungszusage ausgegeben.
Umfangsschleifen: D30C100-Versuch aus dem Messeprogramm 2023
Eine Hybridscheibe für Hartmetall-, Cermet- und Keramik-Schneidplatten wurde auf einer WENDT WAC 715 QUATTRO dargestellt. Die angegebenen Werte gehören zu diesem Versuch und ergänzen das spätere D40C100-Beispiel mit 21 m/s als eigener Quellenfall.
| Maschine | Spezifikation | Scheibengeschwindigkeit | Belastungsangabe der Quelle | Kantenausbruch |
|---|---|---|---|---|
| WENDT WAC 715 QUATTRO | D30C100 Hybrid bond | 20 m/s | Low 0.7 kW | 10 µm |
Die Quelle überschreibt die kW-Angabe mit „Grinding Force“. Da kW eine Leistungseinheit ist, wird sie nicht in eine Schleifkraft umgedeutet oder in Newton umgerechnet. WENDT, AGATHON und WAIDA werden als Maschinenbeispiele des Umfangsschleifprogramms genannt.
Die Auswahl eines statischen Abrichters verbindet Diamantwerkstoff, Schleifscheibenform und Haltergeometrie. Das folgende Detailprogramm ergänzt die Abrichtverfahren im Schleifkatalog.
Statische Abrichter: Bauarten und Werkstoffe
SDD sind Einkornabrichter mit einem ausgewählten Diamantkristall in einer metallischen Fassung. FDD nutzen einen geformten Diamanten für definierte Profile. MDD verteilen den Abrichtkontakt auf zwei oder mehr Diamanten. IDD enthalten feine Diamantpartikel in einer Metallmatrix. PCD-Abrichter nutzen gelötete polykristalline Diamantelemente für komplexe Profile. Die Auswahl richtet sich nach Schleifscheibe, Profil, Abrichtzustellung und gewünschter Oberfläche.
| Werkstoff/Form | Beschreibung | Anwendung laut Unterlage |
|---|---|---|
| Naturdiamant: Oktaeder A | Spitzenwinkel 90° | SDD / MDD |
| Naturdiamant: Dodekaeder B | Spitzenwinkel 120° | SDD / MDD |
| Naturdiamant: längliche Form C | Länglicher Kristall | FDD-Kegelform |
| Naturdiamant: Macle D | Dreieckige Form | FDD-Meißelform |
| Naturdiamant: geformt E | Runde oder flache Form | FDD-Meißelform |
| Mono-Diamant F | Synthetischer Einkristall | SDD / FDD |
| CVD-Diamant G | Diamant aus chemischer Gasphasenabscheidung | SDD / FDD / MDD |
| PCD | Polykristalliner Diamant | PCD-Profilabrichter |
Die Materialübersicht druckt PCD ebenfalls unter C, während das Dachform-Programm PCD als H nennt. Diese abweichenden Quellencodes werden nicht als eindeutiger Bestellschlüssel verwendet; für PCD ist der Werkstoffname maßgeblich.
| Scheibenform | Empfehlung im detaillierten Abrichterprogramm |
|---|---|
| Gerade | SDD / MDD / IDD |
| Konisch | SDD / MDD / IDD |
| Konvex | SDD / FDD / MDD |
| Konkav | FDD / MDD |
| Winklig | FDD / MDD |
| Mehrfach winklig | FDD / MDD |
Für konkave Profile nennt dieses detaillierte Programm FDD/MDD; die allgemeine Schleifprogramm-Übersicht führt SDD/MDD/IDD. Die unterschiedlichen Empfehlungen bleiben ihrem Quellenprogramm zugeordnet. Die konkrete Auswahl richtet sich nach Kontur, Breite und Abrichtstrategie.
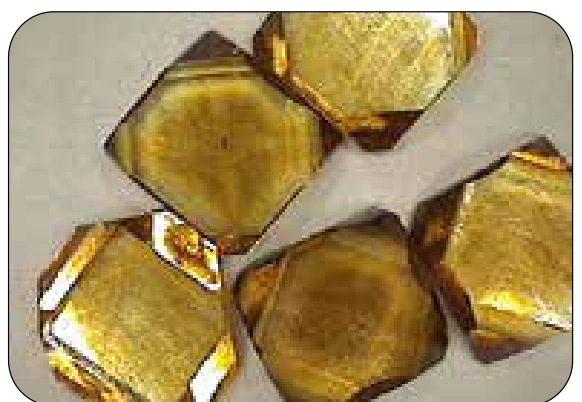
Kennwertvergleich der Diamantwerkstoffe
Die Kennwerte geben den Vergleich der Abrichterunterlage wieder. Prüfverfahren, Materialqualität und Streuung sind nicht angegeben; für eine konkrete Werkzeugauslegung werden sie nicht als garantierte Werkstoffgrenzen verwendet.
| Eigenschaft | Naturdiamant | Mono | CVD | PCD | WC (K10) |
|---|---|---|---|---|---|
| Wärmeleitfähigkeit [W/(m·K)] | 2000 | 2000 | 1000 | 560 | 110 |
| Härte [GPa] | 50–100 | 50–100 | 80–100 | 50 | 18 |
| Zähigkeit [Quelleneinheit uneindeutig] | 3,4 | 3,4 | 5–6 | 8–9 | 10,5 |
| Zugfestigkeit [Quellkopf Gpa; nicht bestätigt] | 1000–3000 | 1000–3000 | 400–800 | 1260 | — |
| Druckfestigkeit [GPa] | 9 | 9 | 16 | 7,6 | 6,1 |
| TRS [GPa] | 2,9 | 2,9 | 1,3 | 1,2 | 2,4 |
Die Zugfestigkeitszeile nennt 1000–3000 unter dem Kopf Gpa; die Einheit ist nicht bestätigt und wird nicht stillschweigend in MPa oder GPa umgerechnet. Auch die gedruckte Zähigkeitseinheit ist typografisch uneindeutig. Die Zahlen bleiben als Quellenwerte erhalten.
Lineare Maße sind in mm angegeben, Winkelwerte in Grad. MT1 und MK1 sind Kegelkennungen. „Taper/Tapered“ in den Quellenzeichnungen bezeichnet die Kegelausführung; die zugehörige Kennung bleibt maßgeblich.
SDD: Einkornabrichter mit Standardabmessungen
Naturdiamant-Ausführungen A/B sind im detaillierten Maßprogramm mit 1/30 bis 1 ct angegeben. Synthetische Ausführungen F/G führen 0,6 × 0,6 × 3; 0,8 × 0,8 × 3; 1,0 × 1,0 × 3 und 1,5 × 1,5 × 3 mm. Die allgemeine Schleifprogramm-Übersicht nennt separat einen breiteren SDD-Bereich bis 1,5 ct; daraus wird keine zusätzliche Standardgeometrie abgeleitet.
| Scheibenkörnung | Empfohlene Zustellung laut Quelle [mm] |
|---|---|
| 20–60 | 0,025–0,05 |
| 80–140 | 0,015–0,025 |
| 160–200 | 0,01–0,015 |
| Scheiben-Ø laut Quelle | Diamantgröße |
|---|---|
| 100–150 | 1/7 ct |
| 175–250 | 1/5 ct |
| 300–350 | 1/4 ct |
| 350–400 | 1/3 ct |
| 400–500 | 1/2 ct |
| 500–600 | 3/4 ct |
| 600 und größer | 1 ct |
Die Auswahlbereiche stammen aus der Unterlage; nicht aufgeführte Durchmesserintervalle werden nicht eigenständig interpoliert. Zustellung, Scheibenbreite und Diamantgröße werden gemeinsam auf den Prozess abgestimmt.
| Artikel | Maßkennungen und Quellenwerte |
|---|---|
| SDD-A01 | D1 = 12; L1 = 90 |
| SDD-A02 | L = 50; D = 10; S = 1,5; E = 2 |
| SDD-A03 | Gewinde = M8X1.0; L = 16; S = 1,0; E = 2 |
| SDD-A09 | D1 = 18; L1 = 60; L2 = 42; D2 = 12; V = MT1 |
| SDD-A10 | D1 = 12; D2 = 8; L1 = 42; L2 = 25 |
| SDD-A12 | D1 = 10; D2 = 8; L1* = 43; L2 = 22; L3 = 8 |
| SDD-A13 | D1 = 16; D2 = 11; L1 = 37; L2 = 22; W = 14 |
| SDD-A14 | D1 = 16; D2 = 11; D3 = 8; L1 = 34; L2 = 19; L3* = 8 |
| SDD-A18 | D1 = 16; D2 = 11; L1 = 29; L2 = 15; W = 14 |
| SDD-A20 | D1 = 12,4; D2 = 12,065; L1 = 54; L2 = 41; MK# = MK1 |
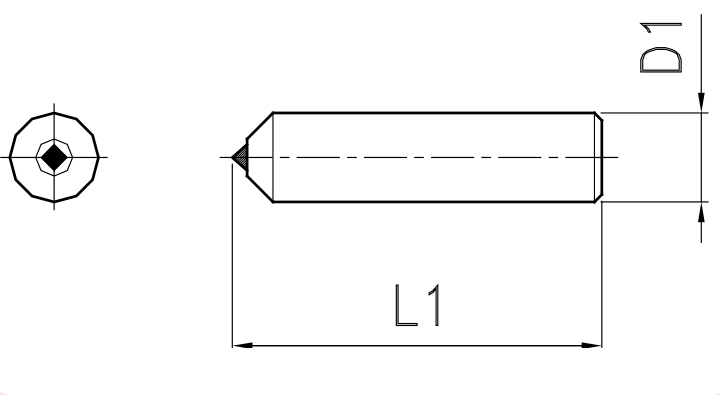
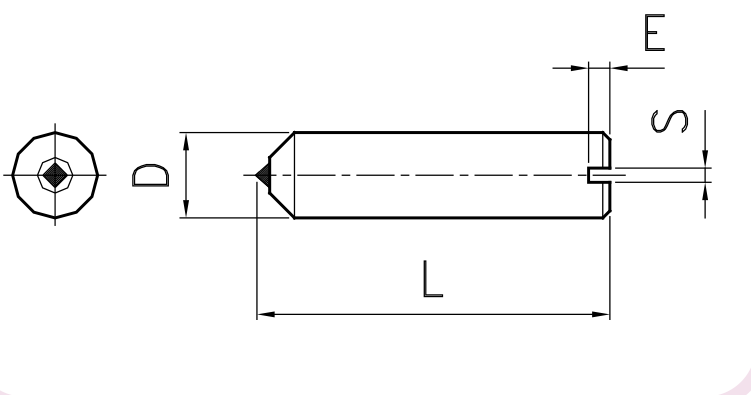
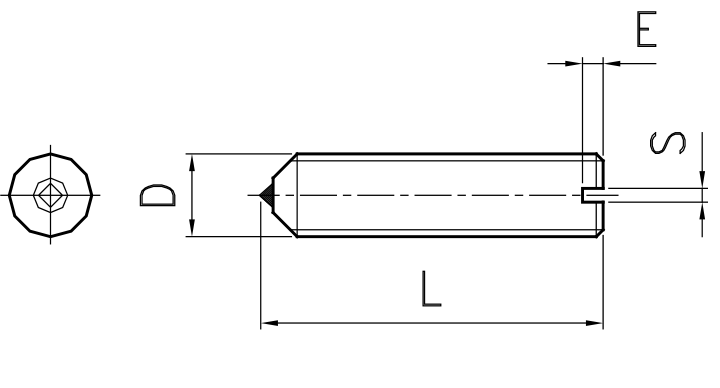
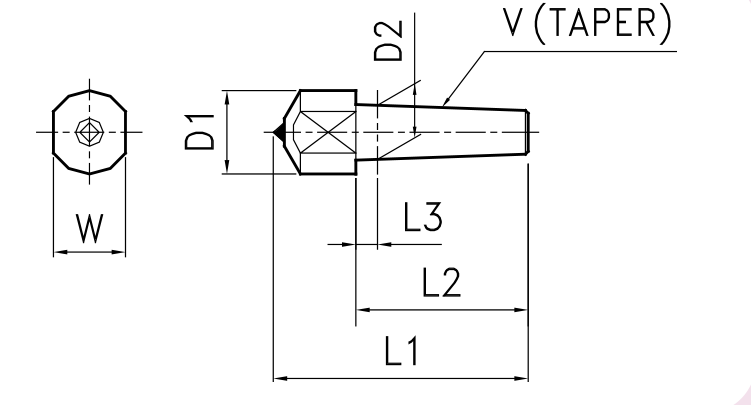
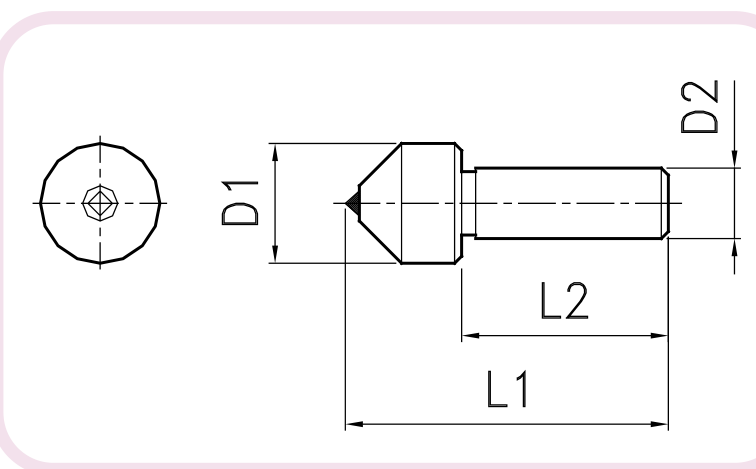
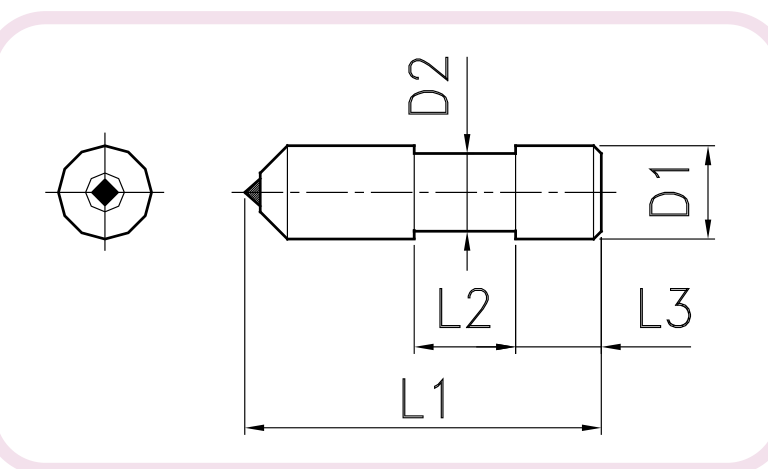
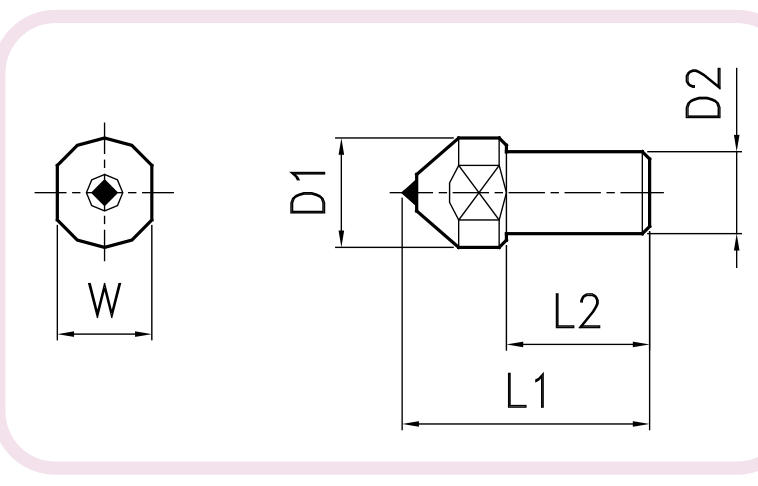
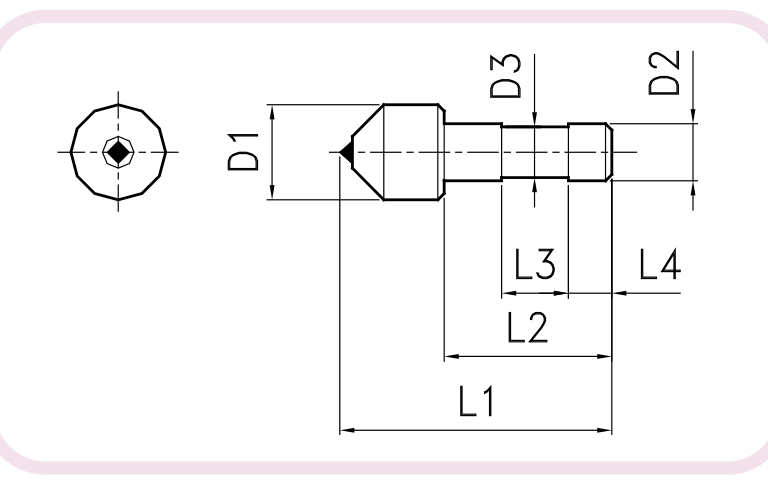
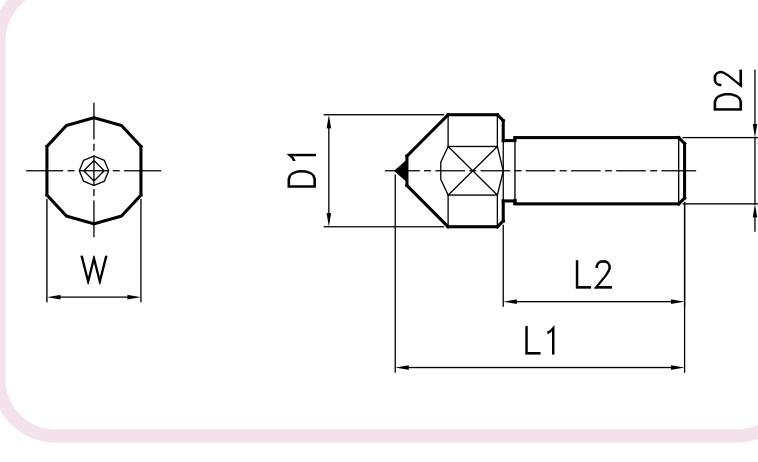
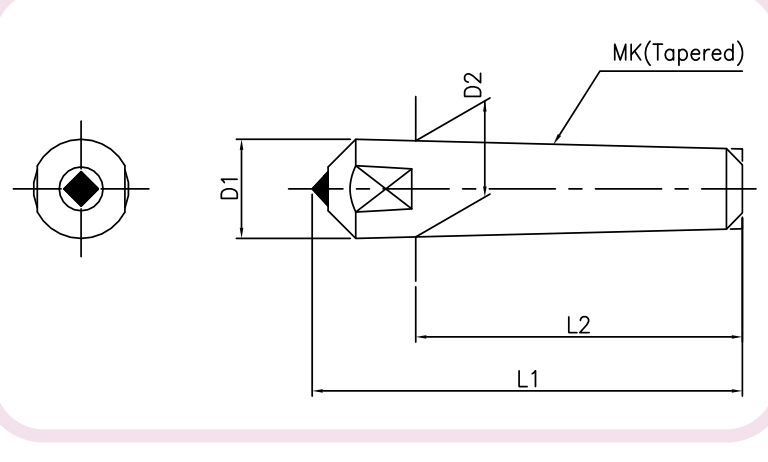
- SDD-A12: Die Quelle druckt L2 zweimal. Der 43-mm-Wert ist hier nach der Zeichnung L1 zugeordnet; L2 = 22 und L3 = 8 bleiben erhalten. SDD-A14: Der Tabellenwert L3 = 8 bleibt als Tabellenkennung erhalten, während die Zeichnung zusätzliche beziehungsweise abweichende L3/L4-Bezüge zeigt. Diese Einzelstelle wird für die Bestellung zeichnungsbezogen abgeglichen.
FDD: Dach-, Meißel- und Kegelformen
Formdiamantabrichter stellen definierte Schleifscheibenprofile her. Die Dachform nennt Macle-, geformte Naturdiamanten, Mono-, CVD- und PCD-Ausführungen bei 1/4 bis 3/4 ct. Die Meißelform nennt Macle-, geformte Naturdiamanten, Mono und CVD bei 1/4 bis 3/4 ct. Die Kegelform nennt länglichen Naturdiamant und CVD bei 1/4 bis 1/2 ct. Ein größerer Abrichtradius kann die Werkzeugnutzung verlängern, verändert zugleich den Scheibenangriff; Radius und Form werden deshalb für die Oberfläche und Wärmebelastung abgestimmt.
| Meißelabrichtung | Radius R | Winkel |
|---|---|---|
| Schruppen | 0,3–0,5 | 50–60° |
| Schlichten | 0,1–0,25 | 30–45° |
| Artikel | Maßkennungen und Quellenwerte |
|---|---|
| FDD-C01 | D1 = 11; L = 30; V = 90; R = 0,3 |
| FDD-C13 | D1 = 15; D2 = 11; L1 = 23; V = 90; R = 0,3 |
| FDD-C14 | D1 = 10; D2 = 8; L1 = 43; V = 90; R = 0,3 |
| FDD-C19 | D = 11; L = 46,5; V = 70; R = 0,3 |
| FDD-D01 | D = 11; L = 40; V = 55; R = 0,2 |
| FDD-D12 | D = 10; L = 45; V = 55; R = 0,2 |
| FDD-D05 | D = 11; L = 45; W = 9; V = 55; R = 0,2 |
| FDD-D14 | D1 = 12; D = 8; L = 32; V = 55; R = 0,2 |
| FDD-D17 | D = 9,5; L = 44,5; W = 6; V = 40; R = 0,25 |
| FDD-D19 | D = 11; L = 46; V = 60; R = 0,3 |
| FDD-D20 | D = 8; L = 29; V = 55; R = 0,2 |
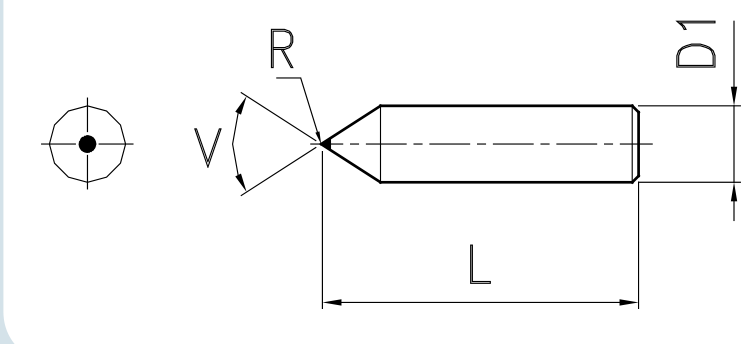

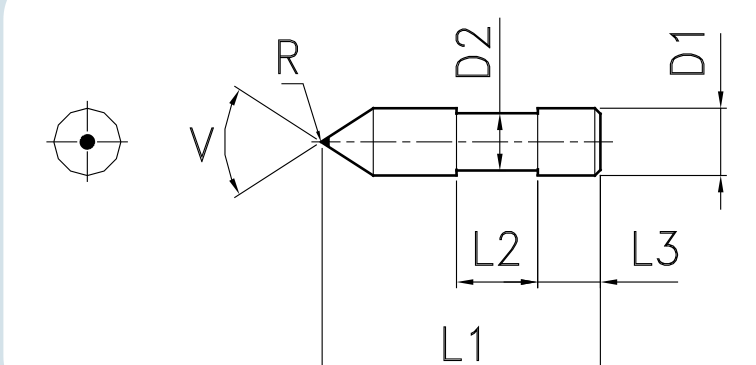
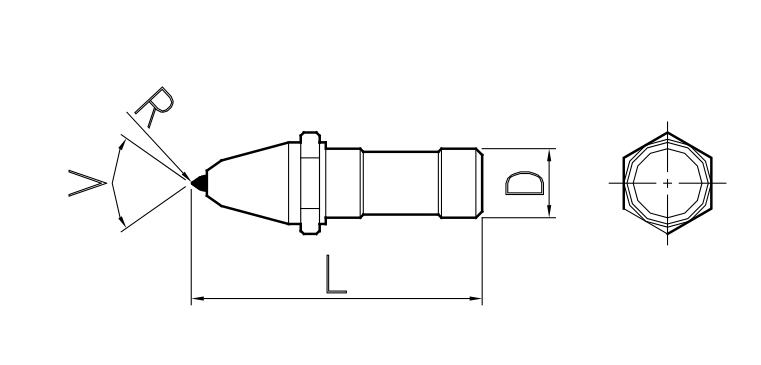
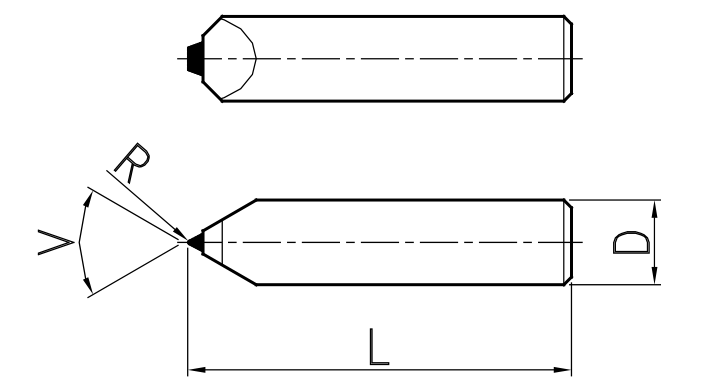
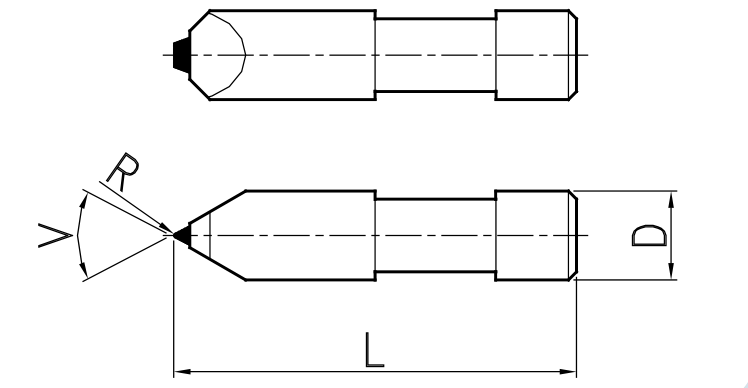
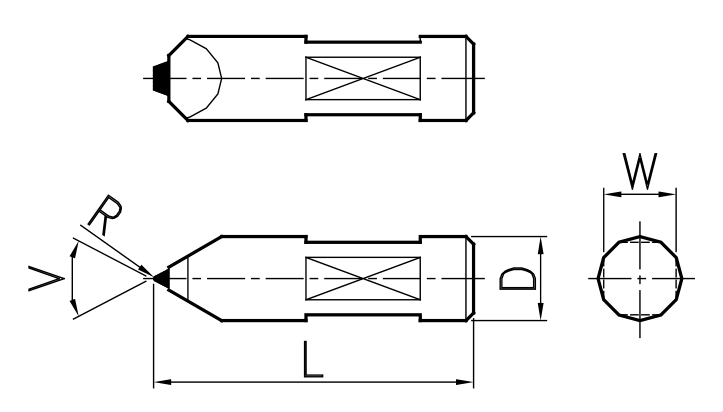
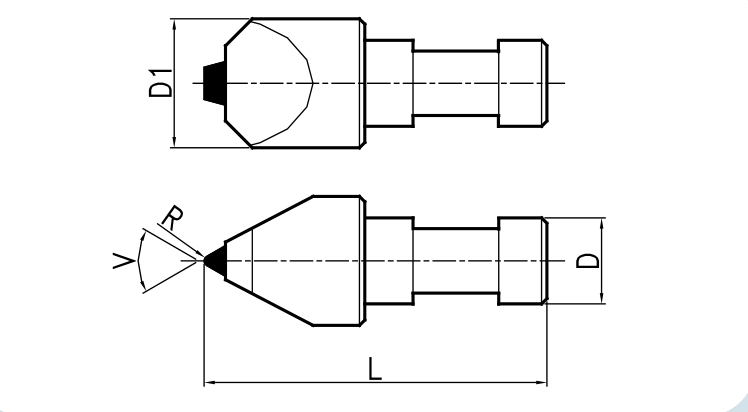
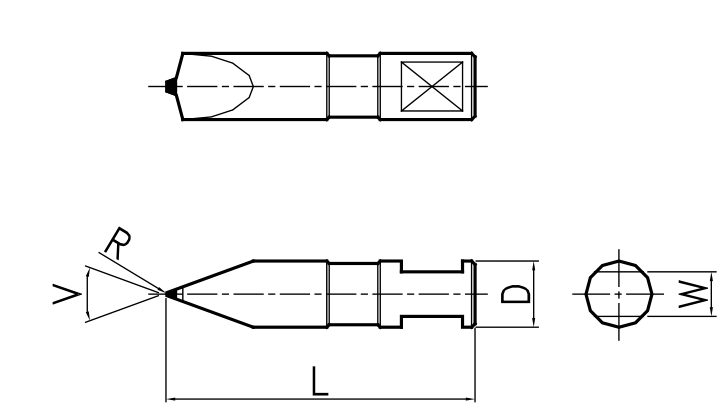
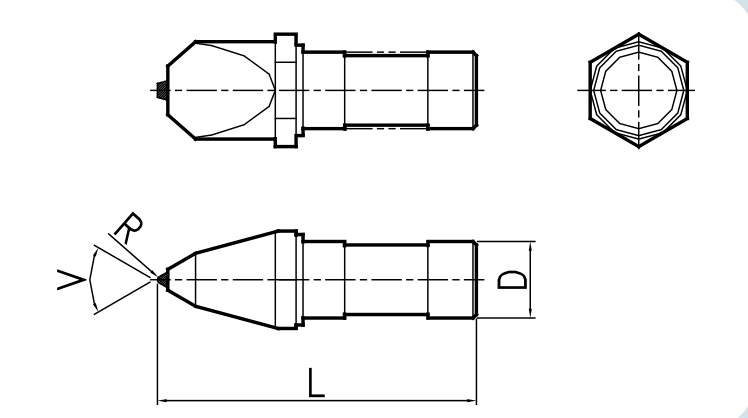
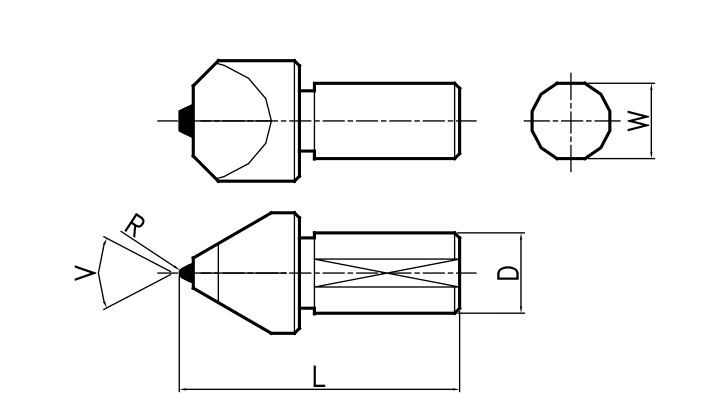
MDD: Mehrkorn- und Fliesenabrichter
Mehrkornabrichter verteilen die Abrichtkraft auf mehrere Diamanten. Die allgemeine Ausführung ist für gerade Schleifscheiben beschrieben, die Fliesen-/Blade-Ausführung für breite oder profilierte Schleifscheiben. Naturdiamant-Ausführungen A/B sind mit 1/30 bis 1/3 ct angegeben. CVD-Stäbchen sind in 0,4 × 0,4 × 5; 0,6 × 0,6 × 5; 0,8 × 0,8 × 3; 0,8 × 0,8 × 6 und 1,0 × 1,0 × 3 mm aufgeführt. Längliche Naturdiamanten stehen mit 1/80 bis 1/20 ct im Programm. Die Anzahl und Anordnung werden für Profil und Scheibenbreite gewählt.
| Artikel | Maßkennungen und Quellenwerte |
|---|---|
| MDD-A01 | D = 11; L = 40 |
| MDD-A05 | D = 11; L = 40 |
| MDD-A09 | L = 32; L1 = 22; W = 8; Kegel = MT#No.1 |
| MDD-A10 | D = 11; L = 29 |
| MDD-G11 | L = 28; T = 5; W = 10; H = 6,1 |
| MDD-G12 | L = 33; T = 5; W = 20; H = 6,1 |
| MDD-G13 | L = 28; T = 5; W = 10; H = 6,1 |
| MDD-G14 | L = 33; T = 5; W = 20; H = 6,1 |
| MDD-G21 | D = 11; L = 41; W1 = 8; W2 = 10 |
| MDD-G22 | D = 8; L = 29; V1 = 55; V2 = 10; R = 0,3 |
| MDD-G23 | D = 11; L = 33; W = 10 |
| MDD-G24 | D = 11; L = 46; V1 = 55; V2 = 5; R = 0,3 |
| MDD-C12 | L = 28; T = 5; W = 20; H = 6,1 |
| MDD-C14 | L = 33; T = 5; W = 20; H = 6,1 |
| MDD-B13 | L = 28; T = 5; W = 10; H = 10 |
| MDD-B12 | D = 8; W = 10; V = 15; T = 1,5 |
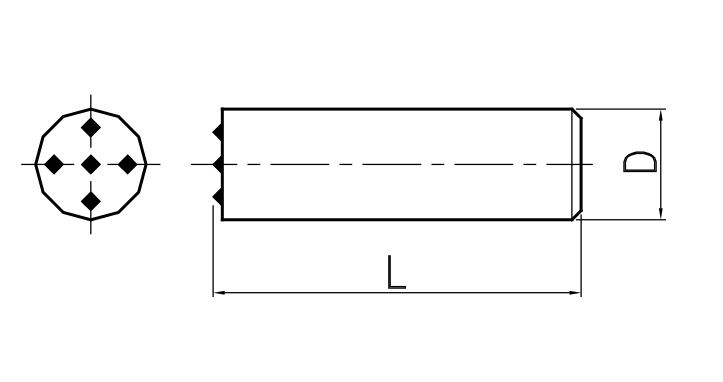
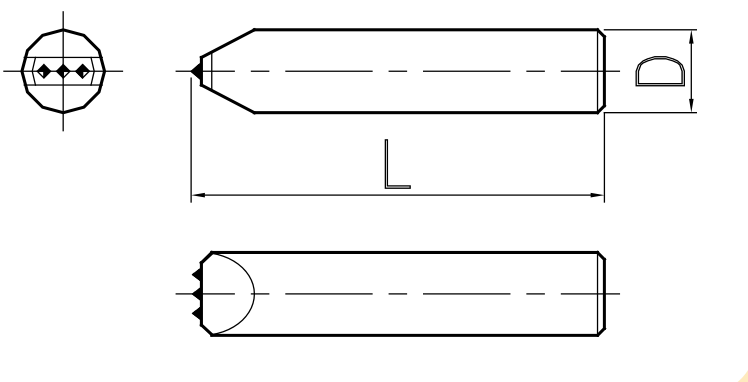
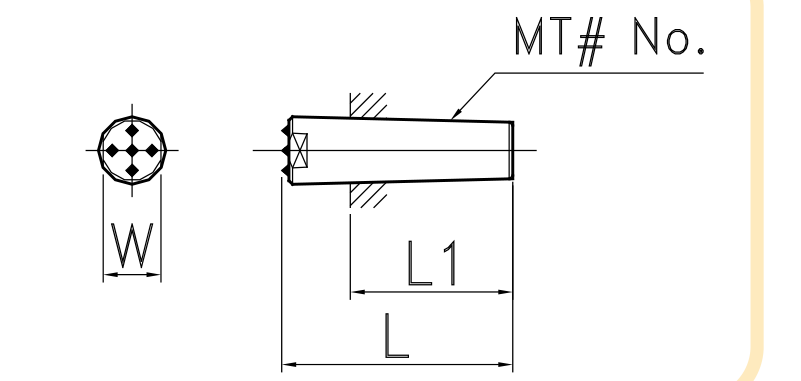
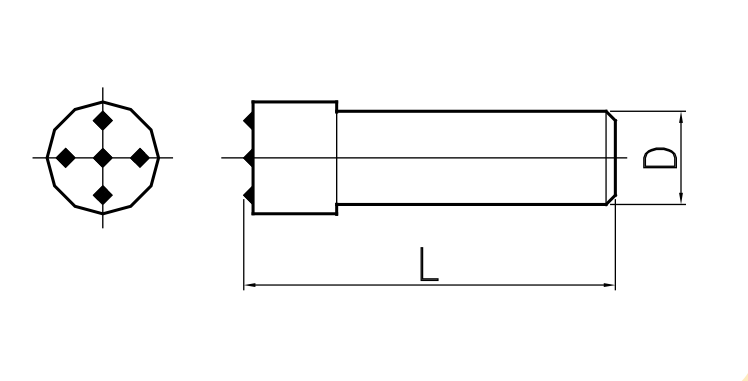
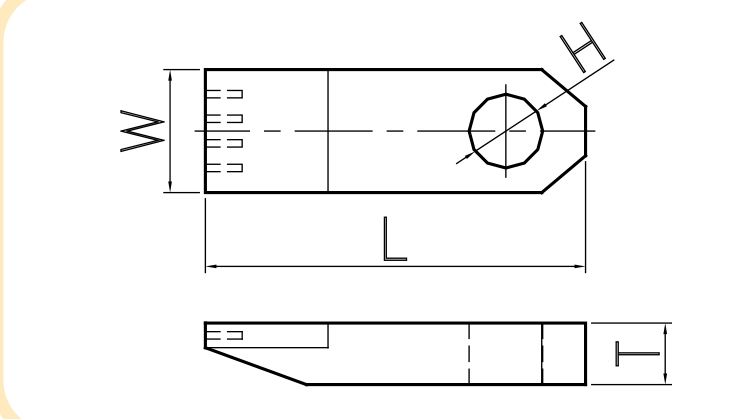
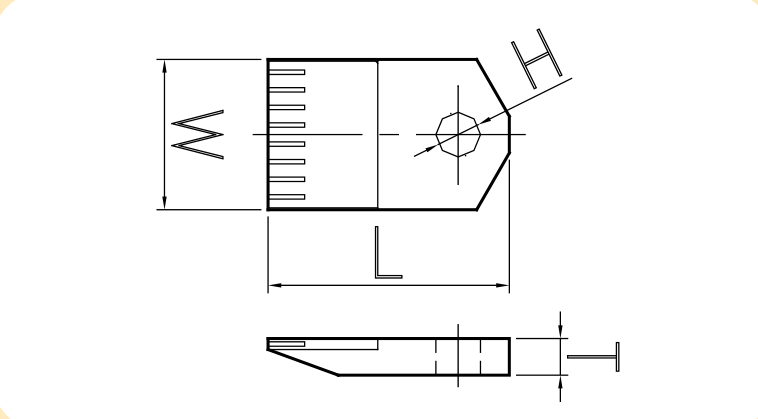
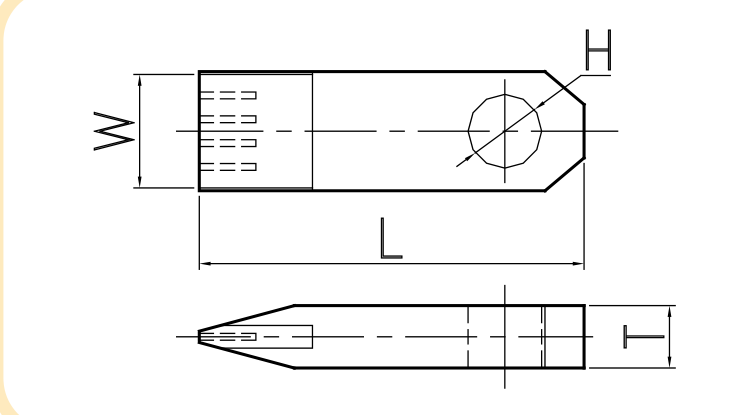
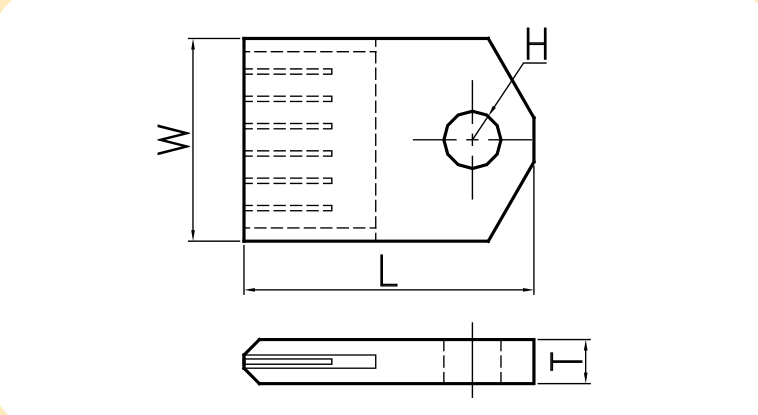
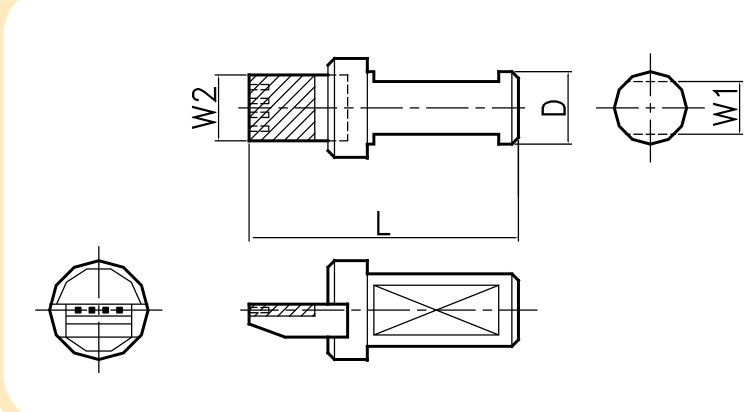
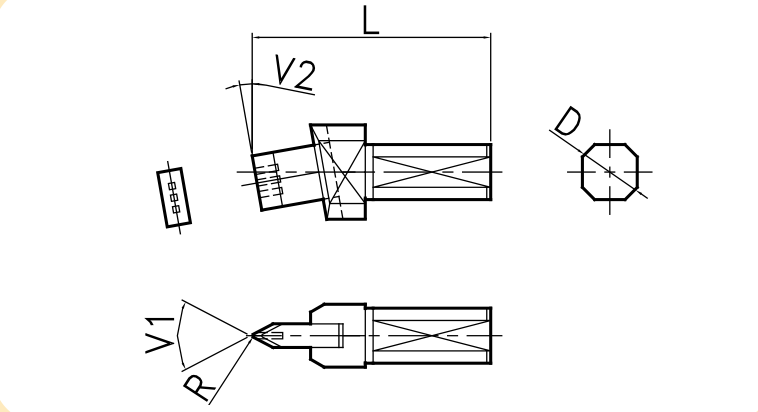
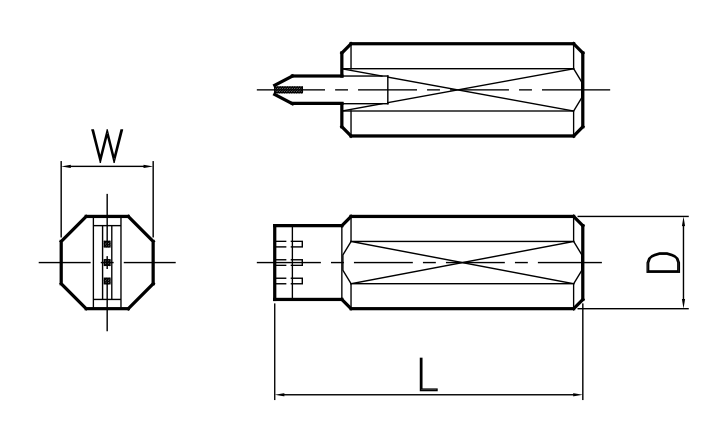
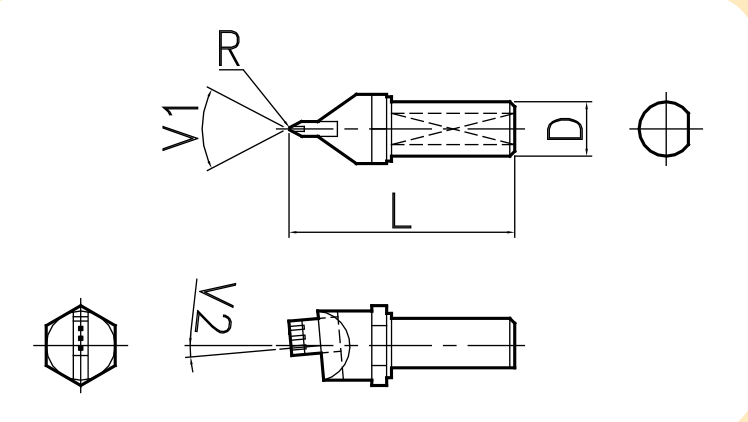
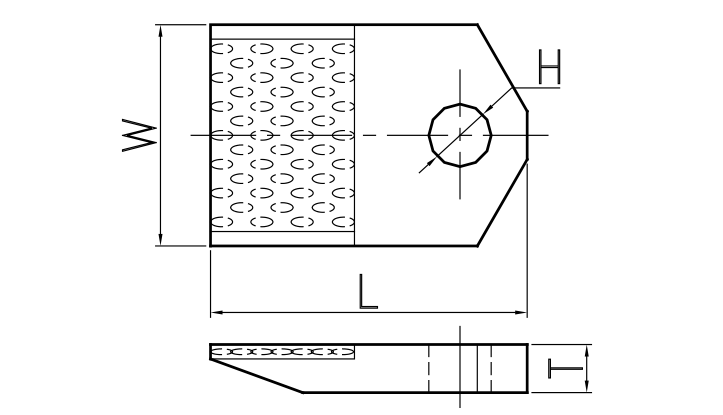
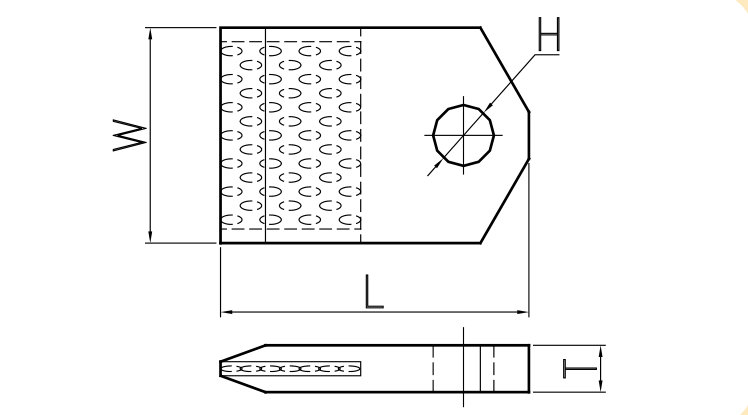
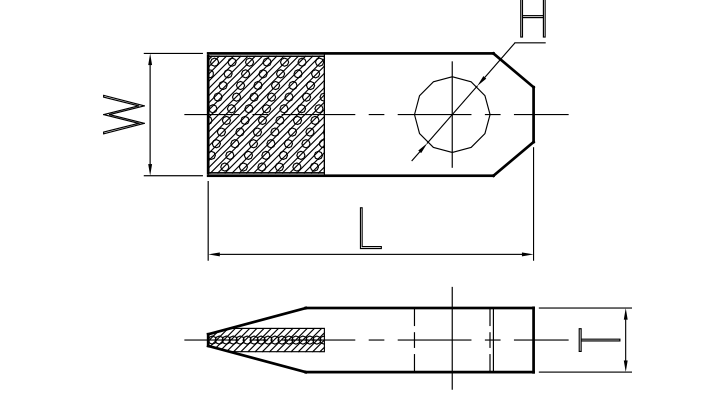
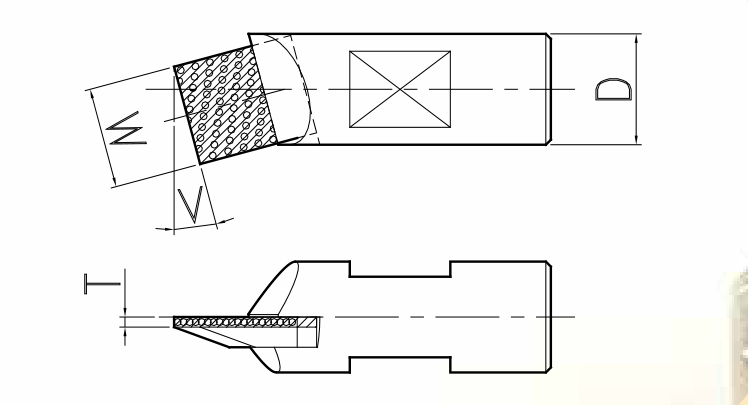
IDD: imprägnierte Diamantabrichter
Feine Diamanten sind in einer Metallmatrix eingebunden. Der Abrichtkontakt wird über viele Körner verteilt. Das detaillierte Programm nennt #20–#140 für die konventionelle Ausführung und #20–#60 für die geordneten ZENESIS-Ausführungen. Die allgemeine Schleifprogramm-Übersicht nennt zusätzlich #18–#140; diese Quellenbereiche bleiben getrennt.
Die Quelle führt zu ZENESIS die Patentnummern 10-0428947 und US 6626167 auf. Sie sind eine historische Quellenreferenz und keine Aussage zum heutigen Schutzrechtsstatus.
| Artikel | Maßkennungen und Quellenwerte |
|---|---|
| IDD-S01 | D = 11; L = 70; W = 13; T = 6 |
| IDD-S03 | D = 11; L = 38; W = 13; T = 6; V = 15 |
| IDD-S04 | D = 11; D1 = 14; L = 70; W = 13; T = 6 |
| IDD-S05 | D = 11; L = 50; L1 = 7; L2 = 10; W = 13; T = 6 |
| IDD-R01 | D = 11; D1 = 9; L = 40; LT = 8 |
| IDD-R03 | D = 11; D1 = 9; L = 38; LT = 8; V = 15 |
| IDD-R04 | D = 11; D1 = 10; L = 40; L1 = 24 |
| IDD-R05 | D = 11; D1 = 9; L = 40; LT = 24; V = 8 |
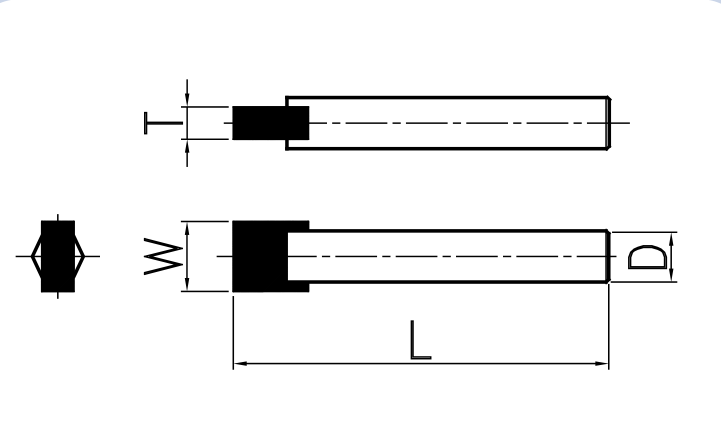
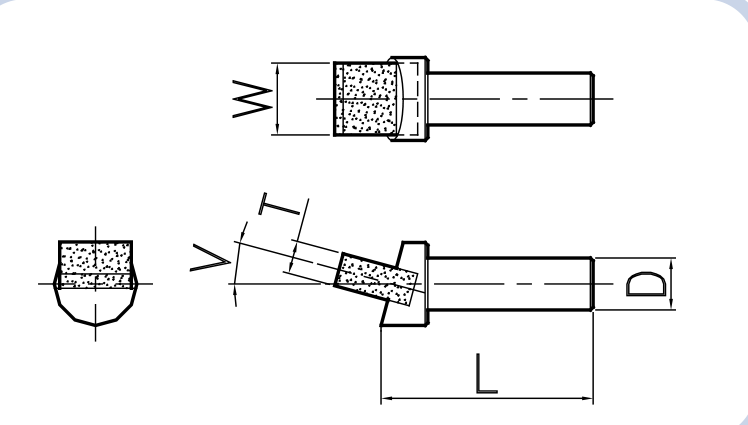
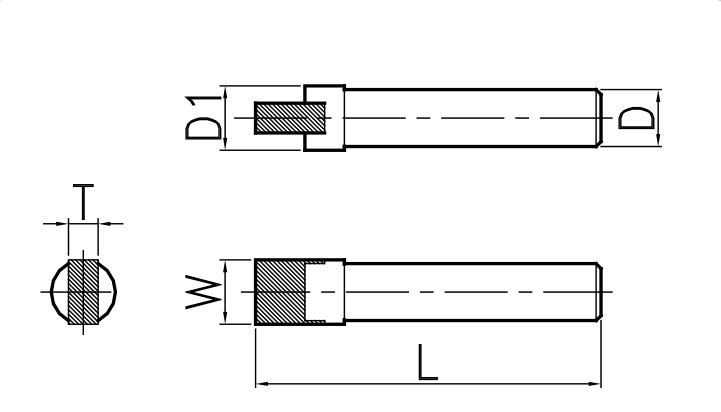
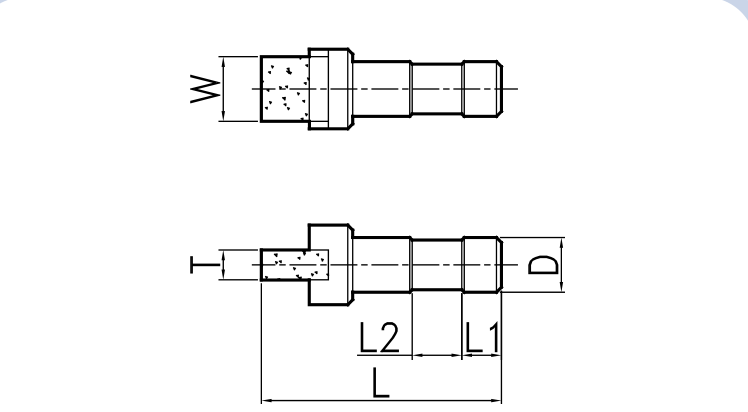
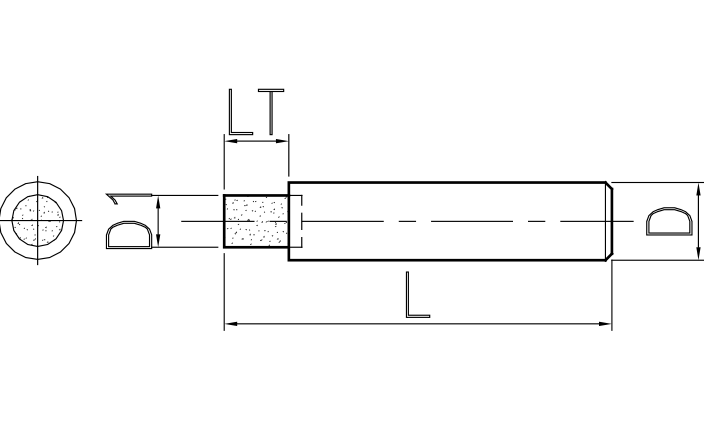
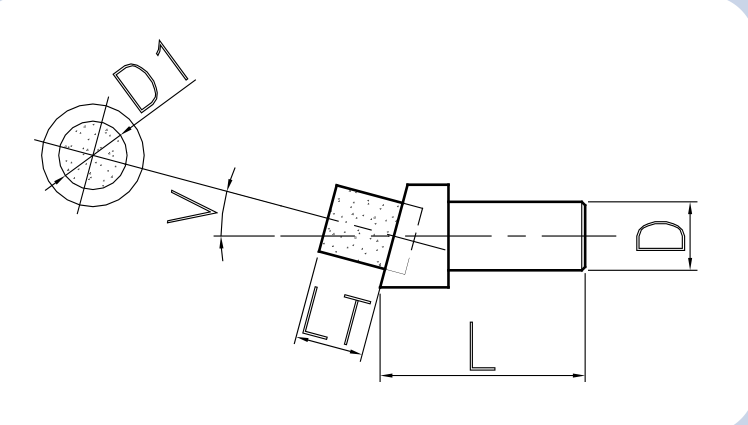
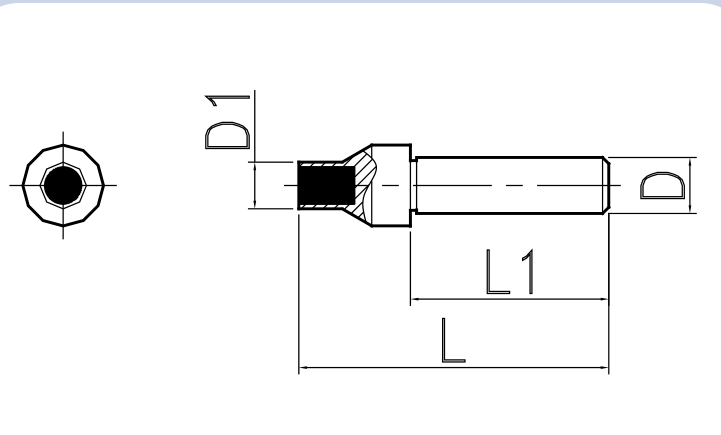
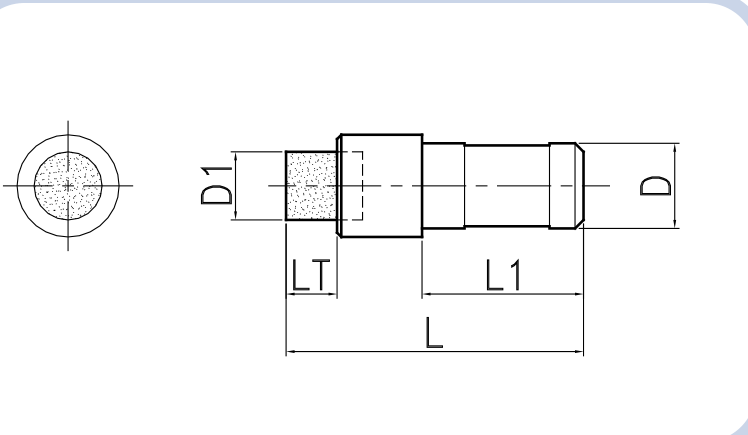
Glättwerkzeuge, PCD-Profile und Messkontakte
Glättwerkzeuge aus Natur- oder Mono-Diamant bearbeiten die Oberfläche unter Druck in einem kalten, spanlosen Prozess. Ziel sind eine feine, spiegelähnliche Oberfläche und passende Bauteilmaße. PCD-Profilabrichter lassen sich für komplexe Formen fertigen und sind als wirtschaftliche Alternative beschrieben. Diamant-Messkontakte nutzen die hohe Verschleißbeständigkeit des Kontaktwerkstoffs.
Für Natur-/PCD-Messkontakte nennt die Quelle gegenüber Hartmetall oder Schnellarbeitsstahl eine nahezu 100-fache Nutzungsdauer. Vergleichsbedingungen sind nicht mitgeliefert; der Faktor ist eine Herstellerangabe für die Quellenanwendung und keine allgemeine Lebensdauerzusage.
Ihre Werkzeugauslegung
Die Maßangaben bleiben ihren Zeichnungskennungen zugeordnet. Für die Auswahl benötigen wir Schleifscheibendaten, Profil, Scheibenbreite, Maschine und Aufnahme sowie Zieloberfläche und Maßtoleranzen.
EHWA Europe: info@ehwadia.de · +49 6173 997780.
Quellen und technische Abstimmung
Dieses Programm verbindet die Grundlagen und Anwendungen des Hauptkatalogs mit den gesondert gekennzeichneten Werkzeugvarianten aus den beiden Ergänzungen. Versuchsergebnisse beziehen sich auf die jeweils angegebenen Bedingungen. Werkstoff, Maschine, Kühlung, Schleifscheibenform und Bindung bestimmen die Auswahl für Ihren Prozess.
- EHWA: Grinding, gedruckte Ausgabe 02/2022, Seiten 1–108 (Herstellerkatalog).
- EHWA: Tooling, Quelldatei Tooling_2026_QR.pdf, Seiten 1–6 (Herstellerunterlage).
- EHWA: Grinding Wheels, Quelldatei Grindingwheels_AMB2026_2.pdf, Seiten 1–4 (Herstellerunterlage).
Für die Auslegung und technische Abstimmung erreichen Sie EHWA Europe unter info@ehwadia.de oder +49 6173 997780.