Bohren, Fräsen und Drehen für Aluminiumbauteile, Gleichlaufgelenke und Gehäuse
Werkzeug und Bauteil gemeinsam auslegen
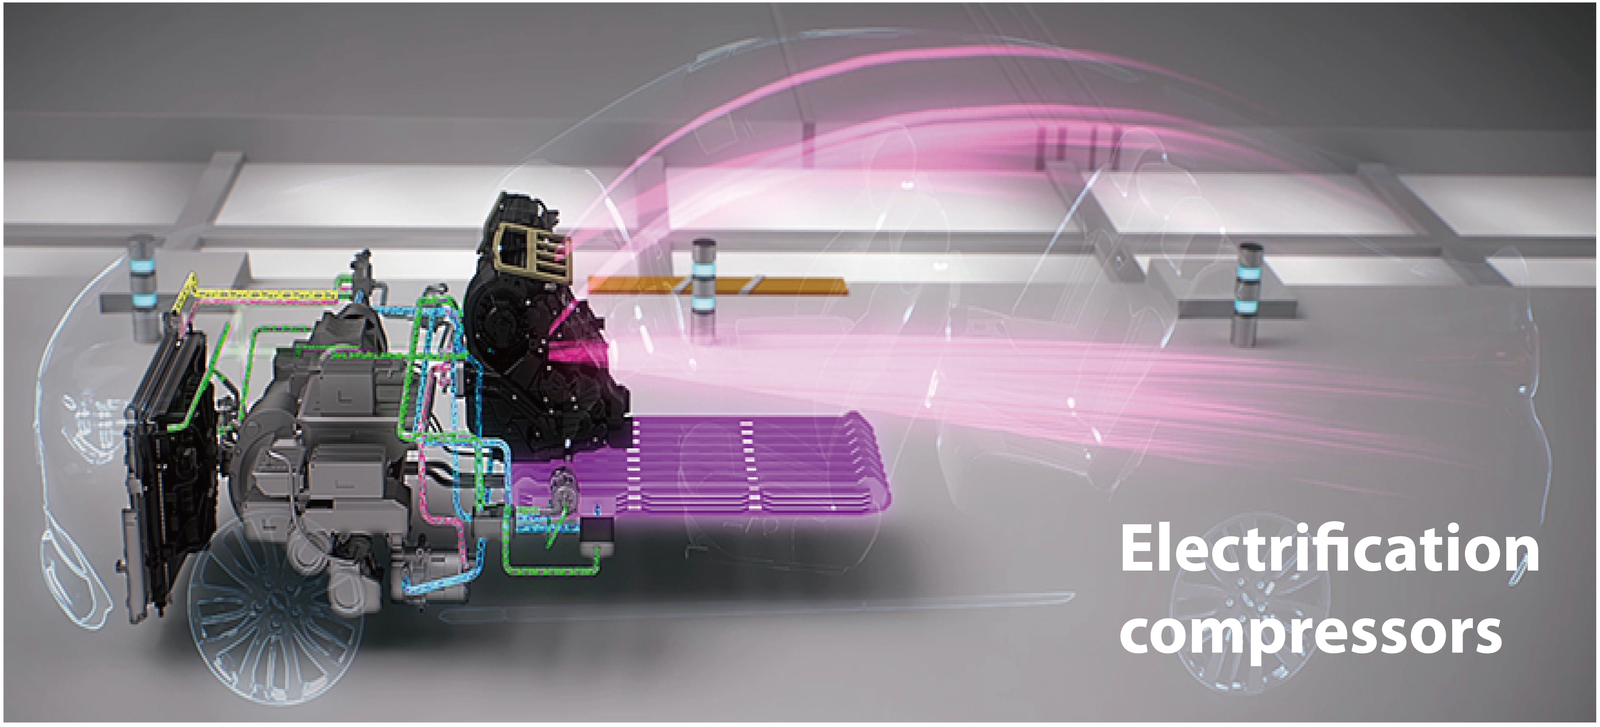
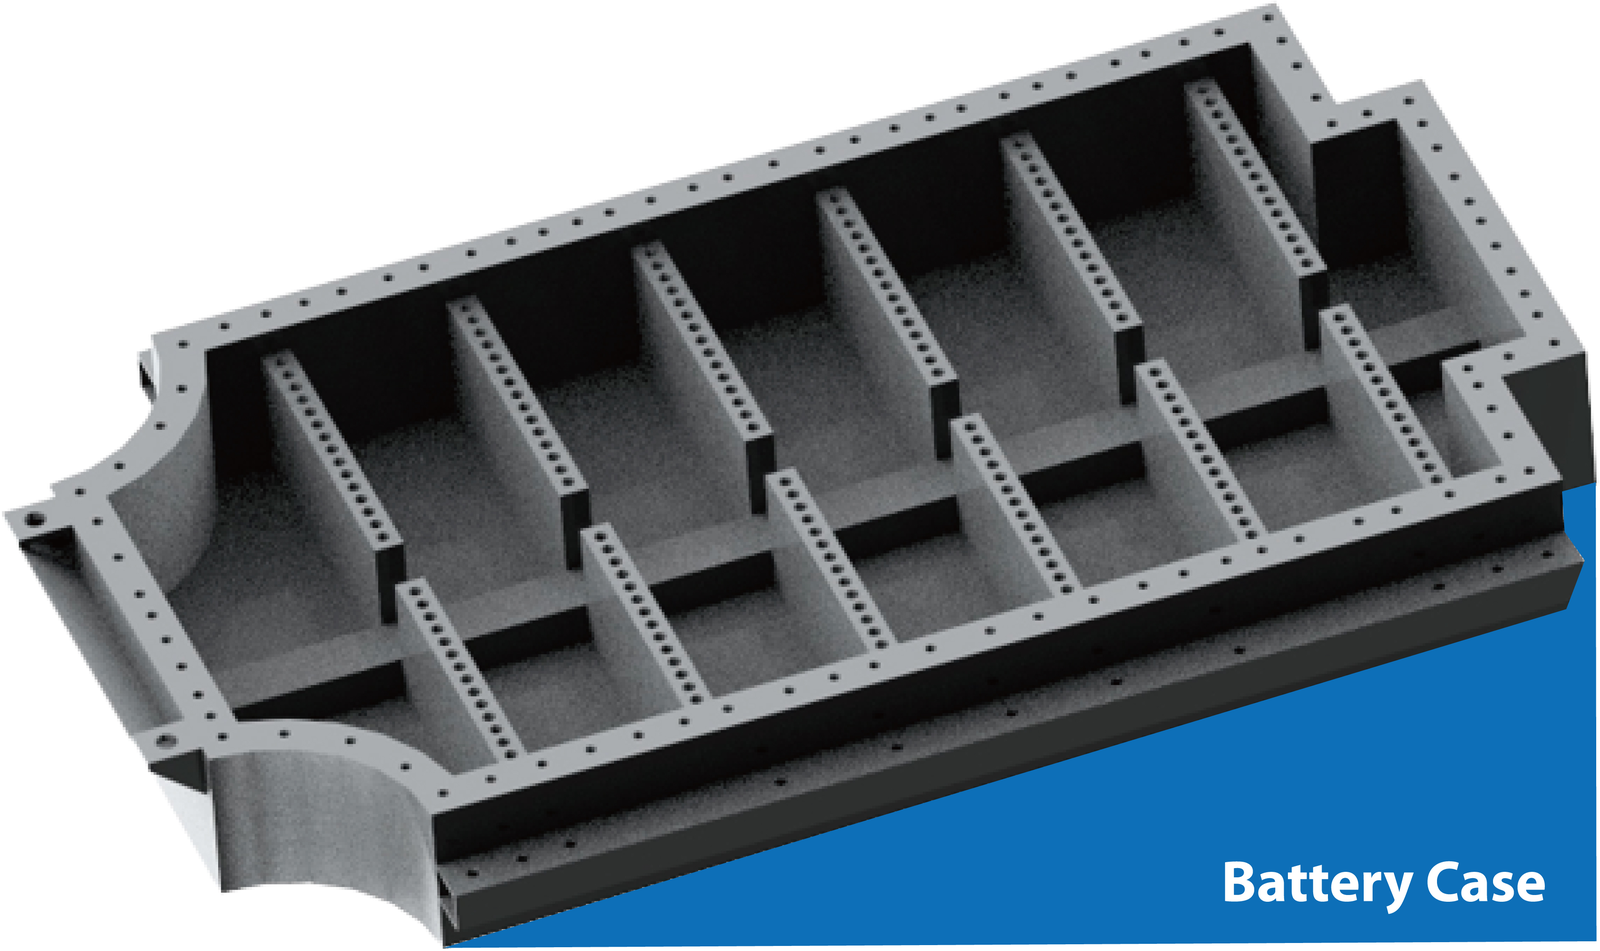
Das EHWA-Programm verbindet Vollhartmetallbohrer mit PKD- und PCBN-Werkzeugen für die Herstellung von Antriebskomponenten. Es umfasst Aluminiumlegierungen, Stahlbauteile von Gleichlaufgelenken, Getriebe und Differentialgetriebe sowie Scrollkompressoren, Batteriegehäuse und Motorgehäuse. Werkzeugkörper, Schneidstoff und Werkstückwerkstoff werden passend zum jeweiligen Prozess ausgewählt.
| Anwendung | Werkzeugprogramm |
|---|---|
| Aluminiumlegierungen | Vollhartmetallbohrer, XF-Planfräser und weitere Planfräser |
| Stahlbohrungen | ET220-Vollhartmetallbohrer mit Beschichtungsvarianten |
| Gleichlaufgelenke | EBC52X-PCBN-Sorte zum Drehen; PCBN-Schaftfräser mit vier oder sechs Schneiden |
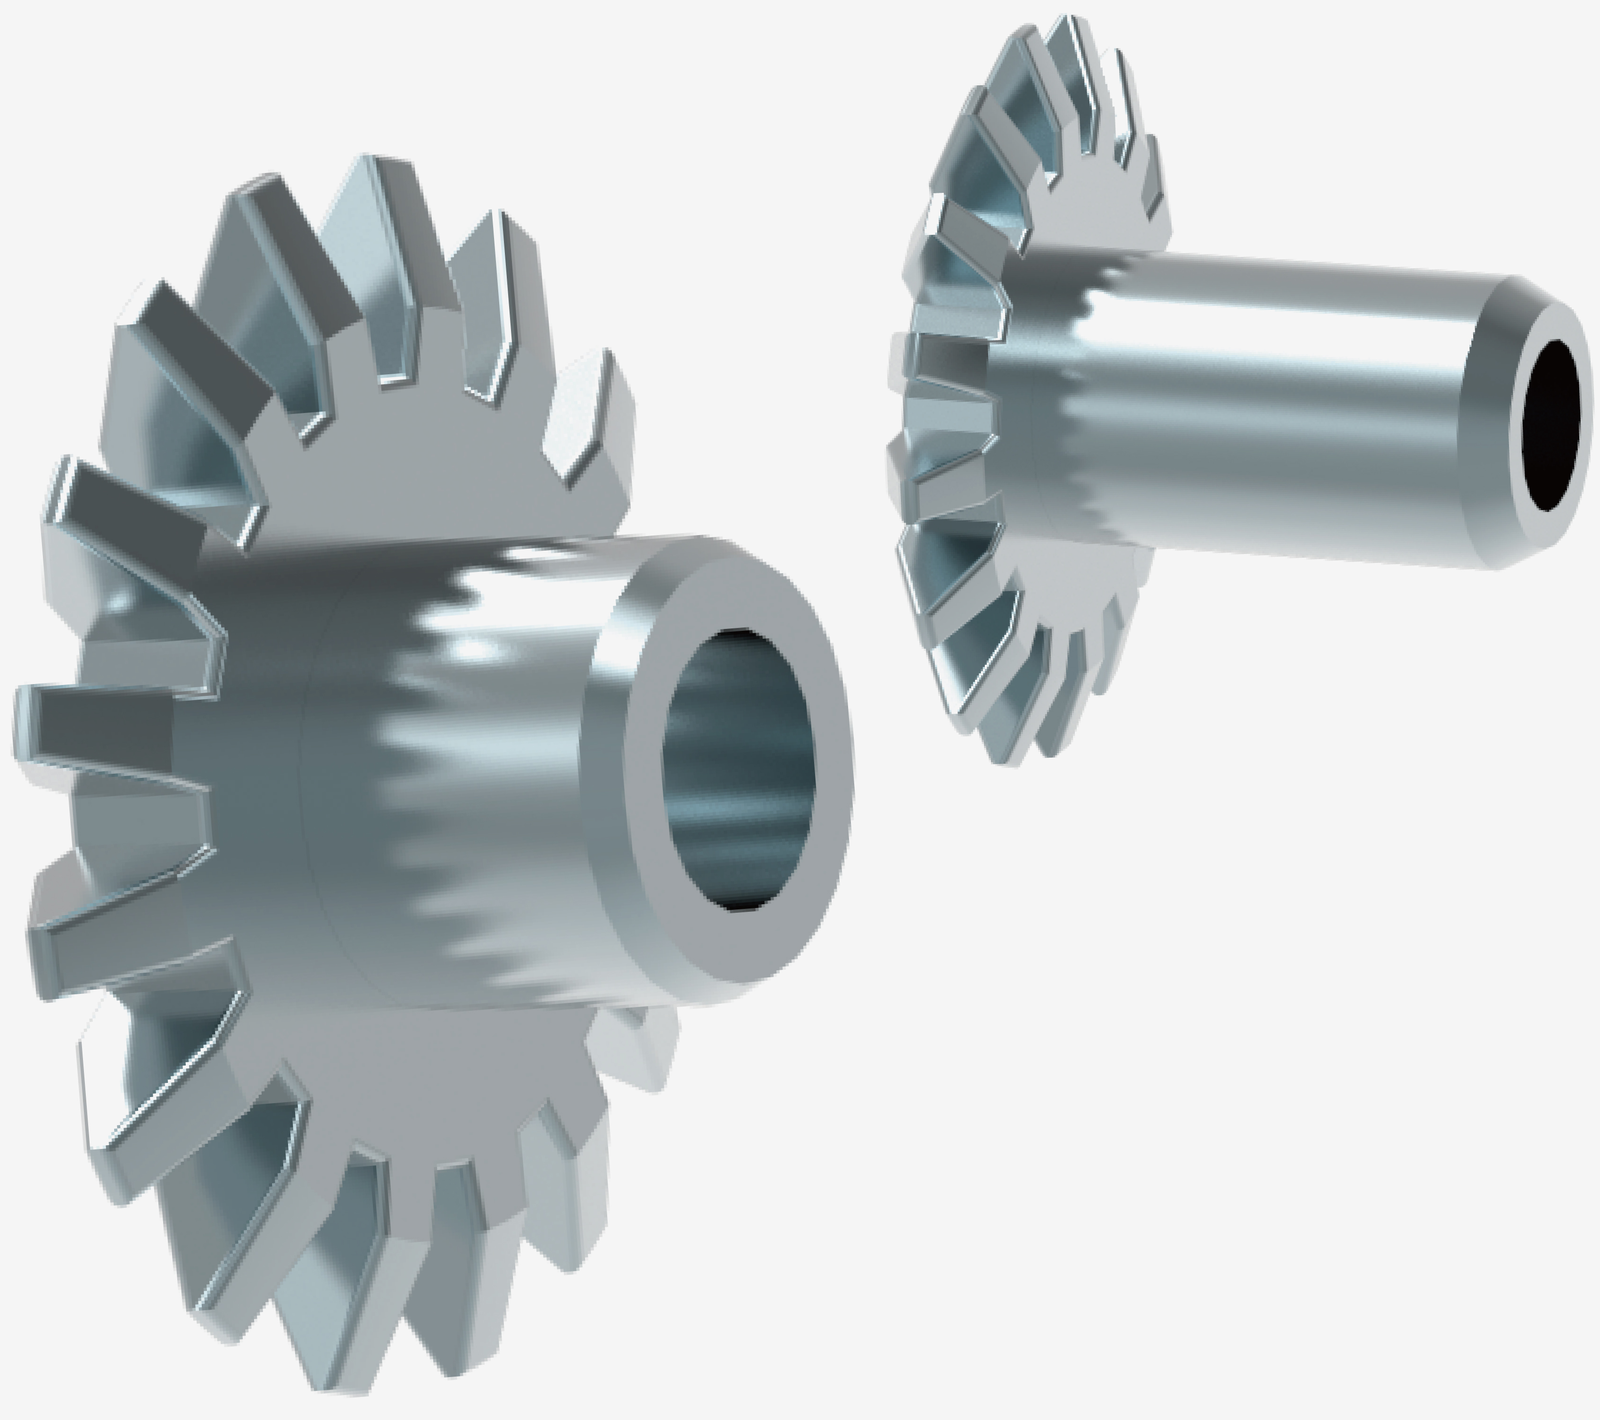
| Getriebe und Differentialgetriebe | Drehwerkzeuge der Sorten EB419 und EB454 |
| Scrollkompressoren aus Aluminium | Kundenspezifische PKD-Schaftfräser |
| Batteriegehäuse aus Aluminium | PKD-Schaftfräser mit spiralförmiger Schneidenanordnung |
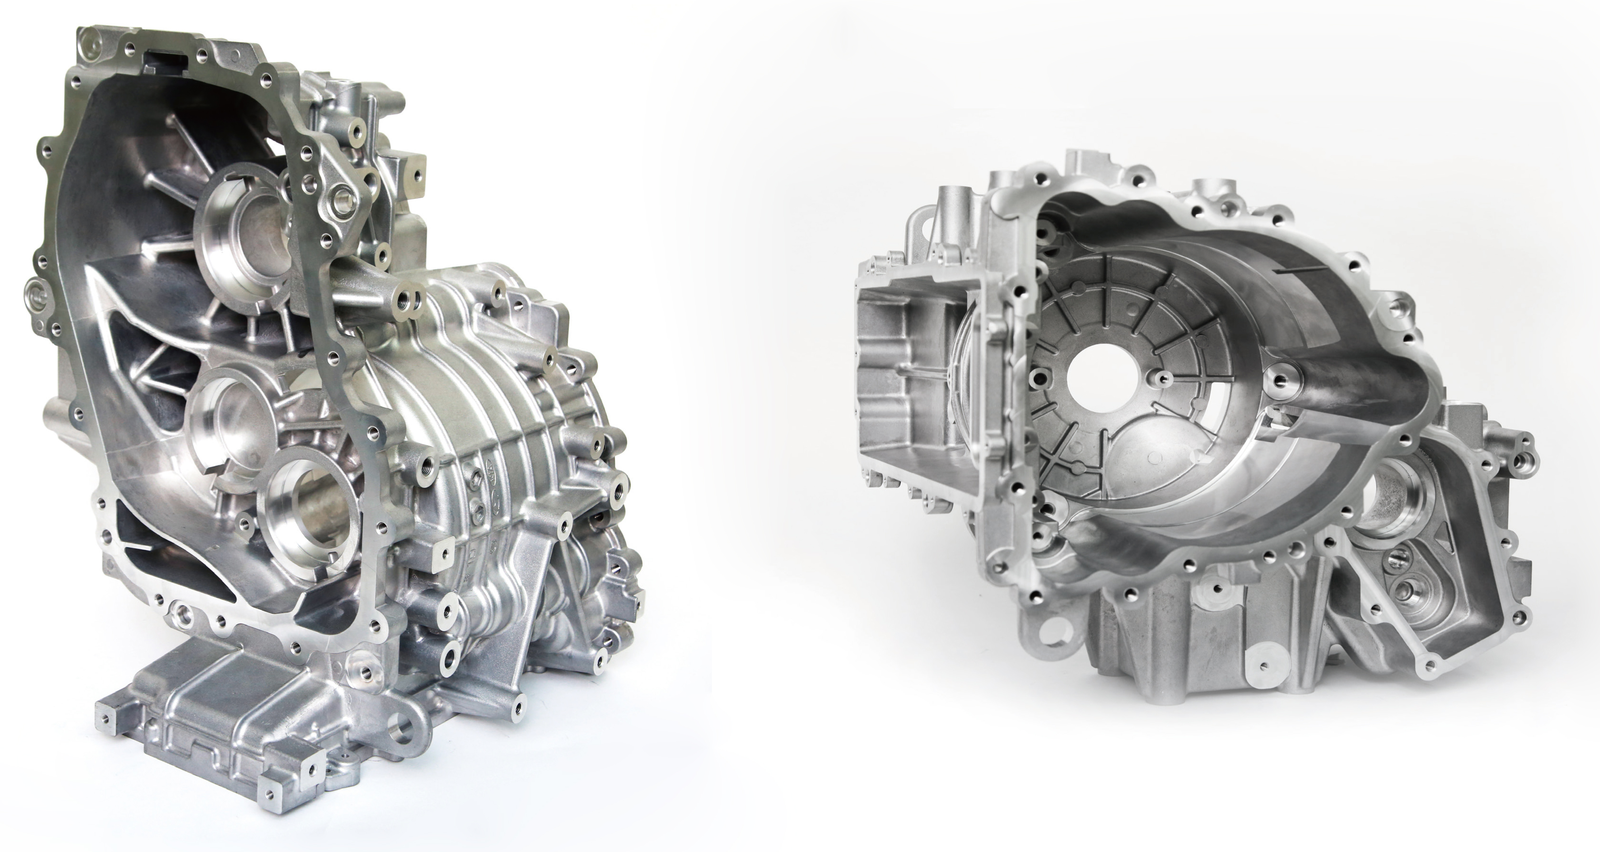
| Motorgehäuse | Spezial-Ausdrehwerkzeug mit Aluminium-/CFK-Körperkonzept |
Vollhartmetallbohrer für Aluminiumlegierungen
Die Aluminium-Bohrer werden in der ETDB-Familie geführt. Das Programm enthält die folgenden sechs vollständigen Artikel- und Maßkombinationen:
| Artikelcode | D1 | D2 | L | FL | OAL |
|---|---|---|---|---|---|
| ETDB 43 60 025 080 2N | 4,3 | 6,0 | 25 | 40 | 80 |
| ETDB 51 80 025 080 2N | 5,1 | 8,0 | 25 | 40 | 80 |
| ETDB 69 100 030 100 2N | 6,9 | 10,0 | 30 | 50 | 100 |
| ETDB 86 120 035 105 2N | 8,6 | 12,0 | 35 | 55 | 105 |
| ETDB 104 140 040 110 2N | 10,4 | 14,0 | 40 | 60 | 110 |
| ETDB 140 160 040 110 2N | 14,0 | 16,0 | 40 | 60 | 110 |
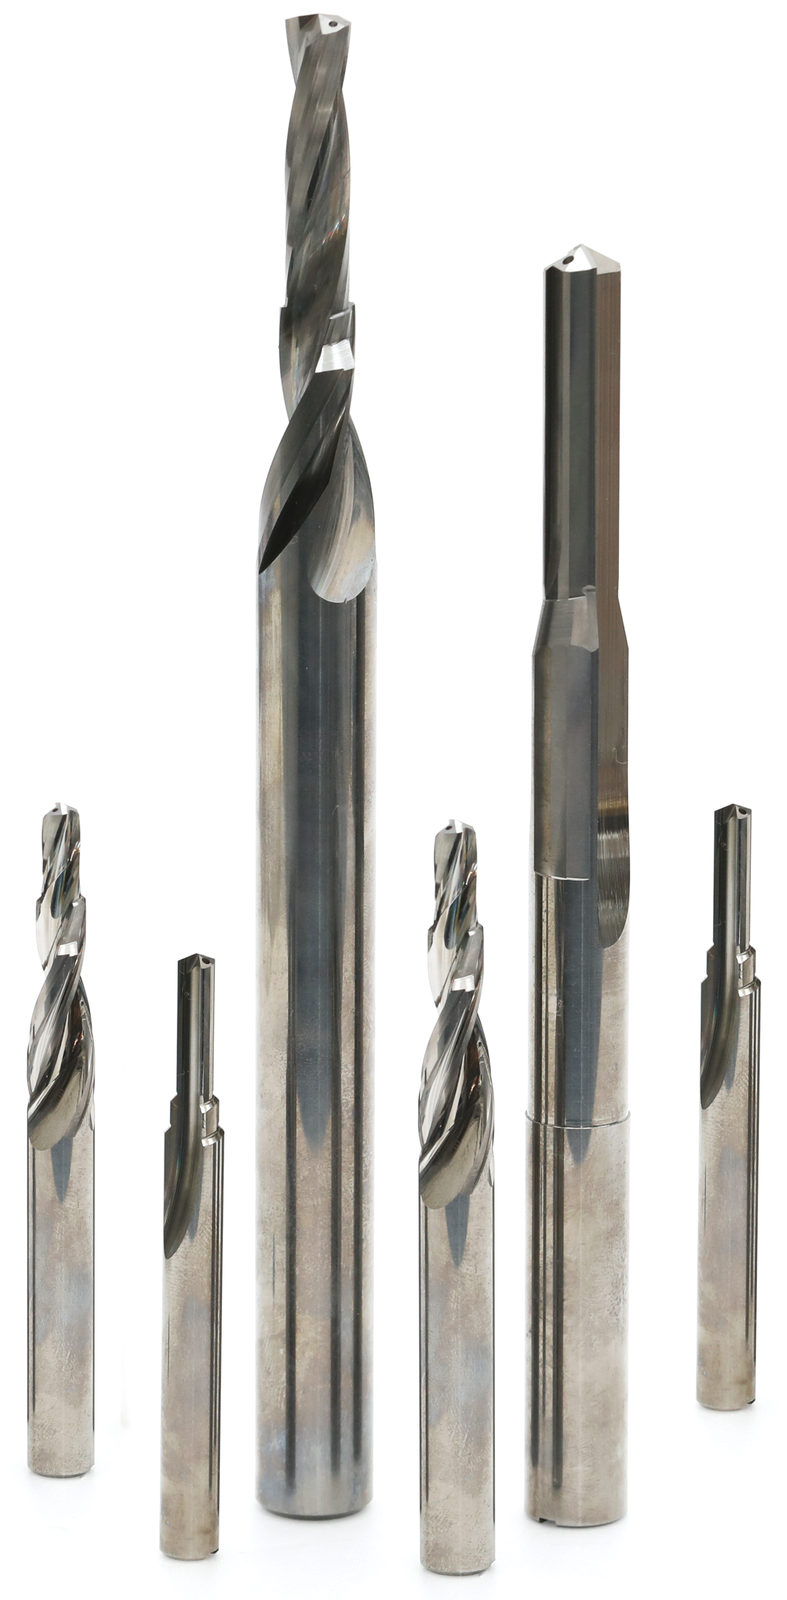
ET220-Vollhartmetallbohrer für Stahl
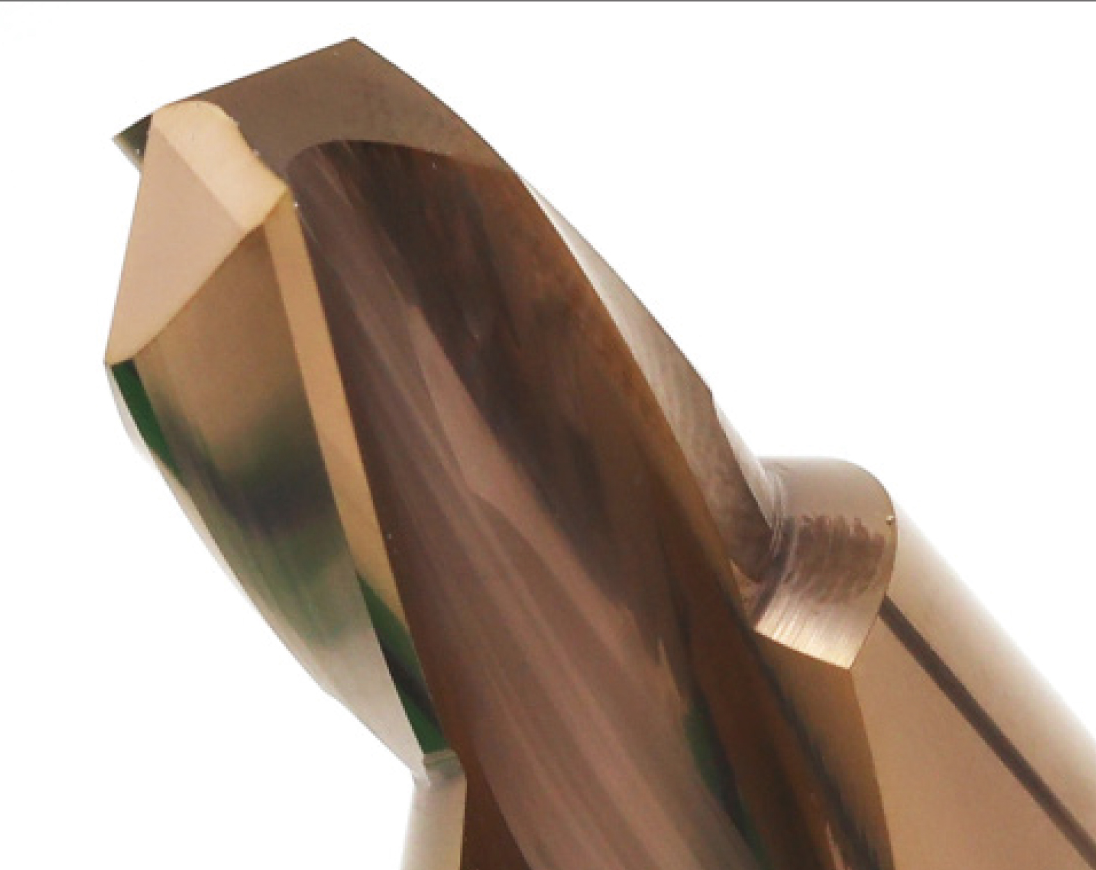
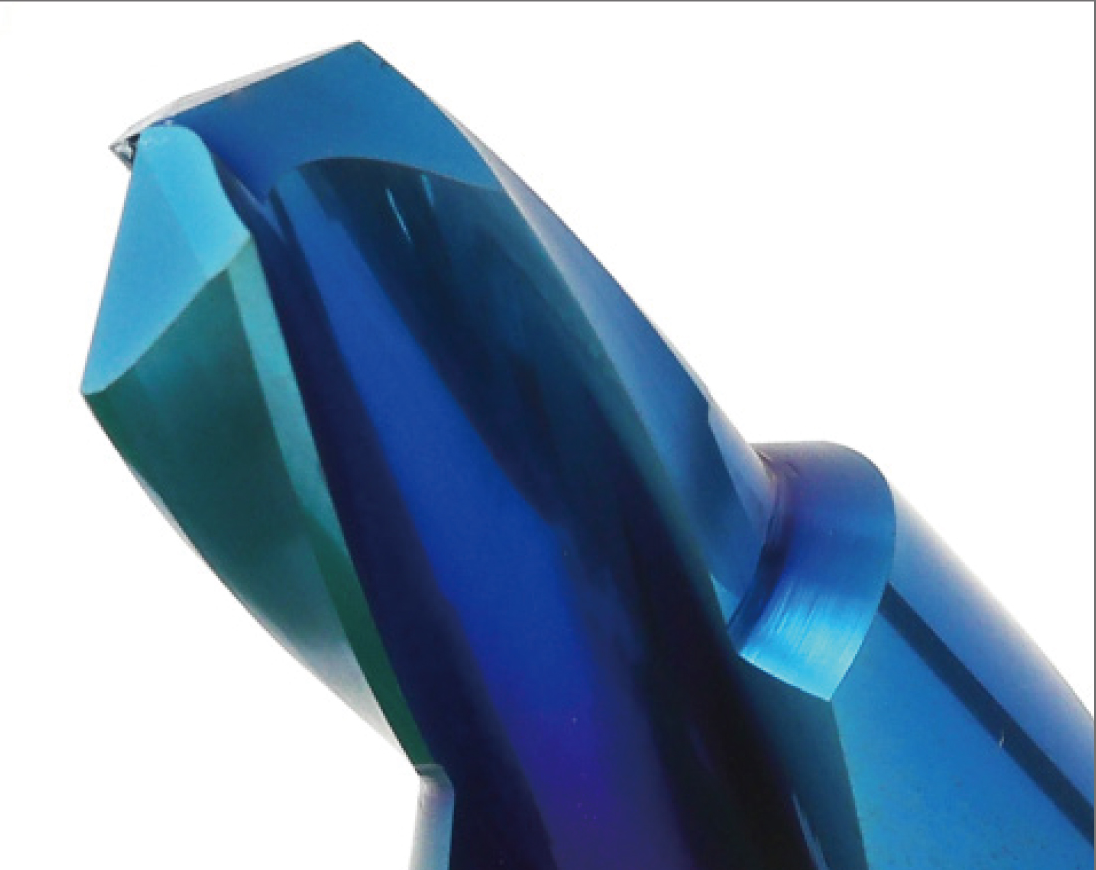
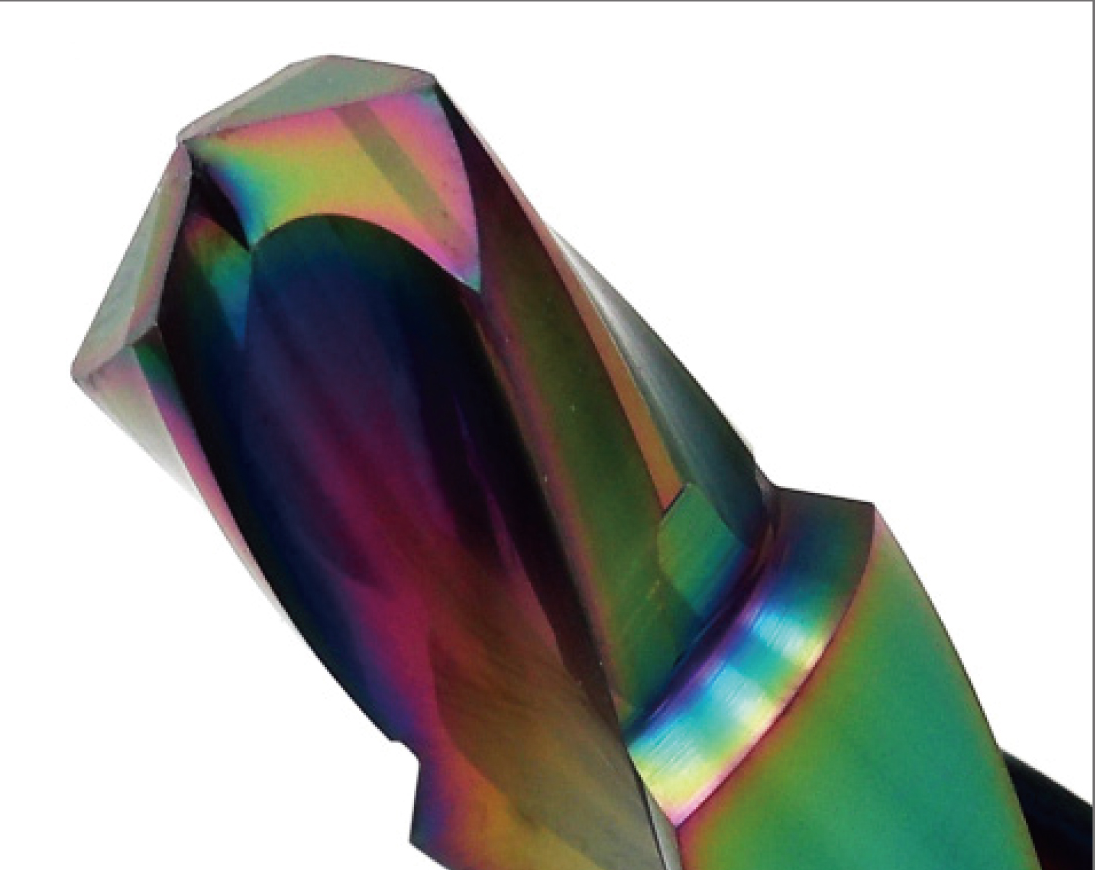
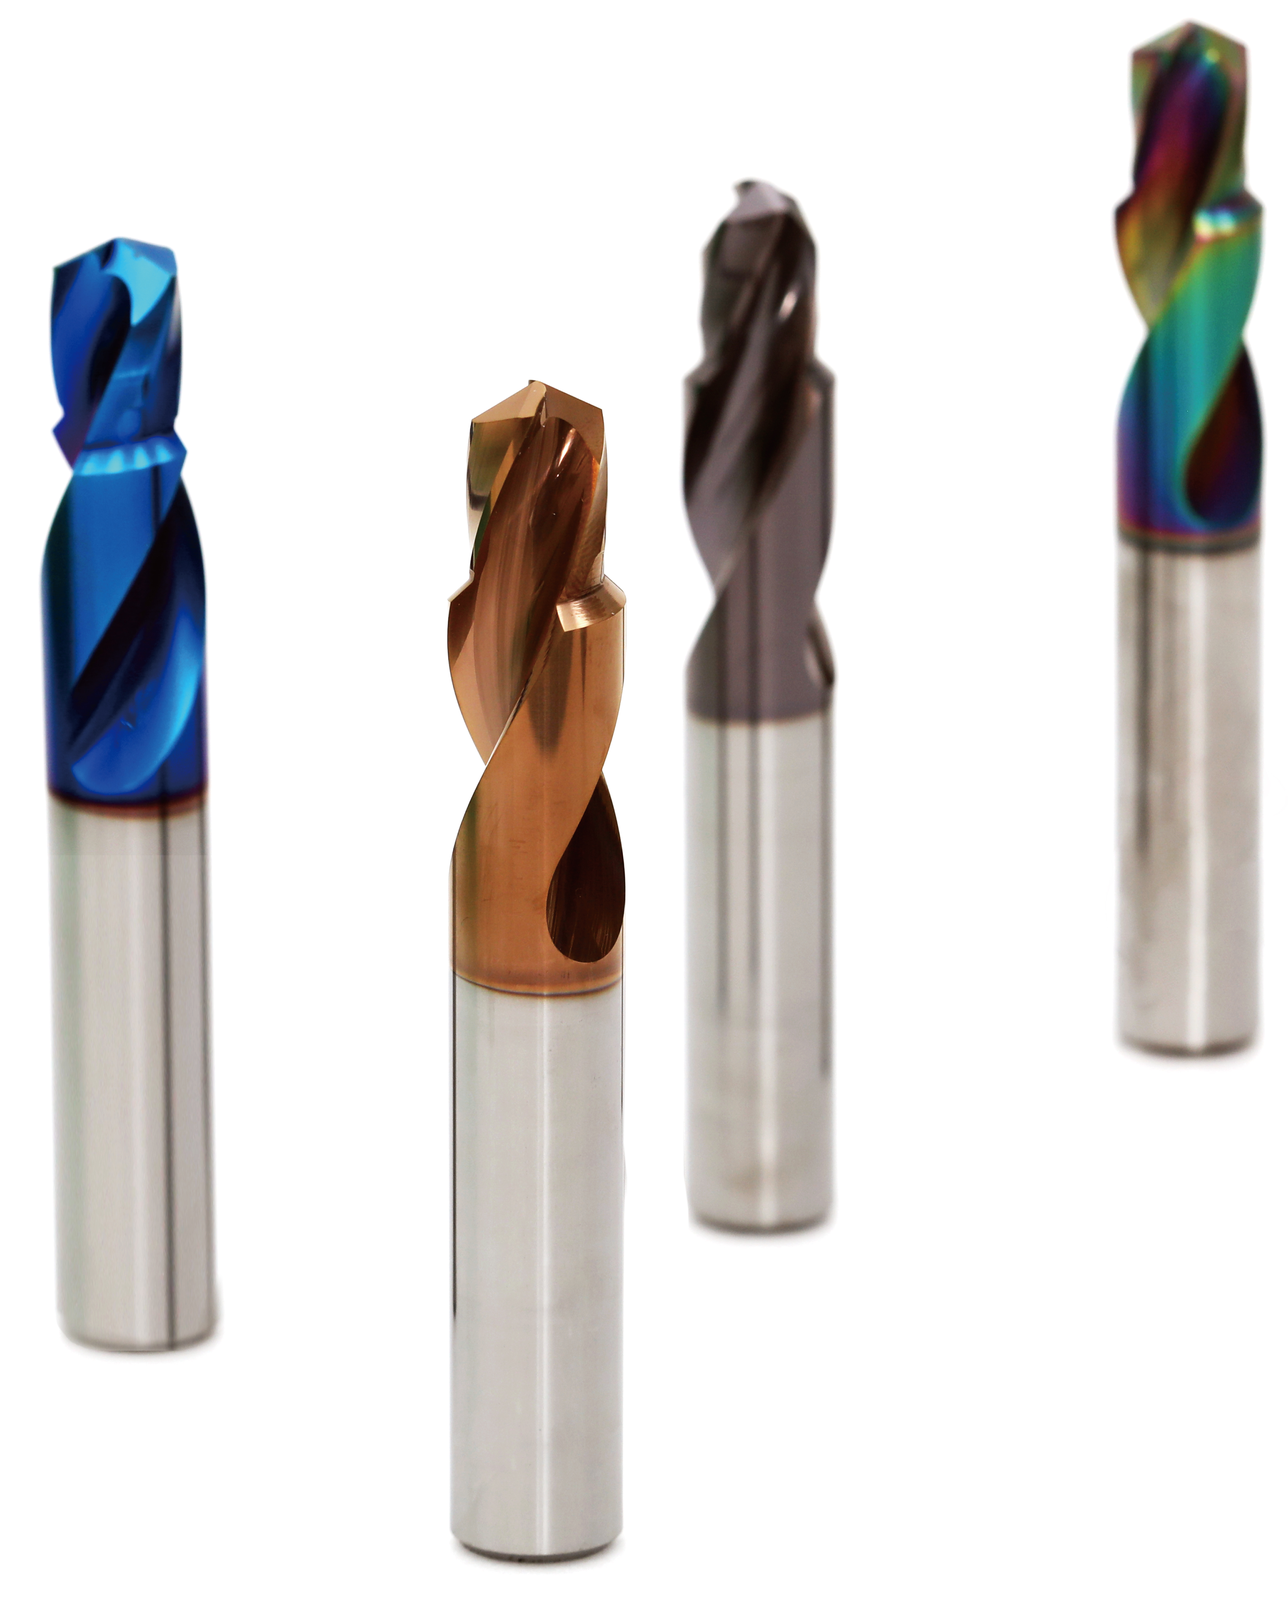
ET220 wird als ultrafeines Hartmetall mit hoher Härte und Bruchzähigkeit beschrieben. Für Stahl nennt EHWA Spiralbohrer mit zwei bis drei Kühlmittelbohrungen. Die Beschichtungsübersicht unterscheidet TA als konventionelle Ausführung sowie H1, H2 und H3 als Beschichtungsvarianten für unterbrochene Schnitte.
| Beschichtungskennung | Programmzuordnung |
|---|---|
| TA | Konventionelle Beschichtung |
| H1 | Beschichtung für unterbrochene Schnitte |
| H2 | Beschichtung für unterbrochene Schnitte |
| H3 | Beschichtung für unterbrochene Schnitte |

| Artikelcode | D1 | D2 | L | FL | OAL |
|---|---|---|---|---|---|
| ETDH 43 60 025 080 2N | 4,3 | 6,0 | 25 | 40 | 80 |
| ETDH 51 80 025 080 2N | 5,1 | 8,0 | 25 | 40 | 80 |
| ETDH 69 100 030 100 2N | 6,9 | 10,0 | 30 | 50 | 100 |
| ETDH 86 120 035 105 2N | 8,6 | 12,0 | 35 | 55 | 105 |
| ETDH 104 140 040 110 2N | 10,4 | 14,0 | 40 | 60 | 110 |
| ETDH 140 160 040 110 2N | 14,0 | 16,0 | 40 | 60 | 110 |
Bohrercode und Maßzeichnungen
Die Codes werden anhand der dargestellten Beispielschreibweisen ET DB 40 60 050 100 2N und ET DH 40 60 050 100 2N H3 erläutert. Die Zahlenblöcke bleiben Herstellerkennungen; die zugehörigen Maße werden aus der Artikeltabelle und Werkzeugzeichnung übernommen.
| Codebestandteil | Bedeutung |
|---|---|
| ET | EHWA; T steht für Wolframcarbid |
| DB / DH | Bohrertyp: B = Burnishing Drill; H = Spiralbohrer (Helical) |
| 40 | Durchmesser 1 |
| 60 | Durchmesser 2 |
| 050 | Stufenlänge |
| 100 | Gesamtlänge |
| 2N | Kennungsblock für Schneidenzahl / Kühlmittelbohrung |
| H3 | Beschichtungskennung im beschichteten Beispiel |
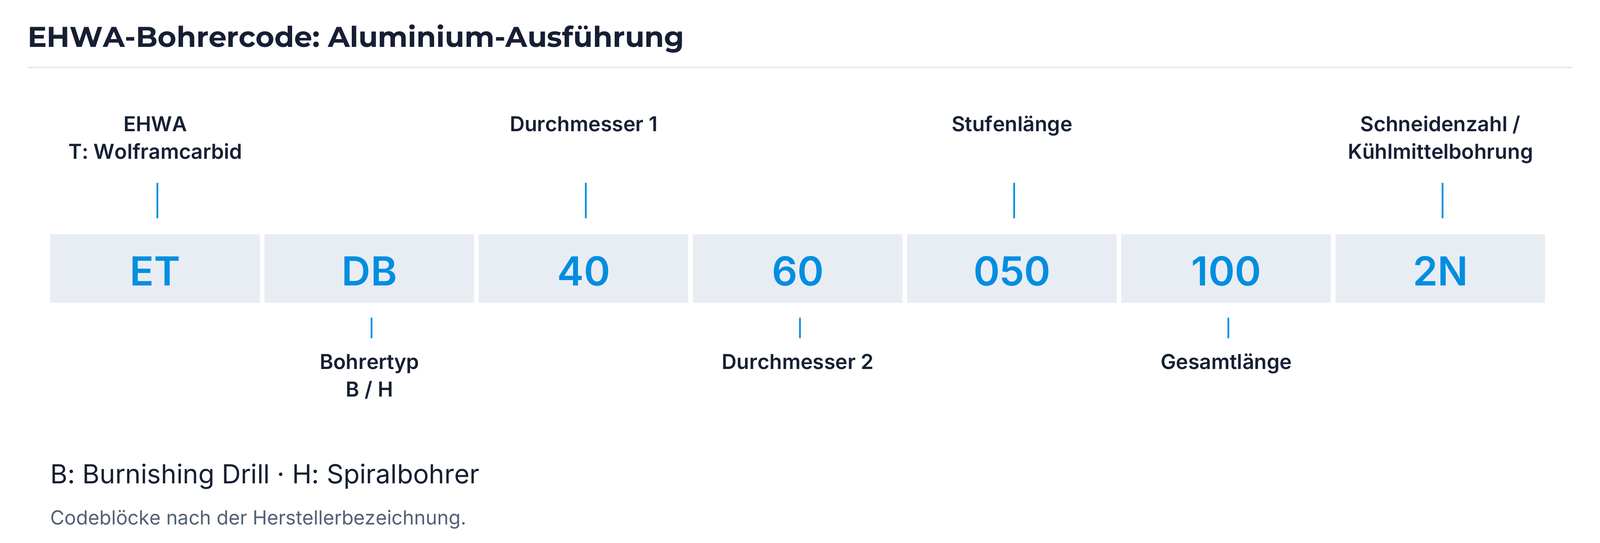
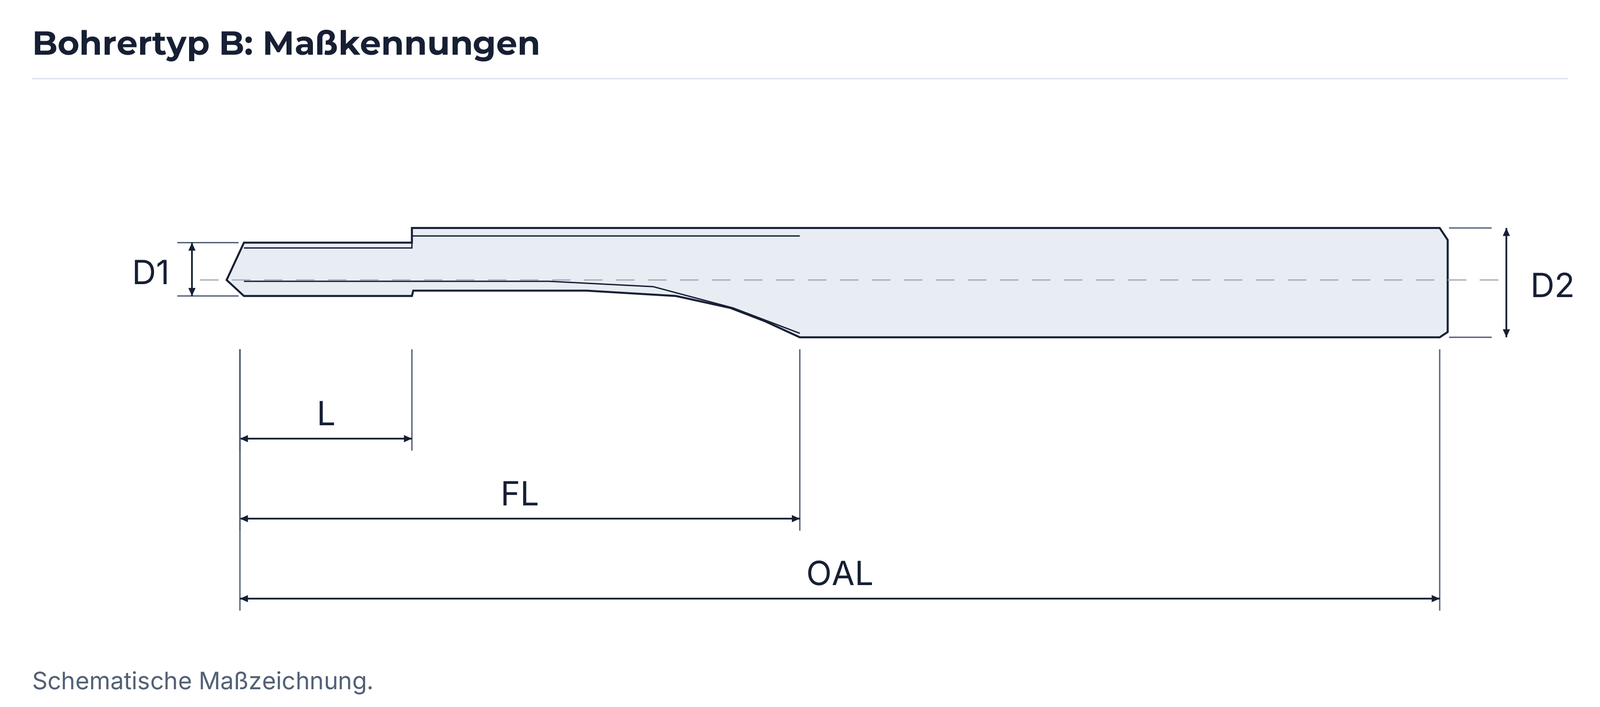

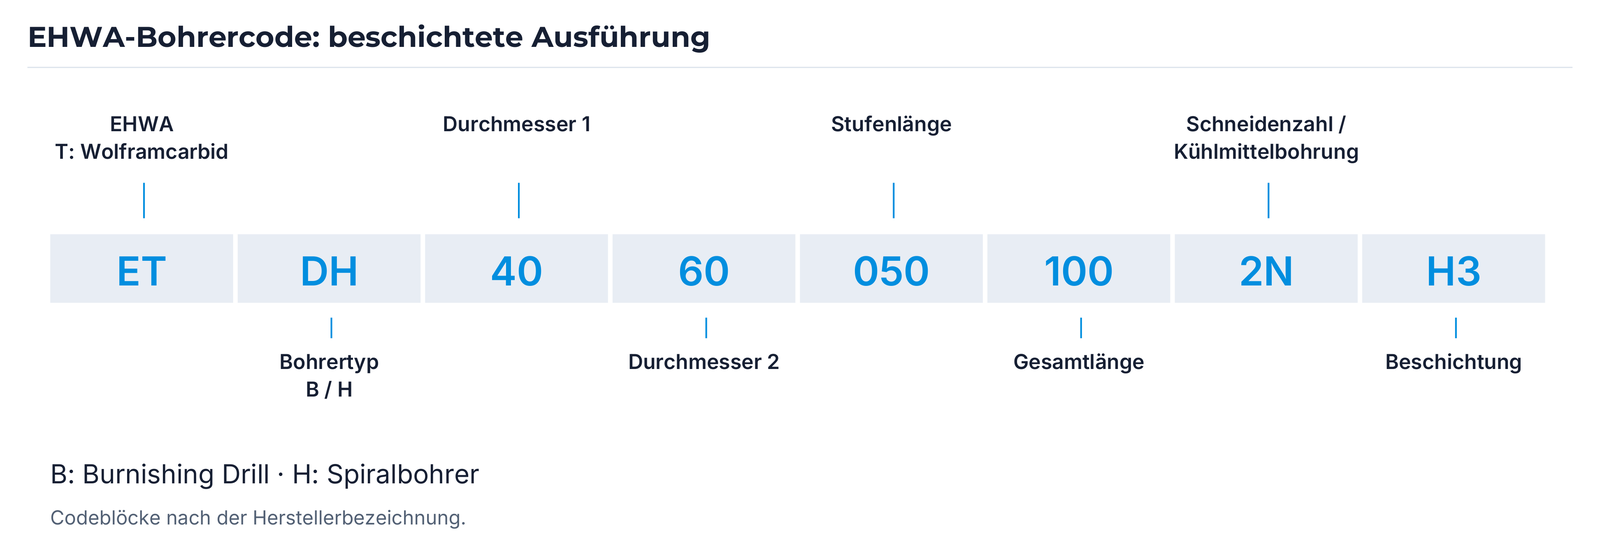
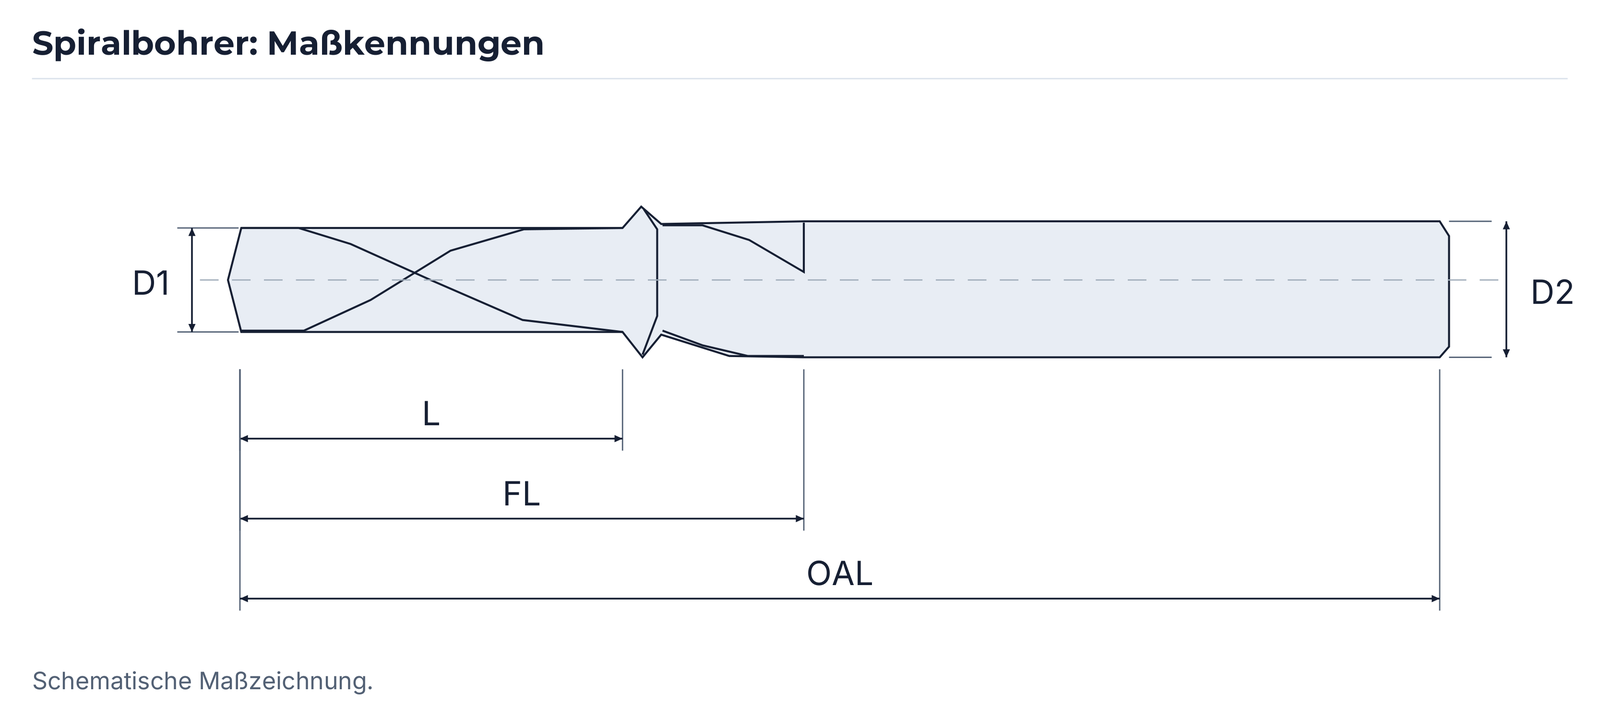
D1 und D2 bezeichnen die beiden Durchmesser; L, FL und OAL bleiben die Längenkennungen der Zeichnungen. Die Maßtabellen nennen keine explizite Einheit. Die verbindliche Maßdefinition und Einheit werden mit der Werkzeugzeichnung abgestimmt.
EBC52X: PCBN zum Drehen von Gleichlaufgelenken
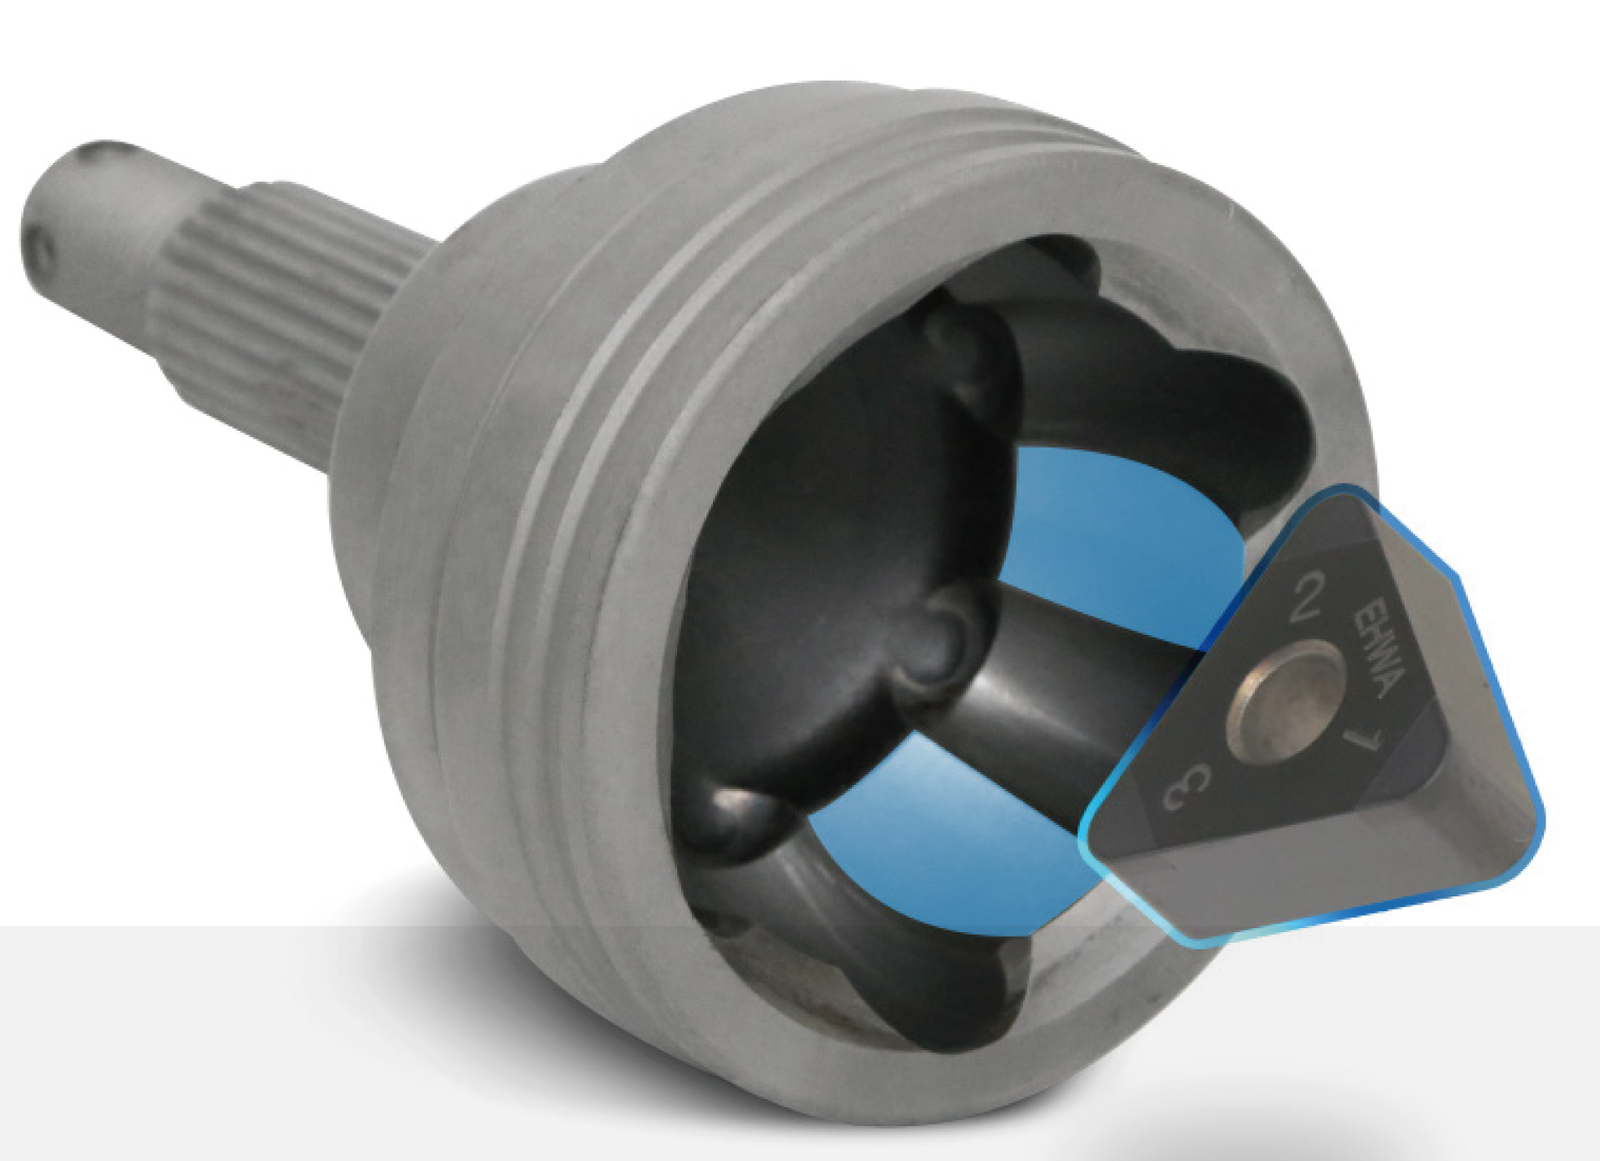
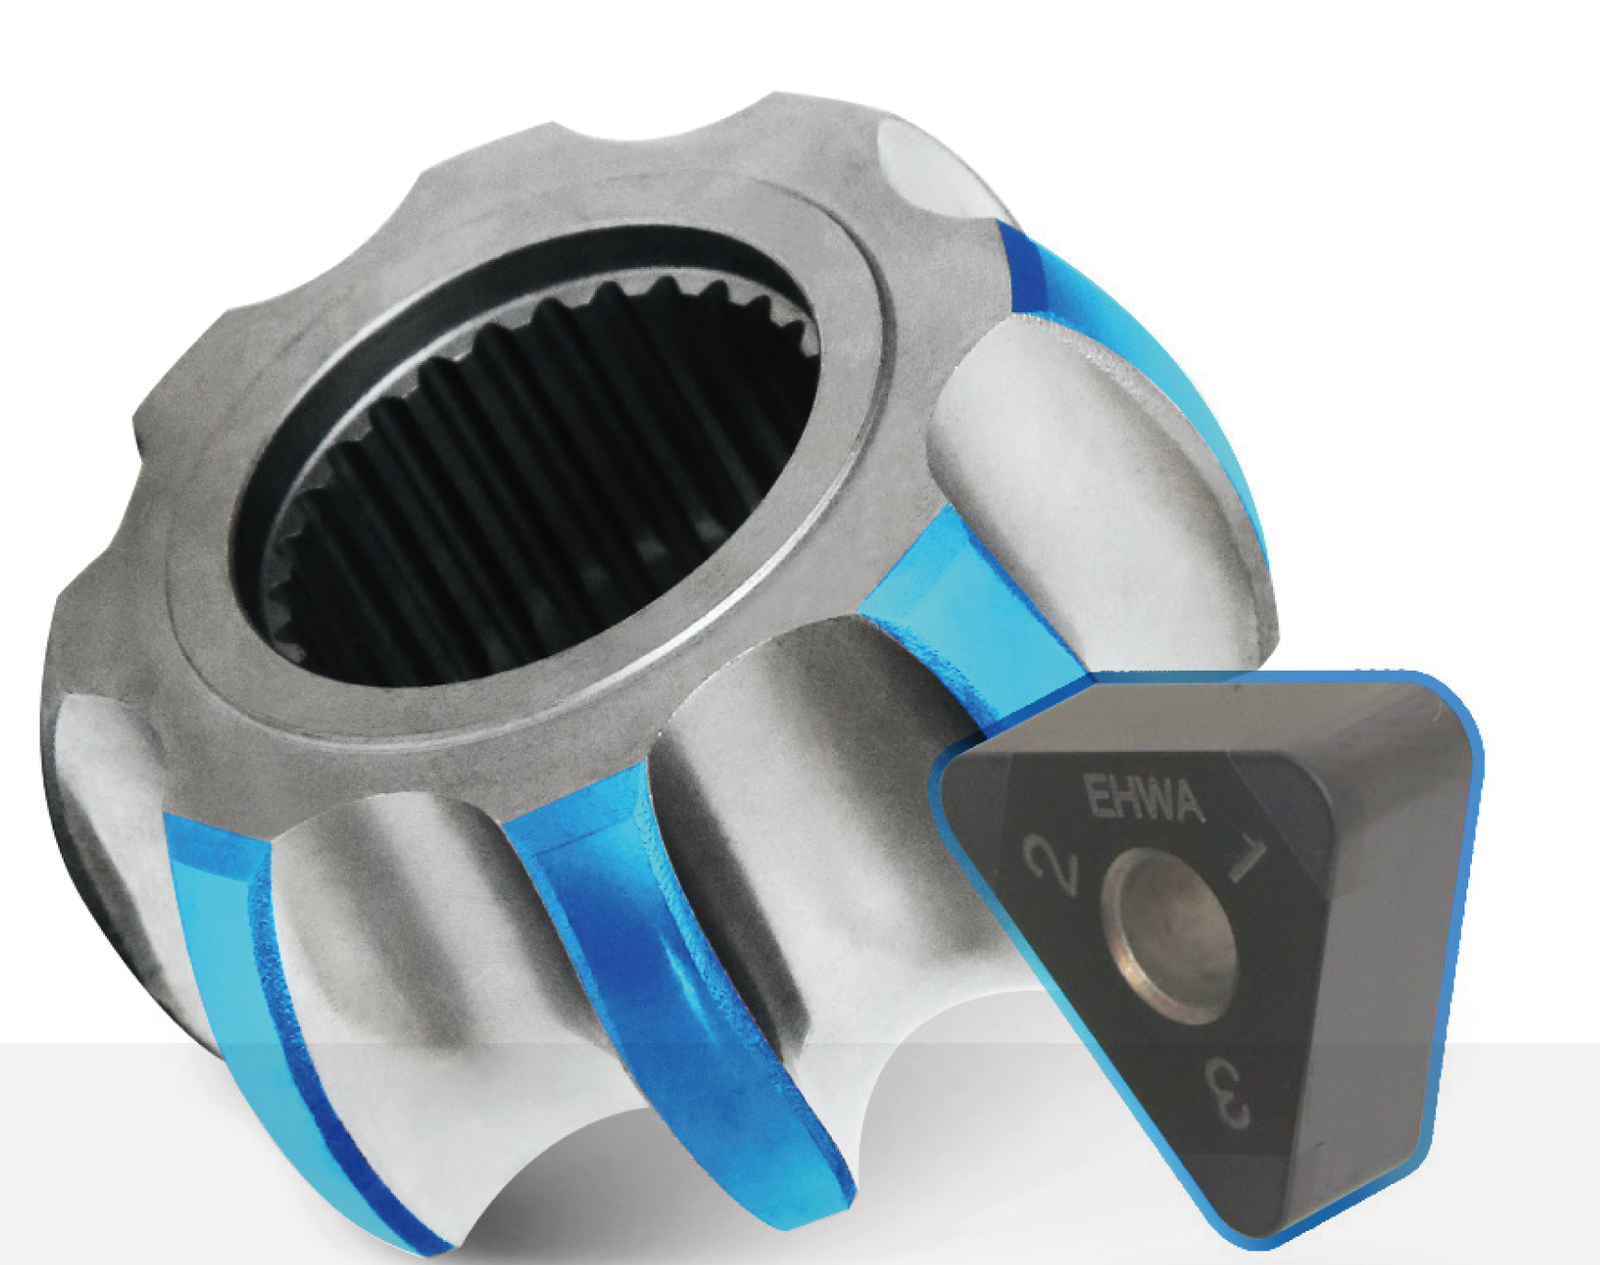
EBC52X ist eine PCBN-Sorte mit hohem CBN-Anteil für die kontinuierliche und unterbrochene Bearbeitung wärmebehandelter Stahlkomponenten von Gleichlaufgelenken. EHWA beschreibt die Sorte als leistungsfähig auch bei anspruchsvollen Bearbeitungsbedingungen. Die beiden Beispiele zeigen unterschiedliche Schnittdaten für Außen- und Innenbauteile.
| Versuchsangabe | Außenbauteil: Outer Race Turning | Innenbauteil: Inner Race Turning |
|---|---|---|
| Werkstück | Geschmiedeter Stahl | Geschmiedeter Stahl |
| Schnittgeschwindigkeit | 120 m/min | 200 m/min |
| Vorschub | 0,10–0,12 mm/U | 0,20 mm/U |
| Schnitttiefe ap | 0,10–0,20 mm | 0,09–0,15 mm |
| Kühlschmierstoff | Trockenbearbeitung | Trockenbearbeitung |
| Schnittart | Unterbrochener Schnitt | Unterbrochener Schnitt |
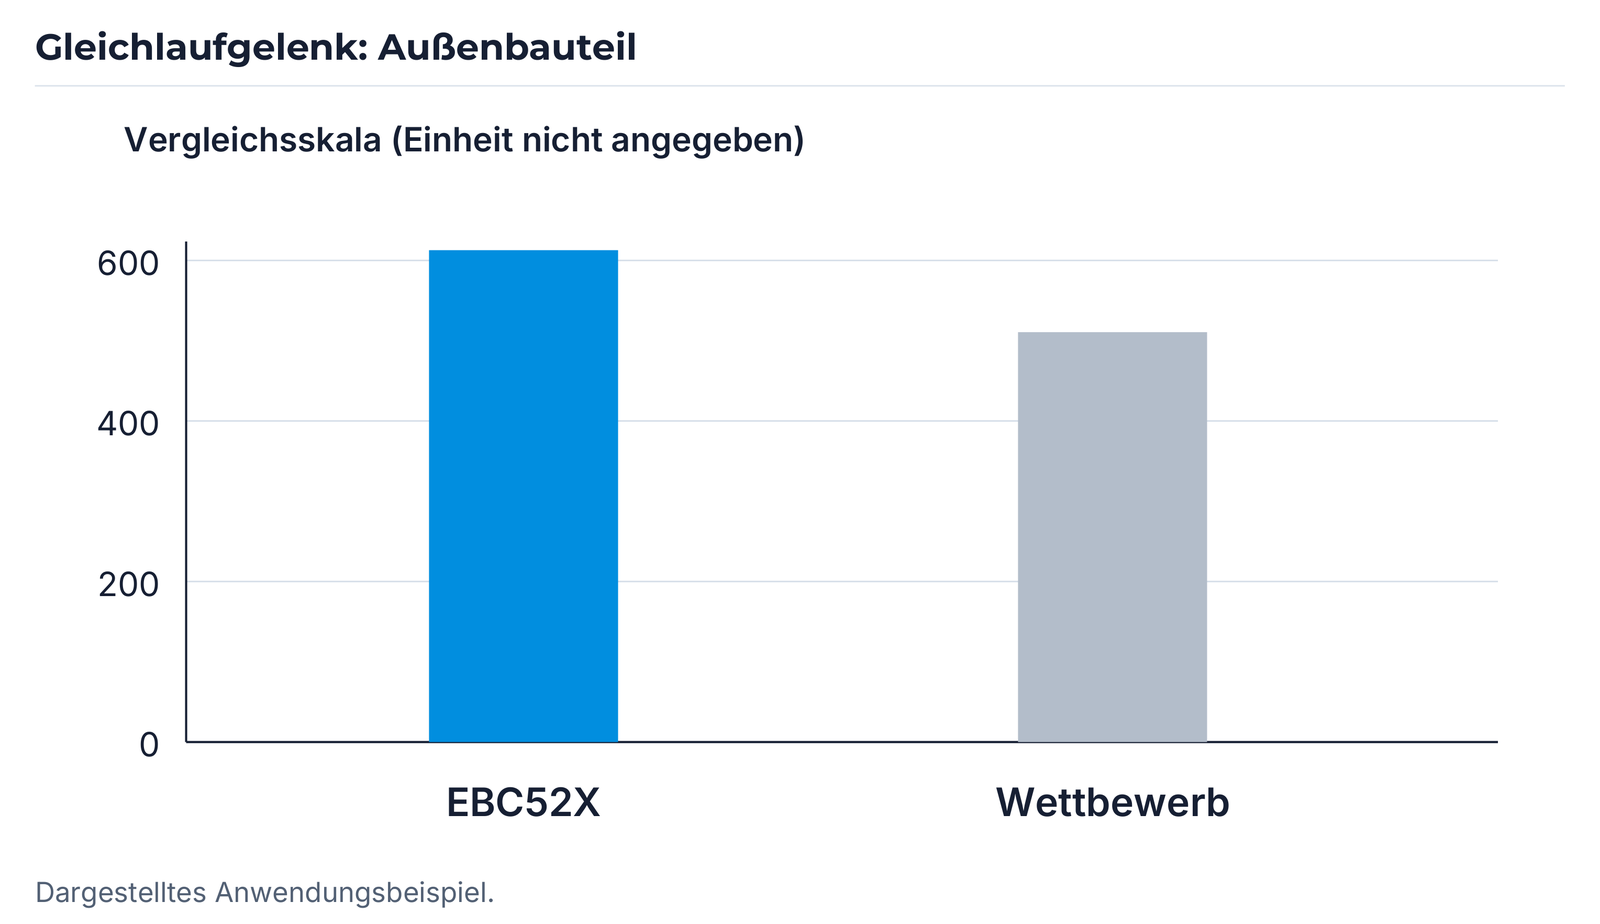
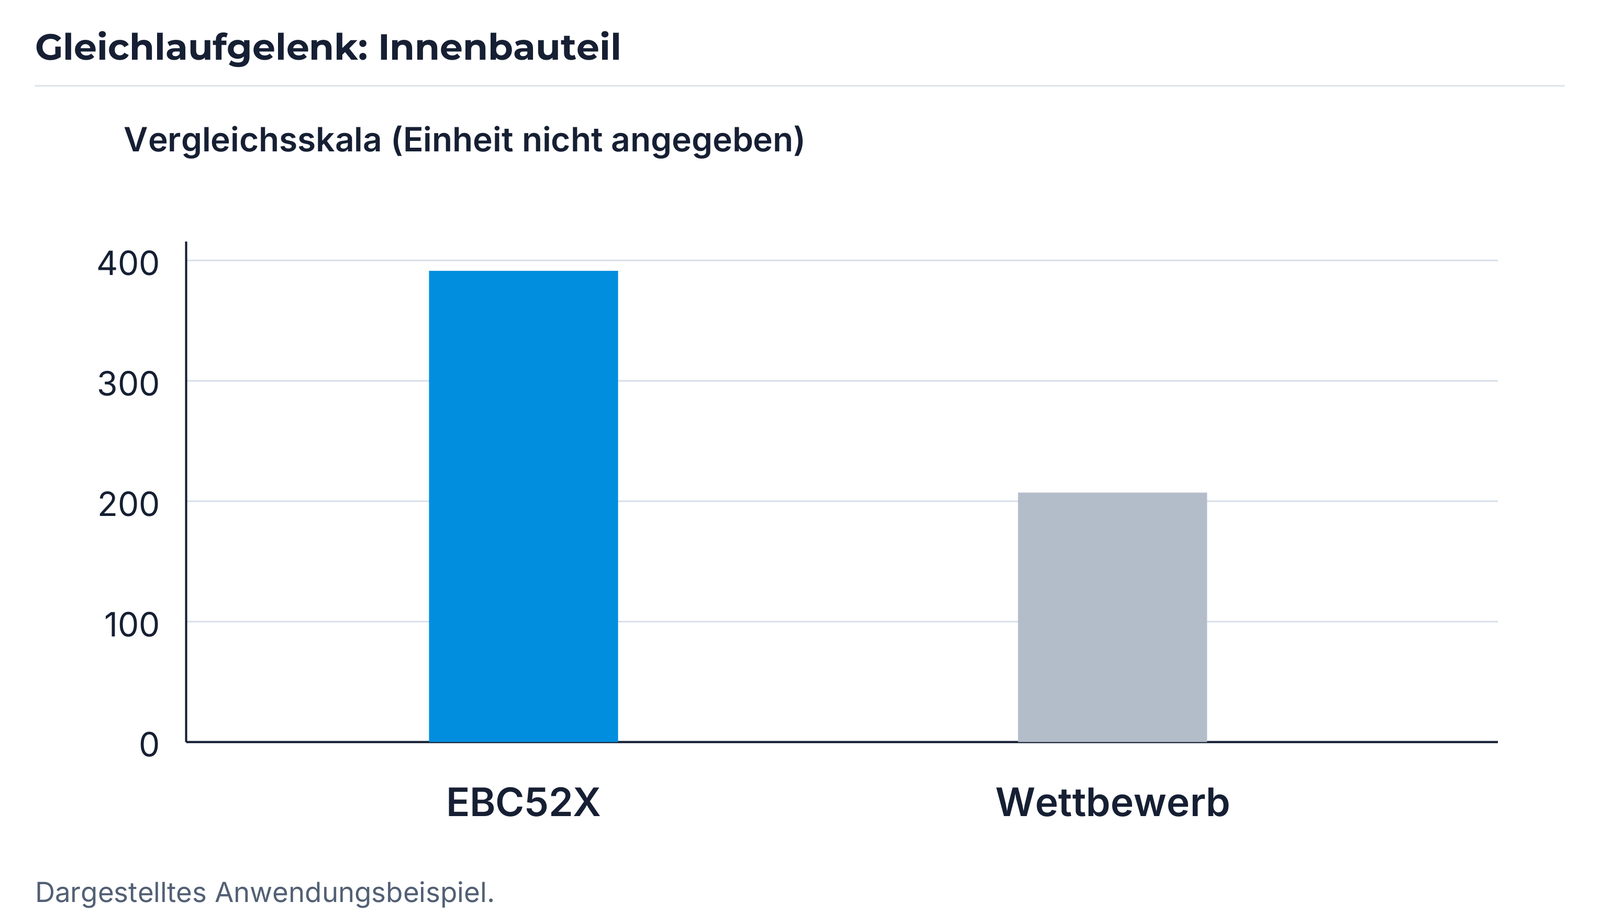
Die Balken vergleichen EBC52X mit einem Wettbewerbswerkzeug unter den genannten Bedingungen. Die Diagramme benennen die Einheit der Vergleichsskala nicht; Stückzahl oder Bearbeitungszeit werden daraus nicht als zusätzliche Werte abgeleitet.
XF-Planfräser für Aluminiumlegierungen
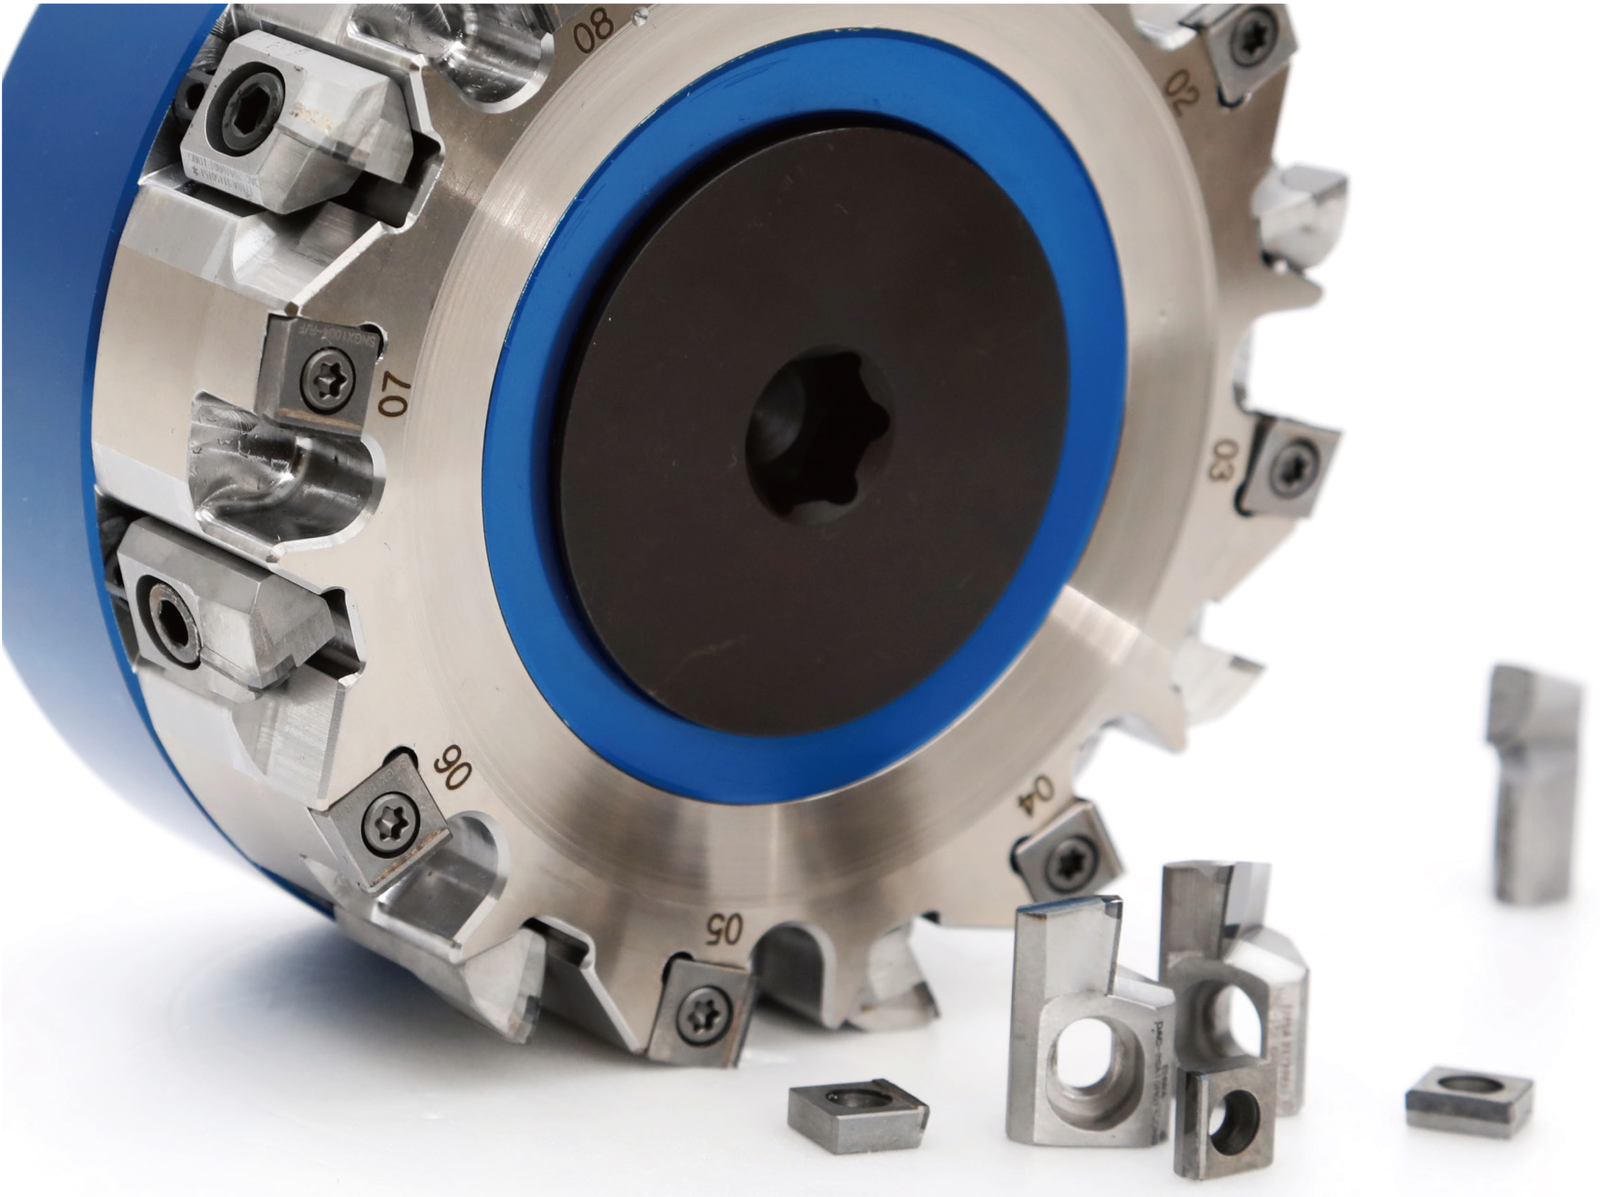
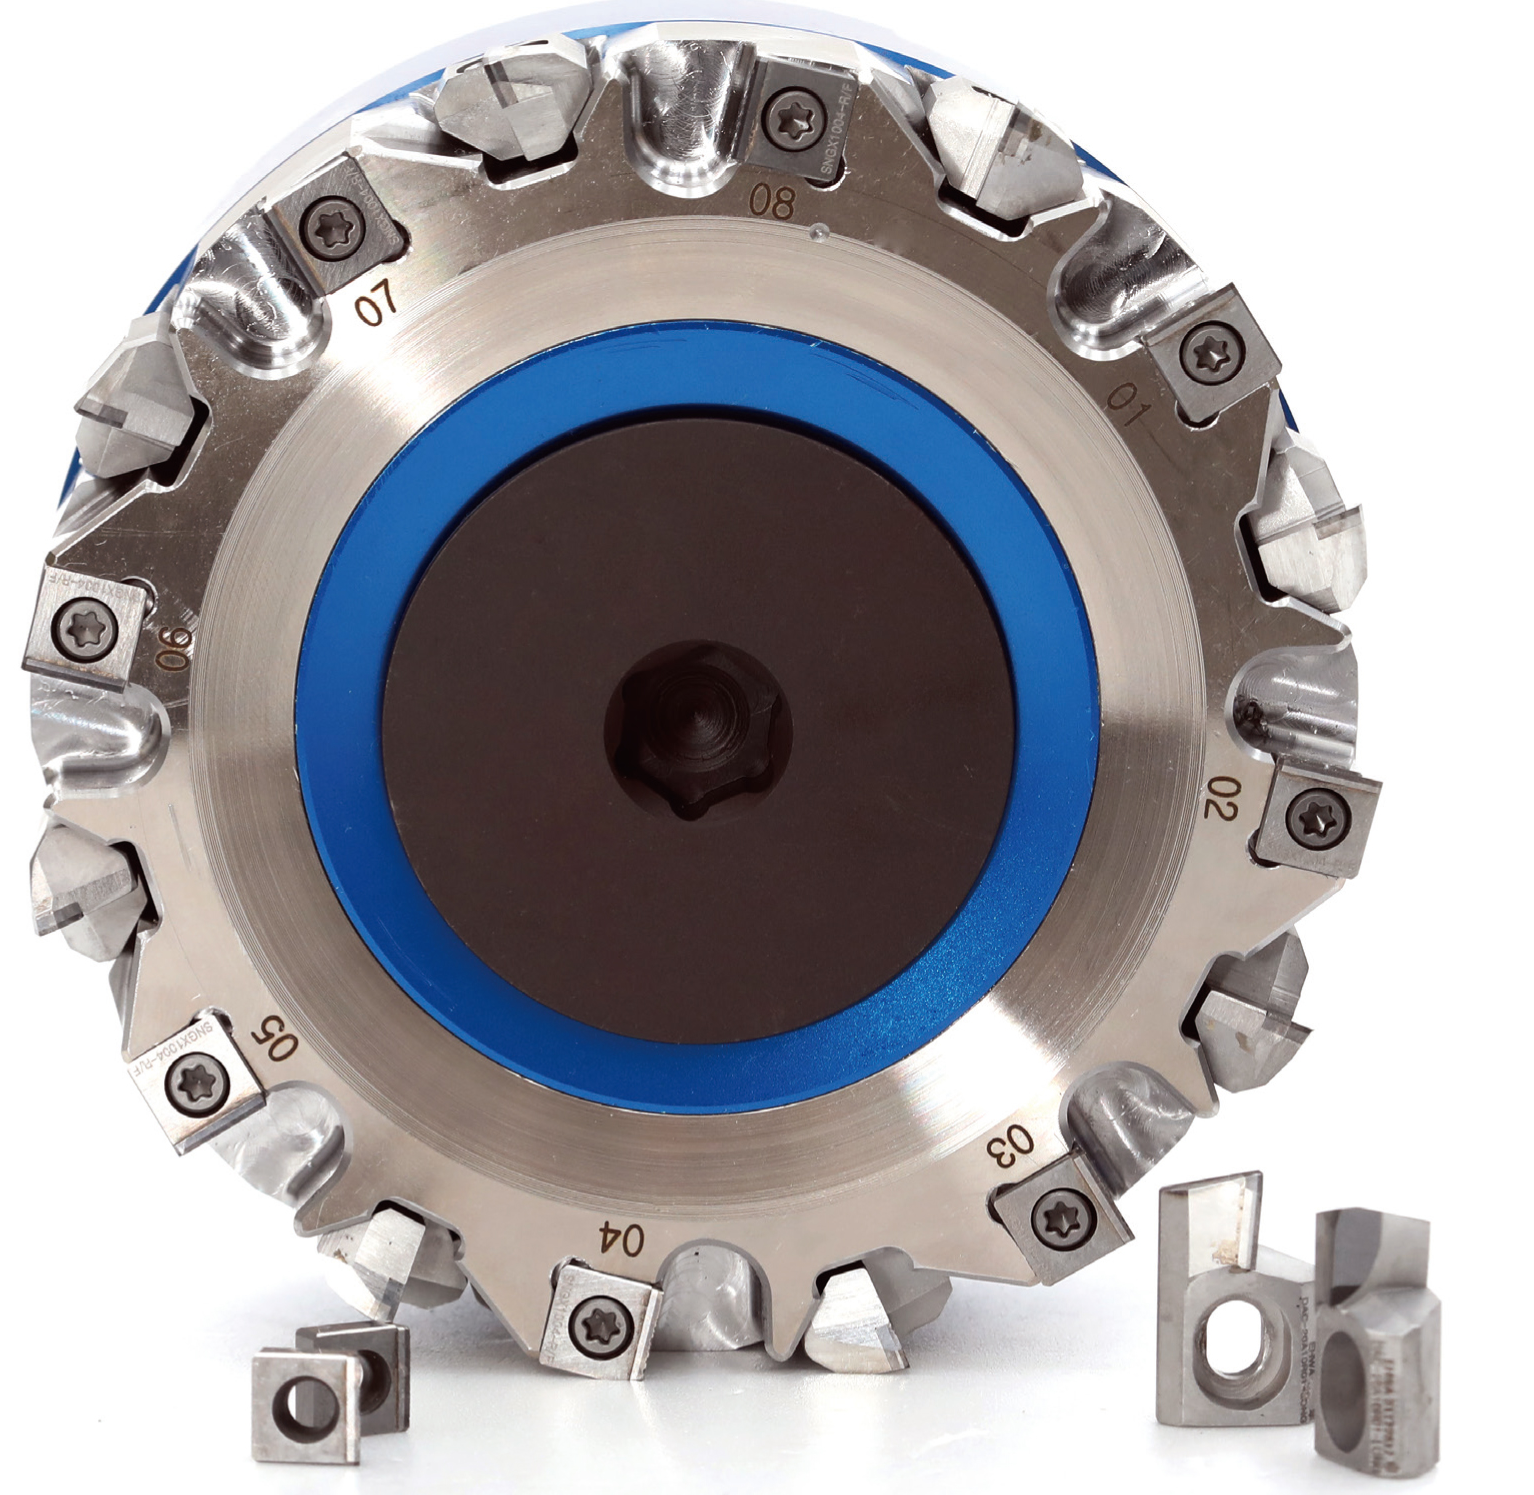
XF-Planfräser werden für Schrupp- und Schlichtbearbeitung angeboten. Das Programm verbindet Fräserkörper, Schneidplatten, Kassetten und Aufnahmen; Abmessungen können kundenspezifisch angepasst werden.
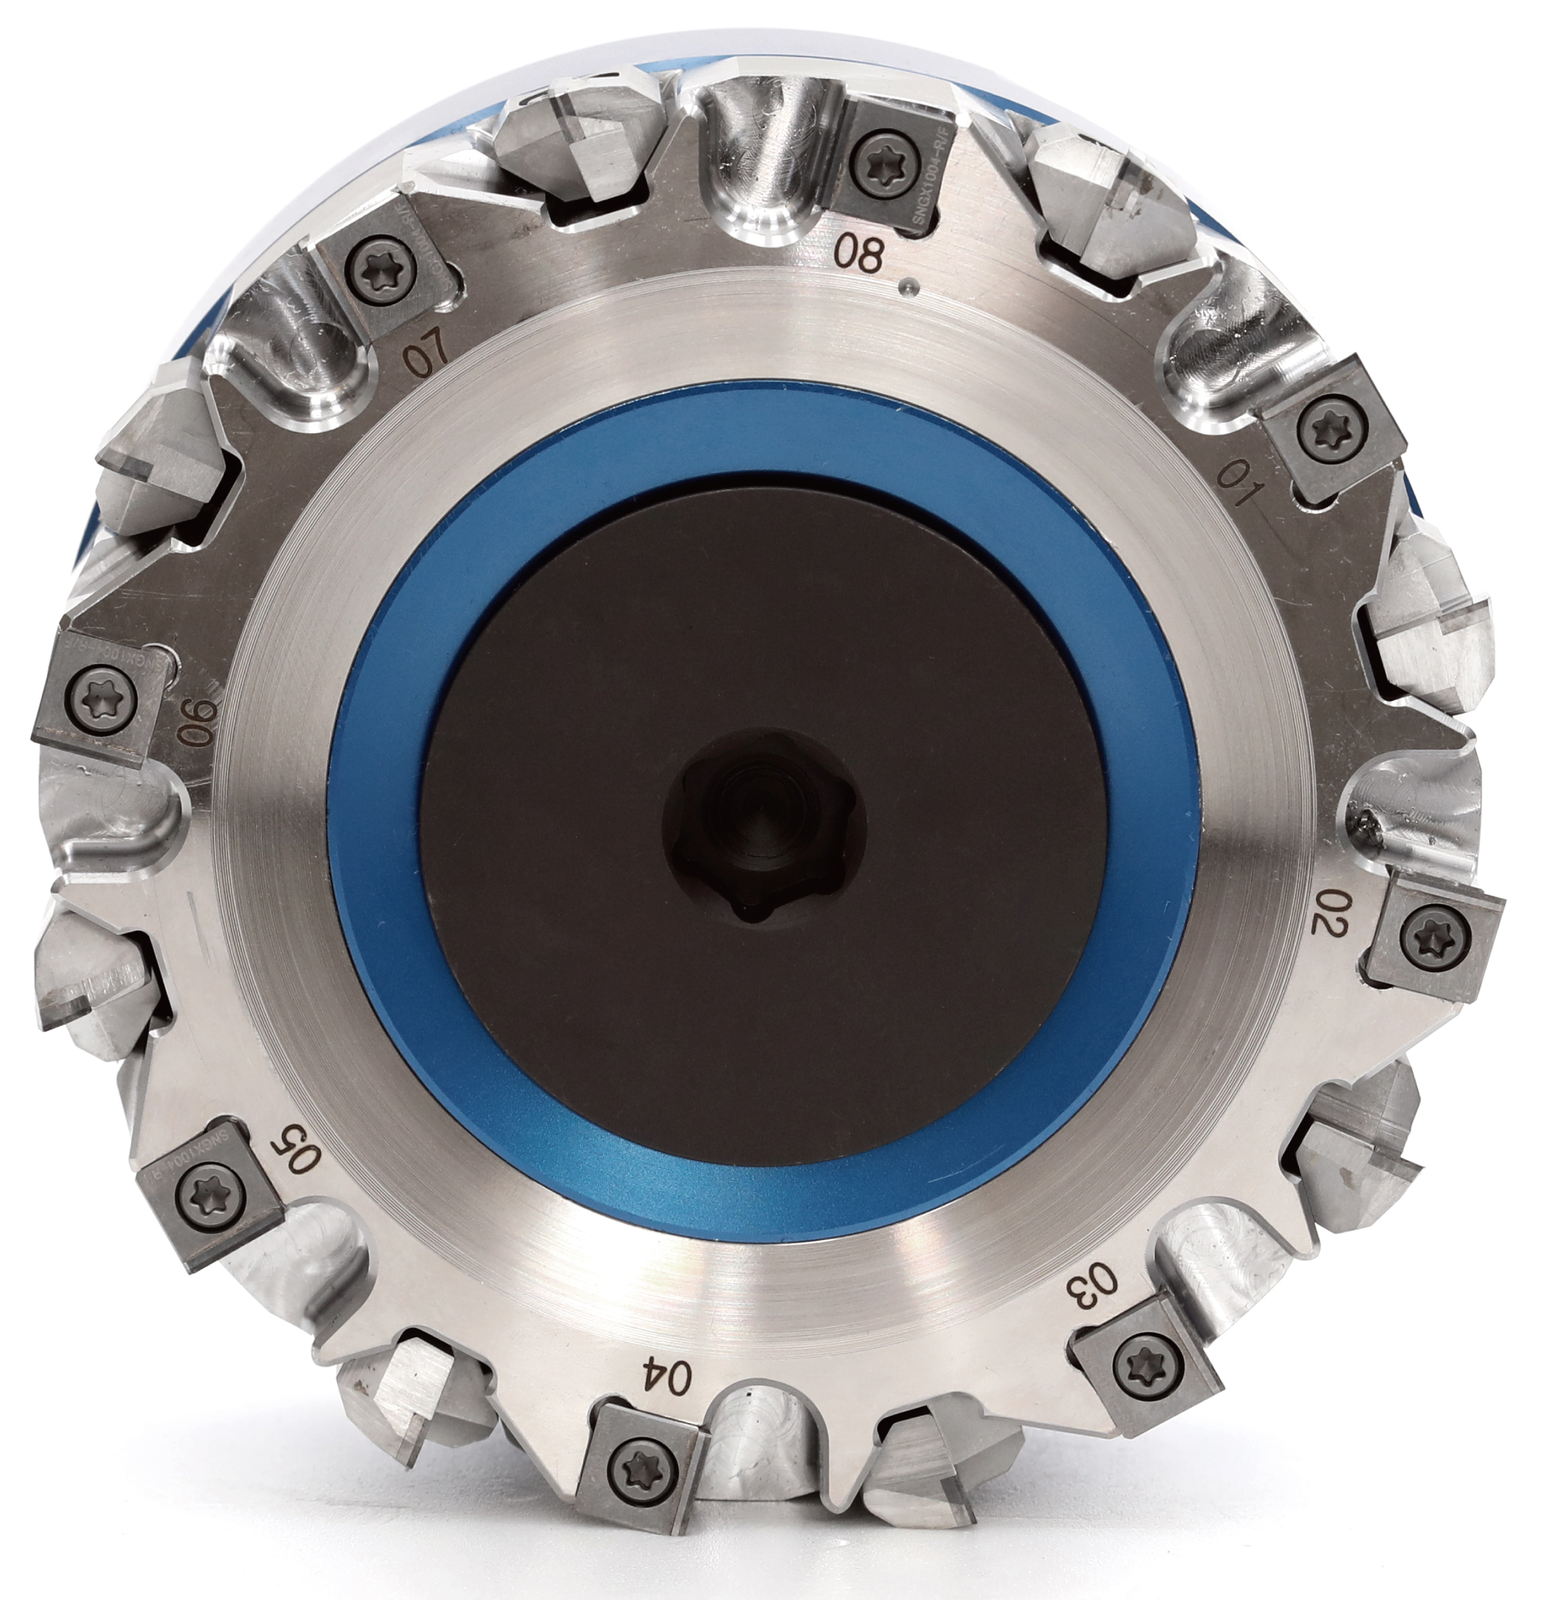
Abmessungen und Zähnezahl
| Typ | ØD | Ød | A | B | H | Zähne |
|---|---|---|---|---|---|---|
| XF 10050 -16R (L) | 100 | 31,75 | 12,7 | 8 | 50 | 16 |
| XF 12563 -16R (L) | 125 | 38,1 | 15,9 | 10 | 63 | 16 |
| XF 16063 -16R (L) | 160 | 50,8 | 19,0 | 11 | 63 | 16 |
| XF 20063 -18R (L) | 20 | 47,625 | 25,4 | 14 | 63 | 18 |
| XF 25063 -18R (L) | 250 | 47,625 | 25,4 | 14 | 63 | 18 |
Beim Typ XF 20063 -18R (L) lautet ØD in der Artikeltabelle 20, während die separate Schnittdatentabelle ØD 200 enthält. Dieselbe Abweichung findet sich im ergänzend geprüften EHWA-XF-Datenblatt; der Durchmesser wird vor der Werkzeugauslegung bestätigt.
Für alle fünf Typen nennt die Tabelle XF10 - SN als Schneidplatte und XF CF / XF SD als Kassettenausführungen.
| Typ | Aufnahme |
|---|---|
| XF 10050 -16R (L) | FMA 31.75 |
| XF 12563 -16R (L) | FMA 38.1 |
| XF 16063 -16R (L) | FMA 50.8 |
| XF 20063 -18R (L) | FMA 47.625 |
| XF 25063 -18R (L) | FMA 47.625 |
Genannte maximale Schnittbedingungen
| ØD | Maximale Drehzahl (min⁻¹) | Schnitttiefe ap (mm) |
|---|---|---|
| 100 | 11 000 | 3 |
| 125 | 9 000 | 3 |
| 160 | 7 000 | 3 |
| 200 | 5 500 | 3 |
Diese Schnittdaten gehören zu den dargestellten Werkzeugausführungen. Für ØD 250 nennt das Blatt keine zusätzliche maximale Drehzahl.
PCBN-Schaftfräser für Gleichlaufgelenke
EHWA entwickelt präzise PCBN-Schaftfräser als spanende Lösung für geeignete Gleichlaufgelenk-Prozesse. Das Programm umfasst vier- und sechsschneidige Ausführungen. Die sechsschneidige Bauart ist auf hohe Belastbarkeit bei der Hochgeschwindigkeitsbearbeitung ausgelegt. Kundenspezifische Konstruktion und Werkzeuglösungen ergänzen die Schneidleistung.
| Merkmal | Ausführung |
|---|---|
| Körpertyp | HFS12 |
| Schneidstoff | PCBN |
| Schneidenzahl | 4 F und 6 F |
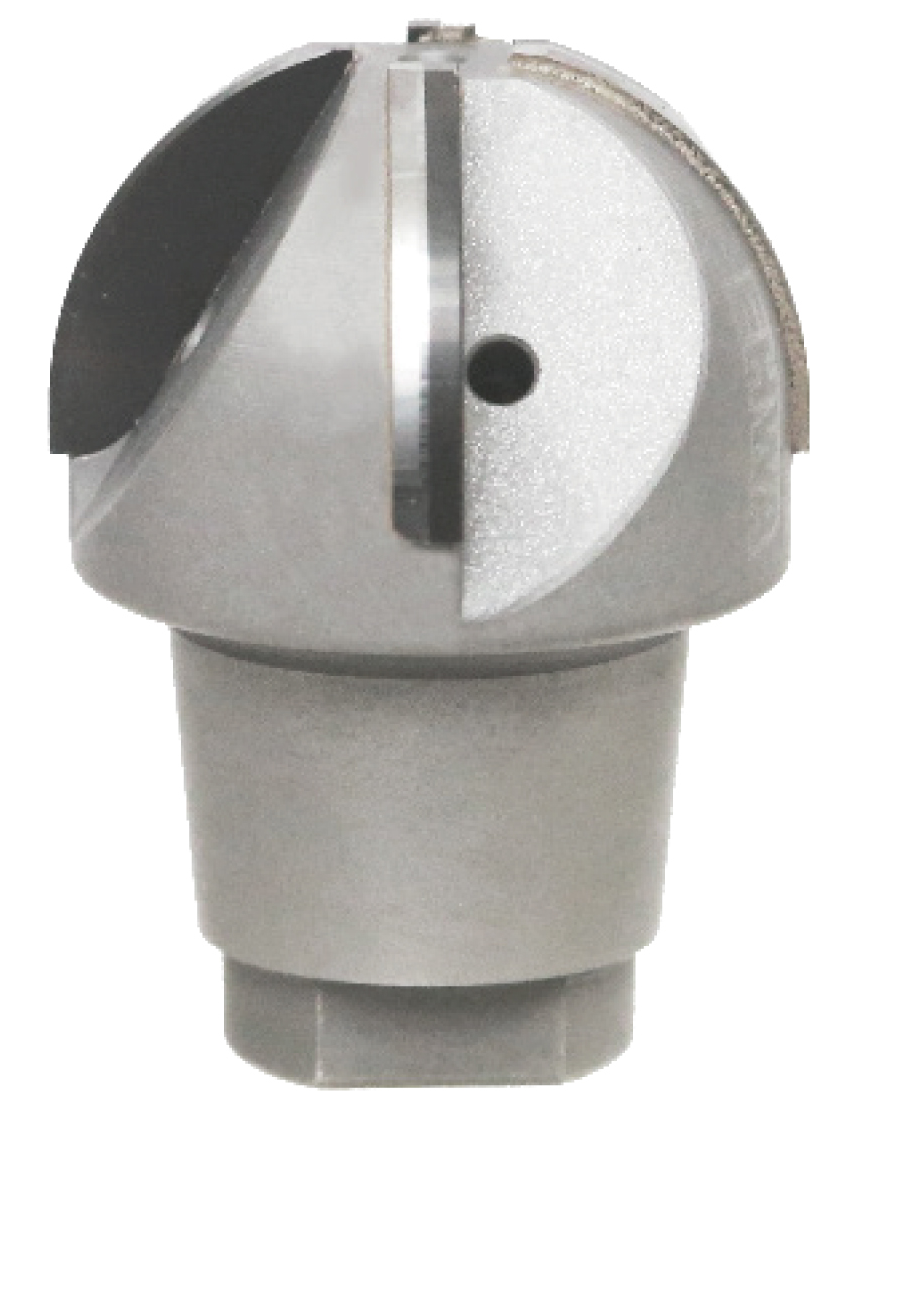
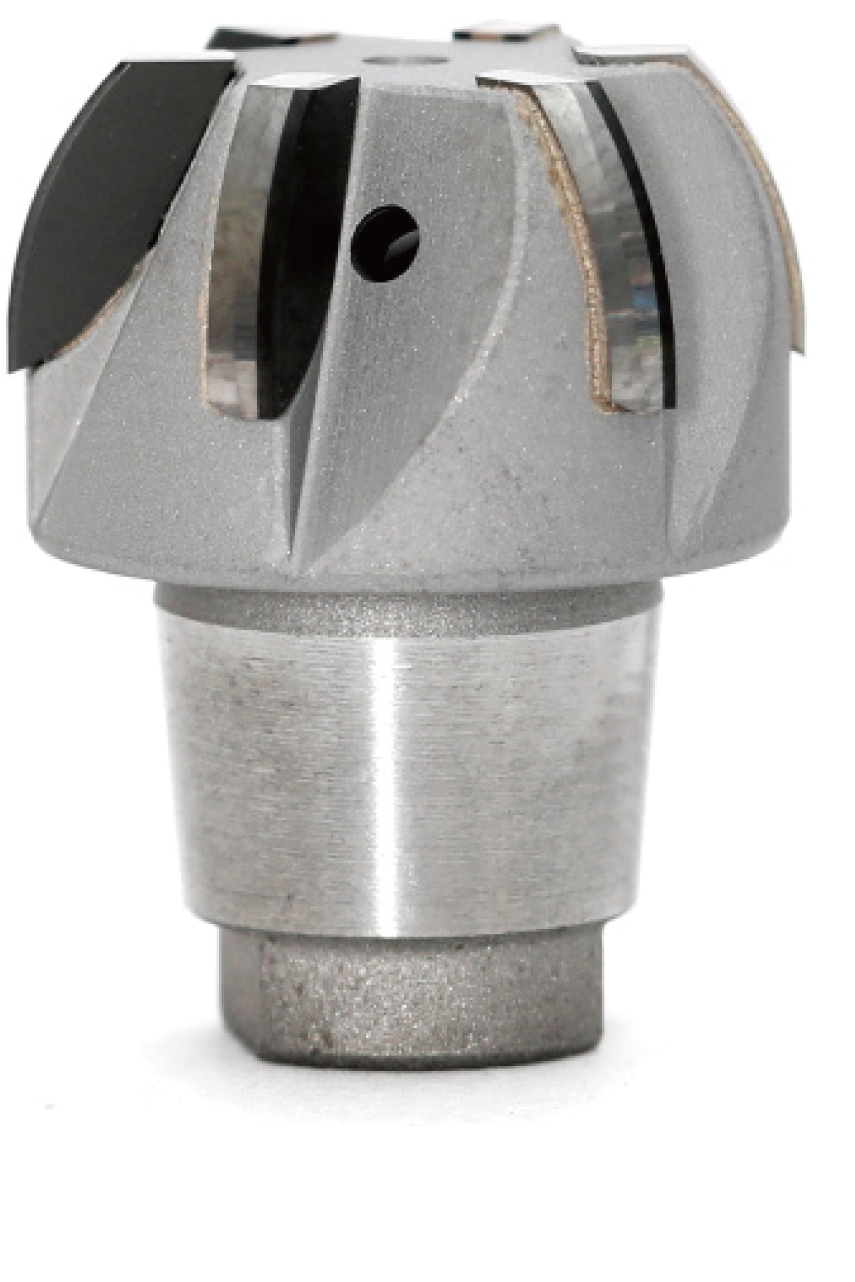
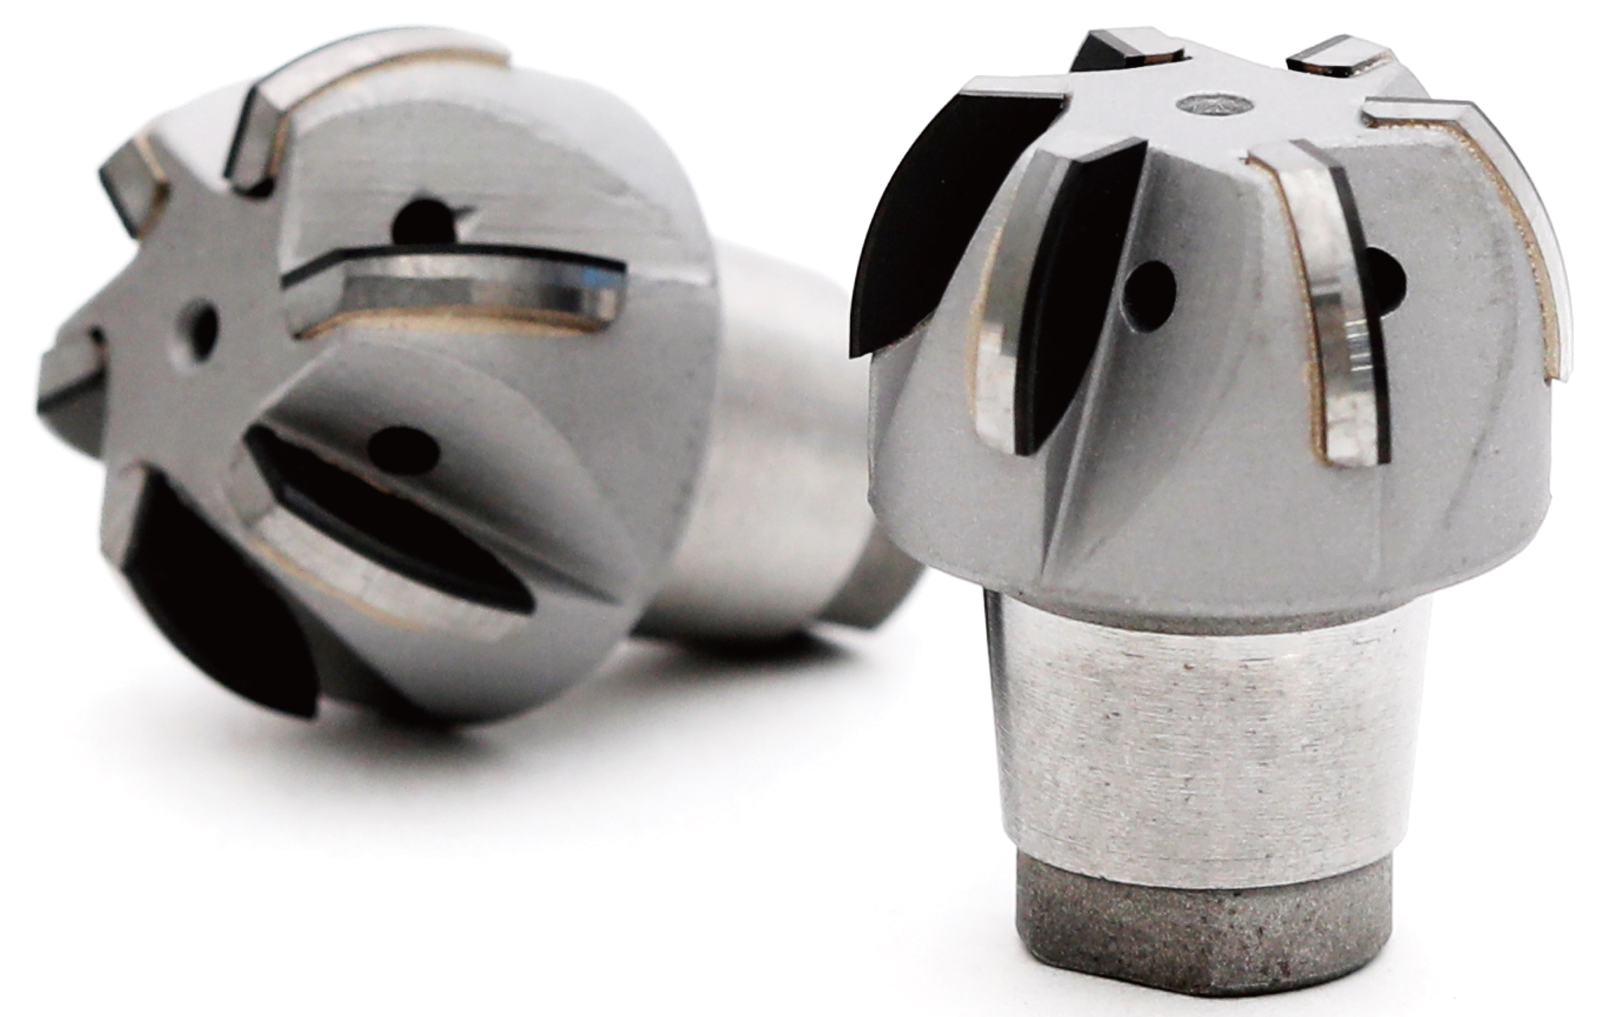

Die Grafik zeigt eine höhere Werkzeugstandzeit der sechsschneidigen Ausführung im dargestellten Vergleich. Die Skala ist mit TOOL LIFE bezeichnet, nennt jedoch keine Einheit; zusätzliche Versuchsbedingungen werden hier nicht ergänzt.

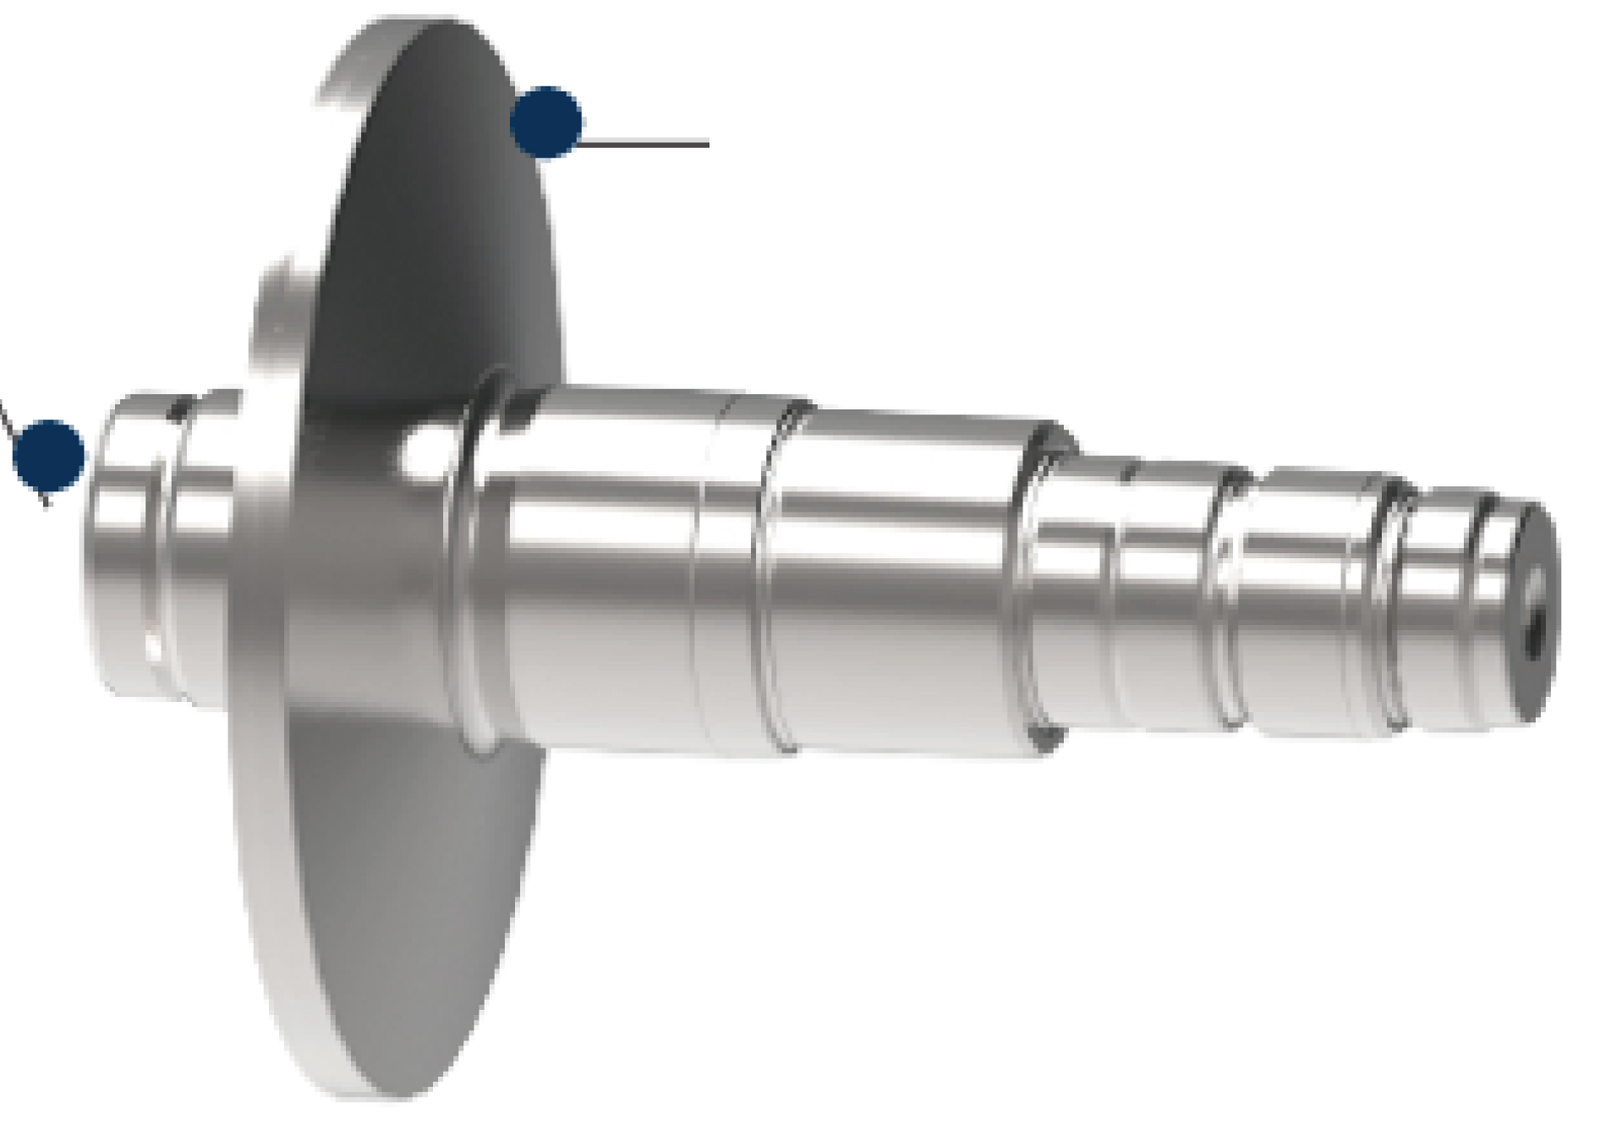
Drehbearbeitung für Getriebe und Differentialgetriebe
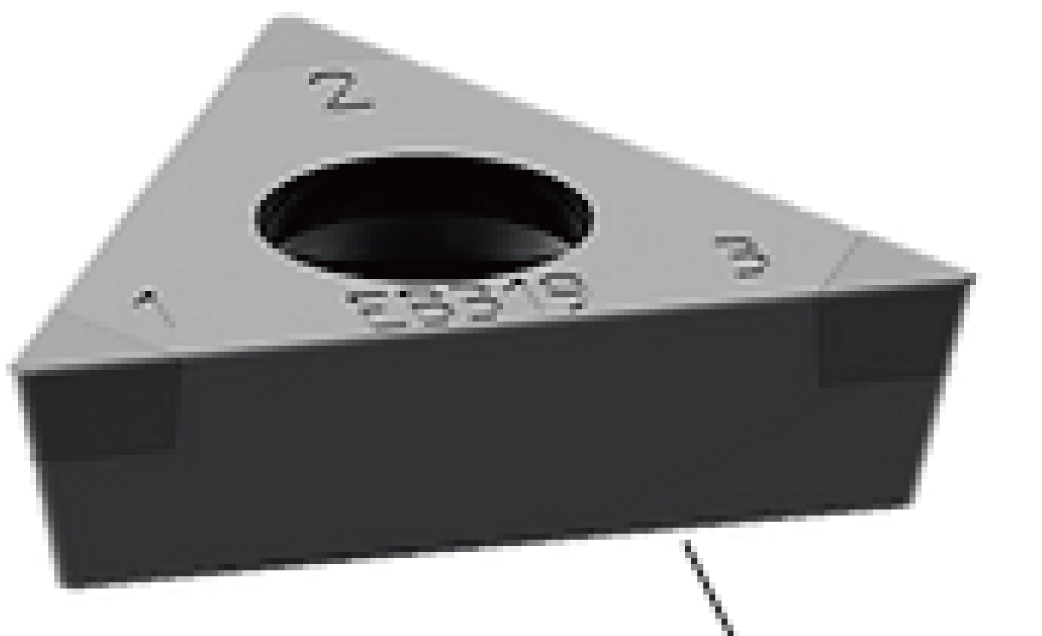
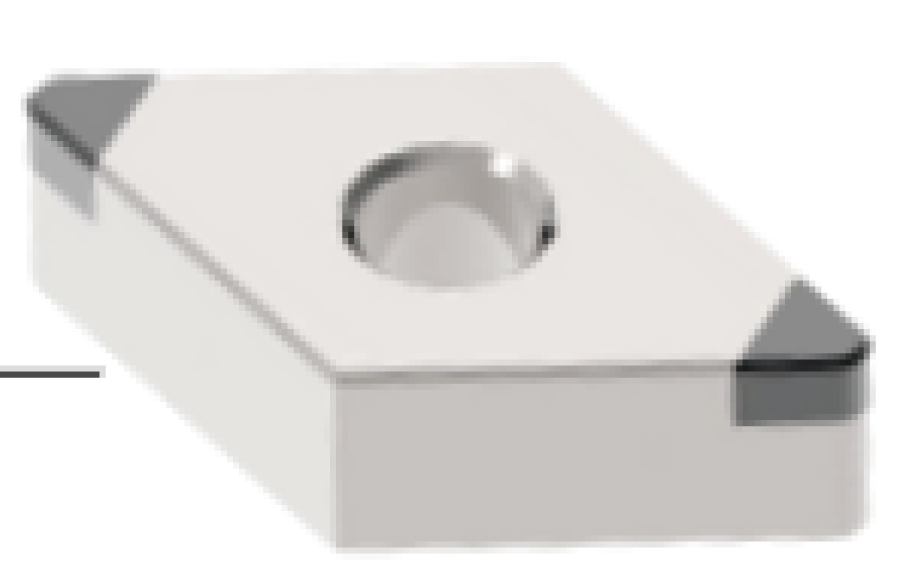
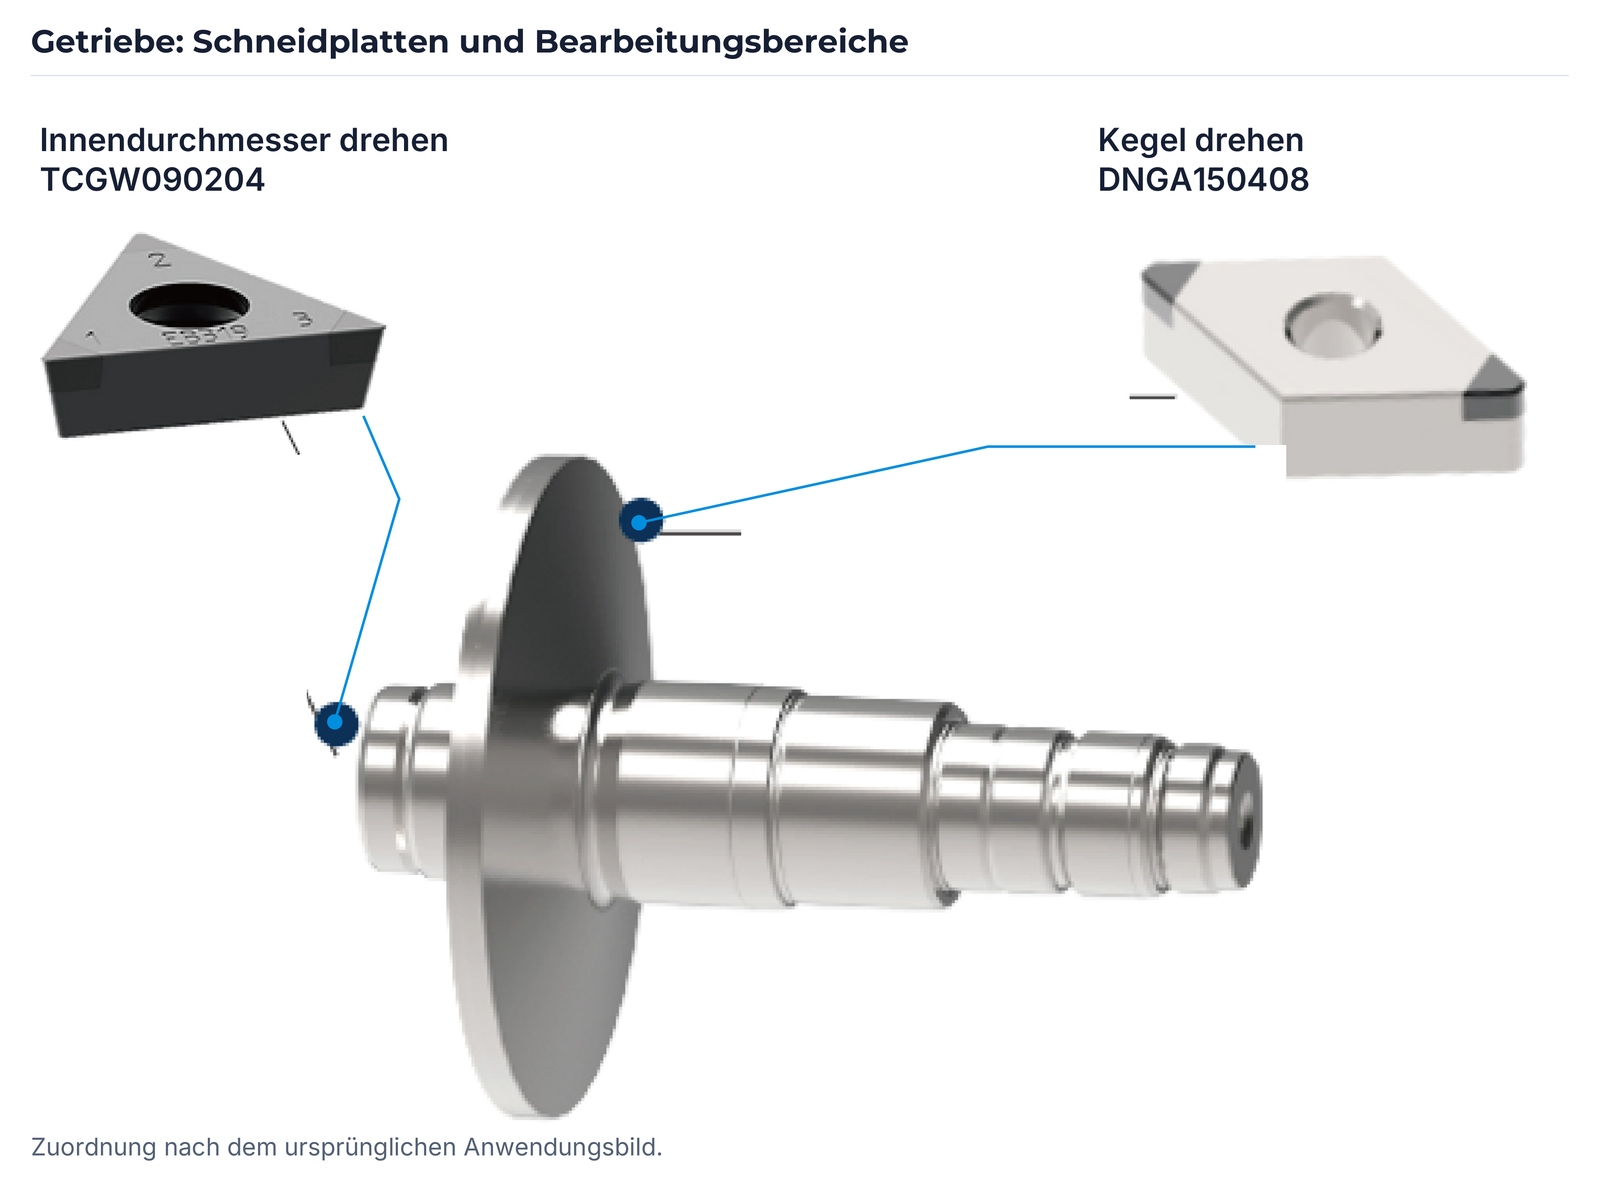
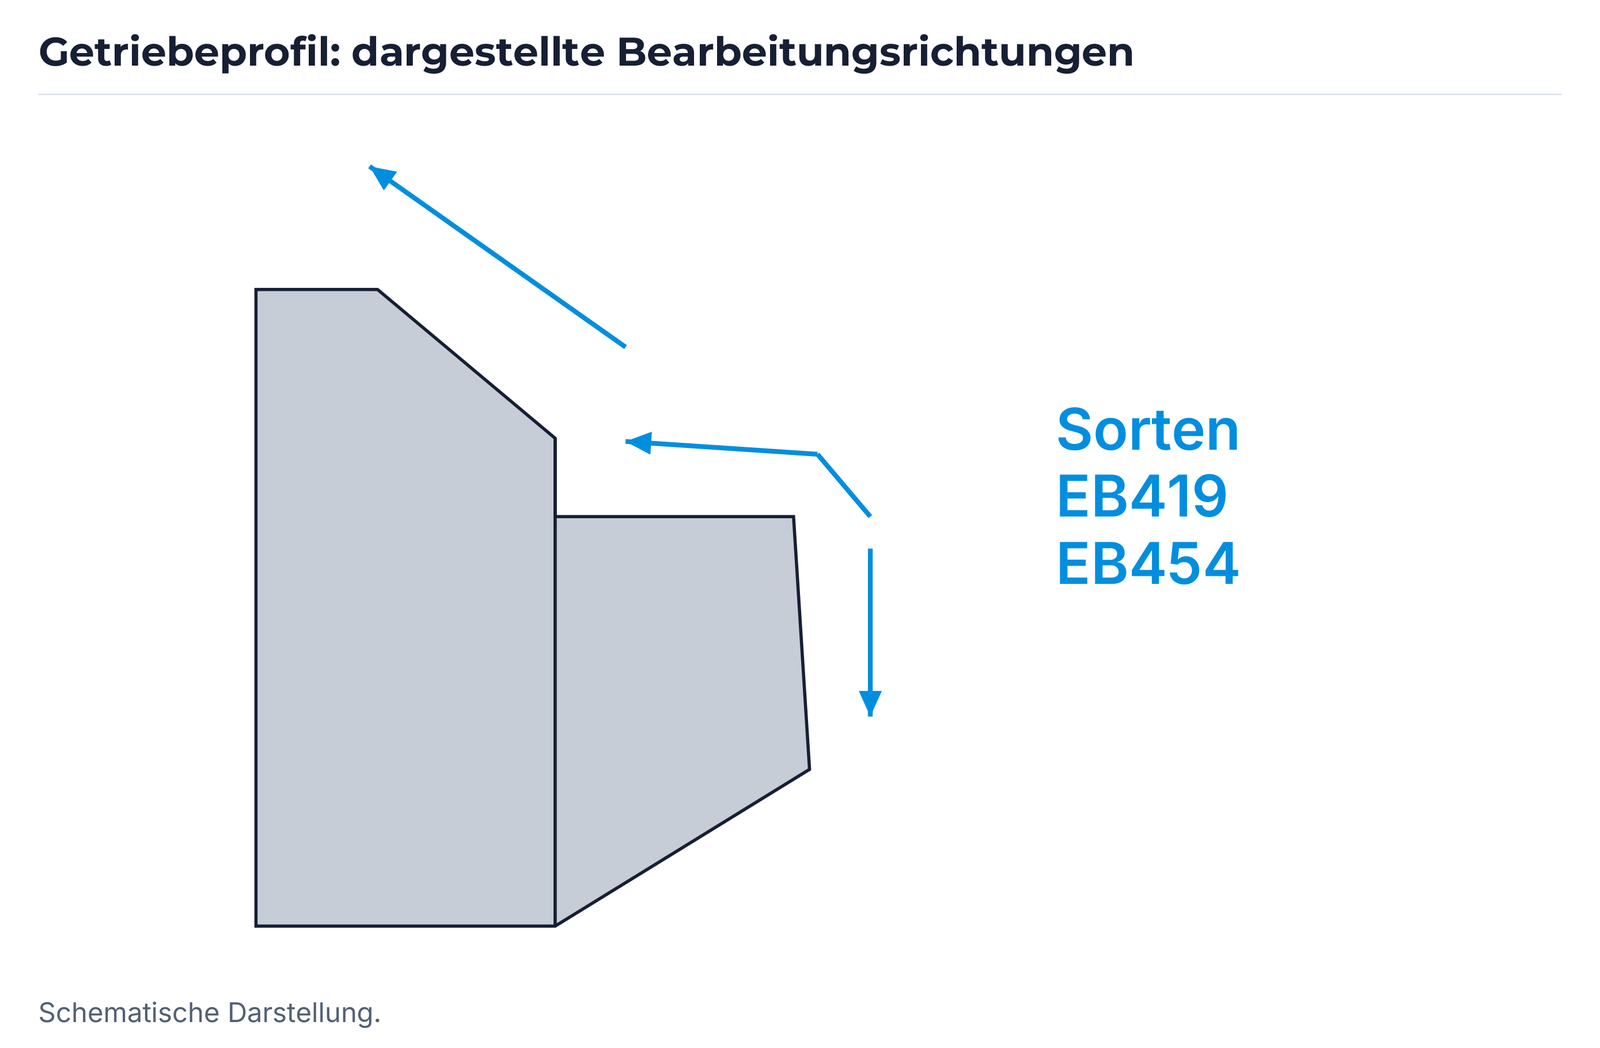
Für die dargestellte Innen- und Kegeldrehbearbeitung nennt EHWA die Sorten EB419 und EB454. Die Schneidplattenkennungen werden den beiden gezeigten Anwendungen zugeordnet:
| Anwendung | Schneidplattenkennung |
|---|---|
| Innendurchmesser drehen | TCGW090204 |
| Kegel drehen | DNGA150408 |
| Versuchsangabe | Wert |
|---|---|
| Werkstück | SCM418H |
| Schnittgeschwindigkeit | 80–120 m/min |
| Vorschub | 0,07–0,10 mm/U |
| Schnitttiefe ap | 0,05–0,06 mm |
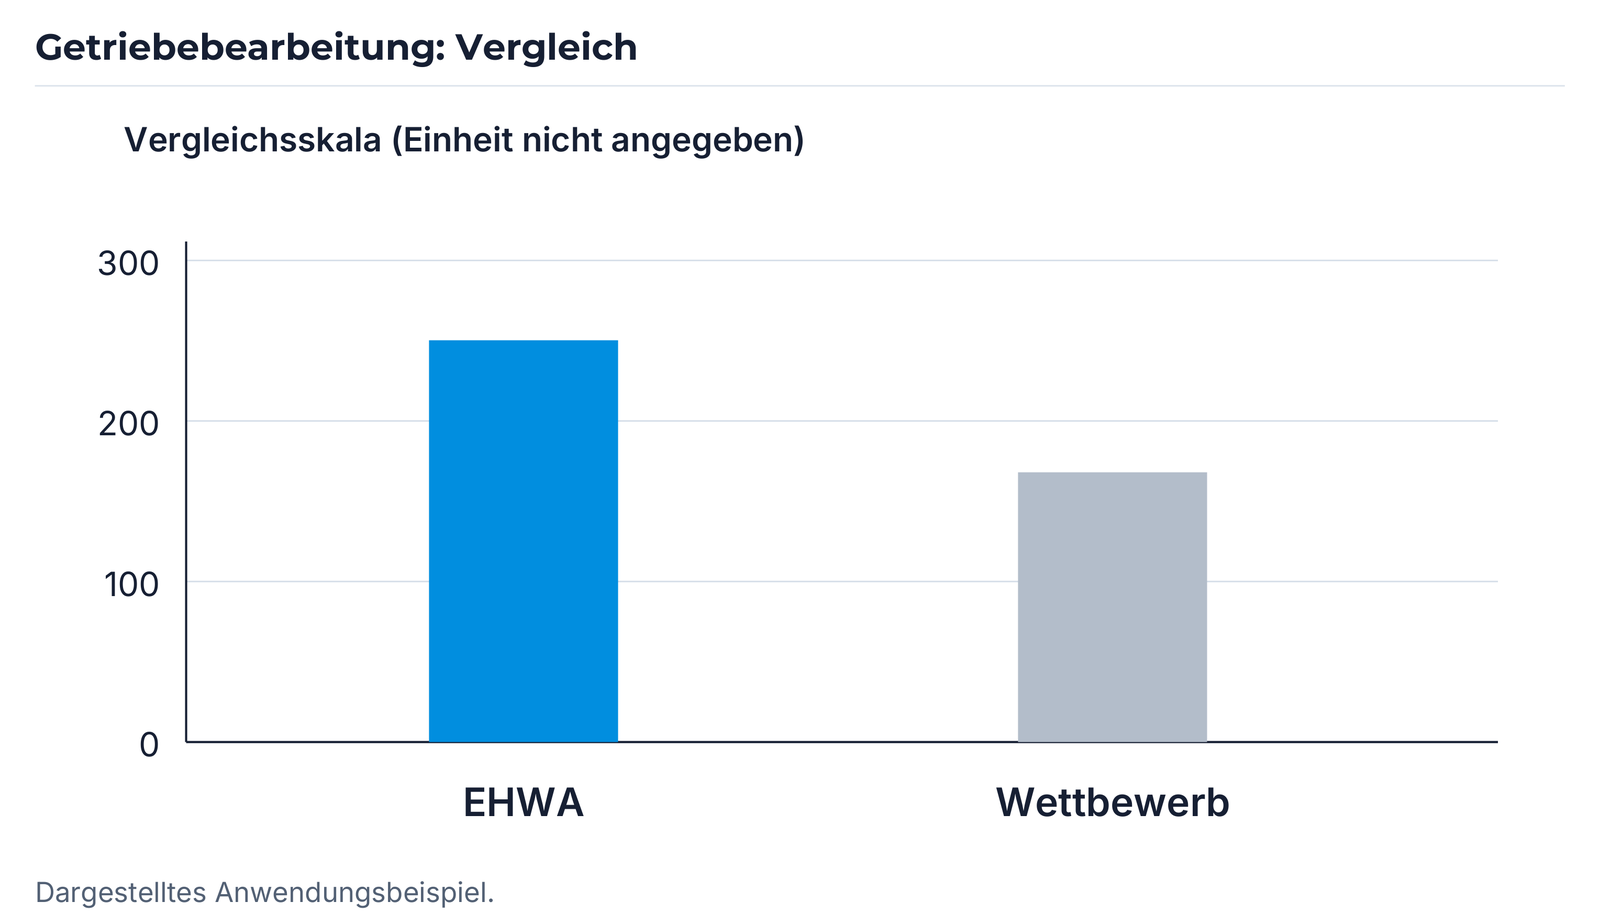
Die Vergleichsskala bleibt vollständig erhalten. Sie enthält keine benannte Einheit oder Messgröße; der Balkenvorteil wird daher als gezeigtes Anwendungsergebnis eingeordnet.
AF, BF, CF und XF: Planfräserfamilien
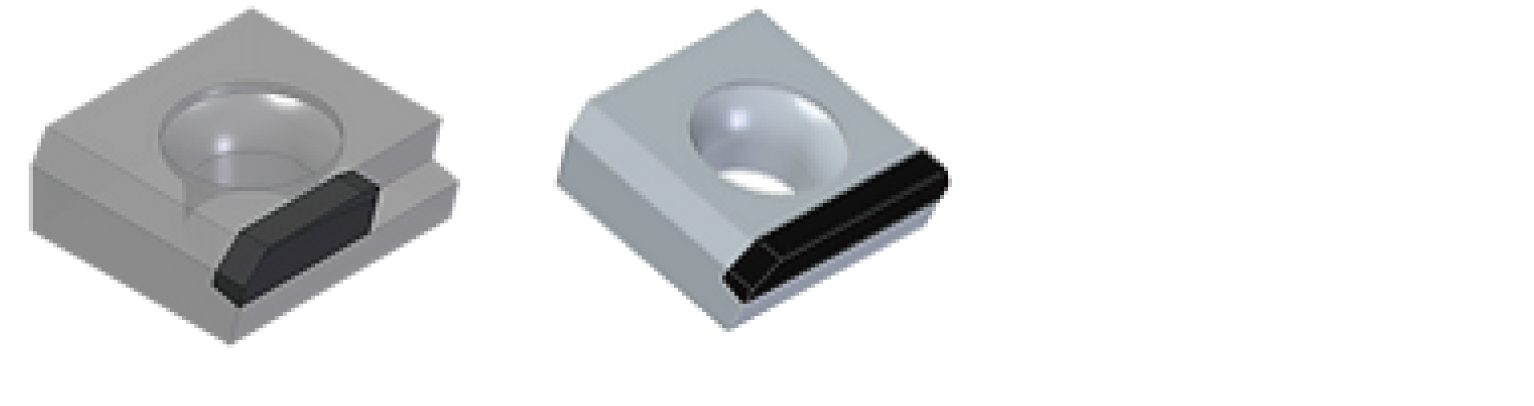
Die Planfräserfamilien setzen unterschiedliche Schwerpunkte bei Oberflächenqualität, Werkzeugstandzeit, gratfreier Bearbeitung und universeller Auslegung. XF ergänzt das Programm für Schruppen und Schlichten.
| Familie | Größenkennung | Auslegung und zugehörige Schneidplatten |
|---|---|---|
| AF | 80D–250D | Oberflächenqualität und Werkzeugstandzeit; SNGN 1204, SNGX 1204 |
| BF | 125D–250D | Für gratfreie Bearbeitung und lange Werkzeugstandzeit ausgelegt; SNGX 1004-R, SNGX 1004-F |
| CF | 50D–250D | Universelle EHWA-Auslegung; CFR, CFW |
| XF | Siehe XF-Programmtabelle | Schruppen und Schlichten; SNGX 1004-R, SNGX 1004-F sowie CFR, CFW |

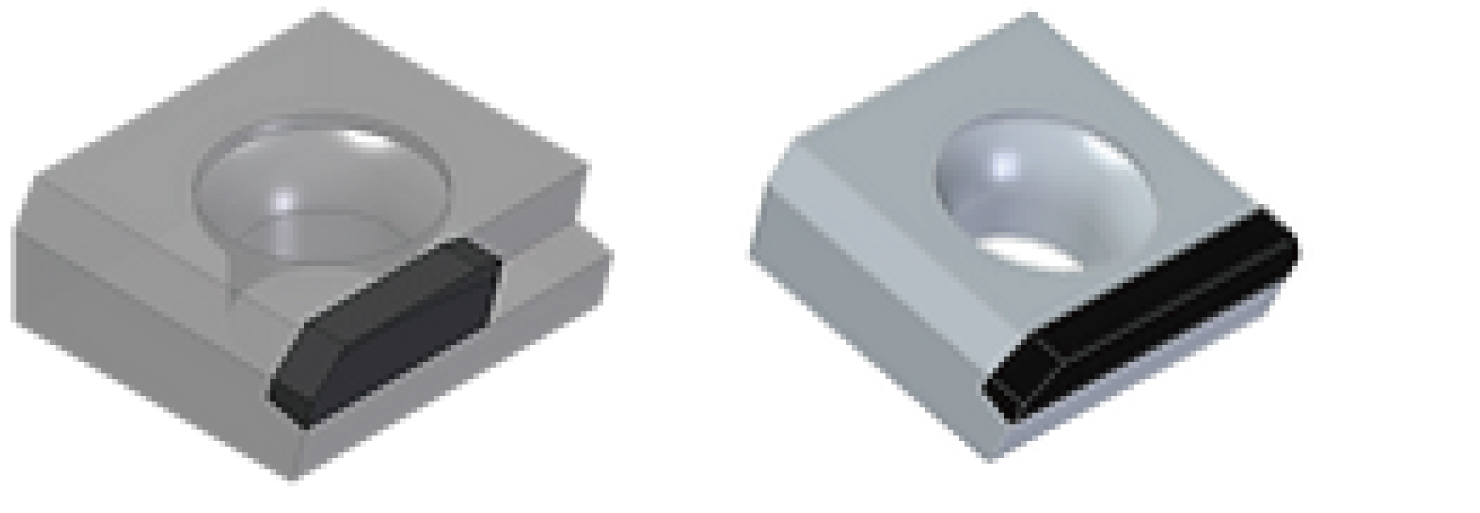
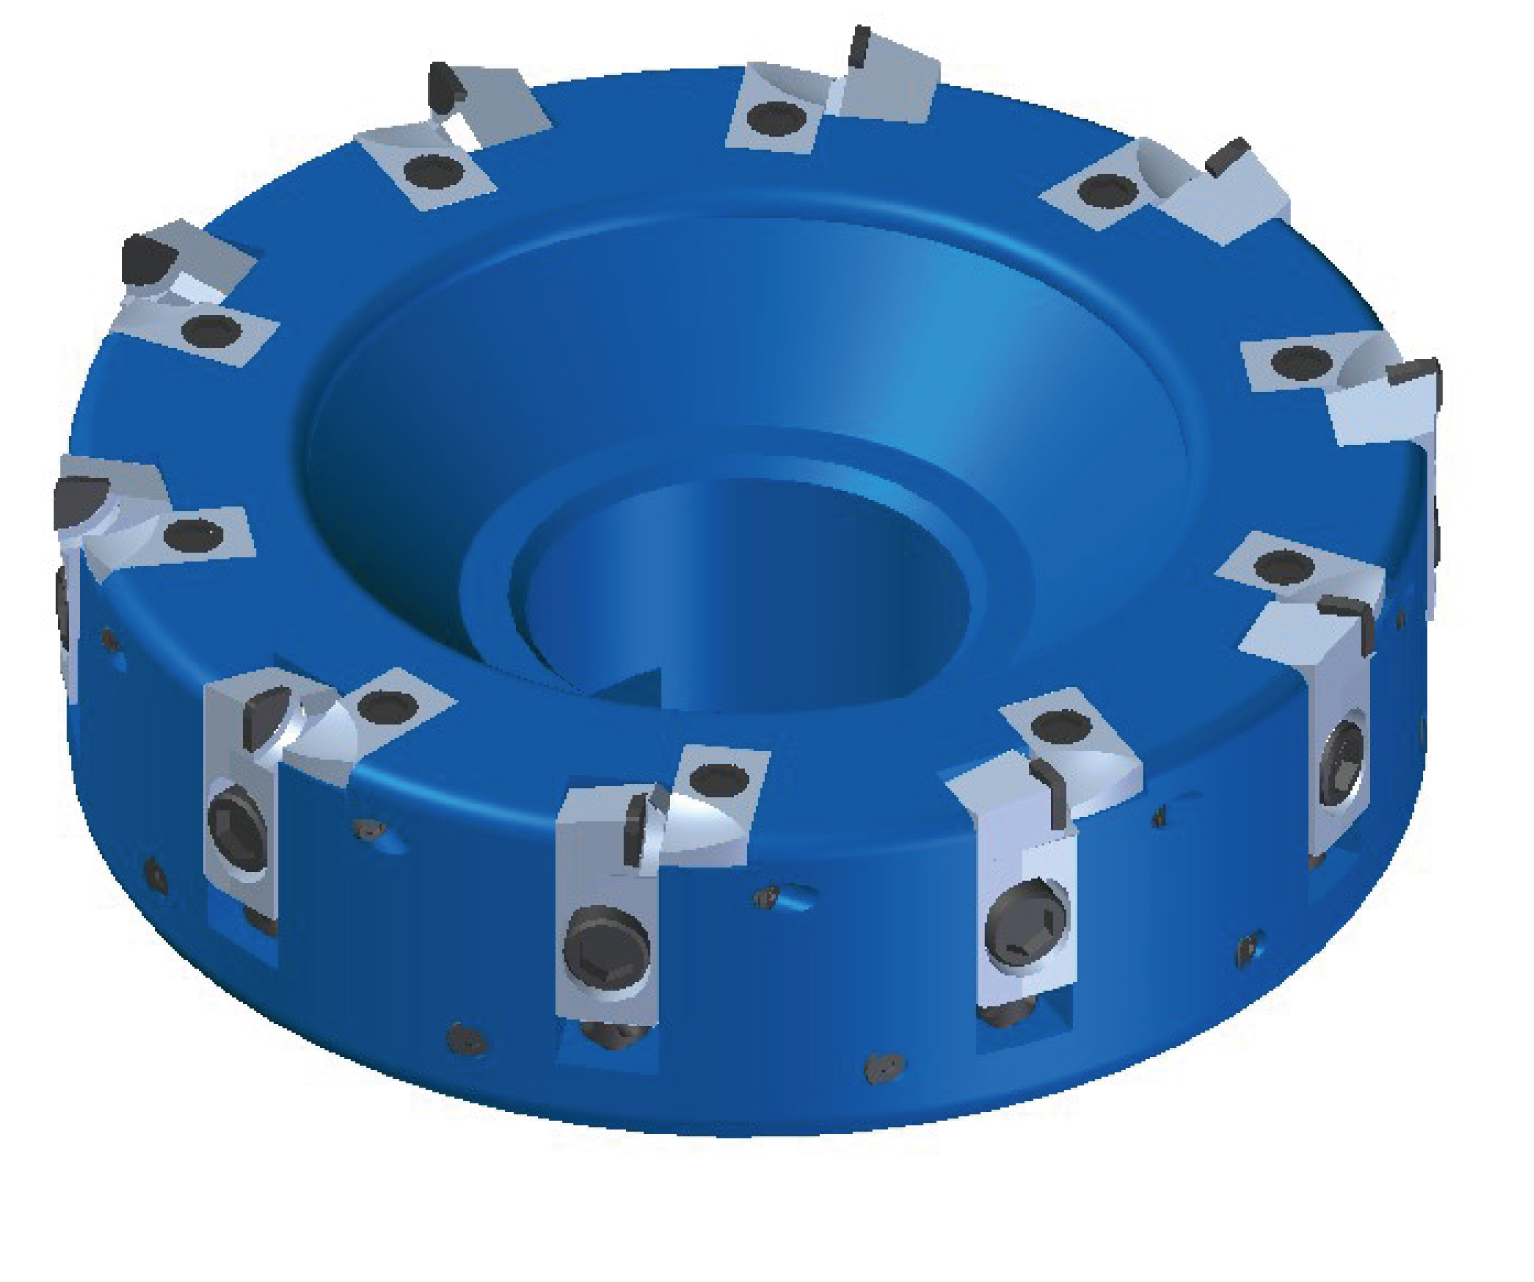

PKD-Schaftfräser für Scrollkompressoren aus Aluminium
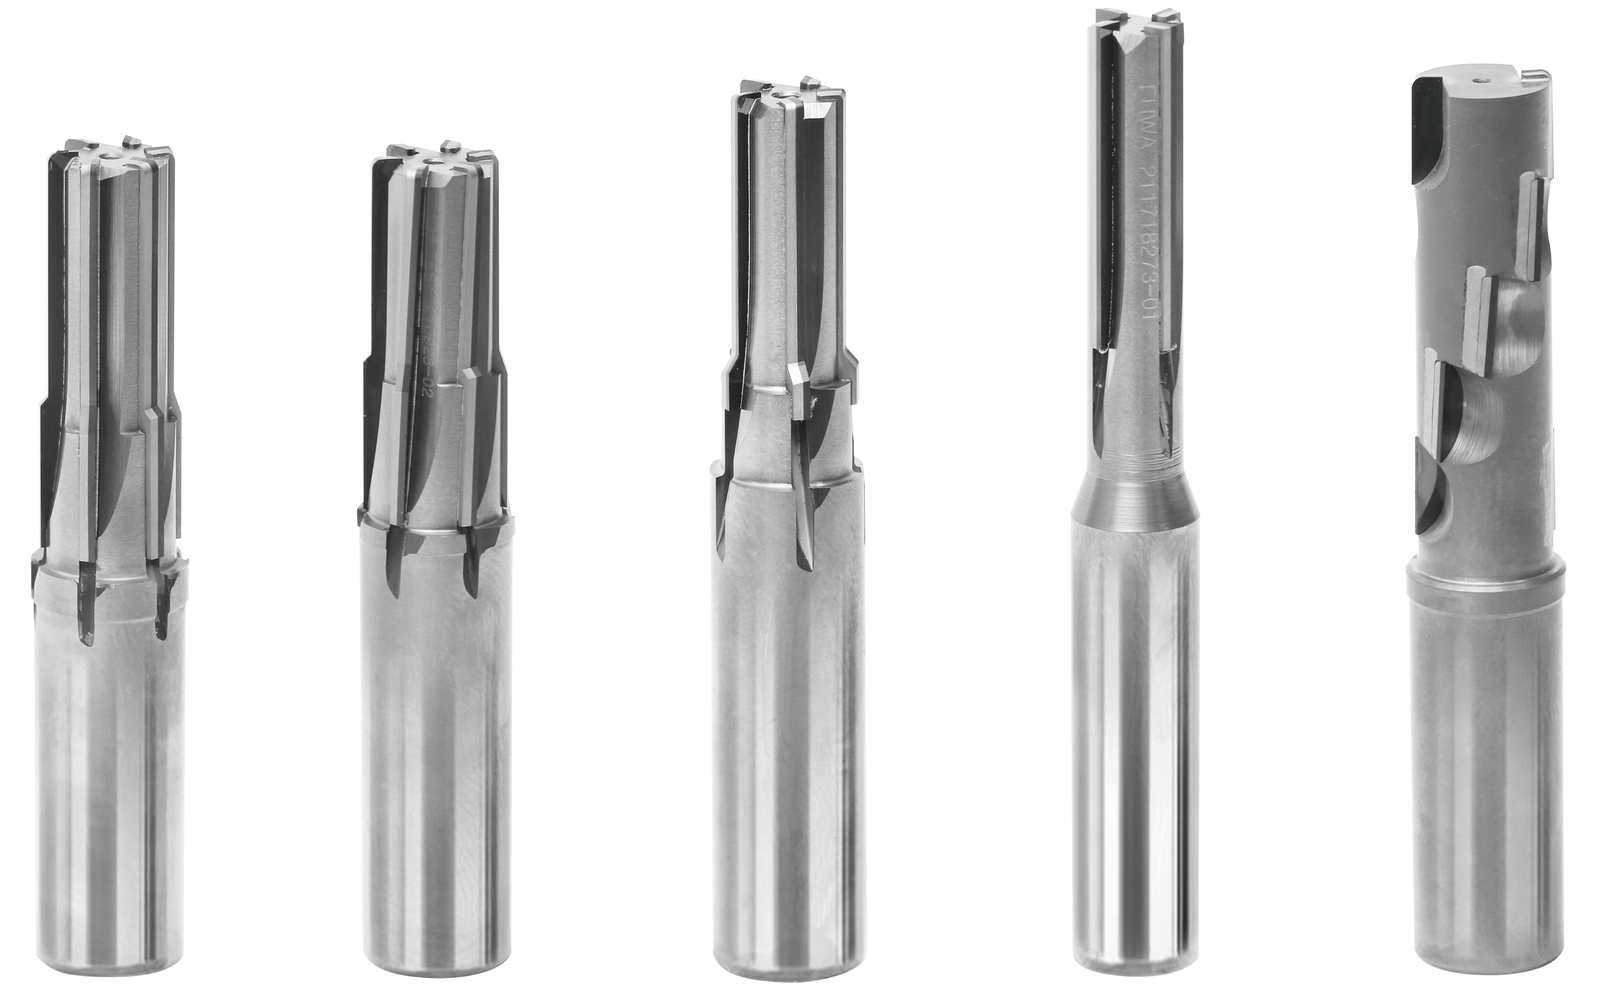
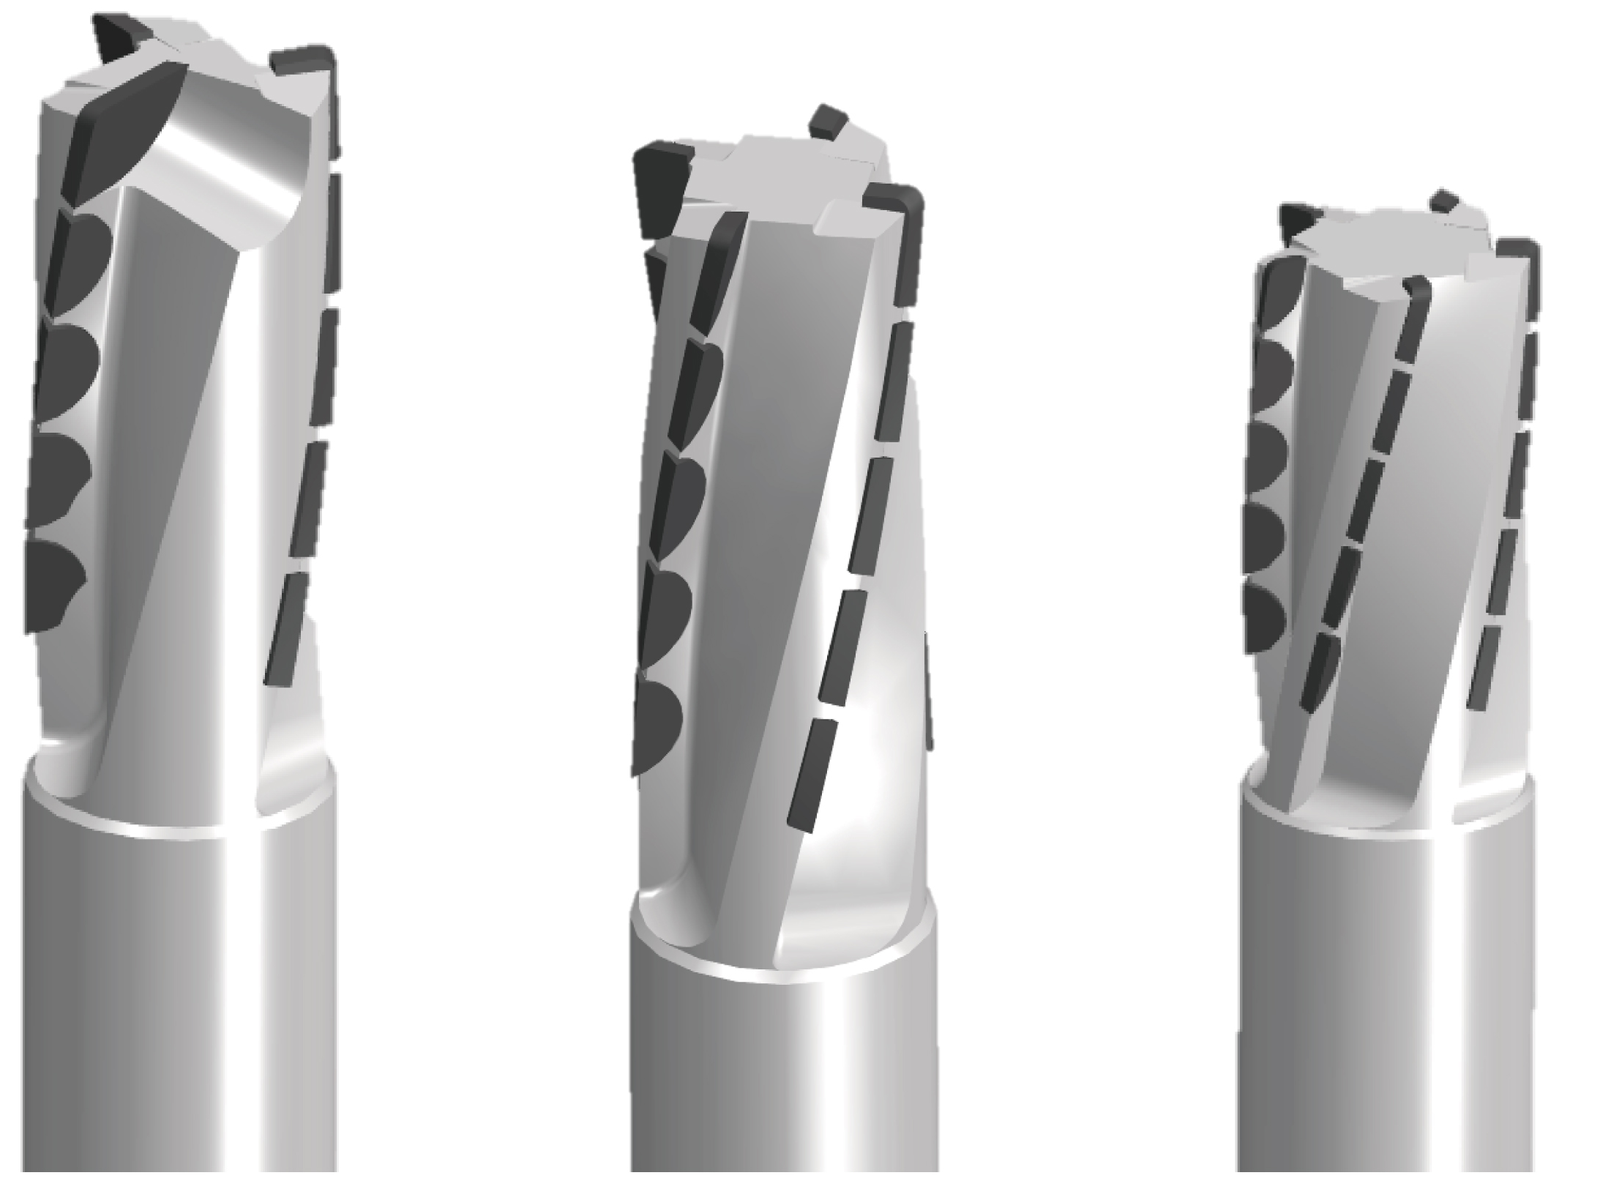
EHWA bietet kundenspezifisch optimierte PKD-Schaftfräser für Scrollkompressoren. Präzise Bearbeitung unterstützt die Fertigungseffizienz und die Qualität der Kompressorbauteile. Die dargestellten Ausführungen zeigen unterschiedliche Schneiden- und Stufengeometrien für diese Aluminium-Anwendung.
PKD-Schaftfräser für Batteriegehäuse aus Aluminium
Die spiralförmige Schneidenanordnung der PKD-Schaftfräser ist für hohe Zerspanungsleistung ausgelegt. EHWA nennt gratfreie Bearbeitung durch einen großen Spanwinkel, hohe Bearbeitungsgeschwindigkeit und Effizienz sowie verbesserte Oberflächenrauheit als Ziele dieser Ausführung.
Spezial-Ausdrehwerkzeug für Motorgehäuse
Elektromotoren werden für hohe Leistung, Effizienz und Kapazität bei geringem Gewicht ausgelegt. Für die Bearbeitung ihrer Gehäuse beschreibt EHWA ein Werkzeugkonzept, das Aluminium und kohlenstofffaserverstärkten Kunststoff (CFK/CFRP) kombiniert. Die Materialkombination betrifft den Werkzeugkörper und soll die Schwingungsdämpfung verbessern.
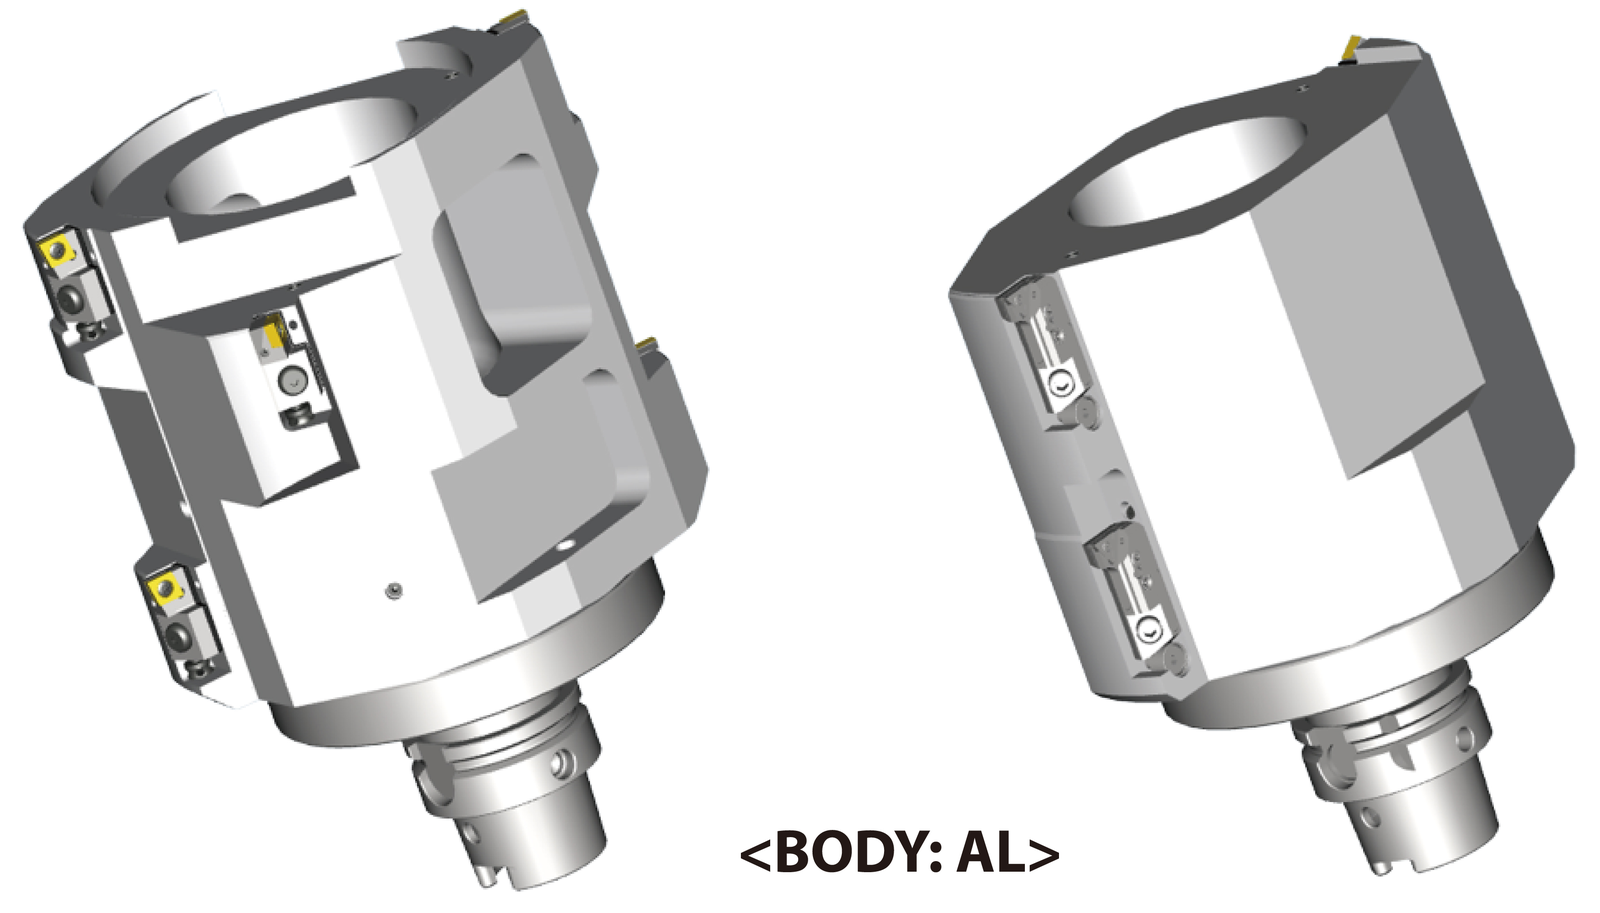
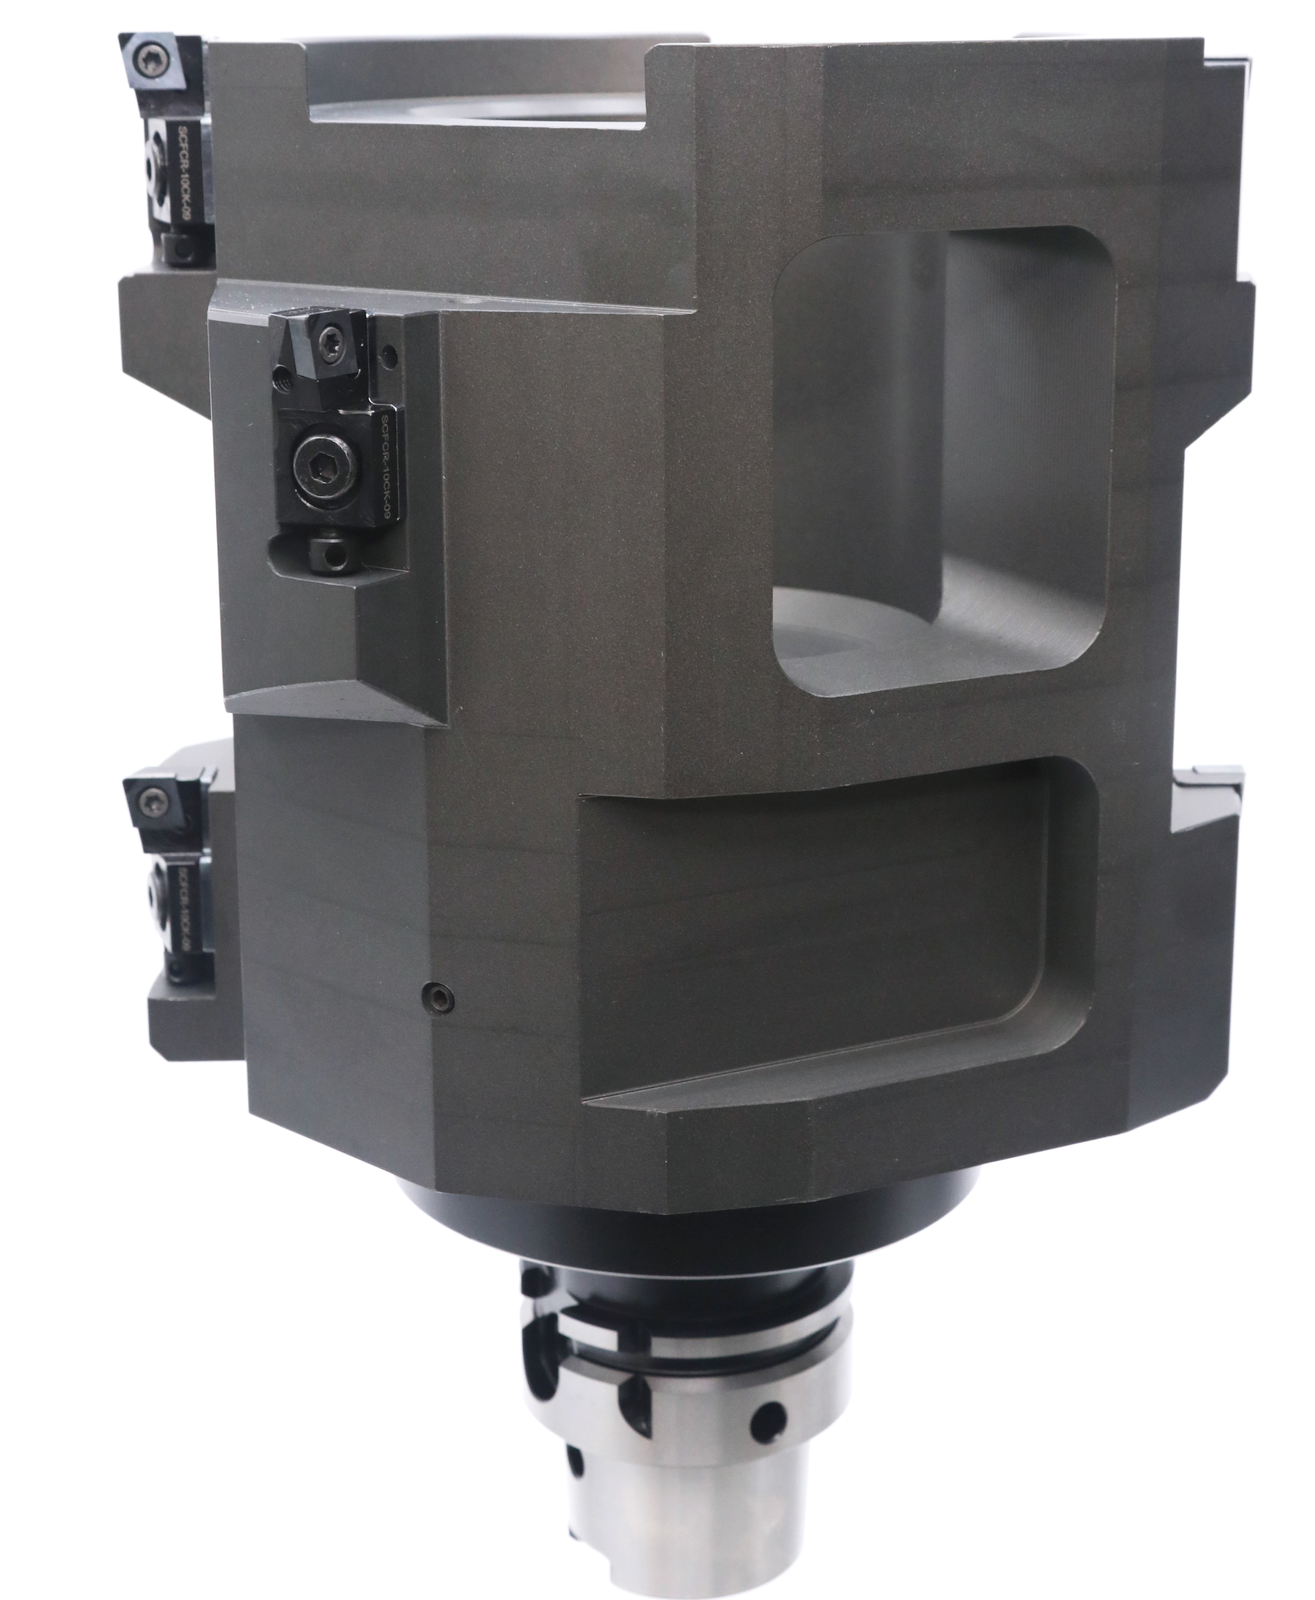
Die Schnittzeichnung zeigt die Bearbeitungsanordnung mit Gehäuse, Werkzeugkörper und Aufnahme. Sämtliche angegebenen Maße und Schneidenzahl-Kennungen bleiben erhalten:
| Zeichnungsangabe | Wert |
|---|---|
| Durchmesser mit Toleranz | Ø201,7 ±0,05; Z = 2 |
| Weiterer Durchmesser mit Toleranz | Ø199,5 ±0,1; Z = 2 |
| Anschlussdurchmesser | Ø140 |
| Axiale Maßangaben | 60; 140; 70; 210 |
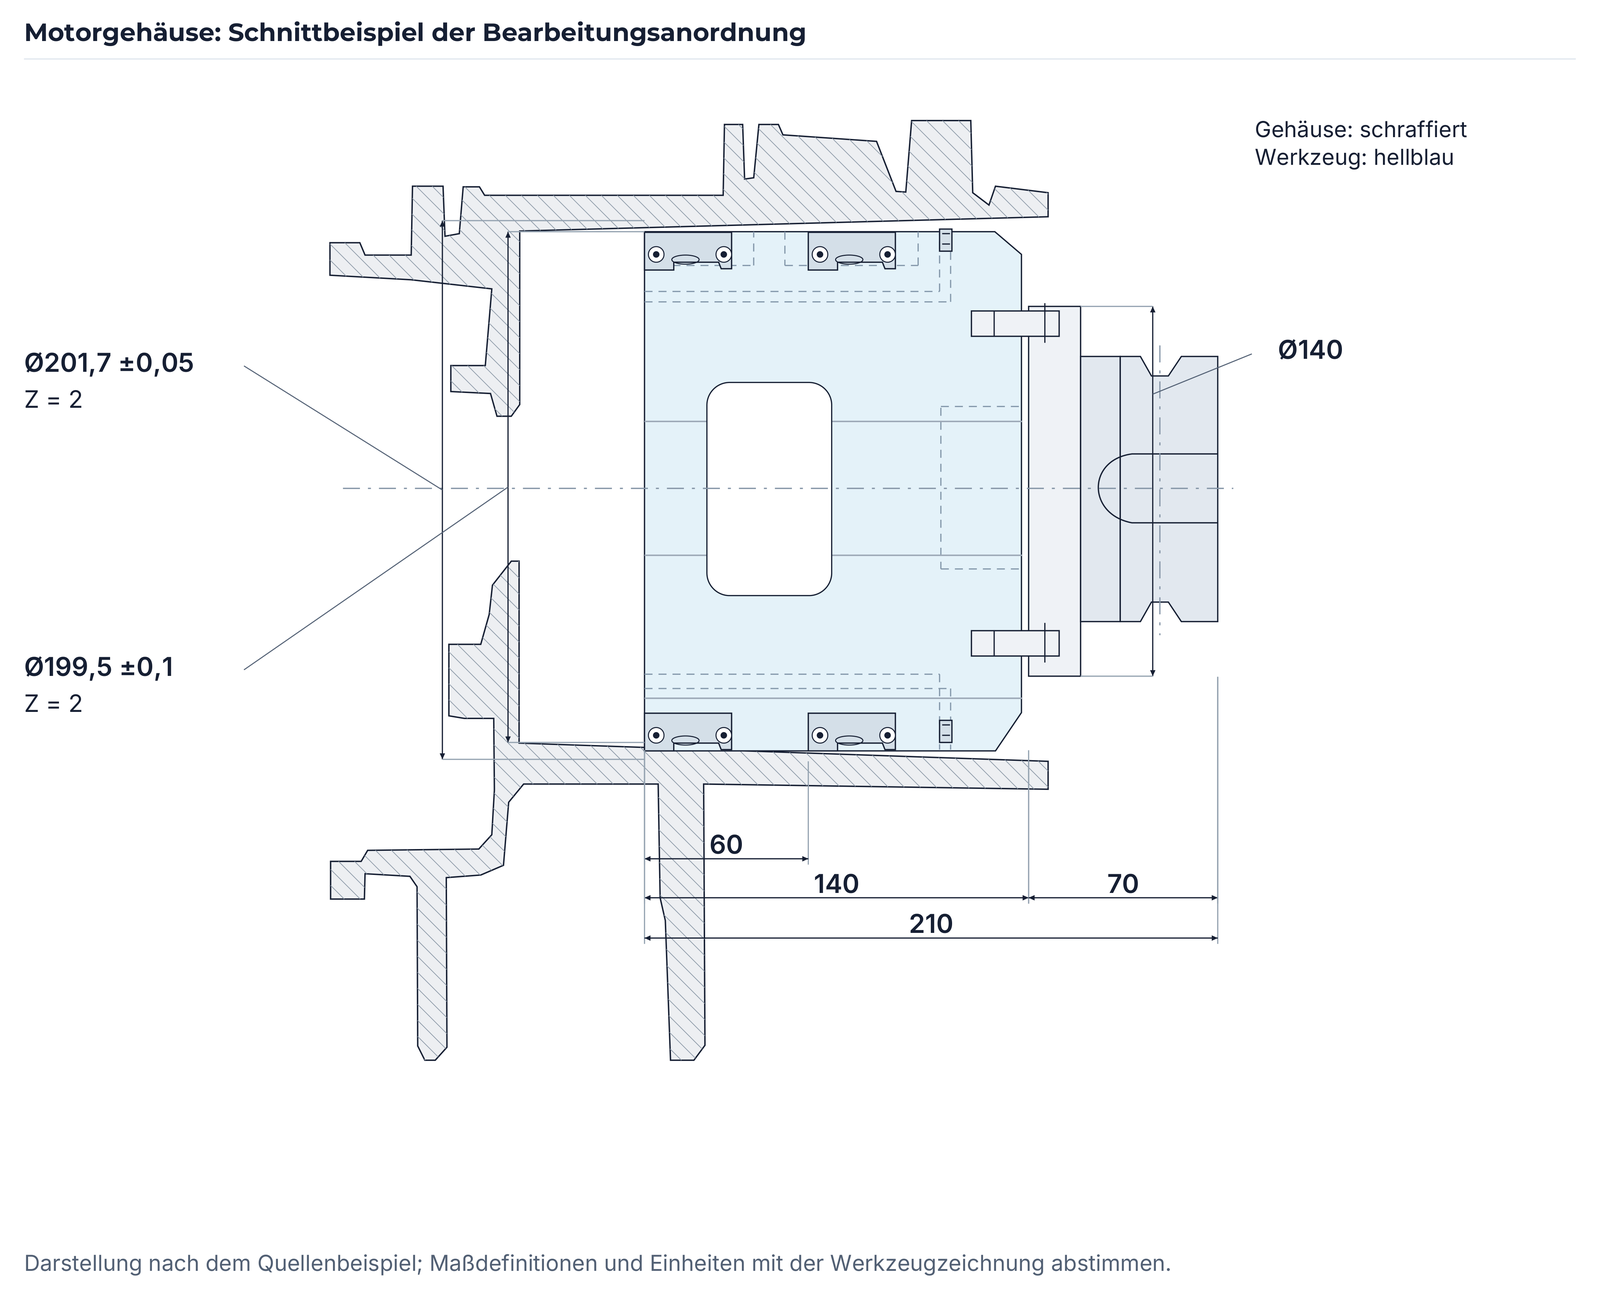
Die Zeichnung beschreibt die dargestellte Beispielausführung. Maßdefinitionen und Einheiten werden für das konkrete Motorgehäuse anhand der abgestimmten Werkzeugzeichnung festgelegt.
Abisolierklingen für Hairpin-Motorwicklungen
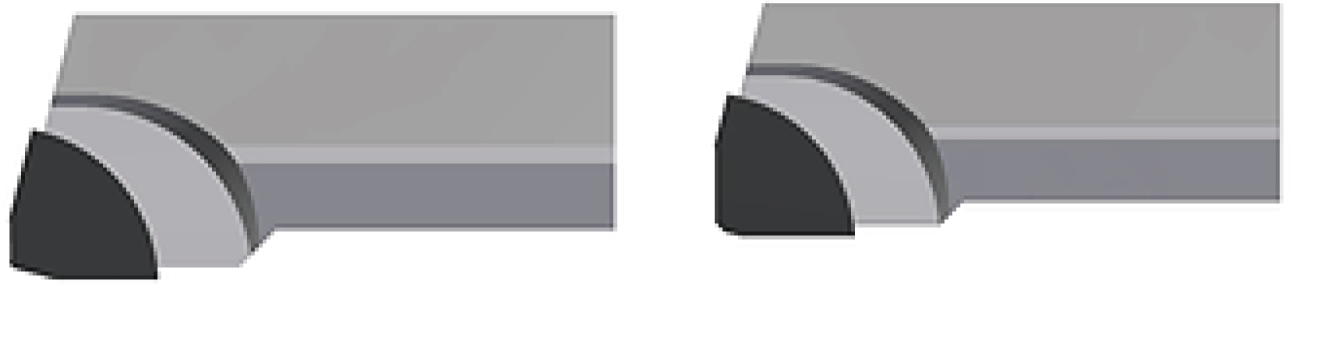
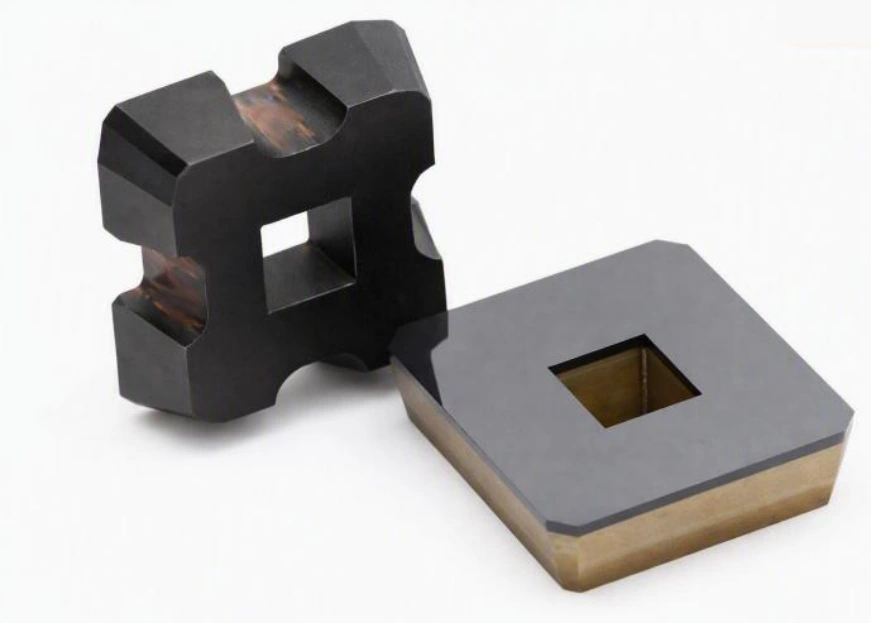
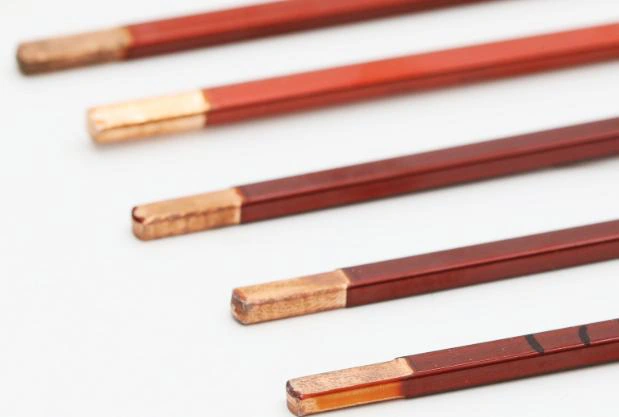
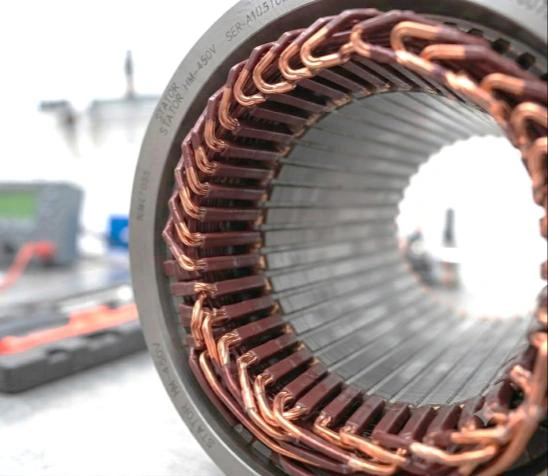
Rechteckige Kupferleiter mit definierten Eckradien stellen besondere Anforderungen an die Abisolierung. EHWA entwickelt dafür Präzisionsklingen aus superharten Schneidstoffen, deren Kontur auf das Leiterprofil abgestimmt wird. Sie sind für das Entfernen von PEEK- und PAI-Isolierungen an Hairpin-Leitern vorgesehen.
Die Auslegung zielt auf eine saubere Kupferoberfläche bei möglichst geringer Beschädigung des Leiters. Damit unterstützt sie die Vorbereitung der elektrischen Verbindung und des anschließenden Laserschweißens. Werkzeugkontur, Leiterabmessungen, Isolierung und NC-Bearbeitungsablauf werden gemeinsam abgestimmt. Die Quelle beschreibt hohe Standzeit und gleichmäßige Bearbeitungsgenauigkeit als Entwicklungsziele; das konkrete Ergebnis wird im jeweiligen Prozess geprüft.
| Auslegungsmerkmal | Anwendungsbezug |
|---|---|
| Leiter | Rechteckiger Kupferleiter / Hairpin |
| Profil | Gerade Flächen und zugehörige Eckradien |
| Isolierung | PEEK und PAI |
| Werkzeug | Konturangepasste Präzisions-Abisolierklinge |
| Folgeschritt | Vorbereitung der elektrischen Verbindung und des Laserschweißens |
PCBN-Sorten für Lagerbauteile
Die ergänzende Sortenübersicht unterscheidet EBC57S, EBC16S, EBC190 und EBC100X. Die nachstehenden Korngrößen und Einsatzfelder gehören zum Quellenstand der Automotive-Unterlage 2026. Die Auswahl richtet sich nach Lagerbauart, Werkstoff, Schnittunterbrechung und Bearbeitungsstufe.
| Sorte | Korngröße [µm] | Genannte Einsatzfelder | Beschriebener Schwerpunkt |
|---|---|---|---|
| EBC57S | 1–2 | Wellenlager | Verschleißbeständigkeit; Vollkörperausführung |
| EBC16S | 1–4 | Wellenlager, Radnabenlager, Kegelrollenlager | Verschleiß- und chemische Beständigkeit; Vollkörperausführung |
| EBC190 | 2–4 | Wellenlager, Radnabenlager, Kegelrollenlager | Verschleiß- und Reibungsbeständigkeit |
| EBC100X | 2–10 | Rollenlager, Kegelrollenlager | Verschleiß-, Reibungs- und Stoßbeständigkeit; Vollkörperausführung |
Die Quelle stellt außerdem Zähigkeit, Verschleißbeständigkeit und Wirtschaftlichkeit qualitativ gegenüber. Diese Auswahlmerkmale sind ohne numerische Prüfskala dargestellt. Die vier Gefügebilder zeigen die jeweiligen Sorten bei der in der Quelle angegebenen 1.000-fachen Vergrößerung.
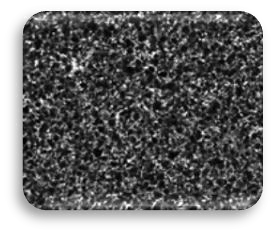
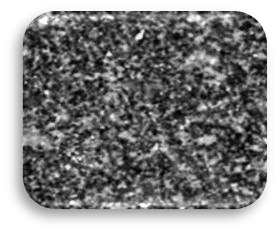
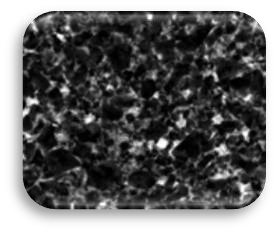
Die Prozentzeile der Originaltabelle ist mit „Diamond vol (%)“ überschrieben, obwohl die Tabelle PCBN-Sorten behandelt. Die Werkstoffzuordnung dieser Zeile ist ungeklärt; sie wird deshalb nicht als bestätigter Diamant- oder CBN-Volumenanteil verwendet. Alle eindeutig bezeichneten Sorten-, Korn- und Anwendungsdaten bleiben erhalten.
Schneidplatten und Bearbeitungsstellen am Lager
Die Lagerdarstellung ordnet drei Plattenkennungen konkreten Bearbeitungsbereichen zu. Sie zeigt die Anwendung am Außenring, Innenring, Nabenwellenbereich und Innendurchmesser. Die Kennung benennt die dargestellte Plattenausführung; die passende Sorte und Schneidkantenpräparation werden für die Bearbeitungsaufgabe festgelegt.
| Bearbeitungsbereich | Plattenkennung in der Quelle |
|---|---|
| Außenring | VBGW160408 |
| Innenring | VBGW160408 |
| Nabenwelle | DNGA150408 |
| Innendurchmesser | CCGW09T304 |
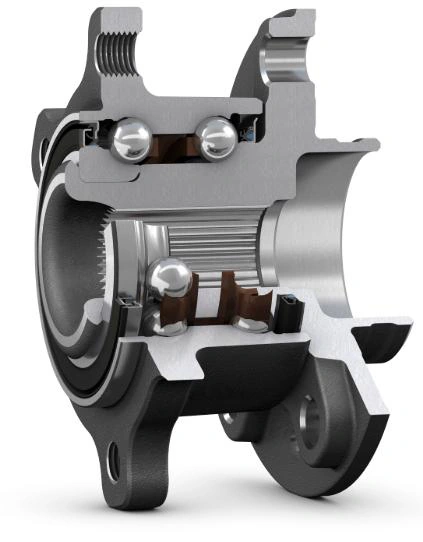
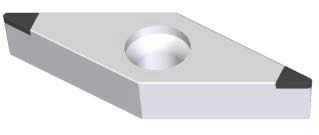
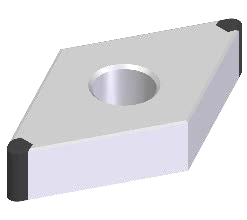
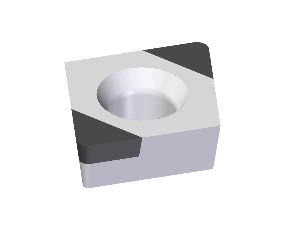
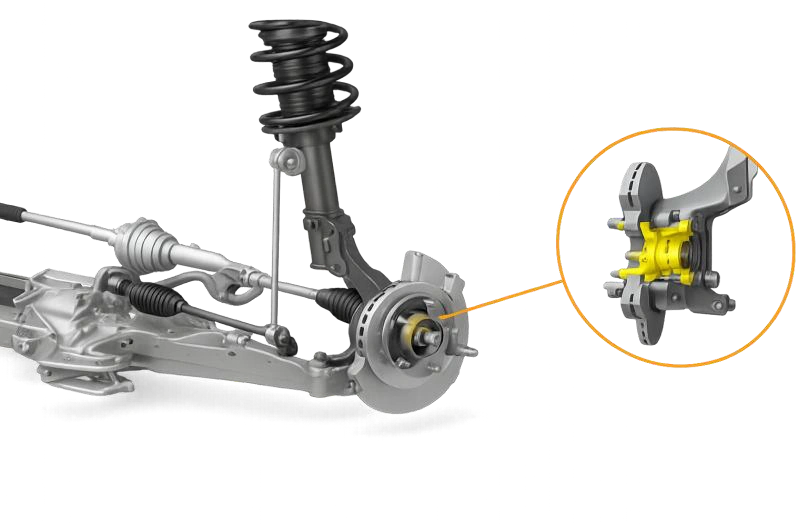
Die ergänzenden Bauteilbeispiele ordnen das PCBN-Programm Radnaben- und Getriebelagerungen zu. Sie zeigen den Einbauzusammenhang der bearbeiteten Lagerteile.
PCBN-Kugelfräser für Kugellaufbahnen
Für das Hartfräsen von Kugellaufbahnen zeigt EHWA PCBN-Kugelfräser in einer HFS-Ausführung und einer normalen Ausführung. Die zugehörige Sortenübersicht unterscheidet EB510 und EB10X. Die Fräserform wird an die Laufbahnkontur und die Bearbeitungsstrategie angepasst.
| Sorte | Korngröße [µm] | Beschriebene Eigenschaft |
|---|---|---|
| EB510 | 1,0–1,5 | Gute Verschleiß-, Reibungs- und Stoßbeständigkeit |
| EB10X | 1,0 | Sehr gute Verschleiß-, Reibungs- und Stoßbeständigkeit |
Die Gefügeabbildungen sind in der Quelle mit 500-facher Vergrößerung bezeichnet. Die dargestellten Bauteile und Laufbahnen veranschaulichen das Einsatzgebiet. Der zusätzliche Balkenvergleich besitzt keine bezeichnete Messgröße oder Einheit und liefert deshalb keinen übertragbaren Leistungsfaktor.

Ihren Bearbeitungsprozess abstimmen
Nennen Sie Bauteil und Werkstoff, die gewünschte Bearbeitung sowie Maß-, Toleranz- und Oberflächenanforderungen. Ergänzen Sie Maschine, Aufnahme, Zeichnung, vorhandenes Werkzeug und Kühlschmierstoff. Für einen bestehenden Prozess helfen Schnittdaten, Standzeit, Schneidenverschleiß und das gewünschte Fertigungsziel.
EHWA Europe verbindet die Werkzeugauslegung mit der jeweiligen Anwendung und kundenspezifischen Geometrie. Vorhandene Angaben genügen für den Einstieg; weitere Details lassen sich im technischen Gespräch ergänzen.
EHWA Europe: info@ehwadia.de · +49 6173 997780
Redaktionsstand: 14.10.2026. Technische Grundlage: EHWA, Electric Vehicle.