ZAPEX-G-Honsteine und EHWA-Mevious-Schleifwerkzeuge
EHWA DIAMOND - seit 1975
ZAPEX-G: Honsteine für Bremsscheiben
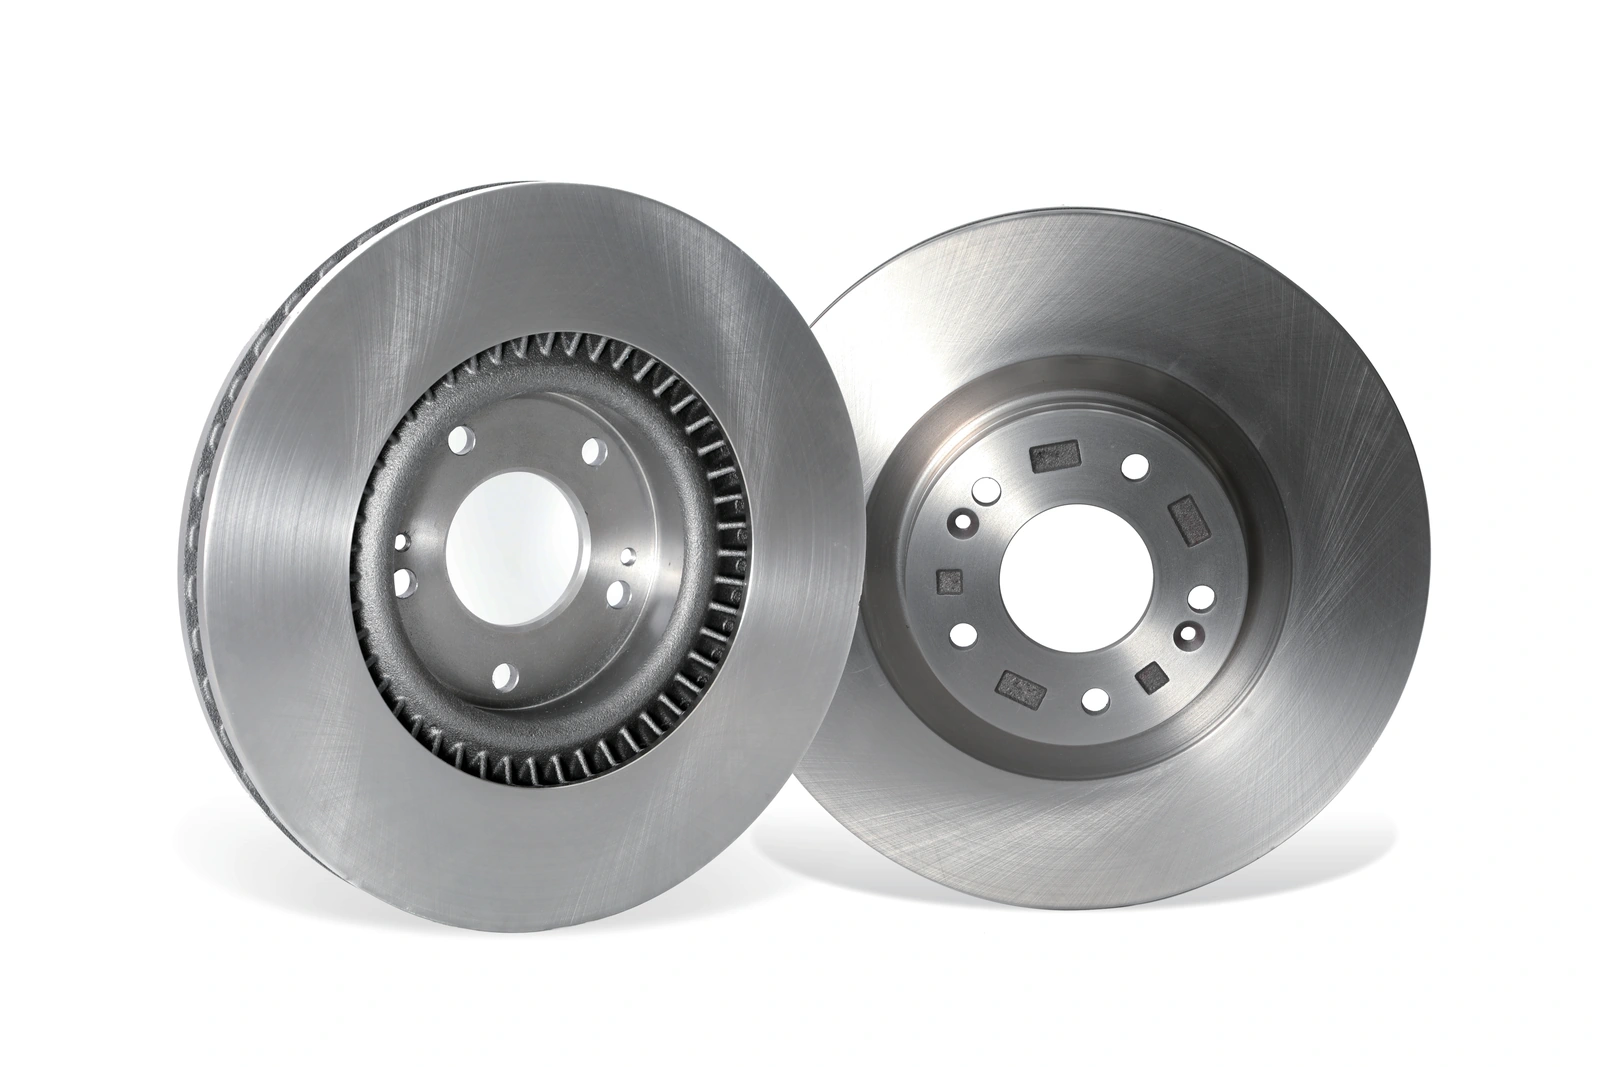
EHWA zeigt ZAPEX-G-Honsteine und die zugehörigen Werkzeugausführungen für die Bearbeitung von Bremsscheiben. Die Anwendung richtet sich auf die Reibringoberfläche; Honen und Schleifen bleiben eigenständige Werkzeug- und Prozessaufgaben.
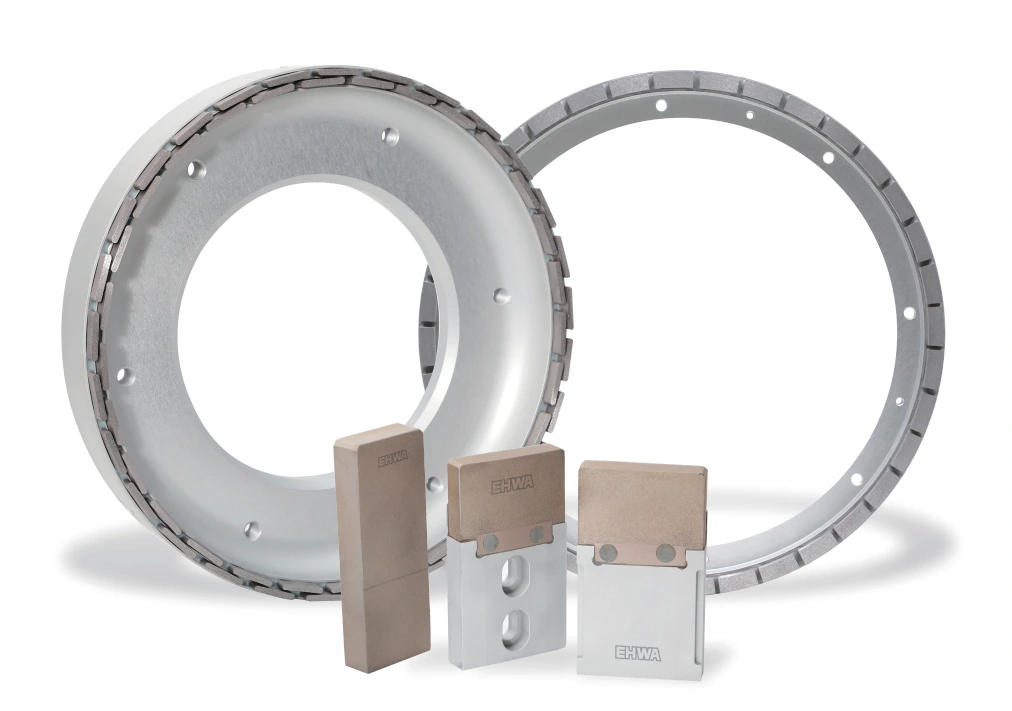
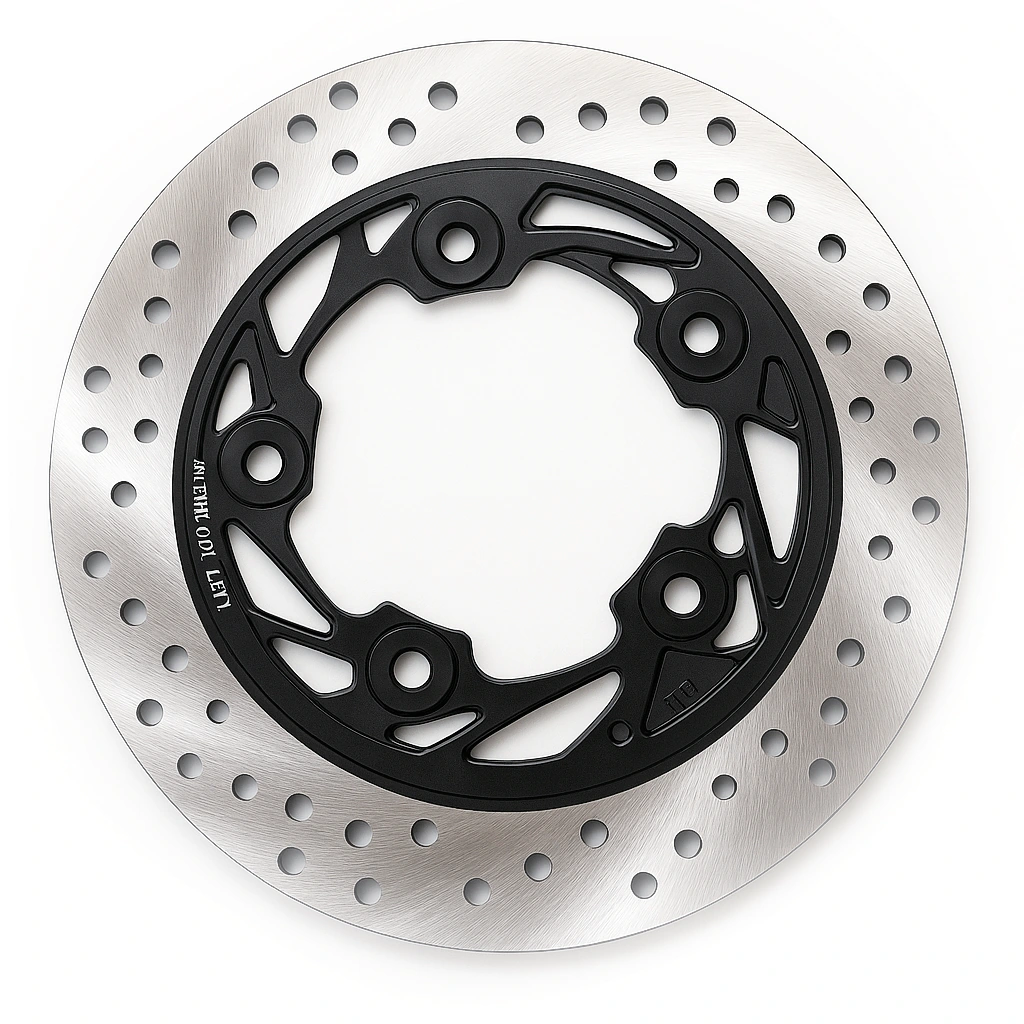
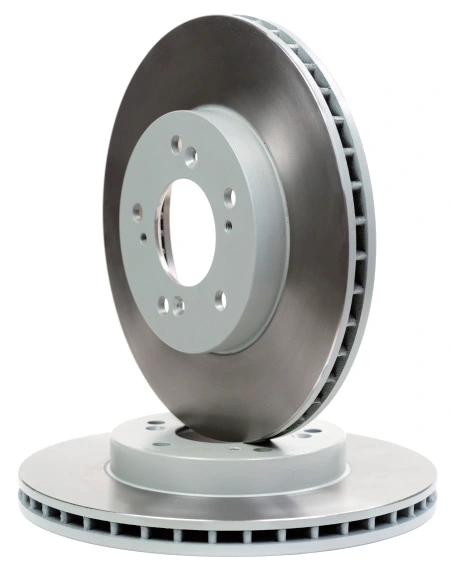
Die Bildbezeichnungen 2WD (SUS) und 4WD (FC) bleiben erhalten. Sie ersetzen keine genaue Werkstoff- oder Fahrzeugzuordnung Ihrer Anwendung. Für die Werkzeugauswahl werden Reibringwerkstoff, Geometrie, Aufnahme und gewünschte Oberfläche abgestimmt.
EHWA nennt für ZAPEX-G eine lange Werkzeugnutzung mit entsprechendem Einsparpotenzial bei den Werkzeugkosten. Eine hohe Bearbeitungsgeschwindigkeit soll kurze Bearbeitungszyklen unterstützen. Die erreichbare Standmenge und Zykluszeit werden im jeweiligen Prozess zusammen mit der Oberflächenqualität bewertet; das Blatt nennt hierfür keine universellen Zahlenwerte.
Mevious: Hybridbindung für beschichtete Bremsscheiben
EHWA bezeichnet Mevious als Werkzeuglösung für Bremsscheibenanwendungen im Euro-7-Umfeld. Im Mittelpunkt steht eine eigens entwickelte Hybridbindung, die Metall- und keramische Bindungsanteile kombiniert.
Die Unterlage beschreibt folgende Vorteile:
- Verschleißfestigkeit in Verbindung mit Schleifleistung.
- Verlängerte nutzbare Werkzeugstandzeit.
- Profilstabilität im Schleifprozess.
Diese Eigenschaften werden auf Schichtaufbau, Oberflächenziel und Maschine abgestimmt. Die Bezeichnung „für Euro 7“ beschreibt die Anwendungsausrichtung der Werkzeuglinie; sie ist kein eigenständiger Nachweis einer Fahrzeugzulassung oder bestimmter Bremspartikel-Emissionen.
Oberflächen und Schichtaufbau im Beispiel
Die Bildfolge stellt einen Zustand nach dem Laserauftrag und einen Zustand nach dem Schleifen gegenüber. Die Werkstück- und Oberflächenbilder bleiben den beiden Prozesszuständen zugeordnet.
| Dargestellter Zustand | Deckschicht | Zwischenschicht | Grundkörper |
|---|---|---|---|
| Nach dem Laserauftrag | TiC, 250 µm | SUS, 100 µm | Gusseisen |
| Nach dem Schleifen mit einer Schleifscheibe | TiC, 200 µm | SUS, 100 µm | Gusseisen |

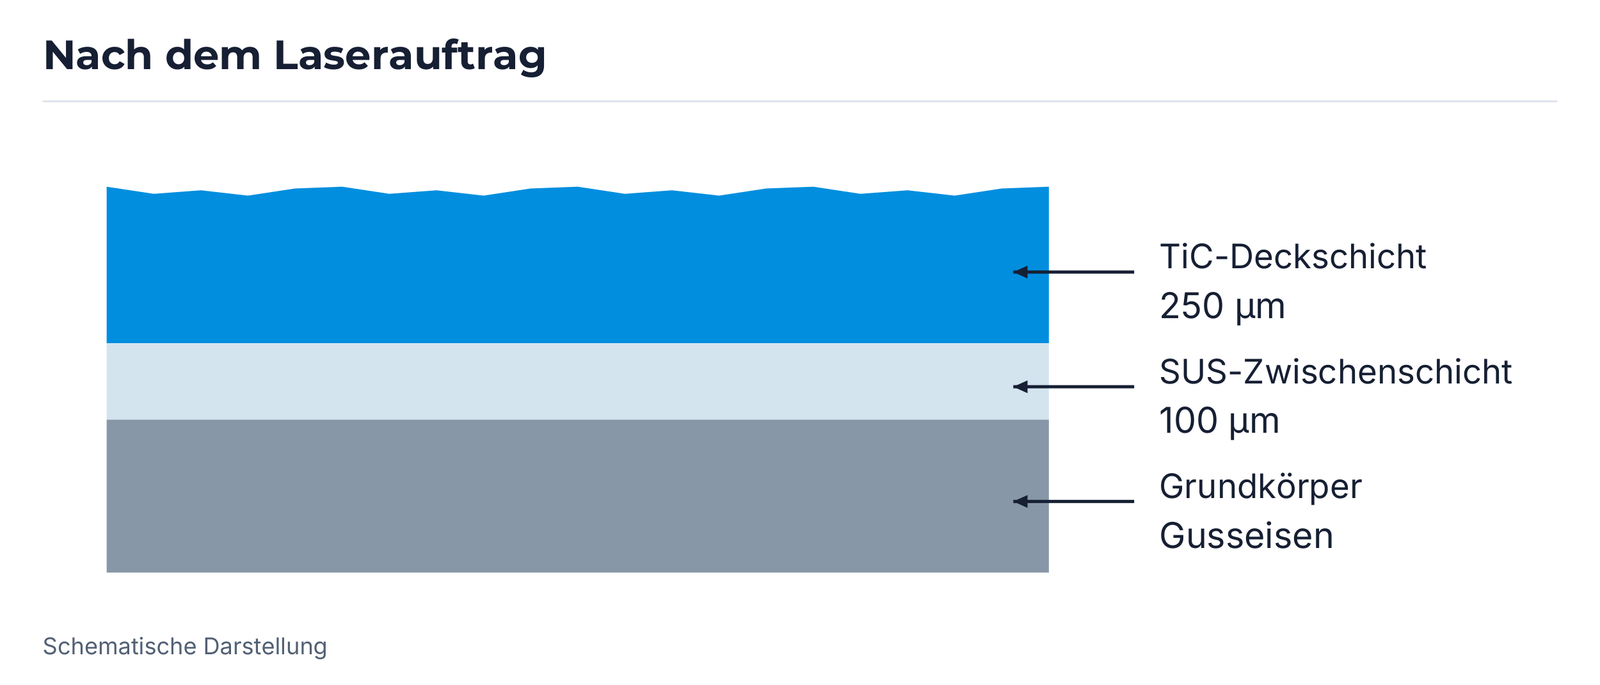
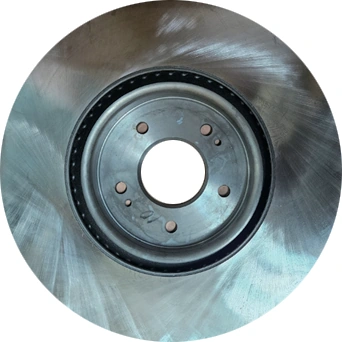

Die Dickenangaben gehören zu den beiden dargestellten Schichtbildern. Die Unterlage benennt keinen vollständigen Versuchsaufbau und keine eindeutige Zuordnung zu einer konkreten Werkzeugspezifikation. Aus der Gegenüberstellung wird daher weder ein allgemein vorgeschriebener Abtrag noch ein garantierter Endschichtwert abgeleitet. TiC und SUS bleiben die Schichtbezeichnungen der Darstellung; eine zusätzliche chemische Zusammensetzung wird nicht ergänzt.
Ihre Bremsscheibenoberfläche abstimmen
Nennen Sie Grundwerkstoff, Auftragsschichten, Schichtdicken und Reibringgeometrie. Ergänzen Sie Maschine, Aufnahme, Kühlschmierstoffführung, vorhandenes Werkzeug und geforderte Oberflächenkennwerte. Honbearbeitung mit ZAPEX-G und Schleifbearbeitung mit Mevious werden entsprechend Ihrer Prozessfolge getrennt abgestimmt.
Besprechen Sie auch Ihr Ziel: Oberflächenqualität, Werkzeugnutzung, Profiltreue oder Bearbeitungszeit. So lässt sich eine Werkzeugänderung mit einem konkreten Prozessziel verbinden.
EHWA Europe: info@ehwadia.de · +49 6173 997780
Redaktionsstand: 13.10.2026. Technische Grundlage: vollständiges EHWA-Bremsscheibenblatt mit ZAPEX-G und Mevious, eine Seite.