Drehen und Fräsen auf das Bauteil abstimmen
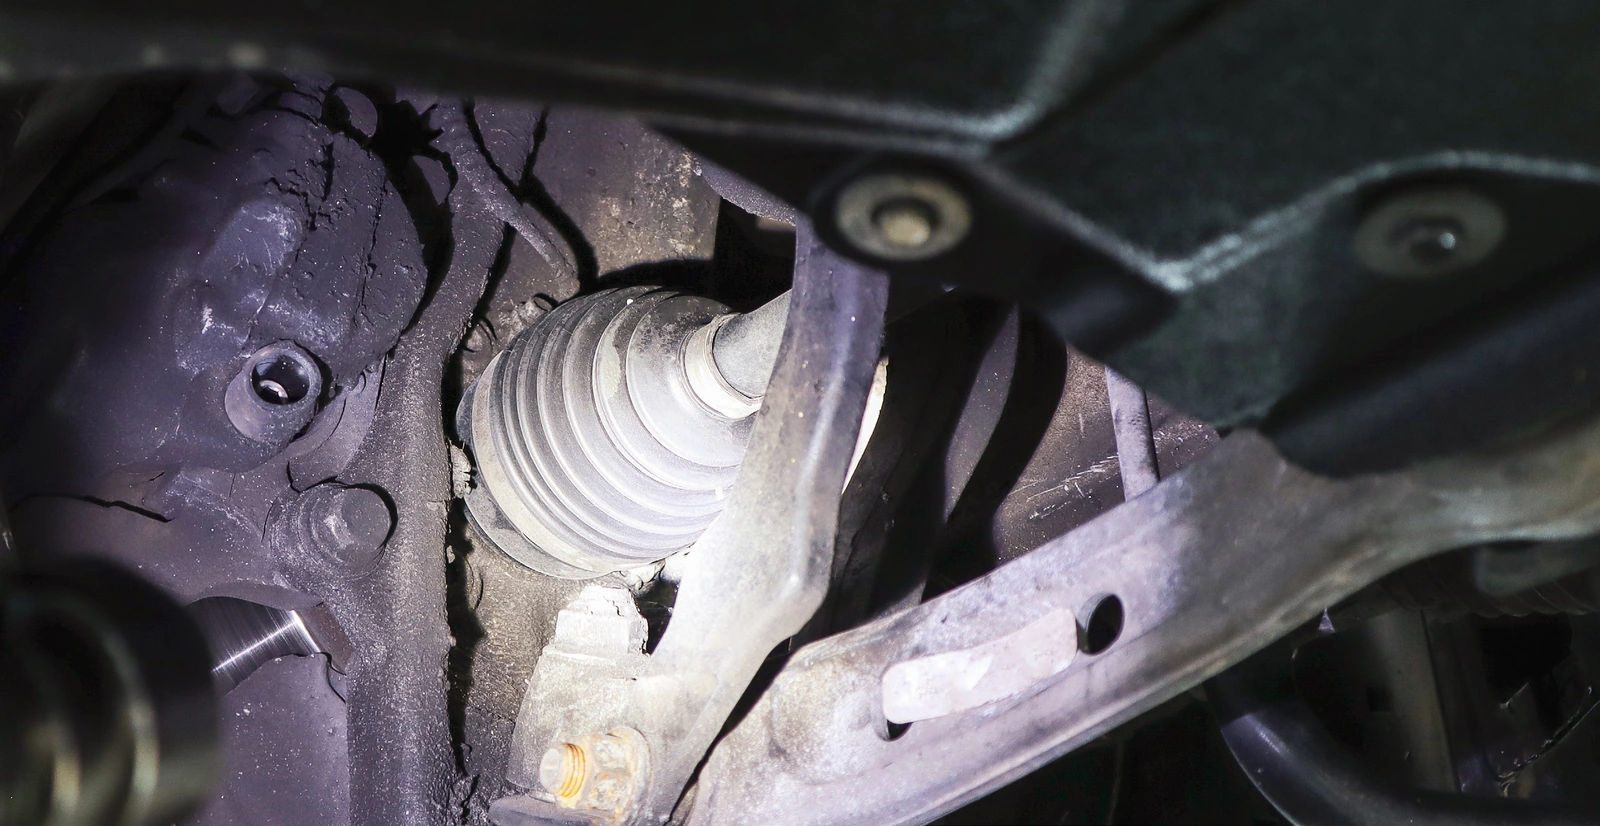
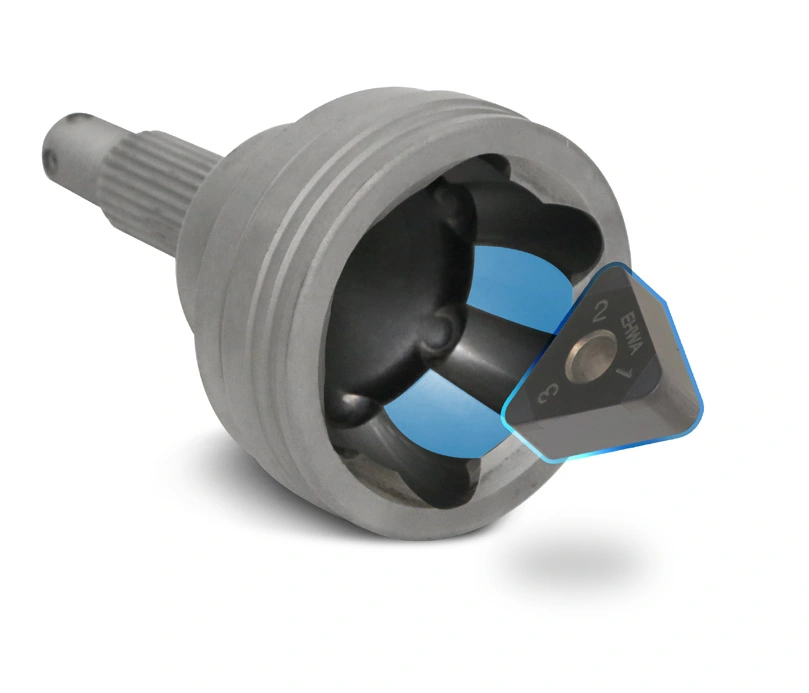
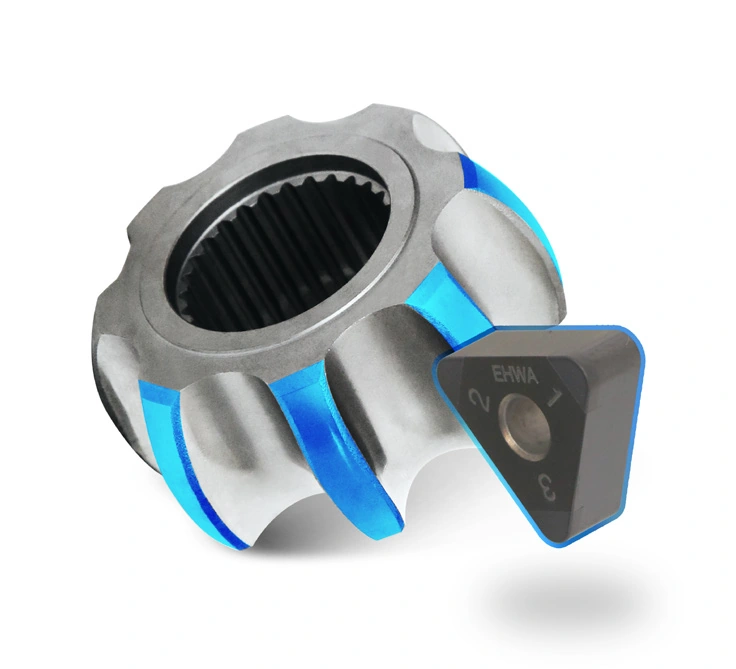
EHWA bietet PCBN-Werkzeuge für die Bearbeitung wärmebehandelter Stahlbauteile von Gleichlaufgelenken. Die Sorte EBC52X unterstützt kontinuierlichen und unterbrochenen Schnitt beim Drehen. PCBN-Schaftfräser ergänzen das Programm für die spanende Bearbeitung der Gelenkgeometrie.
EHWA beschreibt die spanende Bearbeitung als zunehmend genutzte Alternative zum Schleifen bei Gleichlaufgelenken und entwickelt dafür präzise, hochwertige Fräser. Die passende Prozessfolge richtet sich nach Bauteil, Werkstoffzustand und Oberflächenanforderungen.

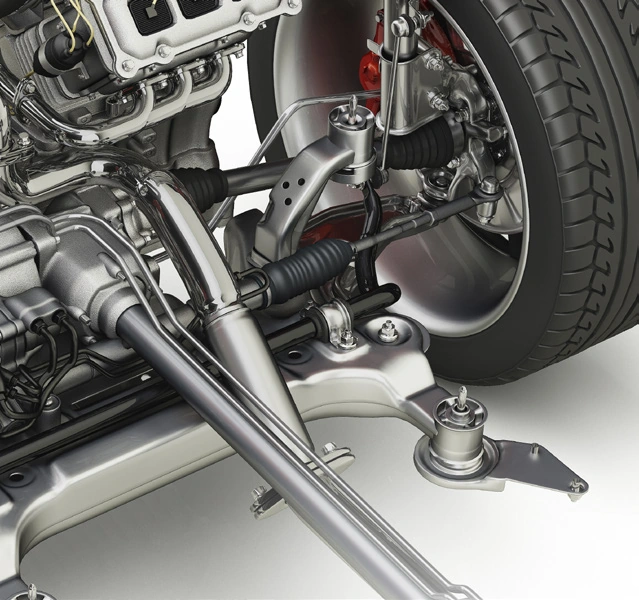
EBC52X für wärmebehandelten Stahl
EBC52X ist eine PCBN-Sorte mit hohem CBN-Gehalt, die EHWA für den kontinuierlichen und unterbrochenen Schnitt an wärmebehandeltem Stahl von Gleichlaufgelenken entwickelt hat. EHWA beschreibt eine hohe Leistung auch unter anspruchsvollen Bearbeitungsbedingungen. Der konkrete CBN-Anteil wird im Produktblatt nicht beziffert.
Zwei vollständige Drehbeispiele
| Merkmal | Außenlaufbahn drehen | Innenlaufbahn drehen |
|---|---|---|
| Werkstück | Geschmiedeter Stahl | Geschmiedeter Stahl |
| Schnittgeschwindigkeit | 120 m/min | 200 m/min |
| Vorschub | 0,10–0,12 mm/U | 0,20 mm/U |
| Schnitttiefe ap | 0,10–0,20 mm | 0,09–0,15 mm |
| Kühlschmierstoffführung | Trocken | Trocken |
| Schnitt | Unterbrochen | Unterbrochen |
Die Beispiele vergleichen EBC52X mit einem nicht näher bezeichneten Wettbewerbswerkzeug. EBC52X erreicht in beiden Darstellungen den höheren Balken. Die Außenlaufbahn-Achse zeigt 0, 200, 400 und 600; die Innenlaufbahn-Achse 0, 100, 200, 300 und 400. Die Unterlage nennt weder eine Achseneinheit noch genaue Balkenwerte. Die Geometrie und Originalskalen bleiben im Vergleich erhalten.
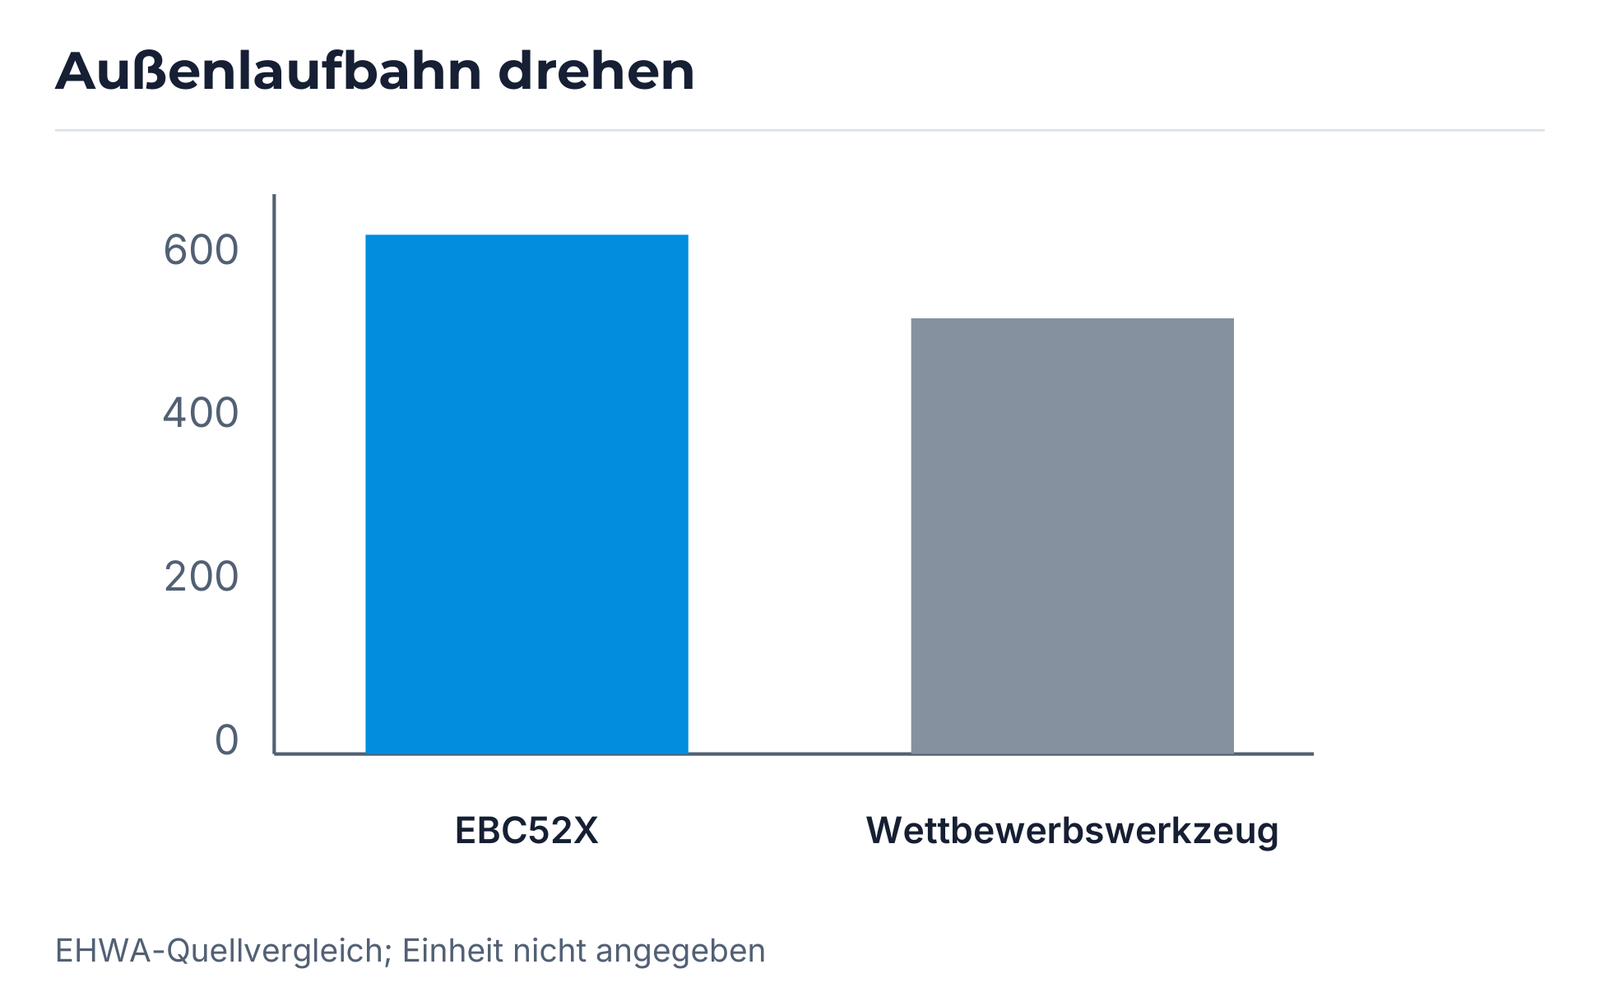
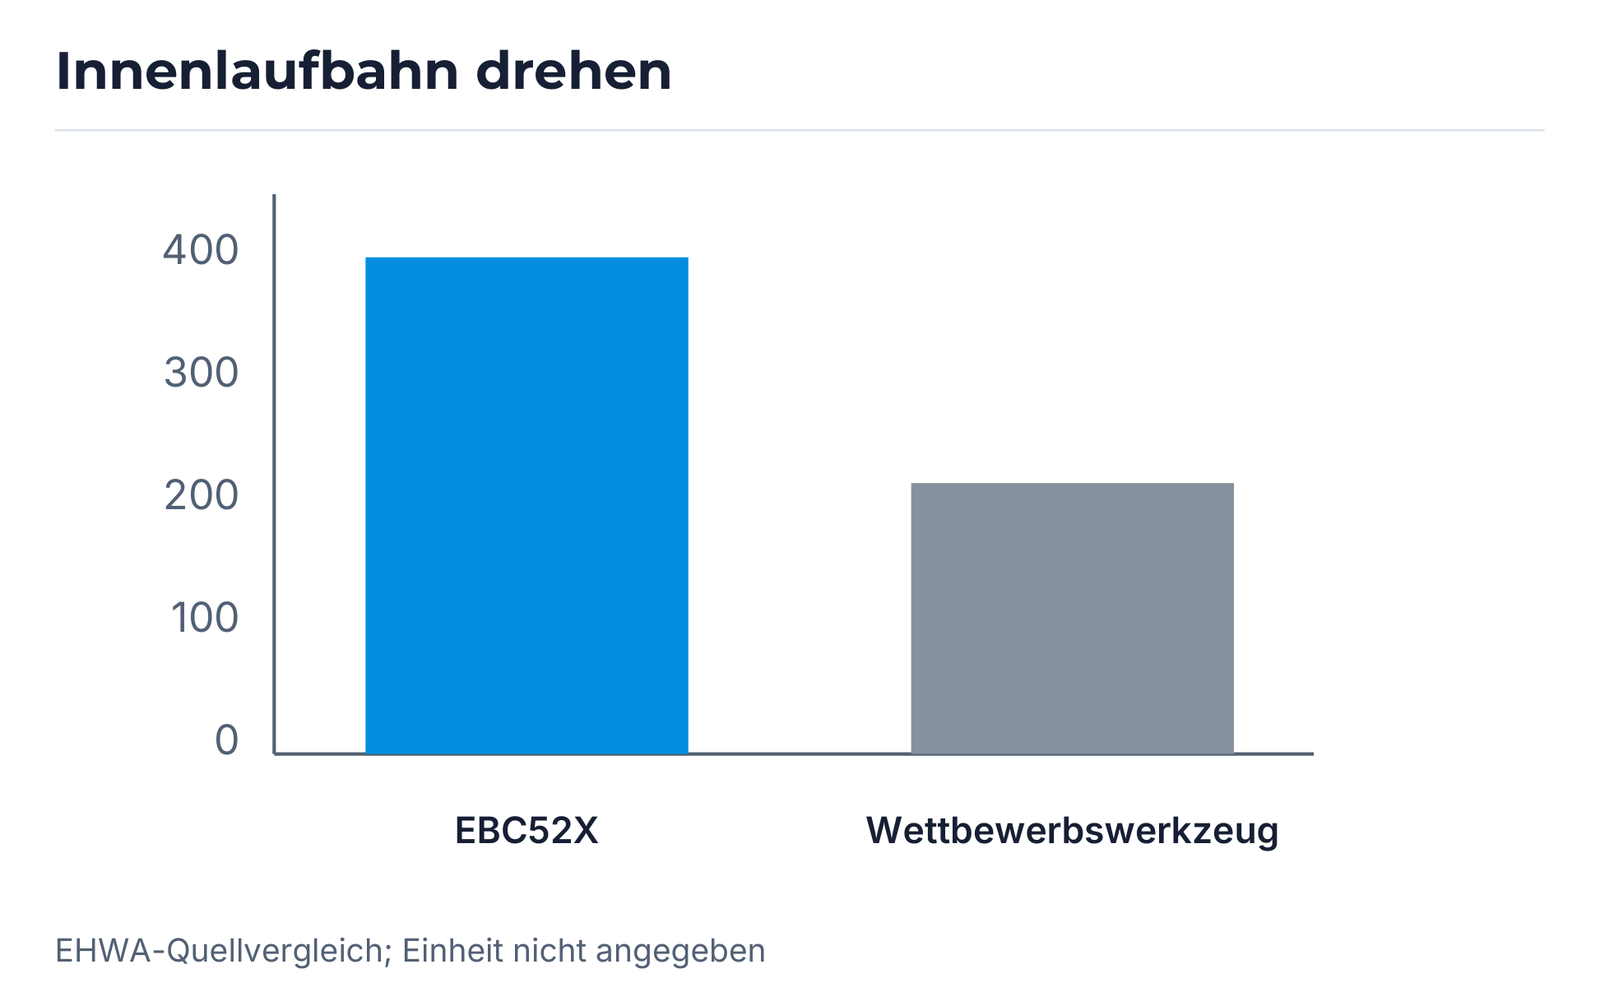
Die Schnittdaten beschreiben die beiden angegebenen Anwendungen. Werkstoffzustand, Schneidkante und Maschine werden bei der Übertragung auf Ihre Bearbeitung berücksichtigt.
PCBN-Schaftfräser für die Gelenkgeometrie
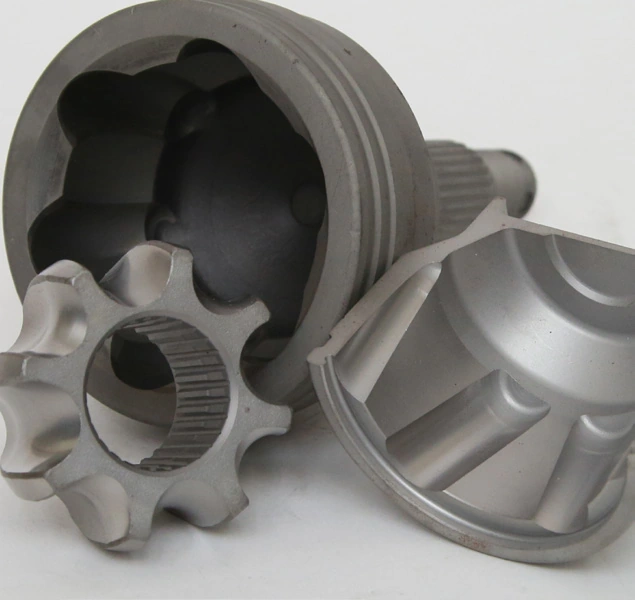
EHWA entwickelt PCBN-Schaftfräser mit hoher Präzision und hoher Qualität für die Bearbeitung von Gleichlaufgelenken. Die im Produktblatt neu vorgestellte Ausführung mit sechs Schneiden ist auf hohe Standzeit bei der Hochgeschwindigkeitsbearbeitung ausgerichtet. EHWA beschreibt leistungsfähige Zerspanung sowie kundenspezifische Werkzeuglösungen.
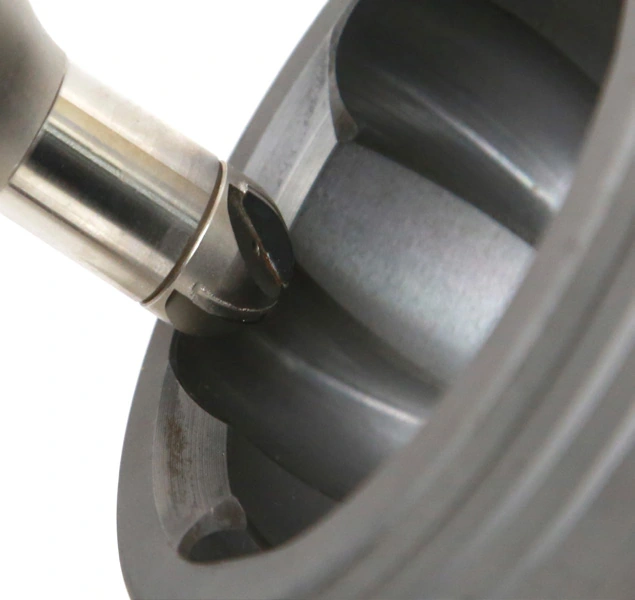
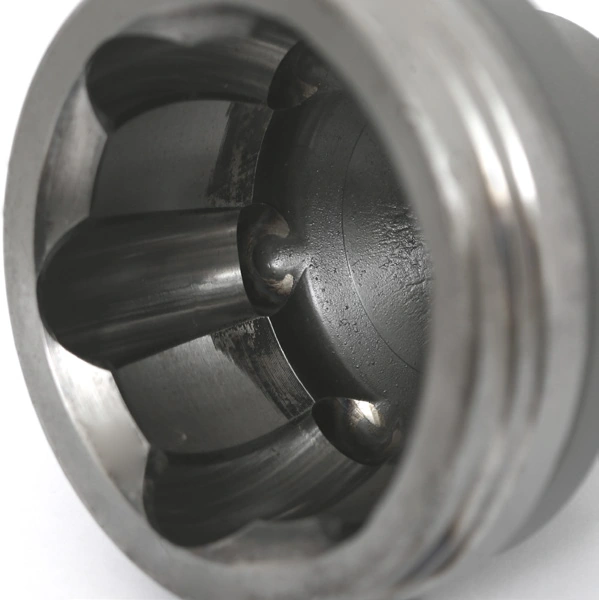
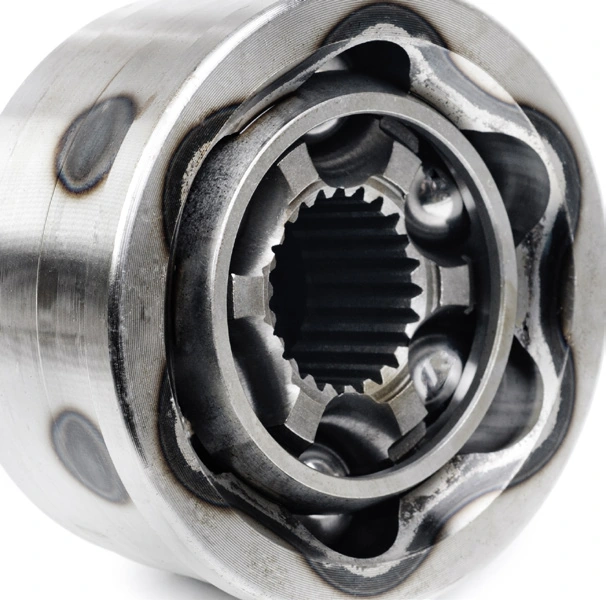
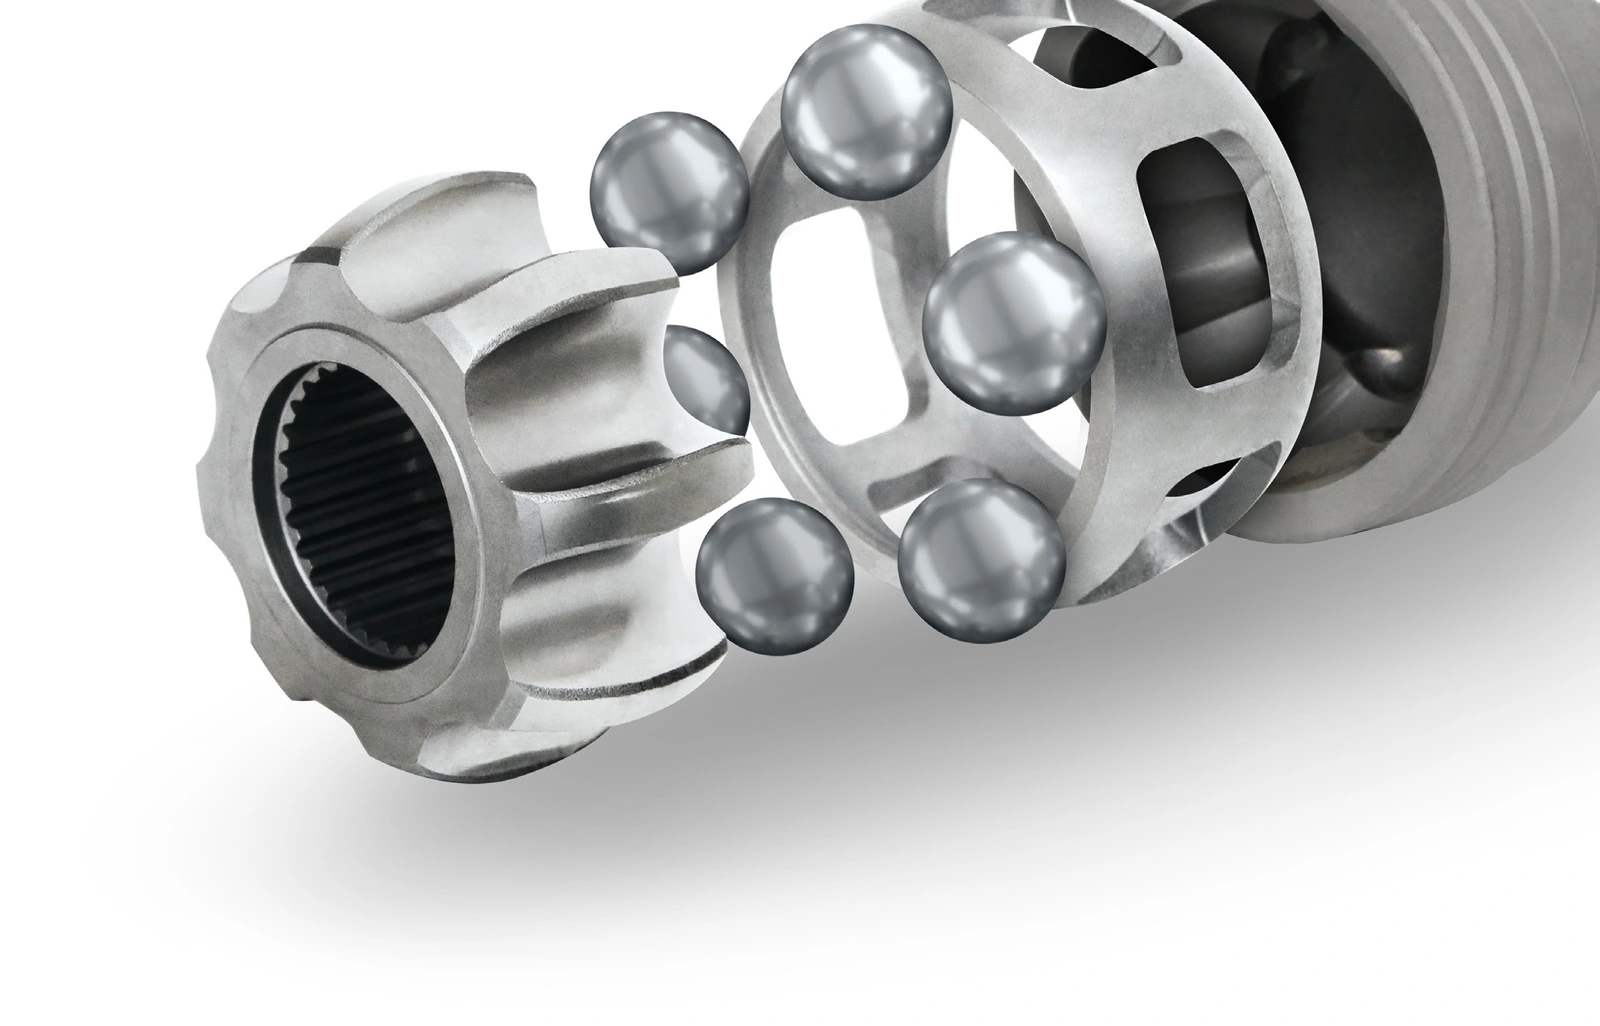
HFS12 mit vier oder sechs Schneiden
| Merkmal | Ausführung mit vier Schneiden | Ausführung mit sechs Schneiden |
|---|---|---|
| Körpertyp | HFS12 | HFS12 |
| Schneidstoff | PCBN | PCBN |
| Schneidenzahl | 4 F | 6 F |
| Konstruktion | Siehe Werkzeugansicht mit vier Schneiden | Siehe Werkzeugansicht mit sechs Schneiden |

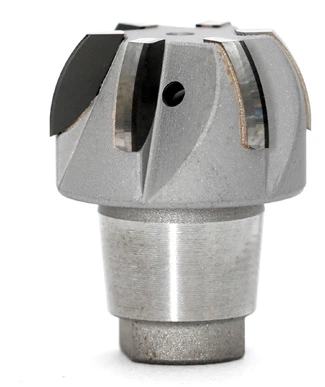
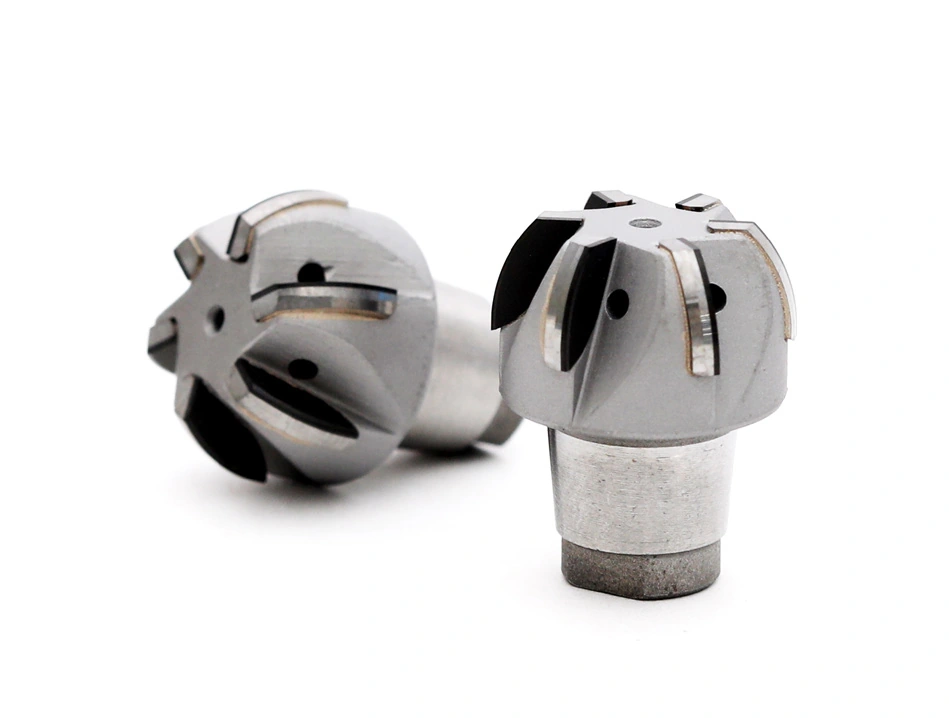
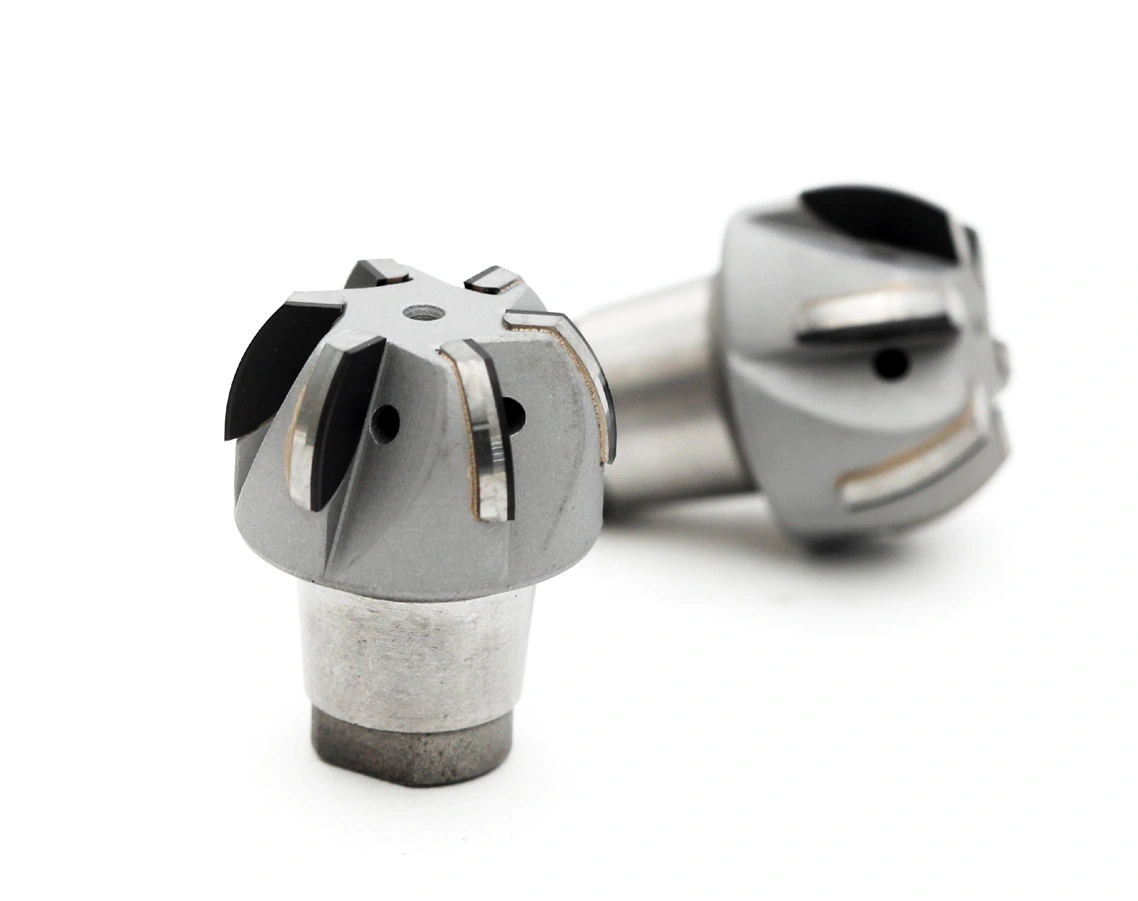
Standzeitvergleich der Fräserausführungen
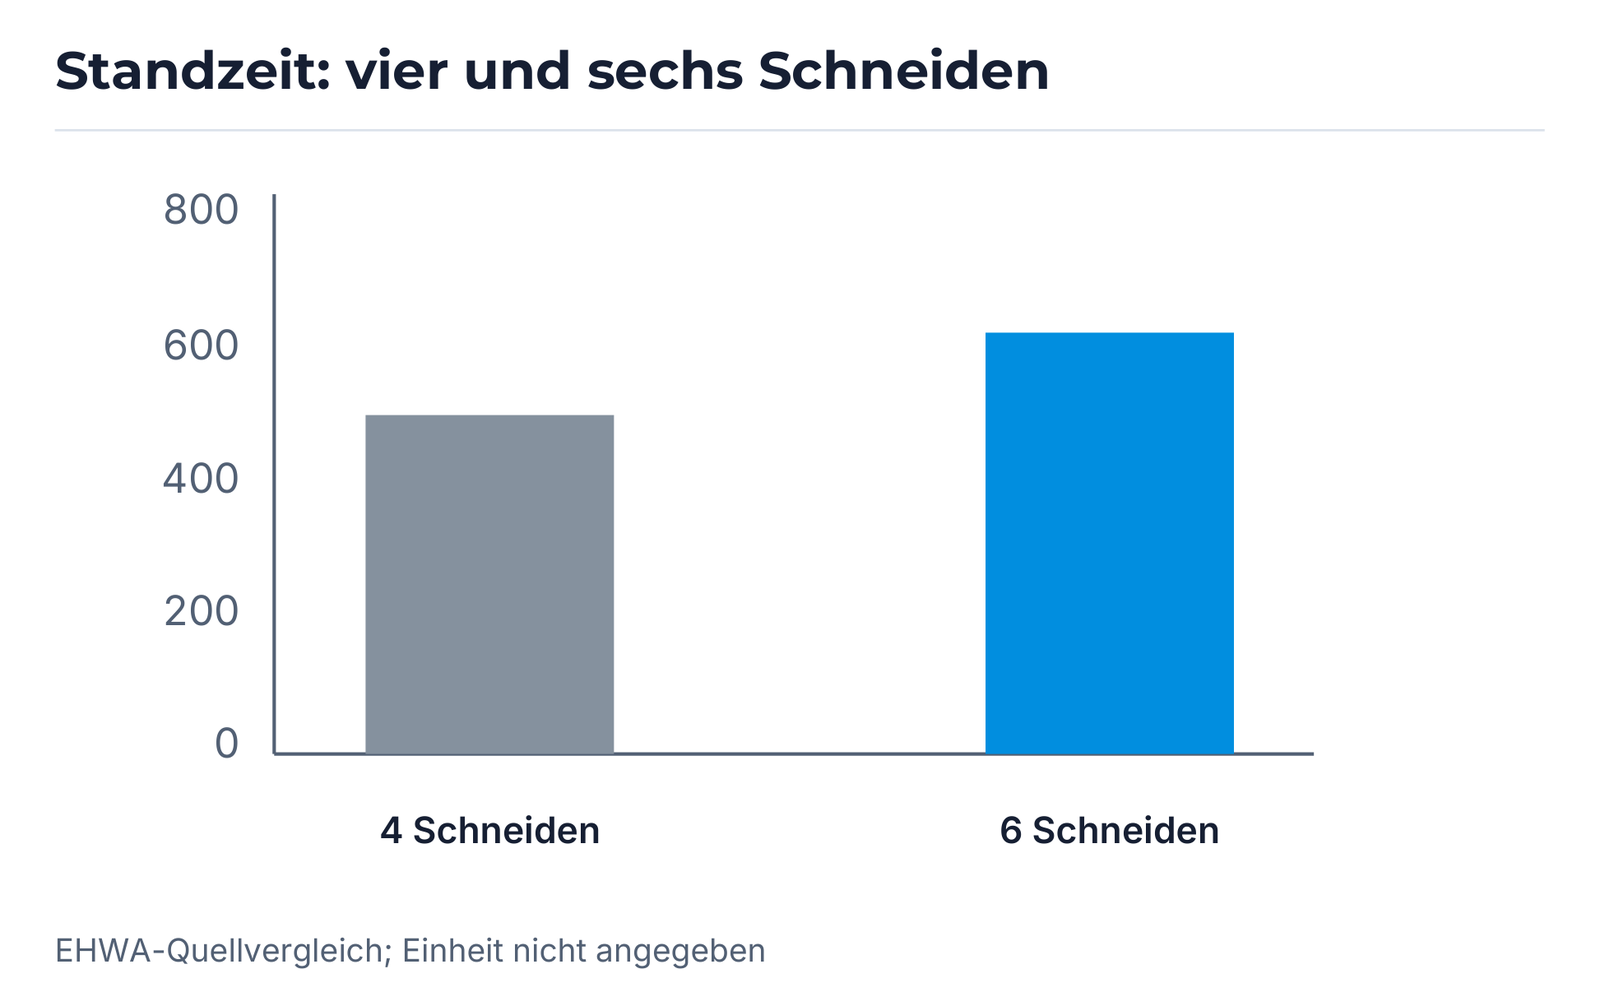
Das EHWA-Diagramm vergleicht die Standzeit der Ausführungen mit vier und sechs Schneiden. Die Ausführung mit sechs Schneiden zeigt den höheren Balken. Die Originalachse enthält 0, 200, 400, 600 und 800. Eine Einheit und genaue Zahlenwerte an den Balken sind nicht angegeben; die Darstellung erhält daher die ursprünglichen Balkenverhältnisse, ohne Minuten, Werkstückzahlen oder einen prozentualen Vorteil zu ergänzen.
Ihre Gelenkbearbeitung gemeinsam auslegen
EHWA bietet kundenspezifische Fräserkonstruktionen und Werkzeuglösungen nach Ihren Anforderungen. Nennen Sie Bauteilzeichnung, Werkstoff und Wärmebehandlung, gewünschte Kontur, Maschine und Werkzeugaufnahme. Ergänzen Sie Schnittart, Schnittgeschwindigkeit, Vorschub, Schnitttiefe, Kühlschmierstoffführung, Oberflächenziel und bisherige Werkzeugnutzung.
EHWA Europe: info@ehwadia.de · +49 6173 997780
Unterlagen und Ausgabestand
Technische Grundlage sind das vollständige einseitige EHWA-Produktblatt EBC52X für Gleichlaufgelenke und die vollständige zweiseitige EHWA-Unterlage zu PCBN-Schaftfräsern. Die Fräserunterlage trägt den Druckvermerk 06/2024; im EBC52X-Blatt ist kein Druckdatum angegeben. EHWA DIAMOND: seit 1975. Redaktionsstand dieser gemeinsamen Ausgabe: 13.10.2026.