Trockenpolieren und Gettering-Polieren nach dem Rückseitenschleifen
Werkzeug, Oberfläche und Prozess gemeinsam auswählen
EHWA bietet Polierwerkzeuge für die Feinbearbeitung von Siliziumwafern nach dem Back Grinding. DP dient der Trockenpolitur; GDP und GPP ergänzen das Programm um Ausführungen für Gettering-Polieren. Die Beispiele zeigen spiegelnde Oberflächen, geringe Rauheit und eine höhere Die-Festigkeit nach dem Polierschritt. Werkzeugausführung, Schutzband, Maschine und gewünschte Rückseitenstruktur werden aufeinander abgestimmt.
| Programm | Bezeichnung | Dargestellte Anwendung |
|---|---|---|
| DP | Dry Polishing Wheel | Trockenpolieren von Siliziumwafern; Wollfilz mit ZrO₂, angegeben mit 250 nm |
| GDP | Gettering Dry Polishing Wheel / Pad | Gettering-Trockenpolieren; unterschiedliche Werkzeug- und Maschinenbeispiele |
| GPP | Gettering Polishing Pad | Gettering-Polieren; Versuch mit 12-Zoll-Siliziumwafern auf DISCO DGP8761 |
Beim Trockenpolieren ist das Poliermittel im Werkzeug enthalten; der Polierschritt benötigt keine separate Polierslurry. Die Bearbeitung kann Schleifschädigungen der Wafer-Rückseite reduzieren und die mechanische Belastbarkeit unterstützen. Für Gettering wird zugleich eine geeignete Rückseitenstruktur benötigt, an der Verunreinigungen gebunden werden können. Eine niedrige Rauheit allein weist diese Funktion nicht nach. Die aufgeführten DP-, GDP- und GPP-Ausführungen werden deshalb mit ihren jeweiligen Prozessbeispielen beschrieben.
DP-350D: Feldversuch und optische Messung
Die DP-Ausführungen zeigen einen Wollfilz mit ZrO₂ (250 nm) für das Polieren von Siliziumwafern. Die Prozessfolge besteht aus EHWA-Back-Grinding-Werkzeugen auf Z1 und Z2 sowie EHWA DP-350D auf Z3. Zwei DP-Unterlagen enthalten dieses Beispiel mit unterschiedlichen Bildauflösungen; die Bilder beider Fassungen bleiben erhalten.
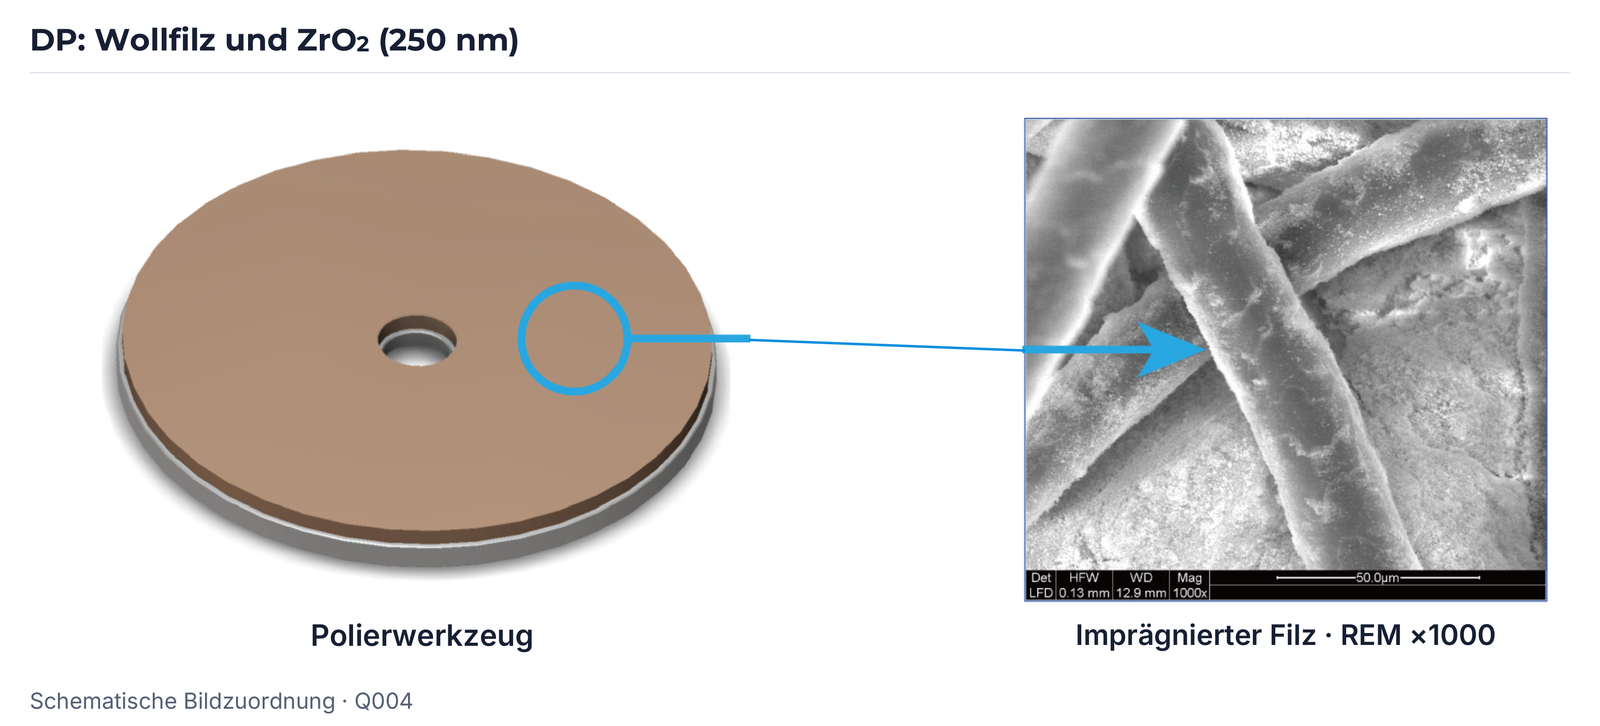
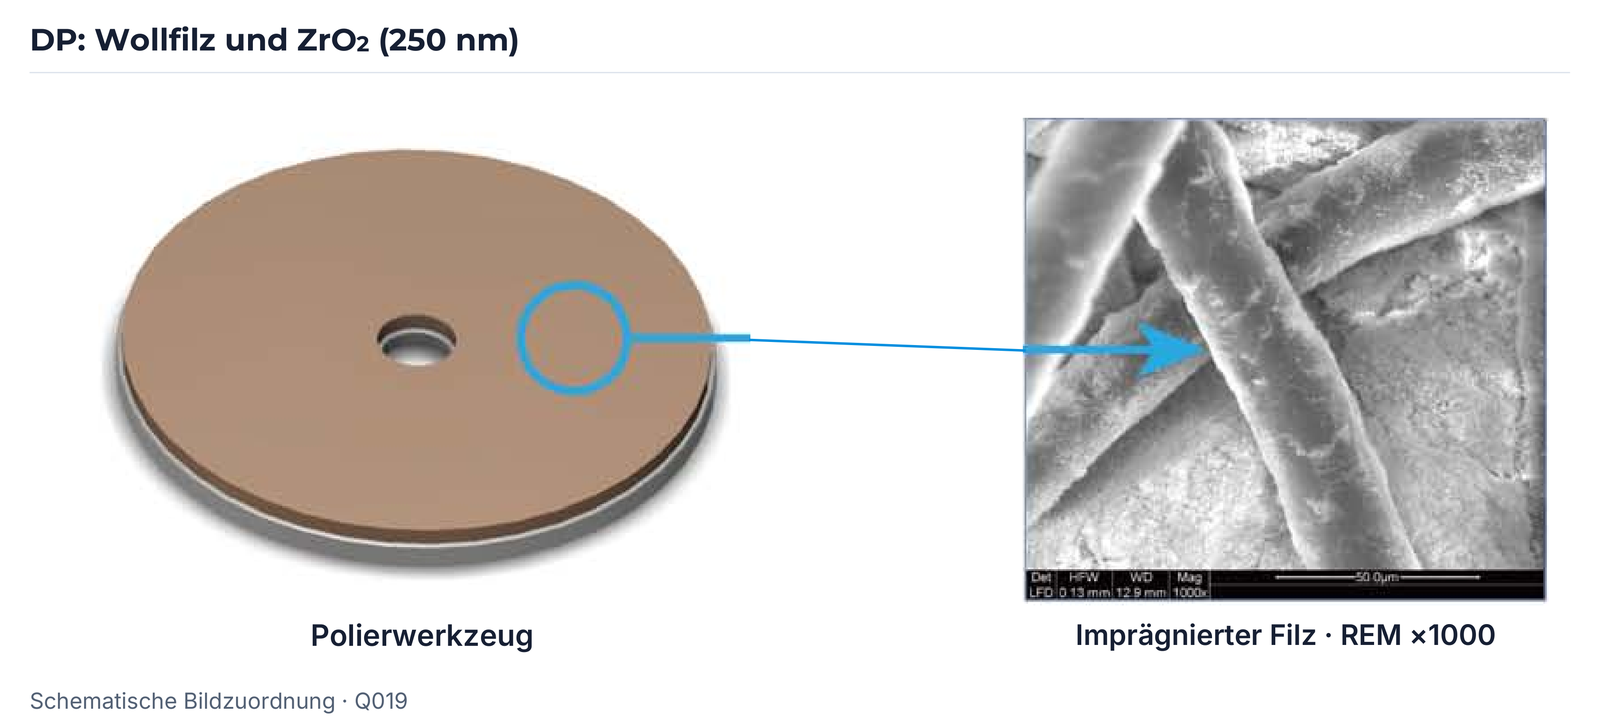
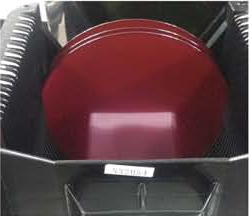
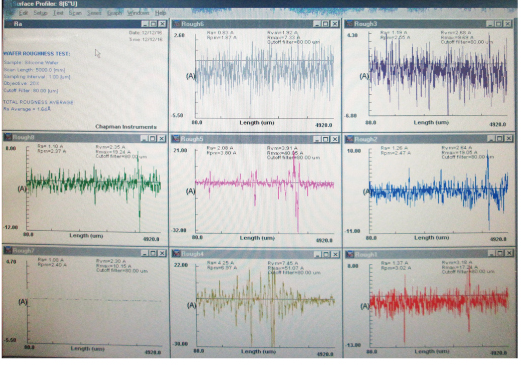
| Feldversuch | Q004 | Q019 |
|---|---|---|
| Abtastintervall | 1,0 µm | 1,0 µm |
| Objektiv | 20× | 20× |
| Cutoff-Filter | 80,00 µm | 80,00 µm |
| Messgerät | MP2000+ | MP2000+ |
| Mittlere Rauheit, Ra Average | 1,64 Å | 1,64 Å |
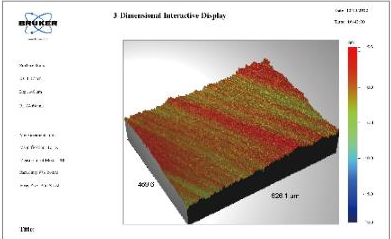
| Separate optische Messung | Q004 / Q019 |
|---|---|
| Ra | 1,17 nm |
| Rq | 1,48 nm |
| Rt | 11,97 nm |
| Messgerät | Wyko NT3300 |
| Verfahren | Optische 3D-Oberflächenmessung |

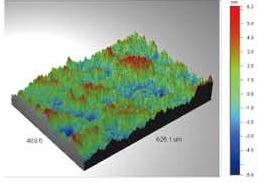
Die Ergebnisse stammen aus unterschiedlichen Messaufbauten. Die Å-Angabe des Feldversuchs und die nm-Angaben der optischen Messung werden separat geführt.
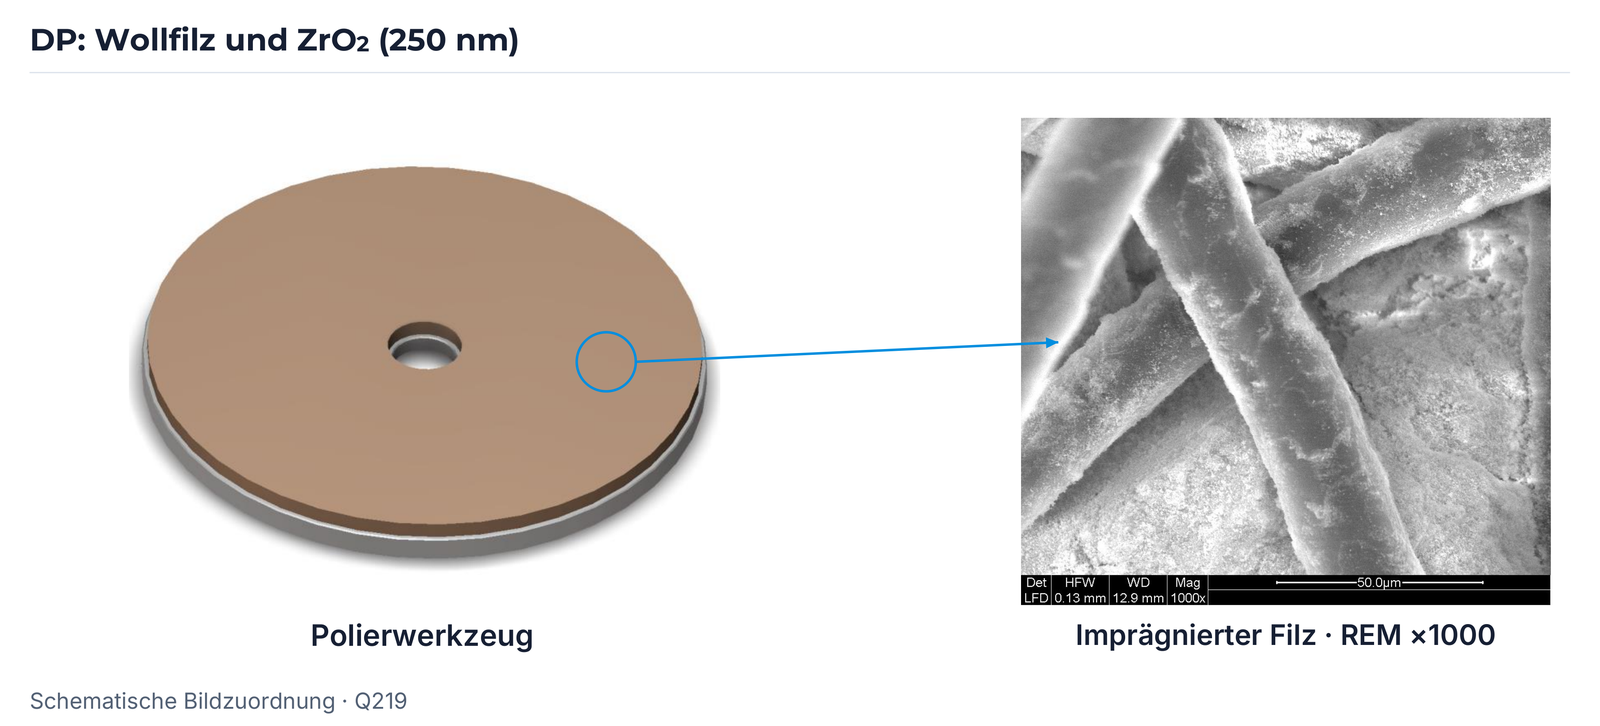
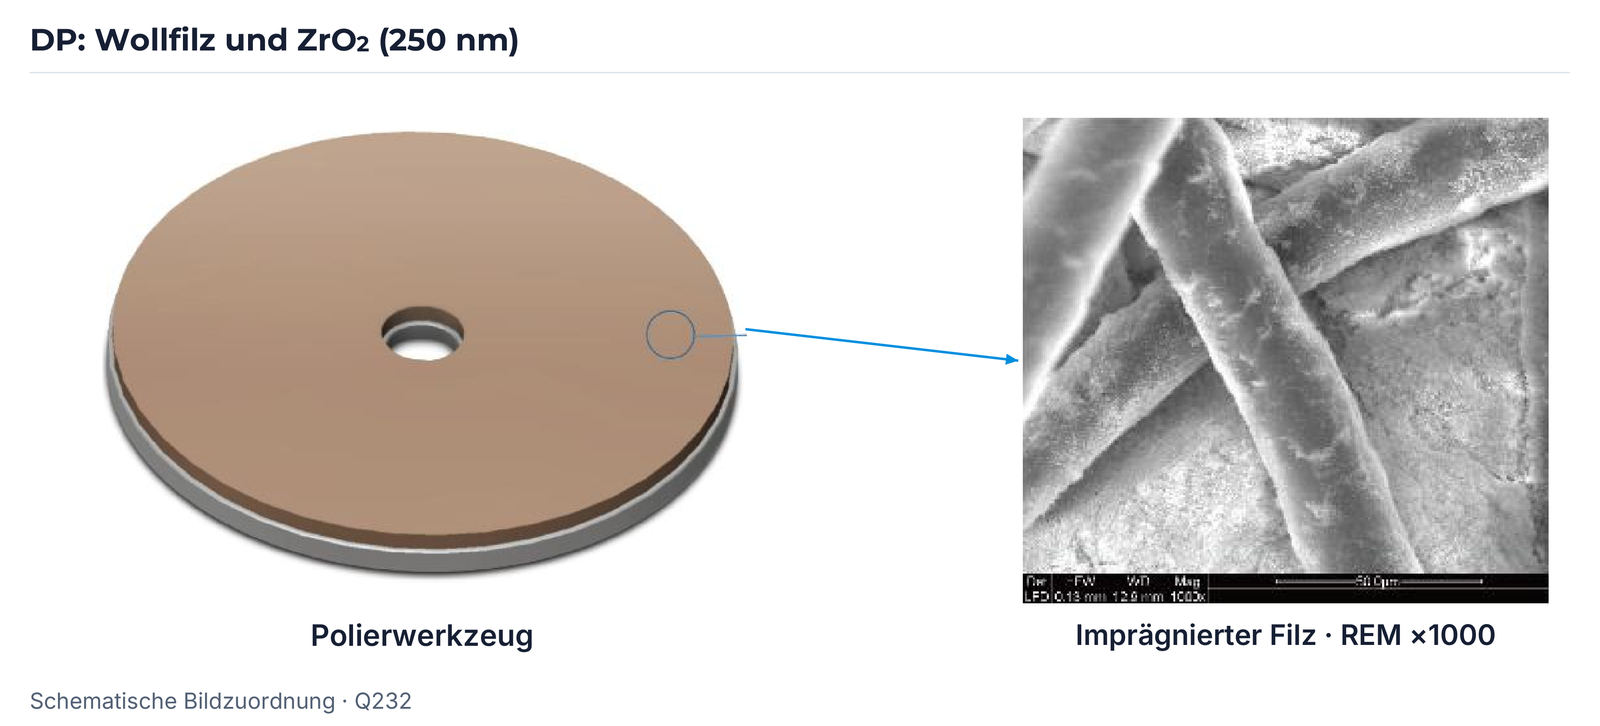
DP: Wollfilz und Imprägnierung
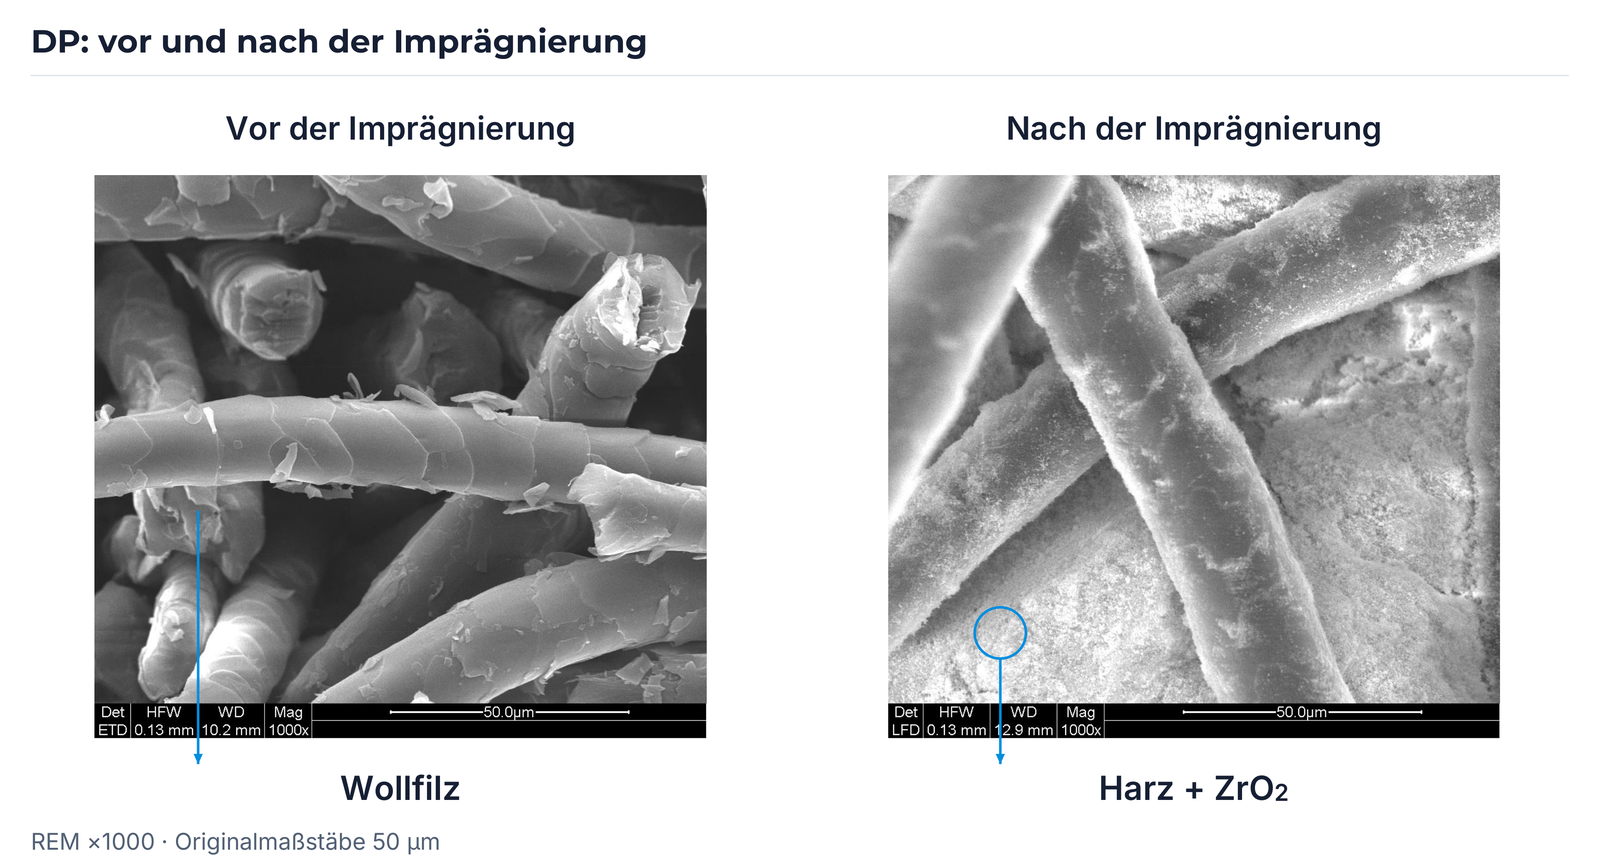
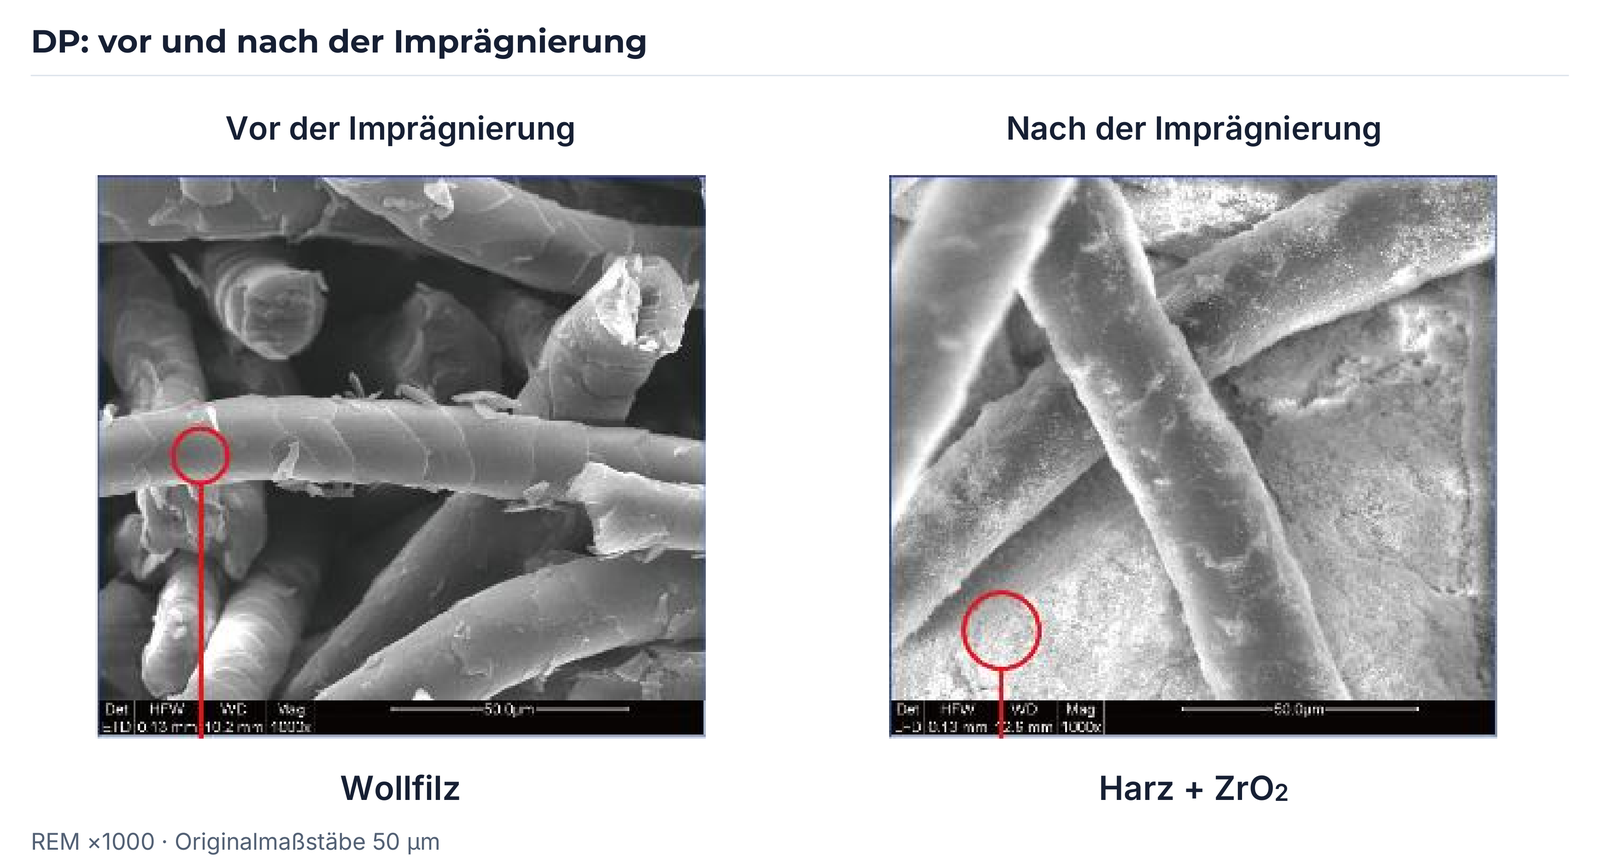
Die ausführlichere DP-Darstellung beschreibt Wollfilz und ZrO₂ (250 nm). Vor der Imprägnierung zeigt die REM-Aufnahme die Filzfasern; nach der Imprägnierung wird die Oberfläche als Harz mit ZrO₂ bezeichnet. Die eingebetteten Originalmaßstäbe betragen jeweils 50 µm bei 1000-facher Vergrößerung.
DP-350D-LJC250: Prozess für 8- und 12-Zoll-Wafer
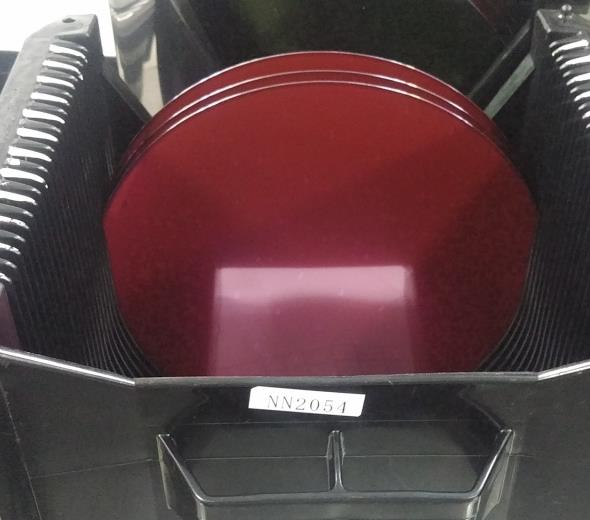
Das Anwendungsbeispiel nennt Siliziumwafer mit 8 und 12 Zoll. Die Werkzeugfolge enthält die vollständigen Spezifikationen für das Rückseitenschleifen und den abschließenden DP-Schritt:
| Station | EHWA-Werkzeug |
|---|---|
| Z1 | BG01-D2-203D4.0W5X-325-RSL |
| Z2 | NP-D2-203D3.0W5X-5000J-VK8B |
| Z3 | DP-350D-LJC250 |

DP: Rauheit im ausführlichen Prozessbeispiel
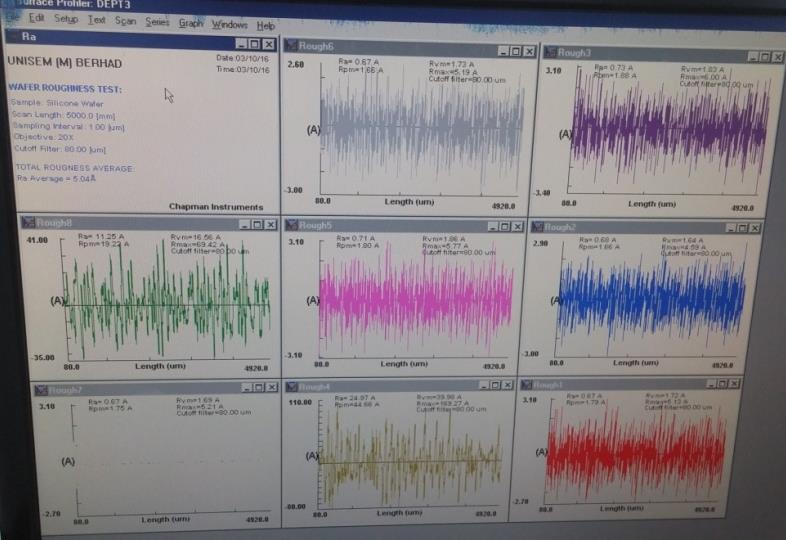
| Feldmessung nach Q219, Seite 4 | Angabe |
|---|---|
| Abtastintervall | 1,0 µm |
| Objektiv | 20× |
| Cutoff-Filter | 80,00 µm |
| Messgerät | MP2000+ |
| Mittlere Rauheit, Ra Average | 5,04 Å |
| Separate optische Messung nach Q219 | Angabe |
|---|---|
| Ra | 1,17 nm |
| Rq | 1,48 nm |
| Rt | 11,97 nm |
| Messgerät | Wyko NT3300 |
| Verfahren | Optische 3D-Oberflächenmessung |
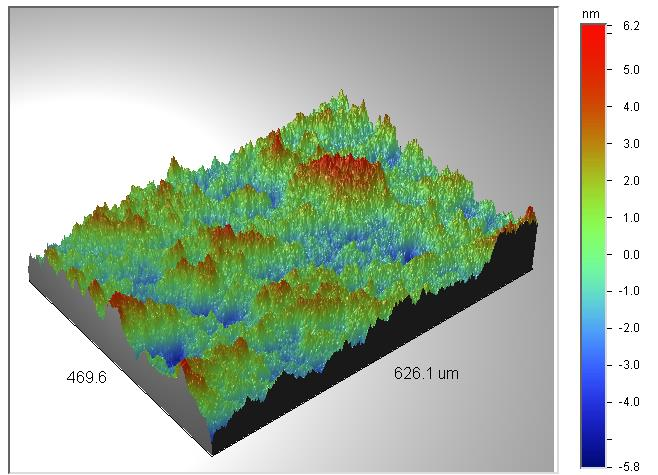
Der Feldwert 5,04 Å gehört zu diesem Beispiel; die kürzeren DP-350D-Unterlagen nennen 1,64 Å. Die Unterschiede werden als Varianten der jeweiligen Versuchsunterlagen erhalten. Eine gemeinsame Leistungsgrenze wird daraus nicht abgeleitet.
DP: weitere Darstellung der Werkzeugfolge und Messungen
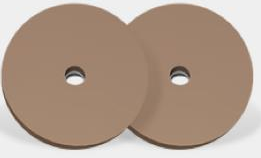
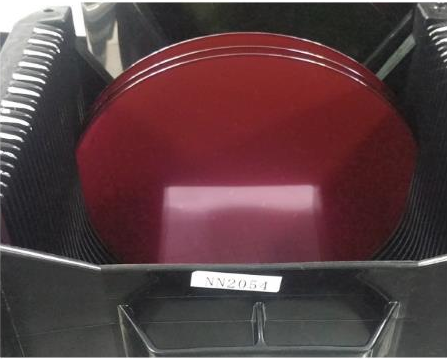
Die DP-Fassung innerhalb der GPP-/DP-Unterlage zeigt ebenfalls Wollfilz und ZrO₂ (250 nm), den Vergleich vor und nach der Imprägnierung sowie Siliziumwafer mit 8 und 12 Zoll. Die Bilddarstellungen und Werkzeugcodes dieser Fassung sind vollständig aufgeführt.
| Station | Werkzeug nach Q232, Seite 3 |
|---|---|
| Z1 | BG01-D2-203D4.0W5X-325-RSL |
| Z2 | NP-D2-203D3.0W5X-5000J-VK8B |
| Z3 | DP-350D-LJC250 |
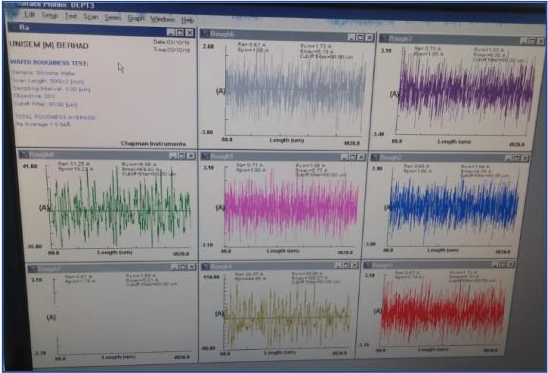
| Feldmessung nach Q232, Seite 4 | Angabe |
|---|---|
| Abtastintervall | 1,0 µm |
| Objektiv | 20× |
| Cutoff-Filter | 80,00 µm |
| Messgerät | MP2000+ |
| Mittlere Rauheit, Ra Average | 5,04 Å |
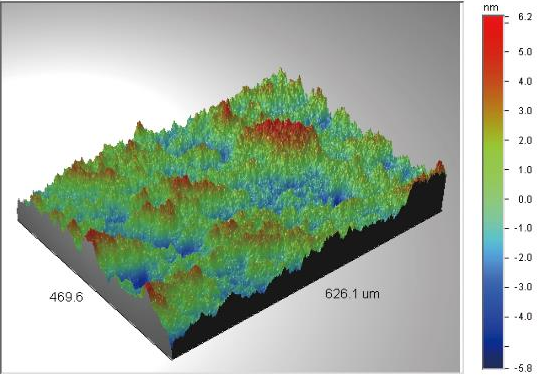
| Separate optische Messung nach Q232 | Angabe |
|---|---|
| Ra | 1,17 nm |
| Rq | 1,48 nm |
| Rt | 11,97 nm |
| Messgerät | Wyko NT3300 |
| Verfahren | Optische 3D-Oberflächenmessung |
GDP 450D-26T-130H: Prozess und Mikrostruktur
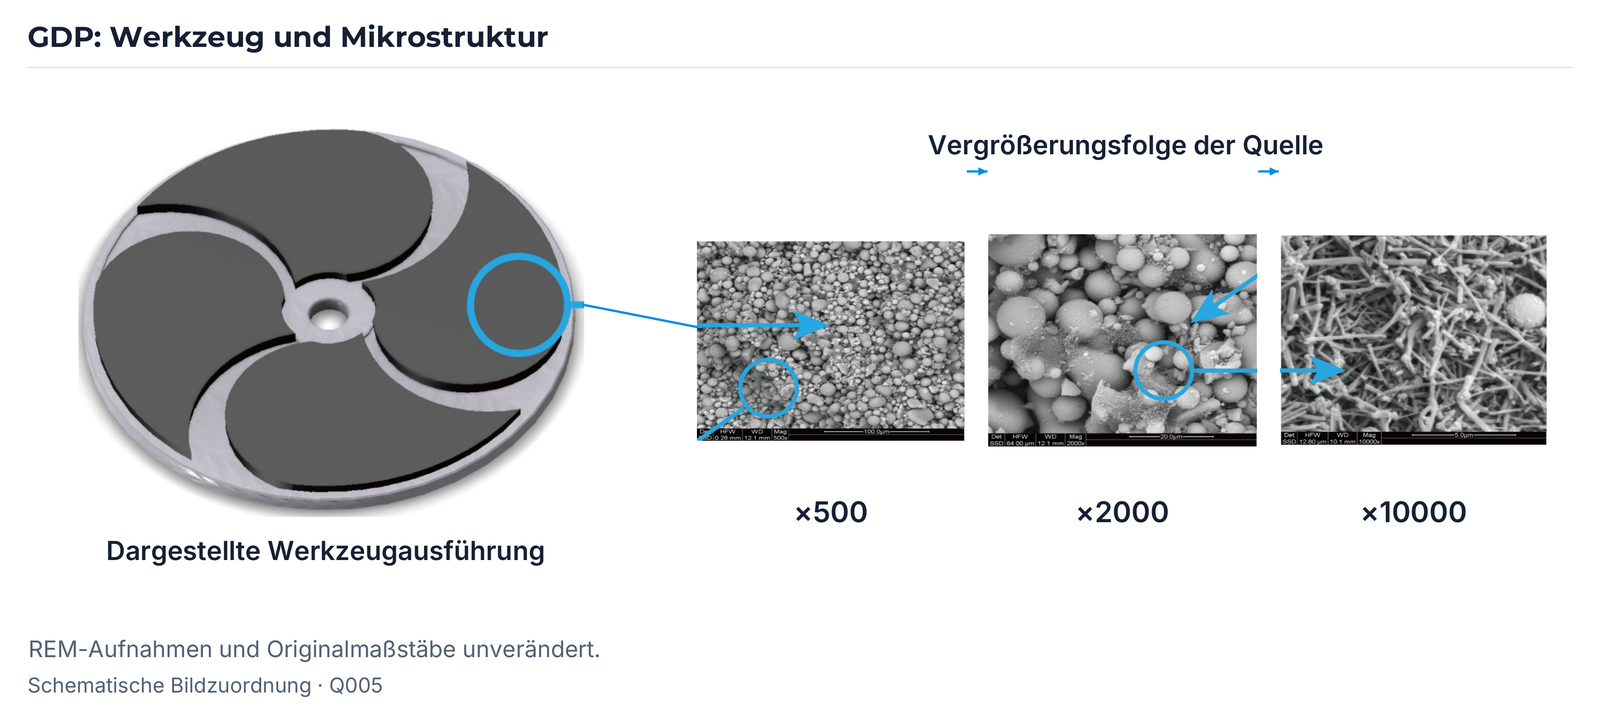
Das GDP-Beispiel „Sample 1“ beschreibt 12-Zoll-Siliziumwafer, ein Lintec-Schutzband und die unten genannten Maschinen. Die Mikrostruktur ist mit 500-, 2000- und 10000-facher Vergrößerung dargestellt; die Originalmaßstäbe sind 100, 20 und 5 µm. Q005 und Q022 enthalten dieselbe nachgewiesen identische Seite, die hier gemeinsam dargestellt wird.
| Versuchsbedingung | GDP „Sample 1“ |
|---|---|
| Werkstück | Siliziumwafer, 12 Zoll |
| Back-Grinding-Tape | Lintec P-7180 (180 µm) |
| Maschinenangabe | DGP 8761 (NN2412) & DFM2800 |
| Menge | 10 Dummy-Wafer |
| Z1 | EHWA Back Grinding Wheel |
| Z2 | EHWA Back Grinding Wheel |
| Z3 | EHWA-GDP 450D-26T-130H |
GDP: TEM-Präparation und Schädigungstiefe
Zur Untersuchung wird eine Probe aus dem Wafer entnommen. Das Präparationsschema kennzeichnet eine Tiefe von 6 µm und ein weiteres Probenmaß von 6 µm. Die anschließende TEM-Darstellung ist mit 12000-facher Vergrößerung angegeben. Sie unterscheidet Kohlenstoffband für TEM, eine Pt-Beschichtung für TEM, die geätzte Oberfläche und die Breite der Vertiefung („Width of recess“).
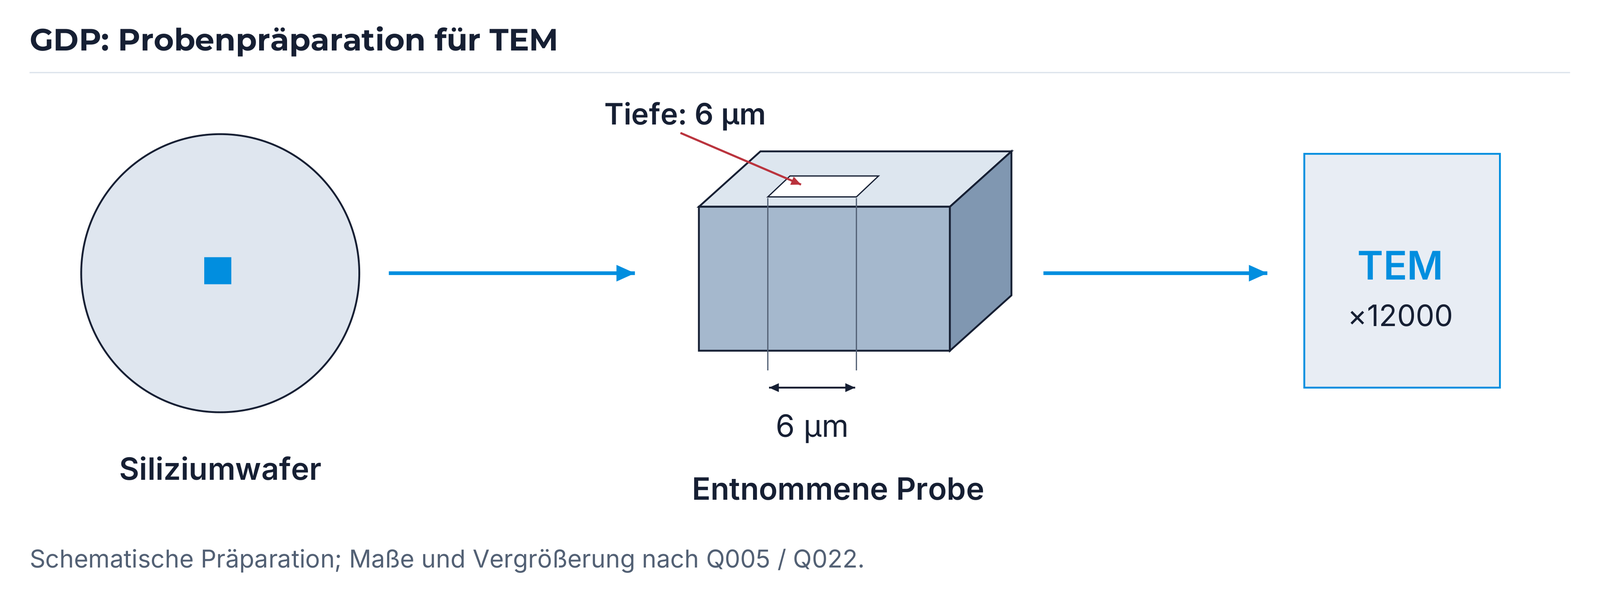

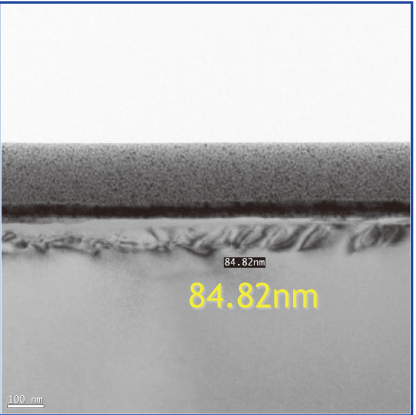
Die ausgewiesene Schädigungstiefe beträgt 84,82 nm. Sie beschreibt den dargestellten TEM-Befund dieses GDP-Versuchs; sie ist keine allgemeine Grenzangabe für andere GDP-Ausführungen.
GDP 300D-26T: weiterer Maschinenversuch
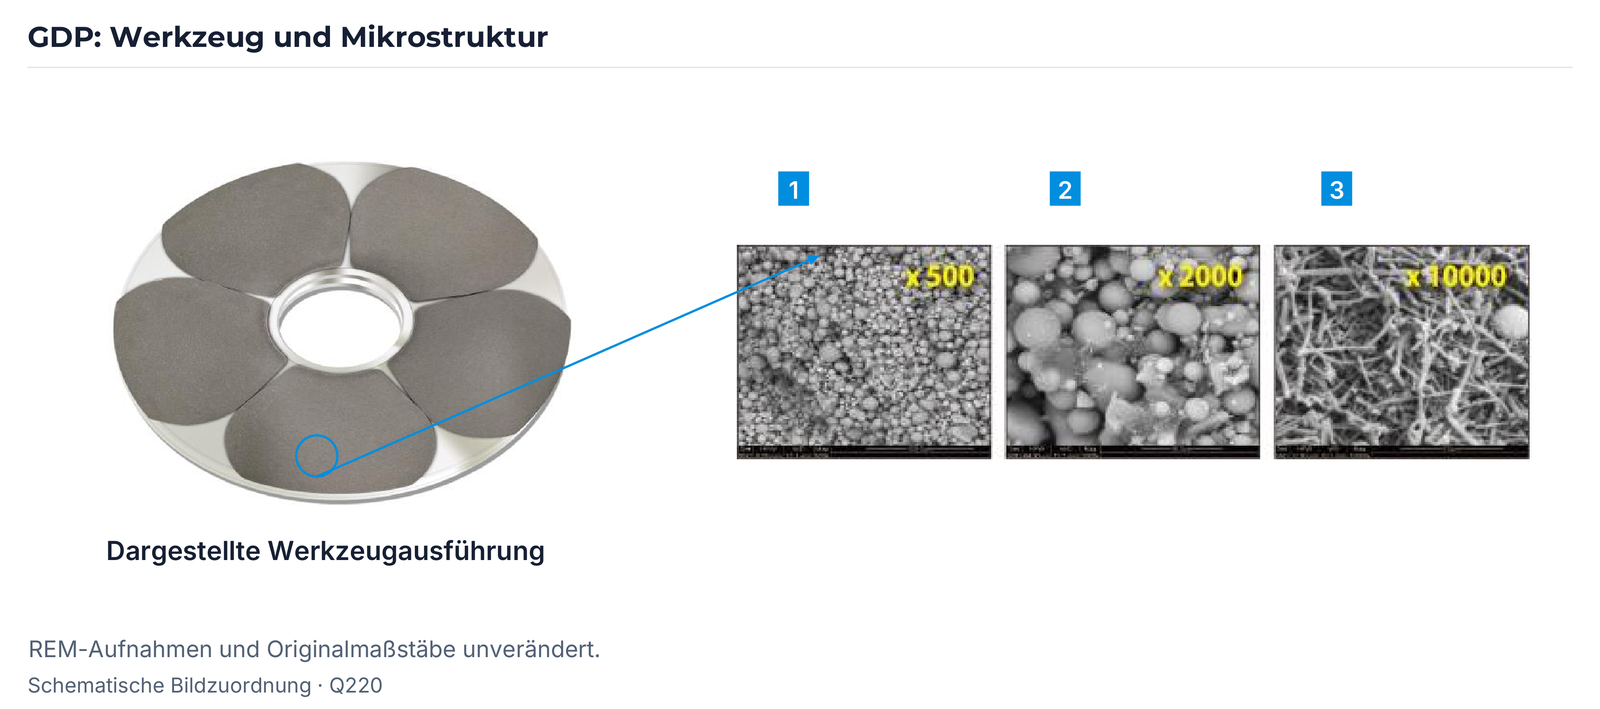
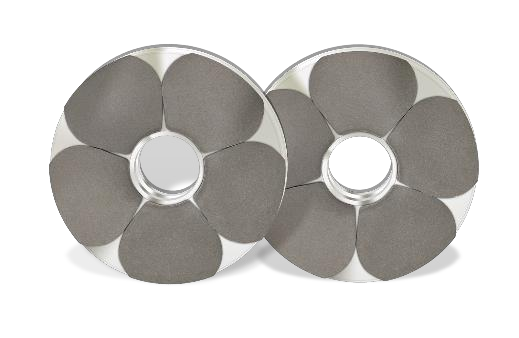
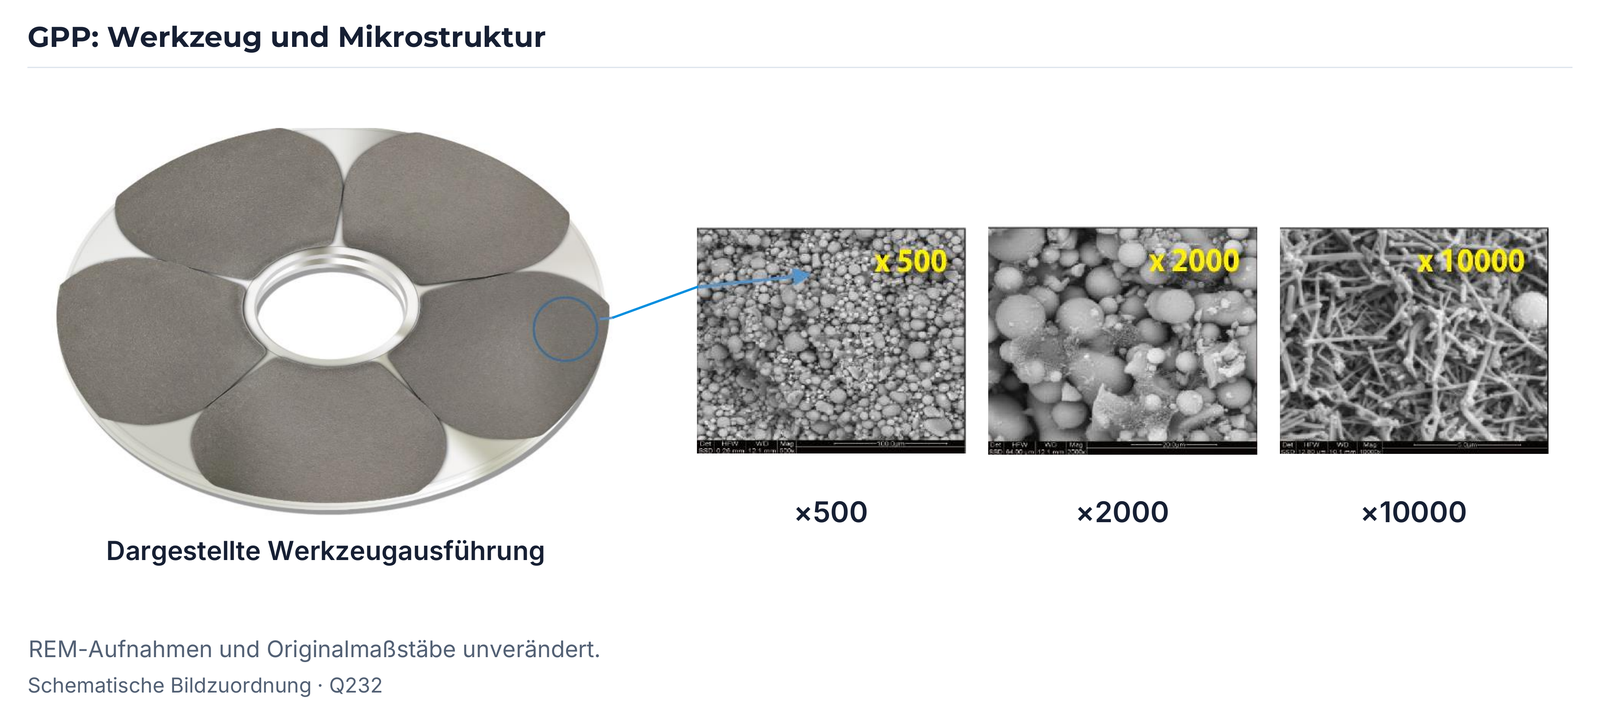
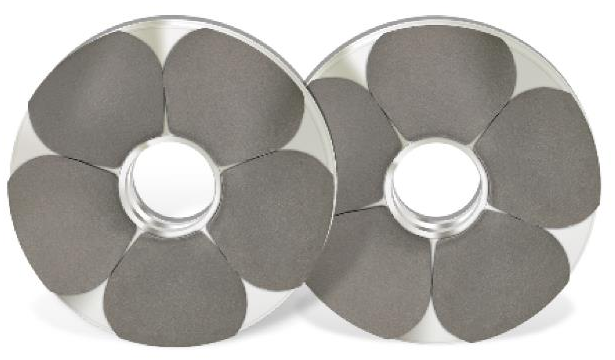
Eine weitere GDP-Ausführung zeigt ein Werkzeug mit fünf Polierflächen sowie eine Werkzeugpaar-Abbildung. Die drei REM-Strukturen tragen die Vergrößerungen ×500, ×2000 und ×10000; ihre Reihenfolge ist zusätzlich mit 1, 2 und 3 markiert.
| Versuchsbedingung | GDP nach Q220 |
|---|---|
| Werkstück | Siliziumwafer, 12 Zoll |
| Back-Grinding-Tape | AMC APB1-330 |
| Maschine | INSEMITEC IVG 3030 |
| Menge | 10 Dummy-Wafer |
| Z1 | EHWA Back Grinding Wheel |
| Z2 | EHWA Back Grinding Wheel |
| Z3 | EHWA-GDP 300D-26T |
GDP: Oberflächenrauheit und Die-Festigkeit
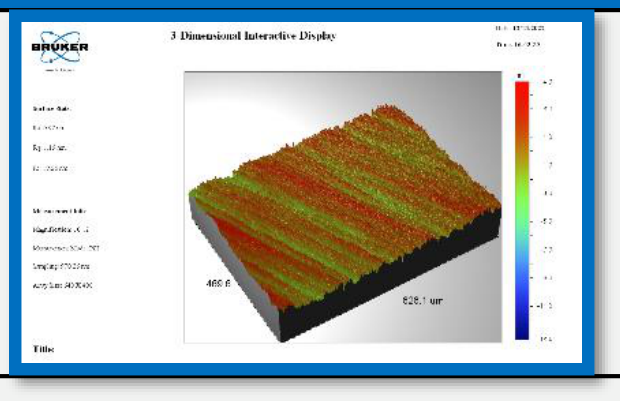
| Messposition | Ra im GDP-Versuch nach Q220 |
|---|---|
| Zentrum (Center) | 0,92 nm |
| Mittlerer Bereich (Middle) | 1,05 nm |
| Rand (Edge) | 1,17 nm |
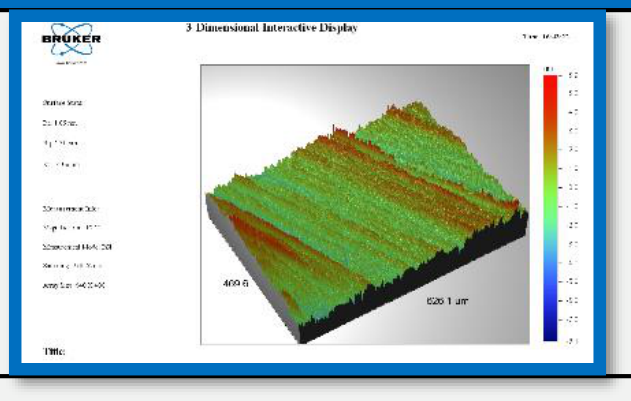
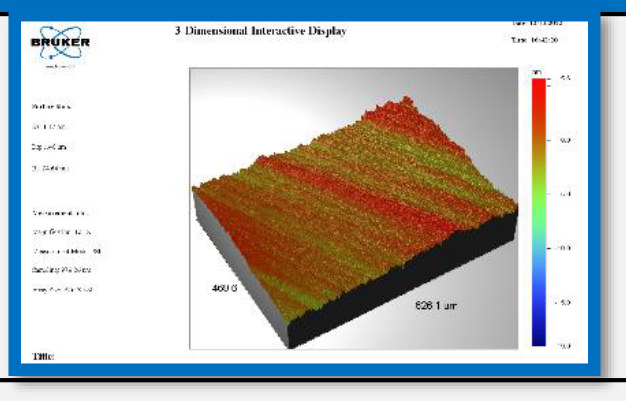
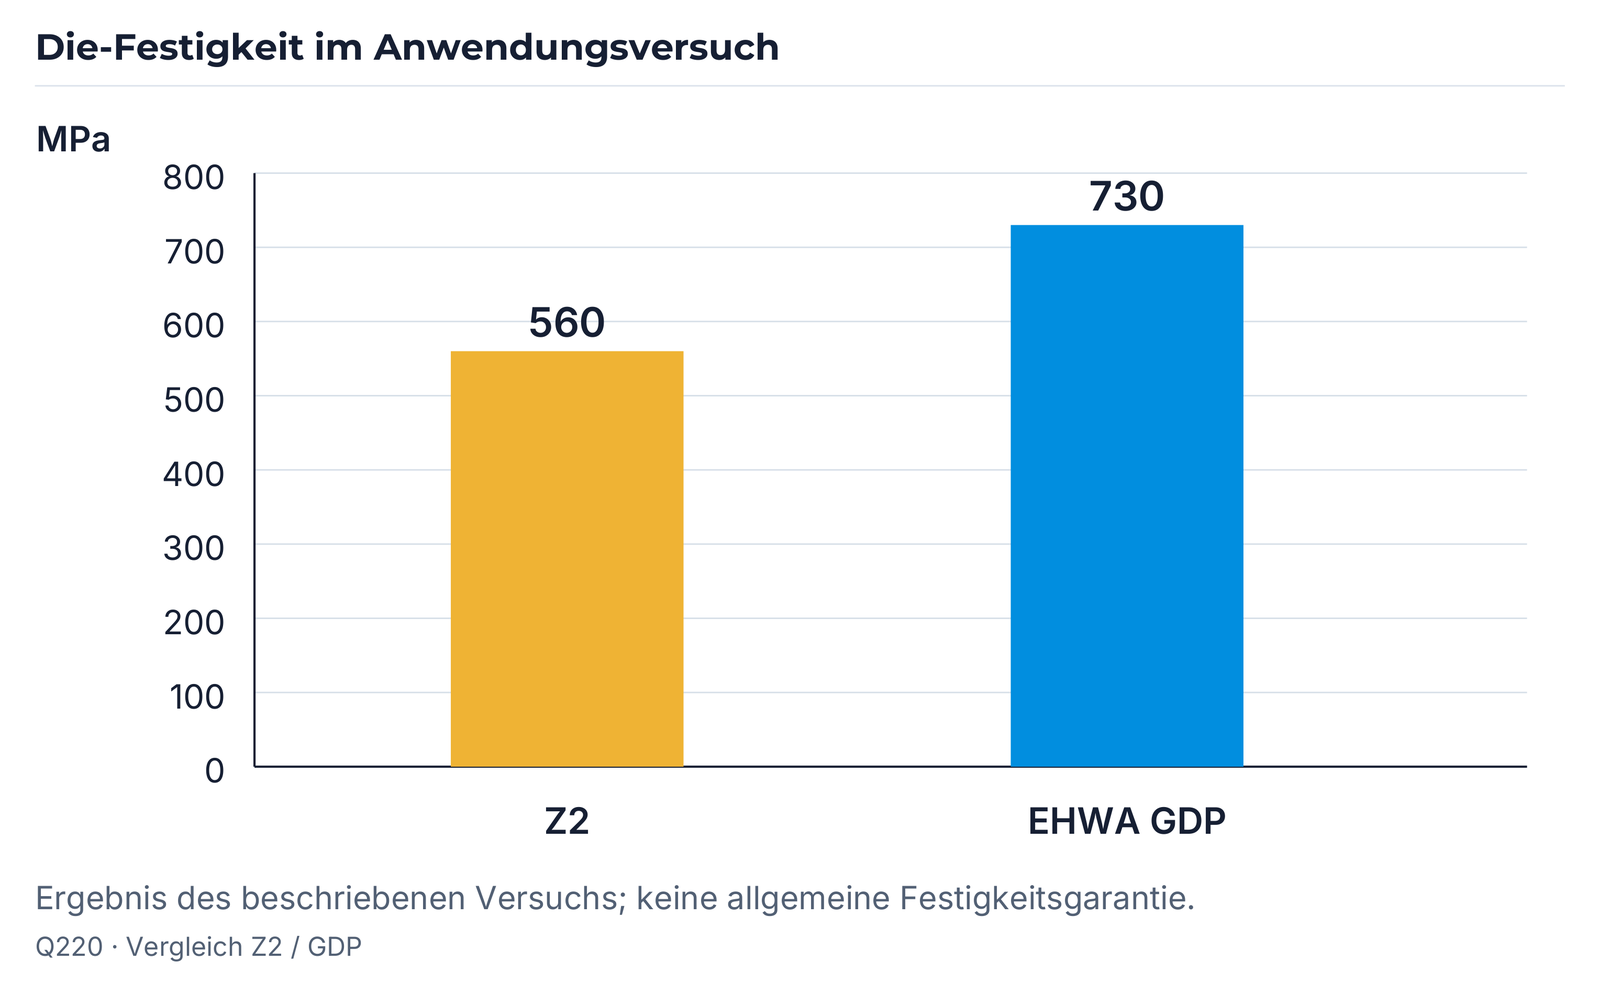
Der Festigkeitsvergleich nennt 560 MPa nach Z2 und 730 MPa für EHWA GDP. Er zeigt im beschriebenen Versuch eine höhere Die-Festigkeit nach dem GDP-Schritt. Die Prüfung wird als „Die Strength“ bezeichnet; Prüfmethode und Enddicke sind hier nicht näher angegeben.
| Vergleich | Die-Festigkeit |
|---|---|
| Z2 | 560 MPa |
| EHWA GDP | 730 MPa |
GPP: Gettering Polishing Pad
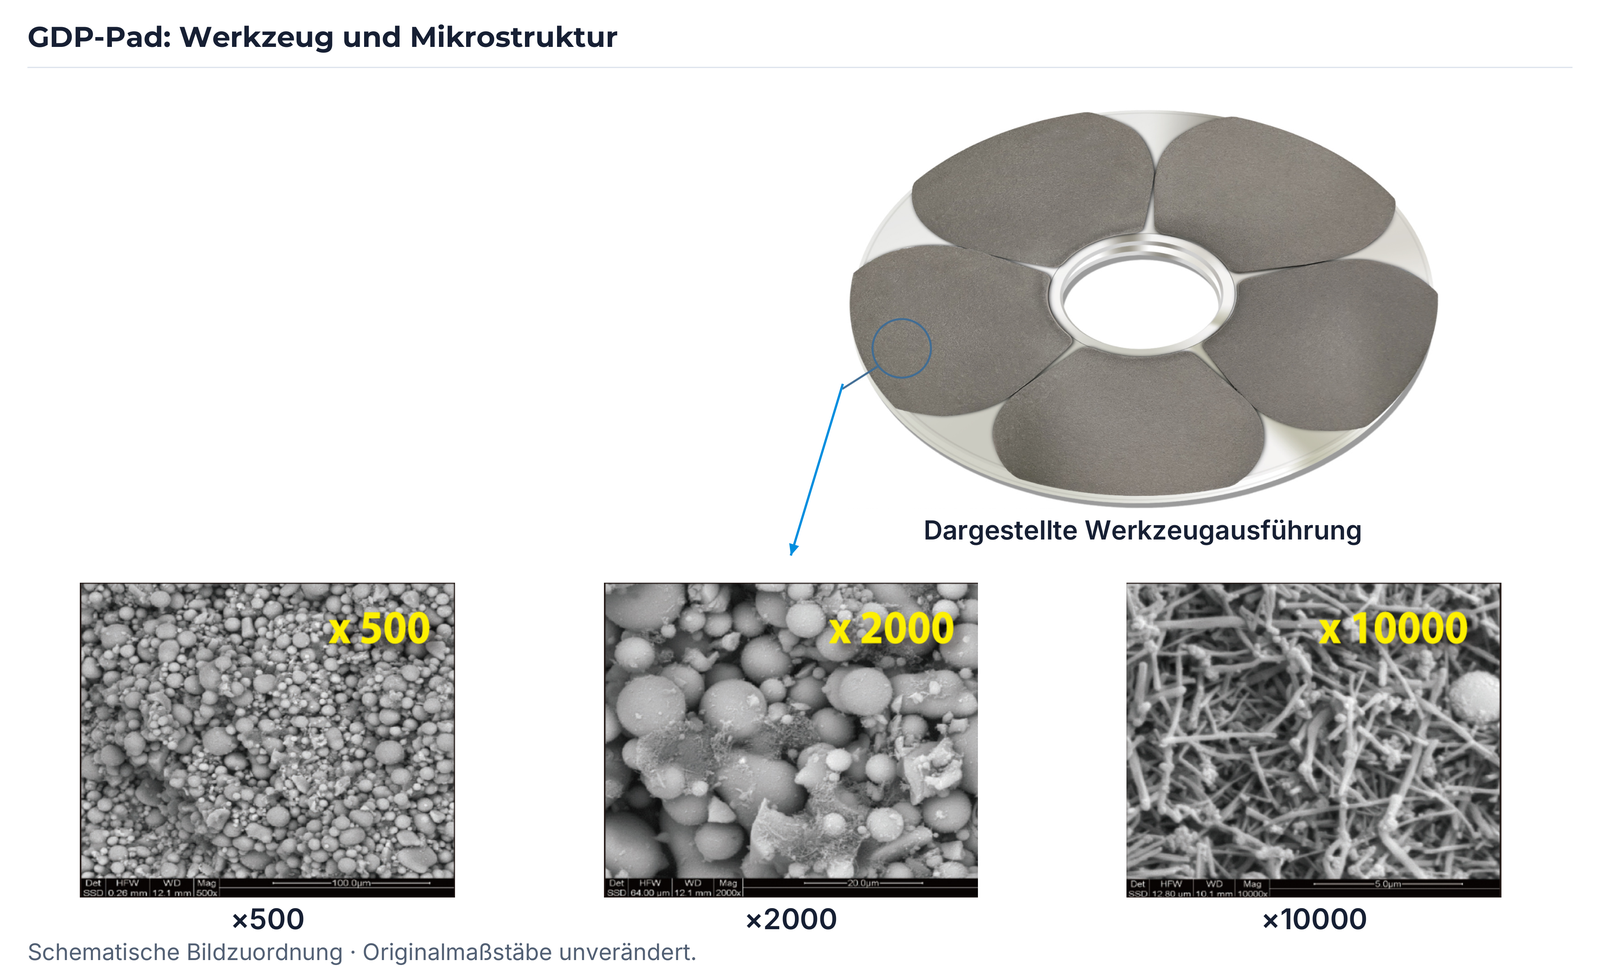
Das GPP-Beispiel zeigt eine Ausführung mit fünf Polierflächen, eine Werkzeugpaar-Abbildung und drei REM-Strukturen mit ×500, ×2000 und ×10000. Die zugehörigen Originalmaßstäbe betragen 100, 20 und 5 µm. Für dieses Beispiel ist ein DISCO-DGP8761-Prozess angegeben.
| Versuchsbedingung | GPP nach Q232 |
|---|---|
| Werkstück | Siliziumwafer, 12 Zoll |
| Back-Grinding-Tape | AMC APB1-330 |
| Maschine | DISCO DGP8761 |
| Menge | 10 Dummy-Wafer |
| Z1 | EHWA Back Grinding Wheel |
| Z2 | EHWA Back Grinding Wheel |
| Z3 | EHWA-Gettering Polishing Pad |
GPP: Oberflächenmessung und Festigkeitsvergleich
| Messposition | Ra im GPP-Versuch nach Q232 |
|---|---|
| Zentrum (Center) | 0,92 nm |
| Mittlerer Bereich (Middle) | 1,05 nm |
| Rand (Edge) | 1,17 nm |
| Vergleich | Die-Festigkeit |
|---|---|
| Z2 | 560 MPa |
| EHWA GPP | 730 MPa |
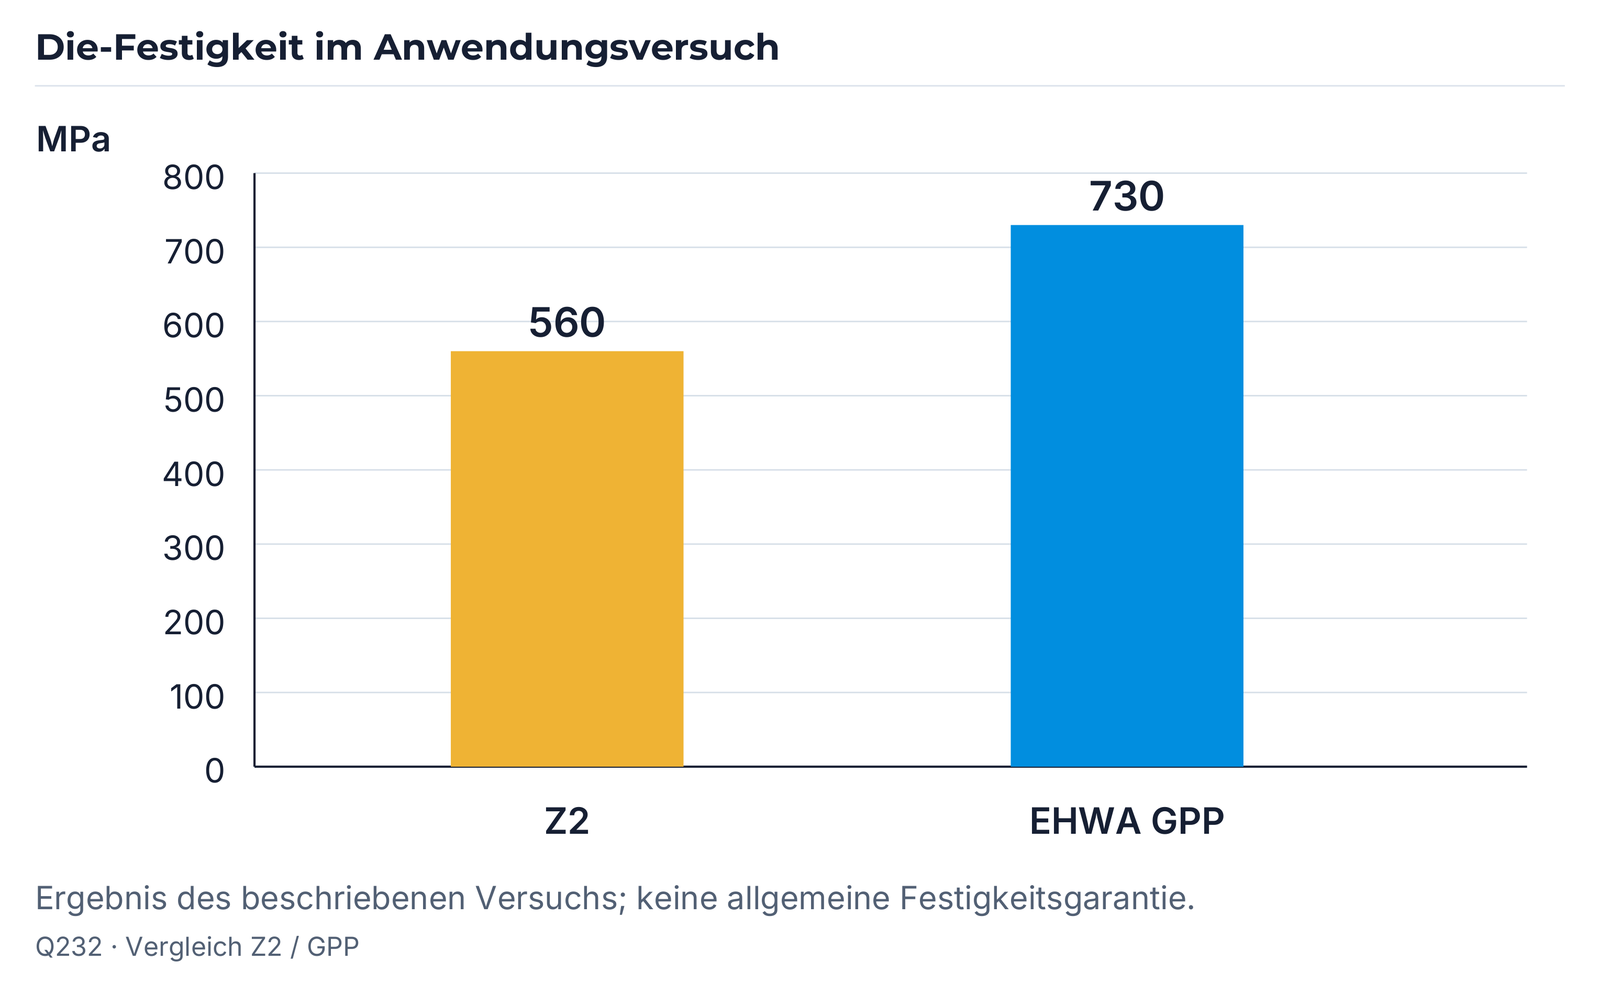
Der Vergleich zeigt eine höhere Die-Festigkeit nach dem GPP-Schritt unter den beschriebenen Versuchsbedingungen. Die Zahlen sind dem GPP-Beispiel zugeordnet; aus den gleichen Ergebniszahlen des separaten GDP-Beispiels folgt keine allgemeine Gleichheit der Werkzeuge. Prüfmethode und Enddicke werden in dieser Darstellung nicht spezifiziert.
GDP-Pad: zusätzliche Werkzeugdarstellung
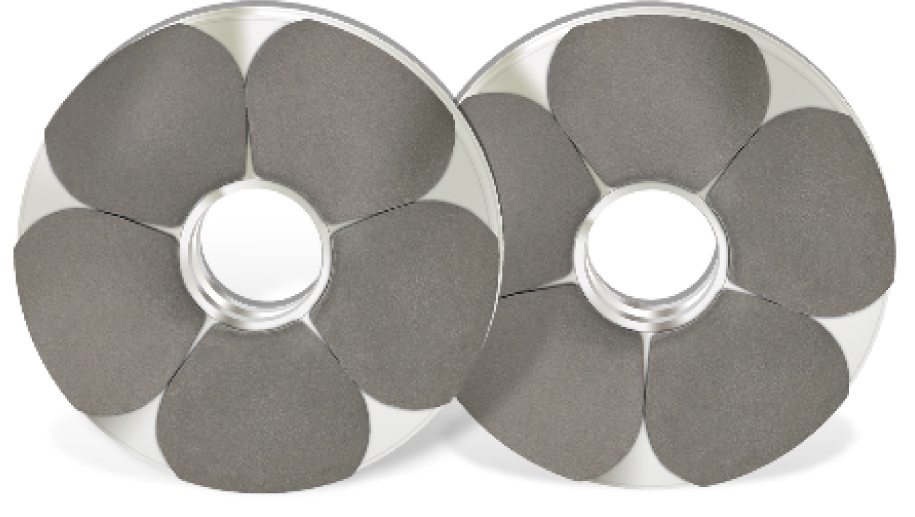
Die weitere GDP-Pad-Unterlage nennt dieselbe Bezeichnung „EHWA-Gettering Polishing Pad“ für Z3 und zeigt ein Werkzeug mit fünf Polierflächen, eine Werkzeugpaar-Abbildung sowie REM-Strukturen mit ×500, ×2000 und ×10000. Sie enthält die folgenden Prozessbedingungen, ohne eigene Rauheits- oder Festigkeitswerte hinzuzufügen:
| Versuchsbedingung | GDP-Pad nach Q273 |
|---|---|
| Werkstück | Siliziumwafer, 12 Zoll |
| Back-Grinding-Tape | AMC APB1-330 |
| Maschine | DISCO DGP8761 |
| Menge | 10 Dummy-Wafer |
| Z1 | EHWA Back Grinding Wheel |
| Z2 | EHWA Back Grinding Wheel |
| Z3 | EHWA-Gettering Polishing Pad |
Polierprozess für Ihre Wafer abstimmen
Für die Auswahl helfen Waferwerkstoff und -durchmesser, Ausgangs- und Enddicke, Frontseitenstruktur, Schutzband, Maschine und Z1-/Z2-Werkzeuge. Ergänzen Sie die geforderte Rauheit mit Messverfahren und Messpositionen sowie Anforderungen an Die-Festigkeit, Gettering, Abtrag und Taktzeit. EHWA Europe unterstützt Sie dabei, Werkzeug und Prozess anhand dieser Angaben abzustimmen.
Technische Anfrage an EHWA Europe · Telefon +49 6173 99778-0
Technische Grundlage
EHWA-Unterlagen: Dry Polishing Wheel DP (Q004 und Q019, jeweils 1 Seite); GDP Wheel (Q005 und Q022, jeweils 1 identische Seite); DP Wheel (Q219, Seiten 1–4); GDP Wheel (Q220, Seiten 1–2); GPP / DP (Q232, Seiten 1–4); GDP Gettering Dry Polishing Pad (Q273, 1 Seite). Alle aufgeführten Versuchswerte gelten für die jeweils beschriebene Untersuchung.
Die ergänzende Verfahrenseinordnung stützt sich auf DISCO: Trockenpolieren und DISCO: Gettering DP. Diese Quellen erläutern das Verfahren; deren fremde Produkt- und Versuchswerte werden nicht in die EHWA-Tabellen übertragen.