Diamant- und CBN-Werkzeuge für Kontur, Fläche und Schneidkante
Vom Werkstück zur passenden Schleifscheibe
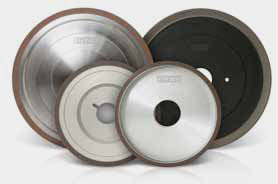
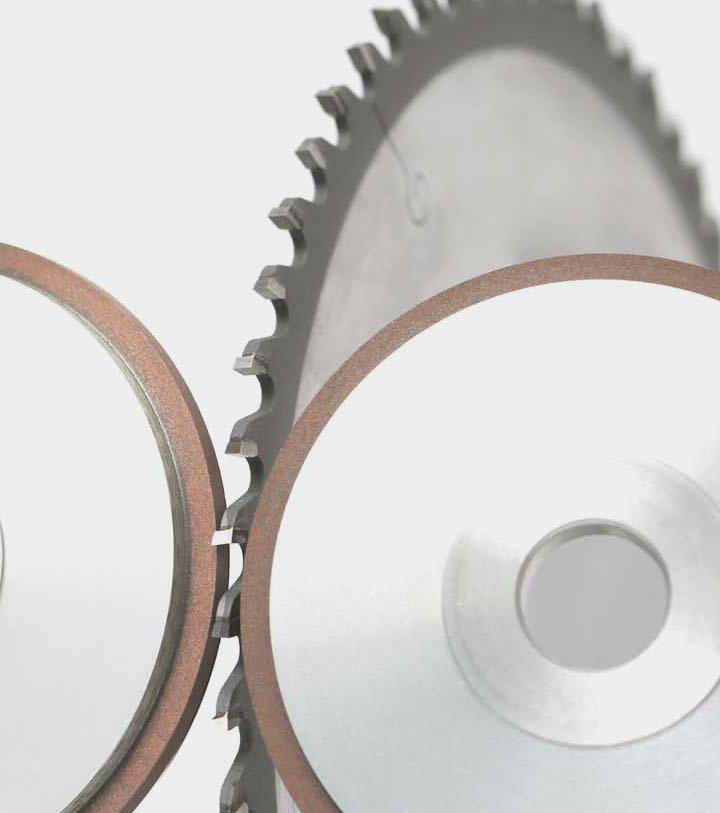
EHWA bietet Schleifscheiben für die Herstellung und Bearbeitung unterschiedlicher Schneidwerkzeuge. Dazu gehören Umfangs- und Planschleifscheiben für Schneidplatten, Hybrid- und Präzisions-Schleifscheibenpakete für Rotationswerkzeuge sowie Werkzeugschleifscheiben für bestückte Kreissägen. Ergänzend werden Gewindebohrer, Frässtifte, HSS-Sägeblätter, Wälzfräser und Räumwerkzeuge behandelt.
Die zu schleifenden Werkzeuge werden nach ihrem Werkstoff unterschieden: Schnellarbeitsstahl, Kohlenstoffstahl, Keramik, Hartmetall sowie PKD-/PCBN-Werkstoffe. Wolframhaltige Hartmetallwerkzeuge stehen im Mittelpunkt vieler Anwendungen. Werkstückwerkstoff, Schleifmittel und Bindung werden getrennt ausgewählt; für das HSS-Profilbeispiel wird ausdrücklich CBN genannt.
| Werkstück / Bearbeitung | EHWA-Werkzeugfamilie |
|---|---|
| Umfang von Schneidplatten | Umfangsschleifscheiben (Periphery Wheel) |
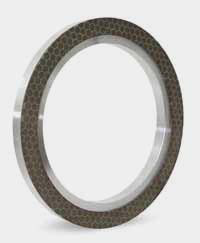
| Ober- und Unterseite von Schneidplatten | Planschleifscheiben (Top & Bottom Wheel) |
| Rotationswerkzeuge | Hybrid-Schleifscheibenpakete |
| Mikro-Rotationswerkzeuge | Präzisions-Schleifscheibenpakete |
| Bestückte Kreissägen | Werkzeugschleifscheiben |
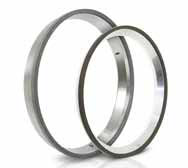
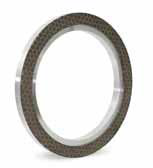

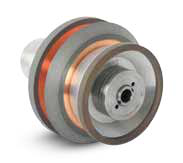
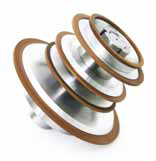
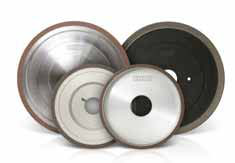
Schneidplatten: Umfang sowie Ober- und Unterseite
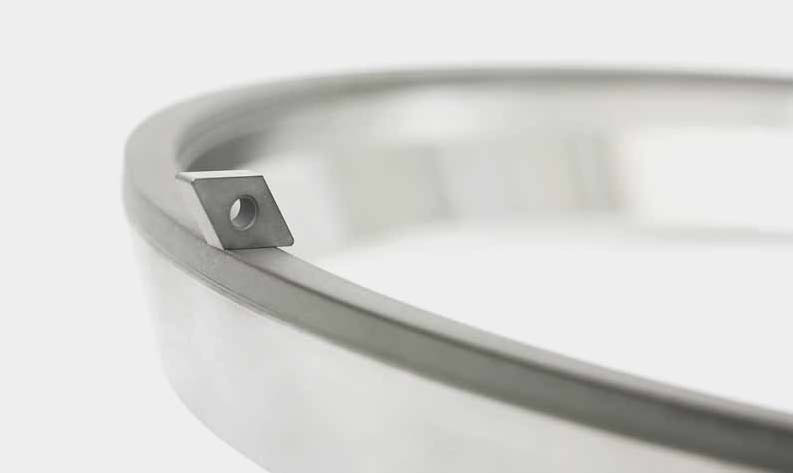
Das Programm umfasst Schleifscheiben für Hartmetall-, Keramik-, Cermet- und PKD-/PCBN-Schneidplatten. Werkzeugauslegung, Zykluszeit und Abrichtintervall werden gemeinsam betrachtet. Ziele sind gleichmäßige Plattengeometrien, eine feine Oberfläche und geringe Schneidkantenausbrüche.
| Bearbeitung | Genannte Vorteile | Maschinenbeispiele |
|---|---|---|
| Umfangsschleifen | Kürzere Zykluszeiten durch geeignete hohe Vorschübe; kleine Ausbrüche; längere Abrichtintervalle | Agathon, Wendt, Waida, Ewamatic, Ewag |
| Ober-/Unterseitenschleifen | Kürzere Zykluszeiten; längere Abrichtintervalle; verbesserte Maßstabilität | Stahli, Peter Wolters, Wendt WBM, Agathon T&B, Fujisanki |

Bindungsübersicht nach Anwendung
Die Auswahlmatrix enthält die Bindungskennungen für Umfangs- und Planschleifen. Sie unterscheidet Standard-Kunstharz, Hochleistungs-Kunstharz und Hybridbindungen und zeigt für PKD/PCBN zusätzlich eine qualitative Richtung der Bindungshärte.
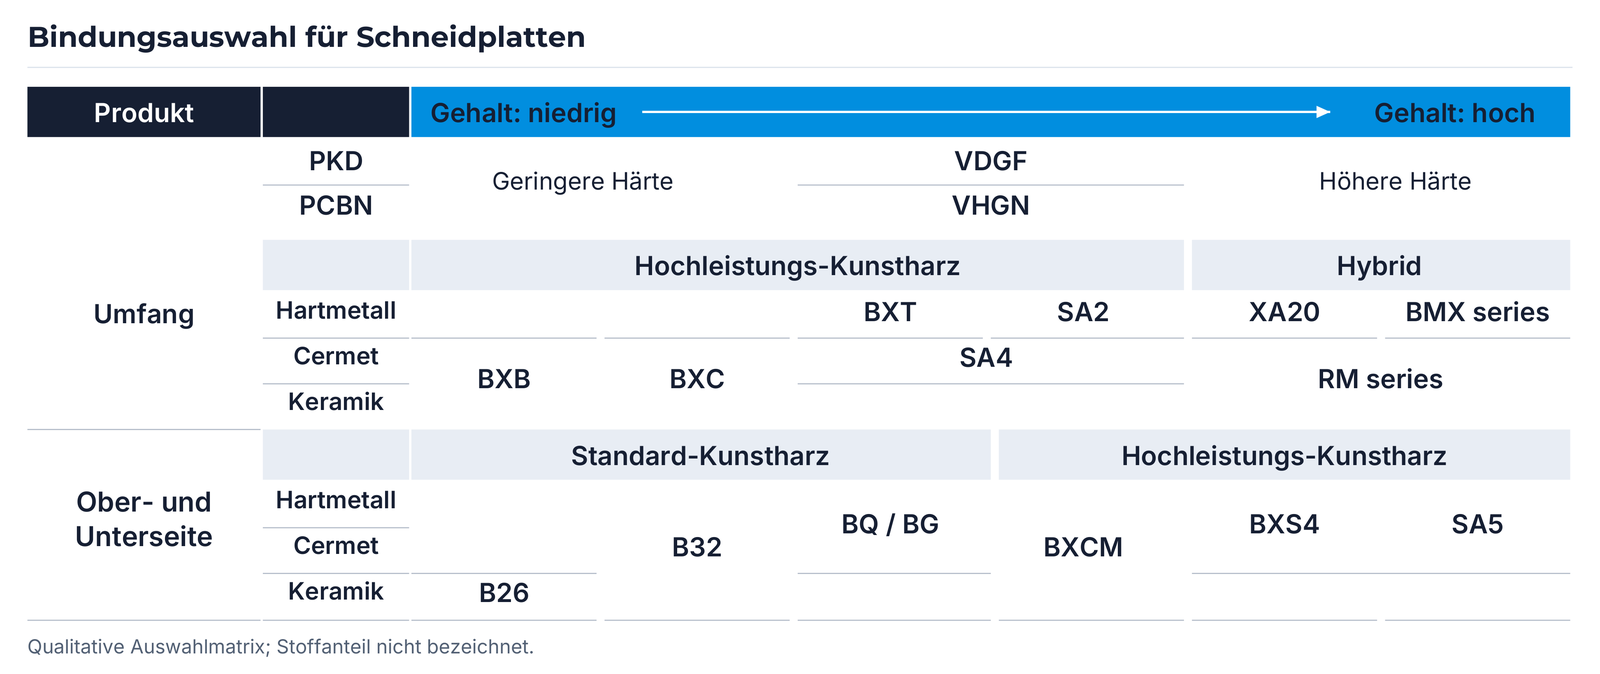
Für PKD nennt die Übersicht VDGF, für PCBN VHGN. Im Umfangsschleifbereich erscheinen BXB, BXC, BXT, SA2, SA4, XA20, BMX series und RM series. Der Planschleifbereich enthält B26, B32, BQ / BG, BXCM, BXS4 und SA5. Lage und gemeinsam gezeichnete Bereiche der Kennungen bleiben in der Matrix sichtbar.
Der obere Pfeil ist mit „Low content / High content“ beschriftet. Ein konkreter Stoffanteil wird dabei nicht benannt; die passende Bindung wird anhand der vollständigen Werkstoffspezifikation ausgewählt.
Drei Anwendungsbeispiele für Schneidplatten
Beim Umfangsschleifen beschreibt EHWA Hochtemperatur-Polyimidbindungen sowie Hybrid- und weiche Metallbindungen. Die Auslegung verbindet kürzere Zykluszeiten, kleine Ausbrüche, Maßstabilität und Produktivität. Die folgenden Beispiele gehören zu unterschiedlichen Werkstücken und Werkzeugausführungen.
1. Hartmetall-Schneidplatten auf Wendt
| Versuchsangabe | Ausführung |
|---|---|
| Maschine | Wendt 715 WAC Quattro |
| Werkstück | Hartmetall-Schneidplatte |
| Scheibengeschwindigkeit | 20 m/s |
| Scheibenspezifikation | RD-11A2, 400D-39T-10W-6X-355.06H |
| Vergleichsausführungen laut EHWA | D46 Hochtemperatur-Kunstharzbindung; D40 Hybridbindung |
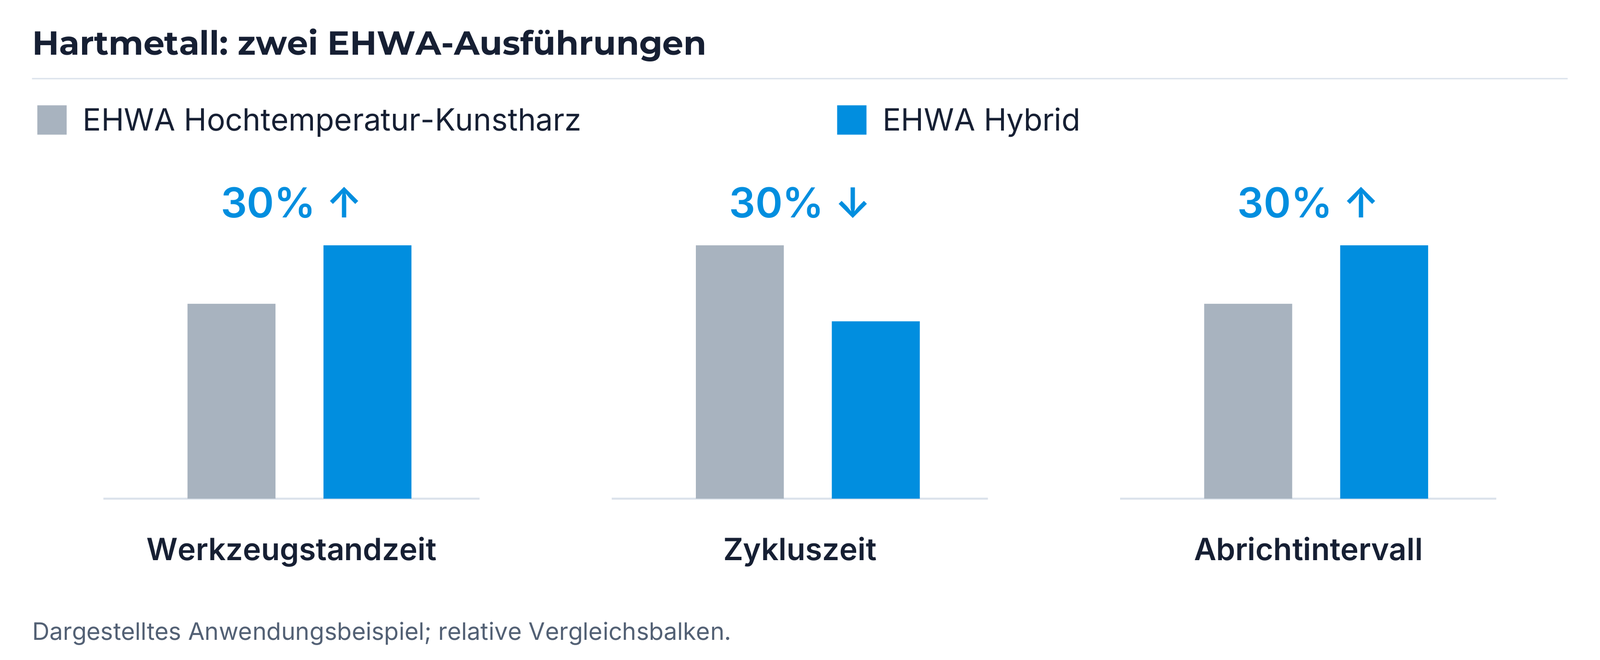
Im dargestellten Vergleich nennt EHWA für die Hybrid-Ausführung 30 % längere Werkzeugstandzeit, 30 % kürzere Zykluszeit und 30 % längeres Abrichtintervall gegenüber der gezeigten Hochtemperatur-Ausführung.
2. PCBN-Schneidplatten auf Agathon
| Versuchsangabe | Ausführung |
|---|---|
| Maschine | Agathon |
| Werkstück | PCBN-Schneidplatte |
| Scheibengeschwindigkeit | 18 m/s |
| Scheibenspezifikation | VD-11A2, 400D-39T-15W-6X-355.06H |
| Kennung | D6M120VHGN |
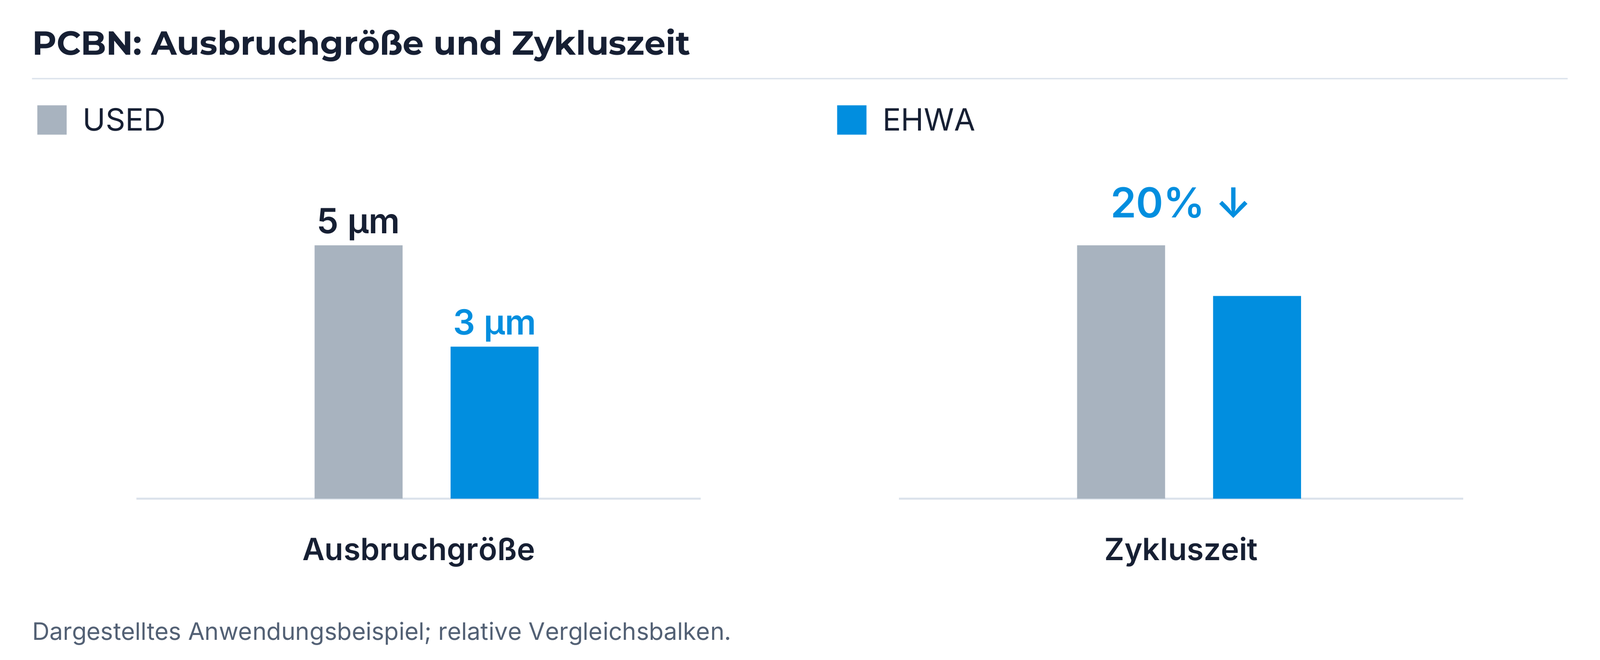
Die gezeigte Ausbruchgröße beträgt 5 µm für die mit USED bezeichnete Vergleichsausführung und 3 µm für EHWA. Außerdem nennt das Beispiel eine 20 % kürzere Zykluszeit.
3. Planschleifen verschiedener Hartmetallplatten
| Versuchsangabe | Ausführung |
|---|---|
| Maschine | Wendt WBM221-Duo Lift |
| Scheibe | RD-2A2T, 501D-5X-40W, D126BXS4 |
| Werkstück | Verschiedene Hartmetall-Schneidplatten |
| Kühlschmierstoff | Öl |
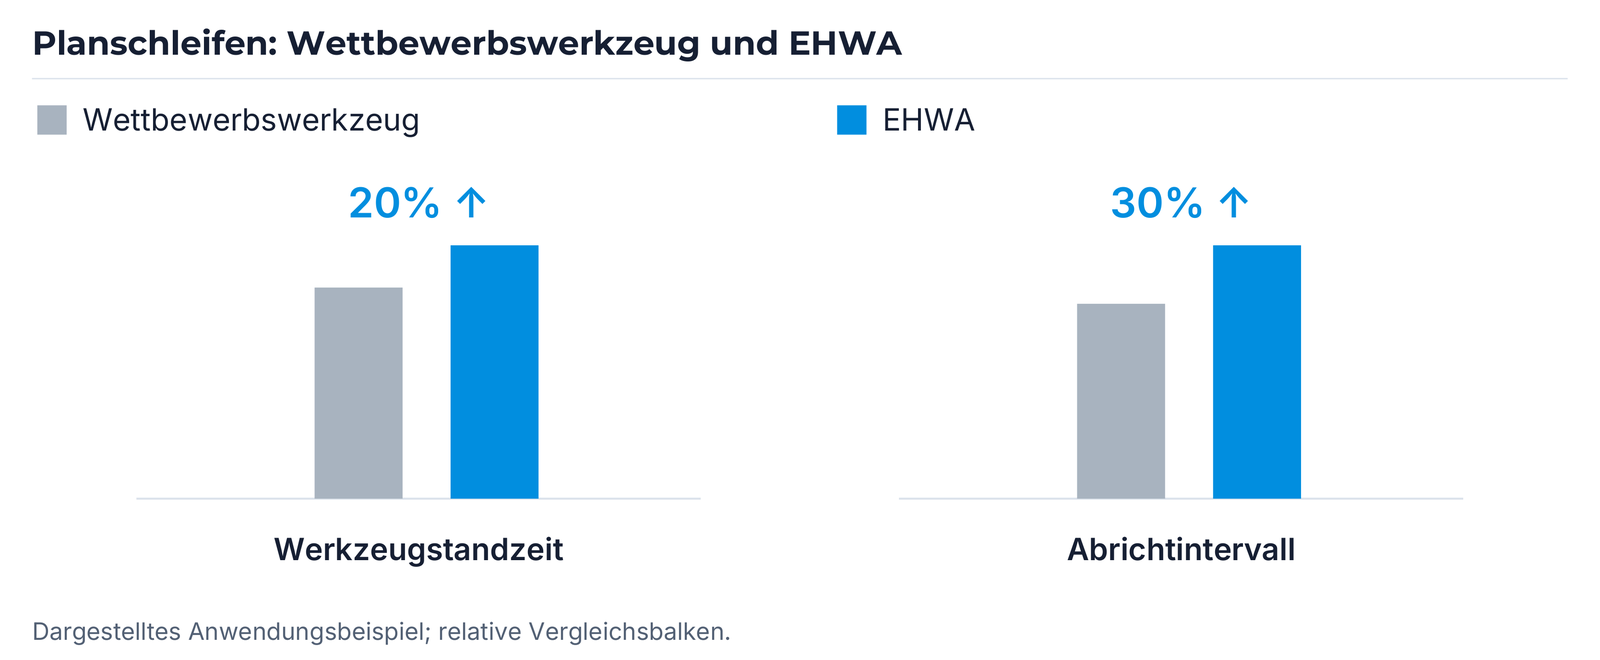
EHWA nennt im dargestellten Vergleich zum Wettbewerbswerkzeug 20 % längere Werkzeugstandzeit und 30 % längeres Abrichtintervall.
Die Angaben beziehen sich jeweils auf die gezeigten Ausführungen und Versuche.
Rotationswerkzeuge: Polyimid, Hybrid und poröse Strukturen
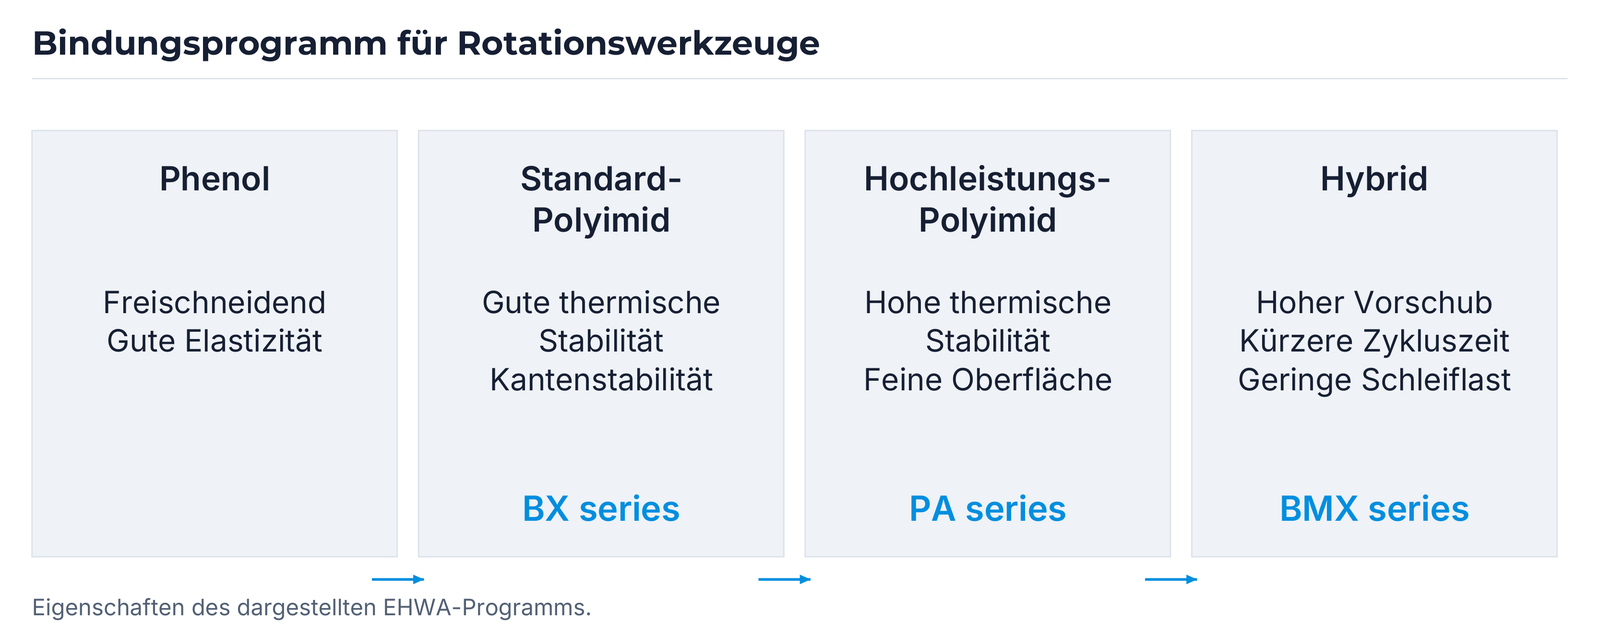
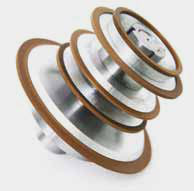
Für Rotationswerkzeuge beschreibt EHWA Polyimidbindungen als thermisch stabiler als Phenol- oder Epoxidbindungen im betrachteten Werkzeugschleifprogramm. Diese Stabilität unterstützt Schleifleistung und Werkzeugstandzeit.
Hybridbindungen verbinden Polyimid- und Metallbindung. Die Auslegung verbindet die Schleifleistung und Elastizität des Polyimids mit Verschleißbeständigkeit und thermischer Stabilität der Metallkomponente.
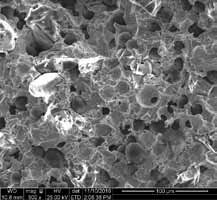
Eine poröse Hybridstruktur unterstützt den Diamantüberstand und erleichtert den Kühlschmierstoffzugang. Geringere Schleifbelastung kann höhere geeignete Vorschübe ermöglichen und dadurch die Zykluszeit reduzieren.
| Bindungsprogramm | Genannte Eigenschaften | Serienkennung |
|---|---|---|
| Phenolbindung | Freischneidendes Verhalten; gute Elastizität | — |
| Standard-Polyimidbindung | Gute thermische Stabilität und Kantenstabilität | BX series |
| Hochleistungs-Polyimidbindung | Hohe thermische Stabilität; feine Oberflächenqualität | PA series |
| Hybridbindung | Kürzere Zykluszeit durch hohen Vorschub; geringe Schleifbelastung | BMX series |

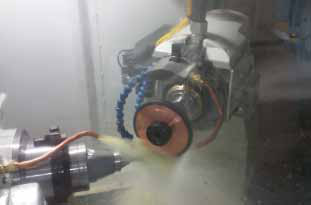
Bohrer und Schaftfräser: Beispiel mit Spindellastvergleich
| Versuchsangabe | Wert |
|---|---|
| Maschine | ANCA FX7 (19 kW) |
| Werkstückangabe | Hartmetall Φ12–50mm (LOF), 2 Schneiden (K10) |
| Scheibengeschwindigkeit | 18 m/s |
| Vorschub | 120 mm/min |
| Zustelltiefe | 2,4 mm |
Die Schreibweise Φ12–50mm (LOF) stammt aus dem Versuchsblatt. Durchmesser und Längenangaben werden für die konkrete Auslegung separat abgestimmt.
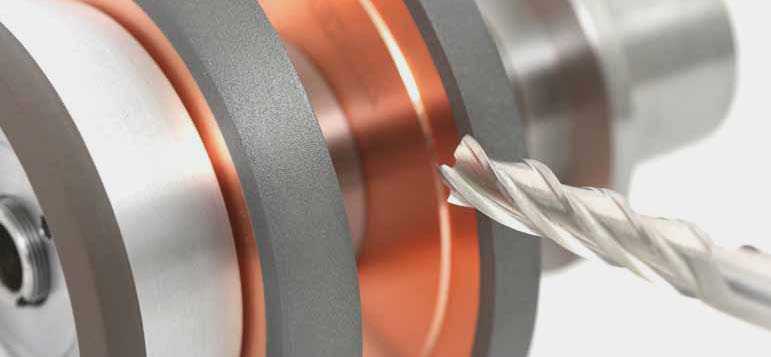
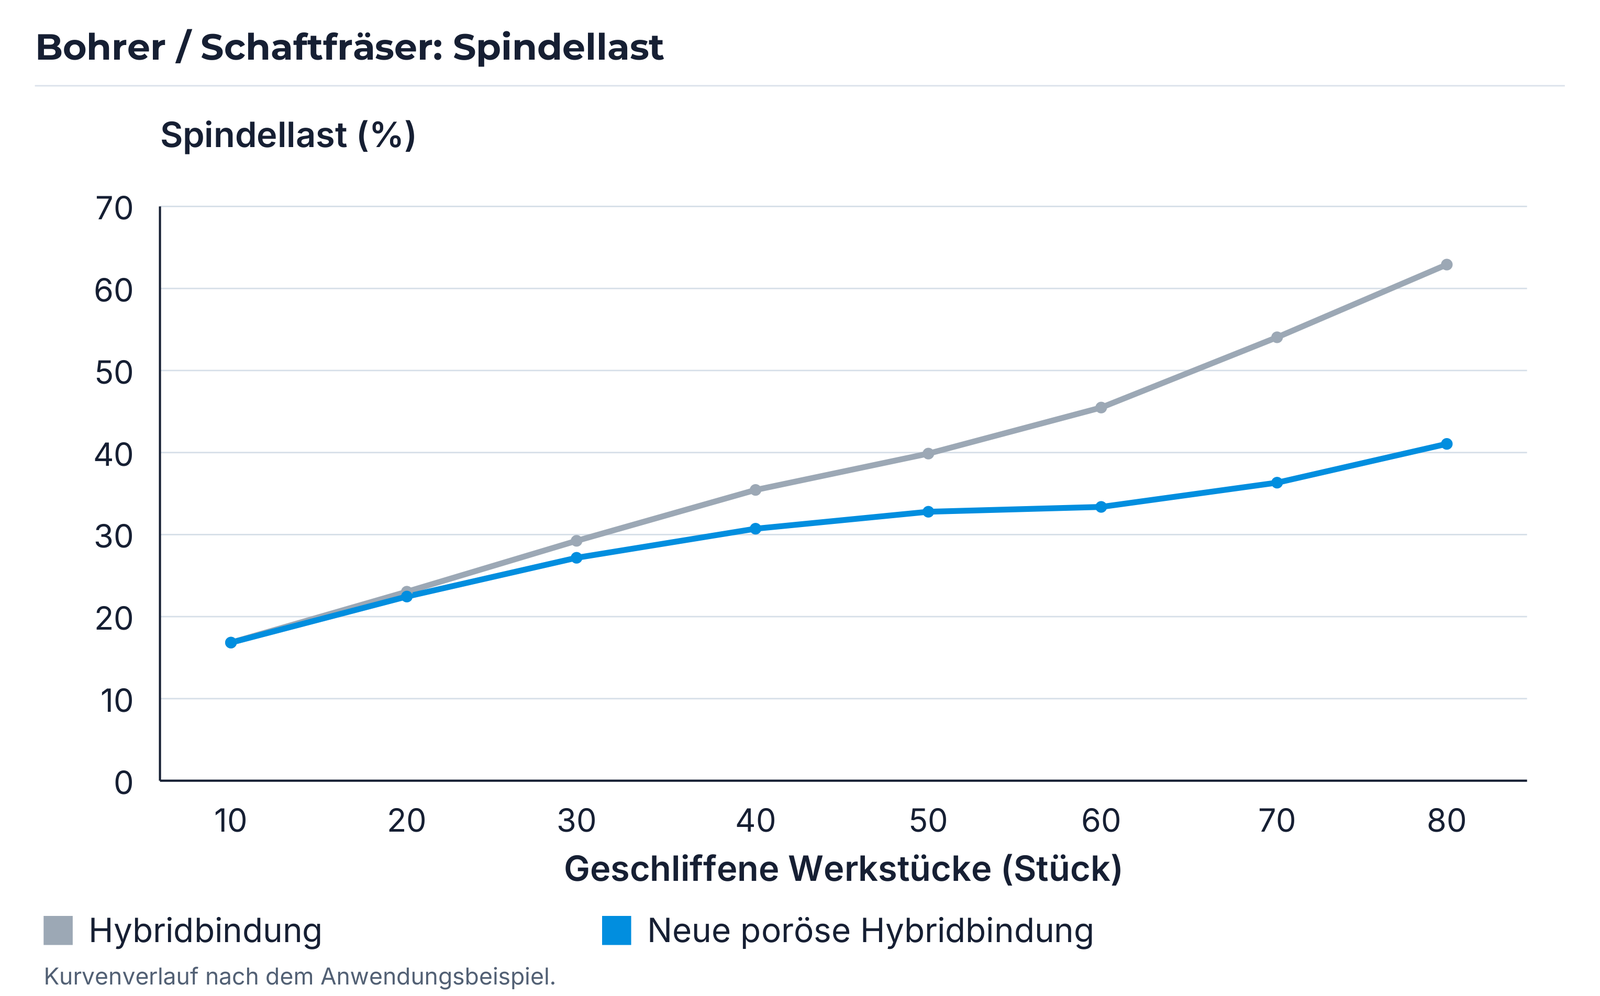
Die Kurven zeigen im Beispiel eine geringere Spindellast der neuen porösen Hybridbindung bei gleicher Werkstückzahl. Die Achsen geben die Spindellast in Prozent und die Anzahl geschliffener Werkstücke an.
Präzisions- und Mikro-Rotationswerkzeuge
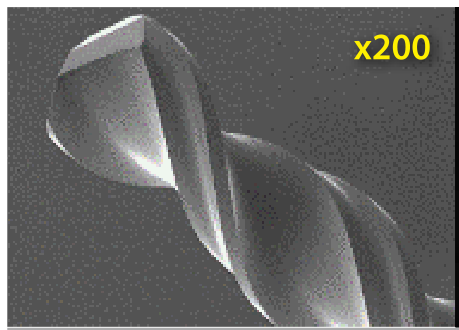
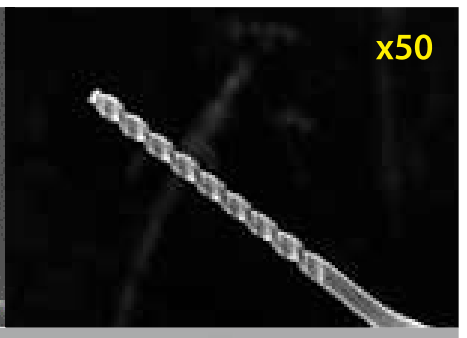
Für Präzisionswerkzeuge nennt EHWA hohe Produktivität bei geringen Werkzeugkosten, verbesserte Oberflächen- und Schneidkantenqualität sowie präzise Kantenstabilität. Die Mikroaufnahmen zeigen zwei Werkzeugbeispiele in den angegebenen Vergrößerungen.
Gewindebohrer und Frässtifte
| Anwendung | Werkzeugtyp / Spezifikation | Zuordnung |
|---|---|---|
| Gewindebohrer | VB-1A1 | Schleifen |
| Gewindebohrer | R/D-RR | Abrichten |
| Frässtifte | MD-1V1; 110D–160D / 30V–60V; ME4 series | Schleifwerkzeug und Bindungsserie |
Die D-/V-Schreibweise der Frässtift-Spezifikation bleibt als Herstellerkennung erhalten; die Werkzeugzeichnung legt die konkrete Ausführung fest.


Bestückte Kreissägen: Flanke, Rücken und Brust
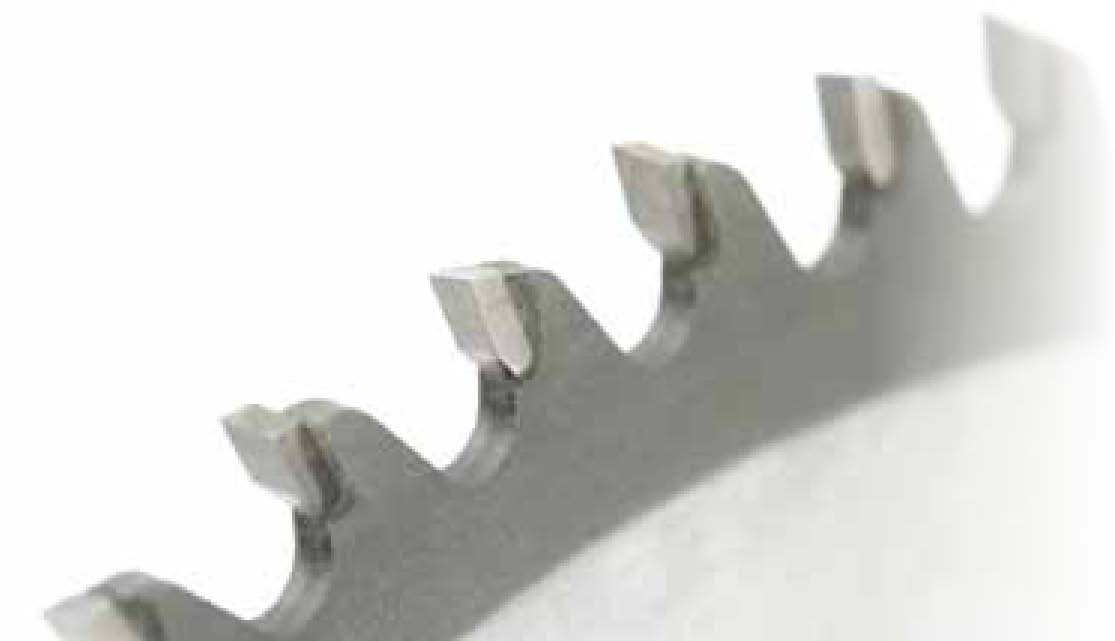
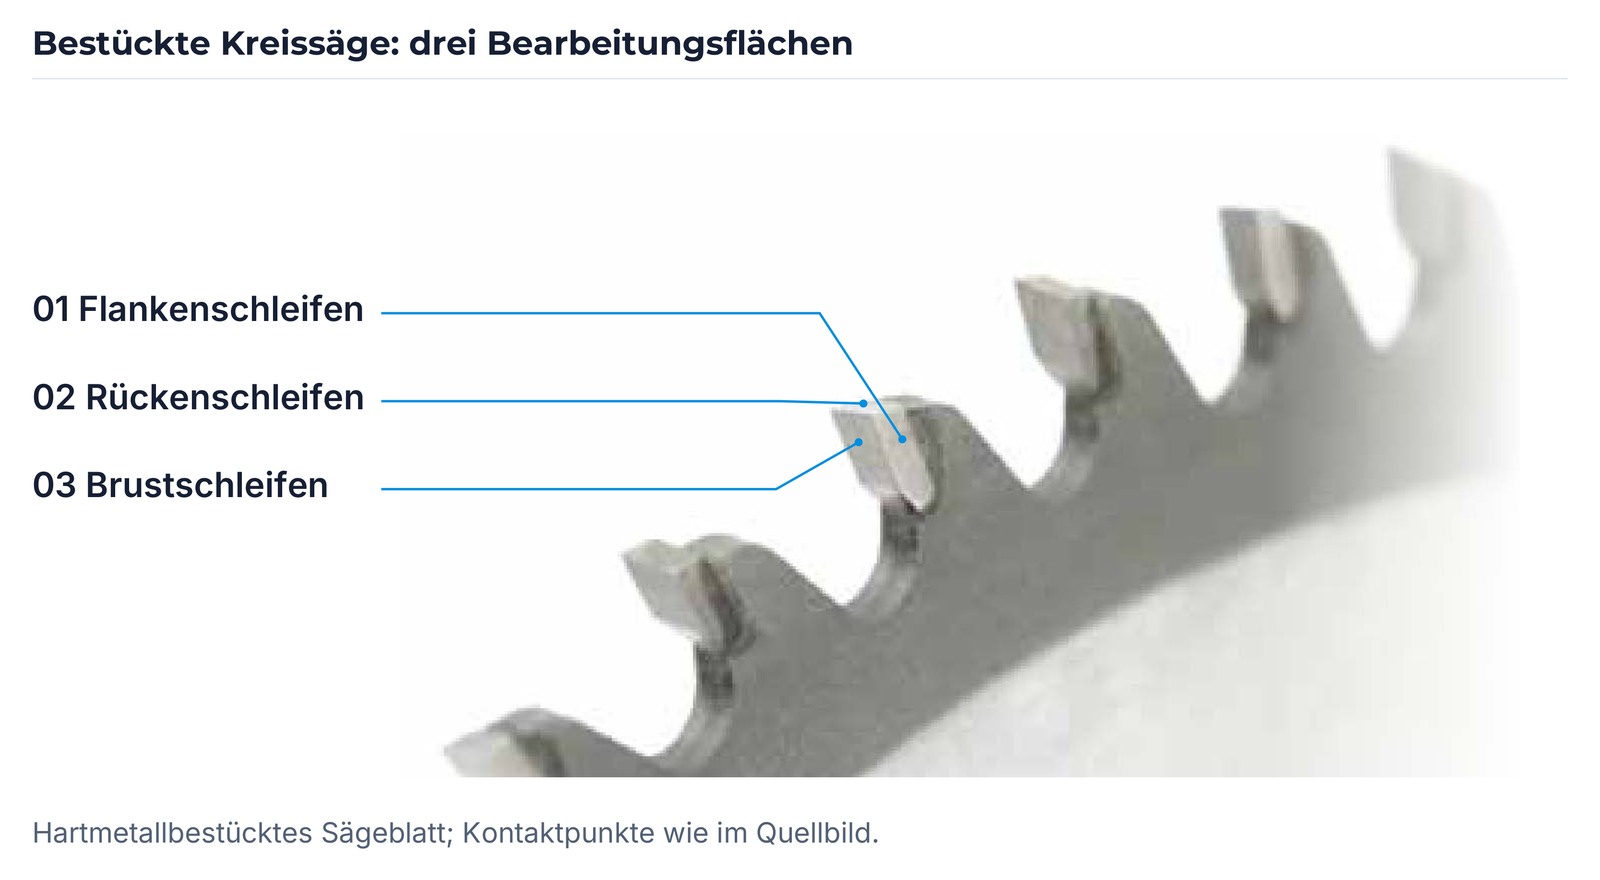
Für bestückte Kreissägen nennt EHWA lange Werkzeugstandzeit, kürzere Zykluszeit, feine Oberflächen und hohe Maßstabilität. Drei Bearbeitungsflächen werden unterschieden: Flankenschleifen, Rückenschleifen und Brustschleifen.
| Werkstück | Bearbeitungsfläche |
|---|---|
| Hartmetallbestückte Kreissäge | Flanke |
| Hartmetallbestückte Kreissäge | Rücken / Zahnoberseite |
| Hartmetallbestückte Kreissäge | Brust |
| HSS-Sägeblatt | Profil |
HSS-Profilschleifen, Wälzfräser und Räumwerkzeuge
Für das Profilschleifen von HSS-Sägeblättern nennt EHWA RB-14F1/S, CBN107 und eine gehärtete Kunstharzbindung. Die vollständige Auswahl enthält zwei D-Bereiche mit denselben fünf Kombinationen:
| Typ | D | x1 | x2 | U | Bindungsart |
|---|---|---|---|---|---|
| RB-14F1/S | 150 | 6 | 8 | 1; 1,3; 1,6; 2; 2,5 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 150 | 6 | 10 | 3 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 150 | 8 | 12,5 | 3,5 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 150 | 8 | 12,5 | 4 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 150 | 10 | 15 | 5; 6 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 200 | 6 | 8 | 1; 1,3; 1,6; 2; 2,5 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 200 | 6 | 10 | 3 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 200 | 8 | 12,5 | 3,5 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 200 | 8 | 12,5 | 4 | Gehärtete Kunstharzbindung |
| RB-14F1/S | 200 | 10 | 15 | 5; 6 | Gehärtete Kunstharzbindung |
D, x1, x2 und U sind die Maßkennungen der Auswahl. Die verbindliche Maßdefinition und Einheit werden mit der Werkzeugzeichnung abgestimmt.
Ihre Werkzeugherstellung abstimmen
Nennen Sie das Schneidwerkzeug, den Werkstückwerkstoff und die zu bearbeitende Fläche. Ergänzen Sie Zeichnung, Maschine, Aufnahme, derzeitige Schleifscheibe, Kühlschmierstoff und gewünschte Schneidkantenqualität. Bei einem bestehenden Prozess helfen Zykluszeit, Abrichtintervall, Ausbrüche und Verschleißbild.
Die Auslegung verbindet Schleifleistung, Maßstabilität und nutzbare Werkzeugstandzeit. Vorhandene Angaben genügen für den Einstieg; weitere Details lassen sich im technischen Gespräch ergänzen.
EHWA Europe: info@ehwadia.de · +49 6173 997780
Redaktionsstand: 13.10.2026. Technische Grundlage: EHWA, Cutting Tools.