CMP-Konditionierung und Waferkantenschleifen
Definierte Kontaktflächen beim CMP und formstabile Werkzeuge für Waferkanten unterstützen zwei unterschiedliche Schritte der Halbleiterfertigung. Dieses Programm verbindet CVD-Diamantkonditionierer, BSL-Doppelschicht- und galvanische Konditionierer sowie Profilschleifwerkzeuge für Silizium- und Saphir-Wafer.
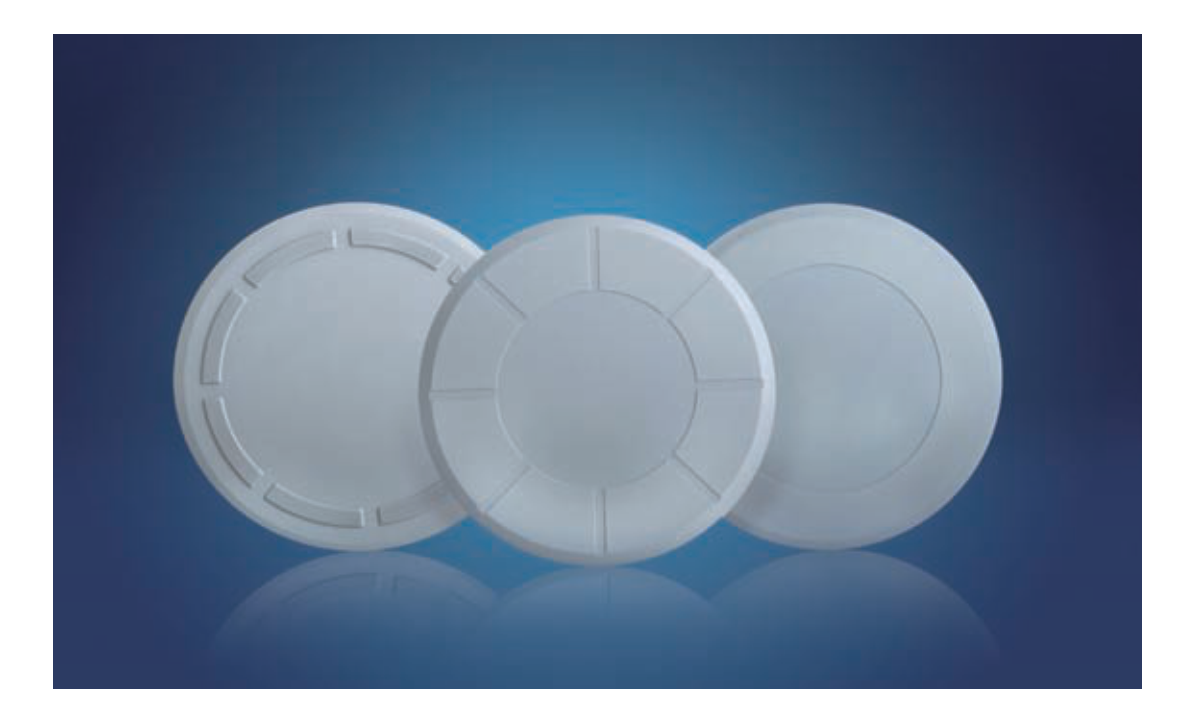
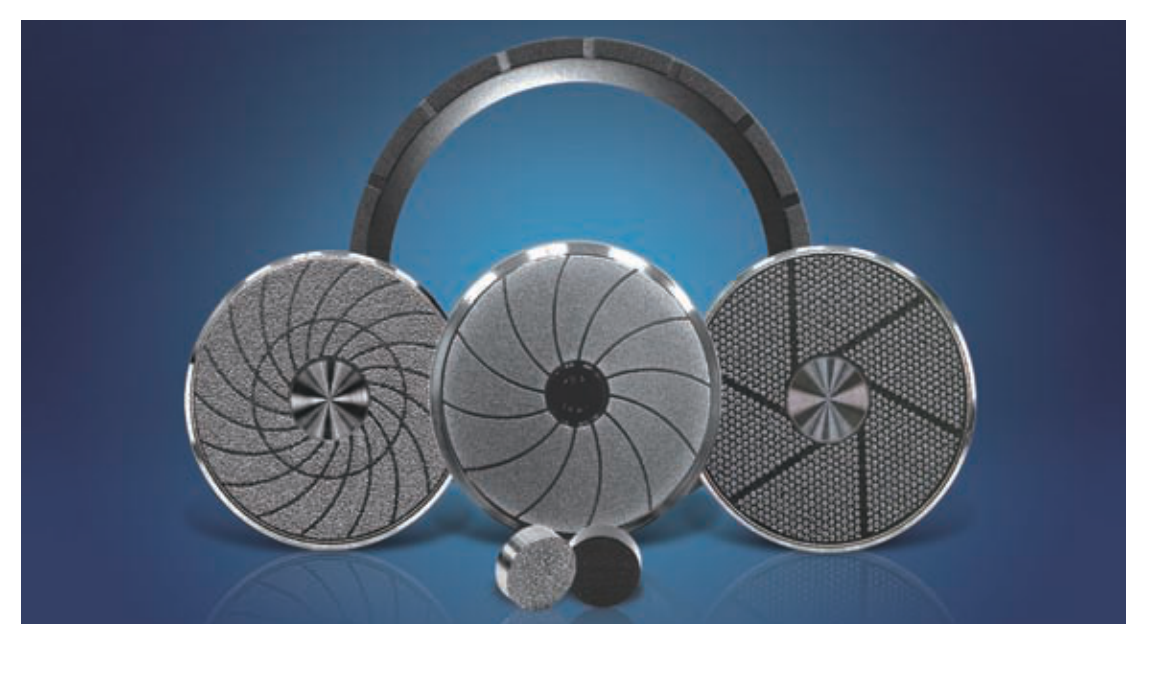
Bei CMP aktiviert der Konditionierer die Polierpadoberfläche. PCR (Pad Cut Rate) bezeichnet den Padabtrag; WRR (Wafer Removal Rate) den Abtrag am Wafer. Beide Größen werden gemeinsam mit Pad, Slurry und Anlagenparametern abgestimmt. Beim Kantenschleifen stehen Fasenbreite, Nutprofil, Profilhaltung und die Aufteilung in Grob- und Feinbearbeitung im Mittelpunkt. Die Produktbilder zeigen verfügbare Bauformen und Anwendungsbeispiele.
CVD: definierte Spitzen und wirksame Kontaktflächen
Bei CVD-Konditionierern wird Diamant durch chemische Gasphasenabscheidung (Chemical Vapor Deposition) auf eine strukturierte Oberfläche aufgebracht. Die Konstruktion unterscheidet sich von einzeln durch galvanische Nickelbindung oder Hartlöten gehaltenen Diamantkörnern. Das Spitzenmuster wird für den jeweiligen CMP-Prozess ausgelegt.
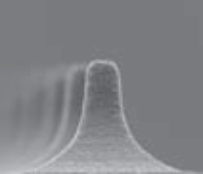
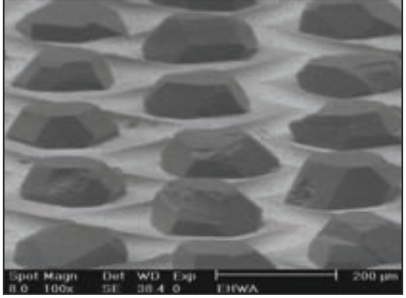
Gleichmäßige Spitzengröße und gleichmäßiger Überstand unterstützen die Planheit der wirksamen Kontaktfläche. Die flache Stirnfläche einer Spitze ermöglicht die gezielte Auslegung der lokalen Belastung. Größe, Anzahl, Form und Anordnung der Spitzen sowie deren Überstand beeinflussen PCR und Waferabtrag. Die definierte Spitzenform bleibt im dargestellten Konditionierkonzept über die Nutzungszeit weitgehend erhalten; dadurch lassen sich konstante Kontaktbedingungen und eine stabile Konditionierwirkung unterstützen. EHWA beschreibt diese Entwicklung auch in eigenen Patentschriften zur Spitzen- und Kontaktflächengestaltung.
Die CVD-Oberfläche bietet hohe chemische Stabilität. Durch die diamantenbeschichtete Wirkfläche kann der Kontakt der Prozesschemie mit metallischer Bindung vermindert werden. Die Kurzblätter beschreiben diesen Vorteil als Vermeidung von Korrosion und metallischer Kontamination. Die ausgewählte Scheibe wird mit der tatsächlich verwendeten Slurry abgestimmt.
Die Anpassung richtet sich nach poliertem Werkstoff, Pad und Slurry. Die Anwendungsmatrix führt Oxid-CMP mit Ceria-/Silica-basierter Slurry sowie Wolfram- und Kupfer-CMP jeweils für Bulk- und Barrier-Schritte auf. Geschlossenzellige und offenporige Pads sind in allen fünf aufgeführten Prozessspalten als Anwendungsbereiche markiert.
| Gestaltungsmerkmal | Nutzen im Konditionierkonzept |
|---|---|
| Vielfältige Spitzenmuster | Anpassung an den jeweiligen CMP-Prozess |
| Flache Spitzenstirnfläche | Definierte Kontaktfläche |
| Druck je Spitze | Steuerung der lokalen Padbeanspruchung |
| Spitzengröße und -anzahl | Patentbezogene Entwicklung zur Kontaktgestaltung |
| Gleichbleibende Spitzenform | Stabile Kontaktbedingungen über die Nutzung |
| Gleichmäßige PCR | Konstante Konditionierwirkung im vorgesehenen Prozess |
| Pad | Oxid-CMP: Ceria/Silica | W-CMP: Bulk | W-CMP: Barrier | Cu-CMP: Bulk | Cu-CMP: Barrier |
|---|---|---|---|---|---|
| Geschlossenzellig | ● | ● | ● | ● | ● |
| Offenporig | ● | ● | ● | ● | ● |
CVD-Produktbereiche und kundenspezifische Auslegung
Die CVD-Kurzblätter nennen einen Außendurchmesser von 2–5 Zoll. Spitzengröße, Spitzenanzahl und Spitzenhöhe werden innerhalb der angegebenen Bereiche an den Prozess angepasst. Die Höhe wird abhängig von der Spitzengröße festgelegt. Diese Angaben gehören zum in den Kurzblättern beschriebenen Programm und bilden die Ausgangsbasis für die technische Abstimmung.
Das flache Spitzenende und die definierte Spitzenanordnung ermöglichen die Anpassung der wirksamen Kontaktfläche. Der daraus resultierende Druck je Spitze ist ein wichtiger Auslegungsparameter. Ziel ist eine ausreichend aktive Padoberfläche mit gleichmäßiger Rauheit und wirtschaftlichem Padverbrauch.
| Merkmal | Im Kurzblatt angegebener Bereich |
|---|---|
| Außendurchmesser | 2–5 Zoll |
| Spitzengröße | Individuell, über 5 µm |
| Spitzenanzahl | Individuell, unter 30.000 je Scheibe |
| Spitzenhöhe | Individuell, unter 100 µm; abhängig von der Spitzengröße |
Konstante Konditionierwirkung über die Padnutzung
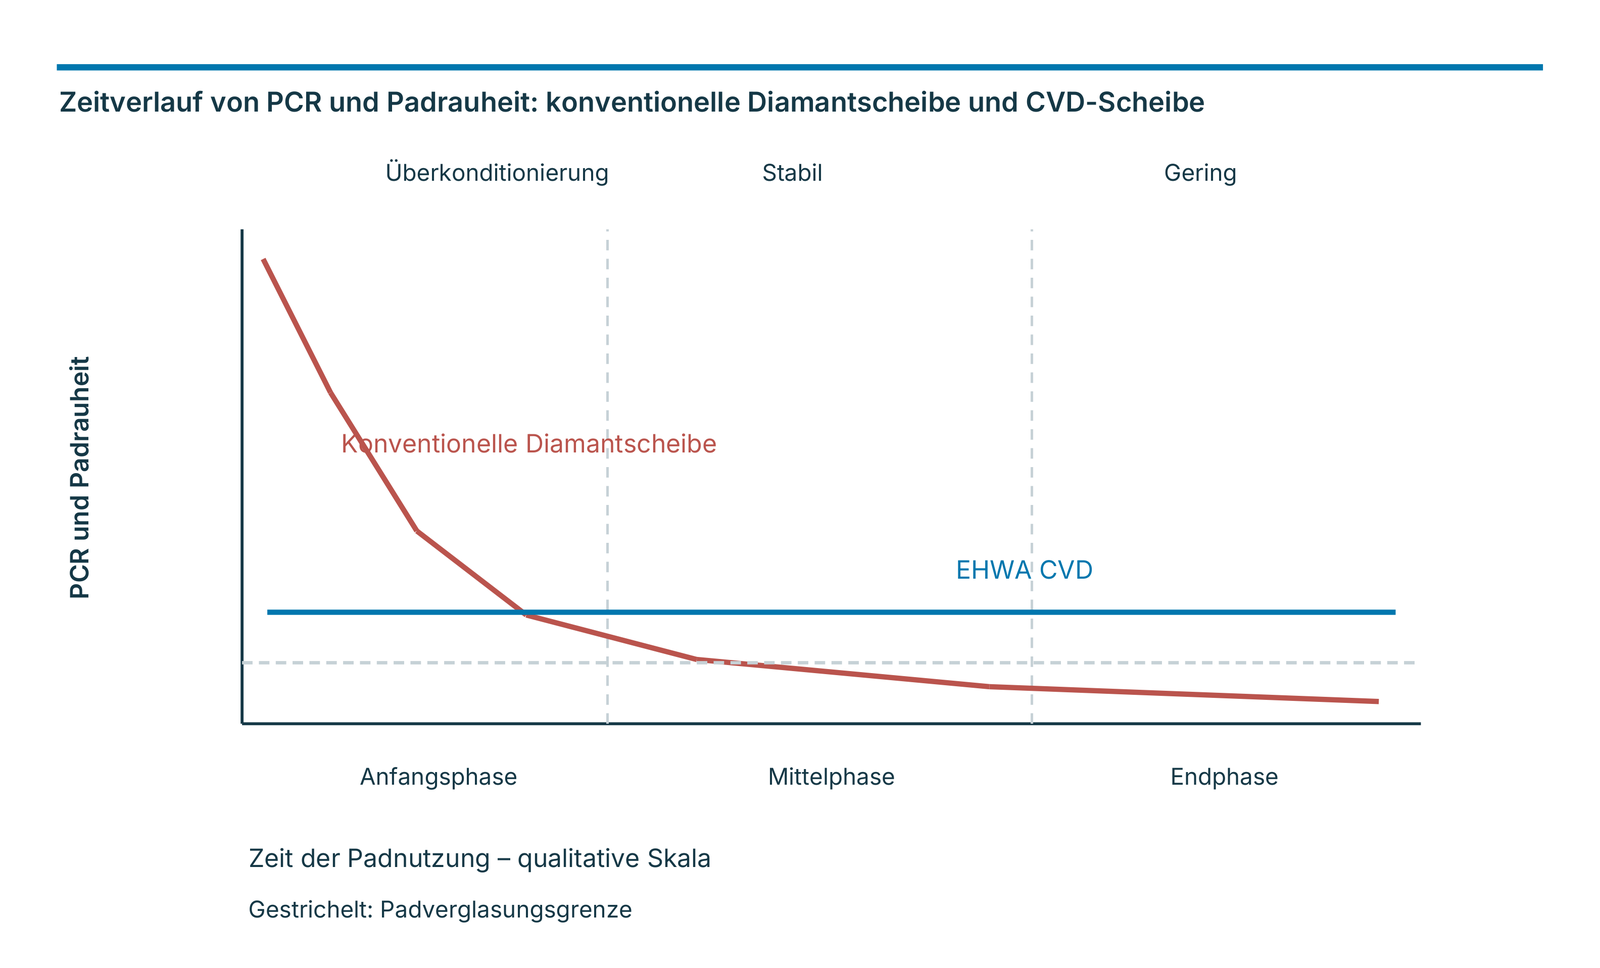
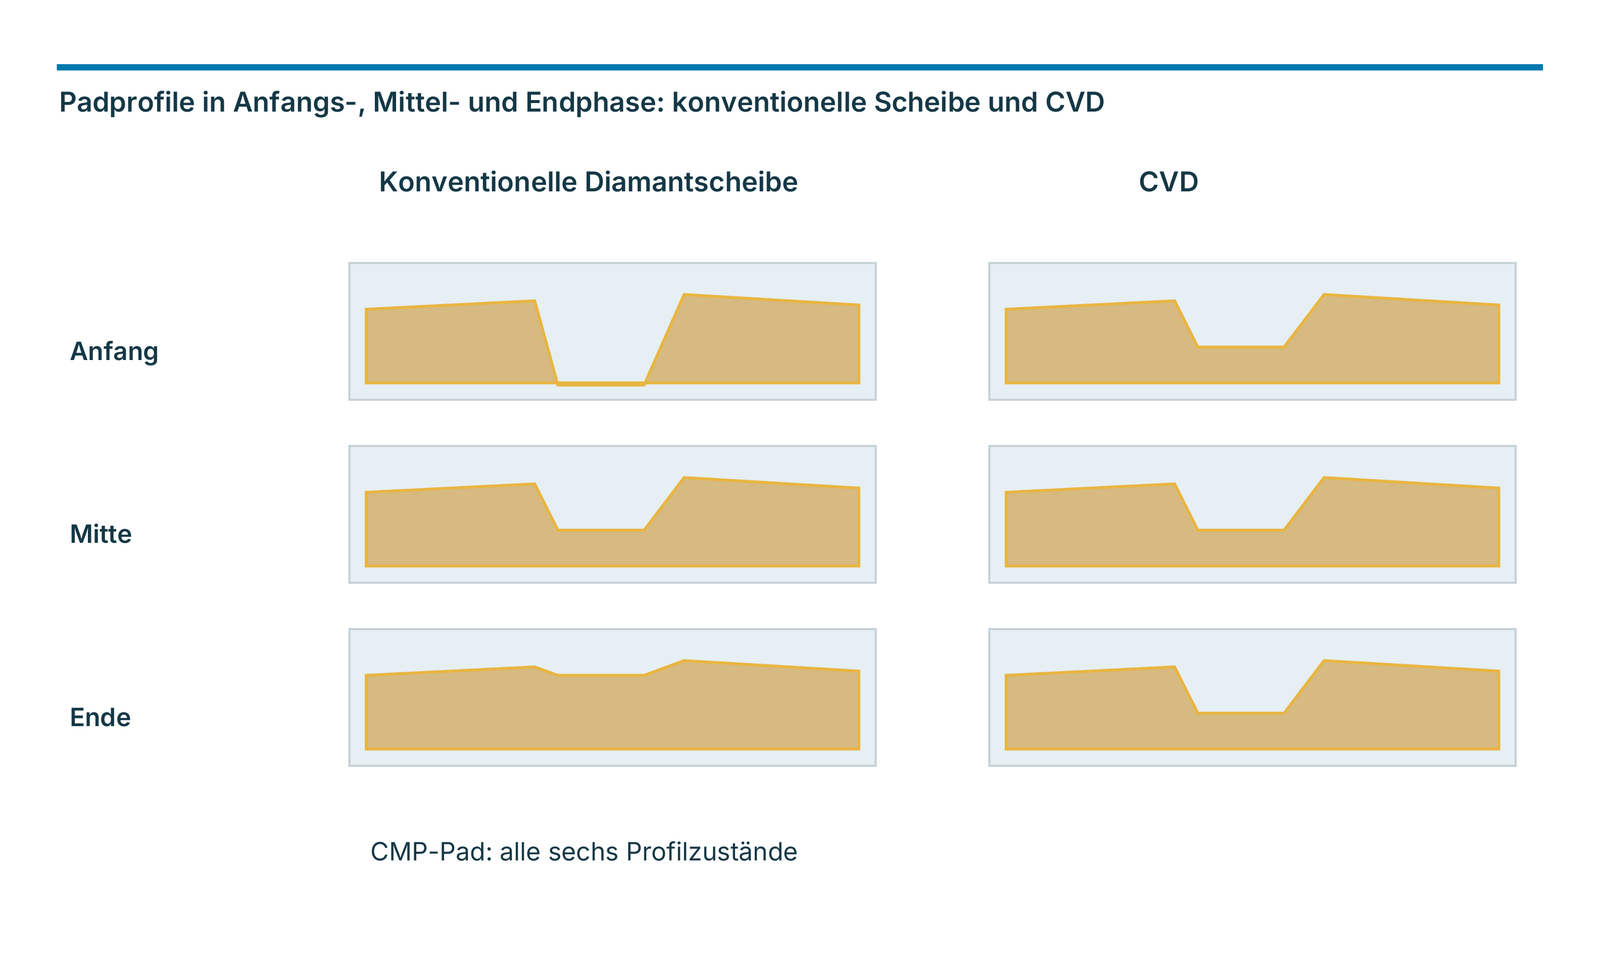
Die Kurzblätter vergleichen den Zeitverlauf einer konventionellen Diamantscheibe mit einer CVD-Scheibe. Bei der konventionellen Ausführung sinken PCR und Padrauheit im dargestellten Verlauf deutlich: Auf eine anfangs starke Konditionierung folgt ein mittlerer stabiler Bereich und schließlich eine geringe Konditionierwirkung. Die CVD-Linie bleibt im Modell über der eingezeichneten Padverglasungsgrenze.
Die zugehörigen sechs Padprofile verdeutlichen die unterschiedliche Wirkung in Anfangs-, Mittel- und Endphase. Das konventionelle Profil verändert sich von einem tiefen Einschnitt zu einem flacheren Kontaktprofil; die CVD-Profile bleiben über die drei Phasen gleichartig. Die Diagramme beschreiben den qualitativen Vergleich ohne numerische Zeit- oder Rauheitswerte.
Eine gleichmäßige Spitzenform und Kontaktfläche unterstützen die Stabilität des Prozesses über die Nutzungszeit. Die kontrollierte Konditionierung soll sowohl eine zu starke Padbearbeitung am Anfang als auch eine zu geringe Aktivierung am Ende begrenzen. Dadurch kann eine Scheibe länger in einem geeigneten Arbeitsbereich eingesetzt werden.
BSL-Doppelschicht und galvanische Konditionierer
Bei der BSL-Ausführung verbinden chemische Reaktion und mechanischer Kontakt den Diamanten mit dem Träger. Die starke Kornhaltung ist eine Grundlage für zuverlässige Padbearbeitung. Eine Carbidschicht an der Grenzfläche zwischen Diamant und metallischem Träger unterstützt die Korrosionsbeständigkeit.
Die nutzbaren Kanten der Diamantflächen ermöglichen eine lange wirksame Nutzung des Korns. Hoher Überstand und ausgeprägte Spanräume erleichtern die Konditionierung und den Abtransport von Padabrieb. Das Programm umfasst die neue BSL-Ausführung mit doppelter Metallschicht und galvanische Varianten; die Mikrostrukturaufnahmen zeigen ihre unterschiedlichen Diamantanordnungen. Die Auswahl richtet sich nach Pad, Slurry und gewünschter Konditionierwirkung.


BSL-Doppelschicht und galvanische Varianten: Anwendungen und Produktdaten
Die Anwendungsübersicht umfasst Oxid-CMP mit BPSG, TEOS und PSG, Metall-CMP mit Aluminium, Wolfram und Kupfer sowie STI, PGI, Poly-Si und TSV-CMP mit Cu beziehungsweise Poly-Si. Diese Anwendungsgruppen werden für das Konditioniererprogramm gemeinsam aufgeführt.
Die Maschinenliste nennt AMAT-, Ebara-, Novellus-, Strasbaugh- und Lam-Modelle sowie weitere Anlagen. Der angegebene PCR-Bereich beträgt 10–300 µm/h. Ausführung und Aufnahme werden anhand der konkreten Anlage ausgewählt.
| Anwendungsgruppe | Genannte Werkstoffe / Prozesse |
|---|---|
| Ausführungen | Neue BSL-Doppelschicht; galvanische Ausführung |
| Oxid-CMP | BPSG, TEOS, PSG |
| Metall-CMP | Al, W, Cu |
| Weitere Prozesse | STI, PGI, Poly-Si; TSV-CMP → Cu, Poly-Si |
| Hersteller | Im Produktblatt aufgeführte Modelle |
|---|---|
| AMAT | Mirra / Reflexion |
| Ebara | F-Rex200/300; EPO-222(H) |
| Novellus | Auriga; CMP200/300; Avantgaard 776 (676); Momentum |
| Strasbaugh | 6DS-SP; 6ED |
| Lam | Teres |
| Weitere Anlagen | Weitere Modelle nach technischer Abstimmung |
| Padabtragsrate des beschriebenen Programms | 10–300 µm/h |
Defektkontrolle: POR und EHWA im Vergleich
Der Vergleich stellt die Defektanzahl für POR und EHWA über 24 Probenkennungen dar. Die Kennungen lauten 10A/B/C, 50A/B/C, 100A/B/C, 150A/B/C, 300A/B/C, 600A/B/C, 800A/B/C und 1000A/B/C. Die blaue POR-Reihe und die rote EHWA-Reihe bleiben getrennt. Die Zählskala reicht von 0 bis 1.400.
Die EHWA-Reihe liegt bei den meisten gezeigten Kennungen niedriger. Das Beispiel verdeutlicht das Potenzial einer geeigneten Konditionierung zur Defektkontrolle. Da keine vollständigen Prozessbedingungen genannt sind, gilt der Vergleich für den dargestellten Datensatz.

Werkzeuge für Silizium- und Saphir-Waferkanten
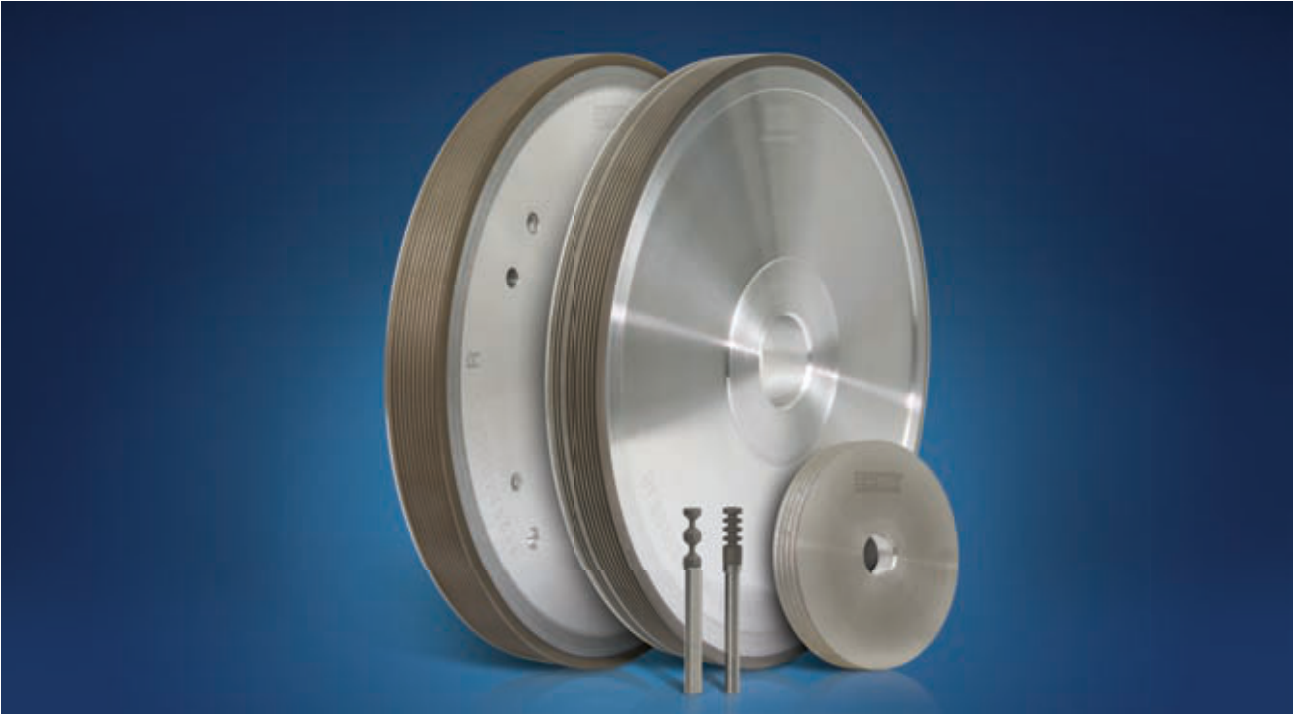
Verschiedene Nutformen ermöglichen die Auslegung für unterschiedliche Waferkanten. Hohe Werkzeugsteifigkeit unterstützt eine gleichmäßige Fasenbreite. Gute Nutprofilhaltung stabilisiert die Kantenform über die Bearbeitung. Ein Werkzeug kann für mehrstufiges Grob- und Feinschleifen ausgelegt werden.
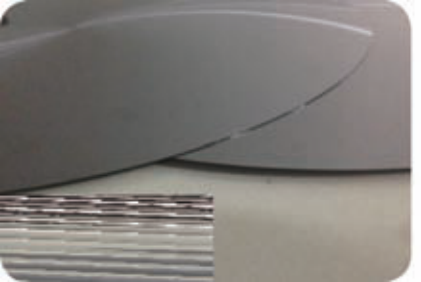
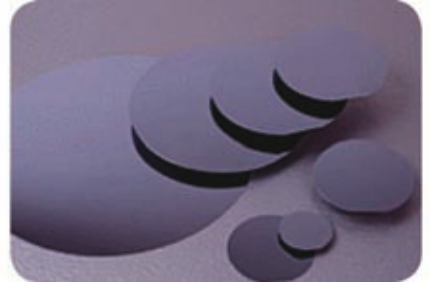
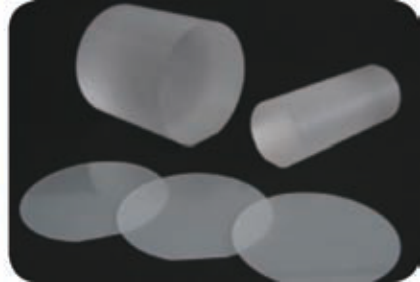
Die Werkzeuggruppe zeigt Profilschleifscheiben und Schaftwerkzeuge. Die Anwendungen umfassen das Kantenschleifen von Silizium- und Saphir-Wafern. Die Werkstückbilder zeigen Wafer, einen Waferstapel und Saphir-Rohformen. Für die Durchmesser ist in der Produkttabelle keine Einheit ausgewiesen; Durchmesser und Nutform werden bei der Auswahl konkret abgestimmt. Die beiden Nutspalten führen dieselben Kennungen auf.
| Typ | Durchmesser | Nut (1) | Dicke [mm] | Körnung | Nut (2) |
|---|---|---|---|---|---|
| MD-DW | Ø3.9 | 5G | 5–20 | #325–#3000 | 5G |
| MD-1FF6Y | Ø202 | 8G | 5–20 | #325–#3000 | 8G |
Oberflächen und Nutmessungen
Die Oberflächenbilder zeigen Saphir und Silizium nach der Kantenbearbeitung. Ein weiteres Messbild ergänzt das Beispiel. Die drei Diagramme vergleichen A1/A2, Ang1/Ang2 und R je Nut mit einer Referenz sowie 1G bis 6G. A1/A2 bezeichnet die horizontalen Profilbezüge, Ang1/Ang2 die Winkelbezüge und R den Radius. Diese Beispiele unterstützen die Abstimmung zwischen Nutprofil und geforderter Kantenform. Die Skalen und Zahlenbeschriftungen gelten jeweils für das gezeigte Diagramm; eine zusätzliche Maßeinheit ist dort nicht angegeben.
Ihre Front-End-Anwendung abstimmen
Für CMP helfen Angaben zu Maschine, Aufnahme, Pad, Slurry, poliertem Werkstoff, PCR und Waferabtrag bei der Auswahl. Für das Kantenschleifen ergänzen Sie Waferwerkstoff, Abmessungen, Kantenprofil und die Aufteilung in Grob- und Feinbearbeitung. Vorhandene Prozessdaten oder eine Bauteilzeichnung genügen für den Einstieg. EHWA Europe unterstützt die Abstimmung der Werkzeugausführung auf Ihren Prozess.
Quellen und Ausgabe
Die Produktunterlagen tragen den Druckstand 01/2017. Diese Ausgabe wurde am 13.10.2026 redaktionell neu gestaltet; der Redaktionsstand bezeichnet keinen neuen technischen Freigabestand.
- EHWA: Semiconductor Front-End – CVD, CMP und Waferkanten, Seiten 1–3 (Q051).
- EHWA: Semiconductor Front-End – CVD, CMP und Waferkanten, Seiten 1–4 (Q110).
- EHWA: Semiconductor Front-End – CVD, CMP und Waferkanten, Seiten 1–4 (Q122).
- EHWA: Semiconductor Front-End – CVD, CMP und Waferkanten, Seiten 1–4 (Q205).
- EHWA: Semiconductor Front-End – CVD, CMP und Waferkanten, Seiten 1–4 (Q207); identische Datei wie Q205.
EHWA Europe: info@ehwadia.de · +49 6173 997780.