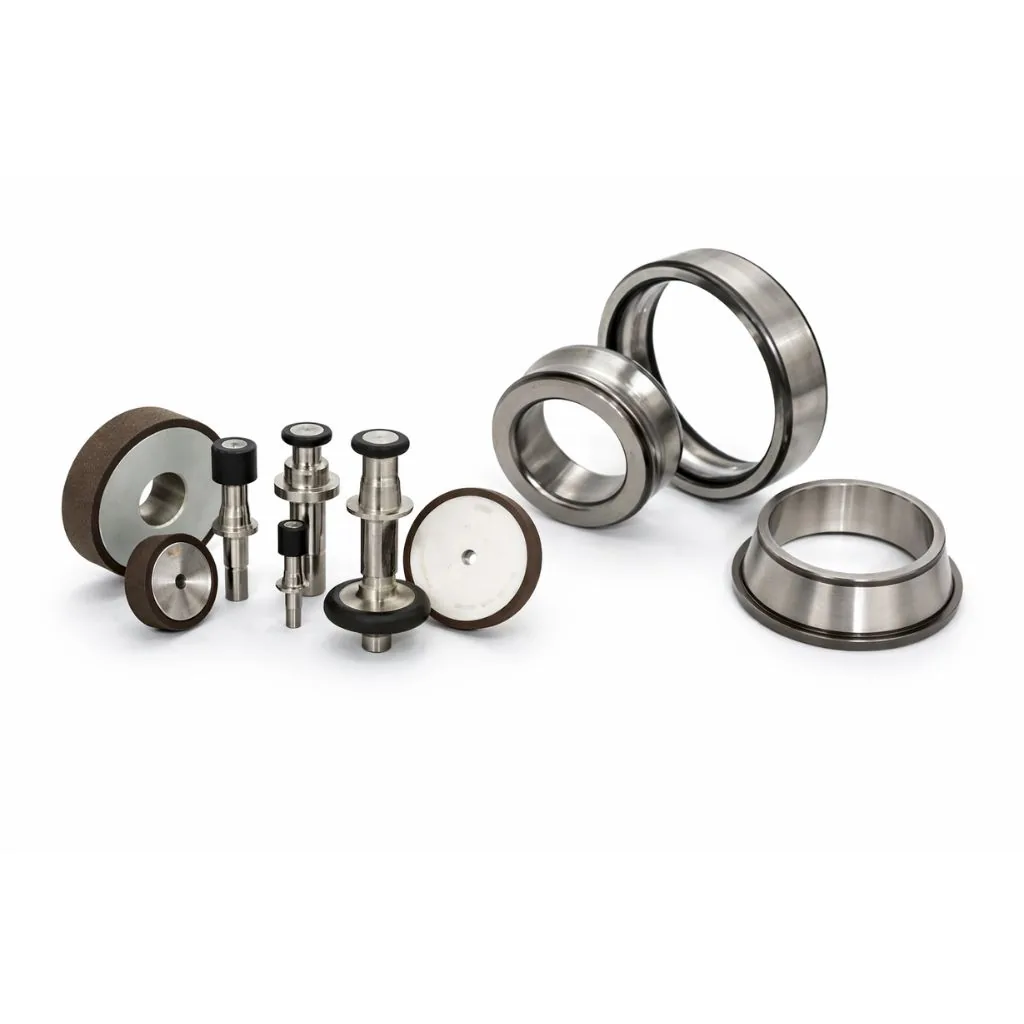
Das passende Werkzeug für Ihre Lagerkomponente
Bei der Bearbeitung von Wälzlagern kommt es auf das Bauteil, die zu bearbeitende Fläche und den Fertigungsprozess an. Lagerringe, Laufbahnen und Wälzkörper stellen unterschiedliche Anforderungen an Werkzeug und Maschine. EHWA bietet Schleif-, Hon- und Abrichtwerkzeuge für die hier beschriebenen Anwendungen.
Dieser Überblick verbindet die Bearbeitungsflächen mit den passenden Werkzeugfamilien. Anwendungsbeispiele aus dem EHWA-Katalog zeigen, welche Aufgaben Schleifscheiben, Honsteine und Abrichter übernehmen. Die Werkzeugauslegung wird auf Ihre Lagerbauart, Werkstückzeichnung, Maschine und Bearbeitungsziele abgestimmt.
Im Mittelpunkt stehen Oberflächenqualität, Maß- und Formgenauigkeit sowie eine wirtschaftliche Fertigung. Eine angepasste Werkzeugausführung kann längere Nutzungszeiten, weniger Werkzeugwechsel und eine gleichmäßigere Bearbeitung unterstützen. Für einen Prozessvergleich betrachten wir diese Ziele zusammen mit Ihrer erreichten Qualität und Stückzahl.
| Bauteil oder Aufgabe | Bearbeitete Fläche bzw. Zweck | Passendes Kapitel |
|---|---|---|
| Innenring | Bohrung oder Laufbahn | Lagerringe schleifen |
| Außenring | Laufbahn, Borde oder Stirnseiten | Lagerringe schleifen |
| Kegelrollenlager-Innenring | Laufbahn mit CBN-Honstein feinstbearbeiten | Superfinish der Laufbahnen |
| Schleifscheibe für Lageranwendungen | Schleifprofil mit einer Abrichtrolle erzeugen | Profilabrichtrollen |
| Schleifscheibe zum Innenschleifen von Lagerringen | Abrichten mit einem Topfabrichter | Metallgebundene Topfabrichter |
| Lagerringe sowie Rollen und Nadeln | Stirnflächen plan- oder doppelplanschleifen | Plan- und Doppelplanschleifen |
| Kegelrollen | Stirnseiten im Horseshoe-Verfahren bearbeiten | Kegelrollen-Stirnseiten schleifen |
Lagerringe schleifen
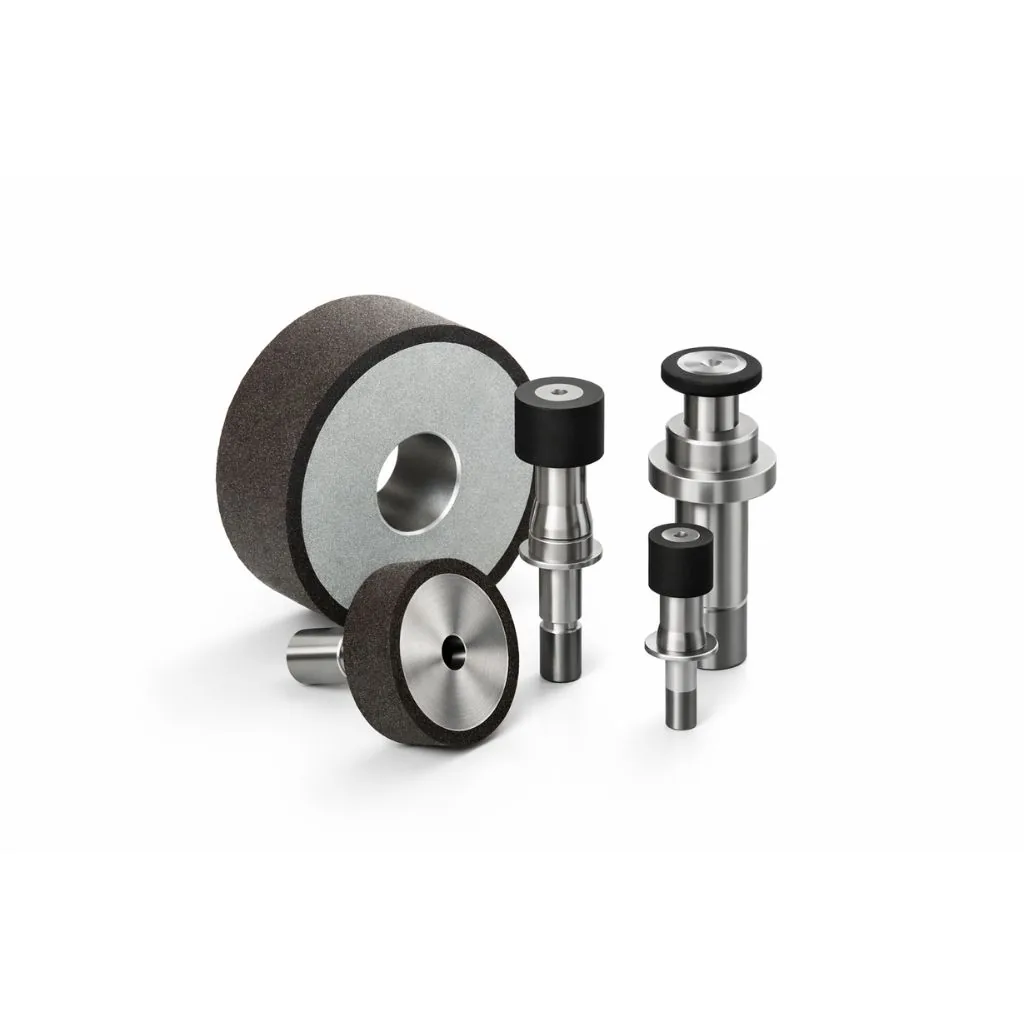
Keramisch gebundene CBN-Schleifscheiben werden für die Bearbeitung von Lagerringen eingesetzt. Der EHWA-Katalog zeigt Anwendungen für die Bohrung und Laufbahn des Innenrings sowie für die Laufbahn, Borde und Stirnseiten des Außenrings.
Für die Werkzeugauslegung sind die Anforderungen der jeweiligen Fläche entscheidend. Benennen Sie deshalb in Ihrer Anfrage die zu bearbeitende Fläche und geben Sie die geforderten Maße, Formtoleranzen und Oberflächenkennwerte an.
Die dargestellten Werkzeugausführungen umfassen keramische Trägerkörper sowie Trägerkörper aus Stahl oder Aluminium. Hinzu kommen Ausführungen mit Spindel oder Gewindespindel. Welche Ausführung zu Ihrer Anwendung passt, hängt unter anderem von der Maschine, der Werkzeugaufnahme und der Werkstückgeometrie ab.
Prozessmerkmale und Vorteile
Die Kombination aus CBN-Schleifmittel, keramischer Bindung und passender Trägerausführung lässt sich auf den Abtrag und die geforderte Oberfläche abstimmen. Der EHWA-Katalog beschreibt hohe Abtragsleistung, geringere Schleifkräfte sowie eine reduzierte mechanische und thermische Belastung des Werkstücks. Eine passende Auslegung kann dadurch kurze Bearbeitungszeiten und eine schonendere Belastung von Werkstück und Spindel unterstützen. Oberflächengüte, Zylindrizität und Maßgenauigkeit stehen dabei im Mittelpunkt.
Ein abgestimmter Abrichtprozess erhält das benötigte Schleifprofil und die Arbeitsfläche der Scheibe. Schleifen und Abrichten werden deshalb als zusammenhängender Prozess betrachtet.
Katalogbeispiel: Bohrungsschleifen
| Merkmal | Angabe der deutschen Katalogquelle |
|---|---|
| Scheiben-Umfangsgeschwindigkeit | 30–80 m/s |
| Werkstückaufmaß | Ø 0,1–1,0 mm, diametral |
| Abrichtbetrag | 3–30 µm gesamt |
| Abrichtwerkzeug | Rotierendes Abrichtwerkzeug |
| Kühlschmierstoff | Öl oder Emulsion |
Quelle: Deutscher EHWA-Schleifkatalog, Seite 28. Die Werte beschreiben das dort gezeigte Anwendungsbeispiel. Die englische Lagerfassung nennt teilweise andere Aufmaß- und Abrichtwerte. Für Ihren Prozess werden deshalb Quelle, Werkzeug und Maschine gemeinsam zugeordnet; die zulässige Geschwindigkeit richtet sich nach der Kennzeichnung der konkreten Schleifscheibe.
Für die Abstimmung werden Werkstoff und Härte, Schleifaufmaß, Kühlschmierstoff sowie das vorhandene Schleif- und Abrichtwerkzeug benötigt. Liegen Prozessdaten vor, helfen diese bei der Bewertung Ihres Ausgangszustands.
Auslegung für das Schleifen Ihrer Lagerringe anfragen: Technische Beratung.
Superfinish der Laufbahnen
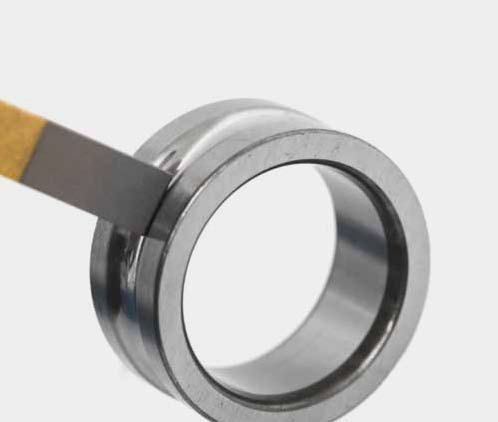
EHWA führt CBN-Honsteine für die Feinstbearbeitung von Laufbahnen. Bei der als Superfinish oder Kurzhubhonen bezeichneten Bearbeitung überlagert eine kurze oszillierende Bewegung des Werkzeugs die Drehbewegung des Werkstücks. Das Katalogbeispiel zeigt die Bearbeitung der Laufbahn eines Kegelrollenlager-Innenrings. Diese Zuordnung zu Bauteil und Lagerbauart ist für die Auswahl des Werkzeugs maßgeblich.
Feinere Oberflächen und hohe Nutzungsdauer
EHWA beschreibt für seine CBN-Honsteine hohe Oberflächengüte, gleichmäßige Bearbeitungsleistung und eine längere Standzeit gegenüber konventionellen Honsteinen. Dies kann Werkzeugwechsel reduzieren und die Produktivität verbessern. Im konkreten Prozess werden Oberfläche, Bearbeitungszeit und nutzbare Stückzahl gemeinsam bewertet.
Katalogbeispiel: Kegelrollenlager-Innenring
| Merkmal | EHWA-Katalogangabe |
|---|---|
| Honstein-Spezifikation | B2400 K120 VHWPN |
| Werkstückdrehzahl | 100–200 U/min |
| Aufmaß | 5 µm |
| Ergebnisangabe | Ra 0,06 µm und kleiner |
Der deutsche Katalog nennt außerdem einen Standzeitvergleich von 1.500 Stück für einen konventionellen Honstein und 15.000 Stück für den EHWA-CBN-Honstein. Die Zahlen veranschaulichen den dargestellten Vergleich; die Vergleichsbedingungen sind dort nicht vollständig angegeben. Daraus folgt keine pauschale zehnfache Standzeit für andere Anwendungen.
Quelle: Deutscher EHWA-Schleifkatalog, Seite 29. Spezifikation, Drehzahl, Aufmaß und Rauheitsangabe gehören zu diesem Beispiel und werden für andere Bauteile individuell abgestimmt.
Wenn Sie eine Laufbahn mit Honsteinen feinstbearbeiten möchten, nennen Sie bitte das verwendete Bearbeitungsverfahren und die Maschine. Eine Werkstückzeichnung und Angaben zur vorhandenen Oberfläche helfen dabei, die Aufgabe zu beschreiben. Ergänzen Sie die geforderte Oberfläche, das Bearbeitungsaufmaß und die bisher eingesetzte Steinspezifikation.
Halten Sie für einen Prozessvergleich fest, welches Ergebnis Sie verbessern möchten: beispielsweise die Oberflächenqualität, die Werkzeugstandzeit oder die Bearbeitungszeit. So lässt sich die Auslegung auf eine konkrete Aufgabe abstimmen.
CBN-Honsteine für Ihren Prozess anfragen: Technische Beratung.
Profilabrichtrollen für Lageranwendungen
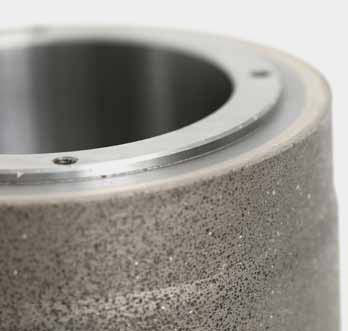
Profilabrichtrollen dienen dazu, die benötigte Kontur in der Schleifscheibe zu erzeugen. EHWA beschreibt Abrichtrollen für Kugel-, Rollen-, Naben- und Wasserpumpenlager. Die Profile werden nach Kundenvorgaben gefertigt; die Katalogabbildungen zeigen unter anderem Beispiele für Wasserpumpenlager, Kugellager und Kegelrollenlager.
Die Abrichtrolle bearbeitet die Schleifscheibe. Das geschliffene Lagerbauteil erhält seine Kontur anschließend im Schleifprozess. Für die Auslegung benötigen wir deshalb sowohl die gewünschte Werkstückkontur als auch Angaben zur Schleifscheibe und zur Abrichteinrichtung.
Die zeichnungsbezogene Profilgestaltung unterstützt eine wiederholbare Konturübertragung. Sie verbindet die gewünschte Lagergeometrie mit dem Abrichtprozess und ist damit ein wesentlicher Baustein für die anschließende Formbearbeitung. Profil, Diamantbelegung und Aufnahme werden als zusammengehörige Werkzeugmerkmale betrachtet.
Der Katalog nennt belastbare Abrichtdiamanten, schnittfreudiges Abrichten mit geringer Spindelbelastung und eine lange Einsatzdauer als Vorteile. Das kundenspezifische Fertigungsverfahren ermöglicht enge Profiltoleranzen. Im Prozess kann dies eine präzise Konturübertragung und geringere Nebenzeiten unterstützen.
Stellen Sie nach Möglichkeit eine Profilzeichnung mit Toleranzen, die Werkzeugaufnahme und Daten des vorhandenen Abrichtprozesses bereit. Falls Sie eine bestehende Abrichtrolle ersetzen möchten, ergänzen Sie deren Zeichnung oder Bezeichnung und beschreiben Sie den Anlass für den Wechsel.
Profilabrichtrolle nach Ihrer Zeichnung anfragen: Technische Beratung.
Metallgebundene Topfabrichter
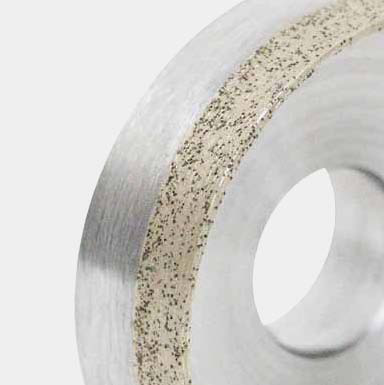
Metallgebundene Topfabrichter werden zum Abrichten von Schleifscheiben für das Innenschleifen von Lagerringen eingesetzt. Der EHWA-Katalog zeigt diesen Zusammenhang mit keramisch gebundenen CBN-Schleifscheiben und unterschiedlichen Trägerausführungen.
Die Gestaltung der Diamantschicht ist Bestandteil der Auslegung. Im Katalog wird insbesondere die Breite der Diamantschicht im Zusammenhang mit dem Abrichtergebnis betrachtet. Konkrete Abmessungen und Prozessdaten werden für Ihre Schleifscheibe und Abrichteinrichtung abgestimmt.
EHWA beschreibt hohe Nutzungsdauer und präzises Abrichten als Vorteile dieser Werkzeugform. Eine passende Diamantschicht kann eine schnittfreudige Schleifscheibenoberfläche und längere Abrichtintervalle unterstützen.
Katalogangabe zur Nutzungsdauer: 20.000–30.000 Abrichtungen, abhängig von der Schleifscheibengröße. Der Bereich beschreibt ein Anwendungsbeispiel und keine allgemeine Standzeitzusage; auch die konkreten Prozessgrößen und Werkzeugabmessungen werden bei der Auslegung berücksichtigt.
Für Ihre Anfrage sind die Schleifscheibenspezifikation, die Schleifscheibenmaße, die Werkzeugaufnahme und die Ausführung der Abrichteinrichtung hilfreich. Beschreiben Sie außerdem, welches Ergebnis Sie beim Abrichten und beim anschließenden Schleifen erreichen möchten.
Topfabrichter für Ihren Innenschleifprozess anfragen: Technische Beratung.
Plan- und Doppelplanschleifen
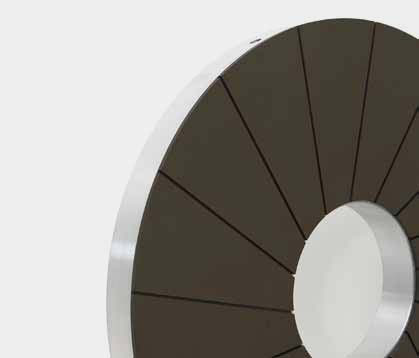
EHWA stellt Schleifscheiben für das Plan- und Doppelplanschleifen von Lagerkomponenten her. Die beschriebenen Anwendungen umfassen Innen- und Außenringe sowie Wälzkörper von Rollen- und Nadellagern. Der Katalog nennt vertikale und horizontale Bearbeitung.
Der Prozess richtet sich auf die Stirnflächen und die zugehörigen Maß-, Form- und Oberflächenanforderungen. Beim Doppelplanschleifen werden die beiden gegenüberliegenden Seiten in die Bearbeitung einbezogen. Werkzeuggeometrie, Werkstückführung und Zuführung werden gemeinsam auf die Fertigungsaufgabe abgestimmt. So lässt sich eine wiederkehrende Serienbearbeitung der jeweiligen Lagerkomponente aufbauen.
Die im EHWA-Katalog beschriebenen Entwicklungsziele sind kürzere Zykluszeiten, eine längere Werkzeugnutzungsdauer und bessere Oberflächen. Für Ihre Fertigung werden diese Ziele anhand der Taktzeit, der erreichten Qualität und der Stückzahl pro Werkzeug bewertet.
Ordnen Sie Ihre Anfrage dem konkreten Bauteil und seinen Stirnflächen zu. Geben Sie an, ob Sie Lagerringe, Rollen oder Nadeln bearbeiten und ob Ihr Prozess als Plan- oder Doppelplanschleifen ausgeführt ist. Die Werkstückzeichnung, die vorhandene Schleifscheibenausführung und die Maschinenkonfiguration bilden die Grundlage für die Werkzeugabstimmung.
Ergänzen Sie das Aufmaß, die geforderten Werkstückmaße und die relevanten Form- und Oberflächentoleranzen. Bei der Bewertung eines bestehenden Prozesses sind auch Werkstückführung, Zuführung und bisherige Bearbeitungsergebnisse hilfreich.
Schleifwerkzeuge für Ihre Lagerkomponenten anfragen: Technische Beratung.
Kegelrollen-Stirnseiten schleifen
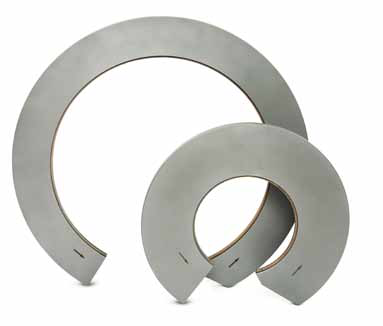
Für die Stirnseitenbearbeitung von Kegelrollen beschreibt der EHWA-Katalog Schleifwerkzeuge für das Horseshoe-Verfahren. Gegenstand dieser Anwendung sind die Kegelrollen eines Kegelrollenlagers und ihre Stirnseiten.
Das Werkzeug wird auf die Stirnseitengeometrie und die Werkstückführung im Prozess abgestimmt. Maßhaltigkeit, Form und Oberflächenqualität werden zusammen betrachtet, weil die gewünschte Stirnfläche durch das Zusammenwirken von Werkzeug und Maschine entsteht. Der Katalog ergänzt damit die Ring- und Laufbahnbearbeitung um eine eigene Werkzeuglösung für Kegelrollen.
EHWA beschreibt eine lange Werkzeugstandzeit, hohe mögliche Abtragsleistung und hochwertige Oberflächen. Diese Eigenschaften können Werkzeugbeschaffungs- und Rüstaufwand reduzieren. Entscheidend ist das Verhältnis zwischen Bearbeitungsleistung, erreichter Oberfläche und Werkzeugnutzungsdauer im konkreten Prozess.
Für eine technische Anfrage benötigen wir eine Zeichnung der Kegelrolle mit Angaben zur Stirnseitengeometrie und zu den geforderten Toleranzen. Nennen Sie außerdem die Maschine, die vorhandene Werkzeugausführung, den Werkstoff und das Bearbeitungsaufmaß.
Wenn Sie den Prozess optimieren möchten, beschreiben Sie das konkrete Ziel und den Ausgangszustand. Angaben zur Oberflächenqualität, zur erreichten Stückzahl und zu den Werkzeugwechseln erleichtern den Vergleich.
Werkzeug für die Stirnseitenbearbeitung Ihrer Kegelrollen anfragen: Technische Beratung.
Ihre technische Anfrage
Beschreiben Sie Ihre Anwendung möglichst anhand der Werkstückzeichnung und des vorhandenen Prozesses. Mit den folgenden Angaben lässt sich die Aufgabe gezielt besprechen:
| Bereich | Hilfreiche Angaben |
|---|---|
| Bauteil und Fläche | Lagerbauart, Bauteilbezeichnung, zu bearbeitende Fläche, Zeichnung und Maße |
| Werkstoff | Werkstoffbezeichnung, Härte und Wärmebehandlungszustand |
| Maschine | Hersteller, Maschinenmodell, Bearbeitungsverfahren und Werkzeugaufnahme |
| Ausgangszustand | Aufmaß, vorhandene Oberfläche, eingesetztes Werkzeug und bisherige Prozessdaten |
| Schleif- und Abrichtwerkzeuge | Spezifikation, Abmessungen, Aufnahme und Abrichteinrichtung, soweit für den Prozess relevant |
| Kühlschmierstoff | Art und Bezeichnung des eingesetzten Kühlschmierstoffs |
| Bearbeitungsziel | Geforderte Maße, Formtoleranzen und Oberflächenkennwerte; gewünschte Verbesserung des Prozesses |
Sie müssen zu Beginn nicht alle Angaben bereithalten. Nennen Sie den Prozess und die Informationen, die Ihnen bereits vorliegen. Offene Punkte lassen sich im technischen Gespräch ergänzen.
Ihr Ansprechpartner: Fatih Genc · Technischer Vertrieb
- E-Mail: genc@ehwadia.de
- Telefon: +49 (0) 6173 – 99 77 821
- Technische Anfrage stellen
Nennen Sie bei Ihrer Anfrage bitte „Wälzlager bearbeiten“ und das betreffende Kapitel, zum Beispiel „Lagerringe schleifen“ oder „Kegelrollen-Stirnseiten schleifen“. Damit kann die Beratung direkt an die gelesenen Informationen anknüpfen.