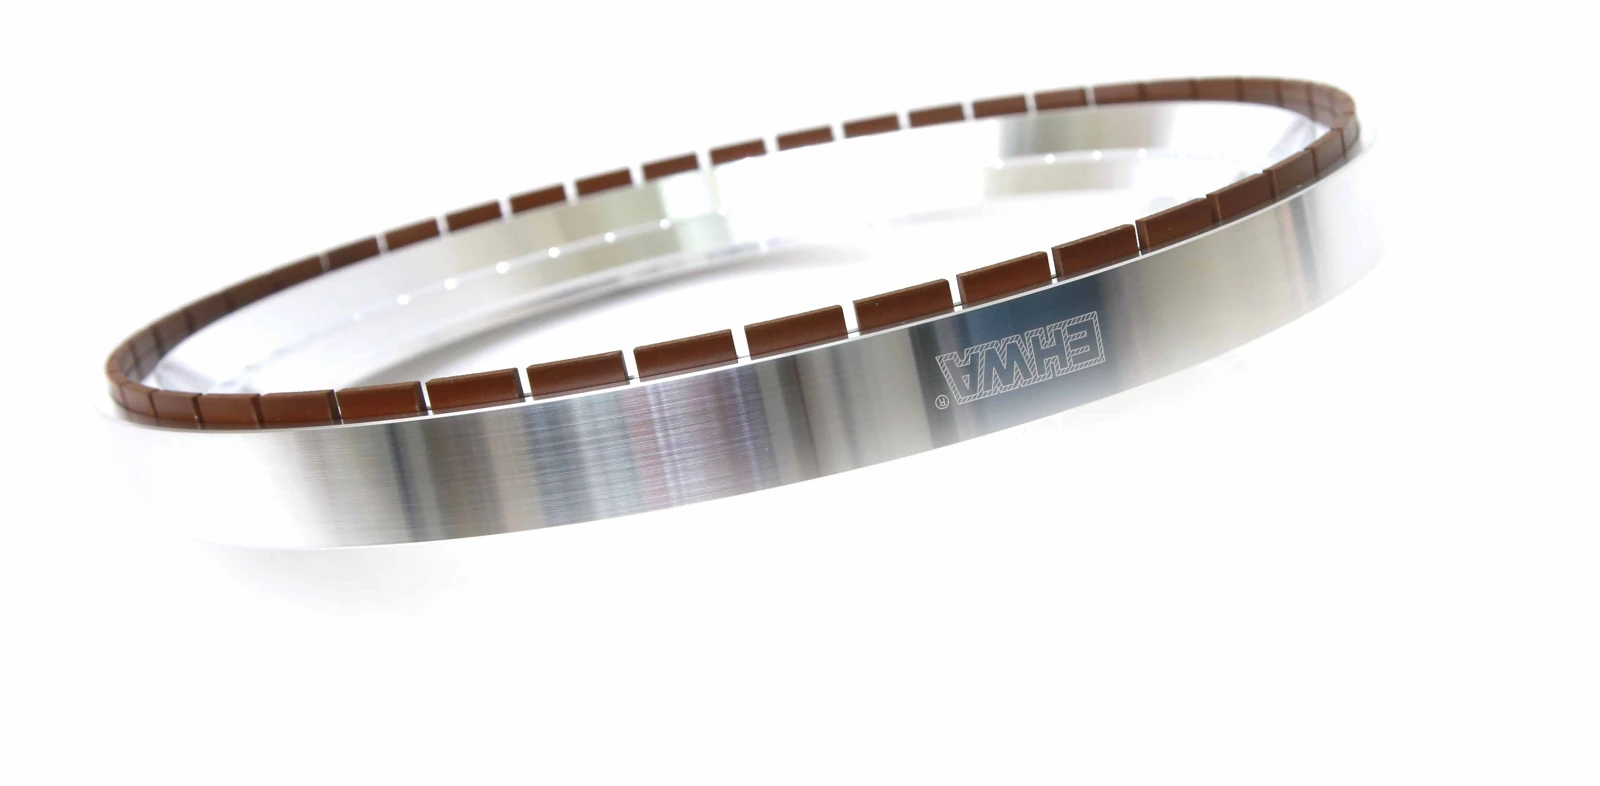
Werkzeuge entlang der Halbleiterfertigung
EHWA verbindet Schleifen, Vereinzeln und CMP-Konditionieren mit unterschiedlichen Werkzeugfamilien. Entscheidend ist die Aufgabe im Prozess: Ein Wafer wird auf eine gewünschte Dicke gebracht, ein Bauteil aus einem Substrat getrennt oder eine Polierpadoberfläche für einen stabilen CMP-Prozess aufbereitet. Diese Aufgaben benötigen unterschiedliche Werkzeugausführungen und Qualitätskriterien.
Die EHWA-Anwendungsübersichten zeigen Rückseitenschleifscheiben, Microblades, Dicing Blades und Diamantkonditionierer. Im Mittelpunkt stehen Oberflächenqualität, geringe Kantenausbrüche und eine wirtschaftliche Werkzeugnutzung. Das Werkzeug wird zusammen mit Werkstoff, Materialaufbau und Maschine betrachtet. Dabei sind ein monolithischer Siliziumwafer und ein Verbundaufbau mit Polymer, Metall und Silizium unterschiedliche Bearbeitungsaufgaben.
Vom Prozess zur Werkzeugfamilie
| Fertigungsaufgabe | EHWA-Werkzeugfamilie | Wichtige Auswahlmerkmale |
|---|---|---|
| Wafer rückseitig schleifen | Back-Grinding-Scheiben | Werkstoff, Zielstärke, Grob- und Feinschleifstufe |
| Dünne Substrate oder Gehäuse trennen | Microblades | Materialverbund, Schnittbreite, Bindung |
| Si- und Compound-Halbleiter vereinzeln | Dicing Blades | Kornverteilung, Schnittqualität, Prozessführung |
| CMP-Polierpad konditionieren | BSL- oder CVD-Konditionierer | Pad, Slurry, Diamantanordnung, Padabtrag |
| Große oder besondere CMP-Geometrien bearbeiten | Ring-, Balken- und weitere Konditionierer | Kontaktgeometrie, Aufnahme, Anlagenkonfiguration |
Die Zuordnung folgt den gezeigten Anwendungen der EHWA-Unterlagen. Sie hilft, einen konkreten Fertigungsschritt der passenden technischen Beratung zuzuordnen. Für eine mehrstufige Fertigung sollten die einzelnen Werkzeuge nicht isoliert ausgewählt werden: Die Oberfläche nach dem ersten Prozess wird zum Ausgangszustand des nächsten.
Ausführungen und Prozessnutzen
Beim Rückseitenschleifen unterscheiden die Quellen Grob- und Feinschleifen. Je nach Werkzeugprogramm kommen Kunstharz-, Metall- oder keramische Bindungen zum Einsatz. Abtragsleistung, Scheibenverschleiß und Oberflächenanforderung werden dabei gemeinsam betrachtet. Die passende Ausführung kann die Schleifbelastung und Kantenausbrüche reduzieren und eine gleichmäßigere Weiterbearbeitung unterstützen.
Microblades und Dicing Blades werden auf Werkstoff und gewünschte Schnittbreite abgestimmt. EHWA beschreibt präzise dünne Werkzeugausführungen, kontrollierte Kornverteilungen und eine schnittfreudige Bearbeitung. Diese Merkmale können geringe Ausbrüche, eine hohe Schnittqualität und produktive Vorschübe unterstützen. Die erzielte Qualität wird an Oberseite, Rückseite und Schnittkante bewertet.
Beim CMP-Konditionieren ist das bearbeitete Werkstück zunächst das Polierpad. BSL-Ausführungen nutzen die Verbindung zwischen Diamant und Bindungsmatrix; CVD-Ausführungen arbeiten mit diamantbeschichteten, geometrisch gestalteten Spitzen. Die Quellen beschreiben eine kontrollierte Kontaktfläche, die Abstimmung der Padoberfläche und eine hohe Nutzungsdauer als wichtige Entwicklungsziele. Padabtragsrate und Materialabtrag am Wafer bleiben unterschiedliche Kennwerte.
Beispiel: Eine Werkzeugkette mit klaren Aufgaben
Die EHWA-Halbleiterübersicht zeigt Back Grinding, Microblade und Dicing sowie BSL-, CVD- und Ring-/Pellet-Konditionierer als eigene Werkzeuggruppen. Bei einer Anfrage zum Rückseitenschleifen steht die Waferoberfläche im Mittelpunkt; bei der Vereinzelung die Schnittkante; bei CMP das Zusammenwirken von Pad, Slurry und Konditionierer. Diese Trennung macht auch einen Prozessvergleich aussagekräftiger.
Ein niedriger Schleifstrom allein beschreibt beispielsweise noch keine passende Scheibe. Ebenso muss ein Konditionierer mit hoher Padabtragsrate zum Padverbrauch und zur gewünschten Waferqualität passen. Eine sinnvolle Bewertung verbindet deshalb Qualitätsziel, Bearbeitungszeit, Werkzeugnutzungsdauer und Verhalten der nachfolgenden Prozessstufe.
Ihre Anwendung mit EHWA abstimmen
Nennen Sie Fertigungsschritt, Werkstoffaufbau, Maschine und Qualitätsziel. Eine vorhandene Werkzeugspezifikation sowie Angaben zu Oberfläche, Schnittqualität oder CMP-Prozessdaten erleichtern den Einstieg. Bei neuen Aufgaben genügen zunächst die Informationen, die bereits vorliegen.
EHWA Europe: info@ehwadia.de · +49 6173 997780
Quellen und Originalunterlagen
- BACK GRINDING WHEEL (RESIN & METAL) · PDF-Seiten 1–6.
- EHWA: Halbleiterwerkzeuge – Semicon-Anwendungsübersicht · PDF-Seiten 1–5.