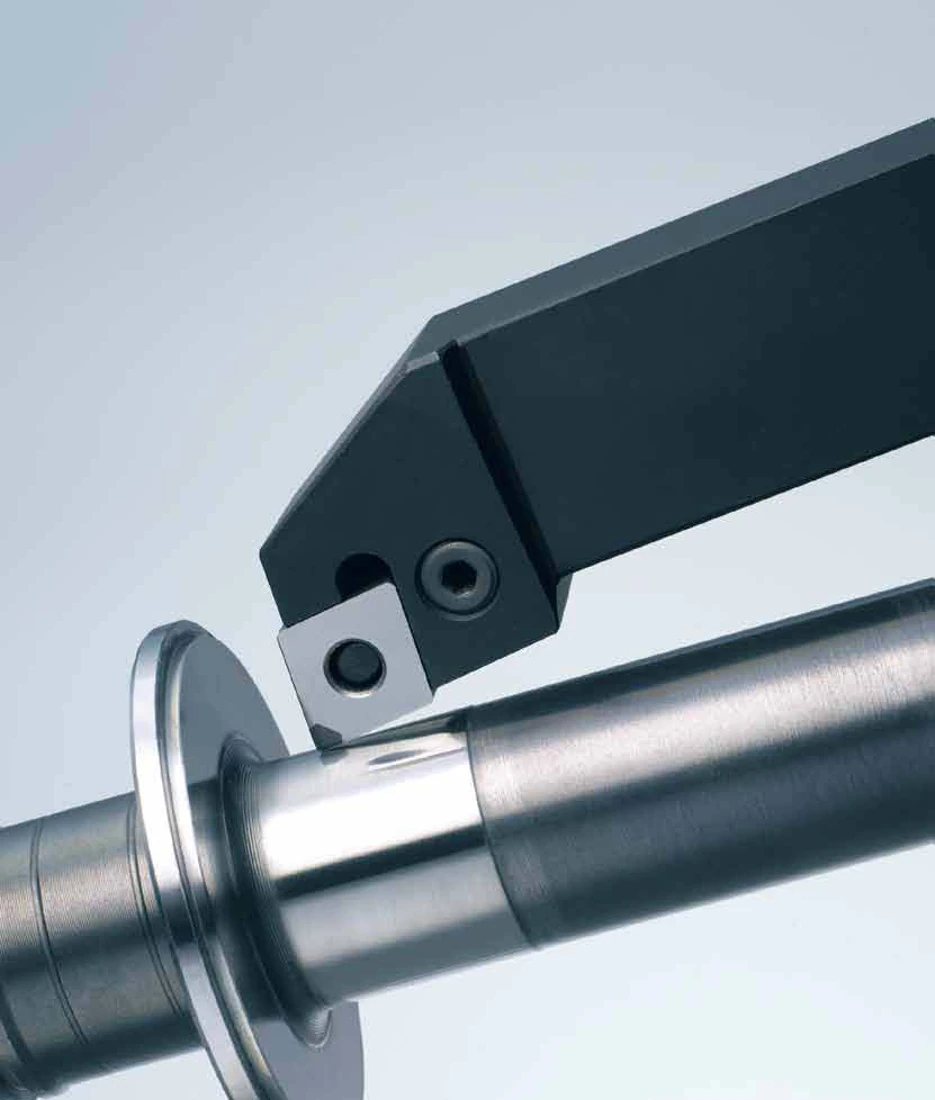
Das Verfahren bestimmt die Werkzeugaufgabe
Drehen, Ausdrehen, Einstechen, Abstechen und Fräsen erzeugen unterschiedliche Flächen und Spanbedingungen. EHWA beschreibt dafür Schneidplatten, Halter und Werkzeugkörper, deren Schneidstoff und Geometrie auf die Anwendung abgestimmt werden. Die Prozesskapitel helfen, eine Bearbeitungsaufgabe der passenden Werkzeugfamilie zuzuordnen.
Werkstoff und Werkstoffzustand gehören zur Auswahl. PKD wird für geeignete NE- und nichtmetallische Werkstoffe beschrieben, PCBN für geeignete Eisenwerkstoffe wie gehärteten Stahl und Gusseisen. Eine Zuordnung nach dem Verfahren allein genügt daher nicht.
Werkzeugfamilien im Prozess
| Verfahren | Beschriebene Werkzeuglösung | Wichtige Angaben |
|---|---|---|
| Drehen | PKD- und PCBN-Schneidplatten mit passenden Haltern | Fläche, Radius, Schnittunterbrechung |
| Ausdrehen | Werkzeuge mit Stahl- oder Hartmetallkörper | Bohrungsmaß, Auskragung, Aufnahme |
| Einstechen und Abstechen | PKD-, PCBN- oder Hartmetallwerkzeuge | Nutbreite, Tiefe, Spannverhältnisse |
| Fräsen | Fräskörper und Schneidplatten nach Anwendung | Werkstoff, Eingriff und Oberflächenziel |
| Planfräsen von Aluminiumlegierungen | XF-Planfräser zum Schruppen und Schlichten | Durchmesser, Maschinenaufnahme und Ausführung |
Qualität und Nutzungsdauer verbinden
Die Drehunterlagen nennen Abtragsleistung, Verschleißbeständigkeit, Oberflächenqualität und Toleranzbeherrschung als Ziele. Beim Ausdrehen stehen präzise Bohrungen und passende Werkzeugkörper im Mittelpunkt. Beim Einstechen werden Schneidstoff und Werkzeugstabilität mit der konkreten Nutaufgabe verbunden.
Die Fräsunterlagen beschreiben unterschiedliche Schneidstoffsorten sowie die Möglichkeit des Nachschärfens und Neubestückens. Dadurch kann die nutzbare Lebensdauer eines dafür geeigneten Werkzeugs verlängert werden. Diese Möglichkeit wird für die konkrete Werkzeugausführung geprüft; sie ist keine Zusage für jede Schneidplatte.
Für den Vergleich eines bestehenden Prozesses zählen die erreichte Oberfläche, Maßabweichungen, Verschleißbild und Bearbeitungszeit. Damit lässt sich zwischen einem reinen Werkzeugersatz und einer Änderung von Geometrie oder Prozess unterscheiden.
Katalogbeispiel: XF-Planfräser
Das XF-Datenblatt zeigt für den Typ XF 10050-16R (L) einen Fräserdurchmesser von 100 mm, eine Aufnahmebohrung von 31,75 mm und 8 Zähne. Die separate Tabelle „Maximum Cutting Condition“ nennt für Ø 100 mm 11.000 min⁻¹ und 3 mm Schnitttiefe.
Diese Angaben gehören zur gezeigten XF-Ausführung. Die Maximalwerte sind keine frei kombinierbare Schnittdatenempfehlung für andere Fräser oder Maschinen. Werkzeugaufnahme, zulässige Werkzeugdrehzahl, Werkstoff und Eingriff werden für Ihre Anwendung gemeinsam abgestimmt. Die Zeichnung und Artikelbezeichnung bleiben für die Auswahl maßgeblich.
Ihre technische Anfrage
Senden Sie uns eine Zeichnung, die Werkstoffbezeichnung, Maschinen- und Aufnahmedaten sowie das gewünschte Ergebnis. Bei bestehenden Prozessen helfen die aktuelle Werkzeugspezifikation, Bearbeitungsdaten und eine Beschreibung des Verschleißbilds. Nennen Sie das Thema und die relevante Katalogseite. Wir besprechen mit Ihnen die Werkzeugausführung und die nächsten Schritte.
EHWA Europe GmbH
Quellen und vollständige Kataloge
- Turning - Drehwerkzeuge, PDF-Seiten 2; HQ-Quelle.
- Milling - Fräswerkzeuge, PDF-Seiten 2; HQ-Quelle.
- Boring - Ausdrehwerkzeuge, PDF-Seiten 2; HQ-Quelle.
- Grooving / Parting - Einstechen und Abstechen, PDF-Seiten 2; HQ-Quelle.
- Tool Materials - Schneidstoffgrundlagen, PDF-Seiten 2, 4-5; HQ-Quelle.
- XF Face Milling Cutters for Al Alloys, PDF-Seiten 2; HQ-Quelle.
Diese Themenfassung ist ein kompakter Einstieg in die genannten Anwendungen. Die verlinkten Originalkataloge enthalten weitere Ausführungen, Tabellen und technische Hinweise.